Entre em contato com a Zhenling

Serviços de usinagem CNC de magnésio para peças sob medida conforme desenho técnico
Envie a revisão atual do desenho técnico ou modelo, a liga de magnésio especificada, as dimensões críticas, os requisitos de superfície, a quantidade e o destino. A Zhenling analisará a sequência de operações e indicará o que pode ser confirmado, o que precisa de esclarecimento e o que exige comprovação específica do projeto antes da cotação. As consultas sobre usinagem CNC de magnésio devem incluir disponibilidade da liga, desenho técnico, tolerâncias, fluido de corte, comprovação do controle de cavacos, acabamento e procedimentos de segurança documentados. Mantenha as dúvidas em aberto visíveis. A capacidade, os registros e os prazos só se tornam específicos do pedido quando a cotação por escrito resolve essas dúvidas.
Limites da capacidade: disponibilidade da liga de magnésio, tolerâncias, ferramental, fluido de corte, controle de cavacos, resposta a incêndios, acabamento, documentação e prazo de entrega são confirmados para cada projeto. Esta página não transforma equipamentos CNC de uso geral em qualificação automática para usinar magnésio.
Desde 2006
Histórico de operação da empresa
8.000 m²
Unidade fabril de Jiashan; oficina de 6.000 m²
3, 4 e 5 eixos
Centros de usinagem de uso geral informados pela Zhenling
Análise do projeto
Escopo da usinagem de magnésio confirmado antes da cotação
Da meta de peso a uma sequência de usinagem de magnésio qualificada
A redução de peso é apenas o primeiro dado. A escolha da sequência de operações também depende de rigidez, vibração, carga, temperatura, interfaces sujeitas à corrosão, forma do material bruto, acabamento, inspeção, ambiente de uso e comprovações necessárias para liberar as peças de magnésio acabadas. Uma revisão de aplicações de magnésio publicada com avaliação por pares descreve uma sequência em etapas de projeto, análise, fabricação e testes; essa sequência contextualiza a categoria, mas não comprova a capacidade da Zhenling.
Etapa 01: Motivo
Defina por que usar magnésio
Informe a meta de massa, a função na montagem, o ambiente de operação e o tipo de falha ou desempenho relevante. “Deixar mais leve” não informa ao fornecedor se a peça precisa resistir à deformação, proteger componentes eletrônicos, amortecer vibrações ou suportar uma interface entre metais diferentes.
Ponto de decisão
Há risco de incompatibilidade entre custo e necessidade porque a comparação citada de forças de corte de 280 N/mm² e 640 N/mm² não comprova uma sequência de usinagem CNC de precisão para uma peça automotiva ou aeroespacial. Menor força de corte nem sempre significa uma cotação total menor. Em vez de se basear em uma apresentação genérica do material, você pode solicitar a análise de um desenho técnico específico; a Zhenling não afirmará que dados gerais da categoria certificam sua máquina, seu ferramental ou seu processo.
Etapa 02: Material
Defina a condição do material
Informe a liga, a têmpera ou condição, a forma do material, a especificação aplicável e o procedimento permitido para substituições. AZ31B e AZ91D podem aparecer nas buscas, mas uma liga trabalhada mecanicamente e uma liga fundida sob pressão não são designações de compra intercambiáveis.
Etapa 03: Qualificação
Qualifique toda a sequência de operações
Considere em conjunto a peça, a máquina, a ferramenta, a fixação da peça, o gerenciamento de cavacos, o acabamento superficial, a inspeção, a embalagem e os processos executados por fornecedores terceirizados. Cotações úteis deixam claras todas as premissas em aberto que podem alterar o custo ou a aceitação.
Menor força de corte não garante menor custo em todos os casos
A Luxfer MEL Technologies informa uma força específica média de corte de 280 N/mm² para o magnésio, contra cerca de 640 N/mm² para o alumínio, e afirma que a usinagem de magnésio pode exigir aproximadamente 55% da potência usada para o alumínio.1 Trate esses valores como dados representativos da fonte, não como uma promessa válida para todas as ligas, ferramentas de corte, máquinas ou geometrias.
- Uma força de corte menor pode reduzir a carga na aresta de corte.
- A estabilidade da peça ainda pode limitar a intensidade da usinagem.
- A precisão e o fio da ferramenta, a extração de cavacos, as folgas e os limites da máquina ainda influenciam o tempo de usinagem.
- Na cotação, inspeção, segurança contra incêndio, acabamento e logística podem pesar mais que a diferença de potência de corte.
55%
Estimativa de uma fonte do setor para a potência de corte do magnésio em relação ao alumínio nas condições citadas.1
7 informações
A revisão do desenho, o material, a quantidade, a geometria, o acabamento, a inspeção e o conjunto de requisitos de entrega continuam determinando se as cotações são comparáveis.
Como usar a comparação
Decisão: use o valor de potência para formular uma pergunta, não para calcular uma economia universal. A Zhenling precisa cotar a peça após analisá-la.
Peso e rigidez
Quais são a meta de massa e o limite de deflexão que a peça deve atender?
Chamar o magnésio de metal estrutural mais leve não substitui a análise de carga e rigidez.
Identificação do material
O requisito é magnésio puro, uma liga de magnésio especificada ou a escolha de um material com base no desempenho?
A composição química, a condição e a forma do material afetam o fornecimento, a usinagem, o acabamento e a validação.
Ambiente
Quais condições de temperatura, umidade, exposição química, contato elétrico e interface entre metais diferentes se aplicam?
A resistência à corrosão e a proteção precisam ser adequadas à montagem, não a uma descrição genérica do material.
Perfil de volume
Trata-se de um protótipo, um lote de transição ou produção recorrente com revisões estáveis?
A preparação da máquina, a inspeção, os compromissos de compra do material e a exposição a mudanças variam conforme o padrão de liberação.
Avalie a escolha do material antes de solicitar uma cotação definitiva
Envie uma característica geométrica crítica, a meta de peso e a liga especificada ou a dúvida em aberto sobre o material. Essa análise inicial simples pode revelar se a solicitação de cotação já está pronta para uma proposta completa de usinagem.
Avalie a adequação da liga, da geometria e do processo para peças de magnésio sob medida
A usinagem CNC de magnésio começa pela especificação controlada do material e pela análise da geometria. A revisão externa de aplicações respalda um processo de desenvolvimento em etapas, mas não escolhe uma liga nem aprova um processo para este pedido.
Um fornecedor não pode oferecer com responsabilidade peças de magnésio usinadas por CNC com base apenas no termo de busca, pois a liga, a forma do material bruto, a superfície de fixação, o acesso às características geométricas, a condição das bordas e as referências geométricas de inspeção afetam o processo de usinagem. Qualquer fornecedor consultado sobre usinagem de magnésio precisa dessas informações antes de avaliar se o serviço é viável.
Dados do material
- Liga e têmpera ou condição
- Chapa, barra, perfil extrudado, peça fundida, peça forjada ou peça bruta fornecida pelo comprador
- Especificação do material e certificado esperado
- Substituições aprovadas e responsável pela aprovação
- Necessidades de rastreabilidade e identificação do lote
PONTO DE DECISÃO
A incompatibilidade de materiais gera riscos e atrasos porque AZ31B, AZ91D e diferentes formas de material não são intercambiáveis. A comparação externa entre 280 N/mm² e 640 N/mm² não comprova capacidade de usinagem de precisão para uma aplicação automotiva ou aeroespacial. Em vez de usar uma tabela de materiais brutos, solicitar a análise de um desenho técnico específico deixa claras as implicações da escolha do material.
Dados da geometria
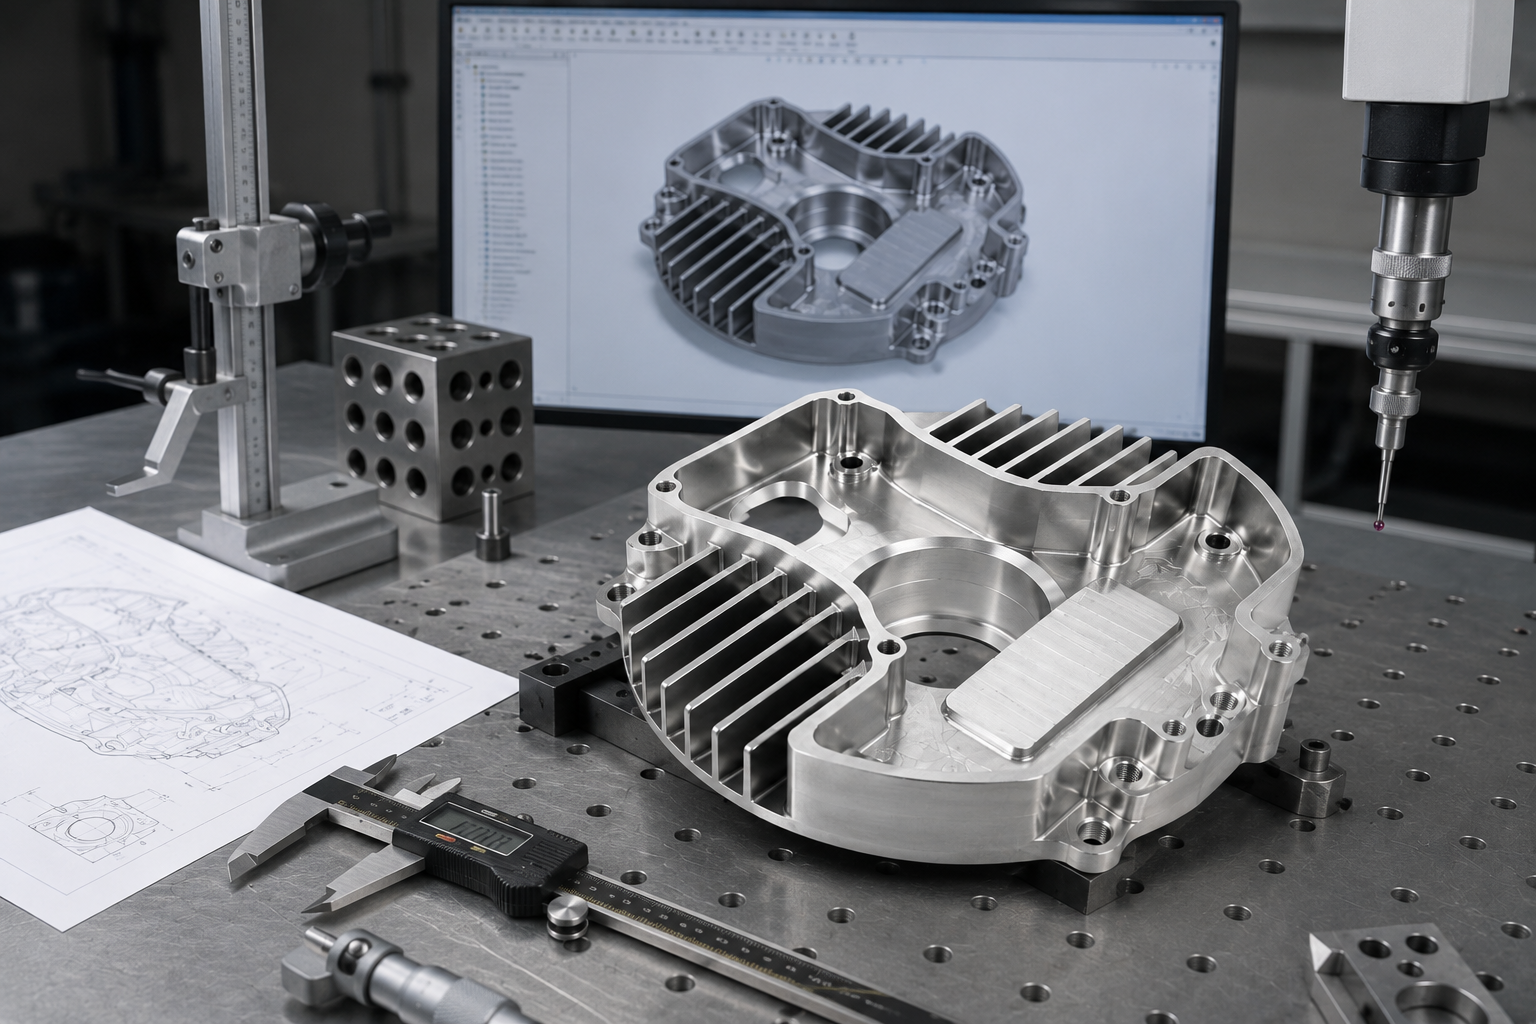
- Desenho técnico controlado e modelo tridimensional
- Referências geométricas e relações entre tolerâncias críticas
- Paredes finas, cavidades profundas, nervuras, roscas e raios pequenos
- Faces de fixação e características geométricas sensíveis à deformação
- Requisitos de rebarbas, quebra de arestas e faces aparentes
 DADOS GEOMÉTRICOS PROTEGIDOS
Dados de produção
- Quantidades para protótipos e produção liberada
- Demanda anual prevista e estabilidade das revisões
- Data necessária e destino
- Conjunto de requisitos de inspeção e documentação
- Aprovações de acabamento, embalagem e fornecedores terceirizados
LIMITES DAS BUSCAS
AZ31B, AZ91D, chapa de magnésio, bloco bruto de magnésio e magnésio fundido são pontos de partida úteis para discutir o material. Eles não constituem uma lista de materiais brutos em estoque da Zhenling nem comprovam que o grau do material citado já foi qualificado em uma máquina específica.
Relacione a geometria à sequência de operações, não a uma lista de máquinas
| Indicação no desenho técnico | Questão sobre a sequência de operações | Confirmação necessária |
|---|---|---|
| Várias faces com posicionamento angular | O acesso com 4 ou 5 eixos pode reduzir as refixações sem comprometer a fixação da peça? | Plano de preparação da máquina, transferência de referências geométricas, faces protegidas e sequência de inspeção |
| Características geométricas circulares ou diâmetros concêntricos | O torneamento estabelece a referência funcional antes do fresamento? | Sequência de máquinas, lógica de transferência, definição de batimento e método de medição |
| Paredes finas ou nervuras flexíveis | Como a peça será apoiada sem deformação causada pela fixação? | Sobremetal do material bruto, contato com o dispositivo de fixação, sequência de operações e medição para liberação |
| Cavidade profunda ou raio interno pequeno | A ferramenta consegue alcançar a região sem balanço excessivo nem recorte dos cavacos? | Diâmetro da ferramenta, alcance, alívio nos cantos, caminho dos cavacos e acabamento esperado |
| Indicação de eletroerosão ou característica geométrica inacessível | A operação proposta é compatível com o material especificado e o plano de controle de riscos? | Qualificação do processo documentada e definição dos responsáveis; nunca presuma a adequação com base na capacidade geral de eletroerosão |
Análise da ferramenta e da peça
As orientações do setor associam a excelente usinabilidade a altas velocidades de corte e menor força de corte, mas também alertam que a instabilidade da fixação da peça pode se tornar o fator limitante.1 Uma análise prática abrange a geometria da ferramenta de corte, as premissas sobre sua vida útil, a condição da aresta, a carga no dispositivo de fixação, a formação de cavacos e a superfície deixada para inspeção ou acabamento.
Análise das folgas e do acabamento
Não copie uma instrução genérica como “evite ângulos de folga pequenos” para um pedido de compra sem contexto. Peça ao fornecedor que explique a geometria da ferramenta escolhida, o comportamento esperado das rebarbas, a meta de excelente acabamento superficial e como o plano protege as referências geométricas finais e as superfícies aparentes.
CRITÉRIOS DE TOLERÂNCIA / BATIMENTO
A usinabilidade do magnésio pode fazer o corte parecer simples. A qualificação continua difícil porque a condição do material, o dispositivo de fixação, os cavacos, os controles contra incêndio, a inspeção e a sequência de acabamento precisam funcionar como um sistema integrado.
Verifique a qualificação específica para magnésio e as comprovações de segurança
Cavacos finos e poeira de magnésio representam risco de incêndio por metal combustível. Um comprador responsável pergunta se a usinagem de magnésio proposta conta com procedimentos de controle documentados e pertinentes ao pedido, que abranjam cavacos, fontes de ignição, escolha do fluido, limpeza e organização, resposta a incêndios, pessoas e gestão de resíduos, e não apenas se o fornecedor possui uma fresadora CNC.
Base regulatória
Escopo da OSHA dos Estados Unidos a preservar integralmente
A OSHA 1910.157(d)(6) exige que extintores portáteis ou outros recipientes com agente extintor de Classe D sejam distribuídos de modo que a distância de deslocamento a partir de uma área de trabalho com metais combustíveis seja de 75 pés (22,9 m) ou menos. A exigência abrange áreas onde pós, flocos, aparas ou produtos de tamanho semelhante de metais combustíveis sejam gerados pelo menos uma vez a cada duas semanas.2
O que a norma não comprova
Essa disposição normativa não comprova que a Zhenling tenha um extintor de Classe D, um sistema de combate a incêndio Tipo D ou qualquer configuração específica de suas instalações. Solicite comprovações da unidade fabril aplicável e uma análise das exigências da jurisdição para o pedido proposto.
Dificuldade relatada em fórum: várias empresas recusaram trabalhos com magnésio antes que um comprador encontrasse um fornecedor disposto a aceitá-los.6 A decisão não se resume a capacidade versus preço; quem apresenta a proposta precisa demonstrar que a sequência de operações e os controles propostos são confiáveis.
Requisito externo verificado
Acesso ao agente extintor
Confirme o agente de Classe D aplicável, sua localização, a situação das inspeções, o treinamento e o plano de resposta. Um extintor ABC não substitui a resposta com agente de Classe D quando há magnésio combustível.
Ponto de decisão: a falta de comprovações sobre a resposta a incêndios é um problema de segurança porque a OSHA estabelece uma distância de deslocamento de 75 pés (22,9 m) para as áreas abrangidas.2 A Zhenling não afirmará que sua unidade fabril de produção CNC atende a esse requisito específico para magnésio sem registros. Em vez de uma afirmação genérica sobre extintores, a solicitação de análise de comprovações específicas de segurança permite avaliar a decisão real.
Confirmação necessária para o projeto
Controle de cavacos e poeira
Pergunte como os cavacos de magnésio são separados, removidos, coletados, armazenados e retirados da oficina de usinagem. Uma resposta completa aborda a limpeza periódica, os resíduos finos, a contaminação cruzada, as partículas quentes e a responsabilidade pelo descarte.
Confirmação necessária para o projeto
Riscos ligados ao fluido e ao hidrogênio
Uma revisão de segurança de 2025 alerta que fluidos à base de água ou emulsões podem reagir com o magnésio e gerar hidrogênio inflamável.3 Solicite a sequência qualificada para o fluido de corte ou a usinagem a seco, os critérios de ventilação, o monitoramento e o tratamento de exceções para a liga e a operação reais.
Confirmação necessária para o projeto
Prevenção de ignição
Pergunte como a sequência de operações controla o calor, o atrito, as faíscas, os danos à ferramenta, o recorte dos cavacos, as fontes de eletricidade estática e os resíduos finos acumulados que podem se inflamar. “O magnésio em uma peça acabada e maciça é difícil de inflamar” não torna seguros os pequenos cavacos e a poeira.
Confirmação necessária para o projeto
Pessoas e procedimentos
Solicite instruções de trabalho específicas para a tarefa, o escopo do treinamento, as funções em emergências, a frequência de limpeza e organização e o procedimento de escalonamento de incidentes. Uma alegação de produção segura exige registros atuais e responsáveis definidos, não uma frase genérica sobre segurança.
Controles da Zhenling para magnésio
Os arquivos disponíveis da própria empresa não comprovam supressão de incêndio específica para magnésio, extração, qualificação do fluido de corte, operadores treinados, aprovação da seguradora nem procedimentos de descarte. Esses itens precisam ser confirmados antes que a cotação seja considerada uma sequência de operações qualificada.
Verificação das comprovações de segurança do fornecedor
| Solicite | Comprovações úteis | Resposta fraca a questionar |
|---|---|---|
| Trabalhos comparáveis com magnésio | Folha de sequência de operações com dados confidenciais ocultados, escopo do material e da geometria, data, resultado e lições aprendidas | “Usinamos qualquer metal” |
| Sequência de controle de cavacos | Descrição dos equipamentos, mapa de segregação, frequência de limpeza, método de armazenamento e função responsável | “A máquina tem um aspirador” |
| Resposta a incêndios | Agente de Classe D aplicável, acesso, inspeções, treinamento, registro de simulação ou resposta e requisitos locais | “Temos extintores” |
| Escolha do fluido | Processo aprovado, critérios de compatibilidade, ventilação, monitoramento e controle de desvios | “Usamos o fluido de corte de sempre” |
| Sequência de gestão de resíduos | Coleta, identificação, armazenamento temporário, responsabilidade do transportador ou reciclador e práticas proibidas | “Os cavacos são reciclados” |
Use a verificação de comprovações antes de aprovar o fornecedor. Abra a lista de verificação desta página durante uma conversa técnica e registre se cada resposta está verificada, pendente, não se aplica ou não tem comprovação. Essa lista revela lacunas; ela não certifica um fornecedor.
Confirme tolerâncias, inspeção, acabamento e documentação com base no desenho técnico
A usinagem de precisão de magnésio não se resume a um único valor de tolerância. O tamanho das características geométricas, a estrutura de referências, a flexibilidade das paredes, a forma do material, a fixação da peça, o acesso da ferramenta, a ordem das operações, a temperatura, o sobremetal para acabamento e o método de medição podem alterar tanto o que é viável quanto as comprovações que sustentam a aceitação. A sequência de desenvolvimento analisada coloca os testes após o projeto, a análise de conformabilidade e a análise do processo; ela não define uma tolerância ou um método de inspeção universal.
Confirmação de tolerâncias por característica geométrica
Marque as dimensões e os controles geométricos que afetam o encaixe, a vedação, o movimento, o alinhamento ou a aprovação. Peça à Zhenling que confirme o processo e o método de inspeção propostos para essas características geométricas, em vez de aplicar uma tolerância de usinagem universal ao desenho técnico inteiro.
- Sistema controlado de referências geométricas
- Dimensão crítica e sua função
- Método de medição e acesso
- Expectativa de amostragem ou inspeção integral
- Formato do relatório e responsável pela aceitação
Ponto de decisão: uma tolerância ambígua cria risco de inspeção e retrabalho porque um valor sem contexto sobre referências geométricas, condição livre e método pode levar a uma conclusão incorreta sobre a aceitação. A Zhenling não afirmará que uma referência genérica à ISO ou à ASME comprova uma característica geométrica CNC específica. Em vez de uma tabela de tolerâncias, solicitar a análise de um desenho técnico específico revela as implicações da escolha do método de medição; uma máquina de medição por coordenadas não é necessariamente o método correto para todas as características.
Análise do acabamento a partir do desempenho exigido
Comece pelos requisitos de corrosão, desgaste, aparência, contato elétrico, mascaramento, espessura do revestimento, cor, aderência e testes. Anodização, revestimento de conversão, pintura, galvanoplastia ou pintura a pó podem ser opções de acabamento superficial, mas esta página não afirma que haja uma linha própria nem uma sequência qualificada.
- Especificação aplicável ao acabamento e sua revisão
- Processador qualificado ou requisito de aprovação
- Áreas de mascaramento e contato elétrico
- Limites de pré-tratamento e manuseio
- Critérios de certificado, testes e aparência
Condição após a usinagem
Defina os critérios de aceitação das marcas de ferramenta, a condição das rebarbas e arestas, as faces protegidas, a limpeza e a proteção contra corrosão durante o armazenamento. “Superfície excelente” ou “excelente acabamento superficial” não é um critério de inspeção.
Acabamento terceirizado
Defina quem seleciona e aprova o processador, como as peças são protegidas no transporte, quais dimensões são medidas antes e depois do acabamento e quem controla uma não conformidade. Cada cotação deve indicar a operação terceirizada em vez de ocultá-la.
Liberação da peça acabada
Acorde os registros do material, os resultados dimensionais, os certificados de acabamento, os critérios visuais, a identificação, a preservação e a rastreabilidade. Todo conjunto de documentos para peças de magnésio acabadas deve ser específico do pedido.
VERIF_TOLERÂNCIA
REF_A
Matriz de análise do desenho técnico e aceitação
| Item crítico | Requisito do desenho técnico | Comprovação proposta | Situação antes da cotação |
|---|---|---|---|
| Identificação do material | Liga, condição, forma do material e especificação | Certificado do material e vínculo com o lote solicitados pelo comprador | Confirmar escopo e disponibilidade |
| Relação entre referências geométricas | Controle geométrico funcional | Método, preparação da máquina, amostragem e campo do relatório | Confirmar a possibilidade de medição |
| Característica geométrica fina ou flexível | Requisitos de tamanho, forma e condição livre | Abordagem de fixação da peça e medição para liberação | Analisar o risco de deformação |
| Rugosidade superficial | Face especificada, valor, direção e regra de avaliação | Instrumento e registro, quando exigidos | Confirmar a interação entre usinagem e acabamento |
| Acabamento protetivo | Especificação, mascaramento, espessura, cor e teste | Responsabilidade do processador e certificado ou relatório | Confirmar a sequência terceirizada |
| Expedição final | Embalagem, etiquetas, preservação e destino | Método de embalagem e lista de documentos | Confirmar a responsabilidade pela logística |
Por que isso importa: usinar uma dimensão e comprová-la são tarefas diferentes. Uma máquina de medição por coordenadas, um instrumento manual, um método óptico, um instrumento de medição de superfície ou um calibre funcional podem ser adequados a características diferentes; comprador e fornecedor devem acordar o método antes da produção.
Solicite uma análise de aceitação por característica geométrica
Envie a indicação do desenho técnico, a estrutura de referências geométricas, a forma do material, o requisito de acabamento e o relatório desejado. Em vez de uma tabela genérica de tolerâncias, a resposta deve relacionar a característica geométrica específica a uma sequência de usinagem e medição; a Zhenling não afirmará que existe uma tolerância universal.
A estrutura de fabricação da Zhenling e o que ainda precisa ser confirmado na solicitação de cotação
O comprador deve conseguir distinguir um fato verificado sobre a empresa de uma alegação sobre magnésio específica do pedido.
Esta matriz deixa essa distinção explícita para que a equipe de compras compare comprovações sem presumir que o perfil geral de uma oficina de usinagem demonstra todas as capacidades para trabalhar com metais reativos. Dados gerais da fábrica não comprovam o atendimento ao requisito citado da OSHA para metais combustíveis nem qualquer controle específico para magnésio.
Matriz comparativa de comprovações
1 / 3
Histórico da empresa
Informado: fundada em 2006
Use como contexto geral sobre o histórico de operação; esse não é o ano em que a produção de magnésio começou.
Unidade fabril
Informado: 8.000 m²
Use como contexto geral sobre as instalações; solicite a identificação da área de produção proposta e de seus controles.
Equipamentos de usinagem
Informado: centros de 3, 4 e 5 eixos
Use essas informações para iniciar a discussão sobre a geometria; solicite a identificação da máquina, a área útil de trabalho, a preparação da máquina e a qualificação para magnésio.
Processos de usinagem
Informado: fresamento, torneamento
Use essas informações para orientar a análise do desenho técnico; não presuma que cada processo esteja aprovado para magnésio.
Gama de ligas de magnésio
Não comprovada
Envie a liga, a condição, a forma do material, a especificação, a quantidade e a necessidade de certificado para análise do fornecimento.
Histórico de projetos com magnésio
Não comprovado
Solicite um exemplo comparável de projeto, com dados confidenciais ocultados, correspondente à liga, à geometria, à sequência de controles e à data.
Controles de incêndio e cavacos
Não comprovados
Solicite comprovações específicas da unidade fabril sobre equipamentos, procedimentos, treinamento, inspeção, seguradora, resíduos e emergências.
Tolerâncias e inspeção
Análise do desenho técnico
Marque as características críticas e acorde o método, a amostragem, os relatórios e a aceitação antes da liberação do pedido.
Acabamento superficial
Análise do projeto
Defina o desempenho e a especificação e, em seguida, confirme o processador, o mascaramento, os testes, os certificados e a logística.
01
A engenharia deve solicitar
Um desenho técnico com marcações, a sequência de operações proposta, a interpretação da especificação da liga, a análise das características geométricas difíceis, o plano de fixação da peça e as questões técnicas ainda em aberto.
02
A qualidade deve solicitar
Rastreabilidade do material, métodos para características críticas, amostragem, exemplos de relatórios, registros de acabamento, tratamento de não conformidades e prazo de guarda dos registros.
03
Compras deve solicitar
Operações incluídas e excluídas, responsabilidades dos fornecedores terceirizados, premissas sobre quantidades, condições de entrega, embalagem, aviso de mudanças e um responsável por cada item não resolvido.
Controle a transição do protótipo para a produção recorrente
Um protótipo bem-sucedido comprova uma fabricação controlada, mas não garante a repetibilidade. Cada liberação posterior deve preservar a identificação do material, a lógica de uso da máquina e do dispositivo de fixação, a condição das ferramentas, a sequência de operações para controle dos cavacos, os registros de inspeção, o acabamento, a embalagem e as alterações aprovadas. A sequência de projeto até testes analisada sustenta a verificação por etapas como referência para o setor; ela não comprova a capacidade de produção repetida da Zhenling.
01 // Base do desenho técnico
Congele a revisão do desenho técnico e do modelo, o sistema de unidades, a regra para resolver divergências, as características geométricas críticas e os esclarecimentos aprovados. Registre quais questões pendentes impediram uma cotação definitiva.
A divergência entre revisões cria riscos de atraso e rejeição, pois mesmo uma peça de magnésio correta estará errada se for fabricada com base em um arquivo obsoleto. O caso externo de 2003 e os dois incêndios relatados nele mostram por que um programa de usinagem, por si só, não constitui uma base completa. Em vez de presumir que um novo pedido repetirá o anterior, você pode solicitar uma análise específica dos controles de produção; a Zhenling não afirma que a passagem do protótipo para a produção CNC é automática.
02 // Evidências da primeira peça produzida
Defina em conjunto a documentação do material, os resultados das características, a avaliação visual, os registros do acabamento, os desvios e o responsável pela aprovação. A primeira peça produzida deve servir para testar o plano de aceitação, não apenas para mostrar que a peça existe.
03 // Controles da produção repetida
Defina a identificação dos lotes, a verificação da preparação da máquina, os critérios para troca de ferramentas, as verificações durante o processo, a amostragem, a rastreabilidade, as rotinas de controle dos cavacos e limpeza e o encaminhamento das não conformidades.
04 // Alterações que exigem aprovação
Exija aprovação para mudanças na liga metálica, na forma do material, no fornecedor, na sequência de operações da máquina, no dispositivo de fixação, no programa, na ferramenta crítica, no uso do fluido de corte, no prestador do acabamento, no método de inspeção, na embalagem ou na unidade fabril.
Etapas de liberação do protótipo à produção
| Liberação | Decisão | Registros que devem ser preservados |
|---|---|---|
| Análise de viabilidade | É possível cotar com responsabilidade a peça especificada e o conjunto de documentos comprobatórios? | Lista de questões pendentes, premissas, exclusões, riscos e sequência de operações proposta |
| Protótipo | A sequência de operações controlada produziu uma peça aceitável? | Vínculo com o material, revisão da sequência de operações, resultados da inspeção, situação do acabamento, registro de desvios e aprovação do comprador |
| Lote piloto ou de transição | O processo consegue se repetir enquanto o projeto ou a demanda ainda muda? | Verificações da preparação da máquina, registros dos lotes, dados de defeitos e retrabalho, tendência dos resultados de inspeção e alterações controladas |
| Produção repetida | O processo, os registros comprobatórios e o conjunto de itens para entrega acordados conseguem permanecer estáveis? | Base aprovada, notificação de alterações, verificação periódica, procedimento para não conformidades e registros de expedição |
Contexto dos controles de risco
Uma reportagem de 2003 da Modern Machine Shop descreve uma oficina especializada que aprendeu com dois incêndios e passou a enfatizar a limpeza e a produção de cavacos maiores. Esse não é um resultado da Zhenling; o caso mostra por que a base da produção repetida deve preservar tanto os controles de risco quanto o programa CNC.
O que não justifica prazos de entrega curtos
A excelente usinabilidade e o curto tempo de corte não eliminam o tempo necessário para obter o material, qualificar a segurança do processo, projetar o dispositivo de fixação, preparar as ferramentas, programar a inspeção, executar o acabamento ou cuidar da logística. Peça que a cotação discrimine o tempo de análise, de obtenção do material, de usinagem, de serviços terceirizados e de entrega.
O que protege os pedidos recorrentes
Uma base definida protege as duas partes: arquivos atuais, material, sequência de operações, controles críticos, registros de aceitação, acabamento, embalagem e alterações autorizadas. Se algum desses elementos mudar, o fornecedor deve explicar o impacto antes da liberação do próximo lote.
Um protótipo pode dar certo mesmo quando os controles para a produção repetida ainda não estão claros. A contrapartida é que definir explicitamente quais alterações exigem aprovação dá trabalho antes da liberação, enquanto deixá-las implícitas pode causar atrasos, divergências ou a necessidade de uma nova qualificação depois. Solicite um mapa dos controles para a passagem do protótipo à produção.
Prepare uma solicitação de cotação para usinagem CNC de magnésio
Os custos da usinagem CNC de magnésio dependem das informações fornecidas. A complexidade da peça, a liga metálica e a forma do material, a tolerância crítica, a quantidade, o número de preparações da máquina, a inspeção, os acabamentos superficiais, os controles de risco, os serviços terceirizados, a embalagem e o destino podem alterar o escopo; um preço universal esconderia essas variáveis. As evidências analisadas sobre os riscos do magnésio explicam por que as premissas relativas a cavacos, fluidos, exaustão, ventilação e limpeza devem fazer parte do escopo da cotação.
Arquivos e responsabilidade pelas aprovações
- Revisão atual do desenho técnico e do modelo
- Unidades e escala
- Arquivo prevalecente em caso de divergência entre documentos
- Responsável pela aprovação do lado do comprador
- Requisito de confidencialidade
A falta de arquivos gera atrasos e riscos na definição do preço, pois a programação, a inspeção e a aceitação podem se basear em revisões diferentes. A proposta mais barata nem sempre oferece o melhor escopo quando as premissas ficam ocultas. Ao contrário de um formulário de preço instantâneo, um pedido de cotação com base em um desenho técnico específico deixa clara a relação entre rapidez e abrangência da cotação; a Zhenling não afirma poder definir um escopo CNC definitivo com base em um modelo sem controle de revisão.
Material e geometria
- Liga metálica, condição, forma e especificação
- Substituições permitidas
- Referências geométricas e características geométricas críticas
- Roscas, insertos, condição das bordas e rugosidade
- Restrições de montagem e uso
Escopo comercial e de qualidade
- Quantidades para protótipo, liberação e produção anual
- Data necessária e destino
- Inspeção e documentação
- Acabamento, mascaramento, testes e certificados
- Embalagem, Incoterm e identificação
Matriz de prontidão para cotação de peças de magnésio
| Informação necessária | Pronto | Precisa de esclarecimento | Por que isso afeta a cotação |
|---|---|---|---|
| Desenho técnico e modelo | Mesma revisão, com unidades e documento prevalecente definidos | Arquivos conflitantes ou ausentes | Define a geometria, a programação, a preparação da máquina e a aceitação |
| Material | Liga metálica, condição, forma, especificação e regra para substituições | Apenas “magnésio” | Define a obtenção do material, a sequência de operações, os registros comprobatórios e a compatibilidade com o acabamento |
| Características geométricas críticas | Dimensões funcionais e referências geométricas identificadas | Todas as dimensões tratadas da mesma forma | Define o risco do processo, a medição e o esforço de inspeção |
| Padrão de quantidades | Protótipo, tamanho do lote de liberação, previsão de demanda e estabilidade da revisão | Uma única quantidade, sem informações sobre pedidos recorrentes | Define a preparação da máquina, o compromisso de compra do material e o planejamento para ampliar a produção |
| Qualificação de segurança | Registros comprobatórios exigidos e responsável pela análise identificados | Presumida com base na experiência geral em CNC | Determina se a sequência de operações proposta para o magnésio pode ser aceita |
| Acabamento | Desempenho, especificação, mascaramento, aparência, teste e critérios para o prestador do acabamento | Apenas a cor ou o nome do processo | Define a sequência de operações terceirizadas, o sobremetal, a inspeção e o prazo de entrega |
| Inspeção | Características, método, amostragem, relatório e registros especificados | “Inspeção completa” sem definição | Define os registros comprobatórios para aceitação e o esforço de medição |
| Entrega | Destino, data necessária, Incoterm, embalagem, etiquetas e documentos | Apenas a data de expedição | Define a preservação da peça, a logística e as responsabilidades até o destino |
Ponto de partida simples
Identifique as informações mínimas que faltam para prosseguir.
Clique para ver os detalhes
Ponto de partida simples
Se o conjunto completo de informações ainda não estiver pronto, envie uma característica geométrica do desenho técnico com sua função, a especificação do material, a tolerância, os requisitos esperados de inspeção e a quantidade. Uma resposta útil identifica as informações mínimas que faltam para prosseguir.
Critério para comparar fornecedores
Compare escopos equivalentes antes de comparar o preço por peça.
Clique para ver os detalhes
Critério para comparar fornecedores
Forneça a todos os fornecedores as mesmas informações controladas e peça a cada um que liste premissas, exclusões, operações terceirizadas, limites dos registros comprobatórios e questões pendentes. Compare escopos equivalentes antes de comparar o preço por peça.
Use a matriz para analisar o projeto
Anexe o desenho técnico e preencha o máximo possível de campos. Assim, a Zhenling poderá apresentar uma lista de pontos a esclarecer, uma avaliação da capacidade para o projeto específico e o escopo da cotação, em vez de uma promessa genérica de usinagem de magnésio.
Ferramentas para usinagem CNC de magnésio
MÓDULO // 02
Quadro de avaliação das evidências do fornecedor para peças de magnésio
Abrir o quadro de avaliação das evidênciasMÓDULO // 03
Planejador de inspeção das características geométricas de peças de magnésio
Abrir o planejador de inspeçãoPerguntas frequentes: usinagem CNC de magnésio
É possível usinar magnésio por CNC?
Sim. Uma sequência de operações qualificada ainda depende da liga metálica, da geometria, da fixação da peça, dos cavacos, do fluido, da inspeção, do acabamento e dos controles da unidade fabril.
A Zhenling usina AZ31B ou AZ91D rotineiramente?
Essa capacidade rotineira não é declarada aqui. Envie a especificação exata do material e o desenho técnico para confirmação.
Por que usar magnésio em vez de alumínio?
O magnésio é o metal estrutural mais leve e pode oferecer uma relação resistência-peso útil, amortecimento de vibrações e boa resposta à usinagem em alguns projetos automotivos, aeroespaciais, eletrônicos ou robóticos. As ligas de alumínio podem continuar sendo preferíveis quando a obtenção do material, a rigidez, a estratégia de controle da corrosão, o acabamento superficial, o histórico do projeto, o custo ou a qualificação favorecerem o alumínio. Compare a montagem completa e o plano de validação, em vez de escolher um material leve apenas pela densidade.
Como a usinagem de magnésio se compara à de alumínio?
Na usinagem de ligas de magnésio, a Luxfer MEL Technologies relata menor força de corte e cerca de 55% da potência de corte exigida pelo alumínio na comparação citada.1 Essa fonte não estabelece um tempo de ciclo, uma taxa de desgaste de ferramentas ou uma redução de custos válidos para todos os casos. A estabilidade da fixação da peça, os cavacos de magnésio, a condição das ferramentas, os controles contra incêndio, a inspeção, o acabamento, a obtenção do material e a logística podem alterar o resultado; portanto, use esse dado para fazer perguntas melhores, não para calcular uma economia garantida.
Considerando sua inflamabilidade, é seguro usinar magnésio?
Sim, com um plano de controle qualificado. Cavacos finos e poeira podem entrar em ignição; por isso, verifique a segregação, a limpeza, os procedimentos para incêndios de classe D, o treinamento e a responsabilidade pelo descarte.
É possível usar fluido de corte à base de água na usinagem de magnésio?
Não presuma que um fluido de corte comum à base de água seja adequado. A literatura de segurança analisada alerta que o magnésio em contato com fluidos que contêm água pode gerar hidrogênio.3 Um fornecedor confiável deve identificar o fluido exato ou a sequência de operações a seco, as ligas metálicas e operações abrangidas, os critérios de ventilação, o monitoramento, a manutenção, a resposta a desvios e o responsável pela aprovação; considere “usamos fluido de corte comum” uma questão em aberto.
Como os cavacos de magnésio são normalmente descartados?
Profissionais fazem essa pergunta porque a coleta é apenas uma etapa. Exija um procedimento por escrito para segregação, recipientes compatíveis, identificação, armazenamento temporário, controle da umidade e de fontes de ignição, transporte, reciclagem ou descarte, resposta a emergências e responsabilidade pelo cumprimento das normas locais. Pergunte quem responde por cada transferência e como são tratados os cavacos misturados ou contaminados; nunca improvise armazenamento úmido ou neutralização química com base em conselhos de fóruns, pois um tratamento aparentemente prático pode aumentar o risco de geração de calor ou hidrogênio.
Que tolerância a Zhenling consegue manter em uma peça de magnésio?
Não existe um valor válido para todos os casos. Envie a característica geométrica crítica e o esquema de referências geométricas para obter uma resposta específica para a peça.
Quais acabamentos superficiais estão disponíveis para peças de magnésio?
As opções possíveis incluem entrega sem acabamento após a usinagem, revestimento de conversão, anodização, pintura, revestimento metálico por deposição ou pintura a pó. A escolha depende da liga metálica, do ambiente de uso, dos requisitos de resistência à corrosão, da aparência, do contato elétrico, do mascaramento, da espessura, da aderência, dos testes e da aprovação do prestador do acabamento. A Zhenling precisa confirmar a sequência de operações efetivamente disponível e a documentação do pedido; não há declaração de que disponha de uma linha própria de acabamento.






