
Entre em contato com a Zhenling

A usinagem de aço-liga começa pelo desenho técnico e exige planejamento: primeiro, defina quatro informações: identificação do material aplicável, estado de fornecimento e metalúrgico, riscos das características geométricas e operação com seus critérios de aceitação. Só então selecione o ferramental, estabeleça uma faixa inicial qualificada, faça um corte controlado e ajuste o processo com base no calor, nos cavacos, no desgaste da aresta e nas evidências da inspeção.
Atualizado em agosto de 2026
Resumo
- Confirme a especificação do material, a condição, as evidências de dureza e eventuais diferenças entre normas.
- Defina a sequência de tratamento e acabamento antes de liberar o material bruto.
- Associe cada característica geométrica a uma operação e, depois, teste os dados de corte qualificados pela fonte, alterando uma variável por vez.
- Relacione a fixação da peça, o risco de movimentação, o acabamento e a inspeção a cada característica geométrica crítica.
Um nome de grau conhecido não é um plano de corte. A usinabilidade depende do material, de sua microestrutura e inclusões, da dureza, da operação, do sistema de ferramentas, da geometria e das condições de corte, como discutem uma revisão revisada por pares sobre usinabilidade e uma revisão revisada por pares sobre inclusões no aço e usinabilidade. Este guia transforma essas variáveis em um método de planejamento baseado no desenho técnico; não é uma tabela universal de parâmetros.
Este guia aborda o aço-liga como família de materiais da peça. O aço inoxidável é outro tipo de aço e exige dados de corte próprios, específicos para o material e sua condição.
Aço-liga é usinável? Comece com 4 informações definidas
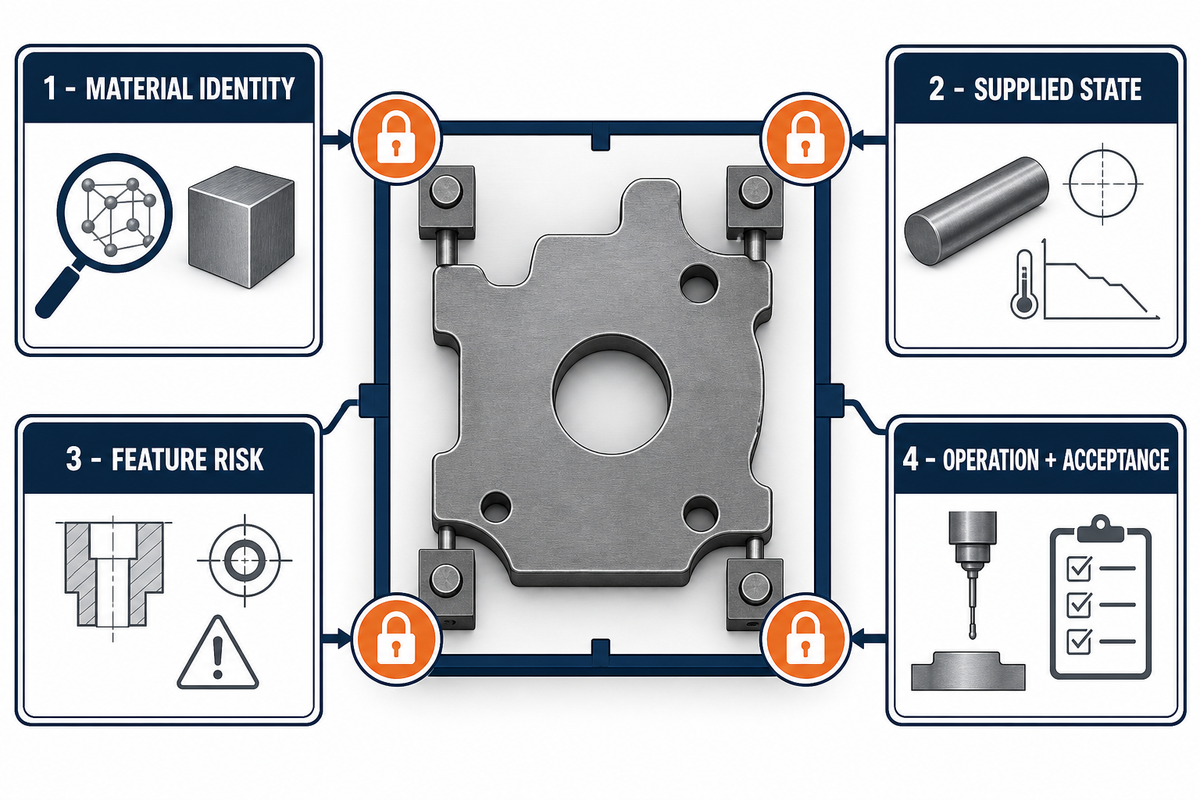
Sim, o aço-liga é usinável, mas o nome da família não prevê uma única resposta ao corte. Duas peças descritas como “aço-liga” podem se comportar de maneiras diferentes porque variam as normas, as condições de fornecimento, o histórico térmico, os níveis de dureza, as microestruturas, as inclusões, as dimensões da seção e as características geométricas. Uma revisão revisada por pares sobre inclusões no aço e usinabilidade mostra por que a composição, por si só, não basta.
Aplique a Regra de liberação em 4 blocos antes de discutir uma ferramenta ou um parâmetro de corte. Só libere o planejamento depois de registrar a identidade do material, o estado de fornecimento, os riscos das características geométricas e o bloco de operação e aceitação. Caso contrário, mantenha em aberto o bloco faltante, sem preenchê-lo com uma prática conhecida da oficina.
| Bloco | O que registrar antes do planejamento | Por que isso muda a sequência de operações |
|---|---|---|
| 1. Identidade do material | Grau, norma aplicável, forma do produto e rastreabilidade do lote e da corrida | Só um nome comercial ou número de grau pode ocultar uma base de especificação diferente. |
| 2. Estado de fornecimento | Condição de fornecimento, tratamento anterior, dureza medida e, quando pertinente, evidências da microestrutura | Material bruto recozido, normalizado, temperado e revenido, tratado superficialmente ou endurecido em toda a seção não apresenta o mesmo desafio de corte. |
| 3. Risco das características geométricas | Paredes finas, furos profundos, cortes interrompidos, longo alcance da ferramenta, raios críticos e superfícies funcionais | A geometria determina o acesso, a deflexão, a evacuação de cavacos, a concentração de calor e o risco de movimentação. |
| 4. Operação e aceitação | Máquina, processo, ferramenta, engajamento, fluido de corte, fixação da peça, referências geométricas, tolerâncias, inspeção e requisitos de serviço | Evidências de torneamento não se aplicam automaticamente a outra operação, e a conformidade dimensional, por si só, não comprova a adequação para aplicações críticas de segurança. |
Etapa 1: confirme o grau, a norma, a condição e a dureza
Considere incompleta esta linha de material: “aço-liga 4140”. Uma descrição de compra e processo adequada à usinagem normalmente precisa indicar a norma aplicável, a forma do produto, a condição de fornecimento, os tratamentos térmicos anteriores ou planejados, o requisito de dureza e a base de medição, além da expectativa de rastreabilidade.
Uma norma também tem um escopo. Por exemplo, a ISO 683-2:2016 abrange aços-liga para têmpera e revenimento em formas de produto e condições especificadas; citar esse documento não equivale a identificar um grau AISI/SAE nem a comprovar intercambiabilidade.
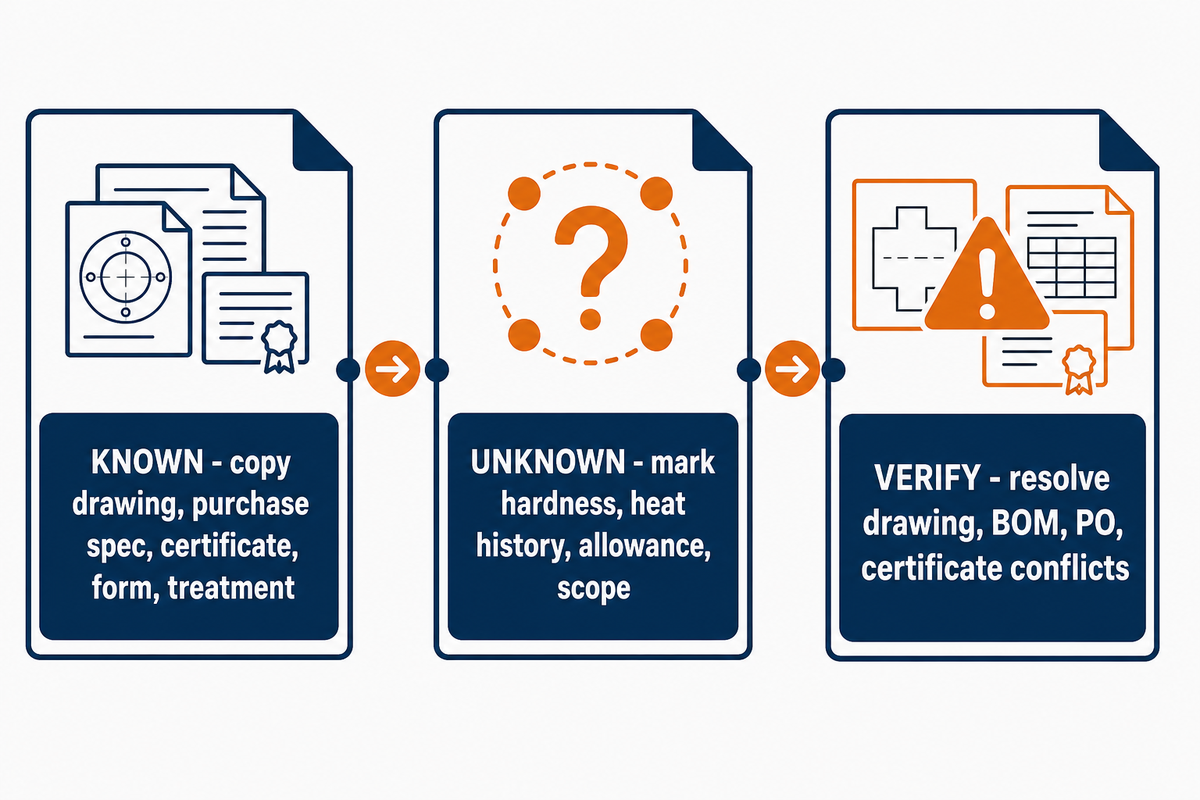
Conhecido / desconhecido / precisa ser verificado
- Conhecido: copie exatamente as informações do desenho técnico, da especificação de compra, do certificado, da forma do produto e do tratamento.
- Desconhecido: indique claramente os dados ausentes sobre dureza, histórico térmico, sobremetal ou escopo da certificação.
- Precisa ser verificado: resolva os conflitos entre o desenho técnico, a lista de materiais, o pedido de compra e o certificado antes de programar.
A dureza medida é importante, mas não descreve todo o estado metalúrgico. O teor de carbono e elementos de liga, como cromo, molibdênio e níquel, influenciam a temperabilidade e a ductilidade. Essa avaliação não pode ser transferida do aço-carbono, como o 1018, do ferro fundido, dos aços-ferramenta, dos aços inoxidáveis ou das ligas de alumínio: esses diferentes tipos de aço e outros metais e ligas podem variar na composição da liga, nas propriedades mecânicas, na resistência à corrosão, ao desgaste e ao impacto, na resistência à fadiga e na resistência mecânica e tenacidade. Mesmo entre materiais ferrosos, os limites de fósforo e enxofre são importantes; portanto, um nome comum de aço não constitui um certificado completo.
A usinagem de peças de aço-liga não pode começar com uma designação genérica de material: termos de busca como “aço-liga 4140” e “ligas metálicas” identificam um assunto, não uma definição de compra. Na indústria aeroespacial e em equipamentos de pressão, a análise da sequência de operações deve incluir as ligas utilizadas, as metas de resistência, os controles do fluido de corte e os fatores específicos da aplicação. A mesma regra vale quando buscas por usinagem de metais mostram graus de aço de usinagem livre: o comportamento na formação de cavacos não autoriza substituir a liga indicada no desenho técnico.
Registre o método de ensaio de dureza e o local de amostragem. Após ensaios em seção transversal de 3 barras, um estudo de torneamento duro de 42CrMo4 de 2026 relatou 35 ± 1 HRC no intervalo de diâmetros selecionado de 38–68 mm. Os autores excluíram diâmetros menores dos ensaios de usinagem após observarem uma perda de uniformidade da dureza; essa decisão de amostragem não estabelece uma regra geral para o tamanho da seção. Ela demonstra por que um único valor de dureza pode ocultar comportamentos diferentes conforme a seção.
Etapa 2: compare 4140, 4340 e 42CrMo sem presumir equivalência
Não atribua uma única especificação ou ficha de parâmetros a 4140, 4340 e 42CrMo apenas porque suas aplicações se sobrepõem. Compare cada material com base na norma aplicável, na forma do produto, na condição, na dureza, nos requisitos do certificado, na geometria e na definição final de serviço.
| Designação | Pergunta útil para o planejamento | O que não presumir | Evidências ainda necessárias |
|---|---|---|---|
| 4140 | Qual requisito AISI/SAE, ASTM, AMS ou de outra norma se aplica, e em que condição? | Um único intervalo de dureza, composição química ou corte para todos os produtos. | Certificado, condição, dureza e dados de características geométricas e aceitação. |
| 4340 | A condição especificada e o tamanho da seção fornecem a base de propriedades exigida? | Que um processo para 4140 possa ser transferido sem alterações. | Os mesmos campos, seguidos por um ensaio qualificado quando o risco justificar. |
| 42CrMo | Qual norma nacional ou do cliente define a designação? | Equivalência automática com 4140 ou 42CrMo4. | Especificação exata, edição, condição, certificado e aprovação da substituição. |
A literatura técnica pode chamar duas designações de correspondentes ou até de equivalentes em um experimento definido. No estudo citado de 2026, os autores descrevem o 42CrMo4 laminado a quente, conforme a EN 10083-3, como equivalente ao AISI 4140, conforme a ASTM A29, naquele contexto de material. Essa formulação não cria intercambiabilidade irrestrita em pedidos de compra.
Uma comparação pode apresentar faixas de composição química semelhantes ou aplicações conhecidas, mas a substituição ainda exige a norma aplicável e sua edição, forma do produto, condição de fornecimento, requisitos químicos e mecânicos, dimensões, inspeção, certificação e aprovação responsável. O escopo oficial da ISO 683-2:2016 é um exemplo de por que a forma do produto e a condição de fornecimento continuam vinculadas à designação. Se houver dúvida sobre o grau especificado, avalie as opções de materiais para usinagem antes de definir a sequência de operações.
O aço-liga 4140 é fácil de usinar?
A usinabilidade depende da condição e da operação. O 4140 recozido pode exigir uma abordagem bem diferente do material pré-endurecido ou usinado por torneamento duro; da mesma forma, um torneamento externo estável difere de um furo profundo ou de uma característica geométrica com parede fina. Também importam o material da ferramenta, o revestimento, a preparação da aresta, o engajamento, a aplicação do fluido de corte, a rigidez e o acabamento exigido. Descreva o 4140 como usinável dependendo da condição e qualifique a condição e a característica geométrica antes de classificá-lo como fácil ou difícil.
Etapa 3: escolha a sequência de desbaste, tratamento e acabamento antes de cortar
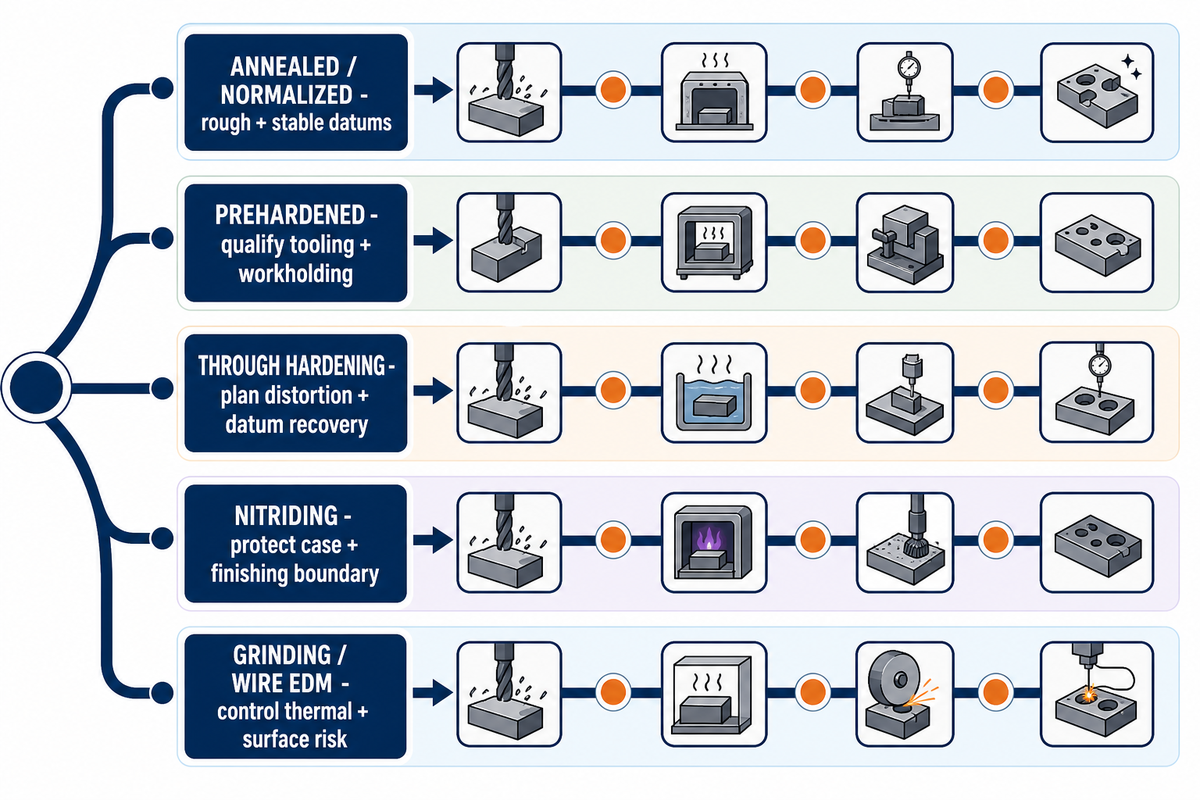
Defina o Mapa da sequência de desbaste, tratamento e acabamento antes de remover material bruto. Mapeie as referências geométricas, a sequência de desbaste, as características protegidas, o estado após o tratamento, o risco de movimentação, o sobremetal para acabamento, o processo final e a etapa de inspeção. Uma sequência publicada para engrenagem de AISI 9310 é um exemplo específico de condição que inclui desbaste, tratamento, retificação, usinagem de acabamento e inspeção — não uma sequência universal.
Mapa da sequência de operações
- Usinagem em estado recozido ou normalizado: faça o desbaste e estabeleça referências geométricas estáveis; mantenha o sobremetal indicado no desenho técnico para compensar a movimentação durante o tratamento e o acabamento.
- Usinagem de material pré-endurecido: qualifique o ferramental e a fixação da peça de acordo com a dureza real e o engajamento na característica geométrica.
- Endurecimento em toda a seção após o desbaste: defina o risco de distorção, a recuperação das referências geométricas e o torneamento ou a retificação final antes do tratamento térmico.
- Nitretação ou outro tratamento superficial: proteja o requisito de camada e decida quais superfícies poderão receber acabamento depois.
- Retificação ou eletroerosão a fio: use esses processos quando o acesso, a dureza, o acabamento ou a geometria os justificarem; controle os riscos térmicos e superficiais próprios de cada processo.
Não existe um sobremetal fixo e independente que sirva para todas as peças. Mudanças de seção, relação entre comprimento e diâmetro, tensão residual no material bruto, ciclo de tratamento, severidade da têmpera, estratégia de apoio e tolerância final influenciam o sobremetal e a sequência. A sequência de desbaste, tratamento e acabamento também não é universal: alguns processos de nitretação ocorrem após a usinagem final e podem não exigir usinagem posterior ao tratamento, enquanto outros exigem sobremetal planejado para o acabamento de material endurecido.
Etapa 4: escolha entre torneamento, fresamento, furação, retificação ou eletroerosão conforme a geometria
Escolha a operação para cada característica geométrica. Material bruto em barra, forjado ou em chapa, engajamento interrompido, alcance da ferramenta, espessura da parede, profundidade do furo, saída dos cavacos, acesso às referências geométricas, dureza e requisito de superfície final importam mais do que uma afirmação genérica de que a peça é “usinada por CNC”. Forças de corte elevadas podem aumentar a deflexão ou a necessidade de fixação; por isso, a estratégia de usinagem deve incluir o apoio da peça, além da escolha da ferramenta.
| Característica geométrica ou necessidade | Processo possível | Limitação a considerar | Próxima verificação |
|---|---|---|---|
| Diâmetros de eixos e faces | Torneamento | Peça esbelta, ombros com corte interrompido, batimento e força de fixação na placa | Apoio, sequência das referências geométricas e dados do inserto para o estado real do aço |
| Cavidades, superfícies planas e faces indexadas | Fresamento | Choque na entrada, engajamento radial, pisos finos e balanço da ferramenta | Trajetória da ferramenta, apoio da fixação e dados específicos do fresamento |
| Furos profundos ou que se cruzam | Furação, mandrilamento ou alargamento | Acúmulo de cavacos, desvio, acesso do fluido de corte e rebarba na saída | Estratégia de furação-piloto, evacuação de cavacos e inspeção do furo |
| Referência geométrica endurecida ou superfície final com tolerância estreita | Torneamento de acabamento ou retificação | Dano térmico e alterações ocultas na integridade da superfície | Especificação do rebolo ou da ferramenta, dressagem, controle térmico e ensaio não destrutivo exigido |
| Contorno duro, estreito ou de difícil acesso | Eletroerosão a fio | Peça condutora, necessidade de furo inicial ou acesso, camada refundida e alívio de tensões | Condutividade elétrica, requisito superficial, plano de passes de acabamento e inspeção |
| Rosca externa ou interna | Torneamento de rosca, fresamento de rosca ou rosqueamento com macho | Saída da ferramenta, forma do fundo da rosca, rebarba e movimentação após o tratamento | Norma da rosca, plano de calibração e sequência de tratamento |
| Nervura fina com furos transversais | Fresamento indexado e furação | Distorção de fixação, rebarba na saída e engajamento interrompido | Estado do apoio, ordem da trajetória da ferramenta e inspeção da peça solta |
| Furo ou sede da válvula endurecidos com tolerância estreita | Mandrilamento de acabamento, brunimento ou retificação | Acesso, dano térmico, forma e função da superfície | Ensaio do processo e evidências da forma e do acabamento definidos no desenho técnico |
No torneamento CNC em torno ou no fresamento CNC, escolha a ferramenta adequada ao material da peça, ao engajamento, à trajetória de remoção de material e à profundidade de corte. O metal duro pode ser indicado para um corte estável, enquanto a abrasão, os materiais endurecidos ou a carga interrompida podem acelerar o desgaste da ferramenta e dificultar a usinagem de uma característica geométrica; quem opera a máquina deve alterar uma variável por vez e registrar a velocidade de corte em pés de superfície por minuto. As orientações do fabricante de ferramentas para torneamento de diferentes materiais são úteis dentro do contexto indicado, mas não devem ser copiadas sem alterações para fresamento ou furação. O exemplo da Seco, fabricante de ferramentas considera as ferramentas de aço rápido uma opção de corte para materiais e condições de máquina definidos, não um grau de aço-liga para a peça nem uma escolha universal. Da mesma forma, a eletroerosão exige uma peça condutora de eletricidade e pode gerar sua própria camada refundida, zona afetada pelo calor e preocupações com tensões residuais. Consulte a visão geral da Zhenling sobre processos de usinagem personalizados somente depois que o mapa de características geométricas definir o objetivo de cada operação.
Etapa 5: defina uma faixa inicial e avalie o calor, os cavacos e o desgaste da aresta
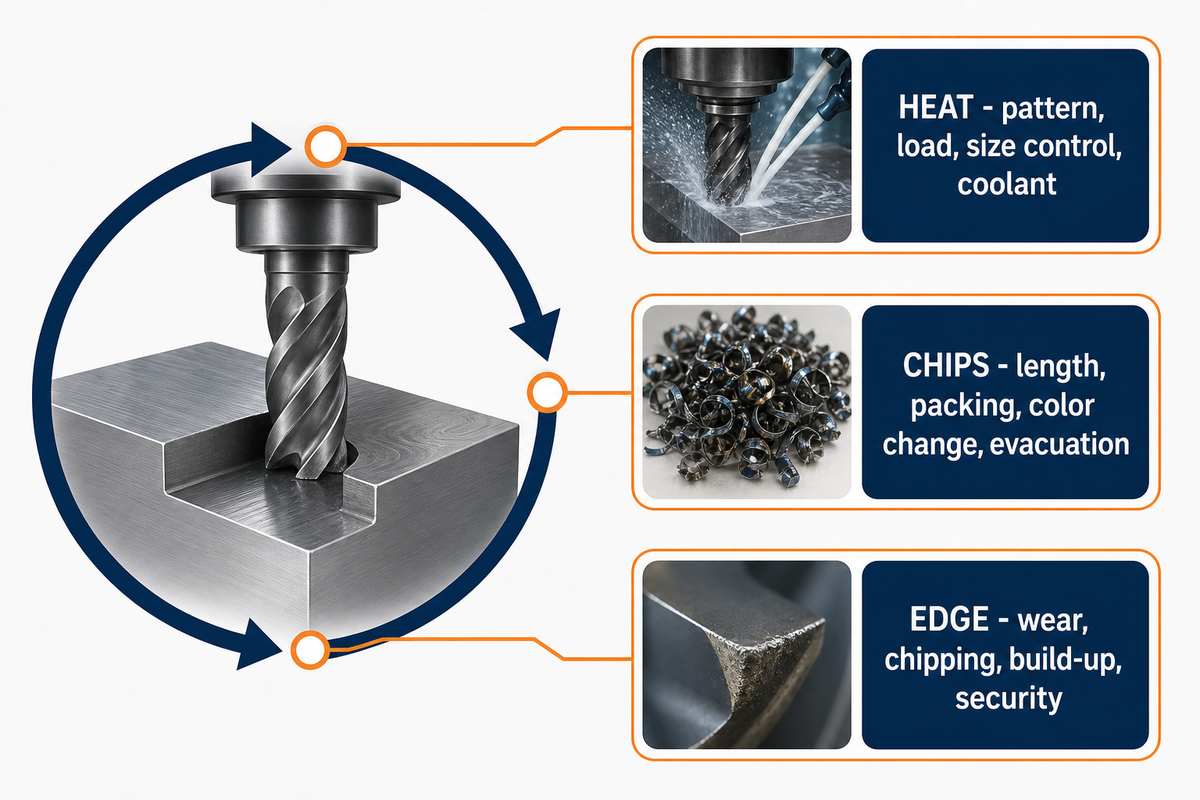
A velocidade ou o avanço inicial deve ser qualificado de acordo com o grau, a condição, a dureza, a operação, o material da ferramenta, o revestimento, a geometria da aresta, o engajamento, o fluido de corte, a potência e a rigidez da máquina. Comece com dados fornecidos para essa combinação, calcule corretamente a rotação do eixo-árvore e o avanço e, depois, faça um primeiro corte controlado.
Método para definir a faixa inicial
- Registre e qualifique: anote o material, a dureza, a operação, a ferramenta, o engajamento, o fluido de corte e a faixa indicada pela fonte.
- Verifique e corte: confirme a rigidez, o batimento, o apoio, o percurso do fluido de corte e a saída dos cavacos antes de registrar o primeiro resultado controlado.
- Altere uma variável: registre evidências de carga, cavacos, aresta, dimensões e acabamento antes do próximo ajuste.
Um experimento de torneamento duro de AISI 4140 de 2023 mostra por que os números devem permanecer vinculados ao contexto. Os 27 ensaios a seco usaram uma peça de Ø110 mm × 600 mm e um inserto revestido especificado, com raio de ponta de 0,8 mm. A matriz publicada abrange 90–150 m/min, 0,18–0,36 mm/rev e profundidades de 0,2–0,6 mm; esses valores são limites do experimento, não recomendações. Os dados detalhados de tratamento e dureza desse artigo não podem ser transferidos como metas; verifique o certificado real do material, o registro do tratamento e a condição medida para o trabalho.
| Categoria publicada no nível do ensaio | Valor na unidade original | Equivalente aritmético | Escopo |
|---|---|---|---|
| Velocidade 1 | 90 m/min | 295 sfm | Somente experimental |
| Velocidade 2 | 120 m/min | 394 sfm | Somente experimental |
| Velocidade 3 | 150 m/min | 492 sfm | Somente experimental |
| Avanço 1 | 0,18 mm/rev | 0.0071 in/rev | Somente experimental |
| Avanço 2 | 0,27 mm/rev | 0.0106 in/rev | Somente experimental |
| Avanço 3 | 0,36 mm/rev | 0.0142 in/rev | Somente experimental |
| Profundidade 1 | 0,2 mm | 0.0079 in | Somente experimental |
| Profundidade 2 | 0,4 mm | 0.0157 in | Somente experimental |
| Profundidade 3 | 0,6 mm | 0.0236 in | Somente experimental |
Exemplo prático de cálculo da rotação
Para um diâmetro de torneamento hipotético de 50 mm, usando o nível de ensaio de 120 m/min do estudo apenas como valor para o cálculo:
rpm = (1.000 × 120) ÷ (π × 50) ≈ 764 rpm
Este cálculo não recomenda 764 rpm para outra peça. Primeiro, confira o grau, a condição informada após o tratamento térmico, a operação de torneamento duro, o inserto, o ambiente seco, o engajamento, a máquina e o critério de aceitação. Caso contrário, retorne aos dados qualificados para o trabalho real.
Regra dos 3 canais para o primeiro corte
Calor: observe mudanças no padrão térmico, aumento de carga, perda de controle dimensional ou falha na aplicação do fluido de corte; não avalie apenas pela cor.
Cavacos: observe o comprimento, a segmentação, o acúmulo, a mudança de cor, a evacuação e se o cavaco atinge a peça ou a ferramenta.
Aresta: examine o desgaste de flanco e de cratera, lascamento, material aderido, desgaste de entalhe e fixação da aresta nos intervalos planejados.
A observação térmica pode revelar mudanças no processo, mas a cor comum dos cavacos ou uma aresta com aparência limpa não comprova a temperatura nem a integridade subsuperficial. Essa avaliação é um método de controle de processo, não um ensaio de aceitação metalúrgica.
Avalie separadamente o desempenho do fluido de corte e a proteção dos trabalhadores. As orientações do NIOSH sobre fluidos para usinagem de metais mencionam a inalação e o contato com a pele como vias de exposição e observam que fluidos aquosos em uso podem acumular contaminantes do processo ou proliferação microbiana. Siga as informações de segurança do produto e os controles aplicáveis no local de trabalho para manutenção do fluido, névoa, respingos, manuseio e ventilação; este guia não é uma avaliação de exposição específica da unidade fabril.
Etapa 6: planeje a fixação da peça, o sobremetal para distorção, o acabamento superficial e a inspeção
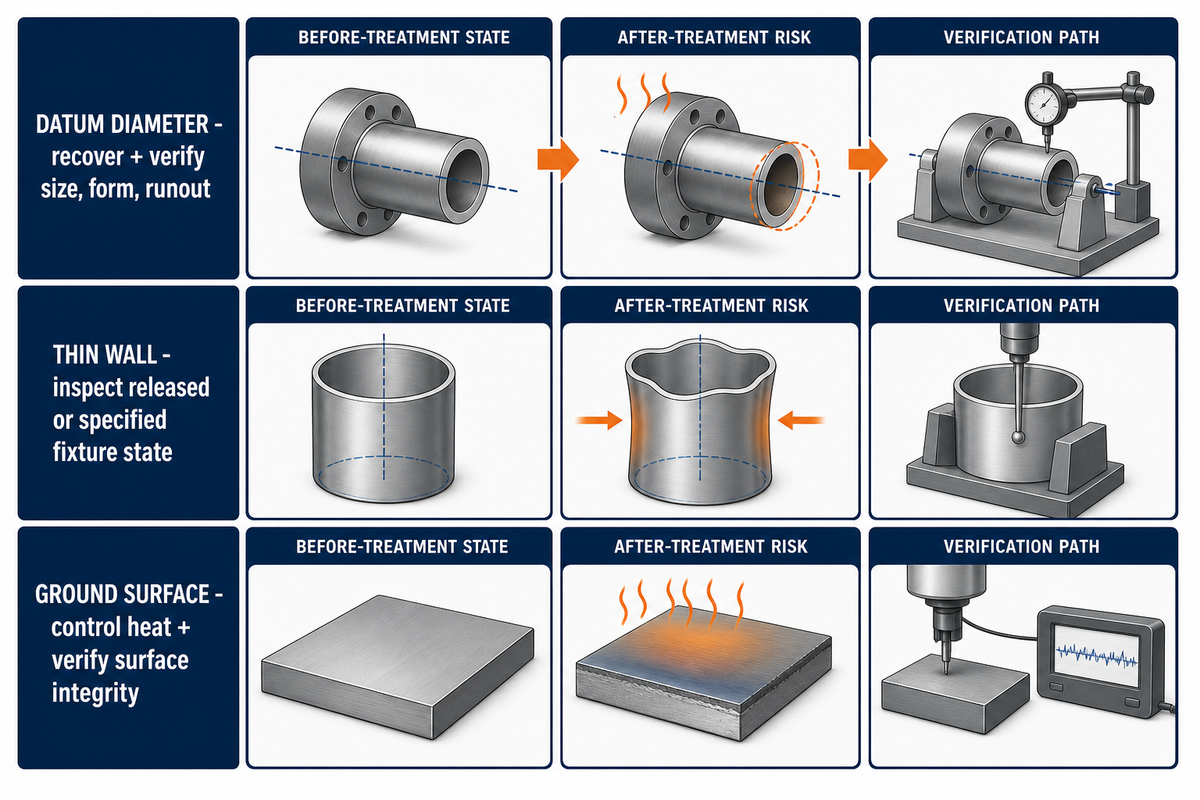
Associe cada dimensão ou superfície crítica ao estado de preparação da máquina, à etapa do tratamento, à sequência de acabamento, à referência geométrica, ao método de medição e ao registro exigido. Um limite hipotético de ±0,01 mm só pode ser interpretado depois de definir a referência geométrica, o método de medição e o estado térmico. Paredes finas podem defletir durante a fixação; eixos longos podem se movimentar com a liberação de tensões residuais; o tratamento térmico pode alterar a forma; e o acabamento pode atingir as dimensões sem produzir a condição superficial funcional.
| Item crítico | Antes do tratamento | Depois do tratamento | Como verificar |
|---|---|---|---|
| Diâmetro de referência | Estabeleça o apoio e mantenha o sobremetal planejado para o acabamento | Recupere a referência geométrica final sem mascarar a movimentação | Método de medição da dimensão, forma e batimento definidos no desenho técnico |
| Parede fina | Equilibre o sobremetal e a força de fixação | Meça a peça solta ou na condição especificada de fixação | Restrição e condição de temperatura definidas |
| Superfície funcional retificada | Proteja a geometria e mantenha o sobremetal justificado | Controle o calor da retificação e a dressagem do rebolo | Dimensão e acabamento, além do exame especificado da integridade superficial |
Defina tanto o estado da medição quanto o método. As orientações do NIST sobre medições de comprimento de precisão corrigem as dimensões para 20 °C e mostram que uma incerteza de temperatura de 0,1 °C para o aço pode corresponder a cerca de 1,15 µm por metro. Quando essa contribuição for relevante para as tolerâncias, estabilize a peça e defina a temperatura de inspeção, em vez de comparar uma peça aquecida com outra estabilizada.
Uma revisão da integridade de superfícies usinadas distingue a topografia superficial de alterações como tensões residuais, microdureza e mudanças microestruturais. Portanto, a rugosidade média aritmética e a conformidade dimensional, por si sós, podem ser insuficientes quando a fadiga ou outro requisito funcional torna crítica a condição subsuperficial.
Danos causados pela retificação ou pela eletroerosão a fio podem permanecer ocultos mesmo quando a superfície parece limpa; por isso, o calor do processo e a camada afetada exigem controles próprios.
O alerta é concreto: em um estudo de 2022 sobre queima na retificação, Sorsa e coautores analisaram 42 locais com queima em aço L6 endurecido em toda a seção e relataram que tensões residuais de tração podiam ocorrer sob uma superfície em compressão; a discussão inicial também observa que a queima por revenimento pode não ser visível. Isso não estabelece um método universal de inspeção. O desenho técnico, o código ou o plano da qualidade deve definir se são necessárias evidências de tensão residual, camada branca, microdureza, microestrutura, ensaio não destrutivo ou outro tipo.
Solução de problemas na usinagem de aço-liga: do sintoma à próxima verificação
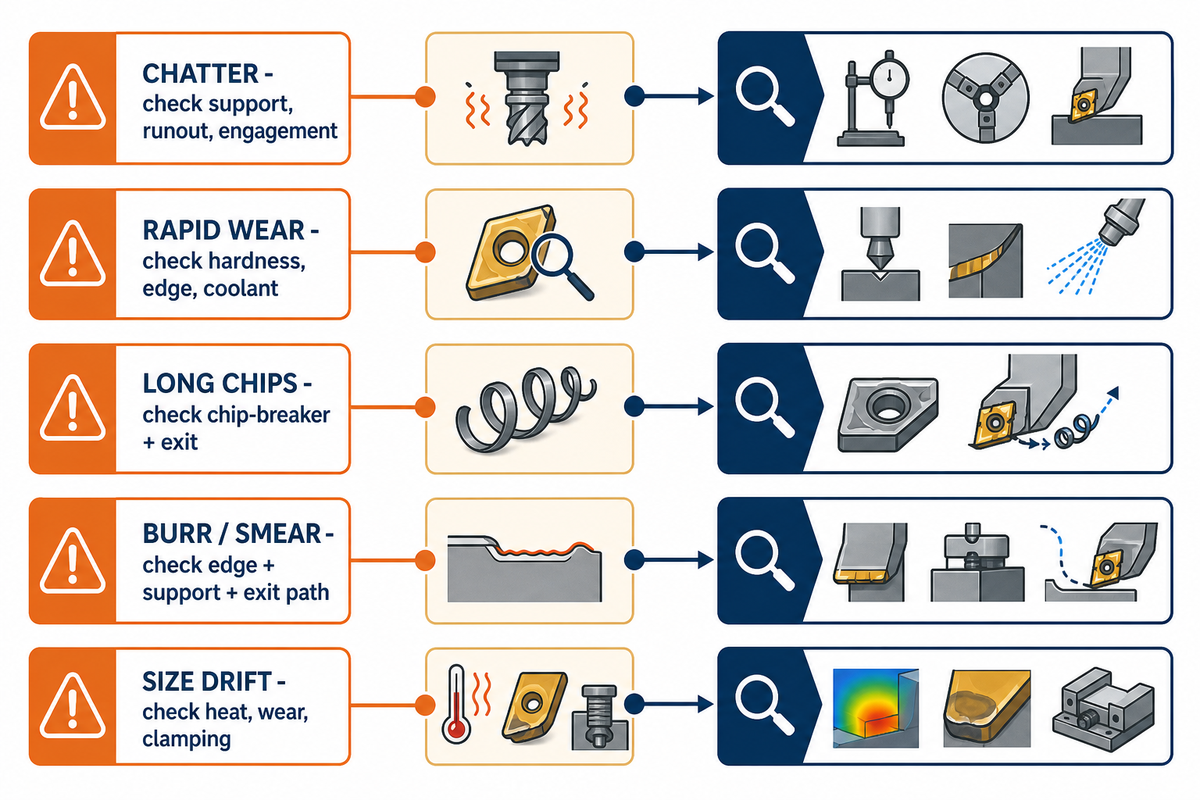
Investigue com base no sinal observado e preserve os parâmetros de referência originais. Alterar velocidade, avanço, profundidade, fluido de corte, geometria da ferramenta e fixação ao mesmo tempo pode ocultar o mecanismo real. A interação entre o estado do aço e as condições de corte documentada nesta revisão revisada por pares sobre usinabilidade explica por que a tabela começa com evidências, não com um ajuste universal.
| Sintoma | Mecanismo possível | Primeira verificação | Próxima evidência |
|---|---|---|---|
| Vibração ou marcas repetidas | Baixa rigidez dinâmica, alcance excessivo e engajamento instável | Porta-ferramentas, apoio, batimento, fixação e engajamento | Tendência de ruído e carga, acabamento medido e alteração controlada de variável |
| Desgaste rápido de flanco ou de entalhe | Calor, condição abrasiva, limite de material endurecido por trabalho mecânico e aplicação inadequada da aresta | Dureza real, tratamento, posição da aresta e percurso do fluido de corte | Fotos da aresta em intervalos definidos e dados do fabricante da ferramenta para a operação exata |
| Cavacos longos ou acumulados | Incompatibilidade do quebra-cavacos, avanço ou engajamento inadequado, evacuação deficiente | Faixa de aplicação do quebra-cavacos e saída dos cavacos | Amostras de cavacos após um ajuste qualificado |
| Rebarba ou aresta borrada | Aresta cega, perda de apoio e trajetória de saída inadequada | Condição da aresta e direção da saída da ferramenta | Localização da rebarba relacionada à trajetória e ao apoio da peça |
| Variação dimensional ou polimento por atrito | Expansão térmica, deflexão, desgaste da aresta e ação de corte insuficiente | Temperatura da peça e da ferramenta, intervalo de desgaste e estado de fixação | Registro das dimensões ao longo do tempo, com temperatura de inspeção definida |
Faça
- Confirme novamente o estado do material.
- Isole o sintoma observado.
- Preserve os parâmetros de referência e inspecione nos intervalos planejados.
Não faça
- Não aplique uma tabela de torneamento ao fresamento.
- Não declare que uma superfície com aparência limpa está metalurgicamente íntegra.
Planilha pré-usinagem: o que precisa ser conhecido antes de iniciar a CNC
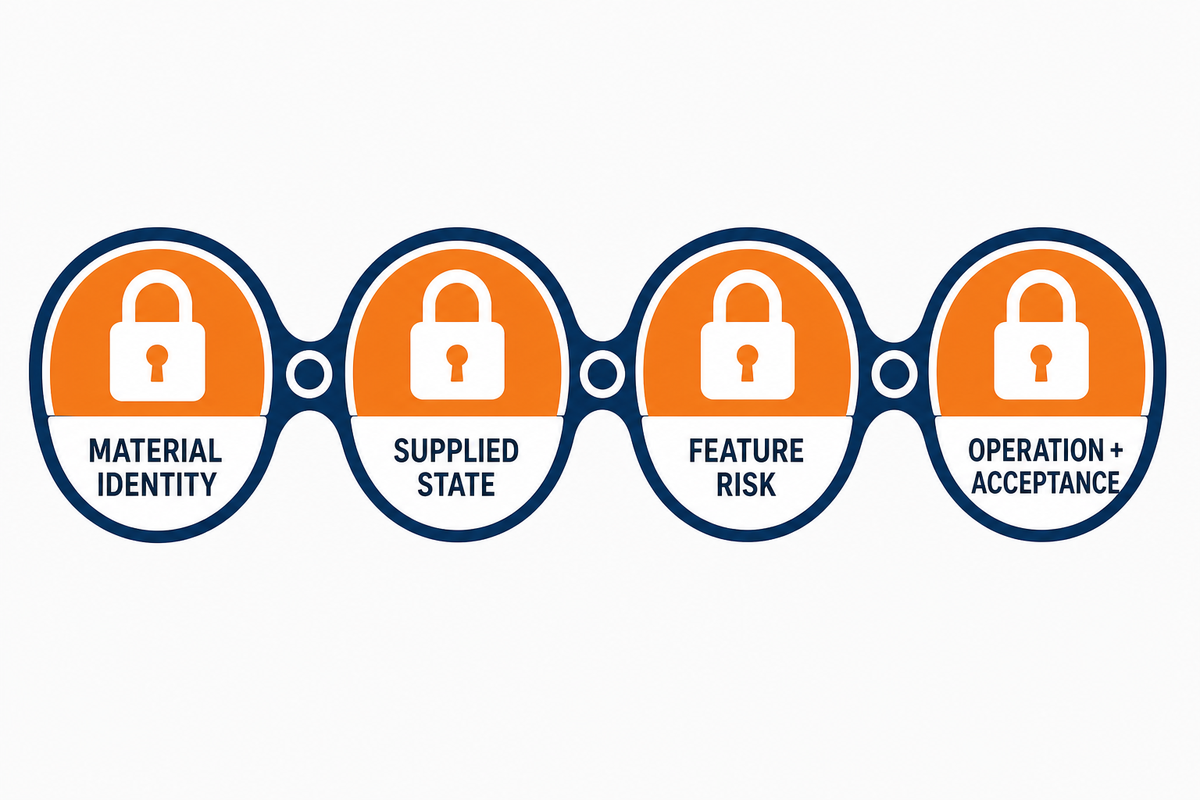
Uma planilha preenchida é mais útil do que uma perspectiva especulativa de mercado quando o objetivo é elaborar um plano sólido para a peça. A pesquisa para este guia não encontrou dados atuais suficientemente fundamentados sobre demanda ou normas que justificassem uma seção de previsões; por isso, esta ficha de informações para compradores ocupa esse lugar. A solicitação da norma aplicável, edição, forma do produto e condição segue o tipo de escopo definido apresentado no registro oficial da ISO 683-2:2016.
Planilha pré-usinagem
- Número do desenho técnico e revisão
- Norma aplicável ao material e edição
- Grau exato e forma do produto
- Corrida/lote e requisito de certificado
- Condição de fornecimento e tratamento anterior
- Tratamento requerido e critério de dureza
- Dimensão e quantidade do material bruto
- Referências geométricas críticas e superfícies funcionais
- Paredes finas, furos profundos, interrupções e alcance
- Sequência: desbaste, tratamento e acabamento
- Processo final para cada característica geométrica crítica
- Requisitos de integridade superficial, se houver
- Método de inspeção, tipo de registro e temperatura de inspeção definida, quando aplicável — por exemplo, 20 °C na orientação citada do NIST
- Código aplicável, serviço e aprovações do cliente
A planilha não define preço, pedido mínimo, prazo de fabricação ou entrega, aprovação do fornecedor nem escopo do certificado. Essas são questões comerciais e específicas do projeto, que começam a ser tratadas depois que os quatro pontos essenciais estiverem suficientemente definidos.
Principal conclusão
Defina quatro informações antes de escolher um parâmetro de corte: identidade do material, condição de fornecimento, risco associado à geometria da peça e operação com seus critérios de aceitação.
Quando a orientação geral termina e começa a análise específica do desenho
A orientação geral deve terminar quando a próxima decisão depender do desenho técnico, da especificação, da condição real do material, do risco associado à geometria, da quantidade, da sequência de operações de tratamento ou das evidências de aceitação. Nesse ponto, passe de um guia educativo para uma análise controlada de manufaturabilidade, em vez de fazer suposições com base em uma tabela genérica.
Segundo informações fornecidas pela Zhenling, sua experiência com materiais inclui 25CrMo, 42CrMo, 12CrMoV, GCr15, Q235A e Q345D. A Zhenling também informa que trabalha com torneamento CNC, fresamento, retificação, mandrilamento, furação, eletroerosão a fio e centros de usinagem de 3, 4 e 5 eixos, além de contar com uma oficina de 6.000 m² em uma unidade fabril de 8.000 m².
A Zhenling informa ter experiência em aplicações de componentes para vasos de pressão, separação de óleo e gás e controle de fluidos. Essas declarações descrevem informações fornecidas pela empresa, não dados de desempenho verificados de forma independente; elas não comprovam tolerâncias garantidas, prazos de fabricação ou entrega, adequação a uma aplicação nem aprovação para uso sob pressão. Saiba mais sobre a Zhenling.
A viabilidade da usinagem e a inspeção dimensional não comprovam conformidade com códigos de pressão nem adequação a serviços de alta pressão, alta temperatura, corrosão, fadiga ou outros serviços críticos para a segurança. A visão geral da ASME sobre ensaios não destrutivos diferencia os ensaios formais da inspeção dimensional e visual comum dentro de um processo mais amplo de avaliação da conformidade.
O cliente ou a autoridade de engenharia responsável deve definir o código aplicável, as condições de projeto, a especificação do material, os exames, os ensaios, as aprovações e os registros de aceitação. Se essas informações já estiverem disponíveis, avalie uma peça de aço-liga com base no desenho técnico ou compartilhe as informações do projeto.
Perguntas frequentes
Aço-liga é usinável?
Sim, mas a usinabilidade depende da condição do material; não é uma classificação permanente que se aplique a toda a família. O grau e a composição química, a microestrutura, a dureza de fornecimento, a geometria da peça, o material da ferramenta, a rigidez, o fluido de corte e o critério de aceitação afetam a faixa de processo viável, como demonstra a análise das variáveis em uma revisão científica sobre usinabilidade dos aços. Antes de escolher um parâmetro inicial, defina os quatro pontos essenciais: identidade do material, condição de fornecimento, risco associado à geometria da peça e operação com seus critérios de aceitação. Mantenha esse registro como referência para comparar a produção e investigar problemas.
O aço-liga 4140 é fácil de usinar?
Depende de o material bruto estar recozido, normalizado, pré-endurecido ou endurecido, além da operação e da geometria. A indicação 4140, sem a especificação aplicável, a condição e a dureza medida, é insuficiente. Consulte os dados do fabricante da ferramenta para a condição real, faça um primeiro corte controlado e mantenha registrados a condição indicada no certificado e o resultado da medição de dureza, para que comparações posteriores da vida útil da ferramenta se refiram à mesma condição do material.
Qual é a melhor liga de aço para usinagem?
Não existe uma opção universalmente melhor. É preciso equilibrar usinabilidade com resistência, tenacidade, resistência à fadiga e ao desgaste, soldabilidade, comportamento frente à corrosão, resposta ao tratamento e requisitos de serviço. Um grau de usinagem fácil pode formar cavacos adequadamente e ainda assim ser inadequado para uma aplicação crítica. Primeiro, selecione o material com base na especificação aplicável e na função da peça; depois, planeje o processo considerando a forma real do produto, a condição, a dureza, a geometria e as evidências exigidas.
O aço-liga deve ser usinado antes ou depois do tratamento térmico?
Muitas vezes, as duas etapas são necessárias. Faça o desbaste primeiro quando a remoção de material e a dureza posterior justificarem essa sequência, proteja as referências geométricas e deixe uma sobremedida definida no desenho. Depois, faça o acabamento das características funcionais que precisam de controle após o tratamento. A usinagem de material pré-endurecido, a nitretação após a usinagem final e o acabamento de materiais endurecidos são exceções; por isso, documente a sequência de operações em vez de presumir uma ordem única.
É possível usar a mesma tabela de velocidade de corte para 4140 e 4340?
Somente como referência inicial, quando todas as condições pressupostas para especificação, forma do produto, condição, dureza, operação, ferramenta, revestimento, engajamento, fluido de corte e máquina forem iguais. Se alguma informação mudar, consulte novamente os dados do fabricante da ferramenta específicos para o grau e a operação e faça outro teste documentado. Não aplique um resultado obtido com 4140 ao 4340 apenas porque ambos são aços-liga ou têm aplicações semelhantes.
Referências e fontes
- Revisão científica sobre fatores que afetam a usinabilidade dos aços
- Revisão científica sobre inclusões não metálicas e usinabilidade dos aços
- Página de escopo da ISO 683-2:2016
- Estudo experimental de torneamento duro do AISI 4140
- Orientação da Sandvik Coromant sobre torneamento específico para cada material
- Estudo de 2026 sobre a distribuição de dureza do 42CrMo4 e o torneamento duro
- Limites do processo de eletroerosão segundo a Open University
- Orientação do NIOSH sobre segurança no uso de fluidos para usinagem
- Orientação do NIST sobre metrologia dimensional de precisão
- Revisão científica sobre integridade da superfície usinada
- Estudo de Sorsa et al. sobre queima na retificação e tensões residuais
- Visão geral da ASME sobre ensaios não destrutivos
Escopo editorial: Este conteúdo é educativo e aborda o planejamento de processos; não constitui aprovação para substituição de material, dados universais de corte, especificação de inspeção nem decisão sobre códigos de pressão. As informações sobre a empresa são identificadas como fornecidas pela Zhenling.






