
Entre em contato com a Zhenling

Este guia de usinagem CNC de POM se organiza em torno da identificação do grau, de testes controlados e de evidências de inspeção. A usinagem CNC de POM (Delrin/acetal) consiste em transformar, de forma controlada, material bruto de homopolímero ou copolímero em peças cuja identificação do grau, geometria, sequência de operações e condição de inspeção estejam de acordo com o desenho técnico. Este guia diferencia dados do fabricante de exemplos de oficina para que compradores possam escolher um grau, definir um teste de usinagem, avaliar riscos dimensionais e preparar uma solicitação de cotação sem tratar o resultado de um fornecedor como capacidade universal para POM.
| Especificações rápidas: POM / Delrin / acetal | |
|---|---|
| Família do material | Polioximetileno (POM), nome genérico acetal; Delrin é uma marca registrada de POM-H (homopolímero) |
| Decisão principal sobre o grau | POM-H (homopolímero, incluindo graus Delrin) ou POM-C (copolímero); graus com carga ou modificados exigem ficha técnica própria do fornecedor |
| Evidências do material a solicitar | Fabricante exato, nome comercial, código do grau, forma do material bruto, lote ou batelada e revisão atual da ficha técnica |
| Evidências dimensionais a definir | Tolerância do desenho técnico, temperatura de referência, condição de serviço, estado de restrição, plano de estabilização e condição da inspeção final |
| Referência de classificação | A ASTM D6778 abrange a classificação de materiais de polioximetileno para moldagem e extrusão; não é uma tabela de tolerâncias de usinagem |
| Ponto de partida para a usinagem | Use as orientações do fornecedor específicas para o grau e faça um teste controlado; uma referência de fornecedor recomenda ferramentas de metal duro afiadas e polidas e avanço suficiente para limitar o calor por atrito |
| Evidências de desempenho a solicitar | Propriedades mecânicas do grau exato, resistência química, faixa de temperatura, condicionamento e declarações regulatórias compatíveis com a aplicação |
| Evidências para liberação do fornecedor | Revisão aprovada do desenho, certificado do material, registro do teste, plano de inspeção e resultado aceito da primeira peça produzida |
Resposta direta: Comece identificando o grau exato de POM-H ou POM-C e, em seguida, use os dados do fornecedor e um teste de usinagem documentado para escolher ferramentas, controle de cavacos, estabilização e condições de inspeção. Uma referência de usinagem de fornecedor recomenda ferramentas de metal duro afiadas e polidas e avanço suficiente para evitar o atrito por raspagem, mas os ajustes finais e as tolerâncias alcançáveis dependem de cada trabalho.
Pontos principais:
- A precisão de posicionamento da máquina e a tolerância da peça acabada são evidências diferentes; nenhuma delas deve ser usada como promessa geral de capacidade sem dados controlados da peça e da inspeção.
- A DuPont relata vantagens de 5x e de cerca de 10x em fadiga por flexão para combinações específicas de graus Delrin e copolímero; mantenha esses valores associados aos graus identificados e ao contexto do ensaio.
- A ASTM D6778 define o escopo da classificação de materiais POM; o desenho técnico e a ficha técnica do grau, e não apenas o título da norma, devem orientar o plano de usinagem e aceitação.
- Uma fonte de fornecedor relaciona decisões sobre recozimento a características geométricas estreitas ou longas. Trate isso como exemplo do fornecedor e confirme a necessidade considerando o grau, a geometria, a condição do material bruto e o plano de inspeção reais.
O que é POM (Delrin/acetal) e por que ele é usinado por CNC?
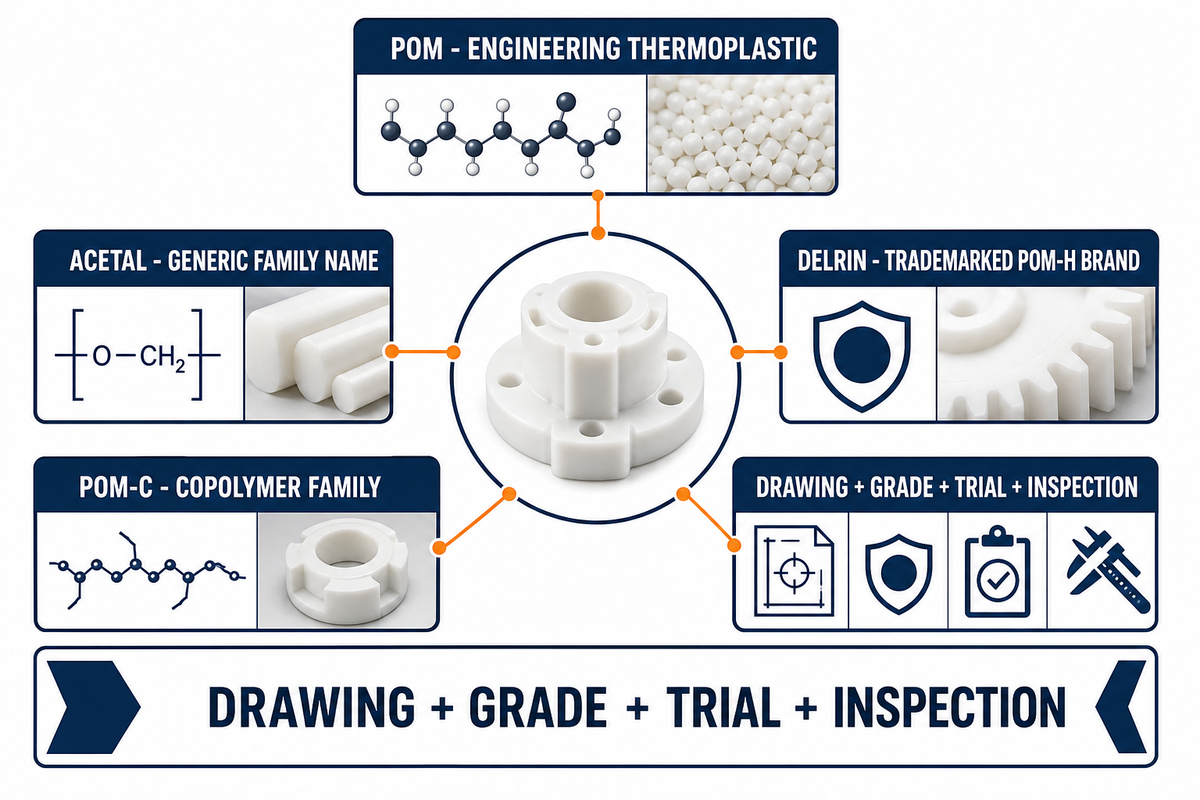
POM, abreviação de polioximetileno, é um termoplástico de engenharia altamente cristalino; o plástico POM inclui as famílias de homopolímeros e copolímeros. Delrin não é uma família de polímeros separada: é uma marca registrada de POM homopolímero (POM-H), enquanto “acetal” é o nome genérico da família que abrange as químicas POM-H e POM-C.
Uma patente dos Estados Unidos descreve o Delrin como altamente cristalino e aborda resistência, atrito e resistência a substâncias específicas. Essa descrição química serve apenas de contexto; ela não comprova uma propriedade da peça acabada, a adequação à aplicação nem o resultado da usinagem.
Essas características da família podem ajudar a selecionar materiais candidatos para peças móveis ou outros componentes mecânicos móveis, mas não definem uma velocidade de rotação, avanço, fluido de corte ou tolerância universal. Até uma expressão como baixo coeficiente de atrito exige uma fonte referente ao grau exato e um ensaio do sistema de contato. Comece o plano de usinagem pela ficha técnica do grau e por um teste controlado que registre a geometria da ferramenta, a formação de cavacos, o controle térmico, a fixação e as dimensões medidas.
POM é a mesma coisa que Delrin?
Não. POM é a família do material, enquanto Delrin é uma marca registrada de POM homopolímero (POM-H) que pertence a essa família. Para comprar o material, especifique fabricante, grau, composição química, forma do material bruto e ficha técnica atual; “acetal” sozinho não comprova que o material seja Delrin nem mesmo POM-H.
Os termos genéricos “acetal” ou “POM” abrangem graus de homopolímero e copolímero, e a comparação citada da DuPont de 2015 mostra que essa distinção pode alterar os resultados de fadiga e impacto. Quando o desenho técnico especificar Delrin ou outro grau comercial, mantenha exatamente essa identificação, a menos que o responsável pelo material aprove uma substituição.
Para aplicações em contato com alimentos, médicas, ESD ou outras aplicações regulamentadas, não confie em uma designação genérica da família, como POM-C, “grau alimentício” ou “grau médico”. Solicite ao fornecedor do material a declaração regulatória específica do grau, a rastreabilidade do lote e evidências de aceitação aplicáveis ao destino.
Contexto da família do material: artigo comparativo da DuPont sobre Delrin/acetal e ASTM D6778.
POM-H, POM-C ou POM com fibra de vidro: qual grau usinar?
O nome da família POM não é uma especificação completa do material. Comece pela distinção entre homopolímero e copolímero; qualquer grau com carga, lubrificado, condutivo, regulamentado ou modificado também exige ficha técnica e declaração próprias do fabricante, em vez de propriedades presumidas com base em um grau básico sem carga.
O artigo técnico da DuPont de 2015 citado relata que o Delrin 500P superou um copolímero de acetal de uso geral em 5x na comparação interna de fadiga por flexão, enquanto o Delrin 100P superou um copolímero de alto peso molecular em cerca de 10x. Também relata diferenças de resistência ao impacto para combinações específicas de graus; são comparações do fabricante, não resultados independentes aplicáveis a todos os graus de POM-H e POM-C.
Use esses resultados para fazer uma pergunta mais precisa: qual grau exato oferece as evidências de fadiga, resistência química, temperatura, dimensões e documentação exigidas por este desenho técnico? Um grau com carga ou modificado pode alterar várias propriedades ao mesmo tempo; por isso, os dados do fornecedor desse grau devem substituir qualquer suposição genérica sobre a família.
Por exemplo, uma peça rotativa e uma peça sujeita a lavagem podem exigir evidências diferentes, mas apenas a descrição do serviço não basta para escolher o grau. Compare a resistência à tração e outras propriedades mecânicas somente quando os métodos e as condições dos ensaios forem compatíveis. Trate expressões do fornecedor como resistência mecânica, resistência química ou excelente estabilidade dimensional como alegações a verificar para o grau exato, não como conclusões válidas para toda a família.
Registre o ciclo de carga, o material de contato, a temperatura, a exposição a produtos químicos, o escopo regulatório, a forma do material bruto e o método de aceitação; depois, compare as fichas técnicas dos materiais candidatos com os mesmos critérios.
Aplique a mesma regra a resistência ao desgaste, alta resistência mecânica, baixa absorção de umidade, excelentes propriedades mecânicas ou qualquer valor de absorção de umidade. Cada afirmação exige condições de ensaio compatíveis e evidências para o material POM selecionado antes de servir de base para o desenho técnico. Uma expressão como “peças de precisão que exigem alta rigidez” ainda não informa a condição de carga, a duração, o ambiente nem o método de aceitação.
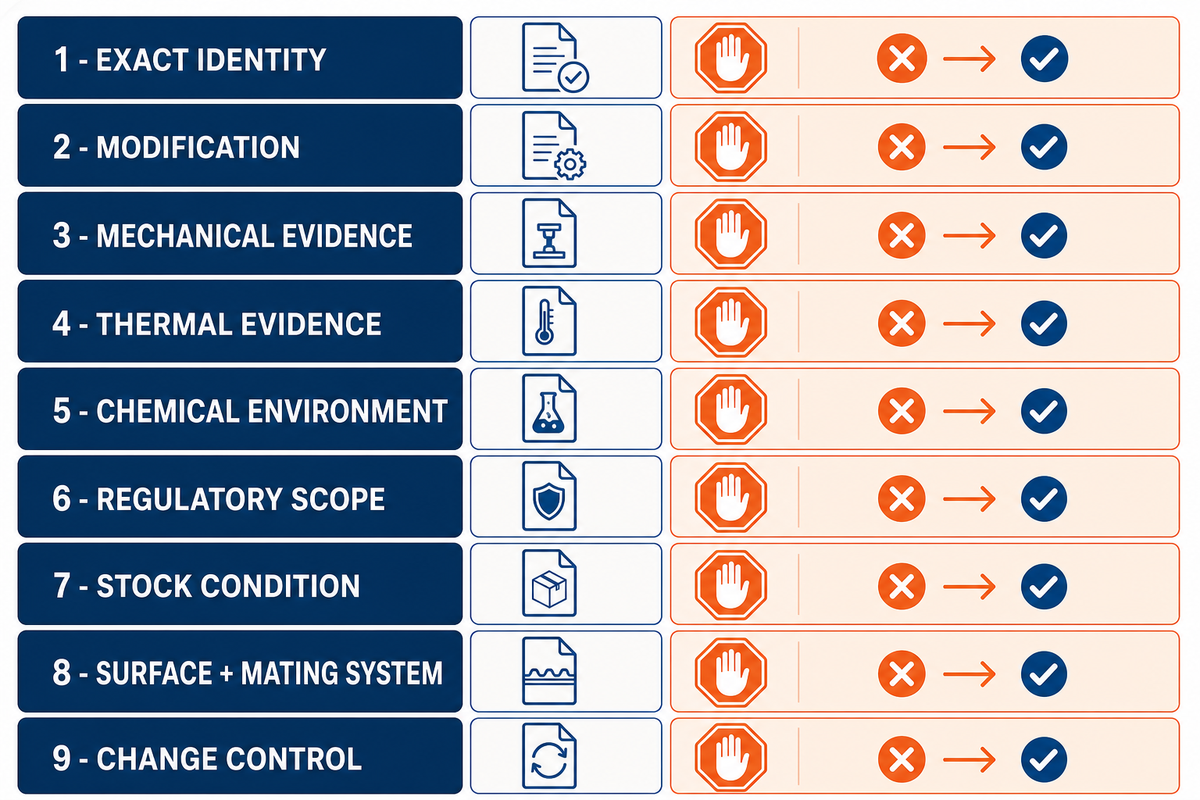
| Grau / verificação da seleção | Usinabilidade relativa e evidências mecânicas a solicitar | Fadiga / tenacidade / resistência à tração / umidade / uso na avaliação do comportamento químico | Limitações do uso típico / critério para interromper se não for adequado |
|---|---|---|---|
| 1. Identificação exata | Fabricante, nome comercial, código do grau e designação POM-H ou POM-C | Evita substituições baseadas apenas no nome da família | Não cotar uma sequência de operações definitiva enquanto o grau não estiver claramente identificado |
| 2. Modificação | Tipo de carga ou aditivo e teor declarado pelo fornecedor | Diferencia os dados de materiais sem carga dos dados de um grau modificado | Não atribuir propriedades de um grau sem carga a um grau com carga |
| 3. Evidências mecânicas | Valores e métodos de ensaio da ficha técnica atual do grau exato | Verifica os requisitos de carga, fadiga, rigidez e impacto | Rejeite comparações que misturem métodos ou condições |
| 4. Evidências térmicas | Limites de serviço, dados de expansão e condicionamento informados pelo fornecedor | Define o orçamento dimensional e de inspeção | Não use uma temperatura média da família nem um CTE médio como valor do grau |
| 5. Ambiente químico | Produtos químicos identificados, concentração, temperatura, tempo de exposição e dados de compatibilidade do fornecedor | Verifica se o grau é adequado às condições reais de serviço | Não aprove com base em rótulos como “lavável” ou “resistente a produtos químicos” |
| 6. Escopo regulatório | Declaração específica do grau para o destino e uso final | Diferencia uma propriedade do material da aceitação legal | Não trate “grau alimentício” ou “grau médico” como propriedade genérica do POM |
| 7. Condição do material bruto | Barra, chapa, bloco, processo de extrusão ou moldagem, lote e histórico de condicionamento | Define a condição inicial para a usinagem e a inspeção | Não presuma que duas formas de material bruto se comportem da mesma maneira |
| 8. Superfície e sistema de contato | Acabamento exigido, superfície de contato, lubrificação, ensaio de desgaste e método de união | Relaciona a escolha do material à montagem | Não deduza o desempenho de atrito, desgaste ou adesão pelo nome da família |
| 9. Controle de alterações | Alternativas aprovadas, critérios para nova qualificação e requisitos de certificados | Mantém auditáveis as futuras substituições de material | Interrompa a produção se o grau fornecido ou as evidências divergirem da base de aprovação |
Antes de definir o grau, vale comparar o POM com os outros plásticos de engenharia disponíveis na linha de materiais deste site. Essa comparação está detalhada mais adiante neste guia, junto das páginas sobre usinagem CNC de nylon e usinagem CNC de PEEK, para peças que estejam fora dos limites de desempenho do POM.
Como usinar POM por CNC: fresamento, torneamento, velocidades e avanços
As orientações publicadas sobre fresamento CNC e torneamento CNC de POM geralmente começam recomendando ferramentas afiadas e boa evacuação de cavacos, mas não estabelecem um avanço, velocidade de rotação, ângulo de saída ou plano de fluido de corte únicos para todos os graus e geometrias. Uma preparação defensável registra a identificação exata do material bruto, a geometria da ferramenta, os valores combinados de avanço e rotação do spindle, a condição dos cavacos, a temperatura da peça e o resultado medido de um teste controlado.
Recomendações de fornecedores e profissionais podem servir como parâmetros iniciais para o teste. Não devem ser tratadas como limites de produção até que o grau de POM, a máquina, o dispositivo de fixação, a geometria das características e o método de inspeção selecionados tenham sido testados em conjunto.
Durante a usinagem CNC de POM, documente separadamente o desbaste e os passes de acabamento. O registro do processo de usinagem deve relacionar velocidade de corte, engajamento, condição dos cavacos e resultados da inspeção; a instrução para usar ar comprimido continua sendo apenas um parâmetro de teste até que sejam verificadas a compatibilidade com o material, o controle de contaminação e as exigências das etapas posteriores.
Alegações sobre um processo de usinagem CNC, capacidade de usinagem CNC de 5 eixos, lista de métodos de usinagem ou experiência geral em usinagem não comprovam o resultado para esta característica geométrica. Solicite uma sequência de operações específica para a peça e evidências medidas do teste.
Contexto dos ensaios do material: ASTM D638 é uma referência de método de ensaio de propriedades de tração; não define parâmetros de usinagem do POM. O artigo técnico do fabricante citado fornece contexto para a comparação de materiais.
| Variável do teste | Evidências a registrar | Condição para liberação |
|---|---|---|
| Geometria e condição da ferramenta | Recomendação do fornecedor ou fabricante da ferramenta, condição da aresta, ângulo de saída, geometria da hélice ou da pastilha e identificação da ferramenta | O teste produz aresta, furo e superfície aceitáveis, sem danos visíveis |
| Combinação de avanço e rotação do spindle | Avanço real, velocidade de rotação do spindle, engajamento, diâmetro da ferramenta e estratégia de passes | A combinação registrada atende ao desenho técnico e permanece estável durante o lote de teste |
| Controle de cavacos e temperatura | Formato dos cavacos, evidências de recorte de cavacos, temperatura na fixação da peça e método de ar ou fluido realmente utilizado | Não liberar até confirmar a compatibilidade do método selecionado com o material e os requisitos das etapas posteriores |
| Rosqueamento em furo cego | Tipo de macho, tamanho do furo piloto, profundidade, sequência de remoção de cavacos e preparação usada por um profissional, apenas como hipótese inicial | Inspeção com calibrador de rosca e verificação da seção específica em peças de teste |
| Rosqueamento em furo passante | Tipo de macho, tamanho do furo piloto, sincronização do avanço, saída dos cavacos e compatibilidade do fluido | Inspeção da rosca e da aresta de saída sem presumir que uma fórmula de fórum possa ser aplicada a outros casos |
| Validação da produção | Temperatura da peça, momento da inspeção, tamanho da amostra, equipamento de medição e variação dos resultados | Os parâmetros aprovados e as condições de inspeção são fixados para a revisão cotada |
Uma discussão no Eng-Tips descreve o rosqueamento por picote e a preparação de um macho para polia em uma oficina. É um exemplo prático, não uma fórmula geral de avanço; sua aplicação exige um novo teste com o macho, a geometria do furo, o grau e a máquina reais.
Ao furar e rosquear, inspecione a evacuação de cavacos, a qualidade do furo, o perfil da rosca e a condição da saída, em vez de concluir que o processo foi bem-sucedido apenas pelo movimento da ferramenta. Reavalie a preparação validada se o grau, a ferramenta, a característica geométrica ou o requisito de inspeção mudar.
Registro de teste de POM com 9 verificações
Os valores a seguir mostram como um registro preenchido pode preservar unidades e tempos; substitua todos os valores pelos dados do projeto. Eles não são ajustes recomendados para POM nem limites de aceitação.
| Campo do registro | Exemplo de preenchimento fictício | Evidências exigidas do projeto |
|---|---|---|
| Geometria do material bruto | diâmetro de 50mm × comprimento de 200mm | Registro de compra e medição no recebimento |
| Característica crítica | Furo de 25,00mm medido a 20°C | Desenho técnico, sistema de referências geométricas e método de calibração |
| Verificação da parede | Nominal de 2,00mm com faixa de tolerância do desenho de 0,10mm | Modelo, desenho técnico e plano do dispositivo de fixação |
| Registro da ferramenta | Fresa de 6mm com engajamento axial de 12mm | Identificação, geometria e condição da ferramenta |
| Registro do avanço | 600mm/min combinado com uma ferramenta de 6mm | Registro da máquina e resultado do teste |
| Registro de temperatura | Referência de 20°C e temperatura observada da peça de 40°C | Instrumento, local e horário do registro |
| Momento da inspeção | 0hr, 2hr e 24hr após a liberação do dispositivo de fixação | Mesmo calibrador e condição de armazenamento especificada |
| Sequência dimensional | 25,00mm, 25,04mm e 25,03mm | Leituras brutas vinculadas aos identificadores das peças |
| Registro de acabamento superficial | Ra 1,6µm em um comprimento de avaliação de 5mm | Requisito do desenho técnico, instrumento e rastreabilidade |
Tolerâncias alcançáveis para peças de POM usinadas por CNC
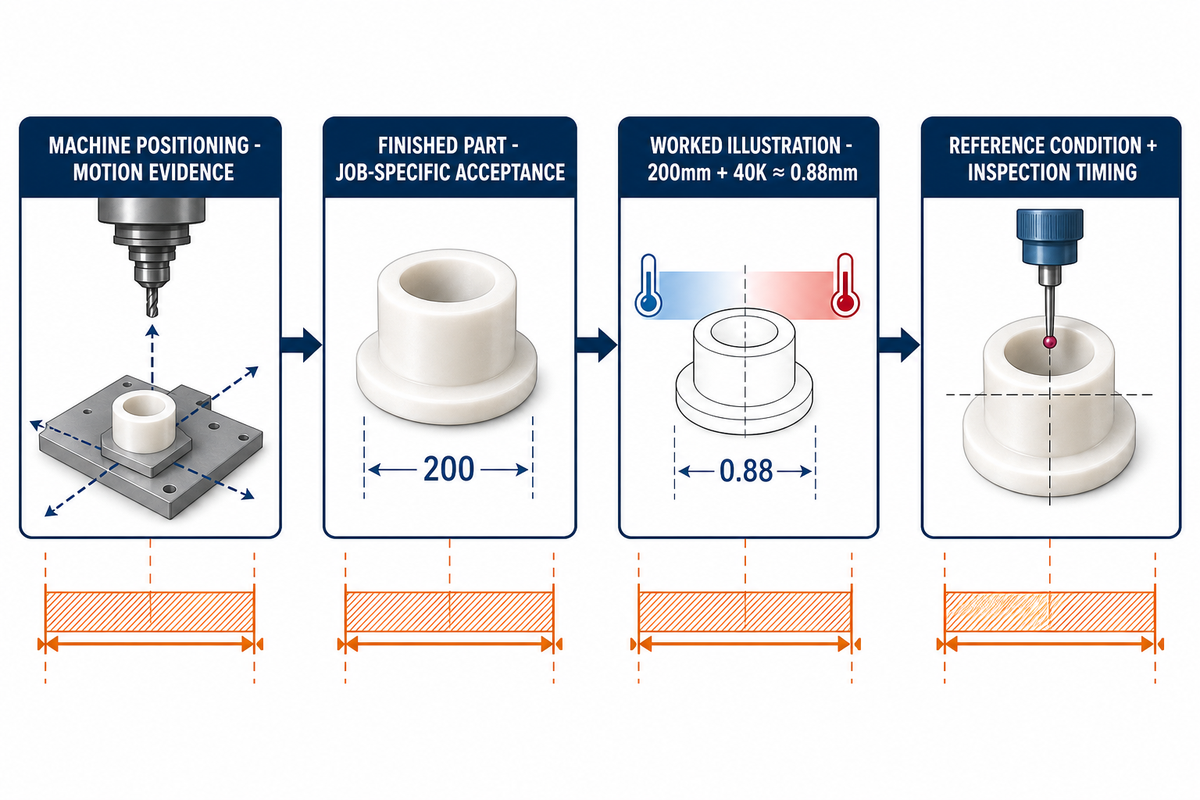
O posicionamento da máquina e a tolerância da peça acabada são evidências diferentes. O posicionamento descreve o movimento da máquina sob condições especificadas; a aceitação da peça acabada também depende do grau, da geometria, do estado térmico, da liberação do dispositivo de fixação, da sequência do processo e do método de medição. Trate qualquer valor do fornecedor como específico do trabalho até que seja demonstrado em peças de teste conforme o desenho técnico exato.
A ASTM D6778 classifica materiais POM para moldagem e extrusão. Ela pode ajudar a identificar requisitos do material, mas não fornece uma tabela de tolerâncias para usinagem CNC e não deve servir como prova de que uma característica da peça acabada pode ser produzida.
Qual é a tolerância mais estreita alcançável na usinagem CNC de POM?
Não há uma resposta universal respaldada por evidências. Uma especificação defensável é aquela que o fornecedor aceita para o grau, a característica, a temperatura de referência, o método de inspeção e as condições de lote exatos — e depois demonstra em peças de teste. Use a capacidade declarada pelo fornecedor como ponto de partida para uma consulta de compra, não como tolerância padrão do desenho técnico. O desenho liberado deve registrar qualquer qualificação, o momento da inspeção, a base da amostragem e a resposta acordada caso o teste não atenda à especificação.
Quando uma característica for sensível à temperatura ou a movimentos após a usinagem, especifique a condição de referência e o momento da inspeção. Se for proposta uma etapa de recozimento ou estabilização, exija que o fornecedor informe o ciclo específico do grau, sua fonte e o plano de medição antes e depois do processo.
Dimensões de referência: mm
Verificação ilustrativa da expansão térmica: Se a ficha técnica do grau exato informar um coeficiente de expansão térmica de 110 × 10-6/K, uma variação de 40K em um comprimento de referência de 200mm resulta em uma variação calculada de cerca de 0,88mm: ΔL = 200mm × (110 × 10-6/K) × 40K. Este é um exemplo de cálculo, não um valor genérico para propriedades do POM. Substitua o coeficiente pelos dados do fornecedor do grau selecionado e confirme se a direção e a faixa de temperatura do ensaio na ficha técnica correspondem às da peça.
Por que peças de POM empenam, encolhem ou racham e como prevenir esses problemas
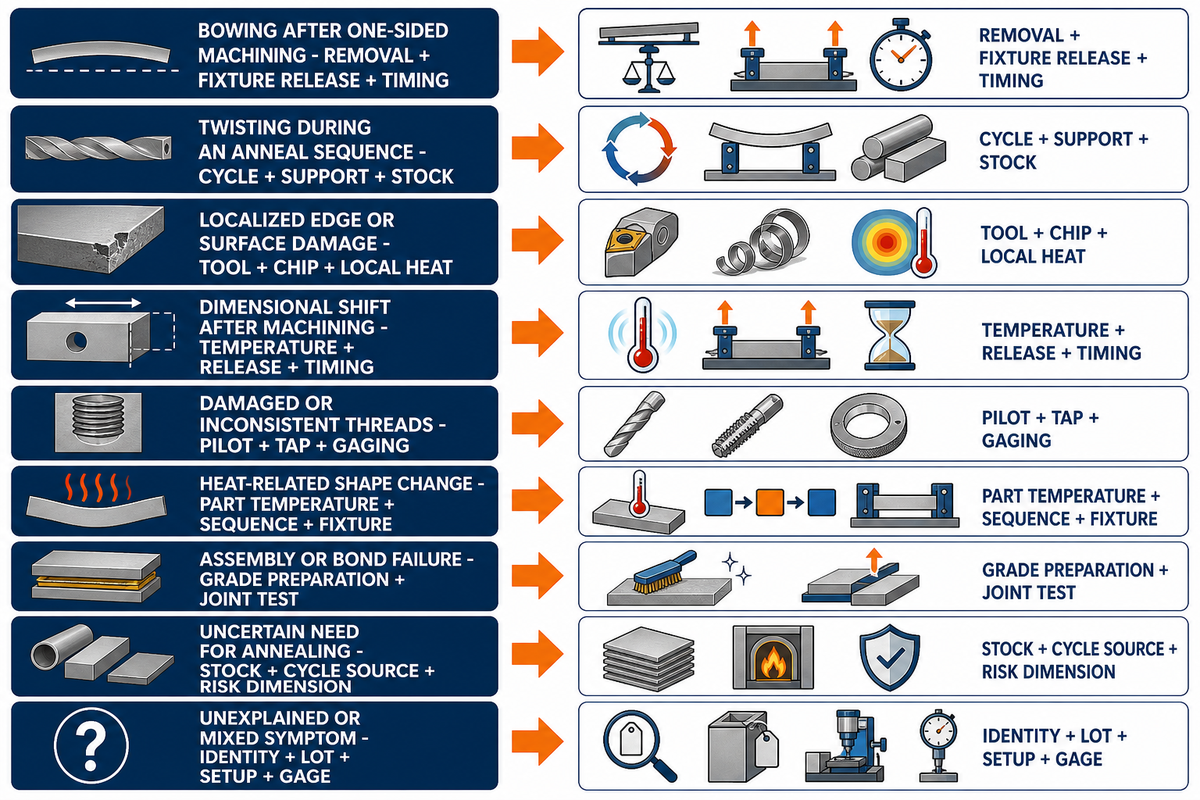
Empenamento, contração, rachaduras e danos nas roscas são sintomas, não causas comprovadas por si só. Uma investigação útil diferencia a identificação do material e a condição do material bruto da sequência de usinagem, do dispositivo de fixação, da temperatura local, da geometria das características, do momento da inspeção e do método de medição. A tensão interna é uma possibilidade a investigar, não um diagnóstico que possa ser deduzido apenas pelo sintoma.
Uma discussão no Practical Machinist relata que uma peça de Delrin de 12 × 12 × 2in empenou após a remoção de material de um só lado e que uma tira de 18 × 3 × 0.75in torceu durante uma sequência de desbaste, recozimento e acabamento. São relatos de profissionais que sugerem verificações a fazer; não comprovam um mecanismo repetível nem um ciclo corretivo aplicável a outro trabalho.
Trate os casos relatados de empenamento e torção como pistas para o diagnóstico. Reproduza o material bruto, a geometria, a sequência de remoção, a condição de apoio e o momento de medição reais antes de atribuir uma causa.
Um exemplo prático de defeito está documentado nesta discussão no Practical Machinist; trata-se de evidência anedótica.
| Condição observada | Comparação controlada | Evidências a registrar | Próxima etapa de verificação |
|---|---|---|---|
| Empenamento após usinagem de um só lado | Compare a sequência de remoção, a liberação do dispositivo de fixação e o momento de medição com um teste de remoção equilibrada | Um caso em fórum relatou empenamento em uma peça de 12 × 12 × 2in | Meça os dois testes à mesma temperatura e após o mesmo intervalo antes de alterar o processo |
| Torção durante uma sequência de recozimento | Revise o ciclo do grau exato, a condição de apoio, o histórico do material bruto e a geometria antes e depois | Um caso em fórum relatou torção em uma tira de 18 × 3 × 0.75in | Não copie o dispositivo de fixação nem o ciclo sem orientações do fornecedor específicas para o grau e um teste controlado |
| Danos localizados na aresta ou na superfície | Inspecione a condição da ferramenta, o engajamento, o recorte de cavacos e a temperatura local | Orientações complementares de usinagem apontam atrito e calor como variáveis a investigar | Altere uma variável registrada de cada vez e compare a condição superficial medida |
| Variação dimensional após a usinagem | Compare o material, a temperatura da peça, a liberação do dispositivo de fixação e o momento da inspeção, mantendo constante a sequência de operações | Registre a temperatura da peça, o tempo decorrido após a liberação do dispositivo de fixação e o método de inspeção para cada teste | Compare peças representativas no mesmo ponto de verificação de tempo e temperatura antes de alterar o processo |
| Roscas danificadas ou inconsistentes | Inspecione o tamanho do furo piloto, a geometria do macho, a sincronização, a evacuação de cavacos e a medição | Uma discussão no Eng-Tips descreve a preparação usada por uma oficina | Valide a preparação escolhida com o furo real e o calibrador de rosca |
| Alteração de forma relacionada ao calor | Meça a temperatura da peça e correlacione-a com a sequência de corte e a condição do dispositivo de fixação | Orientações complementares de oficina consideram o controle térmico um aspecto operacional | Defina uma faixa aceitável com testes em vez de adotar um limite genérico |
| Falha na montagem ou na união | Verifique se o sistema de união selecionado tem dados de preparação e ensaio específicos para o grau | Orientações complementares alertam que pode ser difícil colar Delrin | Faça um ensaio de união específico para a aplicação ou reprojete a junta antes da liberação |
| Necessidade incerta de recozimento | Solicite a condição exata do material bruto, a fonte do ciclo proposto e a dimensão em risco | Páginas de fornecedores apresentam limites e práticas diferentes | Exija dados de antes e depois; não aplique um ciclo padrão a todos os casos |
| Sintoma inexplicado ou combinado | Verifique a identificação do material, o lote, a máquina, o dispositivo de fixação, a ferramenta, a revisão do programa, a temperatura e o calibrador | Nenhuma fonte isolada estabelece uma árvore universal de causas | Isole as variáveis com um teste documentado e não trate suposições como fatos |
Por que minhas peças de POM estão encolhendo após a usinagem?
A variação dimensional após a usinagem pode decorrer da condição do material, do estado térmico, da liberação do dispositivo de fixação, da sequência de remoção, dos efeitos da ferramenta ou do sistema de medição. Comece confirmando a identificação do grau e do lote, a temperatura da peça e a de referência, o tempo decorrido após a liberação da fixação, o método de medição e a revisão do programa. Use um teste de estabilização ou de remoção equilibrada somente se for possível compará-lo com uma referência controlada. Repita as leituras em peças identificadas para não confundir uma variação ao longo do tempo com variações do calibrador, do dispositivo de fixação ou da amostra.
POM, nylon, PTFE ou PEEK: como escolher o plástico de engenharia certo
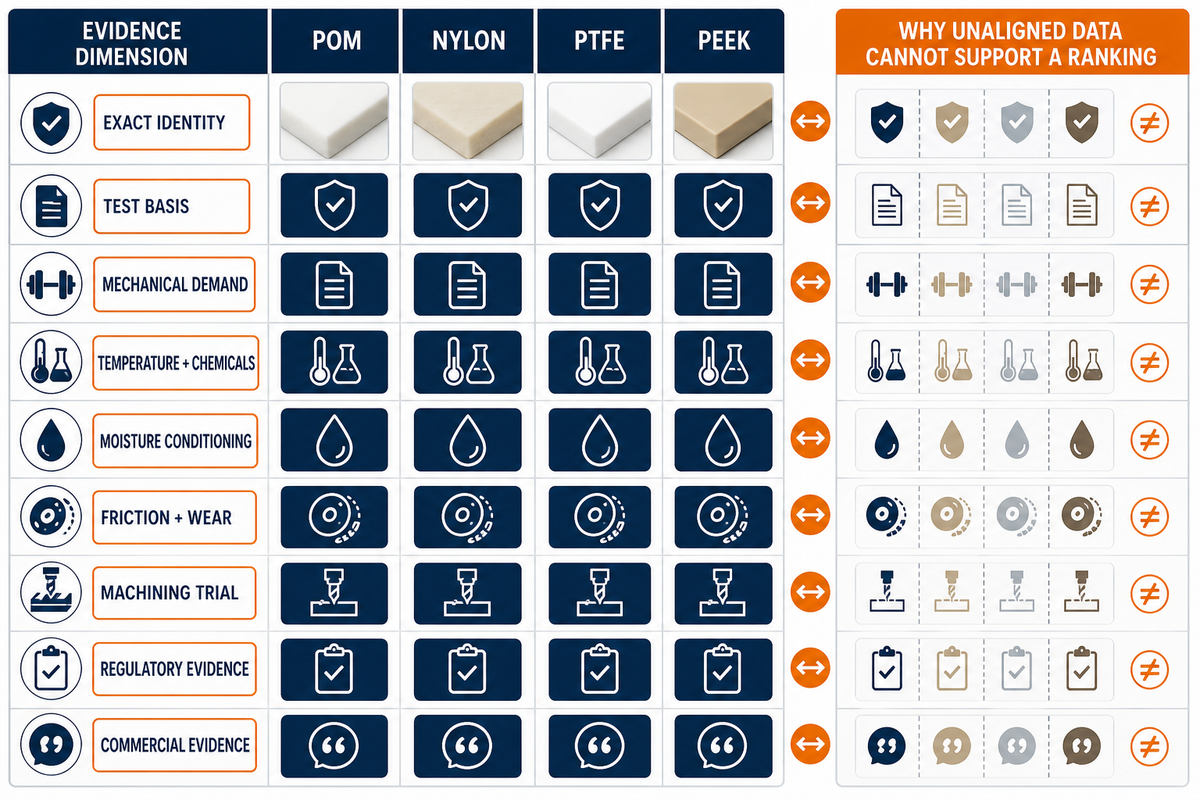
POM, nylon, PTFE e PEEK são famílias de materiais plásticos, não propriedades intercambiáveis em uma tabela. Uma comparação útil identifica os graus exatos candidatos e alinha método de ensaio, condicionamento, direção, temperatura e ambiente de serviço antes de classificar a estabilidade dimensional ou qualquer outra propriedade.
Descrições como “baixa resistência ao calor” ou “sensível ao calor” não devem ser tratadas como fatos sobre o grau do material. Compare as fichas técnicas dos candidatos exatos considerando os critérios de tempo, temperatura, carga e retenção da aplicação.
| Critério de comparação | Evidências necessárias | Por que isso importa |
|---|---|---|
| Identificação exata | Fabricante, grau do material, reforço ou aditivo, cor, formato do material bruto e lote | Nomes de famílias ocultam diferenças de formulação |
| Base de ensaio | Mesmo método de ensaio da propriedade, direção do corpo de prova, condicionamento e temperatura | Valores de fichas técnicas sem critérios alinhados não permitem uma comparação direta |
| Solicitação mecânica | Dados de resistência, módulo, fadiga, fluência e impacto específicos do grau do material e relevantes para o caso de carga | Um único valor de resistência à tração em destaque não define o desempenho da peça |
| Temperatura e produtos químicos | Dados do fornecedor para o tempo, a temperatura, o meio e a concentração reais | Limites genéricos da família podem ocultar os efeitos do grau do material e da exposição |
| Condicionamento à umidade | Método de condicionamento e alteração dimensional ou de propriedade para cada candidato | As condições da ficha técnica devem corresponder ao ambiente de montagem |
| Atrito e desgaste | Material em contato, carga, velocidade, lubrificação, temperatura e método de ensaio | A classificação de desgaste depende do sistema |
| Teste de usinagem | Resultados de superfície, dimensões, rebarbas, roscas e tempo de ciclo por característica geométrica | A usinabilidade é resultado do processo, não uma característica da família |
| Evidências regulatórias | Declaração do grau exato para o mercado e a condição de uso final aplicáveis | Nomes de famílias e cores não são evidências de conformidade |
| Evidências comerciais | Cotação do fornecedor, pedido mínimo, rastreabilidade do lote e prazo de fabricação ou entrega com data | O custo e a disponibilidade variam conforme o grau do material, o formato, a quantidade e o fornecedor |
Use as páginas sobre usinagem CNC de PTFE, usinagem CNC de PEEK e usinagem CNC de nylon como caminhos alternativos de fornecimento a investigar. Elas não comprovam que uma alternativa seja melhor até que o mesmo desenho técnico e a mesma lista de evidências sejam aplicados.
Interrompa a seleção do POM quando os dados do grau exato não abrangerem a condição de serviço, não houver as evidências de conformidade necessárias, a junta proposta ou o processo secundário ainda não tiver sido validado, ou outro candidato passar no teste específico do desenho enquanto o POM não passar. Resolva essas lacunas antes de cotar o material como definido.
Projeto para usinabilidade: regras de DFM para peças de POM
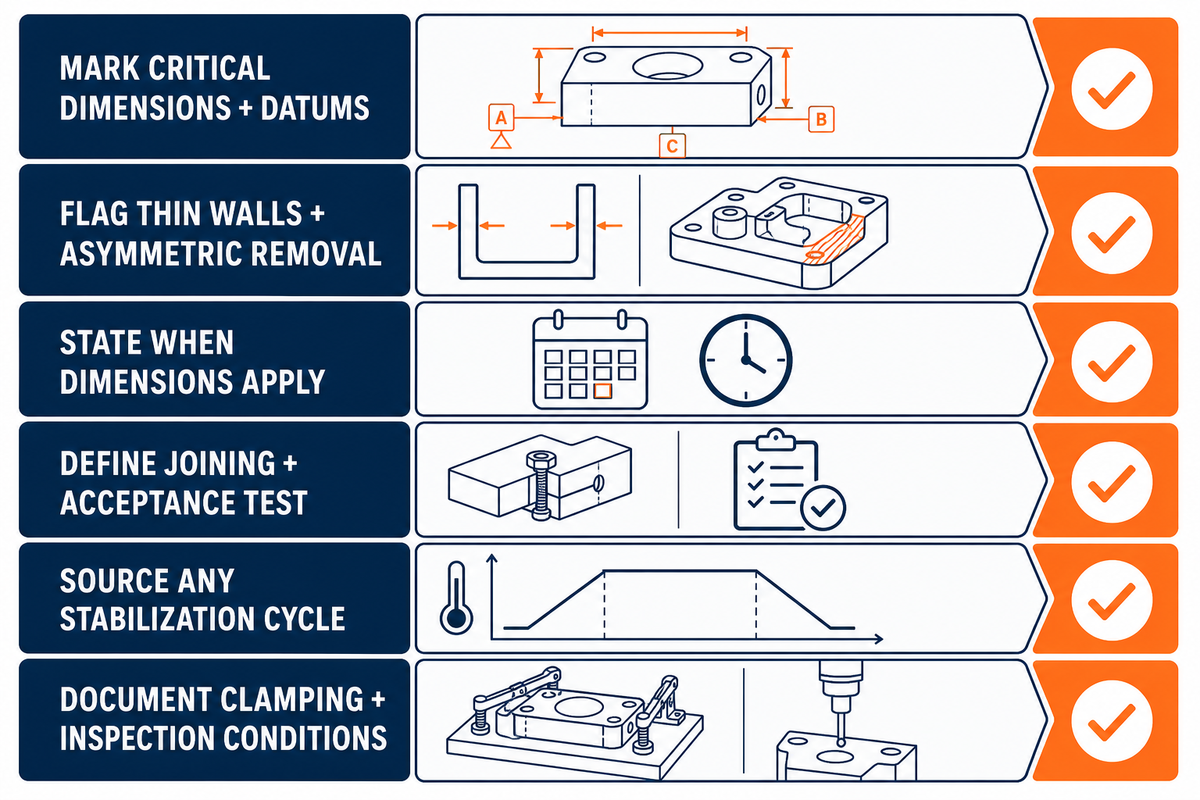
Use uma análise DFM do POM para indicar se a usinagem CNC está sendo comparada à moldagem por injeção ou a outra sequência de operações de fabricação; este artigo não apresenta uma comparação de custos entre processos. Transforme as demais premissas do desenho técnico em perguntas a serem respondidas pelos dados do grau selecionado, pelo plano de processo do fornecedor de usinagem e pelos resultados da inspeção. Essas verificações mostram onde ainda são necessárias evidências; elas não são limites universais de projeto.
Alegações sobre as vantagens da usinagem CNC exigem evidências específicas do projeto. As considerações sobre POM a seguir estruturam a análise do desenho técnico sem presumir que a usinagem seja a melhor sequência de fabricação para a peça.
A análise DFM usa os limites do material e do método de ensaio apresentados na comparação da DuPont e na ASTM D638.
- Marque as dimensões críticas, as relações entre referências geométricas, as peças correspondentes e a temperatura de referência ou o estado de condicionamento.
- Identifique paredes finas, cavidades profundas, vãos longos e remoção assimétrica de material bruto para análise do dispositivo de fixação e do teste.
- Indique se as dimensões se aplicam imediatamente após a usinagem, após um período de espera definido ou na condição de serviço.
- Informe o método de união previsto e exija evidências de ensaio para o material exato e a preparação da superfície.
- Se houver proposta de recozimento ou estabilização, solicite a fonte específica do grau do material, o ciclo, o método de apoio e as medições de aceitação.
- Peça ao fornecedor que documente as condições de fixação, liberação e inspeção para características geométricas sensíveis à deformação.
Para uma análise do fornecedor, envie juntos o desenho técnico, o requisito exato do material, o ambiente de serviço, o plano de inspeção e todas as premissas ainda não resolvidas. A cotação deve indicar quais requisitos são aceitos, qualificados ou ainda dependem de um teste.
O que determina o custo de peças de POM usinadas por CNC?
O artigo Design-for-Cost do National Institute of Standards and Technology dos Estados Unidos separa o material líquido do material perdido, como cavacos ou sucata, na usinagem NC. O modelo calcula o custo de usinagem multiplicando a taxa da máquina pelo tempo, dividido entre preparação, operação e períodos sem operação, e distribui o custo das ferramentas pela quantidade de produção prevista. Este é um modelo geral de custos de fabricação, não uma tabela de preços do POM.
Não foi obtido para este artigo um conjunto de dados de preços do POM verificado, por isso não há classificação de graus, materiais ou faixas de tolerância por preço. Peça ao fornecedor que discrimine o material exato e os requisitos de rastreabilidade do lote, o formato e a sobremedida do material bruto, o trabalho de preparação da máquina e do dispositivo de fixação, a sequência de usinagem, o esforço de tolerância e inspeção, a quantidade, a margem para sucata e as operações secundárias. Assim, as revisões podem ser comparadas sem fingir que uma porcentagem genérica se aplica a todas as peças.
Para obter uma estimativa específica do projeto, forneça ao fornecedor o desenho técnico e os requisitos de evidência. Trate a resposta como uma cotação específica do fornecedor, sujeita ao escopo e ao período de validade informados.
Fornecimento de material bruto de Delrin/POM: disponibilidade de barras, chapas, blocos e graus
Solicite uma cotação datada do material em estoque com fabricante, grau do material, cor, formato, tamanho, quantidade, certificação e requisito de rastreabilidade do lote exatos. Declarações de disponibilidade para toda a família não comprovam que o grau ou a seção exigidos estejam em estoque.
Pergunte também se o fornecedor faz alguma declaração sobre a condição do material em estoque ou sobre alívio de tensões e qual documento a comprova. Se essa condição afetar o plano de processo, confirme-a no registro de compra e valide as dimensões acabadas, em vez de presumir que ela reduzirá uma etapa de estabilização.
Para obter documentação do grau do material, comece pelo documento da DuPont sobre Delrin/acetal e pela ASTM D6778; em seguida, solicite os documentos exatos do lote ao fornecedor.
Lista de verificação para solicitar cotação de usinagem CNC de POM: o que preparar antes de pedir um orçamento
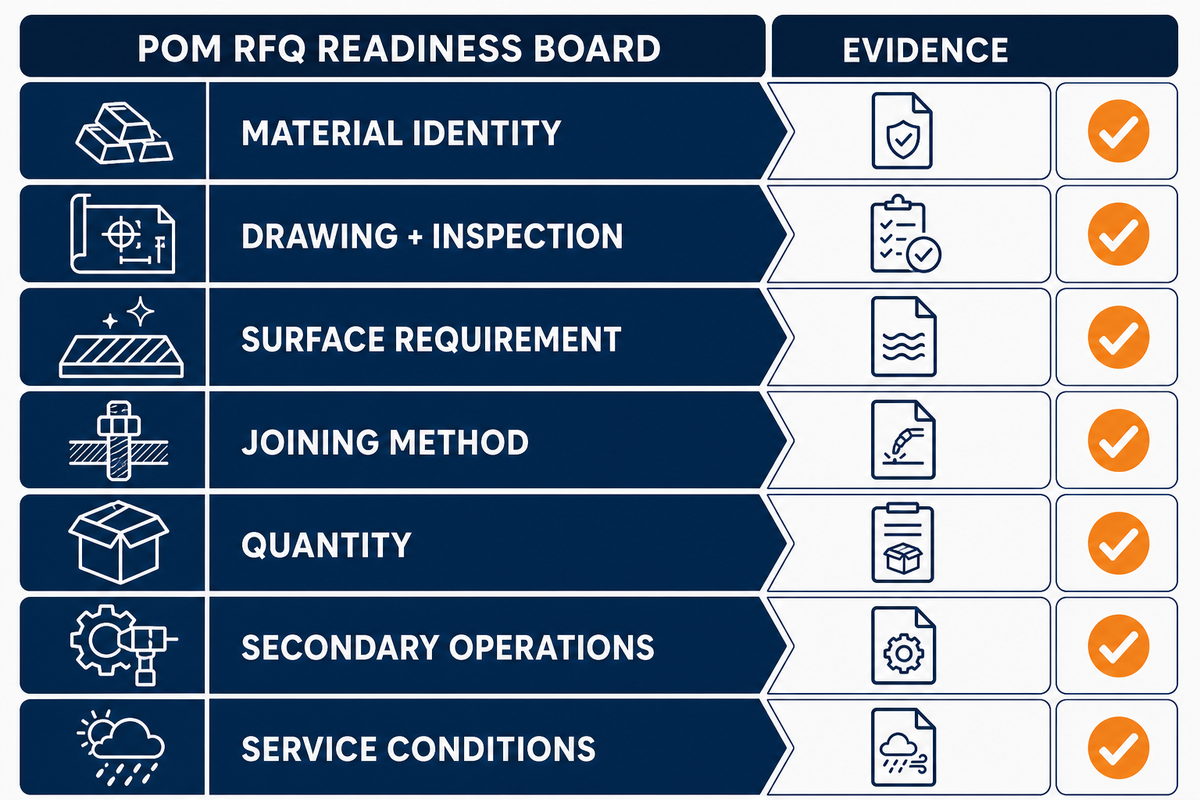
Esta lista transforma as decisões sobre material, processo e inspeção em uma solicitação de cotação comparável. Por exemplo, uma solicitação hipotética para 50 buchas personalizadas deve identificar o grau exato e as condições de referência, em vez de deixar que o fornecedor as deduza.
Uma solicitação de cotação de peças de POM usinadas por CNC, componentes de POM personalizados, peças CNC ou outras peças sob medida exige as mesmas evidências. A expressão usinagem CNC personalizada descreve uma opção de fornecimento, não uma tolerância, material ou resultado verificado.
- Identificação do material: fabricante e grau do material, modificação, cor, formato do material bruto, rastreabilidade do lote e documentos exigidos do fornecedor.
- Desenho técnico e inspeção: revisão, referências geométricas, características geométricas críticas, temperatura de referência ou condicionamento, método de medição, plano de amostragem e formato do relatório de inspeção.
- Requisito de superfície: rugosidade mensurável ou amostra visual aprovada, incluindo o processo secundário exato, se necessário.
- Método de união: geometria da junta, material correspondente, preparação e ensaio de aceitação do sistema selecionado.
- Quantidade: quantidades de protótipos e de produção, frequência esperada de novos pedidos, embalagem e necessidades de separação por lote.
- Operações secundárias: roscas, insertos, marcação, limpeza, tratamento ou revestimento, com critérios de aceitação específicos do processo.
- Condições de serviço: carga, tempo, temperatura, produtos químicos, umidade, movimento e quaisquer condições regulatórias aplicáveis.
Envie a lista preenchida e o desenho técnico para uma análise do grau de POM selecionado e das condições de inspeção, e depois avalie o escopo, as qualificações e as evidências recebidas antes de autorizar a produção.
Perguntas frequentes
Qual é a usinabilidade do POM?
A usinabilidade do POM depende do grau exato, da condição do material bruto, da característica geométrica, da ferramenta, do dispositivo de fixação e dos critérios de aceitação. Use as orientações do fornecedor para definir um teste controlado em peças representativas e, antes de liberar a produção, registre a preparação da máquina, a condição dos cavacos, a temperatura, o momento da inspeção e o resultado medido.
É difícil usinar Delrin?
Delrin é uma marca registrada de POM-H, e as orientações publicadas recomendam ferramentas afiadas. Ainda assim, a dificuldade de usinagem varia conforme o grau exato, a condição do material bruto, a geometria das paredes e cavidades, a sequência de remoção, a condição da ferramenta, a liberação do dispositivo de fixação, a temperatura e o momento da inspeção. A reputação da família não comprova o resultado de superfície, dimensões, roscas ou tempo de ciclo de um desenho técnico específico; por isso, a liberação deve ocorrer após um teste documentado. Defina a sequência de operações somente depois que peças repetidas atenderem às condições de inspeção especificadas e a identificação do material estiver sob controle.
O acetal é mais duro que o Delrin?
Acetal e Delrin não são dois graus de dureza: Delrin é uma marca registrada de acetal homopolímero (POM-H). Nesta terminologia, acetal é o nome da família que abrange as variedades de homopolímero e copolímero (POM-C). São famílias de materiais relacionadas, não uma classificação de dureza.
Compare a dureza somente com base em fichas técnicas de graus exatos que usem o mesmo método de ensaio, condicionamento e condições de teste.
É possível usinar Delrin em um torno CNC?
Sim, é possível torneá-lo em um torno CNC. Valide a geometria da ferramenta, a combinação entre avanço e rotação do eixo-árvore, a evacuação de cavacos, o apoio do material bruto, a liberação do dispositivo de fixação, a temperatura da peça e o momento da inspeção na característica real antes de definir uma tolerância de produção ou repetir a preparação com outro grau do material.
É possível cortar POM a laser?
As evidências analisadas para este artigo são insuficientes para aprovar o corte a laser de POM, pois não foi analisada nenhuma ficha de dados de segurança do grau exato nem uma avaliação qualificada do processo a laser. Antes de escolher esse método, consulte a FDS atual do grau selecionado e um prestador qualificado de serviços a laser sobre os riscos específicos do processo, os controles, os requisitos de extração e os critérios de aceitação.
POM é adequado para usinar geometrias 3D complexas?
É possível avaliar a usinagem CNC de geometrias 3D complexas em POM, mas a viabilidade depende do acesso da ferramenta, da espessura das paredes, da profundidade das cavidades, das transições entre características geométricas, da condição do material bruto, do apoio do dispositivo de fixação, do grau do material, da sequência de remoção e do acesso para inspeção. Analise o modelo real, identifique características geométricas sem apoio ou sensíveis à deformação e teste-as antes de definir a sequência de fabricação, a tolerância, o resultado de superfície ou os requisitos de eixos da máquina. Registre qualquer limitação de acesso, dispositivo de fixação especial, inspeção intermediária e reposicionamento necessários para obter um resultado repetível.
Quais acabamentos superficiais estão disponíveis para peças de POM usinadas?
Os acabamentos disponíveis são aqueles que o fornecedor consegue especificar e validar para o grau exato. Especifique uma rugosidade medida, uma amostra visual aprovada ou um ensaio de aceitação específico do processo. Texturização, polimento, revestimento, marcação ou colagem devem ser testados com a preparação de superfície selecionada antes de serem incluídos na sequência de operações de produção liberada.
Qual é a faixa de temperatura de serviço do POM?
Nenhuma faixa de serviço geral da família abrange todos os graus de POM e casos de carga. O documento técnico da DuPont de 2015 citado informa valores de uso contínuo de 90 °C e de uso intermitente de 120 °C para determinados graus de Delrin; use esses valores somente para os graus e as condições especificados. Em seguida, os dados do fornecedor para o grau exato devem ser comparados com a duração, a carga, o ambiente, os critérios de retenção dimensional e os requisitos de segurança da peça, além do método de validação do projetista, antes de aprovar a faixa de temperatura. Registre com a aprovação o grau do material, a duração da exposição, a propriedade de aceitação e a revisão da fonte.
Artigos relacionados
- Guia de usinagem CNC de aço-carbono
- Guia de usinagem CNC de Inconel
- Guia de usinagem CNC de aço-ferramenta
Referências
Referências e fontes
- DuPont, Documento técnico Delrin® vs. copolímero de acetal — delrin.com
- ASTM D6778-20, Classificação padrão para materiais de moldagem e extrusão de acetal (POM) — store.astm.org
- ASTM D638-22, escopo do método de ensaio de propriedades de tração mantido para rastreabilidade da fonte; este artigo não o utiliza para afirmar valores universais de graus — store.astm.org
- Patente dos EUA US20050022631A1, patente de ferramenta que não danifica superfícies; Delrin é mencionado incidentalmente como informação de contexto sobre o material — patents.google.com
- Machine Design, seleção de materiais para dispositivos de fixação de teste e produção — machinedesign.com
- ManufacturingTomorrow, orientações complementares do setor sobre considerações de usinagem de Delrin — manufacturingtomorrow.com
- Fórum Practical Machinist, relatos de profissionais sobre empenamento de acetal/Delrin — practicalmachinist.com
- Fórum Eng-Tips, discussão de um profissional sobre rosqueamento de Delrin — eng-tips.com
- Textile US, página de comparação geral mantida para rastreabilidade da pesquisa, mas não usada nas conclusões sobre seleção do grau do material — textileus.com
- National Institute of Standards and Technology, Design-for-Cost — uma abordagem para estimar custos de fabricação distribuída — nist.gov






