
Kontaktieren Sie Zhenling

Dieser Leitfaden zur CNC-Bearbeitung von POM ist nach Werkstoffsorte, kontrollierten Versuchen und Prüfnachweisen gegliedert. Bei der CNC-Bearbeitung von POM (Delrin/Acetal) wird Halbzeug aus Homopolymer oder Copolymer kontrolliert zu Bauteilen zerspant, deren Werkstoffsorte, Geometrie, Fertigungsablauf und Prüfbedingungen mit der technischen Zeichnung übereinstimmen. Der Leitfaden unterscheidet Herstellerangaben von Werkstattbeispielen, damit Einkäufer eine Werkstoffsorte auswählen, einen Zerspanungsversuch festlegen, Maßrisiken beurteilen und eine Angebotsanfrage vorbereiten können, ohne das Ergebnis eines einzelnen Anbieters als allgemeine POM-Fertigungskapazität zu behandeln.
| Kurzüberblick: POM / Delrin / Acetal | |
|---|---|
| Werkstofffamilie | Polyoxymethylen (POM), generische Bezeichnung Acetal; Delrin ist eine als Marke eingetragene POM-H-Marke (Homopolymer). |
| Wichtigste Entscheidung zur Werkstoffsorte | POM-H (Homopolymer, einschließlich Delrin-Werkstoffsorten) oder POM-C (Copolymer); gefüllte und modifizierte Werkstoffsorten benötigen ein eigenes Lieferantendatenblatt. |
| Anzufordernde Werkstoffnachweise | Genauer Hersteller, Handelsname, Werkstoffsortencode, Halbzeugform, Los oder Charge und aktuelle Datenblattrevision. |
| Festzulegende Maßnachweise | Zeichnungstoleranz, Bezugstemperatur, Einsatzbedingungen, Spannzustand, Stabilisierungsplan und abschließender Prüfzustand. |
| Klassifizierungsreferenz | ASTM D6778 behandelt die Klassifizierung von Polyoxymethylen-Form- und Extrusionsmassen; die Norm enthält keine Toleranztabelle für die Zerspanung. |
| Ausgangspunkt für die Zerspanung | Arbeiten Sie mit den lieferantenspezifischen Empfehlungen zur Werkstoffsorte und einem kontrollierten Versuch. Eine Bearbeitungsempfehlung eines Anbieters rät zu scharfem, poliertem Hartmetallwerkzeug und ausreichendem Vorschub, um Reibungswärme zu begrenzen. |
| Anzufordernde Einsatznachweise | Mechanische Eigenschaften der genauen Werkstoffsorte, chemische Beständigkeit, Temperaturbereich, Konditionierung und für die Anwendung passende Konformitätserklärungen. |
| Nachweise zur Lieferfreigabe | Freigegebener Zeichnungsstand, Werkstoffzertifikat, Versuchsprotokoll, Prüfplan und akzeptiertes Erstmusterergebnis. |
Direkte Antwort: Klären Sie zuerst die genaue Werkstoffsorte POM-H oder POM-C. Nutzen Sie anschließend die Lieferantendaten und einen dokumentierten Zerspanungsversuch, um Werkzeug, Spanabfuhr, Stabilisierung und Prüfbedingungen festzulegen. Eine Bearbeitungsempfehlung eines Anbieters rät zu scharfem, poliertem Hartmetallwerkzeug und ausreichendem Vorschub, um Reiben zu vermeiden. Die endgültigen Einstellungen und erreichbaren Toleranzen hängen jedoch vom jeweiligen Auftrag ab.
Wichtige Punkte:
- Die Positioniergenauigkeit der Maschine und die Toleranz des fertigen Bauteils sind unterschiedliche Nachweise. Ohne kontrollierte Bauteil- und Prüfdaten sollte keiner von beiden als allgemeine Zusicherung der Fertigungskapazität dienen.
- DuPont gibt für bestimmte Paarungen von Delrin- und Copolymer-Werkstoffsorten Vorteile bei der Biegewechselfestigkeit von 5x und etwa 10x an. Diese Werte müssen den genannten Werkstoffsorten und Prüfbedingungen zugeordnet bleiben.
- ASTM D6778 legt den Geltungsbereich der POM-Werkstoffklassifizierung fest. Für die Zerspanungs- und Abnahmeplanung sind jedoch die technische Zeichnung und das Datenblatt der Werkstoffsorte maßgeblich, nicht allein der Normtitel.
- Ein Lieferantenbeispiel bringt die Entscheidung über das Tempern mit engen oder langen Geometrieelementen in Verbindung. Behandeln Sie dies als Beispiel und prüfen Sie den Bedarf anhand der konkreten Werkstoffsorte, Geometrie, Halbzeugbedingungen und des Prüfplans.
Was ist POM (Delrin/Acetal) und warum wird es CNC-bearbeitet?
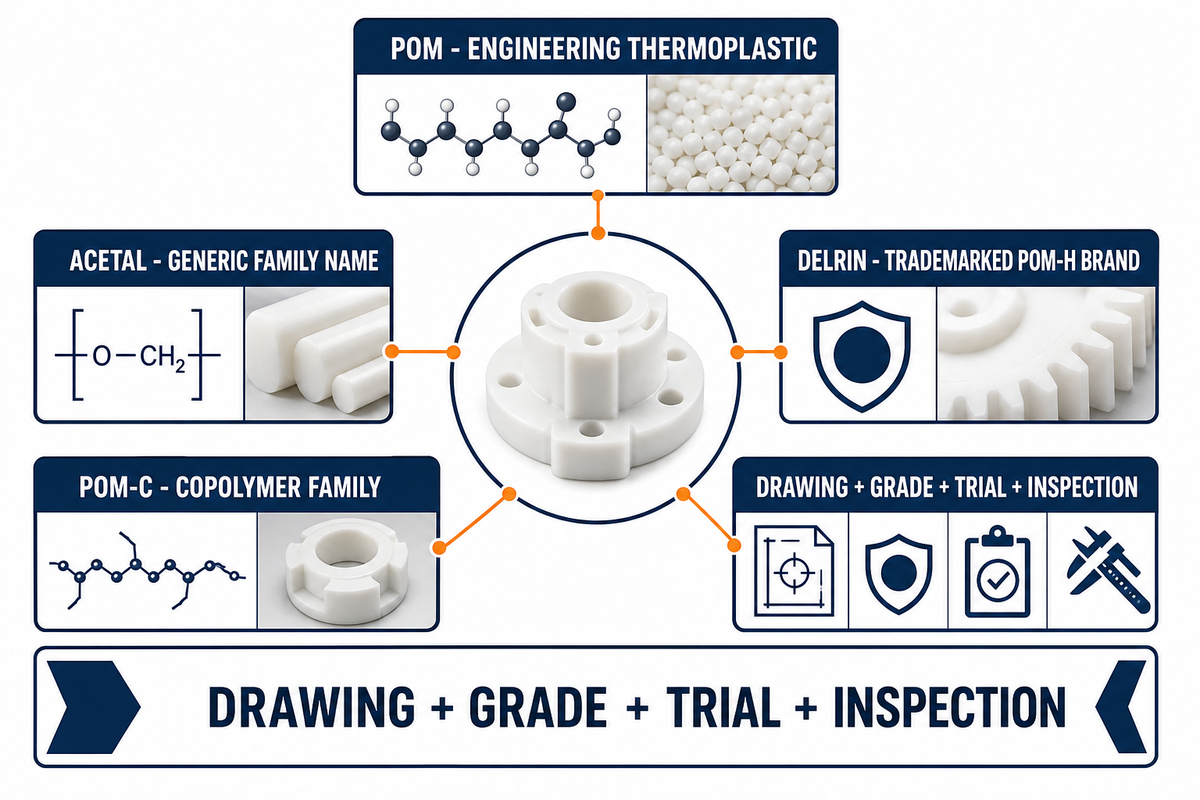
POM, kurz für Polyoxymethylen, ist ein hochkristalliner technischer Thermoplast. Zum POM-Kunststoff zählen die Werkstofffamilien Homopolymer und Copolymer. Delrin ist keine eigene Polymerfamilie, sondern eine als Marke eingetragene Homopolymer-POM-Marke (POM-H). „Acetal“ ist die generische Bezeichnung für die Werkstofffamilie, die sowohl POM-H als auch POM-C umfasst.
Ein US-Patent beschreibt Delrin als hochkristallin und behandelt Festigkeit, Reibung und Beständigkeit gegenüber bestimmten Stoffen. Diese Beschreibung der chemischen Eigenschaften dient nur als Hintergrundinformation; sie belegt weder Eigenschaften des fertigen Bauteils noch die Eignung für eine Anwendung oder ein Zerspanungsergebnis.
Diese Eigenschaften der Werkstofffamilie können als Grundlage für eine Vorauswahl bei beweglichen Bauteilen oder anderen bewegten mechanischen Teilen dienen. Sie legen jedoch keine allgemein gültige Spindeldrehzahl, keinen Vorschub, kein Kühlmittel und keine Toleranz fest. Auch eine Angabe wie niedriger Reibungskoeffizient erfordert eine Quelle für die genaue Werkstoffsorte und eine Prüfung des Systems aus zusammenwirkenden Werkstoffen. Beginnen Sie die Zerspanungsplanung mit dem Datenblatt der Werkstoffsorte und einem kontrollierten Versuch, in dem Werkzeuggeometrie, Spanbildung, Wärmeführung, Spannung und gemessene Maße dokumentiert werden.
Ist POM dasselbe wie Delrin?
Nein. POM bezeichnet die Werkstofffamilie, während Delrin eine als Marke eingetragene Homopolymer-POM-Marke (POM-H) innerhalb dieser Familie ist. Geben Sie bei der Beschaffung Hersteller, Werkstoffsorte, chemische Zusammensetzung, Halbzeugform und aktuelles Datenblatt an. Die alleinige Bezeichnung „Acetal“ weist weder nach, dass es sich um Delrin handelt, noch, dass das Halbzeug überhaupt aus POM-H besteht.
Die allgemeinen Bezeichnungen „Acetal“ und „POM“ umfassen sowohl Homopolymer- als auch Copolymer-Werkstoffsorten. Der angeführte Vergleich von DuPont aus dem Jahr 2015 zeigt, dass sich dadurch Ergebnisse zur Ermüdungs- und Schlagfestigkeit unterscheiden können. Nennt eine technische Zeichnung Delrin oder eine andere Handelsmarke, muss diese genaue Werkstoffsortenangabe beibehalten werden, sofern der zuständige Werkstoffverantwortliche keinen Ersatz freigibt.
Verlassen Sie sich bei Anwendungen mit Lebensmittelkontakt, in der Medizintechnik, im ESD-Bereich oder anderen regulierten Bereichen nicht auf eine allgemeine Bezeichnung wie POM-C, „Lebensmittelqualität“ oder „Medizinqualität“. Fordern Sie vom Werkstofflieferanten die genaue Konformitätserklärung für die Werkstoffsorte, die Rückverfolgbarkeit des Loses und auf den Bestimmungsort zugeschnittene Abnahmenachweise an.
Hintergrund zur Werkstofffamilie: Vergleichsstudie von DuPont zu Delrin und Acetal und ASTM D6778.
POM-H, POM-C oder glasgefülltes POM: Welche Werkstoffsorte sollten Sie zerspanen?
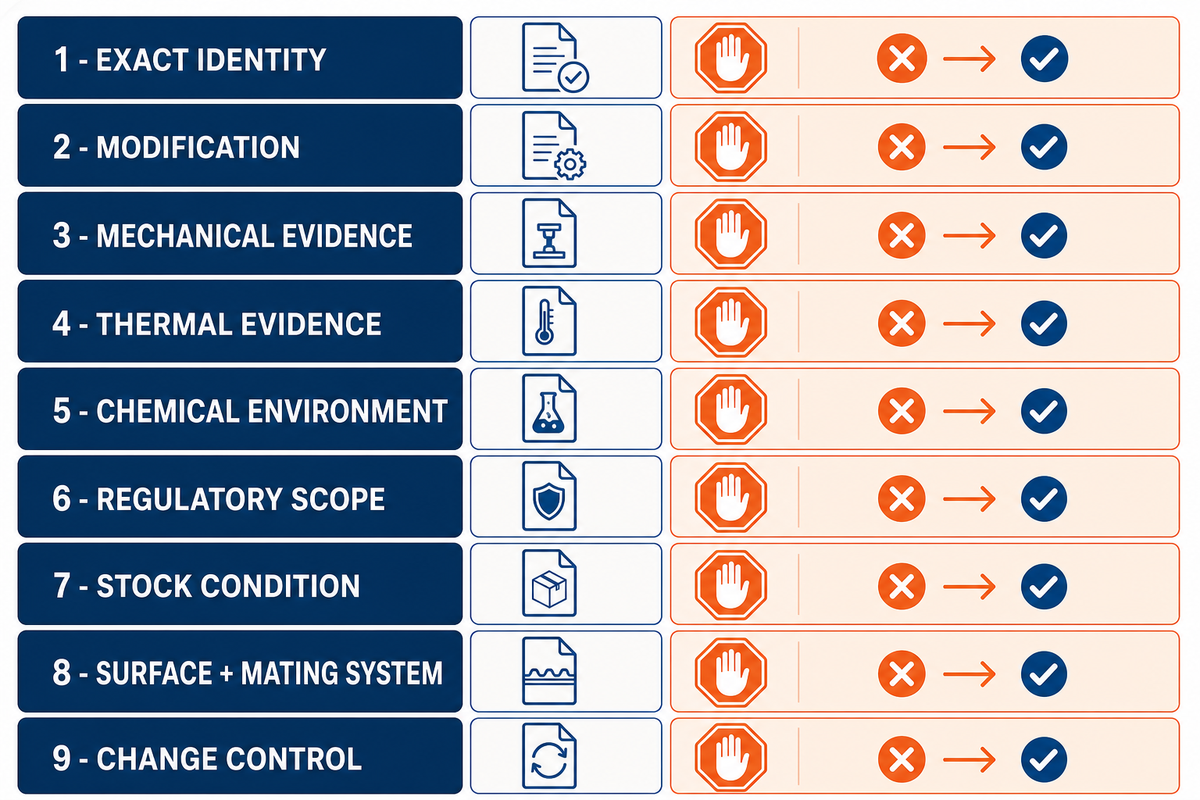
Die Bezeichnung der POM-Familie ist keine vollständige Werkstoffspezifikation. Unterscheiden Sie zunächst zwischen Homopolymer und Copolymer. Für jede gefüllte, geschmierte, leitfähige, regulierte oder anderweitig modifizierte Werkstoffsorte benötigen Sie ein eigenes Herstellerdatenblatt und eine eigene Konformitätserklärung. Übernehmen Sie keine Eigenschaften einer ungefüllten Grundwerkstoffsorte.
Das angeführte DuPont-Whitepaper aus dem Jahr 2015 berichtet, dass Delrin 500P in einem internen Vergleich der Biegewechselfestigkeit ein 5x besseres Ergebnis als ein Acetal-Copolymer für allgemeine Anwendungen erzielte. Delrin 100P übertraf ein Copolymer mit hohem Molekulargewicht um etwa 10x. Außerdem nennt der Bericht Unterschiede bei der Schlagzähigkeit bestimmter Werkstoffsortenpaare. Dabei handelt es sich um Herstellervergleiche, nicht um unabhängige Ergebnisse für alle POM-H- und POM-C-Werkstoffsorten.
Nutzen Sie diese Ergebnisse für die entscheidende Frage: Welche genaue Werkstoffsorte liefert die für diese technische Zeichnung erforderlichen Nachweise zu Ermüdung, Chemikalienbeständigkeit, Temperatur, Maßhaltigkeit und Dokumentation? Eine gefüllte oder modifizierte Werkstoffsorte kann mehrere Eigenschaften gleichzeitig verändern. Ihre Lieferantendaten müssen deshalb allgemeine Annahmen über die Werkstofffamilie ersetzen.
Ein rotierendes Bauteil und ein Bauteil für eine Nassreinigung können beispielsweise unterschiedliche Nachweise erfordern. Die Einsatzbeschreibung allein reicht jedoch nicht aus, um die Werkstoffsorte auszuwählen. Vergleichen Sie Zugfestigkeit und andere mechanische Eigenschaften nur, wenn Prüfverfahren und Bedingungen übereinstimmen. Betrachten Sie Angaben von Lieferanten wie mechanische Festigkeit, Chemikalienbeständigkeit oder ausgezeichnete Maßstabilität als zu prüfende Aussagen zur genauen Werkstoffsorte, nicht als Schlussfolgerungen für die gesamte Werkstofffamilie.
Dokumentieren Sie Lastwechsel, Gegenwerkstoff, Temperatur, Chemikalienkontakt, regulatorischen Geltungsbereich, Halbzeugform und Abnahmeverfahren. Vergleichen Sie die Datenblätter der infrage kommenden Werkstoffsorten anschließend auf derselben Grundlage.
Gehen Sie bei Verschleißbeständigkeit, hoher mechanischer Festigkeit, geringer Feuchtigkeitsaufnahme, ausgezeichneten mechanischen Eigenschaften und allen Angaben zur Feuchtigkeitsaufnahme ebenso vor. Bevor eine solche Angabe die technische Zeichnung stützen kann, sind vergleichbare Prüfbedingungen und Nachweise für den ausgewählten POM-Werkstoff erforderlich. Auch eine Formulierung wie „Präzisionsteile mit hoher Steifigkeit“ lässt Belastungsfall, Dauer, Umgebungsbedingungen und Abnahmeverfahren offen.
| Werkstoffsorte / Auswahlprüfung | Relative Zerspanbarkeit und anzufordernde Nachweise zu mechanischen Eigenschaften | Entscheidungsgrundlage für Ermüdung / Zähigkeit / Zugfestigkeit / Feuchtigkeit / chemisches Verhalten | Typische Anwendung / Einschränkungen / Ausschlusskriterium |
|---|---|---|---|
| 1. Genaue Identität | Hersteller, Handelsname, Werkstoffsortencode, Bezeichnung POM-H oder POM-C | Verhindert einen Austausch allein aufgrund der Bezeichnung der Werkstofffamilie. | Geben Sie keinen endgültigen Fertigungsablauf an, solange die Werkstoffsorte nicht eindeutig bestimmt ist. |
| 2. Modifizierung | Art des Füllstoffs oder Zusatzstoffs und vom Lieferanten angegebener Füllgrad. | Unterscheidet Daten ungefüllter Werkstoffe von denen modifizierter Werkstoffsorten. | Übertragen Sie Eigenschaften ungefüllter Werkstoffsorten nicht auf gefüllte Werkstoffsorten. |
| 3. Nachweise zu mechanischen Eigenschaften | Aktuelle Datenblattwerte und Prüfverfahren für die genaue Werkstoffsorte. | Prüft Anforderungen an Belastbarkeit, Ermüdung, Steifigkeit und Schlagzähigkeit. | Verwerfen Sie Vergleiche, bei denen Prüfverfahren oder Bedingungen voneinander abweichen. |
| 4. Thermische Nachweise | Vom Lieferanten angegebene Einsatzgrenzen, Ausdehnungsdaten und Konditionierung. | Dient zur Festlegung des Budgets für Maßhaltigkeit und Prüfung. | Verwenden Sie keine durchschnittlichen Temperatur- oder Wärmeausdehnungskoeffizienten der Werkstofffamilie als Werte für eine bestimmte Werkstoffsorte. |
| 5. Chemische Umgebungsbedingungen | Benannte Chemikalien, Konzentration, Temperatur, Einwirkdauer und Kompatibilitätsdaten des Lieferanten. | Prüft, ob die Werkstoffsorte für die tatsächlichen Einsatzbedingungen geeignet ist. | Erteilen Sie nicht allein aufgrund von Bezeichnungen wie „Nassreinigung“ oder „chemikalienbeständig“ eine Freigabe. |
| 6. Regulatorischer Geltungsbereich | Konformitätserklärung für die genaue Werkstoffsorte, den Bestimmungsort und die Endanwendung. | Unterscheidet eine Werkstoffeigenschaft von der rechtlichen Zulässigkeit. | Behandeln Sie Lebensmittelqualität oder Medizinqualität nicht als allgemeine POM-Eigenschaft. |
| 7. Zustand des Halbzeugs | Stange, Platte, Block, Extrusions- oder Formgebungsverfahren, Los und Konditionierungshistorie. | Legt den Ausgangszustand für Zerspanung und Prüfung fest. | Nehmen Sie nicht an, dass sich zwei Halbzeugformen gleich verhalten. |
| 8. Oberfläche und Zusammenwirken der Bauteile | Erforderliche Oberflächenbeschaffenheit, Gegenfläche, Schmierung, Verschleißprüfung und Fügeverfahren. | Verknüpft die Werkstoffauswahl mit der Baugruppe. | Leiten Sie Reibungs-, Verschleiß- oder Haftungseigenschaften nicht aus der Bezeichnung der Werkstofffamilie ab. |
| 9. Änderungslenkung | Freigegebene Alternativen, Auslöser für eine erneute Qualifizierung und Zertifikatsanforderungen. | Sorgt dafür, dass spätere Werkstoffwechsel nachvollziehbar bleiben. | Stoppen Sie die Fertigung, wenn die gelieferte Werkstoffsorte oder deren Nachweise von der Freigabegrundlage abweichen. |
Bevor Sie sich auf eine Werkstoffsorte festlegen, sollten Sie prüfen, wie POM im Vergleich zu den anderen technischen Kunststoffen im Werkstoffangebot dieser Website abschneidet. Der ausführliche Vergleich folgt weiter unten in diesem Leitfaden. Für Bauteile außerhalb des Leistungsbereichs von POM finden Sie außerdem die Seiten zur CNC-Bearbeitung von Nylon und zur CNC-Bearbeitung von PEEK.
POM CNC-bearbeiten: Fräsen, Drehen, Schnittgeschwindigkeit und Vorschub
Veröffentlichte Empfehlungen zum CNC-Fräsen und CNC-Drehen von POM beginnen häufig mit scharfen Werkzeugen und guter Spanabfuhr. Sie legen jedoch weder einen universellen Vorschub oder eine Spindeldrehzahl noch einen Spanwinkel oder ein Kühlmittelkonzept für jede Werkstoffsorte und Geometrie fest. Bei einer nachvollziehbaren Aufspannung werden die genaue Halbzeugidentität, Werkzeuggeometrie, abgestimmte Vorschub- und Spindeleinstellungen, Spanbeschaffenheit, Bauteiltemperatur und das gemessene Versuchsergebnis dokumentiert.
Empfehlungen von Anbietern und Anwendern können als Ausgangswerte für Versuche dienen. Als Fertigungsgrenzen gelten sie erst, wenn die ausgewählte POM-Werkstoffsorte, Maschine, Spannvorrichtung, Geometrieelemente und das Prüfverfahren gemeinsam getestet wurden.
Dokumentieren Sie beim CNC-Zerspanen von POM Schrupp- und Schlichtgänge getrennt. Das Zerspanungsprotokoll sollte Schnittgeschwindigkeit, Eingriff, Spanbeschaffenheit und Prüfergebnisse miteinander verknüpfen. Eine Anweisung zur Verwendung von Druckluft bleibt ein zu prüfender Versuchsansatz, bis Werkstoffverträglichkeit, Kontaminationskontrolle und nachgelagerte Anforderungen geprüft wurden.
Aussagen zu einem CNC-Zerspanungsverfahren, zur 5-Achs-CNC-Bearbeitung, zu einer Liste von Zerspanungsverfahren oder zu allgemeinen Zerspanungserfahrungen belegen nicht das Ergebnis für dieses Geometrieelement. Fordern Sie einen bauteilspezifischen Fertigungsablauf und Messnachweise aus einem Versuch an.
Hintergrund zu Werkstoffprüfungen: ASTM D638 ist eine Referenz für das Prüfverfahren zur Bestimmung von Zugeigenschaften; die Norm legt keine Zerspanungsparameter für POM fest. Das angeführte technische Herstellerpapier liefert Hintergrundinformationen zum Werkstoffvergleich.
| Versuchsvariable | Zu dokumentierende Nachweise | Freigabebedingung |
|---|---|---|
| Werkzeuggeometrie und Zustand | Empfehlung des Lieferanten oder Werkzeugherstellers, Schneidenzustand, Spanwinkel, Nut- oder Wendeschneidengeometrie und Werkzeugkennung. | Der Versuch ergibt eine einwandfreie Kante, Bohrung und Oberfläche ohne sichtbare Schäden. |
| Abstimmung von Vorschub und Spindeldrehzahl | Tatsächlicher Vorschub, Spindeldrehzahl, Eingriff, Werkzeugdurchmesser und Strategie für die Bearbeitungsgänge. | Die dokumentierte Kombination erfüllt die technische Zeichnung und bleibt über das Versuchslos hinweg stabil. |
| Span- und Temperaturführung | Spanform, Anzeichen für erneutes Spanfräsen, Temperatur des Werkstücks in der Spannvorrichtung und tatsächlich verwendetes Druckluft- oder Kühlmittelverfahren. | Keine Freigabe, bevor die gewählte Methode auf Werkstoff und nachgelagerte Anforderungen abgestimmt ist. |
| Gewindeschneiden in Sacklöchern | Gewindebohrertyp, Kernlochdurchmesser, Tiefe, Spanräumfolge und Aufspannung eines Anwenders, die nur als Ausgangshypothese dient. | Prüfung mit Gewindelehre und bauteilbereichsspezifische Prüfung der Versuchsteile. |
| Gewindeschneiden in Durchgangslöchern | Gewindebohrertyp, Kernlochdurchmesser, Vorschubsynchronisierung, Spanabfuhr und Verträglichkeit des Kühlmittels. | Prüfung von Gewinde und Austrittskante, ohne davon auszugehen, dass eine Forumsformel übertragbar ist. |
| Fertigungsfreigabe | Bauteiltemperatur, Prüfzeitpunkt, Stichprobengröße, Messmittel und Streuung der Ergebnisse. | Freigegebene Parameter und Prüfbedingungen werden für den angebotenen Zeichnungsstand festgeschrieben. |
Eine Diskussion auf Eng-Tips beschreibt das Gewindeschneiden mit Spanbruchzyklen und die Aufspannung mit einem Riemengewindebohrer in einer Werkstatt. Das ist ein Anwendungsbeispiel, keine allgemeine Vorschubformel. Eine Übertragung erfordert einen neuen Versuch mit dem tatsächlichen Gewindebohrer, der Lochgeometrie, Werkstoffsorte und Maschine.
Prüfen Sie beim Bohren und Gewindeschneiden Spanabfuhr, Bohrungsqualität, Gewindeform und Austrittszustand, statt den Erfolg allein aus der Werkzeugbewegung abzuleiten. Überprüfen Sie die validierte Aufspannung erneut, wenn sich Werkstoffsorte, Werkzeug, Geometrieelement oder Prüfanforderung ändert.
POM-Versuchsprotokoll mit 9 Prüfpunkten
Die folgenden Werte zeigen, wie ein ausgefülltes Protokoll Maßeinheiten und Zeitangaben festhalten kann. Ersetzen Sie jeden Wert durch Projektdaten. Dabei handelt es sich weder um empfohlene POM-Einstellungen noch um Abnahmegrenzen.
| Protokollfeld | Fiktiver Eingabebeispiel | Erforderliche Projektnachweise |
|---|---|---|
| Halbzeuggeometrie | Durchmesser 50mm × Länge 200mm | Einkaufsbeleg und Eingangsvermessung |
| Kritisches Geometrieelement | Bohrung mit 25,00mm, gemessen bei 20°C | Technische Zeichnung, Bezugssystem und Messverfahren |
| Wandprüfung | Nennmaß 2,00mm mit einem Toleranzband der technischen Zeichnung von 0,10mm | Modell, technische Zeichnung und Spannvorrichtungsplan |
| Werkzeugprotokoll | Fräser mit 6mm Durchmesser und axialem Eingriff von 12mm | Werkzeugkennung, Geometrie und Zustand |
| Vorschubprotokoll | 600mm/min in Verbindung mit einem Werkzeug von 6mm | Maschinenprotokoll und Versuchsergebnis |
| Temperaturprotokoll | Referenztemperatur 20°C und gemessene Bauteiltemperatur 40°C | Messgerät, Messstelle und Zeitstempel |
| Prüfzeitpunkt | 0hr, 2hr und 24hr nach dem Lösen aus der Spannvorrichtung | Dieselbe Lehre und angegebene Lagerbedingungen |
| Maßfolge | 25,00mm, 25,04mm und 25,03mm | Rohmesswerte mit Zuordnung zu Bauteilkennungen |
| Oberflächenangabe | Ra 1,6µm über eine Auswertelänge von 5mm | Zeichnungsanforderung, Messgerät und Rückverfolgbarkeit |
Erreichbare Toleranzen bei CNC-bearbeiteten POM-Bauteilen
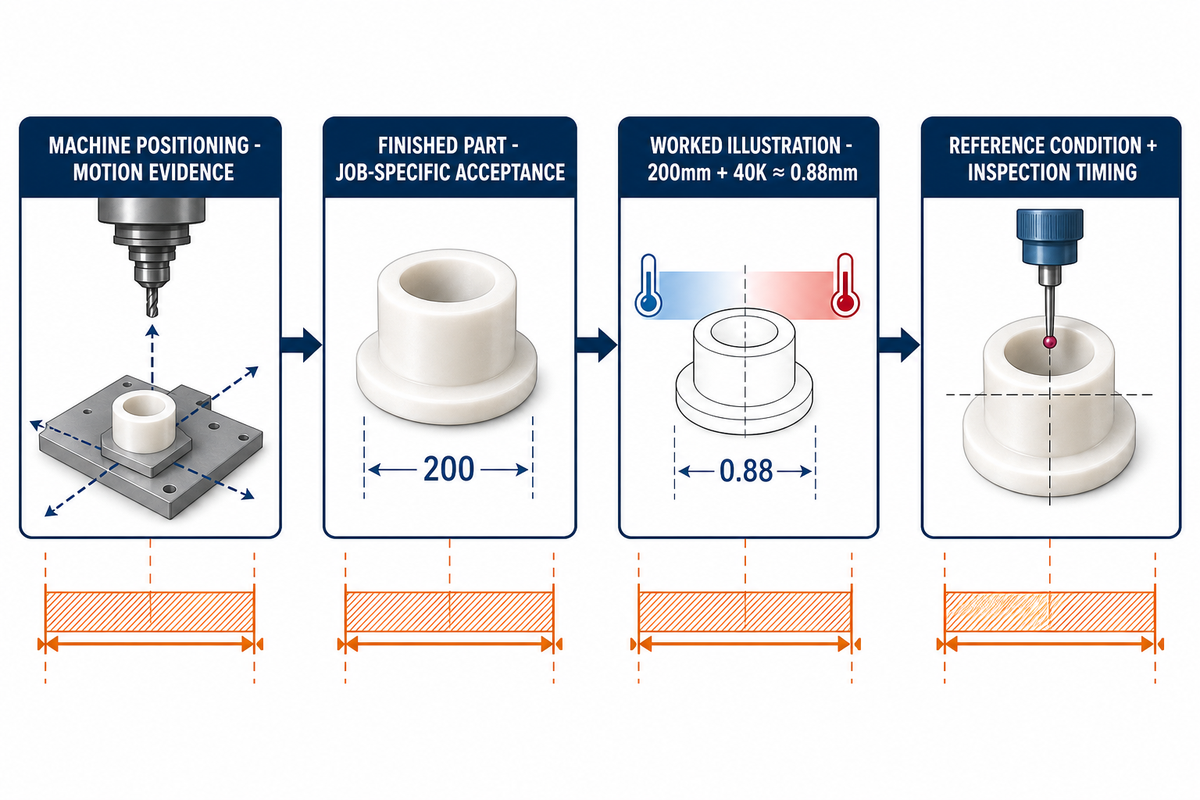
Positioniergenauigkeit der Maschine und Toleranz des fertigen Bauteils sind unterschiedliche Nachweise. Die Positioniergenauigkeit beschreibt die Maschinenbewegung unter festgelegten Bedingungen. Die Abnahme des fertigen Bauteils hängt außerdem von Werkstoffsorte, Geometrie, Temperaturzustand, Lösen aus der Spannvorrichtung, Fertigungsabfolge und Messverfahren ab. Behandeln Sie jede Lieferantenangabe als auftragsbezogen, bis sie an Versuchsteilen anhand der genauen technischen Zeichnung nachgewiesen wurde.
ASTM D6778 klassifiziert POM-Form- und Extrusionsmassen. Die Norm kann bei der Festlegung der Werkstoffanforderungen helfen, enthält aber keine Toleranztabelle für die CNC-Bearbeitung und darf nicht als Nachweis für die Erreichbarkeit eines fertigen Geometrieelements dienen.
Welche engste Toleranz ist bei der CNC-Bearbeitung von POM erreichbar?
Eine allgemeingültige, durch Nachweise gestützte Antwort gibt es nicht. Eine belastbare Toleranzangabe wird vom Lieferanten für die genaue Werkstoffsorte, das Geometrieelement, die Bezugstemperatur, das Prüfverfahren und die Losbedingungen akzeptiert und anschließend an Versuchsteilen nachgewiesen. Behandeln Sie eine vom Lieferanten angegebene Fertigungskapazität als Beschaffungsfrage, nicht als standardmäßige Zeichnungstoleranz. Der freigegebene Zeichnungsstand sollte Qualifizierungsanforderungen, Prüfzeitpunkt, Stichprobenumfang und das vereinbarte Vorgehen bei Nichterfüllung der Toleranzangabe festhalten.
Legen Sie bei temperatur- oder bewegungsempfindlichen Geometrieelementen die Referenzbedingungen und den Prüfzeitpunkt fest. Wird ein Temper- oder Stabilisierungsschritt vorgeschlagen, muss der Lieferant den Zyklus für die genaue Werkstoffsorte, dessen Quelle und den Messplan vor und nach der Behandlung angeben.
Referenzmaße: mm
Beispielhafte Prüfung der Wärmeausdehnung: Ergibt das Datenblatt einer genauen Werkstoffsorte einen Wärmeausdehnungskoeffizienten von 110 × 10-6/K, ergibt sich bei einer Referenzlänge von 200mm und einer Änderung um 40K eine berechnete Maßänderung von etwa 0,88mm: ΔL = 200mm × (110 × 10-6/K) × 40K. Dies ist ein Rechenbeispiel und kein allgemeingültiger Eigenschaftswert für POM. Ersetzen Sie den Koeffizienten durch die Lieferantendaten der ausgewählten Werkstoffsorte und prüfen Sie, ob Prüfrichtung und Temperaturbereich des Datenblatts zum Bauteil passen.
Warum POM-Bauteile sich verziehen, schrumpfen oder reißen und wie sich das verhindern lässt
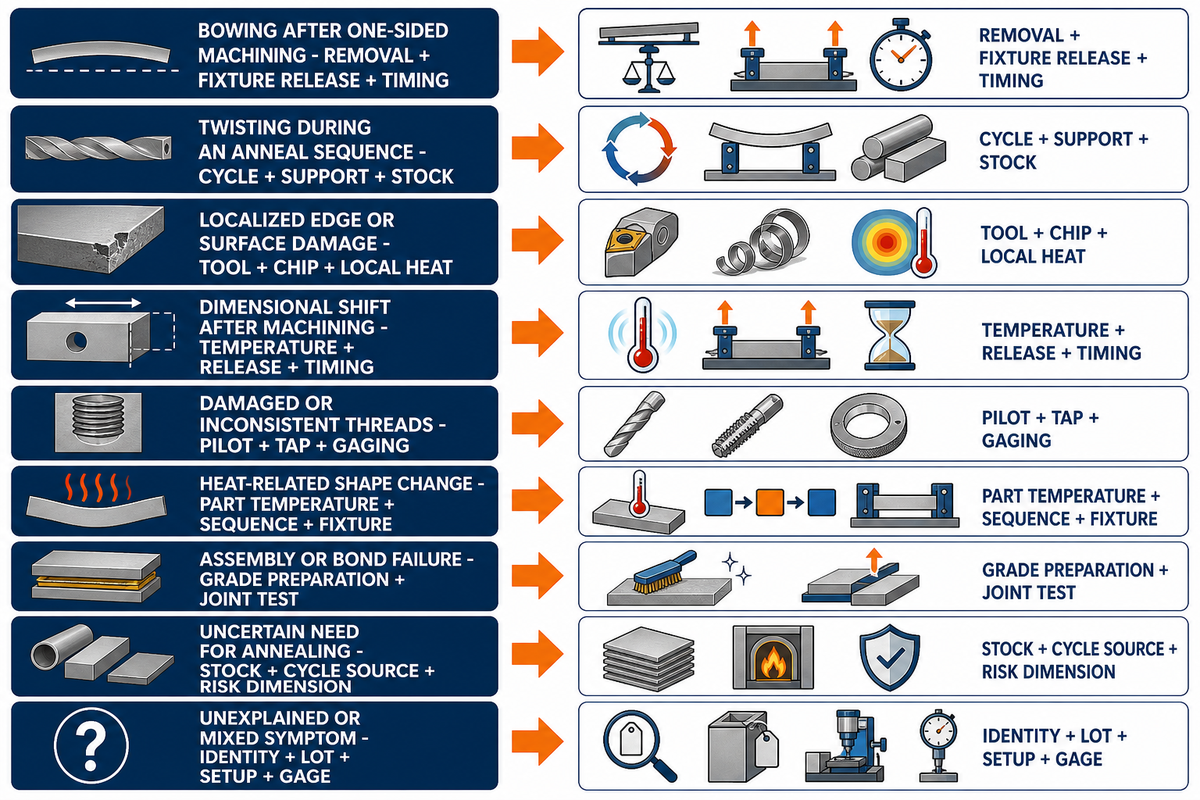
Verzug, Schrumpfung, Risse und beschädigte Gewinde sind Symptome, keine selbstbeweisenden Ursachen. Eine zielführende Untersuchung unterscheidet zwischen Werkstoffidentität und Halbzeugzustand sowie Zerspanungsabfolge, Spannvorrichtung, lokaler Temperatur, Geometrieelement, Prüfzeitpunkt und Messverfahren. Eigenspannungen sind eine mögliche Ursache, die geprüft werden muss. Allein aus dem Symptom lässt sich keine Diagnose ableiten.
In einer Diskussion auf Practical Machinist wird berichtet, dass sich ein Delrin-Bauteil mit den Maßen 12 × 12 × 2in nach einseitigem Materialabtrag durchbog und ein Streifen mit den Maßen 18 × 3 × 0.75in bei einer Abfolge aus Schruppbearbeitung, Tempern und Schlichtbearbeitung verdrehte. Diese Erfahrungsberichte legen mögliche Prüfansätze nahe, belegen jedoch weder einen wiederholbaren Mechanismus noch einen Korrekturzyklus für einen anderen Auftrag.
Behandeln Sie die berichteten Fälle von Durchbiegung und Verwindung als Hinweise für die Fehlerdiagnose. Reproduzieren Sie tatsächliches Halbzeug, Geometrie, Abtragsfolge, Abstützung und Messzeitpunkt, bevor Sie eine Ursache festlegen.
Ein praktisches Fehlerbeispiel ist in dieser Diskussion auf Practical Machinist dokumentiert; es handelt sich um einen Erfahrungsbericht.
| Beobachteter Zustand | Kontrollierter Vergleich | Zu dokumentierende Nachweise | Nächster Prüfschritt |
|---|---|---|---|
| Durchbiegung nach einseitiger Bearbeitung | Vergleichen Sie Abtragsfolge, Lösen aus der Spannvorrichtung und Messzeitpunkt mit einem Versuch mit ausgewogenem Materialabtrag. | In einem Forumsbeitrag wurde Durchbiegung an einem Bauteil mit den Maßen 12 × 12 × 2in berichtet. | Messen Sie beide Versuche bei derselben Temperatur und nach derselben Zeit, bevor Sie den Prozess ändern. |
| Verwindung während des Temperablaufs | Prüfen Sie den Zyklus für die genaue Werkstoffsorte, die Abstützung, die Halbzeughistorie und die Geometrie vor und nach der Behandlung. | In einem Forumsbeitrag wurde die Verwindung eines Streifens mit den Maßen 18 × 3 × 0.75in berichtet. | Übernehmen Sie Spannvorrichtung oder Zyklus nicht ohne lieferantenspezifische Empfehlungen zur Werkstoffsorte und einen kontrollierten Versuch. |
| Lokale Schäden an Kante oder Oberfläche | Prüfen Sie Werkzeugzustand, Eingriff, erneutes Spanfräsen und lokale Temperatur. | Weiterführende Empfehlungen zur Zerspanung führen Reibung und Wärme als mögliche Einflussgrößen auf. | Ändern Sie jeweils nur eine dokumentierte Einflussgröße und vergleichen Sie die gemessene Oberflächenbeschaffenheit. |
| Maßänderung nach der Zerspanung | Vergleichen Sie Werkstoff, Bauteiltemperatur, Lösen aus der Spannvorrichtung und Prüfzeitpunkt, während Sie den Fertigungsablauf unverändert lassen. | Dokumentieren Sie für jeden Versuch die Bauteiltemperatur, die Zeit seit dem Lösen aus der Spannvorrichtung und das Prüfverfahren. | Vergleichen Sie repräsentative Bauteile zum selben Zeitpunkt und bei derselben Temperatur, bevor Sie den Prozess ändern. |
| Beschädigte oder uneinheitliche Gewinde | Prüfen Sie Kernlochdurchmesser, Gewindebohrergeometrie, Synchronisierung, Spanabfuhr und Prüfung mit Gewindelehre. | Eine Diskussion auf Eng-Tips beschreibt die Aufspannung in einer Werkstatt. | Validieren Sie die gewählte Aufspannung mit der tatsächlichen Bohrung und Gewindelehre. |
| Wärmebedingte Formänderung | Messen Sie die Bauteiltemperatur und setzen Sie sie zur Zerspanungsabfolge und zum Zustand der Spannvorrichtung in Beziehung. | Weiterführende Empfehlungen für die Werkstatt berücksichtigen die Wärmekontrolle als Prozessparameter. | Ermitteln Sie ein akzeptables Versuchsfenster, statt einen allgemeinen Grenzwert zu übernehmen. |
| Versagen der Baugruppe oder Klebeverbindung | Prüfen Sie, ob für das ausgewählte Fügesystem Vorbereitungs- und Prüfdaten zur genauen Werkstoffsorte vorliegen. | Weiterführende Empfehlungen weisen darauf hin, dass Delrin schwer zu kleben sein kann. | Führen Sie vor der Freigabe eine anwendungsspezifische Prüfung der Verbindung durch oder gestalten Sie die Verbindung neu. |
| Unklarer Bedarf für das Tempern | Fragen Sie nach dem genauen Halbzeugzustand, der Quelle des vorgeschlagenen Zyklus und dem gefährdeten Zielmaß. | Die Angaben und Verfahren auf den Lieferantenseiten unterscheiden sich. | Fordern Sie Messdaten vor und nach der Behandlung an; wenden Sie keinen pauschalen Zyklus an. |
| Ungeklärtes oder gemischtes Fehlerbild | Prüfen Sie Werkstoffidentität, Los, Maschine, Spannvorrichtung, Werkzeug, Programmstand, Temperatur und Messmittel. | Keine einzelne Quelle belegt einen universellen Fehlerursachenbaum. | Stellen Sie Annahmen zurück und grenzen Sie die Einflussgrößen mit einem dokumentierten Versuch ein. |
Warum schrumpfen meine POM-Bauteile nach der Zerspanung?
Eine Maßänderung nach der Zerspanung kann auf Werkstoffzustand, Temperatur, Lösen aus der Spannvorrichtung, Abtragsfolge, Werkzeugeinflüsse oder das Messsystem zurückgehen. Prüfen Sie zuerst Werkstoffsorte und Los, Bauteil- und Referenztemperatur, Zeit seit dem Ausspannen, Messverfahren und Programmstand. Verwenden Sie einen Stabilisierungsversuch oder einen Versuch mit ausgewogenem Materialabtrag nur, wenn ein Vergleich mit einer kontrollierten Ausgangsbasis möglich ist. Wiederholen Sie die Messungen an gekennzeichneten Bauteilen, damit eine zeitabhängige Änderung nicht mit Streuungen von Messmittel, Spannvorrichtung oder Stichprobe verwechselt wird.
POM, Nylon, PTFE oder PEEK: den richtigen technischen Kunststoff auswählen
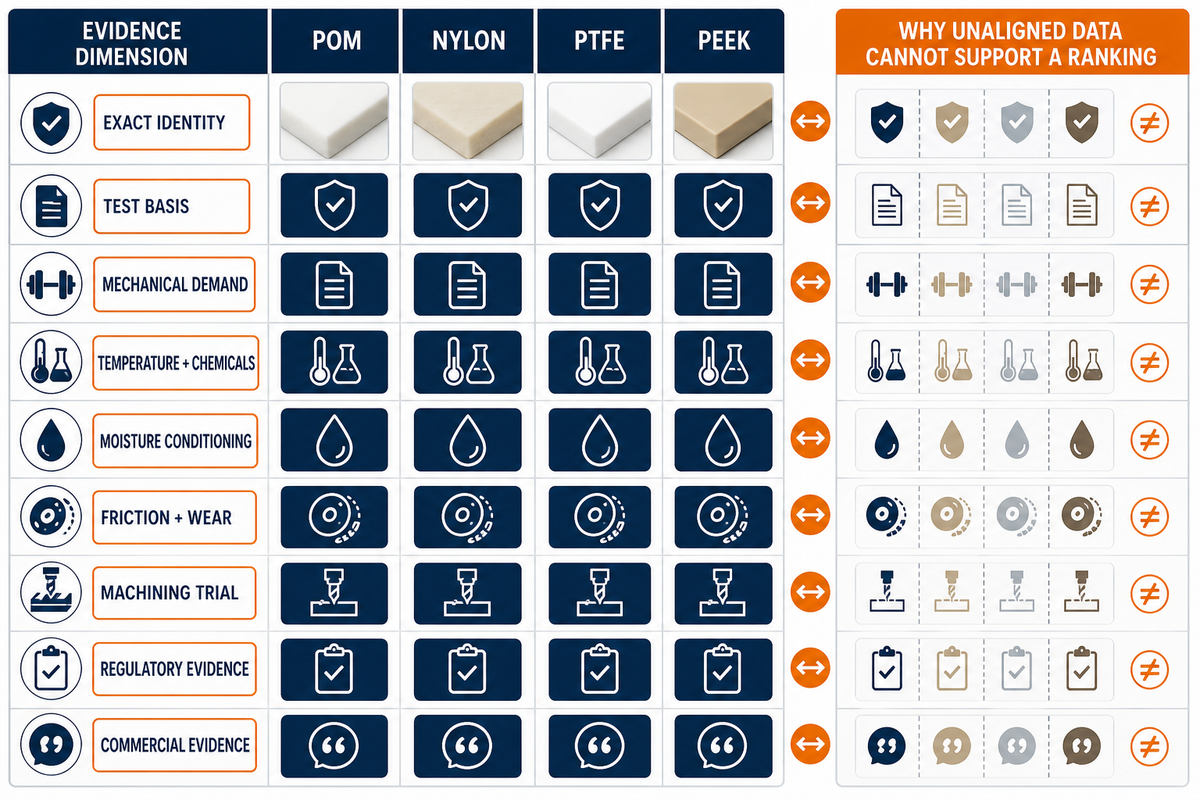
POM, Nylon, PTFE und PEEK sind Werkstofffamilien und keine austauschbaren Eigenschaftsangaben. Ein aussagekräftiger Vergleich benennt die genauen Werkstoffsorten und stimmt Prüfverfahren, Konditionierung, Prüfrichtung, Temperatur und Einsatzumgebung aufeinander ab, bevor die Maßstabilität oder eine andere Eigenschaft bewertet wird.
Beschreibungen wie „geringe Wärmebeständigkeit“ oder „wärmeempfindlich“ sollten nicht als Eigenschaften einer Werkstoffsorte dargestellt werden. Vergleichen Sie die Datenblätter der konkreten Kandidaten anhand der für die Anwendung geltenden Kriterien zu Dauer, Temperatur, Belastung und Eigenschaftserhalt.
| Vergleichskriterium | Erforderliche Nachweise | Warum das wichtig ist |
|---|---|---|
| Genaue Werkstoffidentität | Hersteller, Werkstoffsorte, Verstärkung oder Additiv, Farbe, Halbzeugform und Charge | Bezeichnungen auf Familienebene verschleiern Unterschiede in der Zusammensetzung. |
| Prüfgrundlage | Gleiches Eigenschaftsprüfverfahren, gleiche Prüfrichtung, Konditionierung und Temperatur | Nicht aufeinander abgestimmte Datenblattwerte erlauben keinen direkten Vergleich. |
| Mechanische Beanspruchung | Werkstoffsortenspezifische Festigkeits-, Modul-, Ermüdungs-, Kriech- und Schlagzähigkeitsdaten, die für den jeweiligen Lastfall relevant sind | Ein einzelner Zugfestigkeitswert sagt nichts über die Bauteilleistung insgesamt aus. |
| Temperatur und Chemikalien | Lieferantendaten für die tatsächliche Dauer, Temperatur, das Medium und dessen Konzentration | Allgemeine Grenzwerte einer Werkstofffamilie können Einflüsse der Werkstoffsorte und der Exposition verschleiern. |
| Feuchtekonditionierung | Konditionierungsverfahren sowie Maß- oder Eigenschaftsänderungen für jeden Kandidaten | Die Bedingungen im Datenblatt müssen zur Montageumgebung passen. |
| Reibung und Verschleiß | Gegenwerkstoff, Belastung, Geschwindigkeit, Schmierung, Temperatur und Prüfverfahren | Verschleißvergleiche hängen vom jeweiligen System ab. |
| Zerspanungsversuch | Ergebnisse zu Oberflächenbeschaffenheit, Maßen, Graten, Gewinden und Zykluszeit auf Geometrieelementebene | Die Zerspanbarkeit ergibt sich aus dem Fertigungsprozess; sie ist keine Eigenschaftsangabe für eine Werkstofffamilie. |
| Regulatorische Nachweise | Erklärung für die genaue Werkstoffsorte, den betreffenden Markt und die vorgesehene Endanwendung | Familienbezeichnungen und Farben sind keine Konformitätsnachweise. |
| Kaufmännische Nachweise | Lieferantenangebot, Mindestbestellmenge, Chargenrückverfolgbarkeit und datierte Lieferzeit | Kosten und Verfügbarkeit variieren je nach Werkstoffsorte, Form, Menge und Lieferant. |
Nutzen Sie die Seiten zur CNC-Bearbeitung von PTFE, CNC-Bearbeitung von PEEK und CNC-Bearbeitung von Nylon als alternative Beschaffungswege, die Sie prüfen können. Sie belegen nicht, dass eine Alternative besser ist; dafür müssen dieselbe technische Zeichnung und dieselbe Nachweisliste zugrunde gelegt werden.
Beenden Sie die POM-Auswahl, wenn die Daten zur genauen Werkstoffsorte die Einsatzbedingungen nicht abdecken, erforderliche Konformitätsnachweise fehlen, die vorgesehene Verbindung oder ein nachgelagerter Prozess nicht validiert wurde oder ein anderer Kandidat den zeichnungsspezifischen Versuch besteht, POM jedoch nicht. Klären Sie diese Punkte, bevor Sie den Werkstoff verbindlich anbieten.
Zerspanungsgerechte Konstruktion: DFM-Regeln für POM-Bauteile
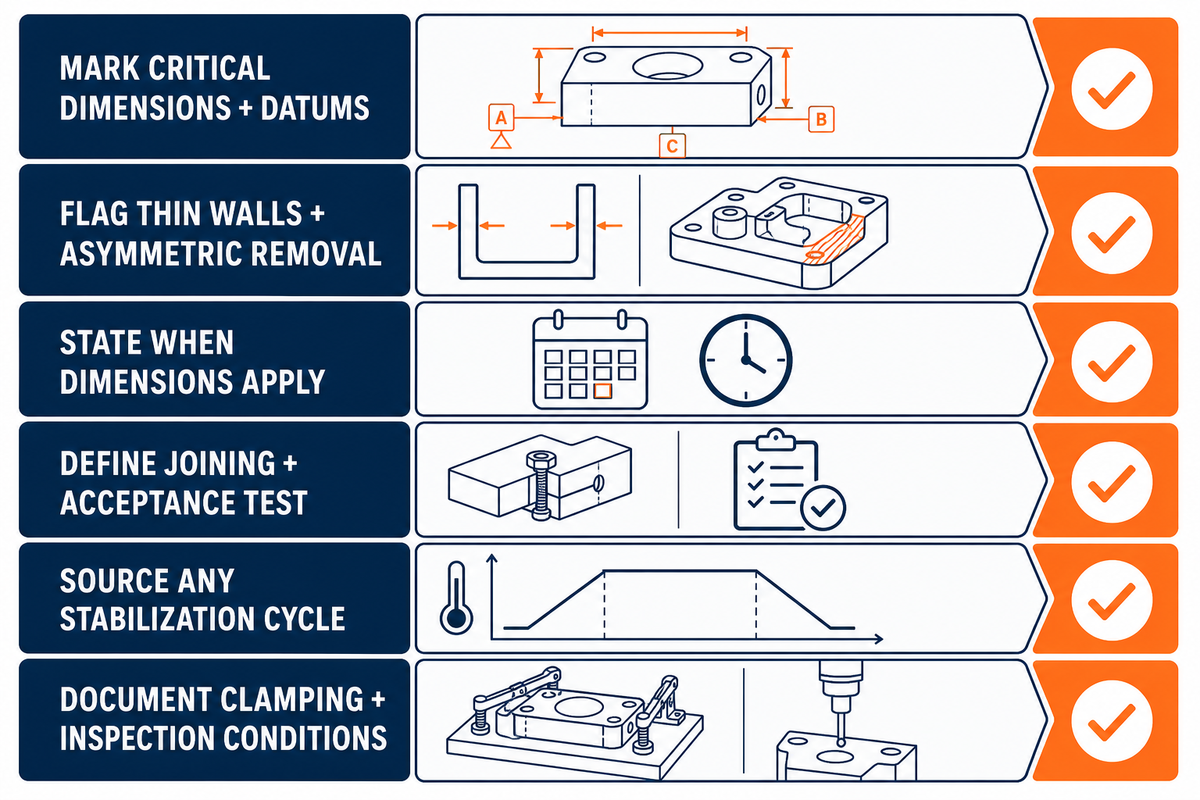
Eine DFM-Prüfung für POM sollte festhalten, ob die CNC-Bearbeitung mit dem Spritzgießen oder einem anderen Fertigungsablauf verglichen wird; dieser Artikel enthält keinen Kostenvergleich verschiedener Fertigungsabläufe. Überführen Sie die noch offenen Annahmen zur technischen Zeichnung in Fragen, die anhand der Daten der ausgewählten Werkstoffsorte, des Prozessplans des Zerspanungslieferanten und eines Prüfergebnisses beantwortet werden. Diese Prüfungen zeigen, wo noch Nachweise fehlen; sie sind keine allgemeingültigen Konstruktionsgrenzwerte.
Aussagen zu den Vorteilen der CNC-Bearbeitung müssen durch projektspezifische Nachweise belegt sein. Die folgenden Überlegungen zu POM strukturieren die Prüfung der technischen Zeichnung, ohne vorauszusetzen, dass die Zerspanung für das Bauteil der beste Fertigungsablauf ist.
Die DFM-Prüfung berücksichtigt die Grenzen für Werkstoffe und Prüfverfahren aus dem Vergleich von DuPont und ASTM D638.
- Kennzeichnen Sie kritische Maße, Bezugsbeziehungen, Gegenstücke sowie die Referenztemperatur oder den Konditionierungszustand.
- Kennzeichnen Sie dünne Wände, tiefe Taschen, lange Spannweiten und eine asymmetrische Halbzeugabtragung, damit Spannvorrichtung und Versuch geprüft werden können.
- Geben Sie an, ob die Maße unmittelbar nach der Zerspanung, nach einer festgelegten Wartezeit oder unter Einsatzbedingungen gelten.
- Geben Sie das vorgesehene Fügeverfahren an und verlangen Sie Prüfnachweise für den genauen Werkstoff und die Oberflächenvorbereitung.
- Falls ein Spannungsarmglühen oder eine Stabilisierung vorgesehen ist, fragen Sie nach der Quelle für die jeweilige Werkstoffsorte, dem Prozesszyklus, der Abstützung und den Abnahmemessungen.
- Bitten Sie den Lieferanten, Spann-, Entspann- und Prüfbedingungen für verzugsempfindliche Geometrieelemente zu dokumentieren.
Senden Sie dem Lieferanten für die Prüfung gemeinsam die technische Zeichnung, die genaue Werkstoffanforderung, die Einsatzumgebung, den Prüfplan und alle ungeklärten Annahmen. Aus dem Angebot sollte hervorgehen, welche Anforderungen erfüllt, qualifiziert oder noch von einem Versuch abhängig sind.
Was beeinflusst die Kosten CNC-gefräster POM-Bauteile?
Die Studie Design-for-Cost des National Institute of Standards and Technology der USA unterscheidet bei der NC-Bearbeitung zwischen Material im Fertigteil und Verlustmaterial wie Spänen oder Ausschuss. Sie modelliert die Zerspanungskosten als Maschinenstundensatz multipliziert mit der Zeit, die in Rüstzeit, Bearbeitungszeit und Stillstandszeit unterteilt wird, und verteilt die Werkzeugkosten auf die geplante Produktionsmenge. Dies ist ein allgemeines Kostenmodell für die Fertigung, keine Preisliste für POM.
Für diesen Artikel wurden keine verifizierten, POM-spezifischen Preisdaten erhoben; daher werden Werkstoffsorten, Werkstoffe oder Toleranzbereiche nicht nach Preis geordnet. Bitten Sie den Lieferanten, die genauen Anforderungen an Werkstoff und Chargenrückverfolgbarkeit, Halbzeugform und Aufmaß, Rüst- und Spannvorrichtungsarbeiten, Zerspanungsfolge, Toleranz- und Prüfaufwand, Menge, Ausschusszuschlag und Folgeoperationen einzeln auszuweisen. So lassen sich Angebotsänderungen vergleichen, ohne so zu tun, als gelte für jedes Bauteil derselbe allgemeine Prozentsatz.
Für eine projektspezifische Kostenschätzung stellen Sie dem Lieferanten die technische Zeichnung und die Nachweisanforderungen bereit. Behandeln Sie die Antwort als lieferantenspezifisches Angebot, das dem darin genannten Leistungsumfang und Gültigkeitszeitraum unterliegt.
Delrin/POM-Halbzeug beschaffen: Verfügbarkeit von Stangen, Platten, Blöcken und Werkstoffsorten
Fordern Sie ein datiertes Angebot für das Halbzeug mit genauem Hersteller, Werkstoffsorte, Farbe, Form, Größe und Menge sowie den Anforderungen an Zertifizierung und Chargenrückverfolgbarkeit an. Allgemeine Angaben zur Verfügbarkeit einer Werkstofffamilie belegen nicht, dass die erforderliche Werkstoffsorte oder der benötigte Querschnitt auf Lager ist.
Fragen Sie außerdem, ob der Lieferant eine Aussage zum Zustand des Halbzeugs oder zum Spannungsarmglühen trifft und auf welches Dokument er sich dabei stützt. Wenn dieser Zustand den Prozessplan beeinflusst, halten Sie ihn im Einkaufsbeleg fest und prüfen Sie die fertigen Maße, statt anzunehmen, dass dadurch ein Stabilisierungsschritt kürzer wird.
Beginnen Sie bei der Dokumentation der Werkstoffsorte mit dem Papier von DuPont zu Delrin/Acetal und ASTM D6778 und fordern Sie anschließend die genauen Chargendokumente des Lieferanten an.
Checkliste für eine POM-CNC-Anfrage: Was Sie vor der Angebotsanfrage vorbereiten sollten
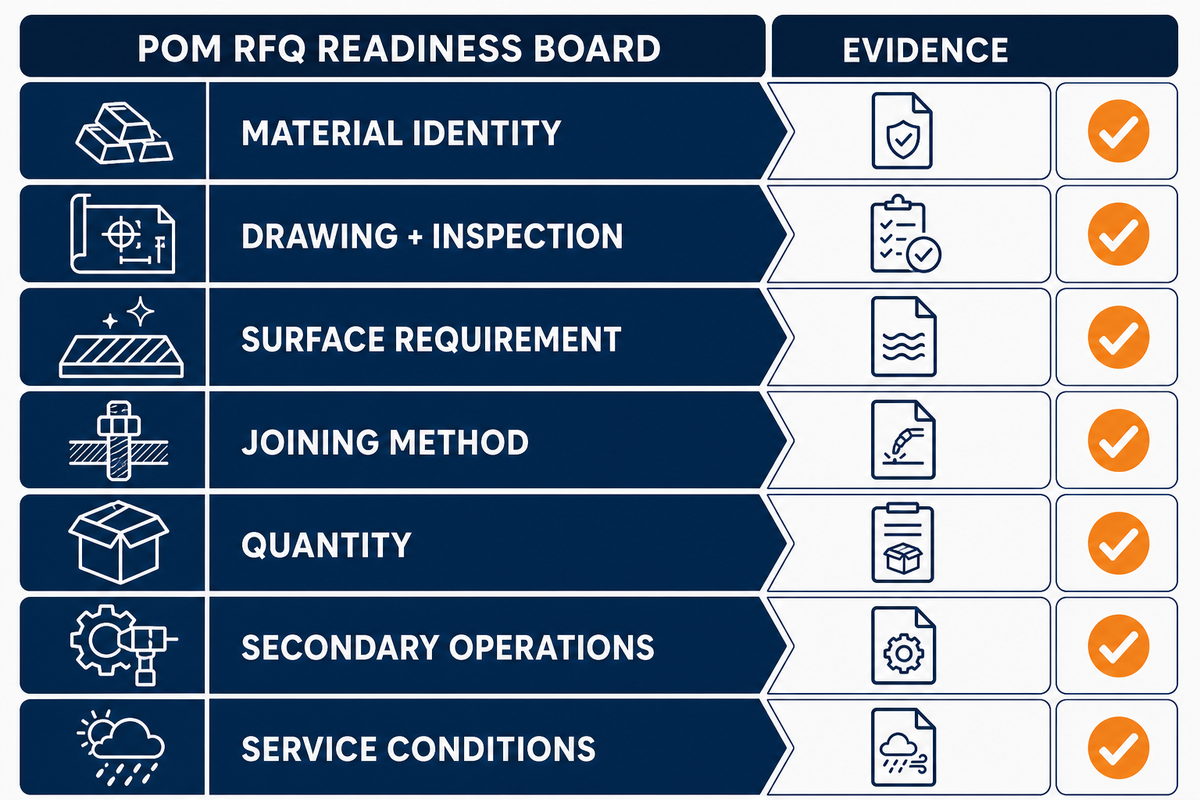
Diese Checkliste macht die Entscheidungen zu Werkstoff, Prozess und Prüfung für Angebote vergleichbar. Eine hypothetische Anfrage für 50 kundenspezifische Buchsen sollte beispielsweise die genaue Werkstoffsorte und die Referenzbedingungen angeben, statt dem Lieferanten deren Ableitung zu überlassen.
Eine Angebotsanfrage für CNC-bearbeitete POM-Bauteile, kundenspezifische POM-Komponenten, CNC-Bauteile oder andere kundenspezifische Teile erfordert dieselben Nachweise. Die Bezeichnung „kundenspezifische CNC-Bearbeitung“ beschreibt einen Beschaffungsweg, keine nachgewiesene Toleranz, keinen Werkstoff und kein Ergebnis.
- Werkstoffidentität: Hersteller und Werkstoffsorte, Modifikation, Farbe, Halbzeugform, Chargenrückverfolgbarkeit und erforderliche Lieferantendokumente.
- Technische Zeichnung und Prüfung: Änderungsstand, Bezüge, kritische Geometrieelemente, Referenztemperatur oder Konditionierung, Messmittelverfahren, Stichprobenplan und Format des Prüfberichts.
- Oberflächenanforderung: messbarer Rauheitswert oder freigegebenes Sichtmuster, einschließlich des genauen Folgeprozesses, falls erforderlich.
- Fügeverfahren: Fügestellengeometrie, Gegenwerkstoff, Vorbereitung und Abnahmetest für das ausgewählte System.
- Menge: Prototypen- und Produktionsmengen, erwartete Nachbestellhäufigkeit, Verpackung und Anforderungen an die Chargentrennung.
- Folgeoperationen: Gewinde, Einsätze, Kennzeichnung, Reinigung, Behandlung oder Beschichtung mit prozessspezifischen Abnahmekriterien.
- Einsatzbedingungen: Belastung, Dauer, Temperatur, Chemikalien, Feuchtigkeit, Bewegung und gegebenenfalls geltende regulatorische Anforderungen.
Reichen Sie die ausgefüllte Checkliste und die technische Zeichnung zur Prüfung anhand der ausgewählten POM-Werkstoffsorte und Prüfbedingungen ein. Bewerten Sie anschließend den zurückgemeldeten Leistungsumfang, die Qualifizierungen und die Nachweise vor der Freigabe.
Häufig gestellte Fragen
Wie gut lässt sich POM zerspanen?
Die Zerspanbarkeit von POM hängt von der genauen Werkstoffsorte, dem Zustand des Halbzeugs, dem Geometrieelement, dem Werkzeug, der Spannvorrichtung und den Abnahmekriterien ab. Legen Sie anhand der Lieferantenempfehlungen einen kontrollierten Versuch mit repräsentativen Bauteilen fest. Dokumentieren Sie anschließend Aufspannung, Spanbildung, Temperatur, Prüfzeitpunkt und Messergebnis, bevor Sie die Fertigung freigeben.
Ist Delrin schwierig zu zerspanen?
Delrin ist eine eingetragene Marke für POM-H; veröffentlichte Empfehlungen raten zu scharfen Werkzeugen. Wie schwierig die Zerspanung ist, hängt weiterhin von der genauen Werkstoffsorte, dem Zustand des Halbzeugs, der Wand- und Taschengometrie, der Abtragungsfolge, dem Werkzeugzustand, dem Entspannen der Spannvorrichtung, der Temperatur und dem Prüfzeitpunkt ab. Der Ruf einer Werkstofffamilie belegt nicht, dass bei einer bestimmten technischen Zeichnung die geforderte Oberflächenbeschaffenheit, Maßhaltigkeit, Gewindequalität oder Zykluszeit erreicht wird. Daher sollte die Freigabe erst nach einem dokumentierten Versuch erfolgen. Legen Sie den Fertigungsablauf erst fest, wenn wiederholte Bauteile die angegebenen Prüfbedingungen erfüllen und die Werkstoffidentität gesichert bleibt.
Ist Acetal härter als Delrin?
Acetal und Delrin sind keine zwei Härtegrade – Delrin ist eine eingetragene Marke für Homopolymer-Acetal (POM-H). In dieser Terminologie ist Acetal der Familienname für Homopolymer- und Copolymer-Varianten (POM-C). Es handelt sich um verwandte Werkstofffamilien, nicht um eine Rangfolge nach Härte.
Vergleichen Sie die Härte nur anhand von Datenblättern für die genauen Werkstoffsorten, bei denen Prüfverfahren, Konditionierung und Prüfbedingungen übereinstimmen.
Lässt sich Delrin auf einer CNC-Drehmaschine bearbeiten?
Ja, Delrin lässt sich auf einer CNC-Drehmaschine drehen. Prüfen Sie Werkzeuggeometrie, die Abstimmung von Vorschub und Spindeldrehzahl, Spanabfuhr, Abstützung des Halbzeugs, Entspannen der Spannvorrichtung, Bauteiltemperatur und Prüfzeitpunkt am tatsächlichen Geometrieelement, bevor Sie eine Fertigungstoleranz festlegen oder die Aufspannung mit einer anderen Werkstoffsorte wiederholen.
Kann POM mit dem Laser geschnitten werden?
Die für diesen Artikel geprüften Nachweise reichen nicht aus, um das Laserschneiden von POM freizugeben, da weder ein Sicherheitsdatenblatt für die genaue Werkstoffsorte noch eine qualifizierte Bewertung des Laserverfahrens geprüft wurde. Ziehen Sie vor der Wahl dieses Verfahrens das aktuelle Sicherheitsdatenblatt der ausgewählten Werkstoffsorte und einen qualifizierten Laseranbieter hinzu, um verfahrensspezifische Gefahren, Schutzmaßnahmen, Absauganforderungen und Abnahmekriterien zu klären.
Eignet sich POM für die Zerspanung komplexer 3D-Formen?
Komplexe 3D-Geometrien aus POM können auf ihre Eignung für die CNC-Bearbeitung geprüft werden. Die Umsetzbarkeit hängt jedoch von Werkzeugzugang, Wandstärke, Taschentiefe, Übergängen zwischen Geometrieelementen, Halbzeugzustand, Abstützung der Spannvorrichtung, Werkstoffsorte, Abtragungsfolge und Zugänglichkeit für die Prüfung ab. Prüfen Sie das tatsächliche Modell, kennzeichnen Sie nicht abgestützte oder verzugsempfindliche Geometrieelemente und testen Sie diese, bevor Sie einen Fertigungsablauf, eine Toleranz, ein Oberflächenergebnis oder eine erforderliche Maschinenachsenanzahl festlegen. Dokumentieren Sie alle Zugangsbeschränkungen, speziellen Spannvorrichtungen, Zwischenprüfungen und erforderlichen Neuausrichtungen, damit sich das Ergebnis reproduzieren lässt.
Welche Oberflächenbeschaffenheiten sind bei zerspanten POM-Bauteilen möglich?
Möglich sind Oberflächenbeschaffenheiten, die der Lieferant für die genaue Werkstoffsorte definieren und validieren kann. Geben Sie einen gemessenen Rauheitswert, ein freigegebenes Sichtmuster oder eine prozessspezifische Abnahmeprüfung vor. Texturierung, Polieren, Beschichten, Kennzeichnen oder Kleben müssen mit der ausgewählten Oberflächenvorbereitung geprüft werden, bevor sie in den freigegebenen Fertigungsablauf aufgenommen werden.
Welchen Temperaturbereich hat POM im Einsatz?
Es gibt keinen Temperaturbereich auf Ebene der Werkstofffamilie, der für jede POM-Werkstoffsorte und jeden Lastfall gilt. Das zitierte DuPont-Whitepaper von 2015 nennt für bestimmte Delrin-Werkstoffsorten 90°C bei Dauergebrauch und 120°C bei intermittierendem Gebrauch; verwenden Sie diese Werte nur für die genannten Werkstoffsorten und angegebenen Bedingungen. Anschließend müssen die Lieferantendaten für die genaue Werkstoffsorte anhand von Einsatzdauer, Belastung, Umgebung, Anforderungen an die Maßhaltigkeit, Sicherheitsanforderungen und Validierungsmethode des Konstrukteurs geprüft werden, bevor der Temperaturbereich freigegeben wird. Halten Sie Werkstoffsorte, Expositionsdauer, Abnahmeeigenschaft und Dokumentenstand zusammen mit dieser Freigabe fest.
Verwandte Artikel
- Leitfaden zur CNC-Bearbeitung von Kohlenstoffstahl
- Leitfaden zur CNC-Bearbeitung von Inconel
- Leitfaden zur CNC-Bearbeitung von Werkzeugstahl
Quellen
Quellen und Nachweise
- DuPont, Whitepaper „Delrin® vs. Acetal Copolymer“ – delrin.com
- ASTM D6778-20, Standardklassifizierung für Form- und Extrusionswerkstoffe aus Acetal (POM) – store.astm.org
- ASTM D638-22, Anwendungsbereich des Prüfverfahrens für Zugeigenschaften zur Nachverfolgbarkeit der Quelle beibehalten; in diesem Artikel werden damit keine allgemeingültigen Werte für Werkstoffsorten behauptet – store.astm.org
- US-Patent US20050022631A1, Patent für ein nicht abfärbendes Werkzeug; Delrin wird nebenbei als Werkstoffhintergrund erwähnt – patents.google.com
- Machine Design, Werkstoffauswahl für Prüf- und Fertigungsvorrichtungen – machinedesign.com
- ManufacturingTomorrow, ergänzende Praxisempfehlungen zu Aspekten der Delrin-Zerspanung – manufacturingtomorrow.com
- Practical Machinist-Forum, Erfahrungsberichte aus der Praxis zum Verzug von Acetal/Delrin – practicalmachinist.com
- Eng-Tips-Forum, eine Diskussion aus der Praxis zum Gewindeschneiden in Delrin – eng-tips.com
- Textile US, Hintergrundvergleich zur Nachverfolgbarkeit der Recherche beibehalten, jedoch nicht für die Schlussfolgerungen zur Auswahl der Werkstoffsorte verwendet – textileus.com
- National Institute of Standards and Technology, Design-for-Cost – Ein Ansatz zur Schätzung der Fertigungskosten bei verteilter Produktion – nist.gov






