Kontaktieren Sie Zhenling

ABS-Zerspanung mit CNC: Entscheidungshilfe für kundenspezifische Teile

Praxisnahe, prozessorientierte Hinweise für Ingenieure, Prototypenteams und Einkäufer
Die CNC-Zerspanung von ABS ist besonders dann sinnvoll, wenn Bauteildefinition, Halbzeugzustand, Zerspanungsverhalten und Prüfzustand gemeinsam betrachtet werden – und nicht als allgemeingültiges Rezept für Kunststoffe. Acrylnitril-Butadien-Styrol ist eine thermoplastische Werkstofffamilie. Die Bezeichnung „ABS“ allein legt jedoch weder allgemeingültige Vorschubwerte noch Toleranzen, Oberflächenbeschaffenheiten oder Aussagen zur Lebensdauer für jedes Werkstück fest.Kurz gesagt
Abgrenzung des Geltungsbereichs: Dieser Leitfaden behandelt die Bauteilqualität bei der Zerspanung. Er bewertet weder luftgetragene Partikel noch brennbaren Staub, Belüftung, Zündquellen, Exposition oder Maßnahmen am Fertigungsstandort. Diese Themen erfordern eine Prüfung durch Fachkräfte für Umwelt- und Arbeitsschutz. Ebenso beurteilt der Leitfaden weder Spannungsrissbildung unter Umwelteinfluss noch die chemische Beständigkeit. Dafür muss der konkrete Werkstoff anhand der benannten Sorte, des Spannungszustands, des Kontaktmediums, der Temperatur, der Dauer und der Abnahmebedingungen validiert werden. Benennen Sie Werkstoffsorte und Halbzeugform, legen Sie einen kontrollierten Versuch fest, beurteilen Sie Span und Bauteil gemeinsam, definieren Sie den Prüfzustand und stellen Sie alle nötigen Informationen bereit, bevor Sie ein Angebot anfordern. Dieser Leitfaden erläutert den Entscheidungsprozess; er ersetzt weder die Sicherheitsprüfung am Fertigungsstandort noch die Werkstoffvalidierung für den vorgesehenen Einsatz.
Wann ist die CNC-Zerspanung von ABS das richtige Verfahren?
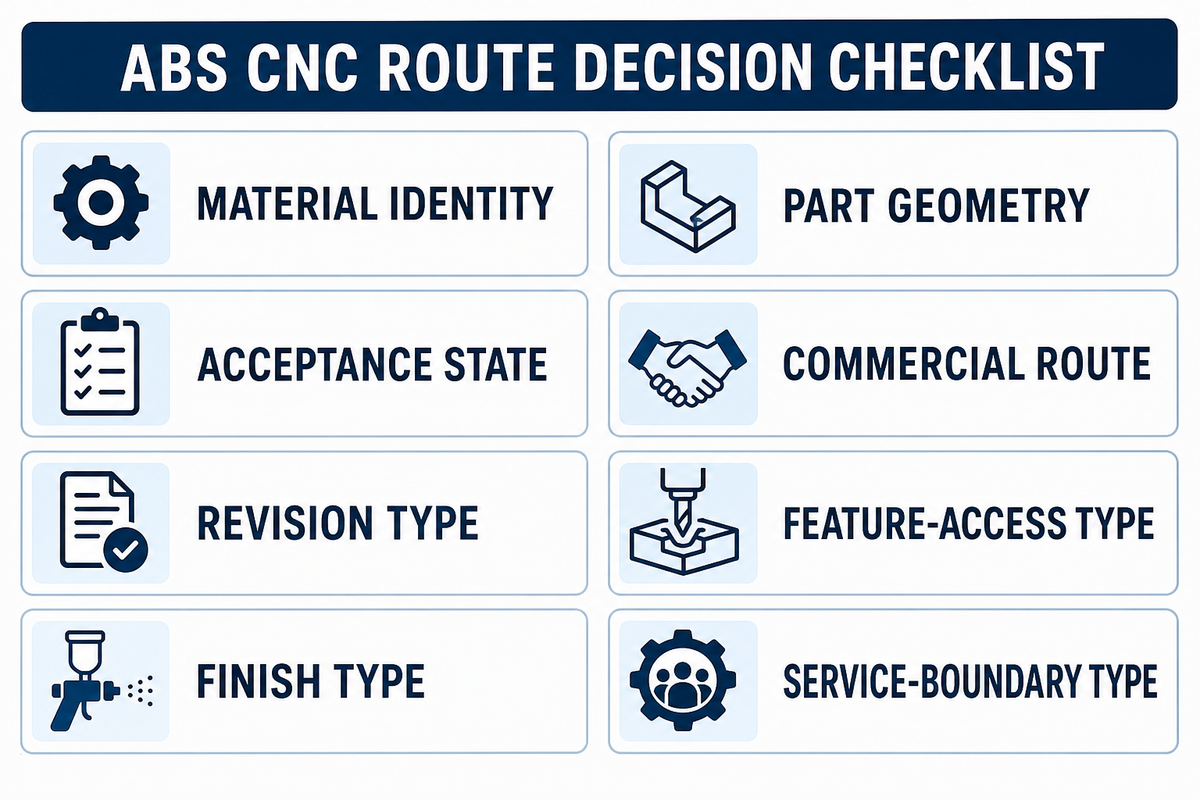
| Entscheidungsbereich | Was festzulegen ist | Warum dies das Verfahren beeinflusst |
|---|---|---|
| Werkstoffidentität | Benannte Werkstoffsorte und Halbzeugform, Lieferantenvorgabe, gegebenenfalls Farbe oder Additive | Die ABS-Werkstofffamilie enthält keine allgemeingültige Zusage zur Zerspanbarkeit oder Toleranz. |
| Bauteilgeometrie | Wände, Taschen, Rippen, Ecken, Bohrungen, Sichtflächen | Werkzeugzugang und Werkstückspannung können wichtiger sein als die nominelle Maschinenbezeichnung. |
| Abnahmezustand | Kritische Maße, Oberflächenbeschaffenheit, Prüfbedingungen, Dokumentation | Ein Bauteil lässt sich erst dann als präzise bezeichnen, wenn feststeht, wie die relevanten Maße geprüft werden. |
| Kommerzieller Fertigungsweg | Stückzahl, Iterationshäufigkeit, Werkzeugbauaufwand, Lieferbedingungen | CNC-Fräsen, CNC-Drehen, 3D-Druck und Spritzgießen eignen sich für unterschiedliche Anforderungen. |
| Änderungsstand | Freigegebenes Modell und technische Zeichnung sowie eine eindeutig festgelegte maßgebliche Quelle | Eine veraltete Geometriedatei kann selbst einen ansonsten stimmigen Zerspanungsplan unbrauchbar machen. |
| Zugänglichkeit der Geometrieelemente | Werkzeugeintritt, Werkzeugreichweite, Freigang des Halters und Austrittsbedingungen | Ein nominelles Geometrieelement lässt sich bei eingeschränktem Zugang möglicherweise nur schwer zerspanen oder prüfen. |
| Art der Oberflächenbeschaffenheit | Sichtflächen, zulässige Werkzeugspuren, Kantenbeschaffenheit und spezifizierte Oberflächenbeschaffenheiten | Die Oberflächenbearbeitung kann sowohl den Fertigungsablauf als auch den Zeitpunkt der Prüfung des fertigen Bauteils beeinflussen. |
| Einsatzbedingungen | Chemischer Kontakt, Temperatur, Spannung, Dauer und Abnahmebedingungen | Diese Angaben gehören zur Werkstoffvalidierung, nicht zu einer allgemeinen Anpassung der Zerspanung. |
Lässt sich ABS mit CNC bearbeiten?
Ja, ABS lässt sich mit CNC bearbeiten, doch die hilfreiche Antwort ist an Bedingungen geknüpft. Teams müssen das Halbzeug, die Geometrie der Geometrieelemente, die Abstützung, das Zerspanungsverhalten und die Prüfanforderungen für das konkrete Bauteil überprüfen. „Leicht zu bearbeiten“ ist kein Abnahmekriterium für präzisionszerspanete Bauteile.Der ABS-Schmelzrisiko-Index: Wärme, Spanabfuhr und Bauteilabstützung
| Beobachtetes Signal | Frage des Index | Kontrollierter nächster Versuch |
|---|---|---|
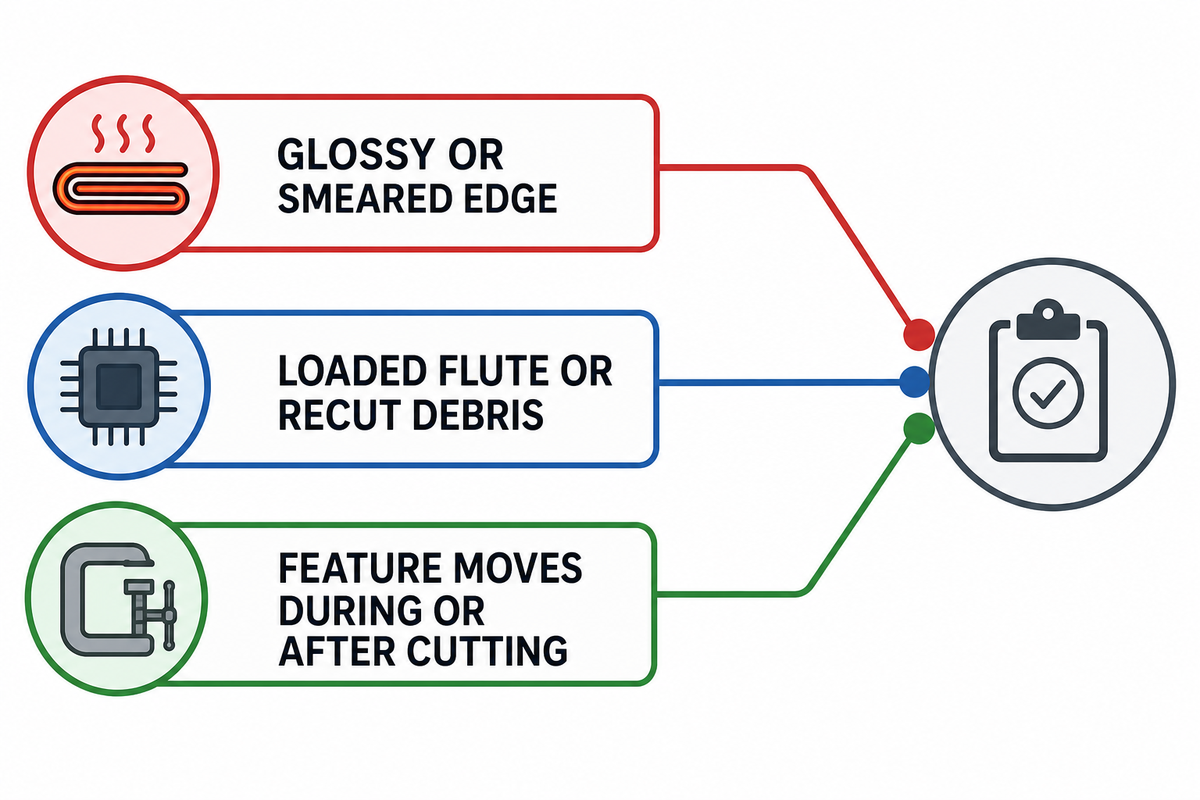
| Glänzende oder verschmierte Kante | Wird beim Schnitt Material abgetragen, oder beginnt das Werkzeug zu reiben? | Prüfen Sie den Werkzeugzustand, die Spanform und den Eingriff; ändern Sie jeweils nur einen Parameter. |
| Verstopfte Spannut oder erneut zerspante Späne | Kann der Span das Geometrieelement verlassen, bevor der nächste Schnitt erfolgt? | Prüfen Sie den Werkzeugbahnaustritt, den Zugang zur Tasche, die Druckluft- oder Absaugvorrichtung und die Spanbildung. |
| Geometrieelement bewegt sich während oder nach der Zerspanung | Ist das Werkstück während der Zerspanung und beim Ausspannen ausreichend abgestützt? | Prüfen Sie die Spannstellen, das verbleibende Halbzeug, die Schnittreihenfolge und die Messung im ausgespannten Zustand. |
Regel für kontrollierte Versuche: Ein sichtbares Symptom ist Anlass, die nächste Variable zu prüfen, aber kein Beleg für eine allgemeingültige Einstellung zur ABS-Zerspanung.
Werkzeuggeometrie und Werkzeugbahn zur Verringerung von Reibung
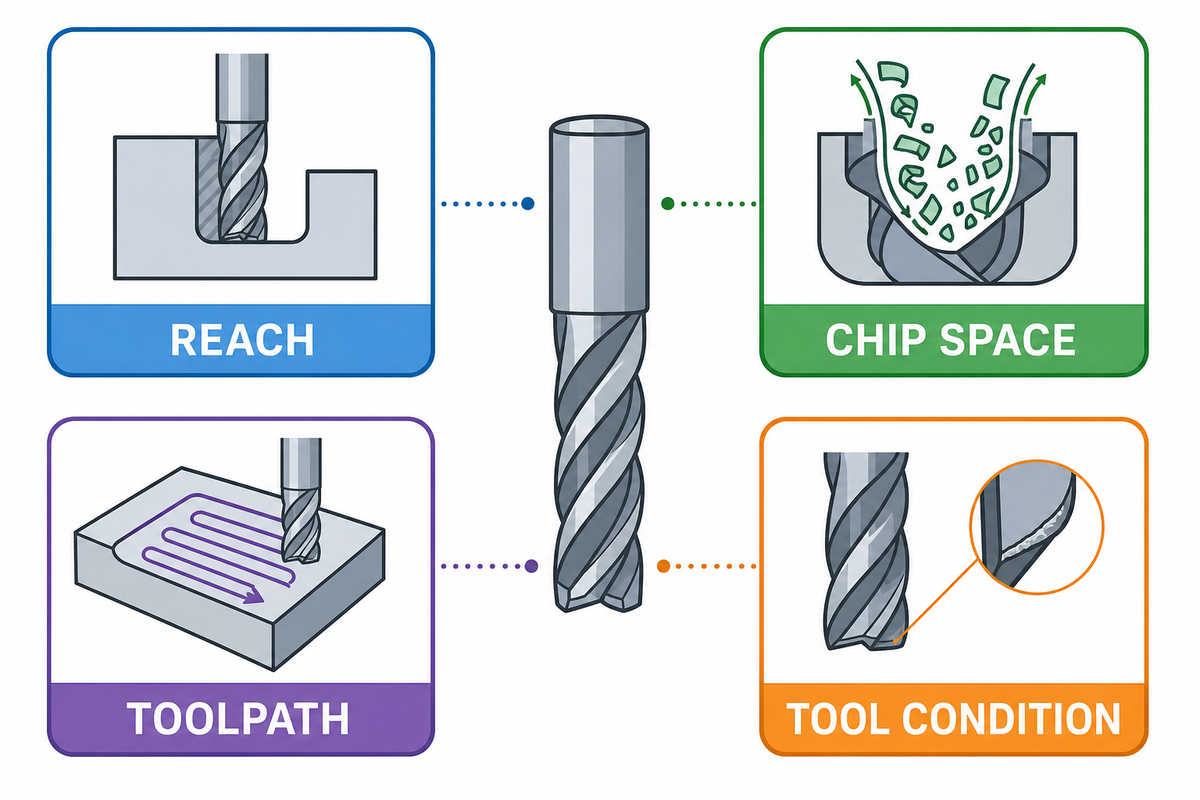
- Reichweite: Prüfen Sie, ob Werkzeug und Halter Wand oder Tasche erreichen können, ohne die erforderliche Steifigkeit zu beeinträchtigen.
- Spanraum: Prüfen Sie, ob die tatsächlich entstehenden Späne ungehindert aus dem Geometrieelement abgeführt werden können.
- Werkzeugbahn: Legen Sie Eintritt, Austritt, seitliche Zustellung und Schlichtbearbeitung so fest, dass sich die Ergebnisse an der Oberflächenqualität prüfen lassen, statt sie aus der Werkstoffbezeichnung abzuleiten.
- Werkzeugzustand: Ändert sich das Symptom nach einem Werkzeugwechsel, dokumentieren Sie dies als Prozessbeobachtung. Es ist kein Beleg für eine allgemeingültige ABS-Einstellung.
Parameter anhand von Span und Bauteil festlegen, nicht nach einem allgemeingültigen Schnittdatenblatt
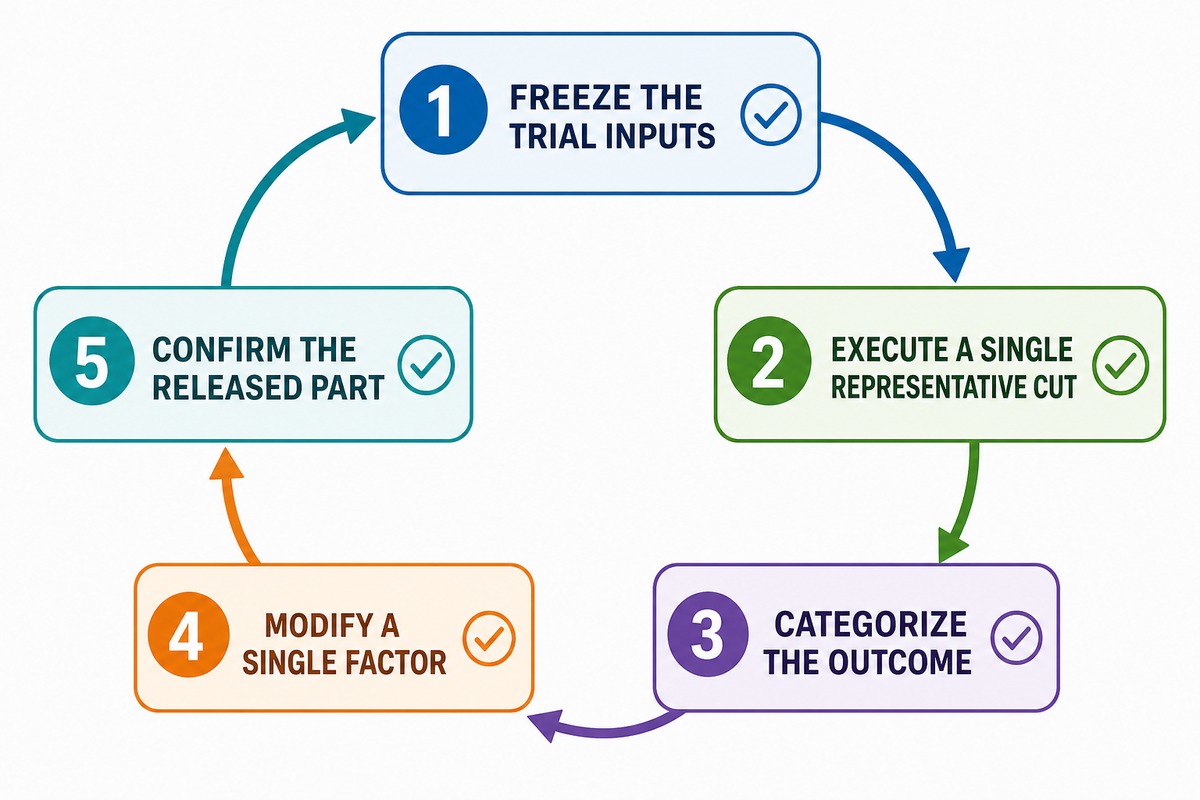
- Versuchsbedingungen festhalten. Dokumentieren Sie Werkstoffsorte, Halbzeugform, Fräser, Werkzeugzustand, Werkstückspannung und Geometrieelement.
- Führen Sie einen einzelnen repräsentativen Schnitt aus. Berücksichtigen Sie eine Oberfläche, Wand oder Tasche, anhand derer sich die potenzielle Auswirkung der Entscheidung prüfen lässt.
- Ergebnis einordnen. Dokumentieren Sie Spanverhalten, Kantenbeschaffenheit, Grate, Oberflächenqualität und Messzustand.
- Einen einzelnen Faktor ändern. Dokumentieren und setzen Sie Änderungen einzeln um, statt Spindeldrehzahl, Vorschub, Zustellung oder Werkstückabstützung stark zu verändern.
- Bauteil im ausgespannten Zustand bestätigen. Messen Sie das Bauteil im vereinbarten Zustand und nicht nur, solange das Werkstück eingespannt ist.
Werkstückspannung und Bauteilgeometrie: Abdrücke der Spannvorrichtung am Bauteil vermeiden
Fordern Sie an
- Bezüge und Spannstellen vor dem ersten Schnitt.
- Eine Bearbeitungsfolge für dünne oder sichtbare Geometrieelemente.
- Prüfung kritischer Geometrie im ausgespannten Zustand.
- Eindeutige Abnahmeanforderungen für Kanten und Oberflächenbeschaffenheit.
Gehen Sie nicht davon aus
- dass weiche Spannbacken allein ein stabiles Bauteil gewährleisten.
- dass sich das Ergebnis nach dem Entfernen der Spannvorrichtung nicht verändert.
- dass allgemeine Toleranzen die Beziehungen zwischen Geometrieelementen und den Bauteilzustand abdecken.
- dass ein erfolgreicher Prototyp automatisch die Wiederholbarkeit in der Fertigung belegt.
Diagnosehilfe für Bauteile in 5 Zuständen
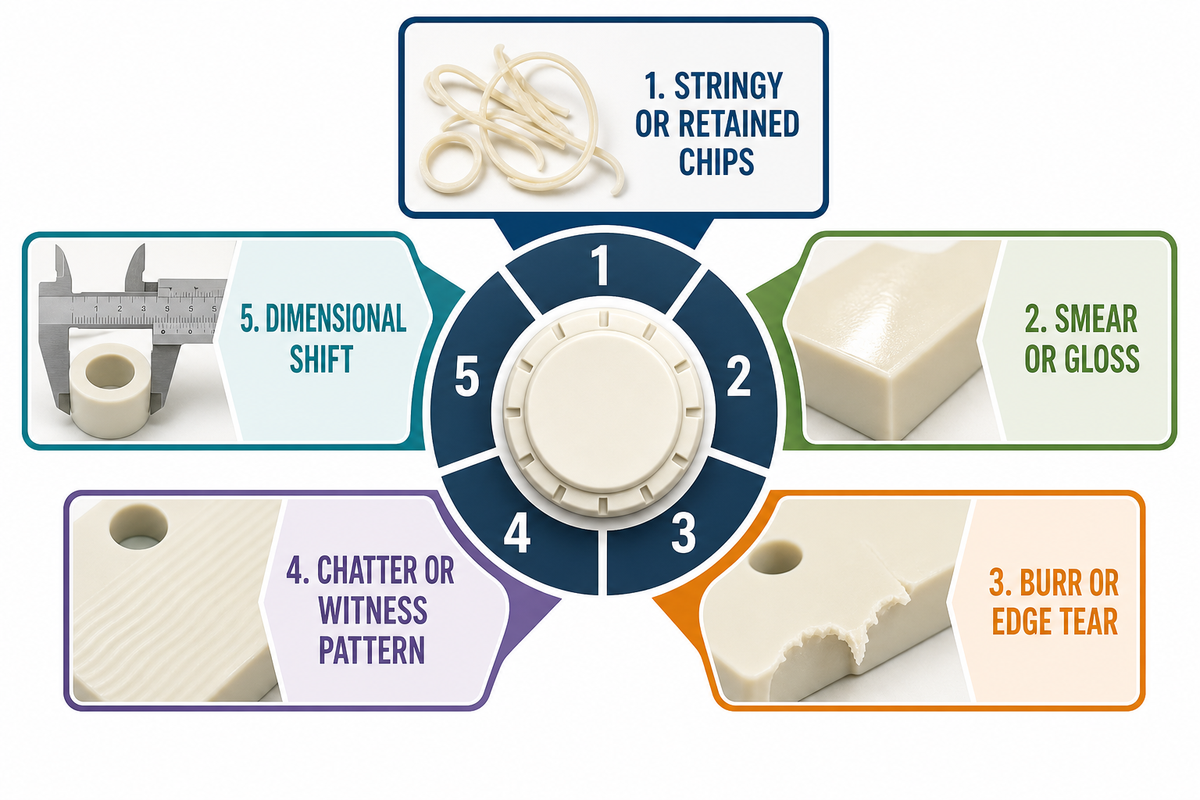
| Bauteilzustand | Zu dokumentieren | Erste kontrollierte Prüfung | Daraus nicht schließen |
|---|---|---|---|
| 1. Faserige oder zurückgehaltene Späne | Spanabfuhr, Zustand der Spannuten, Zugang zum Geometrieelement | Spanabfuhr und Werkzeugbahn prüfen, bevor alle Schnittparameter geändert werden | dass der Werkstoff wegen einer einzelnen Spanform fehlerhaft ist |
| 2. Verschmierte oder glänzende Oberfläche | Werkzeugzustand, Kontaktspuren, Spuren am Span | Mit einer kontrollierten Anpassung prüfen, ob Reibung vorliegt | dass ein einzelner Drehzahlwert bei allen Aufträgen das Schmelzen verhindert |
| 3. Grat oder ausgerissene Kante | Austritt des Geometrieelements, Anforderungen an die Kante, Werkzeugspuren | Kantenrichtung, Schlichtschnitt und Abnahme der entgrateten Kante prüfen | dass eine optische Nachbearbeitung die kritische Kante nicht beeinflussen kann |
| 4. Rattermarken oder Muster von Werkzeugspuren | Werkzeugreichweite, Abstützung, Spannzustand, Werkzeugbahn | Steifigkeit und Abstützung prüfen, bevor ausschließlich der Werkstoff als Ursache festgelegt wird | dass allein die Maschinenwerkzeuge die Oberflächenqualität bestimmen |
| 5. Maßabweichung | Messungen im eingespannten und ausgespannten Zustand, Zeitpunkt, Bezugsmethode | Den vereinbarten Prüfzustand mit dem ausgespannten Bauteil vergleichen | dass der erste Messwert im eingespannten Zustand dem Endergebnis am Bauteil entspricht |
ABS im Vergleich zu PC, 3D-Druck und Spritzgießen
| Fertigungsablauf | Hilfreiche Frage | Zu beachtende Grenze |
|---|---|---|
| CNC-Zerspanung von ABS | Liefert das Halbzeug für die spanende Bearbeitung die erforderliche Geometrie, Oberflächenzugänglichkeit und Prüfstrecke? | Die benannte Werkstoffsorte und das Halbzeug müssen weiterhin bestätigt werden. |
| CNC-Zerspanung von PC | Passen die Einsatzanforderungen und das Fertigungsverhalten besser zur ausgewählten PC-Werkstoffsorte? | Behaupten Sie keine Kompatibilität oder Leistung ohne Werkstoffvalidierung. |
| 3D-Druck | Spricht die Geometrie oder der Iterationszyklus für einen gedruckten Prototyp? | Ergebnisse zu gedrucktem ABS lassen sich nicht automatisch auf zerspantes ABS-Halbzeug übertragen. |
| Spritzgießen | Rechtfertigt eine stabile Konstruktion die Entwicklung und Validierung der Werkzeuge? | Verwenden Sie einen nicht bestätigten Stückzahl-Schwellenwert nicht als Regel. |
Was eignet sich für ein CNC-zerspantes Bauteil besser: ABS oder PC?
Keiner der beiden Werkstoffe ist automatisch besser geeignet. Vergleichen Sie die benannte Werkstoffsorte, Einsatzbedingungen, benötigte Zähigkeit oder Steifigkeit, Optik, Geometrie, Zerspanungsverhalten und Abnahmeplan. Chemischer Kontakt und Eigenspannungen gehören in die Werkstoffvalidierung, nicht in die Festlegung der Zerspanungsparameter. Wählen Sie das Verfahren anhand bauteilspezifischer Annahmen zum Fertigungsablauf und nicht anhand eines allgemeinen Stückzahl-Schwellenwerts. „CNC-Zerspanung von Polycarbonat“ und „CNC-Zerspanung von Acryl“ bezeichnen verwandte Verfahren für andere Werkstoffe, ersetzen jedoch keine Prüfung der konkreten Werkstoffsorte.Prüfzustand festlegen, bevor Sie eine Toleranz zusagen
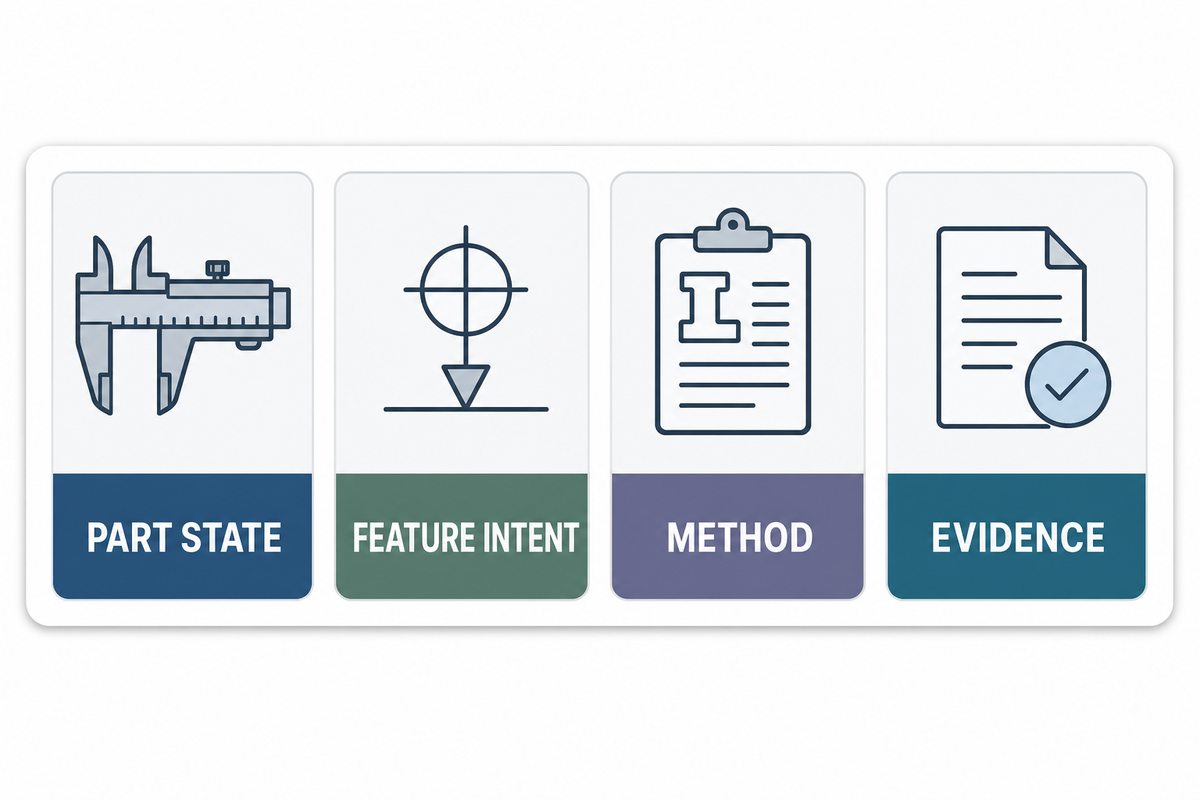
| Prüfmerkmal | Zu klärende Frage |
|---|---|
| Bauteilzustand | Im eingespannten, ausgespannten, konditionierten, oberflächenbearbeiteten oder einem anderen benannten Zustand? |
| Funktion der Geometrieelemente | Welche Beziehung ist funktionskritisch, und welche Maße dienen nur als Referenz? |
| Verfahren | Welche Bezugsstrategie und welches Messverfahren ermöglichen die Beurteilung? |
| Nachweis | Welcher Bericht, welche Stichprobe oder welche Dokumentation wird für diesen Auftrag benötigt? |
Bessere ABS-CNC-Anfrage: Die Übergabe in 6 Punkten
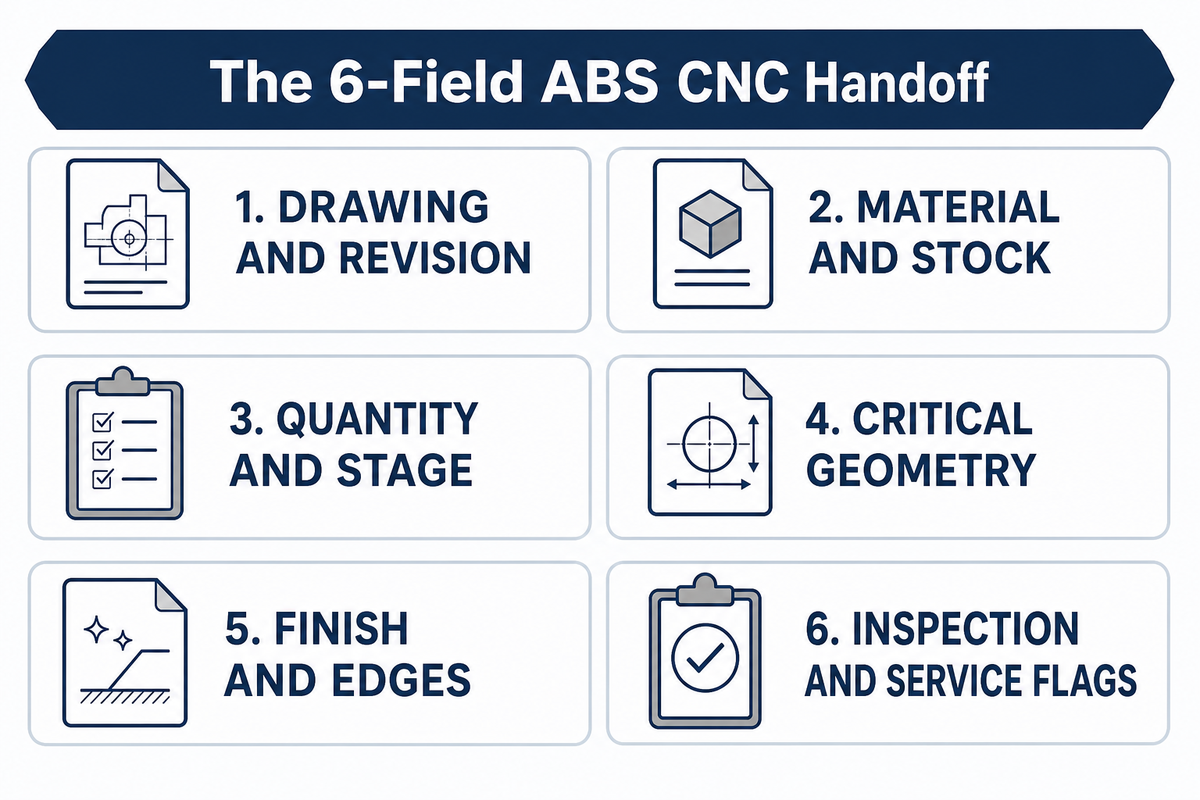
| Angabe | Mindestens erforderliche Angaben zur Übergabe |
|---|---|
| 1. Technische Zeichnung und Änderungsstand | Freigegebenes 2D-/3D-Datenpaket, Änderungsstand, Bezüge, kritische Geometrieelemente, offene Fragen. |
| 2. Werkstoff und Halbzeug | Benannte ABS-Werkstoffsorte, Halbzeugform wie ABS-Platten, gewünschte Farbe oder Zustand, zulässige Alternativen. |
| 3. Stückzahl und Fertigungsphase | Prototyp, Validierungslos oder Fertigung; erwartete Bestellhäufigkeit, falls bekannt. |
| 4. Kritische Geometrie | Wände, Taschen, Gewinde, Bohrungen, Sichtflächen, enge Toleranzen, Bezugsbeziehungen. |
| 5. Oberflächenbeschaffenheit und Kanten | Im bearbeiteten Zustand oder mit spezifizierter Oberflächenbeschaffenheit, zulässige Werkzeugspuren, Anforderungen an Kantenbruch und Grate. |
| 6. Prüf- und Einsatzbedingungen | Messzustand, Berichte, Verpackung sowie Bedingungen zu chemischem Kontakt oder Umgebung, die eine Werkstoffvalidierung erfordern. |
Was die Nachweise belegen – und was nicht
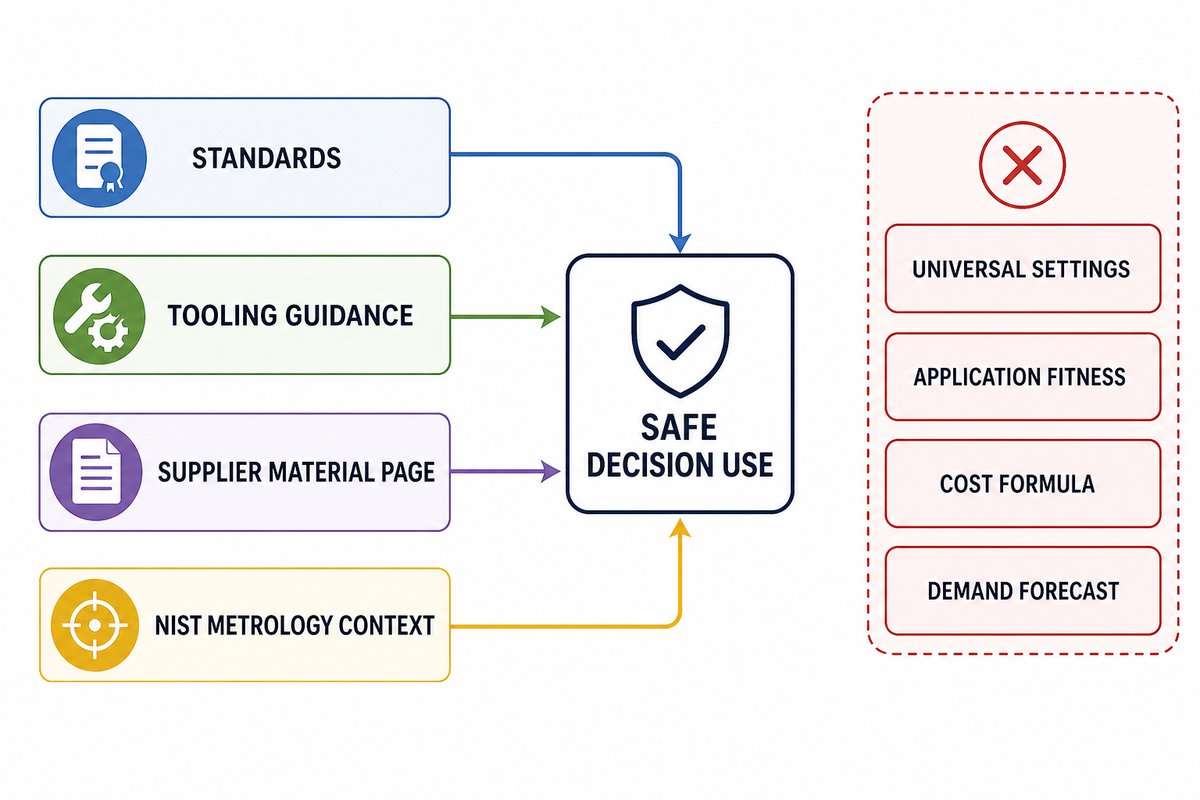
| Quellenkontext | Zulässige Verwendung für Entscheidungen | Was sich damit nicht belegen lässt |
|---|---|---|
| ASTM D4673-16 | Prüfen Sie die Anforderungen an Klassifizierung oder Bezeichnung in der technischen Zeichnung. | Ein Zerspanungsrezept für jede ABS-Halbzeugform. |
| ISO 19062-1 | Sorgen Sie dafür, dass die angegebene Werkstoffbezeichnung bei der Prüfung sichtbar bleibt. | Kein universeller Eigenschaftssatz für jede Werkstoffsorte eines Lieferanten. |
| Werkstoffseite des Lieferanten | Geben Sie Werkstoffsorte, Form und Toleranzkontext an. | Einsatzleistung des konkreten Bauteils. |
| Leitfaden von Bantam Tools | Dokumentieren Sie während eines begrenzten Versuchs Beobachtungen zu Spänen und Werkzeug. | Keine ABS-spezifischen Vorschub- oder Drehzahleinstellungen. |
| Branchenquelle zur Zerspanung | Nutzen Sie bei sichtbaren Symptomen diagnostische Prüfungen, bei denen jeweils nur eine Variable verändert wird. | Keine allgemeingültigen Grenzwerte für Spannvorrichtung, Kühlmittel oder Temperatur. |
| Vergleich der Fertigungswege von Hubs | Vergleichen Sie das konkrete Bauteil und die Annahmen zu den Iterationen. | Keine Regel für den Mengenübergang bei ABS. |
| ISO 291 | Legen Sie Konditionierung und Prüfkontext fest. | Keine Garantie für Zerspanungstoleranzen. |
| Metrologischer Kontext des NIST | Legen Sie Anforderungen an Bezug, Verfahren und Rückverfolgbarkeit fest. | Eignung für eine bestimmte Anwendung. |
| Zhenling-Service-Seite | Leiten Sie eine klar definierte Übergabe zur kaufmännischen Prüfung weiter. | Eine in diesem Informationsleitfaden aufgestellte Behauptung zu den Fertigungsmöglichkeiten. |
Wie sollten allgemein gehaltene Begriffe zur Zerspanung behandelt werden?
„CNC-gefrästes ABS“, „ABS-Kunststoff zerspanen“ und „Tipps zur Zerspanung“ sind Ausgangsbezeichnungen, keine Prozessanweisungen. Begriffe wie „Hartmetall“, „5-Achs-Bearbeitung“, „Gleichlauffräsen“ und „Trockenbearbeitung“ erfordern weiterhin eine Prüfung von Werkzeug, Geometrie, Halbzeug, Aufspannung und Fertigungskontrolle. Diese Zerspanungsvorgänge legen keine bauteilspezifischen Einstellungen fest, und falsche Zerspanungsparameter lassen sich allein anhand einer Bezeichnung nicht diagnostizieren. Ebenso beschreibt „kostengünstiges ABS“ oder „Prototypen und Endanwendungsbauteile“ den Projektkontext und keine Werkstoffeigenschaft. Bei jeder Anforderung an eine ausgezeichnete Oberflächenbeschaffenheit oder Maßgenauigkeit sollten Prüfung und Abnahme festgelegt werden. Wärmeausdehnung, ausgezeichnete Schlagzähigkeit, Temperaturbereich der Wärmeformbeständigkeit und geringe Wärmeleitfähigkeit müssen aus den Daten der angegebenen Werkstoffsorte und dem Werkstoffvalidierungsplan hervorgehen.Welche Nachteile hat ABS-Kunststoff bei zerspanten Bauteilen?
Die Nachteile bei der Zerspanung von ABS hängen vom angegebenen Halbzeug, der Bauteilgeometrie und den Einsatzbedingungen ab; prüfen Sie das thermische Verhalten, das Spanverhalten, die Abstützung der Wände, die Oberflächenqualität, den Kantenzustand und den Prüfzustand.
Prüfen Sie bei der Zerspanung das thermische Verhalten, das Spanverhalten, die Abstützung der Wände, die Oberflächenqualität, den Kantenzustand, den Prüfzustand und die konkrete Werkstoffsorte oder Halbzeugform. Auch ein zerspantes ABS-Bauteil kann akzeptabel aussehen, während die Messung im freigegebenen Zustand, die kosmetische Dichtfläche oder die Gratvorgabe noch Nacharbeit erfordert. Validieren Sie für den Einsatz separat die tatsächlichen Bedingungen hinsichtlich Chemikalien, Temperatur, Belastung, Dauer und Eigenspannungen. Die allgemeine Aussage „ABS ist geeignet“ kann diese Entscheidungen nicht abdecken und belegt keine chemische Beständigkeit.Ist die Zerspanung von ABS kostengünstig?
Bewerten Sie die Wirtschaftlichkeit der ABS-Zerspanung, indem Sie Angebote für dieselbe kontrollierte Bauteildefinition, dasselbe Halbzeug, dieselbe Stückzahl, Oberflächenbeschaffenheit, denselben Prüfzustand und denselben Zeitplan vergleichen; verlangen Sie, dass jedes Angebot seine Annahmen aufführt.
Betrachten Sie die Wirtschaftlichkeit der ABS-Zerspanung als Vergleich und nicht als allgemeingültige Formel. Bitten Sie jeden Anbieter anzugeben, welche Annahmen zu Bauteildefinition, Halbzeugform, Geometrie, Aufspannung, Prüfung, Oberflächenbearbeitung, Stückzahl, Verpackung und Lieferung enthalten sind. Vergleichen Sie Angebote nur dann, wenn jeder Anbieter denselben kontrollierten Zeichnungsstand, dieselbe angegebene Werkstoffsorte, Oberflächenanforderung, Stückzahl, Verpackungsvorgabe und denselben Abnahmeplan erhält. Eine Aussage zu niedrigen Kosten ohne diese gemeinsamen Eingaben ist keine vergleichbare Grundlage für die Beschaffung.Was gehört in eine Angebotsanfrage für die CNC-Bearbeitung von ABS?
Eine Angebotsanfrage für die CNC-Bearbeitung von ABS sollte die 6-Felder-Übergabe enthalten: die kontrollierte technische Zeichnung, die angegebene Werkstoffsorte und Halbzeugform, Stückzahl, kritische Geometrieelemente, Oberflächenbeschaffenheit, Prüfzustand und relevante Einsatzbedingungen für die Angebotsprüfung.
Geben Sie das kontrollierte Modell und die technische Zeichnung, den Änderungsstand, die angegebene ABS-Werkstoffsorte und Halbzeugform, Stückzahl und Entwicklungsphase, kritische Geometrie und Bezugselemente, erforderliche Oberflächenbeschaffenheiten und den Kantenzustand sowie den für die Abnahme erforderlichen Prüfzustand oder Bericht an. Legen Sie fest, welche Anforderung maßgeblich ist, falls technische Zeichnung und Modell voneinander abzuweichen scheinen. Geben Sie an, ob ein genehmigter Ersatzwerkstoff zulässig ist, ob Farbe oder Aussehen eine funktionale Rolle spielen und ob ein Prototypenergebnis zur Freigabe eines späteren Fertigungsablaufs verwendet wird. Ergänzen Sie Hinweise zu den Einsatzbedingungen, wenn das Bauteil Chemikalien, Temperatur, Dauerbelastung, UV-Strahlung, Reinigungsmedien oder anderen Bedingungen ausgesetzt sein könnte, die mit dem Werkstoffverhalten zusammenwirken. Diese Hinweise fordern einen Zerspanungsbetrieb nicht dazu auf, die chemische Beständigkeit zu erraten; sie ermöglichen es, die Frage vor einer irreführenden Fertigungszusage im Angebot zur Werkstoffvalidierung weiterzuleiten. Eine hilfreiche Angebotsantwort sollte anschließend ihre Annahmen, ungeklärten Eingaben und die erforderlichen Belege nennen, bevor sie das endgültige Bauteil bestätigt.Referenzen und Quellen
- ASTM D4673-16 — Klassifizierungs- und Spezifikationsnachweis für ABS-Kunststoff.
- ISO 19062-1:2015 — Bezeichnungs- und Spezifikationsfelder für ABS.
- ISO 291:2008 — Normalklimate für die Konditionierung und Prüfung von Kunststoffen.
- NIST: Metrological Traceability — Kontext zu Messung und Rückverfolgbarkeit.
- Curbell Plastics: ABS — Qualifizierung von Werkstoffsorte und Toleranz auf der Lieferantenseite, im dort angegebenen Geltungsbereich verwendet.
- Bantam Tools: Speeds and Feeds Overview — allgemeine Hinweise zu Spanlast und Reibung; keine Tabelle mit ABS-Parametern.
- Hubs: 3D Printing vs CNC Machining — Begriffe zum Prozessvergleich; der darin genannte numerische Schwellenwert gilt nicht für ABS und wird nicht übernommen.
- OSHA: Combustible Dust — Verweis ausschließlich auf Gefahren am Fertigungsstandort; keine Sicherheitsbewertung für diesen Artikel.
Transparenz zu den Belegen: Dieser Leitfaden nutzt Normen, metrologischen Kontext und begrenzte Quellen von Lieferanten oder Werkzeugherstellern. Daraus leitet er weder Fertigungsmöglichkeiten von Zhenling noch Umweltsicherheit, chemische Beständigkeit oder eine allgemeingültige Zerspanungseinstellung ab.
Im Trend




ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


