Kontaktieren Sie Zhenling
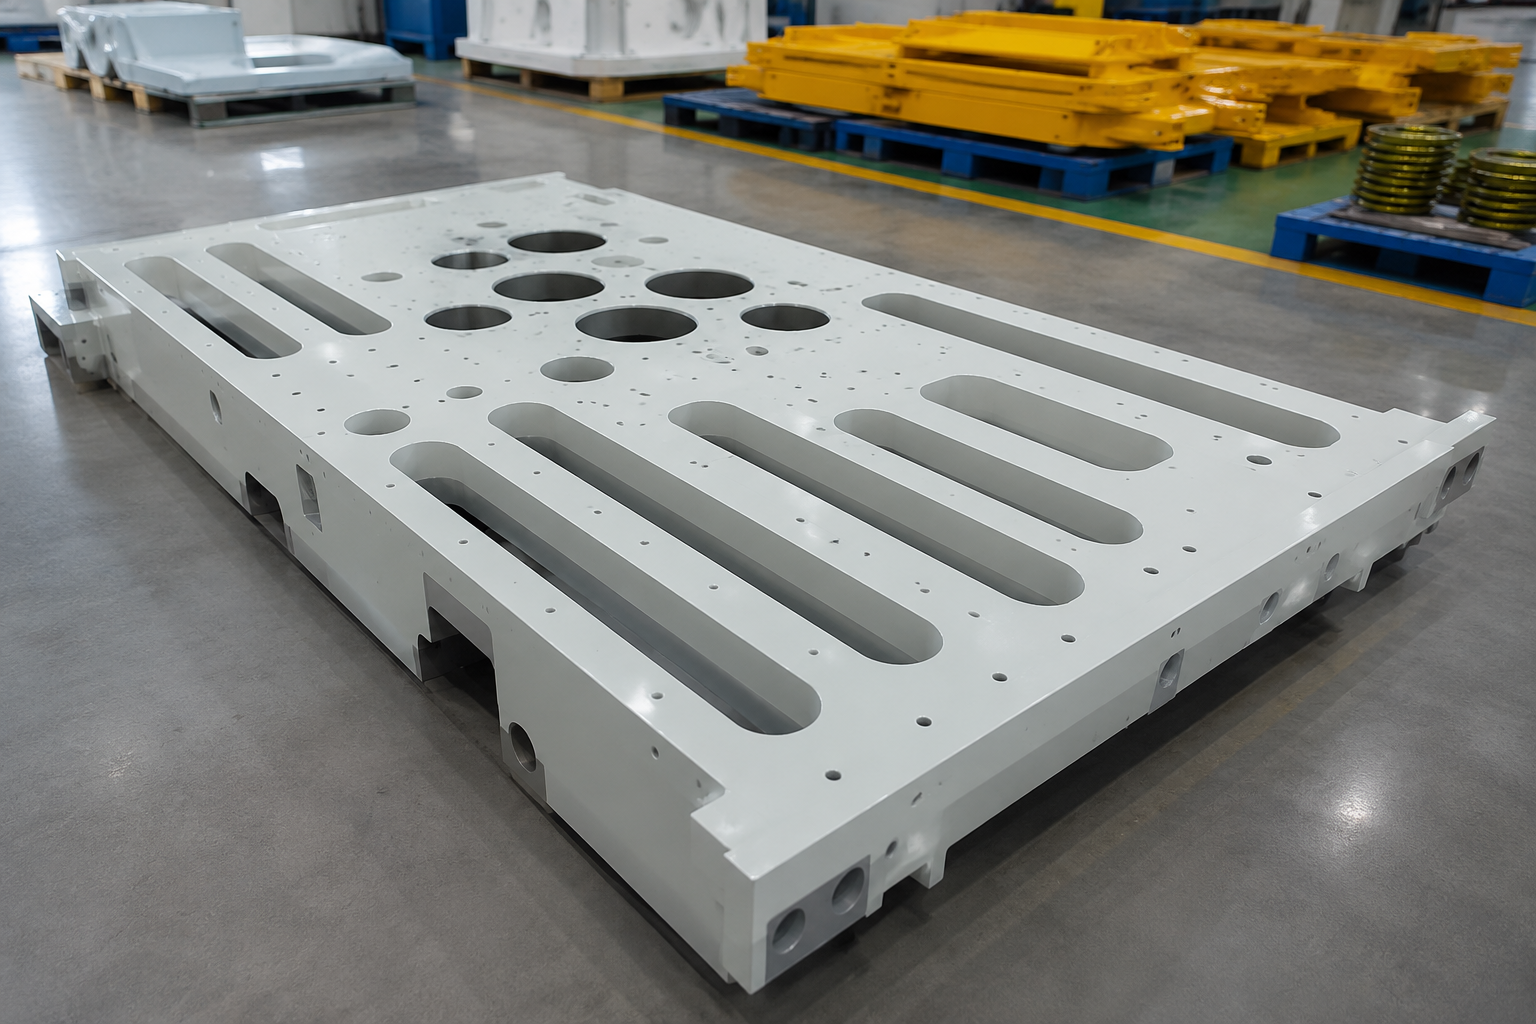
Unterschiedliche Ausgangszustände können zu unterschiedlichem Arbeitsaufwand und Haftungsrisiko führen

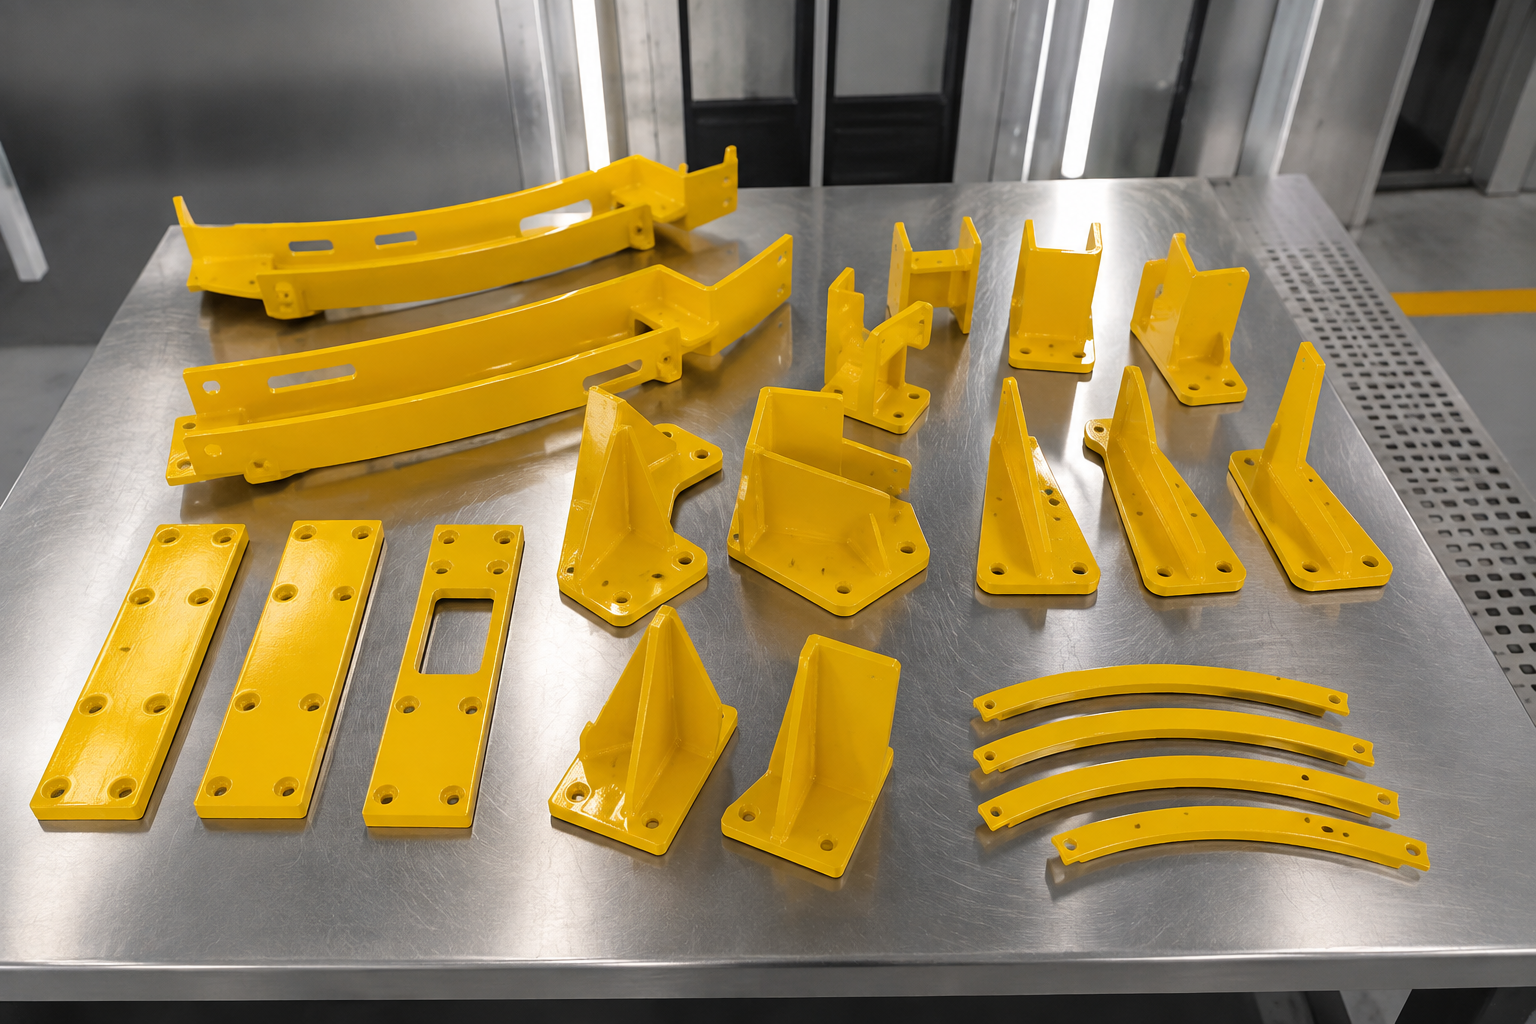
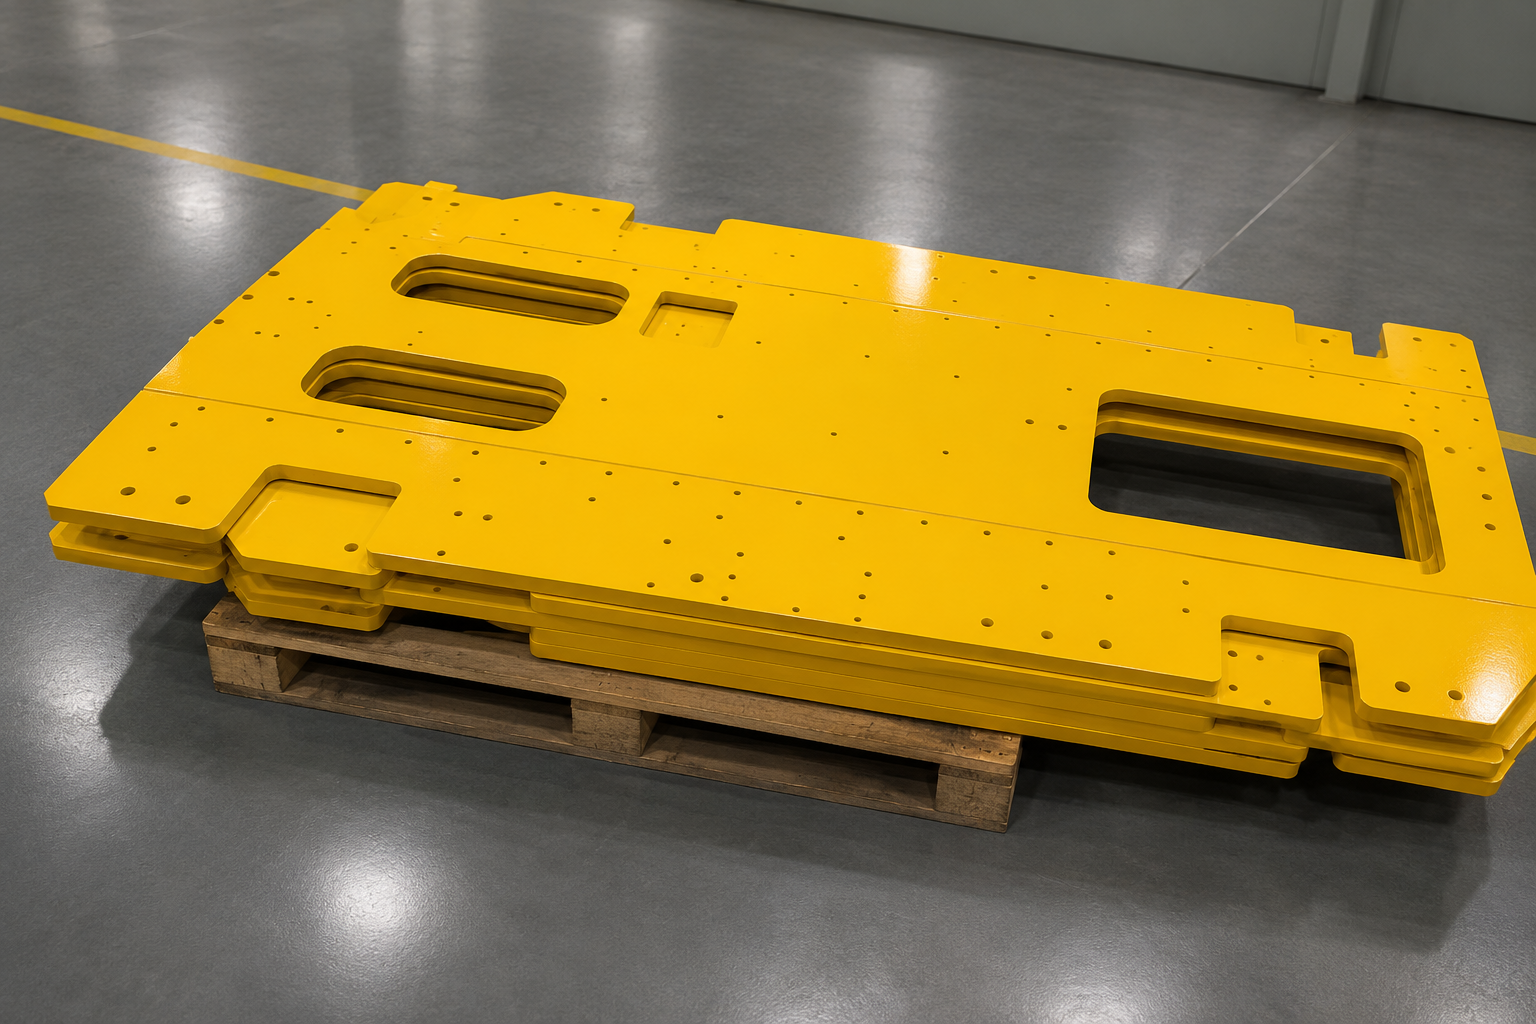
Der Standard-Lackierservice von Zhenling umfasst lösemittelbasierte, wasserbasierte und 2K-Epoxid-Systeme; Anfragen ab 1 Stück sind möglich. Im schriftlichen Angebot werden die vorgesehene Zuständigkeit für die Bearbeitung, die Beschichtungsfamilie und das Produkt benannt, ohne Qualifikationen eines bestimmten Verarbeiters oder einen Fertigungsstandort zu behaupten. Senden Sie uns den Grundwerkstoff, die Einsatzumgebung, eine Pantone- oder RAL-Angabe oder ein physisches Farbmuster, den gewünschten Glanzgrad und eine Maskierungszeichnung; anhand dieser Angaben lassen sich der vorgesehene Verarbeiter, die Beschichtungsspezifikation, das Abnahmeverfahren und die Aufteilung der Zuständigkeiten schriftlich prüfen. Anfragen zum Lackierservice sollten Angaben zu Einsatzumgebung, Oberflächenvorbereitung, Lacksystem, Schichtdicke, Maskierung, Aushärtung und Prüfung enthalten. Halten Sie im Angebot für das freigegebene Bauteil den vorgesehenen Fertigungsablauf, das Messverfahren, die Liefergegenstände, Ausschlüsse, die Preisgrundlage und den Zeitplan sowie alle noch offenen Annahmen zur Fertigung oder Abnahme fest.
Die Nasslackierung reicht vom Muster bis zur Serienfertigung; kundenspezifische CNC-Metallteile lassen sich als Einzelmuster oder in wiederholten Fertigungslosen lackieren. Die Prüfung geht von der technischen Zeichnung aus und berücksichtigt der Reihe nach Grundwerkstoff und Ausgangsoberfläche, Vorbereitung, Lacksystemfamilie, Farbe, Maskierung, Schichtaufbau, Aushärtungsbedingungen, Prüfung und Verpackung.
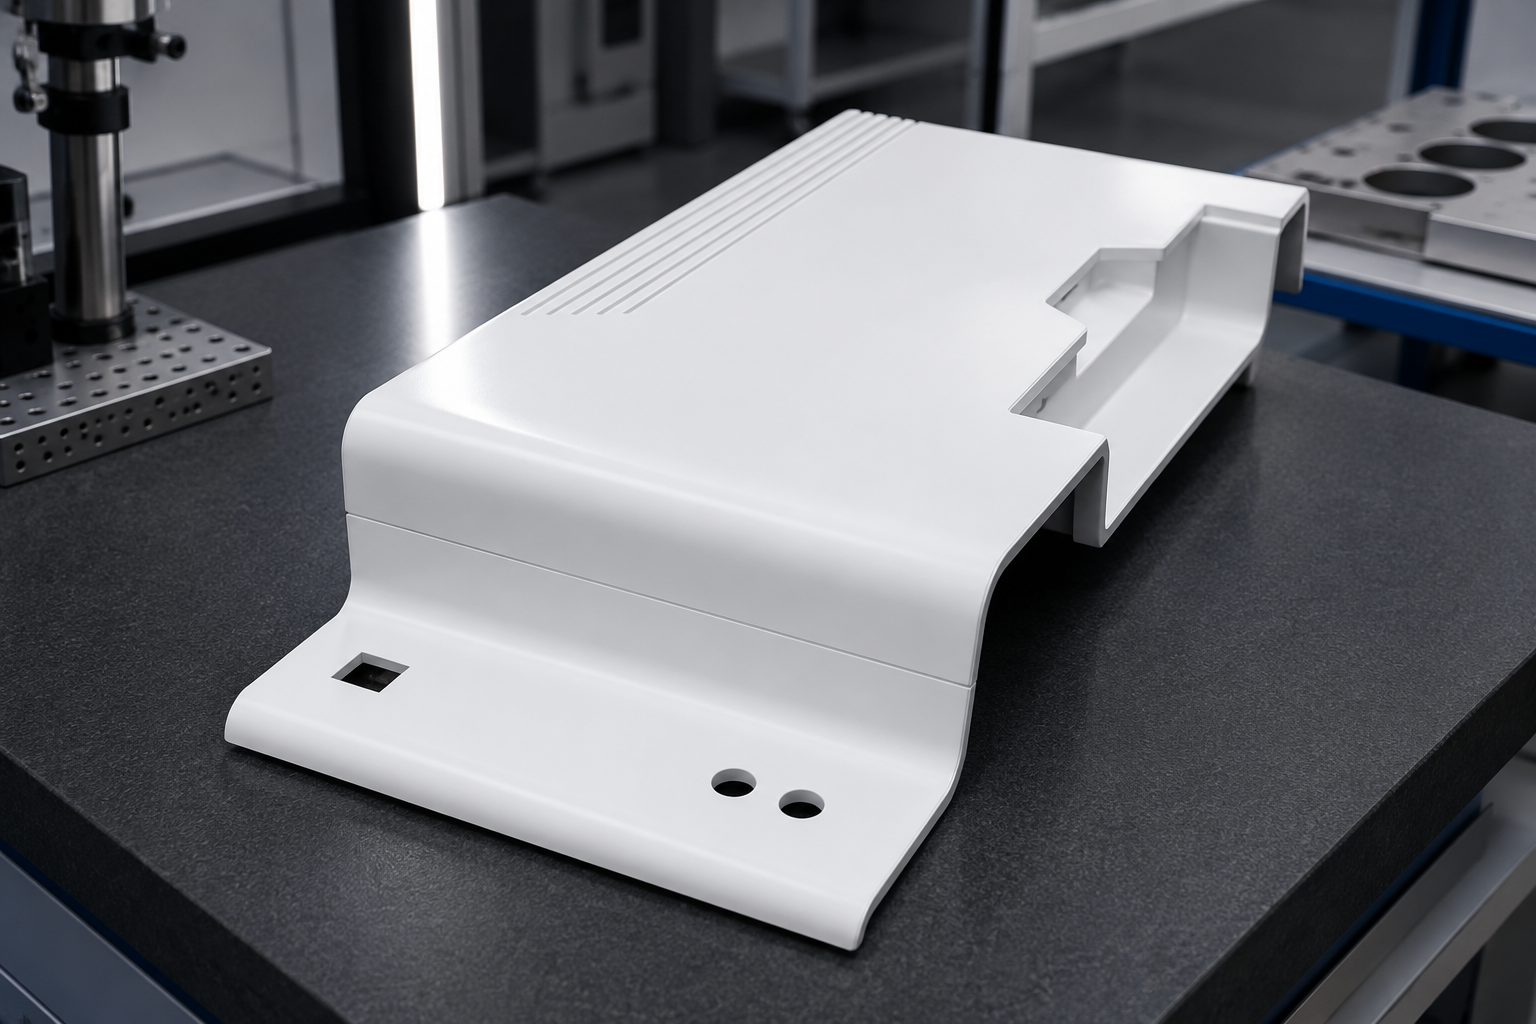
Der ausgewählte Nasslack wird anhand der Anforderungen an ein mattes, stumpfmattes, seidenmattes, halbglänzendes oder glänzendes Erscheinungsbild und anhand der freigegebenen Farbreferenz für den jeweiligen Zielfarbton beurteilt.
Mehrfarbige Arbeiten prüfen wir, wenn die technische Zeichnung jede Farbzone, deren Grenzen und die Freigabereferenz ausweist. Metallische und optisch anspruchsvolle Farben durchlaufen vor der wiederholten Fertigung eine Freigabe anhand eines Oberflächen- oder Erstmusters.
Wir prüfen lackfrei zu haltende Gewinde, Bohrungen, Erdungspunkte, Passflächen, Bezugsbereiche und Montage-Schnittstellen. Die freigegebene technische Zeichnung legt die Maskierungsgrenze fest und bestimmt, ob ein kritisches Maß vor oder nach der Beschichtung abgenommen wird.
Ein Farbcode allein legt noch keine Oberflächenbeschaffenheit für die Fertigung fest. Zhenling prüft jeden Fertigungsablauf anhand des Grundwerkstoffs, der Einsatzumgebung, des Lackprodukts oder der Leistungsanforderung, des Glanzgrads oder der Struktur, der zu maskierenden Geometrieelemente, der Grenzwerte für die Trockenschichtdicke und des Abnahmeplans.
Angebot anfordernZhenling wurde 2006 gegründet und betreibt einen 8.000 Quadratmeter großen Fertigungsstandort mit einer 6.000 Quadratmeter großen Werkhalle. Diese Angaben beschreiben die Zerspanungsbasis von Zhenling; im Angebot werden der Lackierbetrieb und der Ausführungsstandort benannt. Ein schriftlicher Auftrag bündelt die Prüfung der technischen Zeichnung, das Angebot, die CNC-Fertigung, den freigegebenen Beschichtungsablauf, die Prüfung und die Lieferung.
Wenn sowohl Nasslackierung als auch Pulverbeschichtung infrage kommen, vergleichen Sie Grundwerkstoff, Geometrie, Maskierung, Wärmeeinwirkung, Farbfreigabe und Abnahmeanforderungen, bevor der Ablauf der Oberflächenbearbeitung freigegeben wird. Beachten Sie auch unseren gesonderten Service zur Pulverbeschichtung von Metallteilen.
Wir prüfen Kohlenstoff- und legierte Stähle, Edelstähle und Aluminiumlegierungen auf ihre Eignung für die Nasslackierung. Ob das Lacksystem geeignet ist, wird anhand der genauen Legierung oder Werkstoffsorte, des Ausgangszustands der Oberfläche, der Einsatzumgebung, des Vorbereitungsablaufs sowie der aktuellen technischen Daten und Sicherheitsdaten des Beschichtungsherstellers bestätigt. Bei der werkstoffabhängigen Planung der Haftung wird auch geklärt, ob ISO 2409:2020 für Schichtdicke, Struktur und Grundwerkstoff geeignet ist.
Zu den erforderlichen Angaben gehören Bewitterung, Chemikalien, Feuchtigkeit, Temperatur, ultraviolette Strahlung, Abrieb und Bedingungen bei dauerhaftem Eintauchen.
Wir legen die projektspezifische Oberflächenabnahme sowie die Schritte für Reinigung, Aufrauen oder Strahlen, Grundierung und Maskierung anhand der Legierung, der Einsatzumgebung und des freigegebenen Lacksystems fest. Die Wahl des Lacks ersetzt keine Oberflächenvorbereitung. Bei der Auftragsprüfung werden der tatsächliche Ausführungsstandort, die geltende Rechtsordnung und die zuständige Partei für die Prüfung örtlicher Anforderungen an Spritzlackierung, Umwelt, Chemikalien und Produktverwendung dokumentiert.
Spezifikationen
Eine technische Zeichnung kann zwar die Farbe nennen, aber Angaben auslassen, die für ein vergleichbares Angebot nötig sind; nutzen Sie deshalb diese Vorlage für Lackspezifikation und Maskierung, damit der Prototyp prüfbar und die Freigabe für die Fertigung messbar wird. Für die Prüfung akzeptieren wir technische Zeichnungen, physische Muster sowie Dateien in den Formaten STEP, IGES, Parasolid, SolidWorks, DWG, DXF oder PDF. In den schriftlichen Bedingungen muss festgelegt sein, wer die Grenzwerte der Trockenschichtdicke für jede Lage und den gesamten Aufbau in Mikrometern und mil festlegt und prüft.
Regel für die technische Freigabe Ein Zeichnungsstand muss Farbreferenz, Schichtaufbau, maskierte Geometrieelemente, Messverfahren, Probenahmestellen und Grenzwerte für die Abnahme miteinander verknüpfen.
Eine Beschichtungsangabe kann die gesamte Schichtdicke nennen und das Abnahmeverfahren dennoch offenlassen. Die Schichtdicke kann über eine Oberfläche variieren, und eine Messung an nur einer Stelle repräsentiert das Beschichtungssystem nicht immer, wie ASTM D7091-22 festhält. Legen Sie die Grundlage und Überprüfung des Messgeräts, Anzahl und Lage der Messpunkte, Einschränkungen an Kanten oder Krümmungen sowie fest, ob einzelne Lagen oder nur der fertige Gesamtaufbau gemessen werden können.
Prüfung der Lackspezifikation anfordern
Die Kosten ergeben sich aus der technischen Zeichnung und der Spezifikation. Im Angebot werden Bauteilgröße und Geometrie, Menge, Ausgangsoberfläche, Vorbereitungsablauf, Schichtaufbau, Lackbeschaffung, Farbwechsel, Maskierungsaufwand, Prüfung, Aushärtungsablauf, Verpackung und eine gegebenenfalls beschleunigte Terminplanung berücksichtigt. Ein Vergleich niedriger Stückpreise erschwert Ihnen den Überblick, wenn Vorbereitung, Freigabe, Prüfung oder Verpackung nicht zum angebotenen Umfang gehören.
Unterschiedliche Ausgangszustände können zu unterschiedlichem Arbeitsaufwand und Haftungsrisiko führen
Vergleichen Sie dieselben Vorgaben für Sauberkeit, Aufrauen, Grundierung und maximale Wartezeit
Produktbeschaffung, Mindestgebindegröße und Farbwechsel können außerhalb des angegebenen Grundpreises liegen
Legen Sie Produktgrundlage, Anzahl der Lagen, Farbreferenzen und Anzahl der Farbwechsel fest
Gewinde, Bohrungen, Passflächen und Farbübergänge erhöhen den manuellen Aufwand für Aufspannung und Prüfung
Geben Sie allen Anbietern dieselbe Maskierungszeichnung mit festgelegtem Änderungsstand
Ein Oberflächen- oder Erstmuster kann die Fertigung aufhalten, wenn die zuständige Person und die Reaktionszeit nicht festgelegt sind
Benennen Sie die freigebende Person, die Musterkosten, die Abnahmekriterien und den Freigabetermin
Prüfungen von Schichtdicke, Haftung, Glanzgrad und Farbe unterscheiden sich in Preis und Probenahmeumfang
Stimmen Sie Verfahren, Prüfstellen, Anzahl, Grenzwert für die Abnahme und erforderlichen Bericht ab
Sichtflächen können nach der Abnahme beschädigt werden
Vergleichen Sie Schutzverpackung, Kennzeichnung, Montage-Schnittstelle und Lieferbedingungen schriftlich
Nach Prüfung verwendbarer Dateien und Lackieranforderungen bestätigt das schriftliche Angebot den Zeitpunkt der Rückmeldung.
Nach Freigabe von Zeichnung, Farbe und Maskierung bestätigt das schriftliche Angebot den Zeitplan für den lackierten Prototyp.
Nach Prüfung von Stückzahl, Schichten, Aushärtung und Abdeckaufwand bestätigt das schriftliche Angebot die Mindestmenge, die Verfügbarkeit von Einzelstücken sowie die Zeitpläne für Kleinserien oder wiederkehrende Fertigungsaufträge.
Eine beschleunigte Terminplanung ist möglich, wenn der geprüfte Fertigungsablauf dies zulässt; nennen Sie uns Ihren Wunschtermin, und wir bestätigen die Machbarkeit. Zahlung, Lieferbedingungen, der Lackierbetrieb, Freigaben und Übergabepunkte werden im schriftlichen Angebot festgelegt, statt als feste Regel veröffentlicht zu werden.
Überführen Sie die freigegebene Lackspezifikation in Freigabeprüfungen für den angebotenen Fertigungsablauf. Die Bezeichnung eines Verfahrens allein ist noch kein Abnahmekriterium: Legen Sie Schichtaufbau, Struktur, Verfahren für den Grundwerkstoff, Messstelle, Ausgabe des Prüfverfahrens und Grenzwert für die Abnahme fest und bestätigen Sie anschließend schriftlich die zuständigen Parteien für Bearbeitung und Prüfung sowie die erforderlichen Aufzeichnungen.
Zeichnungsstand, Grundwerkstoff, Vorbereitung, Lack, Farbe, Glanzgrad, Schichtdicke und Maskierung sind abschließend festgelegt.
Das im Angebot vorgesehene Freigabemuster wird vor der Freigabe anhand der vereinbarten visuellen und messbaren Kriterien geprüft.
Festgelegte Prüfpunkte steuern Maskierung, Schichtaufbau, Aushärtungsablauf und alle dokumentierten Messungen.
Eingangs- und Endprüfung erfolgen nach denselben schriftlichen Kriterien; vereinbarte Aufzeichnungen werden auf Anfrage beigefügt.
Grundwerkstoff, Grundlage des Messgeräts, Überprüfung, Messplan, Messstellen und Mindest-/Höchstwerte
Anwendbare Schichtdicke und Struktur, Verfahren für den Grundwerkstoff, Prüfstelle und Abnahmeklasse
Messgeometrie von 20°, 60° oder 85°, Eignung der Oberfläche, Messplan und Abnahmebereich
Referenzmuster, Lichtart, Beobachter, Messgeometrie, Gerät, Messstellen, Formel und Toleranz
Auf den Auftrag abgestimmte Aufzeichnungen Sind Prüfprotokolle oder Werkstoffdokumente erforderlich, muss das schriftliche Angebot deren Aussteller, Umfang und Übergabezeitpunkt benennen. Der anwendungsspezifische Abnahmeplan legt gegebenenfalls die zulässige Farbdifferenz, den Glanzbereich, die Haftungsklasse sowie die Ergebnisse für Korrosionsbelastung oder Chemikalienbeständigkeit fest.
Abnahmeplan festlegen
Technische Zeichnung, Modell, Änderungsstand, Menge und Anforderungen an die Oberflächenbeschaffenheit werden in einem Prüfpaket erfasst.
Vor dem Angebot melden wir offene Fragen zu Lack, Farbe, Maskierung, Prüfung oder Zeitplan zurück.
Das schriftliche Angebot ordnet Lackbeschaffung, Lackierbetrieb, Freigaben, Prüfungen und Übergabepunkte zu.
Das Oberflächen- oder Bauteilmuster wird anhand der vereinbarten Prüfungen von Farbe, Erscheinungsbild und Messwerten freigegeben. Für Schichtdickenprotokolle gilt das im Auftrag ausgewählte Verfahren, etwa ISO 2808:2019 oder ASTM D7091-22.
Maskierung, Lackauftrag, Aushärtung und Änderungskontrolle folgen dem freigegebenen Fertigungsablauf.
Wir koordinieren Prüfung, Aufzeichnungen, Schutzverpackung und Lieferung gemäß dem schriftlichen Auftrag.
Vollständigkeit und Eignung des Fertigungsablaufs im Rahmen des Angebots prüfen.
Einsatzumgebung des Endprodukts, freigegebenes Produkt oder Leistungsanforderung.
Referenzmuster, Grenzen in der technischen Zeichnung und Freigabepunkt prüfen.
Freigegebenes Muster oder freigegebener Code, kritische Geometrieelemente und bevollmächtigte freigebende Person.
Die Verantwortung für Prozesskontrolle und Eingangsprüfung über den angebotenen Lackierablauf hinweg behalten.
Erforderliche Aufzeichnungen, Änderungsbefugnis und Freigabetermin.
Fertigungsstandort, geltende Rechtsordnung und zuständige Person für die Überprüfung bei der Auftragsprüfung dokumentieren.
Für das fertige Bauteil geltende Anforderungen an Produktverwendung oder Absatzmarkt.
Entscheidung über Abweichungen anhand derselben schriftlichen Abnahmekriterien koordinieren.
Abweichung, Nacharbeit, Neufertigung oder Änderung der Spezifikation gemäß Zuständigkeitszuweisung genehmigen.
Die schriftlichen Auftragsbedingungen müssen festlegen, wer die einzelnen Lackierarbeiten ausführt, die Spezifikation und Maskierung prüft, für Prozesskontrolle und Prüfung verantwortlich ist, Änderungen genehmigt und die jeweiligen Übergaben freigibt. Auf dieser Seite werden diese Zuständigkeiten vor der Angebotserstellung nicht zugewiesen.
| Entscheidungskriterium | Prüfung für Nasslack | Alternative oder nächster Schritt |
|---|---|---|
| Vorgegebene Pantone- oder RAL-Farbe, physisches Referenzmuster oder komplexer Farbübergang | Nasslack, Musterfreigabe und Maskierungsgrenzen prüfen | Erst vergleichen, wenn dieselbe Farbe und derselbe Freigabeplan angeboten wurden |
| Die technische Zeichnung schreibt ausdrücklich ein Pulversystem vor | Ein Nasslacksystem nicht ohne ausdrückliche Grundlage als Ersatz einsetzen | Pulverbeschichtung anbieten oder eine schriftliche technische Freigabe für die Änderung anfordern |
| Aluminium benötigt eine fest mit dem Grundwerkstoff verbundene Oxidschicht | Lack bleibt eine separat aufgebrachte Schicht | Eloxieren oder einen kombinierten Ablauf anhand der Legierung und der Anforderungen an das Erscheinungsbild prüfen |
| Hohe Anforderungen an Korrosions-, Eintauch-, Chemikalien- oder Temperaturbeständigkeit ohne validiertes System | Keine allgemeingültige Leistungskennzahl für die gesamte Beschichtungsfamilie zusagen | Ein Produkt oder System vor der Freigabe anhand der tatsächlichen Einsatzumgebung auswählen und validieren |
| Bauteilgröße oder Aushärtungsanforderung liegt außerhalb des geprüften Fertigungsablaufs | Die Machbarkeit bleibt offen, bis Fertigungsablauf und Ausführungsstandort bestätigt sind | Einen qualifizierten Partner für die Oberflächenbearbeitung einsetzen oder die Abfolge der Oberflächenbearbeitung neu planen |
| Bei einer kritischen Passung ist keine Zugabe für den Schichtaufbau vorhanden | Wenn machbar, Beschichtungszugabe und selektive Maskierung vorsehen | Abnahmebedingung ändern, nach dem Beschichten zerspanen oder eine andere Oberflächenbearbeitung wählen |
Wir prüfen Kohlenstoff- und legierte Stähle, Edelstähle und Aluminiumlegierungen. Die Freigabe hängt von der genauen Werkstoffsorte oder Legierung, der Ausgangsoberfläche, dem Vorbereitungsablauf, den Daten des ausgewählten Lacks und der Einsatzumgebung ab.
Ja. Wir prüfen alle 3 Möglichkeiten und bestätigen anschließend im Angebot das Produkt, den Schichtaufbau, die Aushärtungsbedingungen und den Abnahmeplan, ohne eine Lacksystemfamilie pauschal als beste einzustufen.
Ja. Senden Sie uns die Pantone- oder RAL-Referenz oder ein freigegebenes physisches Referenzmuster sowie die Angaben zu Glanzgrad oder Struktur. Für die instrumentelle Farbabnahme sind außerdem Lichtart, Beobachter, Messgeometrie, Messplan und Toleranz nach dem vereinbarten Verfahren erforderlich.
Ja, sofern die freigegebene technische Zeichnung alle lackfrei zu haltenden Gewinde, Bohrungen, Bezüge, Passflächen, Erdungspunkte und Grenzen von Farbübergängen ausweist. Sie muss außerdem festlegen, ob das betroffene Maß vor oder nach der Beschichtung abgenommen wird.
Senden Sie Angaben zu Grundwerkstoff und Oberflächenzustand, Einsatzumgebung, Lackprodukt oder Lacksystem, technischen Daten und Sicherheitsdaten, Mindest- und Höchstwerten der Trockenschichtdicke je Lage und insgesamt, Farbreferenz, Glanzgrad und Struktur, Maskierung, Prüf- und Probenahmeplan, Verpackung und Wunschtermin.
Geben Sie die Mindest- und Höchstschichtdicke für jede Lage und den gesamten Schichtaufbau in µm und mil an. Ergänzen Sie das Verfahren, die Grundlage des Messgeräts, Messstellen, Anzahl der Messwerte, Regeln für Kanten oder Krümmungen und die Beschichtungszugabe in der technischen Zeichnung für jedes kritische beschichtete oder maskierte Geometrieelement.
In Aufträgen können ISO 2808:2019 oder ASTM D7091-22 für die Schichtdicke, ISO 2409:2020 oder ASTM D3359-23 für die Haftung mittels Gitterschnitt oder Klebeband, ISO 2813:2014 für den Glanzgrad und ISO/CIE 11664-4:2019 für CIELAB-Berechnungen festgelegt werden. Der Auftrag muss dennoch die Anwendbarkeit, die Probenahme und den Grenzwert für die Abnahme bestimmen.
Mindestmenge, Verfügbarkeit von Einzelstücken, Kosten für Proben, Abnahmekriterien und eine etwaige Kostenanrechnung werden im schriftlichen Angebot angegeben.
Nach Prüfung der verwendbaren Dateien, Lackieranforderungen, technischen Zeichnung, Farbe und Maskierung bestätigt das schriftliche Angebot den Zeitpunkt der Rückmeldung und den Zeitplan für den lackierten Prototyp.
Ja. Erstmuster oder Muster zur Freigabe von Farbe und Oberflächenbeschaffenheit sind erhältlich; Kosten und Abnahmekriterien werden im Angebot festgelegt. Die Bedingungen einer Geheimhaltungsvereinbarung können vor dem Austausch vertraulich zu behandelnder Dateien geprüft werden.
Prüfen Sie Nasslack, wenn die technische Zeichnung ein flüssiges Lacksystem, eine kontrollierte Farbe oder Optik, selektive Maskierung oder einen produktspezifischen Beschichtungsablauf vorgibt. Prüfen Sie Pulverbeschichtung oder eine andere Oberflächenbearbeitung, wenn technische Zeichnung, Aushärtungsbedingungen, Schichtaufbau oder Einsatzanforderungen dafürsprechen; vergleichen Sie die Verfahren bei gleichem Umfang für Vorbereitung, Prüfung und Verpackung.
Eine unvollständige Angebotsanfrage lässt eine Lücke zwischen der angebotenen Oberflächenbeschaffenheit und der Ausführung, die Sie freigeben möchten. Fügen Sie den aktuellen Änderungsstand, die Menge, den Werkstoff, die Einsatzumgebung, das Lacksystem, die Farbreferenz, den Glanzgrad oder die Struktur, die Mindest- und Höchstwerte der Trockenschichtdicke, die Maskierungszeichnung, die Abnahmeverfahren und den Wunschtermin bei; wenn der Auftrag ISO 2409:2020, ASTM D7091-22 oder ein anderes Prüfverfahren vorgibt, nennen Sie auch die Probenahmestellen und Grenzwerte für die Abnahme. Akzeptierte Unterlagen umfassen technische Zeichnungen, physische Muster sowie Dateien in den Formaten STEP, IGES, Parasolid, SolidWorks, DWG, DXF und PDF.
Angebot für Lackierung anfordernNach Prüfung des verwendbaren Dateipakets und der Lackieranforderungen bestätigt das schriftliche Angebot den Zeitpunkt der Rückmeldung. Wird eine Geheimhaltungsvereinbarung geschlossen, regelt sie den Umgang mit den von ihr erfassten Informationen.
Erhalten Sie eine Liste der fehlenden Angaben zu Produkt, Schichtaufbau, Prüfungen oder Freigabe, bevor der Fertigungsablauf angeboten wird.
Erhalten Sie die Fragen zur technischen Zeichnung und zum Urmuster, die zur Klärung der Abdeckgrenzen und Freigabeschritte erforderlich sind.