Kontaktieren Sie Zhenling

Aktualisiert August 2026
Direktantwort: Die CNC-Bearbeitung von Werkzeugstahl ist die kontrollierte Fertigung von Geometrieelementen aus Werkzeugstahl. Dabei werden Werkstoffsorte, Lieferzustand, Zielhärte, Bauteilgeometrie und Prüfverfahren aufeinander abgestimmt und als zusammenhängender Prozess betrachtet. Ein Familienbuchstabe oder ein Härtewert allein reicht nicht aus, um einen zuverlässigen Fertigungsablauf festzulegen.
Die CNC-Bearbeitung von Werkzeugstahl ist eine Disziplin der Prozesskette und nicht einfach ein Zerspanungsvorgang. Werkzeugstahl wird gewählt, wenn anspruchsvolle Kombinationen aus Verschleißbeständigkeit, Zähigkeit, Warmfestigkeit, Maßbeständigkeit oder Schneidleistung gefordert sind. Dieselben Eigenschaften können die Zerspanung erschweren. In der Praxis geht es nicht nur darum, ob eine CNC-Maschine den Stahl bearbeiten kann. Entscheidend ist, welcher Werkstoffzustand zerspant werden soll, welche Geometrieelemente bis nach der Wärmebehandlung warten sollten und welche Nachweise zeigen, dass der gewählte Fertigungsablauf weiterhin beherrscht wird.
Dieser Leitfaden hilft Ingenieuren und Einkäufern, diese Entscheidungen fundiert abzuwägen, ohne den Eindruck zu erwecken, eine einzige Schnittgeschwindigkeit, ein Vorschub, ein Aufmaß oder ein Werkzeugwerkstoff passe zu jeder Werkzeugstahlsorte. Außerdem grenzt er die gängige Einteilung in AISI-Buchstabenreihen von den Anwendungsbereichen aktueller Normen ab. Diese Unterscheidung ist wichtig, denn eine vereinfachte Familienbezeichnung ist keine vollständige Werkstoffangabe.
Bei der Zerspanung von Werkzeugstahl für den Werkzeug- und Formenbau ist die Fähigkeit, Stahl zu zerspanen, nur die Grundvoraussetzung. Die Bearbeitung von Werkzeugstahl folgt teilweise denselben Grundsätzen wie die allgemeine Stahlbearbeitung. Bei gehärtetem, karbidreichem, unterbrochenem oder thermisch empfindlichem Werkstoffzustand ist jedoch ein engerer Nachweisrahmen erforderlich.
Warum die Zerspanbarkeit von Werkzeugstahl mehr ist als eine Werkstoffsortenbezeichnung
Die Zerspanbarkeit von Werkzeugstahl ist das Ergebnis eines zusammenwirkenden Systems. Die chemische Zusammensetzung der Werkstoffsorte und der Karbidgehalt sind wichtig, ebenso aber auch das Gefüge, der Lieferzustand, die Härte, die Bauteilgeometrie, unterbrochene Schnitte, die Werkstückspannung, das Schneidwerkzeug, der Eingriff, die Rundlaufabweichung, das thermische Verhalten und die geforderte Oberfläche. Ändert sich einer dieser Faktoren, kann sich dieselbe Werkstoffsorte bei der Bearbeitung ganz anders verhalten.
Deshalb sollte eine Zerspanbarkeitskennzahl als relativer Vergleich unter festgelegten Bedingungen und nicht als Werkstoffkonstante betrachtet werden. „Gut zerspanbar“ im geglühten Stangenmaterial bedeutet nicht, dass sich der Werkstoff nach dem Härten genauso verhält. Ein gutes Drehergebnis lässt sich auch nicht ohne Weiteres auf Bohren, Fräsen von Werkzeugstahl, Schleifen oder Drahterodieren übertragen. Jeder Arbeitsgang belastet Schneide und Werkstück anders.
Ein Experiment aus dem Jahr 2026 mit AISI D2 bei 60 HRC veranschaulicht das Problem. In diesem Versuch schnitt beschichtetes Hartmetall bei Werkzeugverschleiß, Zeitspanvolumen und Kosten am besten ab, während kubisches Bornitrid eine geringere Grathöhe erzielte. Kein Werkzeug war bei allen Ergebnissen führend. Entscheidend ist der Zielkonflikt und keine allgemeingültige Werkzeugrangfolge.D2-Studie
Festhalten
- Die genaue Werkstoffsorte und die maßgebliche Spezifikation angeben.
- Den aktuellen und den angestrebten Härtezustand nennen.
- Jeden Zerspanungswert dem Werkzeug, Arbeitsgang, Eingriff und der Aufspannung zuordnen.
Nicht
- Alle Werkzeugstähle anhand einer einzigen Zerspanbarkeitskennzahl einstufen.
- Einen Drehwert direkt auf Fräsen oder Bohren übertragen.
- Die Härte als vollständigen Verschleißindikator betrachten.
9 gängige AISI-Werkzeugstahlreihen und was sich aus den Buchstaben nicht ableiten lässt
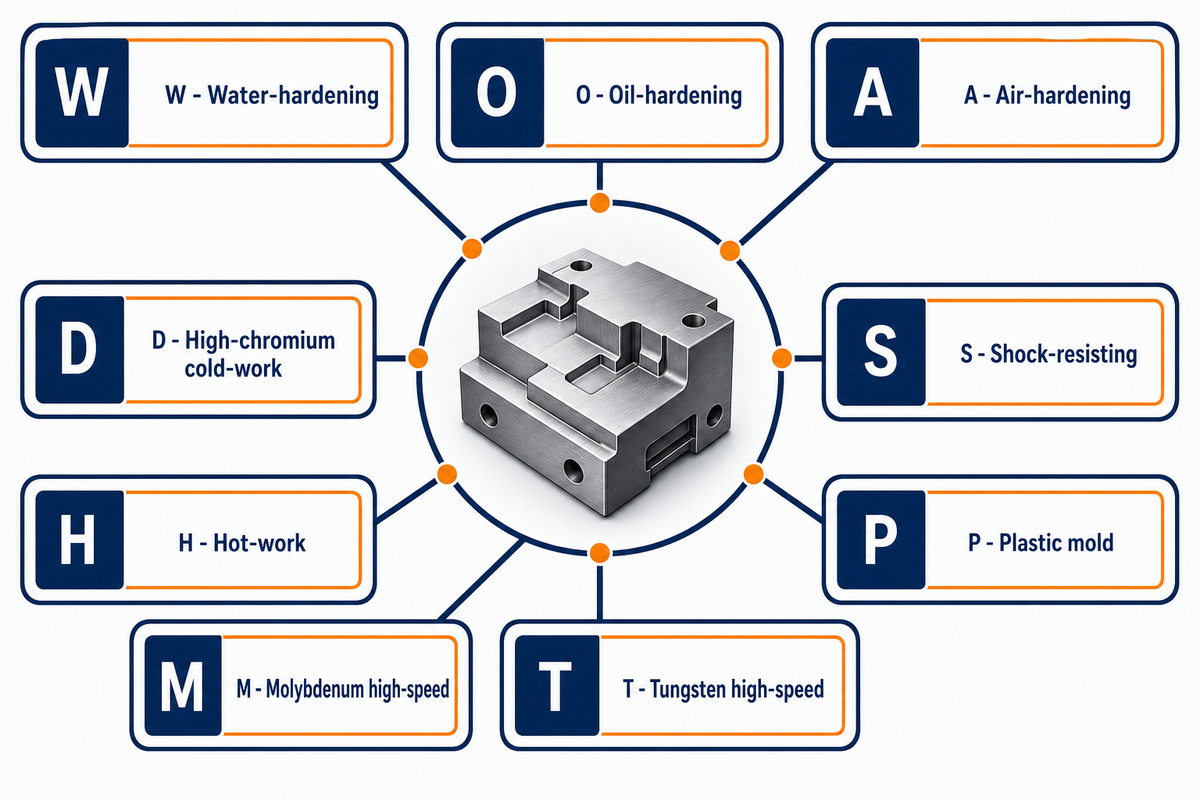
Neun AISI-Buchstabenreihen bieten eine nützliche erste Orientierung: W, O, A, D, S, H, P, M und T. Sie weisen auf allgemeine Konstruktionsschwerpunkte hin, belegen aber weder die genaue chemische Zusammensetzung noch die Produktform, den Lieferzustand, die Härte, die Gleichwertigkeit mit einer anderen Norm oder die Eignung für ein bestimmtes Bauteil. Klären Sie stets die tatsächliche Werkstoffsorte und Spezifikation.
Diese Einteilung in neun Reihen ist nicht mit ISO 4957 gleichzusetzen. Der aktuelle Katalog ISO 4957:2018 gliedert Werkzeugstähle in vier allgemeine Kategorien und wurde 2023 bestätigt. ASTM A681-24 behandelt gesondert verfügbare gewalzte und geschmiedete Werkzeugstahlerzeugnisse und hält fest, dass die Auswahl von Konstruktion, Einsatzbedingungen und gewünschten Eigenschaften abhängt. Diese Normgrenzen sind wichtiger, als unterschiedliche Klassifizierungssysteme in eine Eins-zu-eins-Tabelle zu zwingen.Anwendungsbereich der ISO-Norm
| AISI-Reihe / Klasse | Typischer Schwerpunkt der Werkstofffamilie | Zu klärende Frage zur Zerspanung |
|---|---|---|
| W | Wasserhärtende, vergleichsweise einfache Kohlenstoff-Werkzeugstähle | Welche Maßnahmen gegen Verzug und Abschreckrisiken ergeben sich aus der Bauteilgeometrie? |
| O | Ölhärtende Kaltarbeitsstähle, darunter Werkzeugstahl O1 | Welche Geometrieelemente werden vor dem Härten vorgeschruppt und danach fertigbearbeitet? |
| A | Lufthärtende Kaltarbeitsstähle wie Werkzeugstahl A2 | Lassen sich die geplante Bearbeitungsfolge mit dem tatsächlichen Querschnitt und Werkstoffzustand vereinbaren? |
| D | Kaltarbeitsstähle mit hohem Kohlenstoff- und Chromgehalt wie Werkzeugstahl D2 | Wie werden abrasiver Verschleiß, Gratbildung und Oberflächenbeschaffenheit aufeinander abgestimmt? |
| S | Schlagzähe Stähle wie Werkzeugstahl S7 | Werden unterbrochene Schnitte und Schneidenbelastungen durch eine steife Aufspannung beherrscht? |
| H | Warmarbeitsstähle für Anwendungen, bei denen Warmfestigkeit wichtig ist | Ist die Temperaturwechselbeanspruchung wichtiger als die Härte bei Raumtemperatur? |
| P | Kunststoffformenstähle, häufig im vorvergüteten Zustand geliefert | Ist das Halbzeug geglüht, vorgehärtet, geschweißt oder lokal verändert? |
| M | Molybdän-Schnellarbeitsstahl | Welche Auswirkungen von Karbiden und Warmhärte bestimmen die Werkzeugstandzeit? |
| T | Wolfram-Schnellarbeitsstahl | Welcher Arbeitsgang und welche Oberflächenbearbeitung halten die geforderte Schneidengeometrie ein? |
Betrachten Sie die Tabelle als Orientierungshilfe, nicht als Bestellspezifikation. Auch bei einer Angabe wie „D2“ müssen die geltende Norm, Produktform, Lieferzustand, Wärmebehandlungszustand, Härtenachweis und Rückverfolgbarkeitsanforderungen geklärt sein. „A2“ und „A3“ sind nicht austauschbar, nur weil beide mit A beginnen.
Auch hinter Kurzbezeichnungen wie Werkzeugstahl D2, Werkzeugstahl A2 oder Werkzeugstahl O1 muss ein Datensatz zu Werkstoffsorte und Zustand stehen. Kaltarbeitsstähle können je nach Einsatz unterschiedliche Schwerpunkte bei Zähigkeit, hoher Härte oder Abriebfestigkeit setzen. Warmarbeitsstahl für Extrusionsmatrizen und andere Warmarbeitsanwendungen muss für den Einsatz bei hohen Temperaturen geeignet sein. M- und T-Sorten gehören zu Hochgeschwindigkeitsschneidwerkzeugen und Matrizen; sie bilden keine allgemeine Klasse für „schnellere Zerspanung“. Einen Überblick über weitere Werkstofffamilien bietet der Werkstoffbereich von Zhenling; er ersetzt keine werkstoffsortenspezifische Norm.
Geglüht, vorgehärtet oder gehärtet: Die Bearbeitungsfolge festlegen
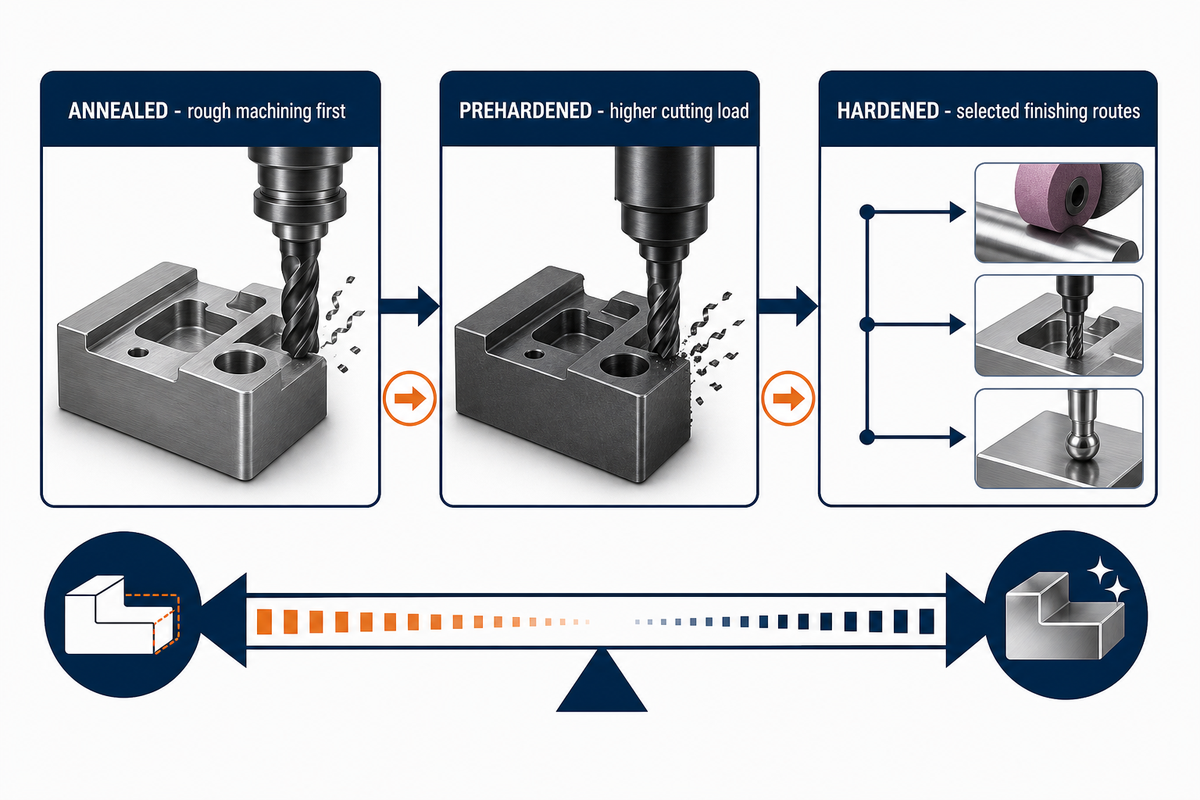
Der Lieferzustand und der angestrebte Zustand bestimmen die Prozessfolge. Geglühtes Halbzeug ermöglicht möglicherweise den Großteil der Schruppbearbeitung vor der Wärmebehandlung. Vorgehärteter Formenstahl kann spätere Verzugsrisiken verringern, erhöht jedoch die Schnittbelastung. Bei gehärtetem Werkstoff können für bestimmte Geometrieelemente Hartfräsen, Schleifen oder Drahterodieren erforderlich sein. Keine dieser Vorgehensweisen ist automatisch überlegen.Anwendungsbereich der ISO-Norm
Eine sinnvolle Vorgehensweise trennt den Materialabtrag von der abschließenden Wiederherstellung der Geometrie. Zerspanen Sie zuerst das stabile, gut zugängliche Volumen. Erhalten Sie Bezüge und Schlichtaufmaß dort, wo Veränderungen zu erwarten sind. Führen Sie anschließend die vorgeschriebenen Wärmebehandlungsschritte aus und stellen Sie dann Form, Oberflächenbeschaffenheit und Maße mit einem für den Endzustand geeigneten Arbeitsgang wieder her. Spannungsarmglühen gehört nur dann in den Plan, wenn Werkstoff, Geometrie und zuständige Stelle für die Wärmebehandlung es vorsehen.
Wägen Sie die Vorteile eines größeren Materialabtrags vor dem Härten gegen das Risiko von Verformung und Nacharbeit ab. Aussagen wie „hervorragende Maßbeständigkeit“, „Zähigkeit und hervorragende Maßbeständigkeit“ oder „Beständigkeit während der Wärmebehandlung“ liefern keine Aufmaßwerte. Dafür müssen Werkstoffsorte, Querschnitt, Wärmebehandlungsablauf, Geometrie und Messergebnis bekannt sein.
Die ASM-Leitlinien zu Verzug nennen Konstruktion, Zusammensetzung, Ausgangszustand, Zerspanungsverfahren und Wärmebehandlung als Faktoren, die zusammenwirken. Sie weisen auch darauf hin, dass Verzug während und nach der Wärmebehandlung auftreten kann. Daraus folgt, dass kein allgemeingültiges Aufmaß vertretbar ist. Eine Ersatzgröße liefern die Leitlinien nicht.
Die 3-Ebenen-Übersicht zu Werkstoffsorte, Zustand und Geometrie
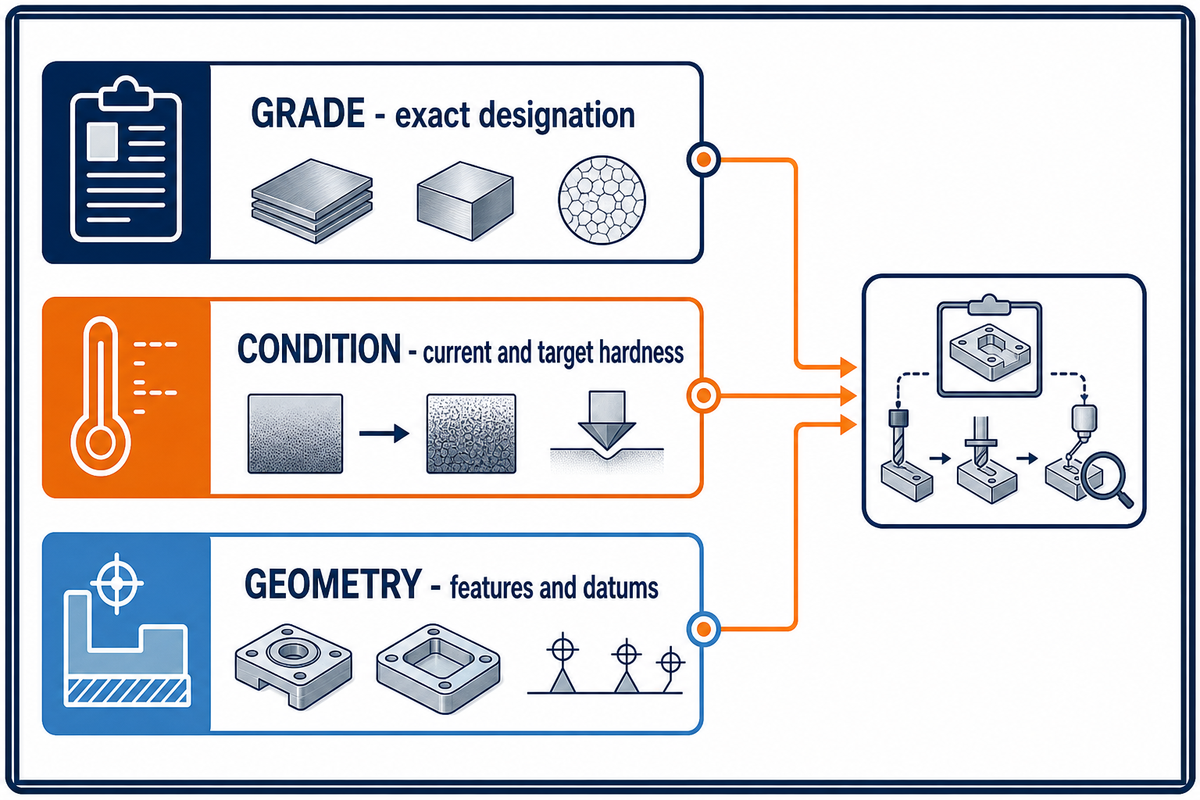
Diese 3-Ebenen-Übersicht zu Werkstoffsorte, Zustand und Geometrie ist eine Planungsmethode und keine veröffentlichte Norm. Ebene 1 legt die Werkstoffidentität fest. Ebene 2 beschreibt den aktuellen und angestrebten metallurgischen Zustand. Ebene 3 erfasst die herzustellenden und zu prüfenden Geometrieelemente. Legen Sie den Fertigungsablauf erst fest, wenn alle drei Ebenen zusammenpassen.
- Halten Sie für die erste Ebene die Werkstoffsorte fest: genaue Bezeichnung, maßgebliche Spezifikation, Produktform, Anforderungen an chemische Zusammensetzung oder Zertifikate sowie zulässige Ersatzwerkstoffe.Anwendungsbereich der ISO-Norm
- Halten Sie für die zweite Ebene den Zustand fest: geglüht, vorgehärtet, normalisiert, gehärtet und angelassen, gegebenenfalls Einsatzhärtezustand, aktuelle Härte, Zielhärte und Wärmebehandlungshistorie.
- Geometrieebene: Halbzeugform, dünne Wände, tiefe Taschen, kleine Bohrungen, unterbrochene Oberflächen, Ecken, Werkzeugzugang, Bezugssystem und die unter Betriebsbelastung beanspruchten Geometrieelemente.
Betrachten wir einen D2-Einsatz mit tiefer Tasche und schmaler Wand. Die Familienbezeichnung deutet auf einen verschleißbeständigen Kaltarbeitsstahl hin, entscheidet aber nicht, ob die Wand vor oder nach dem Härten fertigbearbeitet werden sollte. Dafür müssen auch die aktuelle Härte, Zielhärte, Wandsteifigkeit, Veränderungen bei der Wärmebehandlung, Eckenradius, Zugang für die Werkstückspannung und das Prüfverfahren für die Wand berücksichtigt werden.
Diese Übersicht lässt sich auf Zerspanungsverfahren und Stahlbauteile übertragen. Sie verknüpft bearbeitete Bauteile mit ihrem Werkstoffzustand und ihrer funktionsrelevanten Geometrie, statt den Fertigungsablauf auf eine Maschinenbezeichnung zu reduzieren.
CNC-Fräsen und Drehen von Werkzeugstahl: Steifigkeit, Eingriff und Wärme
Beim CNC-Fräsen und Drehen wirken unterschiedliche Belastungsverläufe auf das Schneidwerkzeug. Beim Drehen kann der Eingriff kontinuierlich sein, während das Werkzeug beim Fräsen wiederholt in den Werkstoff ein- und austritt. Unterbrochene Geometrieelemente, Zunder, Rundlaufabweichung, große Auskragung, dünne Querschnitte oder eine instabile Werkstückspannung können beide Verfahren zu einer Herausforderung für Stoß- und Wärmemanagement machen.
Beim Fräsen bestimmen radialer und axialer Eingriff, Fräserdurchmesser, Zähnezahl, Werkzeugbahn, Auskragung und Spanabfuhr die Belastung jeder Schneide. Beim Drehen verändern Eckenradius, Schnitttiefe, Vorschub, Abstützung des Werkstücks, unterbrochene Oberflächen und Spanbildung den Kontakt. Ohne Kenntnis dieser Bedingungen ist ein Schnittgeschwindigkeitswert nicht übertragbar.
Eine begutachtete H13-Studie berichtete für das Drehfräsen im Vergleich zum konventionellen Drehen einen um bis zu 50 % geringeren Werkzeugverschleiß innerhalb der untersuchten Aufspannung. Das Verhalten der Oberflächenrauheit war weiterhin vom Arbeitsgang abhängig. Der Fall zeigt, dass sich ein anderer kinematischer Fertigungsablauf erwägen lässt. Er belegt jedoch nicht, dass Drehfräsen jedes H13-Bauteil verbessert.H13-Studie
Hinweis zu Kühlschmierstoffen: Kühlschmierstoffe erfordern auch Maßnahmen zur Expositionskontrolle. Die OSHA empfiehlt, das Sicherheitsdatenblatt des Lieferanten heranzuziehen, den Kühlschmierstoff zu pflegen, Nebel und Spritzer zu begrenzen und für eine geeignete Absaugung oder lokale Belüftung zu sorgen. Dieser Leitfaden ersetzt keine standortspezifische Sicherheitsbewertung.
Schneidwerkzeuge und Verschleißarten bei gehärtetem Werkzeugstahl
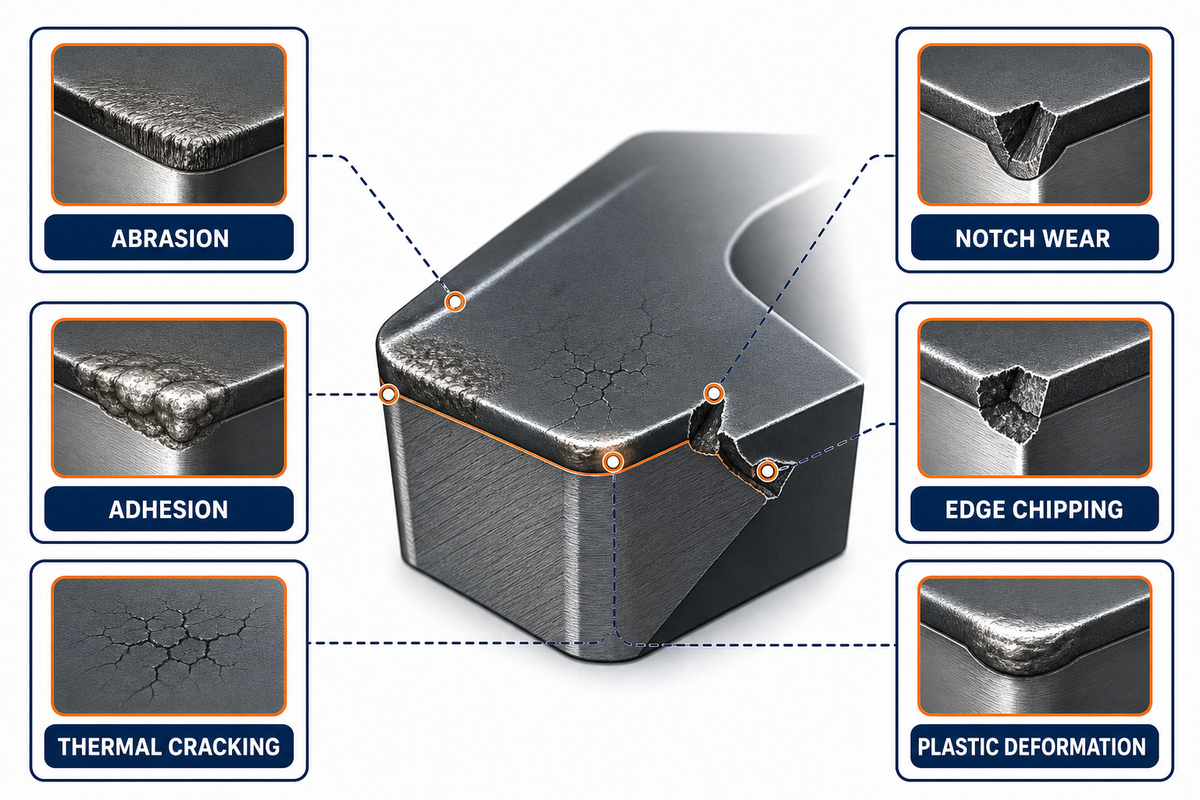
Schneidwerkzeuge für gehärteten Werkzeugstahl sollten anhand des erwarteten Verschleißmechanismus und des geforderten Ergebnisses ausgewählt werden. Abrasion, Adhäsion, thermische Risse, Kerbverschleiß, Schneidkantenausbrüche und plastische Verformung erfordern nicht dieselbe erste Maßnahme. Auch die Optionen aus Hartmetall, Keramik und kubischem Bornitrid unterscheiden sich hinsichtlich ihrer Anforderungen an Stabilität und unterbrochenen Schnitt.
Beginnen Sie mit dem Arbeitsgang und der Schadensart. Gleichmäßiger Freiflächenverschleiß kann eine kontrollierte Werkzeugstandzeitstudie ermöglichen. Ausbrüche an der Schneide deuten zunächst auf unterbrochenen Schnitt, Rundlaufabweichung, Eingriff, Stoßbelastung oder unzureichende Schneidenfestigkeit hin. Anhaftender Werkstoff deutet auf andere Kontakt- und Temperaturbedingungen hin. Gratprobleme können Änderungen an Schneidengeometrie oder Abstützung erfordern, selbst wenn der Verschleiß noch akzeptabel ist.
Die Härte bleibt ein Entscheidungskriterium, bestimmt die Entscheidung aber nicht allein. Das zuvor zitierte D2-Experiment ergab, dass ein Werkzeug bei Verschleiß und Kosten führend war, während ein anderes die Grathöhe verringerte. Auch Werkzeughersteller weisen darauf hin, dass sich Werkzeugstähle mit ähnlicher Rockwell-Härte aufgrund ihrer unterschiedlichen Zusammensetzung und Adhäsionseigenschaften verschieden zerspanen lassen. Herstellerangaben sind ein nützlicher Ausgangspunkt; den Nachweis liefert weiterhin ein kontrollierter Versuch an der tatsächlichen Aufspannung.D2-Studie
Hartfräsen, Schleifen oder Drahterodieren nach der Wärmebehandlung
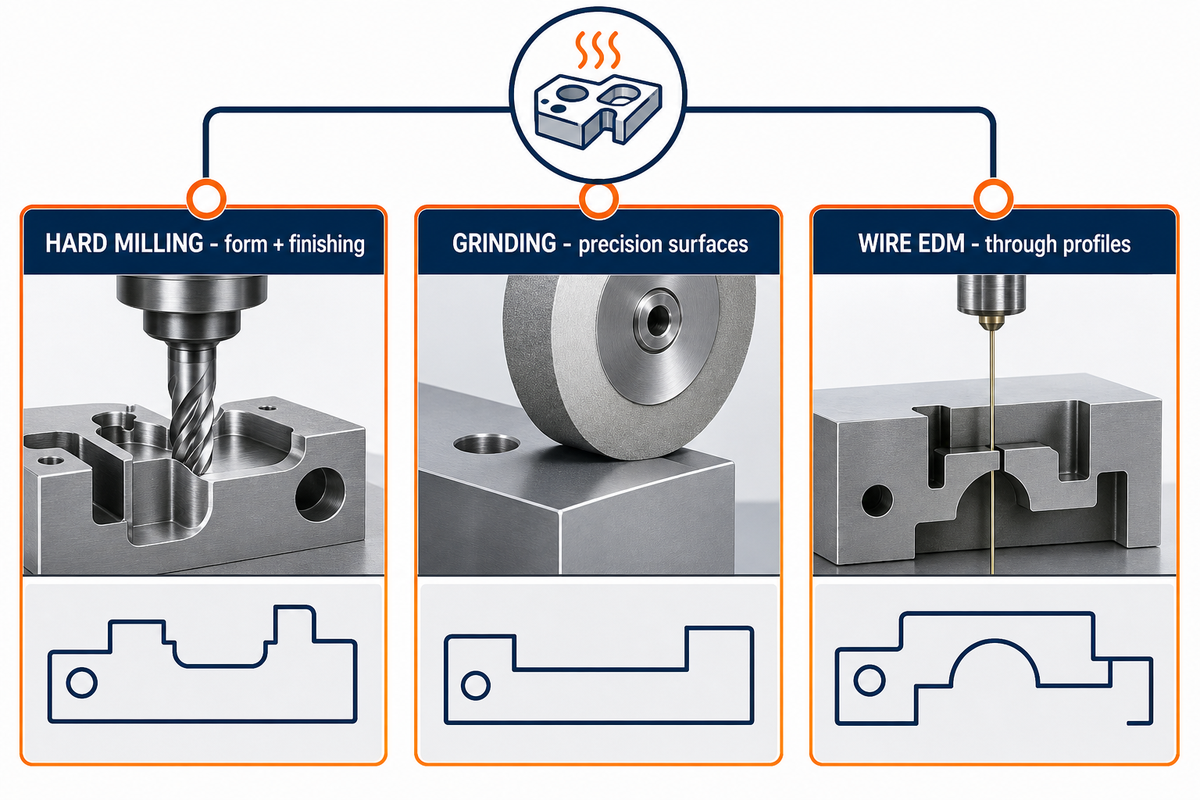
Wählen Sie nach der Wärmebehandlung Hartfräsen, Schleifen oder Drahterodieren anhand der Geometrieelemente und der Prüfanforderungen aus. Hartfräsen kann Formgebung und Schlichten auf einem steifen, wiederholgenauen System verbinden. Schleifen eignet sich für viele Präzisionsoberflächen, birgt aber eigene thermische Risiken und Risiken für die Randschicht. Beim Drahterodieren lassen sich durchgehende Geometrien herstellen, es kann jedoch eine thermisch beeinflusste oder wiedererstarrte Randschicht entstehen.D2-Studie
| Fertigungsablauf | Besonders geeignet für | Zu prüfende Einschränkungen |
|---|---|---|
| Hartfräsen | Zugängliche dreidimensionale Form auf einem steifen, thermisch stabilen System | Rundlaufabweichung, Werkzeugzugang, Werkzeugbahn, Eckenradius, Rattern und Oberflächenintegrität |
| Schleifen | Präzise Dichtflächen, Durchmesser und etablierte Schlichtgeometrien | Schleifbrand, Eigenspannungen, Risse, Zustand der Schleifscheibe, Abrichten und thermische Kontrolle |
| Drahterodieren | Durchgehende Konturen, schmale Nuten und harter Werkstoff bei geringer Schnittkraft | Wiedererstarrte Randschicht, Verhalten an Ecken, Schlichtstrategie, Startbohrungen und empfindlicher Einsatzbereich |
In einem veröffentlichten Anwendungsfall zum Feinschneiden wurden ausgewählte Gesenkteile mit 62–64 HRC erst dann vom Erodieren und Handschleifen auf ausschließlich Hartfräsen umgestellt, nachdem Wiederholgenauigkeit, Steifigkeit, thermische Konstanz, Rundlauf, Antasten, Kühlschmierstoffzufuhr und modulare Werkstückspannung gemeinsam optimiert worden waren. Der Fall spricht für eine systemische Betrachtung und nicht für einen pauschalen Austausch.
Die Betriebsbelastung muss ebenfalls klar beschrieben sein. Eine optisch glatte Oberfläche belegt nicht, dass ein ermüdungskritisches, rissempfindliches, gegen wiedererstarrte Randschicht empfindliches oder eigenspannungssensibles Geometrieelement akzeptabel ist. Sind diese Risiken relevant, müssen technische Zeichnung oder Qualitätsplan ein geeignetes Prüfverfahren und eine Abnahmeregel festlegen.
Verzug, Aufmaß, Oberflächenintegrität und Messung planen
Verzug und Schlichtaufmaß müssen gemeinsam geplant werden; ein allgemeingültiges Aufmaß lässt sich jedoch nicht begründen. Querschnittsgröße, Asymmetrie, vorherige Kaltverformung, Abtragsfolge, Eigenspannungen, Abstützung während der Zerspanung, Wärmebehandlungsvorrichtungen, Abschreckverfahren, Anlassen und die endgültigen Lagebeziehungen der Geometrieelemente können das Ergebnis verändern.
Erstellen Sie einen Plan für einzelne Geometrieelemente. Legen Sie fest, welche Bezüge bei jeder Aufspannung erhalten bleiben müssen, welche Oberflächen die spätere Werkstückspannung bestimmen und welche Maße besonders empfindlich auf thermische Veränderungen oder Spannungsabbau reagieren. Sehen Sie Aufmaß nur dort vor, wo der geplante Schlichtarbeitsgang es erreichen kann und wo der spätere Abtrag kein neues Ungleichgewicht verursacht. Großzügige pauschale Aufmaße können zusätzliche Wärme und Bearbeitungszeit verursachen, ohne die kritische Geometrie zu schützen.
Die Messbedingungen gehören in denselben Plan. Ein NIST-Bericht von 2023 hält fest, dass ISO 1:2022 20 °C als Standard-Referenztemperatur für die geometrische Produktspezifikation und -prüfung festlegt. Das bedeutet nicht, dass jedes Bauteil sofort diese Temperatur erreicht. Aufwärmen der Maschine, thermischer Zustand des Werkstücks, Einfluss der Spannvorrichtung, Leistungsfähigkeit des Messgeräts, Stichprobenumfang, Realisierung des Bezugs und Messunsicherheit müssen weiterhin angegeben werden.NIST-Bericht
4 Beobachtungsprüfungen zu Wärme und Verschleiß vor einer Prozessänderung
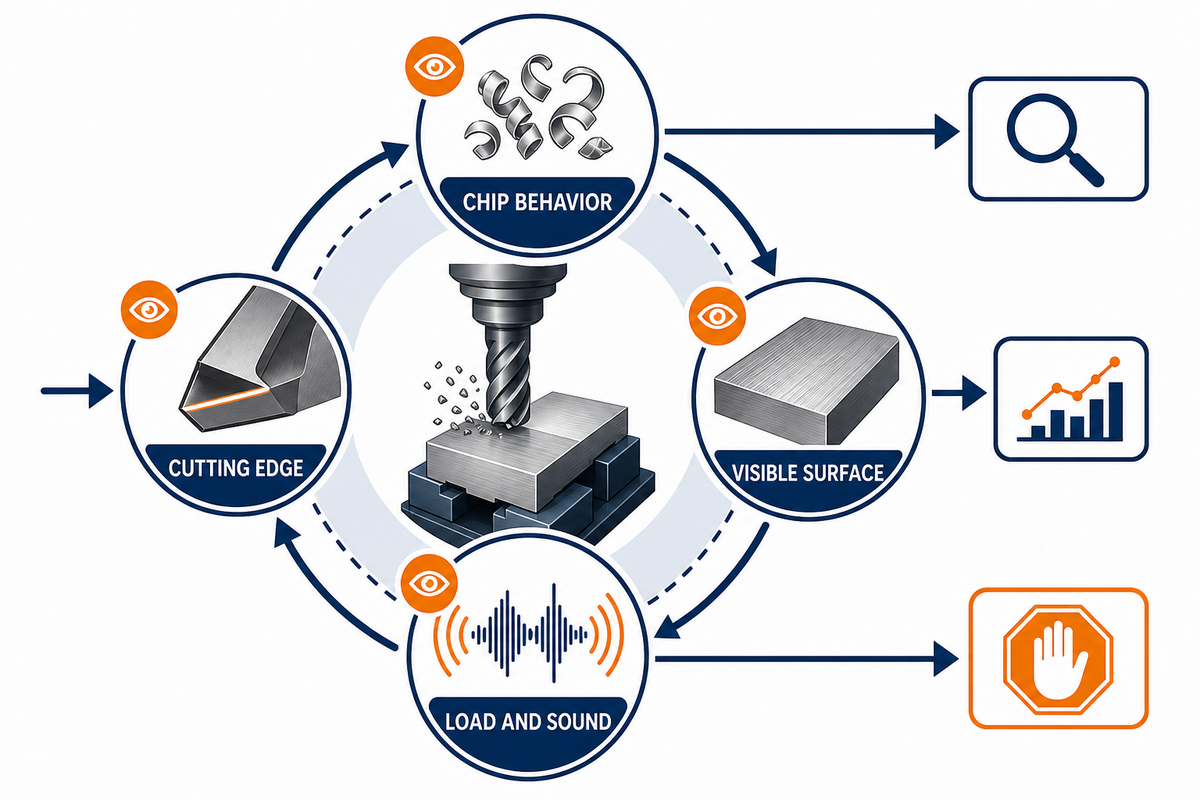
Vier Beobachtungsprüfungen können die nächste Messung anleiten: Spanverhalten, Schneidenzustand, sichtbare Oberflächenmerkmale sowie Maschinenlast oder Geräusch. Sie bilden kein Diagnosesystem. Sie sollen willkürliche Parameteränderungen verhindern und erkennen helfen, wann geprüft, gemessen, die Aufspannung überprüft oder der Prozess angehalten werden sollte.
- Spanverhalten: Achten Sie auf Spanabfuhr, erneutes Schneiden, Spanverschachtelung, Farbänderungen und plötzliche Veränderungen. Die Spanfarbe allein gibt keine Auskunft über die Werkstofftemperatur, da Geometrie, Schnittgeschwindigkeit, Eingriff und Oxidation sie beeinflussen.
- Schneide: Unterscheiden Sie zwischen allmählichem Freiflächenverschleiß, Ausbrüchen, Kerbverschleiß, anhaftendem Werkstoff, Beschichtungsverlust und schwerer Beschädigung. Fotografieren oder messen Sie die Schneide in festgelegten Abständen.D2-Studie
- Sichtbare Oberfläche: Prüfen Sie auf veränderte Textur, Verschmierungen, Grate, Risse, Rattermarken und unerwartete Farbänderungen. Auch eine gute Oberflächenbeschaffenheit schließt weiße Schichten, Eigenspannungen, Mikrorisse oder Gefügeveränderungen nicht aus.
- Last und Geräusch: Vergleichen Sie Spindellast, Drehmoment, Vibrationen oder Geräusch mit einem bekannten stabilen Ausgangswert. Plötzliche Veränderungen können einen kontrollierten Stopp auslösen; maschinenspezifische Geräusche und die Filterung der Steuerung schränken jedoch die Aussagekraft ein.
Die instrumentierte Überwachung kann deutlich weiter gehen. US12269137B2 beschreibt beispielsweise Kraft-, Schwingungs-, Dehnungs-, Akustik-, Drehmoment-, Infrarot- und Wärmesignale, die mit Methoden des maschinellen Lernens verarbeitet werden. Das Patent ist Kennametal Inc. zugeordnet. Es dient als Einblick in die Aktivitäten Dritter und ist weder Zhenling-Technologie noch ein Beleg dafür, dass sich Verschleiß durch manuelle Beobachtung diagnostizieren lässt.
Wann technische Empfehlungen zeichnungsspezifisch werden
Allgemeine Empfehlungen enden, wenn der Fertigungsablauf von einer ungeklärten Angabe der technischen Zeichnung abhängt. Genaue Werkstoffsorte, maßgebliche Norm, Lieferhärte, angestrebte Wärmebehandlung, Bezüge, dünnwandige oder unterbrochene Geometrieelemente, Betriebsbelastung, kritische Oberflächen, Prüfverfahren und Abnahmekriterien verändern die Antwort. Dann muss aus der Beratung eine kontrollierte Bauteilprüfung werden.
Ein zweckmäßiges Übergabepaket nennt Werkstoff und Zustand, kennzeichnet funktionskritische Geometrieelemente, markiert Maße vor und nach der Wärmebehandlung, definiert die Lagebeziehungen der Bezüge, benennt erforderliche Oberflächen- oder Randschichtprüfungen und hält genehmigte Prozessbeschränkungen fest. Es sollte außerdem Messtemperatur, Anforderungen an den Stichprobenumfang und Messunsicherheit nennen, sofern diese die Abnahme beeinflussen.
| Angabe in der technischen Zeichnung | Referenzumfang | Vor der Prüfung zu erfassen |
|---|---|---|
| Bezeichnung | Maßgebliche Norm | Genaue Werkstoffsorte und geltende Ausgabe |
| Produktform | Werkstoffunterlagen | Stange, Platte, Block oder gelieferter Rohling |
| Lieferzustand | Liefernachweis | Geglühter, vorgehärteter oder anderweitig angegebener Zustand |
| Aktuelle Härte | Prüfnachweis | Härteskala, Verfahren und Messstelle |
| Zielzustand | Technische Zeichnung oder Vorgabe zur Wärmebehandlung | Geforderte Härte und freigegebener Wärmebehandlungsablauf |
| Kritische Geometrie | Technische Zeichnung | Bezüge, dünne Wände, Taschen und Unterbrechungen |
| Betriebsbelastung | Konstruktionsverantwortliche Stelle | Beanspruchte Oberflächen und integritätssensible Geometrieelemente |
| Oberflächenbearbeitungsablauf | Fertigungsplan | Arbeitsgänge vor und nach der Wärmebehandlung |
| Prüfgrundlage | Technische Zeichnung oder Qualitätsplan | Verfahren, Stichprobenumfang, Temperatur und Messunsicherheit |
An dieser Stelle geht der Ratgeber als einziger Abschnitt in eine kommerzielle Serviceseite über. Wenn Sie eine konkrete technische Zeichnung, einen bestimmten Härtezustand und Prüfanforderungen haben, erläutert die Seite zum CNC-Bearbeitungsservice für Werkzeugstahl von Zhenling den Ablauf für die Zeichnungsprüfung und Angebotserstellung. Der Link dient der Bewertung eines konkreten Bauteils; dadurch wird aus dem Ratgeber weder eine Angebotsanfrage noch ein Artikel zur Lieferantenauswahl.
Die entscheidende Frage
Fragen Sie nicht isoliert, welcher Werkzeugstahl „gut zerspanbar“ ist. Entscheidend ist, welche Werkstoffsorte, welcher Zustand, welche Geometrie, welcher Arbeitsgang, welches Betriebsrisiko und welcher Messplan zusammenpassen müssen. So entsteht ein vertretbarer Fertigungsablauf und ein klarer Ansatzpunkt für eine zeichnungsspezifische Prüfung.
Häufig gestellte Fragen
Ist Werkzeugstahl schwer zu zerspanen?
Werkzeugstahl kann anspruchsvoll sein. Unter kontrollierten Bedingungen hängt seine Zerspanbarkeit jedoch stärker von Werkstoffsorte, Zustand, Härte, Geometrie und Aufspannung ab als von der Familienbezeichnung allein.
Geglühte Halbzeuge lassen sich möglicherweise mit herkömmlichen Schneidwerkzeugen bearbeiten, während vorgehärtete oder gehärtete Halbzeuge das stabile Prozessfenster verkleinern und Steifigkeit, Rundlaufabweichung, Eingriff, Schneidenpräparation und thermische Kontrolle wichtiger machen. Abrasive Karbide, unterbrochener Schnitt, dünne Wände oder große Auskragung können ebenso entscheidend sein wie die Härte. Legen Sie einen Ausgangspunkt anhand von Werkstoffsorte und Arbeitsgang fest und prüfen Sie ihn anschließend an der tatsächlichen Aufspannung.
Was ist der Unterschied zwischen 4140 und Werkzeugstahl?
AISI 4140 ist ein Chrom-Molybdän-legierter Stahl, während Werkzeugstähle Werkstoffgruppen umfassen, die für den Einsatz in Werkzeugen, Gesenken, Formen sowie bei Verschleiß-, Stoß- oder Warmhärtebeanspruchung entwickelt wurden und unterschiedlichen Werkstoffnormen unterliegen.SAE-Norm
Bei den angestrebten Eigenschaften gibt es Überschneidungen zwischen diesen Kategorien, ihre Bezeichnungen sind jedoch nicht austauschbar. Ergebnisse für 4140 sind kein direkter Nachweis für Werkzeugstähle wie D2, A2, H13, O1 oder S7. Ein Vergleich hängt weiterhin von der maßgeblichen Spezifikation, dem Wärmebehandlungszustand, der Härte, der Produktform und den Einsatzanforderungen ab. Gleiche Härte hebt Unterschiede bei chemischer Zusammensetzung, Gefüge, Einschlüssen, Karbiden, Zähigkeit oder Anlassverhalten nicht auf. Betrachten Sie Nachweise für 4140 als Nachweise für 4140, sofern nicht eine qualifizierte Werkstoffinstanz und die technische Zeichnung einen gültigen Ersatz festlegen. Ein vorgeschlagener Ersatz muss außerdem die geforderte Härtbarkeit, das Ermüdungsverhalten, das Verschleißverhalten, das Verhalten im Bauteilquerschnitt und die Prüfgrundlage gewährleisten. Zerspanungsversuche können zeigen, ob sich ein Probestück mit einer bestimmten Aufspannung bearbeiten lässt; allein können sie nicht belegen, dass der Ersatz im Einsatz dieselbe Funktion erfüllt.
Welcher Werkzeugstahl eignet sich am besten für die Zerspanung?
Es gibt keinen Werkzeugstahl, der sich ohne Kenntnis der erforderlichen Funktion, des Härtezustands, der Geometrie, des Fertigungsablaufs und des Abnahmeplans für ein bestimmtes Bauteil und dessen Einsatz pauschal am besten zerspanen lässt.
Werkstoffsorten, die sich im geglühten Zustand gut zerspanen lassen, erfüllen möglicherweise nicht die Anforderungen an Verschleißfestigkeit, Schlagbeanspruchung, Warmarbeit, Maßhaltigkeit, Korrosionsbeständigkeit oder Lebensdauer. Gehen Sie von der Funktion des Bauteils und den maßgeblichen Werkstoffanforderungen aus. Legen Sie dann fest, welche Geometrieelemente vor der Wärmebehandlung gefertigt werden können und welche danach wiederhergestellt werden müssen. Die Zerspanbarkeit ist ein Auswahlkriterium, aber nicht die gesamte Spezifikation.
Lässt sich Stahl CNC-bearbeiten?
Ja, CNC-Maschinen können viele Stahlwerkstoffe, darunter Werkzeugstahl, bearbeiten, sofern Maschine, Werkzeug, Aufspannung und Verfahren zum Werkstoffzustand und zum gewünschten Geometrieelement passen.
Prüfen Sie, ob die jeweilige CNC-Maschine ausreichend steif ist und ob Spindelverhalten, Werkstückspannung, Werkzeugzugang, Kühlmittel- oder Spanabfuhr sowie Messmöglichkeiten für das betreffende Geometrieelement und die erforderliche Härte ausreichen. Drehen, Bohren, CNC-Fräsen, Hartfräsen, Schleifen und Drahterodieren decken jeweils unterschiedliche Schritte im Fertigungsablauf ab.
Quellen und Literatur
- ASTM A681-24: Norm für legierte Werkzeugstähle ASTM International
- SAE AMS6395K: Luftfahrtqualität-Stahl SAE 4140 SAE International, 2025
- ISO 4957:2018 Werkzeugstähle International Organization for Standardization
- Verzugskontrolle bei Werkzeugstählen ASM International
- Hochgeschwindigkeits-Drehfräsen von H13-Werkzeugstahl Lubricants, 2025
- Vergleich von Schneidwerkzeugen für AISI D2 bei 60 HRC The International Journal of Advanced Manufacturing Technology, 2026
- Metallbearbeitungsflüssigkeiten: Bewertung der Exposition Occupational Safety and Health Administration
- NIST IR 8470: Prüftemperaturbereich für NIST-zertifizierte Charpy-Proben National Institute of Standards and Technology, 2023
- Hartfräsen ersetzt das manuelle Schleifen bei der Endbearbeitung von Gesenkbauteilen Modern Machine Shop
- US12269137B2 Patent zur Überwachung von Werkzeugverschleiß An Kennametal Inc. übertragen.
Warum dieser Leitfaden klare Grenzen zieht
Shanghai Zhenling fertigt nicht genormte Metallbauteile nach Kundenzeichnung und Muster. Dieser Leitfaden bündelt wiederkehrende Fragen zu Werkstoffzustand, Wärmebehandlung, Geometrie und Prüfung in einem informativen Entscheidungsweg; er erhebt keinen Anspruch auf allgemeingültige Parameter, garantierte Ergebnisse oder unabhängig geprüfte Anwendungsfälle für Werkzeugstahl. Die Unternehmensinformationen wurden für dieses Projekt bereitgestellt; die technischen Aussagen stützen sich auf die aufgeführten Quellen Dritter.