
Kontaktieren Sie Zhenling

Aktualisiert im August 2026
Bei der CNC-Bearbeitung von Inconel gibt es selten eine einzige Drehzahl, einen einzigen Wendeschneideinsatz oder ein einziges Kühlschmiermittel für alle Fälle. Erfolgreiche Ansätze beginnen mit der sorgfältigen Auswahl von Legierung, Fertigungsablauf, Produktform, Wärmebehandlungszustand, Geometrieelement, Schneideneingriff und Abnahmeanforderungen – nicht bloß mit einem Tabellenwert oder Erfahrungswert.
Dieser Leitfaden erläutert, welche mechanischen Eigenschaften beim Zerspanen wichtig sind, warum Nickelbasis-Superlegierungen Wärme konzentrieren, wie Kaltverfestigung und Spanbildung zusammenspielen, worin sich das Drehen, CNC-Fräsen, Bohren und Schleifen von Inconel unterscheiden und wie sich Verschleiß und Maßabweichungen erkennen lassen. Er bietet einen informativen Rahmen, ist aber weder eine Angebotsseite noch eine Leistungsbeschreibung oder Zeichnungsfreigabe.
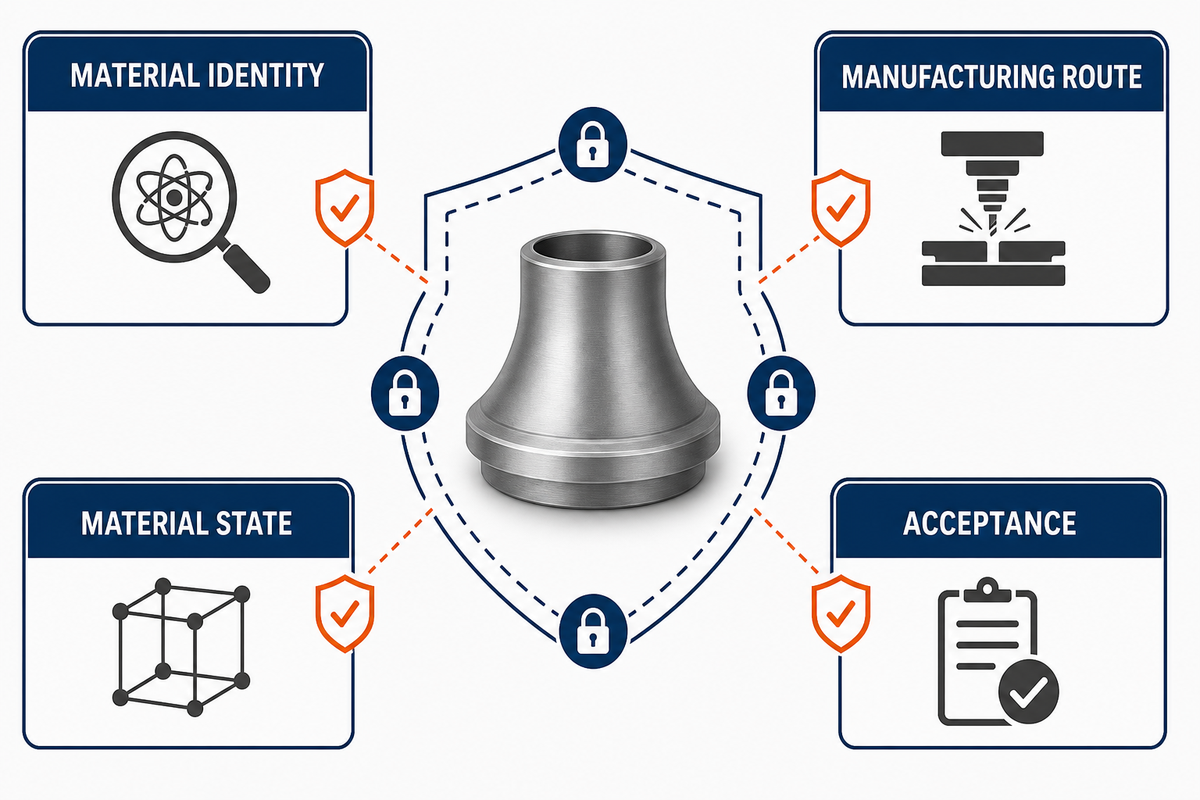
Die CNC-Bearbeitung von Inconel gelingt, wenn das gesamte Zerspanungssystem innerhalb eines verifizierten, evidenzbasierten Rahmens bleibt. Stimmen Sie Fertigungsablauf und Zustand des Werkstoffs aufeinander ab, erhalten Sie die Schneidwirkung aufrecht, kontrollieren Sie Wärme und Spanabfuhr, beachten Sie mehr als ein Signal und prüfen Sie das fertige Geometrieelement im geforderten Zustand.
Wichtige Punkte vor dem ersten Schnitt
- Ein unterbrochener Bohrversuch mit Inconel 718 senkte die gemessene Schneidkantentemperatur und erhöhte zugleich die Vorschubkraft. Unterbrechungen sind also mit einem Zielkonflikt verbunden und nicht einfach nur nachteilig.
- Knetlegierung und additiv gefertigtes Alloy 718 können sich unterschiedlich verhalten, auch wenn die nominelle Legierungsbezeichnung übereinstimmt.
- Segmentierte Späne können in einem Zerspanungsbereich die Kraft senken, in einem anderen aber Kraftschwankungen, Verschleiß oder Oberflächenrisiken erhöhen.
- Ein veröffentlichter Parameter ist nur dann verwendbar, wenn Legierung, Zustand, Arbeitsgang, Werkzeug, Eingriff, Kühlung, Maschinenkontext und Messergebnis bekannt sind.
- Zerspanung und Maßprüfung allein belegen weder die Konformität mit einem Druckgerätestandard noch die Eignung eines Bauteils.
| Vor dem Versuch festlegen | Dokumentieren | Nicht gleichsetzen mit |
|---|---|---|
| Werkstoffidentität | Legierungsbezeichnung und maßgebliche Spezifikation | Nur die Bezeichnung „Inconel“ |
| Fertigungsablauf | Knet-, Gieß-, Pulver- oder additiver Fertigungsweg | Übereinstimmende nominelle chemische Zusammensetzung |
| Werkstoffzustand | Produktform, Wärmebehandlung, Härtenachweis, Ausgangsgefüge | Eine nicht dokumentierte frühere Charge |
| Geometrieelement | Wand, Reichweite, Unterbrechung, Austrittskante, Bezug, Halbzeugaufmaß | Anzahl der Maschinenachsen |
| Zerspanungssystem | Substrat, Beschichtung, Schneidengeometrie, Halter, Rundlaufabweichung, Wechselgrenze | Nur eine Beschichtungsbezeichnung |
| Schnitt | Drehzahl, Vorschub, Schnitttiefe, radialer Eingriff, Eintritt, Austritt | Eine einzelne Zahl ohne Kontext |
| Kühlung und Späne | Zufuhrstelle, Durchflusszustand, Spanabfuhr, Filtration, Nebelkontrolle | „Flutkühlung“ ohne Beobachtung |
| Abnahme | Bauteilzustand, Bezug, Messmittel, Prüfumfang, Oberflächenanforderung | Ein Toleranzwert ohne Prüfverfahren |
1. Warum ist Inconel so schwer zu zerspanen?
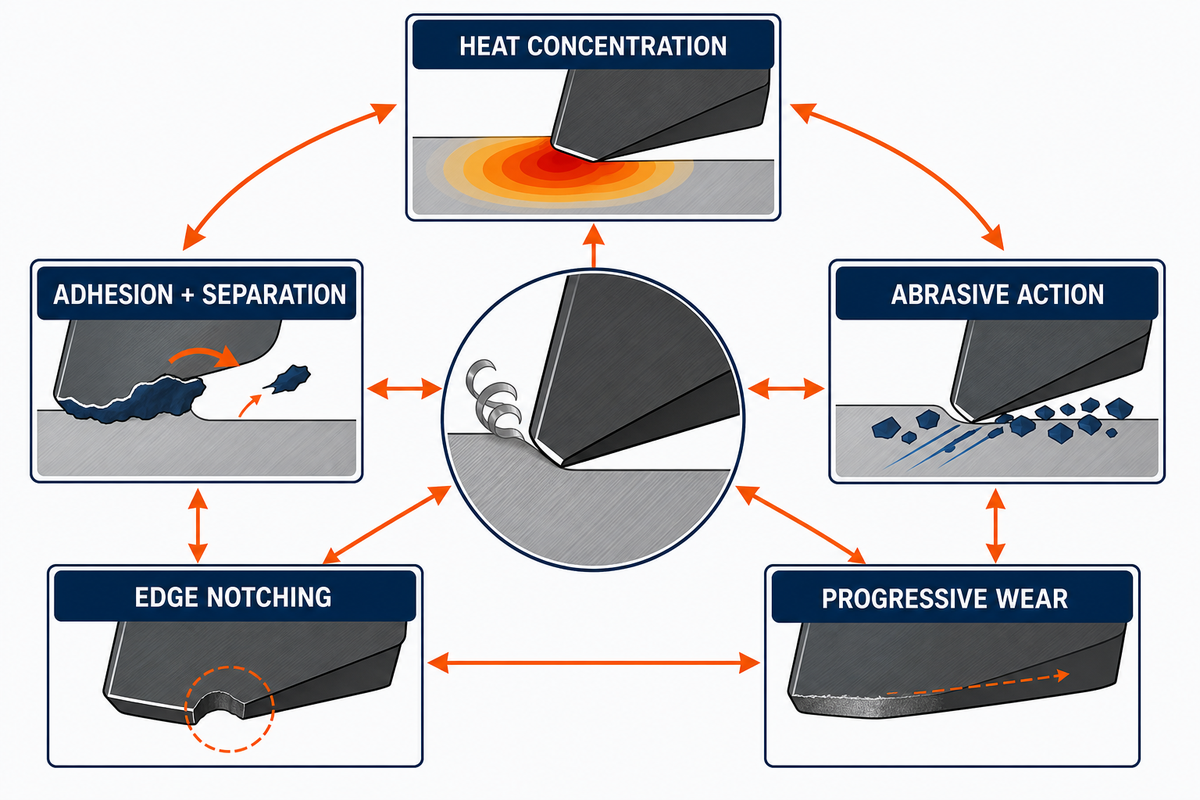
Die Zerspanung von Inconel ist anspruchsvoll, weil Festigkeitserhalt, geringe Wärmeableitung, Kaltverfestigung, Adhäsion, abrasive Phasen und hohe Schnittkräfte gemeinsam an der Schneide wirken. Die relative Bedeutung der einzelnen Mechanismen hängt von Werkstoffsorte, Zustand, Arbeitsgang, Eingriff, Werkzeugsystem und Steifigkeit des Geometrieelements ab. Die Diagnose „harter Werkstoff“ greift daher zu kurz.
Fachbegutachtete Übersichtsarbeiten zur Zerspanung von Nickelbasis-Superlegierungen beschreiben die Wärmekonzentration nahe dem Werkzeug, wiederholte Adhäsion und Ablösung, abrasive Wirkung, Kerbverschleiß und fortschreitenden Verschleiß. Die Hochtemperaturfestigkeit unterstützt den Einsatz einer Legierung unter anspruchsvollen Betriebsbedingungen. Bei der Zerspanung bedeutet sie jedoch auch, dass das Werkstück seinen Widerstand nicht so schnell verliert wie viele gängige Stähle. Je nach Aufspannung kann hohe Festigkeit im Schnitt mit hohen Schnittkräften, schneller Kaltverfestigung oder stärkerem Werkzeugverschleiß einhergehen. Die Schneide muss daher mechanische Last aufnehmen, während die Wärme lokal konzentriert bleibt.
Kaltverfestigung bringt zusätzlich ein örtliches Problem mit sich. Reiben, wiederholter Kontakt oder eine beschädigte Schneide können dazu führen, dass der nächste Schnitt Werkstoff abträgt, dessen oberflächennahe Beschaffenheit sich vom Grundwerkstoff unterscheidet. Das heißt weder, dass jede glänzende Reibspur eine Kaltverfestigung beweist, noch dass ein größerer Vorschub immer sicherer ist. Vor einer Korrektur müssen Beobachtungen zu Belastung, Span, Schneide und Oberfläche zusammengeführt werden. Sowohl der Verschleißbericht von 2022 als auch eine umfassendere Übersichtsarbeit zur Zerspanbarkeit von Inconel aus dem Jahr 2023 belegen diese gekoppelten Mechanismen.
Eine von Stahl abgeleitete Regel kann daher versagen, selbst wenn dieselbe Maschine und derselbe Werkzeugtyp zum Einsatz kommen. Der Leitfaden von Zhenling zur Zerspanung von Werkzeugstahl erläutert eine andere Logik aus Werkstoffsorte, Zustand und Geometrie; er eignet sich zum Vergleich, nicht zur Übertragung von Schnittgeschwindigkeiten oder Vorschüben auf eine Nickel-Superlegierung. Keine einzelne Zerspanbarkeitsbewertung von Inconel und kein AISI-Zerspanbarkeitsindex kann die hier erforderlichen Nachweise zu Werkstoffsorte, Zustand und Bearbeitung ersetzen.
Erste Prüfung: Trennen Sie Symptom und Ursache. Dokumentieren Sie Span, Schneide, Belastungsverlauf, Geräusch, Oberflächenbild und Maßänderung, bevor Sie das Problem als Härteproblem bezeichnen.
2. Inconel-Sorte, Fertigungsablauf und Werkstoffzustand auf den Schnitt abstimmen
Ein belastbarer Zerspanungsauftrag für Inconel-Werkstoffe nennt Werkstoffsorte, Spezifikation, Fertigungsablauf, Produktform, Wärmebehandlungszustand, Nachweis zum Ausgangsgefüge, erforderlichenfalls die Härte, die Geometrie des Bauteils und den Abnahmeplan. So wird verhindert, dass Inconel 625 und 718, Halbzeug aus Knet- oder Gussmaterial sowie additiv gefertigtes Halbzeug allein aufgrund ihrer Zugehörigkeit zur Inconel-Familie dasselbe Prozessfenster erhalten.
Offizielle Unterlagen zeigen, weshalb Angaben zum Zustand wichtig sind. ASTM führt B637-26 seit April 16, 2026 als gültig. Der Anwendungsbereich bezieht sich auf spezifizierte ausscheidungshärtbare Nickellegierungsstäbe, Stangen, Schmiedestücke und Schmiedehalbzeug. Die aktuellen Übersichten von SAE führen AMS5662P für lösungsgeglühte Produktformen aus Alloy 718 und AMS5663P für lösungsgeglühte und ausscheidungsgehärtete Formen auf. Diese Unterlagen und nominelle Chrom- oder Kobaltanteile berechtigen weder zum Austausch des Werkstoffs noch zur Freigabe eines fertigen Bauteils.
Vergleichen Sie zwei Rohlinge, die beide mit Alloy 718 gekennzeichnet sind. Einer ist eine Knetlegierung und wurde in einem angegebenen lösungsgeglühten Zustand geliefert; der andere ist ein Werkstoff aus dem Pulverbett-Fusionsverfahren nach einer Nachbehandlung. Eine Studie aus dem Jahr 2026 verglich den Zustand nach dem Bau, heißisostatisches Pressen, Wärmebehandlung und Knetmaterial und stellte unterschiedliche Gefüge und Zerspanungsverhalten fest. In diesem Versuch reagierte Hartmetall empfindlicher auf den Werkstoffzustand, während binderloses kubisches Bornitrid über die additiven Zustände hinweg gleichmäßiger abschnitt. Da die Proben klein und die Schnittwege kurz waren, sollte der Fertigungsablauf samt Gefüge in die Übertragungsprüfliste aufgenommen werden. Daraus lässt sich keine allgemeingültig beste Werkzeugart ableiten.
Auch der vollständige Vergleich der Fertigungsabläufe für Alloy 718 ergab Unterschiede bei Rauheit, Eindringtiefe der Eigenspannungen, Verformung unter der Oberfläche und Werkzeugverschleiß. Eine frühere Übersichtsarbeit zur Wärmebehandlung stellt ebenfalls einen Zusammenhang zwischen Zusammensetzung, Fertigungsablauf, Gefüge und Wärmebehandlung einerseits und Zerspanbarkeit andererseits her.
Anwendungsbezeichnungen liefern Kontext, aber keine Freigabe. Bei Anwendungen von Inconel in der Luft- und Raumfahrt, in Gasturbinentriebwerken oder in der chemischen Verfahrenstechnik können unterschiedliche Anforderungen an Hochtemperatur- oder Korrosionsbeständigkeit im Betrieb im Vordergrund stehen. Aussagen wie „ausgezeichnete Korrosionsbeständigkeit“ oder „Oxidationsbeständigkeit“ wählen jedoch keine Werkstoffsorte aus, weisen keine Eignung für den Betrieb nach, legen den Schnitt nicht fest und begründen keine Abnahme der Endmontage. Die Bearbeitung von Inconel auf einem 5-Achs-Bearbeitungszentrum kann Zugangs- oder Bezugsübertragungsprobleme lösen. Die Achsanzahl belegt dennoch weder Werkzeug, Spannvorrichtung und Prozessfenster noch das Prüfergebnis.
Nutzen Sie die Werkstoffoptionen für die Zerspanung am Fertigungsstandort, um die Inconel-Familie, Hastelloy und andere Werkstofffamilien zu vergleichen. Für die endgültige Werkstoffsorte und den Zustand sind jedoch die maßgebliche Zeichnung und die Werkstoffunterlagen ausschlaggebend.
3. Wechselwirkungen zwischen Reiben, Kaltverfestigung, Wärme und Verschleiß erfassen
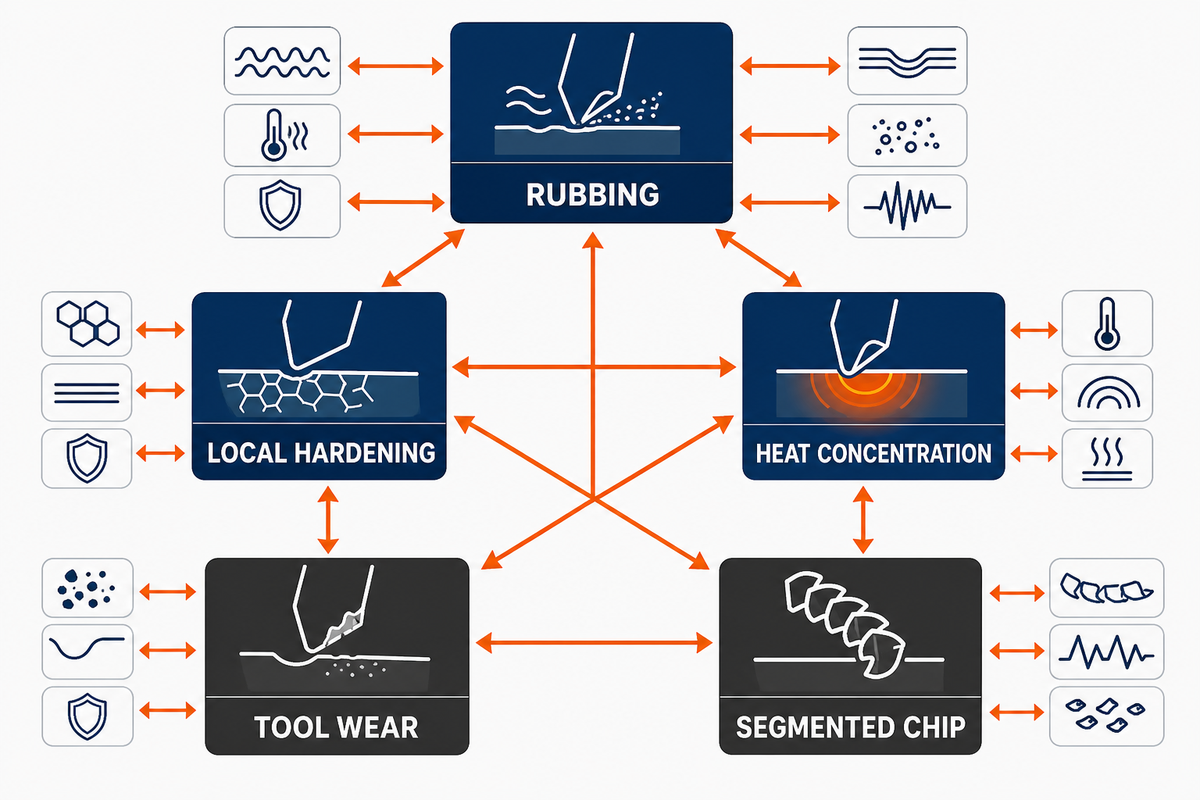
Die Übersicht der Wechselwirkungen zwischen Reiben, Kaltverfestigung, Wärme und Verschleiß stellt Reiben, örtliche Kaltverfestigung, Wärme, Werkzeugverschleiß, Spansegmentierung und Bruch als miteinander wechselwirkende Vorgänge dar – nicht als festgelegte Abfolge von vier Schritten. Bei gleichbleibender Werkstoffsorte, gleichem Fertigungsablauf und Werkstoffzustand kann sich jeder Vorgang auf Belastung und Schäden verstärkend auswirken. Ein gegenläufiger Mechanismus kann dagegen die Schnittkraft verringern und zugleich andere Oberflächen-, Stabilitäts- oder Verschleißnachteile mit sich bringen.
Ein sauberer Schnitt kann beeinträchtigt werden, wenn die Schneide stumpf wird, das Werkzeug ausweicht oder der Eingriff unter die für die Spanbildung erforderliche Mindestgröße fällt. Stärkeres Reiben kann Wärme erzeugen und die nächste Werkstoffschicht verändern. Zunehmender Verschleiß kann daraufhin Geometrie, Kontaktlänge, Spanfluss und Belastung verändern. Diese Abfolge ist jedoch nicht zwingend: örtliche thermische Erweichung oder Bruch können die Kraft verändern und gezahnte Späne erzeugen, bevor die angenommene Folgestufe eintritt.
| Knotenpunkt | Kann verstärken | Kann entgegengewirkt werden durch | Beobachten | Einschränkung |
|---|---|---|---|---|
| Reiben | Kontaktwärme, Verschmieren, oberflächennahe Veränderung | Wiederherstellung des Schneidenzustands oder wirksame Spanbildung | Spanungsdicke, Schleifspur auf der Oberfläche, Schneidenbild | Eine glänzende Spur allein beweist keine Kaltverfestigung |
| Örtliche Kaltverfestigung | Belastung und Kerbrisiko beim nächsten Schnitt | Änderung des Fertigungsablaufs, um die betroffene Schicht nicht erneut zu zerspanen | Belastung beim Wiedereintritt, Schneidenposition, Verlauf der Schnitttiefe | Die Härte des Grundwerkstoffs lokalisiert die veränderte Schicht nicht |
| Wärmekonzentration | Adhäsion, Diffusion, Erweichung der Schneide | Spanabfuhr und qualifizierter Zugang des Kühlschmiermittels | Indikator für Schneidentemperatur, Verfärbung, Verschleißort | Niedrigere Temperatur bedeutet nicht automatisch geringere mechanische Risiken |
| Werkzeugverschleiß | Kontaktfläche, Kraftschwankungen, Maßabweichung | Eine festgelegte Wechselgrenze | Freifläche, Kerbe, Ausbrüche, Maßtrend | Bei einem Fertigungsfall kann eine kurze, vorhersehbare Standzeit besser sein als ein zufälliger Ausfall |
| Thermische Erweichung | Scherlokalisierung | Verfestigung durch Dehnung und Dehnrate | Spansegmentierung und Kraftverlauf | Geringere Kraft kann gleichzeitig mit Nachteilen für Oberfläche oder Verschleiß auftreten |
| Bruch | Spantrennung und Kraftschwankungen | Duktiles Fließen unter anderen Bedingungen | Rissverlauf, Spanwurzel, Oberflächenschäden | Ein gebrochener Span beweist keine einwandfreie Oberfläche |
| Segmentierter Span | Spanabfuhr und periodische Belastung | Ein stabiler, durchgehender Span in einem anderen Zerspanungsbereich | Segmentabstand, Spanabfuhr, Vibration | Segmentierung verbessert die Genauigkeit nicht immer |
| Aufgebautes Material | Geometrieänderung und Ausreißen | Eine stabile Schneide und ein verifizierter Zerspanungszustand | Schneidenaufbau und übertragenes Material | Aufbau und Beschichtungsversagen erfordern unterschiedliche Nachweise |
| Maßabweichung | Kompensationsdruck | Isolierung der Fehlerquelle | Werkzeugkorrektur, Temperaturzustand, Bezug, unabhängige Messung | Eine falsche Ursache zu kompensieren kann den Fehler verdecken |
„Das Phänomen gezahnter oder segmentierter Späne ist erwünscht, da es die Schnittkraft verringert.“
Diese Aussage beschreibt jedoch möglicherweise nur ein erwünschtes Einzelergebnis, nicht das Gesamtergebnis. Die Arbeit behandelt auch dynamische Kraftschwankungen, Schwankungen bei Oberflächenbeschaffenheit und Genauigkeit sowie zunehmenden Werkzeugverschleiß. Beschleunigter Werkzeugverschleiß bleibt ein mögliches Ergebnis, das zu prüfen ist, aber keine garantierte Folge segmentierter Späne. Ein allgemeines Analysewerkzeug oder eine Grafik wie diese regt daher dazu an, mögliche Ursachen oder Auswirkungen zu untersuchen, schreibt aber keine Ergebnisse vor.
Zum Vergleich kann ein separater Leitfaden zur Zerspanung von Kohlenstoffstahl zeigen, wie sich Span- und Wärmeverhalten zwischen Werkstofffamilien unterscheiden. Sein Prozessfenster darf jedoch nicht auf eine Aufspannung für Inconel übertragen werden.
4. Drehen, Fräsen, Bohren oder Schleifen nach Schnittkontinuität und Belastung auswählen
Die Wahl zwischen kontinuierlichem Drehen und unterbrochenem Schnitt hängt von einem Zielkonflikt ab: thermische Belastung steht mechanischer Wiedereingriffsbelastung, Austritt, Stoß, Kraft, Reichweite und Stabilität gegenüber. Diese Übersicht verschiebt den Vergleich der Zerspanungsverfahren für Inconel von Schlagworten hin zu Nachweisen: Bewerten Sie Zerspanungsstrategien anhand der Kontaktzeit und nicht allein der Zykluszeit. Weder eine Bezeichnung wie „Hochgeschwindigkeit“ noch eine nominell konstante Spanlast ersetzt die Beobachtung von Span- und Belastungssignalen. Beim kontinuierlichen Drehen kann Wärme an der Schneide verbleiben, während Fräsen oder unterbrochenes Bohren Wiedereingriffsbelastung und Leerlaufzeit mit sich bringt. Keine der beiden Bedingungen ist automatisch besser; die Geometrie des Bauteils und beobachtete Signale bestimmen den sichereren Fertigungsablauf.
Ein bohrtechnischer Vergleich aus einer einzelnen Quelle veranschaulicht diesen Zielkonflikt. Nach einem angegebenen Bohrweg von 8.800 mm in Inconel 718 wurde beim konventionellen Bohren eine Schneidkantentemperatur von 399 °C gemessen, beim unterbrochenen Bohren 361 °C. Die unterbrochene Strategie verbesserte den Zugang des Kühlschmiermittels, erhöhte aber die Vorschubkraft. Nach 10.480 mm war die Kontaktfläche an der Querschneide 55 % größer. Das entspricht einer gemessenen Differenz von 38 °C, etwa 9,5 % gegenüber 399 °C, innerhalb eines einzelnen Versuchs. Daraus ergibt sich weder ein Einstellwert für die Fertigung noch eine Zusage, dass Unterbrechungen die Werkzeugstandzeit verlängern.
399 °CSchneidkantentemperatur beim konventionellen Bohren
361 °CSchneidkantentemperatur beim unterbrochenen Bohren
8.800 mmBohrweg für den Temperaturvergleich
55 %größere Querschneiden-Kontaktfläche nach 10.480 mm
Die öffentlich zugängliche Bohrstudie enthält den Messvergleich; die Differenz von 38 °C gilt nur für diesen Versuch. NIST nennt eine weitere Einschränkung: Wenn die Schnittzeit im Verhältnis zur Leerlaufzeit sehr kurz ist, kann stark unterbrochenes Zerspanen Annahmen konventioneller Modelle zur regenerativen Stabilität verletzen. Stabilitätsdiagramme für ein bestimmtes Kontinuitätsmuster lassen sich möglicherweise nicht auf ein anderes übertragen.
| Schnittart | Thermische Belastung | Mechanische Belastung oder Wiedereingriffsbelastung | Erste Stellgröße | Zu prüfende Signale | Einschränkungen / ungeeignet für |
|---|---|---|---|---|---|
| Kontinuierliches Außendrehen | Anhaltender Kontakt | Gleichmäßige radiale und tangentiale Belastung | Schneidenzustand und Spansteuerung | Span, Freiflächenverschleiß, Maßtrend | Kein Modell für Querbohrungen oder unterbrochene Werkstückhaut |
| Plandrehen zur Mitte hin | Veränderliche Schnittgeschwindigkeit | Veränderliche Spanbildung | Werkzeugweg und Verhalten im Zentrum | Spanänderung, Oberflächenbeschaffenheit im Zentrum | Ein Durchmesser bildet nicht den gesamten Schnitt ab |
| Leichtes Umfangsfräsen | Abwechselnde Kühlphasen | Wiederholter Eintritt | Radialer Eingriff und Rundlaufabweichung | Verschleiß von Zahn zu Zahn, Geräusch | Nicht mit Vollnutfräsen gleichzusetzen |
| Vollnutfräsen | Eingeschränkter Span- und Kühlmittelzugang | Hoher Eingriff | Spanabfuhr | Wiederspanen, Belastung, Spannutverstopfung | Daten zum Umfangsfräsen sind nicht direkt übertragbar |
| Unterbrochenes Taschenfräsen | Abkühlung im Leerlauf zwischen den Kontakteingriffen | Stoß und Wiedereintritt | Schneidenpräparation und Werkzeugweg | Ausbrüche, Kerbposition, Vibration | Ein Patent oder Lieferantenversuch bewertet nicht alle Werkzeuge |
| Drehen über Querbohrungen | Wiederholter Warm-Kalt-Kontakt | Schneidenschock an der Unterbrechung | Eintrittsgeometrie und Schneidenfestigkeit | Ausbrüche an der Unterbrechung, Grat | Die Standzeit beim kontinuierlichen Drehen ist nicht vorhersagbar |
| Flachbohren | Wärme nahe den Führungsfasen und der Querschneide | Risiko durch Vorschubkraft und Reiben | Zustand der Führungsfase und Kühlmittelzugang | Vorschubkraft, Spanform, Bohrungsmaß | Spantransport beim Tieflochbohren wird nicht abgebildet |
| Tieflochbohren | Eingeschränkte Spanabfuhr und Kühlmittelzufuhr | Belastung durch Stange, Führung und Ausrichtung | Spanabfuhr und Ausrichtung | Drehmoment, Vorschubkraft, Geradheit, Späne | Einstellwerte für Flachbohrungen sind kein ausreichender Nachweis |
| Schleifen nach der Wärmebehandlung | Örtliche Erwärmung der Oberfläche | Schleifkontakt und Zustand der Schleifscheibe | Zustand der Schleifscheibe und Prüfung auf thermische Schäden | Schleifbrand, Eigenspannung, Maß, Staubkontrolle | Kein Ersatz für einen Plan zur Oberflächenintegrität |
5. Werkzeugwerkstoff, Schneidengeometrie und Beschichtung als System auswählen
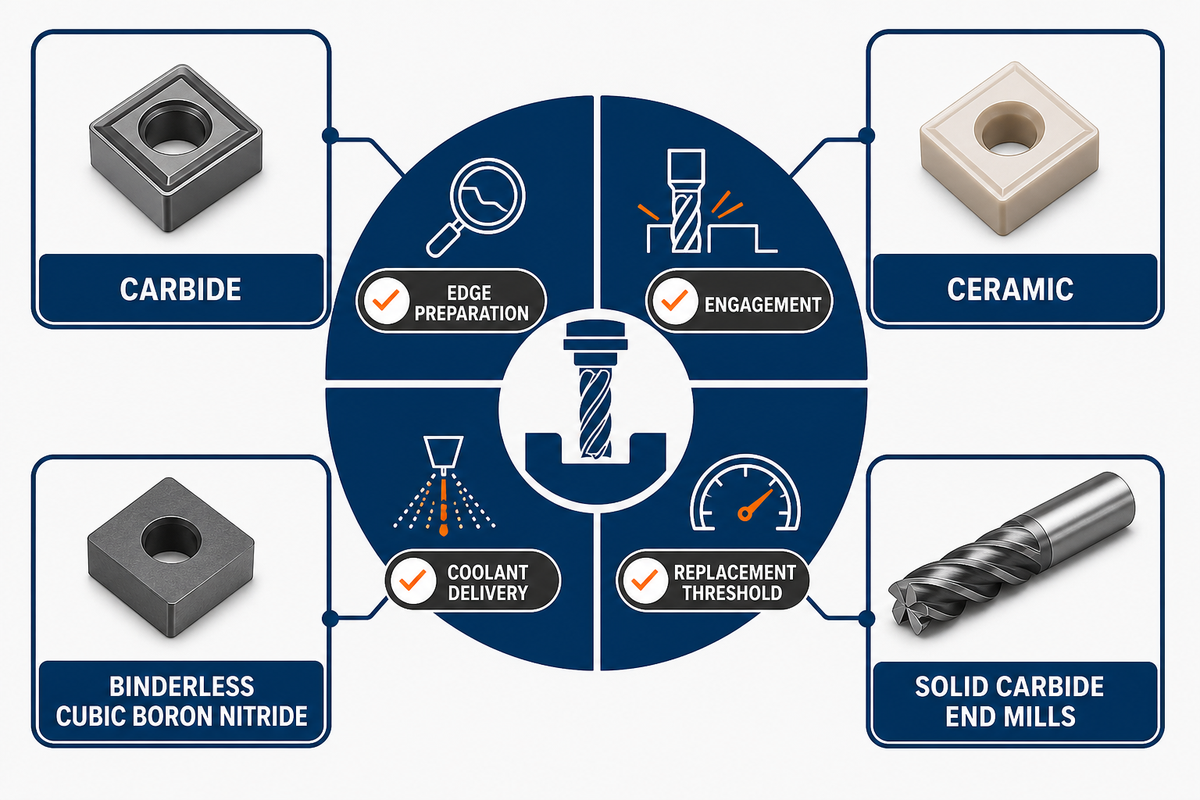
Ein Inconel-Schneidwerkzeug ist ein System aus Substrat, Schneidenpräparation, Span- und Freiwinkelgeometrie, Beschichtung, Halter, Rundlaufabweichung, Eingriff, Kühlschmierstoffzufuhr und Wechselgrenze. Eine Bezeichnung wie Hartmetall, Keramik, kubisches Bornitrid oder Aluminiumnitrid-Titanbeschichtung kann ohne Angaben zu Arbeitsgang, Werkstoffzustand, Schnittkontinuität und Ausfallart keinen Erfolg vorhersagen.
Schärfere Schneiden können Reiben und Kraft verringern. Bei einer Unterbrechung kann jedoch eine unzureichende Schneidenfestigkeit das Ausbruchrisiko erhöhen. Verrundete oder präparierte Schneiden können länger halten, dabei aber Kontakt, Wärme und fertige Oberfläche verändern. Der begutachtete Literaturüberblick zu Inconel 718 zeigt diesen Zielkonflikt: Eine Schneidengestaltung kann die Werkzeugstandzeit verlängern und unter anderen Bedingungen zugleich die Oberflächenintegrität beeinträchtigen.
Auch bei Patenten sind dieselben Nachweise erforderlich. Laut öffentlichem Register zu US11389879B2 ist Maryam Aramesh die Erfinderin und McMaster University sowohl die aktuelle als auch die ursprüngliche Inhaberin des Patents für das Konzept einer ultrasoften Beschichtung. Der beschriebene Versuchsaufbau nennt 50 m/min, 0,1 mm/rev, 0,15 mm Schnitttiefe, 0,3 mm Freiflächenverschleiß als Ausfallgrenze und einen Eckenradius von 0,4 mm. Diese Werte beschreiben den Patentversuch und sind keine Empfehlung. Das Register belegt die Zuordnung und einen beanspruchten Versuchsaufbau, nicht die allgemeine Leistungsfähigkeit, die Handlungsfreiheit oder eine Rangfolge von Drehen, Fräsen, Bohren und Schleifen. Auch die genannten 50 m/min gelten ausschließlich für diesen Patentversuch.
- Hartmetall: Legierungssorte, Geometrie, Beschichtung, Schneidenpräparation und den Eingriff festlegen, dem das Werkzeug standhalten muss.
- Keramik: Wärmestrategie, Schnittkontinuität, Schneidenpräparation und planbaren Werkzeugwechsel bewerten. „Keramik“ nicht als einheitliches Verhalten behandeln.
- Binderloses kubisches Bornitrid: Die Fertigungsablaufstudie von 2026 als begrenzten Vergleich ansehen, nicht als Empfehlung für die gesamte Werkstofffamilie.
- Vollhartmetall-Schaftfräser: Vor einer Erhöhung der Schnittwerte Spannutraum, radialen Eingriff, Reichweite, Rundlaufabweichung und Spanabfuhr prüfen.
Wechselregel: Den Zustand der Schneide, bei dem der Versuch endet, vorab festlegen – bevor Maßabweichung, Oberflächenschaden oder zufälliger Bruch darüber entscheiden.
6. Evidenzbasierten Rahmen für Schnittwerte und Kühlung festlegen
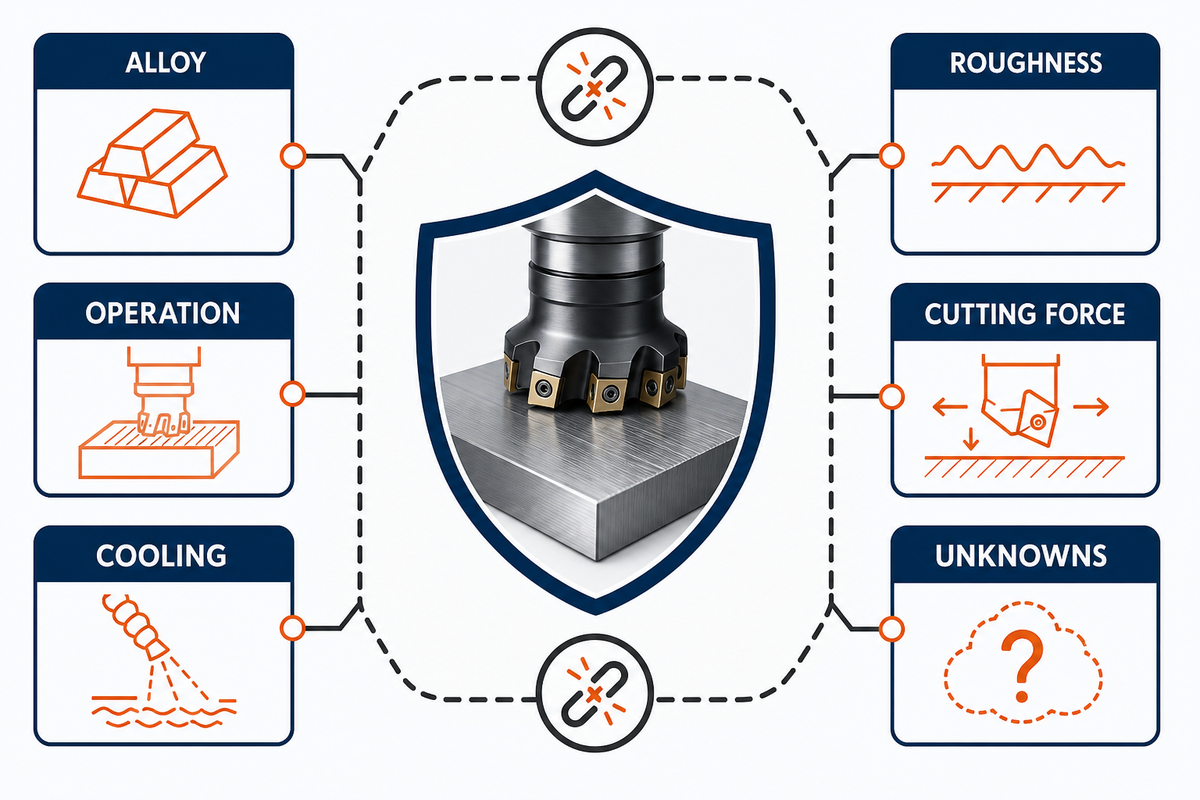
Veröffentlichte Schnittgeschwindigkeiten und Vorschübe ergeben nur dann einen möglichen Ausgangsrahmen, wenn die Quelle Legierung, Fertigungsablauf, Zustand, Arbeitsgang, Werkzeug, Schneide, Eingriff, Kühlschmiermittel, Steifigkeit, Messergebnis und Ausfallsignal angibt. Fehlende Angaben bleiben unbekannt. Ein erfolgreicher Wert aus einem einzelnen Planfräsversuch ist keine allgemeine Empfehlung für Inconel 718 oder Inconel 625.
Eine fachbegutachtete Planfrässtudie ist ein nützliches konkretes Beispiel, gerade weil ihre Zahlen an den Versuch gebunden bleiben. Bei den angegebenen 100 m/min und 0,15 mm/tooth unter der untersuchten gekühlten Minimalmengenschmierung berichtete die Studie eine Rauheit von 0,221 µm und eine Schnittkraft von 163 N. Die Angaben zur Werkzeugstandzeit widersprechen sich in Zusammenfassung beziehungsweise Schlussfolgerung und im Ergebnisteil. Deshalb nennt dieser Leitfaden keinen Standzeitwert, statt einen intern widersprüchlichen Bericht in einen Einstellwert für die Fertigung umzudeuten.
| Nachweisfeld | Veröffentlichter Versuchsdatensatz | Prüffrage zur Übertragbarkeit | Entscheidung |
|---|---|---|---|
| Legierung | Inconel 718 | Hat das vorgesehene Halbzeug dieselbe Werkstoffsorte? | Keine Übertragung auf Inconel 625 allein aufgrund der Familienbezeichnung |
| Arbeitsgang | Planfräsen | Hat der vorgesehene Schnitt denselben Eingriff? | Keine direkte Übertragung auf Drehen oder Bohren |
| Schnittgeschwindigkeit | 100 m/min | Stimmen Werkzeug, Schneide, Kontakt und Kühlung überein? | Erst nach allen Prüfungen als möglicher Wert geeignet |
| Vorschub | 0,15 mm/tooth | Stimmen Rundlaufabweichung und tatsächliche Spanlast überein? | Nicht losgelöst vom Fräser betrachten |
| Kühlung | Gekühlte Minimalmengenschmierung | Lassen sich Zufuhr, Temperatur und Nebelkontrolle reproduzieren? | Kein Austausch allein aufgrund der Bezeichnung |
| Angabe zur Werkzeugstandzeit | Nicht berücksichtigt | Verwenden Ergebnisse und Schlussfolgerung denselben Standzeitkennwert? | Abschnitte der Arbeit widersprechen sich; kein Wert wird übertragen |
| Rauheit | 0,221 µm | Stimmen Messgerät, Messort, Grenzwellenlänge und Oberflächenfunktion überein? | Keine Aussage zu Toleranz oder Oberflächenintegrität |
| Schnittkraft | 163 N | Stimmen Dynamometer und Eingriff überein? | Nicht als Zusicherung der Maschinenbelastung verwenden |
| Unbekannte Angaben | Jedes nicht reproduzierte Feld | Lässt sich die Lücke durch einen kontrollierten Versuch schließen? | Bis zur Messung als unbekannt behandeln |
Eine fundierte Übertragungsentscheidung skaliert 100 m/min oder 0,15 mm/tooth nicht mit einem pauschalen Prozentsatz. Sie stellt den Quelldatensatz dem vorgesehenen Prozess gegenüber, kennzeichnet Abweichungen und entwickelt anschließend einen konservativen, kontrollierten Versuch mit vorab festgelegten Abbruchsignalen. Dabei werden Spanform, Schneidenverschleiß, Belastung, Rauheit und Maß erfasst. Jeweils nur eine Eingangsgröße wird verändert, und das verworfene Ergebnis bleibt als Nachweis erhalten.
Die Zufuhr von Kühlschmierstoff und die Kontrolle von Aerosolen am Arbeitsplatz sind getrennte Pflichten. Eine NIOSH-Bewertung einer CNC-Abteilung stellte Aerosole von Metallbearbeitungsflüssigkeit in der Luft, unzureichende Einhausung an einer Maschine und uneinheitliche Verwendung von Nebelabscheidern fest. Diese Beobachtung aus der Praxis begründet eine klare Einschränkung: Der Zustand des Kühlschmierstoffs aus dem Versuch darf nur unter den qualifizierten Wartungs- und Arbeitshygienekontrollen des Fertigungsstandorts reproduziert werden. Daraus ergibt sich keine allgemeingültige Expositionsschätzung.
7. Dünne Wände, Austrittskanten und die fertige Oberfläche schützen
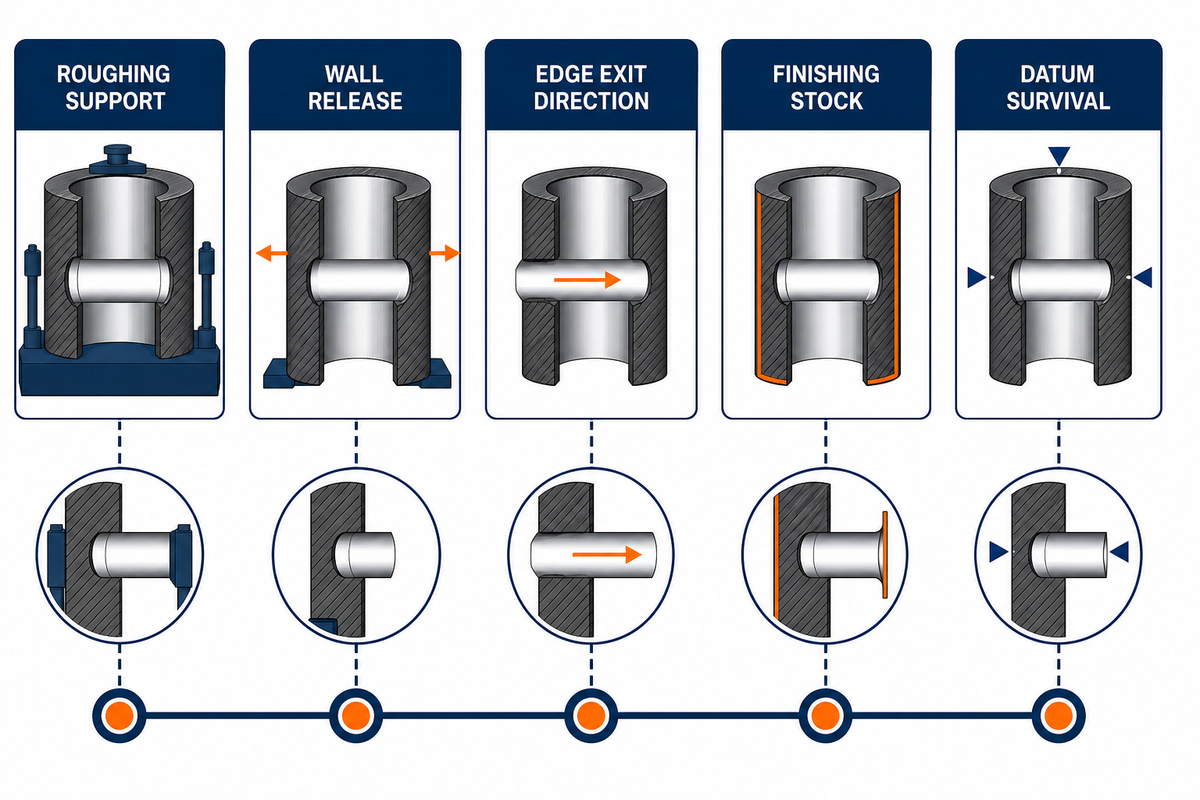
Dünne Wände, große Auskraglängen, Austrittskanten, gratempfindliche Kreuzungen und ermüdungskritische Oberflächen beeinflussen den Fertigungsablauf, weil Steifigkeit, Freigabe, Schnittrichtung und Beschaffenheit der Randschicht zu Abnahmekriterien werden. Dieser Parameterbereich bedeutet auch, dass niedrige Rauheitswerte allein nicht belegen, dass Eigenspannungen, verfestigte Randschichten, Verformungen, Gratzustand oder die endgültige Bauteilgeometrie akzeptabel sind.
Gehen Sie vom fertigen Geometrieelement aus und planen Sie rückwärts. Legen Sie fest, wo das Werkstück beim Schruppen abgestützt werden kann, wann die Wand freigegeben wird, in welche Richtung die Schneide austritt, wie viel Aufmaß für die Endbearbeitung verbleibt und ob der Bezug einen Wechsel der Spannvorrichtung übersteht. Große Auskraglängen und unzureichende Abstützung können dazu führen, dass selbst eine scheinbar geringe Schnitttiefe Verformungen oder Rattern verursacht.
Stellen Sie sich eine dünne Ringwand mit einer Querbohrung nahe der fertigen Kante vor. Beim kontinuierlichen Drehen bleibt der Kontakt stabil, bis das Werkzeug die Unterbrechung erreicht. Dann kommen Eintritt, Austritt, Gratbildung und die lokale Nachgiebigkeit der Wand hinzu. Beim praktischen Fertigungsablauf muss geklärt werden, welches Geometrieelement zuerst bearbeitet wird, wie die Wand in jeder Phase abgestützt ist, wo die Schneide austritt und welcher Zustand für die Prüfung maßgeblich ist. Eine Änderung der Schnittgeschwindigkeit allein behebt keinen Fehler in der Bearbeitungsreihenfolge oder der Abstützung.
Für die Oberflächenbeschaffenheit müssen eigene Abnahmekriterien festgelegt werden. Geben Sie den Rauheitskennwert, die Messrichtung, die Messstelle und die Messbedingungen an. Prüfungen auf Grate, Kanten, Eigenspannungen oder den Zustand der Randschicht ergänzen Sie nur, wenn Funktion, technische Zeichnung oder Qualitätsplanung dies verlangen. Die Fertigungsablaufstudie von 2026 stellte bei ihren Bedingungen für Alloy 718 unterschiedliche Eindringtiefen der Eigenspannungen und plastische Verformungen fest. Das spricht dagegen, die Rauheit als vollständige Beschreibung der Oberfläche zu behandeln.
Wann Sie keinen niedrigeren Rauheitswert anstreben sollten: Brechen Sie ab, wenn sich dadurch Wandbewegung, Kantenbeschaffenheit, thermische Schädigung oder das Risiko von Schäden unter der Oberfläche verschlechtern. Ob ein niedrigerer arithmetischer Rauheitswert tatsächlich besser ist, bestimmen Funktion und technische Zeichnung.
8. Werkzeugverschleiß, Grate, Rattern und Maßabweichungen erkennen
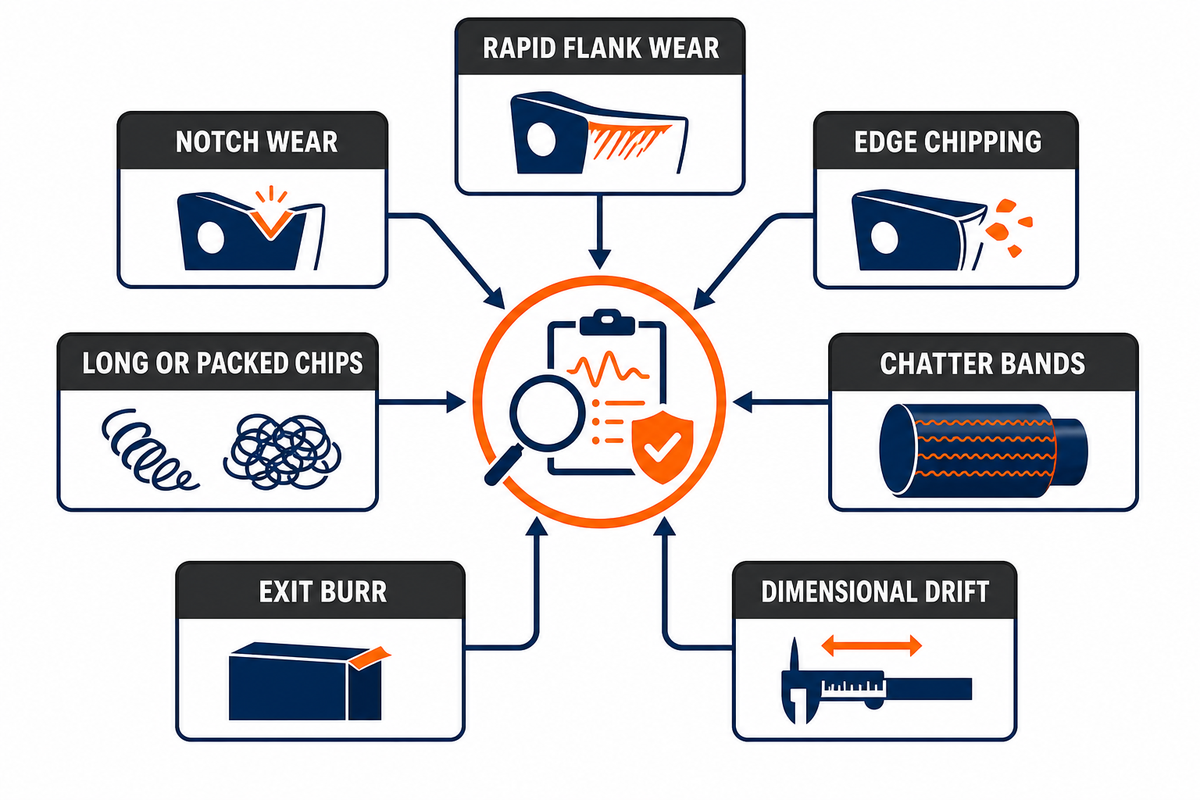
Bei der Fehlerdiagnose der Inconel-Bearbeitung führt der Weg vom einzelnen Symptom über mehrere plausible Mechanismen zu mindestens 2 unterscheidenden Beobachtungen, einer begrenzten Änderung und einer unabhängigen Prüfung. Beobachtungen zu Freiflächenverschleiß, Kerbverschleiß, Ausbrüchen, Graten, Rattern, Spanveränderungen und Maßabweichungen dienen dabei als Indizien. Keines davon weist für sich allein auf eine eindeutige Ursache hin.
Die Sensorfusionsstudie des NIST ergab, dass kein einzelner Sensor auf alle überwachten Zerspanungsphänomene reagierte, während eine Kombination von Sensoren Spansegmentierung, Spanbruch und vibrationsbedingte Ereignisse abdeckte. Ein weiterer NIST-Bericht zur Prüfung in Intervallen unterscheidet Prozessfehler, die bei einer Prüfung vor der Endbearbeitung direkt an der Maschine sichtbar sind, von Maschinengeometriefehlern, die eine unabhängige Messung erfordern.
| Symptom | Mögliche Mechanismen | Beobachtung 1 | Beobachtung 2 | Eine begrenzte Änderung | Unabhängige Prüfung | Einschränkungen / ungeeignet für |
|---|---|---|---|---|---|---|
| Schneller Freiflächenverschleiß | Wärme, Abrasion, ungeeigneter Schneidenzustand | Verschleißbild in festgelegten Intervallen | Verlauf von Belastung und Span | Einen Parameter der Kühlung oder des Werkzeugeingriffs ändern | Schneide erneut prüfen | Beschichtungsversagen nicht voraussetzen |
| Kerbverschleiß | Tiefengrenze, verfestigte Randschicht, Oxidation, Spanberührung | Lage der Kerbe | Schnitttiefe und Aufmaßverlauf | Eine Eingriffsgrenze verschieben | Lage der Kerbe vergleichen | Keine allgemeingültige Änderung der Schnitttiefe |
| Schneidenausbrüche | Schlag, Rundlaufabweichung, instabile Schneide, Rattern | Schäden Zahn für Zahn | Aufzeichnung von Eintritt und Schwingungen | Eintrittsbahn oder Schneidkantenpräparation ändern | Alle Zähne prüfen | Rundlaufabweichung nicht durch eine stabilere Schneide kaschieren |
| Aufgebautes Material | Anhaften, instabiler Schneidzustand, Schneidenschäden | Mikroskopische Prüfung der Schneide | Aufgerissene Oberfläche und Span | Einen Parameter der Schneide oder des Schneidzustands ändern | Prüfung auf Werkstoffübertrag | Ein Belag ist nicht automatisch ein Beschichtungsverlust |
| Lange oder gepackte Späne | Spanbruchversagen, verstopte Nut, unterbrochene Kühlmittelzufuhr | Spanform und -farbe | Nuten oder Bohrung prüfen | Einen Parameter der Spansteuerung ändern | Spanabfuhr bestätigen | Kürzere Späne sind kein Beleg für eine gute Oberflächenbeschaffenheit |
| Unerwartete Segmentierung | Lokalisierte Scherung, Bruch, Zustandsänderung | Segmentabstand | Kraft- oder Schwingungsverlauf | Einen Parameter des Werkzeugeingriffs ändern | Oberfläche und Schneide prüfen | Kann die Spanabfuhr verbessern, aber die Genauigkeit verschlechtern |
| Rattermarken | Systemschwingungsform, zeitweise Stabilität, Auskraglänge, Rundlaufabweichung | Frequenz oder Geräusch | Reaktion von Werkzeug und Spannvorrichtung | Einen dynamischen Parameter ändern | Unabhängige Prüfung der Oberfläche | Ein herkömmliches Stabilitätsdiagramm ist bei einer Unterbrechung möglicherweise nicht anwendbar |
| Austrittsgrat | Austrittsrichtung, Schneidenverschleiß, nachgiebige Wand, Zustand des Halbzeugs | Lage und Ausrichtung des Grats | Zustand von Schneide und Abstützung | Austrittsbahn oder Abstützung ändern | Grat und Geometrieelement messen | Entgraten kann Schäden unter der Oberfläche nicht beheben |
| Maßabweichung | Verschleiß, Verformung, thermischer Zustand, Bezug, Maschinengeometrie | Verlaufsmessung an der Maschine | Unabhängige Messung | Eine bestätigte Fehlerquelle ändern | Bezug und Geometrie erneut prüfen | Vor der Ursachenabgrenzung nicht kompensieren |
Die Tabelle dient der Diagnose, nicht als Anleitung zur Fehlerbehebung. Für jedes Symptom sind 2 Beobachtungen aufgeführt, da es mehrere mögliche Mechanismen gibt, die ein einzelnes Symptom erklären können.
Tun
- Schneide in festen Intervallen fotografieren oder vermessen.
- Span, Belastung, Geräusch, Oberfläche und Maß gemeinsam dokumentieren.
- Eine begrenzte Variable ändern.
- Mit einer unabhängigen Messung verifizieren.
Nicht tun
- Aus einem einzelnen Symptom auf eine Ursache schließen.
- Vorschub, Geschwindigkeit, Kühlmittel, Werkzeug und Spannvorrichtung gleichzeitig ändern.
- Maßabweichungen kompensieren, bevor die Fehlerquelle eingegrenzt ist.
- Eine erfolgreiche Korrektur als allgemeine Regel für eine ganze Bauteilfamilie übernehmen.
9. Der Evidenzrahmen für Parameter: Was lässt sich auf andere Aufspannungen übertragen?
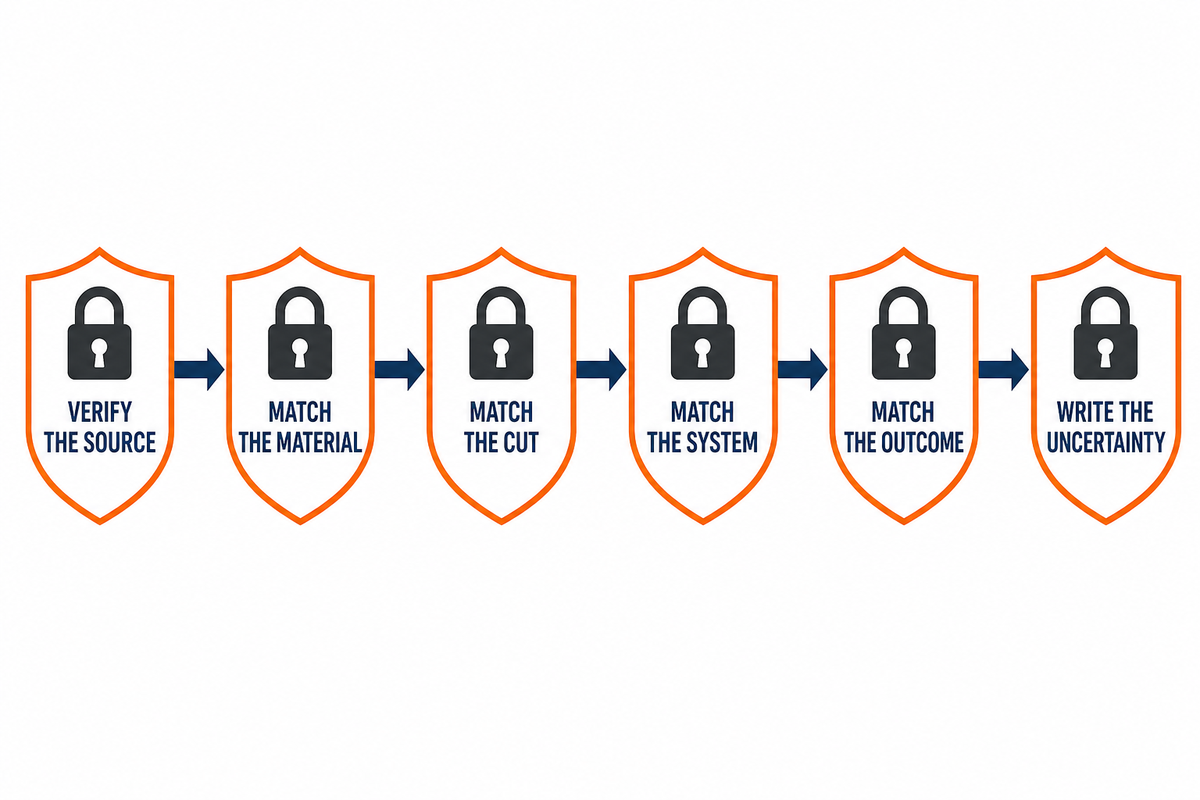
Ein Zerspanungsergebnis lässt sich nur insoweit übertragen, wie sein Evidenzrahmen mit der nächsten Aufspannung übereinstimmt. Die Methode vom Symptom zur Evidenz legt den Mindestumfang des Vergleichs fest: Quellenqualität, Legierung, Fertigungsablauf, Ausgangsgefüge, Zustand, Produktform, Arbeitsgang, Werkzeug, Eingriff, Kühlmittel, Kontext von Maschine und Spannvorrichtung, Messergebnis, Unsicherheit und die aktuelle Revision jeder zitierten Spezifikation.
Bewerten Sie jedes Feld als übereinstimmend, abweichend oder unbekannt. Eine Abweichung schließt die Übertragung nicht automatisch aus, muss aber in eine Prüfungsfrage münden. Ein unbekannter Wert ist kein sicherer Wert und sollte nicht stillschweigend durch einen vermeintlich ähnlichen ersetzt werden. Bei einer stabilen Suchanfrage mit geringem Volumen ist dieser Ansatz nützlicher als eine Marktprognose, weil er eine technische Entscheidung für heute ermöglicht.
- Quelle prüfen: feststellen, ob es sich um einen offiziellen Datensatz, eine begutachtete Studie, einen Praxisbericht aus der Industrie, eine Forumsbeobachtung oder eine Patentbehauptung handelt.
- Werkstoff abgleichen: Werkstoffsorte, Fertigungsablauf, Produktform, Wärmebehandlung, Ausgangsgefüge und Härtenachweise vergleichen.
- Schnitt abgleichen: Arbeitsgang, Werkzeugsystem, Schnitttiefe, radialen Eingriff, Eintritt, Austritt und Spanbahn vergleichen.
- System abgleichen: Werkzeughalter, Rundlaufabweichung, Maschine, Spannvorrichtung, Auskraglänge, Kühlung, Filtration und Messverfahren vergleichen.
- Ergebnis abgleichen: Kriterium für die Werkzeugstandzeit, Kraftmesskanal, Rauheitsmessverfahren, Maßzustand und Anforderungen an die Oberflächenintegrität vergleichen.
- Unsicherheit dokumentieren: jedes nicht angegebene Feld kennzeichnen, einen kontrollierten Versuch planen und erfolgreiche wie verworfene Ergebnisse aufbewahren.
Die Aktualität von Spezifikationen gehört ebenfalls in denselben Evidenzrahmen. B637-26 löste die ursprüngliche Annahme ab, B637-23 sei aktuell, während AMS5662P und AMS5663P weiterhin unterschiedliche Zustandsformulierungen enthalten. Eine ohne Ausgabe, Geltungsbereich und bestellte Anforderungen übernommene Bezeichnung kann den Werkstoffbrief präzise erscheinen lassen, obwohl der tatsächliche Zustand ungeklärt bleibt.
Gemessene Beispiele getrennt halten: Der Bohrdatensatz enthält 399 °C, 361 °C, 38 °C, 9,5 %, eine Temperaturvergleichsstrecke von 8.800 mm und einen um 55 % größeren Kontakt an der Querschneide nach 10.480 mm. Im Datensatz zum Planfräsen bleiben 100 m/min, 0,15 mm/Zahn, 0,221 µm und 163 N erhalten; die intern widersprüchliche Werkzeugstandzeitangabe der Studie bleibt unberücksichtigt. Werden beide Datensätze zu einem einzigen Prozessfenster zusammengeführt, gehen die Unterschiede zwischen Werkzeugen, Arbeitsgängen, Kühlmethoden und Messergebnissen verloren.
Wichtigste Erkenntnis
Ein Wert ohne Bezug zu seinem Fertigungsablauf, Schneidsystem, Messergebnis und seiner Unsicherheit ist keine übertragbare Ausgangsregel.
10. Wann allgemeine Empfehlungen enden: Prüfung anhand der technischen Zeichnung
Allgemeine Empfehlungen enden, wenn eine Entscheidung von Bauteilgeometrie, Genehmigung für den Werkstoffwechsel, Einsatz bei hohen Temperaturen oder in korrosiver Umgebung, Geltungsbereich eines Druckregelwerks, kritischen Oberflächen, Qualifizierung von Sonderverfahren, Prüfumfang oder Abnahmekriterien abhängt. Für solche Fragen müssen die zuständigen Stellen für technische Zeichnung, Werkstoff, Konstruktion, Qualität, Regelwerk und Fertigung einbezogen werden, statt sich auf einen allgemeinen Artikel zur Zerspanung zu verlassen.
Ein offizieller Konformitätsleitfaden von ASME und National Board zeigt die Grenzen auf. Die Konformität kann Werkstoff, Konstruktion, Fertigung, Untersuchung, Prüfung, Kennzeichnung, Nichtkonformität und Datenberichte umfassen. Ein maßhaltig gefertigtes Bauteil erfüllt diese getrennten Anforderungen nicht automatisch.
Die Arbeitssicherheit in der Fertigung fällt ebenfalls nicht unter das Parameterdiagramm. Maßnahmen für Schleifstaub, Zerspanungsaerosole, Flüssigkeiten, Schutzvorrichtungen und persönliche Schutzausrüstung müssen aus dem qualifizierten Sicherheits- und Arbeitshygieneprogramm des Betriebs hervorgehen, nachdem die konkrete Tätigkeit bewertet wurde. Dieser Leitfaden zur Zerspanung schätzt keine Exposition ein und gibt keine Empfehlungen zu medizinischen Maßnahmen, Expositionsgrenzwerten oder Schutzausrüstung.
Wenn es nicht mehr um allgemeine Erkenntnisse, sondern um kundenspezifische Inconel-Bauteile, ein CNC-Präzisionsangebot, eine konkrete technische Zeichnung, den Werkstoffzustand, den Fertigungsablauf, einen Prüfplan oder eine kommerzielle Anfrage geht, verwenden Sie die Seite zum Fertigungsumfang für kundenspezifische Inconel-Bauteile. Dort geht es um Fertigungsmöglichkeiten, Angebote, Lieferzeiten und die Prüfung technischer Zeichnungen. Diese Module werden in diesem Leitfaden nicht wiederholt.
Häufig gestellte Fragen
Wie wird Inconel zerspant?
Kurzantwort
Legen Sie vor der Zerspanung von Inconel zunächst Legierung, Fertigungsablauf, Produktform, Zustand, Ausgangsgefüge, Geometrieelement, Werkzeugsystem, Eingriff, Kühlung und Abnahmekriterien fest. Wählen Sie den Arbeitsgang anhand von Kontinuität, Auskraglänge, Austritt und Spanbahn. Sorgen Sie für einen nachweislich wirksamen Spanbildungsvorgang und beobachten Sie Schneide, Span, Belastung, Geräusch, Oberfläche und Maß gemeinsam. Ändern Sie jeweils nur eine begrenzte Variable, legen Sie eine schriftliche Abbruchregel fest und bestätigen Sie das Geometrieelement durch eine unabhängige Messung. Ein allgemeines Diagramm mit Schnittgeschwindigkeit und Vorschub ersetzt keinen kontrollierten Versuch.
Welche Oberflächenbeschaffenheiten sind bei zerspantem Inconel üblich?
Kurzantwort
Für alle zerspanten Inconel-Bauteile gibt es keine einheitliche Standardoberflächenbeschaffenheit. Technische Zeichnung und Funktion sollten den Rauheitskennwert, Messrichtung und Messstelle, Zustand von Kanten und Graten, Beschichtung oder Nachbearbeitungszustand sowie etwaige Anforderungen an Eigenspannungen oder den Zustand der Randschicht festlegen. Ein niedriger Rauheitswert allein belegt weder die Oberflächenintegrität noch das Ermüdungsverhalten, die Dichtwirkung oder die Abnahme im montierten Zustand.
Ist Inconel 718 schwer zu zerspanen?
Kurzantwort
Inconel 718 gilt üblicherweise als schwer zerspanbar, weil es seine Festigkeit beibehält, Wärme konzentriert, sich durch Kaltverfestigung verfestigt und Anhaften, Kerbverschleiß sowie Schneidenschäden begünstigen kann. Der Schwierigkeitsgrad hängt weiterhin vom Fertigungsablauf, Wärmebehandlungszustand, der Produktform, dem Geometrieelement und dem Arbeitsgang ab. Es darf nicht vorausgesetzt werden, dass sich gewalzter, pulverbettgeschmolzener, unbearbeitet additiv gefertigter, heißisostatisch gepresster, lösungsgeglühter und ausscheidungsgehärteter Werkstoff gleich verhält. Selbst bei gleicher chemischer Zusammensetzung kann das Ausgangsgefüge Härte, Spanbildung, Werkzeugverschleiß, Rauheit, Eigenspannungen und Verformungen unter der Oberfläche verändern. Vergleichen Sie den genauen Evidenzrahmen, bevor Sie ein Prozessfenster übernehmen.
Ist Inconel schwerer zu zerspanen als Titan?
Kurzantwort
Eine allgemeine Rangfolge für ganze Werkstofffamilien ist nicht zuverlässig. Vergleichen Sie stattdessen die genauen Legierungen, Zustände, Geometrieelemente, Arbeitsgänge, Werkzeugsysteme und Abnahmekriterien, anstatt einen allgemeinen Zerspanbarkeitswert zu übertragen.
Kann man Inconel 3D-drucken?
Kurzantwort
Ausgewählte Inconel-Legierungen lassen sich additiv fertigen. Fertigungsablauf, Bauausrichtung, Porosität, heißisostatisches Pressen, Wärmebehandlung, Aufmaß und Ausgangsgefüge beeinflussen jedoch die Endbearbeitung. Der Vergleich zu Alloy 718 von 2026 ergab unterschiedliche Reaktionen bei der Zerspanung und Oberflächenintegrität für unbearbeitete additive, nachbearbeitete und gewalzte Werkstoffzustände. Die kleinen Stichproben und kurzen Schnittlängen schränken die Übertragbarkeit ein. Daher wird der additive Fertigungsablauf in diesem Leitfaden als Eingangsgröße des Evidenzrahmens behandelt, nicht als vollständige Prozessspezifikation für die additive Fertigung oder als allgemeingültige Werkzeugempfehlung.
Welche Schnittparameter sollte ich für Inconel 718 verwenden?
Kurzantwort
Allein anhand der Werkstoffsorte lässt sich kein Wert auswählen. Nutzen Sie eine dokumentierte Quelle, deren Fertigungsablauf, Zustand, Arbeitsgang, Werkzeug, Eingriff, Kühlung und Ausfallkriterium übereinstimmen. Führen Sie anschließend einen kontrollierten Versuch mit schriftlich festgelegten Abbruchsignalen durch.
So grenzen wir die Evidenz ab
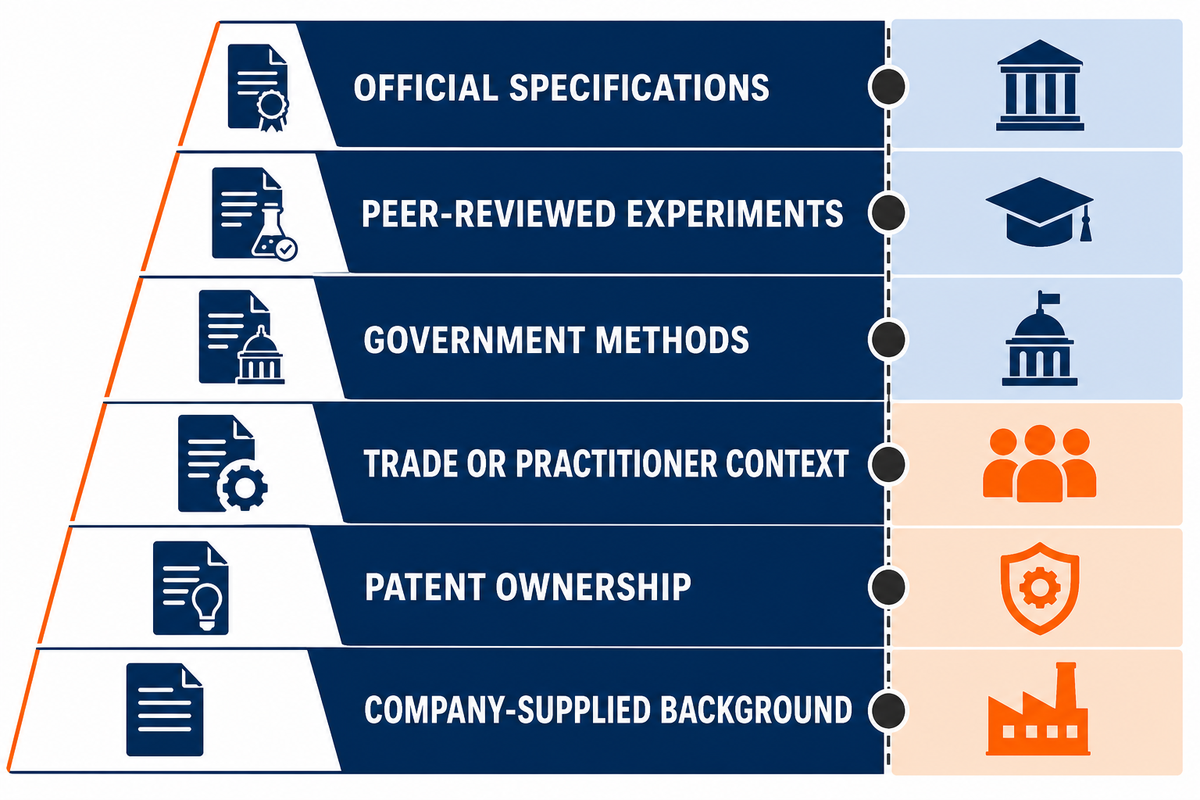
Bei der Evidenzmethode zur CNC-Bearbeitung von Inconel werden offizielle Spezifikationen, begutachtete Experimente, behördliche Verfahren, Kontext aus Industrie und Praxis, Patentinhaberschaft sowie vom Unternehmen bereitgestellte Hintergrundinformationen getrennt behandelt. Nach Angaben des Unternehmens fertigt Shanghai Zhenling Hardware Co., Ltd. seit 2006 nicht standardisierte Metallkomponenten. Dieses Unternehmensprofil belegt weder eine Inconel-Werkstoffsorte noch eine Toleranz, einen Zertifizierungsumfang, ein Prozessfenster oder ein Projektergebnis. Erfahren Sie mehr über Zhenling.
Referenzen und Quellen
- Werkzeugverschleiß bei der Zerspanung von Superlegierungen auf Nickelbasis Prozesse, MDPI
- Überblick über die Zerspanbarkeit von Inconel Werkstoffe, MDPI
- Katalogeintrag zu ASTM B637-26 ASTM International
- Eintrag zu SAE AMS5662 Alloy 718 SAE International
- Eintrag zu SAE AMS5663 Alloy 718 SAE International
- Zerspanbarkeit und Oberflächenintegrität von additiv gefertigtem Alloy 718 The International Journal of Advanced Manufacturing Technology
- Einfluss der Wärmebehandlung auf die Zerspanbarkeit von Inconel 718 Journal of Physics: Conference Series
- Spanbildungsmechanismus bei Inconel 718 Chinese Journal of Mechanical Engineering
- Unterbrochenes Bohren von Inconel 718 Produktionstechnik
- Stabilitätstheorie für unterbrochene Zerspanung National Institute of Standards and Technology
- Forschungsüberblick zu Inconel 718 ScienceDirect Topics
- Patenteintrag US11389879B2 Patentdatensatz der Vereinigten Staaten, gehostet von Google Patents
- Planfräsen von Inconel 718 mit gekühlter Minimalmengenschmierung Jurnal Tribologi
- Bericht zur Bewertung von Gesundheitsgefahren 2014-0050-3234 National Institute for Occupational Safety and Health
- Erkennung von Zerspanungsphänomenen durch Sensorfusion National Institute of Standards and Technology
- Kompensation von Fehlern, die bei der prozessbegleitenden Prüfung erkannt wurden National Institute of Standards and Technology
- ASME-Leitfaden zur Konformitätsbewertung American Society of Mechanical Engineers and National Board






