Kontaktieren Sie Zhenling

Aktualisiert im August 2026
5-Achs-CNC-Bearbeitung bezeichnet die koordinierte Steuerung von drei Linearachsen und zwei Rotationsachsen für die Relativbewegung zwischen Schneidwerkzeug und Werkstück. Auch wenn ein Fünf-Achs-Prozess gewählt wurde, beweist diese Bezeichnung weder, dass das ausgegebene NC-Programm zur Maschine passt, noch dass der beladene Arbeitsraum kollisionsfrei ist oder das fertige Geometrieelement den Anforderungen entspricht. Die Freigabekontrolle muss Maschinenmodell, Postprozessor, Programm, Aufspannung und Prüfprotokoll miteinander verknüpfen.
Dieser Leitfaden setzt nach der Auswahl der Prozessfamilie an.
Er erläutert, wie sich indexierte und simultane Bewegungen auf einer konkret benannten Maschine validieren lassen, wie Fehler an Rundachsen und bei der Synchronisierung kontrolliert werden, wie die Kette aus Postprozessor und Simulation qualifiziert wird und wie sich eine freigegebene Zeichnung bis zum Bauteilnachweis zurückverfolgen lässt. Er entscheidet weder, ob komplexe Bauteile auf einer 3-Achs-Maschine gefertigt werden sollten, noch vergleicht er Taktzeiten in der Automobilindustrie, schätzt Einsparungen durch eine einzige Aufspannung oder kürzere Aufspannzeiten, vergleicht Fertigungsabläufe mit weniger Achsen oder vereinheitlicht Angebotskosten. Hier wurden bereits alle fünf Achsen ausgewählt; nun muss der freigegebene, maschinenspezifische Prozess nachgewiesen werden.
Was die 5-Achs-CNC-Bearbeitung tatsächlich steuert
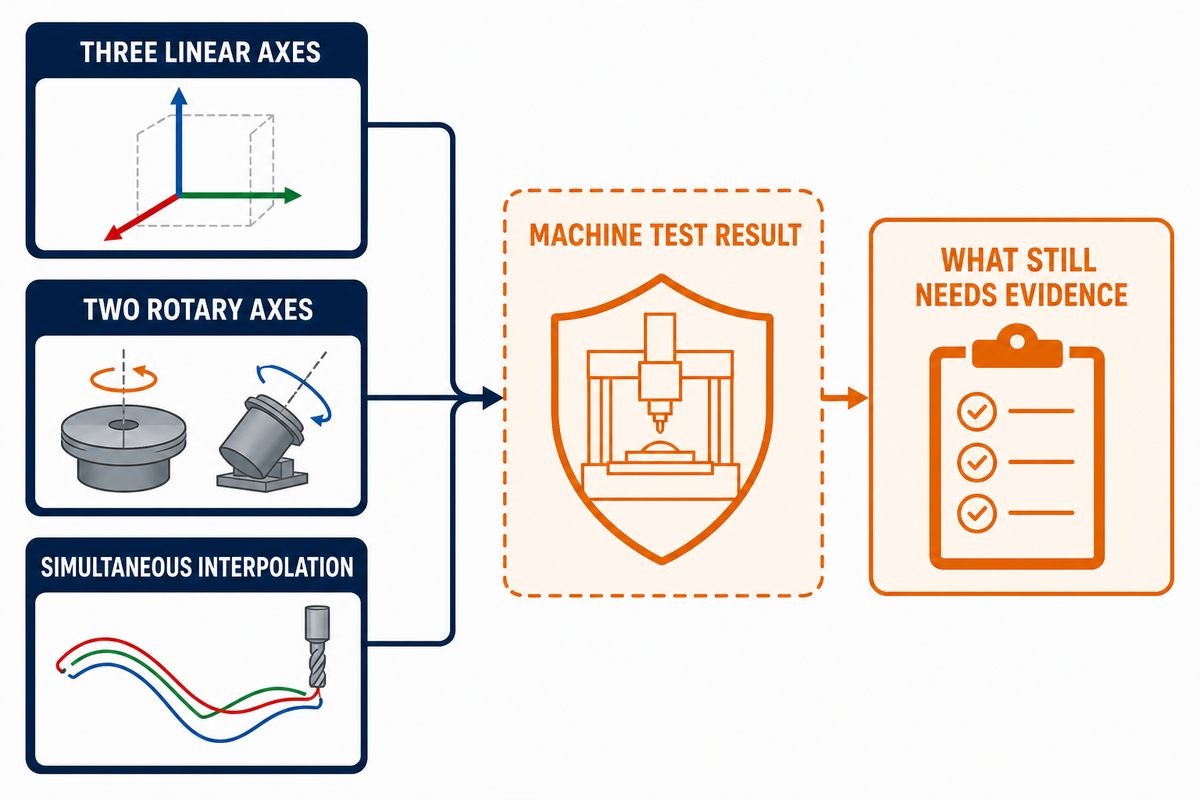
Fünf Achsen beschreiben eine koordinierte Relativbewegung, nicht eine festgelegte Maschinenbauart. Drei Linearachsen positionieren den Schneidpunkt in X, Y und Z. Zwei Rundachsen verändern die Ausrichtung zwischen Werkzeug und Werkstück. Diese Rundachsen können am Tisch, am Kopf oder jeweils auf einer Seite der kinematischen Kette angeordnet sein.
ISO 10791-6 gilt für Bearbeitungszentren mit drei Linearachsen und einer oder zwei Rundachsen und behandelt die kinematische Genauigkeit simultaner Bewegungen. Dieser Geltungsbereich ist relevant: Eine Prüfung koordinierter Bewegungen liefert unter festgelegten Bedingungen Aussagen über die Maschine. Für sich genommen beweist sie jedoch nicht, dass jedes Geometrieelement eines Bauteils des Käufers dessen Zeichnungsanforderung erfüllt.
Auch die koordinierte Fünf-Achs-Messtechnik des NIST behandelt kinematische Modelle, Prüfwerkstücke und Messverfahren als getrennte Bausteine des Nachweises der Maschinenleistung. Käufer sollten „fünf Achsen“ daher als Bewegungsfähigkeit verstehen, für die weiterhin ein bauteilspezifischer Prozessplan erforderlich ist.
Die Terminologie variiert. Eine Fünf-Achs-CNC-Maschine, 5-Achs-CNC-Fräsmaschine oder 5-Achs-Fräsmaschine wird auch als 5-Achs-Maschine bezeichnet. In der Werbung heißt es mitunter, diese Maschinen bewegten Werkzeuge entlang fünf verschiedener Achsen oder gleichzeitig entlang fünf verschiedener Achsen. Die technische Sprache ist präziser: Die numerische Computersteuerung koordiniert drei Linearachsen und zwei Rotationsachsen als Relativbewegung des Schneidwerkzeugs oder Werkstücks. Die Steuerung kann zwei zusätzliche Rundachsen in einem Rundtisch ansteuern; dazu gehören beispielsweise die Bezeichnungen A und C oder B und C. Die C-Achse ist häufig die Tischrotation, die umgangssprachlich als 5. Achse bezeichnet wird.
Such- und Verkaufsbegriffe sind weniger präzise. Beschreibungen stellen 5-Achs-Fräsen, simultanes 5-Achs-Fräsen oder die 5-Seiten-Bearbeitung der konventionellen Bearbeitung, traditionellen Fertigungsverfahren und 3-Achs-Maschinen gegenüber. Sie versprechen mitunter, komplexe Formen oder Bauteile und filigrane Geometrien zu bearbeiten, fünf Seiten eines Bauteils in einer Aufspannung zu fertigen, enge Toleranzen, präzise Bearbeitung, höhere Fertigungseffizienz oder Präzision und Effizienz zu erreichen. Solche Formulierungen nennen weder das Maschinenmodell noch den beladenen Arbeitsraum, den Änderungsstand des Postprozessors oder das Abnahmeverfahren. Jedes Bearbeitungszentrum benötigt weiterhin Nachweise für eine konkret benannte Konfiguration.
| Aussage | Was damit belegt ist | Was noch nachgewiesen werden muss |
|---|---|---|
| Drei Linearachsen plus zwei Rotationsachsen | Die Maschine kann eine Fünf-Achs-Relativpositionierung ansteuern | Zugänglichkeit im beladenen Zustand, Kollisionen und nutzbare Rundachsgrenzen |
| Simultane Interpolation | Linear- und Rundachsbewegungen können während eines Schnitts gleichzeitig erfolgen | Genauigkeit des Postprozessors, Umgang mit Singularitäten und Oberflächenergebnis |
| Vorschlag für eine einzige Aufspannung | Der Lieferant beabsichtigt, Umspannvorgänge zu reduzieren | Wiederherstellung der Bezüge, Spannstabilität und Zugänglichkeit für die Prüfung |
| Maschinenprüfergebnis | Leistung nach dem angegebenen Prüfverfahren | Konformität der tatsächlichen Geometrieelemente und des Werkstoffs des Käufers |
Ein Fünf-Achs-Prozessplan braucht daher eine maschinenspezifische Nachweiskette statt einer allgemeinen Angabe zur Achszahl. Als übergeordneter Kontext erläutert der Fräsprozess von der technischen Zeichnung bis zum geprüften Bauteil den Weg von der Definition bis zur Prüfung, ohne die folgenden Fünf-Achs-Kontrollen zu ersetzen.
Indexierte und simultane Bewegungen im Maschinenmodell validieren
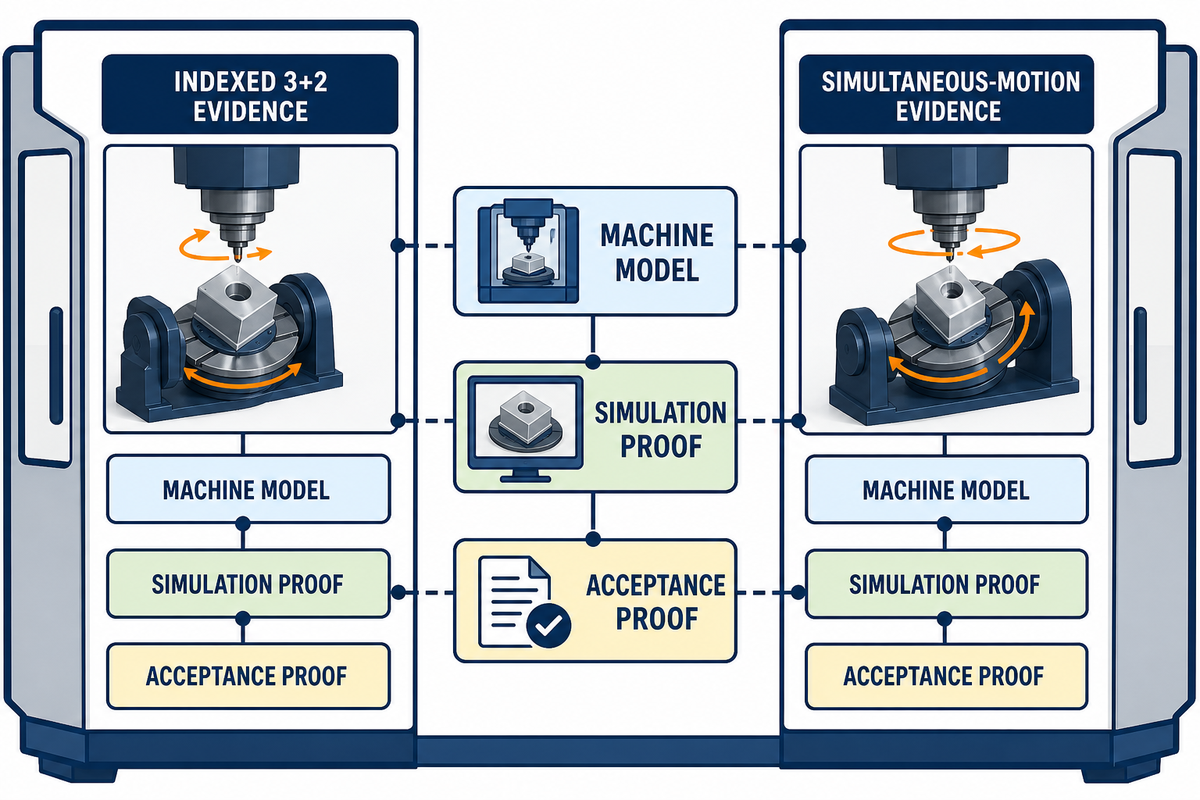
Indexierte 3+2-Bearbeitung und simultane Fünf-Achs-Bearbeitung sind zwei Betriebsarten innerhalb eines bereits gewählten Fünf-Achs-Prozesses. Bei der 3+2-Bearbeitung richten die Rundachsen das Werkstück oder Werkzeug aus, stoppen und halten den Winkel, während die Linearachsen schneiden. Bei simultaner Bearbeitung bewegen sich Linear- und Rundachsen während des Schnitts gemeinsam, um einen sich ändernden Werkzeugvektor beizubehalten.
Bei der Freigabe geht es nicht darum, welche Betriebsart fortschrittlicher klingt. Entscheidend ist, ob die ausgegebene Bewegung auf der konkret benannten Maschine gültig ist und ob der Abnahmeplan die Fehler erkennen kann, die diese Betriebsart verursachen kann.
| Kontrollpunkt | Nachweise für indexierte 3+2-Bearbeitung | Nachweise für simultane Bewegungen |
|---|---|---|
| Zustand der Rundachsen während des Schnitts | Angeforderter Winkel, Verriegelungszustand und Rückmeldung zur Ausrichtung | Koordinierter Linear- und Rundachsverlauf auf Basis des ausgegebenen NC-Programms |
| Maschinenmodell | Rundachsmitte, Grenzwerte, Spannvorrichtung, Halbzeug, Werkzeug und Halter | Dasselbe vollständige Modell sowie kinematisches Verhalten und Verhalten bei Singularitäten |
| Kontrolle der Übergänge | Sicheres Zurückziehen, Neuausrichtung, Spannzustand und Bezugskontinuität | An- und Ausfahrbewegung, Umkehr der Rundachse, Vorschubverhalten und Freiraum |
| Simulationsnachweis | Tatsächliche Postprozessor-Ausgabe für alle indexierten Bewegungen | Tatsächliche Postprozessor-Ausgabe für den gesamten koordinierten Bewegungsablauf |
| Abnahmenachweis | Beziehung zwischen Ausrichtungen, verknüpft mit den Bezügen der technischen Zeichnung | Kontur- oder Ausrichtungsergebnis, verknüpft mit Modell und Bezugssystem |
Ein Bauteil kann beide Betriebsarten erfordern. Bei der Programmfreigabe sollte die Betriebsart für jeden Arbeitsgang benannt werden. Maschinen- und Postprozessor-Identität müssen übereinstimmen und für jedes durch einen Arbeitsgang erzeugte Geometrieelement muss ein Messverfahren vorgesehen sein.
Vollständiges Maschinenmodell im beladenen Zustand erstellen
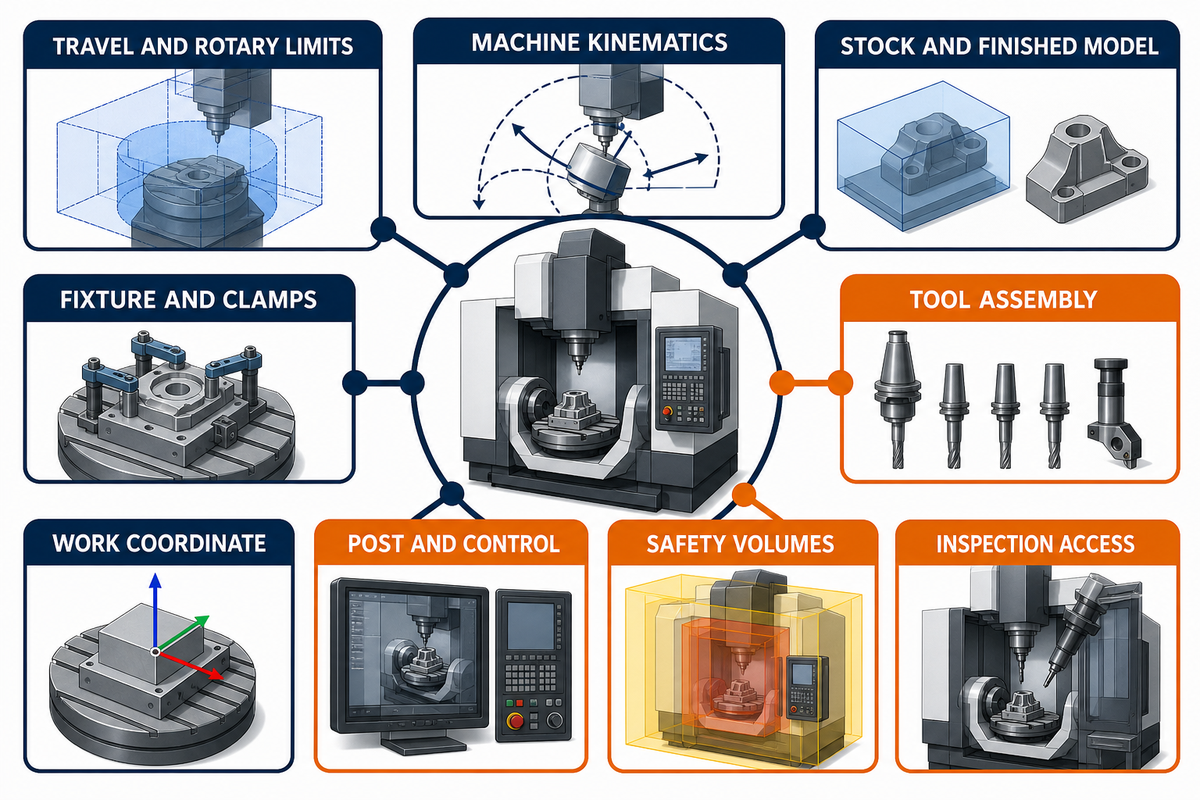
Eine Fünf-Achs-Simulation ist nur so vollständig wie die darin enthaltenen Objekte und Grenzwerte. Maschinenbaugruppe, Rundachsmitten, Halbzeug, Spannvorrichtung, Spannmittel, Werkzeuge, Halter, Offsets, Verfahrgrenzen und Steuerungsverhalten müssen der freigegebenen Produktionskonfiguration entsprechen und dürfen kein praktisches, allgemeines Modell abbilden. Die folgende Freigabecheckliste fasst die im NIST-Bericht zum Fünf-Achs-Messtechnikprogramm dokumentierten Beziehungen zwischen Maschine, Steuerung und Messung praxisorientiert zusammen.
Verwenden Sie Maße statt des Adjektivs „komplex“. Das hypothetische Bauteil Orion Bracket weist einen beladenen Arbeitsraum von 160 mm, eine Tasche mit 85 mm, eine Werkzeugbaugruppe mit 125 mm, einen Mindestabstand zum Halter von 12 mm, eine Anschlussöffnung mit 35°, ein Rohteil mit 20 kg, eine Positionstoleranz von 0,05 mm und eine Profiltoleranz von 0,02 mm auf. Mit diesen Angaben lassen sich Kollisions- und Messfragen prüfen, ohne daraus eine Empfehlung zum Fertigungsablauf abzuleiten.
| Modellelement | Erforderliche Freigabeangabe | Folge bei fehlender Angabe | Nachweis |
|---|---|---|---|
| Maschinenkinematik | Achsrichtungen, Rundachsmitten, Schwenkpunkte und Vorzeichen | Die ausgegebenen Winkel oder Werkzeugmittelpunktbewegungen stimmen nicht mit der realen Maschine überein | Identität des Maschinenmodells und Verifizierungsprotokoll |
| Verfahr- und Rundachsgrenzen | Linearwege, Winkelbereiche sowie Grenzen für Geschwindigkeit und Beschleunigung | Überfahren der Verfahrgrenzen, Umkehrbewegung oder nicht erreichbare Ausrichtung | Übereinstimmung der Grenzwerte von Steuerung und Simulation |
| Halbzeug und Fertigmodell | Freigegebene Geometrie, Aufmaß und Änderungsstand | Fälschlich angenommener Freiraum oder nicht abgetragenes Material | Paar aus Modell- und Zeichnungsstand |
| Spannvorrichtung und Spannmittel | Körper, Befestigungselemente, Spannpositionen und zulässige Zustände | Kollision oder nicht zugängliche Ausrichtung | Freigegebenes Aufspannmodell und Spannfolge |
| Werkzeugbaugruppe | Fräser, Verlängerung, Halter, Einstelllänge und Kollisionskörper | Die Werkzeugspitze hat Freiraum, aber der Halter kollidiert | Änderungsstand der Werkzeugliste und vermessene Baugruppe |
| Werkstückkoordinatensystem | Bezugspunkt, Ausrichtung, Antastfolge und Offsets | Eine gültige Bewegung wird auf Grundlage der falschen Transformation ausgeführt | Aufspannblatt und Qualifizierung des Messtasters |
| Postprozessor und Steuerung | Benannte Postprozessor-Version, Steuerungsoptionen und Transformationsmodus | Die CAM-Vorgabe führt zu einer anderen Achsbewegung | Qualifizierung des Postprozessors für die konkret benannte Steuerung |
| Sicherheitsbereiche | Spindel, Kopf, Tisch, Messtaster, Türen und bewegliche Baugruppen | Kollisionen außerhalb des Schnitts bleiben unentdeckt | Vollständige Maschinensimulation |
| Zugänglichkeit für die Prüfung | Geometrie von Messtaster oder Lehre und Bezugsausrichtung | Das Geometrieelement kann bearbeitet, aber nicht nachgewiesen werden | Prüfplan und zurückgegebenes Prüfprotokoll |
Führen Sie für das Modell und das ausgegebene NC-Programm eine gemeinsame Versionskontrolle. Ein kollisionsfreies Ergebnis mit einer älteren Spannvorrichtung, einem kürzeren Halter, einer anderen Kalibrierung der Rundachsmitte oder einer allgemeinen Steuerungskonfiguration ist kein Freigabenachweis für das aktuelle Bauteil.
Die Maschinenkonfiguration verändert den beladenen Arbeitsraum
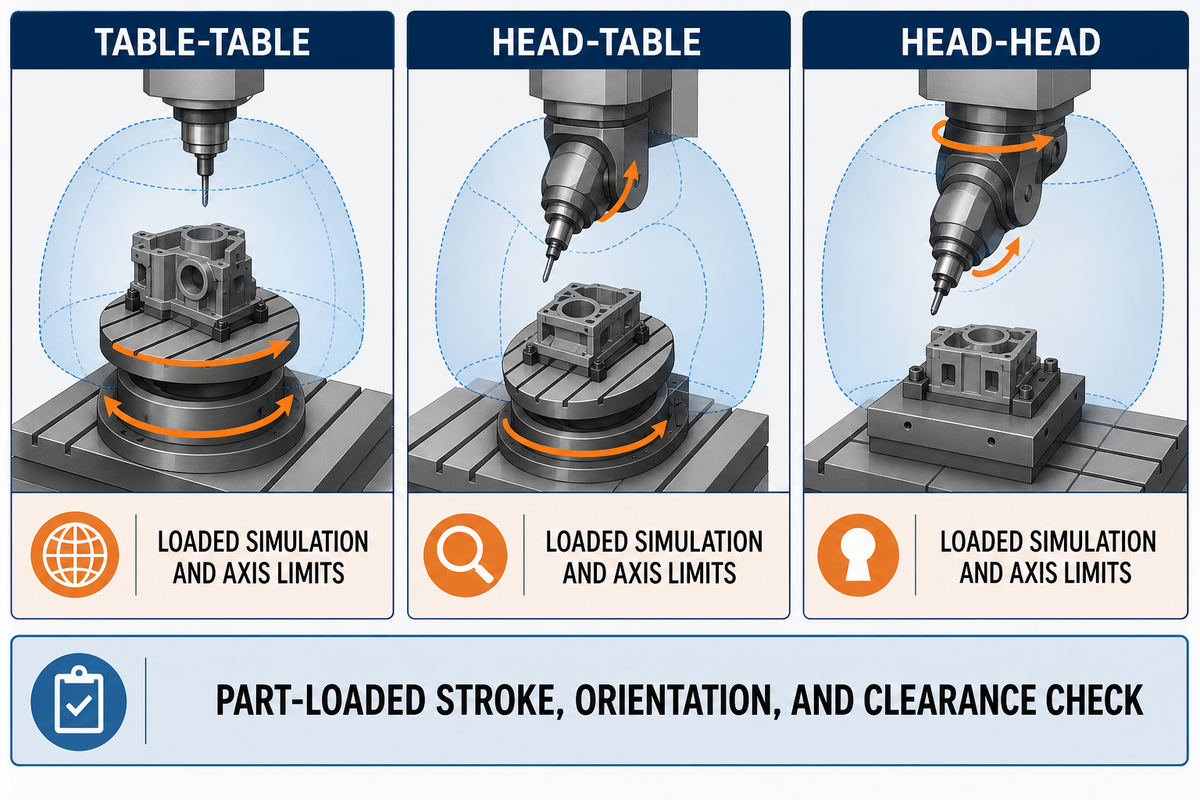
Bei Maschinen mit Tisch-Tisch-, Kopf-Tisch- oder Kopf-Kopf-Kinematik liegen die beiden Rundachsen an unterschiedlichen Stellen der kinematischen Kette. Dadurch ändern sich die rotierenden Komponenten, die Massenverteilung und die Kombinationen aus Bauteil, Spannvorrichtung, Halter und Werkzeug, die sich bewegen lassen, ohne Verfahrgrenzen zu überschreiten oder Kollisionen zu verursachen.
Eine begutachtete Forschungsarbeit zu Aufspannpositionen leitet für alle drei Maschinenbauarten separate kinematische Transformationen her. Der dort untersuchte praktische Fall zeigt außerdem, warum die Maschinenbezeichnung nicht ausreicht: Der bearbeitbare Bereich musste um Achsüberfahrungen und Kollisionen eingeschränkt werden. Die Bewegungs- und Zeitdaten gelten nur für die getestete Maschine und das untersuchte Kanalgeometrieelement; sie werden hier daher nicht als Standardwerte für Käufer verwendet.
Eine gemeinsam mit Siemens verfasste Studie auf Basis von SinuTrain berichtet von Daten aus „80.000“ Simulationen – für eine Werkstückfamilie auf einer Fünf-Achs-Maschine, im Englischen als 80.000 geschrieben. Der kollisionsfreie Bereich änderte sich mit Geometrie, X-/Y-/Z-Positionierung und Rundachsorientierung. Der hohe Modellwert bestätigte die Näherung dieser Studie, begründete jedoch keine allgemeingültige Regel für den Arbeitsraum.
Für das Beispielbauteil Orion Bracket müssten bei der Auswahl der Maschinenkonfiguration daher der beladene Arbeitsraum von 160 mm, das Rohteil mit 20 kg, die Spannvorrichtung, die Werkzeugbaugruppe mit 125 mm und die Anschlussöffnung mit 35° anhand der tatsächlichen Rundachsgrenzen und des Kollisionsmodells verglichen werden. Keine Maschinenbauart kann diese Prüfung für sich allein abschließen.
| Maschinenbauart | Bewegliche Komponenten | Frage zur Zugänglichkeit | Nachweis |
|---|---|---|---|
| Tisch-Tisch | Beide Rundachsen bewegen das Werkstück | Schränken Werkstückmasse, Höhe der Spannvorrichtung und Neigung den nutzbaren Arbeitsraum ein? | Simulation im beladenen Zustand und Achsgrenzen |
| Kopf-Tisch | Eine Rundachse bewegt das Werkzeug, die andere das Werkstück | Wo können Kopf, Halter, Spannvorrichtung und Tisch kollidieren? | Vollständiges Maschinen- und Werkzeugbaugruppenmodell |
| Kopf-Kopf | Beide Rundachsen bewegen das Werkzeug | Erreicht der Kopf alle Bereiche um das Bauteil, ohne Verfahrweg oder Steifigkeit einzubüßen? | Prüfung von Verfahrweg, Ausrichtung und Freiraum mit aufgespanntem Bauteil |
Gehen Sie nicht davon aus, dass zwei Maschinen derselben Bauart im beladenen Zustand denselben Arbeitsraum bieten. Prüfen Sie die tatsächliche Zeichnung, das Halbzeug, die Spannvorrichtung, die Werkzeugbaugruppe, die Rundachsgrenzen, die Offsets und das Abnahmeverfahren anhand der konkret benannten Produktionskonfiguration. Maschinensicherung, Energietrennung, Wartung und Bedienerverfahren liegen weiterhin in der Verantwortung des Maschinenbetreibers und des Betriebs. Ein digitales Modell ersetzt diese Maßnahmen nicht.
Konsistenzprüfung von Maschine, Postprozessor und Programm
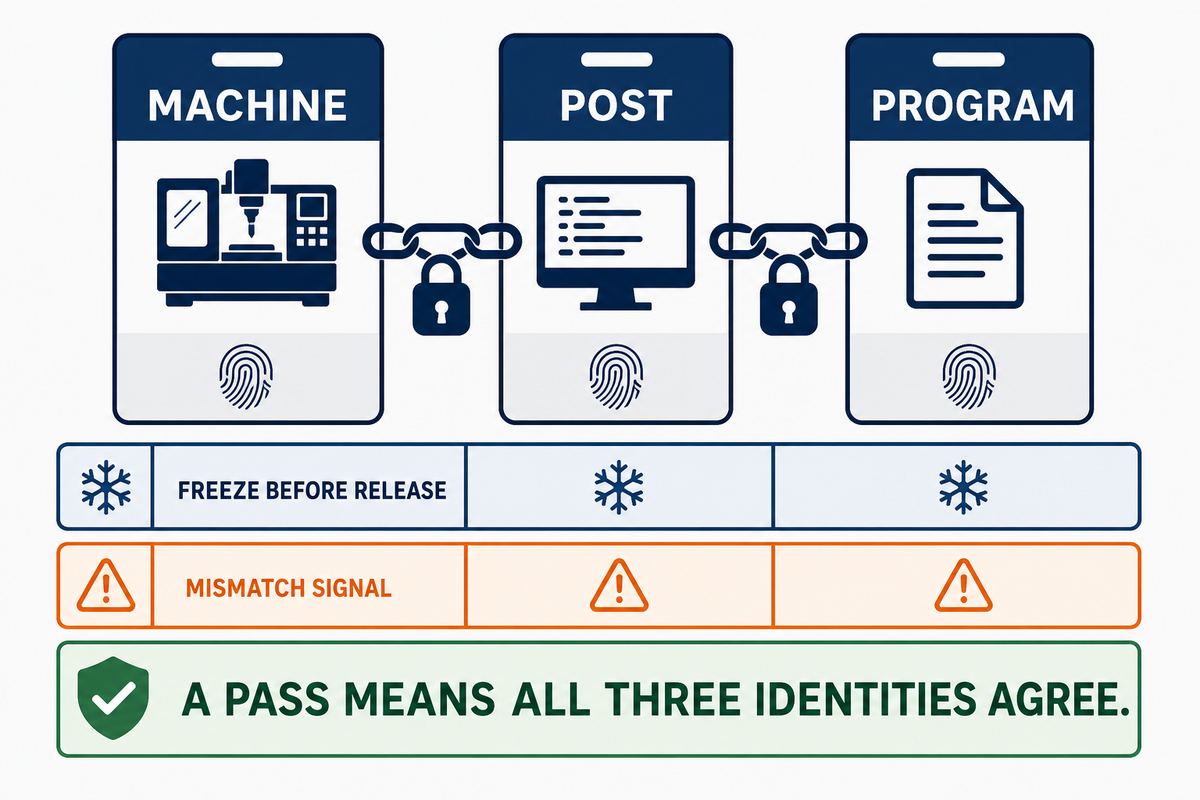
Die Konsistenzprüfung von Maschine, Postprozessor und Programm kontrolliert, ob die drei Identitäten der Freigabe denselben physischen Prozess beschreiben. Die Maschinenidentität legt Kinematik und Steuerungsoptionen fest. Die Identität des Postprozessors bestimmt, wie aus der Werkzeugmittelpunktvorgabe Achsbefehle werden. Die Programmidentität legt den ausführbaren NC-Code fest, der simuliert, im Probelauf geprüft und freigegeben wurde. Diese Unterscheidung entspricht der Trennung zwischen maschinengebundenem Programm und Werkzeugmittelpunktprogramm, die bei der gemeinsamen Validierung der STEP-NC-Portabilität durch Boeing und NIST untersucht wurde.
| Identität | Vor der Freigabe festlegen | Hinweis auf Abweichung | Erforderliches Protokoll |
|---|---|---|---|
| Maschine | Modell, Serien- oder Anlagenidentität, Steuerung, Optionen, Kalibrierungsstatus und Definition der Rundachsmitte | Für die Simulation gelten andere Grenzwerte, Vorzeichen, Schwenkpunkte oder Transformationsverhalten | Freigegebene Version des Maschinenmodells und Verifizierungsdatum |
| Postprozessor | Name und Version des Postprozessors, Konfiguration und Zielsteuerung | Derselbe CAM-Pfad erzeugt andere Rundachsbewegungen oder Werkstück-Offsets | Qualifizierungsprüfung des Postprozessors und freigegebene Prüfsumme oder Änderungsstand |
| Programm | Freigegebener NC-Code, Werkzeugliste, Aufspannung, Werkstück-Offsets und verknüpfter Zeichnungsstand | In der Fertigung wird anderer Code ausgeführt als die simulierte oder im Probelauf geprüfte Datei | Programmfreigabeprotokoll und Änderungshistorie |
Ein PASS bedeutet, dass alle drei Identitäten übereinstimmen und ihre Nachweise aktuell sind. Eine Aktualisierung des Postprozessors, eine Änderung der Maschinenkalibrierung oder der Steuerungsoptionen sowie eine Programmänderung unterbrechen die Nachweiskette. Vor Wiederaufnahme der Fertigung ist daher eine angemessene erneute Validierung erforderlich.
Kernaussage
Ein Fünf-Achs-Programm ist erst freigabebereit, wenn Maschinenmodell, Postprozessor, ausführbarer NC-Code und Prüfablauf dieselbe kontrollierte Konfiguration referenzieren.
Programmierung ist eine Steuerungskette, kein CAM-Knopf
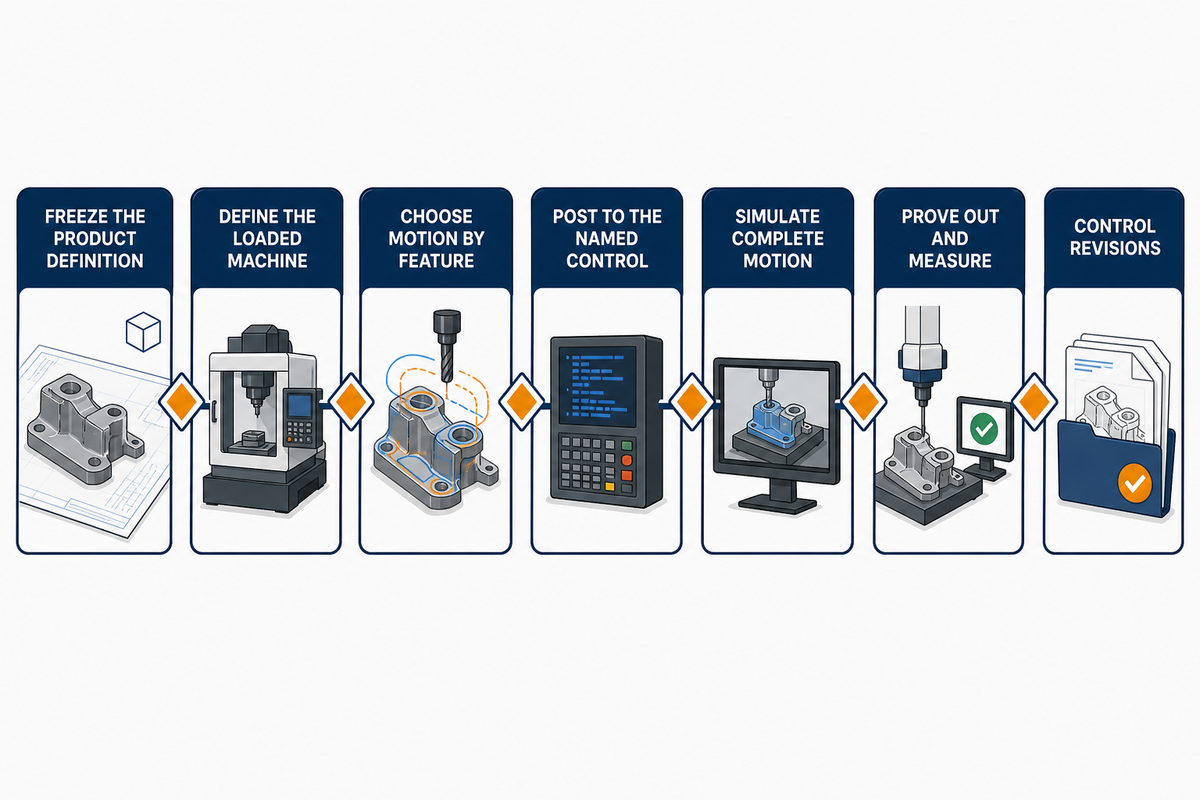
Plausibel wirkende Werkzeugbahnen können auf der Maschine trotzdem scheitern. Die programmierten Werkzeugvektoren müssen eine maschinenspezifische kinematische Transformation, einen qualifizierten Postprozessor, das Steuerungsverhalten, die tatsächlichen Achsgrenzen und das vollständige Kollisionsmodell durchlaufen. Bei jeder Übergabe kann sich das Ergebnis ändern.
Die gemeinsame Validierung der STEP-NC-Portabilität durch Boeing und NIST unterscheidet zwischen maschinengebundenen Programmen für Achsbewegungen und übergeordneten Werkzeugmittelpunktdaten. Diese Unterscheidung erklärt, warum sich ein Programm nicht allein anhand einer CAM-Ansicht beurteilen lässt: Postprozessor und Maschinenmodell setzen die Vorgabe in ausführbare Achsbewegungen um.
US12001188B2, erteilt im Jahr 2024, zeigt außerdem, dass eine Kompensation volumetrischer Fehler bei der Fünf-Achs-Bearbeitung in die Steuerungskette eingebunden werden kann. Als Rechteinhaber ist Chengdu Aircraft Industrial Group Co., Ltd. angegeben. Der Eintrag dient als Nachweis einer zugeschriebenen Technologie und impliziert weder Eigentum noch Lizenz oder Verwendung durch Zhenling.
- Produktdefinition festlegen – Modell, Zeichnungsstand, Werkstoffzustand, Bezüge und Abnahmehinweise verknüpfen.
- Beladene Maschine definieren – Achsrichtungen, Rundachsmitten, Verfahrwege, Tisch- oder Kopfgrenzen, Spannvorrichtung, Halbzeug, Werkzeuge und Halter berücksichtigen.
- Bewegung je Geometrieelement festlegen – angeben, wo eine feste Indexierung genügt und wo ein veränderlicher Werkzeugvektor erforderlich ist.
- Für die benannte Steuerung postprozessieren – Postprozessor anhand der Maschinen- und Steuerungskonfiguration qualifizieren.
- Vollständige Bewegung simulieren – Halbzeug, Halter, Spannvorrichtung, Spindel oder Kopf, bewegliche Maschinenteile, Verfahrgrenzen und Übergänge prüfen.
- Probelauf durchführen und messen – kontrolliert freigeben, kritische Geometrieelemente prüfen und Abweichungen vor der Fertigung protokollieren.
- Änderungsstände kontrollieren – Programm, Postprozessor, Werkzeugliste, Aufspannung und Prüfprotokoll mit demselben freigegebenen Änderungsstand verknüpfen.
Fragen Sie, welcher Nachweis jeden Schritt abschließt. „Wir haben es simuliert“ ist unvollständig, wenn die Simulation nicht die tatsächliche Postprozessor-Ausgabe und ein aktuelles Maschinenmodell verwendet hat. „Wir haben es angetastet“ ist unvollständig, wenn die Messtasterstrategie nicht auf den Bezug der technischen Zeichnung und das zurückgegebene Ergebnis abgestimmt ist.
Auch fortgeschrittene CNC-Bearbeitungsprozesse hängen von den beteiligten Personen und klaren Zuständigkeiten ab. Zerspanungsmechaniker müssen wissen, welche Achssteuerungen aktiv sind. Programmierer benötigen aktuelle Maschinenkomponenten und Angaben zur Maschinenkapazität im Modell. In der Fertigung muss klar sein, wer für die Änderungsstände verantwortlich ist. Die Maschinendaten im CNC-System müssen mit der freigegebenen Konfiguration übereinstimmen. Automatisierungslösungen können Daten zwischen Systemen übertragen, machen eine nicht qualifizierte 5-Achs-Lösung aber nicht sicher. Das gilt für Angaben zur 5-Achs-Fähigkeit, 5-Achs-CNC-Fräsmaschinen und jede neuere Zerspanungstechnologie: Die Nachweiskette muss für die konkret benannte Konfiguration erbracht werden.
Toleranz ist ein maschinenspezifisches Fehlerbudget
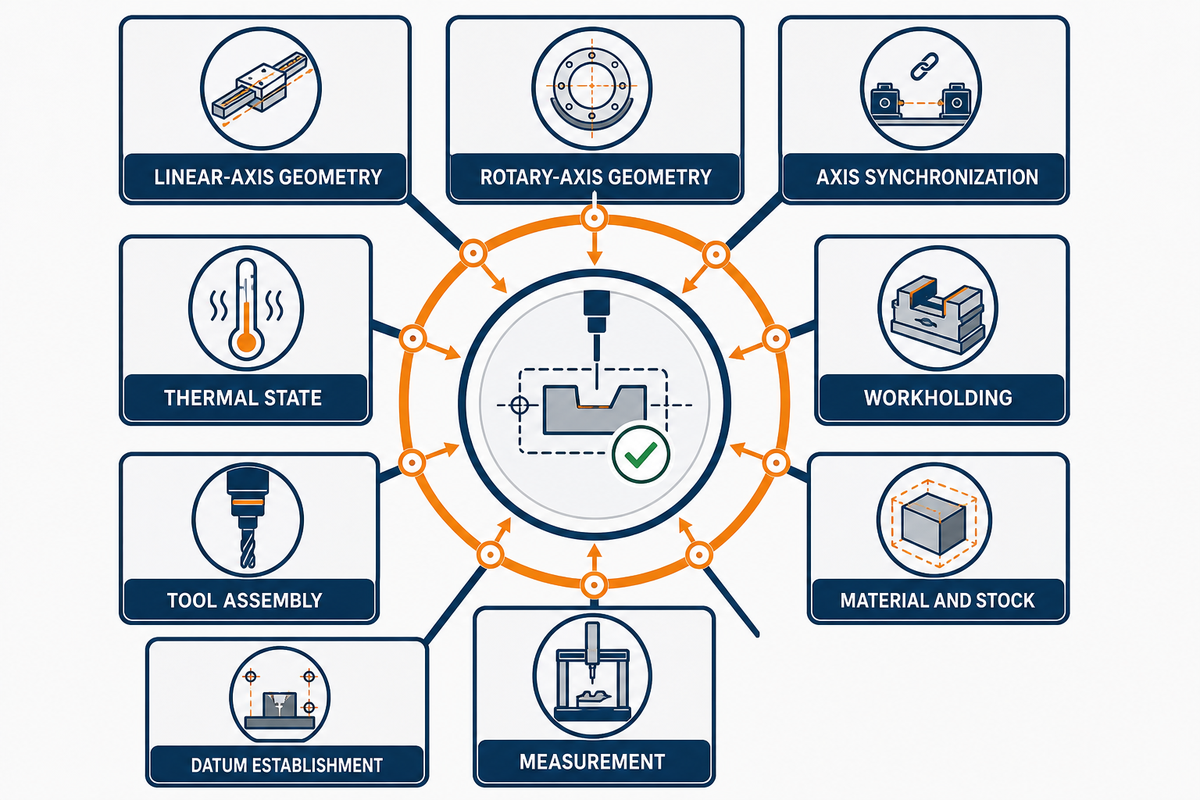
Weniger erneutes Spannen kann einen Fehler beim Umspannen vermeiden, doch eine Fünf-Achs-Bewegung garantiert nicht pauschal höhere Genauigkeit. Geometrie der Rundachsen, synchronisierte Bewegungen, Temperaturzustand, Werkzeugreichweite, Werkstückspannung, Werkstoffverhalten, Antasten und externe Messungen können das Abnahmeergebnis des Geometrieelements beeinflussen.
ISO 230-12:2022 nennt geometrische Fehler von Linear- und Rundachsen, Synchronisierung, dynamische Konturbearbeitung und thermisches Verhalten als mögliche Ursachen für Fehler an fertigen Prüfwerkstücken. ISO 230-1 hat einen enger gefassten Geltungsbereich für geometrische Prüfungen ohne Last und schließt mehrere betriebsbedingte Einflüsse aus. Daher ist das Prüfverfahren ebenso wichtig wie der angegebene Messwert.
Der Nachweis umfasst drei Ebenen. Erstens charakterisieren kinematische Prüfungen oder Prüfungen ohne Last das Maschinenverhalten. Zweitens werden mit ISO 10791-7 standardisierte Fertigprüfstücke, darunter ein Freiform-Prüfstück für die Fünf-Achs-Bearbeitung, zur Bewertung der Bearbeitungsgenauigkeit unter angegebenen Bedingungen verwendet. Drittens braucht das tatsächliche Bauteil des Käufers einen zeichnungsspezifischen Konformitätsnachweis. Diese mittlere Ebene geht über eine Prüfung ohne Last hinaus, betrifft aber weiterhin nicht das Bauteil des Käufers.
| Einflussgröße | Mechanismus | Kontrollpunkt | Nachweis und Einschränkung |
|---|---|---|---|
| Geometrie der Linearachsen | Positions-, Geradheits- und Rechtwinkligkeitsfehler | Kalibrierung und Maschinenzustand | Maschinenprüfung; Übertragbarkeit auf das Bauteil bleibt bedingt |
| Geometrie der Rundachsen | Positions- und Ausrichtungsfehler der Achsen | Kinematische Messung und Kompensation | Prüfung der Rundachsen oder koordinierter Bewegungen |
| Achsensynchronisierung | Nachlauf- und Konturfehler während der Bewegung | Steuerung, Bahn und Vorschubstrategie | Dynamische Prüfung oder Ergebnis eines begrenzten Bearbeitungsversuchs |
| Temperaturzustand | Drift von Maschine und Werkstück | Warmlauf, Umgebung und Prozesszeitpunkt | Zustand dokumentiert; keine allgemeingültige Korrektur |
| Werkstückspannung | Verformung oder Bewegung durch die Spannmittel | Abstützung der Spannvorrichtung, Spannfolge und Spannkraft | Aufspannprotokoll und Prüfung der Geometrieelemente |
| Werkzeugbaugruppe | Durchbiegung, Rundlaufabweichung, Verschleiß und Kollision des Halters | Reichweite, Halter, Schnittbedingungen und Standzeitkontrolle | Werkzeugliste, Offsets und überwachtes Ergebnis |
| Werkstoff und Halbzeug | Eigenspannung, Härte und Reihenfolge des Materialabtrags | Werkstoffzustand und Schruppplan | Werkstoffprotokoll und Zwischenprüfungen |
| Festlegung der Bezüge | Abweichungen beim Antasten, Offset oder Umspannen | Bezugskonzept und Qualifizierung des Messtasters | Aufspann- und Antastprotokoll |
| Messung | Verfahren, Zugänglichkeit, Ausrichtung und Messunsicherheit | Prüfplan und Entscheidungsregel | Ergebnis des Geometrieelements mit angegebenem Verfahren und Grenzwerten |
Die Abnahme eines Geometrieelements setzt ein verantwortetes Fehlerbudget und eine geeignete Messentscheidung voraus. Eine Maschinenprüfung kann einen Einflussfaktor charakterisieren, aber ohne die übrigen Prozess- und Messnachweise lässt sich daraus keine Konformität eines Fertigungsbauteils ableiten.
Prüfnachweise auf das Rundachsrisiko abstimmen
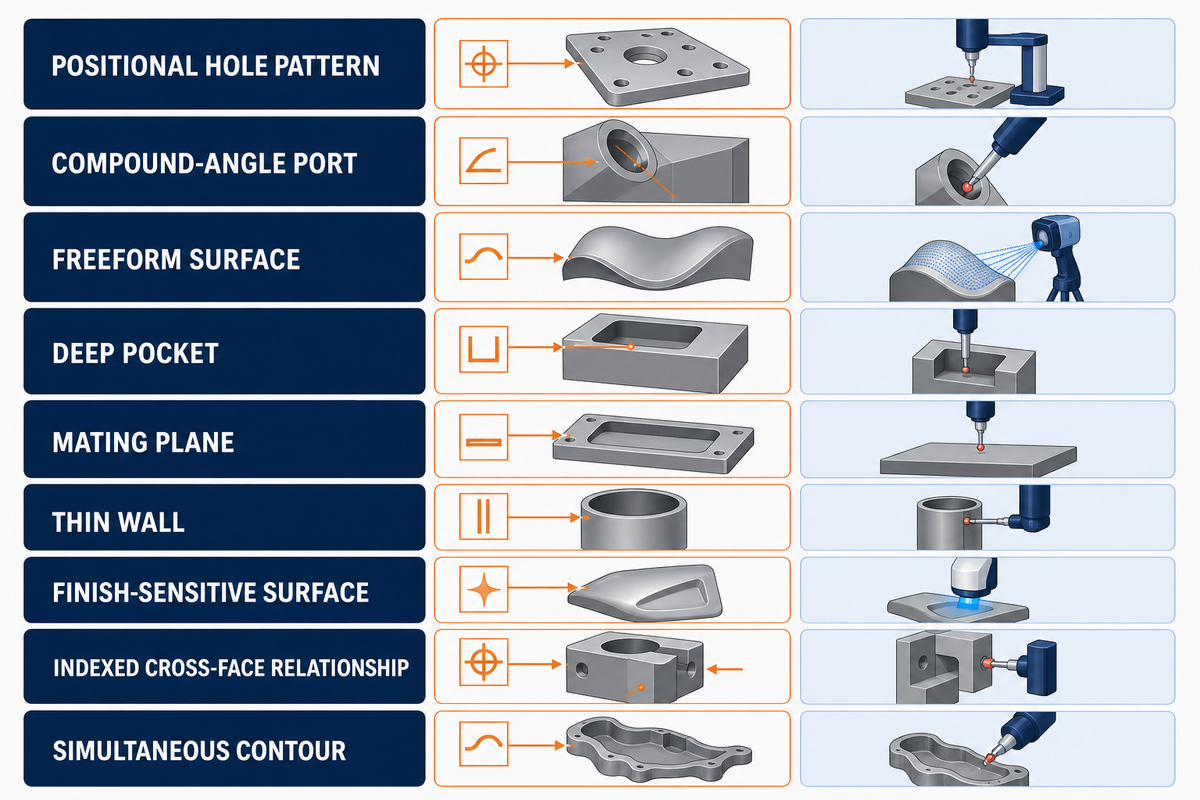
Die Prüfung sollte von der Beziehung zwischen Geometrieelementen ausgehen, die zur Zurückweisung des Bauteils führen kann. Allgemeine Prüfberichte listen möglicherweise Maße auf, erfassen jedoch nicht unbedingt den gemeinsamen Bezug, die zusammengesetzte Ausrichtung, die Abweichung einer Freiformfläche oder den Oberflächenzustand, von denen die Montage abhängt. Legen Sie das Verfahren und das zurückzugebende Prüfprotokoll vor Fertigungsbeginn fest. Der Leitfaden zum Nachweis von Luft- und Raumfahrt-Geometrieelementen zeigt, wie das Anwendungsrisiko den Umfang dieser Nachweise beeinflusst.
Die aktuelle Forschung des NIST zu digitalen Zwillingen von Koordinatenmessgeräten behandelt Bewegungs- und Prüfinformationen als strukturierte, normbasierte Daten. Dieser Ansatz ist hilfreich, doch Käufer benötigen weiterhin ein geeignetes Verfahren für das jeweilige Geometrieelement. In-Prozess-Antasten kann die Aufspannkontrolle unterstützen, ersetzt aber keine unabhängige Endmessung, wenn der Vertrag diese verlangt.
| Geometrieelement oder Beziehung | Bezugsschwerpunkt | Mögliches Verfahren | Prüfprotokoll und Einschränkung |
|---|---|---|---|
| Positionsbezogenes Bohrungsmuster | Bezugsystem der technischen Zeichnung | Koordinatenmessung oder geeignetes kalibriertes Prüfmittel | Positionsergebnis; Zugänglichkeit und Ausrichtung des Messtasters bestätigen |
| Anschlussöffnung mit zusammengesetztem Winkel | Achse und Schnittpunkt in Bezug auf die Bezüge | Koordinatenmessung oder spezielle Spannvorrichtung | Ausrichtung und Position; eingeschränkter Zugang im Inneren kann den Stichprobenumfang begrenzen |
| Freiformfläche | Am Modell ausgerichtetes Bezugssystem | Scanning oder festgelegter Messpunktsatz | Abweichungskarte; Punktdichte und Ausrichtungsregel sind entscheidend |
| Tiefe Tasche | Beziehung zwischen Boden und Wand | Koordinatenmessung mit langem Taster oder qualifizierte Lehre | Ergebnis für Tiefe und Wand; die Zugänglichkeit des Tasters kann die Messunsicherheit erhöhen |
| Anlagefläche | Primärbezug und Anlageelemente | Messplatte, Koordinatenmessung oder Formmesssystem | Ebenheit oder Ausrichtung; Abstützungszustand muss dem Prüfplan entsprechen |
| Dünnwandiger Bereich | Freier oder gespannter Zustand | Kraftarme taktile Messung oder geeignetes optisches Verfahren | Dicke und Form; der Spannzustand kann das Ergebnis verändern |
| Oberflächenempfindliches Geometrieelement | Festgelegte Messrichtung und Messfläche | Kalibrierte Oberflächenmessung | Parameter und Rückverfolgbarkeit; Grenzwellenlänge und Messort müssen festgelegt sein |
| Beziehung zwischen indexierten Flächen | Gemeinsamer Bezug über mehrere Ausrichtungen hinweg | Möglichst eine gemeinsame ausgerichtete Koordinatenaufspannung | Beziehungsergebnis; isolierte Prüfungen ohne gemeinsamen Bezug vermeiden |
| Simultane Kontur | Modell- und Funktionsbezüge | Scanning, Schnittprüfungen oder Funktionslehre | Konturennachweis; Ausrichtung und Abnahmeregel festlegen |
Bei Ergebnissen nahe einem Spezifikationsgrenzwert sollten Käufer und Lieferant außerdem vereinbaren, wie die Messunsicherheit in die Konformitätsentscheidung eingeht. Messwerte allein reichen nicht immer als vollständige Anweisung zur Annahme oder Zurückweisung aus. Legen Sie Methode, Erwartung an die Messunsicherheit und Entscheidungsregel im Prüfplan fest, wenn es das Risiko erfordert. Für eine strukturierte Übergabe kann der Übertragungsassistent für kritische Geometrieelemente helfen, die Zeichnungsbeziehungen zu bestimmen, für die ein verantwortetes Prüfprotokoll erforderlich ist. Er ist ein Eingabewerkzeug und kein Nachweis der Konformität eines Geometrieelements.
Die 7-Punkte-Prüfung von Rundachsfehlern vor der Freigabe
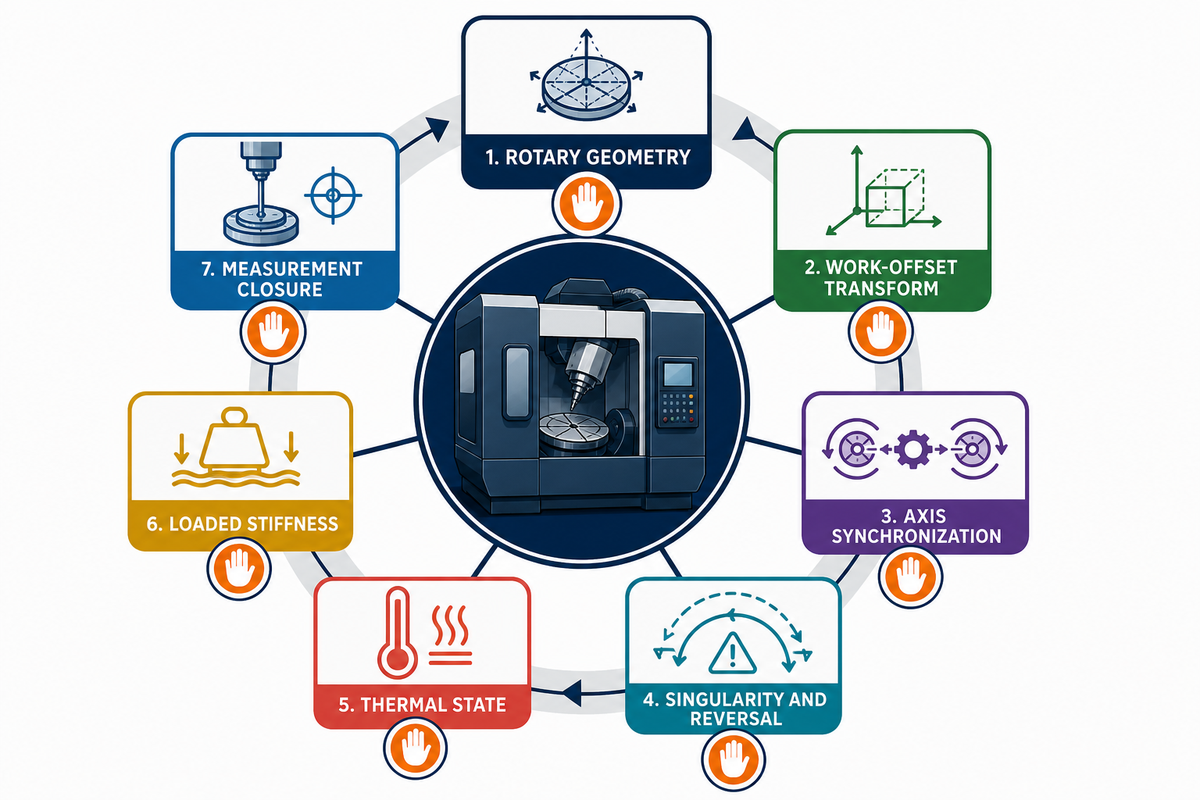
Die Freigabeprüfung in 7 Punkten für Drehachsenfehler macht aus einer allgemeinen Genauigkeitsbehauptung 7 maschinenspezifische Fragen. Sie wird durchgeführt, nachdem Prozess und Maschine festgelegt wurden, und bevor ein Fertigungsprogramm freigegeben wird. Die Freigabe setzt Nachweise für jeden zutreffenden Punkt voraus; ein einzelner einwandfreier Messwert kann die vollständige Nachweiskette nicht ersetzen. Die 7 Punkte bilden eine freigabeorientierte Zusammenfassung, die sich an den in ISO 10791-6 aufgeführten Prüfungen von Werkzeugmaschinenbewegungen und am Umfang der Prüfstücknachweise gemäß ISO 230-12 orientiert.
| Freigabepunkt | Frage | Nachweis | Anlass für eine erneute Validierung |
|---|---|---|---|
| 1. Drehachsen-Geometrie | Sind Lage- und Orientierungsfehler der Drehachsen für die angegebene Maschine erfasst? | Aktueller Stand von Kinematikprüfung, Kalibrierung und Kompensation | Kalibrierung, Wartung, Kollision oder Veränderung der Geometrie |
| 2. Transformation des Werkstücknullpunkts | Ergibt der eingemessene Bezug dieselbe Transformation wie der Postprozessor und die Steuerung? | Rüstblatt, Antastzyklus, Versätze und Prüfgeometrieelement | Änderung an Spannvorrichtung, Bezug, Taster oder Versatz |
| 3. Achssynchronisation | Sind Kontur- und Schleppfehler bei der koordinierten Bewegung akzeptabel? | Dynamische Prüfung oder begrenzter, fertigungsnaher Zerspanungstest | Änderung an Steuerungsparametern, Vorschubstrategie oder Bewegungsprofil |
| 4. Singularität und Richtungsumkehr | Führen Orientierungsänderungen zu Drehachsenbeschleunigungen, Richtungsumkehr oder Vorschubverhalten, die das Geometrieelement gefährden? | Prüfung des programmierten Pfads, Simulation und kontrollierter Probelauf | Änderung an Werkzeugachsenstrategie, Postprozessor oder Orientierung |
| 5. Thermischer Zustand | Entsprechen Maschinen- und Werkstückzustand dem qualifizierten Prozessfenster? | Aufwärmphase, Umgebungsbedingungen, Zeitverlauf und Driftaufzeichnung | Längere Stillstandszeit, veränderte Umgebungsbedingungen oder geänderter Arbeitszyklus |
| 6. Steifigkeit unter Last | Verändern geneigte Werkstücklage, Werkzeugauskragung, Spannung und Zerspanungskraft das Ergebnis? | Aufzeichnung zur Spannvorrichtung, Werkzeugaufbau, Zerspanungsbedingungen und Ergebnis am kritischen Geometrieelement | Änderung an Halbzeug, Spannvorrichtung, Werkzeug, Werkzeughalter oder Zerspanungsbedingungen |
| 7. Abschluss der Messung | Kann das Prüfverfahren den Fehler am Geometrieelement anhand einer vereinbarten Entscheidungsregel erkennen? | Verfahren, erwartete Messunsicherheit, Bezugsausrichtung und übermitteltes Ergebnis | Änderung an Geometrieelement, Toleranz, Verfahren oder Abnahmeregel |
Diese Prüfung legt weder ein allgemeingültiges Kalibrierintervall noch eine Toleranzzusage fest. Sie soll offenlegen, welche Nachweise aktuell sind, welche Bedingungen sich geändert haben und an welcher Stelle die Fertigungsfreigabe für eine erneute Validierung unterbrochen werden muss.
Die Nachweiskette vom Änderungsstand bis zum Bauteil schließen
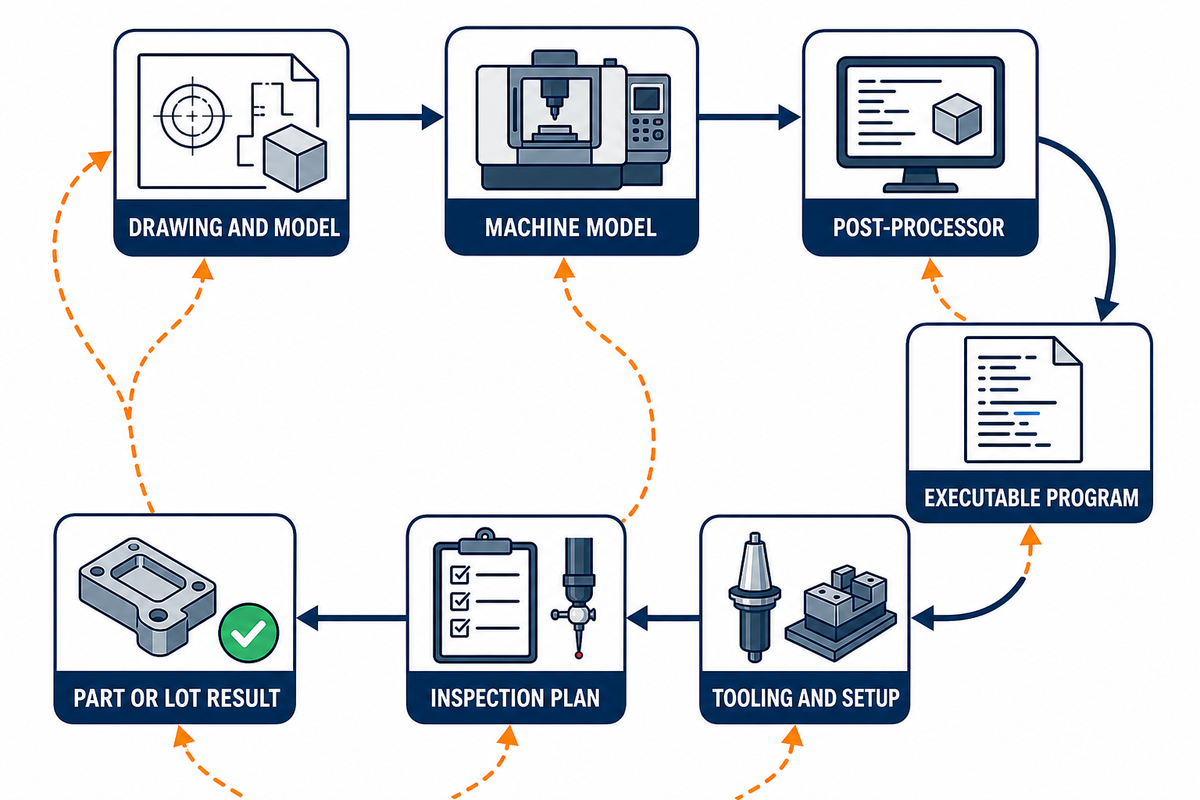
Die Nachweiskette vom Änderungsstand bis zum Bauteil sorgt dafür, dass ein freigegebener 5-Achs-Prozess nach dem Probelauf stabil bleibt. Sie beginnt mit der freigegebenen Produktdefinition, umfasst die konkrete Maschine, den Postprozessor, das Programm, die Werkzeuge, die Aufspannung und den Prüfplan und endet mit einem Ergebnis, das dem gefertigten Bauteil oder der Charge zugeordnet werden kann.
| Kontrollierte Verknüpfung | Zu dokumentierende Identität | Freigabenachweis | Reaktion auf Änderungen |
|---|---|---|---|
| Technische Zeichnung und Modell | Änderungsstand, Werkstoffzustand, Bezüge und Abnahmehinweise | Freigegebene Produktdefinition | Betroffene Arbeitsgänge und Prüfungen neu bewerten |
| Maschinenmodell | Maschinenanlage, Kinematik, Grenzwerte, Steuerung und Kalibrierzustand | Verifizierte Modellversion | Nach Konfigurations- oder Geometrieänderungen erneut validieren |
| Postprozessor | Name und Version des Postprozessors, Optionen und Zielsteuerung | Qualifizierungsergebnis und freigegebener Änderungsstand | Betroffene Transformationen und Bewegungen erneut prüfen |
| Ausführbares Programm | Dateiänderungsstand oder Prüfsumme und verknüpfter Arbeitsplan | Simulations- und Probelaufaufzeichnung für diese Datei | Vorherige Simulation bei Codeänderungen ungültig machen |
| Werkzeuge und Aufspannung | Änderungsstand der Spannvorrichtung, Spannmittel, Werkzeugaufbauten, Versätze und Antastzyklus | Freigegebenes Rüstblatt und vermessene Werkzeugdaten | Freigängigkeitsprüfungen und Prüfungen kritischer Geometrieelemente wiederholen |
| Prüfplan | Verfahren, Bezugsausrichtung, Stichprobenumfang, erwartete Messunsicherheit und Entscheidungsregel | Freigegebener Plan und Eignung des Verfahrens | Eignung des Verfahrens nach Änderungen an Geometrieelementen oder Toleranzen erneut bestätigen |
| Ergebnis für Bauteil oder Charge | Kennungen für Bauteil, Charge, Programm, Aufspannung, Maschine und Prüfung | Rückverfolgbare Abnahmeaufzeichnung und Abweichungen | Betroffene Fertigungsergebnisse sperren und die relevante Verknüpfung erneut prüfen |
Unternehmen müssen nicht dieselbe Software verwenden, um die Nachweiskette zu schließen. Identitäten und Änderungen müssen sich dennoch nachvollziehen lassen. Ein PDF-Bericht ohne Verknüpfungen zu Programm, Aufspannung, Maschine, Bauteil und Verfahren dokumentiert ein Ergebnis, aber keinen vollständigen Prozessverlauf. Für erste Fertigungslose bietet das Planungswerkzeug für Prototypennachweise eine separate Möglichkeit, Validierungseingaben zu organisieren, ohne die kontrollierten Aufzeichnungen zu ersetzen.
Verknüpfte 5-Achs-Nachweise sind 2026 eine Chance, aber noch kein fertiges System
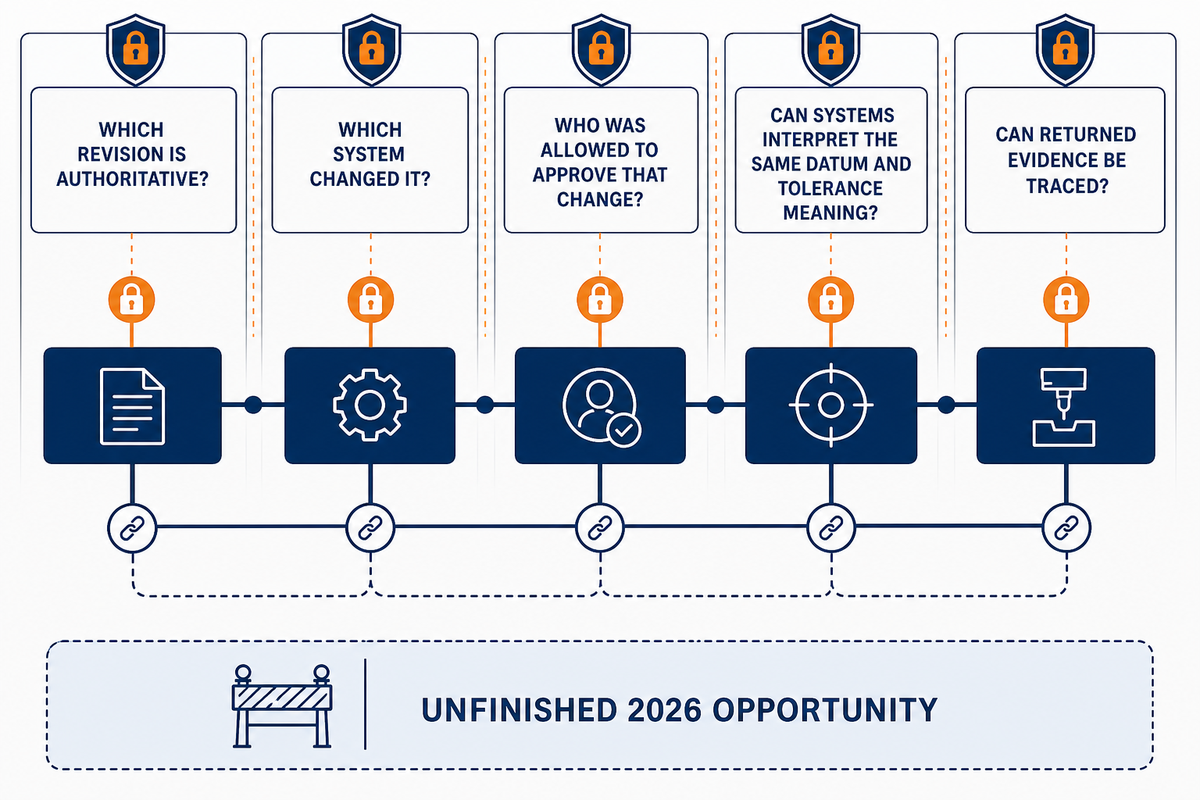
Ein sinnvoller Entwicklungsschritt 2026 ist die stärkere Verknüpfung von Prozessnachweisen, doch das System ist noch nicht ausgereift. Steuerungen, Maschinenmodelle, CAD/CAM, Postprozessoren, Simulation, Telemetrie, Antasten und Prüfung können heute mehr Kontext austauschen als früher. Käufer sollten prüfen, ob diese Verknüpfungen verständlich, rückverfolgbar und vertrauenswürdig bleiben.
Das 5-Achs-Maschinenmodell von MTConnect zeigt lineare und rotatorische Positionen neben Last, Temperatur, Spindel, Pfad, Werkzeug, Kühlmittel und Fertigungszuständen. Die Arbeiten des NIST zur Koordinatenmesstechnik weisen auf strukturierte Verknüpfungen zwischen Bewegungs- und Prüfdaten hin. Zusammengenommen zeigen sie eine technische Entwicklung, bei der sich Prozessereignisse mit Nachweisen verknüpfen lassen.
Das NIST dokumentiert auch die Kehrseite. Bei der Darstellung und semantischen Konformität bestehen weiterhin Lücken in Normen und Werkzeugen. Produktdaten benötigen Autorisierung, Authentifizierung, Rückverfolgbarkeit und Schutz vor absichtlicher oder versehentlicher Manipulation. Bei schwachen Vertrauenskontrollen können verknüpfte Prozessketten fehlerhafte Änderungsstände schneller weitergeben.
Käufer sollten daher 5 Fragen stellen: Welcher Änderungsstand ist maßgeblich? Welches System hat ihn geändert? Wer durfte diese Änderung freigeben? Können Fertigungs- und Prüfsysteme denselben Bezug und dieselbe Toleranzbedeutung interpretieren? Lassen sich zurückgemeldete Nachweise dem freigegebenen Programm, der Aufspannung und der Bauteilcharge zuordnen?
Verknüpfte Nachweise sollten deshalb als kontrollierte Implementierungsaufgabe betrachtet werden, nicht als Behauptung über ein fertiges Produkt. Ein sinnvolles Ergebnis ist eine nachvollziehbare Verknüpfung von der freigegebenen Definition über die programmierten Bewegungen bis zum vermessenen Bauteil – nicht bloß ein Dashboard oder Telemetriedatenstrom.
Häufig gestellte Fragen
Diese knappen Antworten folgen derselben maschinenspezifischen Abgrenzung der Nachweise wie oben; der zugrunde liegende Unterschied zwischen der Vorgabe für den Werkzeugmittelpunkt und der maschinengebundenen Ausführung ist in der gemeinsamen Validierung der STEP-NC-Portabilität durch Boeing und NIST dokumentiert.
Was muss ein 5-Achs-Maschinenmodell enthalten?
Es muss die Achsrichtungen, Drehzentren, Verfahrwege und Winkelgrenzen, Tisch- oder Kopfgeometrie, Steuerungsverhalten, das Halbzeug, die Spannvorrichtung, Spannmittel, vollständige Werkzeugaufbauten, Werkstückversätze, Taster und weitere bewegliche Kollisionskörper der angegebenen Maschine enthalten. Die Modellversion sollte mit dem programmierten Programm und der freigegebenen Aufspannung verknüpft sein. Eine allgemeine Geometrie reicht als Freigabenachweis nicht aus.
Wie validiert man einen 5-Achs-Postprozessor?
Qualifizieren Sie den Postprozessor für die angegebene Maschine und Steuerungskonfiguration. Prüfen Sie repräsentative angestellte Positionen, simultane Pfade, Transformationen der Werkstückversätze, Drehachsgrenzen, Richtungsumkehrungen, Rückzüge und die Fehlerbehandlung. Vergleichen Sie die ausgegebenen Achsbewegungen mit dem vorgesehenen Werkzeugmittelpunktpfad und bewahren Sie anschließend den freigegebenen Änderungsstand des Postprozessors zusammen mit dem Programmfreigabenachweis auf. Die Qualifizierung sollte außerdem sichere Übergänge, Steuerungstransformationen, das Verhalten an Grenzwerten und erwartete Alarme abdecken. Ein bestandener Stichprobentest für eine bestimmte Maschinen-Steuerungs-Kombination lässt sich nicht automatisch auf eine andere Konfiguration übertragen. Wiederholen Sie betroffene Prüfungen nach einer Konfigurationsänderung.
Was ist eine Singularität der Drehachse bei der 5-Achs-Bearbeitung?
Eine Singularität ist ein kinematischer Zustand, bei dem kleine Änderungen der Werkzeugorientierung große oder instabile Drehachsbewegungen erfordern können. In der Nähe dieses Zustands kann die Maschine die Drehrichtung umkehren, beschleunigen, den Vorschub verlangsamen oder eine andere Lösung für die Orientierung wählen. Es gibt keinen allgemeingültigen Winkelgrenzwert, da Maschinenkinematik, Achsgrenzen, Steuerungslogik, Einstellungen des Postprozessors und Werkzeugachsenstrategie zusammenwirken. Prüfen Sie Drehzahl, Richtungsumkehr, Vorschubverhalten, Freigängigkeit und alternative Orientierungslösungen im tatsächlich ausgegebenen Programmcode. Nähert sich ein Pfad einem problematischen Zustand, muss der Programmierer möglicherweise die Werkzeugachsenstrategie ändern, den Arbeitsgang aufteilen oder einen kontrollierten Übergang qualifizieren. Postprozessor, Steuerung und Probelauf müssen das maschinenspezifische Verhalten abdecken.
Beweist eine kollisionsfreie CAM-Simulation, dass das ausgegebene Programm sicher ist?
Nein. Für die Freigabe sollte der tatsächliche Postprozessor-Output mit dem aktuellen Maschinenmodell, den Grenzwerten, der Spannvorrichtung, dem Halbzeug, den Werkzeugen, Werkzeughaltern, Versätzen und den Bewegungen ohne Zerspanung simuliert werden. Eine reine Werkzeugpfadansicht kann Drehachsüberläufe, Kollisionen mit Kopf oder Werkzeughalter, Spannmittelzustände, Steuerungstransformationen und Probleme beim sicheren Rückzug übersehen. Ein kontrollierter Probelauf und die Maschinenschutzvorrichtungen bleiben vor der Fertigung ebenfalls erforderlich.
Welche Änderungen am 5-Achs-Prozess erfordern eine erneute Validierung?
Die erneute Validierung richtet sich nach der betroffenen Verknüpfung. Änderungen an technischer Zeichnung, Maschinengeometrie, Kalibrierung, Steuerungsoptionen, Postprozessorversion, Programmcode, Spannvorrichtung, Werkzeugaufbau, Versätzen, Antasten, Zerspanungsbedingungen oder Prüfverfahren können frühere Nachweise ungültig machen. Nach einer Änderung an der technischen Zeichnung müssen möglicherweise nur die betroffenen Arbeitsgänge und Geometrieelemente überprüft werden, während eine Änderung an der Definition des Drehzentrums oder der Transformation im Postprozessor das gesamte Programm betreffen kann. Änderungen an Spannvorrichtung oder Werkzeughalter erfordern eine erneute Prüfung des Arbeitsraums unter Last und der Kollisionen. Änderungen an Kalibrierung oder Steuerung erfordern eine erneute Prüfung der Kinematik und der synchronisierten Bewegungen. Bei Änderungen der Prüfung müssen die Bezugsausrichtung, die Eignung des Verfahrens und die Abnahmeregel erneut geprüft werden. Verwenden Sie die Nachweiskette vom Änderungsstand bis zum Bauteil, um festzustellen, welche Simulations-, Probelauf- oder Messprüfungen wiederholt werden müssen, und dokumentieren Sie anschließend Grund, Umfang, Ergebnis und Freigabe für den neuen Änderungsstand.
Welcher Prüfbericht schließt eine 5-Achs-Nachweiskette?
Ein Prüfbericht sollte das Bauteil oder die Charge, den Änderungsstand von technischer Zeichnung und Modell, die Bezugsausrichtung, das Messverfahren, den Stichprobenumfang, die relevante Messunsicherheit oder Entscheidungsregel, das Ergebnis, die Maschine, die Aufspannung, das Programm und etwaige Abweichungen angeben. Je nach Risiko können außerdem die Kennung des Tasters oder Messgeräts, der Kalibrierzustand, die Ausrichtregel, die Punktstrategie, die Umgebungsbedingungen und die zuständige Stelle für die Entscheidung erforderlich sein. Die genauen Angaben hängen vom Vertrag ab, doch das Ergebnis muss sich demselben kontrollierten Prozess zuordnen lassen, mit dem das Bauteil gefertigt wurde.
Quellen
Die in diesem Leitfaden verwendeten Referenzen und Quellen sind nach ihrer ersten Verwendung unten aufgeführt.
- ISO 10791-6:2014, Genauigkeit von Geschwindigkeiten und Interpolationen.
- ISO 230-12:2022, Genauigkeit gefertigter Prüfstücke.
- ISO 10791-7:2020, Genauigkeit gefertigter Prüfstücke.
- NIST-Bericht zum 5-Achs-Metrologieprogramm.
- Kanonische Zerspanungsbefehle des NIST.
- Studie zur Positionierung der Werkstückaufspannung bei der 5-Achs-Bearbeitung.
- Studie zu Werkstückaufspannung und Kollisionsraum bei der 5-Achs-Bearbeitung.
- Gemeinsame Validierung der STEP-NC-Portabilität durch Boeing und NIST.
- Patentdokument US12001188B2 zur Kompensation volumetrischer Fehler bei der 5-Achs-Bearbeitung.
- NIST-Forschung zum digitalen Zwilling einer Koordinatenmessmaschine.
- Digitaler Datenfaden des NIST für die Fertigung.
- MTConnect-Spielumgebung für 5-Achs-Maschinenmodelle.
Eine konkrete Konfiguration freigeben, nicht nur eine Achsenbezeichnung
Verknüpfen Sie das Modell der Maschine im belasteten Zustand, den Postprozessor, das ausführbare Programm, die Aufspannung, die Prüfungen auf Drehachsenfehler und den Prüfbericht mit demselben Änderungsstand. Wenn Sie nach dieser technischen Vorbereitung eine kommerzielle Prüfung benötigen, nutzen Sie die nachfolgende Kontaktmöglichkeit.
Einen maschinenspezifischen 5-Achs-Prozessplan prüfen lassen