Kontaktieren Sie Zhenling

Industrieteile nach Kundenzeichnung
CNC-Drehservice für Metallbauteile nach Kundenzeichnung
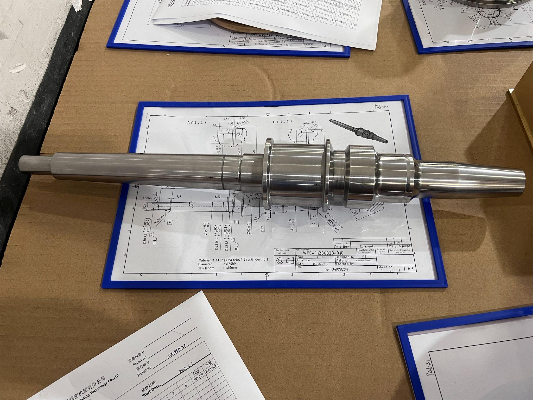
Bei unserem CNC-Drehservice nach Kundenzeichnung begleiten wir Wellen, Hülsen und Ventilbauteile von der technischen Prüfung über die Planung der Aufspannung bis zum Erstteil und zur Fertigung. Werkstoffzustand, kritische Maße, Fertigungsablauf, Prüfdaten und Zuständigkeiten für regulatorische Anforderungen werden für den jeweiligen Auftrag geklärt. Anfragen zum CNC-Drehservice sollten die Geometrie von Wellen, Hülsen oder Ventilbauteilen, den Werkstoff, die Bezüge für die Aufspannung, Prüfpunkte und Anforderungen der Anwendung enthalten. Offene Fragen sollten klar benannt bleiben. Leistungsumfang, Nachweise und Termine gelten erst dann verbindlich für den Auftrag, wenn das schriftliche Angebot diese Fragen klärt.
Angebot für CNC-Drehen anfordern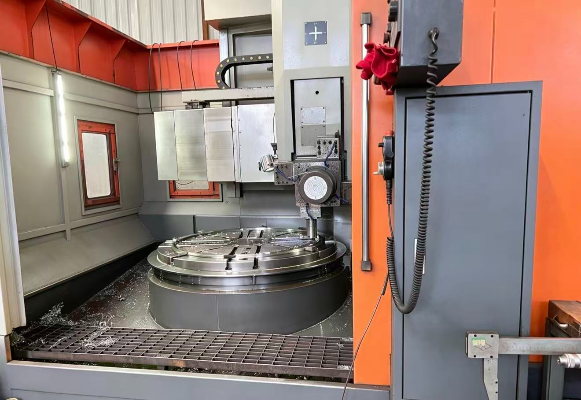
Seit 2006
Erfahrung in der Fertigung
8.000 m²
Vom Nutzer angegebener Fertigungsstandort in Jiashan
6.000 m²
Vom Nutzer angegebene Werkstatt
3 / 4 / 5 Achsen
Kategorien von Bearbeitungszentren
Prüfung der technischen Zeichnung
Spezifikationen je Angebotsanfrage bestätigt
So kontrolliert Zhenling Risiken beim CNC-Drehen nach Kundenzeichnung
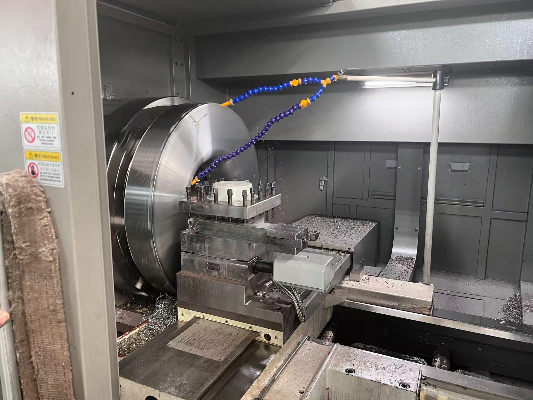
CNC-Drehmaschinen fertigen zylindrische Bauteile, indem sie das Werkstück drehen, während Schneidwerkzeuge Durchmesser, Bohrungen, Dichtflächen, Nuten und Gewinde bearbeiten. Die CNC-Steuerung ist kein Wundermittel; automatische Einstellungen allein gewährleisten nicht, dass ein Bauteil seine Spezifikation erfüllt, denn Aufspannung, Werkzeugzustand, Werkstückspannung, Werkstoffzustand und Messung bestimmen das Ergebnis weiterhin mit. Deshalb berücksichtigen wir gegebenenfalls den Zeichnungskontext nach ASME Y14.5 und setzen auf eine technische Prüfung, um bauteilspezifische Nachweise fundiert zu erstellen.
Ungeeigneter Werkstoff
Werkstoffsorte, Zustand, Wärmebehandlung, Medium, Temperatur und erforderliche Nachweise prüfen.
Verzug der Geometrie
Dünne Wandungen, lange Überhänge, Beziehungen zwischen Bezügen und Geometrieelemente ermitteln, die eine stufenweise Zerspanung erfordern könnten.
Maßabweichung im Fertigungsverlauf
Kritische Maße, Abnahmekriterien und Zwischenprüfungen vor der Fertigung festlegen.
Abweichung zwischen Erstteil und Serie
Nach dem Erstteil den Zeichnungsstand und den freigegebenen Fertigungsablauf festlegen sowie Auslöser für eine erneute Validierung definieren.
Der 5-Punkte-Plan von der technischen Zeichnung zum Nachweis
- 1 Bauteilfunktion, Betriebsbedingungen und Folgen eines Ausfalls festlegen.
- 2 Bezüge, kritische Maße, technische Toleranzen und Oberflächenbeschaffenheit kennzeichnen.
- 3 Werkstoffsorte, Zustand, zulässige Ersatzwerkstoffe und nachgelagerte Bearbeitung bestätigen.
- 4 Nachweise für den Prototyp oder das Erstteil vor der Serienfreigabe vereinbaren.
- 5 Abschlussberichte, Verpackung, Kennzeichnung des Änderungsstands und Lieferort festlegen.
Maschinenlisten belegen keine Toleranz an einem bestimmten Bauteil. Tatsächlich legt die technische Zeichnung die Anforderung fest; ein kontrollierter Zerspanungsprozess und geeignete Messergebnisse stützen den Nachweis.
Möglichkeiten beim CNC-Drehen und Eignung für Ihr Bauteil
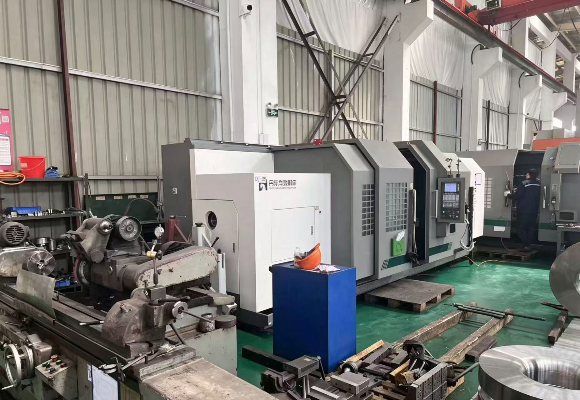
Zum Standardangebot von Zhenling gehört das CNC-Drehen; zudem stehen Leistungen mit CNC-Fräsmaschinen, Schleifmaschinen, Ausbohrmaschinen, Radialbohrmaschinen, Drahterodiermaschinen sowie 3-Achs-, 4-Achs- und 5-Achs-Bearbeitungszentren zur Verfügung. Das Angebot bestätigt den vorgesehenen Fertigungsablauf, die Zuständigkeiten, den ausführenden Fertigungsstandort und die geltenden Grenzen, ohne aus einer Leistungsliste auf den Besitz der Maschinen zu schließen. In der Praxis ist eine Prüfung der Fertigungsmöglichkeiten anhand der technischen Zeichnung erforderlich, die Geometrie und etwaige Vorgaben nach ASME Y14.5 bestätigt, statt einen Maschinennamen als Nachweis zu behandeln.
Rotationssymmetrische Bauteile
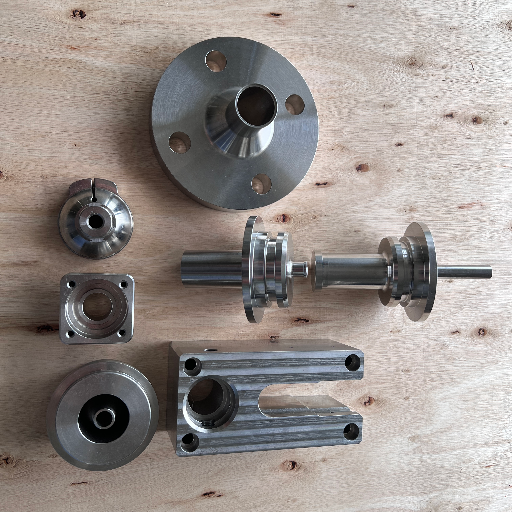
Mit CNC-Drehen lassen sich Flansche, Rollen, Stopfen, Buchsen, Hülsen und andere zylindrische Bauteile effizient fertigen, wenn der Großteil der kritischen Geometrie um eine gemeinsame Achse liegt.
- Beziehungen zwischen Außen- und Innendurchmessern
- Dichtflächen und Absätze
- Nuten und Gewinde
Bauteile mit unterschiedlichen Geometrieelementen
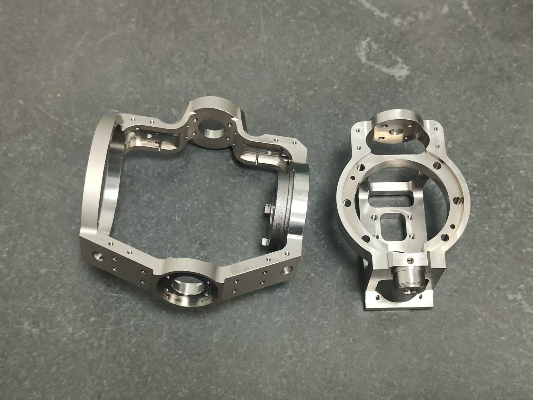
Bei Ventilgehäusen und ähnlichen Bauteilen können CNC-Fräsen und CNC-Drehen mit Bohren, Ausbohren, Schleifen oder Drahterodieren kombiniert werden.
- Querbohrungen und Abflachungen
- Dichtflächen
- Geometrieelemente außerhalb der Achse
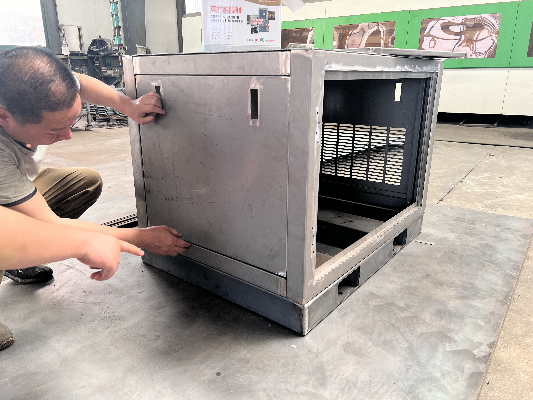
Baugruppen
Komplette Maschinenbaugruppen können auch Blechbearbeitung oder Schweißarbeiten umfassen; für extern ausgeführte und nachgelagerte Arbeitsschritte sind jedoch Zuständigkeiten und Unterlagen gesondert zu prüfen.
- Verantwortung für den Fertigungsablauf
- Lieferantennachweise
- Abschlussprüfungen der Montage
Fertigungsmöglichkeiten im Abgleich mit Ihrer technischen Zeichnung
Kriterium
Warum es wichtig ist
Status im Angebot
Maximaler Durchmesser und maximale Länge
Verknüpft Halbzeug, Spannfutter, Verfahrweg, Abstützung und Werkzeugzugänglichkeit mit dem konkreten Bauteil
Bei der Prüfung der technischen Zeichnung bestätigen
Mindestwandstärke oder langer, schlanker Abschnitt
Bestimmt das Risiko von Verformung und Schwingungen sowie die Anforderungen an Abstützung und Schnittfolge
Anhand der Geometrie bestätigen
Toleranz- und Bezugssystem
Verbindet Konstruktionsabsicht, Bearbeitungsschritte und Prüfverfahren
Kritische Zeichnungsangaben bestätigen
Oberflächenbeschaffenheit
Beeinflusst Werkzeugbahn, Bearbeitungsaufmaß, Schleifen und die Wahl nachgelagerter Oberflächenbearbeitungen
Anhand von Oberfläche und Funktion bestätigen
Gewinde, Kegeldrehen und quer zur Achse liegende Geometrieelemente
Können Lehren, Sonderwerkzeuge, Fräsen oder angetriebene Werkzeuge erfordern; der genaue Fertigungsablauf muss geprüft werden
Anhand von Modell und technischer Zeichnung bestätigen
Prozessfähigkeit hängt vom Bauteil ab
Maschinenbezeichnungen allein belegen keine Prozessfähigkeit. Für den Einsatz einer CNC-Drehmaschine gelten dieselben Anforderungen an Nachweise wie für andere Drehmaschinen: ISO 26303:2022 behandelt die Bewertung der Kurzzeitfähigkeit von Bearbeitungsprozessen auf spanenden Werkzeugmaschinen, ASME Y14.5 beschreibt die Angabe geometrischer Anforderungen, und NIST setzt die Prozessfähigkeit mit der beobachteten Prozessstreuung in Beziehung. Eine verlässliche CNC-Fertigung und präzise Zerspanung setzen voraus, dass technische Zeichnung, Werkstoff, Aufspannung, Prüfverfahren und Abnahmerisiko zusammenpassen.
Anforderung der technischen Zeichnung
Eignung des Messsystems
Nachweis eines stabilen Prozesses
Bauteilspezifische Abnahme
Werkstoffauswahl für Druck, Wärme und Korrosion
Zhenling gibt Erfahrung in der Zerspanung von Kohlenstoffstahl, legiertem Stahl, Wälzlagerstahl, Edelstahl, nickelbasierten legierten Stählen und Aluminiumlegierungen an. Die Angabe einer Werkstoffsorte kann Zusammensetzung und definierte Werkstoffeigenschaften festlegen, belegt aber nicht, dass das fertige Bauteil den Anforderungen des Projekts an Druck, Temperatur, korrosive Medien, Härte, Verschleiß oder Ermüdung genügt. Bei CNC-Bauteilen aus Aluminium und anderen Projekten zur Zerspanung von Legierungen hängen diese Risiken von der tatsächlichen Einsatzumgebung und dem Fertigungsablauf ab; deshalb unterscheiden wir zwischen der Erfüllung einer ASTM- oder ISO-Werkstoffsorte und der Freigabe für die Anwendung und verlangen eine projektspezifische Werkstoffprüfung.
| Projektziel | Werkstoffsorten laut vom Nutzer bereitgestellten Erfahrungsangaben | Vor der Auswahl benötigte Angaben |
|---|---|---|
| Allgemeine tragende Funktion | 20# 45# Q235A Q345D | Belastung, Schweißeignung, Wärmebehandlung, Oberflächenbeschaffenheit und maßgebliche technische Zeichnung |
| Verschleiß, Härte oder höhere Festigkeit | GCr15 25CrMo 42CrMo 12CrMoV | Kritischer Querschnitt, Zielhärte, Anlassen sowie Bedingungen für Stoßbelastung und Ermüdung |
| Prüfung üblicher Korrosionsbedingungen | 303 304 304L 316 316L 321 | Medium, Konzentration, Temperatur, Chloride, Reinigung und Oberflächenzustand |
| Einsatz in aggressiven Chemikalien | C276 904L und Nickelbasislegierungen | Genaue chemische Zusammensetzung, Temperatur, Schädigungsmechanismus, Zertifikate und Freigabe durch den Käufer |
| Gewichtssensible Bauteile | Verschiedene Aluminiumlegierungen | Festigkeit, Maßstabilität, Oberflächenbeschaffenheit, galvanischer Kontakt und Einsatzumgebung |
Angaben zur Werkstoffsorte und Eignung für das Projekt
Was eine Spezifikation festlegen kann
- Chemische Zusammensetzung
- Vergütungs- oder Lieferzustand
- Definierte Grenzwerte für mechanische Eigenschaften
- Prüf- und Dokumentationsanforderungen
Was für das Projekt zusätzlich festgelegt werden muss
- Auslegungsgrundlage für Druck und Temperatur
- Korrosions- oder Rissbildungsmechanismus
- Geometrie und kritischer Querschnitt
- Wärmebehandlung, Schweißen und Endabnahme
Technische Abwägung
Härtere Legierungen können die Verschleißfestigkeit verbessern, zugleich aber die Fertigung erschweren, das Verzugsrisiko erhöhen oder die Empfindlichkeit gegenüber der Wärmebehandlung steigern. Auch korrosionsbeständige Legierungen können versagen, wenn das tatsächliche Medium, die Temperatur oder der lokale Korrosionsmechanismus von den bei der Werkstoffauswahl angenommenen Bedingungen abweicht.
ABSTIMMUNG VON SYSTEM UND PROZESS
Von der Prüfung der technischen Zeichnung zum Prototyp und zur Fertigung
Dies ist kein allgemeiner Leitfaden zur CNC-Bearbeitung und bietet auch kein sofortiges Online-Angebot für CNC-Bearbeitung. Präzise CNC-Bearbeitung funktioniert am besten, wenn einer schnellen kaufmännischen Abwicklung zunächst technische Klarheit vorausgeht; deshalb beruht jedes Angebot von Zhenling auf einer persönlichen Prüfung der technischen Zeichnung, des Werkstoffs, der Menge, der Abnahmekriterien und des Lieferumfangs. Da ungeklärte Änderungsstände Risiken für die Fertigung schaffen, bitten wir Käufer um eine vollständige Angebotsanfrage und berücksichtigen gegebenenfalls den Zeichnungskontext nach ASME Y14.5; dieser zusätzliche Prüfaufwand ist die Voraussetzung für einen kontrollierten Fertigungsablauf vom Prototyp bis zur Serie.
01
Annahme der technischen Zeichnung
Senden Sie die 2D-Zeichnung, das 3D-Modell oder ein Beispielteil zusammen mit dem gültigen Änderungsstand und der Bauteilfunktion.
02
Technische Prüfung
Wir prüfen Werkstoff, Geometrie, Bezüge, Werkzeugzugänglichkeit, Werkstückspannung, Oberflächenbeschaffenheit und offene Fragen.
03
Fertigungsablauf und Angebot
Ein vorgeschlagener Fertigungsablauf für das Drehen auf einer CNC-Drehmaschine oder eine kombinierte Bearbeitung legt interne Zerspanung, externe Prozesse, Nachweise und den kaufmännischen Leistungsumfang fest.
04
Prototyp / Erstteil
Ein festgelegtes Beispielteil bestätigt vor der Freigabe Maße, Schnittstellen, Erscheinungsbild und Unterlagen.
05
Fertigung
Ein freigegebener Änderungsstand, Fertigungsablauf und festgelegte Kontrollpunkte bilden die Grundlage für Bauteile in Prototypen- und Serienfertigung.
06
Endfreigabe
Prüfung, angeforderte Nachweise, Kennzeichnung, Verpackung und Exportvorbereitung schließen den Auftrag ab.
Z-ACHSE VERIFIZIERT
Prüfung des Umfangs für ein belastbares Angebot
- 2D-Zeichnung und 3D-CAD-Modell
- Werkstoffsorte, Zustand und Regeln für Ersatzwerkstoffe
- Kritische Maße, Bezug und Toleranz
- Oberflächenbeschaffenheit und visuelle Abnahmekriterien
- Gewindetoleranzklasse und Anforderungen an Lehren
- Stückzahlen für Prototypen und Fertigung
- Wärmebehandlung, Beschichtung, Schweißen oder zerstörungsfreie Prüfung
- Prüfberichte und Werkstoffunterlagen
- Betriebsmedium sowie Temperatur- und Druckbedingungen
- Lieferadresse, Verpackung und Handelsbedingungen
Qualitätsnachweise, Rückverfolgbarkeit und Prozesskontrolle
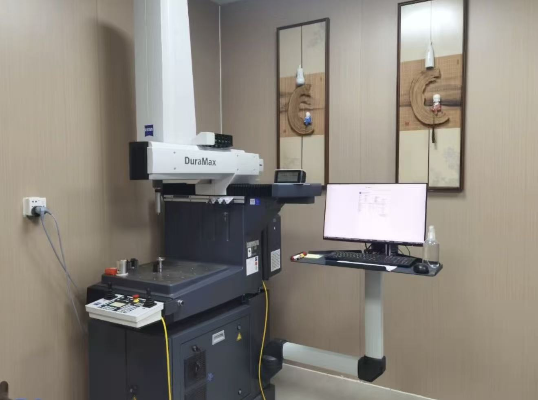
Hochpräzise CNC-Bearbeitung kann Präzisionsbauteile und andere maßgenaue Teile fertigen, doch ein kalibriertes Messgerät und ein rückverfolgbares, zweckgeeignetes Messergebnis hängen zwar zusammen, sind aber nicht dasselbe. Der Nachweis einer Kalibrierkette belegt nicht zwangsläufig, dass das Verfahren für das Bauteil geeignet ist; NIST bezieht die messtechnische Rückverfolgbarkeit auf das Ergebnis, während die technische Zeichnung und das Abnahmeverfahren dieses Risiko regeln. Der dafür nötige Aufwand besteht in einem Nachweisplan für die Präzisionsbearbeitung, der ASME-Zeichnungsbezüge, Kalibriernachweise und Bauteilprüfberichte zu getrennten, aber rückverfolgbaren Ketten verbindet.
Die 4 Nachweisketten der Rückverfolgbarkeit
01
Herkunft von Werkstoff und Bauteil
Schmelzen- oder Chargenkennung, freigegebene Ersatzwerkstoffe, Zeichnungsstand und Fertigungscharge dem Bauteil zuordnen.
- Werkstoffprüfbericht, falls angefordert
- Schmelzen-/Chargenreferenz
- Kennzeichnung von Änderungsstand und Charge
02
Messnachweise
Kritische Maße, Verfahren, Abnahmekriterien und geeignete kalibrierte Messmittel festlegen, bevor der Bericht erstellt wird.
- Prüfplan
- Maßprüfbericht
- Referenz der Kalibrierkette
03
Nachweise für externe Prozesse
Für Wärmebehandlung, Beschichtungen, Passivierung, Schweißen, zerstörungsfreie Prüfung oder externe Laborarbeiten müssen Zuständigkeiten benannt und Unterlagen lückenlos zugeordnet sein.
- Freigegebener Dienstleister
- Prozesszertifikat
- Zuordnung von Bauteil und Nachweis
04
Projektkonformität
Bestimmungsort, Einstufung der Ausrüstung, drucktragende Bauteile, Käuferspezifikation und geltende Vorschriften müssen jeweils gesondert geprüft werden.
- Geltende Anforderung
- Verantwortliche juristische Person
- Geltungsbereich und Gültigkeit
Was wir nicht behaupten
- 1 Ein Kalibrierzertifikat ist nicht automatisch ein Konformitätszertifikat für ein Bauteil.
- 2 Die Rückverfolgbarkeit des Werkstoffs ist nicht dasselbe wie die messtechnische Rückverfolgbarkeit.
- 3 Ein von einer juristischen Person ausgestelltes Zertifikat belegt nicht automatisch eine gültige Kalibrierung für andere.
- 4 Eine Prototypenfreigabe bleibt nach einer nicht freigegebenen Änderung der technischen Zeichnung oder des Prozesses nicht automatisch gültig.
CNC-gedrehte Bauteile für Druckanlagen und die Fluidregelung
Flansche, Stopfen, Rollen und Ventilgehäuse können Gegenstand von Anfragen für die Öl- und Gasabscheidung, Fluidregelung oder druckbeaufschlagte Anwendungen sein; diese Seite belegt jedoch weder entsprechende Projekterfahrung noch eine Qualifikation von Zhenling. Legen Sie vor der Fertigung den Umfang der CNC-Bearbeitung, die Verantwortung für die Druckauslegung, die Abnahmeregel des Käufers, die zuständige zertifizierende Stelle und die erforderlichen Nachweise fest.
| Projektkontext | Beispielhafte Bauteile | Fragen für die Angebotsanfrage | Angebotsumfang |
|---|---|---|---|
| Projekt für Druckgeräte | Flansche, Stopfen und zugehörige Drehteile | Ist das Bauteil drucktragend? Welche Auslegungsvorschrift sowie welche Anforderungen an Werkstoff, Temperatur, Abdichtung und Unterlagen gelten? | Maßgeblich sind die technische Zeichnung des Käufers und die Projektvorgaben; eine Kennzeichnung nach einer bestimmten Vorschrift wird nicht pauschal zugesagt |
| Öl- und Gasabscheidung | Rollen, Ventilgehäuse und Sonderteile für Maschinen | Welche Risiken in Bezug auf Medium, Korrosion, Verschleiß, Passung und Rückverfolgbarkeit müssen beherrscht werden? | Angabe zum Anwendungsbereich des Unternehmens, keine Fallstudie zur Leistung |
| Fluidregelung | Ventilgehäuse, Stopfen und Flansche | Welche Abnahmeregeln gelten für Bohrung, Gewinde, Dichtfläche, Oberflächenbeschaffenheit, Medium und Dichtheit? | Die Eignung des Bauteils ergibt sich aus der Projektprüfung und Verifizierung |
Konformität beginnt mit der Produkteinstufung
Produkt bestimmen
Unterscheiden Sie zwischen drucklosem Zubehör, drucktragendem Bauteil, kompletter Baugruppe und Ersatzbauteil.
Vorschrift bestimmen
Bestätigen Sie Bestimmungsort, Käuferspezifikation, geltende EU-Rechtsvorschriften oder den betreffenden Abschnitt des ASME-Regelwerks.
Verantwortliche Stelle bestimmen
Prüfen Sie Hersteller, Zertifikatsinhaber, Geltungsbereich des Fertigungsstandorts, Aussteller der Unterlagen und Gültigkeit.
Zertifikatsprüfung: Jeder erforderliche Nachweis muss vor der Lieferantenfreigabe oder der Verwendung für ein angebotenes Produkt hinsichtlich des rechtmäßigen Inhabers, des Fertigungsstandorts, der Nummer, des Zulassungsumfangs, der Vorschriftenkennzeichnung und der Gültigkeit geprüft werden.
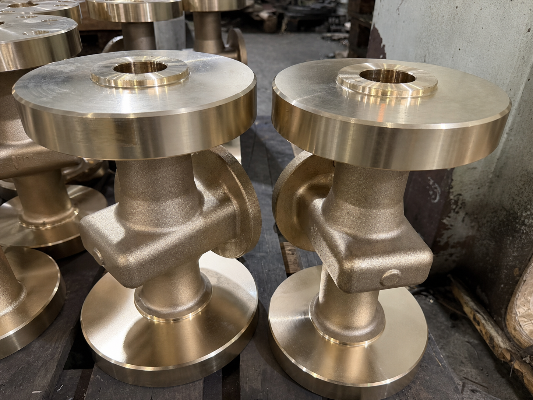
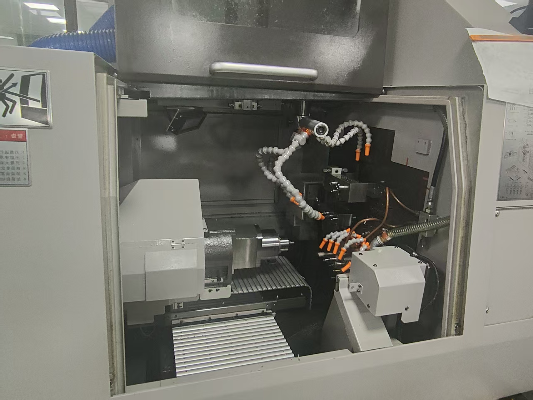
CNC-Drehen oder CNC-Fräsen: Den passenden Fertigungsablauf wählen
Beim CNC-Drehen und CNC-Fräsen wird Werkstoff durch unterschiedliche Bewegungen von Werkstück und Werkzeug abgetragen. Eine Prüfung der Konstruktion für die CNC-Bearbeitung ordnet Dreh- und Fräsmerkmale der Bauteilgeometrie, der Bezugsstrategie, der Anzahl der Aufspannungen, der Werkzeugzugänglichkeit und dem Risiko beim Wechsel von Geometrieelementen zwischen Bearbeitungsschritten zu.
| Entscheidungskriterium | CNC-Drehen | CNC-Fräsen | Kombinierter Fertigungsablauf |
|---|---|---|---|
| Hauptgeometrie | Konzentrische Durchmesser, Bohrungen, Dichtflächen, Nuten, Gewinde und Kegel | Prismatische Flächen, Taschen, Schlitze, Muster und außerhalb der Achse liegende Oberflächen | Rotationssymmetrischer Grundkörper mit Abflachungen, Querbohrungen, Taschen oder komplexen Schnittstellen |
| Typisches Bezugskonzept | Beziehungen zwischen Achse, Dichtfläche und Durchmessern | Beziehungen zwischen Ebenen, Kanten, Bohrungen und Koordinaten | Der übertragene Bezug muss die Ausrichtung von Dreh- und Fräsmerkmalen erhalten |
| Hauptrisiko im Fertigungsablauf | Abstützung langer Bauteile, Verzug dünner Wandungen, Rattern, Werkzeugverschleiß | Werkzeugreichweite, mehrere Aufspannungen, Werkstückspannung und Zugang zu Ecken | Fehler beim Umspannen, zusätzlicher Prüfaufwand und komplexerer Fertigungsablauf |
| Benötigte Zeichnungsangaben | Außen-/Innendurchmesser, Länge, Rundlaufabweichung, Gewinde, Oberflächenbeschaffenheit und achsbezogene Toleranz | Taschen, Konturen, Lochbilder sowie Beziehungen zwischen Bezügen und Oberflächen | Vollständige Übersicht der Geometrieelemente und kritische Beziehungen über mehrere Aufspannungen hinweg |
Wann ein kombinierter Fertigungsablauf sinnvoll ist
- 01 Legen Sie bei der Bearbeitung auf einer CNC-Drehmaschine zuerst den Rotationsbezug fest und ergänzen Sie dann Querbohrungen oder andere Geometrieelemente, wenn die Bauteilfunktion sie erfordert.
- 02 Vergleichen Sie getrennte Aufspannungen für Drehen und Fräsen mit einem Fertigungsablauf auf einem modernen CNC-Drehzentrum, der Umspannvorgänge verringern kann, ohne unnötig komplex zu werden.
- 03 Wenn CNC-Bauteile effizient gefertigt werden sollen, prüfen Sie, ob weniger Umspannvorgänge die Kosten für Sonderwerkzeuge, Prüfprogrammierung und Werkstückspannung tatsächlich ausgleichen.
- 04 Geben Sie den Beziehungen zwischen zusammenpassenden Geometrieelementen Vorrang, bevor Sie ein einzelnes Maß oder einen einzelnen Bearbeitungsschritt optimieren.
Ein niedriger Stückpreis weist nicht immer auf den besten Fertigungsablauf hin. Abzuwägen sind Bearbeitungszeit, Komplexität der Spannvorrichtung, Übertragung von Bezügen, Prüfaufwand und die Folgen einer nicht funktionierenden Schnittstelle.
Angebote für CNC-Drehen, Einflussfaktoren auf die Lieferzeit und Lieferantenqualifizierung
Verschiedene Zerspanungsleistungen lassen sich erst fair vergleichen, wenn Änderungsstände, Werkstoffzustand, externe Prozesse und Prüfumfang übereinstimmen. Das günstigste Angebot ist nicht immer das beste, wenn ein fehlender Leistungsumfang später zu Verzögerung, Nacharbeit oder Ablehnung führt. Da unabhängige Daten für einen allgemeingültigen Einsparfaktor auf Basis der Lieferantenfähigkeit fehlen, verwendet diese Seite ein einfaches Gesamtkostenmodell der Stufe Bronze statt allgemeiner, erfundener ROI-Formeln.
Was beeinflusst Kosten und Lieferzeit?
Werkstoff
Werkstoffsorte, Größe, Zustand, Verfügbarkeit, Zertifikat und Einschränkungen für Ersatzwerkstoffe.
Geometrie
Durchmesser, Länge, dünne Wandungen, tiefe Bohrungen, Gewinde, Kegel und Werkzeugzugänglichkeit.
Qualitätsumfang
Toleranz, Oberflächenbeschaffenheit, Lehren, Berichte, Erstteil und Prüfungen.
Kaufmännischer Umfang
Stückzahl, Freigabeplan, externe Prozesse, Verpackung, Fracht und Bestimmungsort.
Angebotsumfang nachvollziehbar festlegen
Das Beschaffungsrisiko steigt, weil eine fehlende Prüfposition, ein ungeklärter Werkstoffzustand oder ein externer Prozess später zu Verzögerung, Nacharbeit oder Ablehnung führen kann. Zhenling legt den CNC-Leistungsumfang projektspezifisch fest, statt einen Sofortpreis zu versprechen; dafür sind zusätzliche Angaben in der Angebotsanfrage nötig, bevor Käufer Lieferanten vergleichen können, wobei ASME Y14.5 nur dann herangezogen wird, wenn die technische Zeichnung darauf verweist.
Bronze-Karte für Gesamtkosten
Vergleichen Sie Drehbearbeitungslösungen und angebotene Stückpreise erst, nachdem jeder Lieferant denselben Zeichnungsstand, Werkstoff, dieselben Prozesse und denselben Lieferumfang bewertet hat. Berücksichtigen Sie anschließend gegebenenfalls den Zeitaufwand des Käufers für die Lieferantenqualifizierung, Verifizierung, Nachprüfung, Nacharbeit, Ersatzwerkstoff, Fracht und Auswirkungen auf den Zeitplan.
- ▪ Kein allgemeingültiger Prozentsatz
- ▪ Kein versteckter „Branchendurchschnitt“
- ▪ Keine Sofortsimulation eines Angebots für CNC-Bearbeitung
- ▪ Eine projektspezifische kaufmännische Prüfung
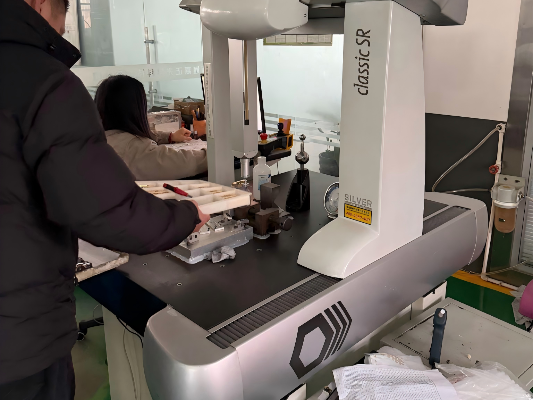
Checkliste zur Qualifizierung von Lieferanten für CNC-Drehen
Bevor Sie Preise oder Fertigungsmöglichkeiten vergleichen, lassen Sie jeden Hersteller von CNC-Drehteilen seinen Leistungs- und Nachweisumfang festlegen. Diese Checkliste trennt relevante Belege von allgemeinen Werbeaussagen.
| Prüfpunkt | Anzufordernde Nachweise | Warnsignal |
|---|---|---|
| Eignung für vergleichbare Bauteile | Erfahrung mit vergleichbarer Geometrie, vergleichbarem Werkstoff, Fertigungsablauf und vergleichbaren Abnahmekriterien | Pauschale Präzisionsbehauptung ohne Prüfung der technischen Zeichnung |
| Identität des Fertigungsbetriebs | Juristische Person, Fertigungsstandort, verantwortliches Team und Maschinenkategorien | Ein Netzwerk von CNC-Fertigungsbetrieben wird als einheitlich kontrollierter Betrieb dargestellt |
| Werkstoffkontrolle | Werkstoffsorte, Zustand, freigegebene Ersatzwerkstoffe und erforderliche Werkstoffnachweise | Eine lange Liste von Legierungen wird als Projektfreigabe behandelt |
| Qualitätskontrolle | Erstteil, Zwischenprüfungen, Abschlussbericht und Messverfahren | Kalibrierzertifikat als einziger Nachweis |
| Externe Prozesse | Qualifizierter Dienstleister, Verantwortung für den Fertigungsablauf und lückenlose Zertifikatszuordnung | Wärmebehandlung oder Beschichtung fehlt im Angebotsumfang |
| Zertifizierung | Juristische Person, Fertigungsstandort, Geltungsbereich, Norm oder Regelwerksabschnitt, Kennzeichnung und Gültigkeit | Logo oder Gütesiegel ohne zugehöriges Zertifikat |
| Änderung in der Fertigung | Kontrolle des Änderungsstands, Auslöser für eine erneute Validierung und Freigabe von Abweichungen | Freigegebenes Beispielteil gilt trotz Änderungen des Fertigungsablaufs dauerhaft als freigegeben |
| Grenzüberschreitende Lieferung | Verpackung, Unterlagen, Incoterms, Bestimmungsort und zuständige Kontaktperson | Die reine Bearbeitungszeit wird als gesamte Lieferzeit ausgegeben |
Technische Hilfsmittel für die CNC-Bearbeitung
Nutzen Sie unsere projektspezifischen Hilfsmittel, um Fertigungsabläufe zu bewerten, Prüfumfänge festzulegen und Lieferantenangebote zu vergleichen.
Prüfhilfe für den Fertigungsablauf: CNC-Drehen oder CNC-Fräsen
Bewerten Sie Bauteilgeometrie, Bezugsstrategie und Risiken der Aufspannung, um den optimalen Fertigungsablauf zu bestimmen.
Konfigurator für CNC-Prüfungen und Dokumentenpakete
Legen Sie für Ihre Angebotsanfrage kritische Maße, externe Prozesse und erforderliche Nachweise zur Rückverfolgbarkeit fest.
Rechner zum Vergleich von Angeboten für CNC-Bearbeitung
Analysieren Sie die gesamten Beschaffungskosten, indem Sie Werkstoff, kaufmännischen Leistungsumfang und Qualifizierungsrisiken aufeinander abstimmen.
Häufige Fragen zum CNC-Drehservice
Senden Sie die aktuelle technische 2D-Zeichnung und, falls vorhanden, ein 3D-Modell. Geben Sie Werkstoff und Werkstoffzustand, Stückzahl, kritische Toleranz, Bezug, Oberflächenbeschaffenheit, Wärmebehandlung, Prüfprotokolle, Lieferort und alle Betriebsbedingungen an, die den Werkstoff oder die Abnahme beeinflussen.
Ja, der Service ist auf die Fertigung nach Kundenzeichnungen und Mustern ausgelegt. Ein Muster hilft, die beabsichtigte Ausführung zu verdeutlichen, doch für einen geregelten Fertigungsauftrag sind weiterhin eine freigegebene technische Zeichnung, ein festgelegter Änderungsstand und eine Abnahmegrundlage erforderlich.
Laut den bereitgestellten Angaben bestehen Erfahrungen mit Kohlenstoff- und legierten Stählen, Wälzlagerstahl, Edelstahl der Sorten 303/304/304L/316/316L/321, C276, 904L, Nickelbasislegierungen und Aluminiumlegierungen. Diese Werkstoffe für die CNC-Bearbeitung werden zunächst geprüft; ob sie für ein konkretes Projekt geeignet sind, entscheidet sich erst im Konstruktions- und Freigabeprozess.
Diese Seite behandelt Metallteile und erhebt keinen allgemeinen Anspruch auf die Fertigung von Metall- und Kunststoffteilen. Ob Kunststoffteile für den Prototypenbau zum Leistungsumfang gehören, muss gesondert bestätigt werden.
Die Kosten hängen von Werkstoff, Halbzeugabmessungen, Geometrie, Aufspannung, Toleranz, Oberflächenbeschaffenheit, Stückzahl, Prüfung, externen Bearbeitungsschritten, Dokumenten, Verpackung und Lieferort ab. Wir erstellen nach Prüfung ein projektspezifisches Angebot, statt fehlende Angaben für ein Online-Angebot zu erraten.
Auch für eine schnelle Fertigung müssen zuerst die technische Zeichnung, der Werkstoff, offene Fragen, der Fertigungsablauf und die kaufmännischen Bedingungen geklärt sein. Die Verfügbarkeit des Werkstoffs, die Freigabe des Erstteils, nachgelagerte Prozesse, die Prüfung und die Exportlogistik werden berücksichtigt, bevor ein Liefertermin zugesagt wird.
Der maximale Durchmesser, die Länge, die Wandstärke und die Toleranz hängen von der tatsächlichen Geometrie, dem Werkstoff, der Bezugsstruktur, dem Fertigungsablauf und dem Messplan ab. Senden Sie die technische Zeichnung für eine bauteilspezifische Auskunft; die Maschinenliste allein gibt darauf keine Antwort.
Jede Anforderung an die Oberfläche bei der CNC-Bearbeitung, einschließlich der Oberflächenbeschaffenheit nach der Zerspanung, Schleifen, Wärmebehandlung, Beschichtung, Passivierung, Schweißen oder NDT, muss in der Angebotsanfrage angegeben werden. Verfügbarkeit, Zuständigkeit des Dienstleisters und Dokumentation werden für jedes Projekt bestätigt.
Der Fertigungsablauf umfasst die Prüfung der technischen Zeichnung, die Angebotserstellung, einen Prototyp oder ein Erstteil, die Freigabe durch den Käufer, die kontrollierte Fertigung und die abschließende Freigabe. Eine Änderung an Werkstoff, technischer Zeichnung, Werkzeugen, Programm, Fertigungsablauf oder Abnahmemethode kann eine erneute Validierung erforderlich machen.
Setzen Sie Drehen auf der Drehmaschine ein, wenn die kritische Geometrie rotationssymmetrisch ist; für prismatische und außermittige Geometrieelemente eignet sich Fräsen. Ein kombinierter Fertigungsablauf ist sinnvoll, wenn beide Arten von Geometrieelementen funktionsrelevant sind und ihre Lagebeziehung über mehrere Aufspannungen hinweg beherrscht werden kann.
Prüfen Sie die Identität des Fertigungsbetriebs, einschlägige Erfahrungen mit Bauteilen und Werkstoffen, die Prüfung technischer Zeichnungen, Kontrollen am Erstteil, Prüfnachweise, die Zuständigkeit für externe Prozesse, den Geltungsbereich von Zertifikaten und die Verantwortung für grenzüberschreitende Lieferungen. Verwerfen Sie Angaben, die sich keiner juristischen Person, keinem Fertigungsstandort, Projekt oder Nachweis zuordnen lassen.






