Kontaktieren Sie Zhenling

Anbieter für die CNC-Bearbeitung von Kupfer fertigen kundenspezifische Teile nach Zeichnung durch Fräsen, Drehen und verwandte Verfahren. Für eine erste Vorauswahl bieten sich 3ERP für C101/C110-Prototypen, Cox Manufacturing für wiederkehrende Drehteile und Checon oder Storm für elektrische Komponenten an. Zhenling Metal bietet zeichnungsbasierte industrielle Zerspanung. Die passende Wahl hängt von Werkstoff, Geometrie, Stückzahl und gewünschtem Fertigungsweg ab.
Aktualisiert: Oktober 2026. Dieser Bericht stellt 20 Hersteller vor. Die Nummerierung ist keine Rangfolge.
Hinweis: Dieser Leitfaden wird von Zhenling Metal veröffentlicht. Wir führen uns selbst an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die übrigen 19 Hersteller sind nach ihren jeweiligen Stärken gruppiert; innerhalb der Gruppen gibt es keine bestimmte Reihenfolge.
So haben wir diese Anbieter für die CNC-Bearbeitung von Kupfer ausgewählt
Im Oktober 2026 haben wir Hersteller mit eigenen Fertigungsprozessen und überprüfbaren Belegen für die Bearbeitung von Kupferkomponenten untersucht und Unternehmensangaben auf den offiziellen Websites verifiziert. Wir haben weltweit recherchiert und Anbieter für Prototypen, Serienfertigung und elektrische Komponenten berücksichtigt. Ausgeschlossen wurden Maschinenhändler, Rohmetallhändler, Verzeichnisse, reine Beschaffungsplattformen und Unternehmen, für die nur Belege zur Messingbearbeitung vorlagen. Unternehmen, die mit Fertigungsbetrieben und Partnern arbeiten, sind enthalten; dieser Unterschied wird jeweils angegeben.
Der Vergleich stützt sich auf die von den Unternehmen veröffentlichten Angaben zu Kompetenzen, Standorten und Qualität. Er bewertet weder unabhängig gemessene Lieferleistung noch Fehlerquoten oder Kundenzufriedenheit. „Gründungsjahr nicht öffentlich bestätigt“ bedeutet, dass die verfügbaren Unternehmensangaben kein eindeutiges Datum enthielten. Zertifizierungen werden mit dem angegebenen Geltungsbereich und der genannten Ausgabe aufgeführt. Daraus sollte nicht geschlossen werden, dass alle Kupferteile zertifiziert sind.
Schnellauswahl: Welche Kupferanbieter zu Ihrem Auftrag passen
Diese Übersicht zur Auftragsgröße soll dem Einkauf helfen, eine erste Liste möglicher Ansprechpartner einzugrenzen. Die Entwicklung sollte ein passendes Verfahren erkennen können, und die Qualitätssicherung sollte den Umfang der benötigten Dokumentation besser festlegen können. Die Finanzabteilung kann Angebote für denselben Leistungsumfang vergleichen, statt die Auftragskosten anhand des niedrigsten Stückpreises zu bestimmen.
- Gemischte Industriezeichnungen: Zhenling Metal verbindet kundenspezifische Zerspanung mit Schweißen, Prüfung und Exportabwicklung.
- Entwicklungsteile aus C101/C110: 3ERP nimmt ausdrücklich Einzelprototypen an; Venco ergänzt Funkenerosion (EDM) und Schleifen für die Überbrückungsfertigung.
- Wiederkehrende Drehteile aus Kupfer: Cox Manufacturing, E.J. Basler und D&W Products bieten Fertigung auf Langdrehautomaten oder Mehrspindlern.
- Vertraglich vereinbarte Serien in Europa: RADMOT veröffentlicht Mindestmengen pro Fertigungslos und Jahr; Luvata Welshpool ergänzt die Zerspanung um Kaltumformung.
- Kontakte und Stromschienen: Checon integriert die Kontaktfertigung und Montage; Storm konzentriert sich auf Komponenten für die Stromverteilung.
- Baugruppen aus verschiedenen Werkstoffen: Dynamic Design & Manufacturing verbindet Kupfer mit Blechbearbeitung; American Micro Industries fertigt außerdem elektrische Isolatoren.
Vergleich von Anbietern für die Kupferbearbeitung
Lesen Sie die Tabelle zunächst nach Auftragsart und anschließend die Unternehmensprofile, um mögliche Anbieter für CNC-bearbeitete Kupferkomponenten zu finden. Alle können Kupfer bearbeiten, bedienen aber unterschiedliche Einkaufsanforderungen.
| Nr. | Unternehmen | Hauptsitz | Gründungsjahr | Geeignet für | Kurzporträt | Kompetenzen in der Kupferbearbeitung | Wesentliche Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Shanghai, China; Fertigungsbetrieb in Jiashan, Zhejiang | 2006 | Gemischte Industriezeichnungen | Hersteller und Exporteur mit eigenem Fertigungsbetrieb | Drehen, Fräsen, Bohren | Eigener Fertigungsbetrieb in Jiashan; Exportabwicklung | Auf kundenspezifische Aufträge spezialisiert; kein Katalogsortiment | zhenlingmetal.com |
| 2 | 3ERP | Zhongshan, Guangdong, China | 2010 | C101/C110-Prototypen | Hersteller für Rapid Prototyping mit Kapazitäten über ein Partnernetzwerk | Fräsen und Drehen von C101/C110 | Kein festes Mindestauftragsvolumen; Koordinatenmessgerät (CMM) | Fertigung im eigenen Betrieb und über Partner | www.3erp.com |
| 3 | Mahuta Tool | Germantown, Wisconsin, USA | 1988 | Kleinserien für die Industrie | Zerspanungsbetrieb und Werkzeughersteller | Mehr-Achs-CNC-Bearbeitung von Kupfer und Funkenerosion (EDM) | Drahterodieren; Werkzeug- und Matrizenfertigung | Keine Hobby- oder Verbraucheraufträge | www.mahutatool.com |
| 4 | Protolabs | Maple Plain, Minnesota, USA | 1999 | C101-Aufträge über die digitale Fertigung | Digitaler Hersteller mit Fertigung im eigenen Betrieb und über Partnernetzwerk | Eigener Betrieb: C101; Netzwerk: C110 | Fertigung im eigenen Betrieb und über Netzwerk werden unterschieden | C110 wird über das Netzwerk gefertigt | www.protolabs.com |
| 5 | WayKen | Shenzhen, China | Nicht öffentlich bestätigt | Baugruppen für die Produktentwicklung | Rapid-Manufacturing-Unternehmen mit eigener Fertigung und integrierten Ressourcen | CNC-Bearbeitung von Kupfer; 3-/5-Achs-Verfahren | Eigene Fertigung und Entwicklungsverfahren | Schwerpunkt auf Prototypen und Kleinserien | waykenrm.com |
| 6 | RapidDirect | Shenzhen, China (eigener Fertigungsbetrieb) | 2009 | Aufträge mit mehreren Fertigungsverfahren | Hersteller mit eigenem Fertigungsbetrieb und Partnernetzwerk | C101/C103/C110; Berylliumkupfer | Eigener Fertigungsbetrieb und breite Prozessauswahl | Fertigung über Partner möglich | www.rapiddirect.com |
| 7 | CNCTAL | Dongguan, Guangdong, China | Gründungsjahr nicht öffentlich bestätigt | Kundenspezifische Aufträge nach Zeichnung | Hersteller für kundenspezifische CNC-Bearbeitung | C101/C110; Bohren und Gewindeschneiden | 50+ Maschinen und unterstützende Anlagen | Keine Katalog-Hardware | www.cnctal.com |
| 8 | Venco MFG | Huizhou, Guangdong, China | 2014; CNC-Geschäft seit 2015 | Ergänzende Verfahren: Funkenerosion (EDM) und Schleifen | Hersteller für kundenspezifische CNC-Bearbeitung | C11000; CNC-Bearbeitung und Funkenerosion (EDM) | Drahterodieren/Senkerodieren; Schleifen | Überbrückungsfertigung: 20–500 Teile | vencomfg.com |
| 9 | Cox Manufacturing | San Antonio, Texas, USA | 1956 | Wiederkehrende kleine Drehteile | Hersteller für Präzisionsdrehteile | C110/C145/C172/C173/C175 | Kapazitäten für Langdrehen und Mehrspindelbearbeitung | Schwerpunkt Drehen; keine großen Platten | www.coxmanufacturing.com |
| 10 | RADMOT | Wola Gutowska bei Radom, Polen | 1984 | Vertraglich vereinbarte Serienfertigung in Europa | Auftragsfertiger für CNC-Bearbeitung | Drehen und Fräsen von Kupfer und Kupferlegierungen | 80+ Maschinen; 22 Messgeräte | Veröffentlichte Mindestmengen pro Fertigungslos und Jahr | radmot.com |
| 11 | E.J. Basler | Schiller Park, Illinois, USA | Gründungsjahr nicht öffentlich bestätigt | Automatisierte Fertigungsprogramme für Drehteile | Präzisionshersteller mit Unterstützung bei der globalen Beschaffung | C10200/C14500; Serienbearbeitung | Rundtaktautomaten; automatisierte Prüfung | Fertigungs- und Beschaffungsmodell | www.ejbasler.com |
| 12 | D&W Products | Cedar Rapids, Iowa, USA | 1951 | Langdreh- und Mehrspindel-Drehteile | Hersteller für Präzisionsdrehteile | Kupfer; Langdrehen und Mehrspindelbearbeitung | INDEX-CNC-Maschine mit acht Spindeln | Einige Dreh- und Fräsarbeiten über Partner | www.dwproducts.com |
| 13 | Hirsh Precision | Frederick, Colorado, USA | 1979 | Automatisierte Mehr-Achs-Bearbeitung | Präzisionshersteller mit Partnern für die Oberflächenbearbeitung | Kupfer; Mehr-Achs-Bearbeitung und Dreh-Fräs-Bearbeitung | Mit Fastems vernetzte 5-Achs-Fertigungszellen | Oberflächenbearbeitung erfolgt über Partner | hppi.com |
| 14 | C&H Machine | Escondido, Kalifornien, USA | 1964 (C&H Machine in Escondido) | Zerspanung und Fügeverfahren | Präzisionszerspanung und Metallverarbeitung | CNC-Bearbeitung von Kupfer, Funkenerosion (EDM) und Fügeverfahren | Funkenerosion (EDM), Hartlöten und Schweißen | Kundenspezifische Metallverarbeitung, kein Katalogsortiment | www.c-hmachine.com |
| 15 | Ephrata Precision Parts | Denver, Pennsylvania, USA (Betriebsadresse) | 1972 | Kupferbearbeitung und Werkzeugbau | Hersteller für Präzisionszerspanung und Werkzeugbau | C101/C110; CNC-Bearbeitung und Funkenerosion (EDM) | 56.000-Quadratfuß-Betrieb | Toleranz hängt von der Geometrie ab | www.ephrataprecision.com |
| 16 | Checon | North Attleboro, Massachusetts, USA | Gründungsjahr nicht öffentlich bestätigt | Baugruppen mit elektrischen Kontakten | Hersteller elektrischer Komponenten mit integrierter Werkstofffertigung | Fräsen und Drehen von Kupfer und Kupferlegierungen | Werkstoff, Umformung und Montage | Schwerpunkt elektrische Komponenten | www.checon.com |
| 17 | Storm Power Components | Decatur, Tennessee, USA | 1990 | Stromschienen für die Stromverteilung | Hersteller elektrischer Leistungskomponenten | CNC-Bearbeitung von Kupfer-Stromschienen | 4-Achs-CNC-Bearbeitung; dynamische Verschachtelung | Spezialisierung auf Leistungskomponenten | stormpowercomponents.com |
| 18 | Luvata Welshpool | Welshpool, Powys, Vereinigtes Königreich | 1943 als Dawson Shanahan gegründet; 2024 zu Luvata gekommen | Umgeformte und zerspante Komponenten | Hersteller für Kaltumformung und Präzisionszerspanung innerhalb von Luvata | Kupferumformung und Zerspanung | Kaltumformung und CNC-Bearbeitung | Entwickelte Fertigungsprogramme, keine Sofortangebote | www.luvata.com |
| 19 | Dynamic Design & Manufacturing | Niwot, Colorado, USA | 1983 | Kupfer und Blech | Hersteller für Präzisionszerspanung und Blechbearbeitung | C101/C110: CNC-Bearbeitung und Metallverarbeitung | Dreh-Fräs-Zentrum; Drahterodieren | Veröffentlichter Schwerpunkt: C101/C110 | www.dycoinc.com |
| 20 | American Micro Industries | Chambersburg, Pennsylvania, USA | 1995 | Leiter und Isolatoren | Hersteller kundenspezifischer Komponenten | Kundenspezifische CNC-Komponenten aus Kupfer | Bereich kundenspezifischer Komponenten | Kein Spezialist für Drehteile in hohen Stückzahlen | www.americanmicroinc.com |
CNC-Bearbeitung von Kupfer nach Prototypen und Zeichnung
Anbieter für die CNC-Bearbeitung von Kupfer sind ein guter Ausgangspunkt, um Zeichnungen für Entwicklungsteile und Kleinserien prüfen zu lassen. Einige können auch größere Aufträge übernehmen. Gemeinsam ist ihnen ein Servicemodell, das mit einer kundenspezifischen Zeichnung beginnen kann, statt ein Katalogprodukt oder ein verbindliches Jahresfertigungsprogramm vorauszusetzen.
Welche Anbieter für die Kupferbearbeitung eignen sich für Prototypen und welche für Folgeaufträge?
3ERP und Venco beschreiben ausdrücklich Prototypen oder Überbrückungsfertigung, während Cox und D&W den Einsatz von Langdrehautomaten oder Mehrspindlern hervorheben. RADMOT veröffentlicht Mindestmengen pro Fertigungslos und Jahr. Nutzen Sie diese Unterschiede, um den passenden Weg für die erste Anfrage zu wählen: Für ein einzelnes Entwicklungsteil und ein wiederkehrendes Drehteil können unterschiedliche Spannvorrichtungen, Prüfpläne und Fertigungsanlagen erforderlich sein.
1. Zhenling Metal
Geeignet für: Zeichnungsbasierte Kupferteile im Rahmen eines gemischten Auftrags für industrielle Zerspanung.
Hauptsitz: Shanghai, China; Fertigungsbetrieb in Jiashan, Zhejiang
Gegründet: 2006
Unternehmenstyp: Hersteller und Exporteur mit eigenem Fertigungsbetrieb
Website: zhenlingmetal.com
Zhenling Metal veröffentlicht diesen Leitfaden und fertigt nach Zeichnung für Kunden, die mehrere industrielle Zerspanungsleistungen koordinieren. Im Betrieb in Jiashan werden Zerspanung, Schweißen und Prüfung zusammengeführt, während das Unternehmen in Shanghai den Export unterstützt. Diese Kombination ist nützlich, wenn ein Kupferteil zu einer größeren Baugruppe gehört und der Auftrag auch andere zerspante Teile umfasst. Für den Kupferservice sind Zeichnungen, Werkstoffsorte, Oberflächenbearbeitung und Lieferanforderungen maßgeblich; für jedes Projekt werden Verfahren und Toleranzen individuell festgelegt.
Qualitätsangabe: Die Website nennt CE- und ASME-Zulassungen für Arbeiten an Druckgeräten; diese sind keine Zertifizierungen für Kupferteile.
Einschränkung beim Einkauf: Das veröffentlichte Betriebsmodell ist auf kundenspezifische Einzelteile und Kleinserien ausgelegt, nicht auf Katalogfertigung.
2. 3ERP
Geeignet für: C101/C110-Prototypen und Überbrückungsfertigung.
Hauptsitz: Zhongshan, Guangdong, China
Gegründet: 2010
Unternehmenstyp: Hersteller für Rapid Prototyping mit Kapazitäten über ein Partnernetzwerk
Website: www.3erp.com
3ERP ist ein guter Ausgangspunkt für Entwicklungsteams, die einen Prototyp aus C101 oder C110 benötigen, bevor sie über eine Serienfertigung entscheiden. Der Kupferservice nimmt auch Einzelaufträge ohne strenge Mindestmenge an. Zur Ausstattung gehören 3-, 4- und 5-Achs-Maschinen, Werkstoffprüfungen und Prüfungen mit Koordinatenmessgerät (CMM). So können während der Entwicklung sowohl die Bearbeitung als auch die Maßhaltigkeit überprüft werden. Wer später eine Serie plant, kann den Prototypen-Fertigungsweg mit dem vorgeschlagenen Serienweg vergleichen, bevor Spannvorrichtungen beauftragt werden.
Qualitätsangabe: Laut Unternehmenswebsite ist 3ERP nach ISO 9001:2015 zertifiziert.
Einschränkung beim Einkauf: Das Unternehmen kombiniert eigene Kapazitäten mit qualifizierten Fertigungspartnern. Für einen Auftrag ausschließlich im eigenen Betrieb muss daher der Fertigungsweg vereinbart werden.
3. Mahuta Tool
Geeignet für: Industrielle Kleinserien mit CNC-Bearbeitung von Kupfer und Funkenerosion (EDM).
Hauptsitz: Germantown, Wisconsin, USA
Gegründet: 1988
Unternehmenstyp: Zerspanungsbetrieb und Werkzeughersteller
Website: www.mahutatool.com
Mahuta Tool verbindet die Kupferbearbeitung mit dem Werkzeug- und Matrizenbau eines industriellen Zerspanungsbetriebs. Drahterodieren ist für komplexe Profile interessant, die sich mit einem rotierenden Schneidwerkzeug nur schwer erreichen lassen. Die Website nennt eine maximale Bauteilgröße von 27,75 × 15.75 inches. Das breitere Werkzeuggeschäft umfasst Einfachhub-, Folgeverbund- und Transferwerkzeuge, darunter Werkzeuge mit einem Gewicht von bis zu 20.000 lb. Das angegebene Projektspektrum von 1–100 Teilen macht den Betrieb zu einer möglichen Wahl für industrielle Kleinserien mit Wiederholbedarf.
Qualitätsangabe: Laut Unternehmenswebsite ist das Unternehmen nach ISO 9001:2015 zertifiziert.
Einschränkung beim Einkauf: Typische Projekte umfassen industrielle Kleinserien und Folgeaufträge; Hobby- und Verbraucheraufträge werden ausdrücklich ausgeschlossen.
4. Protolabs
Geeignet für: C101-Prototypen über einen digitalen Fertigungsablauf.
Hauptsitz: Maple Plain, Minnesota, USA
Gegründet: 1999
Unternehmenstyp: Digitaler Hersteller mit Fertigung im eigenen Betrieb und über Partnernetzwerk
Website: www.protolabs.com
Protolabs unterscheidet zwischen einem teilautomatisierten Fertigungsservice im eigenen Betrieb und Protolabs Network. Bei Kupfer ist dieser Unterschied relevant: Für die Fertigung im eigenen Betrieb wird C101 aufgeführt, während die Kupferseite C110 über das Netzwerk anbietet. Der allgemeine Fertigungsservice im eigenen Betrieb wirbt mit einer Bearbeitungszeit von nur einem Tag; dies ist jedoch keine zugesagte Lieferzeit für jede Kupfergeometrie. Für Einkäufer ist der digitale Fertigungsablauf mit einer klar ausgewiesenen Option im eigenen Betrieb interessant. Bei C110 erfolgt die Anfrage entsprechend über das Netzwerk.
Qualitätsangabe: CNC-Fertigung im eigenen Betrieb: laut Qualitätsseite ISO 9001:2015 und AS9100D.
Einschränkung beim Einkauf: C110 wird über Protolabs Network angeboten; das Kupferangebot im eigenen Betrieb umfasst C101.
5. WayKen
Geeignet für: Prototypen für die Produktentwicklung mit mehreren Fertigungsverfahren.
Hauptsitz: Shenzhen, China
Gegründet: Nicht öffentlich bestätigt
Unternehmenstyp: Rapid-Manufacturing-Unternehmen mit eigener Fertigung und integrierten Ressourcen
Website: waykenrm.com
WayKen ist auf die Produktentwicklung ausgerichtet, bei der eine Kupferkomponente neben Kunststoffmodellen, Gussteilen oder Werkzeugen stehen kann. Die Unternehmensseite beschreibt einen 35.000-square-foot-Fertigungsbetrieb und mehr als 70 Beschäftigte. Das Leistungsangebot umfasst CNC-Bearbeitung, Vakuumguss und Werkzeugbau. Kupfer ist unter den Werkstoffen für die Metallbearbeitung aufgeführt; außerdem werden Maßberichte und Prüfungen mit Koordinatenmessgerät (CMM) angeboten. Diese breite Auswahl kann Entwicklungsteams bei der Koordination einer Prototypenbaugruppe helfen.
Qualitätsangabe: Die Website nennt ISO 9001:2015, IATF 16949 und ISO 14001.
Einschränkung beim Einkauf: Der veröffentlichte CNC-Schwerpunkt liegt auf Prototypen und Kleinserien, nicht auf einer spezialisierten Drehbearbeitung von Kupfer in hohen Stückzahlen.
6. RapidDirect
Geeignet für: Kupferteile in Verbindung mit einem umfassenderen Auftrag über mehrere Fertigungsverfahren.
Hauptsitz: Shenzhen, China (eigener Fertigungsbetrieb)
Gegründet: 2009
Unternehmenstyp: Hersteller mit eigenem Fertigungsbetrieb und Partnernetzwerk
Website: www.rapiddirect.com
RapidDirect verbindet den eigenen Fertigungsbetrieb in Shenzhen mit einem Netzwerk von Fertigungspartnern. Im Kupferservice werden C101, C103, C110 und Berylliumkupfer genannt. Das breitere Angebot umfasst außerdem Spritzguss, Blechbearbeitung und 3D-Druck. Das macht RapidDirect interessant, wenn kundenspezifische Kupferkomponenten Teil eines Auftrags mit mehreren Fertigungsverfahren sind. Dabei sollte klar sein, wer für die Fertigung verantwortlich ist: Ein koordinierter Auftrag kann Arbeiten umfassen, die außerhalb des eigenen Betriebs ausgeführt werden.
Qualitätsangabe: Die Website nennt ISO 9001:2015, ISO 13485, ISO 14001 und IATF 16949.
Einschränkung beim Einkauf: Aufträge können an Fertigungspartner vergeben werden, wenn die Anforderungen oder verfügbaren Kapazitäten nicht zum eigenen Betrieb passen.
7. CNCTAL
Geeignet für: Kupferprototypen nach Zeichnung und wiederkehrende kundenspezifische Teile.
Hauptsitz: Dongguan, Guangdong, China
Gegründet: Nicht öffentlich bestätigt
Unternehmenstyp: Hersteller für kundenspezifische CNC-Bearbeitung
Website: www.cnctal.com
CNCTAL beschreibt ein Unternehmen für Zerspanung nach Zeichnung und keinen Kataloghandel. Das Kupferangebot umfasst C101 und C110 sowie Fräsen, Drehen, Bohren und Gewindeschneiden. Dafür stehen mehr als 50 CNC-Maschinen und zugehörige Anlagen bereit. Für die Zerspanung insgesamt nennt das Unternehmen kundenspezifische Aufträge von 1 bis 10.000 Teilen. Für einen Erstausrüster, der vom ersten Muster zu wiederkehrenden Sonderaufträgen übergeht und die Zeichnung als maßgebliches Auftragsdokument beibehalten möchte, ist CNCTAL eine mögliche Wahl.
Qualitätsangabe: Laut Website nach ISO 9001 zertifiziert.
Einschränkung beim Einkauf: Das angegebene Angebot umfasst keine Katalog-Hardware und keine einfachen Teile, die sich besser durch Stanzen, Schmieden oder Strangpressen fertigen lassen.
8. Venco MFG
Geeignet für: Kupferprototypen, die neben CNC-Bearbeitung auch Funkenerosion (EDM) oder Schleifen erfordern.
Hauptsitz: Huizhou, Guangdong, China
Gegründet: 2014; CNC-Geschäft seit 2015
Unternehmenstyp: Hersteller für kundenspezifische CNC-Bearbeitung
Website: vencomfg.com
Venco MFG verbindet CNC-Bearbeitung mit Drahterodieren, Senkerodieren sowie Flach- und Rundschleifen. Diese ergänzenden Verfahren heben das Angebot für Kupferteile hervor, die mehr als einfaches Fräsen erfordern. Die Kupferseite nennt C11000; das Programm für kleine Stückzahlen umfasst Einzelprototypen und Überbrückungsfertigung von 20–500 Teilen. Das Unternehmen gibt an, 2014 gegründet worden zu sein und sein CNC-Geschäft 2015 aufgenommen zu haben. Entwicklungsteams können daher den gesamten Fertigungsablauf anfragen, einschließlich der Arbeitsschritte nach der CNC-Hauptbearbeitung.
Qualitätsangabe: Laut Seite für Industrieausrüstung verfügt das Unternehmen über ein Qualitätsmanagementsystem nach ISO 9001:2015.
Einschränkung beim Einkauf: Das veröffentlichte Programm für kleine Stückzahlen konzentriert sich auf 20–500 Teile; größere Serien liegen außerhalb des angegebenen Bereichs für die Überbrückungsfertigung.
Präzisionskupferteile für die Serienfertigung
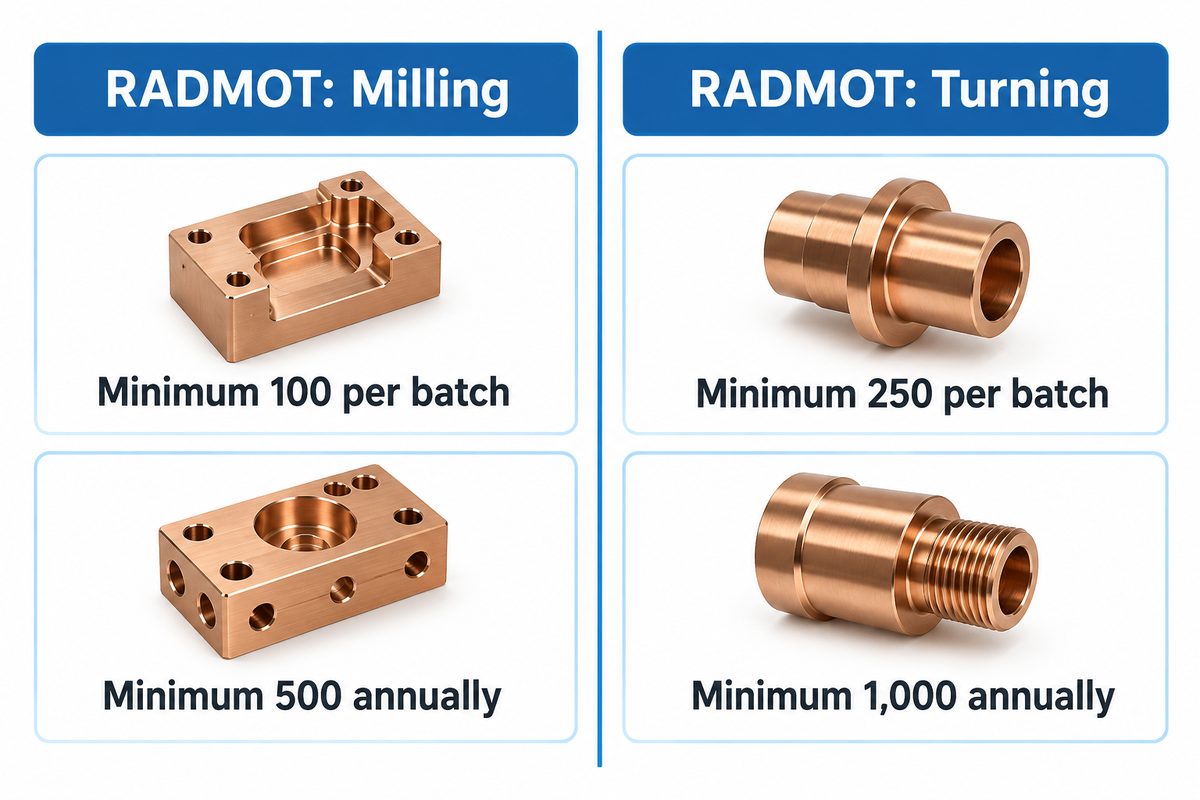
Bei wiederkehrenden Kupferaufträgen ist der Fertigungsweg sowohl für das erste Muster als auch für Folgeaufträge wichtig. Langdrehen und Mehrspindelbearbeitung erfordern andere Rüstvorgänge als Rundtaktautomaten und automatisiertes Fräsen. Die folgenden Porträts stellen Hersteller mit auf Serienfertigung ausgerichteten Kompetenzen vor. Das bedeutet nicht, dass jedes Teil oder jede Stückzahl auf derselben Anlage gefertigt wird.
9. Cox Manufacturing
Geeignet für: Folgeaufträge über kleine Drehteile aus Kupfer.
Hauptsitz: San Antonio, Texas, USA
Gegründet: 1956
Unternehmenstyp: Hersteller für Präzisionsdrehteile
Website: www.coxmanufacturing.com
Cox Manufacturing eignet sich für wiederkehrende kleine Drehteile besser als für große Kupferplatten. Auf der Seite zur Kupferbearbeitung werden C110, C145, C172, C173 und C175 genannt. Der Service nutzt Langdrehautomaten und Mehrspindler; das Unternehmen gibt rund 100 Hauptmaschinen und 350 Spindeln im Dreischichtbetrieb an. Über alle Werkstoffe hinweg fertigt der Betrieb laut eigenen Angaben pro Woche mehr als 2,7 Millionen Präzisionskomponenten. Ein Materiallager vor Ort ist ein weiterer praktischer Vorteil für die Serienfertigung und die Materialverfügbarkeit.
Qualitätsangabe: Laut Unternehmenswebsite ist das Unternehmen nach ISO 9001:2015 zertifiziert.
Einschränkung beim Einkauf: Der Schwerpunkt auf Mehrspindelbearbeitung und Langdrehen passt eher zu wiederkehrenden Drehteilen als zu großen gefrästen Platten.
10. RADMOT
Geeignet für: Vertraglich vereinbarte Serienfertigung in Europa.
Hauptsitz: Wola Gutowska bei Radom, Polen
Gegründet: 1984
Unternehmenstyp: Auftragsfertiger für CNC-Bearbeitung
Website: radmot.com
RADMOT macht die Mindestmengen für die Auftragsfertigung ungewöhnlich transparent: mindestens 100 gefräste Teile pro Fertigungslos und 500 jährlich oder 250 Drehteile pro Fertigungslos und 1.000 jährlich. So können Erstausrüster vor einer detaillierten Anfrage entscheiden, ob der Anbieter infrage kommt. Die Bearbeitung von Kupfer und Kupferlegierungen ist Teil eines breiteren Angebots mit Drehen und Mehr-Achs-Fräsen. Das Unternehmen nennt mehr als 80 CNC-Maschinen und 22 Messgeräte. Bei wiederkehrenden Aufträgen in Europa sollten vor allem das Jahresprogramm und der Prüfumfang verglichen werden, nicht nur der Preis des ersten Fertigungsloses.
Qualitätsangabe: Laut Website ISO 9001:2015, IATF 16949 und ISO 14001:2015.
Einschränkung beim Einkauf: Die veröffentlichten Mindestmengen betragen 100 gefräste Teile pro Fertigungslos/500 jährlich oder 250 Drehteile pro Fertigungslos/1,000 jährlich.
11. E.J. Basler
Geeignet für: Drehteile aus Tellurkupfer in hohen Stückzahlen.
Hauptsitz: Schiller Park, Illinois, USA
Gegründet: Nicht öffentlich bestätigt
Unternehmenstyp: Präzisionshersteller mit Unterstützung bei der globalen Beschaffung
Website: www.ejbasler.com
E.J. Basler kombiniert Langdrehen, CNC-Mehrspindelbearbeitung und Rundtaktautomaten mit automatischer Maschinenbeschickung und optischer Teileprüfung. Auf den Werkstoffseiten für Kupfer werden C10200 und C14500 genannt. Diese Kompetenzen passen zu wiederholbaren Drehgeometrien und Serienmengen, nicht zu einer allgemeinen Anfrage für einen einzelnen gefrästen Block. Das Unternehmen bietet außerdem Unterstützung bei der globalen Beschaffung an. Daher sollten die eigene Fertigungskompetenz und der Lieferweg für einen bestimmten Auftrag getrennt betrachtet werden.
Qualitätsangabe: Laut Unternehmenswebsite IATF 16949 und ISO 9001:2015.
Einschränkung beim Einkauf: Der Schwerpunkt liegt auf Dreh- und Präzisionsdrehteilen in hohen Stückzahlen, nicht auf der Fertigung großformatiger Teile.
12. D&W Products
Geeignet für: Wiederkehrende Kupferteile für Langdrehautomaten oder Mehrspindel-CNC-Bearbeitung.
Hauptsitz: Cedar Rapids, Iowa, USA
Gegründet: 1951
Unternehmenstyp: Hersteller für Präzisionsdrehteile
Website: www.dwproducts.com
D&W Products beschreibt eine 100%ige CNC-Fertigung mit Schwerpunkt auf Langdrehteilen und Mehrspindlerteilen, darunter INDEX-Achtspindelmaschinen. Kupfer zählt zu den aufgeführten Werkstoffen für die Zerspanung und macht das Unternehmen zu einem geeigneten Kandidaten, wenn Geometrie und Stückzahl ein fertigungsgerechtes Drehverfahren rechtfertigen. Die Website beschreibt außerdem zuverlässige Partner für Drehen und Fräsen außerhalb des eigenen Schwerpunkts. Käufer, die Präzisionsstifte aus Kupfer oder ähnliche Serienteile vergleichen, können anhand dieser Unterscheidung den tatsächlichen Fertigungsweg erkennen, ohne anzunehmen, dass jeder vom Unternehmen angebotene Prozess in derselben Fertigungshalle stattfindet.
Qualitätsangabe: Laut Website ISO 9001:2015; ITAR-registriert.
Einschränkung beim Einkauf: Konventionelles CNC-Drehen und -Fräsen wird laut Website über bewährte Partner abgewickelt.
13. Hirsh Precision
Am besten geeignet für: Komplexe Kupferbauteile in der automatisierten Präzisionsfertigung.
Hauptsitz: Frederick, Colorado, USA
Gegründet: 1979
Unternehmenstyp: Präzisionsfertiger mit Partnern für die Oberflächenbearbeitung
Website: hppi.com
Hirsh Precision vereint 5-Achs-Automatisierung, Langdrehen, Dreh-Fräsen und Montage in einem Fertigungsangebot. Sieben 5-Achs-Fräsmaschinen sind mit der flexiblen Fertigungstechnologie von Fastems verbunden, und der Hauptsitz in Frederick erstreckt sich über 65.000 Quadratfuß. Das Unternehmen informiert über die Bearbeitung von C101, C110, C145 und weiteren Kupferlegierungen. Das angegebene Qualitätsmanagementsystem nach ISO 13485:2016 und AS9100D macht das Unternehmen für Käufer interessant, die Fertigungskontrollen für Medizinprodukte oder Luft- und Raumfahrtteile bewerten – vorbehaltlich des Umfangs des konkreten Auftrags.
Qualitätsangabe: Qualitätsmanagementsystem nach ISO 13485:2016 und AS9100D, laut Website.
Einschränkung beim Einkauf: Die Oberflächenbearbeitung umfasst sowohl Leistungen des Lieferantennetzwerks als auch eigene Verfahren.
14. C&H Machine
Am besten geeignet für: Kupferteile, die CNC-Bearbeitung, Funkenerosion (EDM) und Fügeverfahren kombinieren.
Hauptsitz: Escondido, California, USA
Gegründet: 1964 (C&H Machine in Escondido)
Unternehmenstyp: Präzisionsbearbeitungs- und Fertigungsbetrieb
Website: www.c-hmachine.com
C&H Machine kombiniert das Fräsen und Drehen von Kupfer mit Drahterodieren, Senkerodieren, Hartlöten und Schweißen. Das ist eine praktische Lösung, wenn ein elektrisches oder thermisches Bauteil nach der Bearbeitung noch gefügt werden muss. Zu den Kupferanwendungen zählen Stromschienen, HF-Komponenten und Kühlkörper; gefertigt wird von Prototypen bis zur Serienproduktion. Das heutige Unternehmen in Escondido besteht seit 1964, unabhängig von der früheren Berufserfahrung seiner Gründer. Die Bandbreite der Verfahren ist der Hauptgrund, C&H Machine für kundenspezifische Präzisionsbauteile mit mehreren Fertigungsstufen in die engere Auswahl zu nehmen.
Qualitätsangabe: Nach AS9100:2016 Rev D zertifiziert und ITAR-registriert; ISO-konform, laut Kupfer-Serviceseite.
Einschränkung beim Einkauf: Der Kupferservice umfasst kundenspezifische Bearbeitung und Fertigung; C&H Machine ist kein Anbieter von Stromschienen oder Steckverbindern aus dem Katalog.
15. Ephrata Precision Parts
Am besten geeignet für: C101/C110-Teile mit Anforderungen an Werkzeugbau und Funkenerosion.
Hauptsitz: Denver, Pennsylvania, USA (Betriebsadresse)
Gegründet: 1972
Unternehmenstyp: Hersteller für Präzisionsbearbeitung und Werkzeugbau
Website: www.ephrataprecision.com
Ephrata Precision Parts nennt C101 und C110 für seinen Kupferbearbeitungsservice und kombiniert mehrachsige CNC-Bearbeitung mit Werkzeugbau, Drahterodieren und Senkerodieren. Das Unternehmen arbeitet in einer Fertigungsstätte mit 56.000 Quadratfuß am Standort Denver, Pennsylvania. Das ist hilfreich, wenn bei einem Projekt sowohl das Bauteil als auch die Werkzeuge oder Elektroden gemeinsam betrachtet werden müssen. Laut Kupferseite sind unter geeigneten Bedingungen Toleranzen bis ±0.001 Zoll möglich. Dieser Wert gilt als bedingte Leistungsangabe und ist keine Standardtoleranz für jedes Merkmal eines Auftrags.
Qualitätsangabe: Laut Unternehmenswebsite ist das Unternehmen nach ISO 9001 zertifiziert.
Einschränkung beim Einkauf: Die angegebene Kupfertoleranz von ±0.001 inch hängt von der Geometrie und dem Werkstoffverhalten ab.
Kupferbauteile für elektrische und thermische Anwendungen
Elektrische und thermische Bauteile erfordern mitunter mehr als eine präzise Form. Für eine Stromschienenbaugruppe können neben dem Schweißen auch Umformen und Biegen erforderlich sein. Bei einem Kühlkörperbauteil kann zusätzlich zur Bearbeitung ein weiteres Verfahren nötig sein. Diese Anbieter können mehrere Verfahren kombinieren und so die Zahl der getrennten Fertigungsumfänge verringern.
16. Checon
Am besten geeignet für: Kupferkontaktbauteile, integriert in elektrische Baugruppen.
Hauptsitz: North Attleboro, Massachusetts, USA
Gegründet: Öffentlich nicht bestätigt
Unternehmenstyp: Hersteller elektrischer Komponenten mit integrierter Werkstoffproduktion
Website: www.checon.com
Checon betrachtet die Kupferbearbeitung aus der Perspektive elektrischer Kontakte und der Stromverteilung. Der Service verbindet Werkstofftechnik, Umformung, mehrachsiges Fräsen und Drehen mit Montage. Speziell entwickelte Spannvorrichtungen ermöglichen die wiederholgenaue Fertigung großer Stückzahlen. Diese Kombination ist wertvoll, wenn sich die Einkaufsentscheidung auf den fertigen Kontakt oder die Stromschienenbaugruppe und deren Fertigungsablauf bezieht. Käufer von Kontaktbauteilen können Checons integrierten Fertigungsweg mit einer Werkstatt vergleichen, die nur den bearbeiteten Teil liefert. So bleiben der Umfang der Fügeverfahren und die Endmontage im Angebot klar erkennbar.
Qualitätsangabe: Betrieb nach ISO 9001 zertifiziert, laut Website.
Einschränkung beim Einkauf: Der Schwerpunkt liegt auf elektrischen Kontakten und der Stromverteilung, nicht auf der allgemeinen Prototypenbearbeitung.
17. Storm Power Components
Am besten geeignet für: Bearbeitete Kupferstromschienen und Komponenten für die Stromverteilung.
Hauptsitz: Decatur, Tennessee, USA
Gegründet: 1990
Unternehmenstyp: Hersteller elektrischer Leistungskomponenten
Website: stormpowercomponents.com
Storm Power Components konzentriert sich auf Komponenten aus Kupfer und Aluminium für die Stromversorgung, darunter Stromschienen. Der Standort in Decatur verbindet die Fertigung elektrischer Komponenten mit 4-Achs-CNC-Bearbeitung und CAD/CAM-Nesting. Das bietet eine Grundlage, um ein gefertigtes Leistungsteil mit einem rein spanend bearbeiteten Teil zu vergleichen. Laut Unternehmensangaben werden sowohl Kupfer als auch Aluminium verarbeitet. Der Anwendungsschwerpunkt macht Storm Power Components zu einem geeigneten Ausgangspunkt für Einkäufer im Bereich Stromverteilung.
Qualitätsangabe: Laut Website gelten die Qualitätsanforderungen nach ISO 9001:2015 und AS9100D.
Einschränkung beim Einkauf: Der integrierte Standort ist auf Leistungskomponenten aus Kupfer und Aluminium ausgerichtet und deckt nicht das gesamte Spektrum der Präzisionsbearbeitung ab.
18. Luvata Welshpool
Am besten geeignet für: Kupferbauteile, die Kaltumformung und Präzisionsbearbeitung verbinden.
Hauptsitz: Welshpool, Powys, Vereinigtes Königreich
Gegründet: 1943 als Dawson Shanahan; 2024 zu Luvata gekommen
Unternehmenstyp: Hersteller für Kaltumformung und Präzisionsbearbeitung innerhalb von Luvata
Website: www.luvata.com
Luvata Welshpool vereint Kaltumformung, CNC-Bearbeitung, Werkzeugbau und nachgelagerte Fertigungsleistungen. Der Betrieb geht auf Dawson Shanahan zurück, das 1943 gegründet wurde, kam 2024 zu Luvata und gibt an, in mehr als 40 Länder zu exportieren. Bei einem Kupferbauteil für ein wiederkehrendes Fertigungsprogramm kommt es vor allem darauf an, ob sich eine umgeformte Ausgangsform mit anschließender Bearbeitung besser für die Zeichnung eignet als die vollständige Bearbeitung aus Halbzeug.
Qualitätsangabe: Standort Welshpool: ISO 9001:2015 und IATF 16949:2016.
Einschränkung beim Einkauf: Der kombinierte Umformungs- und Bearbeitungsweg des Standorts eignet sich vor allem für konstruierte Bauteilprogramme und weniger für einfache Sofortangebote.
19. Dynamic Design & Manufacturing
Am besten geeignet für: C101/C110-Teile in Kombination mit Blechbearbeitung.
Hauptsitz: Niwot, Colorado, USA
Gegründet: 1983
Unternehmenstyp: Hersteller für Präzisionsbearbeitung und Blechbearbeitung
Website: www.dycoinc.com
Dynamic Design & Manufacturing mit der Website dycoinc.com verbindet die Kupferbearbeitung mit Blechbearbeitung, Schweißen und Montage. Auf der Kupferseite werden C101 und C110, ein DMG Mori NTX 1000 Dreh-Fräszentrum sowie ein eigenes Drahterodierverfahren für Profile genannt, bei denen sich die herkömmlichen mechanischen Schnittkräfte vermeiden lassen. Wer ein leitfähiges Bauteil innerhalb eines Gehäuses oder einer gefertigten Baugruppe entwickelt, kann hier den kombinierten Leistungsumfang vergleichen.
Qualitätsangabe: Nach AS9100D und ISO 9001:2015 registriert, laut Website.
Einschränkung beim Einkauf: Das veröffentlichte Kupferangebot konzentriert sich auf C101 und C110 und umfasst keinen breiten Katalog an Kupferlegierungen.
20. American Micro Industries
Am besten geeignet für: Kundenspezifische Kupferbauteile, die zusammen mit elektrischen Isolatoren beschafft werden.
Hauptsitz: Chambersburg, Pennsylvania, USA
Gegründet: 1995
Unternehmenstyp: Hersteller kundenspezifischer Komponenten
Website: www.americanmicroinc.com
American Micro Industries bietet CNC-Kupferbauteile im Rahmen eines breiter aufgestellten Geschäfts für kundenspezifische Fertigung an, das auch nichtmetallische Teile und elektrische Isolatoren umfasst. Die Custom Components Division ist interessant, wenn für dieselbe Anlage leitfähige und isolierende Teile beschafft werden müssen und Kupfer die vorhandene Komponentenpalette ergänzt. Für Käufer liegt der entscheidende Unterschied in der Kombination verschiedener Werkstoffe und kundenspezifisch gefertigter Teile.
Qualitätsangabe: Öffentlich nicht bestätigt.
Einschränkung beim Einkauf: Das breitere Leistungsangebot konzentriert sich auf kundenspezifische Komponenten und Isolierung; das Unternehmen ist kein spezialisierter Anbieter für das Drehen großer Kupfermengen.
So wählen Sie einen Lieferanten für die Kupferbearbeitung aus
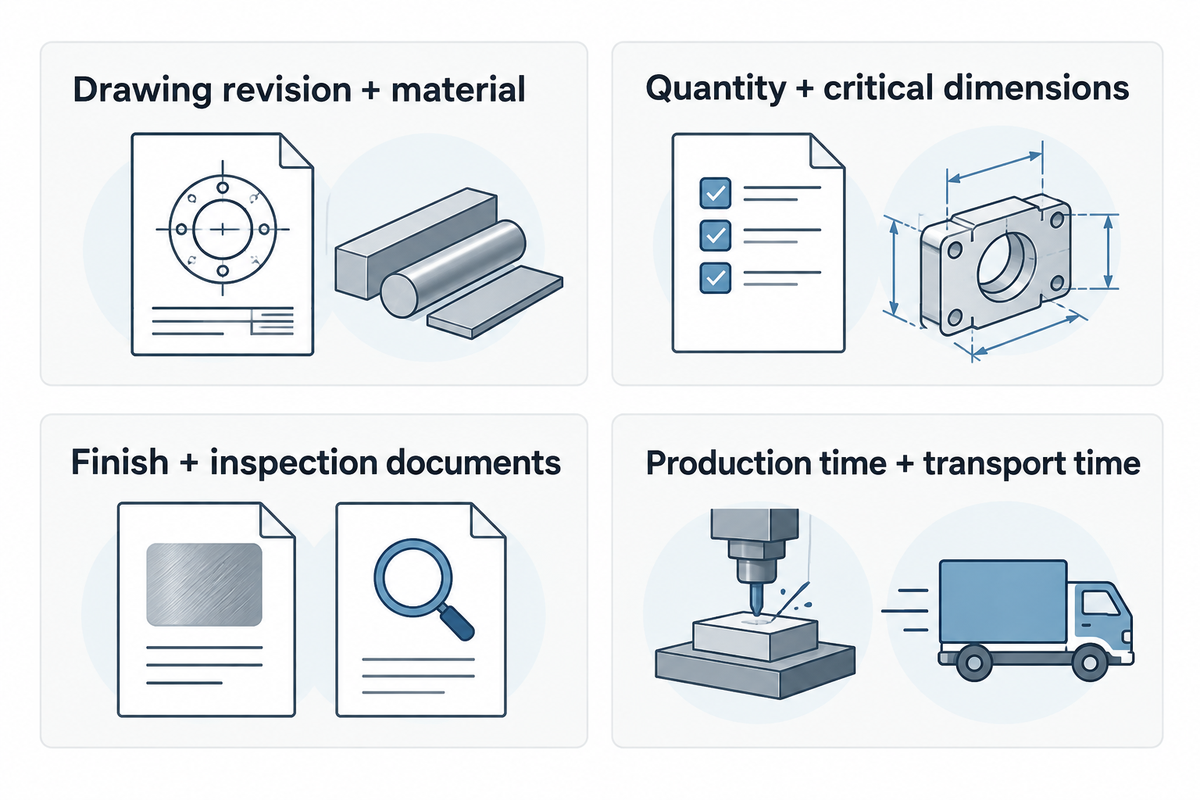
Wählen Sie den Lieferanten, dessen Fertigungsweg am besten zur Zeichnung passt, und vergleichen Sie Preise für denselben Werkstoff und dieselben Abnahmekriterien. Beginnen Sie mit der Funktion des Kupferbauteils: Für einen elektrischen Steckverbinder, ein thermisches Bauteil oder eine umgeformte Stromschiene können unterschiedliche Verfahren erforderlich sein. Die folgenden acht Prüfpunkte helfen Technik und Einkauf dabei, die Prüfanforderungen vor der Auftragsfreigabe abzustimmen.
Warum ist reines Kupfer schwieriger zu bearbeiten als Messing?
Reines Kupfer ist duktil und kann schwer zu beherrschende Späne und Grate bilden sowie am Schneidwerkzeug anhaften. Automatenmessing lässt sich leichter bearbeiten und liefert im Allgemeinen eine bessere Oberfläche. Das wirkt sich auf Schneidwerkzeuge, Werkstückspannung und Kantenbearbeitung aus. Die hohe Leitfähigkeit von Kupfer ist im fertigen Bauteil nützlich, macht die Bearbeitung aber nicht automatisch einfacher und rechtfertigt auch keinen Wechsel zu einer anderen Legierung.
Ein Betrieb, der Präzisions-CNC-Bearbeitung anbietet, sollte den vorgeschlagenen Fertigungsweg mit den anspruchsvollen Geometrieelementen Ihrer Zeichnung abgleichen können. Unser Leitfaden zur 5-Achs-Bearbeitung behandelt verwandte Fragen zu Anlagen und Bauteilprüfung. Bei einer dünnen Wand sollten Sie berücksichtigen, wo die Spannkräfte einwirken. Bei einer tiefen Tasche sind Werkzeugzugang und Spanabfuhr zu prüfen. Eine Fräsmaschine, die das Geometrieelement erreichen kann, benötigt dennoch eine praktikable Aufspannung. Das sind berechtigte Fragen zur Bearbeitung von Kupfer und kein Grund, Toleranzen zu verallgemeinern.
Sollten Sie C10100, C11000 oder C14500 wählen?
Geben Sie bei der Spezifikation von Kupfer für die CNC-Bearbeitung die im Bauteildesign festgelegte Güte an: C10100 bei Anforderungen an sauerstofffreies Kupfer, C11000, wenn die Konstruktion diesen Werkstoff vorsieht, oder C14500 für Tellurkupfer. Der Sauerstoffgehalt und die Legierungsbestandteile unterscheiden die Kupferwerkstoffe. Auch ein Lieferant, der alle drei anbietet, benötigt die genaue Werkstoffbezeichnung und den Zustand, um Halbzeug und Bearbeitungsweg vorzuschlagen.
Zur Einordnung: Der Legierungshersteller Concast gibt für C14500 eine Zerspanbarkeit von 85 und eine elektrische Leitfähigkeit von 93 % IACS bei 68°F an. Dabei handelt es sich um unterschiedliche Kenngrößen: Der Zerspanbarkeitsindex einer Legierung entspricht nicht einer prozentualen Erhöhung der Schnittgeschwindigkeit. Diese Angaben beschreiben die Legierung, nicht die Leistung des fertigen Bauteils. In manchen Fällen kann die elektrische oder thermische Leitfähigkeit eine funktionale Spezifikation sein. Eine Ersetzung erfordert dann eine Konstruktionsentscheidung.
Bei einer Lieferantenanfrage sollten Angaben wie „Kupfer C101“ oder „C110 Kupfer“ von der vollständigen Werkstoffbezeichnung, dem Zustand und der geltenden Werkstoffspezifikation begleitet werden. Die im Artikel des Lieferanten genannte Güte ist möglicherweise nicht in derselben Woche für die CNC-Bearbeitung verfügbar. Bei thermischen Bauteilen sollten Sie die Anforderungen an die Wärmeleistung von der Optik oder einer angenommenen Oberflächenbearbeitung trennen.
Welche Angaben sollte ein Angebot für die Kupferbearbeitung enthalten?
Angebote sollten den Zeichnungsstand, die Werkstoffgüte und den Zustand, die Menge, kritische Maße, die Oberflächenbearbeitung, Prüfdokumente, Verpackung und Lieferort aufführen. Außerdem sollten sie Fertigungs- und Transportzeiten getrennt ausweisen. So können Einkäufer kundenspezifische Teile auf derselben Grundlage vergleichen und Ingenieure Abweichungen von der Konstruktionsabsicht erkennen, bevor eine Bestellung zum Fertigungsdokument wird.
- Geben Sie die Kupferlegierung und den Zustand an. Bitten Sie Lieferanten nicht darum, „Standardkupfer“ zu verwenden. Bei leitfähigen Anwendungen wird das akzeptierte Werkstoffdokument mit dem Auftrag übermittelt. Aus einer Anforderung für C101 darf nicht einfach eine Anforderung für C110 werden, nur weil ein Lieferant diesen Werkstoff auf Lager hat. Führen Sie Kupferlegierungen in der Anfrage getrennt auf.
- Die Geometrie muss zum Verfahren passen. CNC-Fräsen eignet sich für andere Geometrieelemente als Schweizer Drehen oder Umformen mit anschließender Bearbeitung. Vergleichen Sie bei komplexer Kupfergeometrie die tatsächliche Prozessfolge. Bietet ein Lieferant moderne CNC-Anlagen an, sollte er einen geeigneten Fertigungsweg für das Bauteil vorlegen. Eine bloße Beschreibung der Maschine reicht nicht aus.
- Vergleichen Sie die tatsächliche Bestellmenge. Geben Sie Muster-, Freigabe- und erwartete Jahresmengen an. Eine Spannvorrichtung, die sich für die Massenproduktion lohnt, ist für einen Einzelauftrag möglicherweise nicht gerechtfertigt. Trennen Sie bei Kleinserien die Rüstkosten von den Stückpreisen. Bewerten Sie Werkzeuge für Umformungs- oder Extrusions- und Druckgussverfahren sowie deren Auswirkungen auf die Konstruktion, bevor Sie sie mit der Bearbeitung aus Halbzeug vergleichen.
- Legen Sie die Toleranz für jedes Geometrieelement fest. Kennzeichnen Sie kritische Maße und das Prüfverfahren. Eine enge Toleranz an einem Passdurchmesser unterscheidet sich von einer allgemeinen Oberflächenangabe. Um enge Toleranzen wiederholgenau einzuhalten, benötigt der Lieferant ein vereinbartes Bezugssystem und Messverfahren. Fordern Sie einen Erstmusterprüfbericht passend zur Zeichnung an, statt sich auf eine allgemeine Aussage wie „hochpräzise“ zu verlassen.
- Legen Sie Kanten und Oberflächenbearbeitung fest. Geben Sie die erforderliche Entgratung, Politur oder Beschichtung sowie Kontakt- und Maskierungsbereiche an. Definieren Sie die Abnahmekriterien für gratfreie Kanten. Übernehmen Sie keine Anweisung zum Eloxieren aus einer CNC-Bearbeitungszeichnung für Aluminium, ohne eine kupfergeeignete Oberflächenbearbeitung festzulegen. Anforderungen an Oberflächenbearbeitung und Beschichtung gehören zum Fertigungsumfang.
- Klären Sie den Fertigungsstandort und den Qualitätsumfang. Bei einem Unternehmen mit eigener Fertigung und Lieferantennetzwerk sollten Sie festhalten, wer die Teile bearbeitet, prüft und oberflächenbearbeitet. Lassen Sie sich aktuelle Zertifikate für den betreffenden Standort und die jeweilige Tätigkeit vorlegen. Luft- und Raumfahrt sowie Medizintechnik haben unterschiedliche Dokumentationsanforderungen; ein Logo auf der Website einer Unternehmensgruppe legt die Anforderungen des Auftrags nicht fest. Die ITAR-Registrierung ist ein eigener Status und keine Zertifizierung des Qualitätsmanagements.
- Kalkulieren Sie den gelieferten Leistungsumfang. Vergleichen Sie die Kosten für Fertigung, Prüfung und Oberflächenbearbeitung, Verpackung, Fracht und Importkosten bei identischem Lieferort. Berücksichtigen Sie Ausschuss oder Materialverluste bei der Ausbringung nur einmal und ordnen Sie sie dem Kostenelement zu, in dem sie bereits enthalten sind. Die günstigste Bearbeitung kann zu höheren Gesamtauftragskosten führen, wenn das andere Angebot Leistungen berechnet, die im günstigeren Angebot fehlen.
- Legen Sie Freigabeverfahren und wiederkehrende Aufträge fest. Vereinbaren Sie, wie Muster freigegeben, Änderungen an Zeichnungen gesteuert und nachfolgende Fertigungslose freigegeben werden. Für OEMs, die CNC-bearbeitete Kupferteile für Industrieanlagen einkaufen, ist diese Kontinuität ebenso wichtig wie ein attraktives Erstangebot. Bestimmen Sie, wer für Abweichungen verantwortlich ist, bevor Teile an die nächste Montagestufe oder in den Bestand des Kunden gelangen.
Diese Prüfpunkte gelten für den industriellen Einkauf, doch die erforderlichen Dokumente sollten sich nach der konkreten Anwendung richten. Auch ein Kupferbauteil für elektrische Anlagen oder für Robotik, Automobile oder Hochdruckanlagen benötigt eine Zeichnung und Abnahmekriterien. „Professionelle CNC-Bearbeitung“ ist eine Leistungsbeschreibung und ersetzt diese Festlegungen nicht.
Einen ausführlicheren Vergleich des Verfahrens finden Sie im Leitfaden zur Auswahl eines CNC-Bearbeitungsbetriebs. Vergleichen Sie bei Teilen, die sowohl bearbeitet als auch gefertigt werden, die Blechfertiger anhand desselben Baugruppen-Leistungsumfangs. Wird das Bauteil hauptsächlich gedreht, bietet der Leitfaden zur Auslegung und Prüfung von Drehteilen weitere Informationen. Konzentrieren Sie die Vorauswahl der Kupferlieferanten für diesen Auftrag auf die Fertigungsverfahren und dokumentieren Sie die Auftragsanforderungen.
Häufige Fragen zur CNC-Kupferbearbeitung
Welche Anbieter für CNC-Kupferbearbeitung eignen sich am besten für elektrische Kontakte?
Checon ist ein geeigneter Ausgangspunkt für integrierte Kontaktbaugruppen; Cox und E.J. Basler kommen für wiederholt gefertigte Kupferdrehteile infrage.
Entscheidend ist, was geliefert wird. Checon verbindet Werkstofftechnik, Umformung, Bearbeitung und Montage, während produktionsorientierte Betriebe Bearbeitungswege für wiederholt gefertigte Teile in den Vordergrund stellen. Eine fertige Kontaktbaugruppe und ein einzelner gedrehter Stift haben unterschiedliche Beschaffungsumfänge. Beginnen Sie mit der Zeichnung und den Anforderungen an das Fügen und vergleichen Sie anschließend die passenden Anbieterprofile, statt alle elektrischen Bauteile als denselben Auftrag zu behandeln.
Fertigen CNC-Bearbeitungsbetriebe für Kupfer Prototypen und Kleinserien?
Ja. 3ERP nimmt Einzelprototypen aus Kupfer an, während Venco Prototypen und Überbrückungsfertigung von 20–500 Stück anbietet.
Diese veröffentlichten Mengenbereiche machen beide Unternehmen zu geeigneten Kandidaten für Entwicklungsprojekte, doch die Menge ist nur einer von mehreren Faktoren. Der Prüfumfang für einen Prototyp zur Passformprüfung kann sich beispielsweise von dem eines Musters zur Serienfreigabe unterscheiden. Beschreiben Sie den Zweck des Auftrags und geben Sie an, ob der Lieferant auch Serienfertigung übernehmen soll. Im Angebot sollten außerdem Werkzeugkosten und Kosten für das erste Fertigungslos getrennt ausgewiesen werden.
Welche Toleranz ist bei CNC-Kupferteilen zu erwarten?
Ephrata gibt für die Kupferbearbeitung Toleranzen bis ±0.001 inch an; die tatsächlich mögliche Toleranz hängt vom Geometrieelement und der Aufspannung ab.
Der bedingte Wert ist eine hilfreiche Referenz für die Anfrage, aber kein Versprechen für die gesamte Zeichnung. Dünne Bereiche, Spannung, Werkzeugzugang und die gewählte Kupfergüte können den erforderlichen Fertigungsweg beeinflussen. Kennzeichnen Sie die Maße, die Passung oder Funktion bestimmen, und geben Sie deren Bezüge an. Vor der Auftragsfreigabe muss das Angebot des Lieferanten festlegen, welche Maße er akzeptiert und wie sie zu messen sind.
Welche Oberflächenbearbeitungen sind für Kupferteile verfügbar?
Übliche Optionen sind die Oberfläche im bearbeiteten Zustand, Polieren und geeignete Beschichtungen wie Zinn oder Nickel.
Wählen Sie die Oberflächenbearbeitung passend zum Kontakt, zum Löten, zur Optik oder zur Einsatzumgebung. Korrosionsbeständigkeit kann relevant sein, doch die Beschichtung muss auch zur elektrischen oder thermischen Funktion des Bauteils passen. Geben Sie Maskierungsbereiche und Fertigmaße an, damit die Beschichtung eine akzeptierte Passung nicht beeinträchtigt.
Was kosten kundenspezifische Kupferteile und wie lange ist die Lieferzeit?
RivCut veröffentlicht Beispiele für C110: $95–$150 für einfache Teile und $250–$400 oder mehr für komplexe Teile. Die Standardfertigung dauert fünf bis sieben Arbeitstage.
In der Tabelle werden Kühlkörper und Elektroden mittlerer Komplexität mit $150–$300 pro Stück angegeben; für einfachere Teile ist eine Expressoption mit drei Arbeitstagen aufgeführt. Das sind beispielhafte Preise eines einzelnen Anbieters, keine Marktmittelwerte und keine verbindlichen Angebote für Ihre Zeichnung. Die Preisspannen sind bestimmten Geometriekategorien zugeordnet und keine Richtpreise für alle Größen und Mengen. Kosten und Lieferzeit hängen von Prüfung, Oberflächenbearbeitung, Fracht und dem vereinbarten Startzeitpunkt ab.
Lässt sich C14500 leichter bearbeiten als C11000?
C14500 ist eine tellurhaltige Kupferlegierung, die wegen ihrer verbesserten Zerspanbarkeit ausgewählt wird, ersetzt C11000 aber nicht automatisch.
Das Datenblatt von Concast zu C14500 weist eine Zerspanbarkeit von 85 und eine elektrische Leitfähigkeit von 93 % IACS bei 68°F aus. Zerspanbarkeitsindex und Leitfähigkeit messen unterschiedliche Eigenschaften. Verwenden Sie die Legierung nur, wenn Werkstoffspezifikation und Bauteilfunktion den Austausch zulassen; rechnen Sie den Index nicht in einen Faktor für die Schnittgeschwindigkeit um.
Senden Sie eine Kupferteilzeichnung zur Prüfung
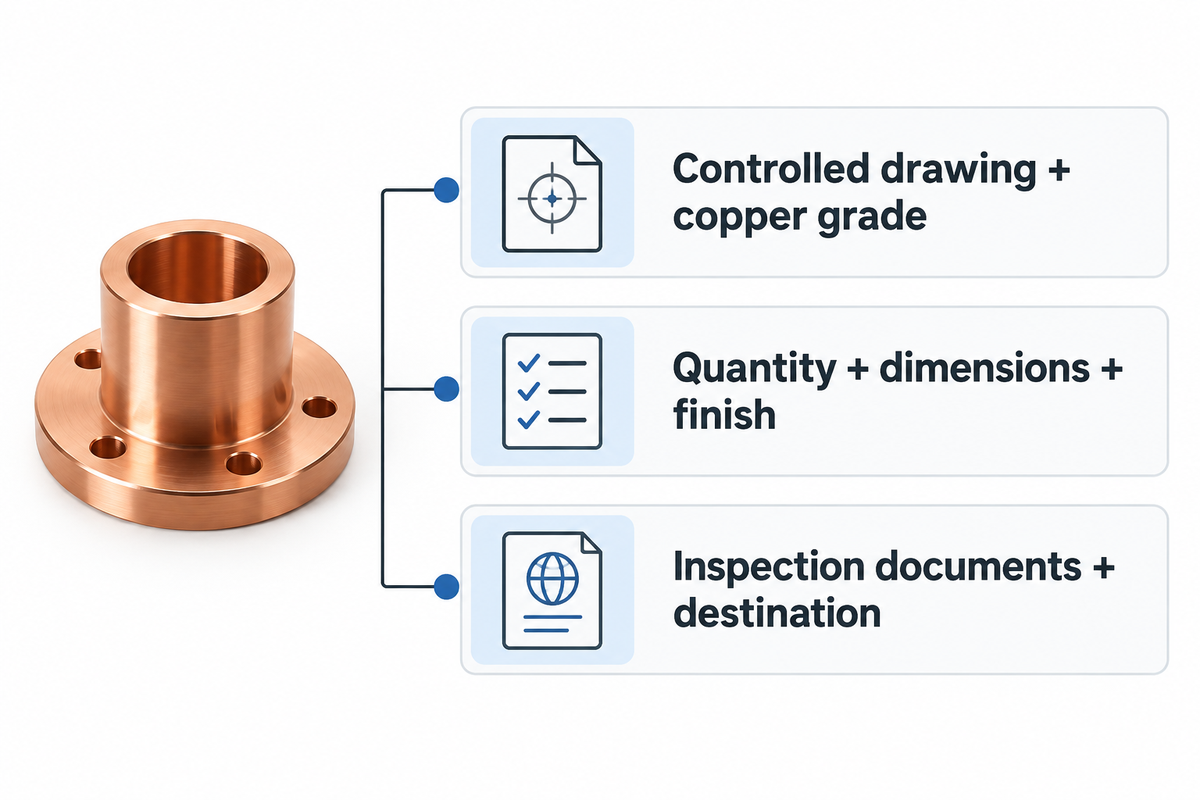
Senden Sie Zhenling Metal Ihre freigegebene Zeichnung, die spezifizierte Kupfergüte, die Bestellmenge, kritische Maße und die geforderte Oberflächenbearbeitung. Ergänzen Sie die Prüfdokumente und den Lieferort, damit der vorgeschlagene Leistungsumfang gemeinsam geprüft werden kann. Unser CNC-Bearbeitungsservice für Kupfer bietet einen Ausgangspunkt, um Fertigungsweg und Angebot für Ihre kundenspezifischen, bearbeiteten Kupferteile zu besprechen.
Referenzen und Quellen
Der Unternehmensvergleich stützt sich auf die offiziellen Unternehmens-, Service- und Qualitätsseiten der Hersteller, die im Oktober 2026 geprüft wurden; ihre Websites sind in der Tabelle und den Unternehmensprofilen aufgeführt. Die zugeschriebenen Werkstoffangaben stammen aus den C14500-Daten von Concast, die ausdrücklich als Beispiele gekennzeichneten Preisangaben von RivCuts C110-Preisseite. Es handelt sich um Angaben der Unternehmen, nicht um unabhängige Ranglisten oder Branchenmittelwerte.