Kontaktieren Sie Zhenling

CNC-Bearbeitung von PAI (Torlon) nach Ihrer technischen Zeichnung
Zhenling prüft Werkstoffsorte, Füllstoff, Halbzeugform, kritische Geometrieelemente, Maßzustand, Stückzahl und Prüfnachweise, bevor ein Fertigungsablauf zugesagt wird. So entstehen Torlon-Maßteile nach technischer Zeichnung statt eines pauschalen Versprechens zur Kunststoffzerspanung. Geben Sie bei Anfragen zur CNC-Bearbeitung von PAI (Torlon) Werkstoffsorte, Betriebstemperatur und Belastung sowie stabilitätskritische Geometrie, Oberflächenbeschaffenheit und Prüfanforderungen an. Lassen Sie den auftragsspezifischen Fertigungsablauf und die Bedingungen für die Messung schriftlich bestätigen. Halten Sie ungeklärte Annahmen zu Nachweisen oder Terminen fest.
Die CNC-Bearbeitung von PAI eignet sich gut für kleine Stückzahlen kundenspezifischer Bauteile nach technischer Zeichnung, die Wärmebeständigkeit, Festigkeit, Verschleißfestigkeit oder elektrische Eigenschaften eines Hochleistungsthermoplasts benötigen. Das Ergebnis hängt dennoch von der genauen Werkstoffsorte, dem Zustand des Rohlings, der Geometrie, der Bearbeitungsfolge und dem Zustand bei der Messung ab.
Was Zhenling anders macht
Anhand Ihrer technischen Zeichnung trennen wir Annahmen von Anforderungen. Jedes Angebot hält fest, was vor Werkstoffbeschaffung, Programmierung, Zerspanung, Prüfung, Dokumentation und Exportverpackung geklärt werden muss.
Gegründet 2006 Unternehmensgeschichte
8.000 m² Fertigungsstandort Werk in Jiashan
3-, 4- und 5-achsig Im Unternehmensprofil aufgeführte Bearbeitungszentren
Von der technischen Zeichnung bis zum Versand Ablauf der kundenspezifischen Fertigung
CNC-Bearbeitung von PAI für Bauteile nach technischer Zeichnung unter anspruchsvollen Betriebsbedingungen
Torlon® ist der Handelsname von Syensqo für eine Familie von Polyamidimiden, die dort eingesetzt wird, wo gewöhnliche technische Kunststoffe die erforderliche Kombination aus mechanischer Festigkeit, Temperaturbeständigkeit, Verschleißfestigkeit, geringer Reibung, Chemikalienbeständigkeit oder elektrischen Eigenschaften möglicherweise nicht bieten.
Prüfpunkt für die Beschaffungsentscheidung
Für Käufer besteht das Risiko, einen Werkstoff nach seinem Namen auszuwählen, bevor die Versagensart geklärt ist, denn Belastung, Wärme, Medien, Reibung und Geometrie können die richtige Wahl verändern. Im Unterschied zu einer allgemeinen Leistungsbeschreibung beginnen die CNC-Ingenieure von Zhenling mit der technischen Zeichnung und Ihrer Angebotsanfrage; die Abwägung bleibt nachvollziehbar. Fügen Sie Ihre technische Zeichnung bei, um ein individuelles technisches Angebot anzufordern.
01
Von der Funktion ausgehen
Ein Lager, eine Buchse, eine Dichtung, eine Verschleißplatte, ein Ventilsitz, ein elektrischer Isolator oder ein Führungselement beansprucht den Werkstoff jeweils anders. Druck, Geschwindigkeit, Medienkontakt, Gegenwerkstoff, Temperatur und Betriebszyklus gehören in die Prüfung.
02
Die Werkstoffsorte auf das Risiko abstimmen
Ungefüllte und verstärkte Werkstoffsorten haben unterschiedliche Eigenschaften. Druckfestigkeit, Biegeverhalten, Reibungskoeffizient, Kriechen, abrasiver Füllstoffgehalt, Wärmeausdehnung und Feuchtigkeitsverhalten können die Entscheidung beeinflussen.
03
Das Nachweispaket freigeben
Eine Maßprüfung, ein Erstmusterprüfbericht, ein Werkstoffzertifikat und die Rückverfolgbarkeit der Charge sind unterschiedliche Leistungen. Ihre Bestellung sollte festlegen, welche Nachweise den zerspanten Teilen beiliegen müssen.
Ein Werkstoffname definiert noch kein fertiges Bauteil. Ihre technische Zeichnung, die Betriebsbedingungen, die Werkstoffspezifikation, der Fertigungsplan und die Abnahmenachweise bestimmen den Auftrag gemeinsam.
Auf der Torlon-PAI-Seite von Syensqo werden Halbzeuge für die Zerspanung sowie Anwendungsbereiche wie Lager, Dichtungen, Ventile, Kompressorbauteile, Buchsen und Anlaufscheiben aufgeführt. Das sind mögliche Anwendungen und kein Nachweis dafür, dass jede Geometrie oder Betriebsbedingung geeignet ist.
Prüfpunkt für das Leistungsangebot
Wer einen Anbieter für die Torlon-Zerspanung sucht, steht vor einem häufigen Risiko: Eine allgemeine Anbieterseite nennt womöglich den Kunststoff, ohne Werkstoffsorte, Zustand oder Abnahmenachweise zu klären. Zhenling richtet die Anfrage an Ihrer Angebotsanfrage und technischen Zeichnung aus, weil diese Vorgaben das Bauteil definieren. Lassen Sie Ihre technische Zeichnung prüfen, bevor Sie eine online veröffentlichte Spezifikation als Zusage für Ihr Projekt betrachten.
PAI-Werkstoffsorte, Füllstoff, Spezifikation und Halbzeugform auswählen
„Torlon“ ist keine vollständige Werkstoffangabe. In einem Angebot sollten die Werkstoffsorte oder eine infrage kommende Werkstoffsorte, die Verstärkung, die maßgebliche Spezifikation samt Änderungsstand, die Halbzeugform, die Zertifikatsanforderung und der Lieferzustand angegeben sein.
Eigenschaftsangaben brauchen eine verlässliche Quelle. Werbliche Begriffe wie hohe Festigkeit oder überlegene Festigkeit und Steifigkeit geben keine Werkstoffsorte frei; prüfen Sie die mechanischen Eigenschaften anhand der aktuellen Daten des Werkstofflieferanten für das genaue Produkt im jeweiligen Zustand. Beschaffungsteams für CNC-bearbeitete Kunststoffe sollten PAI als konkreten Kunststoff bezeichnen und nicht als allgemeinen Familiennamen. Fügen Sie bei Programmen für die Luft- und Raumfahrt sowie die Automobilindustrie die geltende technische Zeichnung, Spezifikation, den Änderungsstand, Kundenanforderungen und Einschränkungen für Werkstoffersatz bei.
Werkstoffsorte und Füllstoff
Eine ungefüllte oder naturfarbene Werkstoffsorte von Torlon PAI verhält sich anders als eine verschleißfeste Sorte mit Graphit oder PTFE. Die Verstärkung beeinflusst Steifigkeit, Verschleiß, Wärmeausdehnung, Zerspanungsverhalten und Prüfstrategie.
Genaue Werkstoffsorte des Herstellers, Regeln für zulässige gleichwertige Werkstoffe und Angabe, ob ein Austausch eine schriftliche Freigabe erfordert.
Spezifikation
ASTM D5204-22 klassifiziert PAI-Werkstoffe, doch Abschnitt 1.4 zum Geltungsbereich besagt, dass die Angabe nicht für die Werkstoffauswahl bestimmt ist.
Norm, Änderungsstand, konkrete Werkstoffangabe, Zusatzkennzeichen und alle in der technischen Zeichnung festgelegten Eigenschafts- oder Prüfanforderungen.
Halbzeugform
Stangenmaterial, Platten, Rohre, Formrohlinge und andere Formen werfen unterschiedliche Fragen zu Materialabtrag, Zugänglichkeit, Faserausrichtung und Bearbeitungszugabe des Halbzeugs auf.
Erforderliche Form, Einschränkungen für Rohlinge, Zertifikat, Vorgaben für Chargen und Angabe, ob vom Kunden gestelltes Halbzeug zulässig ist.
Werkstoffzustand
Feuchtigkeit, Aushärtungsverlauf, Eigenspannungen, Lagerung und Stabilisierung können das Messergebnis beeinflussen.
Lieferzustand, erforderliche Bearbeitungsfolge, Lagergrenzen und Zustand, in dem die Endprüfung gilt.
Betriebsumgebung
Hohe Temperaturen, Medienkontakt, Belastung, Geschwindigkeit, elektrische Beanspruchung und Gegenwerkstoff bestimmen, ob PAI der richtige Kunststoff ist.
Dauer- und Spitzenbedingungen, Medien, Belastung, Bewegung, erwartete Lebensdauer und zu vermeidende Versagensart.
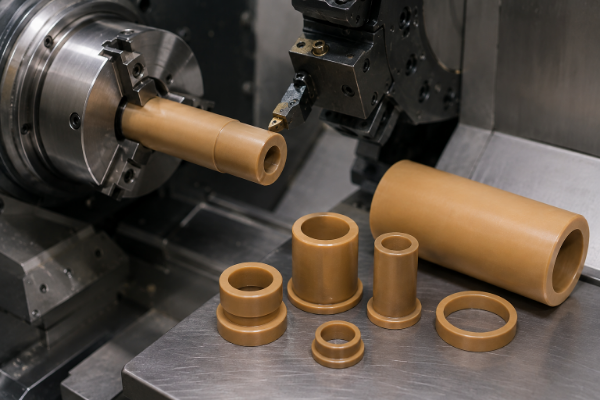
Syensqo beschreibt 4203L als ungefüllte Werkstoffsorte mit hoher Schlagzähigkeit und guten elektrischen Eigenschaften. Auch bei der Angabe 4203 oder 4203L müssen Halbzeuglieferant, Halbzeugform, Zertifikat und Zustand festgelegt werden.
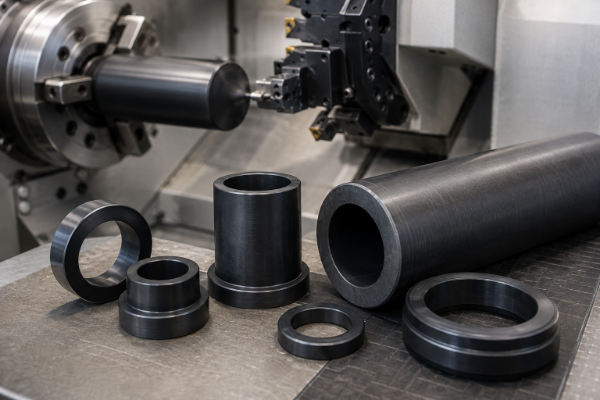
Drake bezeichnet Torlon 4301 als universell einsetzbare, mit Graphit und PTFE gefüllte verschleißfeste Werkstoffsorte und ordnet sein Halbzeug ASTM D5204 PAI022L15 und AMS 3670/3B zu. Diese Zuordnung ist ein Lieferantennachweis, aber keine automatische Freigabe der Konstruktion.
Kritische Maße durch Festlegung des Messzustands absichern
Eine enge Toleranzangabe ist unvollständig, wenn die technische Zeichnung nicht festlegt, welche Maße kritisch sind, wie sie zu den Bezügen stehen und welcher Werkstoff- und Umgebungszustand bei der Messung für die Abnahme gilt.
Prüfpunkt für Präzisionsanforderungen
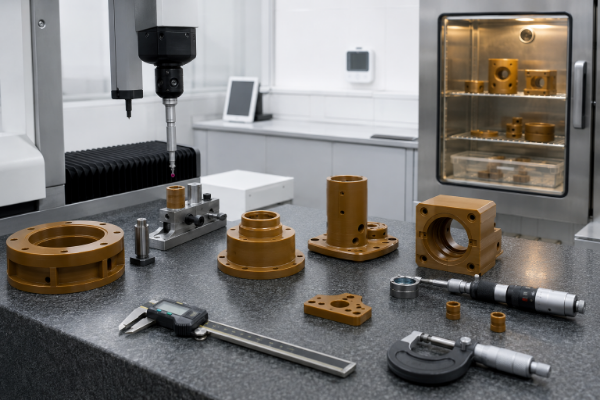
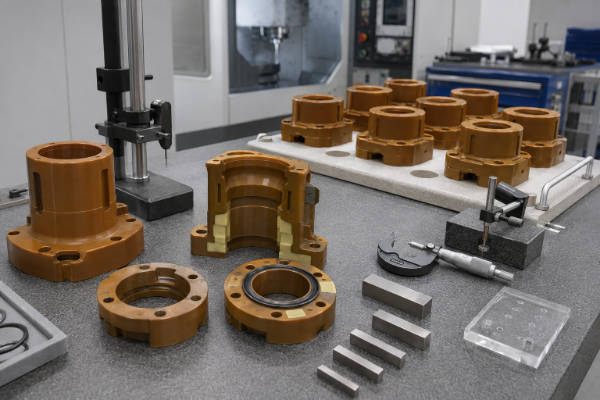
Eine Prüfung kann zur Ablehnung führen, wenn nicht festgelegte Feuchtigkeits- oder Temperaturbedingungen abweichende Messergebnisse verursachen. Während eine allgemeine Toleranztabelle dieses Risiko verdeckt, verknüpft Zhenling bei der Prüfung von CNC-Präzisionsanforderungen Bezug, kritisches Geometrieelement, Zustand und Nachweispaket. Senden Sie Ihre technische Zeichnung und Angebotsanfrage für ein Angebot zu den einzelnen Geometrieelementen.
Feuchtigkeit gehört in die Prüfung
Ensinger weist darauf hin, dass PAI Feuchtigkeit aufnimmt und sich dadurch die Maße ändern können. Daraus ergibt sich kein allgemeingültiger Konditionierungszyklus. Es entsteht vielmehr eine Frage, die der Verantwortliche für die technische Zeichnung und der Zerspanungsbetrieb klären müssen.
Wird das Bauteil im Lieferzustand abgenommen oder erst nach einem festgelegten Konditionierungsschritt?
Welche Temperatur- und Feuchtigkeitsbedingungen gelten bei der Prüfung?
Unterscheidet sich die Betriebsumgebung von der Prüfumgebung?
Welche Passung, Bohrung, Wand, Ebenheit, Position oder Dichtungseigenschaft reagiert am empfindlichsten?
Präzision nach Funktion festlegen
Die engste Toleranz für jedes Geometrieelement vorzugeben, kann Maschinenzeit, Werkzeugwechsel, Aufspannungen, Aufwand für die Temperaturkontrolle und Prüfkosten erhöhen, ohne die Funktion zu verbessern.
- Kennzeichnen Sie qualitätskritische Maße und Bezugsbeziehungen.
- Unterscheiden Sie Funktionsflächen von Geometrieelementen für Freigang oder Optik.
- Legen Sie die Oberflächenbeschaffenheit fest, wenn sie für Abdichtung, Reibung, Montage oder Verschleiß kritisch ist.
- Legen Sie Berichtsformat und Stichprobenplan vor der Fertigung fest.
Hier wird keine allgemeingültige Toleranz angegeben
Zhenling bestätigt eine projektspezifische Toleranz erst nach Prüfung der genauen PAI-Werkstoffsorte, Rohlinggröße, Geometrie, Zugänglichkeit der Geometrieelemente, Wandstärken, Stückzahl, Bearbeitungsfolge und des Messzustands. Senden Sie Ihre technische Zeichnung für eine Bewertung der einzelnen Geometrieelemente.
Prüfpunkt für den Messzustand
Die Maßhaltigkeit kann beeinträchtigt sein, wenn Prüf- und Betriebsbedingungen nicht übereinstimmen. Ursache ist häufig eine nicht festgelegte Feuchtigkeits- oder Temperaturannahme und kein einfacher Maschinenfehler. Zhenling nutzt die Angebotsanfrage, um dieses Risiko sichtbar zu machen; lassen Sie die Geometrieelemente Ihrer technischen Zeichnung prüfen, bevor Sie eine enge Toleranz festlegen.
So planen wir einen Auftrag zur PAI-Bearbeitung
Ein wiederholbares Ergebnis beginnt, bevor sich Fräsmaschine, Drehmaschine, Bohrmaschine, Schleifmaschine oder 5-Achs-Maschine bewegt. Der Fertigungsplan muss Werkstoffzustand, Aufspannungen, Werkzeugzugänglichkeit, Verformungsrisiko, Verträglichkeit des Kühlschmierstoffs, Prüfung und Freigabenachweise aufeinander abstimmen.
Prüfpunkt für den Fertigungsplan
Das Prozessrisiko steigt, wenn Zerspanung, Stabilisierung und Prüfung unabhängig voneinander geplant werden, denn ein Schritt kann ein Geometrieelement verschieben oder freilegen, das durch einen anderen Schritt bestimmt wird. Statt Schnittwerte zu übernehmen, erstellen die CNC-Ingenieure von Zhenling den Fertigungsplan anhand Ihrer Spezifikation; Zhenling behauptet nicht, dass es einen allgemeingültigen Bearbeitungszyklus gibt. Senden Sie die technische Zeichnung und die Halbzeugdaten für ein technisches Angebot.
SCHRITT 1
Prüfung der technischen Zeichnung
Prüfen Sie Änderungsstand, maßgebliche Quelle bei Abweichungen zwischen CAD-Modell und technischer Zeichnung, Bezüge, kritische Maße, Oberflächenbeschaffenheit, Kanten, Gewinde und Prüfhinweise.
SCHRITT 2
Werkstoffprüfung
Klären Sie vor der Beschaffung Werkstoffsorte, Füllstoff, Spezifikation, Halbzeugform, Zertifikat, Chargenanforderungen und Zustand.
SCHRITT 3
Prüfung des Fertigungsablaufs
Planen Sie Werkstückspannung, Schrupp- und Schlichtfolge, Werkzeugzugänglichkeit, Verhalten bei abrasiven Füllstoffen, Wärmeeintrag und gegebenenfalls einen Stabilisierungsschritt.
SCHRITT 4
Prüfplan
Legen Sie fest, wann das Bauteil gemessen wird, welche Geometrieelemente geprüft werden, welche Messgeräte geeignet sind und welcher Bericht der Lieferung beiliegen muss.
SCHRITT 5
Freigabe und Verpackung
Prüfen Sie Änderungsstand, Stückzahl, Kennzeichnung, Dokumente, Kantenschutz, Sauberkeit, Verpackung und Exportanweisungen.
Werkzeugbau und Wärme sind projektspezifische Faktoren
Die Wahl von Hartmetall- oder anderen Zerspanungswerkzeugen, Vorschüben, Schnittgeschwindigkeiten, Kühlschmierstoff oder Trockenbearbeitung, Spankontrolle und Kriterien für Werkzeugwechsel hängt von Werkstoffsorte, Füllstoff, Geometrie und qualifizierten Lieferantendaten ab. Gefüllte Werkstoffsorten können abrasiv sein; der Fertigungsplan muss Werkzeugverschleiß berücksichtigen, ohne Bearbeitungswerte eines Wettbewerbers zu übernehmen.
Tempern und Nachhärten hängen vom Einzelfall ab
Tempern nach der Zerspanung, Spannungsarmglühen oder erneutes Nachhärten können bei bestimmten Halbzeugzuständen und Betriebsanforderungen relevant sein. Zhenling übernimmt keinen allgemeinen Zyklus von einer Webseite. Die festgelegte Werkstoffsorte, die Dokumentation des Halbzeuglieferanten, die Querschnittsgröße, die technische Zeichnung und die Anforderungen der späteren Anwendung müssen die vereinbarte Abfolge bestimmen.
Grenzen allgemeiner Prozessangaben
Die Abwägung ist klar: Die Zerspanung von Polyamidimid erfordert einen projektspezifischen Fertigungsplan, während eine öffentliche Seite nur den Rahmen der Prüfung abstecken kann. Zhenling behauptet nicht, dass es allgemein gültige Schnittwerte oder ein allgemeines Nachhärteverfahren gibt. Senden Sie Ihre technische Zeichnung, die Halbzeugdokumentation und die Prüfvorgaben für eine technische Prüfung.
Die Seite von Ensinger zur PAI-Zerspanung stützt eine Planung anhand von Konstruktion und Toleranzen. CDC/NIOSH benennt die Zerspanung von Polymeren zudem als Quelle von Staub, sodass Staubkontrolle und Sauberkeit zur Prozessplanung gehören. Diese Quelle belegt keine konkrete Schutzmaßnahme von Zhenling und kein bestimmtes Ergebnis einer Expositionsmessung.
Was Preis und Lieferzeit der PAI-Bearbeitung beeinflusst
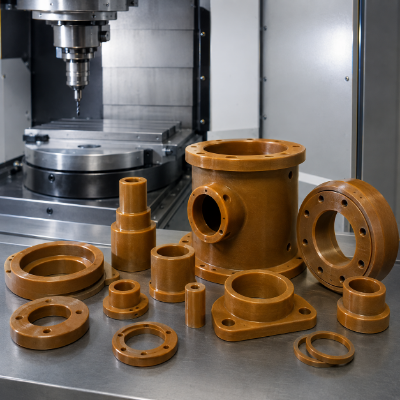
Der Preis für die CNC-Bearbeitung von PAI lässt sich nicht allein aus dem Werkstoffnamen ableiten. Ein brauchbares Angebot übersetzt die technische Zeichnung in eine Übersicht der Kostentreiber und Maßnahmen zur Risikokontrolle.
Prüfpunkt für den Angebotsumfang
Ein Budgetrisiko entsteht, wenn der Lieferant Werkstoffsorte, Toleranz, Prüfung oder Wiederholmenge schätzen muss, denn verborgene Annahmen führen später zu neuen Angeboten oder Verzögerungen. Statt sofort eine pauschale Zahl zu nennen, hält Zhenling bei der Prüfung von CNC-Präzisionsanforderungen die Abwägung und Ausschlüsse in der Angebotsanfrage fest. Fügen Sie Ihrer technischen Zeichnung Prototypen- und Fertigungsmengen bei, um ein individuelles Angebot anzufordern.
Werkstoff
Werkstoffsorte, Füllstoff, Halbzeugform, Rohlinggröße, Zertifikat, Verfügbarkeit beim Lieferanten, vom Kunden gestelltes Halbzeug und Chargenvorgaben.
Geometrie
Bauteilabmessungen, Materialabtrag, dünne Wände, tiefe Geometrieelemente, kleine Bohrungen, Gewinde, Werkzeugzugänglichkeit, Hinterschneidungen und Anzahl der Ausrichtungen.
Präzision
Kritische Toleranz, geometrische Produktspezifikation, Oberflächenbeschaffenheit, Messzustand, Prüfverfahren, Stichproben, Bericht und Umfang der Erstmusterprüfung.
Fertigungsprogramm
Prototypenmenge, Fertigungsmenge, erwartete Wiederholaufträge, Reifegrad der Konstruktion, weitere Bearbeitungsschritte, Verpackung, Bestimmungsort und gewünschter Termin.
Entscheidungen, die vermeidbare Kosten senken können
- Legen Sie enge Toleranzen nur für funktionskritische Geometrieelemente fest.
- Reichen Sie die freigegebene technische Zeichnung zusammen mit dem 3D-Modell ein.
- Klären Sie Werkstoffsorte, Halbzeugform und Zertifikat vor der Beschaffung.
- Legen Sie die Prüfnachweise vor dem Angebot fest und nicht erst nach der Zerspanung.
- Lassen Sie Prototypenmenge und erwartete Fertigungsmenge gemeinsam anbieten.
Es werden weder Kosteneinsparungen noch eine Amortisationsdauer behauptet. Jedes Ergebnis hängt von den Einzelheiten des jeweiligen Projekts ab.
Unabhängiges Beispiel, kein Fall von Zhenling
Der Fertigungsablauf kann sich mit der Stückzahl ändern
Ein Fallbericht von PlasticsToday aus dem Jahr 2014 beschrieb kleine tragende Lager, die für eine Fußprothese aus PAI-Platten zerspant wurden. Der Hersteller zog für größere Fertigungsmengen Spritzgießen in Betracht.
Prüfpunkt für die Stückzahl
Die begrenzte Erkenntnis daraus ist nützlich: Gehen Sie nicht davon aus, dass Zerspanung immer das kostengünstigste Verfahren ist. Geometrie, Qualifizierungsstatus, Investitionen in den Werkzeugbau, Änderungsrisiko und Wiederholmenge bestimmen die bessere Option.
Prüfpunkt für das Angebot
Ein Preis für die CNC-Bearbeitung von PAI kann falsch sein, wenn ein Käufer eine Zahl verlangt, bevor Werkstoffsorte, Geometrie, Toleranz, Nachweise und Stückzahl feststehen. Diese Faktoren erklären, warum zwei scheinbar ähnliche Angebotsanfragen zu unterschiedlichen Fertigungsplänen führen können. Zhenling prüft die freigegebene technische Zeichnung und die Annahmen zum Fertigungsprogramm; fordern Sie ein individuelles Angebot mit Prototypen- und Wiederholmengen an.
Zerspanung wählen, wenn Flexibilität und Kontrolle über die technische Zeichnung wichtig sind
PAI ist nicht automatisch der beste Kunststoff
Ensinger weist darauf hin, dass PEEK die bessere Wahl sein kann, wenn feuchtigkeitsbedingte Maßhaltigkeit im Vordergrund steht. Ein Werkstoffersatz erfordert dennoch die Freigabe durch den Konstruktionsverantwortlichen und eine vollständige Prüfung der Anforderungen an Temperatur, Belastung, Verschleiß, chemische und elektrische Eigenschaften sowie Konformität.
Prüfpunkt für das Fertigungsverfahren
Zerspanung ist nicht immer das richtige Fertigungsverfahren, und PAI ist nicht immer der richtige Kunststoff. Die Abwägung hängt vom Reifegrad der Konstruktion, der Stückzahl, den Investitionen in den Werkzeugbau, dem Feuchtigkeitsrisiko und der funktionalen Beanspruchung ab. Senden Sie Ihre Angebotsanfrage, damit Zhenling die Zerspanungsoption prüfen kann, ohne eine Werkstofffreigabe vorzutäuschen.
Prüfpunkt für den Wechsel von Kunststoff zu Metall
Wenn der Konstruktionsverantwortliche auch eine Lösung aus Metall prüft, vergleichen Sie dieselben Anforderungen an Belastung, Temperatur, Medien, Gewicht, Verschleiß, Toleranz und Validierung, bevor Sie einen Arbeitsablauf für die CNC-Bearbeitung von Titan oder Edelstahl eröffnen.
Kundenspezifische Torlon-Teile, die wir anhand Ihrer technischen Zeichnung prüfen können
Die folgenden Bauteilgruppen kommen möglicherweise für eine technische Prüfung infrage; sie besagen weder, dass eine einzelne Werkstoffsorte für alle Anwendungen geeignet ist, noch, dass Zhenling eines dieser Teile hergestellt hat.
Prüfpunkt für die Anwendung
Das Anwendungsrisiko bleibt verborgen, wenn ein Lager, eine Dichtung, ein Ventil oder ein Isolator nur als Katalogbezeichnung betrachtet wird, denn jede Versagensart beansprucht den Kunststoff anders. Statt einer allgemeinen Teileliste prüfen die CNC-Ingenieure von Zhenling technische Zeichnung, Betriebsanforderungen und Abnahmekriterien gemeinsam. Fügen Sie Ihre Angebotsanfrage für das kundenspezifische Bauteil bei, um ein Angebot nach technischer Zeichnung anzufordern.
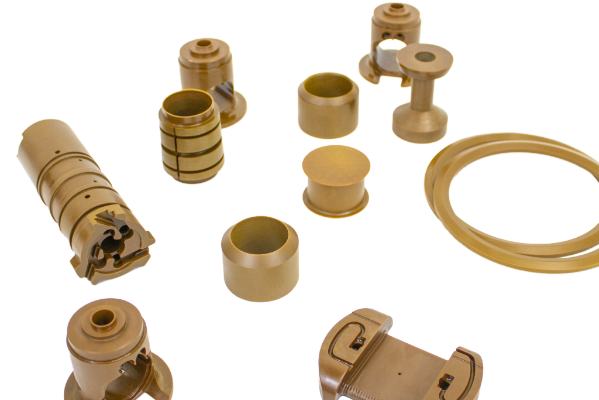
Lager und Buchsen
Belastung, Geschwindigkeit, Gegenfläche, Schmierung, Verschleiß, Spiel und Temperatur bestimmen die Prüfung.
Dichtungen und Ventilsitze
Medien, Druck, Temperatur, Oberflächenbeschaffenheit, Verformung und Leckagekriterien sind relevant.
Verschleißringe und -platten
Reibung, Gegenlauffläche, Abriebpartikel, Kantenzustand und die Auswahl einer verschleißfesten Werkstoffsorte hängen zusammen.
Elektrische Bauteile
Spannung, Kriechstrecke, Wärme, mechanische Belastung und Daten zur genauen Werkstoffsorte müssen vom Konstruktionsverantwortlichen bestätigt werden.
Kompressorbauteile
Fluid, Druck, Temperaturwechsel, Bewegung und Maßanforderungen für die Abnahme bestimmen die Planung.
Anlaufscheiben
Belastete Dichtfläche, Dicke, Ebenheit, Verschleiß, Oberflächenbeschaffenheit und Gegenwerkstoff sollten festgelegt werden.
Führungselemente und Isolatoren
Geometrie, Befestigung, thermische Belastung, dielektrische Funktion und Oberflächenzustand werden gemeinsam geprüft.
Kundenspezifische Geometrie
Senden Sie die 2D-Zeichnung und das 3D-Modell für gefräste, gedrehte, ausgedrehte, gebohrte, geschliffene oder mehrachsig bearbeitete Geometrieelemente.
Warum Käufer mit komplexen technischen Zeichnungen zu Zhenling kommen
Prüfpunkt für die Lieferantenauswahl
Für Käufer besteht das Risiko, aus der Anzahl der Maschinen auf die Fähigkeit zur Bauteilfertigung zu schließen, denn Anlagen, Werkstoff, Geometrie, Prozesskontrolle und Prüfung müssen zusammenspielen. Statt einer pauschalen Aussage zum Werk prüft Zhenling CNC-Präzisionsanforderungen projektspezifisch und macht die Abwägung sichtbar; Zhenling behauptet nicht, eine ungeprüfte Toleranz einhalten zu können. Senden Sie Ihre technische Zeichnung und Angebotsanfrage, um eine Einschätzung der Fertigungsmöglichkeiten zu erhalten.
Etablierte Fertigungsbasis
Shanghai Zhenling Hardware Co., Ltd. wurde 2006 gegründet. Laut Unternehmensprofil umfasst der Fertigungsstandort in Jiashan 8.000 m², darunter eine 6.000 m² große Werkhalle für inländische Aufträge und Exportaufträge.
Anlagen für verschiedene Bearbeitungsverfahren
Im Unternehmensprofil von Zhenling sind Anlagen zum CNC-Drehen, Fräsen, Schleifen, Ausdrehen, Radialbohren und Drahterodieren sowie mehrere 3-Achs- und 4-Achs-Bearbeitungszentren und importierte 5-Achs-Bearbeitungszentren aufgeführt.
Fertigungsablauf nach Kundenzeichnung
Zhenling beginnt bei seinem umfassenderen Modell der kundenspezifischen Fertigung mit technischen Zeichnungen oder Mustern der Kunden. Bei PAI werden vor einer Zusage neben der technischen Zeichnung auch Anforderungen an Werkstoff, Werkstoffzustand, Prüfung, Dokumentation und Versand berücksichtigt.
Diese Maschinenliste beschreibt die allgemeinen Kapazitäten des Fertigungsstandorts. Sie belegt weder, dass jedes PAI-Bauteil eine 5-Achs-Bearbeitung benötigt, noch, dass jedes Geometrieelement herstellbar ist oder eine bestimmte Toleranz garantiert wird. Das wird bei der Projektprüfung entschieden.
Diese Angaben benötigen wir für ein aussagekräftiges Angebot zur PAI-Zerspanung
Eine unvollständige Angebotsanfrage birgt für den Lieferanten Risiken, weil fehlende Angaben zu Änderungsstand, Werkstoff, Stückzahl oder Prüfung Annahmen erforderlich machen und die Freigabe verzögern können. Anders als bei einem Formular, das nur Kontaktdaten erfasst, prüft das CNC-Engineering-Team von Zhenling die technischen Zeichnungen und Spezifikationen. Senden Sie die folgenden 10 Angaben, um ein individuelles Angebot anzufordern.
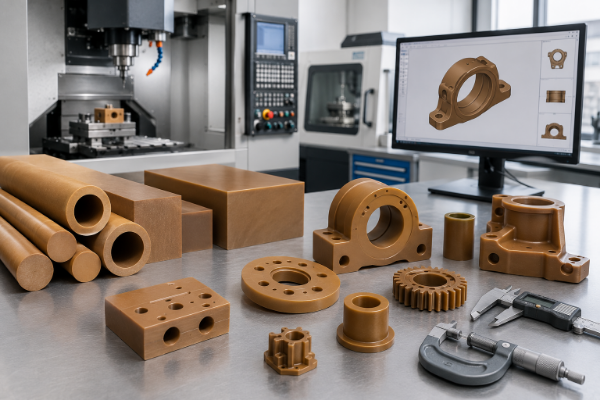
Konstruktion und Werkstoff
- Freigegebene technische Zeichnung als PDF mit aktuellem Änderungsstand.
- STEP-Datei oder ein anderes vereinbartes 3D-Modell.
- Genaue PAI-Werkstoffsorte, Füllstoff, Vorgaben zur Gleichwertigkeit von Marken und maßgebliche Spezifikation.
- Halbzeugform, Werkstoffzertifikat, Charge und Anforderungen an vom Kunden bereitgestellten Werkstoff.
- Prototypenstückzahl, Fertigungsstückzahl, Jahresprognose und Plan für Folgeaufträge.
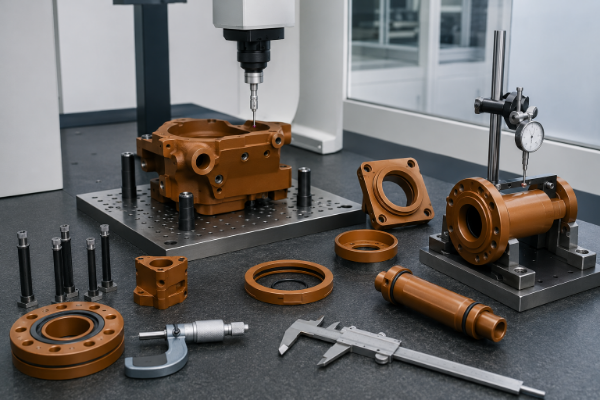
Funktion und Abnahme
- Betriebstemperaturen, Belastung, Geschwindigkeiten, Medien, elektrische Beanspruchung und Gegenwerkstoff.
- Kritische Geometrieelemente, Bezugssystem, Passungen, Oberflächenbeschaffenheit, Kanten, Gewinde und optische Kriterien.
- Für die abschließende Messung erforderlicher Werkstoffzustand und Umgebungsbedingungen.
- Anforderungen an Prüfbericht, Erstmusterprüfung, Zertifikat, Kennzeichnung und Rückverfolgbarkeit.
- Erforderlicher Liefertermin, Bestimmungsort sowie Vorgaben zu Verpackung und Einfuhrdokumenten.
Eine unvollständige Anfrage kann Beschaffung, Programmierung, Prüfplanung und Lieferung verzögern, weil der Lieferant Annahmen treffen oder das Angebot erneut bearbeiten muss. Zhenling nutzt die Checkliste mit 10 Angaben, um diese Unklarheiten zu beseitigen. Senden Sie Ihre technische Zeichnung und Spezifikationen, um ein Angebot mit ausdrücklich genannten Annahmen anzufordern.
Technische Hilfsmittel für die PAI-Zerspanung
Senden Sie die technische Zeichnung, bevor Sie Werkstoffsorte, Verfahren oder Preis festlegen
Zhenling prüft Werkstoffangabe, kritische Geometrieelemente, Halbzeugform, Prozessrisiken, Prüfnachweise, Stückzahl und Lieferangaben. Sie erhalten eine Antwort zu Ihrem konkreten Projekt statt eines unbelegten Versprechens auf der Website.
Welche Toleranz kann Zhenling bei einem zerspanten PAI-Bauteil einhalten?
Darauf gibt es keine seriöse, allgemeingültige Antwort. Die erreichbare Toleranz hängt von der genauen Werkstoffsorte und dem Füllstoff, Größe und Zustand des Rohlings, der Geometrie, den Wandstärken, dem Bezugskonzept, der Zugänglichkeit der Geometrieelemente, der Prozessfolge, der Stückzahl, dem Prüfverfahren und dem Zustand bei der Messung ab.
Bei Aufträgen mit Torlon 4301 müssen Werkstückabstützung, Werkzeugverschleiß, Gratbildung, Konizität und die Beherrschung der Geometrieelemente geprüft werden. Kennzeichnen Sie die kritischen Geometrieelemente in der technischen Zeichnung und senden Sie die Werkstoffspezifikation, damit Zhenling die Herstellbarkeit der einzelnen Geometrieelemente beurteilen kann; Erfahrungsberichte in Foren gelten dabei nicht als Nachweis der Fertigungsmöglichkeiten.
Können Sie ein Bauteil anbieten, wenn in der technischen Zeichnung nur „Torlon“ steht?
Zhenling kann zunächst die offenen Punkte klären, doch „Torlon“ allein ist keine für die Fertigung ausreichende Werkstoffspezifikation. Ihre Anfrage sollte die Werkstoffsorte oder eine mögliche Werkstoffsorte, den Füllstoff, die maßgebliche Norm und deren Änderungsstand, die Halbzeugform, das Zertifikat, die Regeln für Ersatzwerkstoffe und die Einsatzbedingungen nennen. ASTM D5204 ist ein Klassifizierungssystem und stellt ausdrücklich klar, dass es nicht zur Auswahl eines Werkstoffs für eine Anwendung bestimmt ist.
Müssen zerspante PAI-Bauteile geglüht oder nachgehärtet werden?
Bei bestimmten Werkstoffsorten, Halbzeugzuständen, abgetragenen Querschnitten, Geometrien und Einsatzanforderungen können Spannungsarmglühen, Glühen, Nachhärten oder ein festgelegter Konditionierungszustand erforderlich sein. Die technische Zeichnung und die Werkstoffdokumentation müssen ein etwaiges Wasserbad oder einen Konditionierungsschritt vor der abschließenden Zerspanung und Prüfung festlegen. Berücksichtigen Sie die festgelegte Werkstoffsorte, die Dokumentation des Halbzeuglieferanten, die Aushärtungshistorie, die Querschnittsgröße, kritische Maße, die Einsatzbedingungen und die Anforderungen des Konstruktionsverantwortlichen; halten Sie die vereinbarte Abfolge anschließend im Angebot oder Prüfplan fest.
Ist Torlon 4301 für ein Lager- oder Verschleißteil immer die beste Werkstoffsorte?
Nein. Die Freigabe der Werkstoffsorte hängt weiterhin von aktuellen Herstellerangaben, Belastung, Geschwindigkeit, Gegenlauffläche, Schmierung, Temperatur, chemischer Belastung, Stoßbeanspruchung, Geometrie und Maßanforderungen ab.
Welche Faktoren verändern ein Angebot für die CNC-Bearbeitung von PAI?
Wichtige Faktoren sind Verfügbarkeit von Werkstoffsorte und Halbzeug, Rohlinggröße, Materialabtrag, Zugänglichkeit der Geometrieelemente, Aufspannungen, dünne Querschnitte, kritische Toleranzen, Oberflächenbeschaffenheit, Gewinde, gegebenenfalls erforderliche Stabilisierung, Prüfnachweise, nachgelagerte Arbeitsschritte, Stückzahl, Reifegrad des Änderungsstands, Verpackung und Bestimmungsort. Geben Sie nach Möglichkeit Prototypen- und Fertigungsstückzahlen gemeinsam an, damit der Fertigungsablauf für beide Phasen geprüft werden kann.
Kann Zhenling Prototypen und wiederkehrende Fertigungsaufträge übernehmen?
Laut Unternehmensprofil verfügt Zhenling über Maschinen zum CNC-Drehen, Fräsen, Schleifen, Ausbohren, Bohren und Drahterodieren sowie über 3-, 4- und importierte 5-Achs-Bearbeitungszentren. Ob ein bestimmtes PAI-Bauteil nach der Prototypenphase wiederholt gefertigt werden kann, hängt von der Freigabe der technischen Zeichnung, der Werkstoffversorgung, der Prozessvalidierung, den Prüfnachweisen, den Kapazitäten und der kaufmännischen Prüfung ab.






