Kontaktieren Sie Zhenling

Top 20 Hersteller für Präzisionszerspanung: Wer eignet sich für welchen Fertigungsauftrag?

Zuletzt aktualisiert: September 2026
Zu den besten Herstellern für Präzisionszerspanung zählen Protolabs für schnelle Prototypen, Owens Industries für komplexe kleine Geometrieelemente, Cox Manufacturing für wiederkehrende Drehteile und Figeac Aéro für Luft- und Raumfahrtstrukturen. Zhenling Metal ist eine Option für technische Zeichnungen entsprechende Metallteile, die mehrere aufeinander abgestimmte Verfahren erfordern. Die passende Wahl hängt von den fertigen Geometrieelementen, der Prüfmethode und dem Fertigungsplan ab.
Schnellauswahl: Präzisionshersteller nach Fertigungsauftrag
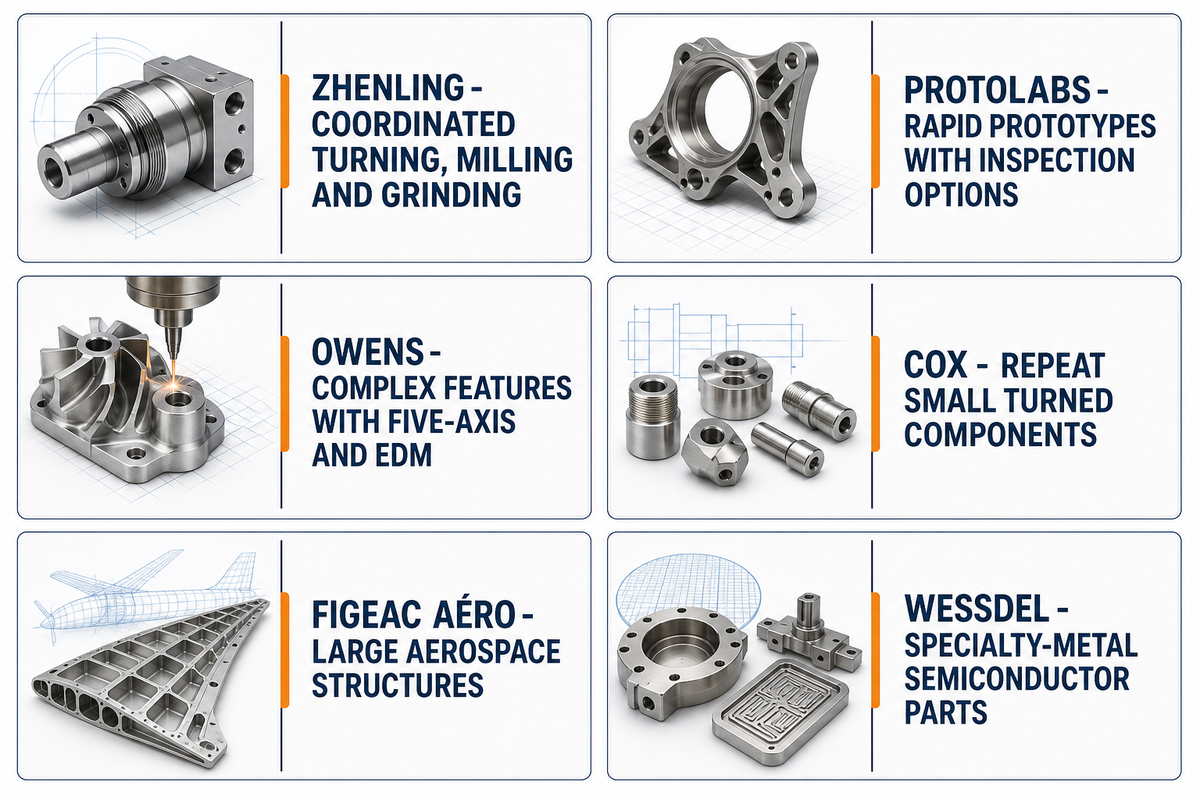
- Am besten für Teile nach technischer Zeichnung mit abgestimmtem Drehen, Fräsen und Schleifen: Zhenling Metal.
- Am besten für schnell gefertigte Prototypen mit auswählbarer Prüfung: Protolabs.
- Am besten für kleine, komplexe Geometrieelemente, die Fünf-Achs-Bearbeitung und Funkenerosion kombinieren: Owens Industries.
- Am besten für die wiederkehrende Fertigung kleiner Drehteile: Cox Manufacturing.
- Am besten für große Strukturbauteile für die Luft- und Raumfahrt: Figeac Aéro.
- Am besten für Teile aus Spezialmetallen für Halbleiteranlagen: WessDel.
Hinweis: Dieser Leitfaden wird von Zhenling Metal veröffentlicht. Wir führen uns selbst an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die übrigen 19 Hersteller sind nach ihren jeweiligen Stärken gruppiert; innerhalb der Gruppen gibt es keine bestimmte Reihenfolge.
So haben wir diese Hersteller für Präzisionszerspanung ausgewählt
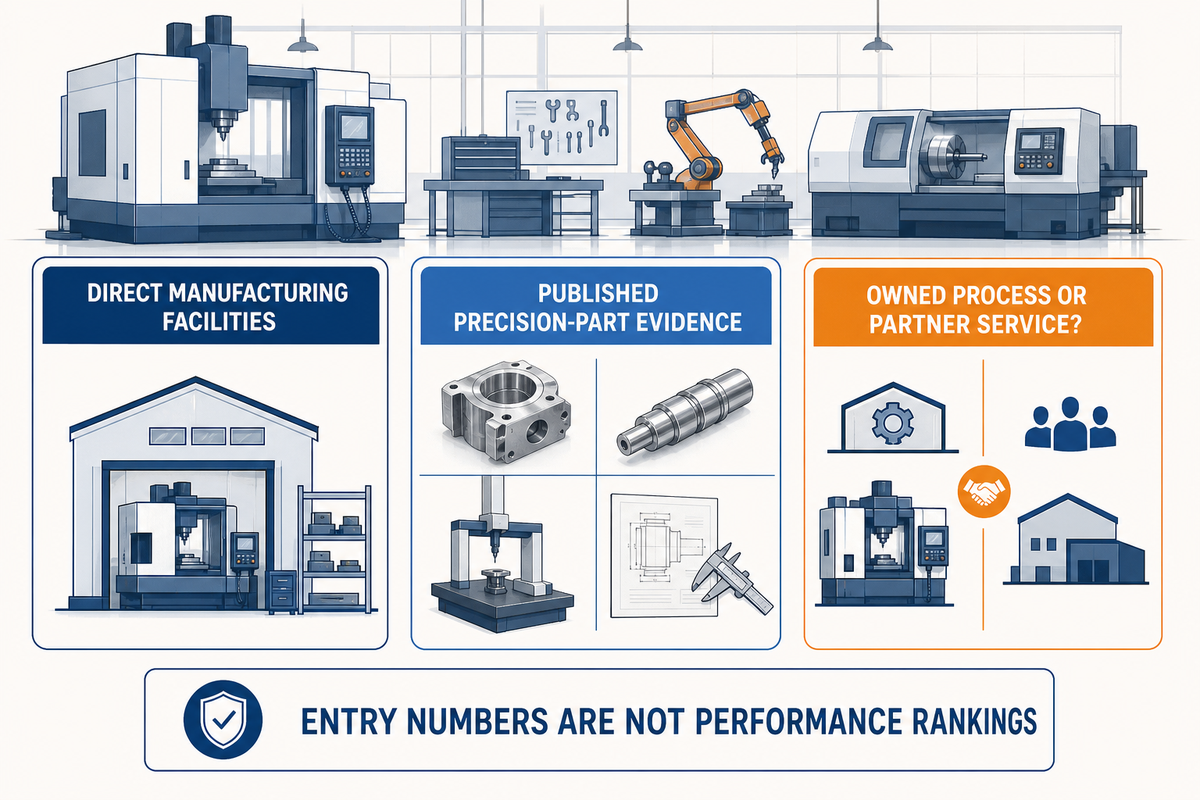
Wir haben Unternehmen mit eigenen Fertigungsstätten und veröffentlichten Nachweisen für die Fertigung kundenspezifischer Präzisionsteile ausgewählt. Ausgangspunkt war eine Gruppe von 30 Kandidaten, anschließend haben wir die Auswahlliste rückblickend überprüft. Der Vergleich berücksichtigt Verfahrensspektrum, Maschinentypen, Angaben zu Toleranzen für bestimmte Geometrieelemente, Nachweise zu GD&T und Prüfung, Erstmusterverfahren, Werkstoffe, Branchenerfahrung und geografische Vielfalt. Schleifen und Funkenerosion sind relevant, wenn ein Teil diese Verfahren erfordert. Transparenz in offiziellen Quellen hilft dabei, eigene Verfahren von Leistungen durch Partner zu unterscheiden. Werkzeugmaschinenhersteller, Makler, reine Vermittlungsplattformen, Verzeichnisse und allgemeine Fertigungsunternehmen wurden ausgeschlossen. Das Netzwerkmodell von Xometry fällt nicht unter diese Liste direkter Hersteller; Protolabs ist aufgrund eigener Fertigungsbetriebe enthalten. Die Informationen wurden im September 2026 anhand der Hersteller-Websites und zuverlässiger öffentlicher Quellen geprüft. Die Nummerierung kennzeichnet die Einträge und stellt keine Leistungsrangfolge dar.
Vergleich: Hersteller für Präzisionszerspanung
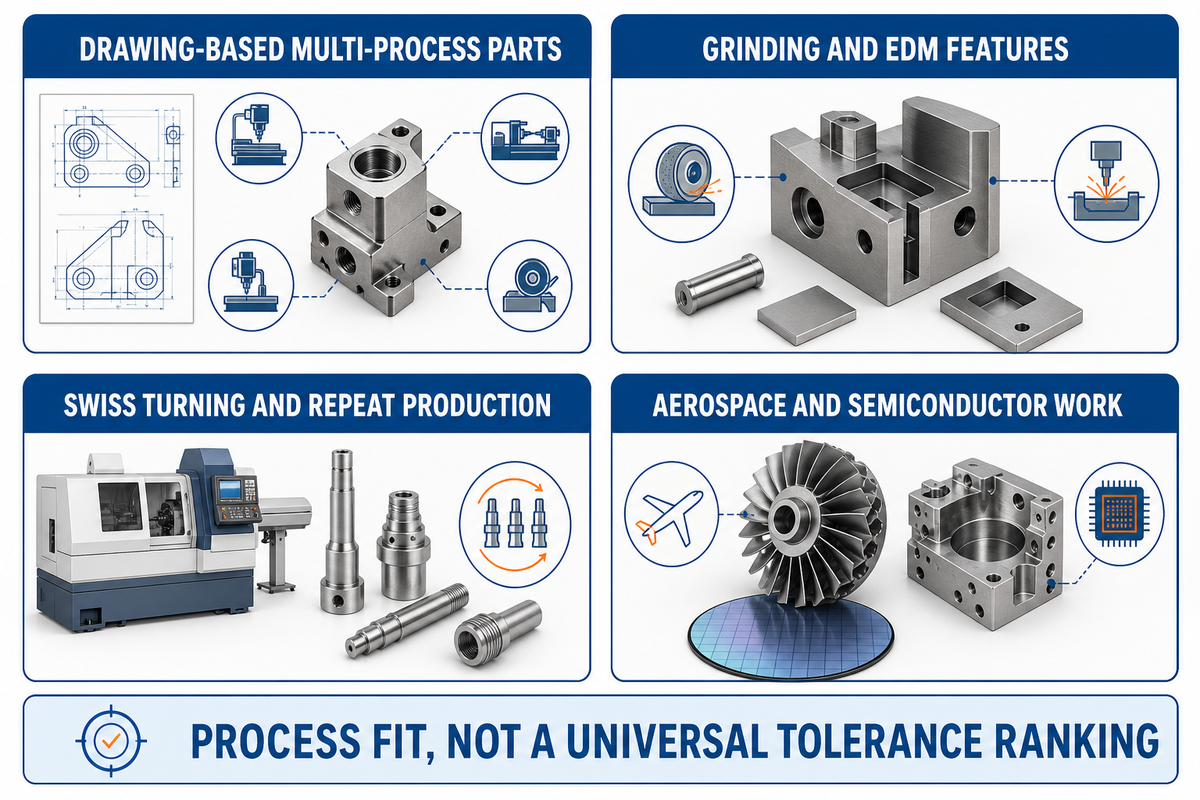
Die nachfolgende Übersicht „Kritische Geometrieelemente und passende Fertigungsbetriebe“ verknüpft die veröffentlichten Stärken der Hersteller mit konkreten Beschaffungsaufgaben. Sie vergleicht Unternehmen für Präzisionszerspanung nach der Eignung ihrer Verfahren, nicht anhand einer allgemeinen Toleranzrangliste. Die Unternehmensangaben stammen aus den zitierten öffentlichen Quellen; für einen konkreten Auftrag ist weiterhin ein Angebot auf Grundlage der technischen Zeichnung erforderlich. Scrollen Sie horizontal, um alle zehn Spalten zu lesen.
| Nein. | Unternehmensname | Hauptsitz | Gründungsjahr | Am besten geeignet für | Kurzvorstellung | Hauptleistungen | Wichtigste Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Shanghai, China (Geschäftsstelle); Jiashan, Zhejiang (Fertigungsstätte) | 2006 | Präzisionsteile aus Metall nach technischer Zeichnung, für die abgestimmtes Drehen, Fräsen, Schleifen und Prüfen erforderlich sind | Chinesischer Hersteller für Teile nach technischer Zeichnung, der mehrere spanende Verfahren bis zur Erstmusterfreigabe koordiniert. | Drehen, Fräsen, Schleifen, Ausdrehen und Drahterodieren | Eigene Fertigungsstätte; Drehen, Fräsen, Schleifen und Erstmusterkoordination | Besonders enge Toleranzen müssen anhand der jeweiligen technischen Zeichnung bestätigt werden; bei Auslandsaufträgen ist der grenzüberschreitende Versand aus China erforderlich | zhenlingmetal.com |
| 2 | Protolabs | Maple Plain, Minnesota, USA | 1999 | Schnell gefertigte Prototypen mit auswählbarer zeichnungsbasierter Prüfung | Digitaler Hersteller mit eigenen CNC-Fertigungsstätten und einem separat verwalteten Lieferantennetzwerk. | CNC-Fräsen und CNC-Drehen | Zeichnungsbasierte FAI-Option; etablierte digitale Prototypenbestellung | Fertigung im eigenen Werk und über das Netzwerk bieten unterschiedliche Möglichkeiten | www.protolabs.com |
| 3 | Ardel Engineering & Manufacturing | New Hope, Minnesota, USA | 1967 | Kleine Präzisionsteile, für die Langdrehen, Drahterodieren und Erstmusterprüfung erforderlich sind | Auftragsfertiger aus Minnesota, der Langdrehen, Fräsen, Funkenerosion und kontrollierte Prüfung kombiniert. | CNC-Fräsen, Langdrehen, Drahterodieren und Schleifen | Zeiss-KMG; Langdrehen; veröffentlichte AS9102-Berichte | Sekundäre Oberflächenbearbeitung für die Luft- und Raumfahrt kann von externen Lieferanten übernommen werden | www.ardelengineering.com |
| 4 | Harvan Manufacturing | Woodstock, Ontario, Kanada | 1984 | Präzisionswellen und Ventilbauteile mit integrierter Fertigung | Hersteller aus Ontario, der Wellen, Ventilbauteile und integrierte Industriebauteile fertigt. | Mehrachsiges Drehen, Fünf-Achs-Fräsen, Schweißen und Montage | Fertigungsstätte mit 49.000 Quadratfuß; Drehen mit bis zu neun Achsen | Zu den Kernproduktgruppen zählen Industriewellen und Fahrzeugbauteile | www.harvan.com |
| 5 | Hamill Manufacturing | Trafford, Pennsylvania, USA | 1952 | Komplexe sicherheitskritische Bauteile, für die Zerspanung und etablierte Prüfeinrichtungen erforderlich sind | Hersteller aus Pennsylvania, der Programme für sicherheitskritische Bauteile mit Zerspanung und Prüfeinrichtungen bedient. | CNC-Bearbeitung, Funkenerosion und Schweißen | KMG- und Röntgenprüfung; Erfahrung mit Programmen für sicherheitskritische Bauteile | Spezialisierte Programme für sicherheitskritische Bauteile unterscheiden sich von Prototypen mit Sofortangebot | www.hamillmfg.com |
| 6 | Owens Industries | Oak Creek, Wisconsin, USA | 1944 | Komplexe kleine Geometrieelemente aus Metall, für die Fünf-Achs-Bearbeitung und Funkenerosion kombiniert werden | Fertigungsbetrieb aus Wisconsin, der Fünf-Achs-Bearbeitung, Funkenerosion und dimensionelle Messtechnik für komplexe Kleinteile kombiniert. | Fünf-Achs-Fräsen, Drehen, Drahterodieren und Senkerodieren | Fünf-Achs-Bearbeitung mit Hermle; Draht- und Senkerodieren; kontrollierte Messtechnik | Komplexe Kleinteile sind der zentrale Eignungsbereich | www.owensind.com |
| 7 | EDM Intelligent Solutions | Bartlett, Illinois, USA | 1996 | Mikrobearbeitete Geometrieelemente, für die Funkenerosion, Schleifen und integrierte 3D-Messtechnik erforderlich sind | Auftragsfertiger, der Mikrobearbeitung, Funkenerosion, Schleifen und dreidimensionale Prüfung integriert. | Draht- und Senkerodieren, Mikrofräsen, Präzisionsschleifen und Laserablation | Draht- und Senkerodieren; Mikrofräsen; integrierte 3D-Messtechnik | Für Funkenerosion sind elektrisch leitfähige Werkstücke erforderlich | www.edmdept.com |
| 8 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, USA | 1960 | Langdrehteile, die Feinschleifen oder gewalzte Gewinde erfordern | Hersteller aus Connecticut, der Langdrehen mit spitzenlosem Schleifen und Gewindewalzen kombiniert. | Langdrehen, spitzenloses Schleifen und Gewindewalzen | Bearbeitungsfolge vom Langdrehen zum Schleifen; gewalzte Gewinde; KMG- und optische Prüfung | Rotationsbauteile eignen sich besser als große prismatische Teile | www.unitedcenterlessgrinding.net |
| 9 | Infinity EDM & Machining | Jackson, Wisconsin, USA | 1998 | Übergroße leitfähige Teile, für die Funkenerosion und Flachschleifen erforderlich sind | Spezialist für Funkenerosion aus Wisconsin mit Möglichkeiten zur Bearbeitung großer Teile, Zerspanung und kontrollierter Maßprüfung. | Draht- und Senkerodieren, Bohrungserodieren, Schleifen, Fräsen und Drehen | 10-Tonnen-Kran; große Kapazität für Funkenerosion; temperaturgeregelter KMG-Raum | Die Werkstoffverträglichkeit der Funkenerosion schränkt Anwendungen mit nichtleitenden Werkstoffen ein | www.infinityedm.com |
| 10 | Cox Manufacturing | San Antonio, Texas, USA | 1956 | Wiederkehrend gefertigte Drehteile mit Prozessfähigkeitskontrolle | Fertigungsbetrieb aus Texas, der für wiederkehrend gefertigte Bauteile CNC-Langdrehen und Mehrspindelbearbeitung einsetzt. | CNC-Langdrehen, Mehrspindel-Schraubenbearbeitung und Dreh-Fräs-Bearbeitung | Fertigung an einem Standort; Mehrspindelkapazität; Prozessfähigkeitsanalyse | Der Schwerpunkt liegt auf dem Fertigungsdrehen statt auf großen Frässtrukturen | www.coxmanufacturing.com |
| 11 | Precipart | Lyss, Schweiz; Farmingdale, New York, USA (Hauptbetriebe) | 1950 | Medizinische Mikroteile, die Langdrehen und Qualitätstechnik kombinieren | Schweizer und US-amerikanischer Hersteller von Präzisionsbauteilen für medizinische Mechanismen und kundenspezifische Baugruppen. | Langdrehen, Mehrachsfräsen, Zahnräder und mechanische Baugruppen | Langdrehbearbeitung von Mikroteilen; PPAP, SPC und Messsystemanalyse | Zertifizierungen und Fertigungsumfang unterscheiden sich je nach Betriebsstandort | www.precipart.com |
| 12 | Alco Manufacturing | Elyria, Ohio, USA | 1971 | Skalierbare Fertigung präziser industrieller Drehteile | Fertigungsgruppe aus Ohio mit umfangreicher Ausstattung für Schraubenbearbeitung und CNC-Fertigung. | Langdrehbearbeitung, Mehrspindel-Schraubenbearbeitung und CNC-Bearbeitung | Mehr als 600 Maschinen; 398 aufgeführte Mehrspindel-Schraubenautomaten | Die Wahl der Fertigungsstätte bestimmt die tatsächliche Verfahrenskombination | www.alco.com |
| 13 | McCormick Industries | Appleton, Wisconsin, USA | 1996 | Kleine, komplexe Langdrehteile, für die Mehrachsbearbeitung und optische Prüfung erforderlich sind | Spezialist für Langdrehbearbeitung aus Wisconsin, der kleine Bauteile mit komplexen Mehrachs-Geometrieelementen fertigt. | Langdrehen und Mehrachsbearbeitung | B-Achs-Bohren; MiSTAR 555 KMG; optische Messung mit Keyence | Langdreharbeiten an Kleinteilen sind die zentrale Spezialisierung | mccormickind.com |
| 14 | Laubscher | Täuffelen, Schweiz | 1846 | Präzisionsdrehteile in hohen Stückzahlen mit dokumentierter Messkontrolle | Schweizer Hersteller für Präzisionsdrehteile, der Serienfertigung mit umfassender Kontrolle der Messmittel verbindet. | Präzisionsdrehen und sekundäre Zerspanung | EMPB/PPAP-Berichte; 3D-Messung; kontrollierter Messmittelbestand | Das Kernangebot ist das Fertigungsdrehen | laubscher.swiss |
| 15 | NN Inc. | Charlotte, North Carolina, USA | 1980 | Wiederkehrende Präzisionsbauteile aus einem multinationalen Fertigungsnetz | Multinationaler Hersteller kundenspezifisch ausgelegter Präzisionsbauteile und Baugruppen. | Langdrehen, Fräsen, Schleifen und Drahterodieren | Mehrere Fertigungsregionen; Zerspanung, Schleifen und auf bestimmte Geometrieelemente abgestimmte Messtechnik | Fähigkeiten und Zertifizierungen variieren je nach Fertigungsstätte | www.nninc.com |
| 16 | Figeac Aéro | Figeac, Frankreich | 1989 | Große Strukturbauteile für die Luft- und Raumfahrt mit Industrialisierung und Erstmusterkontrolle | Französische Luft- und Raumfahrtgruppe, die Strukturteile und Baugruppen im industriellen Maßstab fertigt. | Drei-, Vier- und Fünf-Achs-Bearbeitung von Metall sowie Montage | Große Fünf-Achs-Bearbeitung; integrierte Oberflächenbearbeitung; Erstmusterverfahren | Große Programme für die Luft- und Raumfahrt prägen das Fertigungsmodell | www.figeac-aero.com |
| 17 | Mecachrome | Blagnac, Frankreich | 1937 | Fertigung von Triebwerks- und komplexen Strukturbauteilen für die Luft- und Raumfahrt | Französische Präzisionsfertigungsgruppe für Triebwerks- und Strukturbauteile. | Drei-, Vier- und Fünf-Achs-Bearbeitung, Drehen und Schleifen | Mehr als 400 aufgeführte Maschinen; spezialisierte Fertigung von Turbinenschaufeln | Fähigkeiten und Zulassungen der Gruppe sind den jeweiligen Standorten zugeordnet | www.mecachrome.com |
| 18 | Avior Integrated Products | Laval, Quebec, Kanada | 2002 | Zerspante Baugruppen für die Luft- und Raumfahrt mit automatisierter Fünf-Achs-Fertigung | Kanadischer Hersteller für die Luft- und Raumfahrt, der automatisierte Zerspanung, Sonderverfahren und Montage integriert. | Fünf-Achs-Bearbeitung, Fertigung, Sonderverfahren und Montage | Robotergestützte Fünf-Achs-Zellen; KMG-Prüfung; Montagemöglichkeiten für die Luft- und Raumfahrt | Fähigkeiten und Zulassungen für Sonderverfahren unterscheiden sich je nach Fertigungsstätte | www.avior.ca |
| 19 | Top Seiko | Nagahama, Shiga, Japan | 2001 | Präzisionsbauteile aus hochschmelzenden Metallen für anspruchsvolle Anlagen | Japanischer Spezialist für die Zerspanung hochschmelzender Metalle und Keramik für anspruchsvolle Anlagenanwendungen. | Fünf-Achs-, Mikro- und Tieflochbearbeitung; Diffusionsfügen | Zerspanung von Wolfram und Molybdän; Mikrometerkmale; Diffusionsfügen | Hochschmelzende Metalle und Keramik prägen die Spezialisierung | top-seiko.com |
| 20 | WessDel | San Jose, Kalifornien, USA | 1974 | Bauteile für Halbleiteranlagen und spezialisierte Metallbaugruppen | Hersteller aus Kalifornien, der die Zerspanung von Spezialmetallen, Fügeverfahren und rückverfolgbare Baugruppen kombiniert. | Vier- und Fünf-Achs-Bearbeitung, Umformen und Hartlöten | Bearbeitung von Beryllium und AlBeMet; Vier- und Fünf-Achs-Bearbeitung; FAI-Dokumentation | Projekte mit Spezialwerkstoffen unterscheiden sich von der Standardzerspanung | wessdel.com |
Partner für Fünf-Achs-Bearbeitung und zeichnungsbasierte Fertigung
Auftragsfertiger erfüllen Anforderungen an die kundenspezifische Zerspanung – von Prototypen mit zeichnungsbasierter Prüfung bis hin zu komplexen Bauteilen, die mehrere Verfahren erfordern. CNC-Fräsen und CNC-Drehen können beim selben Lieferanten beauftragt werden, erfordern aber möglicherweise unterschiedliche Spannvorrichtungen und Messmittel. Berücksichtigen Sie bei der Wahl der passenden Maschine die geplante Bearbeitungsfolge für das fertige Teil und nicht allein die Achszahl der Maschine.
1. Zhenling Metal: Am besten für Präzisionsteile nach technischer Zeichnung mit mehreren Zerspanungsverfahren
Hauptsitz / Fertigungsstandort: Shanghai, China (Geschäftsstelle); Jiashan, Zhejiang (Fertigungsstätte) · Gegründet: 2006 · Typ: Hersteller von Metallteilen nach technischer Zeichnung
Offizielle Website: zhenlingmetal.com
Hauptleistungen: Drehen, Fräsen, Schleifen, Ausdrehen und Drahterodieren · Prüf- / Verfahrensnachweis: Erstmusterfreigabe vor der Losfertigung
Qualitätssysteme / Geschichte: Nicht öffentlich bekannt gegeben (veröffentlichte Unternehmensangaben)
Zhenling Metal betreibt einen Fertigungsstandort in Jiashan, Zhejiang, und eine Geschäftsstelle in Shanghai. Das Unternehmen ist seit 2006 tätig. Laut Website kombiniert der Fertigungsbetrieb CNC-Drehen, Fräsen, Schleifen, Ausdrehen, Radialbohren und Drahterodieren für Metallteile nach technischer Zeichnung. Zu den aufgeführten Verfahren gehört die Drei-, Vier- und Fünf-Achs-Bearbeitung. Diese Verfahrenskombination eignet sich für Industriebauteile, bei denen Drehdurchmesser, gefräste Flächen und fertig bearbeitete Passflächen eine abgestimmte Bearbeitungsfolge erfordern. Die angegebene Erstmusterfreigabe vor der Losfertigung bietet Käufern einen festgelegten Zeitpunkt, um Abnahmeanforderungen abzustimmen. Besonders enge Toleranzen müssen für jedes einzelne Teil anhand von Werkstoff, Geometrie, Endzustand und vorgeschlagener Prüfmethode bestätigt werden; Zhenling gibt keine pauschale Mikrometertoleranz für jeden Fertigungsauftrag an. Bei einer Fertigung in China müssen Käufer im Ausland die grenzüberschreitende Logistik für das Erstmuster einplanen.
2. Protolabs: Am besten für schnell gefertigte Prototypen mit auswählbarer zeichnungsbasierter Prüfung
Hauptsitz / Fertigungsstandort: Maple Plain, Minnesota, USA · Gegründet: 1999 · Typ: Digitaler Hersteller mit eigenen Fertigungsstätten und separatem Lieferantennetzwerk
Offizielle Website: www.protolabs.com
Hauptleistungen: CNC-Fräsen und CNC-Drehen · Prüf- / Verfahrensnachweis: Die FAI umfasst Zeichnungsmaße und GD&T bei den angebotenen Toleranzen
Qualitätssysteme / Geschichte: ISO 9001:2015 und AS9100D für das CNC-Angebot (veröffentlichte Unternehmensangaben)
Protolabs wurde 1999 gegründet und hat seinen Hauptsitz in Maple Plain, Minnesota. Das Unternehmen gehört in diesen Vergleich, weil es neben Protolabs Network auch eigene Fertigungsstätten betreibt. Das Angebot für CNC-Fräsen und CNC-Drehen umfasst Prototypen aus Metall und Kunststoff. Die auswählbaren Prüfoptionen beeinflussen den Leistungsumfang der Bestellung: Bei der Erstmusterprüfung des Unternehmens werden Zeichnungsmaße und GD&T anhand der angebotenen Toleranzen geprüft, während ein Maßprüfbericht einen begrenzteren Messumfang abdeckt. Für Ingenieure, die einen Entwurf über mehrere Prototypeniterationen hinweg weiterentwickeln, ist es hilfreich, das Prüfpaket zusammen mit dem Fertigungsauftrag auszuwählen. So lässt sich vermeiden, davon auszugehen, dass ein automatisch erstelltes Angebot eine vollständige Zeichnungsprüfung einschließt. Die Fertigung im eigenen Werk und über das Netzwerk bietet unterschiedliche Möglichkeiten und Zertifizierungsumfänge. Daher ist der Fertigungsweg ein wichtiger Bestandteil der Bestellung.
3. Ardel Engineering & Manufacturing: Am besten für kleine Präzisionsteile mit Langdrehen, Drahterodieren und Erstmusterprüfung
Hauptsitz / Fertigungsstandort: New Hope, Minnesota, USA · Gegründet: 1967 · Typ: Präzisionsauftragsfertiger
Offizielle Website: www.ardelengineering.com
Hauptleistungen: CNC-Fräsen, Langdrehen, Drahterodieren und Schleifen · Prüf- / Verfahrensnachweis: Temperaturgeregelte Prüfung mit Zeiss-KMG
Qualitätssysteme / Geschichte: Ardel führt ISO 9001:2015 auf
Ardel Engineering & Manufacturing ist ein Präzisionsauftragsfertiger in New Hope, Minnesota, dessen Unternehmensgeschichte bis 1967 zurückreicht. Das Unternehmen führt CNC-Fräsen, Langdrehen, Drahterodieren und Schleifen als Leistungen auf. Damit können kleine Metallteile mit rotationssymmetrischen Geometrieelementen und Schlitzen oder Profilen gefertigt werden, die mit einer herkömmlichen Fräsmaschine nur schwer erreichbar sind. Laut den Qualitätsangaben umfasst ein temperaturgeregelter Prüfbereich Zeiss-KMG-Ausrüstung. Zum Angebot für die Dokumentation gehören AS9102-Erstmusterdokumentation und prozessbegleitende Prüfungen. Das eignet sich für Käufer, die ein kleines fertiges Teil und einen festgelegten Prüfbericht vom selben Fertigungslieferanten benötigen. Für die sekundäre Oberflächenbearbeitung im Luft- und Raumfahrtbereich können jedoch externe Dienstleister eingesetzt werden.
4. Harvan Manufacturing: Am besten für Präzisionswellen und Ventilbauteile aus integrierter Fertigung
Hauptsitz / Fertigungsstandort: Woodstock, Ontario, Kanada · Gegründet: 1984 · Typ: Hersteller kundenspezifischer Bauteile
Offizielle Website: www.harvan.com
Hauptleistungen: Mehrachsiges Drehen, Fünf-Achs-Fräsen, Schweißen und Montage · Prüf- / Verfahrensnachweis: Integrierte Fertigungsstätte mit 49.000 Quadratfuß
Qualitätssysteme / Geschichte: Harvan gibt ISO 9001:2015 an
Harvan Manufacturing ist seit 1984 in Woodstock, Ontario, tätig. Auf der Website wird eine Fertigungsstätte mit 49.000 Quadratfuß beschrieben. Die Ausstattung reicht vom Zwei-, Vier-, Fünf- und Neun-Achs-Drehen bis zum Drei- und Fünf-Achs-Fräsen sowie Schweißen und Montage. Das Angebot richtet sich an Industriewellen, Ventilbauteile und verwandte mechanische Teile. Das angegebene Qualitätsmanagementsystem nach ISO 9001:2015 und die integrierte Fertigung machen Harvan zu einem geeigneten Kandidaten, wenn mehrere Arbeitsgänge an einem wiederkehrend gefertigten Industriebauteil koordiniert werden müssen. Besonders gut passt das Angebot zu den veröffentlichten Produktgruppen Wellen, Ventil- und Fahrzeugbauteile. Diese Beispiele bieten einen aussagekräftigeren Ausgangspunkt, als die breite Ausstattungsliste als Nachweis für die Eignung bei allen Mikroteilen anzusehen.
5. Hamill Manufacturing: Am besten für komplexe sicherheitskritische Bauteile mit Zerspanung und etablierten Prüfeinrichtungen
Hauptsitz / Fertigungsstandort: Trafford, Pennsylvania, USA · Gegründet: 1952 · Typ: Präzisionsauftragsfertiger
Offizielle Website: www.hamillmfg.com
Hauptleistungen: CNC-Bearbeitung, Funkenerosion und Schweißen · Prüf- / Verfahrensnachweis: Klimatisierte Fertigungsstätte mit KMG- und Röntgenprüfeinrichtungen
Qualitätssysteme / Geschichte: ISO 9001:2015 und AS9100D (veröffentlichte Unternehmensangaben)
Hamill Manufacturing wurde 1952 gegründet und fertigt Präzisionsbauteile in Trafford, Pennsylvania. Nach Angaben des Unternehmens unterstützt die klimatisierte Fertigungsstätte CNC-Bearbeitung, Funkenerosion und Schweißen. Neben den Fertigungsbereichen stehen KMG- und Röntgenprüfeinrichtungen zur Verfügung. Die Erfahrung mit nuklearen Schiffsantrieben verleiht dem Profil einen konkreten Bezug zu sicherheitskritischen Bauteilen. Die veröffentlichten Qualitätsmanagementsysteme nach ISO 9001:2015 und AS9100D stehen für einen dokumentierten Fertigungsansatz, bei dem nicht nur eine einzelne Toleranzangabe betrachtet wird. Hamills programmorientierte Aufträge folgen einem anderen Beschaffungsmodell als Prototypen mit Sofortangebot. Das Unternehmen ist daher ein geeigneterer Ausgangspunkt für technisch genau definierte, prüfintensive Bauteile als für ein nicht näher spezifiziertes Eil-Muster.
Spezialisten für Schleifen, Funkenerosion und komplexe Geometrieelemente
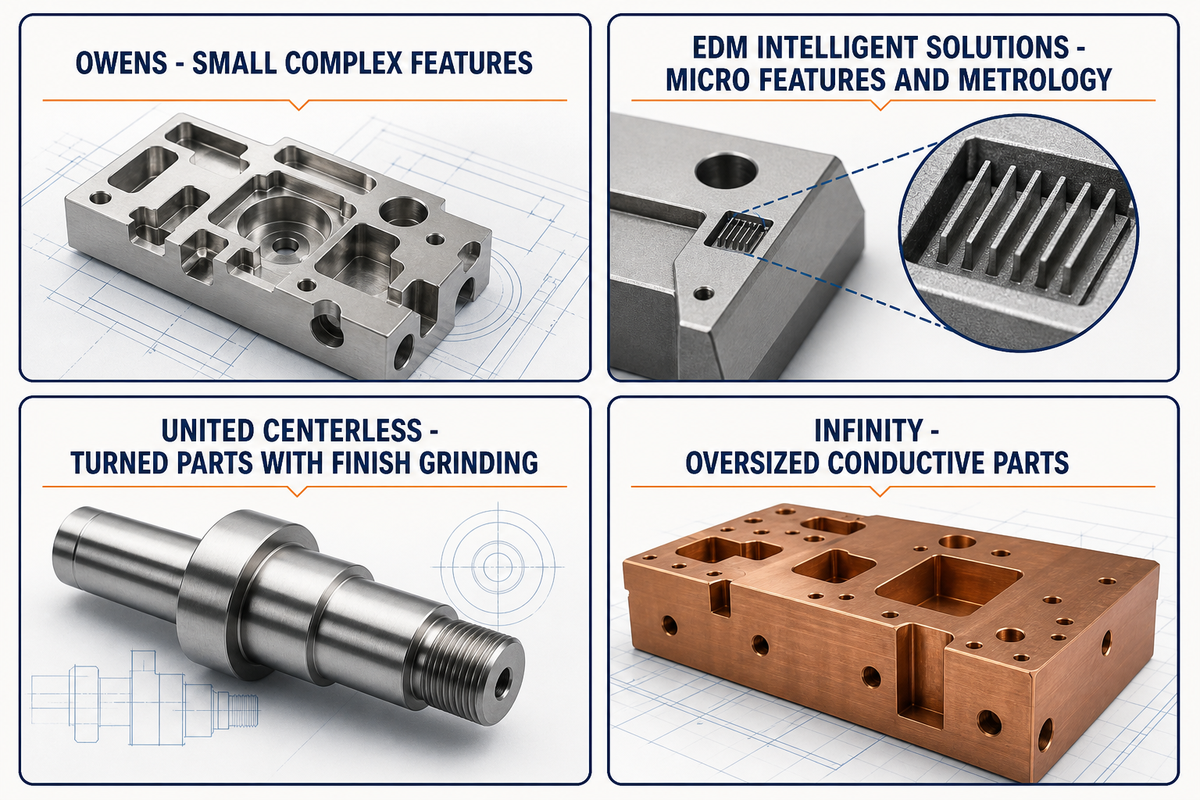
Bei der CNC-Präzisionsbearbeitung sind häufig Folgearbeitsgänge erforderlich, um gefräste oder gedrehte Bauteile fertig zu bearbeiten. Einige Fertigungsbetriebe integrieren Drehen, Schleifen oder Funkenerosion und bieten Prüfungen an, die auf diese Bearbeitungsverfahren abgestimmt sind. Sie fertigen Teile mit anspruchsvoller Geometrie und Anforderungen wie glatten, fertig bearbeiteten rotationssymmetrischen Oberflächen und schmalen Innengeometrien. Einige Betriebe bearbeiten auch große elektrisch leitfähige Werkstücke.
6. Owens Industries: Am besten für komplexe kleine Geometrieelemente aus Metall mit Fünf-Achs-Bearbeitung und Funkenerosion
Hauptsitz / Fertigungsstandort: Oak Creek, Wisconsin, USA · Gegründet: 1944 · Typ: Präzisionsauftragsfertiger für Zerspanung
Offizielle Website: www.owensind.com
Hauptleistungen: Fünf-Achs-Fräsen, Drehen, Draht- und Senkerodieren · Prüf- / Verfahrensnachweis: Temperaturgeregelter Fertigungsbetrieb und Zeiss-KMG-Ausrüstung
Qualitätssysteme / Geschichte: ISO 9001:2015 und AS9100 (veröffentlichte Unternehmensangaben)
Owens Industries fertigt seit 1944 Präzisionsteile und ist in Oak Creek, Wisconsin, ansässig. Die veröffentlichte Ausstattung umfasst Fünf-Achs-Bearbeitung mit Hermle sowie Draht- und Senkerodieren mit AgieCharmilles. Dazu kommen ein temperaturgeregelter Fertigungsbetrieb und Zeiss-KMG-Ausrüstung. Mit taktiler und optischer Messung stehen dem Unternehmen mehrere Möglichkeiten zur Prüfung kleiner, komplexer Geometrieelemente aus Metall zur Verfügung. Die Kombination aus Fräsen und Funkenerosion ist für Bauteile für die Luft- und Raumfahrt sowie andere anspruchsvolle Komponenten relevant, deren Geometrie nicht aus einer einzigen Werkzeugrichtung bearbeitet werden kann. Laut Owens eignen sich vor allem kleine, komplexe Bauteile. Ein großes Strukturbauteil sollte daher mit anderen Fertigungsfähigkeiten verglichen werden, auch wenn beide Zeichnungen enge Toleranzen enthalten.
7. EDM Intelligent Solutions: Am besten für mikrobearbeitete Geometrieelemente mit Funkenerosion, Schleifen und integrierter 3D-Messtechnik
Hauptsitz / Fertigungsstandort: Bartlett, Illinois, USA · Gegründet: 1996 · Typ: Auftragsfertiger und Anbieter von 3D-Messtechniksystemen
Offizielle Website: www.edmdept.com
Hauptleistungen: Draht- und Senkerodieren, Mikrofräsen, Präzisionsschleifen und Laserablation · Prüf- / Verfahrensnachweis: Erst-, prozessbegleitende und Endprüfung mit 3D-Messtechnik
Qualitätssysteme / Geschichte: AS9100D und ISO 9001:2015 (veröffentlichte Unternehmensangaben)
EDM Intelligent Solutions hat seinen Sitz in Bartlett, Illinois, und nennt in seinem Unternehmensprofil 1996 als Gründungsjahr. Das Unternehmen bietet Auftragsfertigung sowie 3D-Messtechniksysteme an. Zu den veröffentlichten Leistungen gehören Draht- und Senkerodieren, Mikrofräsen, Präzisionsschleifen und Laserablation. Ein offizielles Beispiel für eine Kundenbaugruppe kombiniert Drahterodieren, Schleifen und 3D-Prüfung. Das Prüfangebot umfasst Erst-, prozessbegleitende und Endprüfungen und erfolgt nach den vom Unternehmen angegebenen Zertifizierungen AS9100D und ISO 9001:2015. Diese Kombination eignet sich für kleine Geometrieelemente, die mehrere Bearbeitungs- und Messschritte erfordern. Für Funkenerosion muss das Werkstück jedoch elektrisch leitfähig sein.
8. United Centerless Grinding & Thread Rolling: Am besten für Langdrehteile, die Feinschleifen oder gewalzte Gewinde erfordern
Hauptsitz / Fertigungsstandort: East Hartford, Connecticut, USA · Gegründet: 1960 · Typ: Hersteller für Präzisionszerspanung und Schleifen
Offizielle Website: www.unitedcenterlessgrinding.net
Hauptleistungen: Langdrehen, spitzenloses Schleifen und Gewindewalzen · Prüf- / Verfahrensnachweis: Mitutoyo-KMG und optische Prüfung
Qualitätssysteme / Geschichte: AS9100D und ISO 9001:2015 (veröffentlichte Unternehmensangaben)
United Centerless Grinding & Thread Rolling wurde 1960 gegründet und hat seinen Standort in East Hartford, Connecticut. Das Unternehmen kombiniert Langdrehen mit spitzenlosem Schleifen und Gewindewalzen. So kann ein gedrehter Rohling innerhalb desselben Fertigungsbetriebs zu einem fertigen Durchmesser oder Gewinde weiterbearbeitet werden. Zu den veröffentlichten Qualitätsressourcen gehören Mitutoyo-KMG und optische Prüfausrüstung. Für Arbeiten mit dokumentierter Maßkontrolle führt das Unternehmen Qualitätsmanagementsysteme nach AS9100D und ISO 9001:2015 auf. Die Verfahren eignen sich besonders für rotationssymmetrische Teile. Große prismatische Gehäuse oder Plattenstrukturen profitieren nicht in gleichem Maße von der Spezialisierung auf Schleifen und Drehen.
9. Infinity EDM & Machining: Am besten für übergroße leitfähige Teile mit Funkenerosion und Flachschleifen
Hauptsitz / Fertigungsstandort: Jackson, Wisconsin, USA · Gegründet: 1998 · Typ: Auftragsfertiger für Funkenerosion und CNC-Bearbeitung
Offizielle Website: www.infinityedm.com
Hauptleistungen: Drahterodieren und Senkerodieren, Bohren kleiner Löcher, Schleifen, Fräsen und Drehen · Prüf- / Prozessnachweise: Zeiss Contura-Koordinatenmessgerät und klimatisierter Messraum
Qualitätssysteme / Historie: Infinity führt ISO 9001:2015 auf
Infinity EDM & Machining wurde 1998 gegründet und betreibt eine eigens dafür ausgelegte Fertigungsstätte mit 30.600 Quadratfuß in Jackson, Wisconsin. Laut der Leistungsübersicht ermöglicht ein 10-Tonnen-Brückenkran die Bearbeitung großer Werkstücke. Der Fertigungsbetrieb vereint Drahterodieren und Senkerodieren, Bohren kleiner Löcher, Flachschleifen, CNC-Fräsen und Drehen. Ein Zeiss Contura-Koordinatenmessgerät in einem klimatisierten Messraum bietet eine Prüfmöglichkeit für Aufträge, bei denen Handhabung und Messanforderungen andernfalls zu getrennten Fremdvergaben führen könnten. Infinity ist daher ein geeigneter Kandidat für übergroße leitfähige Teile mit Funkenerosionsmerkmalen. Nichtleitende Werkstoffe liegen hingegen außerhalb des physikalischen Einsatzbereichs der Funkenerosion.
Hersteller für Langdrehteile und Serienfertigung
Bei der Serienfertigung richtet sich der Blick des Kunden mit der Zeit verstärkt auf Spannvorrichtungen, Automatisierung, Werkzeugkontrolle und Messmittel. Für hohe Stückzahlen sind ausreichende Fertigungskapazitäten und stabile Prozesskontrollen erforderlich, damit der Freigabeplan eingehalten werden kann. Bei kleinen Losen sind gewisse Anpassungen im Prozess möglich. Die Präzisionsfertiger und Fertigungsgruppen sind vor allem auf Drehteile spezialisiert; einige bieten darüber hinaus die Fertigung von Medizinprodukten oder anderen industriellen Baugruppen an.
10. Cox Manufacturing: Am besten für wiederkehrende Aufträge über kleine Drehteile mit Kontrolle der Prozessfähigkeit
Hauptsitz / Fertigungsstandort: San Antonio, Texas, USA · Gegründet: 1956 · Typ: Hersteller von Präzisionsserienbauteilen
Offizielle Website: www.coxmanufacturing.com
Hauptleistungen: Langdreh-CNC, Mehrspindel-Schraubbearbeitung und Dreh-Fräsen · Prüf- / Prozessnachweise: CPK-Analyse, digitale Komparatoren und optische Messung
Qualitätssysteme / Historie: Cox veröffentlicht Informationen zu seinem Qualitätssystem nach ISO 9001:2015
Cox Manufacturing wurde 1956 gegründet und fertigt Präzisionsbauteile in seinem Betrieb in San Antonio, Texas. Zum veröffentlichten Prozessangebot des Unternehmens zählen Langdreh-CNC, Mehrspindel-Schraubbearbeitung und Dreh-Fräs-Arbeiten. Zum Fertigungsangebot gehören Edelstahl, Messing und weitere zerspanbare Werkstoffe. Cox nennt CPK-Analysen, digitale Komparatoren und optische Messungen als Teil seines Qualitätsansatzes. Das passt zu wiederkehrenden Aufträgen für Kleinteile, bei denen der Käufer neben einem akzeptablen Erstmuster auch Nachweise für die laufende Prozesskontrolle benötigt. Der Schwerpunkt liegt auf der Fertigungsdrehbearbeitung. Eine große Frässtruktur würde eine andere Maschinenfamilie erfordern und die gleichen Fertigungsstärken nicht nutzen.
11. Precipart: Am besten für medizinische Mikrobauteile, die Langdrehen und Qualitätsengineering verbinden
Hauptsitz / Fertigungsstandorte: Lyss, Schweiz; Farmingdale, New York, USA (Hauptbetrieb) · Gegründet: 1950 · Typ: Hersteller kundenspezifischer Präzisionsbauteile
Offizielle Website: www.precipart.com
Hauptleistungen: Langdrehen, Mehrachsenfräsen, Zahnräder und mechanische Baugruppen · Prüf- / Prozessnachweise: PPAP, SPC und Messsystemanalyse
Qualitätssysteme / Historie: ISO 9001, ISO 13485 und AS9100 für die US-amerikanischen und Schweizer Betriebe aufgeführt (veröffentlichte Unternehmensangaben)
Precipart besteht seit 1950 und unterhält größere Betriebe in Lyss, Schweiz, und Farmingdale, New York. Zum Angebot gehören Langdrehen, Mehrachsenfräsen, Zahnräder und mechanische Baugruppen. Die Website beschreibt kleine kundenspezifische Bauteile für die Medizintechnik und weitere Präzisionsanwendungen. Unterstützt wird das Angebot durch PPAP, statistische Prozessregelung und Messsystemanalyse, nicht allein durch Prüfeinrichtungen. In der Mitteilung von KKR vom Juli 2026 wird Precipart als Gründungsunternehmen von Allyntra bezeichnet. Damit kommt zur langjährigen Engineering- und Fertigungshistorie des Unternehmens ein aktueller Eigentümerplattform-Kontext hinzu. Die veröffentlichten Angaben zu ISO 9001, ISO 13485 und AS9100 beziehen sich auf bestimmte Betriebe. Welches Qualitätssystem für einen Auftrag gilt, hängt daher vom jeweiligen Fertigungsstandort ab.
12. Alco Manufacturing: Am besten für die skalierbare Fertigung präziser industrieller Drehteile
Hauptsitz / Fertigungsstandort: Elyria, Ohio, USA · Gegründet: 1971 · Typ: Hersteller präzisionsbearbeiteter Teile
Offizielle Website: www.alco.com
Hauptleistungen: Langdrehen, Mehrspindel-Schraubbearbeitung und CNC-Bearbeitung · Prüf- / Prozessnachweise: Im Fertigungsnetzwerk werden mehr als 600 Maschinen aufgeführt
Qualitätssysteme / Historie: Für Fertigungsstandorte wird eine Registrierung nach ISO 9001 angegeben (veröffentlichte Unternehmensangaben)
Alco Manufacturing wurde 1971 gegründet und hat seinen Hauptsitz in Elyria, Ohio. Laut den Angaben zur Ausstattung verfügt die Gruppe über mehr als 600 Maschinen, darunter 398 Mehrspindel-Schraubautomaten sowie Langdreh- und weitere CNC-Bearbeitungsmaschinen. Diese Ausstattung macht Alco zu einem geeigneten Anbieter für die skalierbare Fertigung industrieller Drehteile. Auf der Website wird eine Registrierung nach ISO 9001 für Fertigungsstandorte angegeben. Zu beachten ist die Zuweisung zum jeweiligen Standort: Die vollständige Prozessliste der Gruppe verteilt sich auf mehrere Fertigungsstätten. Daher sollte nicht angenommen werden, dass die Ausstattung eines Werks dem gesamten Netzwerk entspricht.
13. McCormick Industries: Am besten für kleine, komplexe Langdrehteile mit Mehrachsenbearbeitung und optischer Prüfung
Hauptsitz / Fertigungsstandort: Appleton, Wisconsin, USA · Gegründet: 1996 · Typ: Auftragsfertiger für Präzisions-Langdrehteile
Offizielle Website: mccormickind.com
Hauptleistungen: Langdrehen und Mehrachsenbearbeitung · Prüf- / Prozessnachweise: MiSTAR 555-Koordinatenmessgerät und optische Messung mit Keyence
Qualitätssysteme / Historie: Auf der Website des Unternehmens ist ISO 9001:2015 angegeben; das veröffentlichte Zertifikat galt bis Mai 2026 (veröffentlichte Unternehmensangaben)
McCormick Industries ist seit 1996 in Appleton, Wisconsin, tätig und hat sich auf die Auftragsfertigung von Präzisions-Langdrehteilen spezialisiert. Das Unternehmen beschreibt Mehrachsenbearbeitung und Bohren mit B-Achse. Dadurch lassen sich kleine Drehteile mit schrägen oder außermittigen Geometrieelementen fertigen, für die sonst zusätzliche Umspannvorgänge nötig wären. Zu den aufgeführten Prüfmitteln zählen ein MiSTAR 555-Koordinatenmessgerät, optische Messung mit Keyence und Erstmusterprüfungen. Das bietet einen konkreten Messkontext für Bauteile aus der Medizin-, Luft- und Raumfahrt sowie der Industrie. Die Spezialisierung liegt auf der Langdrehfertigung kleiner Teile. Bei einer großen Platte oder einem Gehäuse, das vorwiegend gefräst werden muss, ist dieser Prozessvorteil weniger relevant.
14. Laubscher: Am besten für die Fertigung hochvolumiger Präzisionsdrehteile mit dokumentierter Messkontrolle
Hauptsitz / Fertigungsstandort: Täuffelen, Schweiz · Gegründet: 1846 · Typ: Hersteller von Präzisionsdrehteilen
Offizielle Website: laubscher.swiss
Hauptleistungen: Präzisionsdrehen und nachgelagerte Bearbeitung · Prüf- / Prozessnachweise: Erstmusterprüfberichte nach EMPB/PPAP und 3D-Messung
Qualitätssysteme / Historie: ISO 9001, ISO 13485 und ISO 14001 (veröffentlichte Unternehmensangaben)
Laubscher blickt auf eine Unternehmensgeschichte seit 1846 zurück und fertigt Präzisionsdrehteile in Täuffelen, Schweiz. Auf der Website werden eine Fertigung mit rund 500 Maschinen und eine Jahresproduktion von etwa 200 Millionen Teilen beschrieben. Zu den Anwendungsbereichen zählen medizinische und industrielle Bauteile. Erstmusterprüfberichte nach EMPB/PPAP, 3D-Messungen und ein Bestand von etwa 26.000 Messmitteln unter Kalibrierkontrolle machen das Qualitätssystem für Käufer mit wiederkehrendem Bedarf greifbar. Der Schwerpunkt des Unternehmens liegt auf der Drehbearbeitung in der Fertigung. Die Kapazität eignet sich besonders, wenn Geometrie und Bestellplan eine etablierte Serienfertigung rechtfertigen.
15. NN Inc.: Am besten für wiederkehrende Präzisionsbauteile aus einem multinationalen Fertigungsnetzwerk
Hauptsitz / Fertigungsstandort: Charlotte, North Carolina, USA · Gegründet: 1980 · Typ: Hersteller kundenspezifischer Präzisionsbauteile und Baugruppen
Offizielle Website: www.nninc.com
Hauptleistungen: Langdrehen, Fräsen, Schleifen und Drahterodieren · Prüf- / Prozessnachweise: Optische Scanner, Rundlaufmessung, Oberflächenprofilometrie und Koordinatenmessung
Qualitätssysteme / Historie: Für die Werke in Kentwood ist IATF 16949 aufgeführt; für benannte Medizintechnik-Standorte ISO 13485 (veröffentlichte Unternehmensangaben)
NN Inc. wurde 1980 gegründet und hat seinen Hauptsitz in Charlotte, North Carolina. Das Unternehmen fertigt kundenspezifische Bauteile an Standorten in Nord- und Südamerika, Europa und China. Die aktuellen Unternehmensberichte beschreiben die wiederkehrende Fertigung industrieller und automobiltechnischer Komponenten. Auf den Seiten zur Zerspanung für die Medizintechnik werden Langdrehen, Drei- und Fünf-Achs-Fräsen, Drahterodieren und mehrere Schleifverfahren genannt. Zu den veröffentlichten Messverfahren zählen optische Scanner, Rundlaufmessung, Oberflächenprofilometrie und Koordinatenmessung. So können Käufer das Messverfahren für das jeweilige Geometrieelement besprechen, statt sich auf eine allgemeine Präzisionsangabe zu verlassen. Leistungsumfang und Zertifizierungen variieren je nach Fertigungsstandort. Dazu zählt IATF 16949 für benannte Werke in Kentwood und ISO 13485 für bestimmte medizintechnische Betriebe.
Spezialisten für die Fertigung in Luft- und Raumfahrt sowie Halbleitertechnik
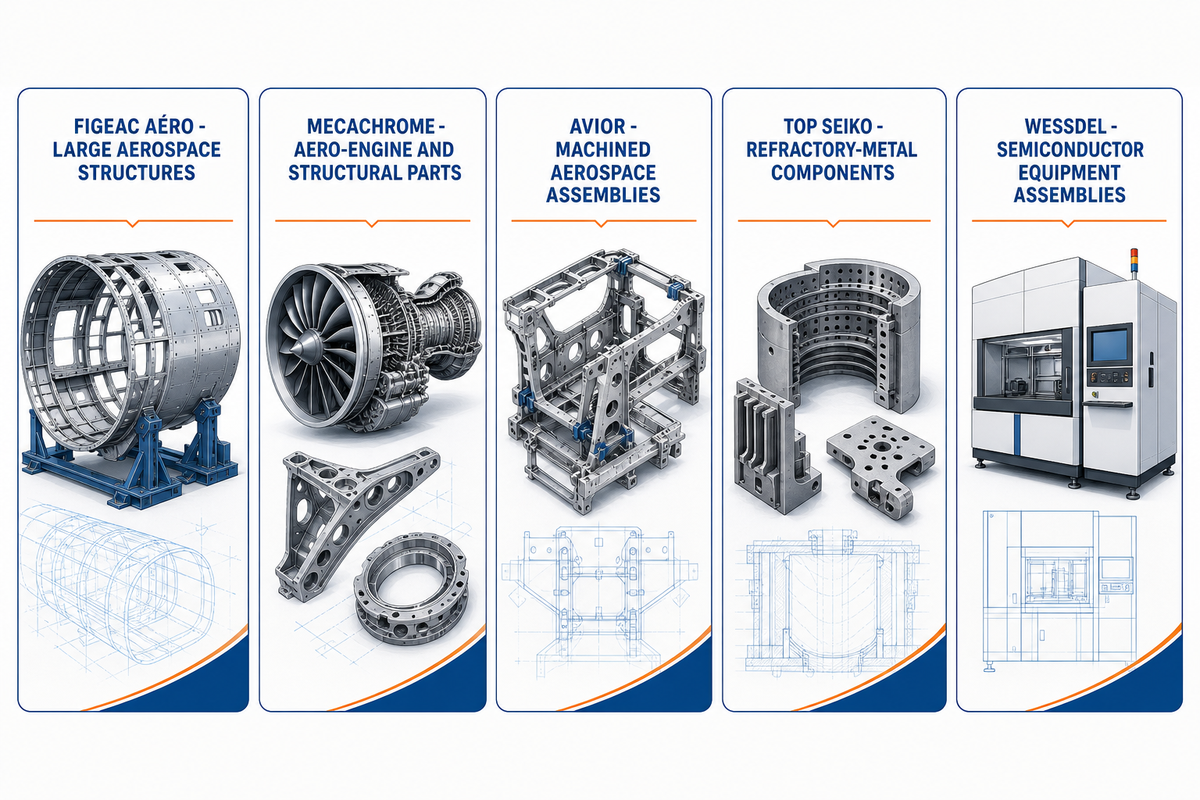
Branchenspezifische Fertigungsleistungen können die Montage mechanischer Strukturen oder Geräte mit Triebwerkskomponenten beziehungsweise Bauteilen aus hochschmelzenden Metallen für die Luft- und Raumfahrt, die Verteidigung oder den Anlagenbau umfassen. Legen Sie bei Anlagen für die Halbleiterfertigung und anderen elektrischen Geräten die erforderlichen Werkstoffe fest, statt einen höheren Reinheitsgrad vorauszusetzen. Für die Fertigung von Geräten für Hochleistungsanwendungen sind in der Regel strenge Prüfungen und Prozesskontrollen erforderlich. Eine breite Auswahl an Werkstoffen für eine bestimmte Anwendung ist wenig hilfreich, wenn der Lieferant nicht in der Lage ist, die Legierung zu zerspanen und das für die Anwendung erforderliche Geometrieelement einzubringen.
16. Figeac Aéro: Am besten für große Luftfahrt-Strukturbauteile mit Industrialisierung und Erstmusterkontrolle
Hauptsitz / Fertigungsstandort: Figeac, Frankreich · Gegründet: 1989 · Typ: Hersteller von Bauteilen für die Luft- und Raumfahrt
Offizielle Website: www.figeac-aero.com
Hauptleistungen: Drei-, Vier- und Fünf-Achs-Bearbeitung von Metall und Baugruppen · Prüf- / Prozessnachweise: Erstmusterprüfung und Maß- / 3D-Prüfung
Qualitätssysteme / Historie: Qualitätssysteme nach ISO 9001 und EN 9100; Sonderverfahren sind standortspezifisch (veröffentlichte Unternehmensangaben)
Figeac Aéro wurde 1989 gegründet und hat seinen Hauptsitz in Figeac, Frankreich. Die Gruppe bearbeitet Leichtlegierungen und hochfeste Metalle auf Drei-, Vier- und Fünf-Achs-Maschinen. Strukturbauteile und Baugruppen bilden einen Schwerpunkt der Luftfahrtfertigung. Laut den veröffentlichten Betriebsangaben verbindet der Standort Wichita die großformatige Fünf-Achs-Bearbeitung mit Oberflächenbearbeitung und Montage. Zum Qualitätsansatz der Gruppe gehören Erstmusterprüfungen sowie Maß- oder 3D-Prüfungen. Das Fertigungsmodell ist auf große Luftfahrtprogramme ausgelegt. Besonders geeignet ist das Unternehmen daher für Pakete mit Strukturbauteilen und einem Industrialisierungspfad statt für allgemeine Einzelaufträge.
17. Mecachrome: Am besten für Triebwerke in der Luftfahrt und die Fertigung komplexer Strukturbauteile
Hauptsitz / Fertigungsstandort: Blagnac, Frankreich · Gegründet: 1937 · Typ: Hersteller von mechanischen Präzisionsbauteilen
Offizielle Website: www.mecachrome.com
Hauptleistungen: Drei-, Vier- und Fünf-Achs-Bearbeitung, Drehen und Schleifen · Prüf- / Prozessnachweise: Für die Bearbeitungsbetriebe werden mehr als 400 Maschinen aufgeführt
Qualitätssysteme / Historie: Veröffentlichte Historie standortspezifischer Qualitäts- und Sonderprozesszertifikate (veröffentlichte Unternehmensangaben)
Mecachrome blickt auf eine Unternehmensgeschichte seit 1937 zurück und hat seinen Hauptsitz in Blagnac, Frankreich. Die Angaben zur Zerspanung führen mehr als 400 Maschinen für Drei-, Vier- und Fünf-Achs-Bearbeitung, Drehen und Schleifen auf. Damit fertigt das Unternehmen komplexe mechanische Bauteile, statt Werkzeugmaschinen zu verkaufen. Die Focus Factory in Sablé-sur-Sarthe ist ein konkretes Beispiel für die Fertigung von Turbinenschaufeln. Mecachrome eignet sich daher für Triebwerkshersteller in der Luftfahrt, die einen etablierten Fertigungsweg für Bauteile suchen. Prozesse und Zulassungen sind den einzelnen Standorten zugeordnet. Die Luftfahrterfahrung der Gruppe bedeutet daher nicht, dass jeder Standort dieselben Kompetenzen für Triebwerksbauteile bietet.
18. Avior Integrated Products: Am besten für bearbeitete Luftfahrtbaugruppen aus automatisierter Fünf-Achs-Fertigung
Hauptsitz / Fertigungsstandort: Laval, Quebec, Kanada · Gegründet: 2002 · Typ: Hersteller von Bauteilen und Baugruppen für die Luft- und Raumfahrt
Offizielle Website: www.avior.ca
Hauptleistungen: Fünf-Achs-Bearbeitung, Fertigung, Sonderverfahren und Montage · Prüf- / Prozessnachweise: Robotergestützte Fünf-Achs-Bearbeitungszellen in Montreal und Koordinatenmessung
Qualitätssysteme / Historie: AS9100-Zertifizierung für mehrere Standorte beschrieben (veröffentlichte Unternehmensangaben)
Avior Integrated Products wurde 2002 gegründet und hat seinen Hauptsitz in Laval, Quebec. Das Automatisierungstechnologiezentrum des Unternehmens in Montreal verfügt über robotergestützte Fünf-Achs-Bearbeitung und Koordinatenmessung. Das Gesamtunternehmen liefert Bauteile und Baugruppen für die Luft- und Raumfahrt. Laut Avior verbindet die Bearbeitung Fertigung, Sonderverfahren und Montage im Rahmen einer für mehrere Betriebsstandorte beschriebenen AS9100-Zertifizierung. Damit ist das Unternehmen interessant, wenn der Beschaffungsumfang über ein einzelnes bearbeitetes Bauteil hinausgeht. Leistungsumfang und Zulassungen für Sonderverfahren variieren zwischen den Fertigungsstätten. Daher sollte die Gruppe anhand des konkreten Standorts und Baugruppenpakets verglichen werden.
19. Top Seiko: Am besten für Präzisionsbauteile aus hochschmelzenden Metallen für anspruchsvolle Anlagen
Hauptsitz / Fertigungsstandort: Nagahama, Shiga, Japan · Gegründet: 2001 · Typ: Hersteller kundenspezifischer Bauteile aus Hochleistungswerkstoffen
Offizielle Website: top-seiko.com
Hauptleistungen: Fünf-Achs-, Mikro- und Tieflochbearbeitung; Diffusionsfügen · Prüf- / Prozessnachweise: Mehr als 30 Prüfmittel und kontrollierte Umgebung für die Präzisionszerspanung
Qualitätssysteme / Historie: Laut Unternehmenschronik wurde die ISO-9001-Zertifizierung erstmals 2006 erreicht (veröffentlichte Unternehmensangaben)
Top Seiko wurde 2001 in Nagahama, Shiga, Japan, gegründet und ist auf kundenspezifische Bauteile aus schwer zu bearbeitenden Werkstoffen spezialisiert. Laut Website gehören Wolfram und Molybdän ebenso zum Angebot wie Keramik, Fünf-Achs-Bearbeitung, Mikro-Geometrieelemente, Tieflochbearbeitung und Diffusionsfügen. Das Unternehmen beschreibt mehr als 30 Prüfmittel und eine kontrollierte Umgebung für die Präzisionszerspanung. Der Unternehmenschronik zufolge wurde die ISO-9001-Zertifizierung erstmals 2006 erreicht. Hochschmelzende Metalle und Keramik prägen diese Spezialisierung. Der Vorteil für Käufer liegt daher in der Herausforderung durch Werkstoff und Prozess statt in der routinemäßigen Fertigung von Aluminium- oder Messingteilen.
20. WessDel: Am besten für Bauteile von Halbleiteranlagen und spezialisierte Metallbaugruppen
Hauptsitz / Fertigungsstandort: San Jose, Kalifornien, USA · Gegründet: 1974 · Typ: Hersteller für Präzisionsbearbeitung und Montage
Offizielle Website: wessdel.com
Hauptleistungen: Vier- und Fünf-Achs-Bearbeitung, Funkenerosion, Umformen und Hartlöten · Prüf- / Prozessnachweise: Erstmusterprüfberichte sowie Rückverfolgbarkeit von Werkstoffen und Fertigungslosen
Qualitätssysteme / Historie: Registrierung nach AS9100D mit Anforderungen gemäß ISO 9001:2015 (veröffentlichte Unternehmensangaben)
WessDel ist seit 1974 in San Jose, Kalifornien, tätig und betreibt laut veröffentlichten Angaben eine 24.000 Quadratfuß große Fertigungsstätte für Halbleiteranlagen und weitere anspruchsvolle Anwendungen im Anlagenbau. Zu den Verfahren gehören Vier- und Fünf-Achs-Bearbeitung, Funkenerosion, Umformen und Hartlöten. Auf der Website werden außerdem die Bearbeitung und das Fügen von Beryllium und AlBeMet als besondere Kompetenzen beschrieben. Erstmusterprüfberichte und die Rückverfolgbarkeit von Werkstoffen und Fertigungslosen unterstützen die Arbeit an Bauteilen und Baugruppen im Rahmen der aufgeführten Registrierung nach AS9100D, die Anforderungen gemäß ISO 9001:2015 einschließt. Spezialwerkstoffe sind der Hauptgrund, WessDel in Betracht zu ziehen. Ein Auftrag für Standardteile aus der Zerspanung profitiert nicht unbedingt von derselben Prozessspezialisierung.
So wählen Sie einen Hersteller für Präzisionsbearbeitung aus
Eine passende Auswahlliste beginnt mit dem fertig bearbeiteten Geometrieelement und führt rückwärts über die Bearbeitungsfolge, das Messsystem und die Fertigungsmenge. Angaben zu Spindeln oder Maschinenmarken und beworbene Mindesttoleranzen sagen nur wenig aus. Die folgenden 8 Anforderungen helfen Einkauf und Entwicklung bei der Bewertung von Lieferantenangeboten.
1. Kritische Geometrieelemente markieren und das Bezugssystem festlegen
Betrachten Sie zuerst kritische Maße an funktionsrelevanten Geometrieelementen wie Lagersitzen, Dichtungsbohrungen, Ventilsitzen, Anlageflächen und Passstiftbohrungen. Für Spiele an Geometrieelementen ohne Einfluss auf die Funktion sollte nicht dieselbe Präzision gefordert werden wie für funktionsrelevante Stellen. Eine Toleranz von ±0,01 mm für die gesamte technische Zeichnung kann zusätzliche Oberflächenbearbeitung und Prüfaufwand verursachen, ohne die Montageleistung zu verbessern. Das Toleranzvergleichstool kann helfen, allgemeine Toleranzen und ausdrücklich festgelegte Merkmale zu vergleichen, die eine spezielle Bearbeitung erfordern könnten.
Legen Sie zuerst primäre, sekundäre und tertiäre Bezüge fest und besprechen Sie anschließend die erreichbare Genauigkeit. Bezugszielpunkte dienen dazu, eine Oberfläche zu positionieren, wenn sie sich nicht wiederholgenau als vollständige Ebene erfassen lässt. Welche kritischen Geometrieelemente werden in derselben Aufspannung bearbeitet? Wie bleibt die relative Ausrichtung zusammenwirkender, zerspanter Geometrieelemente erhalten, wenn sie auf einer anderen Maschine erneut aufgespannt werden? Die Ausrichtung hängt sowohl vom gemessenen Maß als auch von der Lage des betreffenden Geometrieelements zu anderen Elementen ab. Engere Toleranzen allein für das gemessene Maß legen die Position nicht fest.
2. Maß, Geometrie und Oberflächenbeschaffenheit getrennt festlegen
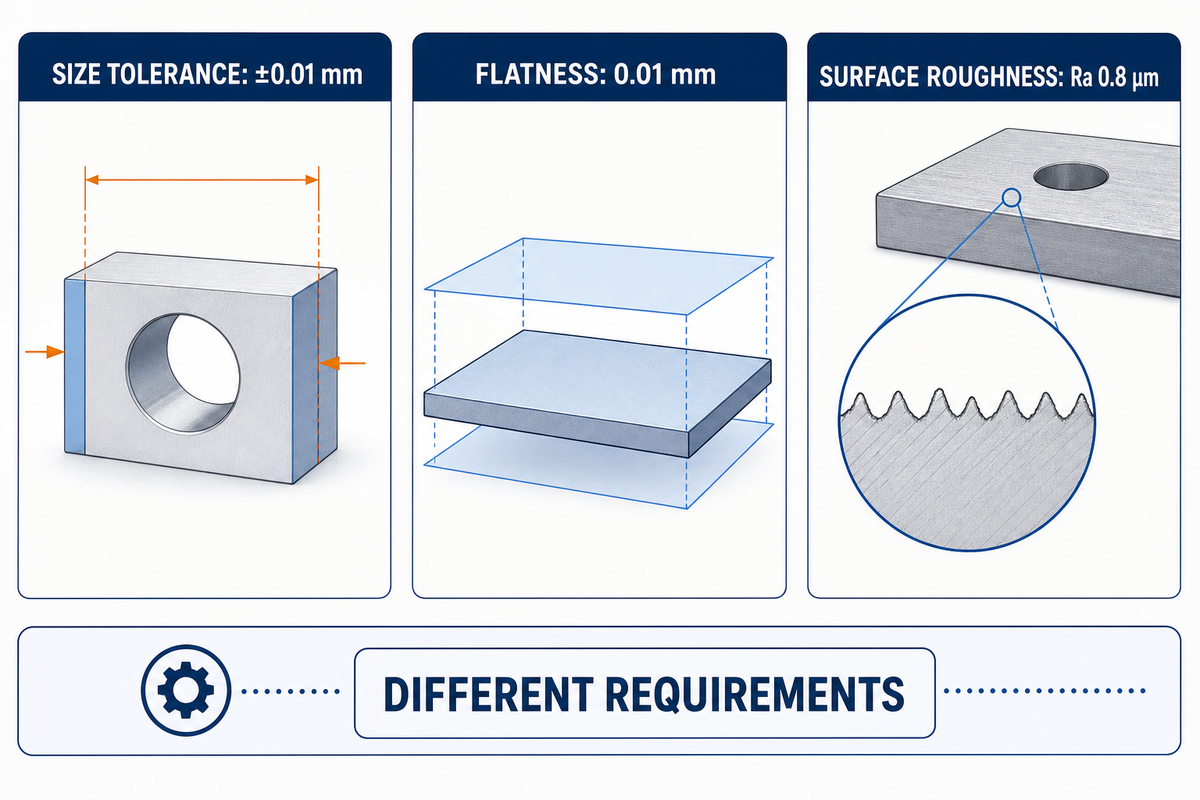
Eine Maßtoleranz von ±0,01 mm, eine Ebenheit von 0,01 mm und eine Oberflächenrauheit von Ra 0,8 μm beschreiben unterschiedliche Anforderungen. Position, Profil, Rechtwinkligkeit, Parallelität, Rundlauf, Gesamtrundlauf und Zylindrizität lassen sich nicht alle durch ein lineares Plus-Minus-Maß ersetzen. Wählen Sie die geometrische Tolerierung passend zu Dichtung, Bewegung, Lagersitz oder Ausrichtung in der Baugruppe. Das Bemaßungs- und Tolerierungssystem ASME Y14.5 stellt die Sprache für technische Zeichnungen bereit. Die anzuwendende Ausgabe sollte auf der Zeichnung ausdrücklich angegeben sein.
Eine große Auswahl an Maschinen für die Metallbearbeitung belegt nicht, dass ein Lieferant Ihr Teil präzise zerspanen kann. Einige Laser- oder Plasmaschneidanlagen können einen Rohling herstellen; eine CNC-Portalfräse eignet sich für bestimmte Werkstoffe und Geometrien. Wie ein Teil geladen oder in einer Spannvorrichtung gehalten wird, kann die Maßgenauigkeit und Oberflächenbeschaffenheit des fertigen Teils beeinflussen. Eine Positioniergenauigkeit der Maschine von ±0,003 mm belegt nicht, dass jedes fertige Geometrieelement ±0,003 mm einhält. Nennlängen von Messtaster und Werkzeug sowie der Radius der Werkzeugschneide allein belegen ebenfalls nicht die Genauigkeit des fertigen Teils. Auch Werkzeugverschleiß, Werkstoffverhalten, Verformung der Spannvorrichtung, Maschinenaufwärmung, Antasten und Messung beeinflussen das Ergebnis. Fordern Sie Präzisionsnachweise an, die belegen, dass Fertigungs- und Prüfprozesse geeignet sind, vergleichbare Geometrieelemente innerhalb der Spezifikation herzustellen und zu bewerten.
3. Das Verfahren an Geometrie und Endzustand ausrichten
Fortgeschrittene CNC-Bearbeitung sollte danach beurteilt werden, welche Arbeitsschritte sie verändert. Fünf-Achs-Bearbeitung kann Umspannvorgänge verringern, die Beziehungen zwischen schrägen Geometrieelementen bewahren und den Zugang des Fräsers verbessern. Mehr Achsen allein bedeuten keine höhere Präzision. Eine Welle kann Drehen und Rundschleifen erfordern; eine flache Platte eignet sich möglicherweise besser für Drei-Achs-Fräsen mit anschließendem Flachschleifen. Der Leistungsumfang von Zhenling für die Fünf-Achs-Bearbeitung ist ein Ausgangspunkt, um die Geometrie zu besprechen. Indexierte Positionierung und simultane Bewegung sollten dabei getrennt betrachtet werden.
Bei engen Durchmessertoleranzen, Lagersitzen sowie glatten oder gehärteten Stahloberflächen: Welches Schleifverfahren ist vorgesehen – Rund-, Flach-, Centerless- oder Koordinatenschleifen, sofern geeignet? Wird das fertige Geometrieelement zerspant oder geschliffen? Funkenerosion (Draht- oder Senkerodieren) kann schmale Schlitze in leitfähiges, hartes Metall schneiden. Die erreichbare Qualität hängt jedoch von Form und Geometrie des Teils sowie von der Unversehrtheit der Schnittfläche ab. Schnittgeschwindigkeit und Werkzeugzugang beeinflussen die Funkenerosion ebenfalls. Welche Verfahren entfernen die Randschicht, falls die Anwendung dies erfordert? Diese Angaben sollten im Prozessplan stehen und im Angebot enthalten sein.
4. Messtechnik und Temperaturkontrolle auf das Geometrieelement abstimmen
Ein Koordinatenmessgerät kann Prüfungen unterstützen. Die bloße Angabe, dass ein Lieferant solche Geräte besitzt, reicht jedoch nicht als Grundlage für einen Prüfplan aus. Für viele Geometrieelemente eines Teils sind unterschiedliche Messungen erforderlich, um die Abnahme zu bestätigen. Dazu können Bügelmessschrauben, Innen- oder Luftmessgeräte, Höhenmessgeräte, optische Messung, Gewindelehren, Rundheitsmessgeräte, Oberflächenrauheitsmessgeräte oder andere Verfahren zur Messung des tatsächlichen Profils gehören. Für genaue Messungen von Rundlauf, Rundheit und Zylindrizität ist eine geeignete Strategie erforderlich. Dabei muss das Teil so gehalten und positioniert werden, dass das festgelegte Bezugssystem abgebildet wird.
Bei engen Toleranzen sind Auflösung, Kalibrierung und Messunsicherheit des Messgeräts entscheidend. Bei einer Maßanforderung von ±0,005 mm bleibt wenig Entscheidungsspielraum, wenn die Messunsicherheit im Verhältnis zur zulässigen Abweichung groß ist. Vereinbaren Sie die Entscheidungsregel für die Abnahme und fordern Sie bei wiederkehrender Fertigung gegebenenfalls Untersuchungen zur Wiederhol- und Vergleichspräzision des Messsystems an. Auch die Bauteiltemperatur, die Wärmeausdehnung des Werkstoffs und die Stabilisierungszeit gehören in den Plan. Die Arbeit von NIST zu Längenmessungen außerhalb der Referenztemperatur erläutert, warum Temperaturunsicherheit zur Maßunsicherheit beiträgt.
5. Werkstoffzustand und Maßnahmen gegen Verzug festlegen
Allein die Werkstoffsorte lässt den Fertigungsbetrieb möglicherweise im Unklaren über die Bearbeitungsfolge. Titan, Edelstahl, Nylon und Delrin erfordern unterschiedliche Annahmen zu Zerspanung, Werkstückspannung und Maßstabilität; diese auf Metall ausgerichtete Auswahlliste ordnet nicht jedem Anbieter jeden Werkstoff zu. Geben Sie bei Stahl 4140 den gelieferten oder geforderten Wärmebehandlungszustand und die Härte an; bei Aluminium nennen Sie die Legierung, den Zustand und die Halbzeugform, einschließlich Unterschieden wie T6 gegenüber T651, sofern relevant. Die Werkstofftabelle mit Bezeichnungen aus verschiedenen Normen kann die Unterschiede zwischen Werkstoffbezeichnungen veranschaulichen, doch eine scheinbare Gleichwertigkeit der Werkstoffsorte ersetzt weder den geforderten Zustand noch das Werkstoffzertifikat.
Bei dünnen Wänden, langen, schlanken Geometrieelementen und großen, ebenen Oberflächen treten besondere Herausforderungen auf. Dazu zählen Zerspanung, Spannen und Eigenspannungen. Informieren Sie sich über die Abfolge von Schruppen, gegebenenfalls Zwischenspannungsarmglühen, Aufspannen und Schlichten. Geometrieelemente werden häufig durch Spannvorrichtungen vollständig fixiert, können sich jedoch nach dem Lösen der Spannungen verformen. Teilen Sie mit, wenn kritische Abnahmemaße am aus der Spannvorrichtung gelösten Bauteil sowie nach der Wärmebehandlung oder der abschließenden Oberflächenbearbeitung (Eloxieren, Beschichten usw.) gelten.
6. Erstmusterabnahme und Nachweise aus der Wiederholfertigung getrennt betrachten
Legen Sie den Erstmusterprüfumfang vor der Bestellung fest: Zeichnungsstand, Zeichnung mit gekennzeichneten Maßen, Maßbericht, gegebenenfalls KMG-Messdaten, Werkstoffzertifikate, Prozesszertifikate und Freigabe vor der Losfreigabe. Eine Prüfung des ersten Teils, ein begrenzter Maßbericht und eine vollständige Erstmusterprüfung sind unterschiedliche Lieferumfänge. Die veröffentlichten Prüfoptionen von Protolabs veranschaulichen diesen Unterschied; er gilt ebenso, wenn Sie direkt bei einem traditionellen Fertigungsbetrieb bestellen.
Bei Prototypen und Fertigungslosen liegt der Schwerpunkt jeweils anders auf Prozesskontrolle und Wiederholgenauigkeit. Üblicherweise wird eine kleine Anzahl von Teilen auf Übereinstimmung mit der technischen Zeichnung geprüft; drei bis fünf Teile reichen jedoch nicht aus, um einen verlässlichen Cpk-Wert für einen stabilen Prozess zu ermitteln. Vereinbaren Sie für Fertigungslose die Erwartungen an SPC und Prozessfähigkeitsuntersuchungen anhand eines geeigneten Datensatzes sowie an Stichprobenprüfungen, die Wartung der Spannvorrichtung und die Kontrolle von Werkzeugwechseln. Bei wiederkehrenden Aufträgen in der industriellen Fertigung und der Automobilindustrie kann die Prozesskontrolle (z. B. Spannvorrichtungen, Fertigungswerkzeuge und ein Ladesystem) wichtiger sein als die anfängliche Lieferzeit des Prototyps.
7. Prozessverantwortliche und zertifizierten Fertigungsstandort ermitteln
Ermitteln Sie, welche Prozesse der Hersteller in der eigenen Fertigungsstätte ausführt und welche von zugelassenen Partnerbetrieben übernommen werden. Entscheidend ist nicht unbedingt, ob Prozesse ausgelagert werden, sondern wer die ausgelagerten Arbeiten kontrolliert und prüft. Ein Komplettanbieter würde diese Leistungen in ein durchgängiges Angebot integrieren und die Zuständigkeiten für Sie klarstellen.
Bei ISO-Zertifizierungen und branchenspezifischen Zulassungen müssen Zertifikat, Rechtsträger, Adresse der Fertigungsstätte, Norm, Leistungsumfang, Zertifikatsnummer und Gültigkeitsdaten übereinstimmen. ISO 9001 ist eine allgemeine Qualitätsmanagementnorm; AS9100 behandelt Qualitätsmanagementsysteme in der Luft- und Raumfahrt, ISO 13485 solche für Medizinprodukte und IATF 16949 solche für die Automobilindustrie. Eine Nadcap-Akkreditierung für Sonderprozesse, ein Werkstoffzertifikat, eine Kundenzulassung und ein Prüfbericht beantworten unterschiedliche Fragen. Keiner dieser Nachweise sollte einen anderen ersetzen, und eine Zertifizierungsaussage für eine Unternehmensgruppe gilt nicht automatisch für jede Fertigungsstätte.
8. Gesamtkosten je abgenommenem Teil vergleichen
Der im Angebot angegebene Stundensatz für die Zerspanung zeigt nicht die Gesamtkosten. Halbzeug, Programmierung, Rüsten, Spannvorrichtungen, weiche Spannbacken, Zerspanungswerkzeuge, Schleifen, Funkenerosion, Oberflächenbearbeitung, Wärmebehandlung, Beschichtung und Prüfung wirken sich auf den Preis aus. Auch Erstmusterarbeiten, Ausschussrisiko, Verpackung und Fracht beeinflussen den Preis. Vergleichen Sie Angebote mit demselben Zeichnungsstand. Wenn Bestellmenge und Abnahmekriterien der Angebotsanfrage übereinstimmen, ist ein niedriger Stückpreis ohne die erforderliche Prüfung nicht mit einem Angebotspreis vergleichbar, der diese Prüfung einschließt.
Nutzen Sie für den Kostenvergleich abgenommener Teile das Werkzeug zur Berechnung der Gesamtkosten einschließlich Lieferung. Berücksichtigen Sie dabei die Kosten für Lieferung und Abnahme der Teile. Auch Lieferzeiten für Prozesse außerhalb der Fertigungsstätte des Anbieters sollten einbezogen werden. Die Lieferzeit kann zudem die Erstellung von Berichten und die Erstmusterfreigabe umfassen. Ebenso sollte die Bearbeitungszeit des Teils auf der CNC-Maschine berücksichtigt werden. Bei wiederholten Bestellungen ist die freigegebene Gesamtmenge getrennt von der Jahresmenge zu betrachten. Eine hohe Jahresmenge bedeutet nicht, dass die wiederholten Bestellungen zu einem einzigen Fertigungslos zusammengefasst werden.
Eine zeichnungsbasierte Angebotsanfrage vorbereiten
Senden Sie jedem in die engere Wahl gezogenen Anbieter dasselbe freigegebene Unterlagenpaket: eine gut lesbare 2D-Zeichnung, das STEP- oder ein anderes vereinbartes CAD-Modell, Werkstoffsorte und -zustand, Bestellmenge, erwarteten Wiederholbedarf, kritische Maße, GD&T-Anforderungen und geforderte Oberflächenbeschaffenheit. Jedes Paket muss das Format der Erstmusterprüfung, Sekundärprozesse und den Prüfzustand des fertigen Teils enthalten. Weichen Zeichnung und Modell voneinander ab, geben Sie an, welches Dokument maßgeblich ist, damit der Anbieter den technischen Widerspruch nicht stillschweigend selbst auflöst.
Vor der Bestellung empfiehlt es sich, die Bearbeitung eines Teils mit mehreren Dreh-, Fräs- und/oder Schleifgeometrieelementen zu prüfen. Der Anbieter sollte den Prozess beschreiben und angeben, an welchen Stellen kritische Beziehungen zwischen Geometrieelementen geprüft werden. So kann der Einkauf die Bearbeitungsfolgen der Anbieter bewerten und vergleichen, bevor Preise besprochen werden. Gravuren und Kennzeichnungen sollten gesondert aufgeführt werden, wenn sie eine Funktionsfläche beeinflussen. Funktionale Anforderungen sollten von optischen Anforderungen an die Oberflächenbearbeitung getrennt werden, damit der Anbieter Alternativen vorschlagen kann, die die funktionalen Abnahmekriterien erfüllen.
Zhenlings Drehbearbeitung für rotationssymmetrische Geometrieelemente und Fräsoptionen für prismatische Geometrieelemente bieten sich als sich ergänzende Ausgangspunkte an. Senden Sie bei einem Teil mit mehreren Bearbeitungsverfahren Zhenling Ihre technische Zeichnung und Ihr STEP-Modell zur Prüfung der Bearbeitungsfolge und nennen Sie die kritischen Geometrieelemente und Prüfanforderungen. So kann das Angebot auf das tatsächliche Bauteil eingehen, statt auf eine unbestimmte Anfrage nach höchster Präzision.
Häufig gestellte Fragen
Welcher Hersteller für Präzisionszerspanung ist der beste?
Welcher Hersteller für Präzisionszerspanung am besten geeignet ist, hängt von Bauteilgeometrie, Toleranz, GD&T, Werkstoff, Fertigungsvolumen, Prüfanforderungen und Sekundärprozessen ab. Protolabs eignet sich für schnelle Prototypen, Cox für wiederkehrend gefertigte Drehteile und Figeac Aéro für große Strukturen in der Luft- und Raumfahrt. Zhenling ist eine Option für koordinierte, zeichnungsbasierte Metallteile. Legen Sie den ausgewählten Herstellern denselben Zeichnungsstand, Werkstoffzustand und Prüfumfang vor, damit sich Bearbeitungsfolgen und Angebote fair vergleichen lassen. Der erste Platz in der Rangliste des Herausgebers belegt keine weltweite Qualitäts- oder Lieferzuverlässigkeit.
Welcher Hersteller eignet sich am besten für Teile mit engen Toleranzen?
Der beste Anbieter ist nicht unbedingt das Unternehmen, das die kleinste Toleranz angibt. Käufer sollten prüfen, welches konkrete Geometrieelement, Verfahren, Prüfverfahren und welche Fertigungsnachweise hinter dieser Angabe stehen. Owens kombiniert 5-Achs-Bearbeitung und Funkenerosion, United Centerless das Drehen und Schleifen und EDM Intelligent Solutions die Mikrobearbeitung mit 3D-Messtechnik. Diese Verfahrenskombinationen eignen sich für unterschiedliche Geometrieelemente; daraus lässt sich keine allgemeingültige Toleranz für jeden Werkstoff, jedes Maß oder jede Fertigungsmenge ableiten. Prüfen Sie das angebotene Geometrieelement und den Prüfumfang, bevor Sie veröffentlichte Mindesttoleranzen bewerten.
Welcher Hersteller für Präzisionszerspanung eignet sich am besten für 5-Achs-Teile?
Am besten eignet sich ein Hersteller, dessen 5-Achs-Verfahren und Prüfplan zur Geometrie, zum Werkstoff und zu den Bezugsvorgaben des Bauteils passen. Owens, Figeac Aéro und Avior decken unterschiedliche Anforderungen an Kleinteile, Strukturen und Baugruppen für die Luft- und Raumfahrt ab. Vergleichen Sie simultane Bearbeitung mit indexierter Positionierung, nutzbaren Arbeitsraum, Werkzeugzugang, Messtastereinsatz und Rüststrategie. Fragen Sie, wie fertige Geometrieelemente in Bezug auf die angegebenen Bezüge gemessen werden, statt allein nach dem Maschinenhersteller zu entscheiden. Eine einfache Bohrung oder Welle lässt sich möglicherweise besser durch Drehen oder Fertigschleifen herstellen.
Sind chinesische Präzisionszerspanungsunternehmen zuverlässig?
Einige sind es, doch das Herkunftsland allein reicht als Kriterium für die Lieferantenqualifizierung nicht aus. Prüfen Sie die tatsächliche Fertigungsstätte, die Prozessverantwortung, die Zeichnungsprüfung, die Rückverfolgbarkeit des Werkstoffs und die Prüfprotokolle. Vereinbaren Sie die Erstmusterabnahme und benennen Sie externe Oberflächenbearbeitungen, bevor Sie die Wiederholfertigung freigeben.
Was kostet Präzisionszerspanung?
Einen allgemeingültigen Preis für Präzisionszerspanung gibt es nicht, denn die Kosten hängen von Werkstoff, Geometrie, Toleranz, Rüstvorgängen, Oberflächenbearbeitung, Prüfung und Stückzahl ab. Engere Anforderungen können Schleifen, Messtechnik und ein höheres Ausschussrisiko mit sich bringen. Vergleichen Sie die Gesamtkosten abgenommener Teile anhand derselben technischen Zeichnung und desselben Prüfumfangs.
Was ist der Unterschied zwischen CNC-Bearbeitung und Präzisionszerspanung?
CNC-Bearbeitung bezeichnet das Fertigungsverfahren, während Präzisionszerspanung kontrollierte Maße, Geometrie, Oberflächenanforderungen und die Prüfung anhand festgelegter Abnahmekriterien in den Mittelpunkt stellt. Daher können zwei CNC-Fertigungsaufträge sehr unterschiedliche Prozesskontrollen erfordern. Die Präzision muss anhand der fertigen technischen Zeichnung nachgewiesen werden, nicht anhand einer Maschinenspezifikation.
Den Hersteller nach dem fertigen Bauteil auswählen
Für schnelle Prototypen, komplexe 5-Achs-Teile, Langdrehteile, Teile mit geschliffenen Lagerflächen und Baugruppen für Halbleiteranlagen werden unterschiedliche Präzisionsteilehersteller benötigt. Um CNC-Anbieter für Ihre Zerspanungsanwendungen zu finden und den erforderlichen Leistungsumfang festzulegen, berücksichtigen Sie die technische Zeichnung, kritische Geometrieelemente, den Werkstoffzustand, die benötigte Stückzahl und Ihre Abnahmekriterien. Prüfen Sie fundiert, ob die Anbieter die erforderlichen Leistungen erbringen können, und erstellen Sie eine priorisierte Lieferantenliste. Für koordinierte Arbeiten an Metallteilen informieren Sie sich über Zhenlings kundenspezifische CNC-Bearbeitungsleistungen und erstellen Sie dasselbe technische Unterlagenpaket für ein vergleichbares Angebot.
Referenzen und Quellen
Quellen zu den einzelnen Unternehmen für die Lieferantenbewertung sind im HTML-Quelltext neben den jeweiligen Profilen aufgeführt. Detaillierte Angaben zu den Anbietern sowie Aussagen zu Qualität und Verfahren lassen sich den genannten Herstellern zuordnen. Die in diesem Leitfaden herangezogene Fachliteratur ist ebenfalls aufgeführt.
- ASME, Y14.5 Bemaßung und Tolerierung: geometrische Anforderungen und Konventionen technischer Zeichnungen.
- NIST, Unsicherheiten bei dimensionalen Messungen unter nicht standardisierten Temperaturbedingungen: temperaturbedingte Messunsicherheit.
Ähnliche Beiträge








ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


