Entre em contato com a Zhenling

20 principais fabricantes de usinagem de precisão: qual é o melhor para cada demanda?

Última atualização: setembro de 2026
Entre os melhores fabricantes de serviços de usinagem de precisão estão a Protolabs, para protótipos rápidos; a Owens Industries, para elementos geométricos pequenos e complexos; a Cox Manufacturing, para peças torneadas de produção recorrente; e a Figeac Aéro, para estruturas aeroespaciais. A Zhenling Metal é uma opção para peças metálicas feitas conforme desenho técnico que exigem vários processos coordenados. A escolha certa depende do elemento geométrico acabado, do método de inspeção e do plano de produção.
Destaques rápidos: fabricantes de precisão por tipo de demanda
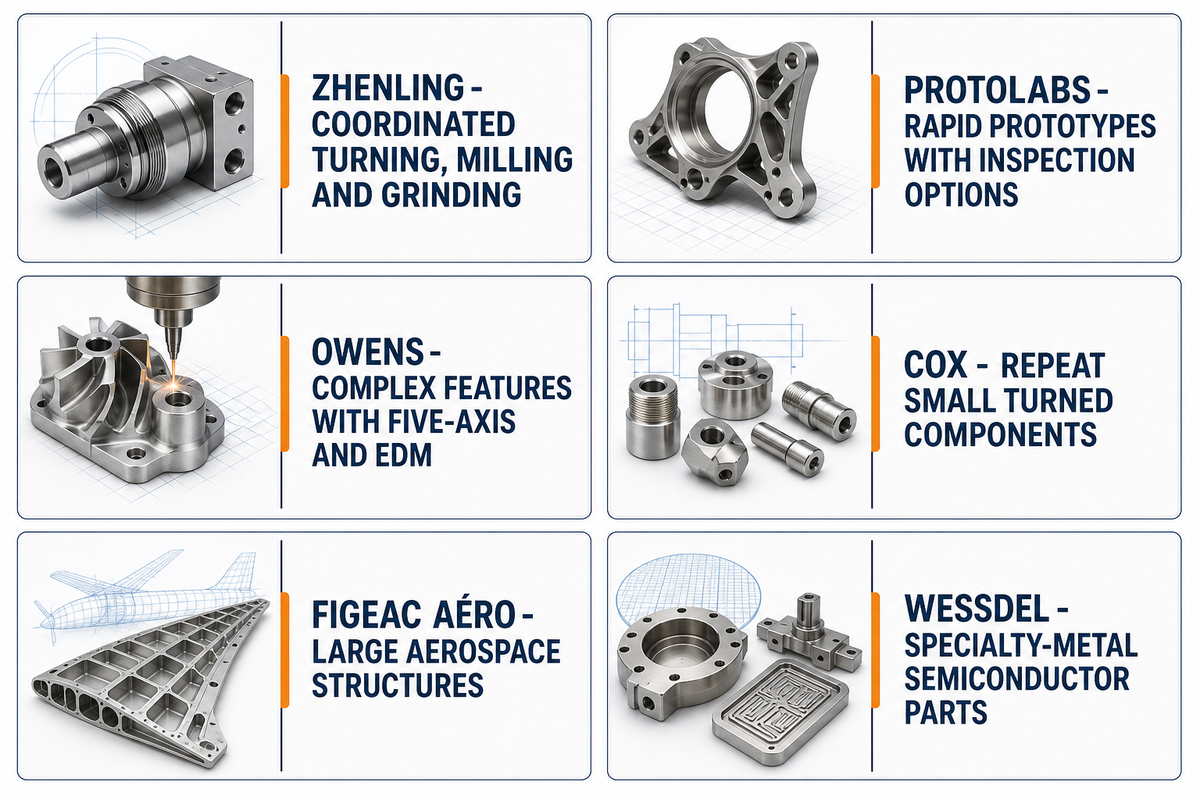
- Melhor para peças conforme desenho técnico que exigem torneamento, fresamento e retificação coordenados: Zhenling Metal.
- Melhor para protótipos usinados rapidamente com inspeção selecionável: Protolabs.
- Melhor para elementos geométricos pequenos e complexos que combinam usinagem de cinco eixos e EDM: Owens Industries.
- Melhor para componentes pequenos torneados em produção recorrente: Cox Manufacturing.
- Melhor para grandes componentes estruturais aeroespaciais: Figeac Aéro.
- Melhor para componentes de equipamentos semicondutores em metais especiais: WessDel.
Aviso: Este guia é publicado pela Zhenling Metal. Listamos nossa empresa primeiro por se tratar do nosso site, não porque afirmamos ser líder de mercado. Os outros 19 fabricantes estão agrupados conforme sua especialidade, sem ordem específica dentro de cada grupo.
Como selecionamos estes fabricantes de usinagem de precisão
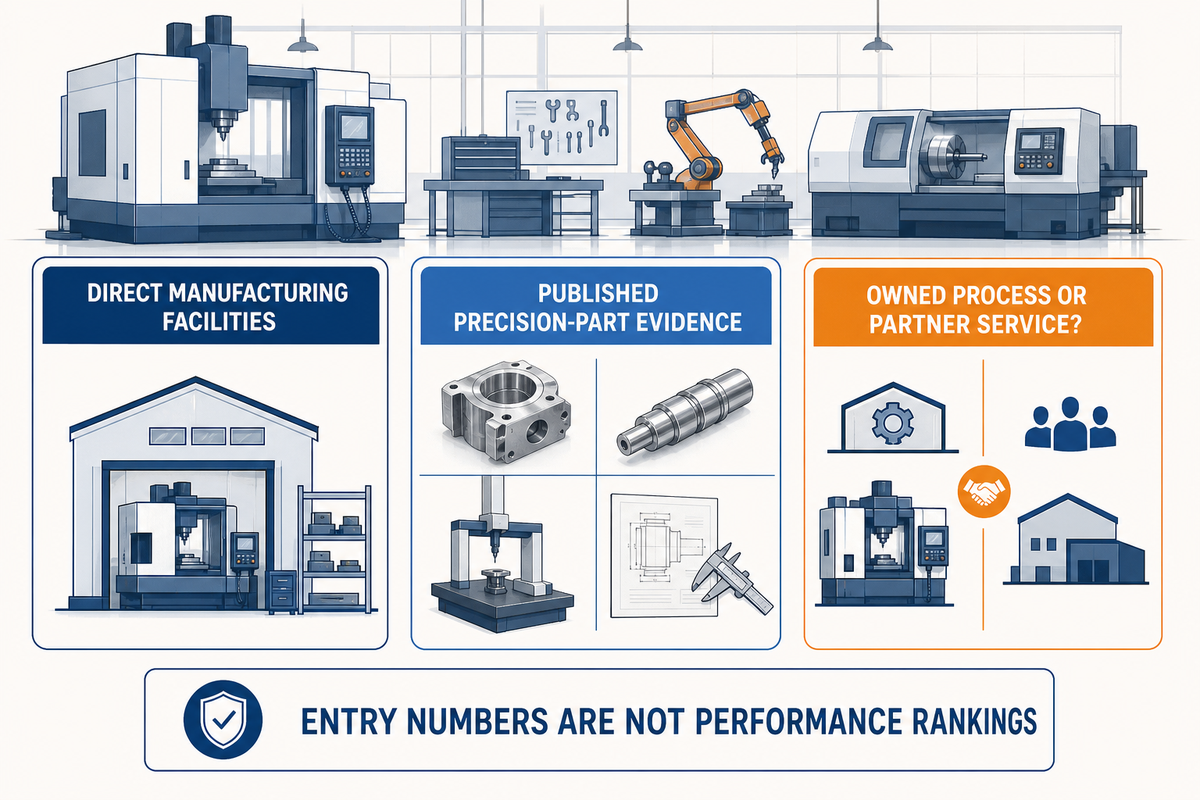
Selecionamos empresas com unidades fabris próprias e evidências publicadas de produção de peças de precisão personalizadas, partindo de um grupo inicial de 30 candidatas e fazendo depois uma revisão inversa da lista final. A comparação considera a variedade de processos, os tipos de máquinas, informações sobre tolerâncias específicas de elementos geométricos, evidências de GD&T e inspeção, práticas de primeira peça, materiais, experiência no setor e diversidade geográfica. Retificação e EDM são importantes quando a peça exige esses processos, enquanto a transparência das fontes oficiais ajuda a distinguir um processo próprio de um serviço realizado por parceiros. Foram excluídos fabricantes de máquinas-ferramenta, corretores, plataformas que operam apenas em rede, diretórios e empresas de fabricação genérica. O modelo de rede da Xometry não se enquadra nesta lista de fábricas próprias; a Protolabs foi incluída por suas operações de fabricação próprias. As informações foram verificadas nos sites dos fabricantes e em fontes públicas confiáveis em setembro de 2026. A numeração identifica as empresas e não representa uma classificação de desempenho.
Comparação: fabricantes de usinagem de precisão
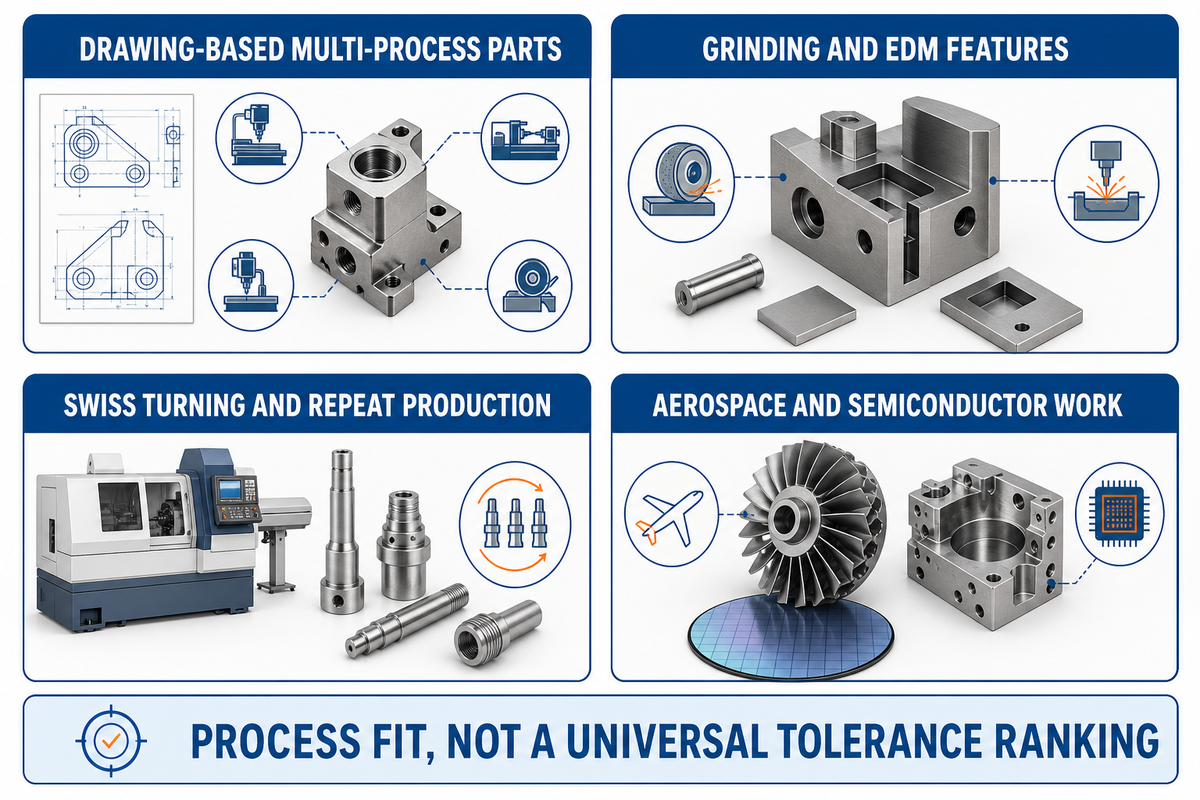
O mapa de elementos críticos e fabricantes abaixo relaciona os pontos fortes publicados de cada fabricante a uma demanda de compra. Ele compara empresas de usinagem de precisão pela adequação dos processos, não por uma classificação universal de tolerâncias. Os dados sobre as empresas vêm das fontes públicas citadas; um pedido específico ainda exige um orçamento baseado no desenho técnico. Role horizontalmente para ler as dez colunas.
| Não. | Nome da empresa | Sede | Ano de fundação | Mais adequada para | Breve apresentação | Principais serviços | Principais vantagens | Possíveis desvantagens | Site oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Xangai, China (escritório comercial); Jiashan, Zhejiang (unidade fabril) | 2006 | Peças metálicas de precisão conforme desenho técnico que exigem torneamento, fresamento, retificação e inspeção coordenados | Fabricante chinês de peças conforme desenho técnico que coordena vários processos de remoção de metal antes da aprovação da primeira peça. | Torneamento, fresamento, retificação, mandrilamento e eletroerosão a fio | Oficina própria; coordenação de torneamento, fresamento, retificação e primeira peça | Elementos geométricos com tolerâncias muito estreitas exigem confirmação específica com base no desenho; pedidos internacionais exigem logística transfronteiriça a partir da China | zhenlingmetal.com |
| 2 | Protolabs | Maple Plain, Minnesota, Estados Unidos | 1999 | Protótipos usinados rapidamente com inspeção conforme desenho técnico selecionável | Fabricante digital que combina fábricas próprias de usinagem CNC com uma rede de fornecedores administrada separadamente. | Fresamento e torneamento CNC | Opção de FAI conforme desenho técnico; pedido digital de protótipos já consolidado | As rotas por fábrica própria e por rede têm capacidades diferentes | www.protolabs.com |
| 3 | Ardel Engineering & Manufacturing | New Hope, Minnesota, Estados Unidos | 1967 | Peças usinadas pequenas que exigem torneamento tipo suíço, eletroerosão a fio e inspeção da primeira peça | Oficina de usinagem por contrato de Minnesota que combina torneamento tipo suíço, fresamento, EDM e inspeção controlada. | Fresamento CNC, torneamento tipo suíço, eletroerosão a fio e retificação | CMM Zeiss; torneamento tipo suíço; relatórios AS9102 publicados | O acabamento aeroespacial secundário pode ser feito por fornecedores externos | www.ardelengineering.com |
| 4 | Harvan Manufacturing | Woodstock, Ontário, Canadá | 1984 | Eixos de precisão e componentes de válvulas com fabricação integrada | Fabricante de Ontário que produz eixos, componentes de válvulas e montagens industriais integradas. | Torneamento multieixos, fresamento de cinco eixos, soldagem e montagem | Unidade fabril de 49.000 pés quadrados; torneamento de até nove eixos | Suas principais famílias de peças são mais adequadas a eixos industriais e componentes para veículos | www.harvan.com |
| 5 | Hamill Manufacturing | Trafford, Pensilvânia, Estados Unidos | 1952 | Componentes críticos e complexos que exigem usinagem e instalações de inspeção consolidadas | Fabricante da Pensilvânia que atende programas de componentes críticos com instalações de usinagem e inspeção. | Usinagem CNC, EDM e soldagem | Inspeção por CMM e radiográfica; experiência em programas de componentes críticos | Programas especializados de componentes críticos diferem da prototipagem com orçamento instantâneo | www.hamillmfg.com |
| 6 | Owens Industries | Oak Creek, Wisconsin, Estados Unidos | 1944 | Elementos geométricos metálicos pequenos e complexos que combinam usinagem de cinco eixos e EDM | Oficina de usinagem de Wisconsin que combina usinagem de cinco eixos, EDM e metrologia dimensional para peças pequenas e complexas. | Fresamento de cinco eixos, torneamento, eletroerosão a fio e por penetração | Usinagem de cinco eixos Hermle; eletroerosão a fio e por penetração; metrologia controlada | Componentes pequenos e complexos são seu principal foco | www.owensind.com |
| 7 | EDM Intelligent Solutions | Bartlett, Illinois, Estados Unidos | 1996 | Elementos geométricos microusinados que exigem EDM, retificação e metrologia 3D integrada | Fabricante por contrato que integra microusinagem, EDM, retificação e inspeção tridimensional. | Eletroerosão a fio e por penetração, microfresamento, retificação de precisão e ablação a laser | Eletroerosão a fio e por penetração; microfresamento; metrologia 3D integrada | A EDM exige peças eletricamente condutoras | www.edmdept.com |
| 8 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, Estados Unidos | 1960 | Peças torneadas em máquinas tipo suíço que exigem retificação de acabamento ou roscas laminadas | Fabricante de Connecticut que combina usinagem tipo suíço com retificação sem centros e laminação de roscas. | Torneamento tipo suíço, retificação sem centros e laminação de roscas | Rota do torneamento tipo suíço à retificação; roscas laminadas; inspeção por CMM e óptica | É mais adequada a componentes de revolução do que a peças prismáticas grandes | www.unitedcenterlessgrinding.net |
| 9 | Infinity EDM & Machining | Jackson, Wisconsin, Estados Unidos | 1998 | Peças condutoras de grandes dimensões que exigem EDM e retificação de superfície | Especialista em EDM de Wisconsin, com capacidade para peças grandes, usinagem e inspeção dimensional controlada. | Eletroerosão a fio e por penetração, furação de furos, retificação, fresamento e torneamento | Ponte rolante de 10 toneladas; alta capacidade de EDM; sala de CMM com temperatura controlada | A compatibilidade de materiais da EDM limita aplicações com materiais não condutores | www.infinityedm.com |
| 10 | Cox Manufacturing | San Antonio, Texas, Estados Unidos | 1956 | Peças pequenas torneadas para produção recorrente com controle da capacidade do processo | Unidade fabril de produção do Texas que usa CNC tipo suíço e usinagem multieixos para componentes recorrentes. | CNC tipo suíço, usinagem de parafusos multieixos e torneamento e fresamento combinados | Produção em uma única unidade operacional; capacidade multieixos; análise da capacidade do processo | Seu foco é o torneamento de produção, e não grandes estruturas fresadas | www.coxmanufacturing.com |
| 11 | Precipart | Lyss, Suíça; Farmingdale, Nova York, Estados Unidos (principais operações) | 1950 | Microcomponentes médicos que combinam torneamento tipo suíço e engenharia da qualidade | Empresa suíça e norte-americana de componentes de precisão que fornece mecanismos médicos e montagens personalizadas. | Torneamento tipo suíço, fresamento multieixos, engrenagens e montagens mecânicas | Usinagem de microcomponentes tipo suíço; PPAP, SPC e análise do sistema de medição | As certificações e o escopo de fabricação variam conforme a unidade operacional | www.precipart.com |
| 12 | Alco Manufacturing | Elyria, Ohio, Estados Unidos | 1971 | Produção escalável de componentes industriais de precisão torneados | Grupo de fabricação sediado em Ohio, com ampla variedade de equipamentos para usinagem de parafusos e produção CNC. | Usinagem tipo suíço, usinagem de parafusos multieixos e usinagem CNC | Mais de 600 máquinas; 398 máquinas multieixos para usinagem de parafusos listadas | A escolha da unidade fabril determina a combinação real de processos | www.alco.com |
| 13 | McCormick Industries | Appleton, Wisconsin, Estados Unidos | 1996 | Peças pequenas e complexas tipo suíço que exigem usinagem multieixos e inspeção óptica | Especialista de Wisconsin em usinagem tipo suíço para componentes pequenos com elementos geométricos multieixos complexos. | Torneamento tipo suíço e usinagem multieixos | Furação no eixo B; CMM MiSTAR 555; medição óptica Keyence | Seu foco principal é a usinagem tipo suíço de peças pequenas | mccormickind.com |
| 14 | Laubscher | Täuffelen, Suíça | 1846 | Peças torneadas de precisão para alto volume com controle de medição documentado | Fabricante suíço de torneamento de precisão que combina produção recorrente com amplo controle de instrumentos de medição. | Torneamento de precisão e usinagem secundária | Relatórios EMPB/PPAP; medição 3D; inventário controlado de instrumentos de medição | O torneamento de produção é sua principal oferta | laubscher.swiss |
| 15 | NN Inc. | Charlotte, Carolina do Norte, Estados Unidos | 1980 | Componentes de precisão recorrentes em uma estrutura de fabricação multinacional | Fabricante multinacional de componentes e montagens de precisão projetados pelos clientes. | Torneamento tipo suíço, fresamento, retificação e eletroerosão a fio | Várias regiões de produção; usinagem, retificação e metrologia específica para cada elemento geométrico | As capacidades e certificações variam conforme a unidade fabril | www.nninc.com |
| 16 | Figeac Aéro | Figeac, França | 1989 | Grandes componentes estruturais aeroespaciais com industrialização e controle da primeira peça | Grupo aeroespacial francês que usina peças estruturais e montagens em escala de produção industrial. | Usinagem de metais em três, quatro e cinco eixos e montagens | Usinagem de cinco eixos de grande porte; acabamento integrado; processo para primeira peça | Grandes programas aeroespaciais predominam em seu modelo de fabricação | www.figeac-aero.com |
| 17 | Mecachrome | Blagnac, França | 1937 | Produção de componentes para motores aeronáuticos e estruturas complexas | Grupo francês de fabricação de precisão que produz componentes para motores aeronáuticos e estruturas. | Usinagem de três, quatro e cinco eixos, torneamento e retificação | Mais de 400 máquinas listadas; produção dedicada a pás de turbina | As capacidades e aprovações do grupo são distribuídas entre unidades operacionais | www.mecachrome.com |
| 18 | Avior Integrated Products | Laval, Quebec, Canadá | 2002 | Montagens aeroespaciais usinadas com produção automatizada de cinco eixos | Fabricante aeroespacial canadense que integra usinagem automatizada, processos especiais e montagem. | Usinagem de cinco eixos, fabricação, processos especiais e montagem | Células robóticas de cinco eixos; inspeção por CMM; capacidade de montagem aeroespacial | As capacidades e aprovações para processos especiais variam entre as unidades fabris | www.avior.ca |
| 19 | Top Seiko | Nagahama, Shiga, Japão | 2001 | Componentes de precisão em metais refratários para equipamentos exigentes | Especialista japonês em usinagem de metais refratários e cerâmicas para aplicações em equipamentos exigentes. | Usinagem de cinco eixos, micro usinagem e furos profundos; ligação por difusão | Usinagem de tungstênio e molibdênio; elementos geométricos microscópicos; ligação por difusão | Metais refratários e cerâmicas definem seu foco especializado | top-seiko.com |
| 20 | WessDel | San Jose, Califórnia, Estados Unidos | 1974 | Componentes para equipamentos semicondutores e montagens metálicas especiais | Fabricante da Califórnia que combina usinagem de metais especiais, união de materiais e montagens rastreáveis. | Usinagem de quatro e cinco eixos, EDM, conformação e brasagem | Trabalho com berílio e AlBeMet; usinagem de quatro e cinco eixos; registros de FAI | Projetos com materiais especiais diferem da usinagem de peças comuns | wessdel.com |
Parceiros de produção de cinco eixos e conforme desenho técnico
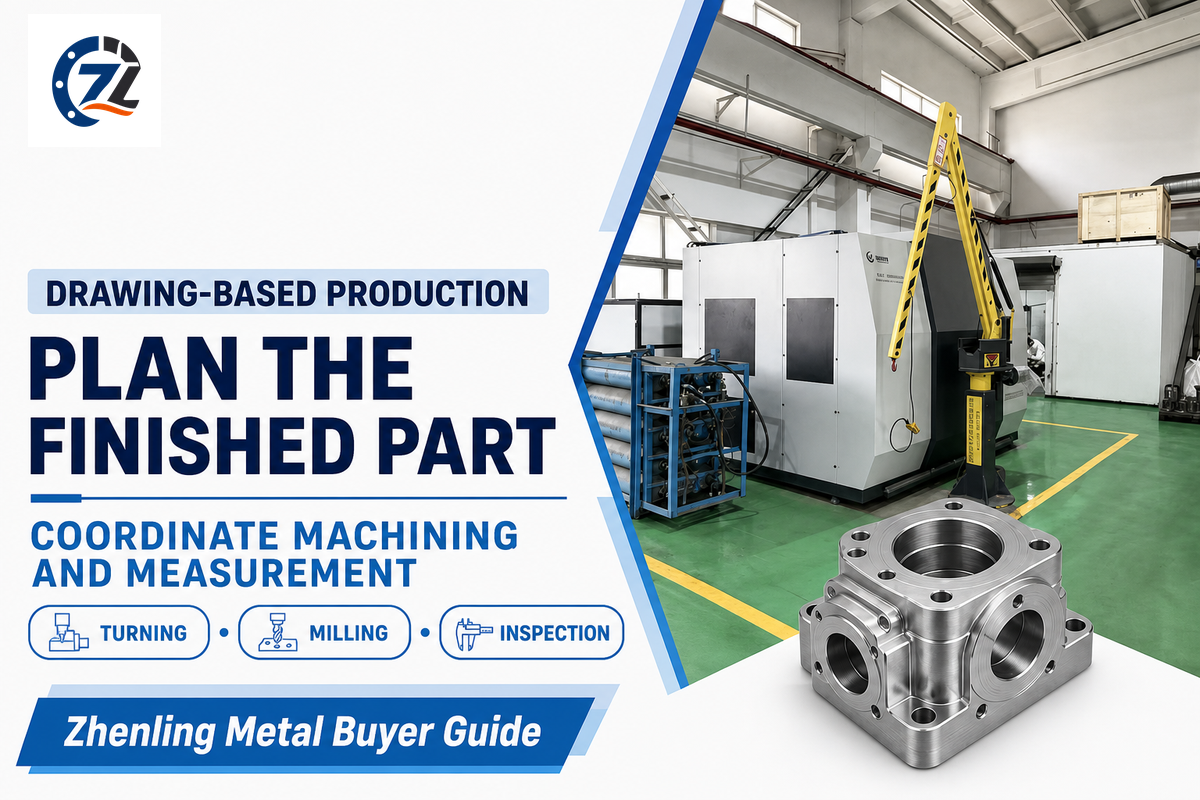
Fabricantes por contrato atendem requisitos de usinagem personalizada, desde componentes protótipos com inspeção conforme desenho técnico até componentes complexos produzidos por vários processos. Os serviços de fresamento CNC e torneamento podem ser contratados do mesmo fornecedor, mas podem exigir dispositivos de fixação e instrumentos de medição diferentes. Para escolher a máquina certa, considere o processo planejado para fabricar a peça acabada, em vez de se basear no número de eixos da máquina.
1. Zhenling Metal: melhor para peças de precisão conforme desenho técnico e usinagem multiprocessos
Sede / base de fabricação: Xangai, China (escritório comercial); Jiashan, Zhejiang (unidade fabril) · Fundada em: 2006 · Tipo: Fabricante de peças metálicas sob encomenda conforme desenho técnico
Site oficial: zhenlingmetal.com
Principais serviços: Torneamento, fresamento, retificação, mandrilamento e eletroerosão a fio · Evidências de inspeção / processo: Aprovação da primeira peça antes da produção em lote
Sistemas da qualidade / histórico: Não divulgados publicamente (informações publicadas pela empresa)
A Zhenling Metal opera uma base de fabricação em Jiashan, Zhejiang, e mantém um escritório comercial em Xangai; sua atividade remonta a 2006. Segundo seu site, a oficina reúne torneamento CNC, fresamento, retificação, mandrilamento, furação radial e EDM por corte a fio para peças metálicas conforme desenho técnico, além de listar usinagem de três, quatro e cinco eixos. Essa combinação de processos atende componentes industriais cujos diâmetros torneados, faces fresadas e superfícies de contato acabadas exigem uma rota coordenada. A aprovação da primeira peça antes da produção em lote, conforme informado pela empresa, dá aos compradores um momento definido para acertar os requisitos de aceitação. Elementos geométricos com tolerâncias muito estreitas exigem confirmação para cada desenho, considerando o material, a geometria, a condição final e o método de inspeção proposto; a Zhenling não promete uma tolerância em mícrons aplicável indistintamente a todos os trabalhos. Para compradores internacionais, a produção na China exige logística transfronteiriça para a primeira peça.
2. Protolabs: melhor para protótipos usinados rapidamente com inspeção conforme desenho técnico selecionável
Sede / base de fabricação: Maple Plain, Minnesota, Estados Unidos · Fundada em: 1999 · Tipo: Fabricante digital com fábricas próprias e uma rede de fornecedores separada
Site oficial: www.protolabs.com
Principais serviços: Fresamento e torneamento CNC · Evidências de inspeção / processo: A FAI abrange as dimensões do desenho e o GD&T nas tolerâncias cotadas
Sistemas da qualidade / histórico: ISO 9001:2015 e AS9100D para sua oferta CNC (informações publicadas pela empresa)
Fundada em 1999 e sediada em Maple Plain, Minnesota, a Protolabs faz parte desta lista porque opera instalações de fabricação próprias e também a Protolabs Network. Seus serviços de fresamento e torneamento CNC atendem protótipos metálicos e plásticos, com opções de inspeção que alteram o escopo da compra: a inspeção da primeira peça da empresa abrange as dimensões do desenho e o GD&T nas tolerâncias cotadas, enquanto um relatório de inspeção dimensional cobre um conjunto de medições mais limitado. Para um engenheiro que desenvolve um projeto por meio de várias iterações de protótipo, é útil poder selecionar o pacote de inspeção junto com o pedido de fabricação, em vez de presumir que um orçamento gerado automaticamente inclui a verificação completa do desenho. As rotas por fábrica própria e pela Network têm capacidades e escopos de certificação diferentes; por isso, a rota de fabricação é um aspecto relevante da compra.
3. Ardel Engineering & Manufacturing: melhor para peças usinadas pequenas que exigem torneamento tipo suíço, eletroerosão a fio e inspeção da primeira peça
Sede / base de fabricação: New Hope, Minnesota, Estados Unidos · Fundada em: 1967 · Tipo: Fabricante de precisão por contrato
Site oficial: www.ardelengineering.com
Principais serviços: Fresamento CNC, torneamento tipo suíço, eletroerosão a fio e retificação · Evidências de inspeção / processo: Inspeção com temperatura controlada e CMM Zeiss
Sistemas da qualidade / histórico: A Ardel lista a ISO 9001:2015
A Ardel Engineering & Manufacturing é uma fabricante de precisão por contrato sediada em New Hope, Minnesota, cuja história remonta a 1967. A empresa lista fresamento CNC, torneamento tipo suíço, eletroerosão a fio e retificação, oferecendo às peças metálicas pequenas uma rota que pode combinar elementos geométricos de revolução com ranhuras ou perfis difíceis de produzir em uma fresadora convencional. Segundo suas informações de qualidade, a área de inspeção com temperatura controlada conta com equipamentos CMM Zeiss, e os relatórios oferecidos incluem documentação de primeira peça AS9102 e inspeção em processo. Essas capacidades atendem compradores que precisam de uma peça pequena acabada e de um registro de inspeção definido do mesmo fornecedor de fabricação, embora o acabamento aeroespacial secundário possa envolver processadores externos.
4. Harvan Manufacturing: melhor para eixos de precisão e componentes de válvulas com fabricação integrada
Sede / base de fabricação: Woodstock, Ontário, Canadá · Fundada em: 1984 · Tipo: Fabricante de componentes personalizados
Site oficial: www.harvan.com
Principais serviços: Torneamento multieixos, fresamento de cinco eixos, soldagem e montagem · Evidências de inspeção / processo: Unidade fabril de fabricação integrada de 49.000 pés quadrados
Sistemas da qualidade / histórico: A Harvan declara ter a ISO 9001:2015
A Harvan Manufacturing opera em Woodstock, Ontário, desde 1984 e descreve em seu site uma unidade fabril de 49.000 pés quadrados. Sua lista de equipamentos abrange torneamento de dois, quatro, cinco e nove eixos, além de fresamento de três e cinco eixos, soldagem e montagem de eixos industriais, componentes de válvulas e peças mecânicas relacionadas. O sistema de qualidade ISO 9001:2015 declarado pela Harvan e seu arranjo de produção integrada fazem dela uma opção relevante quando o comprador precisa coordenar várias operações em torno de um componente industrial recorrente. Sua adequação é maior para as famílias publicadas de eixos, válvulas e componentes para veículos; esses exemplos são um ponto de partida mais útil do que presumir, com base na ampla lista de equipamentos, que a empresa atende qualquer microcomponente.
5. Hamill Manufacturing: melhor para componentes críticos e complexos que exigem usinagem e instalações de inspeção consolidadas
Sede / base de fabricação: Trafford, Pensilvânia, Estados Unidos · Fundada em: 1952 · Tipo: Fabricante de precisão por contrato
Site oficial: www.hamillmfg.com
Principais serviços: Usinagem CNC, EDM e soldagem · Evidências de inspeção / processo: Unidade fabril climatizada com instalações para inspeção por CMM e radiográfica
Sistemas da qualidade / histórico: ISO 9001:2015 e AS9100D (informações publicadas pela empresa)
Fundada em 1952, a Hamill Manufacturing produz componentes de precisão em Trafford, Pensilvânia. Segundo a empresa, sua unidade fabril climatizada abriga operações de usinagem CNC, EDM e soldagem, além de instalações para inspeção por CMM e radiográfica. O histórico de trabalhos em propulsão nuclear naval dá contexto concreto à sua experiência com componentes críticos, enquanto os sistemas ISO 9001:2015 e AS9100D publicados pela empresa sustentam uma abordagem de fabricação documentada, em vez de apresentar um valor de tolerância isoladamente. O trabalho da Hamill, orientado a programas, segue um modelo de compra diferente da prototipagem com orçamento instantâneo, o que faz dela um ponto de partida mais adequado para componentes tecnicamente definidos e que exigem inspeção rigorosa do que para uma amostra urgente sem especificação.
Especialistas em retificação, EDM e elementos geométricos complexos
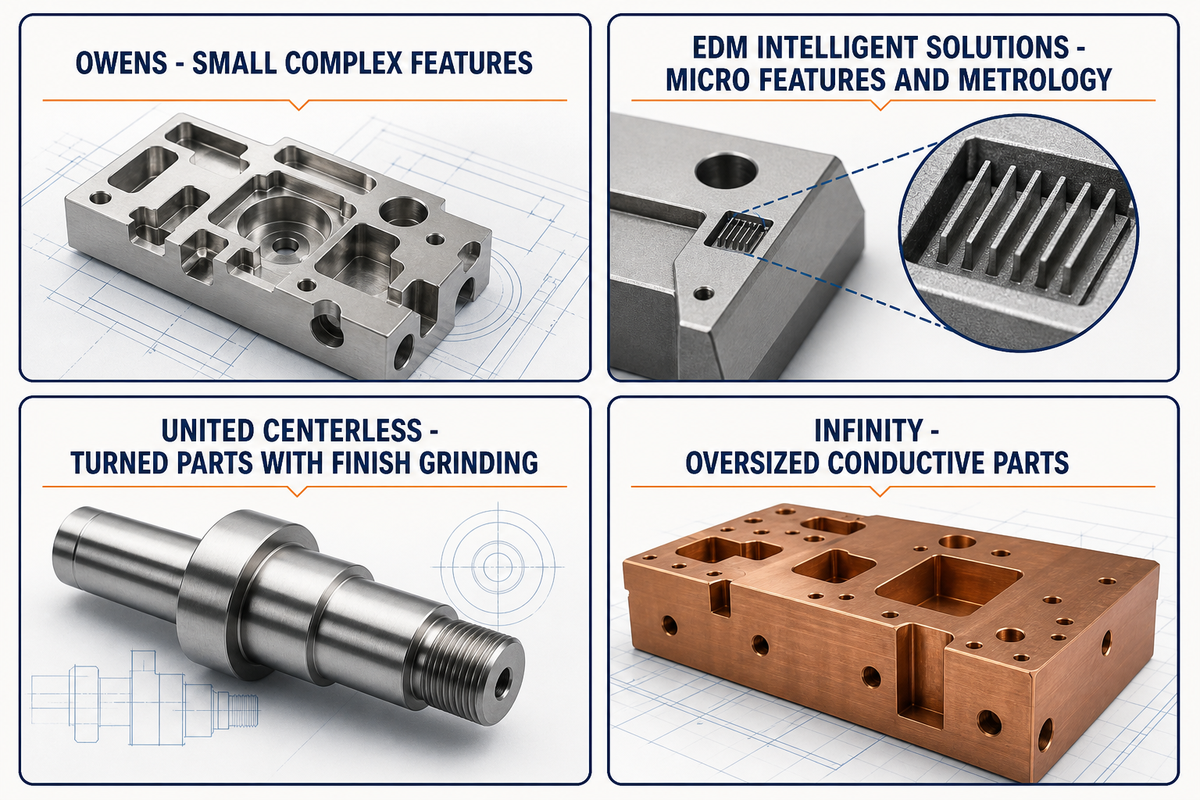
A usinagem CNC de precisão muitas vezes exige operações secundárias para dar acabamento a componentes fresados ou torneados. Algumas oficinas integram torneamento, retificação ou EDM e oferecem inspeção adequada a essas capacidades de usinagem. Elas produzem peças com geometrias desafiadoras e requisitos como superfícies de revolução lisas e acabadas e elementos geométricos internos estreitos. Algumas também processam peças grandes e eletricamente condutoras.
6. Owens Industries: melhor para elementos geométricos metálicos pequenos e complexos que combinam usinagem de cinco eixos e EDM
Sede / base de fabricação: Oak Creek, Wisconsin, Estados Unidos · Fundada em: 1944 · Tipo: Oficina de usinagem de precisão por contrato
Site oficial: www.owensind.com
Principais serviços: Fresamento de cinco eixos, torneamento, eletroerosão a fio e por penetração · Evidências de inspeção / processo: Oficina com temperatura controlada e equipamentos CMM Zeiss
Sistemas da qualidade / histórico: ISO 9001:2015 e AS9100 (informações publicadas pela empresa)
A Owens Industries fabrica peças de precisão desde 1944 e opera em Oak Creek, Wisconsin. Entre os equipamentos divulgados estão máquinas Hermle de cinco eixos e equipamentos AgieCharmilles de eletroerosão a fio e por penetração, além de uma oficina com temperatura controlada e equipamentos CMM Zeiss. A medição por contato e óptica oferece à empresa várias formas de inspecionar elementos geométricos metálicos pequenos e complexos; a combinação de fresamento e EDM é relevante para componentes aeroespaciais e outros componentes exigentes, com geometrias que não podem ser usinadas inteiramente em uma única direção da ferramenta. Segundo a Owens, seu foco principal são componentes pequenos e complexos. Portanto, uma peça estrutural grande exige uma comparação de capacidades diferente, mesmo que os dois desenhos tenham tolerâncias estreitas.
7. EDM Intelligent Solutions: melhor para elementos geométricos microusinados que exigem EDM, retificação e metrologia 3D integrada
Sede / base de fabricação: Bartlett, Illinois, Estados Unidos · Fundada em: 1996 · Tipo: Fabricante por contrato e fornecedor de sistemas de metrologia 3D
Site oficial: www.edmdept.com
Principais serviços: Eletroerosão a fio e por penetração, microfresamento, retificação de precisão e ablação a laser · Evidências de inspeção / processo: Inspeção da primeira peça, em processo e final com metrologia 3D
Sistemas da qualidade / histórico: AS9100D e ISO 9001:2015 (informações publicadas pela empresa)
A EDM Intelligent Solutions está sediada em Bartlett, Illinois, e informa em seu perfil corporativo que foi fundada em 1996. A empresa presta serviços de fabricação por contrato e fornece sistemas de metrologia 3D; seus serviços publicados incluem eletroerosão a fio e por penetração, microfresamento, retificação de precisão e ablação a laser. Um exemplo oficial de montagem de cliente combina eletroerosão a fio, retificação e inspeção 3D. A oferta de inspeção abrange as etapas da primeira peça, em processo e final, com as certificações AS9100D e ISO 9001:2015 listadas pela empresa. Essa combinação é útil para elementos geométricos pequenos que exigem várias etapas de acabamento e medição, mas a própria rota de EDM requer uma peça eletricamente condutora.
8. United Centerless Grinding & Thread Rolling: melhor para peças torneadas em máquinas tipo suíço que exigem retificação de acabamento ou roscas laminadas
Sede / base de fabricação: East Hartford, Connecticut, Estados Unidos · Fundada em: 1960 · Tipo: Fabricante de usinagem de precisão e retificação
Site oficial: www.unitedcenterlessgrinding.net
Principais serviços: Torneamento tipo suíço, retificação sem centros e laminação de roscas · Evidências de inspeção / processo: CMM Mitutoyo e inspeção óptica
Sistemas da qualidade / histórico: AS9100D e ISO 9001:2015 (informações publicadas pela empresa)
Fundada em 1960, a United Centerless Grinding & Thread Rolling opera em East Hartford, Connecticut. A empresa combina usinagem tipo suíço com retificação sem centros e laminação de roscas, permitindo que uma peça torneada avance para obter um diâmetro acabado ou uma geometria roscada dentro da mesma empresa de fabricação. Seus recursos de qualidade publicados incluem equipamentos CMM Mitutoyo e de inspeção óptica, além dos sistemas AS9100D e ISO 9001:2015 listados para trabalhos que exigem controle dimensional documentado. Essa combinação de processos é adequada a peças de revolução; carcaças prismáticas grandes ou estruturas de chapas não obtêm o mesmo benefício de sua especialização principal em retificação e torneamento.
9. Infinity EDM & Machining: melhor para peças condutoras de grandes dimensões que exigem EDM e retificação de superfície
Sede / base de fabricação: Jackson, Wisconsin, Estados Unidos · Fundada em: 1998 · Tipo: Fabricante contratado de EDM e CNC
Site oficial: www.infinityedm.com
Principais serviços: Eletroerosão a fio e por penetração, furação, retificação, fresamento e torneamento · Inspeção / evidências de processo: CMM Zeiss Contura e sala de metrologia com temperatura controlada
Sistemas de qualidade / histórico: A Infinity informa a certificação ISO 9001:2015
A Infinity EDM & Machining foi fundada em 1998 e opera em uma unidade fabril de 30.600 pés quadrados, construída especificamente para essa finalidade, em Jackson, Wisconsin. Segundo a página de capacidades da empresa, uma ponte rolante de 10 toneladas permite movimentar peças grandes, e a oficina de usinagem combina eletroerosão a fio e por penetração, furação, retificação de superfície, fresamento CNC e torneamento. Uma CMM Zeiss Contura em uma sala de metrologia com temperatura controlada oferece uma opção de inspeção para trabalhos cujos requisitos de movimentação e medição poderiam, de outra forma, gerar problemas distintos de subcontratação. Por isso, a Infinity é uma opção a considerar para peças condutoras de grandes dimensões com elementos geométricos feitos por EDM, enquanto materiais não condutores estão fora dos limites físicos do processo de EDM.
Fabricantes de torneamento tipo suíço e produção recorrente
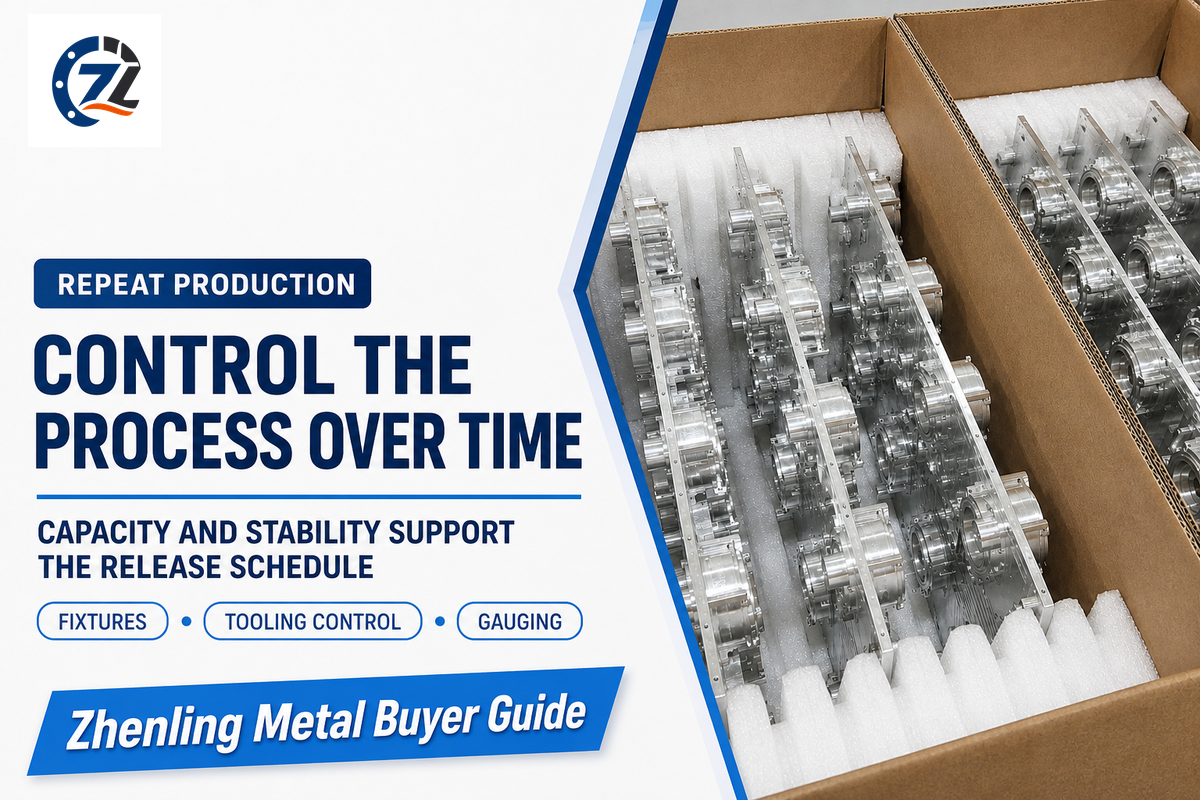
Na produção recorrente, o cliente passa a dar atenção a dispositivos de fixação, automação, controle do ferramental e medição ao longo do tempo. Lotes de grande volume exigem capacidade produtiva suficiente e controles estáveis de processo para cumprir o cronograma de liberação. Um lote pequeno pode permitir alguma flexibilidade nos processos. As oficinas de usinagem de precisão e os grupos de fabricação se concentram principalmente em peças torneadas; algumas também atendem à fabricação de dispositivos médicos ou a outros tipos de subconjuntos industriais.
10. Cox Manufacturing: ideal para peças pequenas torneadas em produção recorrente com controle da capacidade do processo
Sede / base de fabricação: San Antonio, Texas, Estados Unidos · Fundada em: 1956 · Tipo: Fabricante de componentes para produção de precisão
Site oficial: www.coxmanufacturing.com
Principais serviços: Torneamento CNC tipo suíço, usinagem de parafusos em máquinas multitarefas e torneamento e fresamento combinados · Inspeção / evidências de processo: Análise CPK, comparadores digitais e medição óptica
Sistemas de qualidade / histórico: A Cox publica informações sobre seu sistema de qualidade ISO 9001:2015
Fundada em 1956, a Cox Manufacturing produz componentes de precisão em sua unidade de San Antonio, Texas. Entre os processos publicados pela empresa estão torneamento CNC tipo suíço, usinagem de parafusos em máquinas multitarefas e operações combinadas de torneamento e fresamento. Sua produção inclui aço inoxidável, latão e outros materiais usináveis. A Cox descreve a análise CPK, os comparadores digitais e a medição óptica como parte de sua abordagem de qualidade, adequada a pedidos recorrentes de peças pequenas em que o comprador precisa de evidências do controle contínuo do processo e de uma primeira peça aceitável. A principal especialidade é o torneamento de produção; uma estrutura grande fresada exige outro tipo de máquina e não aproveitaria os mesmos pontos fortes de fabricação.
11. Precipart: ideal para microcomponentes médicos que combinam torneamento tipo suíço e engenharia da qualidade
Sede / base de fabricação: Lyss, Suíça; Farmingdale, Nova York, Estados Unidos (principais operações) · Fundada em: 1950 · Tipo: Fabricante de componentes personalizados de precisão
Site oficial: www.precipart.com
Principais serviços: Torneamento tipo suíço, fresamento multieixos, engrenagens e montagens mecânicas · Inspeção / evidências de processo: PPAP, SPC e análise do sistema de medição
Sistemas de qualidade / histórico: ISO 9001, ISO 13485 e AS9100 informadas para as operações nos Estados Unidos e na Suíça (informações publicadas pela empresa)
A história da Precipart começou em 1950. A empresa tem operações importantes em Lyss, na Suíça, e Farmingdale, em Nova York, e oferece torneamento tipo suíço, fresamento multieixos, engrenagens e montagens mecânicas. Seu site descreve pequenos componentes personalizados para aplicações médicas e outras aplicações de precisão, com suporte de PPAP, controle estatístico de processo e análise do sistema de medição, e não apenas de equipamentos de inspeção. O anúncio da KKR de julho de 2026 identifica a Precipart como uma empresa fundadora da Allyntra, acrescentando um contexto atual de estrutura societária à trajetória consolidada de engenharia e produção da empresa. As certificações ISO 9001, ISO 13485 e AS9100 publicadas estão vinculadas a operações específicas; portanto, a unidade de produção efetiva determina qual escopo do sistema de qualidade acompanha o pedido.
12. Alco Manufacturing: ideal para produção escalável de componentes industriais torneados de precisão
Sede / base de fabricação: Elyria, Ohio, Estados Unidos · Fundada em: 1971 · Tipo: Fabricante de peças usinadas de precisão
Site oficial: www.alco.com
Principais serviços: Usinagem tipo suíço, usinagem de parafusos em máquinas multitarefas e usinagem CNC · Inspeção / evidências de processo: Mais de 600 máquinas listadas em sua rede de fabricação
Sistemas de qualidade / histórico: Registro ISO 9001 declarado para unidades de fabricação (informações publicadas pela empresa)
A Alco Manufacturing foi fundada em 1971 e tem sede em Elyria, Ohio. Segundo as informações sobre seus equipamentos, o grupo conta com mais de 600 máquinas, incluindo 398 máquinas multitarefas para usinagem de parafusos, além de recursos de usinagem tipo suíço e outros processos CNC. Essa combinação de equipamentos torna a Alco uma opção relevante para a produção escalável de componentes industriais torneados. Seu site informa registro ISO 9001 para unidades de fabricação. A alocação por unidade é uma limitação prática: a lista completa de processos do grupo está distribuída entre várias instalações, então não se deve presumir que a combinação de máquinas de uma unidade corresponda à de toda a rede.
13. McCormick Industries: ideal para peças pequenas e complexas tipo suíço que exigem usinagem multieixos e inspeção óptica
Sede / base de fabricação: Appleton, Wisconsin, Estados Unidos · Fundada em: 1996 · Tipo: Fabricante contratado de precisão especializado em torneamento tipo suíço
Site oficial: mccormickind.com
Principais serviços: Torneamento tipo suíço e usinagem multieixos · Inspeção / evidências de processo: CMM MiSTAR 555 e medição óptica Keyence
Sistemas de qualidade / histórico: ISO 9001:2015 consta no site da empresa; o certificado publicado abrangia o período encerrado em maio de 2026 (informações publicadas pela empresa)
A McCormick Industries atua em Appleton, Wisconsin, desde 1996, com fabricação contratada de precisão por torneamento tipo suíço como foco principal. A empresa descreve usinagem multieixos e furação no eixo B, permitindo que peças pequenas torneadas incluam elementos geométricos inclinados ou fora do centro, que exigiriam movimentação adicional de outra forma. Os recursos de inspeção listados incluem uma CMM MiSTAR 555, medição óptica Keyence e inspeção de primeira peça, fornecendo um contexto concreto de medição para componentes médicos, aeroespaciais e industriais. A produção de peças pequenas por torneamento tipo suíço é sua principal especialidade; por isso, o diferencial do processo é menos relevante para uma placa ou carcaça grande que exige principalmente fresamento.
14. Laubscher: ideal para peças torneadas de precisão em alto volume com controle de medição documentado
Sede / base de fabricação: Täuffelen, Suíça · Fundada em: 1846 · Tipo: Fabricante de peças torneadas de precisão
Site oficial: laubscher.swiss
Principais serviços: Torneamento de precisão e usinagem secundária · Inspeção / evidências de processo: Relatórios de primeira peça EMPB/PPAP e medição 3D
Sistemas de qualidade / histórico: ISO 9001, ISO 13485 e ISO 14001 (informações publicadas pela empresa)
A história da Laubscher remonta a 1846. A empresa fabrica peças torneadas de precisão em Täuffelen, na Suíça. Seu site descreve uma base de produção com cerca de 500 máquinas e uma produção anual de aproximadamente 200 milhões de peças, destinadas, entre outras, a aplicações médicas e industriais. Relatórios de primeira peça EMPB/PPAP, medição 3D e um inventário de aproximadamente 26.000 instrumentos de medição sob controle de calibração tornam tangível o sistema de qualidade para compradores que planejam pedidos recorrentes. O torneamento de produção é a principal oferta da empresa, então sua escala é mais útil quando a geometria e o cronograma de compras justificam uma rota de fabricação seriada já estabelecida.
15. NN Inc.: ideal para componentes de precisão recorrentes em uma rede multinacional de fabricação
Sede / base de fabricação: Charlotte, Carolina do Norte, Estados Unidos · Fundada em: 1980 · Tipo: Fabricante de componentes e montagens de precisão projetados pelo cliente
Site oficial: www.nninc.com
Principais serviços: Torneamento tipo suíço, fresamento, retificação e eletroerosão a fio · Inspeção / evidências de processo: Scanners ópticos, medição de batimento, perfilometria de superfície e CMM
Sistemas de qualidade / histórico: IATF 16949 informada para unidades em Kentwood; ISO 13485 para unidades médicas identificadas (informações publicadas pela empresa)
Fundada em 1980 e com sede em Charlotte, Carolina do Norte, a NN Inc. fabrica componentes projetados pelo cliente em unidades na América do Norte, América do Sul, Europa e China. Os documentos atuais da empresa descrevem a produção recorrente de componentes industriais e automotivos, enquanto suas páginas de usinagem médica listam torneamento tipo suíço, fresamento de três e cinco eixos, eletroerosão a fio e diversos processos de retificação. Os recursos de metrologia publicados incluem scanners ópticos, medição de batimento, perfilometria de superfície e inspeção por CMM. Isso permite que os compradores discutam o método de medição adequado ao elemento geométrico em questão, em vez de se apoiarem em uma alegação genérica de precisão. As capacidades e certificações variam conforme a unidade, incluindo IATF 16949 em unidades identificadas de Kentwood e ISO 13485 em operações médicas especificadas.
Especialistas em fabricação aeroespacial e de semicondutores
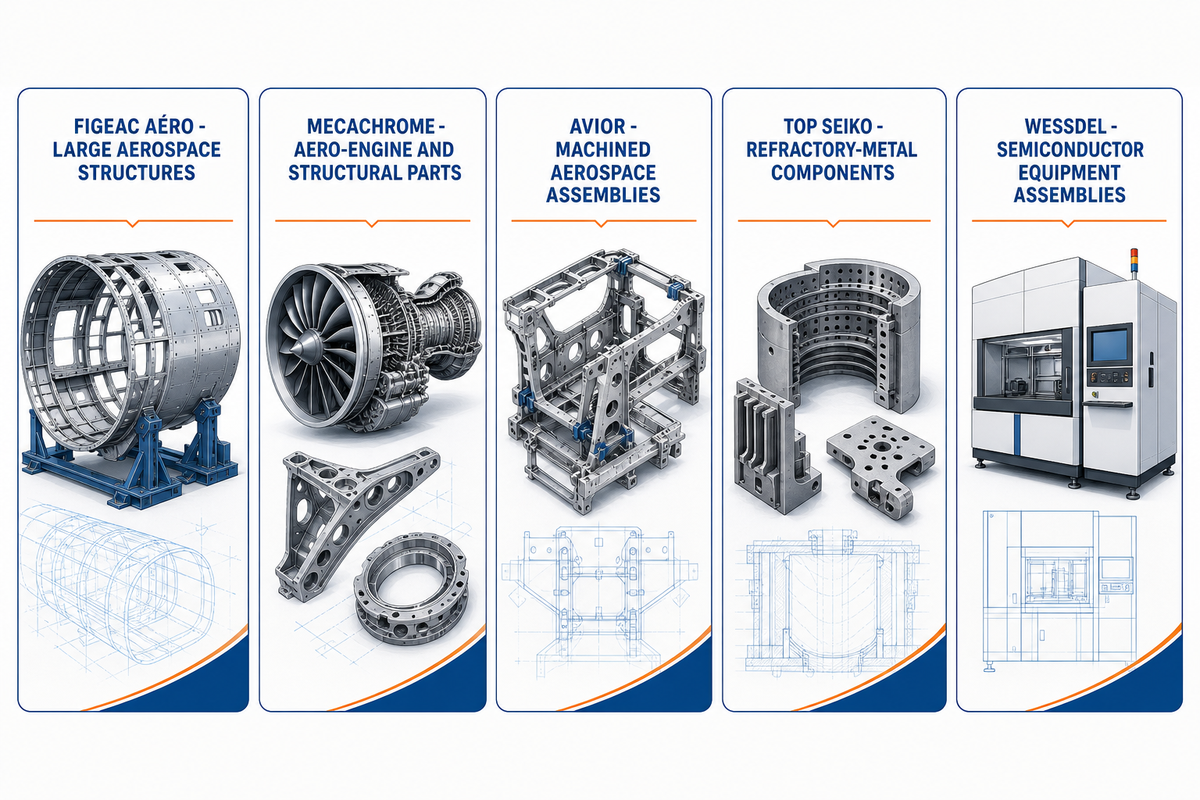
Os serviços de fabricação especializados por setor podem incluir a montagem de estruturas mecânicas ou dispositivos com componentes de motor, peças de metais refratários para aplicações aeroespaciais e de defesa ou equipamentos. Para equipamentos de semicondutores e outros dispositivos elétricos, especifique os materiais necessários em vez de presumir um nível de pureza superior. Em geral, aplicações de alto desempenho exigem inspeção rigorosa e controle dos processos usados na fabricação dos dispositivos. Uma grande variedade de materiais listados para determinada aplicação tem pouco valor se o fornecedor não for capaz de usinar a liga metálica e incorporar o elemento geométrico necessário à aplicação.
16. Figeac Aéro: ideal para grandes componentes estruturais aeroespaciais com industrialização e controle de primeira peça
Sede / base de fabricação: Figeac, França · Fundada em: 1989 · Tipo: Fabricante de componentes aeroespaciais
Site oficial: www.figeac-aero.com
Principais serviços: Usinagem de metais em três, quatro e cinco eixos e montagens · Inspeção / evidências de processo: Processo de inspeção da primeira peça e inspeção dimensional/3D
Sistemas de qualidade / histórico: Sistemas de qualidade ISO 9001 e EN 9100; processos especiais variam conforme a unidade (informações publicadas pela empresa)
A Figeac Aéro foi fundada em 1989 e tem sede em Figeac, na França. O grupo usina ligas leves e metais duros em equipamentos de três, quatro e cinco eixos, com foco em componentes estruturais e montagens para o setor aeroespacial. Segundo as informações operacionais publicadas, a unidade de Wichita combina usinagem de grande porte em cinco eixos com acabamento e montagem, enquanto a abordagem de qualidade do grupo inclui inspeção da primeira peça e inspeção dimensional ou 3D. Grandes programas aeroespaciais predominam nesse modelo de fabricação; por isso, a empresa é especialmente indicada para um pacote de componentes estruturais com uma rota de industrialização, em vez de uma demanda genérica para uma peça única.
17. Mecachrome: ideal para componentes de motores aeroespaciais e estruturas complexas
Sede / base de fabricação: Blagnac, França · Fundada em: 1937 · Tipo: Fabricante de componentes mecânicos de precisão
Site oficial: www.mecachrome.com
Principais serviços: Usinagem de três, quatro e cinco eixos, torneamento e retificação · Inspeção / evidências de processo: Mais de 400 máquinas listadas para suas operações de usinagem
Sistemas de qualidade / histórico: Histórico publicado de certificações de qualidade e processos especiais específico por unidade (informações publicadas pela empresa)
A história da Mecachrome remonta a 1937. A empresa tem sede em Blagnac, na França. Suas informações sobre usinagem listam mais de 400 máquinas para processos de três, quatro e cinco eixos, torneamento e retificação, voltados a componentes mecânicos complexos, e não à venda de máquinas-ferramenta. A Focus Factory de Sablé-sur-Sarthe é um exemplo específico de produção de pás de turbina, o que torna a Mecachrome relevante para compradores de motores aeroespaciais que buscam uma rota de fabricação de componentes já estabelecida. Os processos e as aprovações são atribuídos por unidade; portanto, a experiência aeroespacial do grupo não significa que todas as unidades ofereçam a mesma capacidade para peças de motores.
18. Avior Integrated Products: ideal para montagens usinadas aeroespaciais com produção automatizada em cinco eixos
Sede / base de fabricação: Laval, Quebec, Canadá · Fundada em: 2002 · Tipo: Fabricante de componentes e montagens aeroespaciais
Site oficial: www.avior.ca
Principais serviços: Usinagem em cinco eixos, fabricação, processos especiais e montagem · Inspeção / evidências de processo: Células robóticas de usinagem em cinco eixos e inspeção por CMM em Montreal
Sistemas de qualidade / histórico: Certificação AS9100 descrita para várias unidades (informações publicadas pela empresa)
A Avior Integrated Products foi fundada em 2002 e tem sede em Laval, Quebec. O centro de tecnologia de automação da empresa em Montreal oferece usinagem robótica em cinco eixos e inspeção por CMM, enquanto as demais operações atendem à fabricação de componentes e montagens aeroespaciais. Segundo a Avior, a usinagem se integra à fabricação, aos processos especiais e à montagem sob a certificação AS9100 descrita para suas unidades operacionais. Isso torna a empresa relevante quando o escopo de fabricação abrange mais do que um detalhe usinado isolado. As capacidades e aprovações para processos especiais variam entre as unidades; por isso, é melhor comparar o grupo considerando a unidade e o pacote de montagem.
19. Top Seiko: ideal para componentes de metais refratários de precisão destinados a equipamentos exigentes
Sede / base de fabricação: Nagahama, Shiga, Japão · Fundada em: 2001 · Tipo: Fabricante de componentes personalizados de materiais avançados
Site oficial: top-seiko.com
Principais serviços: Usinagem em cinco eixos, microusinagem e usinagem de furos profundos; união por difusão · Inspeção / evidências de processo: Mais de 30 instrumentos de inspeção e ambiente controlado para usinagem de precisão
Sistemas de qualidade / histórico: O histórico da empresa registra a primeira certificação ISO 9001 em 2006 (informações publicadas pela empresa)
A Top Seiko foi fundada em 2001 em Nagahama, Shiga, no Japão, e é especializada em componentes personalizados feitos de materiais de difícil usinagem. Segundo seu site, a oferta inclui tungstênio e molibdênio, além de cerâmicas, usinagem em cinco eixos, elementos geométricos em miniatura, usinagem de furos profundos e união por difusão. A empresa informa que dispõe de mais de 30 instrumentos de inspeção e mantém um ambiente controlado para usinagem de precisão; seu histórico registra a primeira certificação ISO 9001 em 2006. Metais refratários e cerâmicas definem essa especialidade, então a vantagem para o comprador está na dificuldade do material e do processo, e não na produção rotineira de alumínio ou latão.
20. WessDel: ideal para componentes de equipamentos de semicondutores e montagens metálicas especializadas
Sede / base de fabricação: San Jose, Califórnia, Estados Unidos · Fundada em: 1974 · Tipo: Fabricante de usinagem de precisão e montagens
Site oficial: wessdel.com
Principais serviços: Usinagem em quatro e cinco eixos, EDM, conformação e brasagem · Inspeção / evidências de processo: Relatórios de inspeção da primeira peça e rastreabilidade de material e lote
Sistemas de qualidade / histórico: Registro AS9100D que inclui os requisitos da ISO 9001:2015 (informações publicadas pela empresa)
A WessDel atua em San Jose, Califórnia, desde 1974, em uma unidade fabril de 24.000 pés quadrados, conforme divulgado, que atende aplicações de semicondutores e outros equipamentos exigentes. Seus processos incluem usinagem em quatro e cinco eixos, EDM, conformação e brasagem. Entre as capacidades diferenciadas descritas em seu site estão a usinagem e a união de berílio e AlBeMet. Relatórios de inspeção da primeira peça e rastreabilidade de material ou lote dão suporte à fabricação de componentes e montagens sob seu registro AS9100D, que inclui os requisitos da ISO 9001:2015. Projetos com materiais especiais são o principal motivo para considerar a WessDel; um pedido de usinagem de peças comuns não necessariamente se beneficiaria da mesma especialização de processo.
Como escolher um fabricante de usinagem de precisão
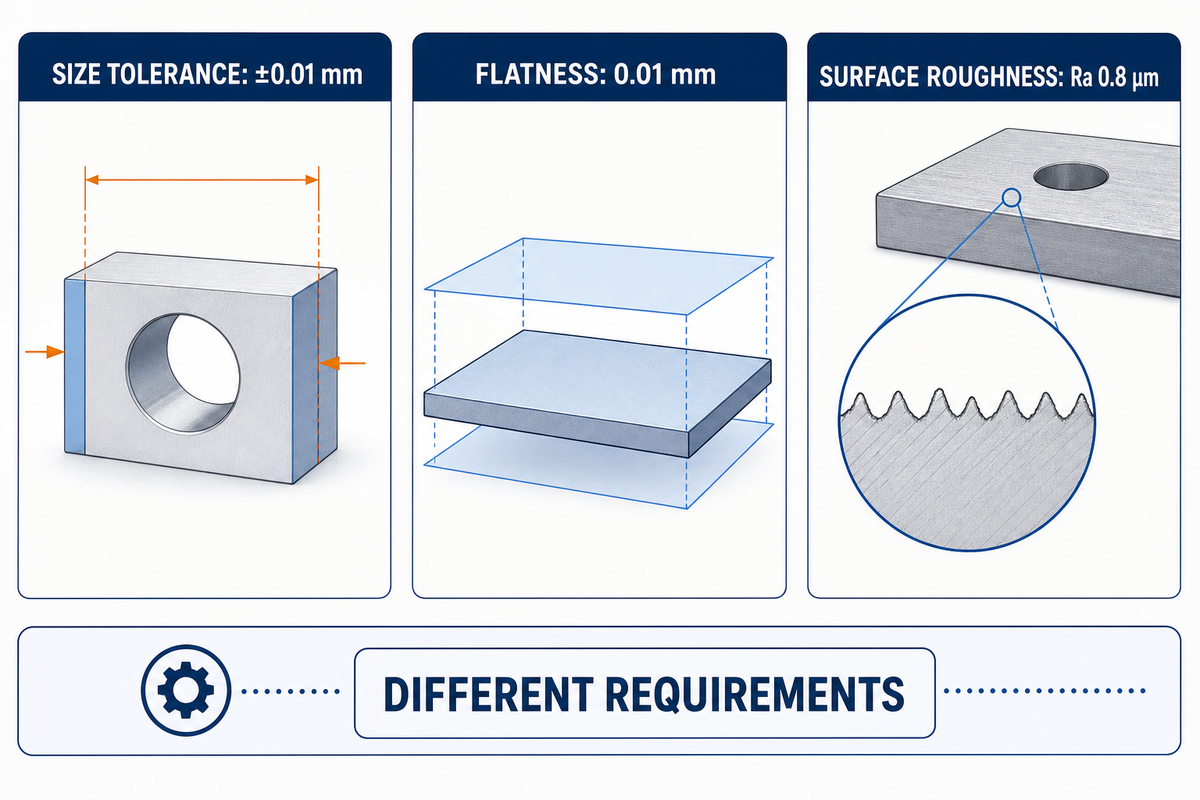
Uma lista inicial de fornecedores deve partir dos elementos geométricos acabados e retroceder pela rota de fabricação, pelo sistema de medição e pela quantidade de produção. A especificação do eixo-árvore, a marca da máquina ou a tolerância mínima anunciada fornecem pouca informação. Os oito requisitos a seguir ajudam profissionais de compras e engenharia a avaliar as propostas dos fornecedores.
1. Identifique os elementos geométricos críticos e defina o sistema de referências
Comece pelas dimensões críticas de elementos geométricos funcionais, como colos de rolamento, furos de vedação, sedes de válvula, faces de posicionamento e furos para pinos-guia. Folgas em elementos que não afetam a função não devem exigir a mesma precisão que as dos elementos que a afetam. Aplicar ±0,01 mm ao desenho inteiro pode acrescentar processos de acabamento e inspeção sem contribuir para o desempenho da montagem. A ferramenta de comparação de tolerâncias pode ajudar a comparar tolerâncias gerais com elementos explicitamente controlados que talvez exijam processos especiais.
Defina as referências primária, secundária e terciária e, em seguida, discuta a precisão alcançável. Os alvos de referência são usados para posicionar uma superfície quando não é possível localizá-la repetidamente como um plano inteiro. Quais elementos geométricos críticos serão usinados na mesma fixação? Como manter a orientação relativa entre elementos interligados afetados pela usinagem depois de transferir a peça para outra fixação de máquina? O alinhamento depende tanto da dimensão medida quanto da posição relativa desse elemento em relação aos demais. Tolerâncias mais apertadas apenas na dimensão medida não definem o alinhamento posicional.
2. Diferencie tamanho, geometria e textura superficial
Uma tolerância dimensional de ±0,01 mm, uma planicidade de 0,01 mm e uma rugosidade superficial de Ra 0,8 μm descrevem requisitos diferentes. Posição, perfil, perpendicularidade, paralelismo, batimento, batimento total e cilindricidade não podem ser substituídos por uma única dimensão linear com tolerância mais ou menos. Escolha o controle geométrico que represente a vedação, o movimento, o ajuste do rolamento ou o alinhamento na montagem. A estrutura de dimensionamento e toleranciamento ASME Y14.5 fornece a linguagem do desenho; a edição aplicável deve estar indicada explicitamente no desenho.
Uma ampla seleção de máquinas para fabricação de metais não indica que um fornecedor consiga usinar sua peça com precisão. Algumas máquinas de corte a laser ou a plasma podem produzir um blank da peça, enquanto uma router CNC é adequada a determinados materiais e geometrias. A forma de carregar ou fixar uma peça pode afetar sua precisão final e o acabamento superficial. Uma especificação de posicionamento da máquina de ±0,003 mm não comprova que todos os elementos acabados atenderão a ±0,003 mm. Os comprimentos nominais da sonda e da ferramenta, assim como o raio da aresta de corte, não bastam para comprovar a precisão da peça acabada; o desgaste da ferramenta, o comportamento do material, a deflexão do dispositivo de fixação, o aquecimento da máquina, a sondagem e a medição também afetam o resultado. Solicite evidências de precisão que demonstrem que os processos de produção e inspeção são adequados para fabricar e avaliar elementos comparáveis dentro das especificações.
3. Escolha o processo conforme a geometria e a condição final
A usinagem CNC avançada deve ser avaliada pelas operações que ela altera. A usinagem em cinco eixos pode reduzir as fixações, preservar as relações entre elementos geométricos inclinados e melhorar o acesso da ferramenta de corte. Um número maior de eixos, por si só, não comprova maior precisão. Um eixo pode exigir torneamento e retificação cilíndrica; uma placa plana pode ser mais adequada ao fresamento em três eixos seguido de retificação de superfície. O escopo de serviços de usinagem em cinco eixos da Zhenling é um ponto de partida para discutir a geometria, enquanto o posicionamento indexado e o movimento simultâneo devem ser tratados como questões distintas.
Para diâmetros com tolerâncias apertadas, ajustes de rolamentos e superfícies de aço lisas ou endurecidas, qual é o processo final de retificação: cilíndrica, de superfície, sem centros ou de coordenadas, quando aplicável? O elemento final é usinado ou retificado? A EDM, a fio ou por penetração, pode cortar ranhuras estreitas em metais duros condutores, mas a viabilidade depende da forma e da geometria da peça e da integridade da superfície cortada. A velocidade de corte e o acesso da ferramenta também afetam o corte por EDM. Quais métodos serão usados para remover a camada refundida, caso a aplicação exija sua remoção? Essas informações devem constar do plano de processo e do orçamento.
4. Compatibilize a metrologia e o controle de temperatura com o elemento geométrico
Uma CMM pode ajudar nas inspeções, mas declarar que se possui uma CMM não basta para elaborar um plano de inspeção. Vários elementos de uma peça podem exigir diferentes medições para validar sua aceitação. A medição dos elementos pode envolver micrômetro, medidor de furos ou pneumático, medidor de altura, medição óptica, calibradores de rosca, medidor de circularidade, rugosímetro ou outros meios para medir o perfil real. A medição de batimento fino, circularidade e cilindricidade exige uma estratégia adequada, com a peça apoiada e posicionada de forma a representar o sistema de referências especificado.
A resolução do instrumento, a calibração e a incerteza de medição são importantes quando a tolerância é apertada. Para um requisito dimensional de ±0,005 mm, um sistema de medição cuja incerteza seja grande em relação ao desvio permitido deixa pouca margem para a decisão. Defina a regra de decisão para aceitação e solicite estudos de repetibilidade e reprodutibilidade do sistema de medição quando forem relevantes para a produção recorrente. A temperatura da peça, a expansão térmica do material e o tempo de estabilização também devem constar do plano; o trabalho do NIST sobre medição dimensional fora da temperatura de referência explica por que a incerteza de temperatura contribui para a incerteza dimensional.
5. Especifique a condição do material e os controles de distorção
Apenas o grau do material pode deixar a oficina de usinagem em dúvida sobre a rota de fabricação. Titânio, aço inoxidável, náilon e Delrin exigem considerações diferentes de corte, fixação da peça e estabilidade dimensional; esta lista de fornecedores com foco em metais não atribui todos os materiais a cada fornecedor. Para o aço 4140, informe a condição de tratamento térmico e a dureza fornecida ou exigida; para o alumínio, identifique a liga, a têmpera e a forma do material em estoque, incluindo distinções como T6 e T651 quando forem relevantes. A tabela de graus de materiais entre normas pode ajudar a discutir diferenças entre designações, mas uma equivalência aparente entre graus não substitui a condição ou o certificado do material exigido.
Há questões específicas relacionadas a paredes finas, elementos geométricos longos e esbeltos e superfícies grandes e planas. Entre elas estão o corte, a fixação e as tensões residuais. Pergunte sobre a sequência de desbaste, o alívio intermediário de tensões quando necessário, a fixação e o acabamento. Muitas vezes, os dispositivos de fixação restringem completamente os elementos geométricos, mas podem ocorrer movimentos depois que essas restrições são liberadas. Informe se as dimensões críticas para aceitação devem ser verificadas com a peça livre do dispositivo de fixação e após o tratamento térmico ou o acabamento final (anodização, revestimento metálico etc.).
6. Diferencie a aceitação da primeira peça das evidências de produção recorrente
Defina o pacote da primeira peça antes de fazer o pedido: revisão do desenho, dimensões identificadas por balões, relatório dimensional, resultados da CMM quando apropriado, certificados do material e dos processos e aprovação antes da liberação do lote. A verificação da primeira peça, um relatório dimensional limitado e uma inspeção completa da primeira peça são entregáveis diferentes. As opções de inspeção publicadas pela Protolabs ilustram essa diferença com clareza, que também se aplica quando o pedido é feito diretamente a uma oficina de usinagem tradicional.
O controle e a repetibilidade do processo têm focos diferentes em lotes de protótipos e de produção. Em geral, avalia-se a conformidade de um pequeno número de peças com o desenho; no entanto, de três a cinco peças não bastam para estabelecer um valor de Cpk confiável para um processo estável. Para lotes de produção, defina as expectativas para o CEP e os estudos de capacidade com um conjunto de dados adequado, além dos planos de amostragem, da manutenção dos dispositivos de fixação e do controle de troca de ferramentas. Em pedidos recorrentes nos setores de fabricação industrial e automotivo, o controle do processo (por exemplo, dispositivos de fixação, ferramental e sistema de carregamento) pode ser mais importante do que o prazo inicial do protótipo.
7. Identifique os responsáveis pelos processos e a unidade fabril certificada
Identifique os processos executados internamente na fábrica do próprio fabricante e os realizados por unidades fabris parceiras aprovadas. A questão não é necessariamente terceirizar processos, mas definir quem controla e verifica o trabalho terceirizado. Um fornecedor com serviços integrados deve incluir esses serviços em um orçamento completo e esclarecer as responsabilidades perante o cliente.
Para certificações ISO e aprovações específicas do setor, confira se o certificado corresponde à entidade legal, ao endereço da unidade fabril, à norma, ao escopo, ao número do certificado e às datas de validade. A ISO 9001 é uma norma geral de gestão da qualidade; a AS9100 trata dos sistemas de qualidade aeroespacial, a ISO 13485 dos sistemas de qualidade de dispositivos médicos e a IATF 16949 dos sistemas de qualidade automotiva. A acreditação Nadcap para processos especiais, um certificado do material, uma aprovação do cliente e um relatório de inspeção respondem a perguntas diferentes. Um não deve substituir o outro, e a certificação declarada por um grupo não deve ser automaticamente atribuída a todas as fábricas.
8. Compare o custo total por peça aceita
A taxa horária de usinagem informada no orçamento não mostra o custo total. O preço também é afetado pelo material bruto, pela programação, pela preparação, pelos dispositivos de fixação, pelas castanhas macias, pelas ferramentas de corte, pela retificação, pela eletroerosão, pelo acabamento, pelo tratamento térmico, pelo revestimento e pela inspeção. O trabalho da primeira peça, o risco de refugo, a embalagem e o frete também influenciam o preço. Compare os orçamentos considerando o mesmo nível de revisão do desenho. Quando a quantidade e os critérios de aceitação especificados na solicitação de orçamento são os mesmos, um preço unitário baixo que exclui a inspeção exigida não equivale a um preço que a inclui.
Para comparar custos, use a ferramenta de custo posto no destino para as peças aceitas. Ao preencher a ferramenta, considere os custos de entrega e aceitação das peças. Inclua também os prazos dos processos realizados fora da fábrica do fornecedor. Os prazos podem incluir a preparação dos relatórios e a aprovação da primeira peça. Inclua também o tempo de usinagem da peça na máquina CNC. Para pedidos recorrentes, analise separadamente a quantidade total liberada e o total anual. Um total anual elevado não significa que os pedidos recorrentes serão agrupados em um único lote de fabricação.
Prepare uma solicitação de orçamento baseada no desenho técnico
Envie o mesmo pacote controlado a cada fornecedor selecionado: um desenho técnico 2D legível, o modelo STEP ou outro modelo CAD acordado, o grau e a condição do material, a quantidade do pedido, a demanda recorrente prevista, as dimensões críticas, os requisitos de GD&T e o acabamento superficial exigido. Cada pacote deve incluir o formato de inspeção da primeira peça, os processos secundários e a condição final de inspeção. Se um desenho ou modelo for diferente dos demais, informe qual deles prevalece para que o orçamento não resolva silenciosamente a divergência de engenharia.
Antes de pedir as peças, é útil analisar o processo de usinagem quando a peça tiver vários elementos torneados, fresados e/ou retificados. O fornecedor deve descrever o processo e identificar onde as relações entre elementos geométricos críticos serão verificadas. Isso permite que o comprador avalie e compare as rotas de fabricação dos fornecedores antes de discutir o preço. Especifique separadamente a gravação e as marcações de identificação se afetarem uma superfície funcional. Separe os requisitos funcionais dos requisitos de acabamento estético para que o fornecedor possa propor alternativas que atendam aos critérios funcionais de aceitação.
As capacidades de torneamento da Zhenling para elementos geométricos rotacionais e as opções de fresamento para elementos geométricos prismáticos são pontos de partida complementares. Para uma peça que exige vários processos, envie à Zhenling seu desenho técnico e modelo STEP para uma análise da rota de fabricação, identificando os elementos geométricos críticos e os requisitos de inspeção. Assim, o orçamento poderá considerar a peça real, em vez de um pedido indefinido de precisão máxima.
Perguntas frequentes
Qual é o melhor fabricante de serviços de usinagem de precisão?
O melhor fabricante de usinagem de precisão depende da geometria da peça, da tolerância, de GD&T, do material, do volume de produção, dos requisitos de inspeção e dos processos secundários. A Protolabs atende à necessidade de protótipos rápidos, a Cox à de componentes torneados recorrentes e a Figeac Aéro à de grandes estruturas aeroespaciais. A Zhenling é uma opção para peças metálicas coordenadas com base em desenhos técnicos. Envie aos fabricantes selecionados a mesma revisão do desenho, condição do material e escopo de inspeção para comparar de forma justa as rotas propostas e os orçamentos. A primeira posição indicada pelo editor não estabelece uma classificação mundial de qualidade ou prazo de entrega.
Qual fabricante é melhor para peças com tolerâncias estreitas?
O melhor candidato não é necessariamente a empresa que oferece o menor valor de tolerância; os compradores devem verificar qual elemento geométrico, processo, método de inspeção e evidência de produção respaldam essa afirmação. A Owens combina usinagem de cinco eixos e eletroerosão, a United Centerless combina torneamento e retificação, e a EDM Intelligent Solutions integra microusinagem e metrologia 3D. Essas combinações de processos atendem a diferentes elementos geométricos; nenhuma estabelece uma tolerância universal para todos os materiais, dimensões ou volumes de produção. Compare o elemento geométrico orçado e o escopo de inspeção antes de interpretar os valores mínimos de tolerância publicados.
Qual fabricante de usinagem de precisão é melhor para peças de 5 eixos?
A melhor opção é um fabricante cujo processo de usinagem de cinco eixos e plano de inspeção correspondam à geometria, ao material e aos requisitos de referência da peça. A Owens, a Figeac Aéro e a Avior atendem a diferentes necessidades de peças pequenas, estruturas e montagens aeroespaciais. Compare a usinagem simultânea com o posicionamento indexado, o volume de trabalho útil, o acesso das ferramentas, o apalpamento e a estratégia de preparação. Pergunte como os elementos geométricos acabados serão medidos em relação às referências especificadas, em vez de escolher apenas pela marca da máquina. Um furo ou eixo simples pode se beneficiar mais do torneamento ou da retificação de acabamento.
As empresas chinesas de usinagem de precisão são confiáveis?
Algumas são, mas o país de origem, por si só, não é um critério suficiente para qualificar um fornecedor. Verifique a fábrica em questão, a responsabilidade pelos processos, a análise do desenho, a rastreabilidade do material e os registros de inspeção. Defina os critérios de aceitação da primeira peça e identifique as operações de acabamento externas antes de aprovar a produção recorrente.
Quanto custa a usinagem de precisão?
Não há um preço universal para usinagem de precisão, pois o custo depende do material, da geometria, da tolerância, das preparações, do acabamento, da inspeção e da quantidade. Requisitos mais rigorosos podem aumentar os custos de retificação, metrologia e risco de refugo. Compare o custo total das peças aceitas usando o mesmo desenho técnico e escopo de inspeção.
Qual é a diferença entre usinagem CNC e usinagem de precisão?
Usinagem CNC descreve o processo de fabricação, enquanto usinagem de precisão enfatiza o controle das dimensões, da geometria e dos requisitos de superfície, além da verificação segundo critérios de aceitação definidos. Portanto, dois trabalhos de usinagem CNC podem exigir controles de processo muito diferentes. A precisão deve ser definida com base no desenho técnico da peça acabada, não na especificação da máquina.
Escolha o fabricante considerando a peça acabada
Protótipos rápidos, peças complexas de cinco eixos, peças produzidas por torneamento tipo suíço, peças com superfícies de apoio retificadas e montagens para equipamentos semicondutores exigem fabricantes de peças de precisão diferentes. Para encontrar fornecedores de usinagem CNC para suas aplicações de usinagem e definir o escopo dos serviços necessários, considere o desenho técnico, os elementos geométricos críticos, a condição do material, a quantidade necessária e seus critérios de aceitação. Avalie se os fornecedores estão qualificados para executar os serviços necessários e crie uma lista priorizada. Para coordenar o trabalho com peças metálicas, consulte os serviços de usinagem CNC personalizada da Zhenling e prepare o mesmo pacote técnico para solicitar orçamentos comparáveis.
Referências e fontes
As fontes específicas de cada empresa usadas nas avaliações de fornecedores estão registradas ao lado de cada perfil no código-fonte HTML. As informações detalhadas sobre os fornecedores e as declarações sobre qualidade e processos podem ser atribuídas aos fabricantes citados. Também estão indicados os materiais técnicos mencionados neste guia.
- ASME, Y14.5, Dimensionamento e toleranciamento: requisitos geométricos e convenções de desenho técnico.
- NIST, Incertezas em medições dimensionais realizadas em temperaturas não padronizadas: incerteza de medição relacionada à temperatura.
Posts relacionados




Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


