Entre em contato com a Zhenling

Serviço de acabamento por oxidação negra em peças de aço usinadas sob medida
Adquira peças de aço usinadas com um escopo de acabamento por oxidação negra que possa ser analisado em uma única cotação. A Zhenling Metal relaciona o desenho técnico, a condição do material, o pós-tratamento, o plano de inspeção, os requisitos de embalagem e a responsabilidade pela entrega, sem transformar uma diretriz do setor em uma promessa de produção não verificada. As consultas sobre acabamento por oxidação negra devem informar o material, a norma aplicável, a condição de dureza, os requisitos de pós-tratamento, as superfícies críticas e a inspeção. Use a análise do desenho técnico para avaliar a sequência de operações e seus limites. Confirme separadamente os registros, as premissas de preço e o cronograma de cada pedido.
Acabamento por oxidação negra em peças de aço com dimensões críticas
Em geral, as pessoas acreditam que o revestimento de óxido negro serve apenas para impedir a ferrugem. A realidade é mais útil: a camada de conversão altera pouco as dimensões da superfície metálica, enquanto o óleo, a cera ou outro conservante aplicado posteriormente assume grande parte da proteção contra corrosão.
O encaixe pode estar correto, mas a proteção, inadequada
A oxidação negra sozinha pode não impedir a ferrugem em ambientes úmidos ou sujeitos à condensação. Isso representa um risco real para um eixo OEM endurecido a 39 HRC, uma interface de rolamento ou um componente de válvula, mesmo quando a espessura típica da camada é de 1–2 µm. Como a dureza, a exposição à corrosão e a análise dimensional tratam de questões diferentes, a Zhenling oferece uma análise do desenho técnico da peça usinada por CNC, baseada nas especificações e nas patentes disponíveis. Em vez de uma promessa genérica sobre o acabamento, a abordagem expõe a compensação envolvida e não afirma previamente que o processo é adequado à produção.
A camada de conversão e o selante atuam em conjunto
A MIL-DTL-13924F afirma que a camada de conversão negra, sozinha, oferece proteção limitada em condições levemente corrosivas. Suas classes e disposições de compra tornam o conservante, as condições de armazenamento e as evidências exigidas parte da definição do pedido.
Analise o ambiente de uso antes de especificar o acabamento
- Grau do material de base, resistência, dureza e tratamento térmico
- Dimensões críticas, ajustes, roscas e condição superficial
- Exposição à umidade, condensação, manuseio, armazenamento e transporte
- Aparência, reflexo, selagem, manutenção e método de aceitação
- Como comprovar a adequação à aplicação
Relacione os números ao modo de falha
Um eixo OEM endurecido, uma interface de rolamento ou um componente de válvula apresenta um risco real quando o limite de 39 HRC que exige tratamento contra fragilização e a espessura típica de 1–2 µm da camada são tratados como dados equivalentes. Isso ocorre porque a dureza determina a qualificação do processo, enquanto a espessura da camada orienta a análise dimensional; nenhum dos números comprova a vida útil contra corrosão.
Limite de engenharia: 39 HRC exige análise
Para peças de aço endurecidas superficialmente ou em toda a seção, com 39 HRC ou mais, a MIL-DTL-13924F exige tratamento contra fragilização por hidrogênio após a conversão para todas as classes. Não afirmamos que a oxidação negra esteja automaticamente livre de questões de qualificação relacionadas ao hidrogênio; o desenho técnico, a condição do material, a especificação aplicável e o responsável pelo processamento precisam estar alinhados antes da liberação.
ETAPA 01
Informe a dureza real ou o requisito de tratamento térmico, além do grau genérico do aço.
ETAPA 02
Identifique a revisão da norma aplicável e a classe do revestimento quando uma especificação militar determinar os requisitos.
ETAPA 03
Defina as evidências objetivas de qualidade exigidas, a amostragem e a documentação do lote.
| Condição de seleção | Adequação da oxidação negra | Questão que precisa ser resolvida |
|---|---|---|
| Ajustes ou roscas críticos | Frequentemente considerada porque a camada é fina e se integra à superfície do metal ferroso. | Quais dimensões são medidas antes e depois do acabamento, e que resíduos são aceitáveis? |
| Aparência escura e pouco refletiva | É possível obter um acabamento preto fosco ou uma superfície preta polida, mas a superfície inicial afeta fortemente o brilho e a textura. | A amostra de aceitação, a faixa de cor ou a sequência de preparação da superfície estão definidas? |
| Exposição leve em ambiente interno | Potencialmente adequado quando o revestimento complementar e o plano de manuseio e manutenção correspondem ao ambiente. | Quais conservantes, ensaios e períodos de armazenamento estão especificados no pedido? |
| Sal, condensação ou armazenamento prolongado sem proteção | Exige validação para a aplicação ou outro sistema de proteção. | A zincagem, a pintura, o revestimento em pó, o aço inoxidável ou outro sistema de revestimento atenderia melhor às condições de exposição? |
| Contato deslizante contínuo | Não é necessariamente uma camada permanente de proteção contra desgaste; o amaciamento inicial e a pressão de contato podem removê-la. | Quais são o tipo de contato, o lubrificante, a superfície em contato e o comportamento de desgaste aceitável? |
Materiais, opções de acabamento superficial e requisitos do desenho técnico
“Escurecer as peças” não é uma instrução de fabricação completa. Aço carbono, aço ligado, aço ferramenta, aço inoxidável e materiais não ferrosos não podem ser escurecidos pelo mesmo processo. Além disso, a reatividade superficial varia conforme a carepa, a usinagem, a retificação, o jateamento, a dureza e a composição da liga metálica.
Risco de incompatibilidade do material
O nome do grau do material não substitui os dados sobre sua condição
Um eixo OEM, uma sede de rolamento ou uma peça de válvula pode ser reprovada na inspeção se a condição endurecida a 39 HRC e a camada de conversão típica de 1–2 µm forem presumidas apenas pelo nome da liga metálica. Como o tratamento térmico, a usinagem CNC e a retificação alteram a reatividade superficial, a Zhenling oferece uma análise precisa do desenho técnico, fundamentada nas especificações e nas patentes disponíveis. Em vez de se limitar a um pedido de cor, a abordagem expõe a compensação envolvida e não afirma que um único processo serve para todos os materiais de produção.
Escopo principal da análise
Aço carbono e aço ligado
Esses materiais ferrosos são o ponto de partida da análise do tratamento por oxidação negra. Informe o grau exato do material, sua condição e sua dureza, pois a mesma liga metálica pode reagir de modo diferente após tratamento térmico, preparação abrasiva ou retificação final.
- Grau do material e especificação aplicável
- Dureza, requisito de resistência à tração e condição do tratamento térmico
- Carepa, ferrugem, marcas de aquecimento e operações superficiais anteriores
Sequência de operações específica
Aço inoxidável e graus resistentes à corrosão
O aço inoxidável pode receber um acabamento preto, mas não por meio de um único processo universal de oxidação negra a quente. É preciso confirmar o grau do material, sua condição, a ativação, a família do processo e os critérios de aceitação; os requisitos atuais da MIL-DTL-13924F também distinguem uma sequência de operações de Classe 4 para aços resistentes à corrosão da série AISI 300.
- Confirme se o requisito é uma camada de conversão de óxido negro ou outra tecnologia de acabamento superficial preto.
- Avalie os riscos de resíduos escuros, desprendimento por atrito e descamação nas bordas em relação ao processo escolhido.
- Não presuma que o processo químico seja isento de cromo sem comprovação no registro do processo utilizado.
Sensível à condição do material
Peças ferrosas fundidas, sinterizadas, conformadas e altamente reativas
A área superficial, a porosidade e a reatividade podem alterar a formação do óxido e a absorção do selante. A literatura histórica sobre o processo relata que superfícies altamente reativas podem escurecer rapidamente, mas apresentar resíduos de fuligem ou baixa aderência quando a reação não é controlada.
- Identifique os requisitos de porosidade, impregnação e limpeza.
- Especifique um ensaio de limpeza com pano, um limite visual ou um critério para resíduos.
- Esclareça a remoção de óleo ou cera das características geométricas que devem permanecer limpas.
Exige composição química diferente
Alumínio, cobre e ligas metálicas à base de níquel
Esses materiais não devem seguir um processo de oxidação negra para metais ferrosos que não esteja qualificado para os materiais de base, as famílias de processos e os critérios especificados. Quando a aparência preta for obrigatória, o desenho técnico deve indicar um tratamento de conversão, anodização, deposição metálica, pintura ou outro revestimento adequado ao material de base, com seus próprios requisitos de aceitação aplicáveis.
- Evite usar o termo “oxidação negra” apenas como sinônimo de cor preta.
- Separe a aparência decorativa dos requisitos de corrosão, desgaste e propriedades elétricas.
- Solicite evidências referentes à combinação exata de material de base e processo.
Dados e especificações para a solicitação de cotação
Campo da solicitação de cotação
Por que o responsável pelo acabamento precisa dessa informação
Informação necessária para decidir
Definição controlada do produto
Evita que a cotação e a inspeção usem revisões diferentes.
Desenho técnico bidimensional, modelo tridimensional, revisão e áreas marcadas para acabamento.
Condição do material
A composição química e a reatividade do material de base afetam o processo de escurecimento.
Grau do material, especificação do material, requisito de certificado, dureza e tratamento térmico.
Geometria crítica
A camada é fina, mas a limpeza, o selante e o manuseio ainda podem afetar características geométricas funcionais.
Ajustes, roscas, furos, faces de vedação, mascaramento e pontos de medição.
Superfície inicial
O acabamento do material de base influencia a cor, o brilho, a cobertura e o risco de defeitos.
Rugosidade, condição após usinagem/retificação, carepa, marcas de aquecimento, jateamento e áreas com requisitos estéticos.
Sequência de operações de acabamento
A oxidação negra a quente, a oxidação negra a temperatura intermediária e o processo de oxidação negra a frio não são automaticamente equivalentes.
Norma aplicável, classe, restrições do processo, requisito de ausência de cromo e alternativas aprovadas.
Pós-tratamento
Óleo, cera ou outro selante especificado altera o manuseio e o comportamento diante da corrosão.
Requisito de produto ou desempenho, secura, resíduos, compatibilidade e restrições de remoção.
Evidências de aceitação
“Bom acabamento” não é um critério de inspeção reproduzível.
Amostra de aparência, limite de desprendimento por atrito, dimensões, ensaio de corrosão, amostragem, certificado e identificação do lote.
Processo de revestimento por oxidação negra e controles de qualidade
Um acabamento estável por oxidação negra começa antes do banho químico e só termina após a selagem, a inspeção e a embalagem. O processo produz um acabamento superficial quando a solução forma uma camada de óxido negro na superfície do metal. Porém, a limpeza, a condição do banho, o enxágue, a reatividade do material de base e o conservante final determinam se o resultado será uniforme e adequado ao manuseio.
Risco de falha no processo
Controle as condições de entrada antes de diagnosticar a superfície escura
Um revestimento irregular em um eixo de produção, componente de rolamento ou conjunto OEM pode falhar porque a limpeza, a ativação, os sedimentos, o enxágue e o selante estão interligados. Para uma peça endurecida a 39 HRC e considerando uma camada típica de 1–2 µm, a Zhenling oferece uma análise do desenho técnico da peça usinada por CNC, fundamentada em especificações e em patentes históricas sobre o processo de formação de magnetita. A abordagem expõe a compensação envolvida e não afirma controlar internamente o processo antes de verificar os registros do fornecedor.
01
Análise do desenho técnico
Confirme o grau do material, a dureza, os limites das áreas a receber acabamento superficial, o mascaramento das características geométricas, a revisão da especificação e a disponibilidade de evidências de que os requisitos foram atendidos.
02
Usinagem e rebarbação
Remova os defeitos que permaneceriam visíveis sob uma fina camada de conversão química e proteja as bordas críticas.
03
Limpeza e ativação
Remova óleo, óxidos e sujeira sem alterar inadvertidamente a geometria crítica ou a condição superficial.
04
Sequência de operações de escurecimento
Use a família de processos aprovada para metais ferrosos e os controles documentados para o material de base e a classe.
05
Enxágue e tratamento contra fragilização
Controle os resíduos e conclua qualquer tratamento após a conversão exigido em função da dureza.
06
Selante ou conservante
Aplique o óleo, a cera ou o revestimento complementar definido no pedido e confira as características geométricas sensíveis a resíduos.
07
Inspeção e liberação
Verifique a aparência, as dimensões, os ensaios especificados, a identificação do lote, a embalagem e as evidências de expedição.
08
Armazenamento e entrega
Proteja as peças revestidas por oxidação negra contra danos de manuseio, condensação e exposição durante o transporte, conforme acordado na cotação.
| Nome do processo | O que pode significar | O que a cotação precisa esclarecer |
|---|---|---|
| Oxidação negra a quente | Em geral, é um processo de oxidação alcalina em temperatura elevada que usa compostos à base de hidróxido de sódio para formar uma camada de conversão de óxido de ferro negro, rica em magnetita, sobre superfícies ferrosas adequadas. | Material de base, especificação do banho/processo, faixa de temperatura, classe, tratamento contra fragilização, selante e evidências de aceitação. |
| Oxidação negra a temperatura intermediária | Família de processos em temperatura mais baixa, comercializada como intermediária entre os processos convencionais a quente e à temperatura ambiente; a composição química e o desempenho dependem do fornecedor. | Não presuma equivalência com uma norma específica ou com o processo a quente sem evidências do processo e dos ensaios. |
| Oxidação negra a frio | Produtos comuns aplicados à temperatura ambiente, às vezes comercializados como passivantes pretos de ampla aplicação, podem usar compostos de cobre e selênio/telúrio em vez de formar a mesma camada de magnetita. | Confirme os requisitos de desprendimento por atrito, resíduos escuros, revestimento final, abrasão, dimensões, meio ambiente e especificação. |
| Oxidação azulada de armas de fogo | Uma família relacionada de acabamentos escuros por conversão usados em armas de fogo, mas a expressão não define o revestimento industrial aplicado a um componente sob medida. | Use o material, a especificação do processo e os critérios de aceitação reais, em vez de um sinônimo visual. |
Sinal de defeito
Áreas manchadas ou acinzentadas
As possíveis causas incluem limpeza insuficiente, molhabilidade inadequada, carepa, ativação irregular, condição do banho, contato com sedimentos ou variações na liga metálica. Não se deve emitir uma instrução de retrabalho estético antes de compreender a causa raiz e o risco dimensional.
Sinal de defeito
Fuligem, resíduos escuros ou desprendimento por atrito
Reatividade superficial, incompatibilidade do processo, tempo de imersão excessivo e enxágue ou selagem insuficientes podem contribuir. Bordas de aço inoxidável e superfícies jateadas altamente reativas exigem uma análise específica, em vez de um aumento uniforme do tempo de processamento.
Sinal de defeito
Ferrugem precoce após a limpeza
Uma limpeza posterior pode remover o óleo ou o selante e expor o acabamento mais cedo. O método de limpeza, o plano de reaplicação e o ambiente de uso devem fazer parte da decisão ao escolher um revestimento que impeça a ferrugem e também proteja o metal nas condições reais de uso.
Política
A responsabilidade pelo processo deve ser declarada com clareza
[ PASSE O MOUSE PARA EXPANDIR ]
Publicações do setor relatam que muitas oficinas de usinagem terceirizam a oxidação negra. A Zhenling não dará a entender que possui uma linha interna de oxidação negra antes de confirmar a sequência de operações do pedido; a cotação deve identificar se o acabamento será executado internamente ou por um parceiro qualificado e quem responde pela liberação, pelas não conformidades e pelas evidências do lote.
- Pergunte quem controla o registro do banho/processo e do conservante final.
- Pergunte como as peças passam pelos centros de usinagem, pelo processo de acabamento, pela inspeção e pela etapa de embalagem.
- Pergunte qual organização assina o certificado e guarda o registro do lote.
Evidências do lote
O controle do lote exige registros, não apenas a avaliação da aparência
[ PASSE O MOUSE PARA EXPANDIR ]
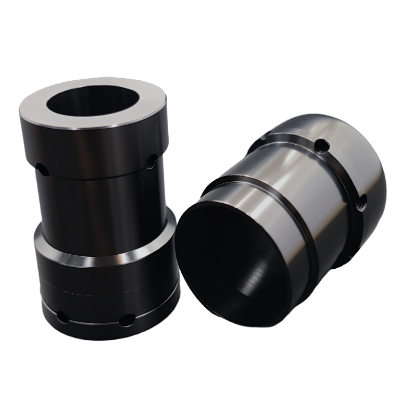
Uma fotografia da produção pode mostrar várias peças com oxidação negra, incluindo engrenagens, eixos e componentes sob medida. Ela não comprova que o revestimento aplicado foi oxidação negra a quente, que as peças pertencem ao mesmo lote ou que passaram nas verificações dimensionais e nos ensaios de corrosão.
- Proteja as peças contra danos por contato e mistura de lotes durante o manuseio.
- Mantenha a revisão aprovada do desenho técnico e a identificação do lote vinculadas às peças até a embalagem.
- Defina se a aceitação do acabamento será visual, dimensional, funcional ou baseada em ensaios.
Oxidação negra ou zincagem para componentes de precisão
Depois de conhecer o ambiente de uso, a escolha do acabamento costuma se restringir à oxidação negra, zincagem, pintura ou aço inoxidável. Não existe uma resposta responsável em uma única palavra: a oxidação negra e a zincagem protegem por mecanismos diferentes, afetam as dimensões de formas diferentes e levantam questões distintas de qualificação para aços de alta resistência.
Risco na comparação
Não compare evidências de naturezas diferentes
Um componente para válvula, eixo ou montagem de precisão de um OEM pode apresentar risco oculto de retrabalho quando o limite de 39 HRC é comparado a uma camada típica de 1–2 µm como se ambos fossem índices de resistência à corrosão. Como a espessura do revestimento, o comportamento da camada de conversão e a exposição em serviço atendem a necessidades diferentes, a Zhenling oferece uma análise do desenho técnico da peça usinada por CNC, fundamentada em especificações e patentes. Ao contrário de uma avaliação genérica, uma análise honesta apresenta as limitações de cada opção e não afirma que um acabamento de produção seja sempre superior.
Critério de decisão
Acabamento por oxidação negra
Zincagem
Decisão para a solicitação de cotação
01 Mecanismo de proteção
Camada de conversão de óxido de ferro, mais o óleo, a cera ou o revestimento complementar especificado.
Camada de zinco depositada que pode oferecer proteção sacrificial em um sistema de zincagem qualificado.
Relacione o mecanismo à exposição, à manutenção, à vida útil e à norma aplicável.
02 Efeito dimensional
A literatura revisada por pares descreve uma camada integrada típica de cerca de 1–2 µm, com mudança dimensional praticamente nula; a MIL-DTL-13924F exige que não haja mudança dimensional apreciável.
A espessura do revestimento depositado e a folga das roscas devem ser consideradas no desenho técnico e na especificação de zincagem.
Identifique ajustes, roscas, furos e pontos de medição; não substitua a análise de tolerâncias por um valor típico.
03 Aparência e reflexo
Superfície preta escura cujo brilho é influenciado pela superfície inicial e pela selagem; muitas vezes escolhida para reduzir reflexos ou pela aparência da peça.
A aparência metálica ou cromatizada varia conforme o sistema de zincagem e o pós-tratamento escolhidos.
Use uma faixa visual aprovada ou uma amostra quando a aparência for critério de aceitação.
04 Resistência à corrosão
Limitada sem conservante; o revestimento é fino, e seu comportamento frente à corrosão depende muito da selagem e do ambiente.
Pode oferecer maior proteção sacrificial, mas o desempenho depende do sistema de revestimento, da espessura, da camada de conversão, do ensaio e das condições de serviço.
Compare as condições de ensaio e exposição especificadas, não classificações sem fundamento como “alta” ou “média”.
05 Aço de alta resistência
A MIL-DTL-13924F exige tratamento de alívio após a conversão para durezas de 39 HRC ou mais.
A zincagem de aço de alta resistência exige controles próprios contra fragilização por hidrogênio, tratamento térmico de alívio e atendimento à norma.
Informe a dureza e a especificação aplicável antes da aprovação de qualquer uma das sequências de operações.
06 Manutenção
A condição do óleo ou da cera, a limpeza e o manuseio podem continuar relevantes durante a vida útil.
A manutenção depende do sistema de zincagem, dos danos, do ambiente e do uso.
Informe se a reposição do conservante, o manuseio a seco, a aderência da tinta ou a compatibilidade com lubrificantes são relevantes.
07 Indicação de aplicação
Dimensões, aparência, reflexo, ajuste ou lubricidade são importantes, e a exposição pode ser controlada.
A proteção sacrificial contra corrosão é essencial, e a geometria e a especificação permitem a deposição da camada.
Valide a escolha com base no desenho técnico, no ambiente, na resistência do material e no plano de aceitação.
Evidências do acabamento: fotos das peças, inspeção e limites de aplicação
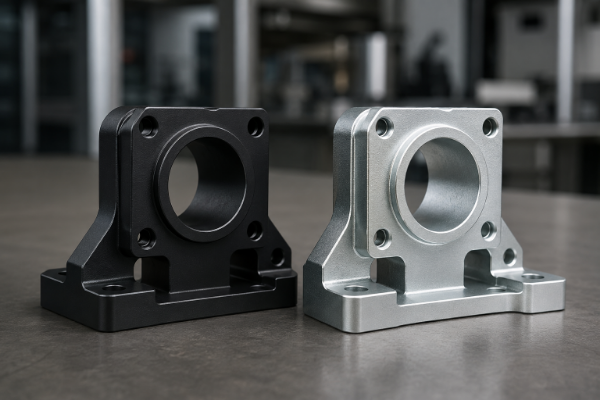
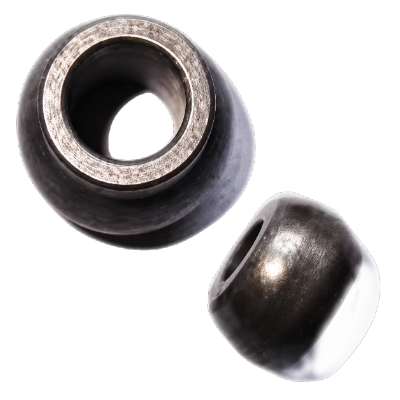
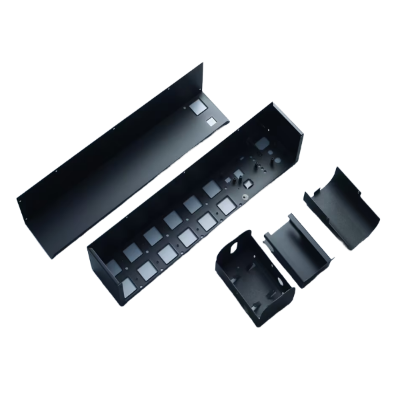
Uma foto brilhante pode ajudar a alinhar as expectativas sobre o acabamento preto, mas não comprova o revestimento aplicado, o substrato, a espessura da camada, a resistência à corrosão, o tratamento de alívio para peças endurecidas, a aceitação dimensional nem a capacidade do processo. As evidências passam a ser úteis quando cada imagem, registro de inspeção e certificado está vinculado à peça e ao lote controlados.
Risco de lacunas nas evidências
Uma foto não comprova o atendimento a um requisito numérico
A imagem fornecida por um fabricante de um eixo, uma válvula ou uma peça de rolamento para OEM pode ocultar riscos de inspeção quando o requisito de 39 HRC, o contexto da camada típica de 1–2 µm e o lote de produção não estão vinculados. Como aparência, dimensões e qualificação do processo exigem registros diferentes, a Zhenling oferece uma análise de peças de precisão usinadas por CNC, fundamentada em especificações e patentes. Ao contrário de uma galeria sem identificação, uma apresentação honesta expõe as limitações de cada opção e não atribui a uma fotografia o resultado de um ensaio de produção.
Solicitar uma análise das evidências da peçaLista de verificação do registro de aparência
O que uma fotografia da peça deve mostrar
Use iluminação controlada e vários ângulos para mostrar cor, brilho, textura da superfície, cobertura das bordas e defeitos visíveis. Mantenha a aprovação da aparência separada do relatório dimensional, da confirmação do conservante e do ensaio de corrosão.
- Identificação da peça ou amostra e revisão do desenho técnico
- Iluminação e faixa de aparência aprovada
- Áreas em que marcas de manuseio, contato com o suporte ou resíduos são permitidos
- Declaração do que a imagem não comprova
Boa opção
Ajuste, reflexo ou aparência
Uma fina camada de conversão química pode atender a objetivos ligados à sensibilidade dimensional, à baixa refletividade ou à aparência da peça quando o substrato ferroso e a condição da superfície são adequados. Confirme os requisitos de selagem e das interfaces funcionais, em vez de tratar a cor como toda a especificação.
Exige validação
Umidade, limpeza ou armazenamento
O aço exposto em ambiente interno ainda pode sofrer corrosão quando a oxidação negra recebe proteção insuficiente. Condensação, produtos de limpeza, impressões digitais, embalagem, duração do transporte e condição do conservante podem importar mais do que a aparência no dia da liberação.
Considere alternativas
Proteção sacrificial ou desgaste
A expectativa de dispensar manutenção entra em conflito com acabamentos que dependem de óleo, cera ou cuidados no manuseio. Uma patente recente da SKF/Dewe também trata o deslizamento com desgaste intenso e a perda durante o amaciamento como um problema distinto; portanto, a oxidação negra não constitui necessariamente uma camada permanente contra abrasão.
Lição prática
Características geométricas sensíveis a resíduos
O óleo que ajuda a proteger uma superfície ampla pode ser inaceitável em um furo cego, uma área de colagem, uma interface de sensor ou uma montagem que exige limpeza. Identifique essas características geométricas no desenho técnico e defina como a peça será limpa, seca, novamente protegida e embalada.
Lição prática
Controle da amostra de referência
Uma película de óleo não garante as condições de iluminação, o substrato, a selagem química ou a liga metálica usada. Uma amostra visual de referência identificada pelo número da peça, data, revisão, sequência de operações/classe e faixa aceita permite comparar cada lote seguinte com o mesmo padrão visual.
Contexto de fabricação e evidências de qualidade da Zhenling
Segundo a documentação fornecida pela empresa, a Zhenling foi fundada em 2006. O documento descreve uma unidade fabril de 8.000 m² em Jiashan, uma área de produção de 6.000 m² e recursos de usinagem, conformação e soldagem para componentes metálicos não padronizados.
Risco de falta de comprovação
O porte da fábrica não comprova a qualificação do acabamento. Um OEM internacional, comprador de válvulas ou fornecedor de peças de precisão corre riscos se a alegação de uma fábrica de 8.000 m² for usada para sugerir controle do limite de 39 HRC ou de uma camada típica de 1–2 µm. Como o histórico da empresa e a aprovação do produto são questões distintas, a Zhenling apresenta informações sobre usinagem CNC, torneamento, retificação e peças usinadas junto com evidências de especificações pertinentes ao pedido e evidências de patentes com escopo delimitado. Ao contrário de uma coleção de selos, uma apresentação honesta expõe as limitações de cada opção e não afirma haver certificação da produção sem registros.
Documentado pela própria empresa
Capacidade de usinagem
O documento da empresa relaciona recursos de torneamento CNC, fresamento, retificação, mandrilamento, furação, eletroerosão a fio e usinagem em três, quatro e cinco eixos. Quem precisa conhecer o escopo de usinagem antes de avaliar o acabamento pode consultar a página específica do serviço de fresamento CNC para componentes sob medida. Isso contextualiza a fabricação de peças sob medida, mas não comprova que a empresa possua uma linha própria de oxidação negra nem que controle sua química.
Documentado pela própria empresa
Materiais trabalhados
A experiência documentada de usinagem inclui aço para rolamentos, aço carbono, aço ligado, aço inoxidável, ligas metálicas à base de níquel e ligas de alumínio. Uma lista ampla de materiais usinados não significa que todos sejam compatíveis com o mesmo processo de oxidação negra.
Documentado pela própria empresa
Aplicações atendidas
O perfil cita aplicações em vasos de pressão, separação de petróleo e gás e controle de fluidos. A adequação a cada pedido ainda depende do desenho técnico controlado, do ambiente de operação, do responsável pelo processamento, da sequência de operações de acabamento e da aprovação específica da aplicação.
DESENHO TÉCNICO
Revisão e limites de aplicação do acabamento acordados
MATERIAL
Grau do material, condição e dureza registrados
PROCESSO
Responsável, classe, tratamento de alívio e selagem informados
INSPEÇÃO
Método, amostragem e critérios de aceitação definidos
EXPEDIÇÃO
Lote, embalagem e registro de liberação vinculados
01
Necessidade da aplicação
Informe as prioridades reais quanto a exposição, ajuste, aparência, reflexo, desgaste e manutenção.
02
Material e indicação no desenho técnico
Vincule o grau do material, a condição, a dureza, a revisão do desenho e o escopo do acabamento.
03
Processo e pós-tratamento
Identifique a sequência de operações sob responsabilidade do fornecedor, as restrições, o tratamento de alívio e o conservante exigido.
04
Inspeção e aceitação
Defina o que será medido ou ensaiado, por quem, em qual amostra e segundo qual limite.
Protocolo QuoteProof para oxidação negra: evidências antes de selos
As credenciais CE e ASME mencionadas nas informações fornecidas pela empresa não serão exibidas como selos de confiança para oxidação negra até que o número do certificado, a pessoa jurídica, a validade e o escopo sejam verificados. Também não afirmaremos que há um sistema químico específico, uma linha interna de oxidação negra, uma tolerância fixa, um resultado de ensaio de névoa salina ou um nível de repetibilidade sem registros pertinentes ao pedido.
- A documentação do certificado deve corresponder à pessoa jurídica identificada e ao escopo pertinente do produto ou sistema de qualidade.
- A documentação do responsável pelo processamento deve identificar quem executa, controla e libera o acabamento.
- A aprovação do cliente deve definir se são exigidos uma amostra, um ensaio, um relatório de inspeção ou a primeira peça produzida.
Peça para definir o escopo das evidências antes de solicitar uma lista de selos
Podemos usar seu desenho técnico e sua especificação de compra para elaborar uma lista de evidências específica para o pedido.
Solicitar uma análise do escopo das evidênciasServiço de oxidação negra: solicitação de cotação, prazo, pedido mínimo e entrega
Uma cotação do serviço de oxidação negra só é útil quando usinagem, acabamento, pós-tratamento, inspeção, embalagem e logística são precificados com base na mesma definição do produto. Preço, pedido mínimo e prazo são confirmados após a análise, pois geometria, tamanho do lote, requisitos de limpeza, mascaramento, dureza, evidências exigidas e destino podem alterar a sequência de operações.
Risco de divergência comercial
Um preço unitário baixo pode ocultar um escopo incompleto. Uma montagem para OEM pode sofrer atrasos quando o limite de 39 HRC e o contexto de uma camada típica de 1–2 µm ficam de fora da solicitação de cotação. Quantidade, inspeção e entrega podem partir de premissas diferentes; por isso, a Zhenling oferece uma análise do desenho técnico fundamentada em especificações atuais de aquisição e em patentes com escopo delimitado. Ao contrário de um preço provisório, uma proposta honesta expõe as limitações de cada opção e não promete o mesmo prazo para todas as peças.
BRONZE
Análise do custo total sem inventar uma porcentagem de economia. Não foi verificado nenhum parâmetro atual de retorno ou economia que possa ser aplicado a serviços de oxidação negra de peças sob medida. Compare as cotações considerando a preparação da máquina para usinagem, o tamanho do lote, a preparação da superfície, o mascaramento, a sequência de operações de acabamento, a selagem, a inspeção, a responsabilidade por não conformidades, a embalagem, o frete e o custo de contratar a usinagem separadamente do acabamento do metal.
- Pergunte se a cotação inclui limpeza, pós-tratamento, inspeção e embalagem para exportação.
- Pergunte quem arca com os custos quando uma não conformidade dimensional ou de acabamento envolve fornecedores diferentes.
- Pergunte se o pedido mínimo decorre de restrições ligadas à química, ao dispositivo de fixação, à inspeção, à embalagem ou à logística.
Informações técnicas
T-01
Desenho técnico bidimensional, modelo tridimensional e revisão
T-02
Grau do material, condição, dureza e tratamento térmico
T-03
Quantidade, composição dos lotes e previsão de pedidos recorrentes
T-04
Dimensões críticas, roscas, furos, mascaramento e rugosidade superficial
T-05
Especificação da oxidação negra, classe, alternativas permitidas e exigência de ausência de cromo
T-06
Requisitos de pós-tratamento, aparência, ensaio, inspeção e certificado
Informações comerciais e logísticas
C-01
Quantidades de amostras, primeiras peças produzidas e peças de produção
C-02
Data de entrega necessária e destino
C-03
Tempo de armazenamento, modalidade de transporte e risco de condensação
C-04
Requisitos de limpeza, secagem, embalagem individual e embalagem para exportação
C-05
Relatório de inspeção, certificado de material e registro do lote exigidos
C-06
Responsabilidade pelo acabamento, retrabalho, desvios e liberação da expedição
Item da cotação
Descrição vaga
Descrição adequada para decidir
Escopo do processo
“Oxidação negra incluída”
Material e condição identificados, família de processos ou classe aprovada, responsável pelo processamento e pós-tratamento.
Escopo dimensional
“Atendemos a tolerâncias estreitas”
Características geométricas críticas listadas, etapa de medição, método, amostragem e critério de aceitação.
Escopo da aparência
“Acabamento preto uniforme”
Faixa visual aprovada, preparação da superfície, iluminação, controle da amostra e marcas de contato permitidas.
Escopo da resistência à corrosão
“Boa resistência à corrosão”
Quando exigidos, conservante especificado, método de ensaio, duração, condição do corpo de prova e limite de aceitação.
Prazo de fabricação e entrega
“Entrega rápida em todo o mundo”
Datas confirmadas para amostras e produção após a análise do material, do processo, da inspeção e do destino.
Pedido mínimo
“Quantidade mínima baixa”
Quantidade confirmada por peça, lote, sequência de operações de acabamento, plano de inspeção e configuração da embalagem.
Documentação de liberação
“Certificado disponível”
Certificado ou relatório identificado, entidade emissora, vínculo com o lote, campos medidos ou ensaiados e responsável pela guarda dos registros.
01
Necessidade da aplicação
Defina a função que o acabamento deve cumprir e o ambiente ao qual deve resistir.
02
Material e indicação no desenho técnico
Defina o grau do material, a dureza, a revisão, as características geométricas críticas e os limites de aplicação do acabamento.
03
Processo e pós-tratamento
Confirme o processo de revestimento, o responsável pelo processamento, o tratamento de alívio e a selagem.
04
Inspeção e aceitação
Defina as evidências, a amostragem, as condições de ensaio, os desvios e quem autoriza a liberação.
05
Evidências do lote e da expedição
Vincule a peça aprovada, os registros, a embalagem e o destino antes da expedição.
OXIDAÇÃO NEGRA
RECURSOS TÉCNICOS
Guias técnicos e critérios de avaliação para determinar a adequação do acabamento superficial, preparar solicitações de cotação e comparar a oxidação negra com a zincagem e a pintura a pó.
Transforme “oxidação negra exigida” em uma solicitação de cotação de fabricação que possa ser analisada
Envie o desenho técnico, a condição do material, a indicação do acabamento, as condições de exposição e as evidências necessárias. Retornaremos os pontos técnicos e comerciais ainda pendentes que precisam ser definidos antes da cotação.
Perguntas frequentes: acabamento por oxidação negra
Estas respostas definem as questões que uma equipe de engenharia ou compras deve resolver antes de aprovar um revestimento por oxidação negra. A adequação final continua vinculada ao desenho técnico, à condição do material, ao responsável pelo processamento, à norma aplicável e ao ambiente de serviço.
Para que serve o acabamento por oxidação negra?
Ele cria uma camada escura de conversão química na superfície de um metal ferroso adequado, geralmente complementada por óleo, cera ou outro revestimento especificado. O acabamento pode atender a objetivos de aparência, baixo reflexo, ajuste e lubricidade, mas sua proteção contra corrosão depende das condições de uso.
A oxidação negra altera as dimensões da peça?
A MIL-DTL-13924F exige que não haja mudança dimensional apreciável, e um estudo revisado por pares descreve uma camada integrada típica de magnetita de cerca de 1–2 µm, com mudança dimensional praticamente nula. Use esse valor como referência técnica, não como justificativa para deixar de avaliar características geométricas críticas, resíduos de limpeza ou requisitos de inspeção.
Quanta resistência à corrosão a oxidação negra oferece?
A especificação militar atual afirma que o revestimento de conversão, por si só, oferece proteção limitada em condições levemente corrosivas. O conservante, o substrato, a preparação, o manuseio, o armazenamento, a manutenção, o método de ensaio e a exposição real determinam se o revestimento é adequado.
Quanto tempo dura o revestimento por oxidação negra?
Não é possível estabelecer uma vida útil universal de forma responsável. A vida útil varia conforme umidade, sal, contato, limpeza, abrasão, condição da selagem e cuidados de manutenção; por isso, o pedido deve especificar o ambiente e os critérios de aceitação, em vez de depender de um prazo genérico.
Qual é a diferença entre oxidação negra a quente e a frio?
A oxidação negra a quente geralmente designa um processo de conversão que forma magnetita em temperaturas elevadas sobre materiais ferrosos adequados. Um processo de oxidação negra a frio pode usar uma química diferente, à temperatura ambiente; portanto, a resistência à remoção por atrito, os resíduos escuros, a camada de proteção final, a abrasão e a equivalência com a especificação precisam ser confirmados, não presumidos.
É possível aplicar oxidação negra ao aço inoxidável?
Alguns graus de aço inoxidável podem receber um tratamento de conversão negra especificado, mas o grau do material, a condição, a ativação, o tempo de imersão, a família de processos e os critérios de aceitação importam. Não submeta todo aço inoxidável a um processo destinado ao aço carbono nem presuma, sem evidências, que o processo seja livre de cromo.
O que deve ser avaliado para aço com 39 HRC ou mais?
A MIL-DTL-13924F exige tratamento de alívio da fragilização por hidrogênio para peças endurecidas na superfície ou em toda a seção com 39 HRC ou mais. Informe antecipadamente a dureza real, a condição do tratamento térmico, a classe aplicável e as evidências de qualidade desejadas para aprovação.
O que o desenho técnico deve especificar para o acabamento por oxidação negra?
Especifique o material e sua condição, os limites de aplicação do acabamento, as dimensões críticas, a preparação da superfície, a norma e a classe aplicáveis, os limites do processo, o pós-tratamento e os requisitos de aparência, ensaio, inspeção, lote e embalagem. Identifique as áreas que devem permanecer limpas ou secas e as que são sensíveis a adesivos, vedação, contato elétrico ou resíduos.
Qual pós-tratamento deve ser especificado?
A escolha entre óleo e cera depende do potencial de corrosão, da necessidade de manter a peça seca, da lubricidade, da montagem, da limpeza, do armazenamento e das especificações de compatibilidade. Identifique o produto ou a norma aprovada e as áreas em que óleo ou cera são restritos.
Quando escolher zincagem ou pintura a pó em vez de oxidação negra?
Considere a zincagem quando a proteção sacrificial contra corrosão for essencial e a peça puder acomodar a camada depositada qualificada e os controles exigidos para aço de alta resistência. Considere a pintura a pó ou a pintura convencional quando a necessidade principal for uma barreira mais espessa, uma cor específica ou a exposição ao tempo, verificando ajustes, bordas, mascaramento e comportamento diante de danos.
O que afeta o preço, o pedido mínimo e o prazo do serviço de oxidação negra?
Entre os fatores estão geometria, quantidade, condição inicial, limpeza, mascaramento, sequência de operações do processo, tratamento de alívio, selagem, inspeção, documentação do lote, embalagem, uso final e limites de responsabilidade. A Zhenling avalia preços, pedido mínimo e prazo de fabricação ou entrega depois de considerar esses fatores.
Quais documentos de inspeção podem acompanhar um pedido?
Dependendo da especificação de compra, o conjunto de documentos pode incluir a revisão controlada do desenho técnico, evidências do material, confirmação do processo e do pós-tratamento, relatório dimensional, resultado de ensaio, identificação do lote, certificado e liberação da embalagem. A cotação deve indicar o que está incluído e qual organização emite cada registro.






