Entre em contato com a Zhenling

Serviços de usinagem CNC de aço inoxidável para peças de produção: 7 graus
Antes de concluir uma cotação, a Zhenling analisa os desenhos técnicos de produção das peças em aço inoxidável quanto ao grau do material, à condição de fornecimento, à geometria, à inspeção, ao tratamento superficial e aos documentos exigidos para o pedido. Nosso objetivo prático é entregar uma peça aceita e um conjunto de documentos utilizável, sem fazer uma promessa vaga de que é possível usinar aço inoxidável. As consultas sobre usinagem CNC de aço inoxidável devem informar o grau do material, o acabamento, o ambiente corrosivo, os pontos de inspeção e os requisitos aplicáveis a usos regulamentados. Considere a capacidade e os prazos preliminares. As condições por escrito devem identificar a sequência de operações analisada, os limites, os registros e as premissas para a liberação da peça.
Especificações
Por que a compra de peças em aço inoxidável dá errado
É comum supor que um pedido de usinagem CNC de aço inoxidável começa com a escolha do grau do material e termina com o desenho técnico. Na prática, os problemas geralmente começam quando o grau do material, sua condição de fornecimento, os documentos de aceitação e o escopo da cotação não descrevem a mesma peça.
CRITÉRIO DE DECISÃO
Em uma solicitação de cotação ilustrativa para uma válvula de 50 mm, um esclarecimento de 1 dia pode evitar a escolha de uma sequência de inspeção inadequada. Como as regras de desenho técnico da ASME Y14.5 e os documentos exigidos para o pedido precisam se referir à mesma peça usinada por CNC, a Zhenling analisa ambos antes de definir o preço; em vez de receber apenas a geometria, a Zhenling pergunta quais tolerâncias e relatórios permitem concluir a inspeção no recebimento. Solicite uma análise do desenho técnico.
Recusa na etapa de cotação
Compradores relatam que algumas oficinas recusam trabalhos em 316L depois de cotá-los porque as premissas sobre desgaste da ferramenta e tempo de ciclo não haviam sido resolvidas. Essa questão só veio à tona quando o fornecedor planejou o corte.
- Informe a condição do material bruto e os dados de dureza.
- Sinalize cortes interrompidos, paredes finas e características geométricas profundas.
- Pergunte o que muda após a análise do processo.
Incompatibilidade entre documentos
Pode existir um certificado de material sem que esteja esclarecido se ele corresponde à corrida, ao lote ou ao percurso físico da peça. Um registro da transação não equivale necessariamente à rastreabilidade do componente entregue.
- Defina o vínculo com a corrida ou o lote.
- Indique qualquer ponto de retenção para PMI.
- Vincule os relatórios à peça e ao pedido de compra.
Aceitação sem critérios definidos
Muitas vezes se especifica “passivado” sem um método de aceitação, o que impede a inspeção no recebimento de concluir a verificação do requisito. A ASTM A967/A967M-25 apresenta opções de tratamento e de aceitação qualitativa; por isso, é preciso escolher uma delas no pedido.
- Indique o tratamento aplicável.
- Indique o ensaio de aceitação.
- Defina quem registra o resultado.
Não pergunte apenas se o fornecedor consegue usinar aço inoxidável. Pergunte quais documentos permitem concluir a aceitação desse desenho técnico, material, lote e sequência de operações.
Lista de verificação da solicitação de cotação para compradores
Lista de verificação da solicitação de cotação: revisão do desenho técnico → grau e condição do material → riscos do processo → aceitação dimensional e superficial → registros de material e inspeção → documentos de transporte e alfândega.
Use essa sequência para comparar o escopo das cotações; o desenho técnico e os requisitos de compra determinam quais registros se aplicam ao pedido.
Comece pela informação que falta
Envie o desenho técnico e os documentos que sua equipe de recebimento espera receber. A Zhenling pode devolver uma lista de perguntas com escopo definido antes que as premissas comerciais se consolidem na cotação.
Solicite uma análise do desenho técnico7 graus de aço inoxidável, 7 perguntas diferentes para a solicitação de cotação
Uma tabela de usinabilidade do aço inoxidável é um ponto de partida, não uma verdade universal para a peça acabada. O grau do material, a condição de fornecimento, a dureza, a geometria e o ambiente de serviço mudam o plano adequado de usinagem e aceitação.
LIMITES DA FAMÍLIA DE MATERIAISO comportamento do aço inoxidável depende do cromo e da estrutura da liga metálica, mas “não magnético” não é uma descrição segura para toda peça austenítica após trabalho a frio. Os graus duplex podem oferecer alta resistência mecânica e vantagens contra a corrosão em condições de serviço específicas, enquanto dispositivos de fixação automotivos ou ferramentais para moldagem podem impor prioridades completamente diferentes de desgaste, acabamento e dimensões. A ISO 10303-242:2025 fornece uma estrutura neutra para a transferência de dados de produto e fabricação; ela não escolhe o grau de aço inoxidável para o comprador.
GRAU DO MATERIAL: 303 AUSTENÍTICO
POR QUE O COMPRADOR O CONSIDERA
Costuma ser considerado quando a usinabilidade pesa mais que a soldagem ou a resistência máxima à corrosão.
RISCO DE USINAGEM A RESOLVER
O enxofre pode facilitar a quebra dos cavacos durante o corte, mas a condição exata do material ainda determina o processo.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
A peça será soldada, exposta a cloretos ou sujeita a um requisito de resistência à corrosão que descarte o 303?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Grau do material, condição de fornecimento, revisão do desenho técnico e qualquer restrição relativa à corrosão ou à soldagem.
GRAU DO MATERIAL: 304 AUSTENÍTICO
POR QUE O COMPRADOR O CONSIDERA
Uma opção de uso geral amplamente especificada para peças em aço inoxidável fabricadas e usinadas.
RISCO DE USINAGEM A RESOLVER
O encruamento, a aresta postiça e a deformação de paredes finas exigem planejamento para cada característica geométrica.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
A exposição é suficientemente branda ou a aplicação exige a família 316, que contém molibdênio?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Condição do material bruto, plano de referências geométricas para medição dimensional, acabamento e requisito de limpeza.
GRAU DO MATERIAL: 304L COM BAIXO TEOR DE CARBONO
POR QUE O COMPRADOR O CONSIDERA
Considerado quando a soldagem posterior e o controle da sensitização são importantes.
RISCO DE USINAGEM A RESOLVER
Não presuma que o sufixo “L” elimina os riscos de usinagem observados no 304.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
Quais procedimentos de soldagem, aportes de calor e critérios de aceitação após a fabricação se aplicam?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Sufixo exato do grau do material, mapa de soldas, se aplicável, e inspeção após o processamento.
GRAU DO MATERIAL: 316 COM MOLIBDÊNIO
POR QUE O COMPRADOR O CONSIDERA
Considerado para melhorar a resistência à corrosão por pites em muitos ambientes com cloretos.
RISCO DE USINAGEM A RESOLVER
A usinagem do aço inoxidável 316 geralmente exige mais cuidados que a do 303 de fácil usinagem.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
Quais níveis de cloretos, temperaturas, tensões e produtos químicos de limpeza definem as condições de serviço?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Resumo do ambiente de serviço, condição do material e critérios de aceitação da superfície.
GRAU DO MATERIAL: 316L COM BAIXO TEOR DE CARBONO
POR QUE O COMPRADOR O CONSIDERA
Comum quando o projeto exige tanto o comportamento frente à corrosão da família 316 quanto a soldagem posterior.
RISCO DE USINAGEM A RESOLVER
Cavacos longos e contínuos, encruamento e controle de rebarbas podem determinar a escolha das ferramentas e o planejamento do ciclo.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
O desempenho contra a corrosão está sendo presumido apenas com base no grau do material, sem controles da superfície e da fabricação?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Sufixo do grau do material, limites das condições de serviço, requisito de soldagem e instruções de passivação.
GRAU DO MATERIAL: 321 ESTABILIZADO
POR QUE O COMPRADOR O CONSIDERA
Frequentemente avaliado para serviço em temperaturas elevadas ou com soldagem, quando um grau estabilizado é pertinente.
RISCO DE USINAGEM A RESOLVER
A escolha do ferramental e dos parâmetros ainda depende da condição do material fornecido e da geometria das características da peça.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
Quais ciclos de temperatura e sequências de fabricação a autoridade responsável pelo projeto exige?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Especificação de material aplicável, condição de fornecimento e observações sobre aceitação relacionadas ao calor.
GRAU DO MATERIAL: 904L DE ALTA LIGA
POR QUE O COMPRADOR O CONSIDERA
Avaliado para condições de serviço com corrosão severa quando o projeto justifica um aço inoxidável com maior teor de elementos de liga.
RISCO DE USINAGEM A RESOLVER
O custo do material e o esforço de usinagem tornam especialmente valiosa a comprovação antecipada do grau do material e dos critérios de aceitação.
PERGUNTA SOBRE AS CONDIÇÕES DE SERVIÇO
A autoridade responsável pelo projeto confirmou o 904L, em vez de uma alternativa duplex ou de liga de níquel?
INFORMAÇÕES A INCLUIR NA SOLICITAÇÃO DE COTAÇÃO
Especificação completa do material, regra para substituições aprovadas e requisito de PMI.
DECISÃO .01
Aço inoxidável 303 ou 304
Escolher o grau mais fácil de usinar nem sempre é a decisão certa. Se os requisitos de soldagem ou resistência à corrosão descartarem o 303, a vantagem dele no controle dos cavacos não salva a peça.
- Primeiro, esclareça as condições de serviço.
- Depois, esclareça as etapas de fabricação.
- Então, compare o esforço de corte.
DECISÃO .02
304 ou 316
O molibdênio no 316 pode favorecer a resistência à corrosão por pites, mas o grau do material, por si só, não garante resistência à corrosão sob tensão. O ambiente, as tensões de tração e a condição da superfície também importam.
- Registre os níveis de cloretos e a temperatura.
- Identifique as fontes de tensão de tração.
- Defina o tratamento superficial.
DECISÃO .03
Usinagem de aço inoxidável duplex
Os materiais duplex e superduplex formam uma família que exige uma decisão à parte; não são substitutos automáticos dos 7 graus acima. O equilíbrio entre fases, a resistência mecânica, a sequência de soldagem e a especificação de serviço desses materiais exigem análise específica.
- Não aplique parâmetros de aços austeníticos sem análise.
- Confirme a norma do material.
- Exija aprovação expressa para substituições.
Baixe a planilha de solicitação de cotação para 7 graus de aço inoxidável
Use a matriz para registrar as condições de serviço, os riscos de usinagem e os documentos exigidos antes de pedir aos fornecedores que comparem preços.
LIGAS DE AÇO INOXIDÁVEL
CNC DE PRECISÃO
Termos sobre ligas de aço inoxidável e usinagem CNC de precisão que precisam ser esclarecidos
Os termos de busca podem ajudar o comprador a encontrar um fornecedor, mas não definem completamente a indicação do material, o desenho técnico ou o plano de inspeção. Transforme expressões amplas em campos controlados da solicitação de cotação antes de comparar as propostas. Para a transferência do desenho técnico e do modelo, a ISO 10303-242:2025 fornece uma estrutura neutra de dados de produto; ela não define a liga metálica, a tolerância nem o plano de inspeção.
Parâmetro de busca 01
“aço inoxidável 303”, “aço inoxidável 304”, “aço inoxidável 316”, “aço inoxidável 430”, “aço inoxidável 201”, 17-4 ou “aço inoxidável comum”
Por que é insuficiente ATENÇÃO
Essas denominações abrangem aço inoxidável austenítico, aços inoxidáveis ferríticos, materiais endurecíveis por precipitação e outras famílias. Um grau de aço inoxidável martensítico exigiria outra decisão específica; não seria um substituto equivalente.
O que incluir na solicitação de cotação OBRIGATÓRIO
Informe o grau exato do aço inoxidável, a norma aplicável, a condição de fornecimento, a regra para equivalentes aprovados e o registro de material exigido.
Parâmetro de busca 02
CNC de precisão, usinagem CNC de precisão, usinagem CNC de alta precisão, aço inoxidável usinado por CNC, peças de aço inoxidável usinadas por CNC, peças sob medida ou peças metálicas
Por que é insuficiente ATENÇÃO
Essas expressões descrevem uma categoria de fornecedor ou processo. Elas não definem as relações entre referências geométricas, os riscos das características da peça, as tolerâncias restritas nem o método de inspeção necessário para aceitá-la.
O que incluir na solicitação de cotação OBRIGATÓRIO
Anexe o desenho técnico e o modelo controlados; identifique as características geométricas críticas, as quantidades, os requisitos de superfície, a amostragem e o formato do relatório.
Parâmetro de busca 03
boa resistência à corrosão, excelente resistência à corrosão, resistência superior à corrosão, resistência excepcional à corrosão ou simplesmente “resistente à corrosão”
Por que é insuficiente ATENÇÃO
A linguagem de marketing não define a exposição a cloretos, a temperatura, as tensões de tração, os produtos químicos de limpeza, a corrosão e a oxidação, nem o equilíbrio exigido entre resistência mecânica e resistência à corrosão.
O que incluir na solicitação de cotação OBRIGATÓRIO
Registre o ambiente de serviço, a decisão da autoridade responsável pelo projeto quanto ao material, a sequência de fabricação, o tratamento superficial e o ensaio de aceitação.
Parâmetro de busca 04
instrumentos cirúrgicos, aplicações médicas, aeroespaciais, automotivas ou em equipamentos industriais
Por que é insuficiente ATENÇÃO
Uma indicação de uso final não comprova qualificação, aprovação do processo nem adequação à aplicação. O mesmo grau de aço pode exigir documentos diferentes conforme os sistemas do cliente e as normas regulatórias aplicáveis.
O que incluir na solicitação de cotação OBRIGATÓRIO
Indique a especificação aplicável do cliente, o processo controlado, os documentos de inspeção, a rastreabilidade, a aprovação e a autoridade responsável pela liberação.
Parâmetro de busca 05
fácil de usinar, mais fácil de usinar, ferramentas para cortar aço inoxidável, fresamento e torneamento CNC ou necessidades gerais de usinagem
Por que é insuficiente ATENÇÃO
Essas expressões não determinam uma receita universal. A conformabilidade, a ductilidade, a condição do material bruto, a geometria das características da peça, a fixação da peça, a rigidez da máquina, o fluido de corte e o contato da ferramenta com o material afetam a sequência de operações.
O que incluir na solicitação de cotação OBRIGATÓRIO
Informe a condição e a geometria do material e peça ao fornecedor um plano controlado de processo e verificação, em vez de uma tabela genérica de avanços.
Transforme um termo de busca em um campo da solicitação de cotação
Envie o termo, o desenho técnico e a dúvida ainda não resolvida sobre a aceitação. A Zhenling pode separar o termo usado para buscar fornecedores do requisito que precisa constar na cotação e no pedido de compra.
Esclareça a solicitação de cotaçãoUsinabilidade, encruamento e parâmetros de corte
A resposta direta é que não existe um único valor publicado na internet que defina com segurança as velocidades e os avanços para fresar aço inoxidável. Os parâmetros de corte dependem do grau e da dureza do material, da rigidez da máquina, da geometria da ferramenta, da profundidade de corte, do fornecimento de fluido de corte e da característica geométrica a produzir.
Decisão a partir da característica geométrica: uma cavidade de válvula de 50 mm com uma parede de 2 mm cria riscos de deformação, desgaste e inspeção porque o calor do corte e o encruamento atuam nessa região. A Zhenling usa a pesquisa citada sobre o 316L e as regras de tolerância da ASME Y14.5 como subsídios para o torneamento e o fresamento CNC; em vez de usar uma tabela universal de avanços, relaciona os parâmetros do processo ao desenho técnico. Solicite uma análise da usinagem.
Etapas da análise da usinagem
-
1. Confirme o material brutoGrau, forma, condição de fornecimento e dados de dureza disponíveis
-
2. Classifique a característica geométricaParede fina, cavidade profunda, corte interrompido, furo ou rosca
-
3. Defina o sistema de ferramentasGrau do metal duro, geometria da pastilha, suporte e percurso do fluido de corte
-
4. Valide a faixa de parâmetrosMonitore os cavacos, o desgaste, as rebarbas, as dimensões e a resposta da superfície
Encruamento
O atrito ou o contato leve repetido pode endurecer a camada seguinte antes do corte, aumentando o desgaste da ferramenta e o risco dimensional. A solução adequada não é necessariamente “reduzir tudo”; é manter um contato estável com um processo que continue cortando.
- Evite manter a ferramenta parada em contato com a superfície.
- Mantenha a fixação da peça rígida.
- Planeje as condições de entrada e saída da ferramenta.
Controle do calor e dos cavacos
O aço inoxidável pode reter calor perto da aresta de corte, enquanto os graus austeníticos dúcteis formam cavacos persistentes. O uso de ferramental específico para cada grau e de fluido de corte em alto volume aparece repetidamente nas recomendações analisadas da Modern Machine Shop.
- Direcione o fluido de corte para a aresta.
- Afaste os cavacos da região onde poderiam ser cortados novamente.
- Inspecione o desgaste antes que as dimensões saiam da especificação.
Integridade da superfície
A usinagem pode alterar a rugosidade, a deformação e as tensões residuais próximas à superfície. Estudos revisados por pares sobre o 316L usinado e a corrosão sob tensão sustentam a avaliação da usinagem como um dos fatores de um sistema que envolve material, ambiente e tensões, não como causa única.
- Relacione o acabamento às condições de serviço.
- Controle as rebarbas e a contaminação incorporada à superfície.
- Mantenha a ressalva sobre a relação de causa e efeito.
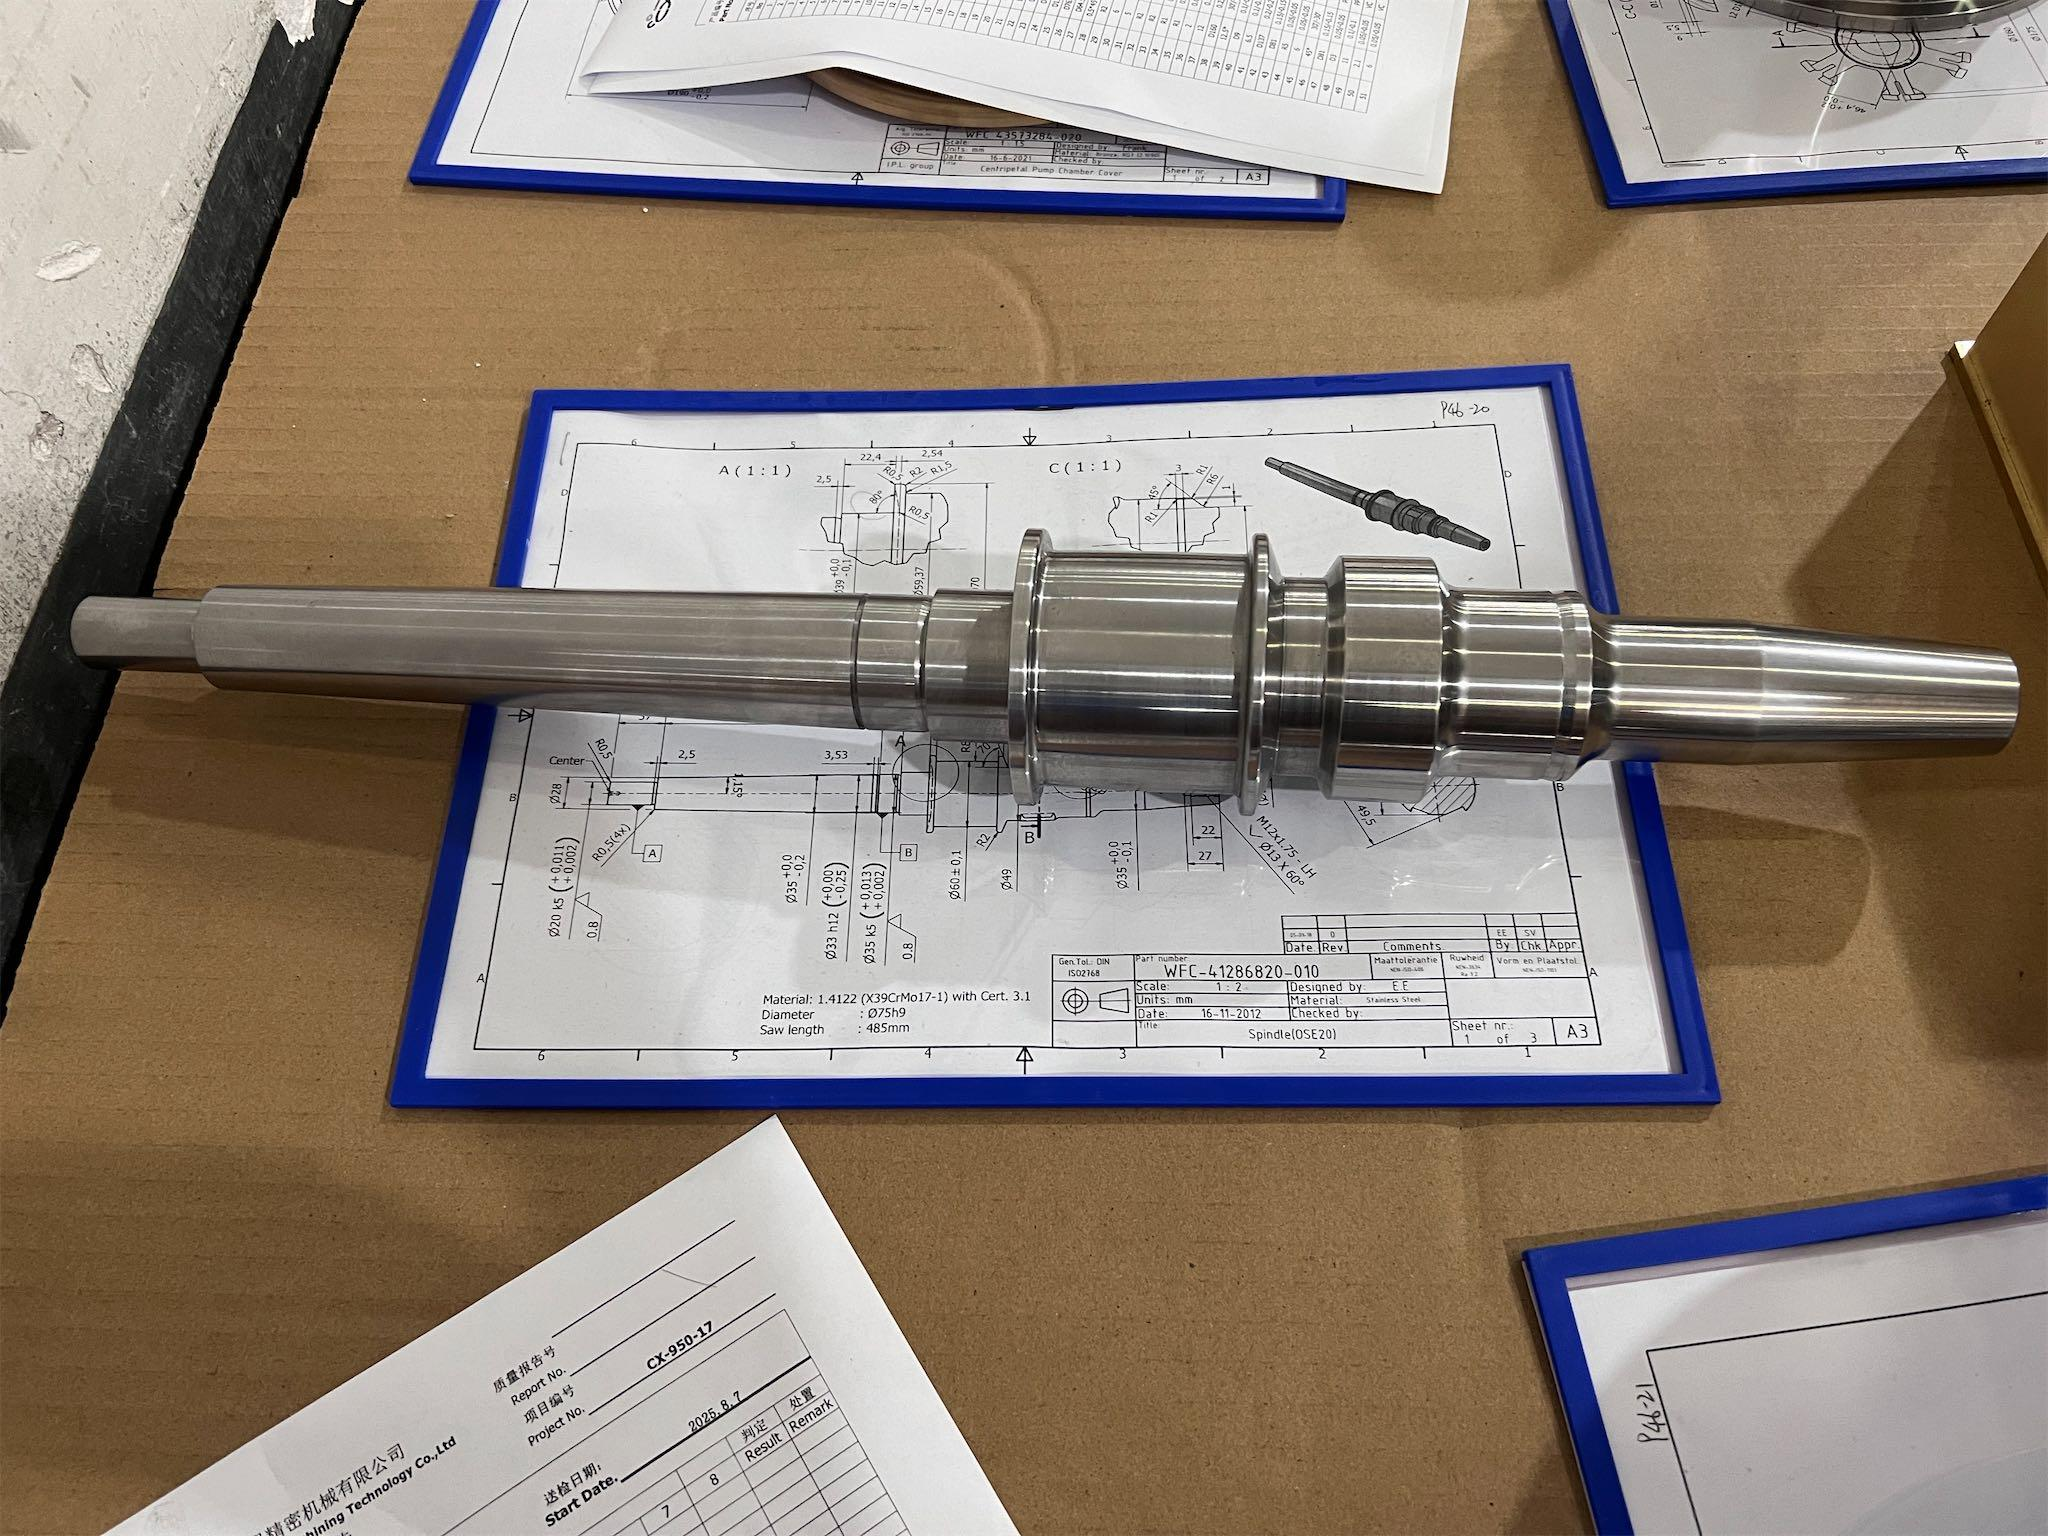
Peças e critérios de aceitação na solicitação de cotação
A Zhenling trata flanges, corpos de válvula, rolos, curvas e tampões como categorias de solicitação de cotação definidas por desenho técnico. Esta página não afirma uma tolerância universal nem um resultado obtido para clientes, pois documentos independentes não podem comprovar um resultado específico da Zhenling.
CASO 01
Solicitação de cotação ilustrativa: flange de 50 mm
Clique para analisar
ESPECIFICAÇÕES
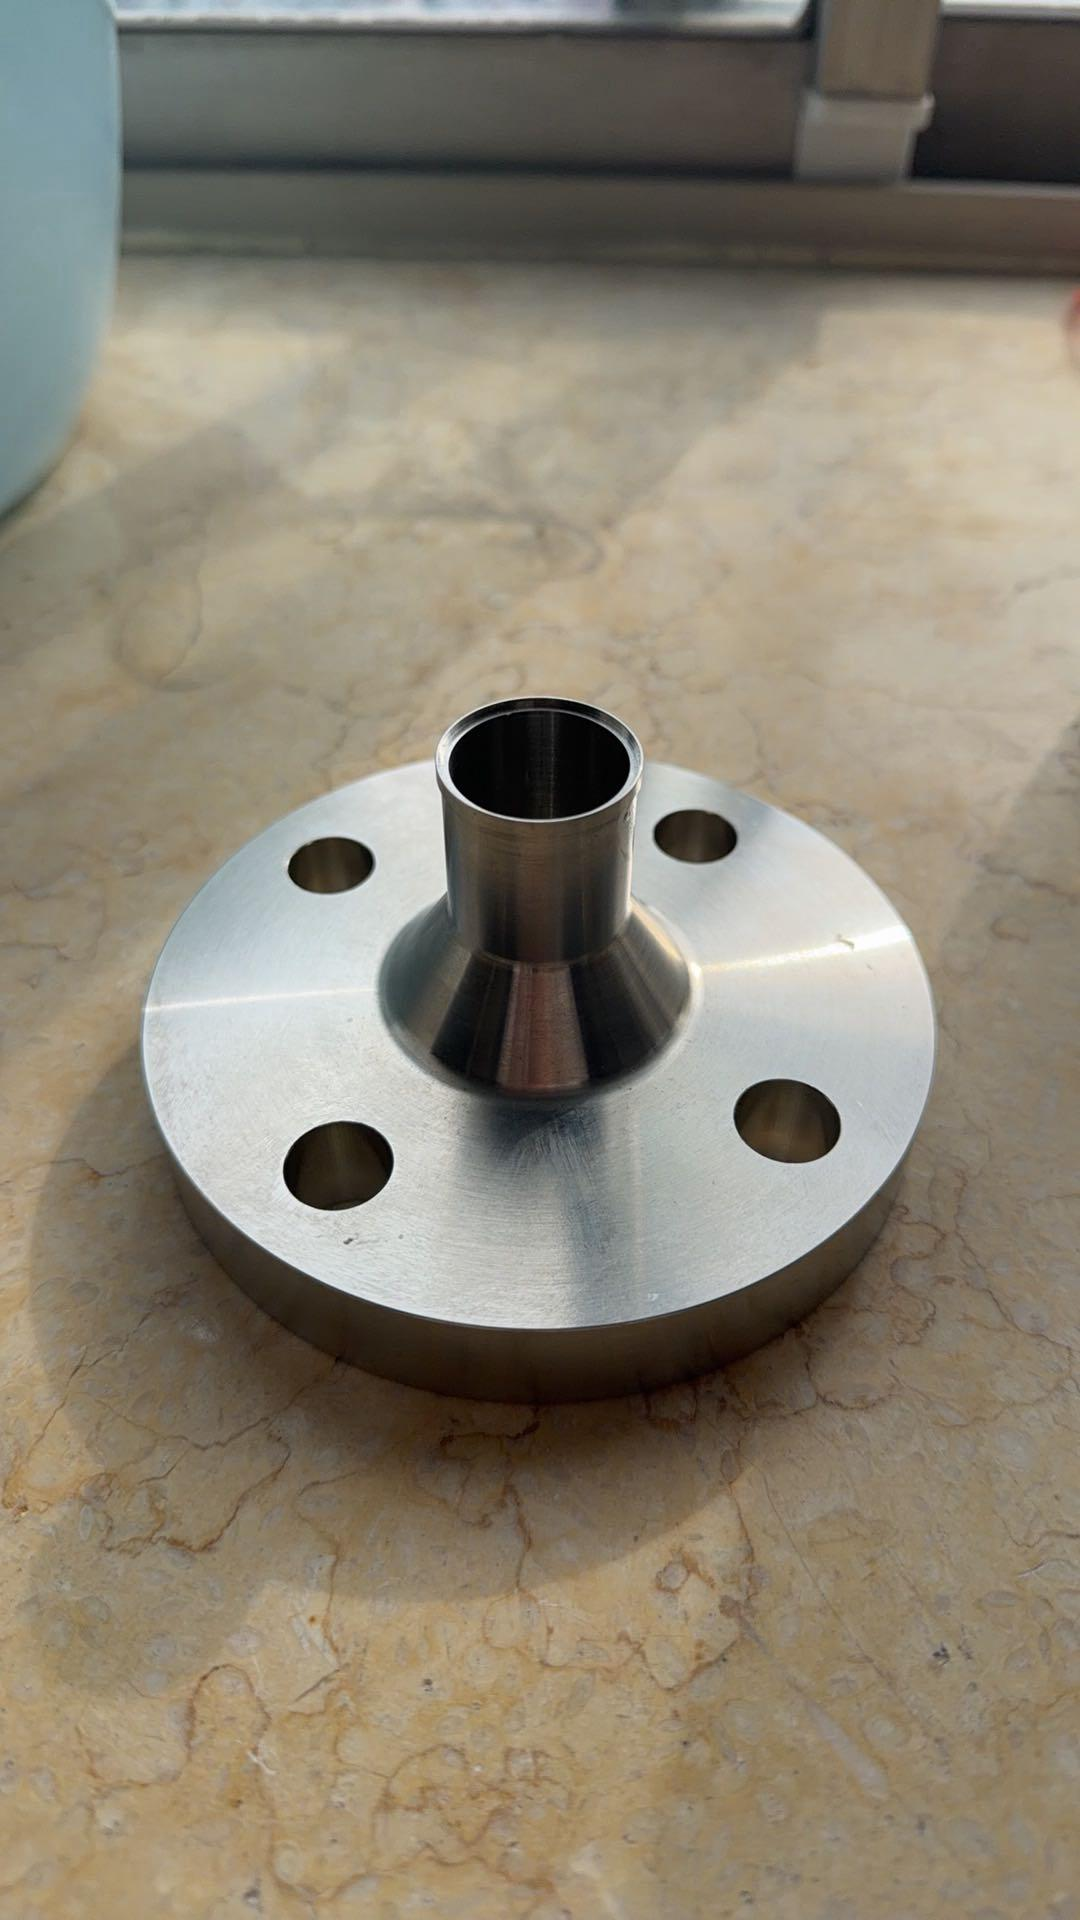
Detalhes do flange de 50 mm
Um comprador apresenta um flange com diâmetro nominal de passagem de 50 mm e requisito para a face de vedação, mas sem método de medição. Nesse caso, o risco não é a ausência de uma tolerância divulgada no material de marketing, mas a possibilidade de o fornecedor e a inspeção no recebimento usarem métodos diferentes.
- Confirme a referência geométrica e a especificação da face de vedação.
- Indique o método de medição.
- Vincule o resultado à revisão do desenho técnico.
CASO 02
Solicitação de cotação ilustrativa: corpo de válvula em 316L
Clique para analisar
ESPECIFICAÇÕES
Detalhes do corpo de válvula em 316L
O desenho técnico de um corpo de válvula especifica 316L e passivação, mas não indica o ensaio de aceitação da ASTM A967. Para resolver isso, é preciso esclarecer o pedido de compra antes da usinagem, e não solicitar um certificado depois da execução.
- Confirme os documentos que comprovam a corrida ou o lote.
- Selecione o tratamento de passivação e o ensaio.
- Separe a aceitação do componente dos documentos do material.
CASO 03
Solicitação de cotação ilustrativa: rolo longo
Clique para analisar
ESPECIFICAÇÕES
Detalhes do rolo longo
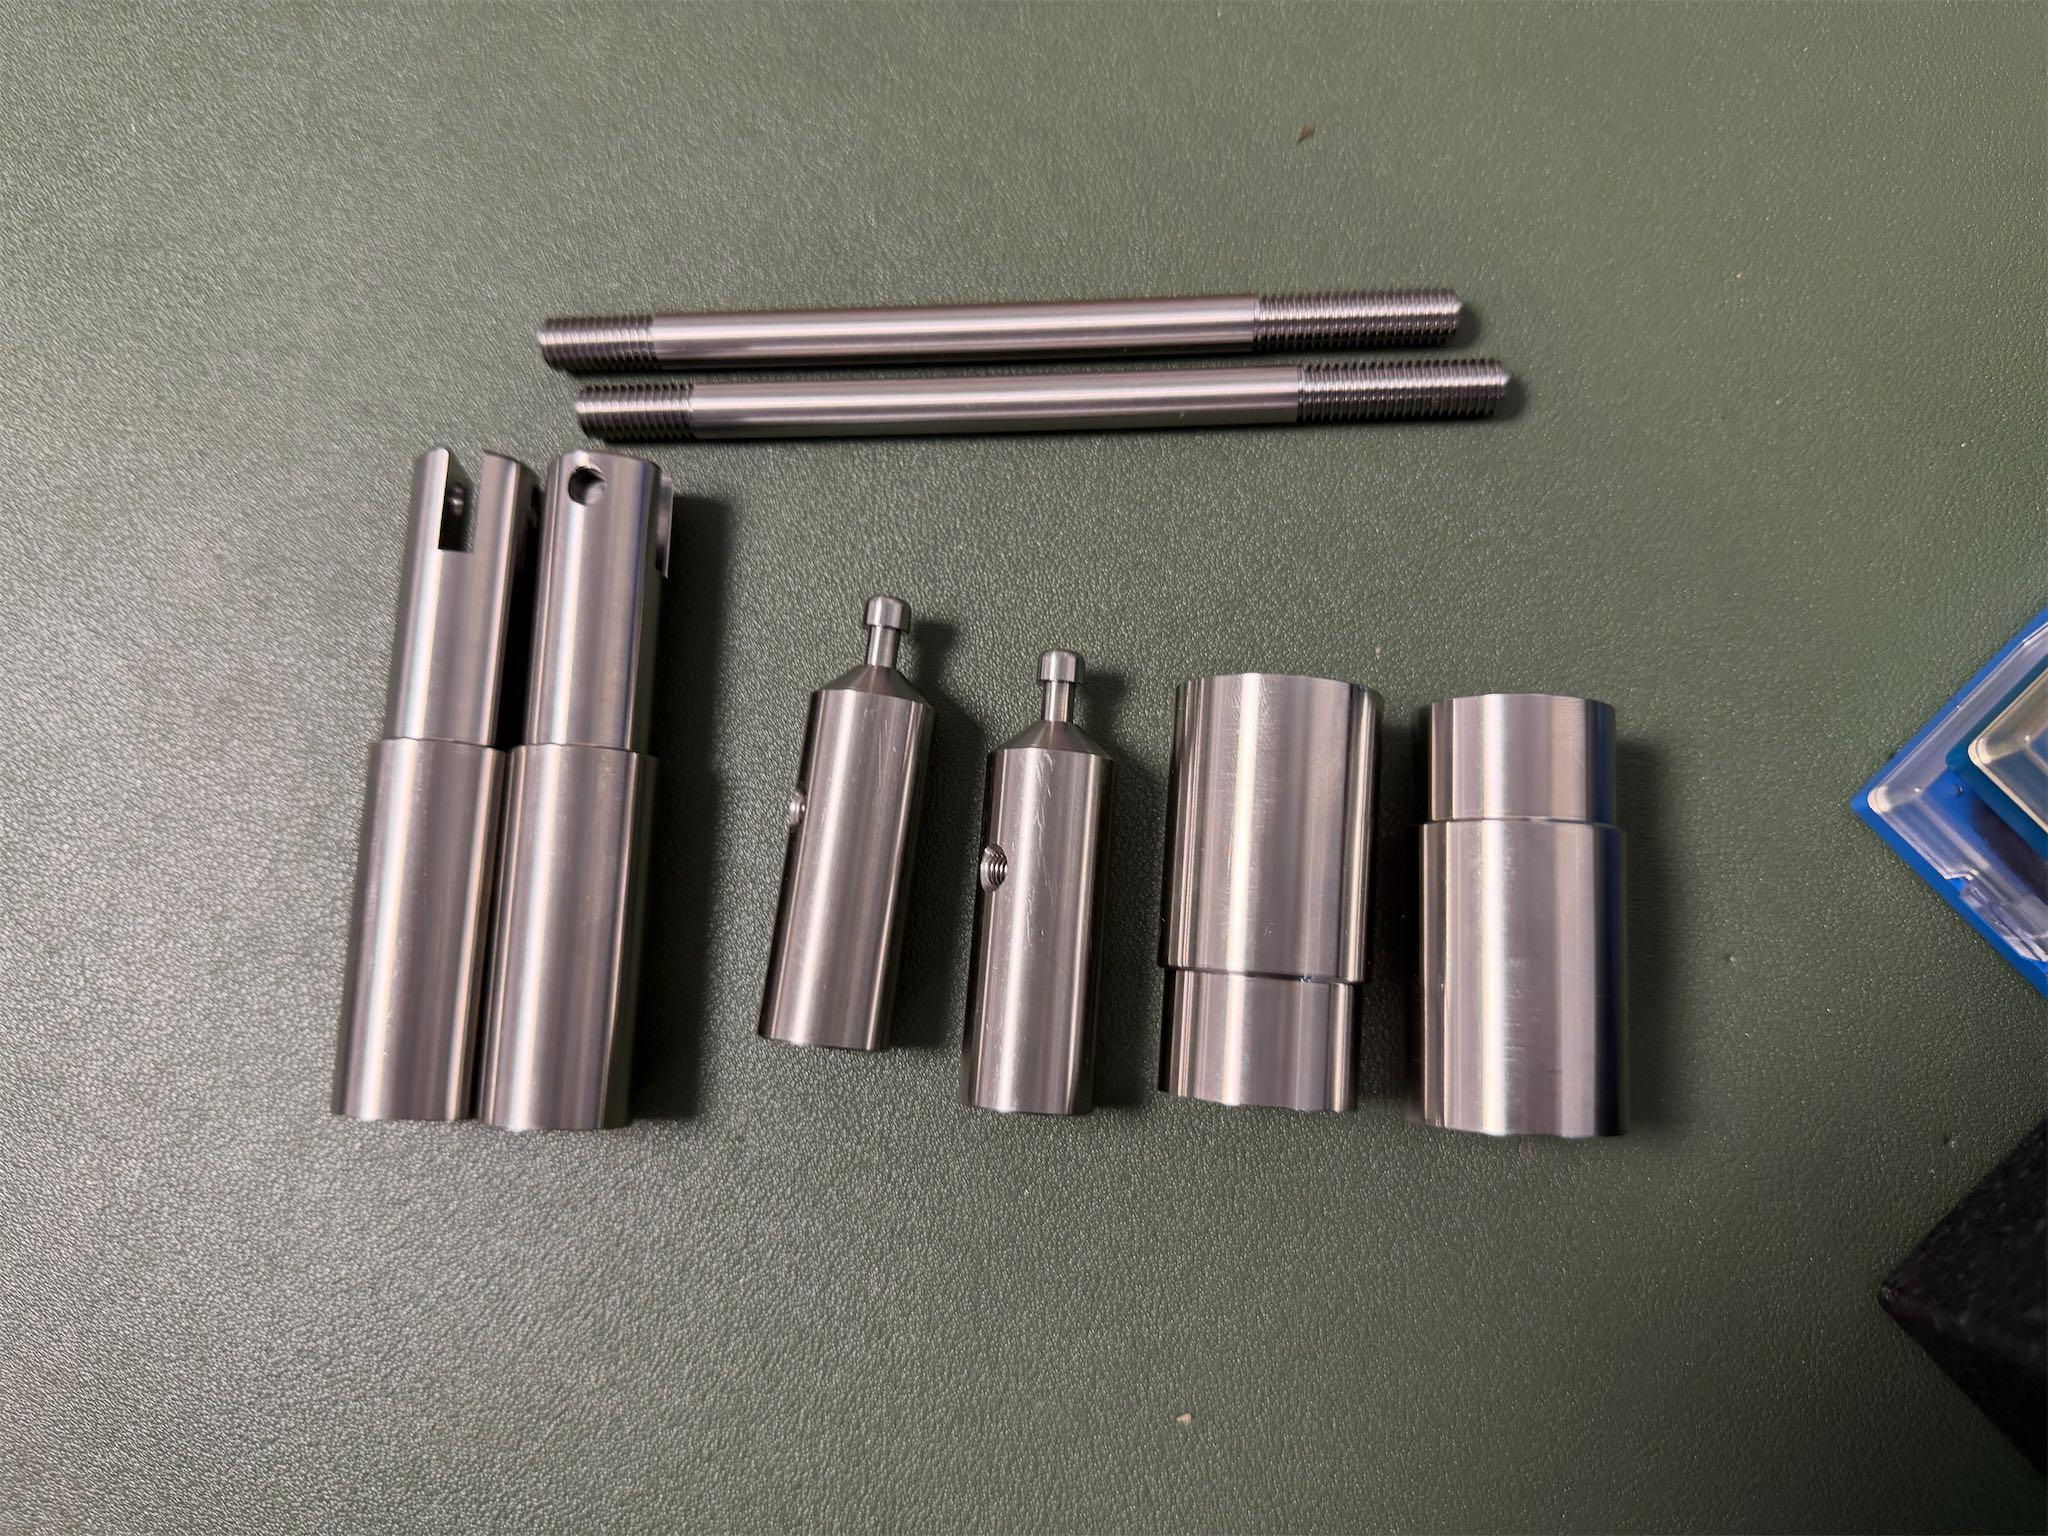
Um rolo longo tem uma exigência de batimento restrita, mas sem definição de como reproduzir a referência geométrica nem da condição de apoio. A Zhenling consideraria a preparação da máquina e o método de verificação na cotação, pois uma mudança de 1 mm no apoio pode alterar a leitura de uma peça esbelta.
- Defina como reproduzir a referência geométrica.
- Acorde a condição de apoio.
- Registre a preparação para a inspeção.
Limites das normas: a ASME Y14.5 estabelece regras para desenhos técnicos e tolerâncias geométricas, enquanto a ISO 10303-242:2025 trata de dados gerenciados de engenharia, fabricação de produtos e inspeção. Nenhuma das duas fontes comprova a capacidade específica de um fornecedor para cumprir determinada tolerância.
Transforme o nome de uma peça em critérios de aceitação
Envie o desenho técnico, a revisão, a quantidade, a condição do material e os relatórios exigidos no recebimento. A lista de perguntas resultante é mais útil do que uma galeria genérica de peças.
Plataforma de prototipagem ou fornecedor de produção?
Os compradores têm dificuldade para comparar uma cotação de plataforma de prototipagem com a de um fornecedor de produção quando o escopo da inspeção e da documentação é diferente. O preço unitário exibido nem sempre representa o menor custo por peça aceita.
FATORES DE DECISÃO
Melhor aplicação
PLATAFORMA DE PROTOTIPAGEM
Iterações rápidas de projeto e compras de protótipos que exigem poucas informações de contexto
FORNECEDOR DE PRODUÇÃO ORIENTADO POR DESENHO TÉCNICO
Pedidos recorrentes que exigem continuidade do processo, dos registros e das condições de envio
PERGUNTA PARA O COMPRADOR
O objetivo principal é aprender com a peça ou receber repetidamente peças aceitas?
Dados para cotação
PLATAFORMA DE PROTOTIPAGEM
Geralmente, a geometria e as opções selecionadas
FORNECEDOR DE PRODUÇÃO ORIENTADO POR DESENHO TÉCNICO
Geometria, condição do material, inspeção, acabamento, documentação e logística
PERGUNTA PARA O COMPRADOR
Quais requisitos não aparecem no preço unitário exibido?
Gestão de alterações
PLATAFORMA DE PROTOTIPAGEM
Facilidade de enviar um novo arquivo a cada alteração
FORNECEDOR DE PRODUÇÃO ORIENTADO POR DESENHO TÉCNICO
A análise da revisão e de seus efeitos no processo pode ser vinculada à sequência de produção
PERGUNTA PARA O COMPRADOR
Quem decide se uma revisão altera o ferramental, a inspeção ou os documentos exigidos?
Continuidade dos registros
PLATAFORMA DE PROTOTIPAGEM
Varia conforme a plataforma e as opções do pedido
FORNECEDOR DE PRODUÇÃO ORIENTADO POR DESENHO TÉCNICO
Pode ser definida para vincular corrida, lote, relatório e pedido de compra
PERGUNTA PARA O COMPRADOR
A equipe de recebimento consegue rastrear cada registro exigido até o lote entregue?
Comparação comercial
PLATAFORMA DE PROTOTIPAGEM
Cotação rápida do preço da peça
FORNECEDOR DE PRODUÇÃO ORIENTADO POR DESENHO TÉCNICO
Cotação comparada com base nas premissas de peças aceitas e reposição
PERGUNTA PARA O COMPRADOR
Qual é o denominador: peças enviadas ou peças aceitas?
Planilha de custo por peça aceita
Um preço unitário baixo pode não incluir PMI, relatórios de inspeção, embalagem, tratamento aduaneiro ou o risco de reposição urgente. Esta planilha torna essas premissas visíveis sem inventar um percentual público de economia.
- Peças cotadas e peças aceitas
- Custos de ferramental e inspeção
- Documentação e verificações por terceiros
- Dados de frete, impostos de importação e despacho aduaneiro
- Dados de reinspeção, lote rejeitado e parada de linha
FÓRMULA COM DADOS DO COMPRADOR
Custo total do pedido, da inspeção, da documentação, da logística e das interrupções ÷ peças aceitas disponíveis para uso.
Use dados reais da cotação e do recebimento. A Zhenling não afirmará uma taxa de economia válida para todo o setor.
Gargalo oculto: o ERP pode identificar a transação enquanto o percurso físico do lote permanece incompleto. É por isso que a análise examinada da Supply Chain Management Review leva a planilha a distinguir a existência de um documento de seu vínculo com o pedido.
Coloque duas cotações na mesma base antes de escolher
Peça a planilha de custo por peça aceita e compare as mesmas premissas de inspeção, documentação, logística e reposição.
Tolerâncias, inspeção, passivação e rastreabilidade do material
Uma dimensão, um registro de material e um relatório de passivação respondem a perguntas diferentes. A Zhenling define critérios de aceitação separados para cada um, pois reuni-los sob a expressão “documentos de qualidade incluídos” cria uma lacuna evitável. A análise examinada sobre rastreabilidade por lote reforça a necessidade de acompanhar o percurso físico do componente, em vez de depender apenas de um registro da transação.
Decisão por lote: para um corpo de válvula ilustrativo de 50 mm proveniente de 1 lote, o risco é receber um relatório que não possa ser vinculado à peça entregue. Como a ASTM A967 e a ISO 10303-242:2025 tratam de critérios de aceitação e dados diferentes, a Zhenling separa a inspeção CNC, a identificação do material e os registros de superfície; em vez de prometer um conjunto indistinto de certificados, pergunta quais comprovantes o comprador aceitará. Solicite uma análise da rastreabilidade.
Análise da rastreabilidade
01
Identificação
Grau do material, corrida ou lote, condição e documento de material exigido no pedido
02
Geometria
Revisão do desenho, referências geométricas, tolerâncias e método de medição
03
Superfície
Rugosidade, limpeza, tratamento de passivação e ensaio de aceitação
04
Verificações especiais
PMI, END ou inspeção por terceiros somente quando exigidos no pedido
05
Liberação
Vínculo entre relatório e peça, desvios e conjunto de documentos de embarque
Documento de material
Um documento de inspeção EN 10204 Tipo 3.1 pode ser exigido como comprovação do material, quando aplicável. Ele não constitui automaticamente aprovação segundo normas para equipamentos sob pressão, certificação do componente nem prova de que o lote físico permaneceu vinculado ao longo de todas as operações.
- Especifique o tipo de documento exigido no pedido.
- Defina o vínculo com a corrida ou o lote.
- Confirme os campos específicos exigidos pelo cliente.
02
EN 10204
Identificação positiva de material
O PMI pode verificar a identidade da liga metálica em uma etapa selecionada, mas o método, o plano de amostragem, o acompanhamento por testemunha e a ação em caso de não aceitação devem constar do pedido. A realização do PMI não substitui a aceitação dimensional nem a da superfície.
- Defina o instrumento ou método, se houver controle especificado.
- Defina o nível de amostragem.
- Especifique o que acontece em caso de divergência.
03
TESTE DE PMI
Aceitação da passivação
A ASTM A967/A967M-25 prevê vários métodos qualitativos de aceitação, incluindo ensaios de imersão em água, umidade, névoa salina e outros. O ensaio adequado depende do pedido; por isso, indicar apenas “passivação conforme ASTM A967” é insuficiente.
- Selecione a sequência de tratamento.
- Selecione o ensaio de aceitação.
- Registre o resultado vinculado ao lote.
04
ASTM A967
Protocolo de etapas de aceitação:
Identificação do material
Comprovação dimensional
Aceitação da superfície
Verificações especiais
Conjunto de documentos para liberação
O diferencial não é acumular mais certificados; é evitar substituições não declaradas entre essas etapas.
Solicite a lista de verificação de rastreabilidade do material
Use-a para definir o grau do material, a corrida ou o lote, o PMI, o relatório dimensional, o ensaio de passivação e os pontos de retenção para inspeção por terceiros antes da liberação do pedido de compra.
Obter a lista de verificaçãoEscopo dos certificados e conformidade para exportação
A Zhenling não afirma nesta página ter cobertura genérica de CE, ASME ou PED. Fontes oficiais mostram que os comprovantes de conformidade e autorização estão vinculados aos requisitos do produto, à entidade jurídica ou ao local, bem como ao tipo, número, escopo e validade do certificado.
Decisão baseada no escopo: um atraso alfandegário de 1 dia para uma válvula usinada de 50 mm pode revelar uma premissa incorreta sobre a entidade, a origem ou a fatura. Como os registros oficiais de CE e ASME são específicos para o produto, o local e o escopo, a Zhenling trata cada credencial como uma comprovação a ser verificada; diferentemente de um selo genérico, a Zhenling não afirma haver cobertura sem o registro correspondente. Solicite uma análise do escopo documental.
Marcação CE
A European Commission atribui ao fabricante a responsabilidade de identificar as regras aplicáveis, avaliar a conformidade, reunir a documentação técnica e emitir a declaração de conformidade da UE. A marcação CE não é uma credencial universal da fábrica para toda peça usinada.
- Identifique a legislação aplicável ao produto.
- Confirme a identidade do fabricante legalmente responsável.
- Analise a declaração e o escopo do produto.
Autorização ASME
A consulta de titulares de certificados da ASME apresenta empresa, local, tipo e número do certificado, situação, escopo e datas. A ASME também informa, em suas perguntas frequentes sobre certificação, que a autorização é válida somente para o local indicado.
- Confirme a entidade jurídica e o local.
- Confirme o tipo e o escopo do certificado.
- Verifique a situação atual e a data de vencimento.
Tratamento aduaneiro
A norma 19 CFR 141.86 exige informações detalhadas na fatura, como descrição da mercadoria, grau do material ou qualidade, quantidades, valor, encargos e origem. Ela não estabelece um único código HTS nem uma única alíquota para todas as peças usinadas em aço inoxidável.
- Classifique o produto acabado.
- Confirme a origem e o tratamento atual.
- Deixe a decisão a cargo do importador ou de um profissional da área aduaneira.
Alegação em análise
Campo a verificar pelo comprador
O que isso não comprova
Alegação
Conformidade CE
Campo de verificação
Legislação aplicável, declaração, fabricante legalmente responsável, produto e papel do organismo notificado, quando aplicável
Não comprova
Aprovação genérica da unidade fabril para peças sem relação com o produto
Alegação
Autorização ASME
Campo de verificação
Empresa, local, tipo e número do certificado, situação, escopo e vencimento
Não comprova
Aprovação automática de todos os componentes ou lotes de material
Alegação
Documento de inspeção do material
Campo de verificação
Tipo de documento, especificação do material, corrida ou lote, resultados dos ensaios e vínculo com o pedido
Não comprova
Aprovação do projeto para pressão ou cadeia de custódia completa
Alegação
Análise do HTS e da Seção 301
Campo de verificação
Produto acabado, classificação, origem e tratamento oficial vigente
Não comprova
Um percentual universal baseado apenas em “peça de aço inoxidável usinada por CNC”
Caminho para consulta oficial:
use a tabela tarifária da United States International Trade Commission e as orientações da U.S. Customs and Border Protection sobre a Seção 301, considerando as características do produto acabado. A estimativa de um fornecedor não substitui a responsabilidade do importador pela classificação.
Peça o escopo, não apenas um selo
Envie o destino, a descrição da peça acabada e os comprovantes de conformidade exigidos. A Zhenling pode definir o escopo dos documentos de responsabilidade do fornecedor, enquanto a classificação legal fica a cargo do importador responsável e de seu consultor.
Analisar o escopo documental
ESPECIFICAÇÃO
ISO-10303
O que determina o preço, o prazo de fabricação e a adequação do pedido?
O custo total da usinagem CNC de aço inoxidável depende de toda a sequência de operações, não apenas de uma tarifa por hora. A condição do material bruto, o volume removido, a fixação da peça, o acesso da ferramenta, as tolerâncias, a inspeção, o tratamento superficial, os documentos exigidos, a quantidade e a frequência de reposição influenciam a cotação.
Decisão para comparar cotações: no exemplo de uma válvula de 50 mm e uma retenção de 2 dias para inspeção, o risco no preço decorre de um escopo incompleto, pois a preparação da máquina CNC, o conteúdo do relatório e o momento da liberação estão relacionados. A Zhenling compara o desenho e a quantidade de peças aceitas usada como base; diferentemente de um preço unitário isolado, a Zhenling mostra quais premissas de produção, ferramental e tolerância estão incluídas. O escopo dos custos deve fazer referência aos requisitos aplicáveis de dimensionamento e tolerâncias da ASME Y14.5, em vez de uma “tolerância padrão” indefinida. Solicite uma cotação com escopo definido.
PARÂMETRO 01
Material e geometria
O preço mais alto do material pode representar apenas parte do custo, pois a remoção lenta de metal, o controle de paredes finas ou o acesso difícil da ferramenta podem dominar o tempo de ciclo. Um grau do material mais barato não resulta necessariamente em uma peça aceita de menor custo.
Volume da peça acabada em relação ao material bruto
Estabilidade das paredes e características geométricas
Grau e condição de fornecimento do material
PARÂMETRO 02
Inspeção e comprovação
Um relatório de 10 características geométricas e um desenho com todas as características identificadas por balões representam cargas de trabalho diferentes, mesmo para a mesma peça. PMI, ensaios de passivação e pontos de inspeção por terceiros também alteram o cronograma e o prazo de liberação.
Número de características geométricas
Formato do relatório
Pontos de retenção e liberação
PARÂMETRO 03
Quantidade e reposição
Um protótipo, um lote de baixo volume e um pedido de produção recorrente envolvem premissas diferentes de preparação da máquina e aprendizado. A Zhenling avalia se uma amostra valida a sequência de operações e se o próximo lote liberado poderá reutilizar o ferramental e o planejamento da inspeção.
Finalidade da amostra
Quantidade para liberação
Previsão e estabilidade da revisão
Análise do desenho técnico
Campos ausentes e riscos das características geométricas
Escopo do processo
Operações, ferramental e fixação da peça
Escopo da aceitação
Inspeção, superfície e registros
Escopo comercial
Quantidade, entrega, embalagem e condições comerciais
Não há uma quantidade mínima universal oculta: a adequação do pedido depende do trabalho de preparação da máquina, da compra do material, da carga de inspeção e da demanda recorrente. Uma única peça complexa pode exigir mais preparação comercial do que um lote recorrente maior; por isso, a decisão adequada depende da análise do desenho.
Envie informações suficientes para receber uma cotação comparável
Inclua desenho e modelo, material e sua condição, quantidade, destino da entrega, registros de inspeção, tratamento superficial, embalagem e condições comerciais.
Solicitar uma cotação com escopo definido
PROTOCOLO_DE_AVALIAÇÃO // AÇO_INOXIDÁVEL
Ferramentas de engenharia e compras para aço inoxidável
Avalie a usinabilidade dos materiais, confira a rastreabilidade exigida para conformidade e identifique custos ocultos com nossas ferramentas de análise desenvolvidas para componentes críticos de controle de fluidos e de fabricantes de equipamentos originais.
MÓD .01
Ferramenta de elaboração de solicitações de cotação para 7 graus de aço inoxidável
Defina de forma sistemática os requisitos de grau do material, condição e tolerância para geometrias em aço inoxidável austenítico, martensítico ou duplex antes de solicitar a cotação.
MÓD .02
Lista de verificação de rastreabilidade, PMI e passivação
Examine os certificados da usina, verifique a identificação positiva de material (PMI) e confira a conformidade da passivação com a ASTM A967 para ambientes de serviço exigentes.
MÓD .03
Calculadora de custo por peça aceita
Identifique gargalos ocultos na cadeia de suprimentos ao comparar os custos reais da peça entregue, da documentação e da logística com os preços unitários informados nas cotações.
Perguntas frequentes: usinagem CNC de aço inoxidável
Estas respostas distinguem as questões que a Zhenling pode tratar na etapa de solicitação de cotação das decisões que cabem ao comprador, ao responsável pelo projeto, ao importador ou à parte responsável pela norma aplicável.
FAQ.01
É possível usinar aço inoxidável por CNC?
É possível usinar aço inoxidável por CNC?
Sim. Torneamento CNC, fresamento CNC, furação, rosqueamento e operações relacionadas são aplicados rotineiramente ao aço inoxidável, mas a dificuldade do processo varia conforme o grau do material, sua condição e a geometria. Uma solicitação de cotação útil informa mais do que “aço inoxidável”: inclua o grau exato do material, a forma de fornecimento, a dureza quando conhecida, a revisão do desenho, a quantidade, o acabamento e os requisitos de inspeção.
FAQ.02
“Usinagem CNC de aço inoxidável” e “usinagem de aço inoxidável por CNC” são serviços diferentes?
“Usinagem CNC de aço inoxidável” e “usinagem de aço inoxidável por CNC” são serviços diferentes?
Não. Compradores usam as duas formas, além de “serviços de usinagem de aço inoxidável”, para expressar a mesma busca ampla por fornecedores. A distinção útil está na operação e no escopo do pedido: torneamento ou fresamento, protótipo ou produção recorrente, e uma peça simplesmente usinada ou um pedido que também inclua inspeção, comprovação do material, passivação e documentos de exportação.
FAQ.03
O 304 ou o 316 é mais fácil de usinar?
O 304 ou o 316 é mais fácil de usinar?
Tanto o 304 quanto o 316 podem ser usinados, mas um percentual universal pode induzir ao erro porque as bases de comparação e as condições do material bruto variam. O 316 costuma ser considerado menos tolerante à usinagem do que o 304, enquanto o 303 é escolhido quando a usinabilidade tem maior peso. As exigências de resistência à corrosão em serviço, soldagem e especificações do material devem orientar a escolha do grau antes da facilidade de corte.
FAQ.04
O 316L é mais fácil de usinar do que o 316?
O 316L é mais fácil de usinar do que o 316?
O sufixo que indica menor teor de carbono diz respeito principalmente ao comportamento do material associado à soldagem e à sensitização; ele não deve ser tratado como promessa de corte mais fácil. A condição de fornecimento, a dureza, o contato da ferramenta com a peça, a evacuação dos cavacos e a geometria das características podem ter maior influência no plano de usinagem. Peça ao fornecedor que analise a condição real do material fornecido pela usina e o desenho técnico.
FAQ.05
O que um fornecedor de usinagem de aço inoxidável deve receber com a solicitação de cotação?
O que um fornecedor de usinagem de aço inoxidável deve receber com a solicitação de cotação?
Forneça o desenho técnico e o modelo sob controle de revisão, o grau e a condição do material, as quantidades anuais e por liberação, o local de entrega, o acabamento, a instrução de passivação, os requisitos de relatório dimensional, o tipo de documento de material, os pontos de retenção para PMI ou inspeção por terceiros, a embalagem e as condições comerciais. Se algum item ainda não estiver decidido, indique que permanece em aberto para evitar que cada fornecedor adote uma premissa diferente.
FAQ.06
O que a passivação conforme ASTM A967 comprova?
O que a passivação conforme ASTM A967 comprova?
A ASTM A967/A967M-25 define tratamentos de passivação e métodos qualitativos de aceitação para peças de aço inoxidável. Um relatório só é significativo quando o pedido identifica o tratamento e o método de aceitação aplicáveis e vincula o resultado ao lote entregue. Por si só, ele não comprova a identidade do material, a conformidade dimensional nem a aprovação segundo normas para equipamentos sob pressão.
FAQ.07
Um documento EN 10204 Tipo 3.1 certifica o componente acabado?
Um documento EN 10204 Tipo 3.1 certifica o componente acabado?
Não. Trata-se de um documento de inspeção do material solicitado conforme um requisito definido para esse material. A aceitação do componente também pode exigir vínculo de rastreabilidade, registros dimensionais, resultados de tratamento superficial, END, PMI ou comprovantes específicos da norma aplicável. O pedido de compra deve tratar esses itens separadamente para não exigir que um certificado comprove algo para o qual não foi concebido.
FAQ.08
Como os compradores devem comparar o custo dos serviços de usinagem CNC de aço inoxidável?
Como os compradores devem comparar o custo dos serviços de usinagem CNC de aço inoxidável?
Primeiro, coloque as cotações na mesma base de comparação. Compare a mesma condição do material, quantidade de peças aceitas, ferramental, inspeção, documentação, tratamento superficial, embalagem, frete, premissas sobre tributos de importação e responsabilidade pela substituição de peças. A planilha de custo por peça aceita evita comparar indevidamente o preço de uma peça isolada com o de um pedido pronto para produção que inclui comprovação e logística.
FAQ.09
A Zhenling pode atender peças aeroespaciais ou para equipamentos sob pressão?
A Zhenling pode atender peças aeroespaciais ou para equipamentos sob pressão?
Esta página não afirma que a Zhenling tenha qualificação aeroespacial ou aprovação geral segundo normas para equipamentos sob pressão. Essas aplicações podem exigir materiais controlados, processos especiais, inspeção na origem, rastreabilidade e autorização do cliente ou conforme a norma aplicável, além da usinagem comum. Envie a especificação aplicável e as aprovações exigidas para que a Zhenling possa informar o que está dentro do escopo, o que requer um parceiro qualificado e o que não pode ser oferecido.
Tem alguma dúvida específica sobre um desenho técnico?
Use a janela de contato para descrever a questão de material, característica geométrica ou comprovação que está impedindo sua solicitação de cotação.
Pergunte à ZhenlingReferências e fontes
Esta página distingue regras externas analisadas de comprovações específicas do fornecedor. Certificados, registros de tolerância, dados de capacidade e resultados de clientes específicos da Zhenling foram omitidos porque não havia documentação atual que permitisse sua verificação pública.
Declaração de transparência
Normas e orientações externas fundamentam as verificações recomendadas aos compradores nesta página. Elas não comprovam certificados, tolerâncias, resultados de produção nem resultados obtidos por clientes específicos da Zhenling.
Páginas relacionadas da Zhenling
- Explore a seção de materiais
- Compare os requisitos de usinagem CNC de alumínio
- Consulte o escopo da usinagem CNC de titânio
- Compare os aspectos da usinagem CNC de bronze
- Consulte as categorias de serviços da Zhenling
- Fale com a Zhenling sobre um desenho técnico sob controle de revisão
Fontes analisadas
- ASTM A967/A967M-25 — Tratamentos químicos de passivação para peças de aço inoxidável
- ASME Y14.5 — Dimensionamento e tolerâncias
- ISO 10303-242:2025 — Engenharia 3D gerenciada baseada em modelos
- European Commission — Marcação CE para fabricantes
- ASME — Consulta de empresas certificadas
- Perguntas frequentes da ASME sobre certificação e acreditação
- 19 CFR 141.86 — Conteúdo das faturas
- United States International Trade Commission — Tabela tarifária harmonizada
- U.S. Customs and Border Protection — Medidas comerciais da Seção 301
- Modern Machine Shop — Dicas para dominar a usinagem de aço inoxidável
- Supply Chain Management Review — Rastreabilidade e análise de falhas de fornecedores
- Estudo revisado por pares — Usinagem, tensões residuais e fissuração por corrosão sob tensão no 316L
A seleção final do material, o projeto para pressão, o cumprimento das normas aplicáveis, a classificação aduaneira e o tratamento dos tributos de importação cabem ao comprador responsável, ao responsável pelo projeto, à parte responsável pela norma, ao importador e aos consultores profissionais. A Shanghai Zhenling Hardware Co., Ltd. limita o escopo da usinagem e das comprovações de responsabilidade do fornecedor à cotação aceita e ao pedido de compra.