Entre em contato com a Zhenling

materiais para usinagem CNC
Materiais para usinagem CNC de peças sob medida pela Zhenling
Os materiais que usinamos por CNC abrangem 22 famílias e mais de 30 graus, com base no seu desenho técnico ou arquivo 3D. Envie o arquivo e um engenheiro de processos responderá com uma cotação em 48 horas, indicando qualquer substituição de material que possa reduzir o custo ou o prazo de fabricação. As tabelas abaixo ajudam você a selecionar 2 ou 3 candidatos antes de enviar qualquer coisa.
- Cotação analisada por um engenheiro em até 48 horas
- Protótipos em 7 a 15 dias úteis
- Dimensões sem tolerância especificada segundo ISO 2768-m
- Aceitamos STEP, IGES, X_T, DWG, DXF e PDF cotado
- Prazo da cotação
- Em até 48 horas, após análise de um engenheiro
- Prazo de fabricação do protótipo
- 7 a 15 dias úteis após a aprovação do desenho técnico
- Prazo de fabricação de pequenos lotes
- 15 a 20 dias úteis após a aprovação do desenho técnico
- Prazo de fabricação
- 20 a 30 dias úteis, a confirmar na cotação
- Pedido mínimo
- Sem quantidade mínima de pedido — aceitamos peças unitárias
- Dimensões sem tolerância especificada
- ISO 2768-m, salvo indicação diferente no seu desenho técnico
- Dimensões sem tolerância especificada
- ISO 2768-m, salvo indicação diferente no seu desenho técnico
Seus desenhos técnicos são tratados como confidenciais e, mediante solicitação, assinamos um acordo de confidencialidade mútuo antes de abrir qualquer arquivo.
Capacidades de usinagem CNC
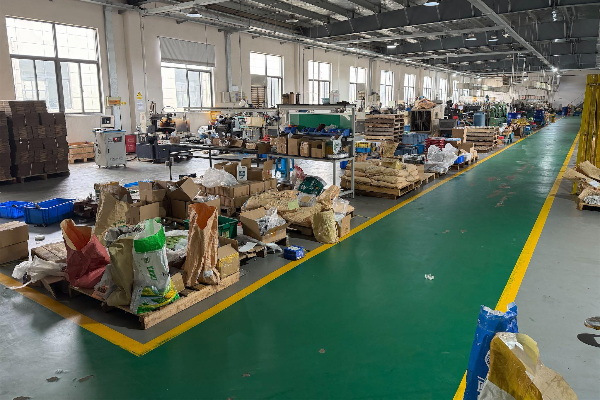
Cada máquina CNC da nossa fábrica é preparada a partir do seu desenho técnico, não de um código de peça de catálogo. É por isso que a lista de materiais abrange 22 famílias e mais de 30 graus: são os processos de usinagem que determinam os trabalhos que aceitamos, não uma linha fixa de produtos. Corte, usinagem, soldagem e fabricação acontecem em uma única oficina de 6.000 m², em uma unidade fabril de 8.000 m² que operamos desde 2006.
Fresamento e torneamento
Centros de usinagem de 3 e 4 eixos produzem peças prismáticas de máquinas, chapas e carcaças. Centros de usinagem importados de 5 eixos executam peças com múltiplas faces e contornos.
Eletroerosão a fio e retificação
A eletroerosão a fio produz perfis endurecidos e cantos internos estreitos que a ferramenta de corte não alcança. A retificação plana e cilíndrica dá acabamento às características geométricas sujeitas às tolerâncias da montagem.
Fabricação de peças em chapa
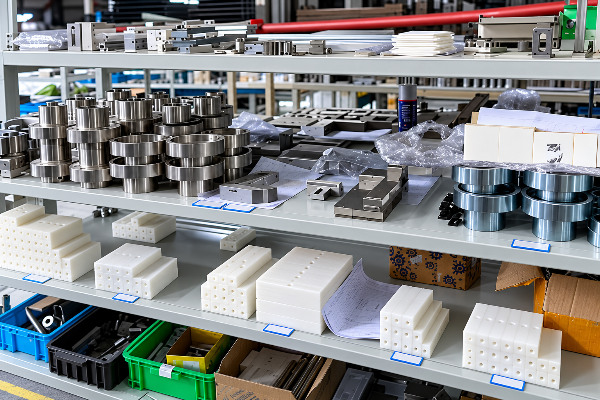
O corte de chapas por CNC, a calandragem e a prensagem transformam chapas em cascas e suportes no mesmo prédio. Realizar o corte, a calandragem e a usinagem sob o mesmo teto elimina a transferência entre fornecedores.
Soldagem e montagem
A soldagem por arco submerso Lincoln, processo 12, e a soldagem com proteção gasosa unem os conjuntos antes da usinagem final, para que as faces de vedação sejam usinadas após ocorrer a deformação causada pela soldagem.
Seleção de materiais para peças usinadas por CNC
A seleção de materiais para usinagem CNC segue 3 etapas: definir o que a peça precisa fazer, eliminar as famílias que não atendem a essa função e comparar as restantes pelos dados. O guia abaixo cobre as 2 primeiras etapas; a tabela comparativa cobre a terceira. Seja qual for o grau escolhido, compramos o material segundo a especificação indicada no seu desenho técnico, e o certificado da usina acompanha as peças acabadas.
Guia de seleção por família de ligas metálicas
Comece pela função da peça, não pelo nome da família. Em vez de uma lista de materiais brutos em ordem alfabética, esta está organizada por aplicação. A terceira coluna mostra onde está a economia: indica o que descartar e por quê.
| O que a peça precisa fazer | Comece por | O que descartar — e por quê |
|---|---|---|
| Conter pressão interna | 1045 (45#), 4140 (42CrMo), aço inoxidável 304 / 316L | Graus de fácil usinagem ressulfurados. Os sulfetos não contribuem para a resistência à temperatura ambiente e atuam como concentradores de tensão; por isso, as trincas se propagam ao longo da barra, seguindo as inclusões alongadas de sulfeto. |
| Controlar o fluido em um corpo de válvula | Aço inoxidável 304 / 316L, bronze C93200, latão | Magnésio, que sofre corrosão galvânica sempre que entra em contato com outro metal em uma união úmida. |
| Resistir ao ataque químico | 316L, Alloy C276, 904L, PTFE, polipropileno | Acetal, que resiste bem a solventes e combustíveis, mas é atacado por ácidos fortes. |
| Operar sob temperaturas elevadas | Alloy 718 (980 °C), PEEK (330 °C), PAI (260 °C) | Qualquer plástico acima de sua temperatura nominal: o ABS tem limite de 80 °C e o nylon 6, de 90 °C. |
| Oferecer resistência ao desgaste | Aço ferramenta D2 a 62 HRC, 4140 temperado e revenido, PAI, acetal | Liga de alumínio macia em contato deslizante — com 93 HB, a superfície não resiste ao deslizamento contínuo. |
| Reduzir o peso | Liga de alumínio 6061-T6, magnésio AZ31B, PEEK | Aço inoxidável, a menos que a exigência de resistência à corrosão realmente o justifique. |
| Conduzir eletricidade ou calor | Cobre eletrolítico de alta condutividade C11000, classificado em 100% IACS | Latão e bronze, cujos elementos de liga reduzem a condutividade em troca de melhor usinabilidade. |
| Isolar | PEEK, PEI, PTFE, acrílico | Qualquer metal, além do nylon em ambientes úmidos — ele absorve 7,0% de água na saturação. |
| Entrar em contato com alimentos ou água potável | Aço inoxidável 304 / 316L, HDPE, polipropileno | Latão de corte livre C36000 (2,5–3,7% de chumbo) e bronze C93200 (6–8% de chumbo). |
| Deslizar sem lubrificação | PTFE, acetal, PA66, bronze para mancais C93200 | Acrílico, que se rompe com 4,0% de alongamento em vez de se deformar plasticamente. |
| Manter a transparência óptica | Acrílico (PMMA), policarbonato | Policarbonato quando houver solventes — em contato com eles, sofre trincamento sob tensão quando submetido a carga. |
“Em peças que contêm pressão, cotamos apenas o grau indicado no desenho técnico. Um substituto ressulfurado é usinado mais rapidamente e passa na mesma inspeção dimensional, mas se rompe ao longo das inclusões alongadas de sulfeto quando a peça entra em serviço.”
Engenharia de processos da Zhenling — regra permanente para peças que contêm pressão
A dilatação térmica determina a tolerância de uma montagem com materiais diferentes
A coluna de dilatação atravessa as duas metades da tabela, e a diferença entre os valores é o argumento decisivo contra uma única tolerância padrão. O aço carbono dilata 12 µm/m·K; o PTFE, 120; e o HDPE, 130. Uma peça plástica nessa montagem se desloca de dez a onze vezes mais por grau do que o aço ao qual é parafusada.
Um valor para o nylon sem indicação do estado de umidade não serve
No nylon 6 sem carga, a resistência à tração cai de 74 MPa no estado seco para 35 MPa após condicionamento à umidade, enquanto o módulo cai de 2,7 GPa para 1,1 GPa. O nylon 66 apresenta o mesmo efeito: a resistência cai de 86 MPa para 60 MPa, e o módulo, de 3,3 GPa para 1,6 GPa.
Isso representa uma perda de resistência de 53% no PA6 e de 30% no PA66, causada apenas pela umidade ambiente.
O PA6 atinge 7,0% de água na saturação e o PA66, 8,5%; portanto, o valor após condicionamento é o que uma peça em ambiente úmido efetivamente apresentará.
22 materiais que usinamos
Para 2 dos plásticos abaixo, esta tabela não resolve a escolha do grau: o PTFE pode ser sem carga, com carga de vidro ou com carga de carbono; o POM pode ser copolímero ou homopolímero. Cada um tem sua própria página — usinagem CNC de PTFE e Teflon e graus de POM e Delrin para usinagem —, e os valores das fichas abaixo se referem ao PTFE sem carga e ao acetal sem distinção entre copolímero e homopolímero.
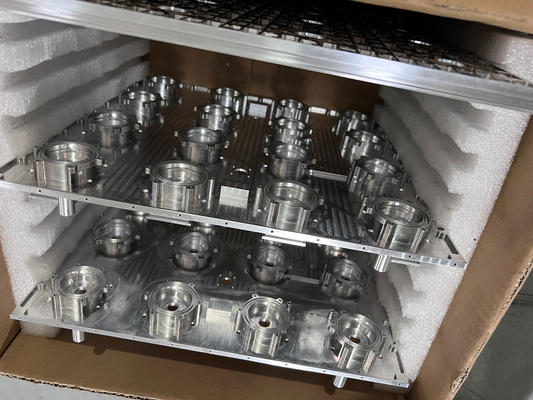
Usinagem CNC de alumínio
6061-T6 · 6082 · 7075-T6 · 5052 · ADC12A liga de alumínio é usinada mais rapidamente que qualquer outro metal desta página, com 270% da usinabilidade do aço de fácil usinagem usado como referência; por isso, o tempo de ciclo raramente determina seu custo. Essa velocidade reduz as horas de máquina, mas não aumenta a dureza: com 93 HB, a superfície não resiste ao contato deslizante.
Especificações: alumínio — 6061-T6
Usinabilidade270%
Dureza93 HB
Resistência à tração310 MPa
Temp. máx.170 °C
Dilatação:24 µm/m·K
Corrosão:Película de óxido autopassivante
Aplicações:Carcaças, suportes, dissipadores de calor
Usinagem CNC de aço inoxidável
303 · 304 · 304L · 316 · 316L · 321O aço inoxidável austenítico chega com uma camada superficial encruada de 0.003 a 0.005 in de profundidade, e seu interior pode ter metade da dureza da superfície, onde ocorre o corte. Com usinabilidade de 43% para o 304, a solução é fazer um corte profundo o suficiente para começar abaixo dessa camada, não um corte mais rápido.
Especificações: aço inoxidável — AISI 304, trabalhado
Usinabilidade43%
Dureza170–360 HB
Resistência à tração580–1180 MPa
Temp. máx.710 °C
Dilatação:17 µm/m·K
Corrosão:Película passiva; PREN 20
Aplicações:Corpos de válvula, peças em contato com alimentos
Usinagem CNC de aço carbono
20# · 45# (1045) · Q235A · Q345DO aço carbono é a opção padrão para peças estruturais de máquinas e peças que contêm pressão, com resistência de 620 a 680 MPa no caso do 1045. Como não oferece resistência própria à corrosão, o desenho técnico precisa prever galvanização, pintura ou acabamento com óleo.
Especificações: aço carbono — 1045 (45#)
Usinabilidade65%
Dureza180–190 HB
Resistência à tração620–680 MPa
Temp. máx.400 °C
Dilatação:12 µm/m·K
Corrosão:Oxida sem proteção; requer galvanização
Aplicações:Eixos, pinos, vasos de pressão
Usinagem CNC de aço ligado
42CrMo (4140) · 25CrMo · 12CrMoV · GCr15O 4140 temperado e revenido atinge 1080 MPa com 310 HB, oferecendo alta resistência sem o custo de um aço ferramenta. Pela ASTM A29/A29M, sua faixa de carbono vai de 0.38 a 0,43%; assim, 2 barras que atendem à norma, mas vêm de corridas diferentes, podem reagir de formas distintas ao mesmo tratamento térmico.
Especificações: aço ligado — 4140
Usinabilidade61%
Dureza310 HB
Resistência à tração1080 MPa
Temp. máx.420 °C
Dilatação:13 µm/m·K
Corrosão:Oxida sem proteção; requer galvanização
Aplicações:Eixos e acoplamentos submetidos a altas tensões
Usinagem CNC de aço ferramenta
D2 · SKD11 · H13O D2 endurecido atinge 62 HRC e resistência à tração de 2000 MPa, a combinação de maior dureza e resistência da tabela. Com usinabilidade de 27%, ele é usinado antes do endurecimento e depois recebe acabamento por retificação ou eletroerosão a fio.
Especificações: aço ferramenta — D2
Usinabilidade27%
Dureza62 HRC
Resistência à tração2000 MPa
Temp. máx.—
Dilatação:11 µm/m·K
Corrosão:Oxida sem proteção; aplicar óleo após a retificação
Aplicações:Matrizes, punções, insertos de desgaste
Usinagem CNC de titânio
Grau 2 · Grau 5 (Ti-6Al-4V)O grau 5 oferece resistência de 1000 a 1190 MPa com cerca de 60% da densidade do aço e resiste à água do mar e a cloretos. Com usinabilidade de 20%, o principal fator de custo são as horas de máquina, não o preço do metal.
Especificações: titânio — grau 5
Usinabilidade20%
Dureza33 HRC
Resistência à tração1000–1190 MPa
Temp. máx.330 °C
Dilatação:8,9 µm/m·K
Corrosão:Excelente resistência à água do mar e a cloretos
Aplicações:Conexões aeroespaciais, componentes de dispositivos médicos
Usinagem CNC de Inconel e ligas de níquel
Alloy 718 · C276 · 904LA Alloy 718 mantém resistência útil até 980 °C, de longe a maior temperatura de serviço da tabela. Com usinabilidade de 10%, é o metal de corte mais lento desta lista, e o custo do ferramental entra no planejamento da cotação.
Especificações: liga de níquel — 718
Usinabilidade10%
Dureza40 HRC
Resistência à tração930–1530 MPa
Temp. máx.980 °C
Dilatação:13 µm/m·K
Corrosão:Resiste a ácidos oxidantes e redutores
Aplicações:Peças de seções quentes, ferramental para operações em poços
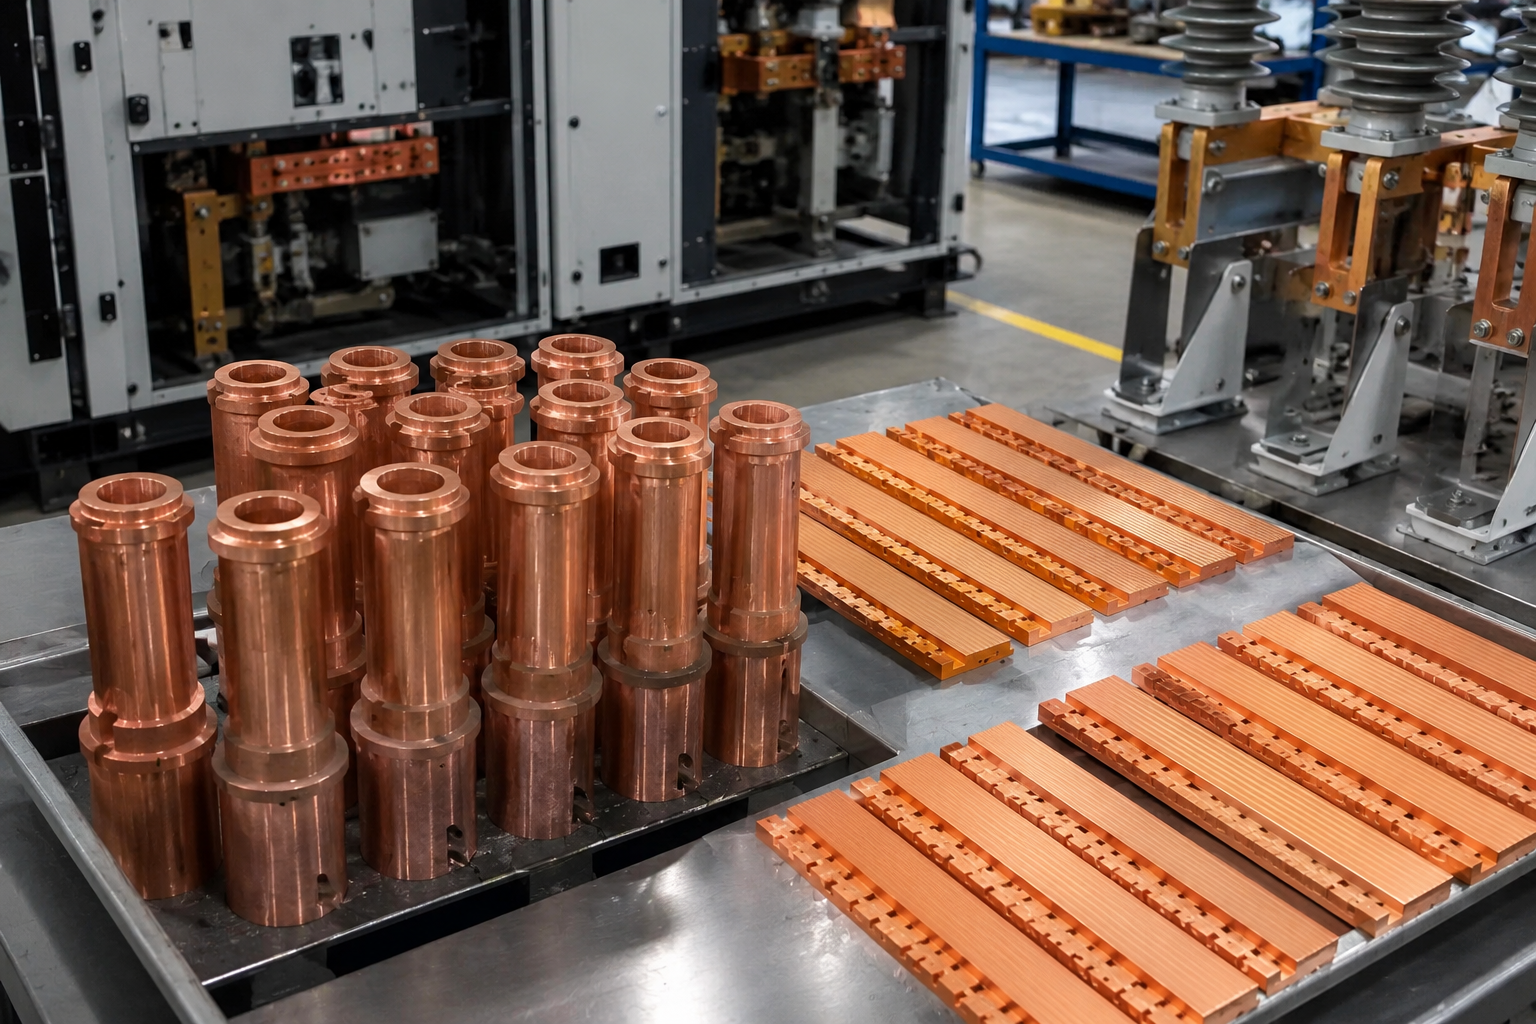
Usinagem CNC de cobre
C11000 eletrolítico de alta condutividade · C10100O C11000 é classificado em 100% IACS, a referência usada para medir todos os outros condutores. É um material aderente durante o corte e não há índice de usinabilidade publicado para ele; por isso, os requisitos de geometria e acabamento determinam seu custo.
Especificações: cobre — C11000
Usinabilidade—
Dureza37–94 HRF
Resistência à tração220–410 MPa
Temp. máx.200 °C
Dilatação:17 µm/m·K
Corrosão:Forma pátina ao ar; inadequado para contato com amônia
Aplicações:Barramentos, eletrodos, condutores térmicos
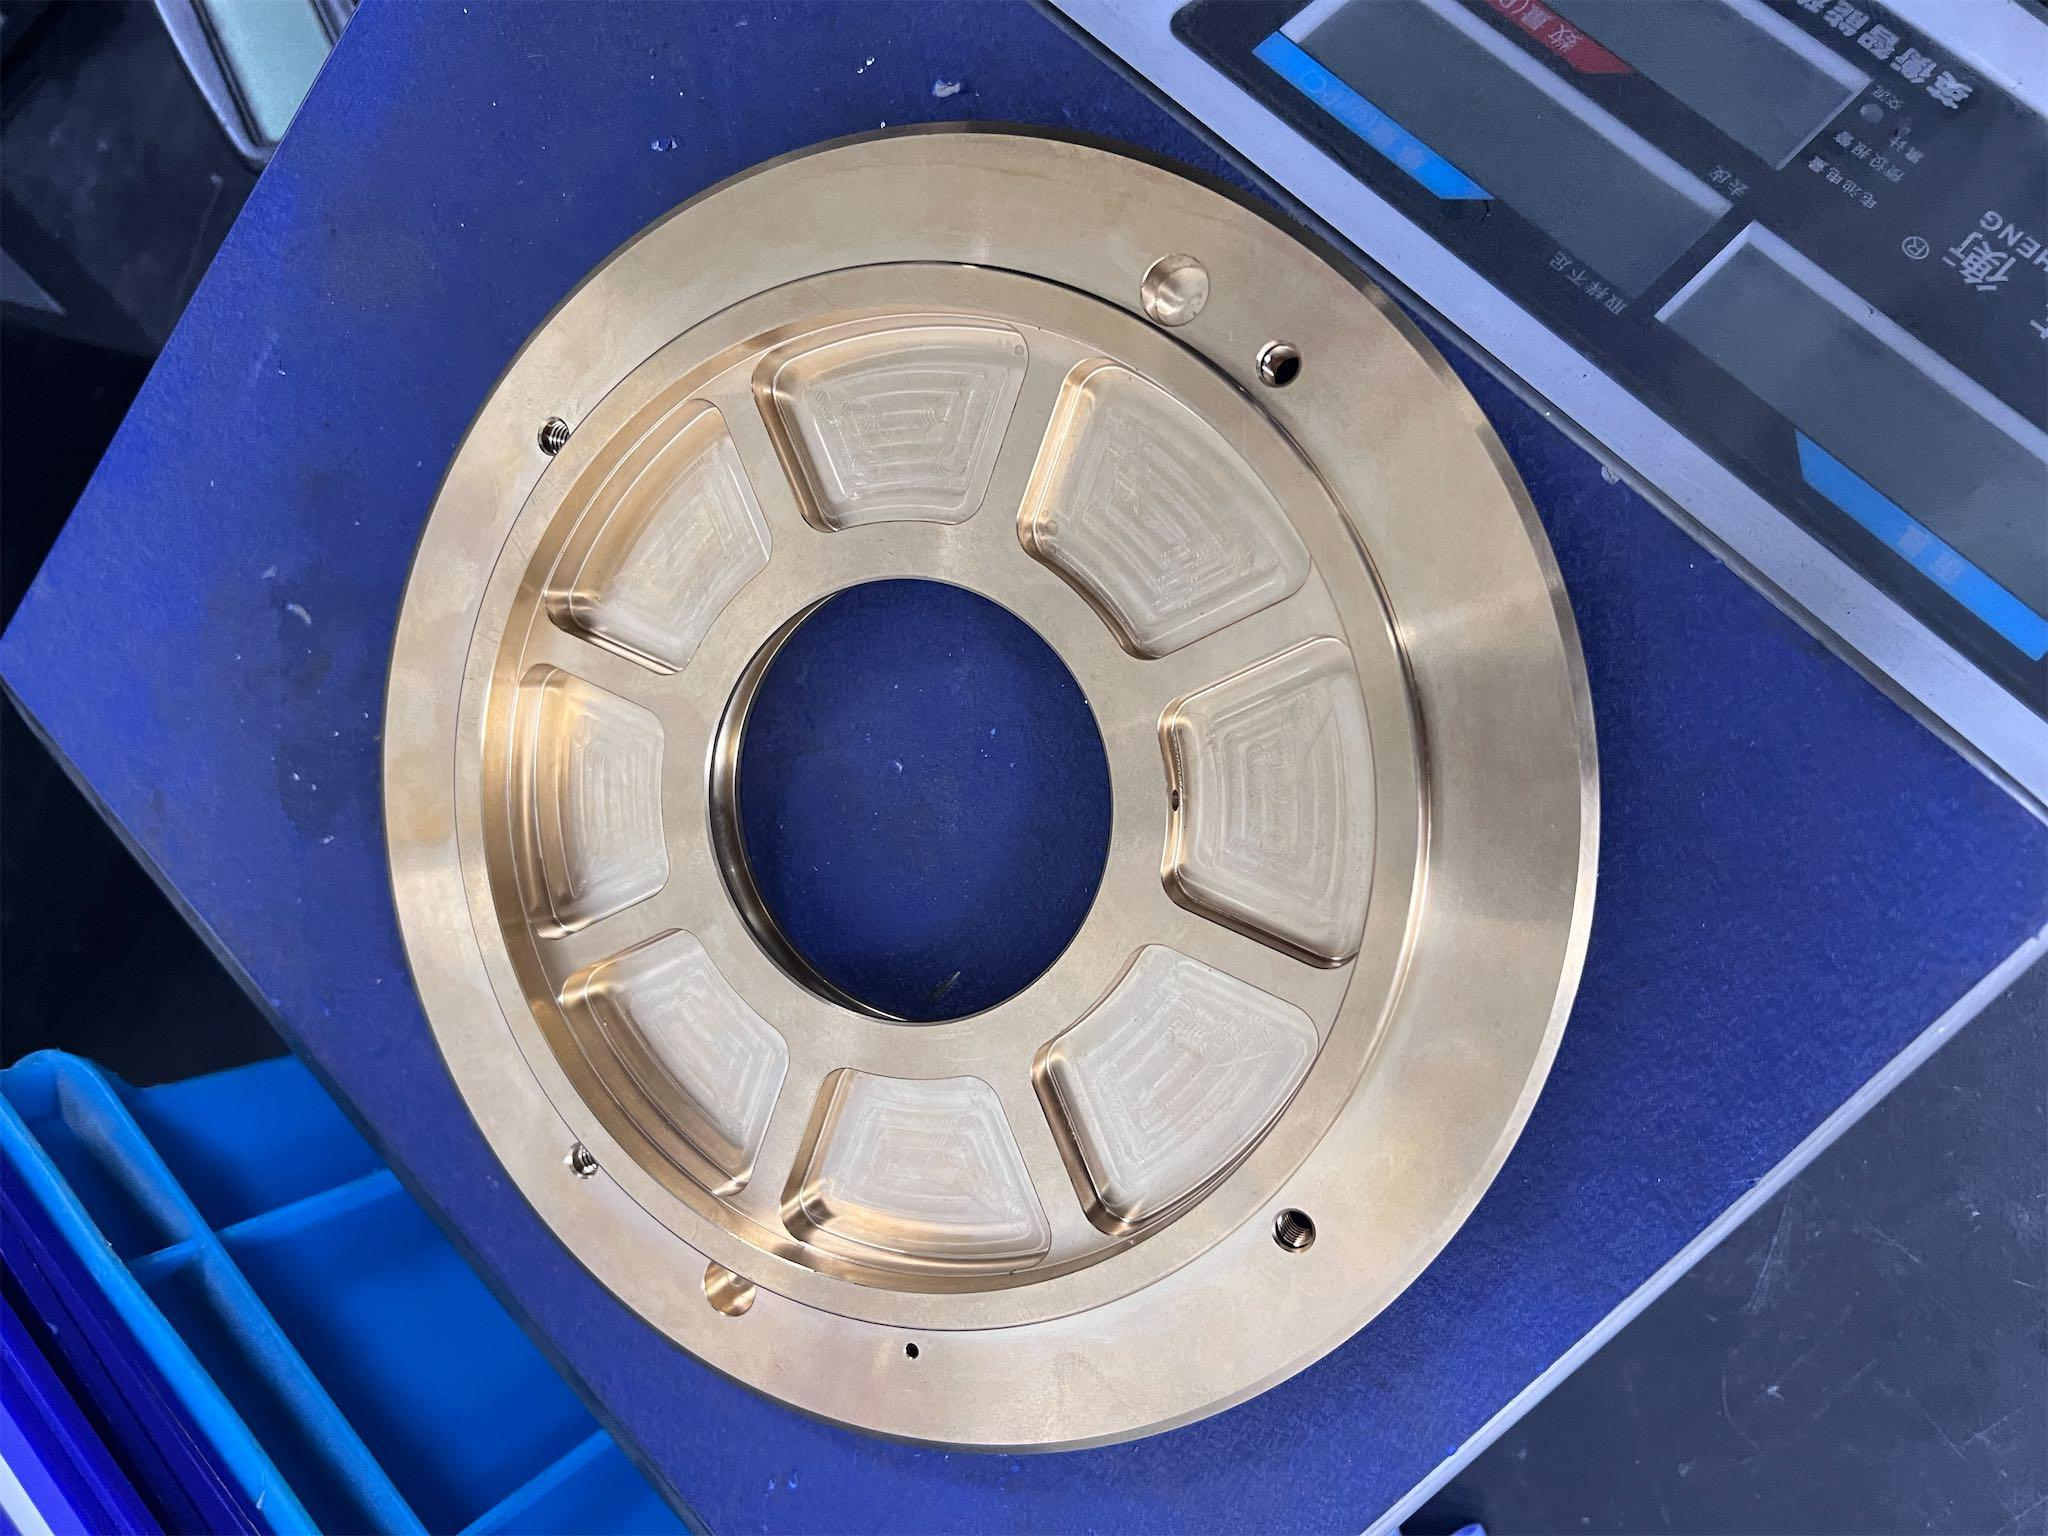
Usinagem CNC de latão
C36000 · C37700 · H62O latão de corte livre C36000 tem índice de usinabilidade de 170%, superado aqui apenas pelo alumínio, e permite obter roscas limpas diretamente na usinagem. Contém de 2.5 a 3,7% de chumbo, o que impede seu uso em contato com alimentos e água potável.
Especificações: latão — C36000
Usinabilidade170%
Dureza—
Resistência à tração330–530 MPa
Temp. máx.120 °C
Dilatação:21 µm/m·K
Corrosão:Sofre dezincificação em água estagnada
Aplicações:Conexões sem contato com alimentos
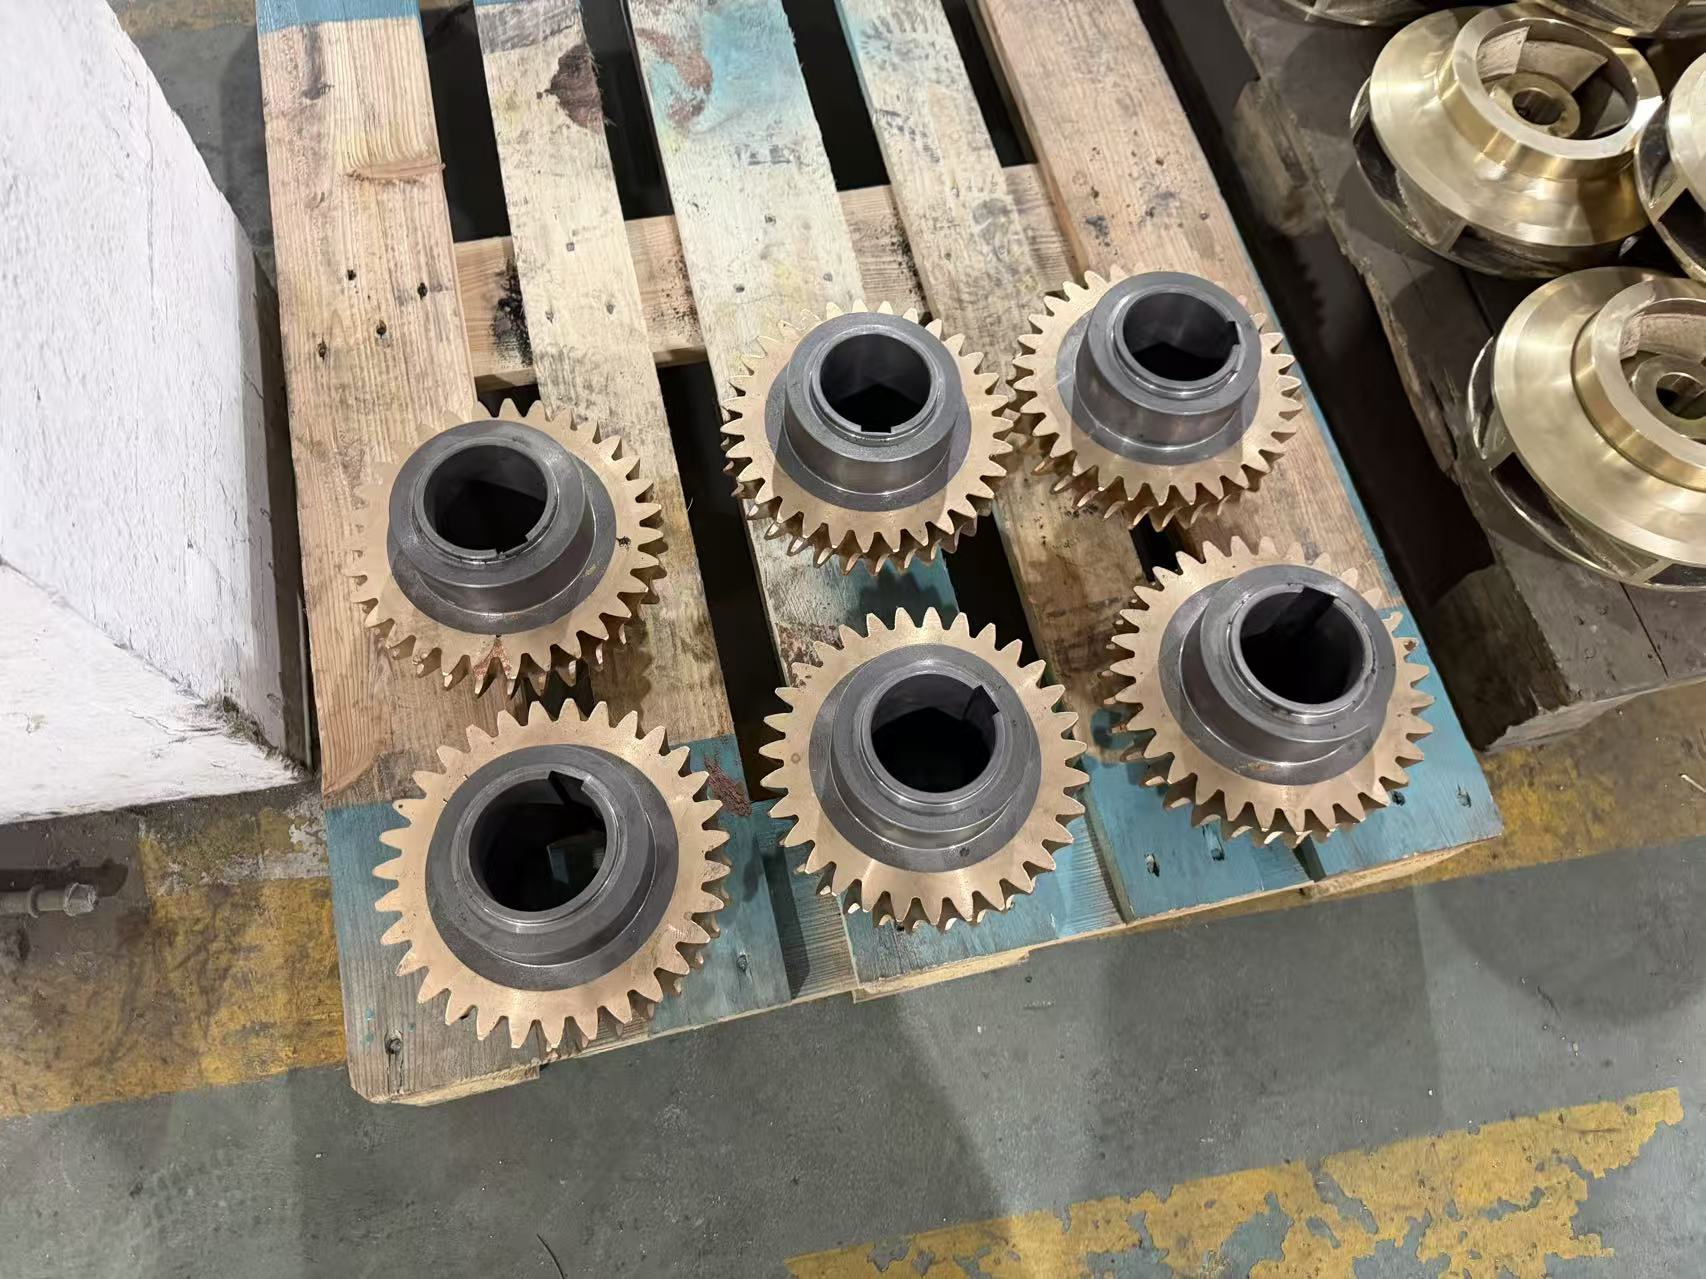
Usinagem CNC de bronze
C93200 (SAE 660) · C51000O bronze para mancais C93200 é especificado para mancais de deslizamento e buchas porque trabalha contra um eixo de aço sem engripar. Com 6 a 8% de chumbo, tem a mesma restrição de contato com alimentos que o latão de corte livre.
Especificações: bronze — C93200
Usinabilidade—
Dureza65 HRB
Resistência à tração240 MPa
Temp. máx.160 °C
Dilatação:18 µm/m·K
Corrosão:Resiste ao uso em ambiente marinho
Aplicações:Mancais de deslizamento, buchas, arruelas de encosto
Usinagem CNC de magnésio
AZ31B · AZ91DO AZ31B é o metal estrutural mais leve desta lista, com 1,7 g/cm³, cerca de dois terços da densidade do alumínio. Sua dilatação é de 26 µm/m·K, a maior entre os metais da tabela, e ele sofre corrosão galvânica sempre que entra em contato com outro metal em uma união úmida.
Especificações: magnésio — AZ31B
Usinabilidade—
Dureza—
Resistência à tração240–270 MPa
Temp. máx.150 °C
Dilatação:26 µm/m·K
Corrosão:Risco galvânico em toda união com metais diferentes
Aplicações:Carcaças leves, equipamentos portáteis
Usinagem CNC de PEEK
Sem carga · com 30% de carga de vidro · com 30% de carga de carbonoO PEEK sem carga opera até 330 °C e absorve apenas 0,5% de água na saturação, por isso é escolhido quando uma peça plástica precisa manter suas dimensões. Seu preço é, de longe, o mais alto entre os plásticos desta lista; portanto, confirme se a aplicação realmente exige 330 °C antes de especificá-lo.
Especificações: PEEK — sem carga
Resistência à tração97 MPa
Alongamento43%
Temp. máx.330 °C
Abs. de água0,5% na saturação
Dilatação:52 µm/m·K
Resistência química:Resiste à maioria dos produtos químicos; exceção: ácido sulfúrico concentrado
Aplicações:Vedações, mancais, peças para semicondutores
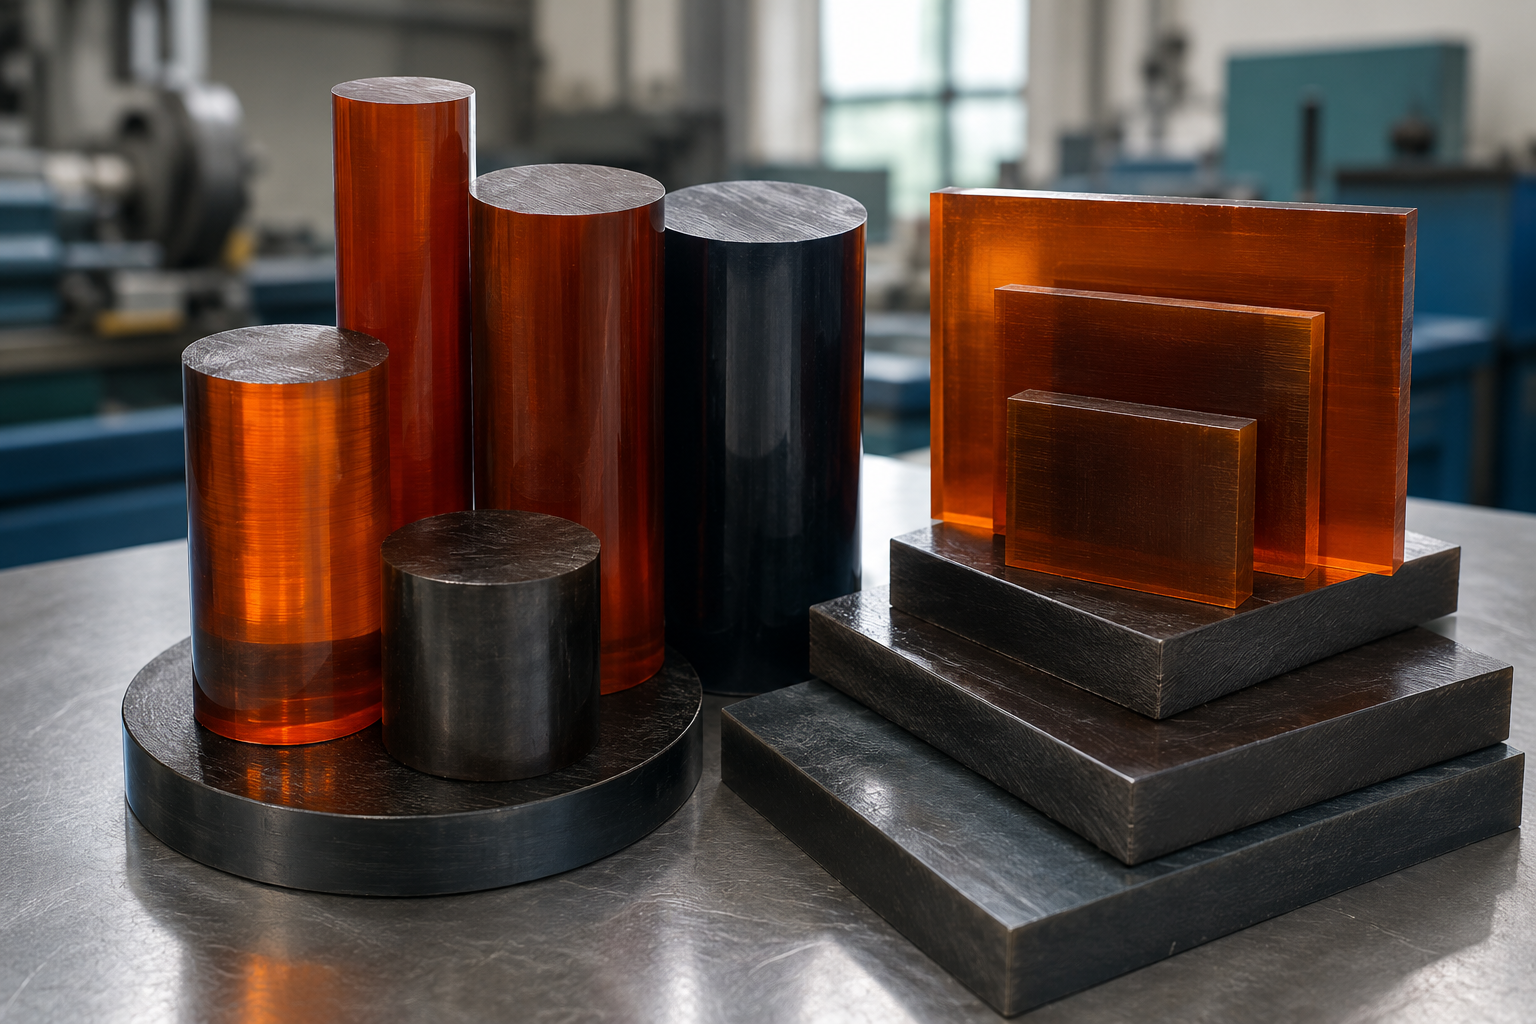
Usinagem CNC de PEI (Ultem)
Sem carga · com 30% de carga de vidroO PEI oferece resistência à tração de 110 MPa, opera até 170 °C e mantém comportamento dimensional previsível. Absorve 1,3% de água na saturação; por isso, peças com requisitos rigorosos devem ser usinadas a partir de material bruto condicionado, e não retirado diretamente de uma prateleira úmida.
Especificações: PEI — sem carga
Resistência à tração110 MPa
Alongamento34%
Temp. máx.170 °C
Abs. de água1,3% na saturação
Dilatação:53 µm/m·K
Resistência química:Resiste a ácidos diluídos e hidrocarbonetos
Aplicações:Isolantes elétricos, dispositivos de fixação esterilizáveis
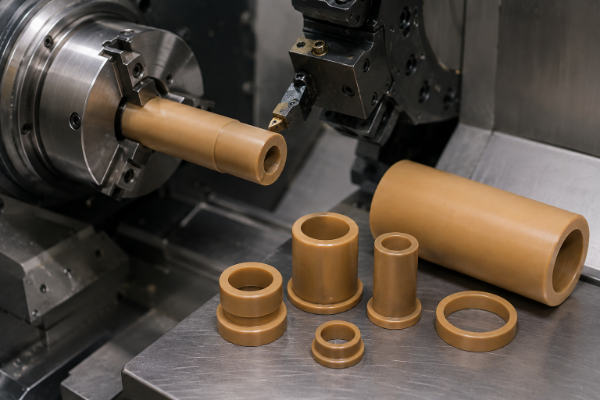
Usinagem CNC de PAI (Torlon)
Sem carga · graus para mancais e resistência ao desgasteO PAI é o plástico mais resistente da tabela, com 150 MPa, e o mais estável em termos de dilatação, com 34 µm/m·K. Sua absorção de água é a maior entre os 3 plásticos de alto desempenho: 1,7% na saturação, contra 1,3% do PEI e 0,5% do PEEK; portanto, o PAI não substitui o PEEK quando a estabilidade dimensional é a prioridade.
Especificações: PAI — sem carga
Resistência à tração150 MPa
Alongamento12%
Temp. máx.260 °C
Abs. de água1,7% na saturação
Dilatação:34 µm/m·K
Resistência química:Resiste à maioria dos produtos químicos; bases fortes são o limite
Aplicações:Arruelas de encosto, anéis de desgaste, buchas para cargas elevadas
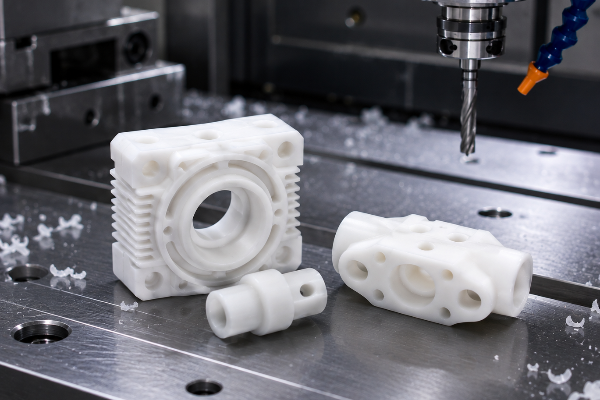
Usinagem CNC de POM / acetal
Copolímero POM-C · homopolímero POM-H (Delrin)O acetal é o plástico usinado mais usado para engrenagens e peças de mecanismos de precisão: resistência à tração de 61 MPa, alongamento de 65% e absorção de água de 0,21% em 24 horas. Resiste a solventes e combustíveis, mas é atacado por ácidos fortes.
Especificações: acetal POM-C — sem carga
Resistência à tração61 MPa
Alongamento65%
Temp. máx.100 °C
Abs. de água0,21% (24h)
Dilatação:85 µm/m·K
Resistência química:Resiste a solventes e combustíveis; ácidos fortes o atacam
Aplicações:Engrenagens, peças de mecanismos de precisão, condução de fluidos
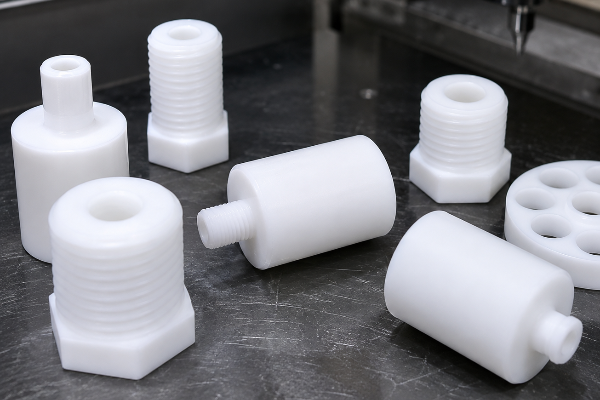
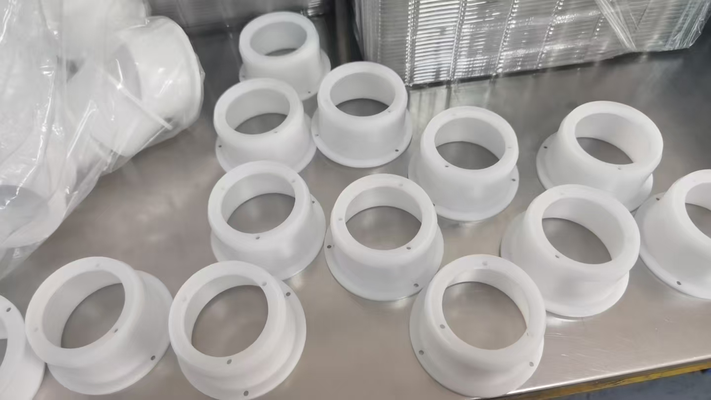
Usinagem CNC de PTFE
Sem carga · com carga de vidro · com carga de carbonoO PTFE resiste a quase todos os produtos químicos industriais e tem a menor absorção de água desta lista, de 0,0093%. Com dilatação de 120 µm/m·K, também se desloca por grau 10 vezes mais que o aço carbono; por isso, precisa de tolerâncias próprias em qualquer montagem com materiais diferentes.
Especificações: PTFE — sem carga
Resistência à tração25 MPa
Alongamento300%
Temp. máx.270 °C
Abs. de água0,0093% (24h)
Dilatação:120 µm/m·K
Resistência química:Resiste a quase todos os produtos químicos industriais
Aplicações:Vedações, juntas, placas de baixo atrito
Usinagem CNC de nylon
PA6 · PA66 · nylon fundidoO nylon é resistente e barato para buchas, roletes e placas de desgaste; o PA6 sem carga apresenta 74 MPa no estado seco. Após condicionamento até atingir o equilíbrio de umidade, o mesmo material apresenta 35 MPa; por isso, é preciso informar o estado de umidade para que o valor tenha significado.
Especificações: nylon PA6 — seco
Resistência à tração74 MPa
Alongamento67%
Temp. máx.90 °C
Abs. de água7,0% na saturação
Dilatação:84 µm/m·K
Resistência química:Resiste a hidrocarbonetos e bases
Aplicações:Buchas, roletes, placas de desgaste
Usinagem CNC de policarbonato
Sem carga · com carga de vidroO policarbonato é o plástico mais tenaz da tabela, com alongamento de 110% e resistência ao impacto Izod com entalhe de 440 J/m; por isso, é usado em proteções e visores. Solventes o atacam e, em contato com eles, sofre trincamento sob tensão quando submetido a carga.
Especificações: policarbonato — sem carga
Resistência à tração66 MPa
Alongamento110%
Temp. máx.120 °C
Abs. de água—
Dilatação:69 µm/m·K
Resistência química:Solventes o atacam; sofre trincamento sob tensão quando submetido a carga
Aplicações:Proteções, visores, tampas resistentes a impactos
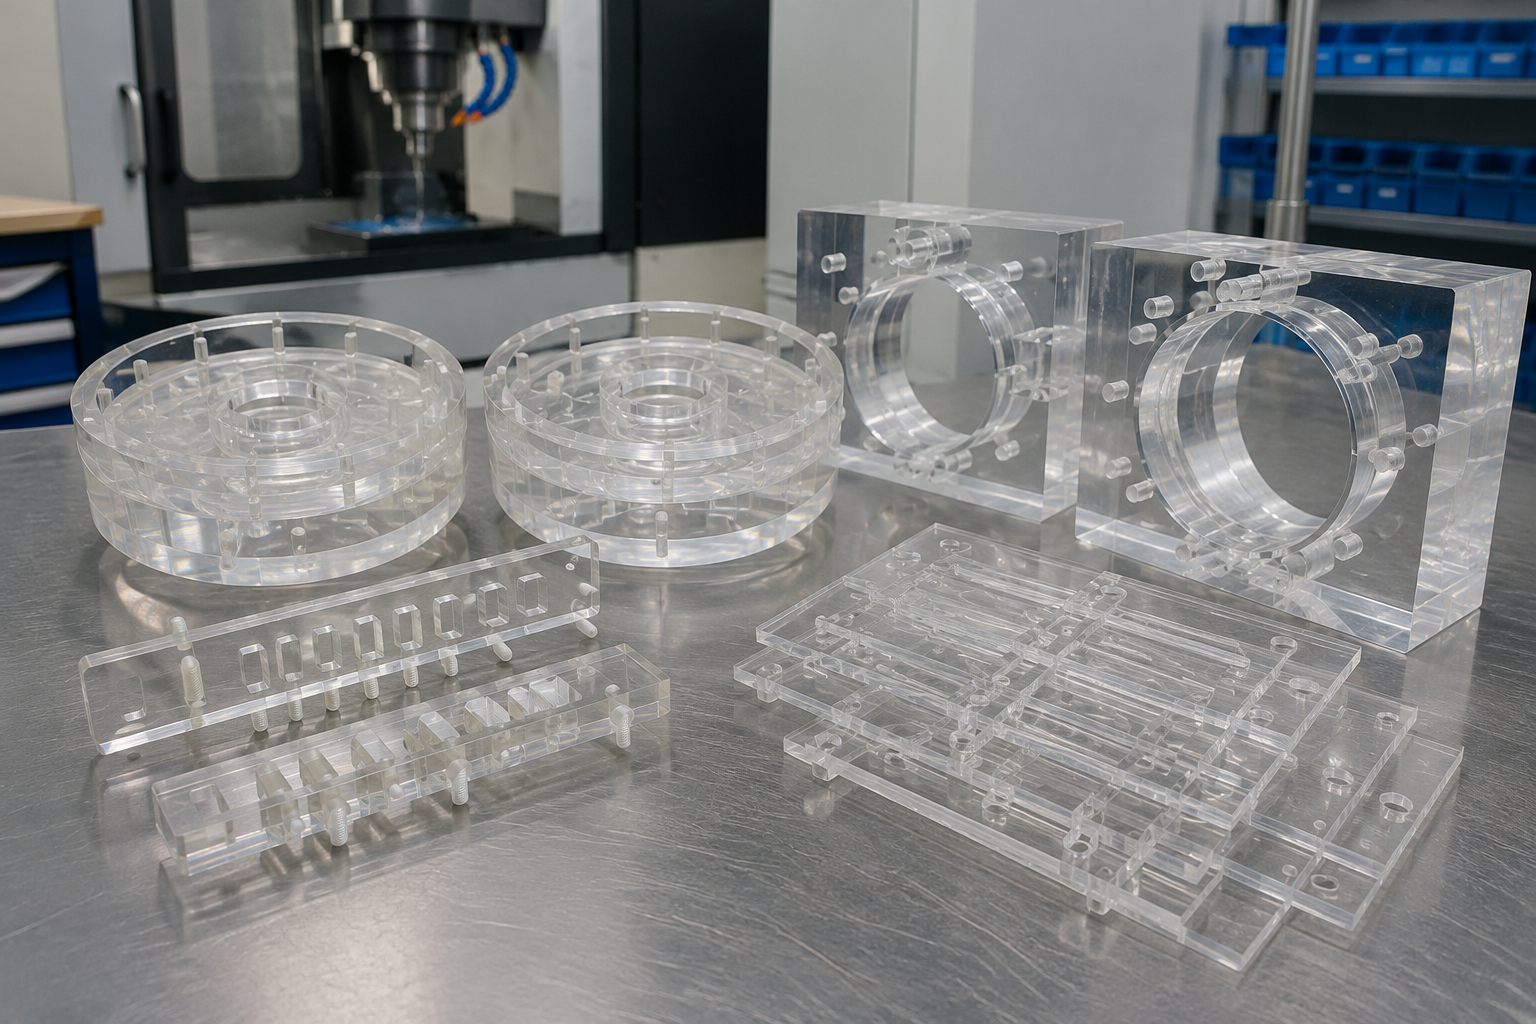
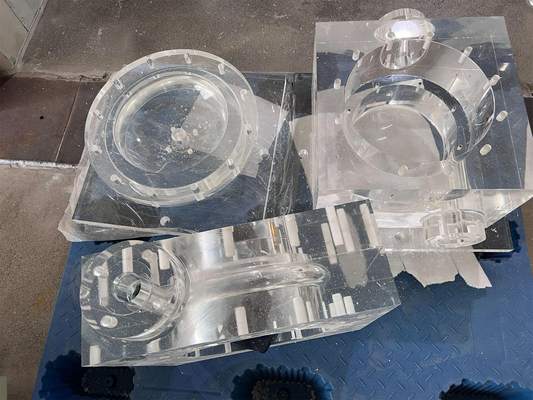
Usinagem CNC de acrílico (PMMA)
Fundido · extrudadoO acrílico tem maior transparência óptica que o policarbonato e mantém melhor o polimento das bordas. Rompe-se com alongamento de 4,0%, o menor da tabela; por isso, a força de aperto e o dispositivo de fixação determinam se a peça resistirá à usinagem.
Especificações: acrílico PMMA
Resistência à tração71 MPa
Alongamento4,0%
Temp. máx.—
Abs. de água—
Dilatação:76 µm/m·K
Resistência química:Solventes e álcoois o atacam
Aplicações:Janelas, guias de luz, peças de expositores
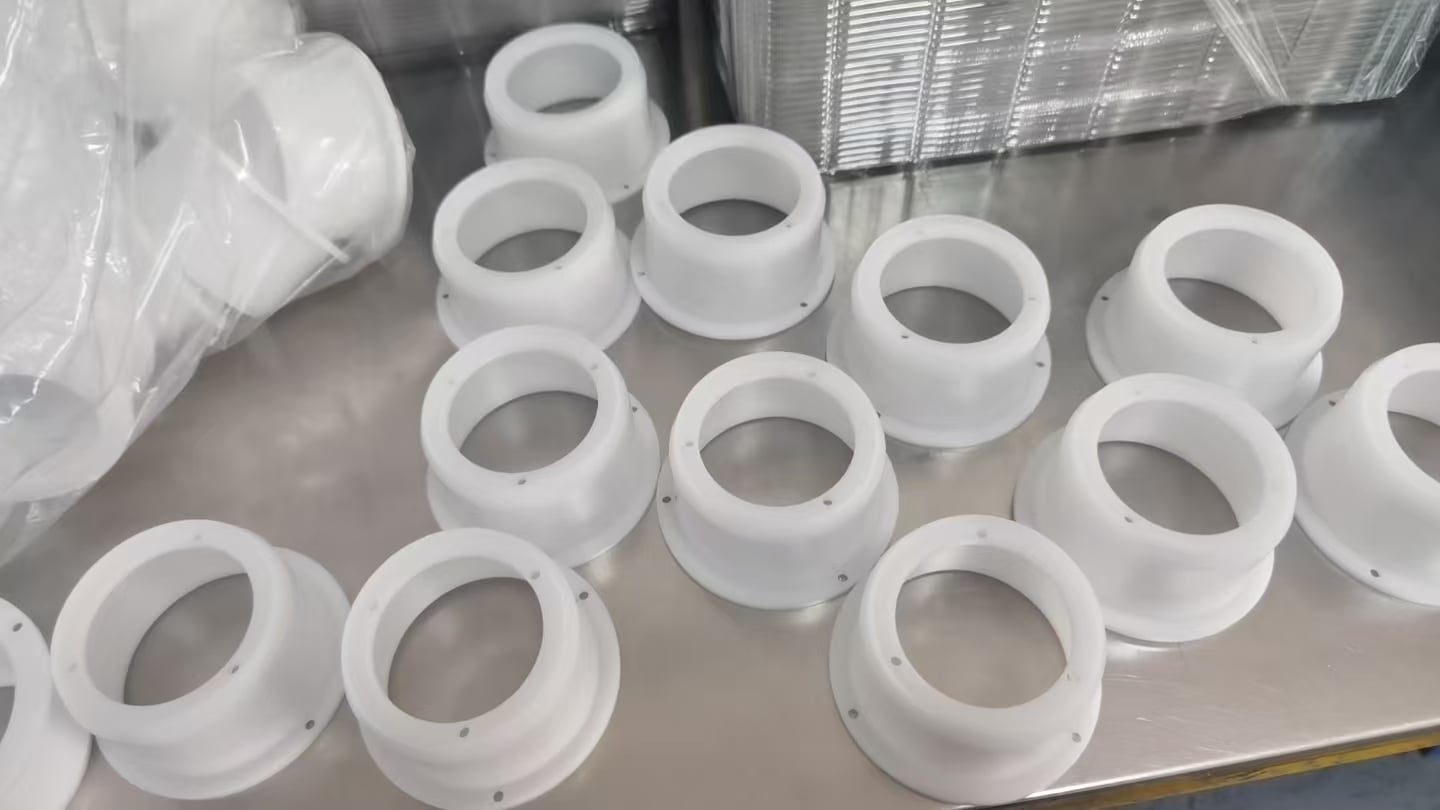
Usinagem CNC de HDPE
Sem carga · UHMW-PEO HDPE resiste a uma ampla gama de ácidos e bases e é usado normalmente em tanques, revestimentos internos e peças em contato com alimentos. É o material de menor resistência da tabela, com 24 MPa, e o de maior dilatação, com 130 µm/m·K.
Especificações: HDPE — sem carga
Resistência à tração24 MPa
Alongamento100%
Temp. máx.90 °C
Abs. de água—
Dilatação:130 µm/m·K
Resistência química:Resiste a uma ampla gama de ácidos e bases
Aplicações:Tanques, revestimentos internos, peças em contato com alimentos
Usinagem CNC de polipropileno
Homopolímero · copolímeroO polipropileno absorve 0,010% de água na saturação e resiste a ácidos, bases e à maioria dos solventes, o que o torna adequado para tanques de produtos químicos e dispositivos de fixação de laboratório. Com 0,91 g/cm³, é o único material desta página que flutua.
Especificações: polipropileno — sem carga
Resistência à tração36 MPa
Alongamento80%
Temp. máx.120 °C
Abs. de água0,010% na saturação
Dilatação:90 µm/m·K
Resistência química:Resiste a ácidos, bases e à maioria dos solventes
Aplicações:Tanques de produtos químicos, dispositivos de fixação de laboratório
Usinagem CNC de ABS
Sem carga · alta resistência ao impacto · alta resistência ao calorO ABS permite usinagem com corte limpo e aceita bem tinta e adesivos, o que o torna uma escolha comum para caixas e dispositivos de fixação. Seu limite é de 80 °C, a menor temperatura de serviço da tabela, e solventes clorados o atacam.
Especificações: ABS — sem carga
Resistência à tração41 MPa
Alongamento20%
Temp. máx.80 °C
Abs. de água0,7% na saturação
Dilatação:95 µm/m·K
Resistência química:Cetonas, ésteres e solventes clorados o atacam
Aplicações:Caixas, dispositivos de fixação, componentes internos de válvulas
Envie seu desenho técnico para receber uma cotação
Compare os 22 graus com seus próprios limites: o filtro de seleção de materiais para CNC usa a mesma tabela para avaliar temperatura de serviço, resistência mínima à tração, exigência de resistência à corrosão e contato com alimentos, indicando todos os graus descartados e os motivos.
Ainda não tem um desenho técnico? Envie uma foto da amostra ou um esboço feito à mão. Responderemos com os materiais adequados e as dimensões que você ainda precisa medir antes de podermos preparar uma cotação.
Outro material
Se o material para usinagem CNC de que você precisa não está entre os 22 acima, envie o grau junto com o desenho técnico e confirmaremos a disponibilidade e o preço na cotação. Compramos o material segundo sua especificação, e o certificado da usina acompanha as peças.
Acabamentos superficiais para peças usinadas
O acabamento é um fator dimensional antes de ser estético: a galvanização e a anodização acrescentam espessura a cada face revestida. A MIL-A-8625 estabelece que o crescimento em cada superfície revestida corresponde à metade da espessura do revestimento; portanto, uma anodização dura de 50 µm exige remover 25 µm por superfície antes de a peça seguir para a linha de anodização. Indique o acabamento no desenho técnico para que essa margem seja considerada na usinagem, em vez de ser descoberta na inspeção.
| Processo de acabamento | Indicação na norma | Resultado dimensional | Execução |
|---|---|---|---|
| Como usinado | Indicação de textura superficial conforme a ISO 1302 | Ra 3,2 µm (126 µin), arestas rebarbadas | Na própria fábrica |
| Jateamento com microesferas | Indicação no desenho técnico | Fosco uniforme, Ra 1,6–3,2 µm (63–126 µin) | Na própria fábrica |
| Anodização, tipo II | MIL-A-8625 tipo II | 1,8–25 µm (0,00007–0,001 in) por superfície | Unidade parceira |
| Anodização dura, tipo III | MIL-A-8625 tipo III | 12,7–114 µm (0,0005–0,0045 in) por superfície; valor nominal de 50 µm (0.002 in) quando o desenho técnico não especifica | Unidade parceira |
| Zincagem | ASTM B633 | Espessura mínima por condição de serviço: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm | Unidade parceira |
| Niquelação química | ASTM B733 | Espessura mínima por classe de serviço: SC1 5 µm, SC2 13 µm, SC3 25 µm, SC4 75 µm | Unidade parceira |
| Passivação | ASTM A967 | Sem alteração mensurável na espessura | Unidade parceira |
| Oxidação negra | MIL-DTL-13924 | Menos de 2,5 µm (0.0001 in) | Unidade parceira |
| Tratamento térmico | Conforme a especificação do desenho técnico | Dureza verificada antes da retomada da usinagem | Unidade parceira |
Tolerâncias e requisitos do desenho técnico
O desenho técnico prevalece sobre todos os valores padrão desta página. Quando ele não especifica um requisito, aplica-se a norma abaixo; quando especifica, usinamos conforme o indicado.
Especificação
Critério que seguimos
Tolerâncias gerais
ISO 2768-1 classe m, para dimensões lineares e angulares sem indicação individual de tolerância, salvo especificação diferente no seu desenho técnico
Tolerâncias geométricas
Conforme indicado no seu desenho técnico. A ISO 2768-2 foi retirada e substituída pela ISO 22081:2021; portanto, forma e posição não são abrangidas pela indicação de classe m acima
Prazo da cotação, incluindo a análise de viabilidade
48 horas, com análise de um engenheiro
Prazo de fabricação do protótipo
7 a 15 dias úteis após a aprovação do desenho técnico
Prazo de fabricação de pequenos lotes
15 a 20 dias úteis após a aprovação do desenho técnico
Prazo de fabricação
20 a 30 dias úteis, a confirmar na cotação
Pedido mínimo
Sem quantidade mínima de pedido — aceitamos peças unitárias
Primeira peça produzida
Realizada para cada novo código de peça; o relatório de medições é enviado a você para aprovação antes da usinagem do restante do lote
Documentação de inspeção fornecida
Relatório de inspeção dimensional com os valores medidos, além do certificado da usina para o material fornecido
Arquivos aceitos
STEP, STP, IGES, IGS, X_T, DWG, DXF e desenhos técnicos em PDF com dimensões
Tamanho máximo da peça
Confirmado com base no seu desenho técnico na cotação de 48 horas. Não publicamos dimensões máximas de trabalho
Verificação de tamanho e geometria
A viabilidade é avaliada com base no seu arquivo, e não em uma tabela publicada de dimensões máximas. Quatro informações nos permitem responder de uma só vez:
- Dimensões totais da maior peça e peso da mais pesada
- Profundidade do furo ou rebaixo mais profundo, com seu diâmetro ou largura
- Quaisquer características geométricas em mais de uma face que exijam preparação para usinagem em 5 eixos
- Quais dimensões são críticas, com suas tolerâncias e referências geométricas
Envie seu desenho técnico para receber uma cotação
Ainda não pretende comprar? Envie um desenho técnico existente e solicite uma avaliação por escrito da viabilidade de fabricação e de alternativas de material, sem cotação nem contatos posteriores.
Solicitar apenas uma avaliação do desenho técnico
Preços e prazos de entrega
O preço depende do material, da geometria da peça, da faixa de tolerância, da quantidade e do acabamento. Não há tabela de preços para peças fabricadas conforme desenho técnico; o valor é informado em uma cotação por escrito.
Fatores de custo
Cada fator abaixo está sob seu controle no desenho técnico. A terceira coluna mostra como ajustá-lo e qual é a contrapartida.
| Fator | O que ele afeta | Como ajustá-lo |
|---|---|---|
| Grau do material dentro da mesma família | Uma variação no teor de enxofre de 0,015% para 0,025% dentro da especificação do mesmo grau pode alterar a usinabilidade em mais de 100%, o que afeta as horas de máquina | Quando as condições de uso permitirem, deixe que a cotação especifique o grau do material em vez de fixá-lo no desenho técnico. Essa opção não está disponível para peças que contêm a pressão, soldadas ou endurecidas |
| Usinabilidade da própria família de materiais | A tabela vai de 270% para 6061-T6 a 10% para Alloy 718 — uma diferença de 27 vezes na dificuldade de corte antes mesmo de considerar a geometria | Verifique se os requisitos de resistência à corrosão ou de temperatura realmente impedem o uso da família de usinagem mais rápida |
| Faixa de tolerância | Faixas estreitas exigem mais passadas e medições durante o processo, além de aumentar o risco de refugo em cada característica geométrica a que se aplicam | Especifique tolerâncias individuais apenas para as características geométricas de encaixe ou vedação e deixe as demais sob a ISO 2768-1 classe m. Restringir demais o desenho técnico aumenta o custo sem acrescentar funcionalidade |
| Acabamento superficial | A galvanização e a anodização acrescentam uma etapa em unidade parceira ao custo e ao prazo de entrega, além de espessura que precisa ser considerada na usinagem | Especifique um acabamento apenas onde ele tiver uma função. A condição como usinado com Ra 3,2 µm não tem custo adicional |
| Quantidade | A preparação da máquina, os dispositivos de fixação e a primeira peça produzida geram custos únicos, distribuídos pelo lote | Peça uma tabela de preços por faixa de quantidade na cotação antes de dividir o pedido em várias entregas |
| Rebaixos profundos e paredes finas | Ferramental de longo alcance exige corte mais lento, e paredes finas exigem passadas leves e dispositivos de fixação adicionais | Aumente o raio de canto ou acrescente um alívio onde a função permitir |
Quantifique o efeito da usinabilidade: o comparador de tempo de ciclo de usinabilidade estima o tempo de corte de 2 graus na mesma escala, soma o tempo de preparação para todo o lote e mostra quantas horas de máquina cada grau exige.
Prazos por etapa do pedido
Compare o prazo até o recebimento, não apenas o prazo de produção. Depois de pagar o frete e esperar pelas peças, a vantagem de um preço unitário menor oferecido por uma oficina mais lenta já pode ter desaparecido.
01
Protótipo
7 a 15 dias úteis
Peças únicas até a aprovação da primeira peça produzida
02
Lote pequeno
15 a 20 dias úteis
Repetição da preparação da máquina, usando como referência a primeira peça produzida e aprovada
03
Produção
20 a 30 dias úteis
Produção programada, confirmada na cotação
qualidade, inspeção e documentos
Por trás da pergunta “vocês conseguem manter essa tolerância” está outra: “vocês conseguem comprovar que a mantiveram”. Dois documentos acompanham cada pedido, e um terceiro, o relatório de inspeção da primeira peça produzida, chega até você antes da usinagem do restante do lote. Tudo neste bloco é um documento que você recebe, não uma afirmação na qual precisa confiar.
Como cada pedido é inspecionado
-
STEP.01
O material recebido é registrado conforme o grau e a especificação indicados no seu desenho técnico, e o certificado da usina é vinculado ao pedido.
-
STEP.02
A inspeção da primeira peça produzida é realizada para cada novo código de peça, e o relatório de medições é enviado a você para aprovação antes da usinagem do restante do lote.
-
STEP.03
As verificações durante o processo são feitas nas características geométricas marcadas como críticas no seu desenho técnico, usando as referências geométricas nele definidas.
-
STEP.04
As peças submetidas a processos em unidades parceiras retornam para inspeção conforme o seu desenho técnico antes de qualquer envio.
-
STEP.05
Um relatório de inspeção dimensional com os valores medidos acompanha as peças, junto com o certificado da usina referente ao material fornecido.
DATA.SPEC
Validação conforme a EN 10204
A substituição discreta por um grau mais barato é a falha que compradores mais temem na usinagem contratada no exterior. O certificado da usina responde a essa preocupação, pois identifica o material efetivamente comprado, e não o que constava na cotação. Pela EN 10204, a própria usina valida o certificado tipo 3.1, enquanto o tipo 3.2 exige validação por um inspetor independente; por isso, a exigência de 3.2 deve constar da consulta inicial, e não de um e-mail enviado depois da compra do material.
DATA.SPEC
ISO 2768-1 classe m
A aceitação é avaliada conforme o seu desenho técnico e, para as dimensões sem tolerância indicada nele, conforme a ISO 2768-1 classe m. Uma peça fora desses limites é retrabalhada ou refeita com base nos mesmos critérios escritos usados na inspeção da primeira peça produzida.
O que acompanha seu pedido
- Relatório de inspeção dimensional com valores medidos conforme o seu desenho técnico
- Certificado da usina referente ao material fornecido
- Relatório da primeira peça produzida para cada novo código de peça, já aprovado por você
Do desenho técnico ao envio da peça
São 6 etapas do arquivo ao envio. A cotação em 48 horas chega na 3ª etapa, e a 5ª só começa depois que você aprova o relatório de medições da primeira peça produzida.
-
Se preferir, assine antes
assinamos um acordo mútuo de confidencialidade mediante solicitação, antes de abrir qualquer arquivo.
-
Envie o arquivo
Desenhos técnicos nos formatos STEP, STP, IGES, IGS, X_T, DWG, DXF e PDF com dimensões, sem necessidade de conversão por você.
-
Análise de engenharia
um engenheiro de processos confirma a viabilidade de tamanho e geometria, aponta dificuldades de fabricação e propõe alternativas de material na cotação de 48 horas.
-
Cotação por escrito
preço, prazo de entrega e sequência de operações de acabamento detalhados, para que você veja o efeito de cada fator.
-
Usinagem e primeira peça produzida
o relatório de medições da primeira peça produzida é enviado a você para aprovação antes da usinagem do restante do lote.
-
Inspeção, documentos e envio
as peças são enviadas com o relatório dimensional e o certificado da usina, sob as condições FOB, EXW ou DDP.
SECURE_NDA
Preocupado com a confidencialidade do desenho técnico? Solicite primeiro o acordo de confidencialidade e não envie nada antes de ele ser assinado.
Solicitar primeiro um acordo de confidencialidadeEscala de produção e histórico de exportação
A empresa foi estruturada em torno de componentes para sistemas pressurizados: desde 2006, produz 10.000 ou mais vasos de pressão e componentes por ano, dos quais 80% saem da China. Por isso, a primeira linha do seletor de processos prioriza as inclusões alongadas de sulfeto em relação à velocidade de corte: é justamente em uma peça que contém a pressão que a substituição por um material de usinagem fácil causa os maiores danos.
Não sabe se o volume é compatível? Envie a quantidade anual e o peso da peça acabada. Responderemos se ela cabe na programação da oficina e como essa quantidade afeta o preço unitário.
Consultar a viabilidade do volumeQuando a Zhenling não é a escolha adequada
4 tipos de trabalho que recusamos e onde você pode encaminhá-los.
Por que recusamos
Nosso escopo de certificação de produtos abrange apenas as vias EU CE e US ASME. Não possuímos ISO 13485 para dispositivos médicos, AS9100D para componentes aeroespaciais de voo nem IATF 16949 para peças de produção automotiva.
Onde encaminhar esse trabalho
Contrate a montagem certificada com uma oficina registrada no esquema correspondente e envie-nos os componentes usinados não críticos dessa montagem.
Por que recusamos
Material bruto de grau para implantes, processos de biocompatibilidade e ensaios USP Class VI ou ISO 10993 estão fora do que realizamos.
Onde encaminhar esse trabalho
Procure um fabricante terceirizado de dispositivos médicos que atenda a toda essa cadeia de requisitos e conte conosco para peças de instrumentos e dispositivos de fixação que não sejam implantáveis.
Por que recusamos
Usinamos conforme uma especificação; não somos um escritório de design industrial e não podemos criar a geometria da peça para você.
Onde encaminhar esse trabalho
Envie uma foto ou um esboço à mão e diremos quais dimensões você precisa registrar, ou providencie antes a digitalização da peça.
Por que recusamos
Não publicamos os cursos das máquinas; portanto, esta página não traz dados com os quais você possa comparar sua peça.
Onde encaminhar esse trabalho
Envie o arquivo. A avaliação da viabilidade de tamanho e geometria chega na cotação de 48 horas, antes do pedido.
Ferramentas de engenharia de materiais para usinagem CNC
-
Filtre materiais por propriedades mecânicas, características térmicas e relação custo-benefício para identificar a liga metálica mais adequada ao seu projeto.
-
Compare os tempos de ciclo de usinagem de diferentes ligas metálicas e plásticos para estimar a eficiência da produção e otimizar os custos de fabricação.
-
Calcule margens dimensionais precisas para a pré-usinagem com base no acabamento superficial final desejado e nas especificações de tratamento térmico.
Envie seu desenho técnico ou uma amostra
Um engenheiro de processos analisa o arquivo e envia uma cotação em até 48 horas, com observações sobre a viabilidade de fabricação e alternativas de material sem custo.
Solicite primeiro um acordo de confidencialidade
Os desenhos técnicos são tratados como confidenciais, e assinamos um acordo mútuo de confidencialidade mediante solicitação, antes de abrir qualquer arquivo.
Não há quantidade mínima por pedido — aceitamos peças únicas.
01
Quais tolerâncias vocês mantêm nas peças usinadas por CNC?
Quando o seu desenho técnico especifica uma tolerância, usinamos conforme ela; para as dimensões sem tolerância indicada, seguimos a ISO 2768-1 classe m, que abrange dimensões lineares e angulares sem indicação individual de tolerância. A geometria é uma questão distinta do tamanho, e a ISO 2768-2 foi retirada e substituída pela ISO 22081:2021; portanto, uma nota ISO 2768-mK no desenho técnico já não remete a uma norma vigente para a parte geométrica. Indique planicidade, perpendicularidade e posição dos furos como tolerâncias geométricas conforme a ISO 1101, em relação às referências geométricas especificadas, e faremos a inspeção conforme o desenho técnico.
02
Qual é o prazo de entrega habitual para pedidos de usinagem CNC?
Os protótipos são enviados em 7 a 15 dias úteis após a aprovação do desenho técnico, os lotes pequenos em 15 a 20, e as produções em série são programadas para 20 a 30, com confirmação na cotação. O prazo começa após a aprovação do desenho técnico e não inclui o acabamento em unidade parceira nem o transporte.
03
Vocês aceitam pedidos urgentes ou entrega expressa?
A programação urgente está disponível mediante solicitação, com preço informado na cotação. A viabilidade é confirmada na análise do desenho técnico, pois depende dos trabalhos que já estão nas máquinas.
04
Que documentação de inspeção recebo com as peças?
A inspeção da primeira peça produzida é realizada para cada novo código de peça, e o relatório de medições é enviado a você para aprovação antes da usinagem do restante do lote. Cada remessa inclui um relatório de inspeção dimensional com os valores medidos, além do certificado da usina referente ao material fornecido.
05
Com quais certificações vocês trabalham?
Nosso escopo de certificação de produtos abrange as vias EU CE e US ASME, e cada pedido inclui o relatório de inspeção dimensional e o certificado da usina referente ao material fornecido. Não possuímos ISO 13485, AS9100D nem IATF 16949; portanto, uma peça destinada a um programa médico, aeroespacial ou automotivo que exija uma dessas certificações deve ser fabricada por uma oficina que a possua. Isso é informado durante a análise do desenho técnico, antes do pedido de compra, pois não é possível acrescentar retroativamente um escopo de certificação a um trabalho.
06
Há quantidade mínima por pedido?
Não há quantidade mínima por pedido, aceitamos peças únicas e uma peça avulsa recebe a mesma comprovação da primeira peça produzida que um lote.
07
Devo pedir que vocês assinem um acordo de confidencialidade antes de enviar meu desenho técnico?
Assinamos um acordo mútuo de confidencialidade, mediante solicitação, antes de abrir qualquer arquivo; portanto, peça isso na sua primeira mensagem, antes de enviar o desenho técnico.
08
Vocês usinam peças sob medida a partir de arquivos CAD ou desenhos técnicos?
Sim — trabalhamos com desenhos técnicos nos formatos STEP, STP, IGES, IGS, X_T, DWG, DXF e PDF com dimensões, sem exigir que você os converta. Um PDF com dimensões é suficiente para cotação se trouxer as dimensões críticas, as tolerâncias e as referências geométricas.
09
Como sei se o material é o que especifiquei?
O material é comprado conforme o grau e a especificação indicados no seu desenho técnico, e o certificado da usina referente a essa compra acompanha as peças. Se o desenho técnico exigir um tipo específico de certificado, indique-o nele para que seja incluído na cotação, em vez de presumido.
10
Que material devo escolher se não tenho certeza?
Use o guia de seleção acima a partir do que a peça precisa fazer — primeiro a carga, depois a temperatura de serviço, a exposição química e o custo — e compare os 2 ou 3 graus que permanecerem na tabela de adequação. Quando 2 graus atendem aos requisitos, a usinabilidade geralmente decide a escolha, e não o preço do material bruto, pois, em lotes pequenos e médios, as horas de máquina pesam mais que o preço por quilograma da barra. Se a escolha ainda estiver equilibrada, envie o desenho técnico e a análise de engenharia trará uma recomendação e a diferença de custo entre as opções.






