Entre em contato com a Zhenling

Serviços de anodização dura para peças de alumínio sob medida
Para obter o melhor desempenho da anodização dura, defina desde cedo a necessidade funcional. Envie a liga metálica, o desenho técnico atualizado, os ajustes críticos, as áreas de mascaramento, a condição do revestimento, os critérios de aparência e as necessidades de inspeção para que a cotação abranja um escopo único e controlado. As solicitações de serviços de anodização dura devem incluir liga metálica, especificação aplicável, espessura do revestimento, crescimento dimensional, selagem e método de inspeção. Registre na cotação da peça liberada a sequência de operações proposta, o método de medição, os entregáveis, as exclusões, a base de preço e o cronograma, além de todas as premissas de fabricação ou aceitação ainda pendentes.
- Com base no desenho técnico Revisão, dimensões e notas de acabamento analisadas em conjunto
- Com foco na função Desgaste, corrosão, atrito e aparência analisados separadamente
- Com atenção aos ajustes Roscas, furos, faces de vedação e áreas de acoplamento identificados desde cedo
- Com evidências definidas Método de ensaio, amostragem e documentos especificados antes do pedido
Anodização dura para peças de alumínio sujeitas a desgaste
Uma superfície de apoio desgastada ou outra interface pode falhar antes de qualquer outro componente de uma montagem ou subconjunto. Com a anodização dura do alumínio, isso é mais provável quando uma indicação baseada na aparência não relaciona a condição da camada anódica, a geometria, a liga metálica, a condição de selagem e o ensaio de aceitação à função do componente.
Avaliação de engenharia
Uma avaliação franca começa pelo modo de falha: “Proteja este furo deslizante contra desgaste abrasivo sem comprometer o ajuste com a peça acoplada.” Zhenling Metal não usará a aparência como substituto da espessura ou do ensaio funcional especificado no pedido.
Verifique a compatibilidade da liga metálica e do acabamento →Defina os critérios de aceitação desde o início
Escolher o acabamento mais agressivo nem sempre é a abordagem correta. Uma análise franca identifica a função da peça, as informações necessárias segundo a ISO 10074, os pontos críticos de inspeção e as evidências solicitadas antes da comparação dos escopos.
Solicite uma análise de compatibilidade da liga metálica e do acabamentoDefina o contato
Informe se a peça desliza, gira, fica exposta a partículas, opera a seco ou usa lubrificante. Essa descrição da operação oferece ao engenheiro uma base melhor do que um pedido genérico de dureza superficial máxima.
Diferencie a exposição da abrasão
Resistência ao desgaste, resistência à corrosão, comportamento sob abrasão e comportamento dielétrico são resultados diferentes. O planejamento da selagem e dos ensaios deve seguir a prioridade definida, em vez de uma indicação genérica de acabamento.
Proteja a montagem
Peças com anodização dura ainda exigem planejamento dimensional para furos, roscas, bordas e superfícies de acoplamento. Revestir uma interface inadequada sem prever a folga necessária pode transformar uma melhoria superficial em um problema de montagem.
A comprovação do desempenho depende do método
A dureza, por si só, não define o desempenho em serviço. Regra para a especificação do comprador: identifique a propriedade exigida, o método de ensaio e o critério de aprovação ou reprovação, em vez de depender de um pedido genérico de dureza.
- Informe o modo de contato, o ambiente, a direção da carga e a frequência de manutenção.
- Marque todas as faces nas quais o crescimento do revestimento possa interferir na montagem ou na condutividade elétrica.
- Verifique se a condição de selagem escolhida altera a propriedade de desempenho que importa para você.
- Relacione as evidências de inspeção à ISO 10074:2021 ou ao requisito alternativo aprovado que tenha sido especificado.
- Registre os critérios de aparência separadamente dos ensaios de espessura, desgaste e corrosão exigidos pelo pedido.
Defina o requisito do Tipo III antes de solicitar uma cotação
Uma solicitação de cotação de anodização Tipo III com informações faltantes gera premissas diferentes: a engenharia pode esperar superfícies de acoplamento protegidas, a qualidade pode exigir um relatório específico e o setor de compras pode comparar um preço que exclui ambos. Uma indicação informal do nome do acabamento não transmite as implicações de especificação, inspeção e compra comunicadas por uma indicação conforme a ISO 10074:2021 na troca de informações entre cliente e fornecedor.
Matriz de preparação da cotação para o Tipo III
O nome de uma especificação não comprova as credenciais do fornecedor
Um desenho técnico pode especificar MIL-PRF-8625 Tipo III, ISO 10074 ou um documento corporativo específico. A indicação define o que deve ser analisado; ela não equivale à credencial de um fornecedor nem a um resultado de ensaio entregue.
Defina separadamente a aceitação da aparência
A aparência da anodização varia conforme a liga metálica ou série da liga metálica; a página Specifying Anodized Aluminum, do Aluminum Anodizers Council, apresenta exemplos específicos por série mesmo quando os materiais passam por processos de anodização idênticos. Se o comprador usar uma designação como cinza-escuro, defina uma referência e uma regra de observação. Regra para a especificação do comprador: mantenha aparência, espessura do revestimento e ensaios funcionais como requisitos separados no desenho técnico.
- Liga metálica e condição metalúrgica identificadas
- Revisão do desenho técnico confirmada
- Especificação e revisão anexadas
- Condição de acabamento declarada
- Áreas de mascaramento marcadas
- Limites de contato com o suporte de fixação declarados
- Dimensões críticas destacadas
- Método de ensaio solicitado
- Relatório ou certificado definido
- Quantidade e embalagem descritas
Proteja roscas, ajustes e áreas de contato com um plano de mascaramento
O crescimento do revestimento em um diâmetro interno pode reduzir a folga, enquanto o crescimento externo pode consumir a margem prevista para o acoplamento. O risco fica evidente porque furos pequenos podem responder ao revestimento de modo diferente das superfícies externas abertas; por isso, o desenho técnico deve especificar as áreas críticas, sem deixar que o responsável pelo acabamento tenha de adivinhar a intenção do projeto.
Planilha de decisão sobre margem para revestimento e mascaramento
01
Geometria crítica para o ajuste
Circule no desenho técnico
- Roscas internas e externas
- Furos para rolamentos e pinos de posicionamento
- Diâmetros de eixos, pistões e superfícies deslizantes
- Faces de vedação e canais
02
Superfícies críticas para a função
Marque com um quadro no desenho técnico
- Pontos de contato elétrico
- Áreas de aterramento e ligação elétrica
- Superfícies para adesão ou montagem por interferência
- Áreas com acabamento superficial diferente
03
Detalhes sensíveis ao processo
Sinalize para análise
- Arestas vivas e raios pequenos
- Furos cegos ou estreitos
- Geometria que pode reter solução
- Locais permitidos para fixação e contato com o suporte
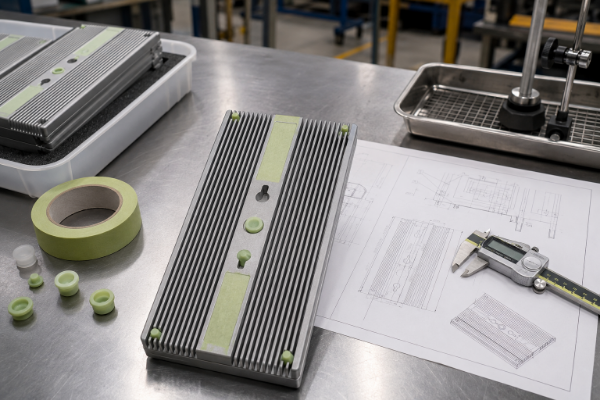
“O desenho técnico deve indicar ao avaliador quais superfícies podem mudar e quais ainda precisam permitir a montagem. Assim, mascaramento, margem de usinagem e inspeção passam a fazer parte de uma única decisão, em vez de exigir três correções tardias.”
Análise dos ajustes antes da liberação do mascaramento
Essa escolha nem sempre fica evidente na nota de acabamento. Para características geométricas usinadas com precisão, Zhenling Metal analisa as informações dimensionais, os critérios de aceitação, as características geométricas críticas, os pontos de inspeção e as áreas protegidas antes de confirmar a base do planejamento.
Solicite uma análise do mascaramento e dos ajustes →Use as orientações de crescimento como ponto de partida
A regra usual de planejamento considera aproximadamente metade da espessura por penetração e metade por crescimento externo, conforme o Aluminum Anodizers Council e as orientações da NASA/JSC. A NASA-PRC-5006 adota 0.0020 ± 0.0004 in como padrão para o escopo a que se aplica quando a espessura não consta do desenho técnico, mas nem esse valor específico da NASA/JSC nem seus exemplos ilustrativos de planejamento com 0.001 in são garantias publicadas de dimensão final ou declarações das capacidades da Zhenling Metal.
- Quando a especificação aplicável definir o requisito de forma, represente tanto a dimensão pretendida na usinagem antes do revestimento quanto a forma final desejada.
- Quando a decisão sobre roscas, características geométricas dos furos ou peças acopladas depender de avaliação da engenharia, especifique o tratamento a dar a cada uma (revestimento, tamponamento, mascaramento, repasse da rosca ou outra solução).
- Identifique claramente a referência geométrica e os instrumentos das medições dimensionais para que fornecedor e comprador avaliem de forma consistente a mesma dimensão da característica geométrica.
- Antes de aceitar os requisitos estéticos ou de vedação, verifique quais marcas do suporte de fixação e pontos de contato físico são permitidos na característica geométrica.
Não tente resolver uma ambiguidade com uma tolerância mais restrita
A simples redução da tolerância numérica no desenho técnico pode não representar uma melhoria se o mecanismo de formação do revestimento (incluindo crescimento, penetração, medição e dimensões anteriores ao revestimento) não for compreendido e avaliado cuidadosamente com os dados de mascaramento, usinagem e inspeção correspondentes.
Analise minhas áreas de mascaramento e ajuste →Anodização dura ou anodização Tipo II: escolha pela função, não pela cor
Referência do requisito: registro da Defense Logistics Agency para a MIL-PRF-8625.
Um comprador pode especificar o Tipo III em excesso para uma carcaça externa decorativa e definir um acabamento insuficiente para uma peça deslizante sujeita a carga. Isso acontece porque qualidades decorativas diferem dos atributos funcionais; o que importa são a condição do revestimento, o plano dimensional e as evidências de aceitação definidos pela ISO 10074 ou pelos documentos aplicáveis ao pedido.
| Critério de decisão | Orientação para anodização Tipo II | Orientação para anodização dura Tipo III | Questão a resolver |
|---|---|---|---|
| Objetivo principal | Frequentemente escolhida para proteção contra corrosão, aparência ou resposta ao tingimento | Escolhida quando a especificação enfatiza uma camada anódica dura e funcional | Qual modo de falha ou propriedade de aceitação determina o acabamento? |
| Planejamento dimensional | A análise do desenho técnico continua importante para ajustes, roscas e contatos | A previsão de margem e o mascaramento ganham importância à medida que aumenta a exigência funcional do revestimento | Quais dimensões determinam a aceitação após o acabamento? |
| Aparência | A cor pode ser um objetivo de projeto definido | A tonalidade natural pode variar conforme a liga metálica; especifique separadamente os requisitos estéticos e funcionais | A aparência tem função técnica, estética ou apenas de identificação? |
| Decisão sobre a selagem | Definida conforme os requisitos de corrosão, tingimento e acabamento | Deve ser compatibilizada com desgaste, corrosão e a eventual intenção de usar lubrificante ou pós-tratamento | Qual ensaio demonstra o resultado pretendido? |
| Evidências do pedido | Especifique o acabamento, a inspeção e os documentos exigidos | Especifique a condição do revestimento, as dimensões críticas, o método de ensaio e o escopo das evidências | O que tornará o lote aceitável? |
Verificação da terminologia
Anodização dura, anodização Tipo III, anodização dura tipo 3 e alumínio anodizado duro são expressões de busca relacionadas, não documentos de aceitação equivalentes. O desenho técnico e a especificação aplicável devem definir o revestimento e os ensaios realmente exigidos.
Família do processo e formação do óxido
No processo de anodização, a superfície da peça de alumínio é transformada para formar uma camada de óxido de alumínio, em vez de receber uma película depositada separadamente. Tipo II e Tipo III pertencem à família da anodização com ácido sulfúrico, mas as condições do processo e o resultado exigido distinguem a especificação de anodização de alumínio escolhida.
A cor continua sendo um critério de aceitação
A página Specifying Anodized Aluminum, do AAC, descreve como a aparência depende da liga metálica e apresenta exemplos de cores diferentes entre séries de ligas. Como regra para a especificação do comprador, indique a aparência estética separadamente da espessura exigida e dos ensaios funcionais.
Por que um único valor de dureza não basta
Dureza, resistência ao desgaste, resistência à abrasão, condição do revestimento, contato e ensaio especificado são dados distintos para um plano de aceitação útil. Use a solicitação de cotação para informar as condições de serviço e as evidências exigidas, sem presumir que o nome de um processo determine todos os resultados.
Use 3 critérios antes de alterar a indicação de acabamento
- Função: requisitos de abrasão, corrosão, atrito, condutividade, aparência estética ou adesão
- Geometria: ajustes, arestas, furos, contatos e locais permitidos de contato com o suporte de fixação
- Evidências: desenho técnico, especificação, método de ensaio, amostragem e documentos do pedido
Ponto de decisão
O erro dos compradores é tratar uma camada maior de anodização dura como uma melhoria automática. Zhenling Metal não afirma que um único acabamento sirva para todas as ligas metálicas e condições de uso; confirme a escolha com base na função, na geometria e nas evidências.
Use um fluxo de trabalho baseado no desenho técnico para preparar a cotação e a produção
O acabamento solicitado pode mudar após a cotação por causa de revisões, alterações no mascaramento ou novas exigências de inspeção. Uma transferência controlada das informações ao responsável pelo acabamento torna as premissas visíveis e ajuda a adequar as evidências ao risco do componente, evitando divergências entre projeto e cotação.
Antes da cotação
Resolva as lacunas da especificação
Liste as escolhas pendentes como premissas ou decisões a tomar. Isso evita que um preço inicial baixo esconda uma alteração posterior no mascaramento, na inspeção ou nos documentos.
Antes da liberação
Fixe a revisão
Confirme o desenho técnico e o requisito de acabamento aplicáveis à produção. Se o projeto mudar, analise o impacto sobre mascaramento, dimensões e aceitação antes de reutilizar o planejamento.
Antes do envio
Confira as evidências prometidas
Use os critérios de aceitação e a lista de documentos acordados. Não presuma que um certificado da empresa forneça automaticamente todos os resultados exigidos para o pedido.
Controle a transferência das informações, não a quantidade de documentos
Em vez de um pacote automático de documentos, o conjunto adequado de controles acompanha o risco da peça e os termos do pedido. A escolha deve ser explícita: menos registros podem bastar para um componente comercial comum, enquanto uma peça crítica para o ajuste ou a segurança pode justificar controles mais rigorosos de revisão, inspeção e destinação.
Envie
Desenho técnico, liga metálica, quantidade, acabamento solicitado e prioridade de operação
Analise
Dimensões críticas, mascaramento, locais de fixação no suporte e lacunas nas evidências
Alinhe
Especificação, aparência, inspeção, documentos e embalagem
Libere
Escopo e revisão aprovados, com as decisões pendentes resolvidas por escrito
Aceite
Inspeção e documentação acordadas usadas para o lote acabado
Ajuste o nível de controle ao pedido
Os sistemas de qualidade governamentais e aeroespaciais mostram claramente controles para dados de projeto, fornecedores, processos, inspeção e registros, mas pedidos comerciais talvez não precisem adotá-los integralmente. A abordagem racional é definir o que seu desenho técnico, contrato e risco da peça realmente exigem e oferecer somente esse escopo, sem sugerir um pacote genérico de certificações.
Monte um plano de qualidade verificável para anodização dura
Referência sobre acreditação: NIST Accreditation.
A expressão “qualidade certificada” é vaga demais para aceitar uma peça com anodização dura. O comprador ainda precisa saber qual documento rege o pedido, o que foi inspecionado ou ensaiado e se a credencial citada de uma organização ou laboratório abrange essa atividade específica.
Plano de qualidade por níveis de evidência
Nível 1
Atendimento aos requisitos do pedido
Desenho técnico, especificação, revisão, condição do revestimento, aparência e documentos exigidos
Nível 2
Evidências dos ensaios especificados
Método de ensaio, amostragem, resultado, instrumento ou laboratório, vínculo com o lote e limite de aceitação
Nível 3
Acreditação ou aprovação
Organismo emissor, certificado, situação atual e atividade exata abrangida pelo escopo
| Questão de qualidade | Evidência aceitável a solicitar | Não substitua por |
|---|---|---|
| O requisito correto foi usado? | Desenho técnico aprovado e revisão da especificação identificados no pedido | Uma página genérica de capacidades |
| O revestimento atendeu à propriedade acordada? | Resultado da inspeção ou do ensaio especificado, vinculado ao lote quando exigido | O logotipo de um sistema de gestão |
| As áreas protegidas foram tratadas corretamente? | Verificação do mascaramento e inspeção das dimensões críticas conforme o plano aprovado | Uma foto sem contexto dimensional |
| A credencial de um laboratório ou processador é pertinente? | Certificado vigente e escopo que abranja a atividade específica | O título de um certificado sem seu escopo |
| O que acontece se um resultado ficar fora dos critérios de aceitação? | Processo definido para não conformidade, análise, concessão e destinação | Uma promessa informal de “resolver o problema” |
A acreditação tem um escopo
O NIST observa que a acreditação de laboratórios trata da competência para ensaios ou calibrações específicos; ela não garante todos os resultados de um laboratório nem funciona como certificação de produto. As orientações da ISO sobre avaliação da conformidade também distinguem declarações do fornecedor, evidências de apoio, certificação de produto e certificação de sistemas de gestão.
As evidências devem acompanhar o risco
Um registro conciso do pedido pode bastar para uma peça comercial simples, enquanto um componente crítico para a segurança ou o ajuste pode exigir rastreabilidade mais rigorosa e evidências de ensaio. Cada item exigido deve corresponder a um risco real de falha, não a uma alegação de qualidade baseada em logotipo.
DIAGNÓSTICO_DE_QUALIDADE // ACREDITADO
Compare cotações de anodização dura por escopo, risco e evidências
Um preço unitário menor pode excluir mascaramento complexo, inspeção de dimensões críticas, relatórios exigidos, embalagem ou responsabilidade por não conformidades. Se esses itens não forem alinhados antes da comparação das cotações, a aparente economia pode se transformar em retrabalho, montagens rejeitadas ou frete adicional, mesmo que a cotação original estivesse correta para seu escopo mais restrito.
Quadro de comparação dos escopos das cotações
Item do escopo
Cotação A e cotação B
Decisão do comprador
Desenho técnico e revisão
A: CONFIRMAR
B: CONFIRMAR
Ambas as propostas devem considerar o mesmo projeto controlado
Revestimento, selagem e aparência
A: CONFIRMAR
B: CONFIRMAR
Defina a condição e a aceitação, não apenas o nome do acabamento
Mascaramento, tampões e restrições de fixação no suporte
A: CONFIRMAR
B: CONFIRMAR
Confira a mão de obra, os consumíveis e as marcas de contato permitidas incluídos
Inspeção das dimensões críticas
A: CONFIRMAR
B: CONFIRMAR
Alinhe características geométricas, método, amostragem e relatórios
Documentos e rastreabilidade
A: CONFIRMAR
B: CONFIRMAR
Liste os certificados, relatórios e vínculos com o lote realmente exigidos
Condições de embalagem e logística
A: CONFIRMAR
B: CONFIRMAR
Evite que diferenças de manuseio e frete distorçam o preço unitário
Base do prazo de entrega e escopo das não conformidades
A: CONFIRMAR
B: CONFIRMAR
Compare por escrito premissas, responsabilidades e impacto das alterações
Quadro de evidências bronze — risco antes do retorno
Não foram fornecidos dados específicos do projeto sobre sucata, tempo de parada, frete ou uso ao longo da vida útil; por isso, esta página não apresenta percentual de economia nem promessa de retorno financeiro. Use sua própria exposição a lotes rejeitados, atrasos na montagem e reenvios para avaliar se um escopo mais completo reduz o risco total do projeto.
Ferramentas de engenharia para anodização dura
Selecione uma ferramenta de engenharia especializada para estimar margens de mascaramento, montar planos verificáveis de evidências de qualidade ou comparar escopos de cotação.
ESCOPO DO PROCESSO
Transforme o nome do acabamento em um pedido que possa ser analisado
Reúna o desenho técnico, a liga metálica, as superfícies críticas, a condição do revestimento e o plano de aceitação em uma única solicitação. Zhenling Metal analisará esse escopo para a cotação e confirmará por escrito, para a peça específica, quem responde pelo processo Tipo III, quais capacidades e inspeções se aplicam e quais condições de entrega regem o pedido.
SEQUÊNCIA DE OPERAÇÕES
Coordene o acabamento com a sequência anterior de operações da peça
Para uma escolha mais ampla de acabamentos, consulte os serviços de anodização de alumínio da Zhenling Metal. Quando o desenho técnico também exigir a produção de características geométricas críticas antes do revestimento, integre o plano de acabamento à análise do serviço pertinente de fresamento CNC sob medida.
Perguntas frequentes sobre anodização dura
e seus serviços
Q.01
Quais informações são necessárias para cotar a anodização dura?
Envie a liga de alumínio e sua condição metalúrgica, o desenho técnico e sua revisão, a quantidade, o requisito de acabamento aplicável, a condição do revestimento ou da selagem, os critérios de aparência, as restrições de mascaramento e fixação no suporte, as dimensões críticas, o método de inspeção, os documentos, a embalagem e a data prevista de entrega. Marque os itens desconhecidos para confirmação técnica, em vez de deixar que premissas sejam adotadas sem aviso.
Q.02
Como indicar ajustes, furos e roscas críticos no desenho técnico?
Identifique cada característica geométrica crítica para o ajuste e indique sua condição final, referência geométrica e critério de inspeção.
Q.03
Todas as ligas de alumínio podem receber anodização dura da mesma forma?
Não. Os elementos de liga, o estado metalúrgico, a condição de fundição, a geometria e a preparação da superfície podem alterar a resposta ao revestimento, a aparência que se pode obter e a interpretação dos resultados dos ensaios. Informe a designação exata do material, identifique qualquer montagem com ligas diferentes e não aplique a uma peça o resultado qualificado para outra liga ou geometria. Se houver incerteza quanto à resposta, solicite uma análise de engenharia ou um plano de amostras representativas antes de definir as expectativas de aparência ou dimensão.
Q.04
A anodização dura altera as dimensões finais?
Sim, o revestimento anódico se forma por penetração no material e crescimento para fora. Considerar metade para dentro e metade para fora é uma regra útil para o planejamento, mas a compensação dimensional real deve ser avaliada conforme a liga, a geometria, o processo e o revestimento especificado.
Q.05
Quando o comprador deve escolher a anodização Tipo III em vez da Tipo II?
A escolha deve considerar a função exigida, a geometria e os critérios de aceitação, não apenas a cor.
Q.06
Como os requisitos de selagem ou ausência de selagem alteram a especificação?
A selagem pode alterar o equilíbrio entre resistência à corrosão, resistência ao desgaste, retenção do corante, adesão, atrito e outras prioridades. Comece pelas condições de uso e pela propriedade sujeita à aceitação; depois, indique a condição do revestimento e os critérios de ensaio. Se houver lubrificante, adesivo, corante ou pós-tratamento, inclua-o na análise, pois uma escolha de selagem que favorece um resultado pode prejudicar outro.
Q.07
É possível igualar a cor de peças com anodização dura entre diferentes ligas e lotes?
Não se deve presumir uma correspondência exata. Quando a aparência for importante, defina uma referência, um método de avaliação visual e uma regra de aprovação dos lotes.
Q.08
Quais requisitos de inspeção ou de certificados devem ser incluídos?
Primeiro, identifique o pedido, o desenho técnico e a especificação de acabamento aplicáveis. Depois, liste as inspeções das dimensões críticas, os ensaios especificados para o revestimento ou a selagem, os requisitos de amostragem, os campos de vinculação ao lote, o certificado de conformidade e os relatórios de ensaio de que o pedido realmente precisa. Quando a aprovação do fornecedor do processo ou a acreditação do laboratório for importante, solicite o certificado vigente e seu escopo; o logotipo de um sistema de qualidade não comprova que um método, uma peça ou um resultado específico esteja coberto, e o pedido deve definir como desvios ou resultados não conformes serão analisados antes do envio.
Q.09
Como os compradores podem comparar de forma justa duas cotações de anodização dura?
Padronize os critérios relativos ao desenho técnico, à condição do revestimento, ao mascaramento, à inspeção, aos documentos, à embalagem, às condições de entrega e à responsabilidade por não conformidades. Depois, compare o preço e o prazo.