Entre em contato com a Zhenling

Como especificar e aceitar a pintura industrial de metais

É mais fácil comparar serviços de pintura industrial quando o comprador define a aplicação, a preparação, o sistema de revestimento, as evidências de inspeção e os critérios de liberação antes de pedir o preço ao fornecedor. Este artigo foi escrito para equipes de engenharia, qualidade e compras que precisam de uma transferência controlada para a empresa de pintura, e não de um catálogo genérico de tintas ou de uma página de serviços duplicada.
Defina a que condições o revestimento deve resistir
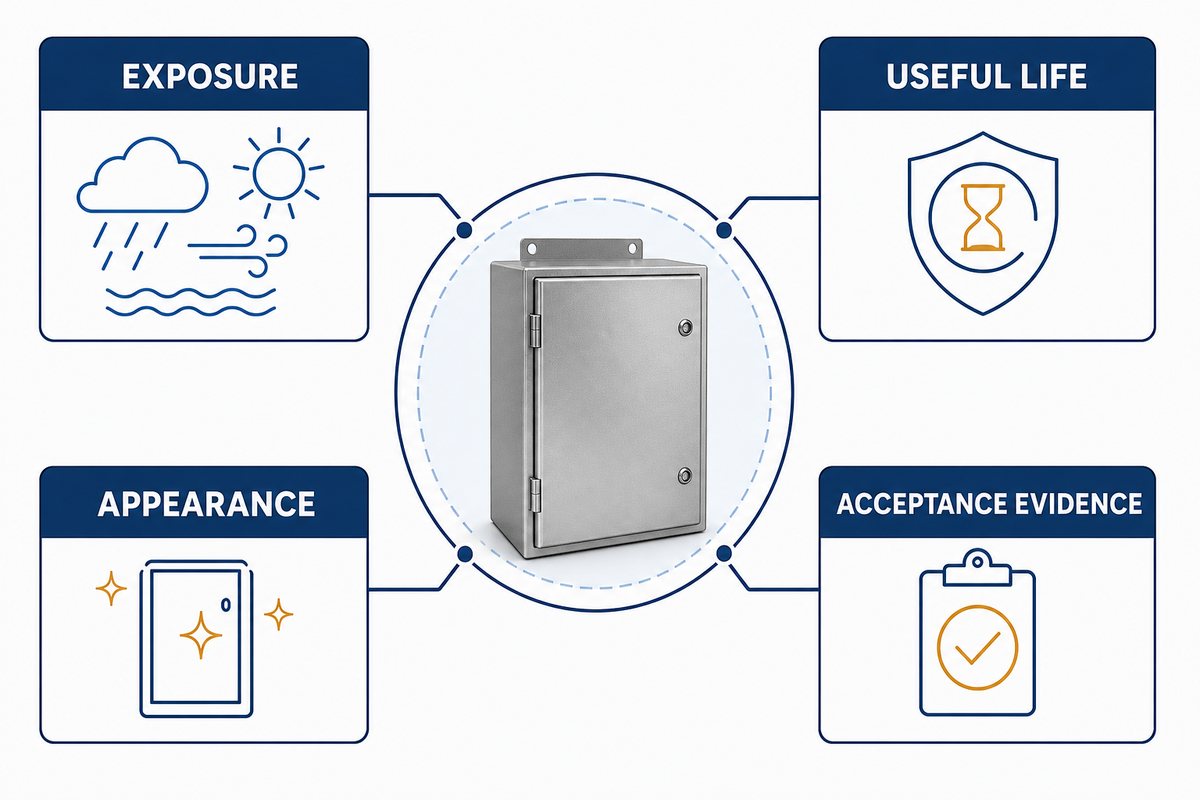
Escolher uma tinta protetora exige decidir sobre o sistema: substrato, nível de exposição, preparação, aplicação, cura e manutenção formam o conjunto. Uma camada final preta em um suporte protegido para uso interno não implica automaticamente o mesmo escopo de fornecimento ou perfil de risco que uma camada final preta em uma estrutura soldada exposta ao clima, à lavagem ou ao contato periódico com produtos químicos, sobretudo quando a proteção de estruturas de aço faz parte das condições de uso.
Separe os requisitos conhecidos das informações ainda pendentes. Identifique o metal-base e se a peça chega com carepa de laminação, ferrugem, galvanização, fluido de usinagem, tinta antiga, respingos de solda ou arestas vivas. Comece identificando o que o produto acabado vai tocar de fato e se o revestimento deve contribuir para o controle da corrosão, a proteção contra corrosão, a aparência, a identificação, a facilidade de limpeza ou uma combinação dessas funções; somente as duas primeiras dizem respeito ao desenvolvimento da corrosão.
| Informação do comprador | Pergunta a responder | Por que isso altera a especificação |
|---|---|---|
| Substrato e condição | Que metal, acabamento existente, ferrugem, soldas ou contaminantes estão presentes? | A preparação e a compatibilidade do primer dependem da superfície real. |
| Exposição | A peça ficará em ambiente interno ou externo, úmido, exposto a produtos químicos, abrasão ou radiação ultravioleta? | Essas condições definem o desempenho exigido do sistema de pintura. |
| Temperatura e uso | Quais são as condições de temperatura de serviço, manuseio ou contato? | Definir as condições de uso evita que uma escolha baseada apenas na aparência se torne inadequada para a função. |
| Aparência | Quais requisitos de cor, brilho, textura e área visível são importantes? | Isso diferencia as expectativas estéticas das demais evidências de aceitação. |
Registre as incertezas; não deixe que se tornem premissas sem preço por parte do fornecedor. Em seguida, a ficha técnica do fabricante da tinta e os requisitos da especificação do projeto podem ser avaliados com base em condições de uso definidas.
Um revestimento protetor pode proteger o aço contra a corrosão, mas essa finalidade não define o sistema completo. Estruturas de aço, suportes fabricados e outras peças metálicas podem ter requisitos distintos de acesso, exposição e aparência; por isso, uma alegação de proteção anticorrosiva deve estar vinculada ao sistema aprovado e ao descritivo de uso. O mesmo se aplica aos acabamentos protetores para aço usados na indústria.
Portanto, a promessa de uma tinta anticorrosiva deve estar vinculada a um sistema de revestimento e a condições de uso definidos, não a uma cor de tinta.
Converta as condições de exposição em um sistema de pintura industrial
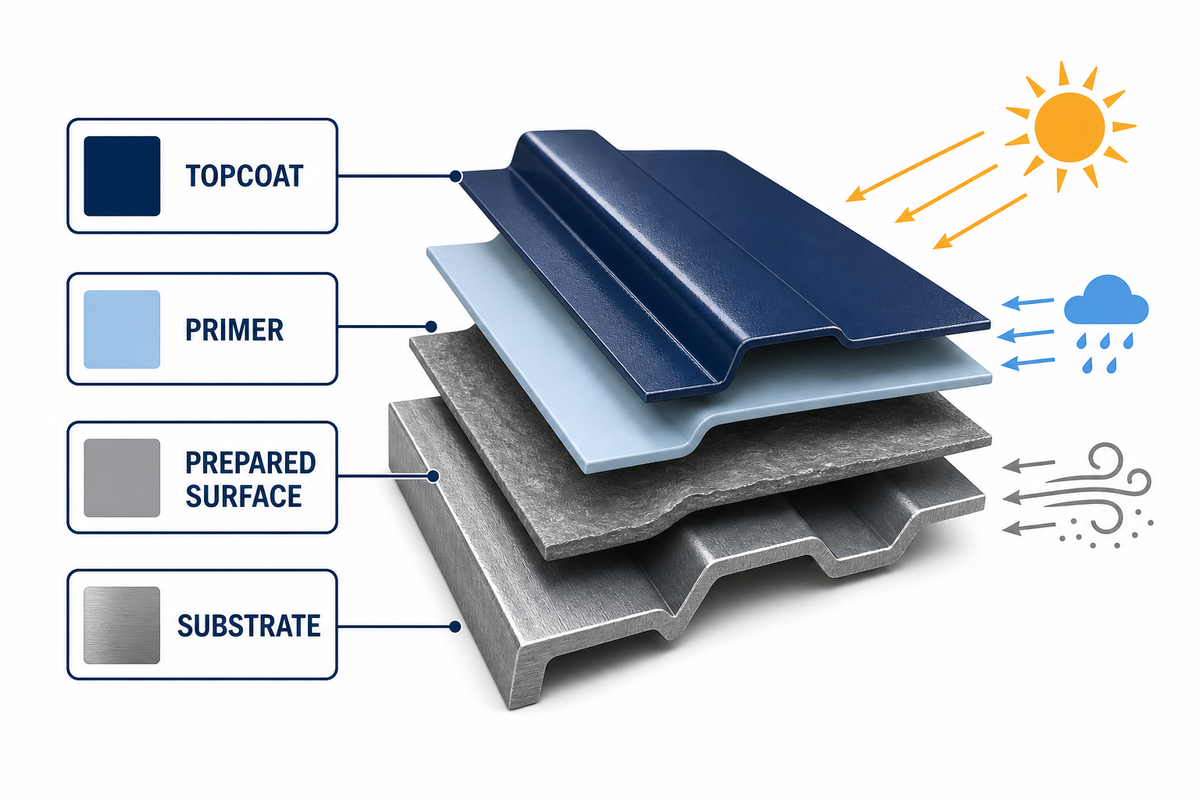
Um sistema de revestimento é uma sequência projetada de tipos de materiais e limitações de método, adequada às condições de uso especificadas. Pode incluir uma camada de primer, seguida por uma camada intermediária e, depois, uma camada final. Porém, a quantidade de camadas de tinta e os tipos de produtos químicos utilizados devem ser compatíveis com os dados técnicos aprovados pelo fabricante da tinta para a aplicação específica, em vez de seguir uma receita universal da oficina.
O que são revestimentos de pintura industrial?
Um serviço de pintura industrial aplica uma película controlada sobre uma superfície para oferecer resistência à corrosão, aparência de acabamento, identificação ou facilidade de limpeza, selecionando a tinta adequada para cada aplicação industrial específica.
Use uma lista de verificação do comprador para pedir ao fornecedor que defina os sistemas de pintura protetora com documentação aprovada. Ela deve incluir a sequência de revestimentos proposta, os requisitos de preparação da superfície, os detalhes de mistura e indução, quando pertinentes, os limites de aplicação, o intervalo entre demãos, os requisitos de temperatura e umidade para a cura e os limites de uso, para que o comprador possa escolher o sistema adequado. Assim, você conduz a análise do sistema de revestimento sem exigir uma marca ou categoria específica de resina.
Pigmentos, solventes e requisitos de formação da película determinam quais documentos precisam ser analisados, enquanto o sistema de revestimento protetor aprovado continua sendo a referência de controle.
Alguns primers contêm pigmentos anticorrosivos; os nomes tinta epóxi e poliuretano, por si só, não garantem o desempenho na aplicação específica do componente. Use a documentação do sistema de revestimento aprovado para definir a sequência adequada às condições de uso especificadas.
| Ponto de decisão | Pergunta de controle | Evidências a manter |
|---|---|---|
| Função do primer | É compatível com o substrato preparado e com a camada seguinte? | Dados do sistema aprovado e requisitos de preparação. |
| Sequência de camadas | Quais camadas compõem o sistema de pintura completo? | Identificação do material e requisito de espessura para cada camada. |
| Função da camada final | Quais requisitos de aparência e exposição ela deve atender? | Cor, brilho, condições de uso e critérios de aceitação. |
| Método de reparo | Como serão corrigidos danos, áreas mascaradas ou falhas de cobertura? | Método de reparo aprovado e regra para reinspeção. |
Especifique a preparação da superfície antes que ela desapareça sob a tinta
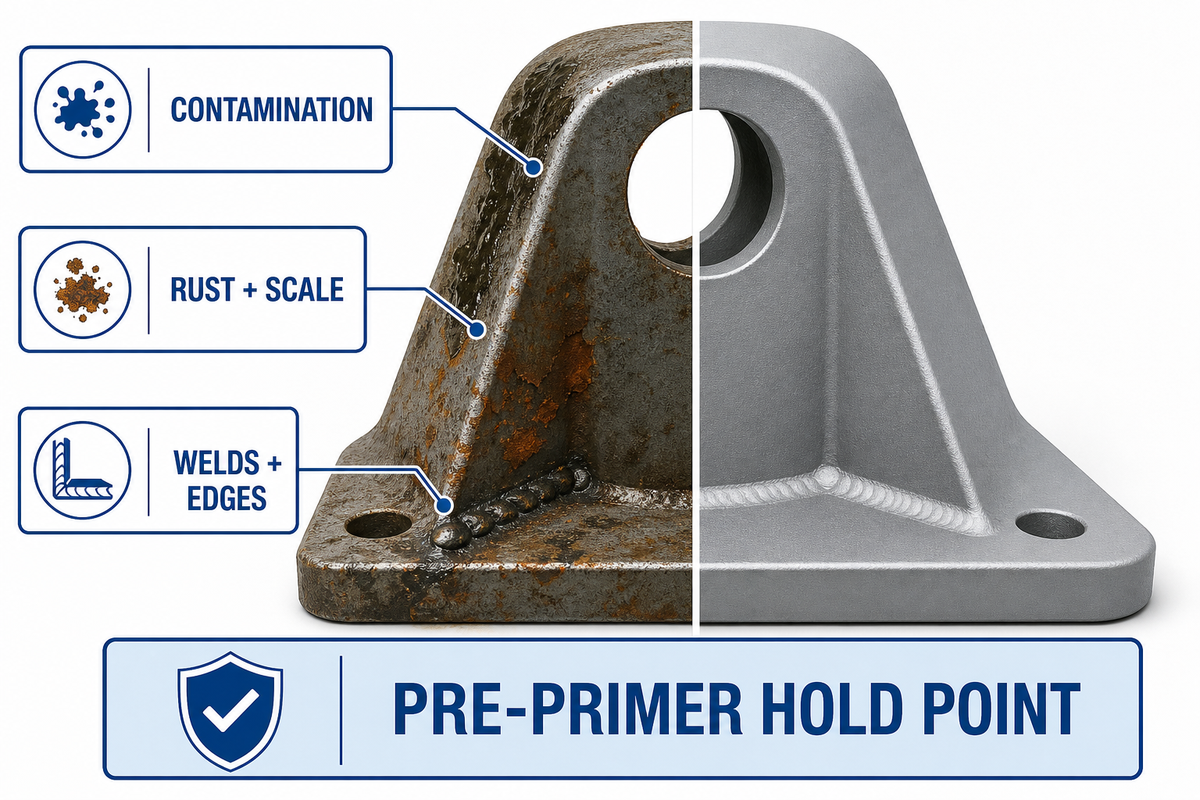
A preparação é uma evidência: trata-se de um ponto de espera que não pode ser verificado depois que o primer é aplicado por pulverização. Defina a preparação necessária, quem deve aprová-la e como as evidências serão verificadas.
Vários processos costumam ser agrupados na instrução vaga “limpar a peça de metal”: remover óleo e contaminantes solúveis; remover ferrugem, carepa, tinta e respingos; eliminar arestas vivas; e, então, atingir o padrão de limpeza e perfil adequado ao sistema. Os requisitos variam conforme o substrato e o documento do sistema de revestimento escolhido. Não existe uma exigência universal de jateamento: alguns aços precisam de jateamento abrasivo, enquanto peças galvanizadas, usinadas ou pintadas anteriormente podem exigir outro método de preparação.
| Condição de recebimento | Pergunta para a especificação | Evidência antes do primer |
|---|---|---|
| Óleo ou resíduos de usinagem | Como os contaminantes serão removidos e verificados? | Método de limpeza e resultado da inspeção. |
| Ferrugem, carepa ou tinta antiga | Qual método de remoção e condição final são necessários? | Norma aplicável ou resultado mensurável. |
| Soldas e arestas | É possível preparar, revestir e inspecionar essas áreas conforme o desenho técnico? | Registro do tratamento de arestas e soldas, quando especificado. |
| Interfaces funcionais | Quais superfícies de contato, contatos de aterramento, zonas de solda, roscas ou faces de vedação devem ficar sem revestimento, receber pré-revestimento ou passar por tratamento posterior? | Indicação no desenho técnico, plano de mascaramento e destinação. |
Quanto tempo depois do jateamento a tinta nova pode ser aplicada?
Não existe um intervalo universal entre a preparação e a aplicação do primer; o prazo permitido depende da norma de preparação, da ficha técnica do revestimento, das condições ambientais e da especificação do projeto.
O acesso para o processo também importa. Certifique-se de que bolsões, frestas, arestas e soldas possam ser acessados para preparação da superfície, aplicação da tinta e inspeção. Se a geometria da peça impossibilitar isso, ajuste o projeto ou o plano de processo antes da produção, em vez de inventar depois uma restrição universal de formato.
A preparação adequada de uma superfície de aço antes de um novo revestimento pode incluir limpeza, um processo de jateamento definido e outros tratamentos mecânicos adequados à peça e à documentação do revestimento. Se a etapa de preparação aprovada remover ferrugem, registre a condição final antes do primer. O uso de pincel ou rolo pode ser adequado para um reparo localizado aprovado; isso não significa, porém, que o pincel ou o rolo possam substituir o processo definido de preparação ou aplicação do revestimento.
Controle a aplicação por pulverização, a repintura e a cura
O registro do processo pode incluir interfaces mascaradas, material e identificação do lote, mistura e indução, se aplicáveis, viscosidade em condições controladas, técnica de aplicação, como pistola, pulverização sem ar ou aplicação eletrostática, condições ambientais e da peça, tempo de secagem antes do primer, intervalo entre demãos e dados de cura e liberação.
O método de aplicação também deve proteger da pulverização excessiva as áreas que devem ficar sem revestimento, preservar as interfaces funcionais do desenho técnico e exigir que o pintor registre qualquer desvio observado durante a aplicação. “Pintura por pulverização” descreve um processo; não é um requisito de aceitação independente.
Na pintura industrial por pulverização, registre o método de aplicação efetivamente usado. Por exemplo, indique se o processo de pintura aprovado exige um equipamento industrial de pulverização, um método de aplicação sem ar ou equipamento sem ar assistido por ar. Se a ficha técnica do produto especificar alta pressão, padrão de pulverização ou controle de solvente ao usar um pulverizador, o registro de aplicação deve anotar esse parâmetro controlado, em vez de apenas sugeri-lo pela aparência final.
Para operações de acabamento por pulverização abrangidas nos Estados Unidos, a norma OSHA 29 CFR 1910.107 trata de controles de incêndio e explosão; ela não abrange por completo a segurança contra exposição a materiais tóxicos nem outros requisitos ocupacionais.
A conformidade ambiental exige uma análise de aplicabilidade específica para a instalação e o processo. Requisitos federais, como as normas Subpart MMMM para fontes principais e Subpart XXXXXX para fontes de área, bem como outros requisitos federais, estaduais ou locais, também podem ser aplicáveis. Este guia não apresenta uma determinação jurídica. A instalação é responsável pela determinação final.
- Defina o mascaramento e as áreas sem revestimento antes da primeira demão.
- Mantenha no registro da tarefa os dados de preparação até o primer, repintura, cura e, quando aplicável, regulagem do pulverizador de tinta.
- Aprove somente após cumprir os requisitos especificados de cura e inspeção.
Defina com clareza a espessura da película de tinta e as regras de medição
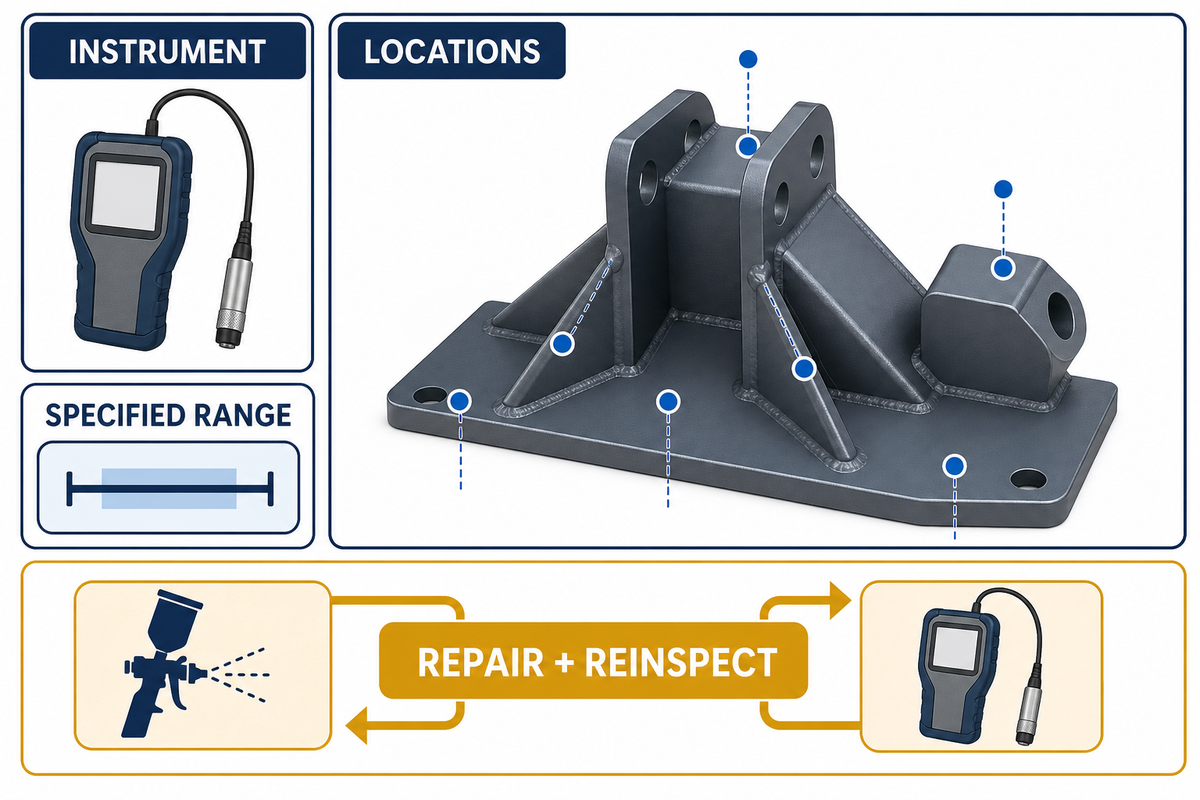
A espessura da película seca é importante, mas a média, por si só, não determina a aceitação do revestimento. O pacote de compra deve indicar se a meta se aplica a cada camada ou ao sistema acabado, quais áreas estão incluídas, como serão revestidos arestas, soldas, reentrâncias e locais de difícil acesso e como as áreas reparadas serão reinspecionadas.
A ASTM D7091 descreve a prática de uso de medidores não destrutivos de espessura da película seca, incluindo considerações sobre verificação e ajuste.
A SSPC-PA 2 apresenta um método para determinar a conformidade com os requisitos especificados de espessura da película seca. Se exigida pela especificação do projeto ou por acordo escrito, ela pode controlar a amostragem e os requisitos específicos de configuração. Os limites e as opções exigidos continuam sendo definidos pelo desenho técnico, contrato ou especificação do revestimento aplicável.
A espessura, por si só, não comprova a aderência, a cura, a aparência, o controle de contaminantes ou a conformidade completa de uma camada de tinta. Use-a como evidência adicional, dentro do programa de inspeção acordado.
Além disso, a espessura do revestimento não substitui uma boa aderência da tinta nem comprova a aderência do revestimento ao aço. O plano de inspeção deve estabelecer verificações distintas para espessura, qualidade visual, cura e qualquer ensaio de aderência especificado.
Prepare as evidências de inspeção e aceitação antes da produção
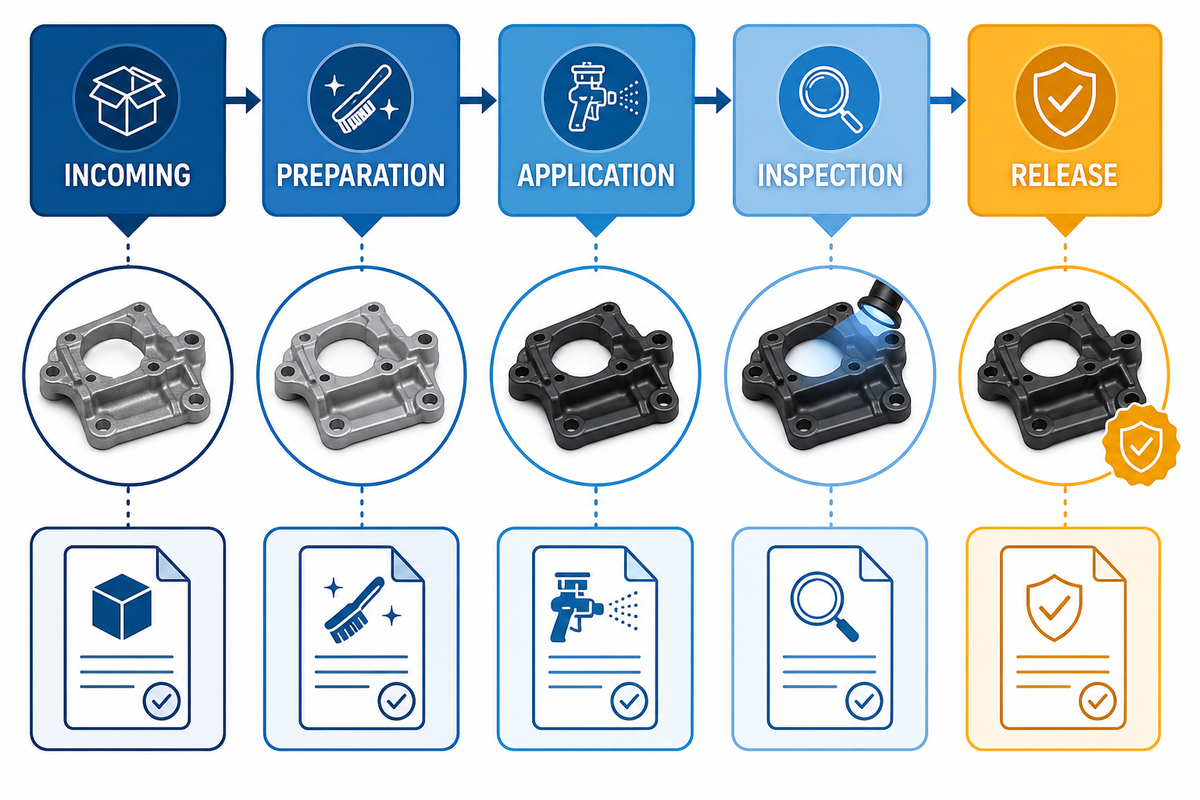
As evidências de aceitação são mais eficazes quando preparadas antes do processo de revestimento. Depois que a peça é enviada, é difícil documentar o histórico de preparação ou recuperar um registro de material ausente. Combine o pacote de registros, os pontos de espera, a autoridade de liberação e as evidências usadas para avaliar a qualidade da pintura enquanto o comprador ainda pode resolver conflitos entre o desenho técnico, o pedido e a documentação do produto.
O guia de inspeção de revestimentos do WBDG identifica os materiais, a preparação da superfície, a aplicação do revestimento e o produto final como pontos de espera para inspeção, cujos resultados devem ser documentados.
| Etapa | Ponto de espera ou verificação | Registro ou destinação |
|---|---|---|
| Recebimento | Confirme o substrato, a condição, a revisão do desenho técnico e as interfaces funcionais. | Verificação de recebimento e identificação do serviço. |
| Preparação | Verifique a limpeza, a destinação da ferrugem ou da tinta antiga, o método de obtenção do perfil, quando exigido, e o tratamento de arestas ou soldas. | Registro do ponto de espera antes do primer. |
| Aplicação | Rastreie o material, o lote, a mistura, o mascaramento, as condições ambientais quando aplicáveis e o controle da repintura. | Registro de aplicação. |
| Inspeção | Avalie a aparência, a espessura da película seca e a aderência somente quando especificadas. | Resultados da inspeção e registro de não conformidade. |
| Liberação | Confirme as evidências de cura, os reparos aprovados e os registros exigidos pelo cliente. | Pacote de liberação final. |
Identifique a área visível, as variações de aparência permitidas, qualquer aprovação visual ou de amostra aplicável e como serão tratadas as áreas reparadas. O ensaio de aderência só deve fazer parte do plano quando especificado como necessário.
| Categoria do problema | Pergunta do comprador ou inspetor | Destinação necessária |
|---|---|---|
| Dano no recebimento | O dano já existia antes do início da preparação? | Registre a condição e obtenha uma instrução acordada para liberação ou reparo. |
| Contaminação da superfície | Foi encontrado óleo, resíduo ou outro contaminante? | Repita a etapa de limpeza aprovada e documente a verificação posterior. |
| Ferrugem, carepa ou revestimento antigo | A condição da superfície atende ao resultado de preparação especificado? | Continue a preparação ou obtenha um desvio aprovado por escrito antes do primer. |
| Condição da solda ou da aresta | O revestimento especificado alcança e cobre essa característica? | Resolva a característica ou o método de preparação antes de prosseguir com o revestimento. |
| Desvio de mascaramento | Uma área sem revestimento ou uma interface funcional deixou de ser mascarada? | Use o método de correção aprovado e encaminhe a área novamente para inspeção. |
| Desvio de aplicação | O material, a mistura, a pulverização ou o controle ambiental se desviaram do processo aprovado? | Interrompa o trabalho afetado até a definição técnica documentada da destinação. |
| Desvio de repintura ou cura | A sequência exigida ou a condição de liberação não foi cumprida? | Siga a destinação definida para o sistema de revestimento e mantenha o registro comprobatório. |
| Espessura fora da faixa | O plano de medição identifica uma área não conforme? | Aplique a regra de aceitação ou reparo acordada e repita as verificações exigidas. |
| Variação de aparência ou reparo | O resultado visível ou a área reparada atende aos critérios acordados? | Registre a aceitação, o reparo adicional ou a rejeição conforme a norma definida. |
Garanta a rastreabilidade do pacote de registros por peça, lote ou serviço, conforme exigido pelo pedido de compra. Quando houver vários desenhos técnicos, revisões ou documentos de sistemas de revestimento pertinentes, especifique qual revisão prevalece e indique como resolver conflitos.
Em conjuntos complexos, identifique com antecedência os pontos de acesso para inspeção. Talvez não seja possível alcançar todas as reentrâncias com o medidor; uma superfície visível pode não ser funcional; e um contato de aterramento ou uma face de vedação pode ser deixado intencionalmente sem revestimento. O plano de aceitação deve especificar como verificar e documentar essas situações, em vez de registrar superfícies inacessíveis ou funcionais como anomalias sem explicação.
Rastreie a aplicação da tinta com base nos controles aprovados para o processo de revestimento e, em seguida, mantenha os registros relacionados de inspeção e destinação de reparos junto à decisão de liberação. Uma destinação clara para uma leitura fora da faixa, uma máscara não aplicada ou uma repintura atrasada é mais útil do que uma instrução genérica para reparar conforme necessário. O método de reparo acordado deve reintegrar a peça ao mesmo fluxo de inspeção, incluindo qualquer evidência de cura e nova medição exigidas. Isso fornece ao fornecedor um roteiro definido de inspeção e ao comprador critérios para aceitar, reparar ou rejeitar uma condição, sem depender da memória depois da entrega.
Saiba quando a tinta líquida ou a pintura a pó é mais adequada
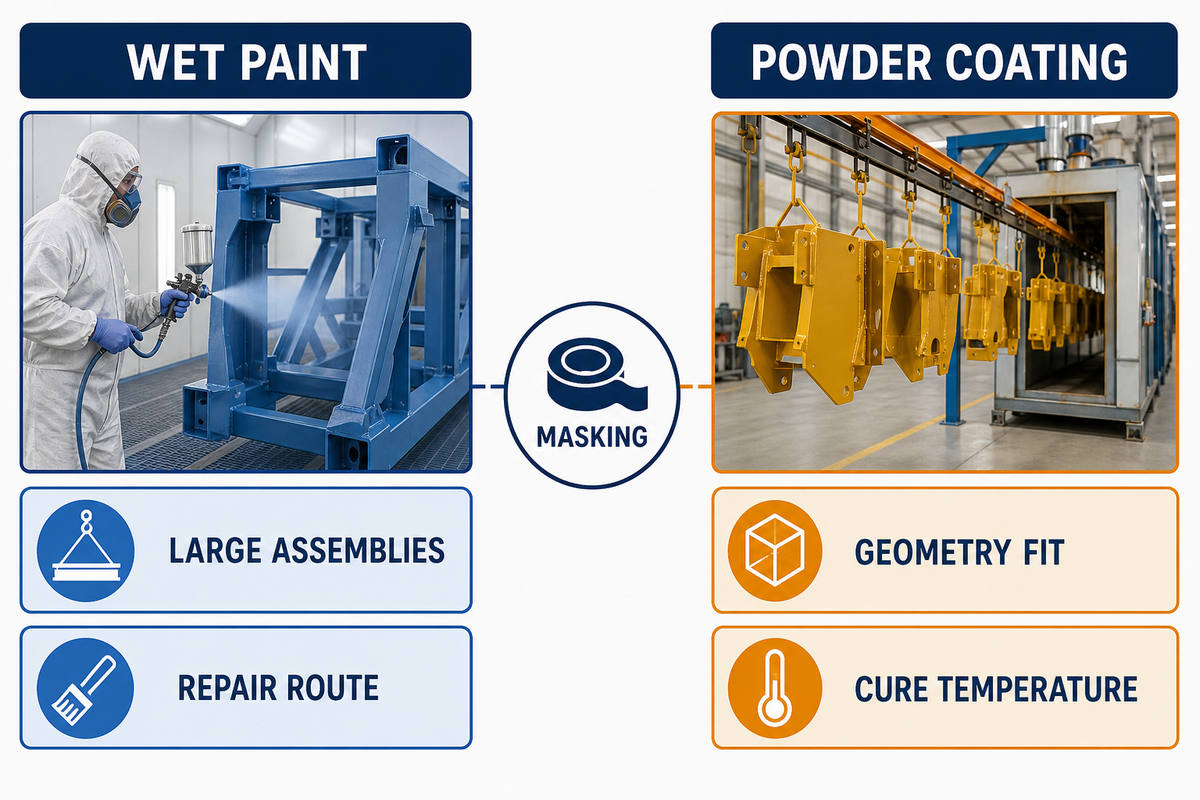
A cor ou o preço unitário, isoladamente, não determinam a escolha entre as duas opções. Tinta líquida e pintura a pó são processos distintos. Avalie o tamanho e a geometria da peça, a tolerância à temperatura de cura, o mascaramento, os requisitos de desempenho da película, o método de reparo, o volume de produção e a compatibilidade com a linha.
Para grandes instalações industriais, há considerações de acesso em campo e manutenção que estão fora do fluxo apresentado aqui, focado em peças.
Tinta líquida
- Avalie a adequação para conjuntos industriais grandes e o acesso específico à peça.
- Confirme o método de reparo aprovado e o plano de mascaramento.
- Controle o método de aplicação escolhido e as condições de cura.
Pintura a pó
- Confirme se o tamanho e a geometria são compatíveis com o processo disponível.
- Verifique a tolerância à temperatura de cura do conjunto completo.
- Avalie o mascaramento e a cobertura de reentrâncias ou roscas.
Se não houver um processo claramente definido, compare as restrições específicas da peça com as opções de acabamento superficial em geral, ou encaminhe uma pergunta específica sobre pintura a pó para a página de serviços de pintura a pó. O processo escolhido deve preservar as interfaces necessárias e as evidências de aceitação, não apenas oferecer a aparência de acabamento preferida.
Use a transferência de revestimento em 7 campos para preparar um pacote pronto para cotação
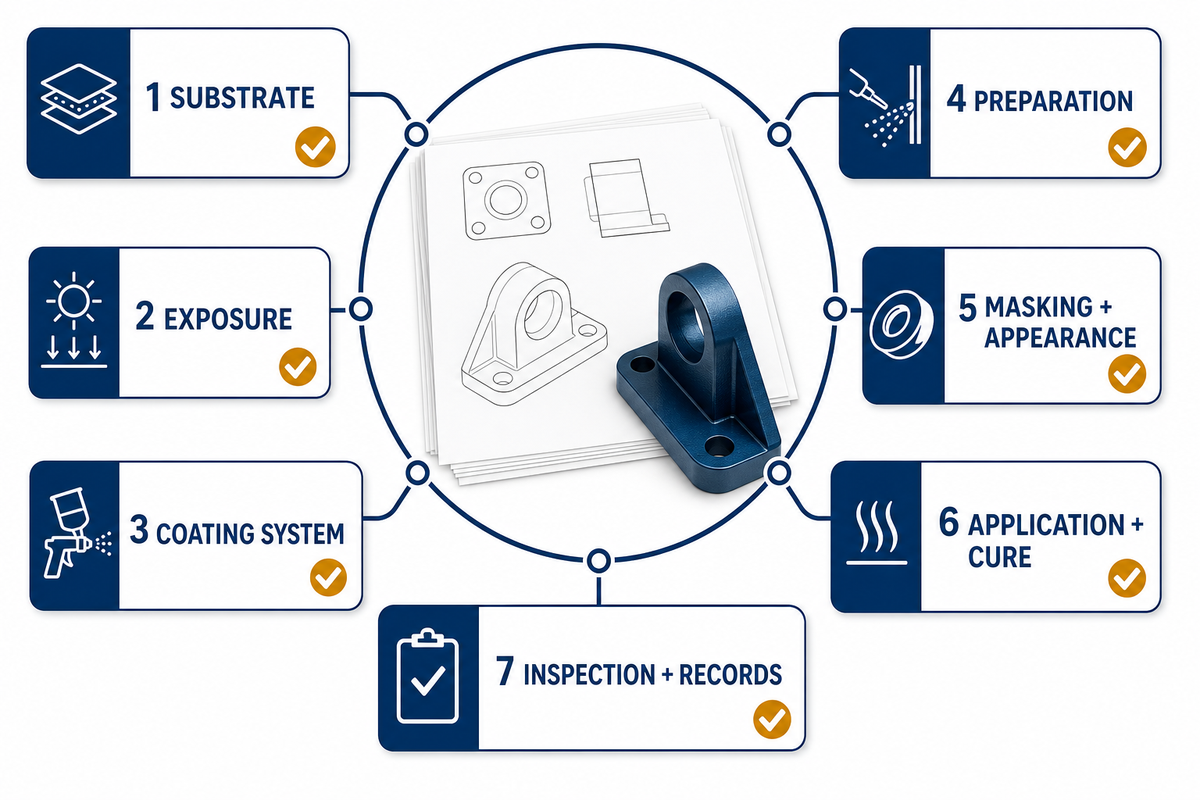
A transferência de revestimento em 7 campos transforma um pedido informal de pintura em um pacote para cotação. Ela fornece ao fornecedor as informações necessárias para identificar premissas, escolher um caminho adequado para analisar o sistema, planejar a inspeção e apresentar dúvidas antes que o preço se torne um compromisso de produção.
Copie os campos abaixo para a solicitação de cotação e anexe os desenhos técnicos necessários. Preencha cada campo com um requisito controlado ou indique “a confirmar”; não substitua uma informação desconhecida pelo nome de uma tinta.
Transferência de revestimento em 7 campos — inclua estes dados na solicitação de cotação:
| Campo | Requisito definido pelo comprador | Por que é importante | Como verificar |
|---|---|---|---|
| 1. Substrato e condição | Metal, acabamento de recebimento, ferrugem, soldas e contaminantes. | Define a preparação e a análise de compatibilidade. | Desenho técnico, fotos e verificação de recebimento. |
| 2. Exposição | Condições de uso interno ou externo, umidade, produtos químicos, radiação ultravioleta, abrasão e temperatura. | Define os limites de desempenho. | Descritivo das condições de uso. |
| 3. Sistema de revestimento | Sistema aprovado ou requisito para análise pelo fornecedor. | Controla a compatibilidade e a sequência dos materiais. | Dados do fabricante e registro de aprovação. |
| 4. Preparação | Norma ou resultado mensurável de limpeza e perfil, além do ponto de espera. | Preserva as evidências antes da aplicação do primer. | Registro anterior ao primer. |
| 5. Mascaramento e aparência | Interfaces sem revestimento, áreas visíveis, cor, brilho e tratamento de reparos. | Protege os requisitos funcionais e estéticos. | Indicação no desenho técnico e critérios visuais. |
| 6. Aplicação e cura | Dados do processo exigidos, limites de repintura e condição de liberação. | Vincula o serviço de pintura ao sistema aprovado. | Registro de aplicação e cura. |
| 7. Inspeção e registros | Plano de espessura, ensaios especificados, reparos e pacote final. | Define a aceitação antes do envio. | Relatório de inspeção e registro de liberação. |
Antes de pedir o preço final, compare as premissas do fornecedor com os sete campos. Resolva por escrito as diferenças relacionadas à condição da superfície, aos materiais fornecidos pelo cliente, à responsabilidade pelo mascaramento, aos dados de revestimento aplicáveis, ao acesso para inspeção e aos registros exigidos. Isso protege ambas as partes contra a transformação de uma transferência incompleta em uma alteração não anunciada depois do início da preparação ou do revestimento da peça.
Quando os sete campos estiverem completos, use a página de serviços de pintura para peças metálicas personalizadas para iniciar uma conversa controlada sobre o serviço.
O que muda (e o que não muda) nas decisões sobre revestimentos industriais
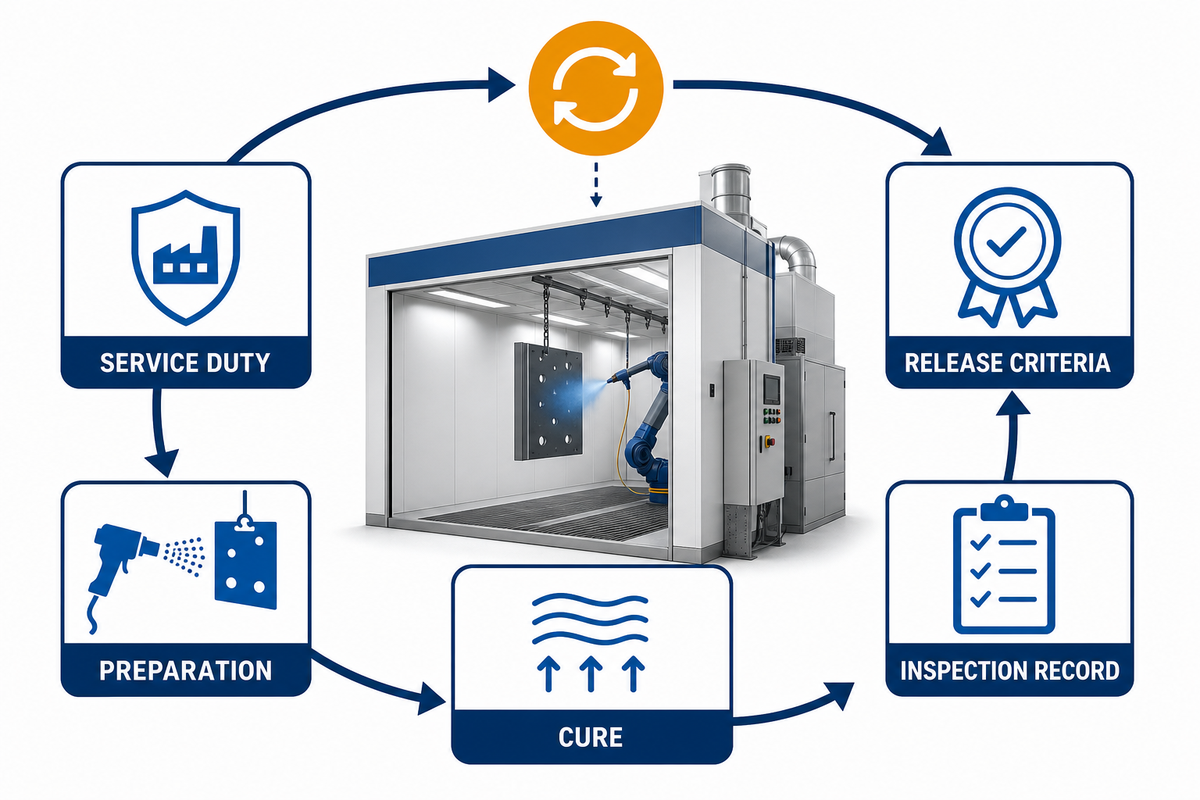
Produtos com menores emissões, novos equipamentos de pulverização e automação podem mudar as opções de processo, mas não eliminam a necessidade de especificar a exposição, a preparação, a compatibilidade, a cura e os critérios de aceitação. A abordagem de ciclo de vida do WBDG alerta que o menor índice de compostos orgânicos voláteis não é automaticamente a opção mais favorável ao meio ambiente quando se consideram a durabilidade e os ciclos de repintura.
O mesmo princípio se aplica a unidades e fábricas industriais: até uma nova tecnologia deve ser avaliada de acordo com as condições de serviço, o método de preparação, as condições de cura e as evidências necessárias para a liberação.
A classificação por setor também não supre as informações que faltam na especificação. Peças usadas em equipamentos para alimentos e bebidas, por exemplo, ainda precisam ter definidas as condições reais de contato, limpeza, regulamentação e serviço antes da escolha do revestimento.
Ao avaliar um revestimento recém-introduzido, analise a tecnologia de pintura para sistemas industriais com base na documentação de desempenho aprovada, na adequação à peça e às condições de serviço, nas especificações pertinentes da fábrica e nas evidências de ensaio disponíveis. Uma indicação de tendência é apenas informação contextual e não demonstra que um revestimento específico seja adequado.
Mantenha a mesma sequência de análises ao alterar um processo: verifique as condições de serviço, confirme a preparação e o sistema, determine a cura e os registros de inspeção e autorize os critérios de liberação. Essa sequência acompanha o processo mesmo quando os materiais ou a técnica de aplicação mudam.
Perguntas frequentes
O que uma especificação de pintura deve incluir?
Resposta
Uma especificação completa identifica o substrato e sua condição de recebimento, a exposição e o ambiente de serviço, o sistema de revestimento aprovado, a norma de preparação ou um resultado mensurável, o mascaramento, a cor e a aparência, a espessura da película seca de cada demão, os controles de cura ou repintura, o método de inspeção, a amostragem e os registros exigidos. Ela também deve definir quem resolve divergências entre o desenho técnico, o pedido de compra e a ficha técnica do fornecedor do revestimento.
Como preparar o metal antes da pintura?
Resposta
A preparação começa pela remoção de óleo e contaminantes solúveis. Em seguida, trata da ferrugem, da carepa de laminação, da tinta antiga, dos respingos de solda e das arestas vivas, usando um método adequado ao substrato e ao revestimento especificado. O pacote de compra deve indicar uma norma de preparação aplicável ou um resultado mensurável de limpeza e perfil da superfície, além das evidências de inspeção exigidas antes que o primer oculte a superfície.
Quais registros o fornecedor de pintura deve fornecer?
Resposta
Registros úteis vinculam as peças entregues aos materiais e ao processo aprovados: produto e lote do revestimento, verificações de preparação e das condições ambientais, quando aplicáveis, dados de mistura e indução, datas de aplicação, condições de repintura ou cura, medições de espessura por demão ou do sistema completo, resultados de inspeção, reparos e liberação final. Combine o pacote exato antes da produção, em vez de solicitá-lo após o envio.
Tinta líquida é melhor do que revestimento a pó?
Resposta
Nenhum dos processos é melhor em todos os casos. A tinta líquida e o revestimento a pó atendem a diferentes restrições: conjuntos grandes, reparos em campo, tamanho da peça, geometria, temperatura de cura, compatibilidade com o processo e evidências para liberação. A escolha deve levar em conta o substrato, a complexidade do mascaramento, as condições de desempenho, o plano de reparo e a capacidade de documentar o resultado especificado.
Como os compradores podem reduzir retrabalhos na pintura?
Resposta
Defina a hierarquia de especificações, revise o mascaramento e os pontos de apoio no suporte e aprove uma amostra representativa quando a aparência for crítica. Estabeleça pontos de retenção antes que o revestimento oculte defeitos de preparação. Defina os critérios de aceitação dos reparos e exija registros rastreáveis. Assim, a avaliação deixa de se basear na aparência subjetiva após a entrega e passa a contar com evidências controladas em uma etapa em que ainda é possível agir.
Posts relacionados



Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


