Póngase en contacto con Zhenling

Cómo especificar y aceptar la pintura industrial de piezas metálicas

Es más fácil comparar los servicios de pintura industrial cuando el comprador define las condiciones de servicio, la preparación, el sistema de recubrimiento, la evidencia de inspección y los criterios de liberación antes de que el proveedor cotice el trabajo. Este artículo está dirigido a los equipos de ingeniería, calidad y compras que necesitan coordinar de forma controlada el trabajo con el taller de acabado; no es un catálogo genérico de pinturas ni una página de servicios duplicada.
Defina qué condiciones debe soportar el recubrimiento
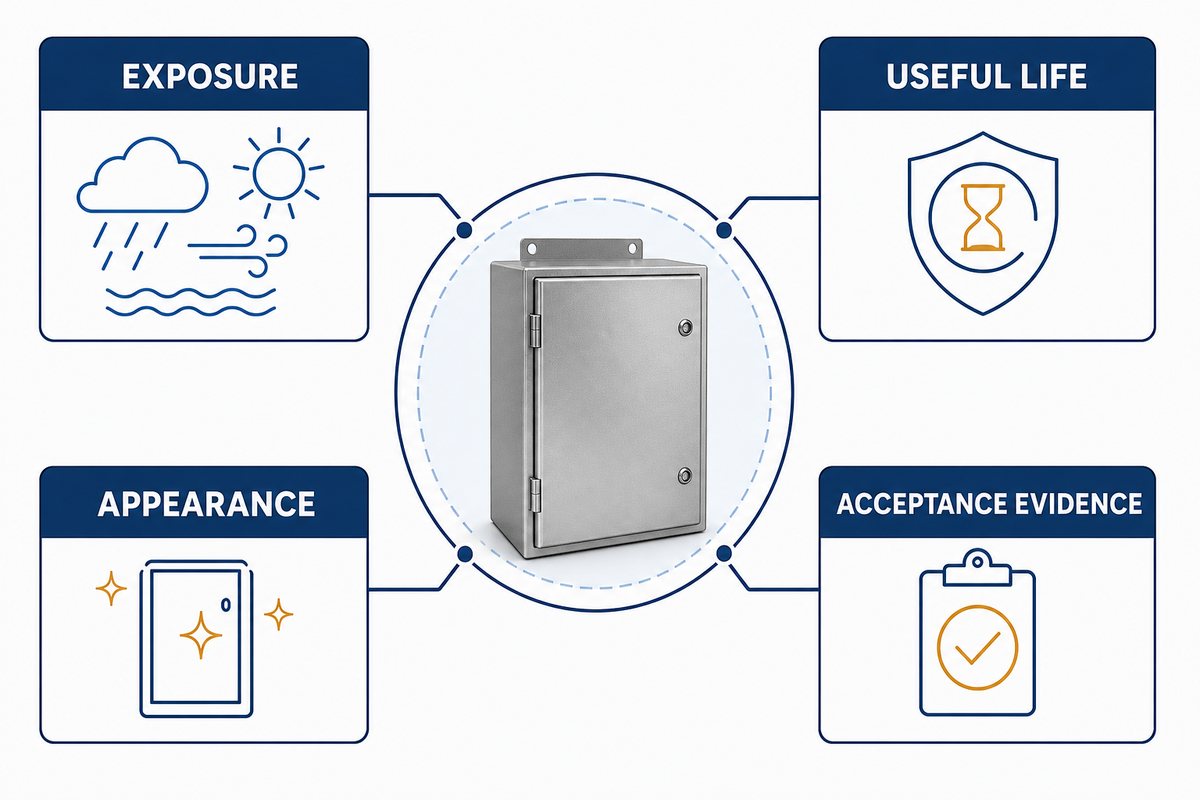
Elegir una pintura protectora implica decidir un sistema: el sustrato, el nivel de exposición, la preparación, la aplicación, el curado y el mantenimiento forman parte del conjunto. Una capa de acabado negra en un soporte protegido para interiores no implica automáticamente el mismo alcance de suministro ni el mismo perfil de riesgo que una capa negra en un conjunto de estructuras soldadas expuesto a la intemperie, al lavado con agua o al contacto periódico con productos químicos, especialmente cuando el servicio incluye proteger estructuras de acero.
Distinga los requisitos conocidos de la información pendiente. Identifique el metal base y si llega con cascarilla de laminación, óxido, galvanizado, fluido de mecanizado, pintura vieja, salpicaduras de soldadura o bordes afilados. Empiece por identificar qué tocará realmente el producto terminado y si el recubrimiento debe contribuir al control de la corrosión, a la protección contra la corrosión, a la apariencia, a la identificación, a la facilidad de limpieza o a varias de estas funciones; solo las dos primeras se relacionan con el desarrollo de la corrosión.
| Información del comprador | Pregunta que debe responderse | Por qué cambia la especificación |
|---|---|---|
| Sustrato y estado | ¿Qué metal, acabado existente, óxido, soldaduras o contaminantes están presentes? | La preparación y la compatibilidad de la imprimación dependen de la superficie real. |
| Exposición | ¿La pieza estará en interiores o exteriores, expuesta a humedad, productos químicos, abrasión o radiación ultravioleta? | Estas condiciones determinan las exigencias de rendimiento del sistema de pintura. |
| Temperatura y uso | ¿Qué temperatura de servicio, manipulación o condiciones de contacto se aplican? | Definir las condiciones de uso evita que una elección basada solo en la apariencia resulte inadecuada para la función. |
| Apariencia | ¿Qué color, brillo, textura y estándar para las áreas visibles son importantes? | Esto permite distinguir las expectativas estéticas de otras evidencias de aceptación. |
Registre las dudas; no permita que se conviertan en supuestos del proveedor que no estén incluidos en el precio. Después, podrá evaluar la ficha técnica del fabricante de pintura y los requisitos de la especificación del proyecto frente a condiciones de servicio definidas.
Un recubrimiento protector puede proteger el acero contra la corrosión, pero ese propósito no define todo el sistema. El acero estructural, los soportes fabricados y otras piezas metálicas pueden presentar distintas limitaciones de acceso, exposición y apariencia; por eso, cualquier afirmación anticorrosiva debe vincularse con el sistema aprobado y el informe de servicio. Esto también se aplica a los acabados protectores para acero utilizados en la industria.
Por lo tanto, cualquier promesa sobre una pintura anticorrosiva debe vincularse con un sistema de recubrimiento y unas condiciones de servicio definidos, no con un color de pintura.
Convierta las condiciones de exposición en un sistema de recubrimiento industrial
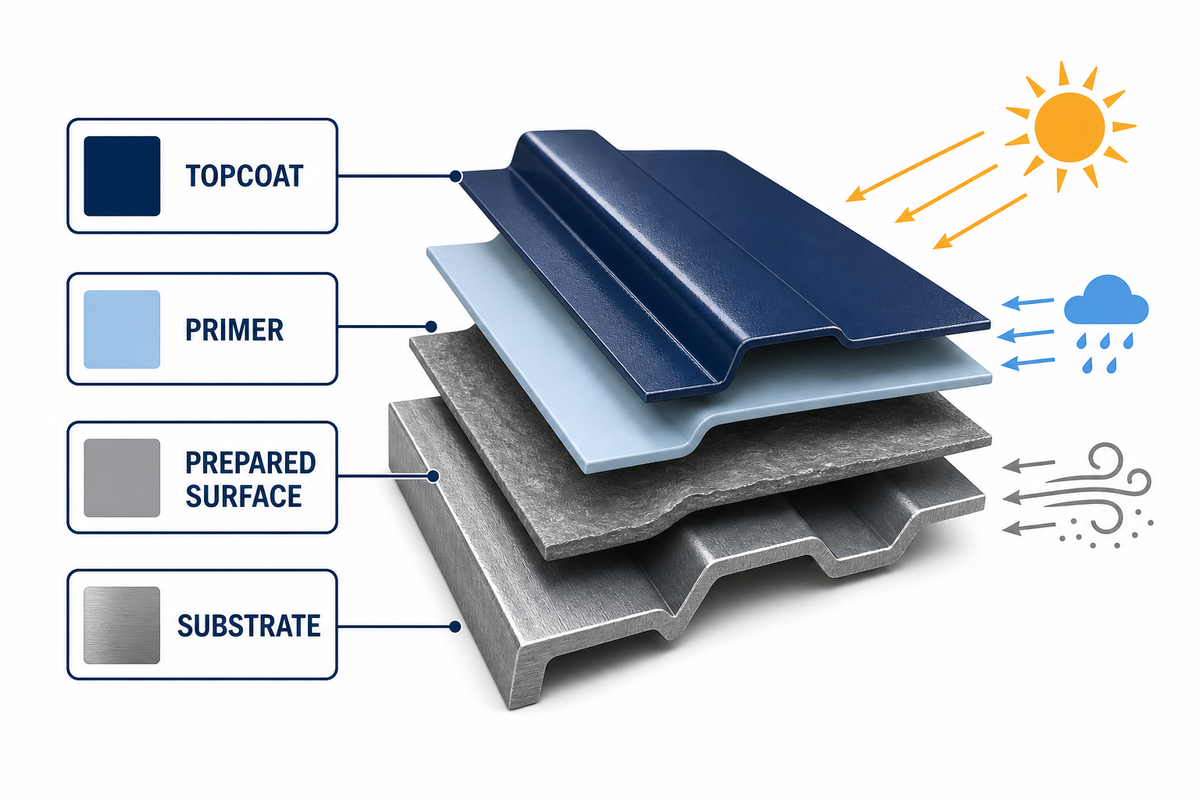
Un sistema de recubrimiento es una secuencia técnica de materiales y limitaciones de método adecuada para las condiciones de servicio especificadas. Puede incluir una capa de imprimación, seguida de una capa intermedia y, luego, una capa final de acabado; sin embargo, la cantidad de capas y los tipos de productos químicos deben ajustarse a los datos técnicos aprobados por el fabricante de pintura para una aplicación determinada, en lugar de seguir una receta universal del taller.
¿Qué son los recubrimientos de pintura industrial?
Un servicio de pintura industrial aplica una película de manera controlada sobre una superficie para ofrecer resistencia a la corrosión, una apariencia de acabado, identificación o facilidad de limpieza, seleccionando la pintura adecuada para cada aplicación industrial específica.
Use una lista de verificación para pedirle al proveedor que defina los sistemas de pintura protectora mediante documentación de producto aprobada. Esta debe incluir la secuencia de recubrimiento propuesta, los requisitos de preparación de la superficie, los detalles de mezcla e inducción cuando correspondan, los límites de aplicación, el intervalo entre capas, los requisitos de temperatura y humedad para el curado y las limitaciones de servicio. Así, el comprador puede elegir el sistema adecuado y gestionar su revisión sin imponer una marca o una categoría específica de resina.
Los pigmentos, los solventes y los requisitos para formar la película determinan qué documentación debe revisarse; el sistema de recubrimiento protector aprobado sigue siendo el elemento de referencia.
Algunas imprimaciones contienen pigmentos anticorrosivos; los nombres pintura epóxica y poliuretano, por sí solos, no garantizan el rendimiento para el uso específico del componente. Consulte la documentación del sistema de recubrimiento aprobado para adaptar la secuencia a las condiciones de servicio especificadas.
| Punto de decisión | Pregunta de control | Evidencia que debe conservarse |
|---|---|---|
| Función de la imprimación | ¿Es compatible con el sustrato preparado y con la capa siguiente? | Datos del sistema aprobado y requisitos de preparación. |
| Secuencia de capas | ¿Qué capas conforman el sistema de pintura completo? | Identificación del material de cada capa y requisito de espesor. |
| Función de la capa de acabado | ¿Qué requisitos de apariencia y exposición debe cumplir? | Color, brillo, condiciones de servicio y criterios de aceptación. |
| Método de reparación | ¿Cómo se corregirán los daños, las áreas enmascaradas o la cobertura incompleta? | Método de reparación aprobado y regla para volver a inspeccionar. |
Especifique la preparación de la superficie antes de que quede oculta bajo la pintura
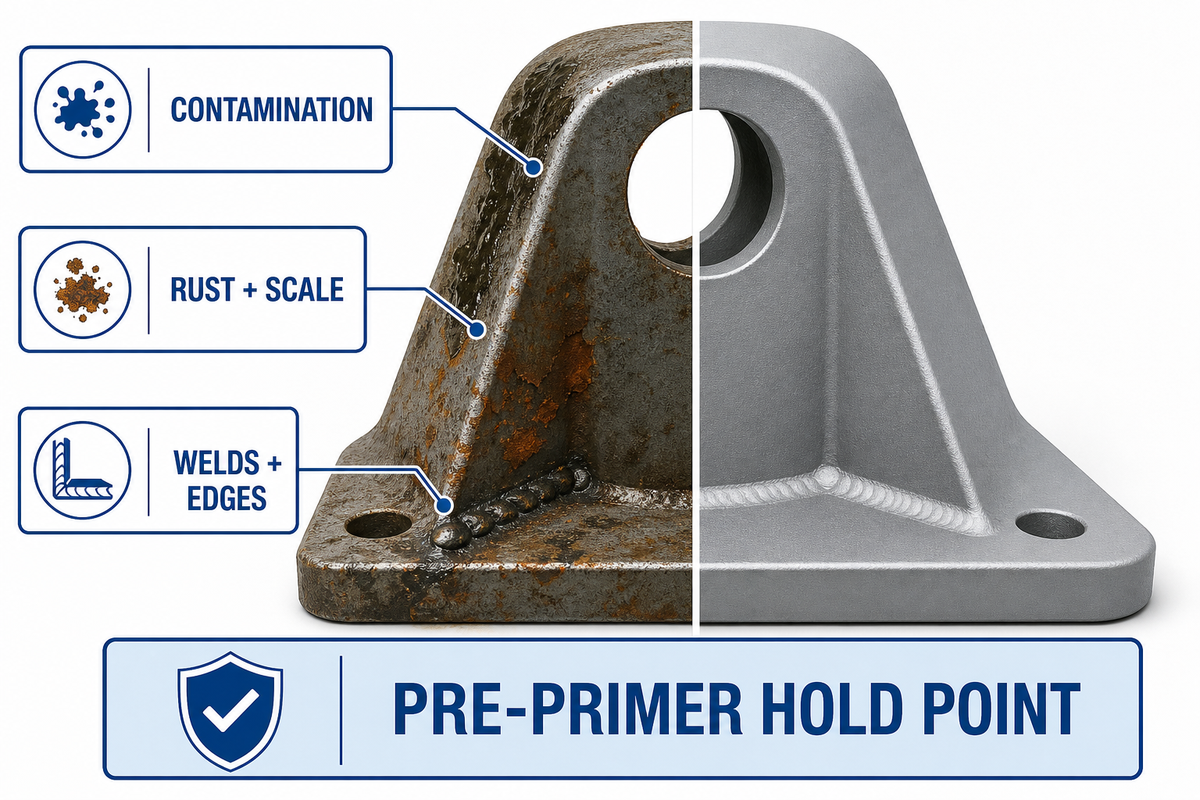
La preparación debe quedar documentada: es un punto de inspección que ya no puede verificarse una vez que se aplica la imprimación. Defina la preparación requerida, quién la aprobará y cómo se comprobará la evidencia.
Hay varios procesos que suelen agruparse bajo la indicación imprecisa de «limpiar la pieza metálica»: eliminar el aceite y los contaminantes solubles; retirar el óxido, la cascarilla, la pintura y las salpicaduras; suavizar los bordes afilados; y alcanzar el estándar de limpieza y perfil adecuado para el sistema. Los requisitos dependen del sustrato y del documento del sistema de recubrimiento elegido. No existe un requisito de granallado universal: algunos aceros necesitan granallado abrasivo, mientras que las piezas galvanizadas, mecanizadas o pintadas previamente pueden requerir otro método de preparación.
| Estado de recepción | Pregunta para la especificación | Evidencia previa a la imprimación |
|---|---|---|
| Aceite o residuos de mecanizado | ¿Cómo se eliminarán y verificarán los contaminantes? | Método de limpieza y resultado de la inspección. |
| Óxido, cascarilla o pintura vieja | ¿Qué método de eliminación y estado final se requieren? | Norma aplicable o resultado medible. |
| Soldaduras y bordes | ¿Se pueden preparar, recubrir e inspeccionar según lo indicado en el plano? | Registro del tratamiento de bordes y soldaduras cuando esté especificado. |
| Superficies funcionales de contacto | ¿Qué superficies de unión, contactos de puesta a tierra, zonas de soldadura, roscas o caras de sellado deben quedar sin recubrimiento, tratarse antes del recubrimiento o recibir un tratamiento posterior? | Indicación en el plano, plan de enmascarado y disposición. |
¿Cuánto tiempo después del granallado se puede aplicar pintura nueva?
No existe un intervalo universal entre la preparación y la imprimación; el tiempo permitido depende de la norma de preparación, la ficha técnica del recubrimiento, las condiciones ambientales y la especificación del proyecto.
También importa que el diseño permita el acceso. Asegúrese de que se pueda acceder a las cavidades, los espacios, los bordes y las soldaduras para preparar la superficie, aplicar la pintura e inspeccionarla. Si la geometría de la pieza lo impide, corrija el diseño o el plan de proceso antes de iniciar la producción, en lugar de inventar después una restricción universal de forma.
La preparación adecuada de una superficie de acero antes de aplicar un recubrimiento nuevo puede incluir limpieza, un proceso de granallado definido y cualquier otro tratamiento mecánico apropiado para la pieza y la documentación del recubrimiento. Si el paso de preparación autorizado elimina el óxido, registre el estado final antes de aplicar la imprimación. Puede usarse una brocha o un rodillo para una reparación local autorizada; sin embargo, eso no significa que estos métodos puedan sustituir la preparación o el proceso de aplicación del recubrimiento especificados.
Controle la aplicación por aspersión, la siguiente capa y el curado
El registro del proceso puede incluir las superficies enmascaradas; la identificación del material y del lote; la mezcla y la inducción, si corresponden; la viscosidad en condiciones controladas; la técnica de aplicación, como pistola pulverizadora, aspersión sin aire o aplicación electrostática; las condiciones ambientales y de la pieza; el tiempo de secado antes de aplicar la imprimación; el intervalo entre capas; y los datos de curado y liberación.
El método de aplicación también debe proteger contra la sobrepulverización las áreas que deben quedar sin recubrimiento, conservar las superficies funcionales indicadas en el plano y exigir que el pintor registre cualquier desviación observada durante la aplicación por aspersión. «Pintura en aerosol» describe un proceso; no es un requisito de aceptación independiente.
En la pintura industrial por aspersión, registre el método de aplicación utilizado: por ejemplo, si el proceso aprobado requiere un equipo de aspersión industrial, un método de aplicación sin aire o un equipo asistido por aire y sin aire. Si los datos del producto especifican el uso de alta presión, el patrón de aspersión o el control de solventes al usar un pulverizador, el registro de aplicación debe consignar ese parámetro controlado, en lugar de darlo a entender por la apariencia final.
Para las operaciones de acabado por aspersión cubiertas en Estados Unidos, OSHA 29 CFR 1910.107 aborda los controles contra incendios y explosiones; no cubre por completo la exposición a materiales tóxicos ni otros requisitos laborales.
El cumplimiento ambiental requiere evaluar si los requisitos aplican a la instalación y al proceso. También podrían aplicar requisitos federales como la Subparte MMMM para fuentes principales y la Subparte XXXXXX para fuentes de área, además de otros requisitos federales, estatales o locales. Esta guía no contiene una determinación legal. La instalación es responsable de tomar la determinación final.
- Defina el enmascarado y las indicaciones de superficies sin recubrimiento antes de aplicar la primera capa.
- Conserve con el registro del trabajo los datos sobre el tiempo entre la preparación y la imprimación, el intervalo entre capas, el curado y los ajustes aplicables del pulverizador de pintura.
- Apruebe el trabajo solo después de cumplir los requisitos especificados de curado e inspección.
Indique claramente el espesor del recubrimiento y las reglas de medición
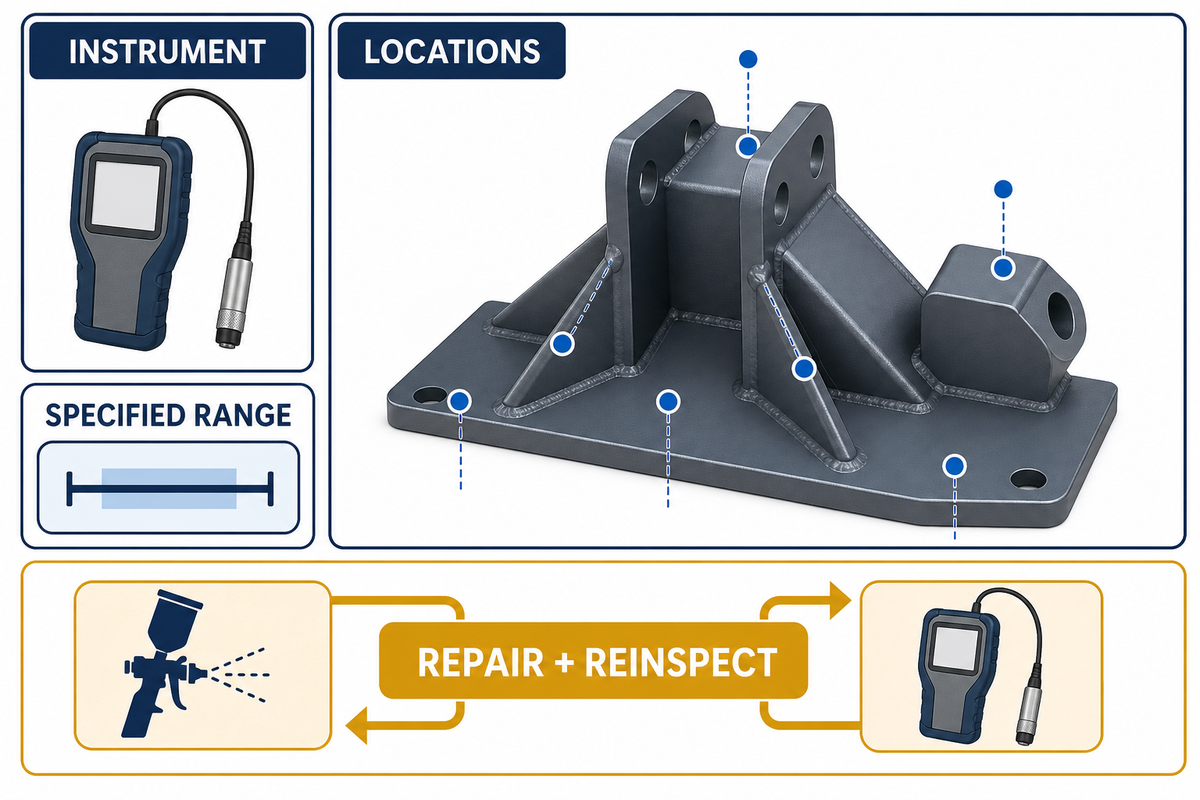
El espesor de película seca es importante, pero un promedio no basta para determinar si el recubrimiento es aceptable. El paquete de compra debe indicar si el espesor objetivo se aplica a cada capa o al sistema terminado, qué áreas se incluyen, cómo se recubrirán los bordes, las soldaduras, los huecos y las zonas de difícil acceso, y cómo se volverán a inspeccionar las áreas reparadas.
ASTM D7091 describe las prácticas de medición no destructiva del espesor de película seca, incluidas consideraciones sobre la verificación y el ajuste del medidor.
SSPC-PA 2 establece un método para determinar la conformidad con los requisitos especificados de espesor de película seca. Si la especificación del proyecto o un acuerdo escrito así lo exige, puede regir el muestreo y los requisitos específicos según la configuración. Los límites y las opciones aplicables siguen estando determinados por el plano, el contrato o la especificación del recubrimiento correspondiente.
El espesor por sí solo no permite determinar la adherencia, el curado, la apariencia, el control de contaminantes ni el cumplimiento total de una capa de pintura. Úselo como un medio adicional de evidencia controlada dentro del programa de inspección acordado.
Además, el espesor del recubrimiento no sustituye una buena adherencia de la pintura ni demuestra que el recubrimiento esté adherido al acero. El plan de inspección debe tratar por separado los requisitos de espesor, calidad visual, curado y cualquier prueba de adherencia especificada.
Defina la evidencia de inspección y aceptación antes de iniciar la producción
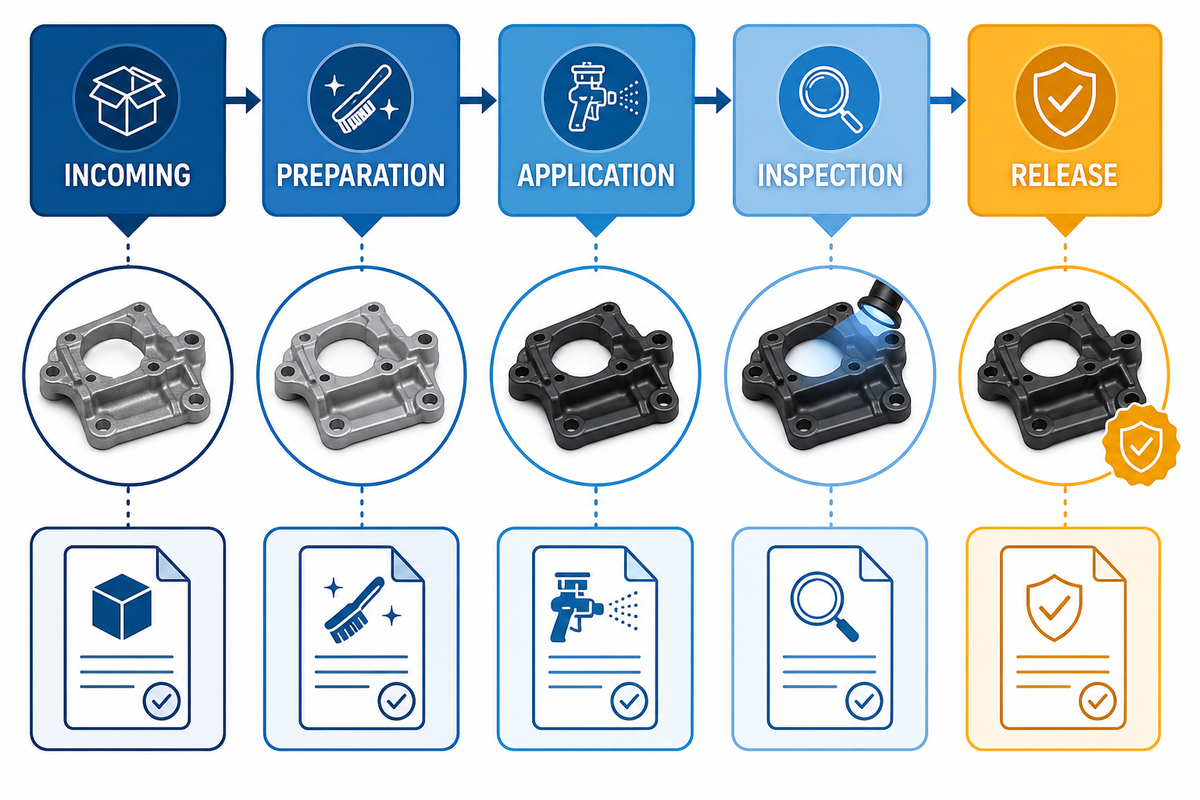
La evidencia de aceptación es más eficaz cuando se prepara antes del proceso de recubrimiento. Una vez enviada la pieza, resulta difícil documentar el historial de preparación o la falta de un registro de material. Acuerde el paquete de registros, los puntos de inspección, quién autoriza la liberación y qué evidencia se usará para evaluar la calidad de la pintura mientras el comprador aún puede resolver discrepancias entre el plano, la orden y la documentación del producto.
La guía de inspección de recubrimientos del WBDG identifica los materiales, la preparación de la superficie, la aplicación del recubrimiento y el producto final como puntos de inspección cuyos resultados deben documentarse.
| Etapa | Punto de inspección o verificación | Registro o disposición |
|---|---|---|
| Recepción | Confirme el sustrato, el estado, la revisión del plano y las superficies funcionales. | Verificación de recepción e identificación del trabajo. |
| Preparación | Verifique la limpieza, la disposición del óxido o la pintura vieja, el método para obtener el perfil cuando se requiera y el tratamiento de bordes o soldaduras. | Registro del punto de inspección previo a la imprimación. |
| Aplicación | Registre el material, el lote, la mezcla, el enmascarado, las condiciones ambientales cuando correspondan y el control de la aplicación de capas. | Registro de aplicación. |
| Inspección | Revise la apariencia y el espesor de película seca; compruebe la adherencia solo si está especificada. | Resultados de inspección y registro de no conformidades. |
| Liberación | Confirme la evidencia de curado, las reparaciones aprobadas y los registros requeridos por el cliente. | Paquete de liberación final. |
Identifique las áreas visibles, la variación de apariencia permitida, cualquier aprobación visual o de muestra aplicable y el tratamiento de las áreas reparadas. Las pruebas de adherencia solo deben incluirse en el plan cuando se especifiquen como necesarias.
| Categoría del problema | Pregunta del comprador o inspector | Disposición requerida |
|---|---|---|
| Daños al recibir la pieza | ¿El daño ya estaba presente antes de iniciar la preparación? | Registre el estado y obtenga una autorización de liberación o una instrucción de reparación acordada. |
| Contaminación de la superficie | ¿Se encontraron aceite, residuos u otros contaminantes? | Repita el paso de limpieza aprobado y documente la verificación posterior. |
| Óxido, cascarilla o recubrimiento viejo | ¿El estado de la superficie cumple con el resultado de preparación especificado? | Continúe con la preparación u obtenga una desviación por escrito antes de aplicar la imprimación. |
| Estado de soldaduras o bordes | ¿El recubrimiento especificado puede llegar hasta esta característica y cubrirla? | Resuelva el problema de la característica o del método de preparación antes de continuar con el recubrimiento. |
| Desviación en el enmascarado | ¿Se pasó por alto una superficie que debía quedar sin recubrimiento o una superficie funcional? | Use el método de corrección aprobado y vuelva a someter el área a inspección. |
| Desviación en la aplicación | ¿El material, la mezcla, la aplicación por aspersión o el control ambiental se apartaron del proceso aprobado? | Retenga el trabajo afectado hasta contar con una disposición técnica documentada. |
| Desviación en la aplicación de capas o el curado | ¿Se omitió la secuencia requerida o no se cumplió la condición de liberación? | Siga la disposición del sistema de recubrimiento y conserve el registro de respaldo. |
| Espesor fuera del rango | ¿El plan de medición identifica un área no conforme? | Aplique la regla de aceptación o reparación acordada y repita las verificaciones requeridas. |
| Variación de apariencia o reparación | ¿El resultado visible o el área reparada cumple con los criterios acordados? | Registre la aceptación, una reparación adicional o el rechazo conforme al estándar definido. |
Asegúrese de que el paquete de registros permita la trazabilidad por pieza, lote o trabajo, según lo exija la orden de compra. Si corresponden varios planos, revisiones o documentos del sistema de recubrimiento, especifique cuál revisión prevalece e indique cómo resolver discrepancias.
En conjuntos complejos, identifique con anticipación los puntos de acceso para la inspección. Es posible que el medidor no alcance todas las cavidades; una superficie visible puede no ser la superficie funcional; y un contacto de puesta a tierra o una cara de sellado puede dejarse sin recubrimiento intencionalmente. El plan de aceptación debe especificar cómo verificar y documentar esos casos, en lugar de marcar las superficies inaccesibles o funcionales como anomalías sin explicación.
Documente la aplicación de pintura mediante los controles aprobados para el proceso de recubrimiento y conserve los registros de inspección y la disposición de las reparaciones junto con la decisión de liberación. Es más útil definir claramente qué hacer ante una lectura fuera de rango, un enmascarado omitido o una demora entre capas que indicar de forma general que se repare cuando sea necesario. El método de reparación acordado debe reincorporar la pieza al mismo proceso de inspección, incluida cualquier evidencia de curado y nueva medición requerida. Así, el proveedor cuenta con un procedimiento de inspección definido y el comprador tiene una base para aceptar, reparar o rechazar una condición sin depender de la memoria después de la entrega.
Sepa cuándo conviene más la pintura líquida o el recubrimiento en polvo
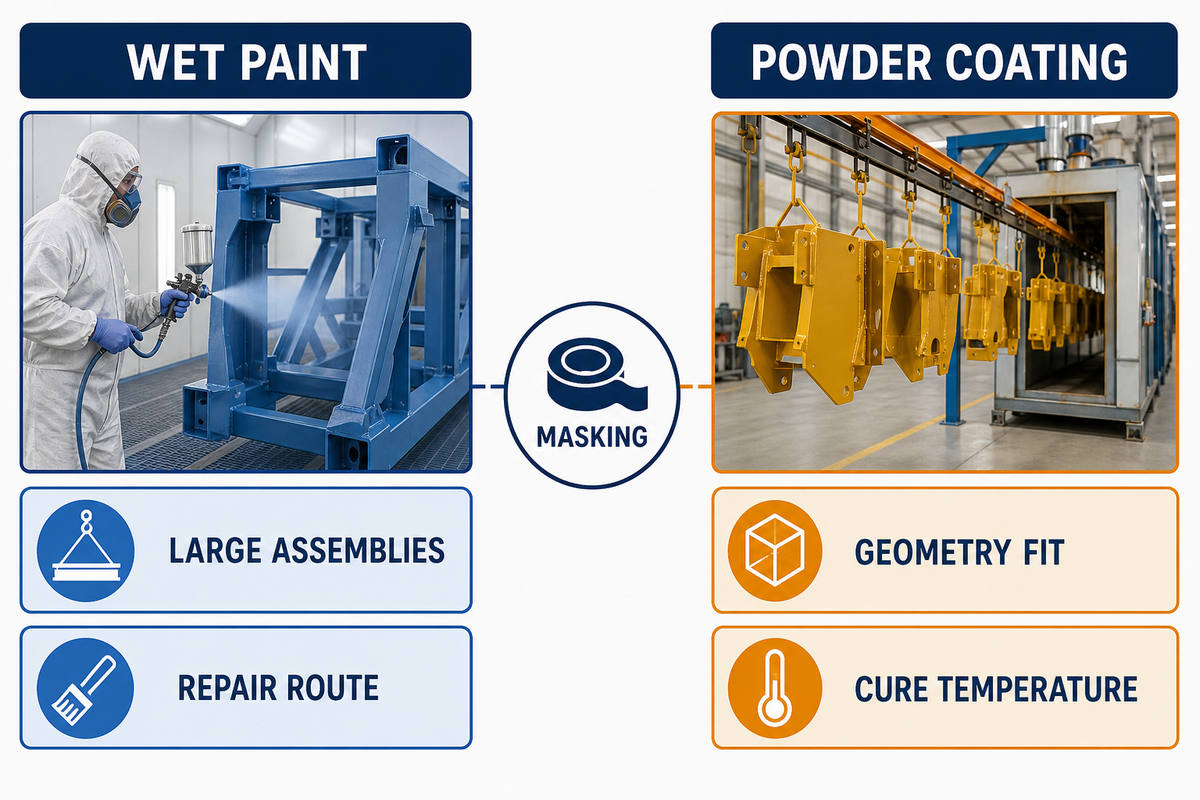
El color o el precio unitario por sí solos no permiten elegir entre las dos opciones. La pintura líquida y el recubrimiento en polvo son procesos distintos. Evalúe el tamaño y la geometría de la pieza, la tolerancia a la temperatura de curado, el enmascarado, los requisitos de rendimiento de la película, el método de reparación, el volumen de producción y la compatibilidad con la línea.
Para las instalaciones industriales grandes, hay consideraciones de acceso en campo y mantenimiento que quedan fuera del proceso por pieza que se presenta aquí.
Pintura líquida
- Evalúe si es adecuada para conjuntos industriales grandes y el acceso específico a cada pieza.
- Confirme el método de reparación aprobado y el plan de enmascarado.
- Controle el método de aplicación elegido y las condiciones de curado.
Recubrimiento en polvo
- Confirme que el tamaño y la geometría sean compatibles con el proceso disponible.
- Compruebe la tolerancia a la temperatura de curado del conjunto completo.
- Revise el enmascarado y la cobertura de las cavidades o las roscas.
Si no hay una selección de proceso definitiva, compare las limitaciones específicas de la pieza con las opciones de acabado superficial en general o dirija las consultas específicas sobre polvo a la página de servicio de recubrimiento en polvo. El proceso elegido debe conservar las superficies funcionales requeridas y la evidencia de aceptación, no limitarse a ofrecer el acabado visual preferido.
Use el traspaso de 7 campos para preparar una cotización completa
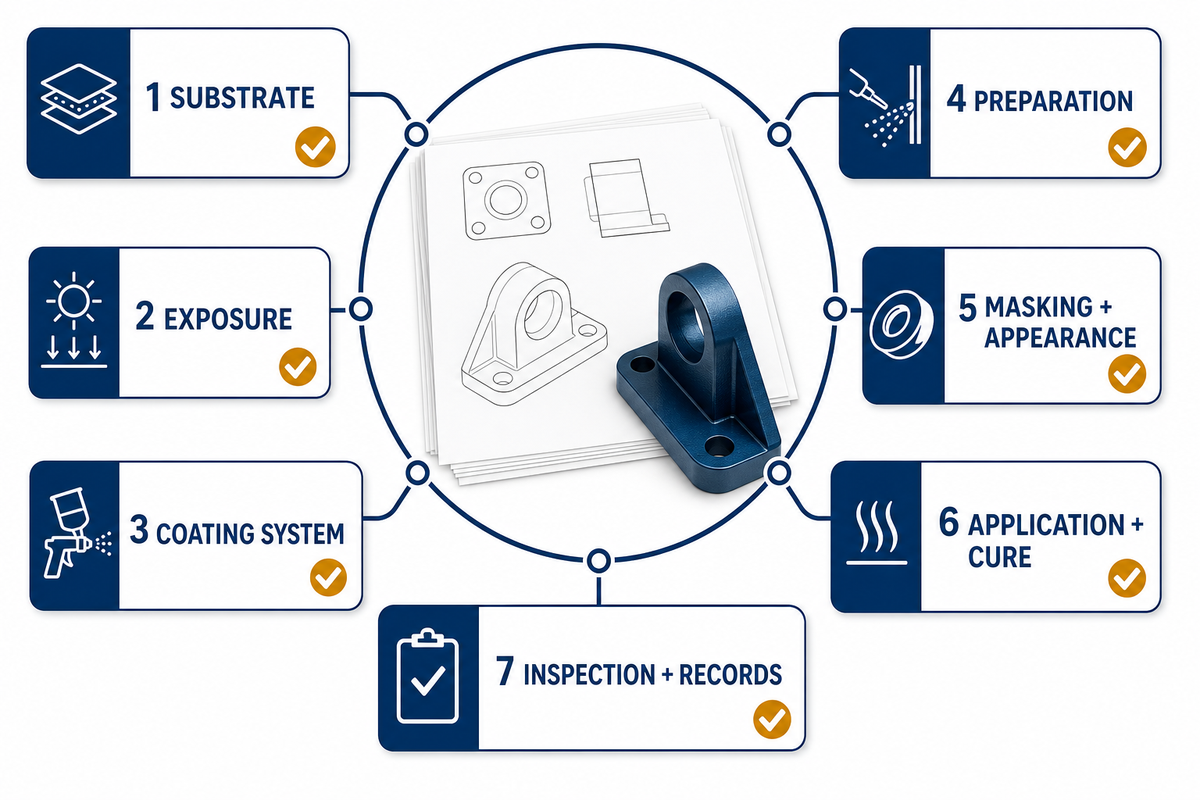
El traspaso de 7 campos para recubrimientos convierte una solicitud informal de pintura en un paquete listo para cotizar. Proporciona al proveedor la información necesaria para identificar supuestos, elegir un proceso adecuado de revisión del sistema, planificar la inspección y plantear preguntas antes de que un precio se convierta en un compromiso de producción.
Copie los campos siguientes en la solicitud de cotización y adjunte los planos requeridos. Complete cada campo con un requisito controlado o indique «por confirmar»; no sustituya un dato desconocido por el nombre de una pintura.
Traspaso de 7 campos para recubrimientos: inclúyalos en la solicitud de cotización:
| Campo | Requisito definido por el comprador | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| 1. Sustrato y estado | Metal, acabado de recepción, óxido, soldaduras y contaminantes. | Define los requisitos de preparación y la revisión de compatibilidad. | Plano, fotografías y verificación de recepción. |
| 2. Exposición | Condiciones de servicio en interiores o exteriores, humedad, productos químicos, radiación ultravioleta, abrasión y temperatura. | Define los límites de rendimiento. | Informe sobre el entorno de servicio. |
| 3. Sistema de recubrimiento | Sistema aprobado o requisito de revisión por parte del proveedor. | Controla la compatibilidad y la secuencia de los materiales. | Datos del fabricante y registro de aprobación. |
| 4. Preparación | Norma o resultado medible de limpieza y perfil, y punto de inspección. | Conserva la evidencia antes de aplicar la imprimación. | Registro previo a la imprimación. |
| 5. Enmascarado y apariencia | Superficies que deben quedar sin recubrimiento, áreas visibles, color, brillo y tratamiento de reparaciones. | Protege los requisitos funcionales y estéticos. | Indicación en el plano y criterios visuales. |
| 6. Aplicación y curado | Datos de proceso requeridos, límites entre capas y condición de liberación. | Vincula el trabajo de pintura con el sistema aprobado. | Registro de aplicación y curado. |
| 7. Inspección y registros | Plan de espesor, pruebas especificadas, reparaciones y paquete final. | Define la aceptación antes del envío. | Informe de inspección y registro de liberación. |
Antes de solicitar un precio final, compare los supuestos del proveedor con los siete campos. Resuelva por escrito las diferencias sobre el estado de la superficie, el material proporcionado por el cliente, la responsabilidad del enmascarado, los datos del recubrimiento que prevalecen, el acceso para inspección y los registros requeridos. Así se evita que cualquiera de las partes convierta un traspaso incompleto en un cambio no anunciado después de que haya comenzado la preparación o el recubrimiento de la pieza.
Una vez completados los siete campos, use la página de servicios de pintura para piezas metálicas a medida para iniciar una conversación sobre el servicio de manera controlada.
Qué cambia y qué no en las decisiones sobre recubrimientos industriales
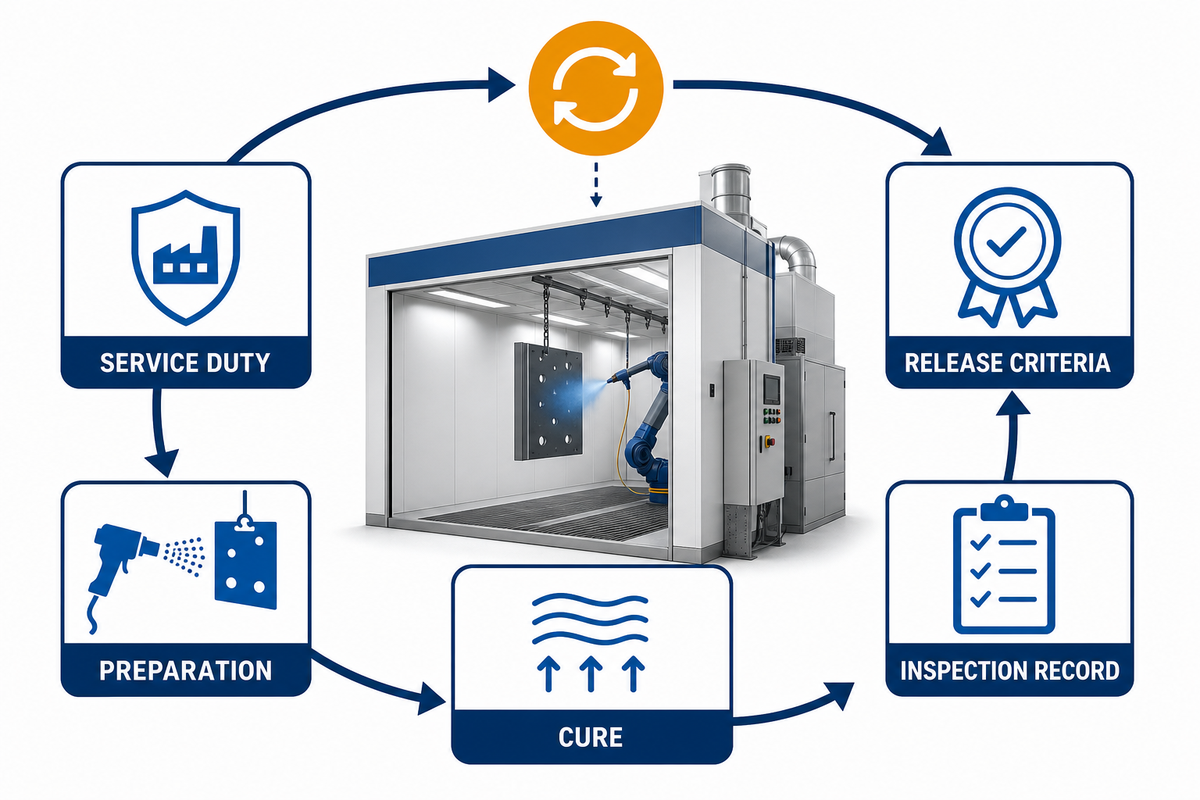
Los productos con menos emisiones, los nuevos equipos de aplicación por aspersión y la automatización pueden cambiar las opciones de proceso, pero no eliminan la necesidad de especificar la exposición, la preparación, la compatibilidad, el curado y los criterios de aceptación. El enfoque del ciclo de vida de WBDG advierte que el valor más bajo de compuestos orgánicos volátiles no convierte automáticamente a un producto en la opción más favorable para el medioambiente si se consideran la durabilidad y los ciclos de repintado.
El mismo principio se aplica a las unidades y plantas industriales: incluso una tecnología nueva debe evaluarse según las condiciones de servicio, el método de preparación, las condiciones de curado y la evidencia necesaria para autorizar la liberación.
La categoría del sector tampoco aporta la información que falta en la especificación. Por ejemplo, las piezas para equipos de alimentos y bebidas requieren definir sus condiciones reales de contacto, limpieza, regulación y servicio antes de decidir qué recubrimiento usar.
Al introducir un recubrimiento nuevo, evalúe la tecnología de pintura para sistemas industriales según la documentación de desempeño aprobada, su idoneidad para la pieza y las condiciones de servicio, las especificaciones pertinentes de la planta y la evidencia de pruebas disponible. La etiqueta de tendencia es información de contexto, no una indicación de que un recubrimiento específico sea adecuado.
Al cambiar un proceso, mantenga el mismo orden de revisión: verifique los requisitos de servicio; verifique la preparación y el sistema; determine el curado y los registros de inspección; autorice los criterios de liberación. Este orden se mantiene aunque cambien los materiales o la técnica de aplicación.
Preguntas frecuentes
¿Qué información debe incluir una especificación de pintura?
Respuesta
Una especificación completa identifica el sustrato y su estado inicial, la exposición y las condiciones de servicio, el sistema de recubrimiento aprobado, la norma de preparación o un resultado medible, el enmascarado, el color y la apariencia, el espesor de película seca de cada capa, los controles de curado o repintado, el método de inspección, el muestreo y los registros requeridos. También debe definir quién resuelve los conflictos entre el plano técnico, la orden de compra y la ficha técnica del proveedor del recubrimiento.
¿Cómo se debe preparar el metal antes de pintarlo?
Respuesta
La preparación comienza con la eliminación de aceite y contaminantes solubles. Después, se tratan el óxido, la cascarilla de laminación, la pintura vieja, las salpicaduras de soldadura y los bordes afilados con un método adecuado para el sustrato y el recubrimiento especificado. El paquete de compra debe indicar una norma de preparación aplicable o un resultado medible de limpieza y perfil, además de la evidencia de inspección requerida antes de que la imprimación cubra la superficie.
¿Qué registros debe proporcionar un proveedor de pintura?
Respuesta
Los registros útiles vinculan las piezas entregadas con los materiales y el proceso aprobados: producto de recubrimiento y lote; controles de preparación y ambientales, cuando corresponda; datos de mezcla e inducción; fechas de aplicación; condiciones de repintado o curado; lecturas de espesor por capa o del sistema completo; resultados de inspección; reparaciones; y liberación final. Acuerde el paquete exacto antes de la producción, en vez de solicitarlo después del envío.
¿Es mejor la pintura líquida que el recubrimiento en polvo?
Respuesta
Ninguno de los dos procesos es mejor en todos los casos. La pintura líquida y el recubrimiento en polvo responden a distintas limitaciones: ensambles grandes, reparaciones en campo, tamaño de la pieza, geometría, temperatura de curado, compatibilidad con el proceso y evidencia para la liberación. La decisión debe basarse en el sustrato, la complejidad del enmascarado, las condiciones de desempeño, el plan de reparación y la capacidad de documentar el resultado especificado.
¿Cómo pueden los compradores reducir el retrabajo de pintura?
Respuesta
Deje definida la jerarquía de especificaciones, revise el enmascarado y los puntos de sujeción en el bastidor, apruebe una muestra representativa cuando la apariencia sea crítica y establezca puntos de inspección antes de que el recubrimiento oculte defectos de preparación. Defina los criterios de aceptación de las reparaciones y exija registros trazables. Así, la conversación pasa de una evaluación subjetiva de la apariencia después de la entrega a evidencia controlada en una etapa en la que todavía se puede actuar.
Entradas relacionadas



Trending now

ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


