Póngase en contacto con Zhenling

Guía de mecanizado CNC: planos, tolerancias, costos y solicitudes de cotización

Actualizado en agosto de 2026.
Esta guía de mecanizado CNC sirve como referencia para convertir la especificación de una pieza en un paquete de fabricación controlado. Relaciona la selección del proceso, la condición del material, los planos, las tolerancias, los datos de inspección, los factores de costo y las preguntas para proveedores, para que el equipo de compras pueda comparar propuestas equivalentes.
En resumen: no se guíe por el nombre de una máquina ni por una cotización instantánea. Empiece por la función de la pieza, defina la geometría controlada, identifique los pocos parámetros que determinan el riesgo y pida a cada proveedor una cotización con el mismo paquete de evidencias.
Esta es una referencia informativa, no un segundo catálogo de servicios. Si ya tiene definida la pieza y está listo para conversar sobre el alcance de fabricación, consulte el Centro de servicios de mecanizado CNC de Zhenling. Las secciones siguientes abarcan el trabajo previo a esa conversación: elegir una secuencia de fabricación, eliminar ambigüedades del plano, establecer un plan de inspección y preparar una solicitud de cotización que permita comparar las respuestas.
Las búsquedas sobre precios y costos de mecanizado suelen revelar un problema al comparar alcances. Esta guía relaciona el diseño para mecanizado CNC con el plano y el paquete de evidencias necesarios para obtener cotizaciones comparables.
Qué incluye realmente un servicio de mecanizado CNC
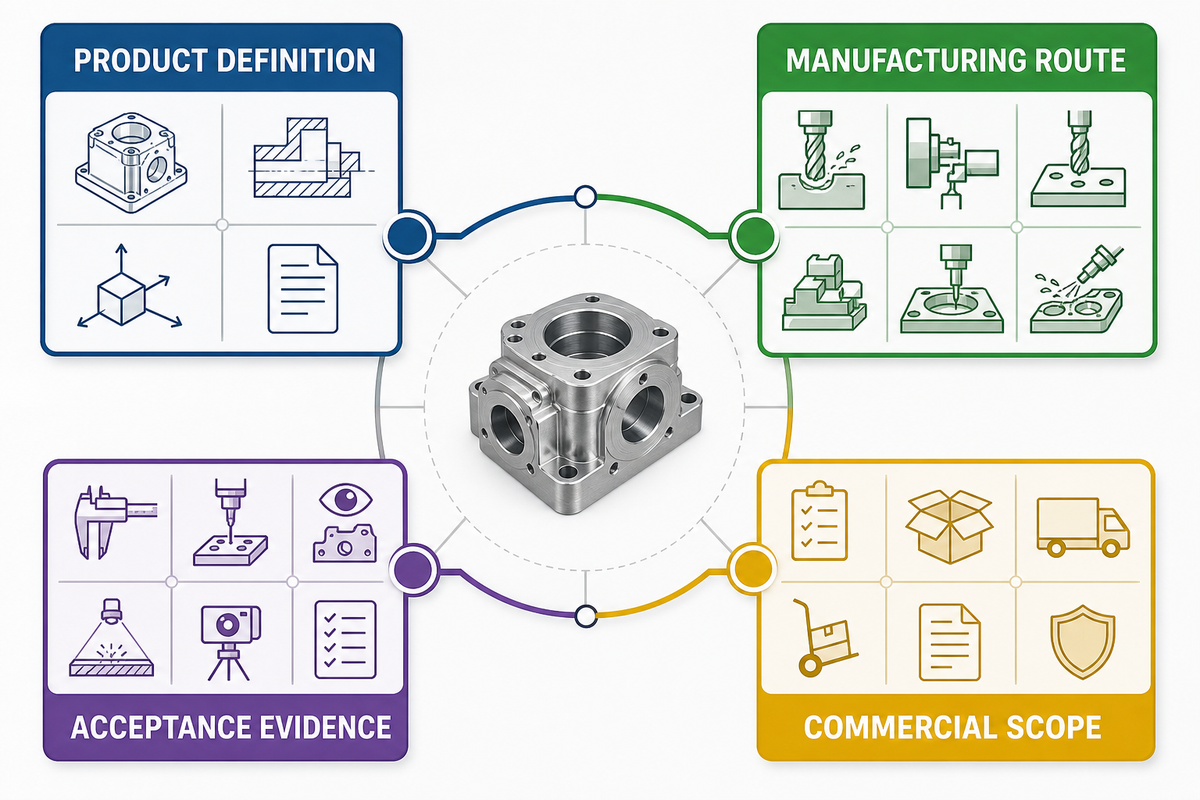
Un servicio integral de mecanizado CNC implica mucho más que cortar material. Interpreta los requisitos del producto y los convierte en un plan de proceso, define la sujeción de la pieza, programa las trayectorias de herramienta, mecaniza las características geométricas, coordina los procesos externos, inspecciona las características especificadas, conserva la identificación cuando se requiere y libera las piezas terminadas con registros documentados. Este alcance integrado refleja los insumos de la investigación de NIST sobre planificación de fabricación; no significa que el artículo defina un paquete de servicios obligatorio.
El mecanizado puede incluir fresado CNC, torneado CNC, mandrinado, rectificado, electroerosión por hilo o una secuencia de operaciones. Las propuestas comerciales también pueden incluir asesoría de diseño para fabricación, compra de material en bruto, inspección de la primera pieza de producción, apoyo a la producción, coordinación del acabado superficial, embalaje y entrega. Desglose estas actividades, porque dos cotizaciones con el mismo precio pueden contemplar responsabilidades muy distintas.
| Capa | Pregunta que debe responder el comprador | Qué debe entregar el proveedor |
|---|---|---|
| Definición del producto | ¿Qué archivo y revisión definen la pieza? | Revisión confirmada, supuestos y preguntas pendientes |
| Secuencia de fabricación | ¿Qué características geométricas, materiales y volúmenes determinan la secuencia? | Secuencia de procesos propuesta y etapas subcontratadas |
| Aceptación | ¿Qué características requieren evidencias? | Método de inspección, criterio de muestreo y formato del informe |
| Alcance comercial | ¿Qué cantidad, cronograma, punto de entrega y embalaje aplican? | Base del precio, plazo de entrega, exclusiones y vigencia |
Esta diferencia de alcance es importante al evaluar un servicio de mecanizado CNC en línea frente a un taller de mecanizado directo. Un proceso automatizado puede ser eficaz para prototipos comunes, mientras que una revisión de ingeniería manual suele aportar valor cuando el trabajo incluye tolerancias interrelacionadas, material en bruto no estándar, requisitos de trazabilidad, inspecciones especiales o el paso a la producción.
Dónde debe quedar claro el límite del servicio
Cada cotización debe definir dónde comienza y termina el alcance del proveedor. Si el comprador selecciona la aleación, el proveedor puede encargarse de comprar el material en bruto especificado y conservar su identificación, sin asumir la responsabilidad por la presión, temperatura, fatiga o vida útil frente a la corrosión finales. Si el proveedor recomienda una alternativa, documente el proceso de aprobación y la comparación técnica.
Este límite de alcance también se aplica al acabado y al ensamble. Un proveedor de mecanizado puede ofrecer tratamiento térmico, recubrimiento, pasivado, soldadura o inspección a través de otra organización calificada; aun así, debe especificar quién solicita, aprueba y documenta esos procesos, gestiona las no conformidades y mantiene la trazabilidad. «Incluido» es una declaración de costos; no define las responsabilidades. Al comparar alcances combinados de fabricación, los servicios de mecanizado CNC y soldadura de metales de Aubrik son una referencia que conviene evaluar; las responsabilidades sobre soldadura, acabado e inspección deben confirmarse en la cotización.
- Responsable del diseño: valida la función, la compatibilidad del material y el diseño aprobado.
- Responsable de fabricación: define una secuencia eficaz y dirige los procesos para que se mantengan dentro del alcance.
- Responsable de inspección: realiza o dirige las inspecciones requeridas y comunica los resultados conforme al criterio acordado.
- Comprador: aclara los requisitos pendientes, autoriza los cambios permitidos y acepta las condiciones comerciales.
Términos comunes del servicio, traducidos en preguntas de compra
Los resultados de búsqueda describen el mismo proceso general de fabricación con varios términos que se superponen. Esa terminología puede llevar a suponer capacidades, por lo que la tabla siguiente convierte cada término en una pregunta de compra.
| Categoría de término que puede encontrar | Qué aclarar antes de confiar en ello |
|---|---|
| Servicio de mecanizado CNC personalizado en línea | ¿El servicio de mecanizado CNC personalizado en línea incluye una revisión humana de las notas, referencias geométricas e inspección? |
| Piezas mecanizadas por CNC a medida | ¿Las piezas mecanizadas son prototipos, piezas de producción recurrente o componentes de repuesto? |
| Mecanizado CNC personalizado | ¿Qué materiales para mecanizado CNC, formatos de material en bruto, cantidades y características controladas están incluidos en el alcance? |
| Servicio o taller de mecanizado CNC | ¿Se trata de un taller de mecanizado directo, un intermediario o una red de proveedores administrada? |
| Piezas CNC | ¿Son piezas metálicas, piezas de metal y plástico o componentes solo de plástico, como el policarbonato? |
| Cotización en línea | ¿El precio es una estimación instantánea basada en la geometría o una cotización de producción revisada? |
| Mecanizado CNC de precisión | ¿Qué característica geométrica, tolerancia, tamaño, material y condición de medición hacen que sea un trabajo de mecanizado CNC de precisión? |
| Alta resistencia o resistencia química | ¿Qué condición del material, base de ensayo y entorno de servicio respaldan esa propiedad? |
| Servicios de mecanizado CNC personalizado | ¿El alcance incluye inspección, acabado, registros, embalaje y control de procesos externos? |
| Diseño para mecanizado CNC | ¿Los consejos de diseño para mecanizado CNC son orientativos o el proveedor asumirá la autoridad sobre el diseño? |
| Servicio de mecanizado CNC en línea | ¿Puede el comprador comunicarse con el equipo de ingeniería responsable de la secuencia de fabricación real? |
| Preguntas frecuentes sobre mecanizado CNC | ¿Las respuestas publicadas son orientaciones generales o límites contractuales para el pedido cotizado? |
| Prototipos y piezas de producción | ¿Qué cambia entre el prototipado rápido, la primera pieza de producción y la producción recurrente? |
| Proyectos de mecanizado CNC | ¿Se incluyen la gestión del proyecto, el control de revisiones y la coordinación de varios procesos? |
| Control numérico computarizado | ¿Qué etapas programadas y manuales forman parte del proceso de fabricación completo? |
| Proceso de fabricación sustractiva | ¿Cómo se compara la fabricación sustractiva con la impresión 3D para la función y el volumen de la pieza? |
| Fresado CNC | ¿El término se refiere al corte con una fresadora o a la selección de la secuencia completa de fabricación? |
| Capacidades de mecanizado CNC | ¿Qué límites declarados se han revisado con respecto al plano actual? |
| Fresadora CNC | ¿Su área de trabajo, acceso de los ejes, husillo, herramientas y dispositivo de sujeción permiten fabricar la pieza? |
| Proceso de mecanizado CNC | ¿Qué operaciones retiran material, controlan las rebabas y protegen la superficie mecanizada por CNC? |
| Guía de mecanizado CNC | ¿La guía distingue la información educativa de una promesa de rendimiento específica del proveedor? |
| Prototipos mecanizados por CNC | ¿Qué resultados se incorporarán a la línea base de producción? |
| Torneado CNC con herramientas motorizadas | ¿Se pueden completar las características de revolución y fresadas sin una transferencia de referencias geométricas que implique riesgos? |
| Piezas CNC a medida | ¿Qué definición, evidencias, cantidad y condiciones de entrega hacen que las piezas sean a medida? |
Elija la secuencia de mecanizado según la geometría
Seleccione una secuencia de mecanizado segura, adecuada y rentable según la geometría de la pieza, el material, el tamaño, la tolerancia, el estado superficial, el volumen y la tasa de producción. Una máquina CNC de 5 ejes no es automáticamente la opción más precisa; aporta valor cuando el movimiento de ejes adicionales o la reducción de los reajustes disminuyen un riesgo relacionado con la función de la pieza. Para una primera evaluación estructurada, use el selector de líneas de proceso CNC de Zhenling.
Mapa de secuencia según el control de características
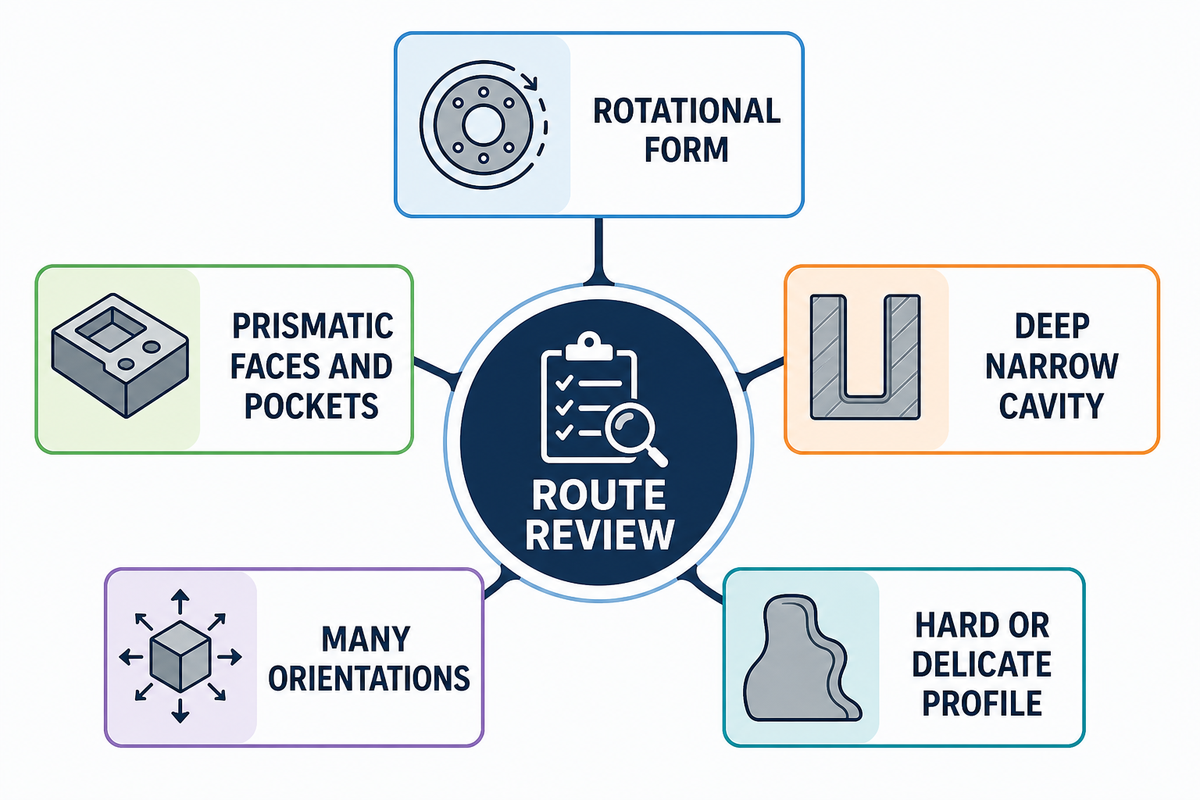
Use el mapa de secuencia según el control de características para convertir las características geométricas del CAD en preguntas de fabricación. Para cada característica crítica para el diseño, identifique el acceso de corte, la referencia geométrica que la ubica, el montaje en que se fabricará y el acceso necesario para inspeccionarla.
| Indicio geométrico | Pregunta probable sobre la secuencia | Riesgo por resolver |
|---|---|---|
| Forma principalmente de revolución | ¿Puede un torno CNC terminar la pieza o se necesitan operaciones con herramientas motorizadas? | Concentricidad entre características torneadas y fresadas |
| Caras prismáticas y cavidades | ¿El fresado CNC de 3 ejes o el de 4 ejes indexados permite acceder a todas las superficies controladas? | Reajuste de sujeción y transferencia de referencias geométricas |
| Cavidad profunda y estrecha | ¿Hay una herramienta de corte práctica con suficiente rigidez y evacuación de virutas? | Flexión, vibración, calor y radios de esquina inaccesibles |
| Características en varias orientaciones | ¿El mecanizado de 5 ejes reduciría los montajes o solo aumentaría el costo de programación? | Acceso frente a complejidad de calibración y sujeción de la pieza |
| Perfil muy duro o delicado | ¿Conviene rectificar o usar electroerosión después del desbaste? | Desplazamiento por tratamiento térmico y sobrematerial final |
Revise las secuencias de mecanizado candidatas según la cantidad de transferencias de referencias geométricas, no solo por los ejes de máquina involucrados. Si dos características deben mantenerse dentro de una tolerancia estrecha, producirlas en un mismo montaje estable puede ser más importante que usar el centro de mecanizado más avanzado. En cambio, las piezas sencillas suelen lograr mayor productividad y consistencia con fresadoras y tornos CNC estándar y dispositivos de sujeción probados.
Criterio de decisión: pregunte qué riesgo introduce cada montaje adicional, qué riesgo elimina una secuencia multieje y cómo se verificará cualquier relación que se pierda durante la transferencia. La respuesta debe referirse a la geometría de la pieza, no a afirmaciones generales sobre la precisión inherente de un eje de máquina en particular.
Esta lista adapta los insumos de planificación integrados de la investigación de NIST sobre planificación de fabricación: material, forma, dimensiones, tolerancia, estado superficial, volumen y tasa. Esa fuente es un marco de planificación de fabricación, no una norma para seleccionar máquinas CNC; las preguntas sobre la secuencia anteriores aplican esos insumos a esta guía.
Ejemplo práctico de secuencia de fabricación
Considere un cuerpo de válvula con un barreno principal, una cara de sellado, varios orificios transversales y características de montaje en distintas orientaciones. La revisión de la secuencia debe comenzar por la relación entre el barreno y la cara, el sistema de referencias geométricas usado en el ensamble, las longitudes de herramienta accesibles, el riesgo de rebabas en los orificios que se cruzan, la condición del material en bruto y la cantidad requerida, no por el nombre de una máquina.
Un taller puede desbastar el material en bruto, terminar el barreno y la cara de sellado en un montaje, indexar los orificios transversales en otro y, luego, desbarbar e inspeccionar las relaciones controladas. Otro puede usar un montaje multieje para reducir los reajustes de sujeción. Ambas secuencias pueden funcionar; la propuesta más sólida explica cómo mantiene las relaciones funcionales y accede a las mismas referencias geométricas durante la inspección.
A medida que aumenta el volumen, puede cambiar la secuencia preferida. La producción puede justificar dispositivos de sujeción dedicados, palpado en máquina, herramental especial o un formato distinto de material en bruto. Considere la secuencia como una decisión controlada que evoluciona con la cantidad y las evidencias, no como una etiqueta permanente.
Prepare el modelo y el plano
El CAD 3D nominal describe la forma, pero rara vez comunica todos los requisitos que determinan la aceptación. Los paquetes listos para cotizar suelen combinar un modelo controlado con un plano técnico 2D o una definición equivalente basada en modelos que especifique dimensiones, referencias geométricas, controles geométricos, roscas, condiciones de los bordes, textura superficial, material, acabado y notas de inspección.
Antes de emitir la solicitud de cotización, indique qué archivo prevalece si el modelo y el plano no coinciden. Incluya un número de pieza único, revisión, unidades, nota de escala y estado de liberación. Retire del paquete los archivos obsoletos en lugar de pedir al taller de mecanizado que deduzca cuál es la versión más reciente por los nombres de archivo.
- Defina la geometría: libere una revisión controlada del CAD y un archivo neutro aprobado.
- Seleccione las referencias geométricas: identifique el sistema de coordenadas funcional para que fabricación y medición usen la misma base.
- Defina las características especiales: indique roscas, ajustes, superficies de sellado, orificios que se cruzan, paredes delgadas y áreas protegidas.
- Resuelva los valores predeterminados: especifique las unidades, el tratamiento de bordes no especificado, la nota de tolerancia general y la edición de la norma del plano.
- Indique las evidencias necesarias: distinga las características que requieren resultados registrados de aquellas que solo necesitan la inspección habitual del taller.
ASME Y14.5 establece prácticas de acotación y tolerancias geométricas para planos, modelos digitales y documentación relacionada. Incluir solo el nombre de la norma en una solicitud de cotización aporta poco; lo importante es que haya un entendimiento común de las relaciones entre características, los modificadores, las referencias geométricas y la edición aplicable.
Falla común: un modelo incluye la ubicación nominal de un orificio, mientras que un PDF antiguo especifica una tolerancia de posición diferente. En ese caso, el proveedor cotiza la interpretación más sencilla, el comprador espera la más exigente y la discrepancia aparece después del mecanizado. Una nota controlada de precedencia evita esa variación entre cotizaciones.
Adapte el material a la función y a la facilidad de mecanizado
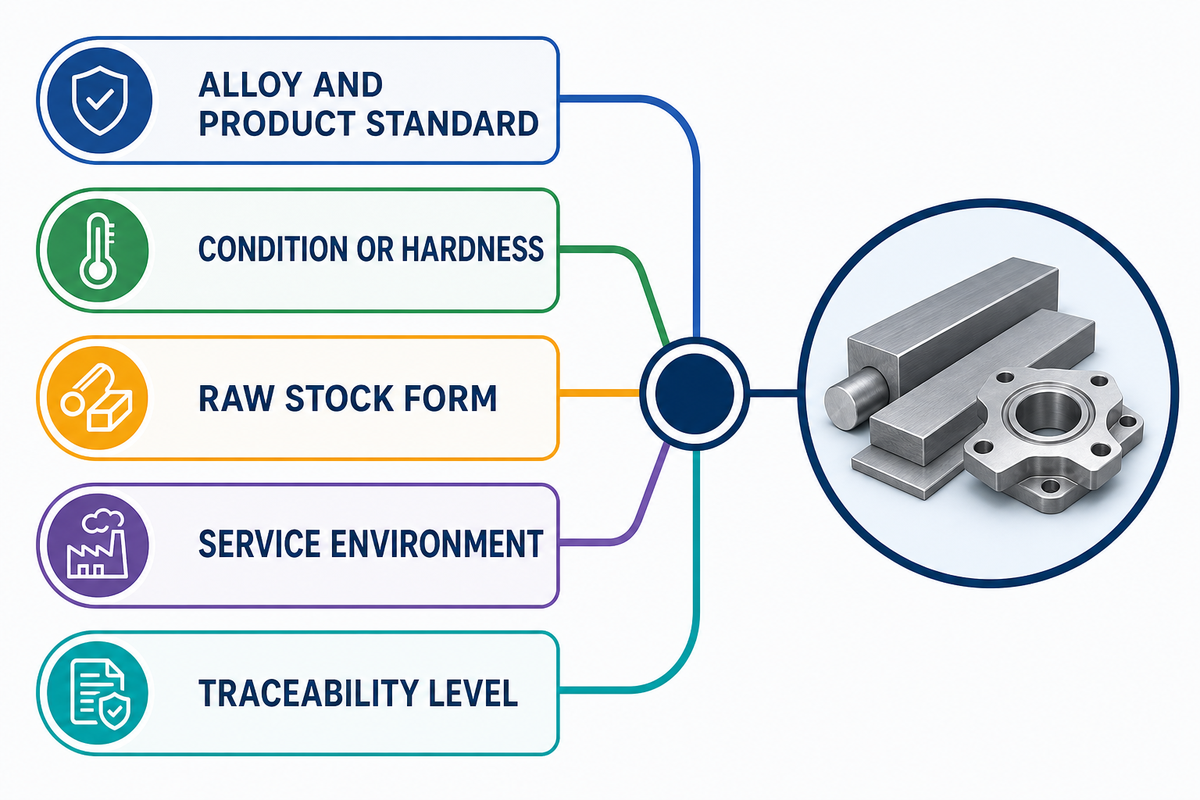
Defina el material con algo más que un nombre comercial conocido. Una especificación completa puede incluir grado, forma del producto, condición o temple, estado del tratamiento térmico, sustitutos permitidos, entorno de servicio, intervalo de dureza y cualquier certificado de trazabilidad requerido para la aplicación.
Tanto la facilidad de mecanizado como las propiedades mecánicas dependen de la condición del material. La resistencia a la tracción, la resistencia al impacto, la tenacidad y la resistencia a la corrosión corresponden a una forma y condición específicas del producto; no las tome de una página general sobre materiales como valores de diseño universales. El material también figura entre los insumos relacionados identificados en la investigación de NIST sobre planificación de fabricación. Por ejemplo, una ficha técnica revisada de un proveedor para 316/316L vincula explícitamente las propiedades mínimas A240 informadas con una condición indicada.
| Dato del comprador | Por qué modifica el mecanizado | Pregunta para el proveedor |
|---|---|---|
| Aleación y norma del producto | Controla la composición química, los formatos disponibles y las evidencias | ¿Qué especificación exacta del material en bruto se comprará? |
| Condición, temple o dureza | Modifica la fuerza de corte, el desgaste de herramientas, el desplazamiento y las propiedades | ¿El mecanizado se realizará antes o después del tratamiento térmico final? |
| Formato del material en bruto | Modifica el sobrematerial, el flujo de grano, la distorsión y el aprovechamiento del material | ¿Barra, placa, forja, fundición o pieza en bruto suministrada por el cliente? |
| Entorno de servicio | Puede hacer que la compatibilidad con la corrosión, la temperatura o la presión sea crítica | ¿Quién es responsable de la selección y calificación finales del material? |
| Nivel de trazabilidad | Añade tareas de identificación, segregación, documentación y registro | ¿Qué identificadores deben mantenerse vinculados a cada pieza o lote? |
La facilidad de mecanizado no se reduce a una escala única de fácil a difícil. Los aceros al carbono, los aceros aleados, los aceros inoxidables, las aleaciones con base de níquel, las aleaciones de aluminio y los plásticos de ingeniería presentan distintas combinaciones de control de virutas, calor, desgaste de herramientas, endurecimiento por deformación, formación de rebabas y desplazamiento dimensional. La selección del material debe favorecer una condición especificada que cumpla el requisito funcional y, a la vez, sea práctica de fabricar.
Si la especificación permite una alternativa, defina el proceso de aprobación antes de solicitar una cotización. «Material equivalente» debe significar una comparación documentada con respecto a los requisitos aplicables de composición química, propiedades mecánicas, dimensiones, entorno y certificación, seguida de la aprobación del comprador; no cualquier grado con una descripción similar.
Especifique las tolerancias y la textura superficial sin pagar de más
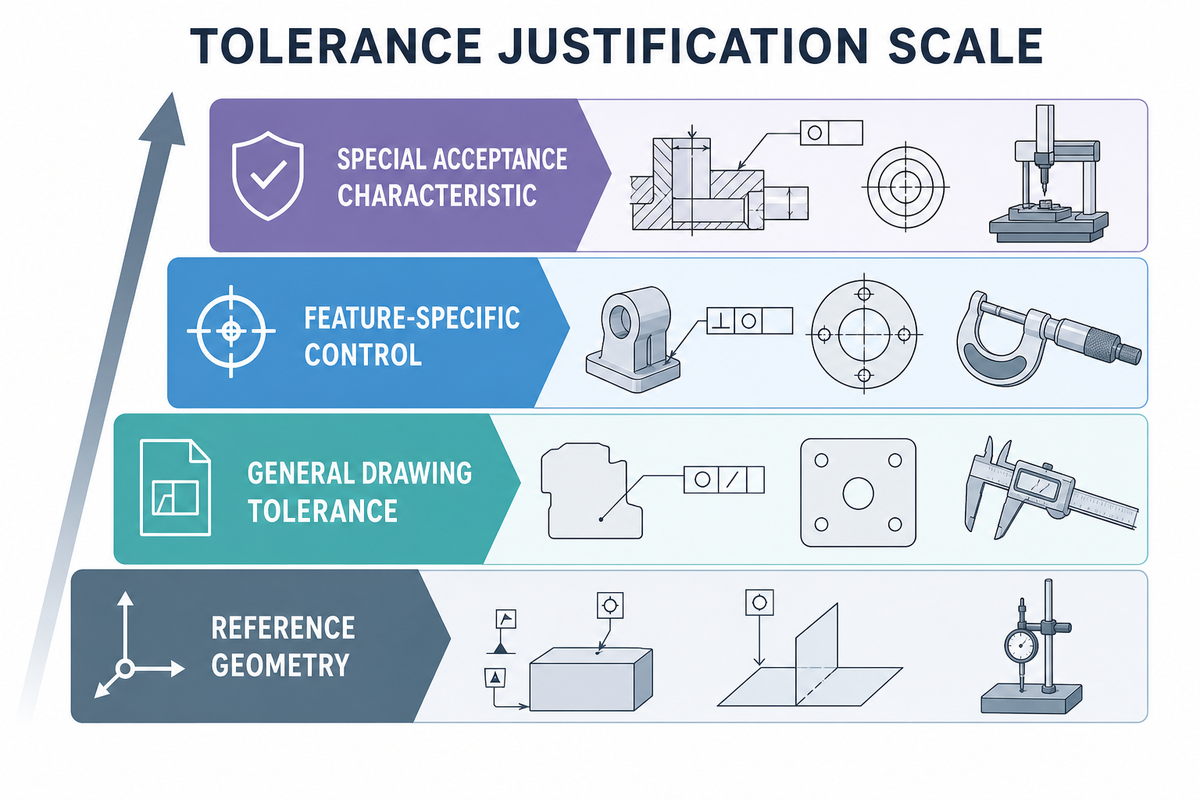
Use una tolerancia estrecha solo cuando proteja la función, el ensamble, el sellado, el movimiento, el balance o la intercambiabilidad. Una tolerancia estrecha generalizada impone requisitos de sujeción, herramientas, entorno, medición y control de procesos a todas las características, incluso a aquellas que no afectan el rendimiento ni la vida útil de la pieza.
Escala de justificación de tolerancias
La escala de justificación de tolerancias tiene cuatro niveles de control. Cada nivel requiere una razón funcional y un método de inspección que permita verificarlo.
- Geometría de referencia: información nominal que no determina la aceptación.
- Tolerancia general del plano: límites predeterminados para dimensiones sin indicaciones individuales.
- Control específico de una característica: un límite indicado para tamaño, ubicación, orientación o forma.
- Característica especial de aceptación: característica identificada con un método, una regla de muestreo o un registro de capacidad definidos.
Las normas también tienen control de revisiones. ISO 2768-1 sigue vigente tras su revisión de 2022, e ISO identifica una futura vía para consolidar las normas que la reemplazarán. ISO 22081 está vigente para especificaciones generales geométricas y de tamaño, mientras que ISO indica que ISO 2768-2 fue retirada. Nada de esto modifica un acuerdo existente; significa que un plano nuevo debe identificar el documento y la edición previstos, en lugar de depender de una nota heredada.
La textura superficial requiere un rigor similar. Términos como «liso» o «pulido», o un valor Ra sin contexto, dejan preguntas importantes sin respuesta: ¿qué parámetro aplica?, ¿qué longitud de evaluación se usa? y ¿es necesario definir la dirección, el sobrematerial de proceso, las zonas protegidas o el método de medición? ISO 21920-1 abarca la indicación de la textura superficial de perfil en la documentación técnica de productos.
Medida para controlar costos: especifique el área de sellado que necesita un requisito de textura, el barreno de apoyo que requiere un ajuste y la relación entre referencias geométricas que protege la alineación. Permita que las superficies sin función crítica sigan una regla general adecuada. Así, el mecanizado de precisión y la inspección se concentran donde sí afectan el rendimiento.
Auditoría ilustrativa de coherencia de unidades
Estos valores son ilustrativos; no son tolerancias CNC predeterminadas recomendadas ni sugerencias de diseño. Su propósito es mostrar cómo un comprador puede detectar especificaciones contradictorias sobre unidades, precisión o alcance antes de liberar un plano para cotización.
| Categoría de auditoría | Nota ilustrativa del archivo | Conflicto por resolver |
|---|---|---|
| Tamaño del barreno | Modelo: 25 mm; plano: 25.000 mm | ¿La precisión mostrada implica un límite? |
| Tolerancia del barreno | Ejemplo ilustrativo del plano: alrededor de ±0.025 mm; ejemplo ilustrativo de la nota de compra: alrededor de ±0.05 mm | ¿Qué requisito prevalece? |
| Longitud total | Modelo: 120 mm; hoja de inspección: 119.8–120.2 mm | ¿Está aprobado el límite de inspección? |
| Área de sellado | Ancho: 8 mm; exclusión del borde: 1 mm | ¿Dónde se evalúa la textura? |
| Textura superficial | Plano: 1.6 μm; nota anterior: 3.2 μm | ¿Qué parámetro y edición aplican? |
| Pared delgada | Nominal: 2.0 mm; mínimo local: 1.7 mm | ¿El mínimo es funcional o solo nominal? |
| Orificio transversal | Diámetro: 6 mm; desplazamiento de salida: 0.5 mm | ¿Cómo se aceptarán las rebabas y la intersección? |
| Radio de esquina | Radio interno: 3 mm; holgura de acoplamiento: 2.5 mm | ¿El ensamble realmente tiene holgura? |
| Temperatura | Referencia del plano: 20°C; área de inspección: 24°C | ¿Se requiere compensación de temperatura? |
| Cronograma del prototipo | Mecanizado: 40 horas; proceso externo: 5 días | ¿Qué evento inicia cada plazo? |
| Rendimiento de producción | El supuesto de planificación difiere de la cantidad contemplada en la cotización | ¿Quién se hace cargo del desperdicio y de la cantidad de reemplazo? |
| Muestreo | La inspección del primer lote difiere del plan para los lotes recurrentes | ¿Qué evidencias permiten reducir la inspección? |
Comprenda los factores que determinan cotizaciones y plazos de entrega
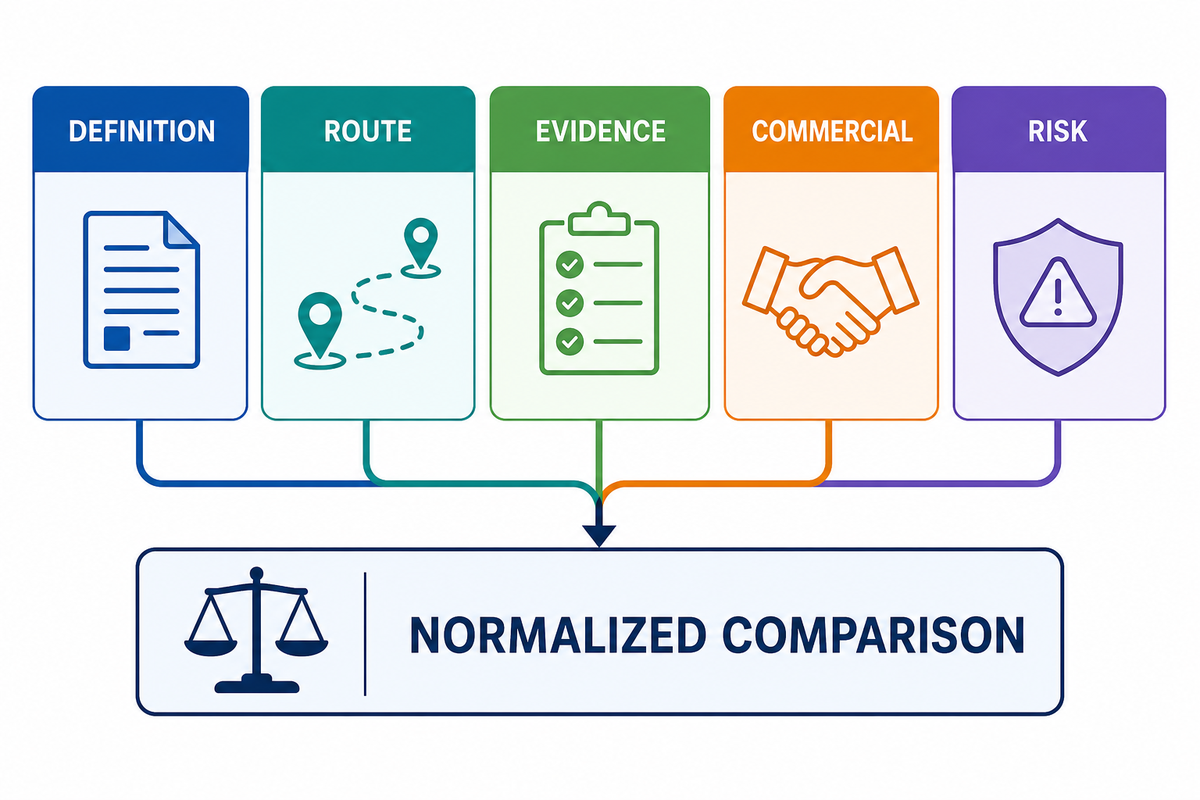
El costo total de mecanizado incluye material, programación, montaje, tiempo de corte, herramental, inspección, acabado subcontratado, riesgo de fallas y retrabajos, documentos y gastos generales del negocio. El tiempo de máquina es visible, pero el montaje y la incertidumbre suelen explicar por qué difieren las cotizaciones CNC para proyectos aparentemente idénticos. El conjunto de insumos relacionados de la investigación de NIST sobre planificación de fabricación ayuda a explicar por qué la geometría por sí sola no permite normalizar esas propuestas.
Taxonomía de las variaciones entre cotizaciones
Use la taxonomía de variaciones en las cotizaciones para clasificar las diferencias entre propuestas aparentemente idénticas antes de comparar los totales. Pida a cada proveedor que clasifique las variaciones en estas cinco categorías:
| Categoría de variación | Causa habitual | Pregunta para normalizar la comparación |
|---|---|---|
| Definición | Diferencias en la revisión del archivo, la interpretación de las tolerancias o el alcance del acabado | ¿Qué documentos controlados y notas se tomaron en cuenta para cotizar? |
| Secuencia de fabricación | Diferencias en el material en bruto, la cantidad de montajes, la máquina o los procesos externos | ¿Qué secuencia y qué límites para la subcontratación se contemplan? |
| Evidencia | Diferencias en la inspección, los registros de materiales o los informes | ¿Qué resultados de medición y certificados se incluyen? |
| Comercial | Diferencias en el precio según la cantidad, el término de entrega, el empaque o las condiciones de pago | ¿Se comparan el precio, el flete, los aranceles, el herramental y la vigencia bajo las mismas condiciones? |
| Riesgo | Un proveedor incluye una reserva por ambigüedades, rendimiento o plazos | ¿Qué preguntas pendientes podrían cambiar el precio o el plazo de entrega? |
La información preliminar de una cotización instantánea puede servir para evaluar piezas estándar fabricadas a medida, pero no constituye automáticamente una cotización completa para producción. Un análisis de la geometría por sí solo puede pasar por alto la interacción entre la condición del material, una tolerancia geométrica, el tratamiento posterior al mecanizado y los registros de inspección. Use el precio rápido como referencia inicial y luego solicite una revisión del alcance cuando las consecuencias sean importantes.
También es necesario desglosar el plazo de entrega. El tiempo calendario puede incluir la revisión del plano, la disponibilidad de material en bruto, la programación, la preparación del dispositivo de sujeción, el tiempo en cola, el mecanizado, los acabados externos, la inspección, la aprobación del informe, el empaque y el transporte. Una promesa que comienza «después de la aprobación» está incompleta si no se definen el evento de aprobación y los datos necesarios.
- Reduzca el tiempo de mecanizado revisando las características geométricas internas de difícil acceso, las relaciones extremas entre profundidad y ancho y los radios pequeños en las esquinas interiores.
- Reduzca el riesgo de montaje alineando las características geométricas funcionales con referencias estables.
- Minimice los costos de inspección especificando con precisión qué características realmente necesita registrar, en lugar de solicitar registros completos de todas las dimensiones nominales.
- Reduzca los retrasos de compras confirmando la forma del material en bruto, las alternativas permitidas, los precios según la cantidad y las especificaciones de los procesos externos antes de solicitar cotizaciones.
- Minimice los costos de retrabajo definiendo el número de versión o revisión final antes de pedir materiales o comenzar la programación CNC.
Defina la evidencia de inspección y trazabilidad
Base los registros de inspección en la decisión que respaldan: aceptación de material recibido, aprobación de la primera pieza de producción, control durante el proceso, liberación final o seguimiento continuo de la producción. Especifique la característica geométrica, el método de medición, el plan de muestreo o control, la tolerancia, la regla de decisión, el formato del informe y quién se hará responsable si se cuestiona un resultado.
La trazabilidad metrológica vincula un resultado de medición con una referencia mediante una cadena de calibración documentada e ininterrumpida. El Vocabulario Internacional de Metrología del JCGM señala que la trazabilidad, por sí sola, no garantiza que la incertidumbre de medición sea adecuada para un propósito determinado ni que no haya errores. Las partes deben definir por separado el método específico para cada característica, el acceso, el entorno, el tratamiento de la incertidumbre y la regla de decisión que se aplicarán cerca de un límite de tolerancia.
La guía del NIST sobre trazabilidad metrológica ofrece una explicación institucional práctica de ese mismo límite. La definición y sus limitaciones se basan directamente en el vocabulario del JCGM citado arriba.
| Nivel de evidencia | Ejemplo de entregable | Cuándo usarlo |
|---|---|---|
| Verificación habitual del taller | Liberación del proveedor sin valores registrados | Características geométricas de bajo riesgo dentro de un sistema de calidad acordado |
| Resultados dimensionales registrados | Plano con características numeradas e informe de inspección | Primera pieza de producción o características críticas identificadas |
| Identidad del material | Certificado de material acordado y vínculo con el lote | La composición, la condición o la trazabilidad afectan la función |
| Evidencia de procesos especiales | Certificado del proceso o registro de prueba definido en la orden | Se controlan el tratamiento térmico, el recubrimiento, la soldadura o las pruebas |
| Evidencia de producción | Registros de control o análisis de capacidad para características geométricas específicas | El riesgo de producir repetidamente justifica el seguimiento a nivel de proceso |
No confunda una certificación de la empresa con la evidencia específica de una orden. Una certificación puede definir el alcance de un sistema de gestión, pero no identifica un lote de material específico, informa una dimensión medida, define un plan de muestreo ni asigna responsabilidades por las pruebas de producción. Solicite el paquete de documentos generado para la orden.
¿Qué ocurre cerca del límite de tolerancia?
Un plan de inspección está incompleto si solo indica «medir con equipo calibrado». Cuando un orificio está cerca de su límite superior de aceptación, la temperatura, la limpieza, la alineación, el método de contacto, la resolución del instrumento, la técnica del operador y la incertidumbre de medición pueden afectar el resultado. Una cadena de calibración trazable no elimina esos efectos.
Para una característica con consecuencias importantes, acuerde qué hacer cuando la incertidumbre afecta la decisión de conformidad cerca de un límite. El contrato puede exigir una regla de decisión explícita, repetir la medición en condiciones controladas, usar un método alternativo, solicitar la revisión del comprador u otra disposición definida. La guía no prescribe una regla universal; exige que las partes eviten inventar una después de una disputa.
Compruebe el acceso para la medición antes del mecanizado. Si una sonda programada, un calibrador, un perfilómetro o una máquina de medición por coordenadas no puede llegar a una característica geométrica, el plan podría requerir otro dispositivo de sujeción, una sección, una técnica de réplica, un sustituto de control del proceso o un cambio de diseño. Detecte ese conflicto en la solicitud de cotización, no durante la inspección final.
Compare los modelos de proveedor y sus afirmaciones de capacidad
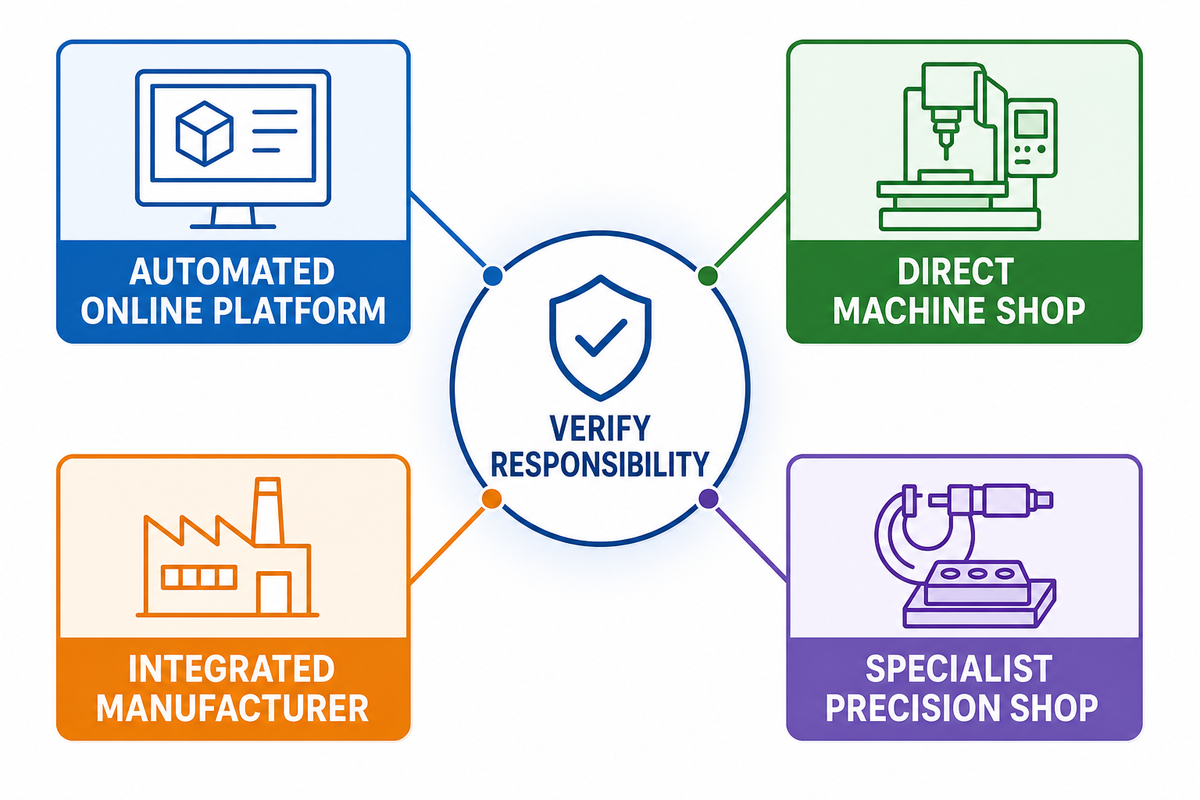
Compare proveedores solo después de normalizar el alcance del proceso, la subcontratación, la inspección, el control de cambios, la comunicación y las exclusiones. Una plataforma de compraventa, un intermediario, un fabricante integrado y un taller de mecanizado especializado pueden ser opciones adecuadas, pero distribuyen las responsabilidades de manera distinta. Las prácticas de planos y modelos contempladas por ASME Y14.5 proporcionan una base común para definir el producto; no verifican la capacidad del proceso de un proveedor.
| Modelo de proveedor | Ventaja potencial | Pregunta de verificación |
|---|---|---|
| Plataforma automatizada en línea | Revisión rápida de archivos, amplia capacidad y facilidad para hacer pedidos puntuales | ¿Quién revisa las notas no estándar y se hace cargo de los cambios del proveedor? |
| Taller de mecanizado directo | Comunicación directa con el equipo de ingeniería | ¿Qué operaciones e inspecciones se realizan en las instalaciones? |
| Fabricante integrado | Coordinación del mecanizado con la fabricación, el ensamble o los acabados | ¿Cómo se vinculan los registros de los procesos internos y externos? |
| Taller especializado en precisión | Conocimientos especializados del proceso y metrología | ¿El alcance del especialista corresponde al material, el tamaño, el volumen y el riesgo? |
En lugar de comparar listas de equipos, solicite evidencia. Si un proveedor afirma que cuenta con capacidad de 5 ejes, pregunte qué secuencia de fabricación propone y qué riesgo de montaje elimina. Si afirma que cumple una tolerancia, pregunte qué característica geométrica, tamaño, material, cantidad y condiciones de inspección respaldan esa afirmación. Si afirma que realiza el trabajo «en sus instalaciones», pregunte qué entidad legal hace cada operación y qué trabajos se asignan a socios aprobados.
La comunicación también debe evaluarse por separado. Envíe a cada proveedor el mismo conjunto acotado de preguntas y luego compare qué tan bien sus respuestas revelan conflictos, plantean preguntas sobre el propósito, declaran supuestos y asignan responsabilidades. La calidad de una relación confiable de mecanizado CNC se hace evidente al negociar los riesgos, no solo en una página de capacidades bien presentada.
Evidencia que debe solicitar antes de aprobar a un proveedor
Ajuste la aprobación del proveedor al riesgo de la pieza. Para una ménsula puntual de bajo riesgo, podría bastar una revisión del plano y unas comprobaciones comerciales básicas. En cambio, un componente de control de fluidos que se produce repetidamente, con trazabilidad del material, superficies de sellado y procesos especiales, puede justificar una revisión de la secuencia de fabricación, un informe de muestra, la comprobación de equipos y calibradores, un mapa de subcontratistas, un procedimiento para gestionar incumplimientos y un acuerdo de notificación de cambios.
Cuando sea posible, solicite ejemplos sin datos confidenciales: un formulario de inspección en blanco; una relación anonimizada entre el material y la pieza; un resumen del flujo de trabajo para verificar el estado de calibración; o los campos de entrada para controlar procesos externos. Estos ejemplos permiten comprobar cómo se trabaja en la práctica sin exigir que el proveedor comparta datos confidenciales de otro cliente.
Prepare una solicitud de cotización que permita cotizar correctamente
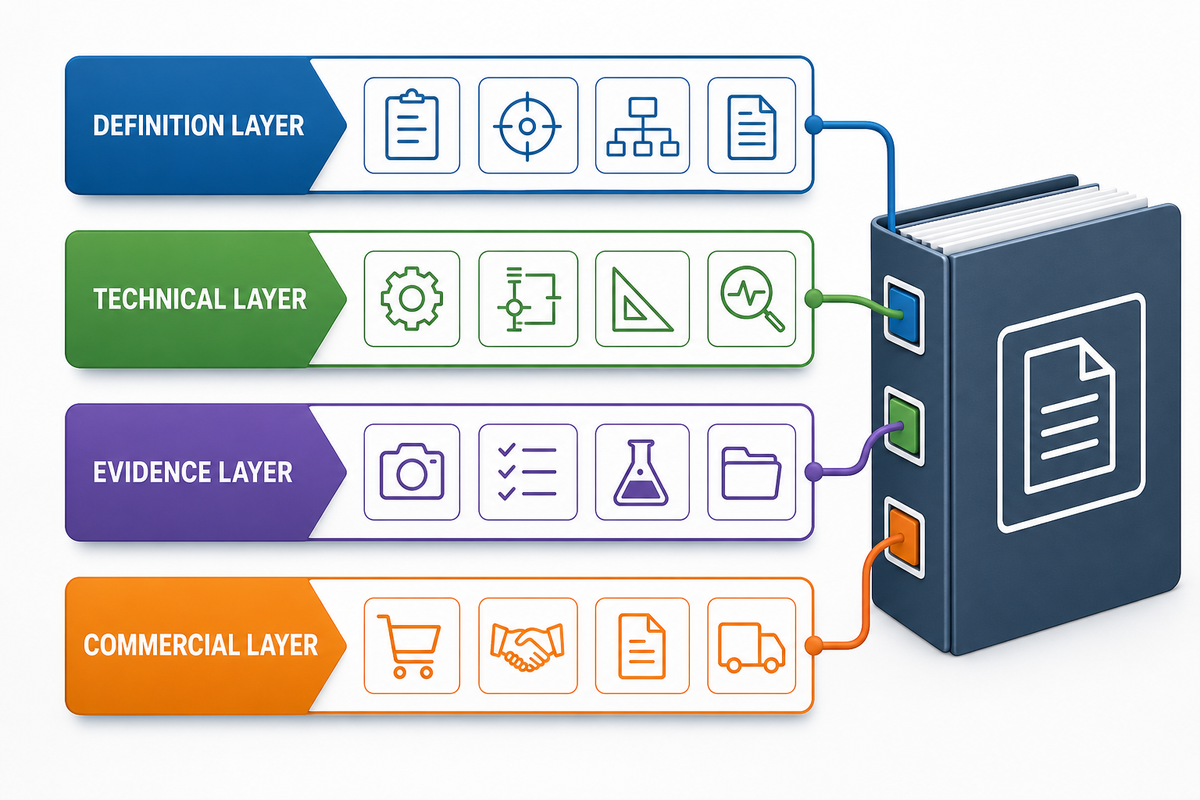
Un paquete de solicitud de cotización CNC controlado reúne geometría controlada, especificaciones técnicas, requisitos de evidencia y contexto comercial. No es papeleo adicional: reduce las ambigüedades antes de que se conviertan en diferencias de precio, retrasos en el calendario o disputas de inspección. Cuando se aplican tolerancias geométricas, el paquete debe indicar la edición pertinente de ASME Y14.5 en lugar de dejar que el proveedor la deduzca.
Prepare el paquete de solicitud de cotización
- Capa de definición: número de pieza, revisión, formato STEP o CAD nativo, número de plano, unidades de medida, regla aplicable y cantidad requerida.
- Capa técnica: especificación y condición del material, referencias geométricas, características con tolerancias, roscas, acabado superficial, tratamiento térmico, recubrimientos, marcado y características protegidas.
- Capa de evidencia: alcance de la evaluación de la primera pieza, características que se medirán, documentación de materiales, estrategia de muestreo, estructura y formato del informe de evidencia, periodo de conservación de la evidencia y cualquier requisito específico de confidencialidad o contenido restringido.
- Capa comercial: cantidad prevista para prototipos y producción, dirección de entrega, fecha de entrega requerida, método de empaque preferido, términos de envío (Incoterm), periodo de vigencia de la cotización, titularidad del herramental y expectativas para gestionar cambios.
Verificación para liberar la solicitud: ¿un ingeniero nuevo puede localizar la revisión controlada, identificar las características que requieren inspección registrada, encontrar los documentos que deben acompañar las piezas y determinar exactamente qué cubre el precio propuesto? De lo contrario, el paquete no está listo para cotizar.
Pida a los proveedores que presenten sus supuestos en una tabla estructurada. Esta puede incluir la forma del material en bruto, la secuencia de fabricación, la subcontratación, la interpretación de normas, el alcance de la medición, los certificados, las características excluidas, el lote mínimo, los precios según la cantidad, el punto de inicio del plazo de entrega y las preguntas técnicas pendientes. Un formato uniforme permite hacer una comparación justa incluso entre proveedores con distintos modelos de fabricación.
En trabajos regulados o gubernamentales, agregue requisitos de seguridad de la información, control de exportaciones, conservación de registros o aprobación del cliente solo cuando realmente correspondan. No incluya esas cláusulas en todas las solicitudes de cotización como simple adorno. Pueden determinar quién puede recibir archivos, dónde se pueden procesar los datos y qué proveedores son elegibles.
Planifique el traspaso del prototipo a producción
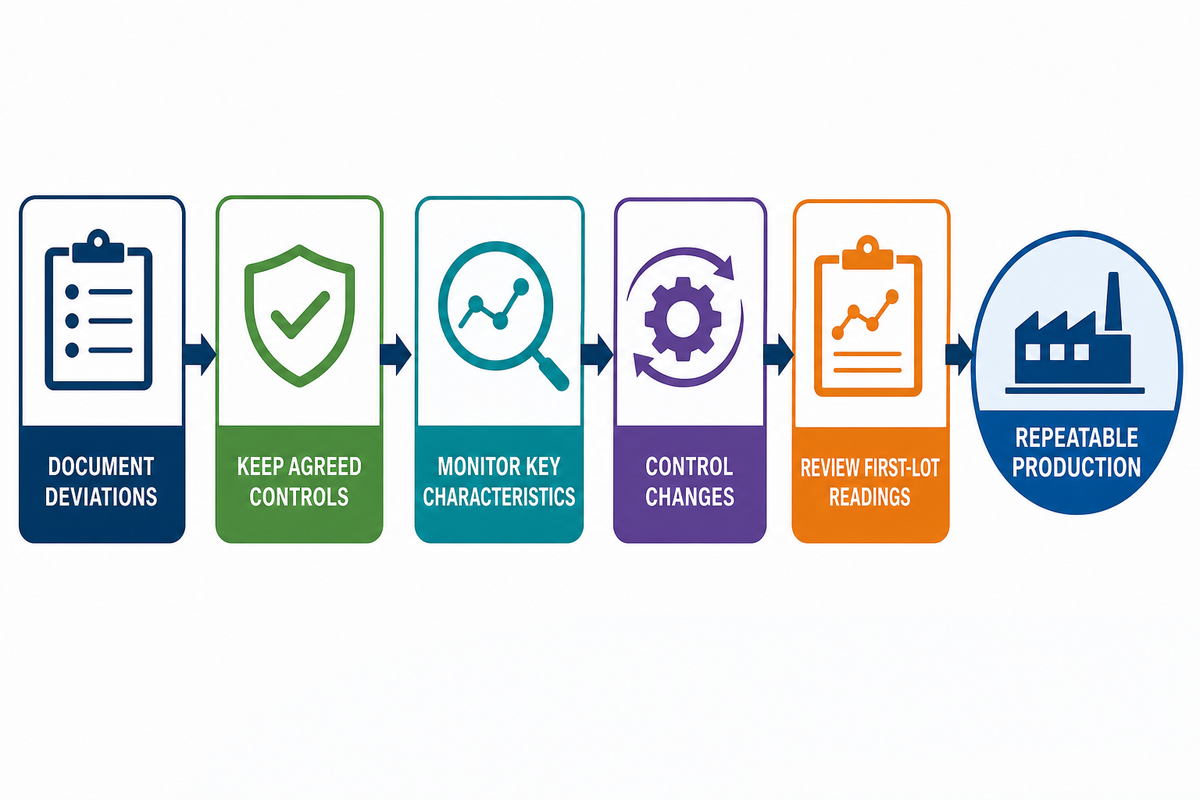
La aceptación de la primera pieza de producción confirma que la pieza o las piezas inspeccionadas cumplieron los requisitos verificados; no demuestra que el proceso de fabricación sea estable. El traspaso a producción debe registrar la condición aprobada del material en bruto, el herramental, los dispositivos de sujeción, los programas, los métodos de medición, los procesos externos y las lecciones necesarias para repetir el resultado.
La guía del NIST sobre estabilidad de procesos define la estabilidad como un comportamiento observado a lo largo del tiempo, no como una propiedad inherente a una máquina o a una pieza aceptada. Sus ejemplos estadísticos no son reglas universales de producción, pero la lección práctica es clara: una primera pieza de producción satisfactoria y una producción confiable a largo plazo responden preguntas distintas.
- Registre cualquier concesión o exención para el prototipo y luego decida si la modificación resultante requiere una revisión del diseño u otro control acordado.
- Mantenga vigentes el proceso y los controles acordados —desde la liberación del diseño hasta la inspección final— al iniciar cada lote de producción.
- Use el plan de control acordado para identificar qué características geométricas que afectan el ajuste, el sellado, el movimiento o la seguridad deben monitorearse a lo largo del tiempo.
- Defina a quién se debe contactar y qué nivel de aprobación corresponde antes de cambiar una fuente o el origen de un material aprobado, un dispositivo de sujeción, una revisión del programa o un proceso de fabricación.
- Revise la evidencia acordada del primer lote antes de reducir la frecuencia de inspección o aumentar la cantidad del lote en las siguientes series de producción.
Tendencias relevantes para los compradores
Después del traspaso del prototipo a producción, las tendencias aportan información que una sola lectura no puede ofrecer. Las mediciones a lo largo del tiempo pueden revelar desgaste de herramientas, movimiento del dispositivo de sujeción, deriva térmica o cambios en el comportamiento del proceso, y ayudan a relacionar el plano, la secuencia de fabricación, la evidencia de inspección y la intención de ingeniería. La diferencia entre una observación conforme y el comportamiento a lo largo del tiempo es fundamental en el análisis del NIST sobre estabilidad de procesos, aunque sus ejemplos no constituyen un plan de muestreo CNC prescrito.
No considere que una patente, un prototipo de investigación o un anuncio de producto demuestran una adopción generalizada o valor económico. Los compradores deben preguntar qué se usa en la secuencia de fabricación propuesta, qué señal se mide, qué decisión cambia y qué evidencia se puede revisar.
Filtro de tendencias: ¿la tecnología elimina un montaje, detecta antes la deriva, conserva la identificación de la revisión, reduce la incertidumbre de medición o permite auditar mejor una decisión de producción? Si el proveedor no puede relacionar la tecnología con uno de esos resultados, probablemente todavía no sea un criterio de compra.
Preguntas frecuentes sobre el servicio de mecanizado CNC
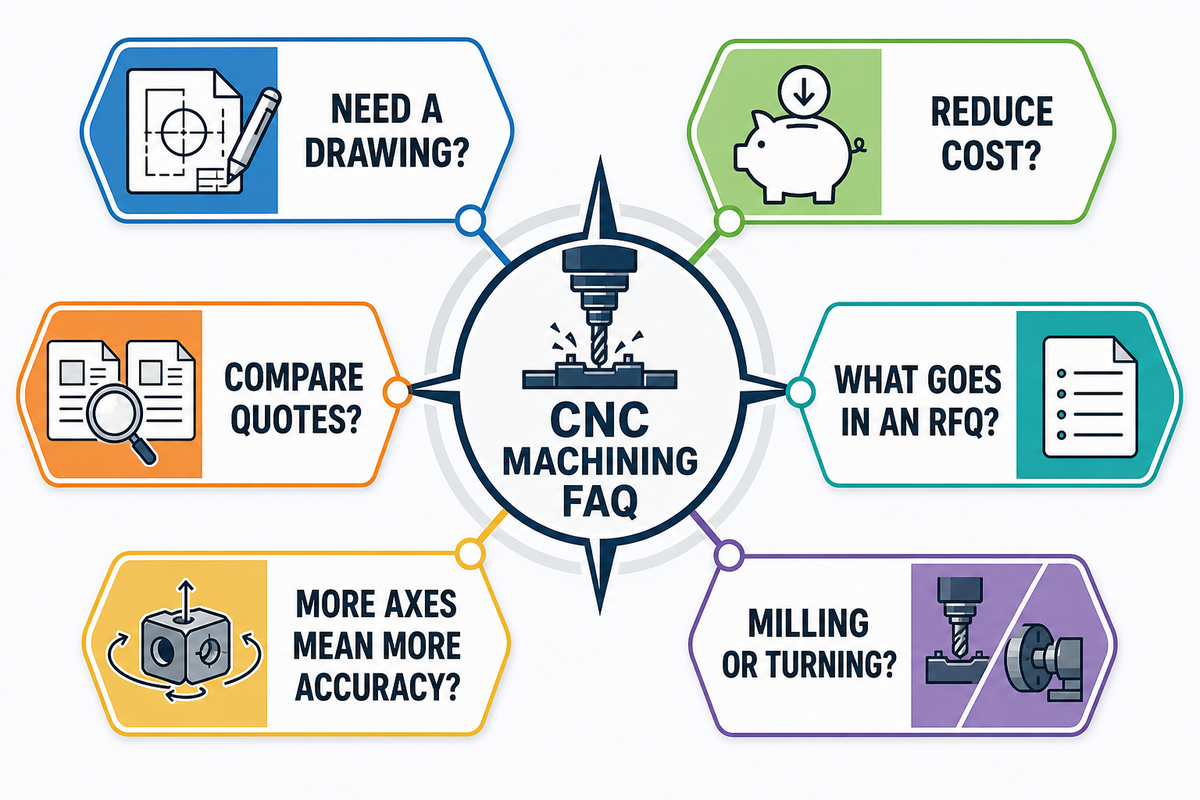
¿Necesito un plano 2D si ya tengo un archivo STEP?
Solicite un plano 2D antes de cotizar si el archivo STEP no especifica las tolerancias, las referencias geométricas, las roscas, los acabados, la condición del material, los requisitos de inspección o la revisión aplicable.
Use un plano 2D si el archivo STEP no especifica las tolerancias, las referencias geométricas, las roscas, los ajustes, la textura superficial, la condición del material, los acabados, el marcado, los requisitos de inspección o la revisión aplicable. El modelo proporciona la geometría nominal, mientras que el plano registra los requisitos no geométricos y especifica qué archivo prevalece en caso de conflicto. Mantener esas responsabilidades separadas evita que el proveedor interprete la precisión mostrada en el modelo como una tolerancia implícita. También permite mantener visible el control de revisiones durante la programación, la planificación de la inspección y la revisión del proveedor.
Si el paquete utiliza acotación y tolerancias geométricas, indique la edición aplicable de ASME Y14.5.
Un paquete basado solo en el modelo puede funcionar si se trata de una definición basada en modelo controlada y ambas partes acuerdan cómo se comunica cada requisito. Asigne a todos los archivos el mismo número de pieza y revisión, y elimine de la solicitud de cotización las copias que hayan sido reemplazadas.
¿Cómo puedo reducir el costo del mecanizado CNC sin debilitar la pieza?
Reduzca el costo del mecanizado CNC flexibilizando solo los requisitos no funcionales, disminuyendo los montajes innecesarios, mejorando el acceso de las herramientas y revisando cada cambio propuesto con respecto a la función aprobada de la pieza.
Reduzca el costo del mecanizado CNC flexibilizando únicamente las tolerancias no funcionales, disminuyendo los montajes innecesarios y mejorando el acceso a las características geométricas de difícil alcance. Use radios interiores viables, alinee las referencias con el acceso de fabricación y distinga las características críticas que requieren registros de las verificaciones habituales del taller. Evalúe cada cambio según la función de la pieza en lugar de aplicar una regla de diseño genérica.
¿Qué información debe incluir una solicitud de cotización para mecanizado CNC?
Prepare una solicitud de cotización para mecanizado CNC que permita cotizar: incluya geometría controlada, revisión, condición del material, cantidad, tolerancias, acabados, evidencia de inspección, condiciones de entrega y un espacio para los supuestos del proveedor.
Prepare una solicitud de cotización para mecanizado CNC que permita cotizar: incluya geometría controlada, revisión del plano, unidades, especificación y condición del material, cantidad, tolerancias, requisitos superficiales, acabados, registros de inspección, alcance de los certificados, condiciones de entrega y supuestos del proveedor. Para producción, indique también las reglas de notificación de cambios y las expectativas para pedidos repetidos, de modo que se mantenga visible la base aprobada.
¿Cuál es la diferencia entre el fresado CNC y el torneado CNC?
En el fresado, las herramientas de corte giran alrededor de una pieza de trabajo fijada; en el torneado, gira la pieza de trabajo para formar principalmente características geométricas de revolución. Muchas piezas fabricadas a medida requieren ambos métodos CNC.
En el fresado CNC, las herramientas de corte giran alrededor de una pieza de trabajo fijada; en el torneado CNC, gira la pieza de trabajo para formar principalmente características geométricas de revolución. Muchas piezas fabricadas a medida requieren ambos métodos; la secuencia de fabricación más adecuada depende de la relación entre las características geométricas y del riesgo de montaje.
¿Una máquina de 5 ejes produce automáticamente una pieza más precisa?
No. El mecanizado de 5 ejes puede reducir la necesidad de volver a sujetar la pieza y mejorar el acceso a las características geométricas, pero la precisión sigue dependiendo de la calibración, la sujeción de la pieza, el herramental, el estado térmico, la programación, el control del proceso y la inspección.
No. El mecanizado de 5 ejes puede mejorar el acceso y reducir la necesidad de volver a sujetar la pieza cuando la geometría lo permite, pero la precisión sigue dependiendo del estado y la calibración de la máquina, la sujeción de la pieza, el comportamiento de las herramientas, el estado térmico, la programación, el control del proceso y la inspección. Evalúe la secuencia de fabricación propuesta según las características geométricas controladas, no solo por la cantidad de ejes. Pregunte qué montaje se elimina, qué relación entre referencias se conserva y cómo se medirá la relación resultante entre las características. La calificación de la máquina y la evidencia de inspección deben ser específicas para cada pieza; la configuración de la máquina no las garantiza.
¿Cómo debo comparar dos cotizaciones de mecanizado CNC?
Antes de comparar dos cotizaciones de mecanizado CNC, normalice la revisión controlada, el material, la cantidad, el alcance del proceso, la evidencia de inspección, las operaciones externas, las condiciones de entrega, los términos de flete, el herramental y las exclusiones.
Compare dos cotizaciones de mecanizado CNC solo después de normalizar la revisión controlada, el material y el material en bruto, el alcance del proceso, las operaciones externas, los registros de inspección, el paquete de certificados, la cantidad, el término de entrega, el inicio del plazo de entrega, el herramental y las exclusiones. Resuelva esas diferencias antes de considerar que el total más bajo representa la oferta de menor costo, porque el alcance omitido suele reaparecer como retraso o retrabajo.
Conclusión: pase de un término de búsqueda a una definición controlada de la pieza
Después de resolver las preguntas habituales de la solicitud de cotización, pase de «¿quién puede fabricar esto?» a «¿qué definición exacta del producto, secuencia de fabricación, evidencia y alcance comercial pedimos que controle el proveedor?». Ese cambio reduce los supuestos ocultos y permite comprobar las afirmaciones de capacidad con respecto a la pieza.
Empiece con el mapa de secuencias de fabricación según las características geométricas, aplique la escala de justificación de tolerancias solo cuando la función lo requiera, normalice las propuestas con la taxonomía de variaciones en las cotizaciones y emita el paquete controlado de solicitud de cotización. Estas herramientas dan a ingeniería, calidad y compras un lenguaje común antes del primer corte.
Método de la guía y límites de las fuentes
Esta guía de mecanizado CNC distingue las referencias públicas de ingeniería de la página de servicios comerciales de Zhenling Metal. Los límites que establece para la planificación de procesos, los planos, las tolerancias, la metrología y la estabilidad se basan en las fuentes citadas del NIST, ASME, ISO y JCGM. Las dimensiones ilustrativas muestran cómo auditar archivos en conflicto; no representan límites de capacidad de Zhenling, recomendaciones de diseño predeterminadas ni asesoramiento de fabricación para una pieza específica.
Referencias y fuentes
- NIST: Integración de la planificación preliminar del diseño y la fabricación
- ASME Y14.5: Acotación y tolerancias
- ISO 2768-1: Tolerancias generales para dimensiones lineales y angulares
- ISO 22081: Especificaciones geométricas y dimensionales generales
- ISO 21920-1: Indicación de la textura superficial de perfil
- JCGM VIM 2.41: Trazabilidad metrológica
- NIST: Trazabilidad metrológica
- Manual electrónico del NIST/SEMATECH: Estabilidad de procesos
- Rolled Alloys: Hoja de datos del acero inoxidable 316/316L
Entradas relacionadas




Trending now

ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


