Póngase en contacto con Zhenling

El mecanizado CNC de 3, 4 o 5 ejes no es una competencia en la que la máquina con más movimiento gane automáticamente. Elija la secuencia de fabricación que requiera menos recursos y pueda alcanzar las características geométricas, conservar las relaciones entre referencias, adaptarse a la cantidad prevista y generar las pruebas de inspección que exige el plano.
Actualizado en agosto de 2026 · Para ingenieros, equipos de compras, personal de calidad, gerentes de planta y propietarios que buscan piezas mecanizadas a la medida.
Respuesta directa
Elija 3 ejes para características prismáticas accesibles, 4 ejes cuando una dirección de giro elimine los montajes adecuados y 5 ejes cuando las orientaciones compuestas o un vector de herramienta cambiante justifiquen dos ejes de giro. La cantidad de ejes por sí sola no determina la tolerancia, la velocidad ni el costo por pieza aceptada.
Datos rápidos: preguntas sobre la secuencia antes de cotizar
- ¿Cuántas direcciones independientes de acceso de herramienta requiere la pieza?
- ¿Qué características geométricas deben conservar su posición u orientación respecto de una misma referencia?
- ¿Cambia el vector de herramienta durante el corte o los ejes de giro pueden indexarse y bloquearse primero?
- ¿Qué método de medición y regla de decisión de conformidad determinarán la aceptación?
Nota sobre el alcance: esta es una guía para elegir la secuencia de un servicio de mecanizado, no una lista de precios para comprar máquinas. Se omiten precios de equipos, tarifas horarias genéricas y promesas de tolerancias independientes del proveedor porque las pruebas analizadas no justificaban valores globales confiables.
Mecanizado CNC de 3, 4 o 5 ejes de un vistazo
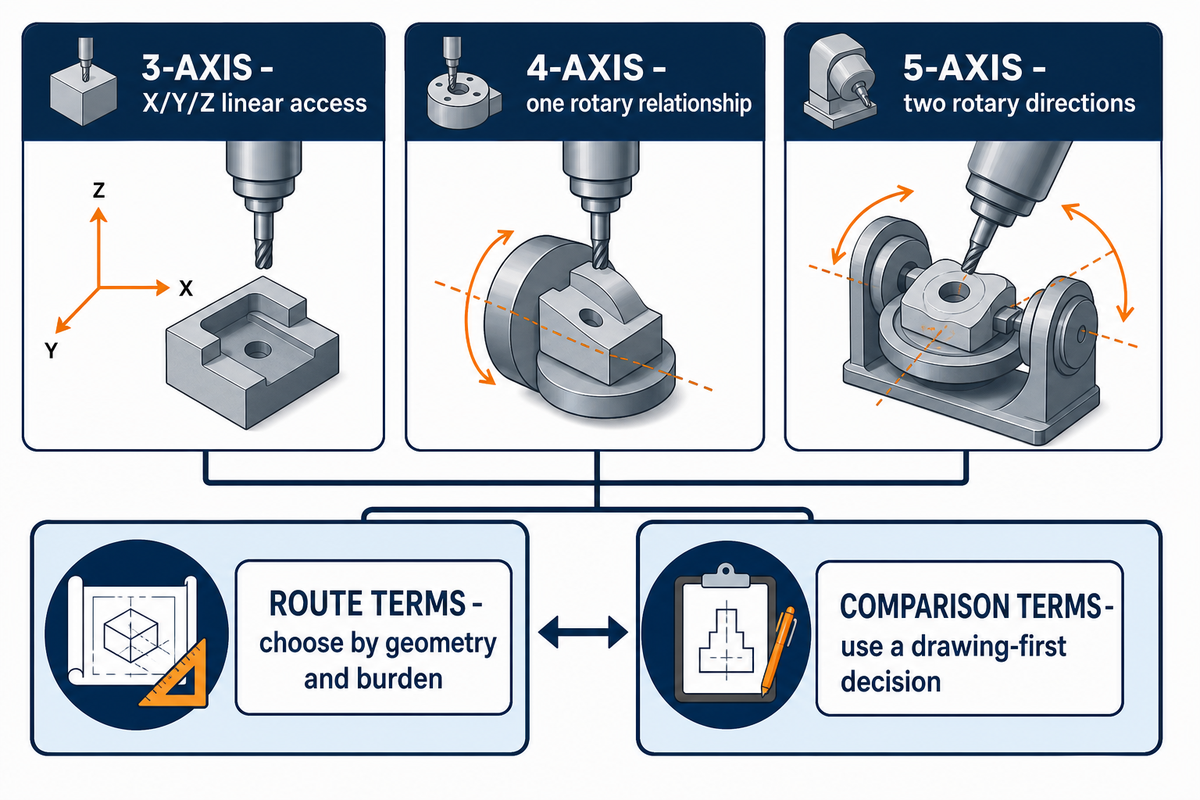
La cantidad de ejes describe las direcciones controladas del movimiento relativo entre la herramienta de corte y la pieza de trabajo. El mecanizado de 3 ejes usa los ejes X, Y y Z como ejes lineales; el de 4 ejes agrega una dirección de giro y el de 5 ejes agrega dos ejes de giro. En la terminología abreviada de los proveedores, mecanizado CNC de 3 ejes, CNC de 4 ejes y mecanizado CNC de 5 ejes designan esas familias de secuencias. La arquitectura de la máquina varía, por lo que es incorrecto afirmar de manera universal que giran tanto el husillo como la pieza de trabajo.
ISO 10791-6 abarca centros de mecanizado con 3 ejes lineales y 1 o 2 ejes de giro. También describe varias configuraciones: el movimiento de giro puede estar en el cabezal del husillo, del lado de la pieza de trabajo o en una configuración con cabezal basculante y mesa giratoria. Las comparaciones útiles empiezan por determinar qué movimiento y acceso controla la secuencia, no por cuál componente parece moverse en una sola imagen.
| Secuencia | Movimiento controlado | Aplicación inicial adecuada | Limitaciones / no adecuado para |
|---|---|---|---|
| 3 ejes | Ejes lineales X/Y/Z | Geometría prismática abierta, placas, cavidades y orificios accesibles | Requiere orientaciones adicionales cuando hay características geométricas en otras caras |
| 4 ejes | X/Y/Z más 1 eje de giro | Orificios radiales, trayectorias envolventes, lados indexados y piezas cilíndricas | No puede orientar características geométricas de forma independiente alrededor de una segunda dirección de giro |
| 5 ejes | X/Y/Z más 2 ejes de giro | Orientaciones compuestas, acceso obstruido y control libre del vector de herramienta | La carga de programación, colisiones, calibración y sujeción de la pieza puede superar el beneficio en piezas simples |
¿Qué significan los términos habituales sobre las secuencias CNC?
- Términos sobre 3 ejes: Para entender el mecanizado de 3 ejes, interprete fresado de 3 ejes, fresado CNC de 3 ejes, mecanizado tradicional de 3 ejes y máquinas fresadoras de 3 ejes como máquinas fresadoras CNC que usan 3 ejes para moverse en tres direcciones lineales: los ejes lineales de movimiento X, Y y Z, dentro de los distintos tipos de CNC.
- Términos del cuarto eje: Un 4.º eje es un eje adicional, comúnmente un eje A, que permite que la pieza gire alrededor del eje X y rote mediante mecanizado indexado o continuo de 4 ejes; el mecanizado de 4 ejes permite indexar varios lados en un taller, pero el acceso a 4 lados en un solo montaje depende de la sujeción de la pieza, el recorrido y las holguras, mientras que el fresado de 4 ejes en una máquina CNC de 4 ejes sigue controlando una sola relación rotativa.
- Términos sobre 5 ejes: Los dos tipos principales de mecanizado de 5 ejes son el mecanizado indexado 3+2 y el mecanizado simultáneo de 5 ejes; ambos controlan 5 ejes. En el manual de una máquina, el comprador puede encontrar los ejes B y C —también escritos como eje B y eje C, o B y C—, pero esos nombres dependen de la configuración; los ejes del CNC de 5 ejes describen el movimiento en relación con la herramienta de corte y la pieza de trabajo.
- Términos sobre secuencias: Para piezas que requieren formas 3D complejas, el fresado CNC de 5 ejes o el mecanizado de 5 ejes pueden ofrecer mayor flexibilidad, pero las capacidades de 5 ejes y la flexibilidad y precisión son afirmaciones distintas. Las piezas mecanizadas CNC se benefician del mecanizado de 5 ejes solo cuando el movimiento adicional elimina una carga concreta.
- Términos de comparación: La pregunta «¿cuál es la diferencia?» debe llevar a los compradores a comparar el CNC de 3 y 5 ejes, las máquinas de 4 y 5 ejes y las secuencias de 4 y 5 ejes según el plano, y luego elegir el proceso CNC adecuado en lugar de clasificar los tipos de máquina solo por la cantidad de ejes.
Ventajas y limitaciones: Un eje adicional puede eliminar un dispositivo de sujeción o habilitar otra dirección de acceso, pero solo aporta valor cuando ese movimiento resuelve una característica geométrica que la secuencia con menos ejes no puede mecanizar con una carga aceptable de montaje y documentación.
Cuándo el mecanizado de 3 ejes es la secuencia capaz que requiere menos recursos
El mecanizado de 3 ejes es la mejor secuencia cuando las características geométricas necesarias siguen siendo accesibles con herramientas estables y las orientaciones restantes no ponen en riesgo las relaciones funcionales. Aun así, pueden requerirse varias operaciones; la decisión depende del orden de las operaciones, la viabilidad de la sujeción de la pieza, las referencias de ubicación disponibles, la cantidad y la inspección, no de si el modelo parece simple a la vista.
En un modelo archivado de planificación de montajes de 1995 de la University of Maryland para piezas prismáticas en un centro de mecanizado vertical de 3 ejes, los investigadores identifican 3 factores determinantes: la precedencia entre operaciones, la viabilidad de sujetar la pieza en una prensa y la disponibilidad de caras de referencia. Es una prueba más sólida que «simple frente a complejo», pero sigue siendo un modelo de planificación acotado, no datos universales actuales de talleres. NIST también documentó una estación de mecanizado vertical para una familia de piezas prismáticas que integra la planificación del proceso y la generación de código NC.
¿Puede una máquina CNC de 3 ejes fabricar una pieza con varios lados?
Sí. La reorientación controlada permite que una máquina CNC de 3 ejes fabrique una pieza con varios lados mediante un dispositivo tipo tombstone, un dispositivo de sujeción dedicado o la división en varias operaciones. Los compradores deben determinar si esas transferencias conservan las relaciones críticas entre referencias a un costo aceptable. Si cada nueva orientación requiere volver a alinear, sondear, inspeccionar o usar un dispositivo de sujeción a la medida, conviene evaluar una secuencia con eje de giro. Si las características geométricas son abiertas, la cantidad permite usar un dispositivo repetible y las relaciones entre caras no son críticas, el mecanizado de 3 ejes puede seguir siendo la secuencia que requiere menos recursos.
Ejemplo: una carcasa rectangular para equipos electrónicos tiene cavidades superiores, aberturas laterales para conectores y un rebaje inferior no crítico. Dos dispositivos de sujeción estables pueden servir mejor a la producción que colocar varias carcasas en un trunnion más pequeño. La cantidad por lote y la capacidad de operar sin supervisión pueden pesar más que la ventaja aparente de «un solo montaje». Esta es una hipótesis de secuencia para que la evalúe el proveedor, no una respuesta garantizada.
Cuándo un cuarto eje elimina el montaje adecuado
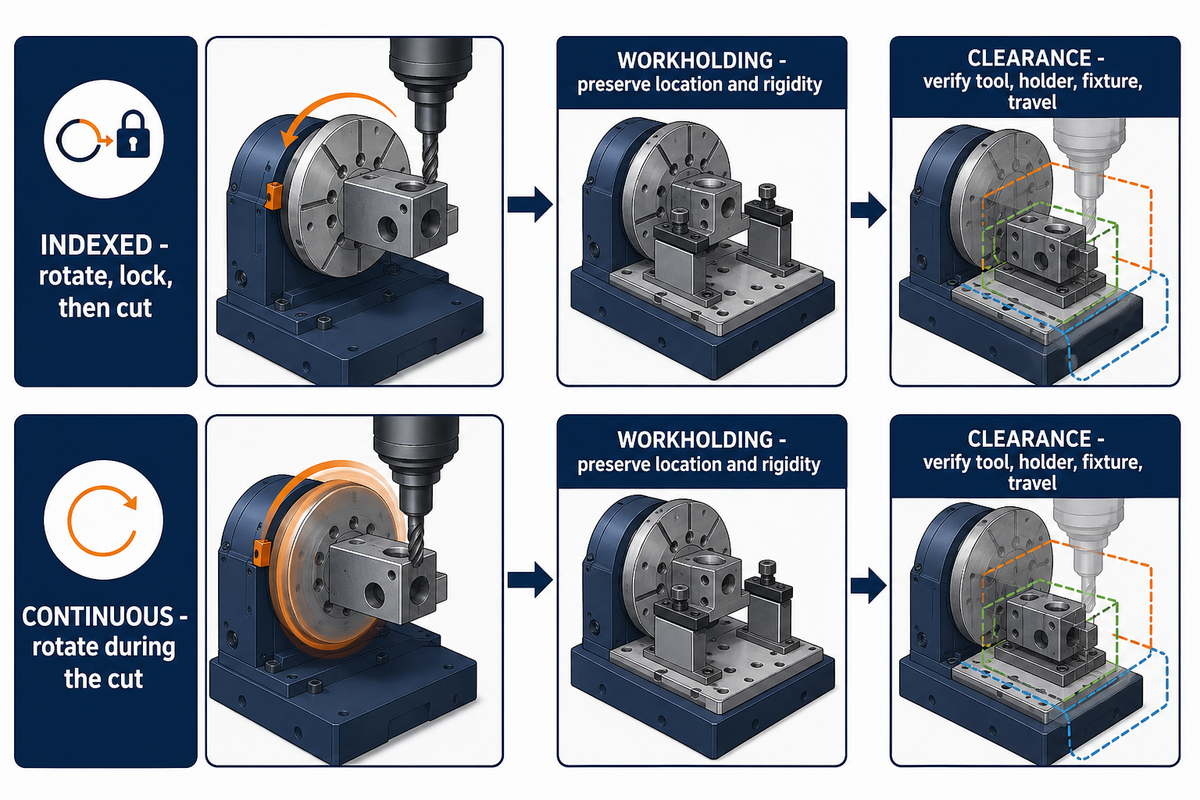
El mecanizado CNC de 4 ejes agrega una relación de giro al corte en X/Y/Z. En una configuración común con mesa giratoria, ese eje de giro adicional es el eje A, aunque el nombre del eje depende de la arquitectura de la máquina. Es adecuado para piezas cuyas características geométricas principales se alcanzan indexando o cortando alrededor de una dirección de giro común, por ejemplo, orificios radiales, caras planas alrededor de un eje, ranuras envolventes o caras repetidas. Las orientaciones compuestas independientes eliminan esa ventaja.
El trabajo indexado de 4 ejes gira la pieza, sujeta el eje de giro y continúa con el corte lineal tradicional. En el trabajo continuo de 4 ejes, la pieza gira durante el corte, lo que puede ser adecuado para hélices o geometrías envolventes. Las cotizaciones deben especificar qué modo se propone, porque sus consecuencias para la programación, la puesta a punto, la trayectoria superficial y la inspección son diferentes.
¿Cuáles son las diferencias clave entre el mecanizado CNC de 3 ejes y el de 4 ejes?
El mecanizado de 3 ejes alcanza las características geométricas mediante el movimiento X/Y/Z y depende de dispositivos de sujeción o de la orientación manual para trabajar otros lados. El mecanizado de 4 ejes agrega un eje de giro que puede indexarse o moverse durante el corte. La diferencia práctica no es «un grado más de calidad». El valor aparece cuando una sola relación de giro reemplaza suficiente manipulación, transferencia de referencias y tiempo inactivo como para compensar la sujeción giratoria, la programación y las limitaciones de espacio libre.
«Necesitábamos un montaje … con espacio libre suficiente para mecanizar ambos lados».
Ese caso específico trataba de un problema de mecanizado horizontal y sujeción de la pieza. Aquí resulta útil por el razonamiento —acceso, rigidez, geometría de la tarima y manipulación por parte del operador—, no por sus cifras de ciclo o tolerancia.
El mecanizado de 5 ejes implica dos decisiones: 3+2 indexado o movimiento simultáneo
El mecanizado indexado 3+2 posiciona dos ejes de giro antes de reanudar el corte X/Y/Z; el mecanizado simultáneo de 5 ejes coordina el movimiento lineal y giratorio durante el corte. En ambas secuencias, la fresadora, el control, el posprocesador, la sujeción de la pieza y la herramienta de corte deben tratarse como un sistema configurado en conjunto. Elija el trabajo indexado cuando la orientación permita acceder a la característica geométrica. Reserve el fresado simultáneo de 5 ejes para requisitos de cambio del vector de herramienta, formas libres, fresado por flanco, prevención de interferencias o continuidad superficial que no puedan resolverse con orientaciones fijas.
El artículo técnico de American Machinist, «When 2+3 Doesn’t Equal 5», ilustra la diferencia entre los movimientos. ISO 10791-6 también aborda el movimiento coordinado y el control del punto central de la herramienta. Ninguna de las dos fuentes afirma que el movimiento simultáneo sea siempre la mejor opción.
| Criterio de decisión | 3+2 indexado | 5 ejes simultáneos |
|---|---|---|
| Movimiento giratorio durante el corte | Posicionado y bloqueado | Coordinado con X/Y/Z |
| Necesidad principal | Acceso con orientaciones compuestas | Cambio del vector de herramienta |
| Carga de programación | Menor, depende de la configuración | Mayor; importan el posprocesador y el modelo de la máquina |
| No adecuado para | Cambios continuos de orientación en formas libres | Piezas simples con orientación fija cuando la puesta a punto adicional no aporta beneficios |
¿El mecanizado CNC de 5 ejes es más rápido?
A veces, pero el tiempo de corte es solo una parte del proceso. El mecanizado de cinco ejes puede eliminar dispositivos de sujeción, manipulación, posicionamiento o problemas de acceso que requieren herramientas largas; las trayectorias simultáneas también pueden exigir más trabajo de programación, simulación, posprocesamiento, calibración y verificación de la primera pieza. En un caso de éxito de NIST MEP de 2026, Rob McQuillen, presidente de McQuillen Manufacturing, dijo que el proyecto ayudó a reducir los tiempos de montaje hasta un 30% tras la capacitación, la medición con palpadores y el trabajo en el proceso. Ese testimonio concreto demuestra que es posible mejorar con cinco ejes, pero no garantiza el mismo ahorro en todos los casos.
Registro de las cargas de la secuencia: 8 factores
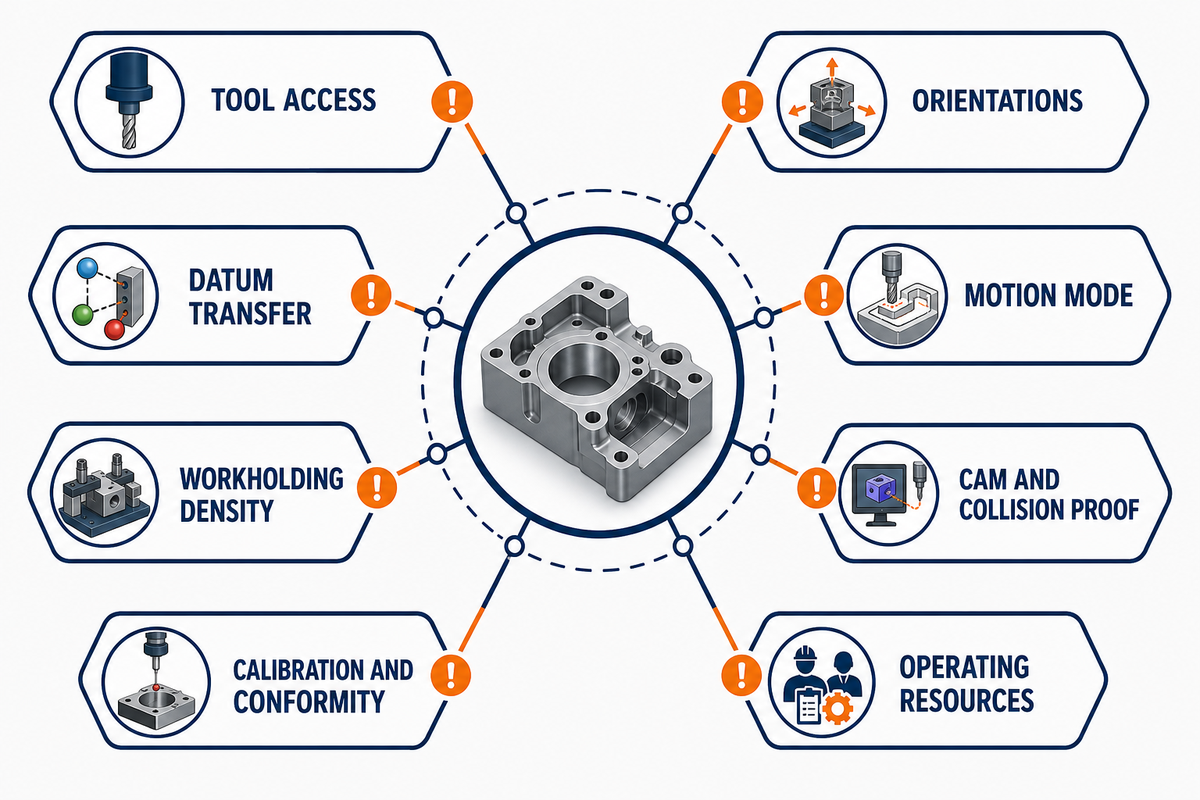
El registro de las cargas de la secuencia: 8 factores es una herramienta de selección inicial, no un presupuesto completo de errores de la máquina. Identifica la primera carga que podría justificar una secuencia más compleja: acceso, orientaciones, transferencias de referencias, modo de movimiento, densidad de sujeción, validación CAM y de colisiones, calibración y conformidad específicas de la máquina y recursos operativos. La evidencia del proveedor debe completar la decisión.
| Factor | Pregunta que debe responderse | Señal para cambiar a una secuencia más compleja | Limitaciones / no adecuado para |
|---|---|---|---|
| 1. Acceso de herramienta | ¿Qué vectores de aproximación están bloqueados? | Se requiere un movimiento de giro para orientar la herramienta de forma más corta y segura | No resuelve una característica geométrica ni una tolerancia sin definir |
| 2. Orientaciones | ¿Cuántas direcciones independientes se requieren? | Las caras compuestas exceden una relación de giro | La complejidad visual por sí sola no es evidencia |
| 3. Transferencia de referencias | ¿Qué relaciones abarcan distintos montajes? | Volver a sujetar la pieza rompe una relación funcional | Un solo montaje aún requiere una sujeción y un sondeo válidos |
| 4. Modo de movimiento | ¿Se debe indexar y bloquear o mover durante el corte? | El vector de herramienta debe cambiar continuamente | El movimiento simultáneo es innecesario para orientaciones fijas |
| 5. Densidad de sujeción | ¿Cuántas piezas aceptadas caben en cada ciclo? | Los ejes adicionales eliminan más manipulación que capacidad | Un trunnion pequeño puede reducir la cantidad de piezas por lote |
| 6. CAM y validación de colisiones | ¿Se verificó el modelo del posprocesador, la máquina y el dispositivo de sujeción? | El espacio libre para el giro no puede validarse con una trayectoria más sencilla | Tener el software disponible no demuestra la capacidad del taller |
| 7. Calibración y conformidad | ¿Qué evidencia de errores y qué regla de decisión se aplican? | El error o la incertidumbre del giro o del movimiento coordinado es significativo | Una pieza de prueba estándar no es la pieza de producción del comprador |
| 8. Recursos operativos | ¿La energía, el refrigerante, el tiempo inactivo, las habilidades o la utilización modifican la secuencia? | Los ciclos largos o el bajo uso hacen que los costos auxiliares sean significativos | No se proporciona una cifra universal de recursos |
Regla del registro: pase a una secuencia con más ejes solo cuando la propuesta especifique la carga que elimina y la nueva carga de evidencia que genera.
Compare el costo por pieza aceptada, no la tarifa de máquina
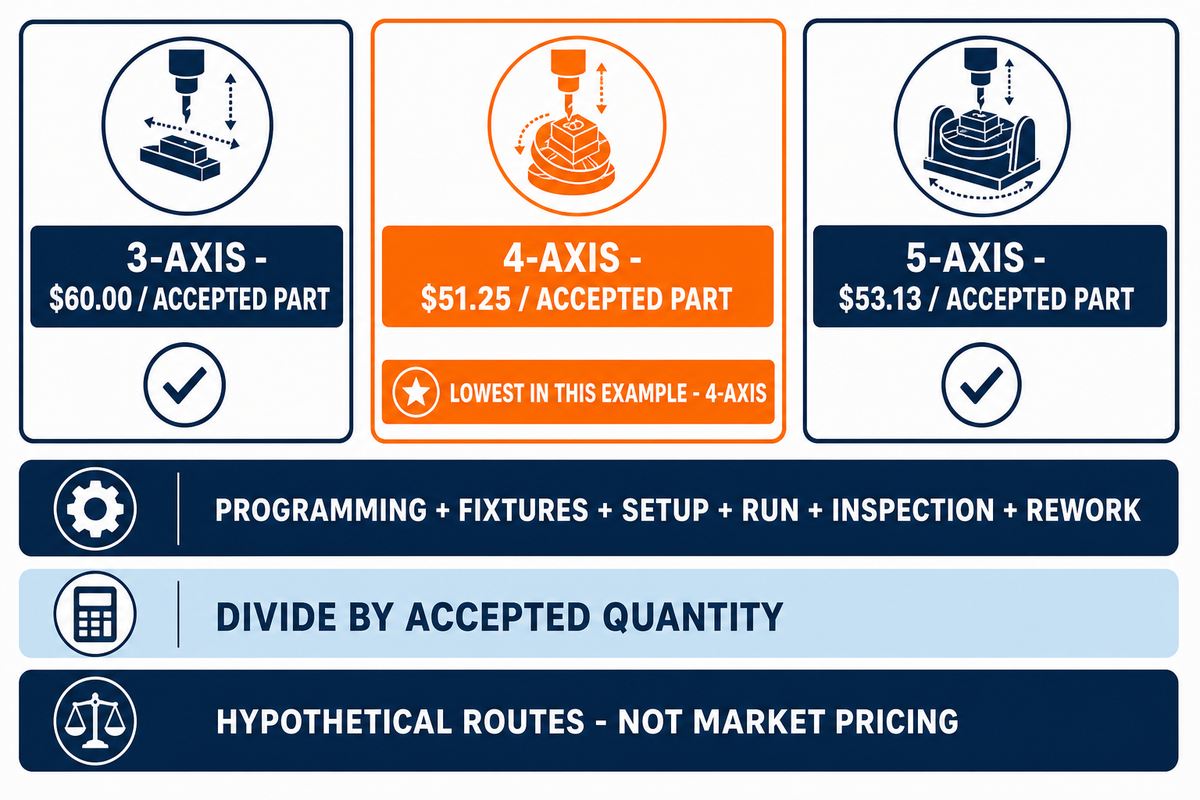
Una comparación de costos del CNC de 3, 4 y 5 ejes debe calcular el costo de la secuencia según la cantidad que cumple la regla de aceptación acordada. Sume programación, dispositivos de sujeción, montaje, operación de la máquina y sistemas auxiliares, inspección y reprocesos; luego divida el total entre la cantidad aceptada. El modelo evita usar tarifas horarias universales y permite ver cuándo una tarifa de máquina más alta puede —o no— eliminar otros costos.
Comparador del costo por pieza aceptada para 3 secuencias
(Programación + dispositivos de sujeción + montaje + operación de la máquina y sistemas auxiliares + inspección + reprocesos) ÷ cantidad aceptada
Use los campos de la cotización del proveedor. Agregue el costo de energía o de sistemas auxiliares solo si es significativo y está documentado.
Ejemplo práctico: suponga que cada secuencia produce 80 piezas aceptadas. Los valores a continuación son únicamente datos hipotéticos del comprador; muestran el cálculo, no precios del mercado ni una cotización de Zhenling.
| Secuencia hipotética | Componentes del costo | Total | Costo por pieza aceptada |
|---|---|---|---|
| 3 ejes | $600 + $900 + $750 + $1,800 + $450 + $300 | $4,800 | $4,800 ÷ 80 = $60.00 |
| 4 ejes | $750 + $600 + $500 + $1,650 + $400 + $200 | $4,100 | $4,100 ÷ 80 = $51.25 |
| 5 ejes | $1,200 + $350 + $350 + $1,900 + $350 + $100 | $4,250 | $4,250 ÷ 80 = $53.13 |
En el ejemplo, la secuencia de 4 ejes tiene el costo más bajo. El resultado puede cambiar si se modifican la cantidad de dispositivos de sujeción, el rendimiento de piezas aceptadas, la programación, la energía o la inspección. Las cotizaciones deben mostrar esos datos en lugar de afirmar que una cantidad de ejes es intrínsecamente más económica.
Más ejes no garantizan piezas aceptadas con tolerancias más estrechas
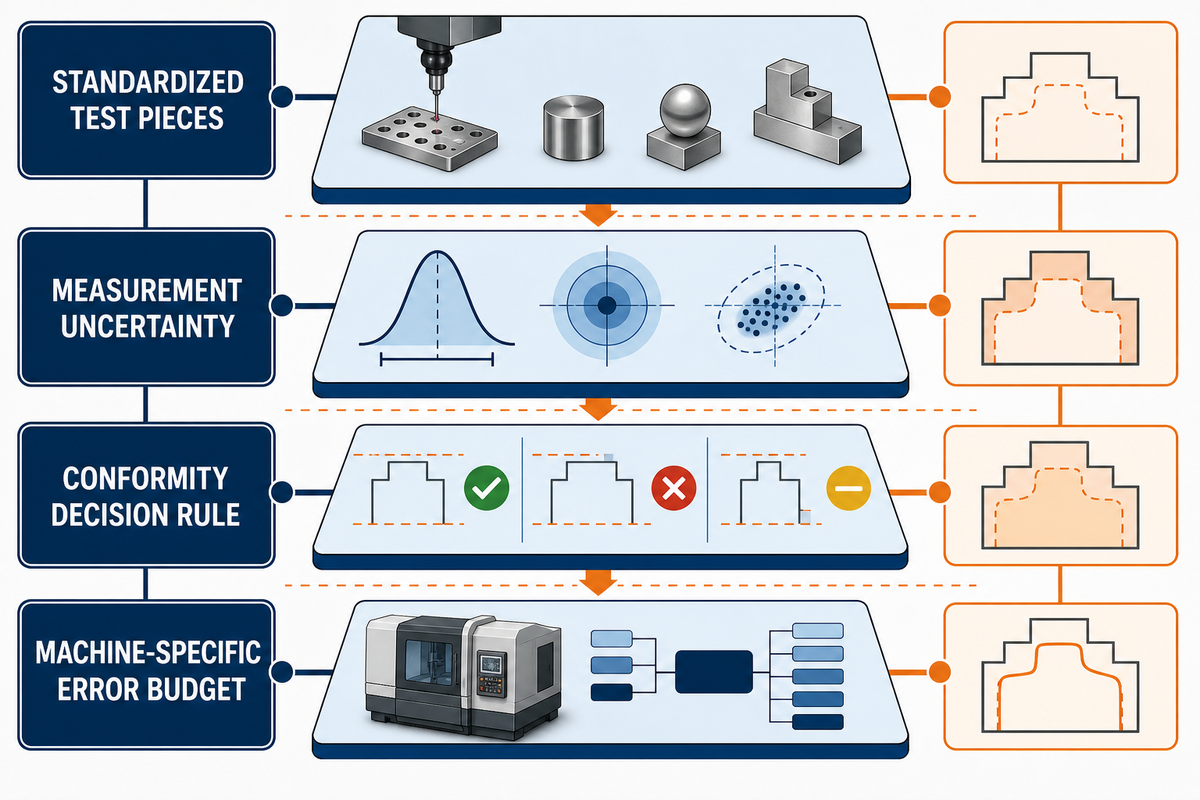
La cantidad de ejes puede cambiar el acceso y la transferencia entre montajes, pero la precisión de las piezas aceptadas sigue dependiendo de los efectos geométricos, giratorios, térmicos, de carga, dinámicos, de la herramienta, de la sujeción de la pieza, del material y de la medición, específicos de la máquina. Las piezas de prueba estandarizadas pueden caracterizar el desempeño de un centro de mecanizado; por sí solas, no permiten decidir si una característica de la pieza de producción del comprador cumple con su plano.
ISO 10791-7:2020 usa piezas de prueba terminadas para evaluar la precisión de corte de centros de mecanizado con entre 3 y 5 ejes simultáneos. ISO 230-12:2022 describe varios factores que contribuyen al error y los objetivos de las pruebas. Las pruebas con piezas estandarizadas aportan evidencia del desempeño de la máquina, pero la pieza aprobada para producción del comprador aún necesita su propio método para verificar la conformidad.
Cerca del límite de una especificación, ISO 14253-1:2017 exige que la incertidumbre de medición se incluya en la decisión de conformidad. El proveedor y el cliente deben acordar una regla de decisión cuando la incertidumbre genere una zona en la que el valor medido por sí solo no pueda demostrar conformidad ni incumplimiento.
En un experimento de ultraprecisión de 2020 de la University of Wisconsin, la rigidez del eje de giro, la rigidez de la herramienta, los errores de posición y orientación, y la incertidumbre de medición afectaron la configuración reportada. Ese estudio no clasifica todas las máquinas de 3 y 5 ejes; muestra por qué una configuración nominal no equivale a un presupuesto de errores específico de la máquina.
Regla de aceptación: pregunte qué se midió, con qué método, en qué condición y qué regla de decisión convirtió el resultado en «aceptar» o «rechazar».
Adapte la geometría de la pieza a la secuencia capaz que requiera menos recursos
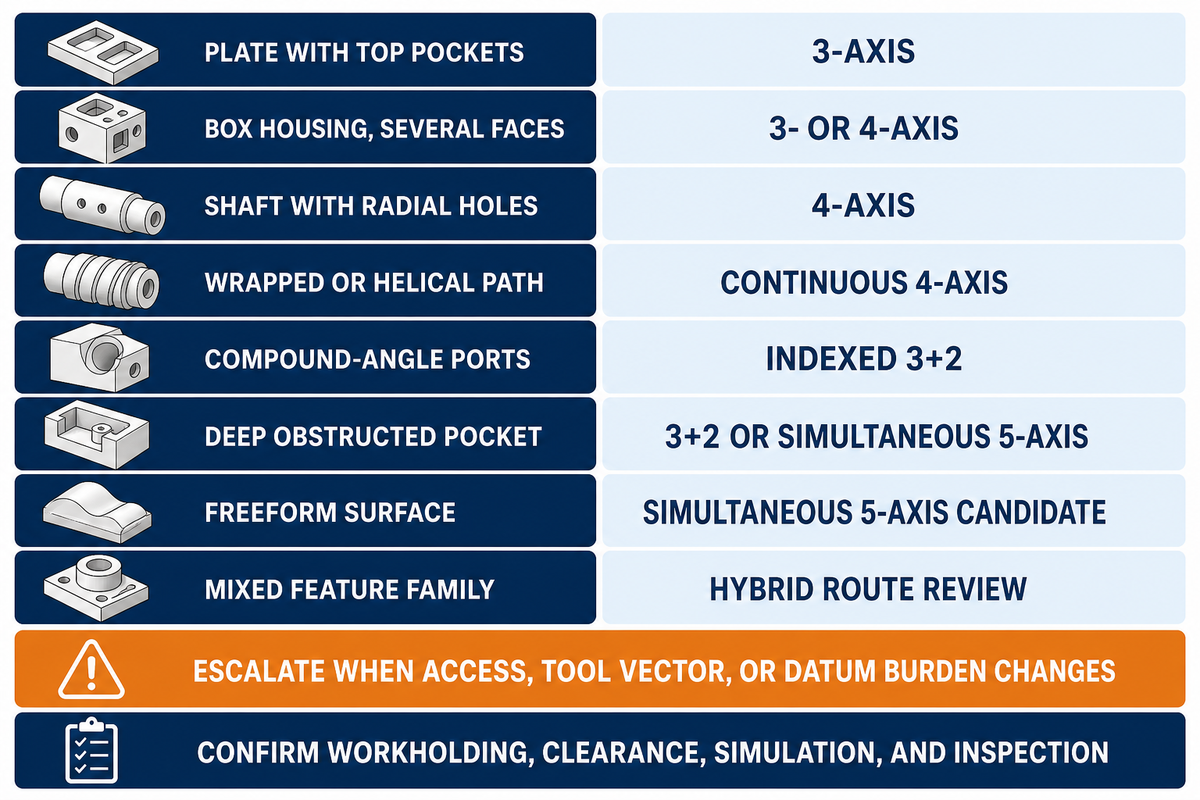
La geometría debe orientar la elección inicial de la secuencia según el acceso a las características geométricas, la orientación, las referencias compartidas, el alcance de la herramienta y la continuidad superficial. El mismo marco permite resolver las comparaciones entre CNC de 3 y 5 ejes y CNC de 3 y 4 ejes sin tratar la cantidad de ejes como una calificación de calidad. Los proveedores pueden proponer otra secuencia si la cantidad, el material, la distribución de máquinas, la densidad del lote, el sondeo o la inspección cambian las cargas. La matriz de abajo sirve como herramienta de selección inicial y muestra los factores que justifican pasar a una secuencia más compleja.
| Caso de la pieza | Secuencia inicial | Motivo | Factor que justifica cambiar de secuencia | Limitaciones / evidencia necesaria |
|---|---|---|---|---|
| Placa con cavidades superiores | 3 ejes | Todas las características geométricas son accesibles desde Z | Aparece una característica geométrica lateral crítica | Confirme la planitud y la sujeción de la pieza |
| Carcasa tipo caja con varias caras | 3 o 4 ejes | La secuencia depende de la transferencia de referencias y del dispositivo de sujeción por lote | El indexado radial repetido elimina transferencias | Compare las piezas por ciclo |
| Eje con orificios radiales | 4 ejes | Las características geométricas comparten una relación de giro | Los ángulos compuestos salen del plano de giro | Confirme el descentramiento y la ubicación del eje |
| Trayectoria envolvente o helicoidal | 4 ejes continuos | El corte sigue un eje de giro | El vector de herramienta necesita un segundo giro | Verifique cómo se interpreta el avance |
| Puertos con ángulos compuestos | 3+2 indexado | La orientación permite el acceso; el movimiento continuo no es necesario | El vector cambia durante el corte | Compruebe el espacio libre del portaherramientas y del dispositivo de sujeción |
| Cavidad profunda y obstruida | 3+2 o 5 ejes simultáneos | La inclinación puede permitir usar una herramienta más corta | Se requiere evitar obstáculos de forma continua | Compruebe la longitud sobresaliente, el portaherramientas y el modelo de colisiones |
| Superficie de forma libre | Candidata al mecanizado simultáneo de 5 ejes | Cambian el vector de herramienta y el contacto de corte | La superficie puede dividirse en orientaciones fijas | Solicite evidencia del posprocesador, la simulación y la pieza de prueba |
| Familia de características geométricas mixtas | Evaluación de una secuencia híbrida | Una sola denominación por cantidad de ejes no describe todas las operaciones | Una sola máquina puede consolidar operaciones verificadas | Solicite los supuestos del retorno y las etapas de inspección |
Caso: un cuerpo de válvula tiene caras planas de brida, puertos radiales y 2 perforaciones con ángulos compuestos vinculadas a un mismo sistema de referencias. El trabajo en superficies planas no justifica el movimiento simultáneo; las perforaciones compuestas pueden justificar el mecanizado indexado 3+2. Si las geometrías complejas dentro de una transición requieren que el vector de herramienta cambie durante el corte, el mecanizado simultáneo de 5 ejes se convierte en una operación de mecanizado independiente, respaldada por evidencia, en lugar de una etiqueta para toda la pieza. Por lo tanto, los ejes seleccionados deben responder a las relaciones entre las características geométricas, no a la apariencia del modelo completo.
Qué incluir en una solicitud de cotización sobre la secuencia de ejes
Una solicitud de cotización sobre la secuencia de ejes debe definir la pieza y los requisitos de aceptación, y luego pedir al proveedor que indique sus montajes, movimientos, referencias, herramientas, mediciones y supuestos pendientes. NIST identifica el montaje de la máquina, su cinemática y las tolerancias del producto como clases de información distintas para la verificación. Solicite evidencia sin imponer al proveedor un método de fabricación exacto.
Las directrices del laboratorio CNC de University of Florida también exigen un plano de detalle preciso, tolerancias de las características geométricas, requisitos de acabado, detalles de las herramientas y ubicaciones de referencias/cero para cada operación.
Paquete de decisión del plano a la secuencia
- Plano 2D controlado, revisión, unidades y modelo 3D utilizable.
- Grado del material, forma del producto, condición de entrega y cantidad.
- Características geométricas críticas, referencias, acabado, operaciones secundarias y registros.
- Cantidad de montajes propuesta por el proveedor y modo de movimiento indexado o simultáneo.
- Supuestos sobre acceso, alcance de la herramienta, dispositivo de sujeción, densidad del lote y colisiones.
- Evidencia de calibración o prueba específica de la máquina, pertinente para las características geométricas críticas.
- Método de medición, incertidumbre y regla de decisión cuando sean relevantes, y plan de informes.
- Supuestos pendientes, exclusiones, empaque, destino y base del cronograma.
Use la herramienta pública de selección inicial para mecanizado de 5 ejes de Zhenling para identificar las primeras preguntas sobre la geometría y luego revise el paquete con el verificador de preparación de solicitudes de cotización CNC. Estas herramientas hacen una selección inicial de los datos; no aprueban un proceso ni una tolerancia.
Qué está cambiando: más opciones de ejes exigen más pruebas del proceso
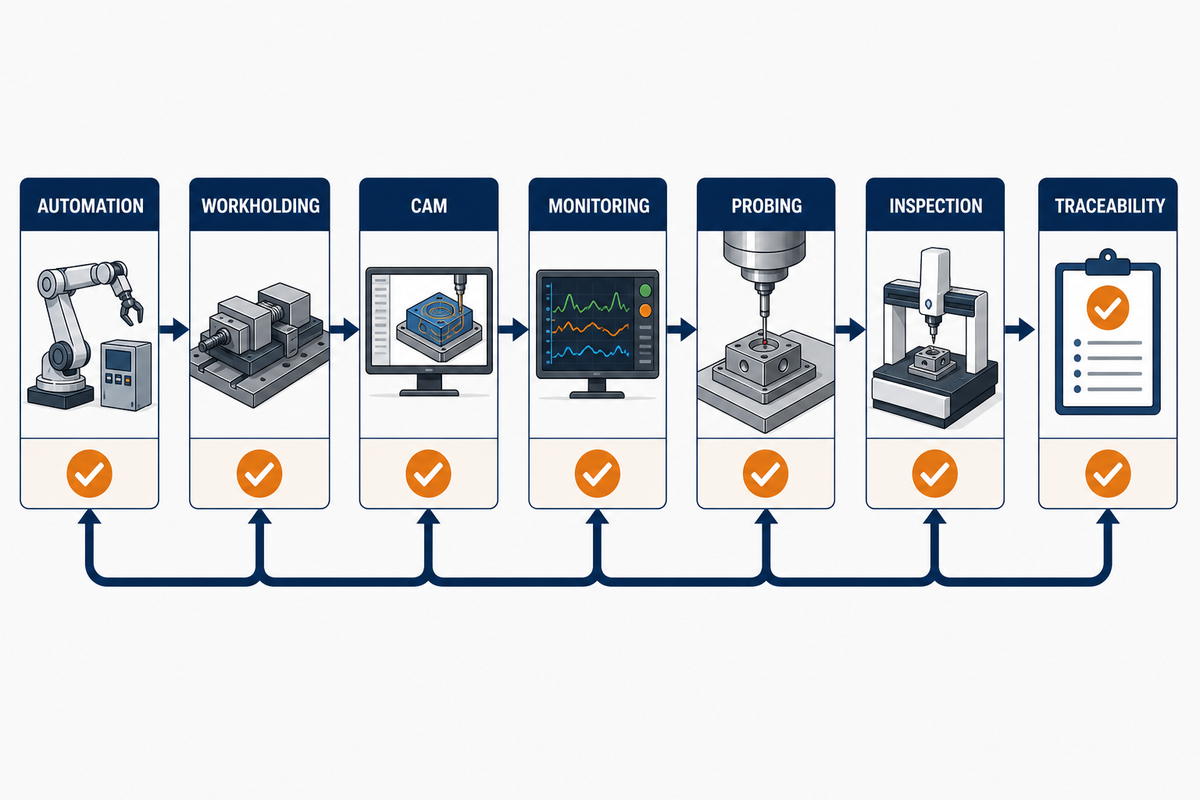
En 2026, el riesgo para los compradores proviene de tratar una característica de la máquina como si fuera todo el sistema de producción, no de la falta de nombres para los ejes. La evidencia actual apunta a la integración de automatización, sujeción de la pieza, CAM, monitoreo, sondeo, inspección y trazabilidad. Un mayor rango de movimiento amplía el acceso; las pruebas del proceso determinan si ese acceso produce piezas aceptadas a un costo justificable.
El informe técnico de 25 páginas de EMO Hannover de 2025 relaciona repetidamente las máquinas herramienta con la automatización, la sujeción, el software, la medición y la trazabilidad digital. La página de patentes de la publicación de 2025 US20250276421A1 identifica a China University of Petroleum (East China) como titular; la publicación es otra señal de que los enfoques de gemelos digitales y retroalimentación siguen siendo áreas de desarrollo activo, no tecnología de Zhenling ni evidencia de adopción generalizada.
El interés en la consulta de comparación exacta ha aumentado desde un nivel bajo en Estados Unidos, pero la serie es volátil y no demuestra un crecimiento del mercado de máquinas. Para abastecerse en 2026, el paso práctico es más concreto: pregunte a cada proveedor cómo su secuencia propuesta aborda la simulación, el montaje, el sondeo, la conformidad y la producción repetida antes de considerar «5 ejes» como evidencia.
Preguntas frecuentes
¿Puede una máquina de 3 ejes mecanizar los seis lados de una pieza?
Sí, mediante una reorientación controlada, dispositivos de sujeción u operaciones adicionales.
Una máquina de 3 ejes puede mecanizar los 6 lados si el proceso incluye una sujeción adecuada y cambios de orientación. La decisión depende de si esos traslados conservan las relaciones funcionales y siguen siendo económicos para el volumen requerido. Una secuencia de fabricación de 4 o 5 ejes resulta conveniente cuando elimina transferencias importantes entre referencias, problemas de acceso o manipulaciones, no solo porque haya otra cara.
¿El mecanizado CNC de 4 ejes siempre es simultáneo?
No: el trabajo de 4 ejes puede ser indexado o continuo.
En el trabajo indexado de 4 ejes, la pieza gira hasta una posición, se bloquea el eje rotativo y se reanuda el corte en X/Y/Z. En el trabajo continuo de 4 ejes, la pieza gira durante la remoción de material. El proveedor debe indicar el modo propuesto, porque las trayectorias de herramienta, la interpretación del avance, el recorrido sobre la superficie, la validación del proceso y la inspección pueden variar, aunque ambos procesos se denominen mecanizado de 4 ejes.
¿El mecanizado 3+2 es lo mismo que el mecanizado simultáneo de 5 ejes?
No: en el mecanizado 3+2, los ejes rotativos se posicionan y bloquean antes del corte en X/Y/Z; en el mecanizado simultáneo de 5 ejes, los movimientos lineales y rotativos se coordinan durante el corte para satisfacer requisitos variables del vector de herramienta.
Ambos procesos usan una máquina con 5 ejes controlados, pero resuelven problemas distintos. El mecanizado indexado 3+2 suele bastar para caras compuestas y orificios angulados accesibles desde orientaciones fijas. El mecanizado simultáneo de 5 ejes se reserva para vectores de herramienta variables, superficies de forma libre continuas, trayectorias de flanco o necesidades para evitar interferencias que no pueden resolverse con orientaciones fijas independientes.
¿El mecanizado de 5 ejes garantiza tolerancias más ajustadas?
No, la cantidad de ejes no puede garantizar la tolerancia de una pieza terminada.
Reducir las transferencias entre montajes puede eliminar una fuente de error, pero siguen influyendo los efectos rotativos, térmicos, de carga, herramienta, dispositivo de sujeción, material, dinámica y medición. La aceptación aún requiere un método definido y una regla de decisión.
¿El mecanizado de 5 ejes siempre cuesta más por pieza?
No: en la práctica, el costo por pieza aceptada depende de la programación, los dispositivos de sujeción, el montaje, el tiempo de máquina y auxiliar, la inspección, el retrabajo y la cantidad aceptada, no solo de la designación de los ejes o de la tarifa por hora.
Una secuencia de fabricación de 5 ejes puede implicar mayores costos de programación, validación del proceso o uso de máquina y, aun así, eliminar dispositivos de sujeción, manipulaciones, herramientas largas, operaciones secundarias o retrabajos. Una secuencia de 3 ejes puede sujetar más piezas por ciclo y seguir siendo más económica para geometrías repetitivas accesibles. Compare la programación, los dispositivos de sujeción, el montaje, el tiempo de máquina y auxiliar, la inspección y el retrabajo; después, divida el total entre la cantidad aceptada. Se necesitan valores específicos del proveedor; los rangos genéricos de tarifas por hora no responden a la pregunta.
¿Qué debo enviar para solicitar una cotización según la secuencia de fabricación por ejes?
Envíe el plano y el modelo controlados, la condición del material, la cantidad, las referencias geométricas, el acabado, los requisitos de inspección e informes, los datos de entrega y cualquier restricción conocida del proceso o supuesto pendiente de resolver.
Pida al proveedor que indique la cantidad de montajes, el modo de movimiento, los supuestos sobre acceso y dispositivos de sujeción, el plan de medición, las incertidumbres sobre el material, las exclusiones y la base del cronograma. Así podrá comparar procesos sin exigir que todos los proveedores usen la misma máquina.
¿Necesita una evaluación de la secuencia según su plano?
Envíe el plano controlado, la condición del material, la cantidad, las referencias geométricas críticas y los requisitos de inspección. Zhenling puede evaluar si el servicio convencional de fresado CNC, el trabajo indexado o un servicio de mecanizado CNC de 5 ejes son opciones viables para iniciar.
Solicite una revisión del plano →Cómo se elaboró esta comparación
La investigación de fuentes combina el análisis actual de resultados de búsqueda, el alcance público de normas, investigaciones gubernamentales y universitarias, un caso comercial identificado y las herramientas publicadas por Zhenling para evaluar la adecuación de procesos y preparar solicitudes de cotización. Las páginas públicas de primera parte se consideran fuentes atribuidas, no pruebas independientes de capacidades. No se infirieron resultados de clientes, tolerancias predeterminadas, nombres de entidades legales ni precios de mercado.
Recursos relacionados sobre CNC
Referencias y fuentes
- Alcance público de ISO 10791-6:2014 International Organization for Standardization
- Estimación del tiempo de montaje para piezas mecanizadas University of Maryland
- Mecanizado NC de superficies esculpidas compuestas con cinco ejes Purdue University
- Caso de mejora de cinco ejes de NIST MEP National Institute of Standards and Technology
- Alcance público de ISO 10791-7:2020 International Organization for Standardization
- Alcance público de ISO 230-12:2022 International Organization for Standardization
- Alcance público de ISO 14253-1:2017 International Organization for Standardization
- Estudio sobre errores e incertidumbre de ejes rotativos University of Wisconsin–Madison
- Habilitación de la visión de mecanizado mediante STEP-NC National Institute of Standards and Technology
- Recursos de capacitación para fresadoras CNC University of Florida
- Informe técnico de EMO Hannover 2025 Institute of Production Engineering and Machine Tools, Leibniz University Hannover