Póngase en contacto con Zhenling

Guía del servicio de fresado CNC (2026): del plano a la pieza inspeccionada

Actualizado en agosto de 2026 · Guía de ingeniería y compras
Un servicio de fresado CNC es una secuencia de fabricación controlada que convierte la definición de un producto en piezas inspeccionadas mediante la revisión de requisitos, la planificación del proceso, la sujeción de la pieza, la programación de trayectorias de herramienta, el corte, el control de bordes y acabados, la medición y la liberación. El control numérico computarizado mueve la herramienta de la máquina, pero la secuencia controlada sigue dependiendo de las personas, los datos, la pieza de trabajo y la medición. La pregunta útil al comprar no es «¿Qué máquina es la más rápida?», sino «¿Qué secuencia puede fabricar y verificar esta pieza sin perder su definición?»
En pocas palabras
Envíe un paquete controlado con el modelo y el plano, especifique solo las tolerancias que exige la función, compare cotizaciones con los mismos supuestos y solicite evidencia de inspección específica de la pieza. Una lista más larga de máquinas o una cotización más rápida no demuestra que el pedido esté bajo control.
| Especificación rápida | Datos del comprador | Respuesta del proveedor |
|---|---|---|
| Definición | Modelo 3D, plano, revisión | Lista de discrepancias y documento rector |
| Material | Grado, especificación, forma, condición | Base del material en bruto y propuesta de trazabilidad |
| Aceptación | Características geométricas críticas, método, informes | Plan de inspección y regla de decisión |
Qué hace un servicio de fresado CNC: del plano a la pieza inspeccionada
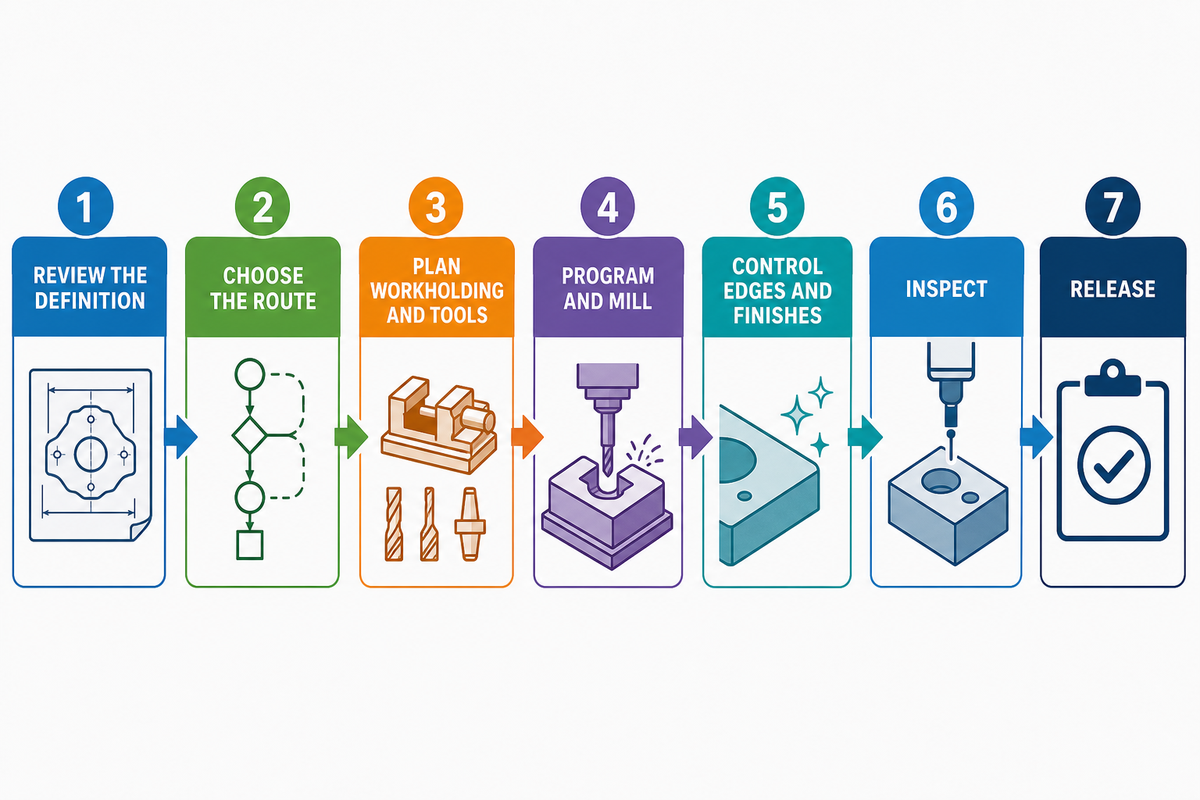
El resultado no son horas de husillo. Es una pieza liberada cuya geometría, material, condición superficial, revisión y evidencia coinciden con lo acordado en el pedido. El servicio mantiene los requisitos del comprador a lo largo de la planificación de la secuencia, el mecanizado controlado, la inspección y la liberación documentada, de acuerdo con el principio de definición conectada del trabajo de NIST sobre el hilo digital. Esa cadena suele tener siete puntos de control.
- Revise la definición — concilie el modelo, el plano, la orden de compra, las especificaciones y la revisión.
- Elija la secuencia de fabricación — determine si la geometría requiere 3 ejes, 4 ejes indexados, 3+2, 5 ejes simultáneos u otra secuencia de procesos.
- Planifique la sujeción de la pieza y las herramientas — establezca las referencias, la sujeción, el acceso, el alcance de las herramientas y el sobrematerial.
- Programe y frese — cree, verifique y libere las trayectorias de herramienta con compensaciones controladas e instrucciones de montaje.
- Controle los bordes y acabados — elimine las rebabas, proteja las superficies críticas y coordine cualquier operación secundaria especificada.
- Inspeccione — mida las características acordadas en la condición requerida de la pieza.
- Libere — conserve los registros aplicables de material, inspección, revisión y no conformidad.
Las deficiencias iniciales se propagan a las etapas siguientes. Si el plano y el modelo no coinciden en el radio de una esquina, el programador no puede cumplir ambos. Si no se especifica el sobrematerial para el recubrimiento, un barreno puede estar correcto antes del acabado y quedar incorrecto después. Si se indica «inspeccionar todas las dimensiones» sin definir un método ni una regla de muestreo, la cotización puede incluir un alcance de inspección muy distinto del que espera el comprador.
Empiece por la definición de fabricación, no por la máquina
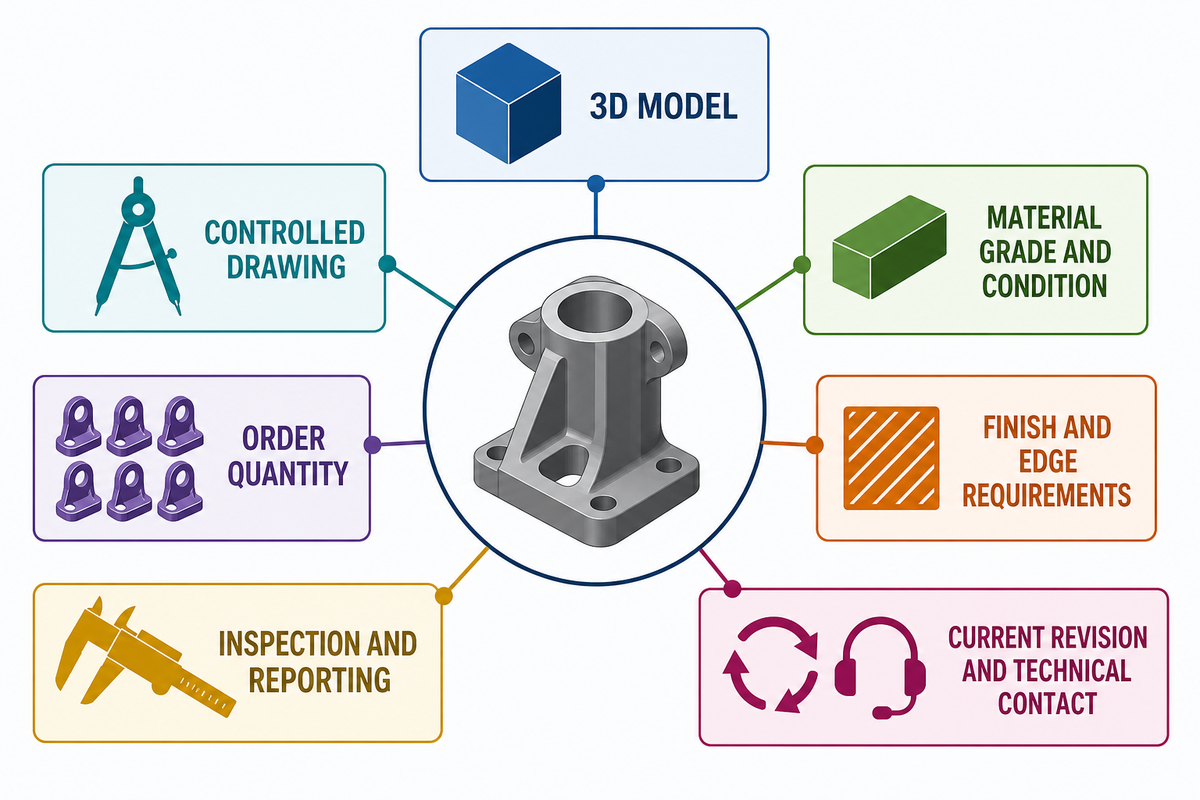
Un paquete listo para cotizar contiene al menos siete campos: el modelo 3D nativo o neutro, un plano controlado, el grado y la condición del material, la cantidad del pedido, los requisitos de acabado y bordes, los requisitos de inspección e informes, y la revisión vigente con un contacto técnico. El paquete también debe incluir roscas, referencias geométricas, tolerancias, caras de sellado, marcados, sustituciones restringidas y especificaciones de procesos especiales cuando afecten la aceptación.
El modelo describe bien la forma, pero quizá no defina las variaciones permitidas ni las reglas comerciales. Un archivo CAD es solo uno de los datos de entrada del proceso de fabricación de piezas personalizadas y piezas metálicas. Un plano puede indicar una posición de 0.02 mm, un parámetro de textura superficial Ra 1.6 µm, un desbarbado máximo de bordes de 0.20 mm, una cara protegida o un requisito de certificado. Por otro lado, un plano antiguo puede contener una geometría heredada mientras que el modelo más reciente muestra el perfil previsto. El proveedor necesita una regla escrita que indique qué documento rige cada característica.
Haga
- Asegúrese de que todos los archivos liberados tengan la misma revisión.
- Marque las cotas críticas y las que sirven solo como referencia.
- Indique la forma y la condición requeridas del material.
No haga
- Suponga que un modelo CAD define las tolerancias de manera implícita.
- Combine notas de inspección de una revisión obsoleta.
- Pida al taller que deduzca las prioridades funcionales a partir de cotas estrechas.
Elija entre 3, 4 o 5 ejes según el riesgo de montaje
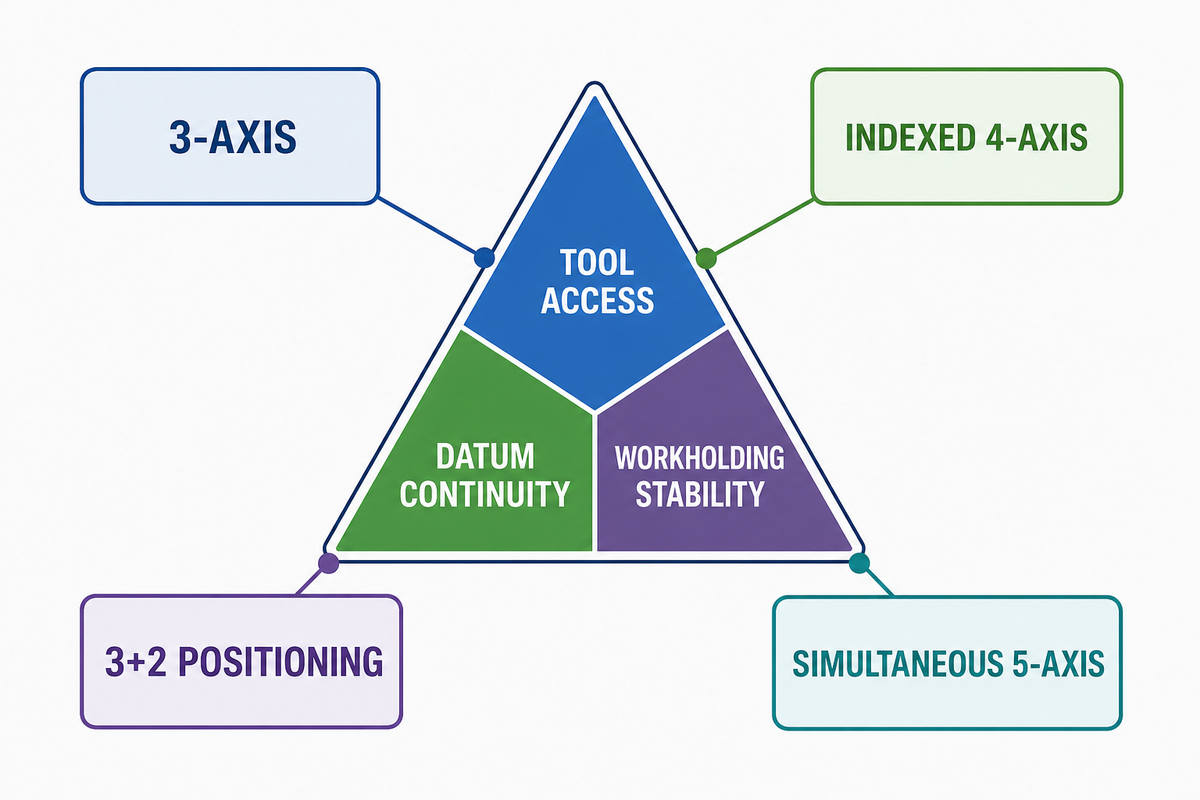
El triángulo de riesgo de montaje evalúa en conjunto tres aspectos: acceso de la herramienta, continuidad de las referencias y estabilidad de la sujeción de la pieza. Un mayor número de ejes puede permitir mecanizar varias caras sin volver a sujetar la pieza, pero también puede aumentar las exigencias de programación, espacio libre para evitar colisiones, sujeción, verificación y rendimiento de la máquina. La investigación de NIST sobre cinco ejes señala que la interacción entre errores geométricos y de control de servomotores complica el análisis del movimiento simultáneo. Por lo tanto, el número de ejes por sí solo no demuestra la precisión.
Lectura práctica de la evidencia de NIST: reducir las veces que se vuelve a sujetar la pieza puede eliminar una fuente de error, pero no elimina los errores de la máquina, el control, el dispositivo de sujeción, la temperatura ni la medición.
| Secuencia de fabricación | Aplicación ideal | Efecto en el montaje | Limitación que debe evaluarse |
|---|---|---|---|
| 3 ejes | Caras prismáticas accesibles, placas, cavidades | Puede requerir varias orientaciones | Transferencia de referencias entre montajes |
| 4 ejes indexados | Características geométricas distribuidas alrededor de un eje | Reduce las rotaciones manuales | Acceso giratorio y espacio de sujeción |
| Posicionamiento 3+2 | Caras en ángulo mecanizadas desde orientaciones fijas | Mantiene una sola sujeción para trabajar varias caras | Longitud de la herramienta, espacio libre del portaherramientas, verificación de las referencias |
| 5 ejes simultáneos | Superficies contorneadas y vectores de herramienta variables | Puede combinar operaciones complejas | Riesgos cinemáticos, de servomotores, programación y verificación |
Cuándo no elegir cinco ejes: una placa abierta y estable con cavidades en la cara superior puede ser más económica y fácil de verificar en una máquina de 3 ejes. Cuándo no elegir tres ejes: una pieza con características geométricas relacionadas en cinco caras puede acumular riesgos de transferencia de referencias al volver a sujetarla repetidamente. La revisión del plano y de la secuencia de fabricación, no la placa de identificación de la máquina, determina la opción adecuada.
Características de diseño que cambian la secuencia de fresado
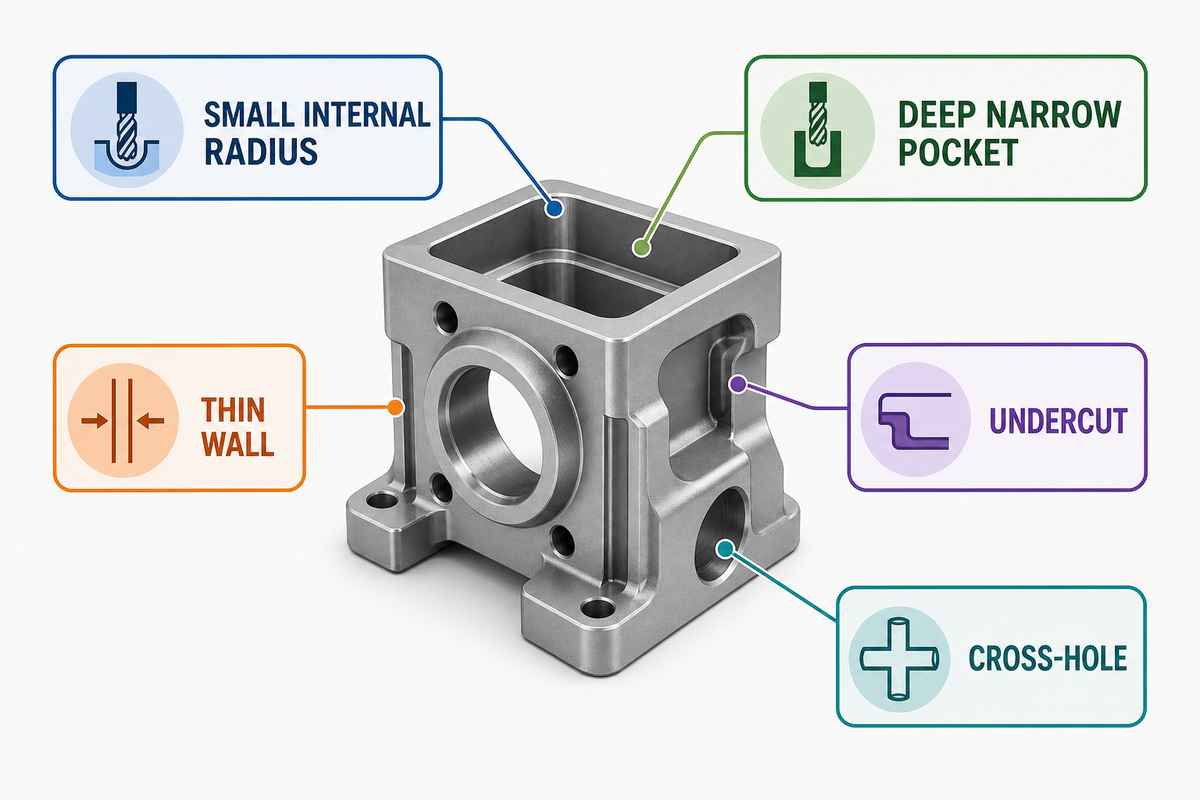
La geometría de cada característica determina si la herramienta puede acceder, cortar sin desviarse en exceso, evacuar las virutas y dejar una superficie medible. Un radio interno no puede ser menor que el recorrido efectivo de la herramienta que lo produce. Una cavidad de 60 mm de profundidad a la que se llega con una herramienta de 6 mm tiene una relación profundidad-diámetro de 10:1, sin contar el espacio libre del portaherramientas; es un problema distinto al de una cavidad de 12 mm de profundidad. Una pared de 1.0 mm puede moverse durante el corte y la sujeción, incluso si su geometría nominal es válida. Como otra comparación, una herramienta de 5 mm con un alcance de 25 mm, una pared de 3 mm a lo largo de 80 mm y un sobrematerial de borde de 1 mm imponen distintas limitaciones de rigidez o acabado. El acceso multieje y su verificación siguen siendo cuestiones independientes en la investigación de NIST sobre pruebas de rendimiento.
| Característica geométrica | Pregunta sobre la secuencia de fabricación | Posible solución | Limitación |
|---|---|---|---|
| Radio interno pequeño | ¿Puede llegar hasta allí una herramienta rígida? | Aumente el radio o agregue una herramienta de acabado local | Las herramientas más pequeñas cortan más despacio y se desvían más |
| Cavidad profunda y estrecha | ¿Es práctico el alcance con espacio suficiente para evacuar virutas? | Deje el acceso abierto, ajuste la longitud de las herramientas por etapas o divida el diseño | Un mayor alcance reduce la rigidez |
| Pared delgada | ¿Cuándo se retira el material y se libera la sujeción? | Deje apoyos, equilibre los cortes e inspeccione la pieza liberada | Las tensiones residuales dependen del material y la geometría |
| Socavado | ¿Puede acceder una herramienta estándar? | Use una fresa de cabeza esférica tipo piruleta, una fresa para ranuras en T, una secuencia indexada o rediseñe la pieza | Las herramientas especiales imponen límites de acceso e inspección |
| Orificio transversal | ¿Cómo se controlan la salida de la herramienta y las rebabas? | Secuencie las intersecciones y defina los criterios de aceptación de los bordes | Las rebabas ocultas pueden ser difíciles de detectar mediante inspección visual |
| Cara de sellado en ángulo | ¿Se puede mecanizar y medir con un mismo sistema de referencias? | Use acceso 3+2 y defina el montaje de medición | La textura superficial y la planitud requieren controles distintos |
| Cara plana grande | ¿Qué ocurre al liberar las abrazaderas? | Planifique el material en bruto, la sujeción, el alivio de tensiones internas y la verificación con la pieza liberada | El recorrido de la máquina no permite predecir la planitud final |
| Característica geométrica microscópica | ¿Se puede fabricar y verificar? | Indique la herramienta, el método y la resolución de medición | Una característica geométrica del modelo puede quedar fuera de las capacidades prácticas de verificación |
| Patrón de características geométricas con tolerancias estrechas | ¿Qué referencia controla la relación? | Mecanice las características geométricas relacionadas en un mismo montaje controlado | Volver a sujetar la pieza puede romper el control de las relaciones |
Asigne tolerancias, acabado superficial y condición de la pieza según su función
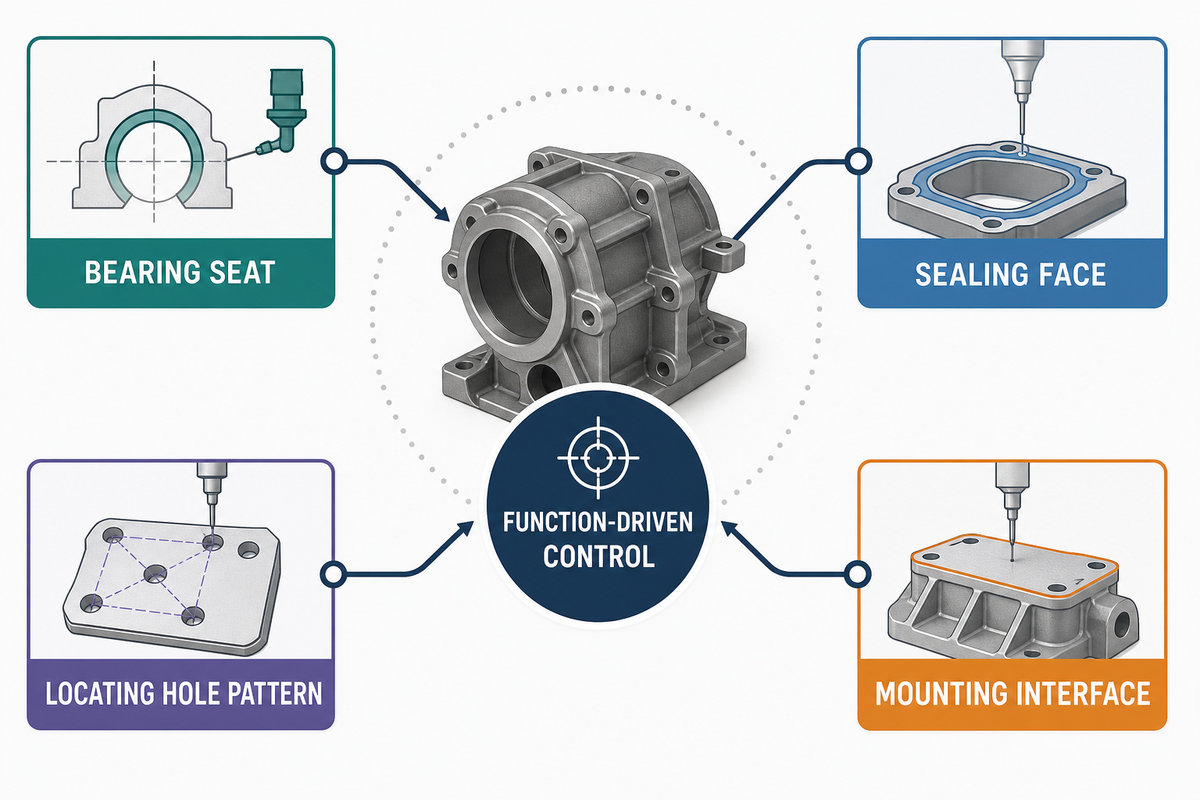
Las tolerancias estrechas deben responder a la función. Un asiento de rodamiento, una cara de sellado, un patrón de orificios de posicionamiento o una interfaz de montaje pueden justificar un control específico; una cara de holgura sin función quizá no. Aplicar ±0.01 mm a todas las cotas aumenta la programación, el corte, el control térmico, la inspección y la exposición a no conformidades, sin indicar al proveedor qué relaciones son las más importantes.
Las tolerancias generales no aparecen por arte de magia. ISO 2768-1 cubre ciertas dimensiones lineales y angulares sin indicaciones individuales, pero solo se aplica si el plano o la especificación rectora la invoca. En agosto de 2026, ISO incluye ISO 2768-1 como publicada y con una revisión en desarrollo. ISO 2768-2 está retirada, e ISO señala ISO 22081:2021 como la nueva opción para especificaciones geométricas generales. Indique el documento y la edición previstos; no escriba una nota imprecisa como «ISO 2768» y espere que todos la interpreten igual.
La aceptación también requiere definir la condición de la pieza. ¿Se verifica una planitud de 0.03 mm con la pieza sujeta, después de liberarla, después del alivio de tensiones internas, después del recubrimiento o a 20 °C? ¿Se mide un barreno antes o después de aplicar un recubrimiento de 25 µm por lado? ¿Ra 1.6 µm corresponde a la pista de sellado, a toda la cara o a una trayectoria de muestreo? ISO 14253-1 aborda las decisiones de conformidad cerca de los límites de especificación teniendo en cuenta la incertidumbre de medición. En la práctica, la pregunta de la solicitud de cotización es: ¿qué regla de decisión regirá los resultados próximos al límite?
Seleccione los materiales según su comportamiento durante el mecanizado y las condiciones de servicio
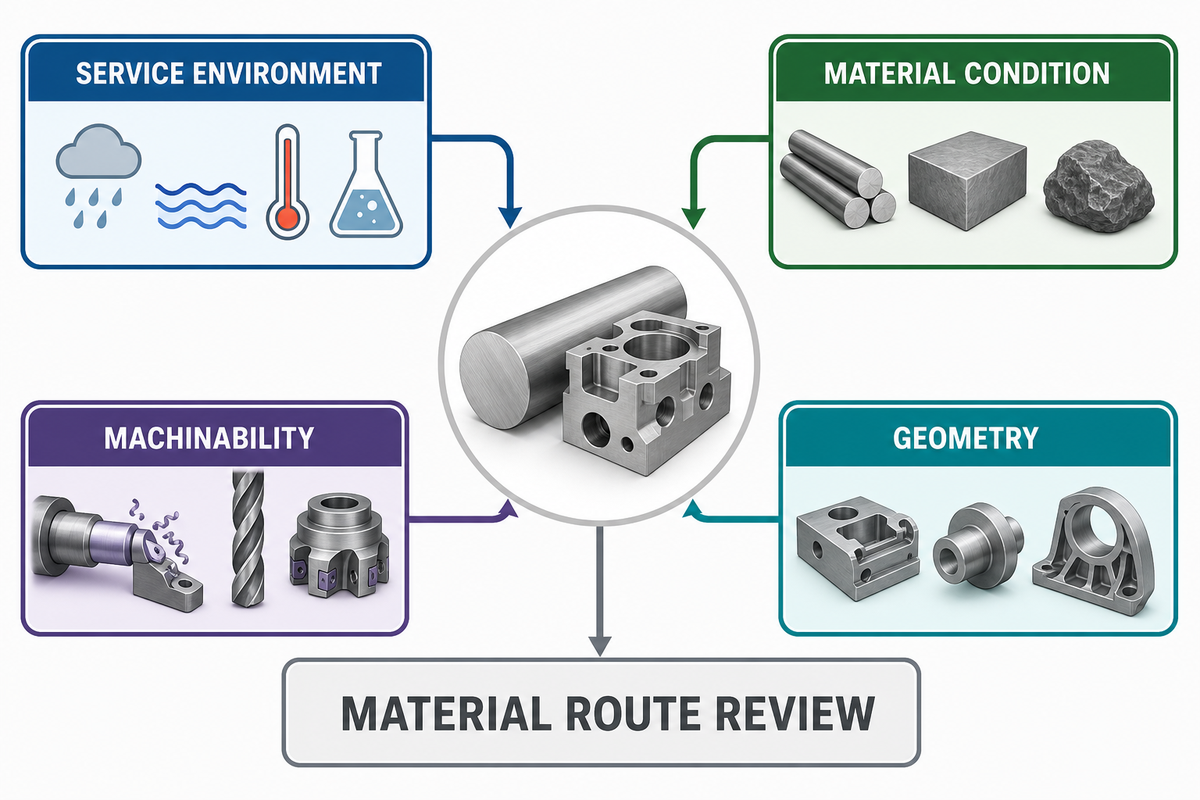
La selección del material comienza con el entorno de servicio, pero para definir la secuencia de mecanizado hace falta más que el nombre de una familia. Indique el grado o la especificación aplicable, la forma del producto, la condición de tratamiento térmico o temple y cualquier requisito de trazabilidad. «Acero inoxidable» no le indica al taller si el pedido requiere 303, 304L, 316L, 321 u otro grado; «aluminio» no define el temple, la condición de la placa ni el comportamiento de las tensiones residuales.
Un estudio de ASME de 2024 midió la tensión residual en 860 ubicaciones de una placa 7050-T7451 de 90.5 mm de espesor y encontró que, por sí solas, las tensiones inherentes podían hacer que las piezas estudiadas con una relación de aspecto elevada excedieran el requisito aeroespacial citado después del mecanizado. Esto no es una predicción universal para el aluminio. Es un motivo para preguntar cómo se mecanizarán por etapas, se liberarán y se inspeccionarán las geometrías delgadas que requieren retirar mucho material.
A modo de ejemplo, no como regla de diseño, el alcance de 20 mm de una herramienta de 4 mm plantea una cuestión de rigidez distinta a la de la misma herramienta con un alcance de 40 mm; una pared de 2 mm se comporta de manera distinta a una de 0.8 mm a lo largo de un tramo de 50 mm. El latón, el cobre, el titanio, el aluminio y los plásticos de ingeniería también requieren una revisión específica del material, su maquinabilidad y la secuencia de fabricación si forman parte del pedido. Nunca aplique avances, dureza, tenacidad ni tolerancias de mecanizado basándose únicamente en el nombre de una familia.
| Familia | Pregunta sobre el servicio | Revisión de mecanizado | Limitación |
|---|---|---|---|
| Aleación de aluminio | Resistencia, masa, corrosión, temperatura | Temple, condición de la placa, estabilidad de la pared, acabado | Un caso de 7050 no permite predecir el comportamiento de otra aleación o lote |
| Acero al carbono | Resistencia, desgaste, estado de soldadura o tratamiento térmico | Condición, dureza, cascarilla, sobrematerial | El grado por sí solo no define la dureza |
| Acero aleado | Carga, fatiga, temperatura, tratamiento posterior | Secuencia antes y después del tratamiento térmico | Los valores de las propiedades dependen de la forma y la condición |
| Acero inoxidable | Corrosión, limpieza, temperatura | Grado exacto, endurecimiento por deformación, secuencia de acabado | «Inoxidable» no es una especificación completa |
| Aleación de níquel | Corrosión y servicio a altas temperaturas | Desgaste de herramientas, calor, rigidez, acceso para inspección | No transfiera datos de corte genéricos entre distintos grados |
Entienda la cotización mediante el desglose de costos
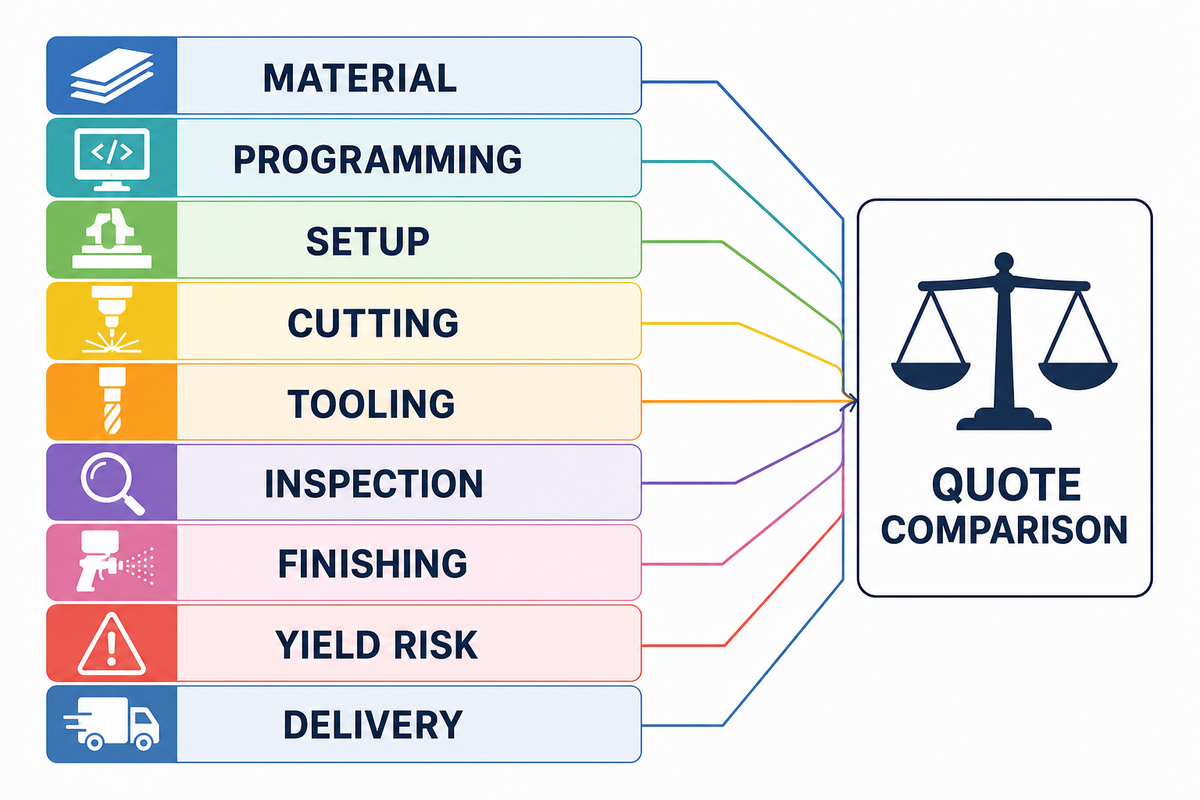
El desglose de costos separa el material, la programación, el montaje, el corte, el herramental, la inspección, el acabado, el riesgo de rendimiento y la entrega. Compare esos supuestos antes de comparar los totales. Una tarifa por hora baja puede perder su ventaja aparente si oculta cuatro montajes, una operación de acabado con herramientas de largo alcance, informes del 100% o un alto riesgo de rechazo.
El ejemplo siguiente es hipotético. Cada secuencia suma 100 puntos de índice; los puntos no son dólares, promedios del mercado ni una afirmación sobre los precios de Zhenling. Muestran cómo totales iguales pueden representar distintas asignaciones de riesgos. Para conocer el contexto formal de los costos, consulte la investigación de NIST sobre diseño para costos.
| Elemento de costo | Secuencia A | Secuencia B | Pregunta |
|---|---|---|---|
| Material | 22 | 22 | ¿Misma forma, condición y sobrematerial? |
| Programación | 8 | 14 | ¿Trayectoria estándar de 3 ejes o trayectoria multieje verificada? |
| Montajes | 20 | 10 | ¿Cuántas transferencias de referencias? |
| Corte | 18 | 20 | ¿Qué alcance de herramienta y tasa de remoción? |
| Herramental | 6 | 8 | ¿Se necesitan cortadores o portaherramientas especiales? |
| Inspección | 10 | 12 | ¿Son iguales las características geométricas y los informes? |
| Acabado | 6 | 6 | ¿Son iguales el procesador y el alcance del enmascarado? |
| Riesgo de rendimiento y entrega | 10 | 8 | ¿Qué incertidumbre se incluye? |
| Índice total | 100 | 100 | Mismo total, distintos controles |
Tres escenarios muestran por qué es importante normalizar. Para una placa de sujeción de una sola pieza, el montaje y la programación pueden ser los factores principales. Para 500 componentes repetidos de cuerpos de válvula, pueden importar más la repetibilidad del dispositivo de sujeción, el control de la vida útil de las herramientas, el muestreo y el rendimiento. Para un soporte delgado de estilo aeroespacial, la condición del material en bruto y la inspección después de liberar la sujeción pueden pesar más que el tiempo nominal de corte. Pida a cada proveedor que indique los tramos de cantidad, los informes incluidos, los procesos externos, la base para calcular el plazo de entrega, el embalaje y las exclusiones.
Pase del prototipo a la producción sin perder la definición
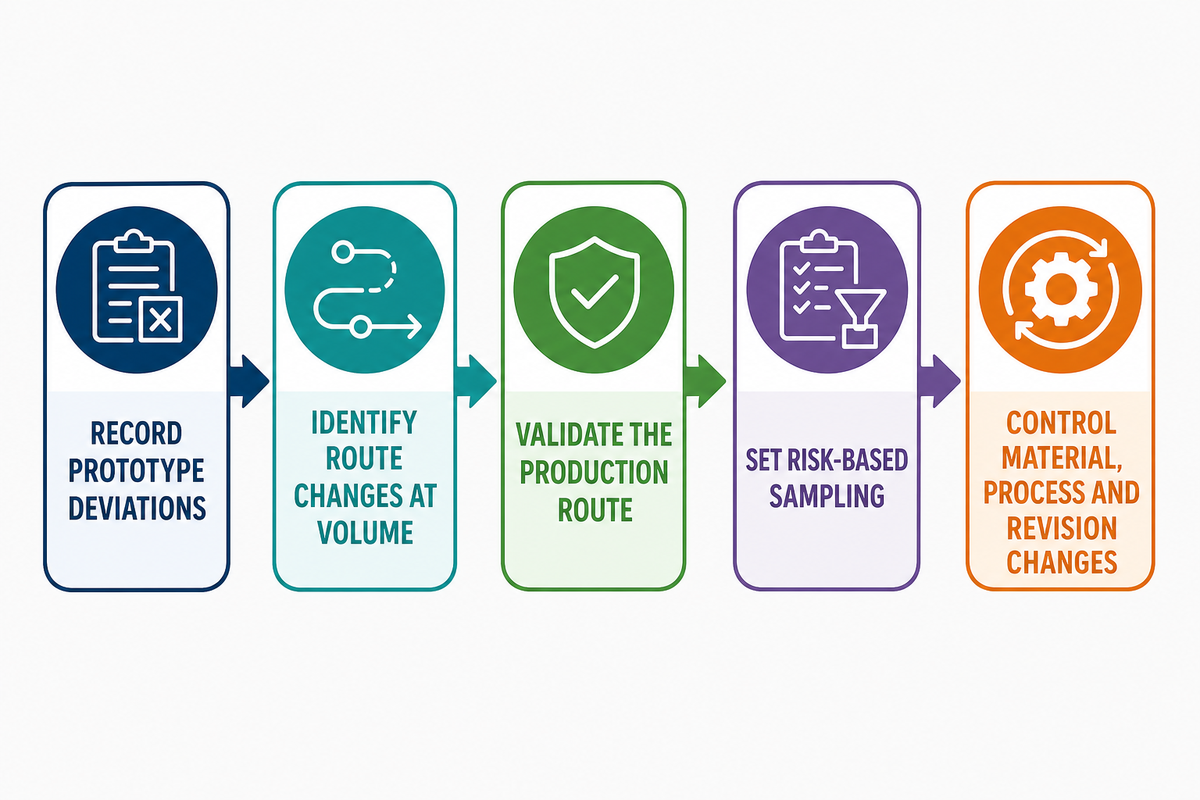
Un prototipo conforme demuestra lo observado en esa pieza inspeccionada. Por sí solo, no demuestra que el proceso de producción sea estable. La liberación de producción incorpora una revisión congelada, sujeción repetible, programas y herramientas controlados, identificación del material o lote cuando se requiera, una frecuencia de inspección y un proceso para gestionar no conformidades. Estos controles mantienen la definición conectada descrita en el programa de NIST sobre el hilo digital.
- Registre cada desviación del prototipo y su disposición antes de liberarlo.
- Identifique qué montaje, herramienta o método de inspección cambia al aumentar el volumen.
- Apruebe una primera pieza de producción o un lote de validación definido con respecto a la secuencia de producción.
- Defina el muestreo y los informes según el riesgo de cada característica, no por costumbre.
- Exija aprobación por escrito para los cambios de material, fuente, proceso o revisión.
Cuándo no aumentar la producción: no emita el pedido de producción mientras el prototipo aceptado dependa de una corrección manual no documentada, un dispositivo de sujeción provisional, un modelo obsoleto o un método de medición que no pueda repetirse.
Utilice la escala de evidencia del proveedor antes de adjudicar el pedido
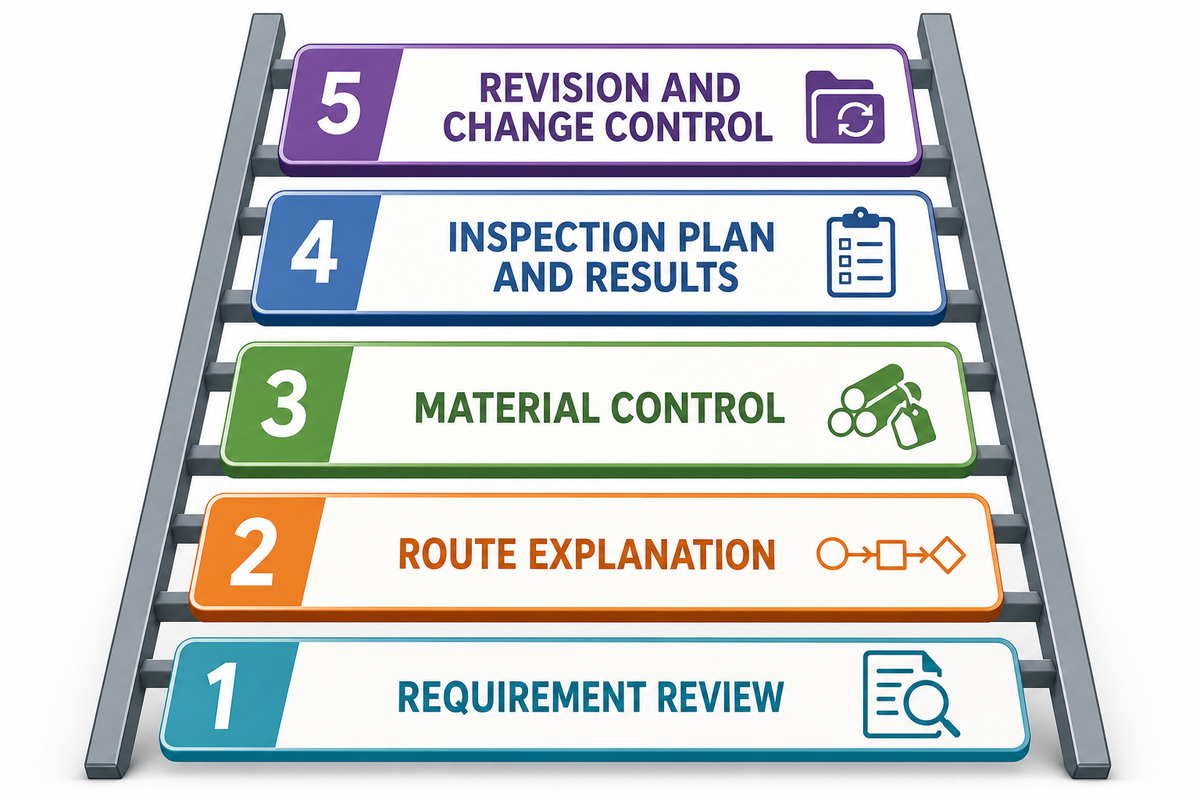
La escala de evidencia del proveedor avanza desde las declaraciones hasta las pruebas específicas del pedido. Cada nivel responde una pregunta distinta; ninguno sustituye al siguiente.
- Revisión de requisitos — ¿el proveedor identificó discrepancias, omisiones y supuestos?
- Explicación de la secuencia de fabricación — ¿puede explicar los montajes, las referencias, el acceso, la sujeción de la pieza y los procesos especiales?
- Control del material — ¿puede identificar el material en bruto especificado y conservar la trazabilidad requerida?
- Plan y resultados de inspección — ¿puede medir las características geométricas críticas reales con una regla de decisión acordada?
- Control de revisiones y cambios — ¿puede mantener la secuencia de fabricación aprobada alineada con el pedido vigente?
| Afirmación escuchada | Evidencia que debe solicitarse | Qué sigue sin resolverse |
|---|---|---|
| «Tenemos máquinas de cinco ejes» | Secuencia de fabricación de la pieza, concepto del dispositivo de sujeción, plan de acceso y referencias | Condición real de la máquina y resultado de la pieza |
| «Contamos con la certificación ISO 9001» | Entidad emisora, vigencia, plantas y alcance del certificado | Conformidad dimensional y del material específica del pedido |
| «Mantenemos tolerancias estrechas» | Método específico para cada característica, incertidumbre y resultado de muestra | Capacidad a lo largo del lote de producción |
| «El material es trazable» | Certificado y método para identificar el lote en cada pieza | Idoneidad para la aplicación del comprador |
| «La primera pieza de producción fue aprobada» | Revisión controlada, secuencia de fabricación, informe y disposición | Estabilidad a largo plazo y control de cambios |
ISO explica que ISO 9001 es una norma para sistemas de gestión de calidad y que la certificación la realizan entidades de certificación externas, no la propia ISO. El alcance del certificado es una evidencia útil del sistema de gestión. No es un certificado de material, un informe dimensional, un resultado de primera pieza de producción ni una declaración de que todas las piezas futuras cumplen los requisitos.
Contexto del taller de Zhenling y transición comercial
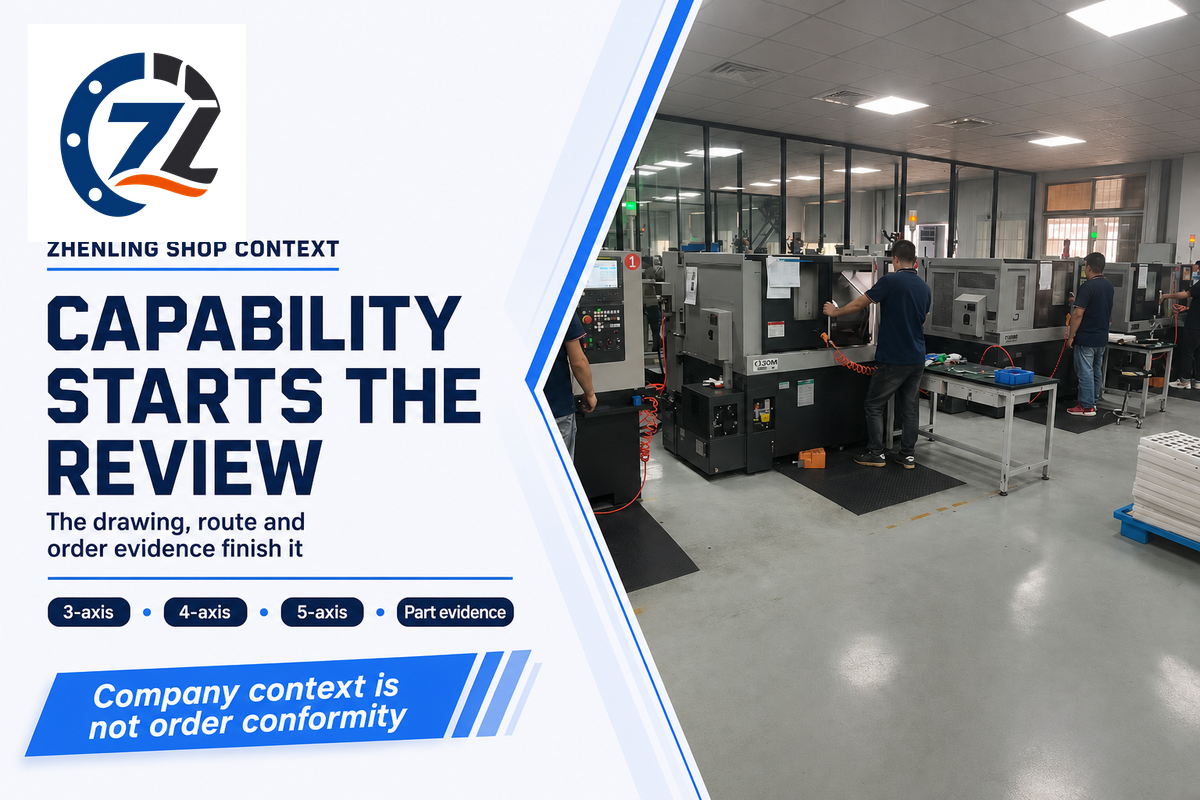
Según la información de la empresa proporcionada para esta guía, Shanghai Zhenling Hardware Co., Ltd. se fundó en 2006 y opera una fábrica de 8,000 m² con un taller de 6,000 m² en Jiashan, Zhejiang. El equipo informado incluye centros de mecanizado de 3 y 4 ejes, centros importados de 5 ejes, tornos CNC, rectificadoras y mandrinadoras, máquinas de electroerosión por hilo y taladros radiales. La experiencia declarada con materiales abarca aceros al carbono y aleados, aceros inoxidables, aleaciones de aluminio y aleaciones de níquel.
Ese inventario puede dar inicio a una conversación sobre la revisión de la secuencia de fabricación; no demuestra que se cumplan una característica de 0.02 mm, un requisito de textura superficial, un método de inspección o un plazo de entrega determinados. La evidencia debe ser específica de la pieza y del pedido, tal como ISO distingue la certificación del sistema de gestión de la conformidad del producto. Primero, los compradores pueden revisar los servicios de fabricación más generales de la empresa. Cuando tenga listo el modelo o plano controlado, la condición del material, la cantidad, el acabado y los requisitos de inspección, revise las capacidades de fresado CNC de Zhenling Metal y envíe el proyecto definido para una revisión técnica.
Señal de 2026: las cotizaciones más rápidas aumentan el costo de las deficiencias en la definición
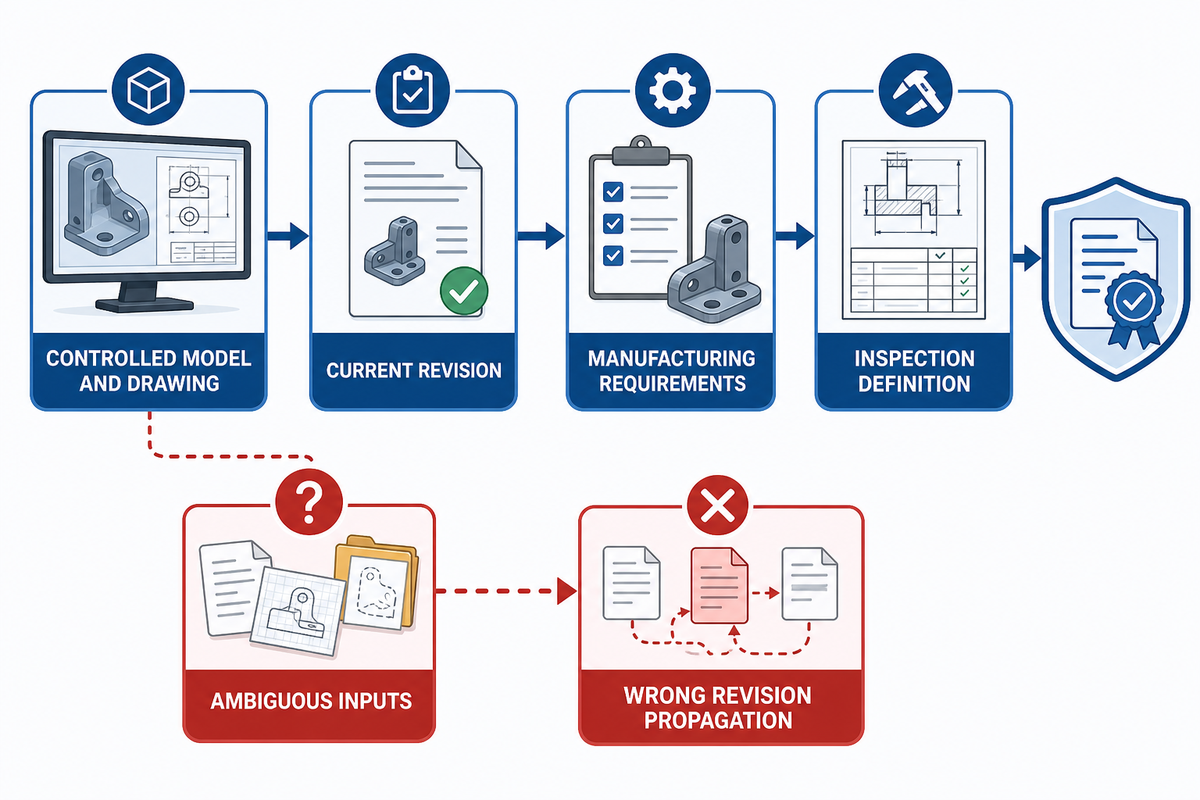
La cotización digital puede reducir el tiempo entre la carga de un archivo y la respuesta con el precio, pero también acelera la propagación de datos ambiguos. El trabajo de NIST sobre el hilo digital describe las ventajas de las definiciones de producto conectadas e identifica las necesidades de conformidad, interoperabilidad, confianza en los datos y ciberseguridad. Por lo tanto, una revisión incorrecta o un modelo alterado puede propagarse más allá de la etapa de cotización y afectar el resultado físico. Para un comprador que gestiona producción repetida, el riesgo consiste en que una revisión incorrecta pero liberada pase de la cotización a la programación antes de que alguien detecte la discrepancia.
Use controles de acceso, identificadores de revisión, aprobación de liberación y registros de transferencia de archivos para las definiciones sensibles. NIST SP 800-171 Rev. 3 es pertinente cuando se maneja información controlada no clasificada en sistemas no federales; no es un requisito universal para todos los planos comerciales. Ajuste los controles de seguridad a la clasificación real de los datos y al contrato.
Preguntas frecuentes sobre servicios de fresado CNC
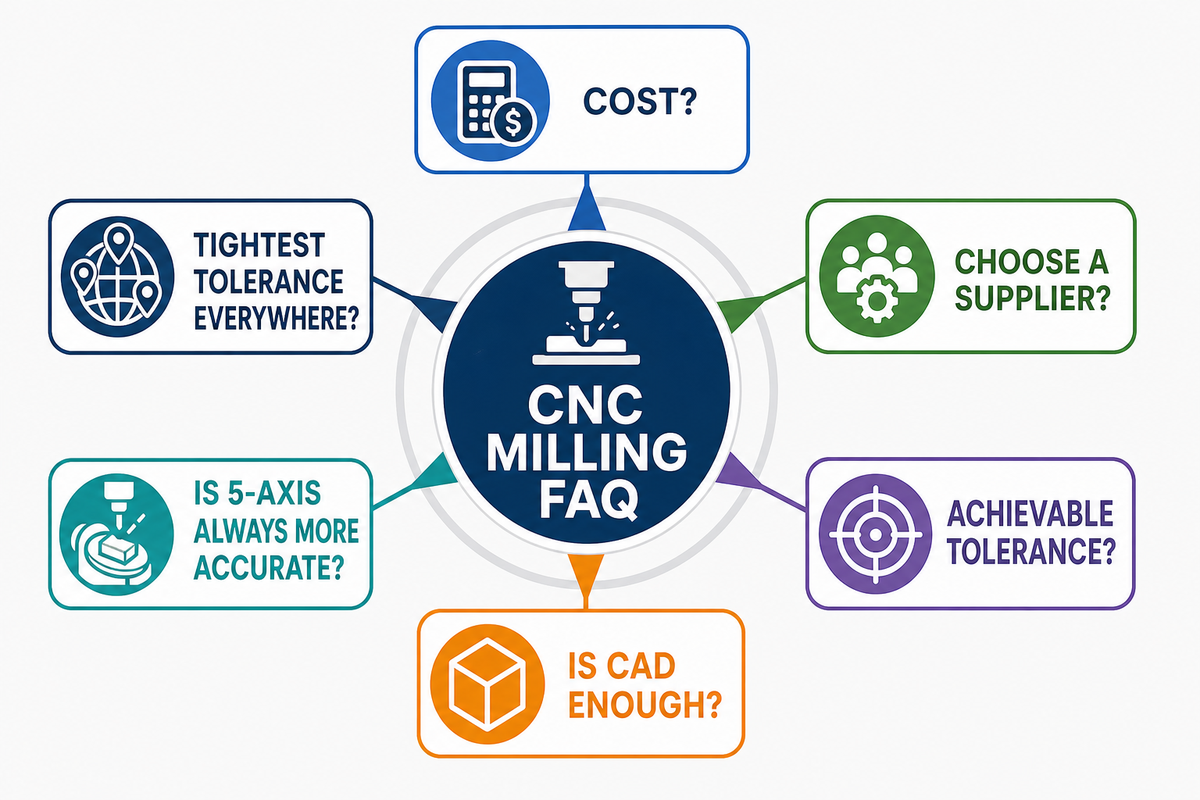
¿Cuánto cuesta mandar a mecanizar algo por CNC?
El costo del fresado CNC depende de toda la secuencia de fabricación, incluidos el material, la programación, los montajes, el corte, el herramental, la inspección, el acabado, el rendimiento, la cantidad, el empaque y los requisitos de entrega de la pieza definida.
El precio depende del material y el tamaño del material en bruto, la programación, la cantidad de montajes, el tiempo de corte, el herramental, la inspección, el acabado, el rendimiento previsto, la cantidad y la entrega. El montaje y la programación tienen un peso considerable en una pieza única, pero su costo se distribuye entre lotes más grandes. Envíe a cada proveedor el mismo modelo, plano, material y condición, cantidad, acabado, alcance de los informes, empaque y condiciones de entrega. Luego compare la estructura de costos, los descuentos por cantidad, las condiciones de pago y las exclusiones, en lugar de aplicar una tarifa universal por hora o por pieza. La investigación de NIST sobre diseño orientado al costo ofrece una referencia formal sobre costos de fabricación.
¿Cómo elegir la empresa adecuada para el mecanizado CNC?
Solicite evidencia relacionada con su pieza.
Use la escala de evidencia del proveedor. Primero, compruebe si la empresa detecta conflictos entre requisitos. Luego, pídale que explique la secuencia de fabricación, las referencias, la sujeción de la pieza, la programación y los procesos externos. Después, confirme el control del material, el plan de inspección, los informes y el control de revisiones o cambios. La propiedad de máquinas y un certificado de sistema de gestión aportan contexto útil, pero ninguno demuestra que su pedido cumplirá los requisitos. Antes de adjudicar el pedido, prefiera un proveedor que indique los supuestos, las responsabilidades, los motivos que activarían cambios y los límites de la evidencia.
¿Qué tolerancias se pueden lograr con el fresado CNC?
No existe una respuesta honesta sobre tolerancias basada únicamente en la máquina.
La tolerancia alcanzable depende de la geometría y el tamaño de la característica geométrica, la condición del material, el acceso de la herramienta, el montaje y el esquema de referencias, la máquina y su estado térmico, la estrategia de corte, la condición de la pieza durante la medición, el método de inspección, la incertidumbre y la cantidad. El proveedor debe evaluar la característica crítica en la pieza real. En lugar de aplicar una tolerancia general a todo el plano, especifique la relación funcional, la referencia, la variación permitida, la condición superficial, la condición de medición, los informes requeridos, el criterio de muestreo y la regla de decisión.
¿Es suficiente un modelo CAD para solicitar una cotización de fresado CNC?
Por lo general, no para un pedido controlado.
Un modelo puede servir para preparar una estimación, pero el paquete aprobado para producción suele requerir también tolerancias, referencias geométricas, roscas, condición del material, acabado, tratamiento de bordes, cantidad, revisión, inspección, informes y cualquier restricción de sustitución o requisito de proceso especial.
¿El fresado de 5 ejes siempre es más preciso que el de 3 ejes?
No; reduce algunos riesgos y plantea otros.
El fresado de 5 ejes puede reducir las operaciones de volver a sujetar la pieza y mejorar el acceso cuando la geometría es adecuada. La precisión sigue dependiendo de la cinemática y la condición de la máquina, el comportamiento de los servomotores, la sujeción de la pieza, el alcance de la herramienta, la verificación del programa, el estado térmico y la medición. Para una pieza prismática de fácil acceso, una secuencia de fabricación estable en 3 ejes puede ser más fácil de controlar. Si hay características relacionadas en varias caras, una secuencia multieje puede ser conveniente porque requiere menos transferencias de referencias.
¿Todas las dimensiones deben tener la tolerancia más ajustada disponible?
No.
Ajuste las tolerancias solo en las relaciones críticas para el funcionamiento; mantenga tolerancias proporcionales en las características de holgura y de referencia.
Dónde termina esta guía y comienza la página del servicio
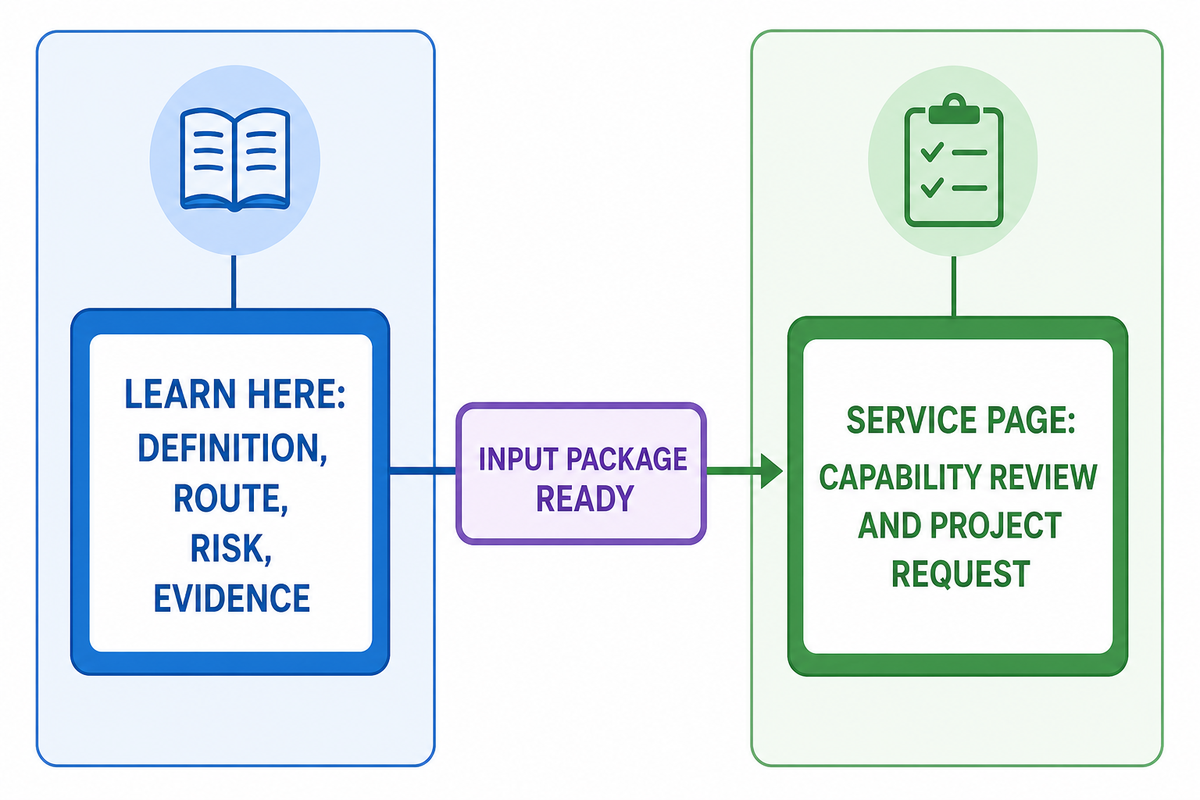
El artículo educativo aborda definiciones, elección de la secuencia de fabricación, riesgos de las características geométricas, asignación de tolerancias, preguntas sobre materiales, normalización de cotizaciones, aprobación para producción y evidencia del proveedor. La página del servicio aborda la evaluación de capacidades y las solicitudes de proyectos. Mantener esas funciones separadas ayuda a que los compradores aprendan aquí y pasen a una conversación comercial solo cuando el paquete de información esté listo. Este enfoque centrado en las personas sigue las directrices de Google Search Central para ofrecer contenido útil y sustancial a los lectores, en vez de escribir principalmente para mejorar el posicionamiento.
Conclusión para el comprador
Defina la pieza, elija la secuencia de fabricación con el triángulo de riesgos de montaje, normalice la estructura de costos y recorra la escala de evidencia del proveedor antes de adjudicar el pedido.
Referencias y fuentes
- NIST, Evaluación de herramientas de máquina virtual para pruebas estandarizadas de desempeño de 5 ejes
- NIST, Hilo digital para la fabricación
- NIST, SP 800-171 Revisión 3
- NIST, Investigación sobre diseño orientado al costo
- ISO, Registro de catálogo de ISO 2768-1
- ISO, Registro de catálogo de ISO 22081:2021
- ISO, Registro de catálogo de ISO 14253-1:2017
- ISO, Certificación y evaluación de la conformidad
- ASME Journal of Manufacturing Science and Engineering, Efectos de la tensión residual inicial en placas de aluminio
- Google Search Central, Cómo crear contenido útil, confiable y centrado en las personas
Transparencia de la investigación: Esta guía combina páginas vigentes de NIST e ISO, un estudio original de ASME, investigación de búsqueda realizada el mismo día e información de la empresa proporcionada por Zhenling Metal. Los datos de la empresa se atribuyen a su fuente y no se consideran una prueba independiente de su capacidad para cumplir pedidos. Las páginas de la competencia sirvieron para analizar brechas, pero no se citan como evidencia técnica. La estructura de costos es un modelo hipotético con fines didácticos, no una cotización ni un valor de referencia del mercado.
Trending now




ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


