Póngase en contacto con Zhenling

El mecanizado CNC aeroespacial utiliza procesos sustractivos controlados por computadora —torneado, fresado y mecanizado multieje— para producir componentes que deben cumplir los requisitos aeroespaciales, espaciales y de defensa en materia de certificación, trazabilidad de materiales y tolerancias. Este proceso de corte no es fundamentalmente distinto del mecanizado CNC convencional; la diferencia radica en las normas y los controles de proceso que se le aplican. El mecanizado CNC aeroespacial no consiste simplemente en lograr tolerancias más estrechas. Requiere decidir dónde importan esas tolerancias, característica por característica; qué materiales y acabados superficiales son adecuados para la aplicación; cuándo resulta rentable el mecanizado de 5 ejes en un solo montaje; qué aporta AS9100 además de ISO 9001; y cómo se compara el mecanizado CNC con alternativas como la impresión 3D y la fundición a la cera perdida. Revisado en agosto de 2026.
En todo el sector aeroespacial, las empresas esperan cada vez más que los proveedores documenten no solo que una pieza cumple con el plano, sino también cómo se fabricó. Esa trazabilidad es una de las razones por las que la industria aeroespacial confía en el mecanizado CNC para los componentes estructurales. Los fabricantes recurren al mecanizado CNC cuando necesitan validar una trayectoria de herramienta antes del primer corte y repetir la misma secuencia controlada en todo un lote. Las máquinas CNC pueden programarse previamente con esa trayectoria aprobada antes de iniciar la producción.
Datos rápidos
| Tolerancia CNC estándar | ±0.005 pulgadas (0.127 mm) |
| Tolerancia para dimensiones críticas en aplicaciones aeroespaciales | ±0.001 pulgadas (0.025 mm) |
| Alcance de materiales aeroespaciales confirmado | Aluminio (6061, 7075, 5052, 2024); acero inoxidable (303, 304, 304L, 316, 316L, 321); acero al carbono y aleado (Q235A, Q345D, 45#, clase 42CrMo) |
| Certificación vigente aplicable | AS9100D (Rev D, 2016; basada en ISO 9001:2015) |
| Capacidad multieje | Centros de mecanizado de 5 ejes importados para geometrías complejas en un solo montaje |
| Equipos de inspección | Sistemas CMM de Hexagon y Leitz |
¿Qué es el mecanizado CNC aeroespacial? (Y en qué se diferencia del mecanizado CNC estándar)
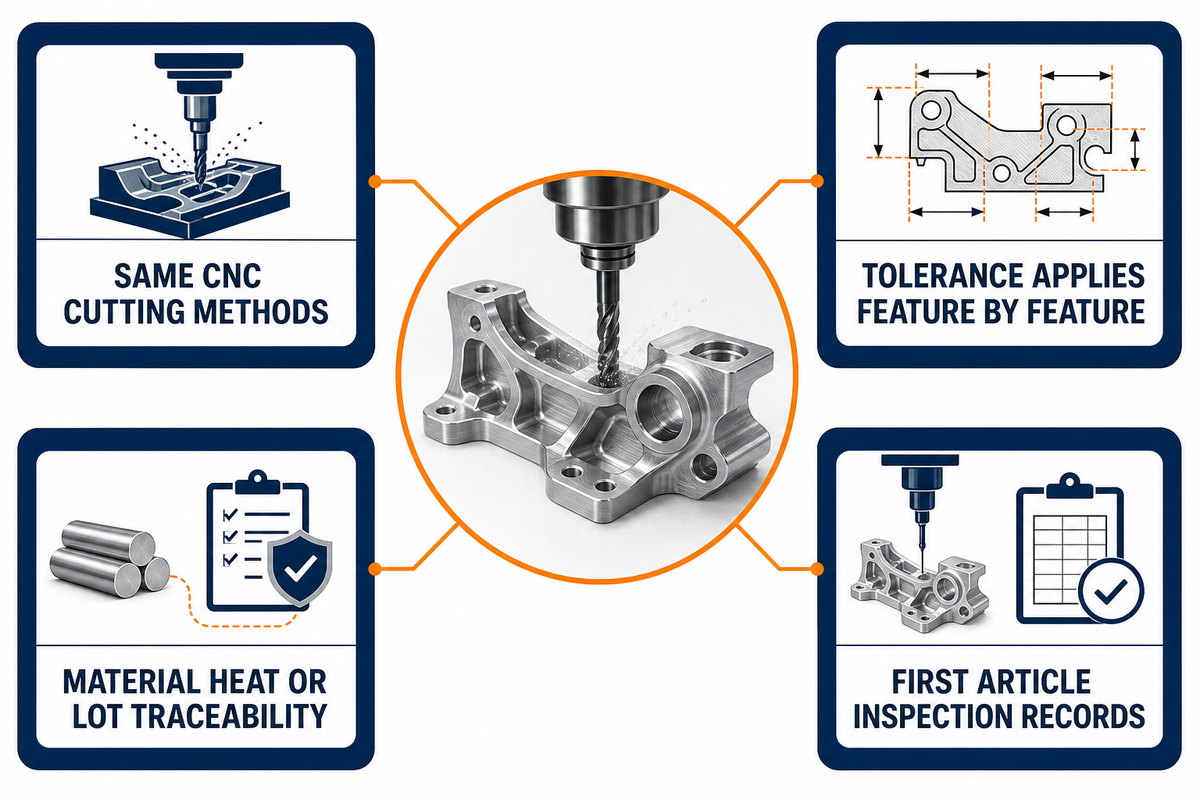
Más allá de la documentación y los controles de proceso que rodean la misma operación de corte, el mecanizado CNC aeroespacial generalmente no emplea métodos de corte distintos de los del mecanizado CNC comercial convencional. Una máquina de 5 ejes que corta material en bruto de aluminio no sabe si la pieza se destinará a un soporte de consumo o a una estructura de fuselaje.
Lo que cambia es cuán estrictamente se aplican las tolerancias a cada característica, cuánta información sobre el material acompaña a la pieza durante el proceso y qué registros exige el cliente antes de la aceptación. Por eso, el «mecanizado aeroespacial» es menos una tecnología de mecanizado distinta que una capa adicional de calidad y mantenimiento de registros sobre el torneado y el fresado CNC convencionales.
| Aspecto | Mecanizado CNC comercial estándar | Mecanizado CNC aeroespacial |
|---|---|---|
| Enfoque de tolerancias | Se aplica una banda de tolerancia uniforme a la mayoría de las características | La tolerancia se asigna según la importancia de cada característica: las características generales mantienen tolerancias estándar y las críticas para el vuelo reciben especificaciones considerablemente más estrictas |
| Trazabilidad | Registros básicos del pedido; los certificados de materiales por lote suelen ser opcionales | Trazabilidad del tratamiento térmico y del lote del material vinculada a la pieza; registros de inspección de la primera pieza de producción (FAI) para números de pieza nuevos |
| Certificación de materiales | Los certificados del fabricante del material a veces se resumen u omiten | Se espera un certificado de conformidad completo, vinculado al tratamiento térmico o lote específico utilizado para la pieza |
¿Cuál es la diferencia entre el mecanizado aeroespacial y el mecanizado CNC estándar?
Desde el punto de vista del procedimiento, la diferencia no es mecánica: la misma fresadora CNC de 3 o 5 ejes puede producir cualquiera de las dos piezas. La producción aeroespacial incorpora tolerancias definidas por característica y la documentación correspondiente, incluidos certificados de materiales, documentos de inspección de la primera pieza de producción y, en algunos casos, evidencia del sistema de calidad AS9100.
¿Qué es el mecanizado CNC y por qué es importante para la industria aeroespacial?
El mecanizado CNC se utiliza para producir piezas aeroespaciales mediante la remoción de material de una barra o un bloque sólido, siguiendo trayectorias de herramienta de control numérico computarizado generadas a partir de un modelo CAD/CAM. Sus aplicaciones abarcan desde soportes estructurales y carcasas hasta sujetadores y conexiones; los equipos CNC avanzados pueden utilizar el mismo plan de fabricación CNC desde los prototipos hasta los lotes de producción.
Gran parte de la versatilidad del mecanizado CNC se debe a que permite trabajar con aleaciones de aluminio, aceros aleados y aceros inoxidables mediante un proceso común. Se utiliza con frecuencia para estas piezas estructurales porque evita la necesidad de herramental específico para fundición; por eso es habitual en la cadena de suministro aeroespacial cuando los diseños pueden cambiar. En las piezas torneadas, el torneado CNC controla la redondez y la concentricidad; el fresado CNC produce caras planas, cavidades y características en varios planos. El mecanizado CNC también es adecuado para piezas que combinan esos tipos de características en un mismo plan de proceso.
Los programas recurren al mecanizado CNC porque permite repetir en todo el lote el proceso y el plan de inspección aplicados a la primera unidad aceptada. En la producción aeroespacial, el mecanizado se utiliza para fabricar componentes repetibles cuando la trazabilidad es importante. El mecanizado CNC desempeña un papel decisivo en la fabricación de componentes aeroespaciales, tanto para piezas estructurales comunes como para piezas con tolerancias estrechas. Un programa aeroespacial avanzado puede usar los mismos controles de máquina y métodos documentados de inspección en ambas categorías; esa es parte de la capacidad del mecanizado CNC que va más allá de dar forma a las piezas.
Materiales para el mecanizado CNC aeroespacial: familias calificadas y límites
En el mecanizado CNC aeroespacial, los materiales se seleccionan por familia calificada y según el grado y el acabado específicos del programa; las tres familias siguientes cubren la mayoría de las aplicaciones estructurales, de sistemas de fluidos y de sujetadores. En conjunto, los materiales usados en programas CNC aeroespaciales y en la producción aeronáutica y aeroespacial, así como los materiales para la producción aeroespacial en general, equilibran resistencia, resistencia a la corrosión, maquinabilidad y trazabilidad. Los componentes de la cadena de suministro aeroespacial, ya sean para el sector o para la industria aeroespacial, suelen provenir de estas familias. Todas pueden emplearse en el mecanizado CNC aeroespacial y son adecuadas para aplicaciones estructurales o de sistemas de fluidos cuando su grado y acabado cumplen con la especificación.
Un estudio de metrología CNC revisado por pares de 2025, realizado con cinco materiales, encontró que la variabilidad de las mediciones cambia según el material y el instrumento, lo que refuerza la necesidad de vincular cada grado calificado con su plan de inspección.
Antes de revisar aleaciones específicas, conviene entender que los servicios de mecanizado CNC aeroespacial suelen trabajar con menos materiales que los servicios generales de mecanizado CNC de precisión. Esta limitación no se debe a la capacidad de las máquinas; los programas aeroespaciales suelen definir una gama más restringida de materiales certificados y trazables para cada familia de piezas.
Estas cifras de resistencia y peso explican buena parte de la lógica de selección de aleaciones que se describe a continuación. El aluminio 6061-T6 tiene una resistencia a la tracción cercana a 45,000 psi (310 MPa) y una densidad de aproximadamente 0.098 lb/in³ (2.70 g/cm³), mientras que el 7075-T6 alcanza alrededor de 83,000 psi (572 MPa) con una densidad casi idéntica. Esa diferencia de resistencia explica en gran medida por qué el 7075 aparece con más frecuencia en soportes de carga y el 6061 en piezas estructurales generales y carcasas. El acero inoxidable 304 tiene una resistencia a la tracción cercana a 85,000 psi (585 MPa) y una resistencia a la corrosión notablemente mayor que cualquiera de los dos grados de aluminio, pero su densidad es aproximadamente tres veces mayor (alrededor de 0.29 lb/in³ / 8.0 g/cm³). Ese es el equilibrio entre resistencia y peso, por un lado, y resistencia a la corrosión, por otro, que debe considerar el diseñador al elegir entre las dos familias para una pieza determinada. La maquinabilidad sigue el mismo patrón: las herramientas de carburo suelen mecanizar aluminio 6061 a velocidades de corte de alrededor de 800–1,200 pies de superficie por minuto, mientras que el acero inoxidable 304, más tenaz y propenso al endurecimiento por deformación, suele cortarse a solo 100–150 pies de superficie por minuto. Por eso, una pieza de acero inoxidable suele tener un tiempo de ciclo mayor que una pieza de aluminio de geometría similar.
| Familia de materiales | Grados comunes | Uso aeroespacial habitual |
|---|---|---|
| Aluminio | 6061, 7075, 5052, 2024 | Soportes, carcasas, montajes para aviónica y conexiones estructurales: nuestro equipo los mecaniza con fresado de alta velocidad de 3/4 ejes |
| Acero inoxidable | 303, 304, 304L, 316, 316L, 321 | Conexiones para sistemas de fluidos, cuerpos de válvula, sujetadores y piezas estructurales expuestas a la corrosión |
| Acero al carbono y aleado | Q235A, Q345D, 45#, clase 42CrMo | Soportes estructurales de carga, componentes cercanos a la barrera de contención de presión |
| Aleaciones de titanio y superaleaciones de níquel (tipo Inconel) | Solo como contexto de la industria; no están incluidas en el alcance de capacidades aeroespaciales de Zhenling descrito en esta guía | Componentes de sección caliente y de motores en la industria en general |
⚠️ Importante
El titanio, el Inconel y otras superaleaciones de níquel se usan ampliamente en secciones calientes y piezas de motores aeroespaciales, pero esos materiales quedan fuera del alcance de capacidades de esta guía. Se mencionan únicamente para describir las prácticas de la industria, no como servicios que ofrecemos.
Tratamiento superficial: pasivado y anodizado
El mecanizado, la soldadura, el conformado o el tratamiento térmico pueden alterar la capa de óxido de cromo, microscópicamente delgada, que protege el acero inoxidable. Por eso, los componentes aeroespaciales fabricados con estas aleaciones suelen requerir pasivado después de su fabricación. AMS 2700 (norma aeroespacial) y ASTM A967 (norma general para acero) definen los parámetros del proceso, los métodos de ensayo y los requisitos de aceptación por lote. Las piezas de aluminio pueden requerir anodizado o un recubrimiento adecuado a su entorno de servicio; la comparación de acabados superficiales de ProtoLabs resume las opciones habituales de recubrimiento metálico, recubrimiento y anodizado. Los planos deben especificar el tratamiento adecuado para el material y las condiciones de operación.
¿Siempre se necesita titanio para las piezas aeroespaciales mecanizadas por CNC?
No. La mayoría de los componentes estructurales, las conexiones y las carcasas se fabrican con aluminio, acero inoxidable y aceros al carbono o aleados como los descritos anteriormente, porque estos materiales equilibran resistencia, resistencia a la corrosión, maquinabilidad, costo y plazo de entrega. Los diseñadores recurren principalmente al titanio y a las superaleaciones con base de níquel cuando las secciones calientes o los componentes de motor requieren resistencia a altas temperaturas; por eso ninguna de estas familias de materiales es la opción predeterminada para una estructura de fuselaje o un ensamble general.
Tolerancias de mecanizado aeroespacial: por qué no todas las características necesitan ±0.001 in
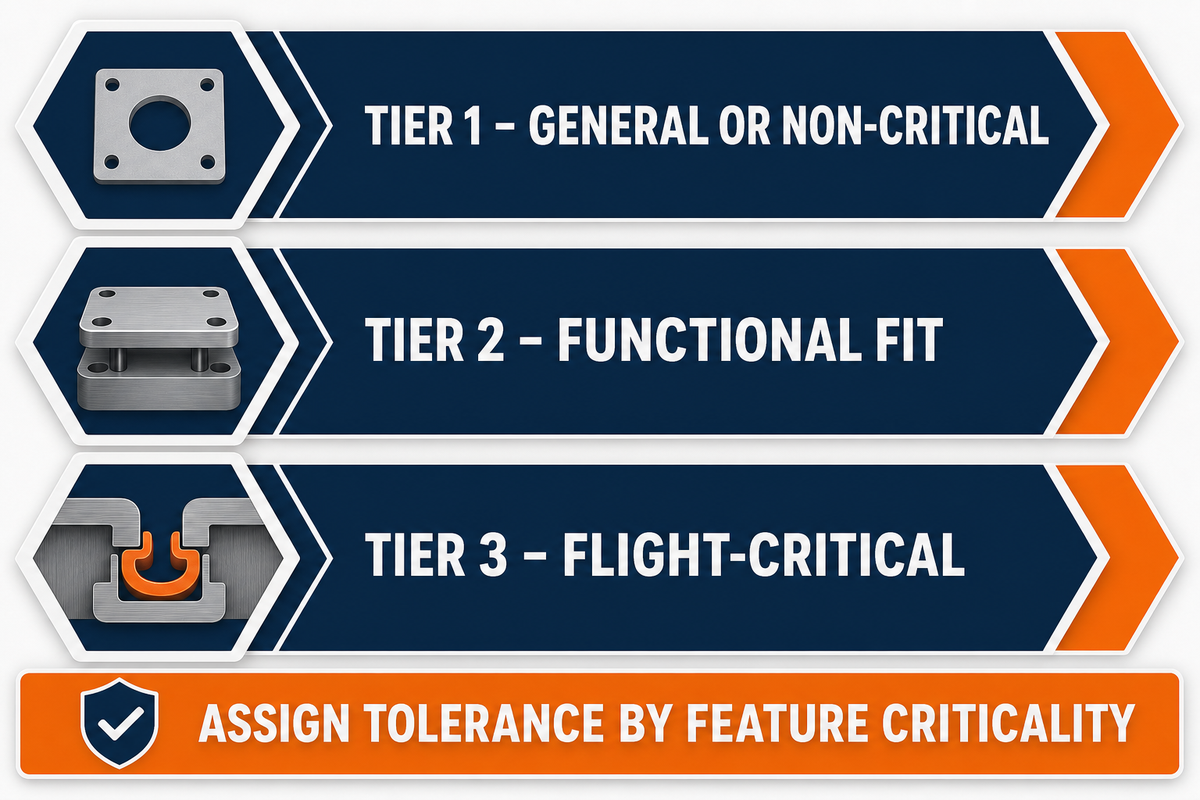
Asignar a todas las tolerancias de un plano el valor más estricto que puede lograr el mecanizado puede parecer una decisión segura, pero implica un costo considerable. Según un estudio de mecanizado de 2008 de Sandia National Laboratories, los costos aumentan considerablemente a medida que se estrechan las tolerancias, en lugar de hacerlo de forma lineal; por eso, unas pocas tolerancias innecesariamente estrictas pueden encarecer mucho un componente de fuselaje. En cambio, la mayoría de los ingenieros aplica un enfoque basado en las características: clasifica cada una según su importancia y le asigna una tolerancia acorde con la función de la pieza.
±0.005 in (0.127 mm)tolerancia CNC estándar
±0.001 in (0.025 mm)tolerancia para dimensiones críticas para el vuelo
Modelo de tolerancias aeroespaciales de 3 niveles
Una forma razonable de priorizar las características del plano es considerar qué ocurriría si una dimensión se desviara:
| Nivel | Característica habitual | Tolerancia habitual |
|---|---|---|
| Nivel 1 — general/no crítica | Orificios de holgura, bordes estéticos y caras que no se acoplan | Tolerancia estándar de taller, alrededor de ±0.005 in |
| Nivel 1 — general/no crítica | Orificios de holgura para sujetadores, herrajes de #10 a 3/8 in | ±0.005–0.015 in en el diámetro del orificio, según la clase del sujetador |
| Nivel 1 — general/no crítica | Perfil exterior y paredes de cavidad que no se acoplan | Tolerancia general de perfil de ±0.010 in |
| Nivel 2 — ajuste funcional | Alojamientos de rodamientos, diámetros de centrado y referencias geométricas de acoplamiento | En componentes aeroespaciales habituales, suele ser de ±0.005–0.010 in |
| Nivel 2 — ajuste funcional | Orificios de posicionamiento para pasadores y espigas | ±0.0005–0.001 in de tolerancia diametral para un ajuste deslizante o a presión |
| Nivel 2 — ajuste funcional | Orificios piloto para sujetadores roscados | ±0.002–0.004 in en las especificaciones del diámetro de paso de la rosca |
| Nivel 3 — crítico para el vuelo | Caras de sellado o acoplamiento e interfaces de transmisión de carga | Hasta ±0.001 in (0.025 mm) en las dimensiones específicas que determinan el ajuste o la transferencia de carga |
| Nivel 3 — crítico para el vuelo | Diámetros de alojamientos de rodamientos en ensambles giratorios | ±0.0002–0.0005 in de tolerancia de redondez y diametral |
| Nivel 3 — crítico para el vuelo | Planitud de las caras de acoplamiento de juntas y sellos | Planitud de 0.0005 in en una extensión de 4 in, verificada mediante CMM |
Ejemplo práctico: clasificación de un soporte estructural
Considere un soporte de montaje de aluminio con un orificio de holgura para un sujetador y una cara mecanizada que se apoya contra la carcasa de un actuador. El orificio solo necesita suficiente holgura para el perno, por lo que sigue siendo una característica de Nivel 1 con la tolerancia de taller predeterminada de ±0.005 in; reducirla no mejoraría la función del soporte. En cambio, la cara de acoplamiento determina qué tan escuadrado queda el soporte contra el actuador y cuánta fuerza de sujeción aplica el perno al apretarlo con el torque especificado. Si esa cara está desnivelada o fuera de posición, el actuador puede atascarse o la unión puede perder fuerza de sujeción. Por eso, la cara se clasifica como Nivel 3 y recibe una especificación concreta de ±0.001 in, en lugar de una instrucción general. El mismo soporte utiliza dos niveles de tolerancia para características diferentes, que es precisamente lo que significa especificar tolerancias por característica.
Esto refleja una práctica de ingeniería estándar, no un concepto nuevo. El estudio citado de Sandia utilizó un diseño de «círculo-diamante-cuadrado» del documento National Aerospace Standards NAS-979, «Ensayos uniformes de corte», publicado por primera vez en 1969, para evaluar las capacidades de precisión de las máquinas en relación con las tolerancias previstas en aplicaciones aeroespaciales. Los ingenieros suelen especificar las tolerancias mediante el dimensionamiento y tolerado geométricos (GD&T), conforme a la norma ASME Y14.5 de la American Society of Mechanical Engineers, que la guía de referencia de Protolabs sobre tolerancias CNC explica en términos prácticos. Se informa ampliamente de un rango de tolerancia de 0.005-0.010 in para características comunes. Algunos talleres informan tolerancias muy estrechas de alrededor de 0.001 in, o 0.025 mm, pero los compradores deben considerar esa cifra como un parámetro de referencia propio del taller, no como una norma universal de la industria.
Reducir una especificación de tolerancia de aproximadamente 0.2 mm a 0.02 mm —un orden de magnitud— cambia las herramientas, la programación y el enfoque de inspección necesarios para esa característica en particular, no solo el número indicado en el plano.
Los componentes aeroespaciales suelen tener especificaciones de más de un nivel; por eso, los ingenieros asignan tolerancias por característica en vez de aplicar un valor uniforme. Las dimensiones que pueden lograrse en cada operación dependen de la rigidez de la herramienta, el material en bruto y la cantidad de montajes. En un mismo soporte, una cara de acoplamiento de Nivel 3 mecanizada con precisión puede estar junto a un orificio de holgura de Nivel 1 y tener legítimamente una especificación distinta. Este razonamiento por característica muestra qué exige el mecanizado CNC aeroespacial y en qué se diferencia el mecanizado CNC de piezas aeroespaciales del mecanizado CNC genérico.
La expansión térmica explica en parte por qué algunas dimensiones críticas para el vuelo se mantienen y verifican en condiciones controladas, en vez de medirse directamente al salir de la máquina. El aluminio 6061 tiene un coeficiente de expansión térmica de alrededor de 13.1 µin/in/°F (23.6 µm/m/°C), mientras que el acero inoxidable 304 se expande más lentamente, a aproximadamente 9.6 µin/in/°F (17.3 µm/m/°C). En una pieza de aluminio de 10 in, un cambio de 20°F entre el piso de un taller cálido y una sala de inspección con clima controlado puede modificar una dimensión medida en aproximadamente 0.0026 in. Por eso, las salas de inspección de precisión suelen mantenerse cerca de una temperatura de referencia estable de 68°F (20°C).
¿Qué es el mecanizado aeroespacial de precisión?
El mecanizado aeroespacial de precisión es el torneado o fresado CNC aplicado a las tolerancias más estrictas de los niveles anteriores, en especial a las características de ajuste funcional y críticas para el vuelo, con trazabilidad suficiente para demostrar que la pieza cumplió la tolerancia especificada, y no solo que se mecanizó con equipos capaces de lograrla.
¿Cómo se verifican las tolerancias estrechas en piezas aeroespaciales?
Las características críticas para el vuelo y de ajuste funcional suelen verificarse con una CMM en lugar de herramientas manuales, porque los resultados de la CMM pueden documentarse y vincularse directamente con las especificaciones GD&T del plano. Las características generales menos críticas suelen poder verificarse con herramientas más sencillas, como calibradores. Más adelante en esta guía se explica el plan de inspección y qué se verifica con CMM y qué se comprueba manualmente.
Máquinas CNC de 5 ejes para aplicaciones aeroespaciales: sujeción y estrategia de un solo montaje
Cada vez que un operador retira una pieza y vuelve a sujetarla en un dispositivo de sujeción, el nuevo montaje puede introducir un error de registro o indexación. En una cadena de dimensiones, estos pequeños errores se suman a la tolerancia acumulada total. El fresado de 5 ejes en un solo montaje reduce la cantidad de errores de montaje independientes en geometrías aeroespaciales complejas; menos montajes significan menos fuentes de error.
Ejemplo práctico: acumulación de tolerancias en tres dimensiones encadenadas
Suponga que un soporte tiene tres dimensiones encadenadas en serie, cada una con una tolerancia individual de ±0.05 mm, ±0.03 mm y ±0.02 mm. La suma directa de esas tolerancias —el método conservador de «peor caso»— da una acumulación total posible de ±0.10 mm; ese es el valor que el diseñador tendría que considerar si todas las dimensiones alcanzaran simultáneamente su valor extremo. En cambio, el método estadístico de raíz de la suma de cuadrados (RSS), √(0.05² + 0.03² + 0.02²), da aproximadamente ±0.062 mm, lo que representa mejor el caso más realista en que los errores individuales no alcanzan todos a la vez sus valores extremos en la misma dirección. La diferencia entre esos dos valores, aproximadamente 0.038 mm, es justamente el margen que determina si un ensamble de ajuste estrecho cumple o requiere retrabajo. Cada montaje adicional de máquina durante el proceso ofrece una nueva oportunidad de sumar otro término de error a esa misma acumulación.
Una ilustración general del desglose de la acumulación de tolerancias desde la perspectiva de ingeniería de un proveedor enumera siete fuentes comunes: errores al seleccionar referencias geométricas, desplazamiento de la pieza durante el mecanizado, deformación causada por el dispositivo de sujeción, expansión térmica, desgaste de herramientas, etapas múltiples de montaje y uso de referencias geométricas inconsistentes en la inspección; cada una tiene sus propias estrategias de mitigación. Esa misma fuente distingue varios tipos de referencias geométricas que pueden confundirse fácilmente: la referencia establecida por el ingeniero del plano, la establecida en la pieza por el taller, la establecida en la CMM por el técnico de inspección y la referencia funcional requerida para el ensamble de la aeronave. Como señala la fuente, «la superficie más grande o más fácil de usar no es automáticamente la característica de referencia más confiable», un punto que conviene recordar antes de diseñar el dispositivo de sujeción.
Sujeción de paredes delgadas: estrategia de sujeción de la pieza para geometrías aeroespaciales
Los alojamientos y soportes aeroespaciales de pared delgada plantean un problema específico de sujeción: la fuerza de sujeción que mantiene estable una pieza gruesa y rígida puede deformar una delgada. Al soltarla, la pared puede recuperar su forma y dejar al descubierto una característica fuera de tolerancia que, dentro del dispositivo, parecía cumplirla. Por eso, las directrices de ingeniería del sector recomiendan una secuencia de «desbaste, estabilización, nueva verificación y acabado» para piezas de pared delgada, asimétricas o propensas a acumular tensiones residuales: retire la mayor parte del material, deje que la pieza se relaje, vuelva a verificar su geometría y, por último, realice las pasadas de acabado.
Hágalo
- Valide la estrategia de referencias frente a la intención del diseño antes del primer corte
- Distribuya la fuerza de sujeción entre características rígidas y no críticas
- Realice una pasada de acabado de prueba para comprobar si las paredes delgadas recuperan su forma
- Asegúrese de que el diseño del dispositivo contemple el acceso de la sonda de la CMM; no lo deje para después
- Registre en la hoja de secuencia de fabricación cuántos montajes requiere cada característica
No lo haga
- Sujete en exceso las características de pared delgada y dé por sentado que la deformación se revertirá por completo
- Tome por defecto la superficie más grande como referencia sin comprobarla
- Deje de verificar los pasadores de posicionamiento entre lotes de producción
- Ignore la dilatación térmica del dispositivo en series de producción largas
- Agregue otro montaje sin volver a validar el acceso de la sonda
También hay evidencia técnica documentada, más allá del material de marketing, que respalda el mecanizado en 5 ejes con un solo montaje para geometrías de canales complejas y de paredes delgadas. Una patente (US8,977,382 B2) asignada a Hexagon Manufacturing Intelligence sobre el desbaste trocoidal de canales explica claramente la limitación subyacente: una máquina de 3 ejes restringe el movimiento de traslación de la herramienta a dos ejes a la vez, lo que puede hacer físicamente imposible desbastar canales profundos, estrechos y de paredes delgadas sin arrancar material que debe permanecer. En cambio, la libertad rotacional adicional de un montaje en 5 ejes, aplicada mediante fresado lateral (de flanco) a lo largo de una trayectoria trocoidal, permite mecanizar esas mismas características sin ese riesgo. Esta patente se cita como evidencia de que la técnica subyacente está reconocida formalmente como práctica de ingeniería, no como descripción de la cartera de patentes propia de Zhenling.
Esto no significa que los 5 ejes sean automáticamente la opción adecuada para todas las piezas. Las fuentes del sector coinciden en que «el mecanizado en 5 ejes no siempre es necesario para todas las piezas aeroespaciales; las placas, los espaciadores o los bloques sencillos pueden ser más adecuados para el trabajo en 3 ejes», y que la pregunta útil no es «¿son mejores los 5 ejes?», sino «¿cuándo los necesita realmente?». La prensa especializada en mecanizado documenta la misma disyuntiva desde la perspectiva del proceso: relaciona directamente el trabajo en 5 ejes con un solo montaje con menos montajes y tolerancias de posición más ajustadas en geometrías aeroespaciales complejas, y señala que las decisiones sobre dispositivos y herramental, como la sujeción en cola de milano o los portaherramientas de ajuste por contracción, también deben corresponder a la pieza y no solo al número de ejes.
El mecanizado en 5 ejes resulta especialmente conveniente para piezas aeroespaciales complejas, como cavidades profundas, resaltes angulados y características en varios planos que, de otro modo, requerirían varios montajes independientes. Para lograrlo, se integra el mecanizado CNC con la estrategia de dispositivos y referencias descrita anteriormente; el número de ejes por sí solo no determina el resultado. Nuestras capacidades de mecanizado aeroespacial en este ámbito se basan en centros de 5 ejes importados, junto con la disciplina de referencias y sujeción explicada en esta sección, no en el número de ejes por sí solo. En piezas realmente complejas, esa combinación es la que justifica la inversión en el mecanizado con un solo montaje.
Fresado CNC de 3, 4 y 5 ejes: ¿cuáles son las diferencias?
El mecanizado de 3 ejes desplaza la herramienta en X, Y y Z. Aunque funciona para geometrías planas y con escalones moderados, es necesario volver a sujetar la pieza para mecanizar características en lados opuestos. Un 4.º eje añade rotación sobre un eje y permite cortar características alrededor de un cilindro sin volver a sujetar la pieza.
Un 5.º eje añade un segundo componente rotacional, lo que amplía el rango de aproximación en un solo montaje para geometrías esculpidas o con cavidades profundas, como se explicó en el análisis anterior de la acumulación de tolerancias.
¿Por qué es importante el mecanizado con un solo montaje para piezas con tolerancias ajustadas?
Cada nuevo montaje puede introducir una fuente adicional de variación de alineación, además de la variación propia del proceso. Por eso, una pieza mecanizada en un solo montaje tiene menos fuentes de error independientes en su acumulación final de tolerancias que una mecanizada en tres o cuatro montajes distintos, siempre que el dispositivo y el esquema de referencias sean adecuados.
AS9100: qué exige realmente la certificación (información para compradores, no una promoción de certificación)
Después de que la estrategia de un solo montaje descrita anteriormente reduce las fuentes de variación geométrica, AS9100 centra la atención del comprador en cómo el taller controla y documenta sus procesos. La cobertura reciente del sector sobre talleres que obtienen la certificación AS9100 muestra que los compradores siguen usándola como señal para calificar proveedores. Esta sección explica cómo interpretar un certificado AS9100 y la documentación que lo respalda; los servicios de certificación quedan fuera de su alcance, mientras que nuestra página dedicada a las capacidades aeroespaciales describe nuestra oferta de mecanizado.
| Aspecto | ISO 9001 | AS9100 |
|---|---|---|
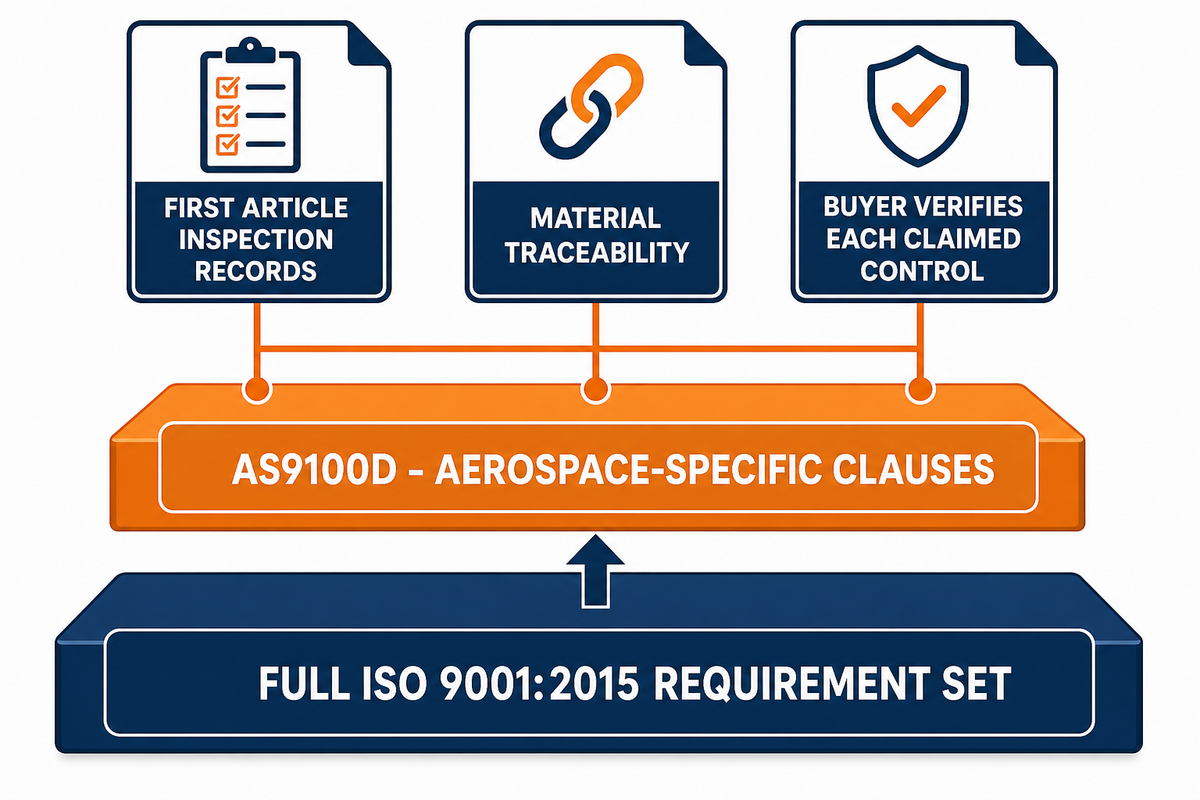
| Estructura base | Requisitos generales del sistema de gestión de calidad | El conjunto completo de requisitos de ISO 9001:2015, con cláusulas específicas del sector aeroespacial añadidas |
| Trazabilidad y registros de la primera pieza de producción | Expectativas generales sobre el mantenimiento de registros | Registros explícitos de inspección de la primera pieza de producción (FAI / según AS9102) para números de pieza nuevos o modificados |
| Entidad rectora y versión vigente | ISO | Publicado conjuntamente por SAE International e IAQG; la versión vigente es AS9100D (Rev D, 2016) |
| Equivalentes regionales | — | EN 9100 (Europa) y JISQ 9100 (Asia-Pacífico) incluyen requisitos armonizados |
Los compradores deben distinguir entre requisitos bien documentados y afirmaciones más amplias. La página de normas de SAE International, los registros de gobernanza de IAQG y una guía de implementación del Centro de Investigación Langley de la NASA describen AS9100 como una norma que añade «requisitos adicionales de la industria aeroespacial» de SAE/IAQG a la base de ISO 9001. La inspección de la primera pieza de producción es el aspecto mejor documentado del historial de registros de un taller. Temas como la gestión de configuración y la mitigación de riesgos suelen formar parte de los requisitos de aplicación aeroespacial, pero las fuentes públicas no los presentan como una lista de verificación única y definida. El comprador debe empezar por los registros de FAI y luego pedir al proveedor pruebas de cada control adicional que afirme aplicar.
Qué incluye un informe de inspección de la primera pieza de producción (FAIR)
- ✔ Número de pieza y nivel de revisión
- Descripción y número de plano con su nivel de revisión.
- ✔ Número de orden de compra del cliente
- Firma y fecha de quien lo preparó, y aprobación del cliente cuando corresponda.
- Revisión de materiales o procesos y resultados de pruebas funcionales.
- Número del certificado de conformidad y características medidas reales.
Selección de campos de inspección resumidos a partir de las directrices de AS9102 para la inspección de la primera pieza de producción. AS9102 define los requisitos de documentación de FAI; no es una certificación de proveedores.
💡 Consejo profesional
No todas las órdenes de compra aeroespaciales exigen la certificación AS9100. La exigencia contractual depende del nivel del programa y del acuerdo específico.
Los registros públicos de calidad de proveedores de Lockheed Martin ofrecen un ejemplo claro de los requisitos de FAI que un fabricante de equipo original aeroespacial líder puede imponer a su cadena de suministro. Citamos ese documento únicamente para ilustrar lo que puede exigir un cliente aeroespacial con expectativas elevadas, no como prueba de que participemos en algún programa de ese fabricante.
AS9100D es la revisión vigente aceptada de AS9100.
Se ha hablado de publicar en el segundo semestre de 2026 una sucesora de AS9100D, que se espera que se denomine IA9100, probablemente después de una actualización de ISO 9001. Según la cobertura sobre la transición citada, algunos requisitos que actualmente se presentan como notas informativas —entre ellos, la capacitación, los riesgos de seguridad y la identificación de peligros— podrían pasar a ser exigibles. Las directrices del sector también recomiendan prepararse para la posibilidad de dos auditorías de transición y revisar los acuerdos de calidad con proveedores para incorporar nuevos requisitos de ciberseguridad y control de exportaciones antes de emitir órdenes de compra. Los compradores que revisen la documentación AS9100 de un proveedor pueden consultar los detalles de nuestras capacidades de certificación y trazabilidad en la página de servicios de mecanizado CNC aeroespacial de Zhenling.
¿Cuál es la diferencia entre AS9100 e ISO 9001?
AS9100 incorpora el marco completo de ISO 9001 y añade requisitos específicos del sector aeroespacial; la inspección de la primera pieza de producción y la trazabilidad son algunos de los más visibles. En la práctica, es una ampliación de una norma existente, no un sistema de gestión de calidad totalmente independiente para proveedores aeroespaciales.
¿Qué exige la certificación AS9100 además de ISO 9001?
En términos concretos, AS9100 añade requisitos de mantenimiento de registros relacionados con la inspección de la primera pieza de producción para números de pieza nuevos o modificados. También incluye otros requisitos de aviación, espacio y defensa. Los compradores deben revisar los registros del proveedor para verificar los controles pertinentes a su programa, en vez de dar por sentado que existe una lista de verificación uniforme, además de la FAI, aplicable a todos los pedidos.
Procesos de mecanizado CNC frente a impresión 3D y fundición de precisión
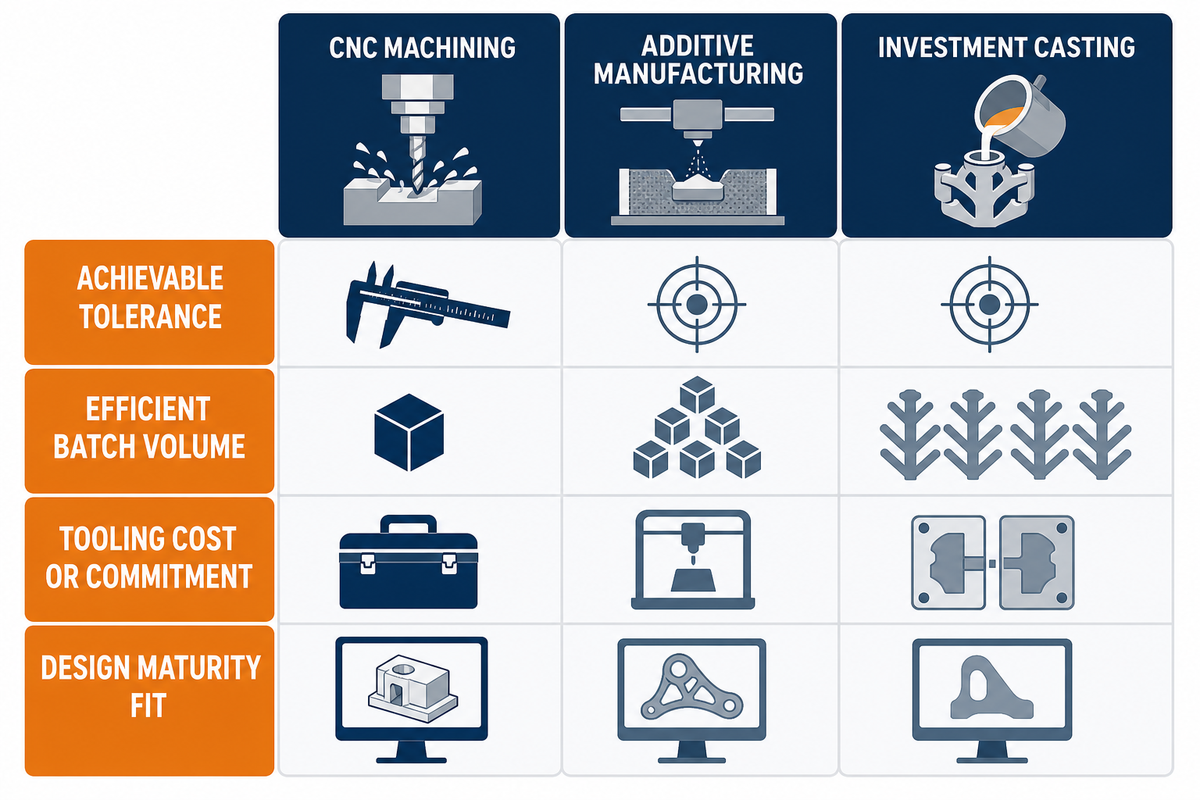
La comparación del mecanizado CNC con los procesos de fabricación aditiva y la fundición de precisión se reduce a los mismos cuatro factores que se presentan a continuación, independientemente de los procesos CNC o las alternativas que se estén considerando. Antes de congelar un diseño, los programas pueden usar CNC para crear modelos funcionales de piezas aeroespaciales sin comprometerse con herramental rígido dedicado. Por eso, la selección del proceso de fabricación en la cadena de suministro aeroespacial depende de las tolerancias, el volumen, el costo del herramental y la madurez del diseño, no de que exista un método universalmente «mejor».
Esta prueba de ajuste de 4 factores hace explícitas esas limitaciones. Los modelos funcionales de piezas aeroespaciales pueden fabricarse inicialmente con CNC, mientras que un cambio posterior de volumen o geometría podría favorecer la fabricación aditiva o la fundición de precisión. La selección del proceso debe responder a los requisitos actuales del proyecto, no a una etiqueta.
CNC, fundición o fabricación aditiva: prueba de ajuste de 4 factores
| Factor | Mecanizado CNC | Fabricación aditiva | Fundición de precisión |
|---|---|---|---|
| Tolerancia alcanzable | Aproximadamente ±0.025–0.125 mm | Aproximadamente ±0.1–0.5 mm, según el proceso | Aproximadamente ±0.076–0.254 mm en estado de fundición; las características críticas suelen mecanizarse hasta alcanzar el acabado requerido |
| Volumen de lote eficiente | Mayor conveniencia, aproximadamente entre 10–1,000 unidades | Mayor conveniencia para volúmenes muy bajos, aproximadamente entre 1–10 unidades | Eficiente principalmente por encima de aproximadamente 100–500 unidades, una vez amortizado el herramental |
| Costo y compromiso de herramental | No requiere herramental rígido | No requiere herramental | El herramental del molde suele costar aproximadamente $2,000–$15,000 |
| Adecuación a la madurez del diseño | Admite cambios de diseño de última hora: no hay herramental que rehacer | Adecuada para prototipos y geometrías internas complejas que aún están en desarrollo | Conviene reservarla para diseños ya congelados: es difícil revertir la inversión en herramental |
Ejemplo práctico: evaluación de un soporte con la prueba de ajuste de 4 factores
Imagine un soporte estructural de montaje previsto para un lote de 150 unidades, con una cara de acoplamiento crítica para el vuelo con tolerancia de ±0.001 in y un diseño que el área de ingeniería aún no ha congelado entre iteraciones. Si solo se consideran las tolerancias, la de la cara de acoplamiento es más ajustada de lo que suele lograr la fabricación aditiva directamente, por lo que las opciones serían el mecanizado CNC o la fundición de precisión. Con 150 unidades, el volumen está dentro del rango eficiente del mecanizado CNC y por debajo del punto en que el herramental para fundición de precisión suele amortizarse. Además, si el diseño aún no está congelado, un cambio después de fabricar el molde puede dejar sin recuperar la inversión en herramental. Por tanto, la consideración conjunta de los cuatro factores puede favorecer el mecanizado CNC, no porque sea la mejor opción para cada factor por separado, sino porque ningún factor individual lo descarta.
Vale la pena especificar los factores de física del proceso que fundamentan esta adecuación. El espesor típico de las capas en fabricación aditiva ronda los 20–60 µm; por eso, el tiempo de construcción de la mayoría de los procesos de lecho de polvo aumenta linealmente con la altura de la pieza, independientemente de la superficie de la plataforma de impresión. El espesor mínimo de pared que suele requerirse para que la fundición de precisión llene el molde de forma confiable y sin defectos es de aproximadamente 0.060–0.090 in (1.5–2.3 mm), y la rugosidad superficial común en estado de fundición ronda los 125–250 µin Ra (3.2–6.3 µm).
✔ Ventajas
- No requiere inversión en herramental, por lo que admite cambios de última hora sin desperdiciar un costo ya incurrido.
- Amplia variedad de materiales dentro de una misma familia de procesos
- Tolerancias suficientemente ajustadas para superficies de acoplamiento y sellado críticas para el vuelo
- Es eficiente en la mayoría de los volúmenes bajos y medios, sin un umbral de herramental.
⚠ Limitaciones
- El material se elimina y se convierte en desperdicio (lo que aumenta el costo con aleaciones caras o piezas muy grandes).
- La fundición pasa a ser la alternativa superior para volúmenes muy altos una vez amortizado el costo del herramental.
- Puede ser difícil o imposible mecanizar con una herramienta de corte geometrías internas muy complejas, como estructuras reticulares huecas o canales.
- En geometrías complejas, el tiempo de proceso por pieza puede superar al de una pieza equivalente fabricada mediante adición o fundición.
¿Cuándo supera el mecanizado CNC a la impresión 3D para piezas aeroespaciales?
El mecanizado CNC suele ser la opción predeterminada cuando una tolerancia crítica para el vuelo es más ajustada de lo que la mayoría de los procesos aditivos pueden lograr directamente, cuando el material especificado es una aleación aeroespacial forjada y calificada en lugar de un sustituto en polvo, o cuando la cantidad de piezas hace que el costo y el tiempo de ciclo de la fabricación aditiva no sean competitivos.
¿Qué ventajas y desventajas hay entre el mecanizado CNC y la fundición de precisión?
Una vez amortizado el herramental, la fundición de precisión puede ofrecer un menor costo por unidad en volúmenes muy altos. Sin embargo, esa inversión en herramental, que suele ascender a miles de dólares, no conviene para diseños aún no congelados, ya que un cambio después de fabricar el molde exige herramental nuevo. El mecanizado CNC evita el herramental dedicado, facilita los cambios de diseño y puede seguir siendo práctico en volúmenes medios mientras se evalúan alternativas de menor costo.
Aplicaciones del mecanizado CNC: componentes aeroespaciales y sus desafíos
Tres factores suelen determinar los desafíos del mecanizado CNC aeroespacial: el control de tolerancias, la trazabilidad de los materiales y la correspondencia entre la capacidad de la máquina y del dispositivo y los requisitos de la pieza. A continuación, se agrupan las consideraciones del mecanizado CNC aeroespacial por tipo de componente, ya que las piezas y los ensambles aeroespaciales similares suelen presentar los mismos desafíos. Las piezas críticas del motor quedan fuera del alcance de materiales y capacidades de esta guía, por lo que la tabla las separa de las categorías estructurales.
| Tipo de componente | Materiales típicos | Principal desafío de mecanizado |
|---|---|---|
| Elementos de sujeción y componentes roscados | Acero inoxidable, acero aleado | Precisión de las roscas y un acabado resistente a la corrosión que soporte ciclos de apriete repetidos |
| Componentes relacionados con rodamientos o ajustes giratorios | Acero inoxidable, acero aleado | Control estricto de la redondez y la concentricidad en ajustes giratorios |
| Soportes y monturas estructurales | Aluminio, acero inoxidable, acero aleado | Control de la deformación en paredes delgadas a través de varias características mecanizadas |
| Uniones y conectores estructurales | Aluminio, acero inoxidable, acero aleado | Coherencia de las referencias geométricas entre superficies de acoplamiento para que las piezas encajen correctamente durante el ensamble |
| Componentes adyacentes al motor (de la sección caliente) | Fuera del alcance de materiales de esta guía | Requieren superaleaciones de níquel y una certificación específica para la sección caliente: un nicho especializado que este artículo no cubre |
Esta lista es deliberadamente breve y reúne los tipos de piezas más comunes en ensambles aeroespaciales; no es un catálogo completo. Su propósito es orientar: identificar, a grandes rasgos, la categoría de desafíos a la que pertenece una pieza antes de que llegue al taller de mecanizado, no crear una clasificación exhaustiva de todos los componentes aeroespaciales mecanizados.
Control de calidad de los servicios de mecanizado CNC aeroespacial: cómo se inspeccionan las piezas
Nuestro equipo realiza inspecciones dimensionales con equipos CMM de Hexagon y Leitz para verificar las características críticas para el vuelo y de ajuste funcional descritas anteriormente en esta guía. Ese paso convierte los desafíos de los componentes de la sección anterior en un plan de aceptación medible: las máquinas de medición por coordenadas generan mediciones documentadas y repetibles respecto de las indicaciones GD&T del plano, algo que un calibrador por sí solo no puede lograr en una característica compleja con múltiples referencias.
El control de calidad en la cadena de suministro aeroespacial depende en gran medida de este tipo de medición documentada y trazable, no de un simple resultado de aprobado o reprobado. En otras palabras, la característica mecanizada por CNC no solo se fabrica según el plano, sino que también se verifica frente a sus indicaciones GD&T antes del envío. Los registros de inspección anteriores tienen como objetivo demostrar esa verificación.
📐 Nota de ingeniería
Los datos de calibración publicados para una CMM industrial representativa (una Zeiss Prismo 7, citada en el estudio sobre precisión de mecanizado de Sandia mencionado anteriormente) sitúan la incertidumbre de medición de un solo eje en aproximadamente ±(2.2 + L/300) micrómetros y la incertidumbre de tres ejes en aproximadamente ±(2.7 + L/250) micrómetros, donde L es la longitud medida en milímetros. Por eso, los informes de inspección rigurosos indican, junto con el resultado, el intervalo de incertidumbre trazable de la medición, en lugar de limitarse a un número de aprobado o reprobado.
No todas las características requieren el mismo rigor de medición. Un estudio arbitrado de 2025 que comparó la medición de piezas torneadas por CNC en cinco materiales, publicado en la revista Materials y disponible en PubMed Central, concluyó que la medición con CMM era necesaria para características de alta precisión y relevantes para la seguridad, mientras que herramientas más sencillas, como los calibradores digitales, bastaban para las no críticas. El enfoque de «metrología híbrida» propuesto por el estudio, que ajusta el rigor de medición a la criticidad de cada característica en lugar de aplicar un solo método de inspección a toda la pieza, es una analogía útil para determinar cómo debe variar el esfuerzo de inspección. Sin embargo, es preciso señalar que el estudio examinó específicamente la selección del método de medición, no la clasificación de tolerancias de diseño.
En la práctica, los talleres someten a una verificación completa con CMM las características de nivel 3 críticas para el vuelo del modelo de tolerancias presentado anteriormente en esta guía y documentan los resultados en un informe de inspección de la primera pieza de producción. Los inspectores pueden revisar las características generales de nivel 1 con métodos más rápidos y sencillos, acordes con las consecuencias menores de una desviación.
Las indicaciones de acabado superficial siguen una lógica de niveles similar a la de las tolerancias. Una superficie mecanizada general suele quedar entre 125–250 µin Ra (3.2–6.3 µm) directamente después del fresado; una cara de acoplamiento funcional suele especificarse entre 63–125 µin Ra (1.6–3.2 µm), y una superficie de sellado o de rodamiento puede requerir 16–32 µin Ra (0.4–0.8 µm), un acabado que a veces exige rectificado o pulido y no se consigue solo con fresado. En cuanto a la planitud, la indicación de 0.0005 in (0.0127 mm) a lo largo de un tramo de 4 in (101.6 mm), mencionada anteriormente en esta guía, es un ejemplo representativo de lo ajustada que puede ser una tolerancia geométrica de nivel 3.
Tendencias del mecanizado CNC aeroespacial: por qué sigue creciendo su participación
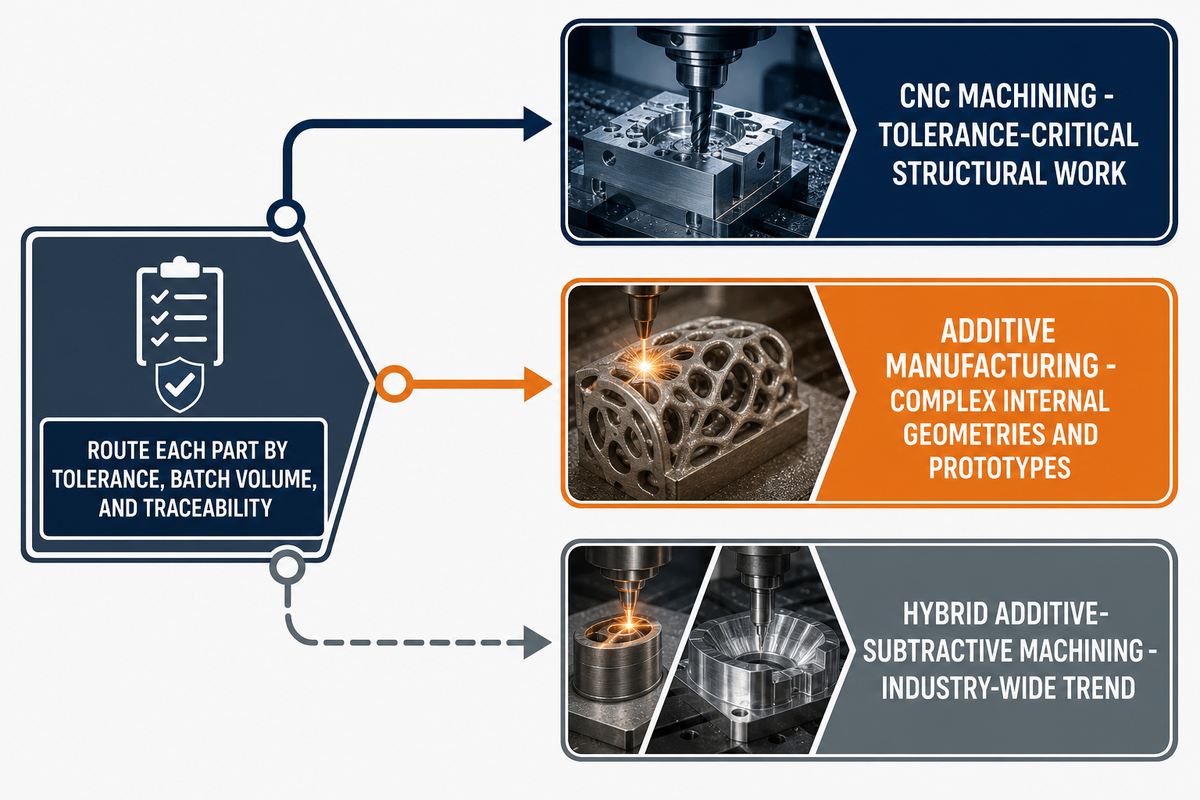
Los fabricantes aeroespaciales no se limitan a elegir entre el mecanizado CNC y procesos más recientes, como la fabricación aditiva; asignan cada pieza al proceso que cumple con sus requisitos de tolerancia, volumen de lote y trazabilidad. El mecanizado CNC sigue siendo la opción elegida para gran parte del trabajo estructural crítico para el vuelo.
Los datos de encuestas del sector de los últimos años respaldan mejor esta conclusión que una simple narrativa de «la fabricación aditiva está reemplazando al CNC»: una encuesta conjunta de la Royal Aeronautical Society y Protolabs encontró que la adopción del mecanizado CNC entre los fabricantes aeroespaciales fue del 53.85% en 2023, del 51.41% en 2024 y luego del 54.32% en 2025; esto representa un aumento neto en los tres años, no un crecimiento constante e ininterrumpido. Otra encuesta del sector de Grand View Research atribuye al mecanizado CNC el 78.9% de los ingresos del mercado de mecanizado de precisión y proyecta que el sector aeroespacial y de defensa será el segmento de uso final de mayor crecimiento, impulsado por la demanda de piezas estructurales ligeras, complejas y de alta tolerancia, como álabes de turbina y trenes de aterrizaje.
54.32%Adopción del CNC entre fabricantes aeroespaciales, 2025
78.9%Participación del CNC en los ingresos del mercado de mecanizado de precisión
Este crecimiento no se debe a que la fabricación aditiva esté estancada. Una proyección de investigación de mercado estima que la fabricación aditiva específica para el sector aeroespacial crecerá a una tasa anual compuesta del 14.33% hasta 2034, un segmento de alto crecimiento por derecho propio. La explicación más precisa del crecimiento del mecanizado de precisión aeroespacial es la segmentación según la aplicación: la fabricación aditiva está logrando avances en geometrías internas complejas y prototipos, ámbitos en los que ofrece una ventaja real; sin embargo, el mecanizado CNC mantiene su liderazgo en piezas estructurales que exigen tolerancias críticas y una trazabilidad rigurosa, donde la madurez de los procesos de certificación y la uniformidad dimensional pesan más que la libertad de formas.
Otras señales del mercado refuerzan esta segmentación. Una investigación del mercado del sector identifica las máquinas herramienta CNC de 5 ejes como la configuración de mayor crecimiento, con una tasa anual compuesta estimada del 8.25% hasta 2031, porque piezas como álabes de turbina, vástagos para implantes ortopédicos y soportes aeroespaciales se benefician de reducir las operaciones de montaje secundarias. Esa investigación vincula los presupuestos de defensa, los programas de reequipamiento y las adquisiciones con la inversión en capacidad de mecanizado CNC para piezas de alta complejidad. También señala que las trayectorias de herramienta generadas por IA y los centros de mecanizado híbridos aditivos y sustractivos podrían abrir nuevas posibilidades en el diseño de piezas y la fabricación aeroespaciales; estas son tendencias de todo el sector, no capacidades que afirmemos ofrecer para nuestros trabajos aeroespaciales en aluminio, acero inoxidable y acero al carbono.
En general, las tendencias del mecanizado CNC aeroespacial favorecen la segmentación según la aplicación por encima del reemplazo generalizado de procesos, un indicador útil para el futuro de la fabricación aeroespacial. El mecanizado CNC suele ser la opción predeterminada para el trabajo estructural que se analiza aquí. Los compradores esperan que el mecanizado CNC se documente con evidencia de que la pieza cumple con el plano; el estudio de metrología revisado por pares de 2025 explica por qué las características geométricas de alta precisión requieren resultados trazables de una máquina de medición por coordenadas (CMM), y no una simple afirmación de medición.
Conclusión clave
El mecanizado CNC no está perdiendo terreno en el sector aeroespacial: la encuesta de 2025 de RAeS y Protolabs sitúa su adopción entre los fabricantes aeroespaciales en el 54.32%, y sigue siendo la opción elegida para trabajos estructurales que exigen tolerancias críticas y una trazabilidad rigurosa, ámbitos para los que la fabricación aditiva y la fundición no están diseñadas.
Nuestra planta en Jiashan, Zhejiang, destina alrededor del 80% de su producción a clientes de exportación. Para atender a esos compradores, nuestro proceso estándar incluye certificados de materiales, informes FAI, registros de CMM y las prácticas de registro descritas en esta guía. Los compradores que evalúan una pieza para un próximo programa pueden consultar nuestros materiales, certificaciones, equipos y capacidades de mecanizado en la página de capacidades aeroespaciales enlazada arriba.
Preguntas frecuentes
P: ¿Cómo funciona el mecanizado CNC en el sector aeroespacial?
Un modelo CAD se convierte en una trayectoria de herramienta generada por CAM; luego, una máquina controlada por computadora retira material de un bloque o una barra macizos hasta obtener la forma requerida.
En las piezas aeroespaciales, este mismo proceso sustractivo se complementa con controles adicionales: la tolerancia se asigna según la criticidad de cada característica geométrica, en lugar de aplicarse de manera uniforme; el material utilizado se vincula con un lote o una colada trazables; y, antes del envío, la pieza terminada suele medirse con una máquina de medición por coordenadas y documentarse en un informe de inspección de primera pieza de producción. El mecanizado en sí consiste en torneado CNC o fresado CNC estándar; lo que lo hace «aeroespacial» es la capa de control del proceso y documentación que lo acompaña. Esta distinción se aprecia con mayor claridad en las dimensiones críticas para el vuelo, donde las tolerancias pueden llegar a ser de ±0.001 in y cada resultado de inspección se registra según las indicaciones de GD&T del plano, en lugar de verificarse una sola vez y dejarse de lado.
P: ¿Qué es el mecanizado CNC y por qué es importante para la industria aeroespacial?
El mecanizado CNC es un proceso de fabricación sustractiva guiado por computadora y es importante para el sector aeroespacial porque ofrece precisión repetible y documentable a escala de producción, con registros de inspección trazables para cada lote.
Para funcionar de manera confiable desde la primera unidad hasta la milésima, las estructuras de aeronaves requieren componentes uniformes. El mecanizado CNC favorece esa repetibilidad con un historial claro del proceso y el cumplimiento documentado de los requisitos aeroespaciales aplicables al programa. Los datos resultantes del proceso y la inspección son repetibles y están disponibles en formatos que los equipos de calidad aeronáutica pueden revisar.
P: ¿Siempre se requiere titanio para las piezas aeroespaciales mecanizadas con CNC?
No. La mayoría de las piezas aeroespaciales estructurales, de conexión y tipo carcasa se fabrican en aluminio, acero inoxidable o acero al carbono o aleado, en lugar de titanio, cuando sus especificaciones no exigen aleaciones para zonas calientes.
El titanio y las superaleaciones a base de níquel se utilizan principalmente en las zonas calientes de motores sometidas a altas temperaturas, donde se requiere una resistencia excepcional. La mayoría de los herrajes de montaje, sujetadores, carcasas, conexiones y componentes de la estructura de la aeronave se fabrican, en cambio, con las familias de aluminio, acero inoxidable y acero aleado descritas arriba. Por lo general, estos materiales cuestan menos y se mecanizan con mayor eficiencia cuando la especificación no exige una aleación para zonas calientes.
P: ¿Cuál es la diferencia entre AS9100 e ISO 9001?
AS9100 incluye toda la norma ISO 9001 y requisitos aeroespaciales adicionales, como la trazabilidad de materiales, el control de riesgos y los registros documentados de inspección de primera pieza de producción para proveedores.
La adición más concreta —y la que un inspector de calidad querrá revisar por encima de todo— es la inspección de primera pieza de producción. Los informes FAI se rigen por SAE AS9102, mientras que el marco de calidad más amplio de AS9100 se basa en ISO 9001:2015.
P: ¿Puede el mismo taller de mecanizado CNC encargarse tanto de prototipos como de series de producción de piezas aeroespaciales?
Sí. En principio, la principal diferencia operativa es el dispositivo de sujeción y la planificación del proceso, no la máquina ni la calificación del material, cuando el programa pasa de la etapa de desarrollo a la producción repetitiva.
Durante el prototipado, un trabajo puede utilizar dispositivos de sujeción de uso general y adaptables para producir la pequeña cantidad requerida. Para las series de producción, una empresa puede invertir en dispositivos de sujeción dedicados y en un plan de proceso optimizado una vez que el diseño esté definido. Si la organización realiza tanto el mecanizado de prototipos como el de producción para un mismo número de pieza, debe repetirse la inspección de primera pieza de producción después de que el diseño pase de la etapa de prototipo a la de producción.
P: ¿Qué certifica realmente que una pieza mecanizada es de «calidad aeroespacial»?
Por sí sola, la expresión «calidad aeroespacial» no es una certificación formal; lo que importa son el certificado específico del material, las indicaciones de tolerancia y el registro de inspección de la pieza.
Aunque la expresión suele sugerir que una pieza cumple con los exigentes requisitos aeroespaciales de tolerancia y trazabilidad, ninguna calificación formal única otorga esa denominación. Para verificar la afirmación, solicite la evidencia correspondiente: certificados de conformidad del material, tolerancias de las características geométricas indicadas en el plano y, cuando corresponda, un informe de inspección de primera pieza de producción, en lugar de confiar únicamente en la terminología.
Por qué escribimos este artículo
Nuestros ingenieros aplican la misma lógica de tolerancias característica por característica y el mismo enfoque de selección de materiales durante las revisiones internas, antes de iniciar el mecanizado de un trabajo en aluminio, acero inoxidable o acero aleado. También distinguen los requisitos de AS9100 del marco subyacente de ISO 9001 al revisar planos aeroespaciales y las necesidades de registro correspondientes.
Escribimos este artículo con fines educativos para compradores, no como argumento de venta. La información sobre abastecimiento, costos y calificación de proveedores se encuentra en la página aparte de servicios de mecanizado CNC aeroespacial. Revisado por el equipo de Shanghai Zhenling Hardware Co., Ltd.
Referencias y fuentes
- Cuantificación de la incertidumbre en las operaciones de mecanizado para la aceptación en máquina (SAND2008-6396) Sandia National Laboratories
- Exactitud dimensional y variabilidad de las mediciones en piezas torneadas con CNC mediante calibradores Vernier digitales y máquinas de medición por coordenadas en cinco materiales, publicado en Materials (2025), a través de PubMed Central
- Norma AS9100D SAE International
- Gobernanza de las normas AS9100 / IA9100 IAQG (International Aerospace Quality Group)
- Sistemas de calidad AS9100 NASA Langley Research Center
- Explicación de AS9100D: qué significa la «D» y qué viene después Smithers
- Llega IA9100: cambios a la norma AS9100 The Core Solution
- Quality Magazine Cobertura de la transición de AS9100/IA9100
- ¿Qué es la inspección de primera pieza de producción AS9102? AS9100 Store
- Inspección de primera pieza de producción para el sector aeroespacial Criterion Precision
- Requisitos de inspección de primera pieza de producción de RMS Quality Lockheed Martin (requisitos de calidad para proveedores)
- Betts Precision obtiene la certificación AS9100 Aerospace Manufacturing and Design
- Ajuste preciso de las tolerancias para piezas mecanizadas con CNC Protolabs
- Consideraciones sobre el recubrimiento y otros procesos de acabado Protolabs
- Tolerancias del mecanizado CNC Unitritech
- ¿Cuáles son las especificaciones de mecanizado más estrictas? Cheetah Precision
- Normas de pasivación para acero inoxidable aeroespacial Valence Surface Technologies
- Acumulación de tolerancias en el mecanizado CNC: fórmula, RSS y ejemplo práctico Rapid Efficient
- Ideas para dispositivos de sujeción de piezas aeroespaciales Foro Practical Machinist (debate entre profesionales)
- Debate de la comunidad r/Machinists Reddit (debate entre profesionales)
- Mecanizado aeroespacial de 5 ejes: cómo reducir montajes, riesgos y problemas de inspección Tarvin Precision
- Mecanizado CNC de 5 ejes: ¿cuándo realmente se necesita? RPM Fast
- Mecanizado de precisión aeroespacial: cómo cumplir con requisitos estrictos GOSCPM
- Un taller aprovecha al máximo sus capacidades de cinco ejes Modern Machine Shop
- Aplicación de las lecciones del mecanizado automotriz al sector aeroespacial Modern Machine Shop
- US8,977,382 B2, método automático para fresar cavidades complejas con forma de canal Google Patents (asignada a Hexagon Manufacturing Intelligence)
- Fabricación aeroespacial en 2025: temas clave Encuesta de Royal Aeronautical Society / Protolabs
- Informe del mercado de mecanizado de precisión Grand View Research
- Mercado de máquinas herramienta CNC Mordor Intelligence
- Mercado de fabricación aditiva aeroespacial IMARC Group
- Cobertura del mercado de fabricación aeroespacial y de defensa Coherent Market Insights
- Base de conocimientos para la selección de procesos de fabricación Hubs (Protolabs Network)
- Fundición frente a mecanizado RivCut