
Skontaktuj się z firmą Zhenling

Obróbka CNC w przemyśle lotniczym polega na sterowanym komputerowo kształtowaniu detali przez usuwanie materiału — toczeniu, frezowaniu i obróbce wieloosiowej — tak, aby komponenty spełniały wymagania lotnictwa, przemysłu kosmicznego i obronnego dotyczące certyfikacji, identyfikowalności materiału i tolerancji. Sam proces skrawania zasadniczo nie różni się od konwencjonalnej obróbki CNC; różnica polega na stosowanych normach i kontrolach procesu. Obróbka CNC w przemyśle lotniczym to nie tylko ciaśniejsze tolerancje. Wymaga określenia, które tolerancje mają znaczenie dla poszczególnych cech, jakie materiały i wykończenia powierzchni odpowiadają danemu zastosowaniu, kiedy obróbka 5-osiowa w jednym zamocowaniu jest opłacalna, co AS9100 wnosi ponad ISO 9001 oraz jak obróbka CNC wypada w porównaniu z alternatywami, takimi jak druk 3D i odlewanie precyzyjne. Zaktualizowano w sierpniu 2026.
W całym sektorze lotniczym firmy coraz częściej oczekują od dostawców dokumentacji potwierdzającej nie tylko zgodność detalu z rysunkiem technicznym, lecz także sposób jego wykonania. Ta identyfikowalność jest jednym z powodów, dla których przemysł lotniczy wykorzystuje obróbkę CNC do produkcji elementów konstrukcyjnych. Producenci stosują obróbkę CNC, gdy potrzebują zatwierdzonej ścieżki narzędzia przed pierwszym skrawaniem, którą można powtarzalnie realizować w całej partii. Przed rozpoczęciem produkcji maszyny CNC można zaprogramować zgodnie z zatwierdzoną ścieżką.
Najważniejsze dane
| Standardowa tolerancja obróbki CNC | ±0.005 in (0,127 mm) |
| Tolerancja wymiarów krytycznych dla lotnictwa | ±0.001 in (0,025 mm) |
| Potwierdzony zakres materiałów dla przemysłu lotniczego | Aluminium (6061, 7075, 5052, 2024); stal nierdzewna (303, 304, 304L, 316, 316L, 321); stale węglowe i stopowe (Q235A, Q345D, 45#, klasa 42CrMo) |
| Obowiązująca certyfikacja | AS9100D (rewizja D, 2016; norma oparta na ISO 9001:2015) |
| Możliwości obróbki wieloosiowej | Importowane centra obróbkowe 5-osiowe do obróbki złożonej geometrii w jednym zamocowaniu |
| Wyposażenie kontrolne | Systemy CMM Hexagon i Leitz |
Czym jest obróbka CNC w przemyśle lotniczym? (I czym różni się od standardowej obróbki CNC)
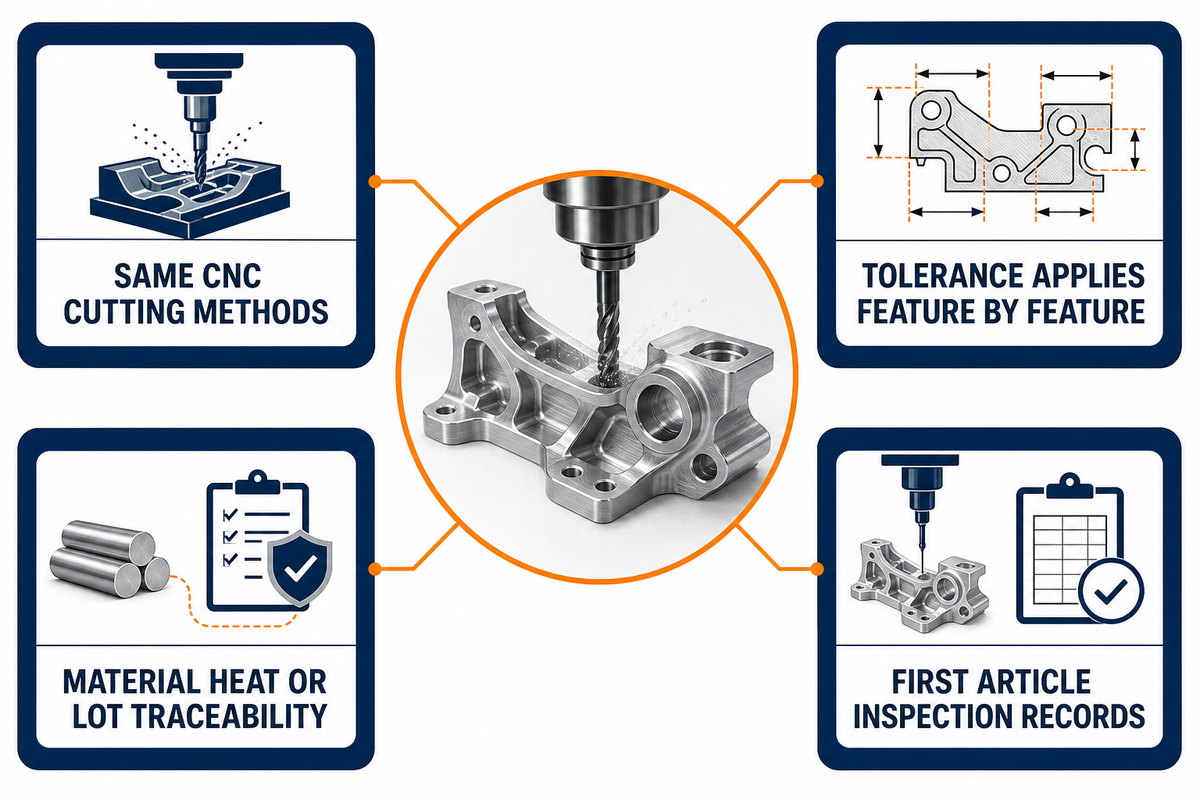
Poza dokumentacją i kontrolami procesu towarzyszącymi tym samym operacjom skrawania obróbka CNC w przemyśle lotniczym na ogół nie wykorzystuje innych metod skrawania niż standardowa komercyjna obróbka CNC. Maszyna 5-osiowa skrawająca półfabrykat aluminiowy nie wie, czy obrabiany przedmiot stanie się wspornikiem do produktu konsumenckiego, czy elementem płatowca.
Zmienia się natomiast rygor stosowania tolerancji dla poszczególnych cech, zakres historii materiału towarzyszącej detalowi w kolejnych etapach obróbki oraz dokumentacja wymagana przez klienta przed odbiorem. „Obróbka lotnicza” to zatem nie tyle odrębna technologia obróbki skrawaniem, ile dodatkowe wymagania jakościowe i dokumentacyjne nakładane na konwencjonalne toczenie i frezowanie CNC.
| Aspekt | Standardowa komercyjna obróbka CNC | Obróbka CNC w przemyśle lotniczym |
|---|---|---|
| Podejście do tolerancji | Jednakowe pole tolerancji stosowane dla większości cech | Tolerancja przypisana do krytyczności cechy — dla cech ogólnych pozostaje standardowa, a dla cech krytycznych dla lotu określa się znacznie ciaśniejszą wartość |
| Identyfikowalność | Podstawowa dokumentacja zamówienia; certyfikaty materiałowe dla partii często opcjonalne | Identyfikowalność materiału według wytopu i partii powiązana z detalem; dokumentacja kontroli pierwszej sztuki (FAI) dla nowych numerów części |
| Certyfikacja materiału | Certyfikaty producenta materiału bywają skracane lub pomijane | Wymagany pełny certyfikat zgodności powiązany z konkretnym wytopem lub partią materiału użytego do wykonania detalu |
Czym obróbka lotnicza różni się od standardowej obróbki CNC?
Pod względem procedur różnica nie dotyczy samej obróbki: tę samą frezarką CNC 3- lub 5-osiową można wykonać oba detale. Produkcja dla przemysłu lotniczego wymaga określania tolerancji dla poszczególnych cech i związanej z tym dokumentacji, w tym certyfikatów materiałowych, dokumentów kontroli pierwszej sztuki oraz, w niektórych przypadkach, dowodów funkcjonowania systemu zarządzania jakością AS9100.
Czym jest obróbka CNC i dlaczego ma znaczenie dla przemysłu lotniczego?
Obróbkę CNC wykorzystuje się do produkcji części dla przemysłu lotniczego przez usuwanie materiału z pręta lub litego kęsa zgodnie ze ścieżkami narzędzia sterowanego numerycznie, wygenerowanymi na podstawie modelu CAD/CAM. Zastosowania obróbki CNC obejmują wsporniki konstrukcyjne i obudowy, a także elementy złączne i złączki; zaawansowane urządzenia CNC pozwalają stosować ten sam plan produkcji CNC od etapu prototypów po partie produkcyjne.
Wszechstronność obróbki CNC wynika w dużej mierze z możliwości obróbki stopów aluminium, stali stopowych i stali nierdzewnych w ramach jednego podstawowego procesu. Obróbkę CNC powszechnie stosuje się do takich elementów konstrukcyjnych, ponieważ nie wymaga dedykowanego oprzyrządowania odlewniczego. Dlatego znajduje szerokie zastosowanie w łańcuchu dostaw przemysłu lotniczego, gdzie projekty mogą ulegać zmianom. Toczenie CNC pozwala kontrolować okrągłość i współosiowość części toczonych, natomiast frezowanie CNC umożliwia wykonywanie powierzchni płaskich, kieszeni i cech rozmieszczonych w wielu płaszczyznach. Obróbka CNC sprawdza się także w przypadku części łączących te rodzaje cech w jednym planie procesu.
Programy produkcyjne korzystają z obróbki CNC, ponieważ pozwala ona powtarzać w całej partii proces i plan kontroli zastosowane dla pierwszej zaakceptowanej sztuki. W produkcji lotniczej obróbka skrawaniem służy do wytwarzania powtarzalnych komponentów, gdy istotna jest identyfikowalność. Obróbka CNC odgrywa kluczową rolę w przemyśle lotniczym przy produkcji zarówno standardowych elementów konstrukcyjnych, jak i części o ciasnych tolerancjach. Zaawansowany program lotniczy może stosować te same układy sterowania maszyn i udokumentowaną metodę kontroli w obu kategoriach; to jedna z korzyści, jakie obróbka CNC daje poza samym nadawaniem kształtu.
Materiały do obróbki CNC w przemyśle lotniczym: zatwierdzone grupy i ograniczenia
Materiały do obróbki CNC w przemyśle lotniczym dobiera się według zatwierdzonej grupy, gatunku materiału określonego dla danego programu i wymaganego wykończenia; trzy poniższe grupy obejmują większość elementów konstrukcyjnych, układów płynowych i elementów złącznych. Wykorzystanie materiałów w programach CNC dla lotnictwa i produkcji statków powietrznych oraz szerzej w produkcji lotniczej wymaga równoważenia wytrzymałości, odporności na korozję, skrawalności i identyfikowalności. Komponenty dla łańcucha dostaw przemysłu lotniczego, zarówno przeznaczone do zastosowań lotniczych, jak i do produkcji lotniczej, zwykle wykonuje się z tych grup materiałów. Każda z nich nadaje się do obróbki CNC i może być stosowana w elementach konstrukcyjnych lub układach płynowych, jeśli jej gatunek i wykończenie odpowiadają specyfikacji.
Recenzowane badanie metrologii CNC z 2025 r. obejmujące pięć materiałów wykazało, że zmienność pomiarów zależy od materiału i przyrządu, co potwierdza potrzebę powiązania zatwierdzonego gatunku materiału z planem kontroli.
Przed omówieniem konkretnych stopów warto pamiętać, że usługi obróbki CNC dla przemysłu lotniczego zwykle obejmują mniejszy wybór materiałów niż ogólne usługi precyzyjnej obróbki CNC. Ograniczenie to nie wynika z możliwości maszyn; programy lotnicze zazwyczaj określają węższy zakres certyfikowanych, identyfikowalnych materiałów dla każdej rodziny części.
Podane wartości wytrzymałości i gęstości wyjaśniają wiele zasad doboru stopów omówionych poniżej. Aluminium 6061-T6 ma wytrzymałość na rozciąganie około 45 000 psi (310 MPa) i gęstość około 0,098 lb/in³ (2,70 g/cm³), natomiast dla stopu 7075-T6 wartości te wynoszą odpowiednio około 83 000 psi (572 MPa) i niemal tyle samo. Ta różnica wytrzymałości jest jednym z głównych powodów, dla których stop 7075 częściej stosuje się we wspornikach przenoszących obciążenia, a 6061 w ogólnych elementach konstrukcyjnych i obudowach. Stal nierdzewna 304 ma wytrzymałość na rozciąganie około 85 000 psi (585 MPa) i znacznie lepszą odporność na korozję niż oba gatunki aluminium, ale jej gęstość jest mniej więcej trzykrotnie większa (około 0,29 lb/in³ / 8,0 g/cm³). Przy doborze między tymi dwiema grupami materiałów projektant musi więc uwzględnić kompromis między wytrzymałością w stosunku do masy a odpornością na korozję. Skrawalność wykazuje podobną zależność: przy obróbce aluminium 6061 narzędziami z węglików spiekanych typowe prędkości skrawania wynoszą około 800–1 200 stóp powierzchniowych na minutę, podczas gdy trudniejsza w obróbce, bardziej podatna na umocnienie przez zgniot stal nierdzewna 304 jest zwykle skrawana z prędkością zaledwie 100–150 stóp powierzchniowych na minutę. To jeden z powodów, dla których czas cyklu części ze stali nierdzewnej jest zwykle dłuższy niż części aluminiowej o podobnej geometrii.
| Grupa materiałów | Typowe gatunki | Typowe zastosowanie w przemyśle lotniczym |
|---|---|---|
| Aluminium | 6061, 7075, 5052, 2024 | Wsporniki, obudowy, mocowania awioniki, złączki konstrukcyjne — nasz zespół wykonuje je przez szybkie frezowanie 3/4-osiowe |
| Stal nierdzewna | 303, 304, 304L, 316, 316L, 321 | Złączki do układów płynowych, korpusy zaworów, elementy złączne, części konstrukcyjne narażone na korozję |
| Stal węglowa i stopowa | Q235A, Q345D, 45#, klasa 42CrMo | Wsporniki konstrukcyjne przenoszące obciążenia, elementy osprzętu sąsiadujące z obszarem ciśnieniowym |
| Tytan i nadstopy niklu (typu Inconel) | Tylko informacje o branży — ten przewodnik nie obejmuje ich jako możliwości Zhenling w zakresie obróbki lotniczej | Gorące sekcje i komponenty silników w całej branży |
⚠️ Ważne
Tytan, Inconel i inne nadstopy niklu są szeroko stosowane w gorących sekcjach i częściach silników lotniczych, ale materiały te nie mieszczą się w zakresie możliwości opisanym w tym przewodniku. Wspomniano o nich wyłącznie w celu przedstawienia praktyk branżowych, a nie jako oferowanych przez nas usług.
Obróbka powierzchni: pasywacja i anodowanie
Obróbka skrawaniem, spawanie, formowanie lub obróbka cieplna mogą naruszyć mikroskopijnie cienką warstwę tlenku chromu, która chroni stal nierdzewną. Dlatego komponenty lotnicze wykonane z tych stopów często wymagają pasywacji po wytworzeniu. Norma lotnicza AMS 2700 i ogólna norma dotycząca stali ASTM A967 określają parametry procesu, metody badań i wymagania odbioru partii. Części aluminiowe mogą natomiast wymagać anodowania lub powłoki dostosowanej do środowiska eksploatacji; zestawienie ProtoLabs „Surface finishes” podsumowuje popularne metody galwanizacji, nakładania powłok i anodowania. Na rysunku technicznym należy wskazać obróbkę odpowiednią do materiału i warunków pracy.
Czy do części obrabianych CNC dla przemysłu lotniczego zawsze wymagany jest tytan?
Nie. Większość komponentów konstrukcyjnych, złączek i obudów wykonuje się z aluminium, stali nierdzewnej oraz stali węglowej i stopowej omówionych powyżej, ponieważ materiały te zapewniają równowagę między wytrzymałością, odpornością na korozję, skrawalnością, kosztem i czasem realizacji. Projektanci wybierają tytan i nadstopy na bazie niklu głównie wtedy, gdy gorące sekcje lub komponenty silnika wymagają wytrzymałości w wysokiej temperaturze, dlatego żadna z tych grup materiałów nie jest domyślnym wyborem do płatowca ani typowego zespołu.
Tolerancje w obróbce lotniczej: dlaczego nie każda cecha wymaga ±0.001 in
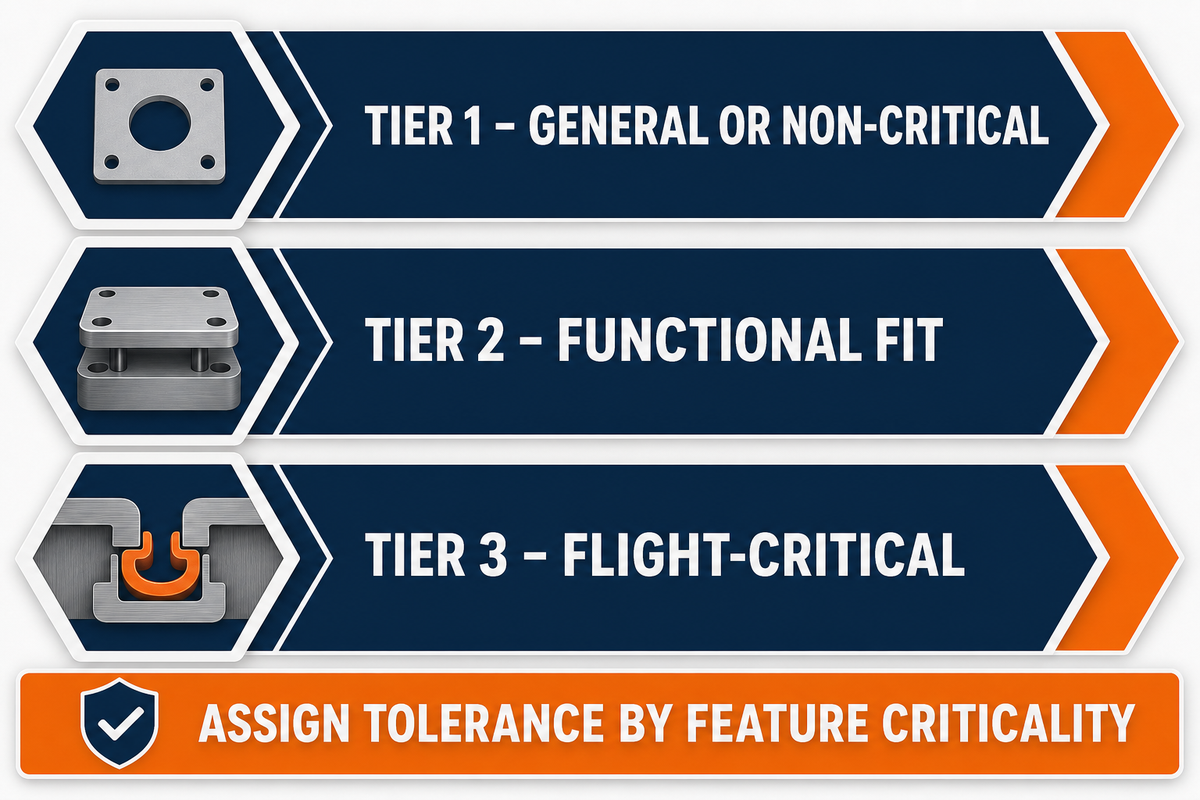
Ustawienie najciaśniejszej tolerancji możliwej do uzyskania w obróbce dla każdego wymiaru na rysunku technicznym może wydawać się bezpieczne, ale wiąże się ze znacznym kosztem. Według badania obróbki skrawaniem przeprowadzonego w 2008 r. przez Sandia National Laboratories, koszty uzyskania ciaśniejszych tolerancji rosną gwałtownie, a nie liniowo. Kilka niepotrzebnie ciasnych tolerancji może więc istotnie zwiększyć koszt elementu płatowca. Dlatego większość inżynierów stosuje podejście oparte na cechach: ocenia krytyczność każdej z nich i przypisuje tolerancję odpowiednią do funkcji detalu.
±0.005 in (0,127 mm)standardowa tolerancja obróbki CNC
±0.001 in (0,025 mm)tolerancja wymiarów krytycznych dla lotu
3-poziomowy model tolerancji dla przemysłu lotniczego
Jednym z rozsądnych sposobów ustalania priorytetów cech na rysunku technicznym jest ocena skutków odchylenia wymiaru:
| Poziom | Typowa cecha | Typowa tolerancja |
|---|---|---|
| Poziom 1 — ogólny / niekrytyczny | Otwory z luzem, krawędzie estetyczne, nieprzylegające powierzchnie czołowe | Standardowa tolerancja warsztatowa, około ±0.005 in |
| Poziom 1 — ogólny / niekrytyczny | Otwory z luzem na elementy złączne, osprzęt od #10 do 3/8 in | ±0,005–0,015 in dla średnicy otworu, zależnie od klasy elementu złącznego |
| Poziom 1 — ogólny / niekrytyczny | Nieprzylegający profil zewnętrzny i ścianki kieszeni | Ogólna tolerancja profilu ±0.010 in |
| Poziom 2 — pasowanie funkcjonalne | Otwory pod łożyska, średnice ustalające, współpracujące bazy odniesienia | Zwykle ±0,005–0,010 in dla typowego osprzętu lotniczego |
| Poziom 2 — pasowanie funkcjonalne | Otwory pozycjonujące pod kołki i kołki ustalające | Tolerancja średnicowa ±0,0005–0,001 in dla pasowania luźnego lub wciskowego |
| Poziom 2 — pasowanie funkcjonalne | Otwory prowadzące pod gwintowane elementy złączne | ±0,002–0,004 in dla tolerancji średnicy podziałowej gwintu |
| Poziom 3 — krytyczny dla lotu | Powierzchnie uszczelniające i współpracujące, połączenia w ścieżce przenoszenia obciążeń | Do ±0.001 in (0,025 mm) dla konkretnych wymiarów decydujących o pasowaniu lub przenoszeniu obciążeń |
| Poziom 3 — krytyczny dla lotu | Średnice otworów pod łożyska w zespołach obrotowych | ±0,0002–0,0005 in dla okrągłości i tolerancji średnicy |
| Poziom 3 — krytyczny dla lotu | Płaskość powierzchni współpracujących pod uszczelki i uszczelnienia | Płaskość 0.0005 in na odcinku 4 in, kontrolowana za pomocą CMM |
Przykład: klasyfikacja wspornika konstrukcyjnego
Rozważmy aluminiowy wspornik montażowy z otworem z luzem na element złączny i obrobioną powierzchnią czołową przylegającą do obudowy siłownika. Otwór musi zapewnić jedynie wystarczający luz na śrubę, pozostaje więc cechą poziomu 1 ze standardową tolerancją warsztatową ±0.005 in; jej zaostrzenie nie poprawiłoby funkcji wspornika. Z kolei powierzchnia współpracująca decyduje o tym, jak równo wspornik przylega do siłownika i jaką siłę zacisku wywiera dokręcona śruba. Jeśli powierzchnia jest nierówna lub niewłaściwie położona, siłownik może się zablokować albo połączenie może utracić siłę zacisku. Dlatego tę powierzchnię klasyfikuje się jako cechę poziomu 3 i określa dla niej konkretną tolerancję ±0.001 in zamiast stosować ogólne wymaganie. Wspornik ma zatem dwa poziomy tolerancji przypisane do różnych cech, co właśnie oznacza tolerowanie na poziomie poszczególnych cech.
To odzwierciedlenie standardowej praktyki inżynierskiej, a nie nowa koncepcja. W przywołanym badaniu Sandia zastosowano projekt „circle-diamond-square” z dokumentu National Aerospace Standards NAS-979, „Uniform Cutting Tests”, wydanego po raz pierwszy w 1969 r., aby ocenić możliwości dokładności maszyn względem oczekiwanych tolerancji w zastosowaniach lotniczych. Inżynierowie często określają tolerancje za pomocą wymiarowania i tolerowania geometrycznego (GD&T) zgodnie z normą ASME Y14.5 organizacji American Society of Mechanical Engineers; praktyczne objaśnienie zawiera przewodnik Protolabs dotyczący tolerancji w obróbce CNC. Dla typowych cech powszechnie podaje się zakres tolerancji 0,005-0,010 in. Niektóre warsztaty deklarują bardzo ciasne tolerancje rzędu 0.001 in, czyli 0,025 mm, jednak wartość tę należy traktować jako punkt odniesienia dla konkretnego zakładu, a nie uniwersalną normę branżową.
Zmniejszenie tolerancji z około 0,2 mm do 0,02 mm — czyli dziesięciokrotnie — zmienia wymagania dotyczące oprzyrządowania, harmonogramu i kontroli konkretnej cechy, a nie tylko wartość na rysunku technicznym.
Komponenty lotnicze często mają wymagania należące do więcej niż jednego poziomu, dlatego inżynierowie przypisują tolerancję poszczególnym cechom zamiast stosować jedną stałą wartość. Wymiary możliwe do uzyskania w każdej operacji zależą od sztywności narzędzia, materiału półfabrykatu i liczby zamocowań. Precyzyjnie obrobiona powierzchnia współpracująca poziomu 3 może znajdować się na tym samym wsporniku co otwór z luzem poziomu 1 i zgodnie z wymaganiami podlegać innej tolerancji. To rozumowanie oparte na cechach pokazuje, czego wymaga obróbka CNC w przemyśle lotniczym i czym różni się od ogólnej obróbki CNC części lotniczych.
Rozszerzalność cieplna jest jednym z powodów, dla których niektóre wymiary krytyczne dla lotu utrzymuje się i weryfikuje w kontrolowanych warunkach, zamiast mierzyć je bezpośrednio po obróbce. Współczynnik rozszerzalności cieplnej aluminium 6061 wynosi około 13.1 µin/in/°F (23,6 µm/m/°C), natomiast stal nierdzewna 304 rozszerza się wolniej — około 9.6 µin/in/°F (17,3 µm/m/°C). Na aluminiowej części o długości 10 in zmiana temperatury o 20°F między ciepłą halą a klimatyzowaną salą kontroli może przesunąć zmierzony wymiar o około 0.0026 in. Dlatego temperatura w precyzyjnych salach kontrolnych jest zwykle utrzymywana w pobliżu stabilnej temperatury odniesienia 68°F (20°C).
Czym jest precyzyjna obróbka lotnicza?
Precyzyjna obróbka lotnicza to toczenie lub frezowanie CNC stosowane przy ciaśniejszych tolerancjach z omówionego wyżej modelu, zwłaszcza dla cech pasowania funkcjonalnego i krytycznych dla lotu, wraz z identyfikowalnością wystarczającą do wykazania, że detal spełniał określoną tolerancję, a nie tylko został obrobiony na maszynie o odpowiednich możliwościach.
Jak weryfikuje się ciasne tolerancje części lotniczych?
Cechy krytyczne dla lotu i pasowania funkcjonalnego często kontroluje się za pomocą CMM zamiast przyrządów ręcznych, ponieważ wyniki pomiarów CMM można udokumentować i bezpośrednio powiązać z wymaganiami GD&T na rysunku technicznym. Mniej krytyczne cechy ogólne można często sprawdzić prostszymi przyrządami, takimi jak suwmiarki. Plan kontroli — określający, które cechy mierzy się za pomocą CMM, a które ręcznie — omówiono w dalszej części przewodnika.
5-osiowe obrabiarki CNC dla przemysłu lotniczego: mocowanie i strategia jednego zamocowania
Każde zdjęcie części przez operatora i ponowne zamocowanie jej w przyrządzie mocującym może wprowadzić błąd bazowania lub indeksowania. W łańcuchu wymiarów te niewielkie błędy składają się na całkowitą tolerancję. Frezowanie 5-osiowe w jednym zamocowaniu ogranicza liczbę niezależnych błędów mocowania przy skomplikowanych kształtach lotniczych; mniej zamocowań oznacza mniej źródeł błędów.
Przykład: kumulacja tolerancji w trzech wymiarach łańcuchowych
Załóżmy, że wspornik ma trzy kolejne wymiary łańcuchowe z tolerancjami odpowiednio ±0,05 mm, ±0,03 mm i ±0,02 mm. Bezpośrednie dodanie tych tolerancji — konserwatywna metoda „najgorszego przypadku” — daje możliwą kumulację ±0,10 mm. Taką wartość projektant musi uwzględnić, jeśli wszystkie wymiary jednocześnie osiągnęłyby skrajne wartości tolerancji. Zastosowanie zamiast tego statystycznej metody sumy kwadratów (RSS) — √(0.05² + 0.03² + 0.02²) — daje około ±0,062 mm, co lepiej odzwierciedla bardziej realistyczny przypadek, w którym poszczególne błędy nie osiągają jednocześnie skrajnych wartości w tym samym kierunku. Różnica między tymi wynikami, około 0,038 mm, może przesądzić o tym, czy ciasno pasujący zespół zostanie zaakceptowany, czy będzie wymagał poprawek. Każde dodatkowe zamocowanie podczas procesu stwarza kolejną możliwość dodania błędu do tej samej kumulacji.
Ogólne zestawienie przyczyn kumulacji tolerancji z perspektywy inżynierii dostawcy wymienia siedem typowych źródeł: błędy doboru baz odniesienia, przesunięcie przedmiotu podczas obróbki, odkształcenie wywołane przez przyrząd mocujący, rozszerzalność cieplną, zużycie narzędzia, wiele etapów mocowania i stosowanie niespójnych baz odniesienia podczas kontroli. Każdemu z nich odpowiadają odrębne sposoby ograniczania ryzyka. To samo źródło zwraca uwagę na łatwą do przeoczenia różnicę między rodzajami baz: bazą określoną przez konstruktora na rysunku, bazą wyznaczoną na detalu w warsztacie, bazą ustawioną na CMM przez technika kontroli oraz bazą funkcjonalną wymaganą dla zespołu statku powietrznego. Jak wskazuje źródło, „największa lub najłatwiej dostępna powierzchnia nie jest automatycznie najbardziej wiarygodną bazą”, o czym warto pamiętać przed rozpoczęciem projektowania przyrządu mocującego.
Mocowanie cienkościennych części: strategia mocowania przedmiotu obrabianego dla geometrii lotniczej
Cienkościenne korpusy i wsporniki lotnicze stwarzają specyficzny problem związany z mocowaniem: siła zacisku, która stabilnie utrzymuje gruby, sztywny detal, może odkształcić cienkościenny. Po zwolnieniu mocowania ścianka może sprężyście wrócić do pierwotnego kształtu, ujawniając cechę poza tolerancją, która w przyrządzie miała prawidłowy wymiar. Dlatego branżowe wytyczne inżynieryjne zalecają w przypadku cienkościennych, asymetrycznych lub podatnych na naprężenia szczątkowe detali sekwencję „obróbka zgrubna, stabilizacja, ponowna kontrola i wykończenie”: usunięcie większości materiału, odczekanie, aż detal się odpręży, ponowną kontrolę jego geometrii, a następnie wykonanie końcowych przejść wykańczających.
Zalecenia
- Przed pierwszym przejściem narzędzia należy zweryfikować strategię bazowania pod kątem zgodności z założeniami projektu.
- Rozkładać siłę zacisku na sztywne, niekrytyczne cechy detalu.
- Wykonać próbne przejście wykańczające, aby sprawdzić sprężysty powrót cienkich ścianek.
- Uwzględnić dostęp dla sondy CMM już na etapie projektowania przyrządu, a nie dopiero później.
- Zapisywać na karcie przebiegu procesu liczbę zamocowań wymaganą dla każdej cechy.
Nie należy
- Nadmiernie zaciskać cienkościennych cech i zakładać, że odkształcenie całkowicie ustąpi po zwolnieniu mocowania.
- Przyjmować największą powierzchnię jako bazę bez uprzedniej weryfikacji.
- Pozostawiać kołki ustalające bez kontroli między partiami produkcyjnymi.
- Pomijać rozszerzalność cieplną przyrządu podczas długich serii produkcyjnych.
- Dodawać kolejne zamocowanie bez ponownej weryfikacji dostępności dla sondy.
Udokumentowane uzasadnienie techniczne dla obróbki 5-osiowej w jednym zamocowaniu złożonej, cienkościennej geometrii kanałów można znaleźć także poza materiałami marketingowymi. Patent przypisany firmie Hexagon Manufacturing Intelligence (US8,977,382 B2) dotyczący zgrubnej obróbki kanałów metodą trochoidalną jasno wyjaśnia podstawowe ograniczenie: maszyna 3-osiowa ogranicza ruch narzędzia do przesuwu wzdłuż dwóch osi jednocześnie, przez co zgrubna obróbka głębokich, wąskich i cienkościennych kanałów może być fizycznie niemożliwa bez naruszenia materiału, który powinien pozostać. Dodatkowa swoboda obrotu w zamocowaniu 5-osiowym, wykorzystana do frezowania bokiem narzędzia wzdłuż toru trochoidalnego, umożliwia obróbkę tych samych cech bez takiego ryzyka. Patent przywołano tu jako dowód, że opisana technika jest formalnie uznaną praktyką inżynieryjną, a nie jako opis własnego portfolio patentowego firmy Zhenling.
Nie oznacza to, że obróbka 5-osiowa jest automatycznie właściwym wyborem dla każdego detalu. Źródła branżowe są zgodne: „obróbka 5-osiowa nie zawsze jest potrzebna w przypadku każdego detalu lotniczego — proste płyty, podkładki dystansowe czy bloki mogą lepiej nadawać się do obróbki 3-osiowej”. Bardziej przydatne pytanie brzmi nie „czy obróbka 5-osiowa jest lepsza”, lecz „kiedy jest naprawdę potrzebna”. Publikacje branżowe opisują ten sam kompromis z perspektywy obróbki skrawaniem: wiążą obróbkę 5-osiową w jednym zamocowaniu bezpośrednio z mniejszą liczbą zamocowań i węższymi tolerancjami położenia złożonych geometrii lotniczych, a jednocześnie podkreślają, że wybór przyrządu i oprzyrządowania, takiego jak mocowanie na jaskółczy ogon czy oprawki termokurczliwe, musi odpowiadać detalowi, a nie samej liczbie osi.
Obróbka 5-osiowa sprawdza się szczególnie w przypadku złożonych części lotniczych — głębokich kieszeni, pochylonych występów i cech rozmieszczonych na wielu płaszczyznach, które w przeciwnym razie wymagałyby kilku osobnych zamocowań. Istotne znaczenie ma tu połączenie obróbki CNC ze strategią mocowania i bazowania omówioną powyżej; sama liczba osi nie przesądza o rezultacie. Nasze możliwości obróbki części lotniczych w tym zakresie opierają się na importowanych centrach 5-osiowych oraz dyscyplinie bazowania i mocowania opisanej w tej sekcji, a nie na samej liczbie osi. W przypadku naprawdę złożonych detali to właśnie takie połączenie sprawia, że obróbka w jednym zamocowaniu jest warta inwestycji.
Frezowanie CNC 3-, 4- i 5-osiowe: na czym polegają różnice?
Obróbka 3-osiowa przesuwa narzędzie w osiach X, Y i Z; sprawdza się przy płaskich i umiarkowanie stopniowanych geometriach, ale obróbka elementów z przeciwległych stron wymaga ponownego zamocowania detalu. 4. oś wprowadza obrót wokół jednej osi, dzięki czemu można obrabiać powierzchnie wokół walca bez ponownego mocowania detalu.
5. oś wprowadza drugi ruch obrotowy, zapewniając większy zakres dostępu do detalu w jednym zamocowaniu przy obróbce powierzchni o złożonych kształtach lub głębokich kieszeni, jak opisano we wcześniejszej dyskusji o kumulacji tolerancji.
Dlaczego obróbka w jednym zamocowaniu ma znaczenie przy wąskich tolerancjach?
Każde ponowne zamocowanie może wprowadzić dodatkowe odchylenie osiowania, poza odchyleniami wynikającymi z samego procesu. Dlatego detal obrabiany w jednym zamocowaniu ma mniej niezależnych źródeł błędu w końcowym łańcuchu tolerancji niż detal obrabiany w trzech lub czterech osobnych zamocowaniach, pod warunkiem że przyrząd i układ bazowania są prawidłowe.
AS9100: czego faktycznie wymaga norma (informacje dla kupujących, nie oferta certyfikacji)
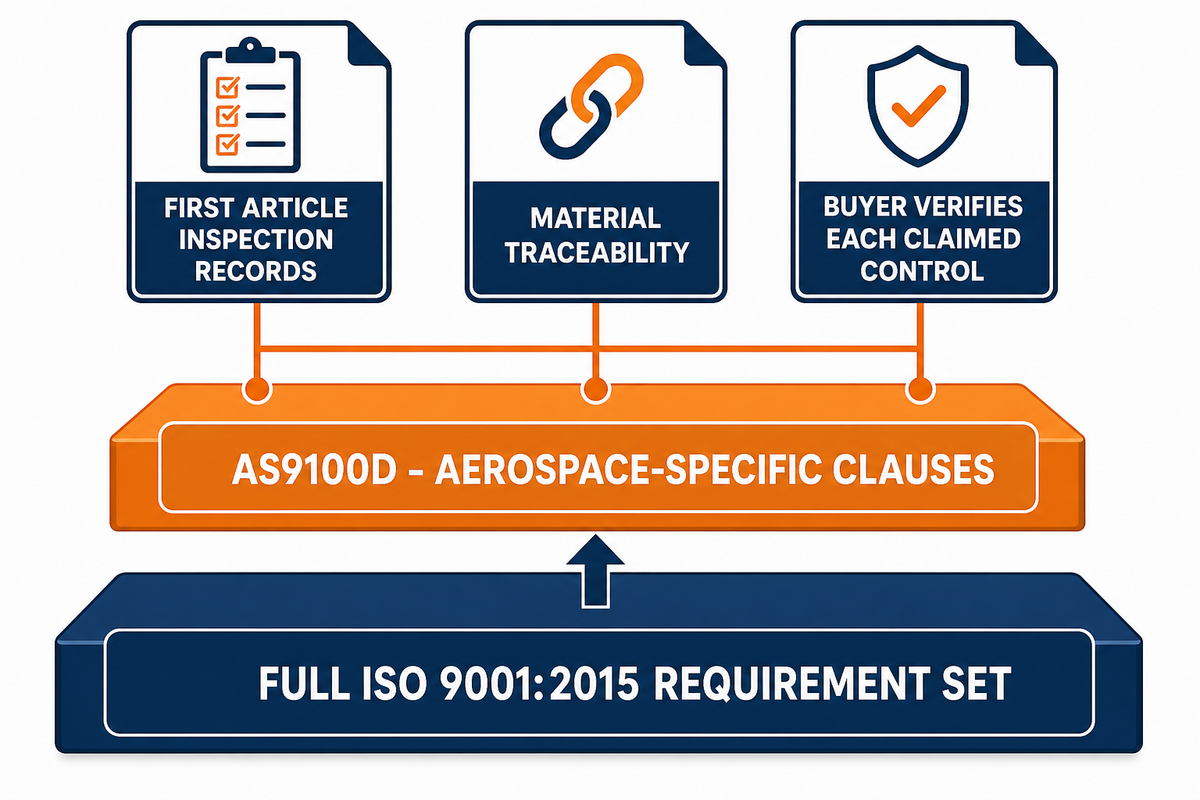
Po tym, jak omówiona powyżej strategia obróbki w jednym zamocowaniu ogranicza źródła odchyleń geometrycznych, norma AS9100 kieruje uwagę kupującego na sposób kontrolowania i dokumentowania procesu przez zakład. Niedawne publikacje branżowe o zakładach obróbki skrawaniem uzyskujących certyfikat AS9100 pokazują, że kupujący nadal traktują certyfikację jako sygnał pomocny przy kwalifikacji dostawcy. Ta sekcja wyjaśnia, jak interpretować certyfikat AS9100 i dokumentację uzupełniającą; usługi certyfikacyjne nie wchodzą w jej zakres, a informacje o naszej ofercie obróbki znajdują się na osobnej stronie poświęconej możliwościom w branży lotniczej.
| Aspekt | ISO 9001 | AS9100 |
|---|---|---|
| Struktura podstawowa | Ogólne wymagania dotyczące systemu zarządzania jakością | Pełny zbiór wymagań ISO 9001:2015 uzupełniony o klauzule specyficzne dla branży lotniczej |
| Identyfikowalność i zapisy z kontroli pierwszej sztuki | Ogólne wymagania dotyczące prowadzenia dokumentacji | Wyraźny wymóg prowadzenia zapisów kontroli pierwszej sztuki (FAI / zgodnie z AS9102) dla nowych lub zmienionych numerów części |
| Jednostka odpowiedzialna i aktualna wersja | ISO | Norma opublikowana wspólnie przez SAE International i IAQG; aktualna wersja to AS9100D (Rev D, 2016) |
| Odpowiedniki regionalne | — | EN 9100 (Europa) i JISQ 9100 (Azja i Pacyfik) zawierają zharmonizowane wymagania |
Kupujący powinni odróżniać dobrze udokumentowane wymagania od ogólnych deklaracji. Strona normy SAE International, dokumentacja zarządcza IAQG oraz wytyczne wdrożeniowe NASA Langley Research Center opisują AS9100 jako uzupełnienie podstawy ISO 9001 o „dodatkowe wymagania przemysłu lotniczego” SAE/IAQG. Kontrola pierwszej sztuki to najlepiej udokumentowany element dokumentacji zakładu. Kwestie takie jak zarządzanie konfiguracją i ograniczanie ryzyka często należą do wymagań dotyczących zastosowań w branży lotniczej, ale źródła publiczne nie przedstawiają ich jako jednej odrębnej listy kontrolnej. Kupujący powinni zacząć od zapisów FAI, a następnie poprosić dostawcę o potwierdzenie każdego dodatkowego deklarowanego środka kontroli.
Zakres raportu z kontroli pierwszej sztuki (FAIR)
- ✔ Numer części i poziom rewizji
- Opis i numer rysunku wraz z poziomem rewizji.
- ✔ Numer zamówienia zakupu klienta
- Podpis osoby sporządzającej, data i, w stosownych przypadkach, zatwierdzenie klienta.
- Przegląd materiałów lub procesów oraz wyniki badań funkcjonalnych.
- Numer certyfikatu zgodności i rzeczywiste zmierzone charakterystyki.
Wybrane pola kontrolne podsumowane na podstawie wytycznych AS9102 dotyczących kontroli pierwszej sztuki. Norma AS9102 określa wymagania dotyczące dokumentacji FAI; sama nie stanowi certyfikacji dostawcy.
💡 Praktyczna wskazówka
Certyfikat AS9100 nie jest wymagany przy każdym zamówieniu zakupu dla branży lotniczej. To, czy wymaga go umowa, zależy od poziomu programu i konkretnych ustaleń.
Publiczna dokumentacja jakości dostawców Lockheed Martin stanowi czytelny przykład wymagań FAI, jakie czołowy producent OEM z branży lotniczej może nałożyć na swój łańcuch dostaw. Przywołujemy ten dokument wyłącznie po to, by pokazać, czego może wymagać klient z branży lotniczej stawiający wysokie wymagania, a nie jako dowód naszego udziału w jakimkolwiek programie tego producenta OEM.
AS9100D to aktualna i uznawana rewizja normy AS9100.
Omówiono już następcę normy AS9100D, który ma nosić nazwę IA9100 i ma zostać opublikowany w drugiej połowie 2026, prawdopodobnie po aktualizacji ISO 9001. Według przywołanych publikacji o okresie przejściowym niektóre wymagania obecnie ujęte jako noty informacyjne — w tym dotyczące szkoleń, ryzyka dla bezpieczeństwa i identyfikacji zagrożeń — mogą stać się egzekwowalne. Wytyczne branżowe zalecają również przygotowanie się na możliwość przeprowadzenia dwóch audytów przejściowych oraz sprawdzenie umów jakościowych z dostawcami pod kątem nowych wymagań dotyczących cyberbezpieczeństwa i kontroli eksportu przed złożeniem zamówień zakupu. Kupujący analizujący dokumentację AS9100 dostawcy mogą znaleźć szczegóły dotyczące naszych certyfikatów i możliwości w zakresie identyfikowalności na stronie usług obróbki CNC dla branży lotniczej firmy Zhenling.
Czym różnią się AS9100 i ISO 9001?
AS9100 obejmuje pełny zestaw wymagań ISO 9001 i dodaje wymagania specyficzne dla branży lotniczej, wśród których najbardziej widoczne są kontrola pierwszej sztuki i identyfikowalność. W praktyce jest więc rozszerzeniem istniejącej normy, a nie całkowicie odrębnym systemem zarządzania jakością dla dostawców z branży lotniczej.
Czego wymaga certyfikacja AS9100 poza ISO 9001?
Najbardziej konkretnym dodatkowym wymaganiem AS9100 jest prowadzenie zapisów kontroli pierwszej sztuki dla nowych lub zmienionych numerów części. Norma zawiera również inne wymagania dotyczące lotnictwa, sektora kosmicznego i obronności. Kupujący powinni sprawdzić dokumentację dostawcy pod kątem środków kontroli istotnych dla danego programu, zamiast zakładać, że poza FAI obowiązuje jedna uniwersalna lista kontrolna dla każdego zamówienia.
Procesy obróbki CNC a druk 3D i odlewanie precyzyjne
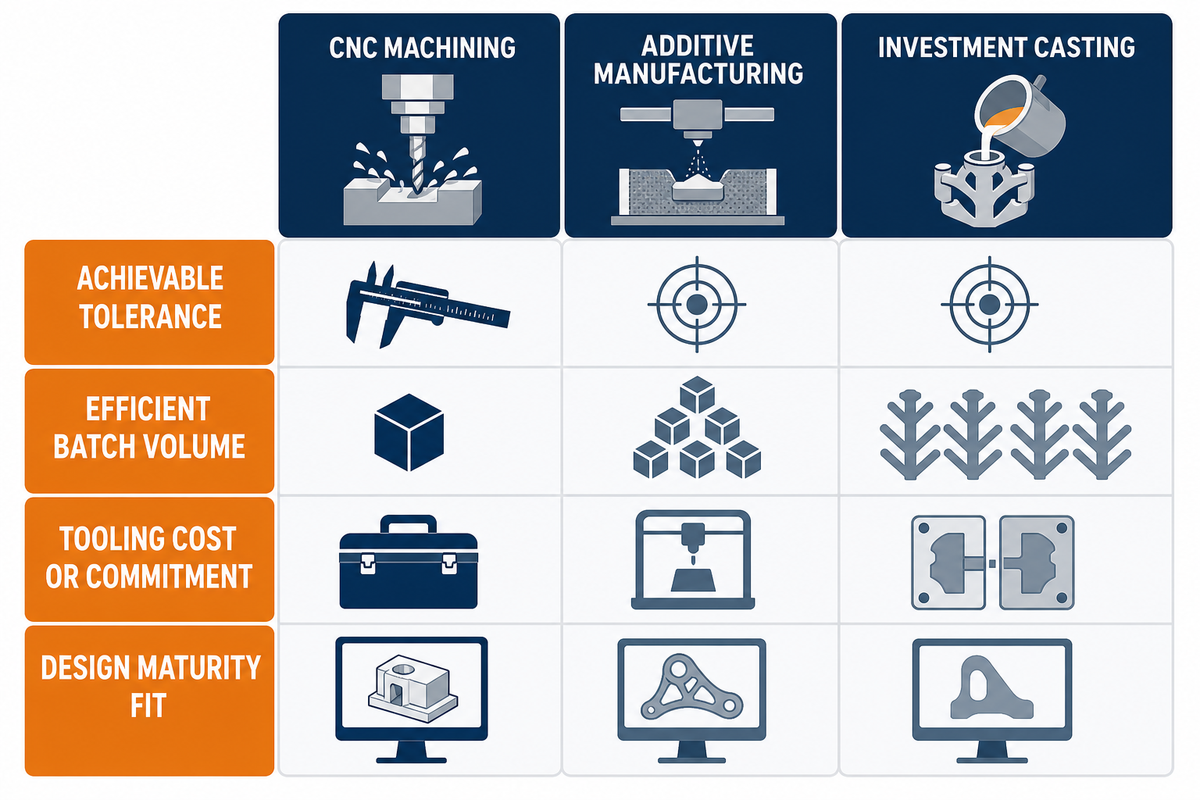
Porównanie obróbki CNC z procesami wytwarzania przyrostowego i odlewaniem precyzyjnym sprowadza się do tych samych czterech czynników, niezależnie od tego, które procesy obróbki CNC lub alternatywy są rozważane. Zanim projekt zostanie zatwierdzony, można wykorzystać CNC do wykonania modeli funkcjonalnych części lotniczych bez inwestowania w dedykowane oprzyrządowanie specjalne. Wybór właściwego procesu produkcyjnego w lotniczym łańcuchu dostaw zależy więc od tolerancji, wielkości partii, kosztu oprzyrządowania i dojrzałości projektu, a nie od jednej metody uznawanej za najlepszą w każdych warunkach.
Test dopasowania oparty na 4 czynnikach jasno pokazuje te ograniczenia. Modele funkcjonalne części lotniczych można najpierw wykonać metodą CNC, natomiast późniejsza zmiana wielkości produkcji lub geometrii może przemawiać za wytwarzaniem przyrostowym albo odlewaniem precyzyjnym. Wybór procesu powinien wynikać z aktualnych wymagań projektu, a nie z etykiety.
CNC, odlewanie czy wytwarzanie przyrostowe: test dopasowania oparty na 4 czynnikach
| Czynnik | Obróbka CNC | Wytwarzanie przyrostowe | Odlewanie precyzyjne |
|---|---|---|---|
| Osiągalna tolerancja | Około ±0,025–0,125 mm | Około ±0,1–0,5 mm, zależnie od procesu | Około ±0,076–0,254 mm w stanie po odlaniu; cechy krytyczne często poddaje się obróbce wykańczającej |
| Efektywna wielkość partii | Najlepsze dopasowanie: około 10–1 000 sztuk | Najlepsze dopasowanie przy bardzo małej produkcji, około 1–10 sztuk | Efektywne głównie powyżej około 100–500 sztuk, po zamortyzowaniu kosztu oprzyrządowania |
| Koszt oprzyrządowania i wymagane zaangażowanie | Nie wymaga oprzyrządowania specjalnego | Nie wymaga oprzyrządowania | Oprzyrządowanie do formy kosztuje zazwyczaj około $2 000–$15 000 |
| Dopasowanie do dojrzałości projektu | Dobrze znosi późne zmiany projektu — nie trzeba przerabiać oprzyrządowania | Dobrze sprawdza się w przypadku prototypów i złożonych geometrii wewnętrznych, które wciąż ulegają zmianom | Najlepiej stosować w przypadku zatwierdzonych projektów — trudno wycofać się z inwestycji w oprzyrządowanie |
Przykład: ocena wspornika za pomocą testu dopasowania opartego na 4 czynnikach
Rozważmy wspornik montażowy konstrukcji, którego produkcję zaplanowano w partii 150 sztuk. Jego powierzchnia współpracująca, krytyczna dla lotu, ma tolerancję ±0.001 in, a projekt nie został jeszcze zatwierdzony przez dział inżynieryjny między kolejnymi seriami. Sama tolerancja jest węższa niż ta, którą zwykle zapewnia wytwarzanie przyrostowe bezpośrednio po wykonaniu, co wskazuje na obróbkę CNC lub odlewanie precyzyjne. Wielkość partii 150 sztuk mieści się w efektywnym zakresie CNC i nie osiąga poziomu, przy którym koszt oprzyrządowania do odlewania precyzyjnego zwykle się amortyzuje. Niezatwierdzony projekt stwarza też ryzyko utraty zainwestowanych środków w oprzyrządowanie, jeśli po wykonaniu formy projekt ulegnie zmianie. Uwzględnienie wszystkich 4 czynników może więc przemawiać za obróbką CNC — nie dlatego, że wygrywa w każdej kategorii z osobna, lecz dlatego, że żaden pojedynczy czynnik jej nie wyklucza.
Warto też jasno wskazać fizyczne czynniki procesowe stojące za takim dopasowaniem. Typowa grubość warstwy w wytwarzaniu przyrostowym wynosi około 20–60 µm. To jeden z powodów, dla których czas budowy w większości procesów wykorzystujących złoże proszku rośnie proporcjonalnie do wysokości detalu, niezależnie od powierzchni platformy roboczej. Minimalna grubość ścianki wymagana, aby odlew precyzyjny wypełnił się niezawodnie i bez wad, wynosi zazwyczaj około 0,060–0,090 in (1,5–2,3 mm), a chropowatość powierzchni w stanie po odlaniu wynosi zwykle około 125–250 µin Ra (3,2–6,3 µm).
✔ Zalety
- Brak inwestycji w oprzyrządowanie pozwala wprowadzać zmiany w ostatniej chwili bez utraty już poniesionych nakładów.
- Szeroki wybór materiałów w ramach jednej grupy procesów
- Tolerancje wystarczająco wąskie dla krytycznych dla lotu powierzchni współpracujących i uszczelniających
- Efektywność w większości zakresów produkcji mało- i średnioseryjnej, bez progu opłacalności związanego z oprzyrządowaniem.
⚠ Ograniczenia
- Materiał jest usuwany jako odpad, co zwiększa koszty w przypadku drogich stopów lub produkcji bardzo dużych detali.
- Przy bardzo dużej produkcji odlewanie staje się korzystniejszą alternatywą po zamortyzowaniu kosztu oprzyrządowania.
- Bardzo złożona geometria wewnętrzna, na przykład pusta struktura kratowa lub kanały, może być trudna albo niemożliwa do uzyskania za pomocą narzędzia skrawającego.
- Czas obróbki pojedynczego detalu o złożonej geometrii może być dłuższy niż czas wykonania jego odpowiednika metodą przyrostową lub odlewniczą.
Kiedy obróbka CNC sprawdza się lepiej niż druk 3D w przypadku części lotniczych?
Obróbka CNC jest często domyślnym wyborem, gdy tolerancja krytyczna dla lotu jest węższa niż tolerancje osiągane przez większość procesów przyrostowych bezpośrednio po wykonaniu, gdy określony materiał to kwalifikowany lotniczy stop przerabiany plastycznie, a nie zamiennik na bazie proszku, lub gdy ilość detali sprawia, że koszt i czas cyklu wytwarzania przyrostowego przestają być konkurencyjne.
Jakie są kompromisy między obróbką CNC a odlewaniem precyzyjnym?
Po zamortyzowaniu kosztu oprzyrządowania odlewanie precyzyjne może zapewnić niższy koszt jednostkowy przy bardzo dużej produkcji. Jednak taka inwestycja w oprzyrządowanie, często liczona w tysiącach dolarów, nie sprawdza się w przypadku niezatwierdzonego projektu, ponieważ zmiana po wykonaniu formy wymaga nowego oprzyrządowania. Obróbka CNC nie wymaga dedykowanego oprzyrządowania, co ułatwia wprowadzanie zmian w projekcie i może pozostać praktycznym rozwiązaniem przy średniej wielkości produkcji, podczas gdy oceniane są tańsze alternatywy.
Zastosowania obróbki CNC: części lotnicze i związane z nimi wyzwania
Wyzwania związane z obróbką CNC w branży lotniczej wynikają zwykle z 3 czynników: rygorystycznego przestrzegania tolerancji, identyfikowalności materiału oraz dopasowania możliwości maszyny i przyrządu do detalu. Poniżej zagadnienia związane z obróbką CNC w branży lotniczej pogrupowano według typowych rodzajów komponentów, ponieważ podobne części i zespoły lotnicze zwykle wiążą się z powtarzającymi się wyzwaniami. Krytyczne części silników wykraczają poza zakres materiałów i możliwości omawianych w tym przewodniku, dlatego w tabeli oddzielono je od kategorii konstrukcyjnych.
| Rodzaj komponentu | Typowy zakres materiałów | Główne wyzwanie związane z obróbką skrawaniem |
|---|---|---|
| Elementy złączne i osprzęt gwintowany | Stal nierdzewna, stal stopowa | Precyzja gwintu i odporne na korozję wykończenie, które wytrzymuje wielokrotne cykle dokręcania |
| Komponenty związane z łożyskami i pasowaniami obrotowymi | Stal nierdzewna, stal stopowa | Ścisła kontrola okrągłości i współosiowości pasowań obrotowych |
| Wsporniki konstrukcyjne i mocowania | Aluminium, stal nierdzewna, stal stopowa | Kontrola odkształceń cienkich ścianek w wielu obrabianych cechach |
| Połączenia konstrukcyjne i złącza | Aluminium, stal nierdzewna, stal stopowa | Zachowanie spójnego bazowania na powierzchniach współpracujących, aby części prawidłowo pasowały podczas montażu |
| Komponenty sąsiadujące z silnikiem (gorąca sekcja) | Poza zakresem materiałów objętych tym przewodnikiem | Wymagają nadstopów niklu i dedykowanej certyfikacji dla gorącej sekcji — to wyspecjalizowana nisza, której ten artykuł nie obejmuje |
To celowo krótka lista rodzajów części najczęściej stosowanych w zespołach lotniczych, a nie pełny katalog części. Jej celem jest ogólne zorientowanie się, do jakiej kategorii wyzwań należy część, zanim trafi do technologa obróbki skrawaniem, a nie stworzenie wyczerpującej klasyfikacji każdego komponentu obrabianego na potrzeby branży lotniczej.
Kontrola jakości usług obróbki CNC dla branży lotniczej: jak sprawdzane są części
Nasz zespół przeprowadza kontrolę wymiarową na współrzędnościowych maszynach pomiarowych CMM firm Hexagon i Leitz, aby zweryfikować cechy krytyczne dla lotu oraz pasowania funkcjonalne omówione wcześniej w tym przewodniku. Dzięki temu wyzwania związane z komponentami opisane w poprzedniej sekcji przekładają się na mierzalny plan odbioru: współrzędnościowe maszyny pomiarowe zapewniają udokumentowane, powtarzalne pomiary zgodne z oznaczeniami GD&T na rysunku części, których nie da się uzyskać samą suwmiarką w przypadku złożonej cechy z wieloma bazami.
Kontrola jakości w lotniczym łańcuchu dostaw w dużej mierze opiera się na tego rodzaju udokumentowanych, identyfikowalnych pomiarach, a nie na prostym werdykcie „zaliczone/niezaliczone”. Innymi słowy, cecha obrabiana CNC jest nie tylko wykonywana zgodnie z rysunkiem, lecz także weryfikowana względem oznaczeń GD&T przed wysyłką. Przedstawiona powyżej dokumentacja kontroli ma potwierdzać tę weryfikację.
📐 Uwaga techniczna
Opublikowane dane kalibracyjne dla reprezentatywnej przemysłowej maszyny CMM (Zeiss Prismo 7, przywołanej w omówionym wcześniej badaniu dokładności obróbki przeprowadzonym przez Sandia) wskazują niepewność pomiaru w jednej osi na poziomie około ±(2.2 + L/300) mikrometrów, a w trzech osiach — około ±(2.7 + L/250) mikrometrów, gdzie L oznacza mierzoną długość w milimetrach. Dlatego w rygorystycznych raportach z kontroli obok wyniku podaje się identyfikowalny zakres niepewności pomiaru, a nie samą informację „zaliczone/niezaliczone”.
Nie każda cecha wymaga równie rygorystycznego pomiaru. W recenzowanym badaniu z 2025 porównującym pomiary detali toczonych CNC z 5 materiałów, opublikowanym w czasopiśmie Materials i udostępnionym w PubMed Central, stwierdzono, że pomiar CMM był niezbędny w przypadku cech o wysokiej precyzji i znaczeniu dla bezpieczeństwa, podczas gdy do cech niekrytycznych wystarczały prostsze narzędzia, takie jak suwmiarki cyfrowe. Zaproponowane w badaniu podejście „hybrydowej metrologii”, polegające na dopasowaniu rygoru pomiaru do krytyczności cechy zamiast stosowania jednej metody kontroli dla całego detalu, stanowi przydatną analogię do skalowania zakresu kontroli. Należy jednak precyzyjnie zaznaczyć, że badanie dotyczyło konkretnie wyboru metody pomiaru, a nie klasyfikacji tolerancji projektowych.
W praktyce zakłady kierują cechy Tier 3, krytyczne dla lotu i wskazane wcześniej w modelu tolerancji, do pełnej weryfikacji CMM, a wyniki dokumentują w raporcie z kontroli pierwszej sztuki. Cechy ogólne Tier 1 można kontrolować szybszymi i prostszymi metodami, odpowiednimi do mniejszych konsekwencji odchyleń.
Oznaczenia wykończenia powierzchni podlegają podobnej gradacji jak tolerancje. Ogólna powierzchnia po obróbce skrawaniem ma zwykle chropowatość 125–250 µin Ra (3,2–6,3 µm) bezpośrednio po frezowaniu, na funkcjonalnej powierzchni współpracującej częściej wymaga się 63–125 µin Ra (1,6–3,2 µm), a powierzchnia uszczelniająca lub łożyskowa może wymagać 16–32 µin Ra (0,4–0,8 µm) — takie wykończenie może wymagać szlifowania lub polerowania, a samo frezowanie może nie wystarczyć. W przypadku płaskości przykład tolerancji 0.0005 in (0,0127 mm) na odcinku 4 in (101,6 mm), wspomniany wcześniej w tym przewodniku, pokazuje, jak wąska może być tolerancja geometryczna Tier 3.
Trendy w obróbce CNC dla branży lotniczej: dlaczego jej udział stale rośnie
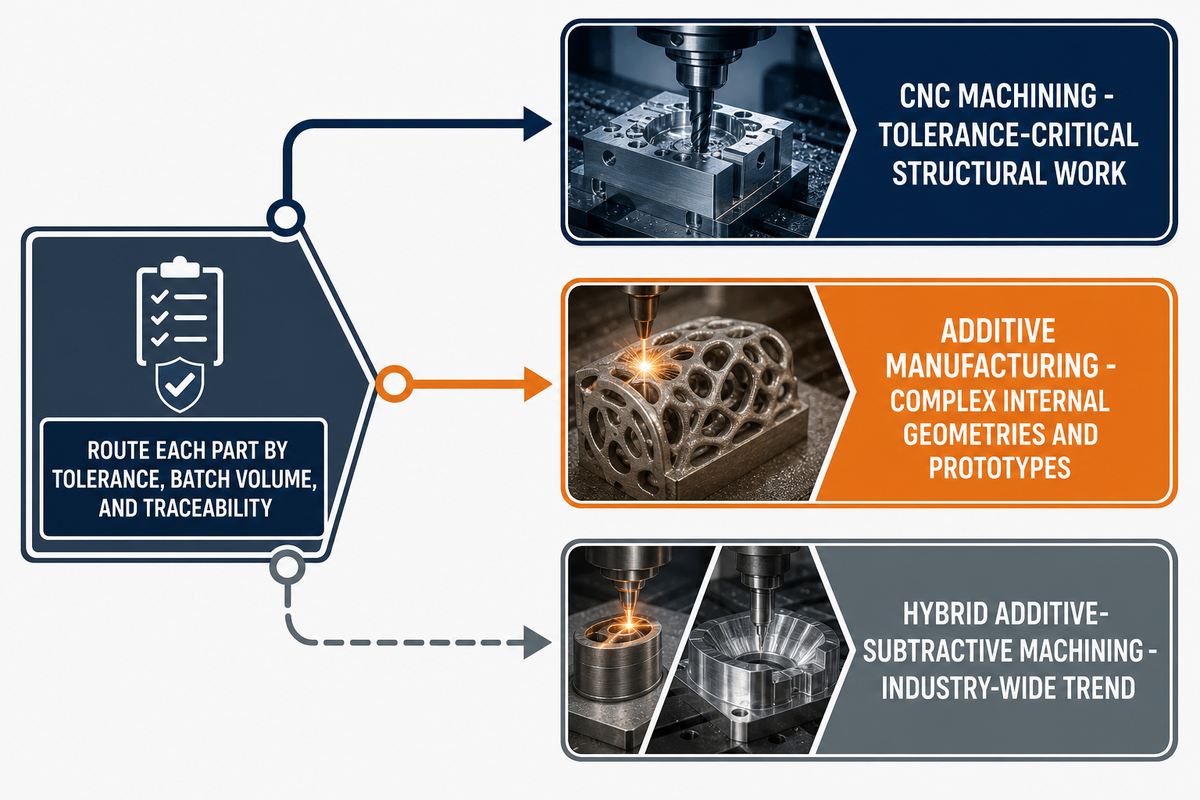
Producenci z branży lotniczej nie wybierają po prostu między obróbką CNC a nowszymi procesami, takimi jak wytwarzanie przyrostowe. Każdy detal kierują do procesu, który spełnia wymagania dotyczące tolerancji, wielkości partii i identyfikowalności. Obróbka CNC nadal dominuje w wielu zastosowaniach konstrukcyjnych o krytycznym znaczeniu dla lotu.
Dane z badań branżowych z ostatnich kilku lat lepiej potwierdzają ten wniosek niż prosta narracja, że „wytwarzanie przyrostowe wypiera obróbkę CNC”: wspólne badanie Royal Aeronautical Society i Protolabs wykazało, że akceptacja obróbki CNC wśród producentów z branży lotniczej wynosiła 53,85% w 2023, 51,41% w 2024, a następnie 54,32% w 2025 — w całym tym okresie odnotowano wzrost netto, ale nie stały, nieprzerwany wzrost. Inne badanie branżowe, przeprowadzone przez Grand View Research, wskazuje, że obróbka CNC odpowiada za 78,9% przychodów rynku obróbki precyzyjnej, a także prognozuje, że lotnictwo i obronność będą najszybciej rosnącym segmentem końcowego zastosowania, napędzanym popytem na lekkie, złożone elementy konstrukcyjne o wąskich tolerancjach, takie jak łopatki turbin i podwozia.
54,32%Udział obróbki CNC wśród producentów z branży lotniczej, 2025
78,9%Udział obróbki CNC w przychodach rynku obróbki precyzyjnej
Wzrost ten nie wynika ze stagnacji w dziedzinie wytwarzania przyrostowego. Według jednej z prognoz rynkowych segment wytwarzania przyrostowego dla przemysłu lotniczego będzie rósł w tempie 14,33% rocznie do 2034 — to szybko rozwijający się rynek sam w sobie. Trafniejszym wyjaśnieniem wzrostu znaczenia obróbki precyzyjnej w lotnictwie jest podział zastosowań: wytwarzanie przyrostowe przynosi przełomowe rozwiązania w zakresie złożonych geometrii wewnętrznych i prototypów, gdzie ma rzeczywistą przewagę, natomiast obróbka CNC utrzymuje przewagę przy elementach konstrukcyjnych o krytycznych tolerancjach i wysokich wymaganiach dotyczących identyfikowalności, w przypadku których dojrzałość certyfikacyjna i powtarzalność wymiarowa są ważniejsze niż swoboda kształtowania.
Inne sygnały rynkowe potwierdzają ten podział zastosowań. Z badania rynku branżowego wynika, że najszybciej rośnie segment 5-osiowych obrabiarek CNC, którego szacowane tempo wzrostu wynosi 8,25% rocznie do 2031, ponieważ takie detale jak łopatki turbin, trzpienie implantów ortopedycznych i wsporniki lotnicze wymagają mniej operacji mocowania. Badanie to wiąże budżety obronne, programy modernizacji sprzętu i przejęcia z inwestycjami w moce produkcyjne do obróbki CNC złożonych detali. Wskazuje też na ścieżki narzędzi generowane przez AI oraz hybrydowe centra obróbkowe łączące metody przyrostowe i ubytkowe, które mogą otworzyć nowe możliwości w projektowaniu części lotniczych i ich produkcji. Są to trendy obejmujące całą branżę, a nie możliwości, które deklarujemy w odniesieniu do naszej obróbki lotniczej aluminium, stali nierdzewnej i stali węglowej.
Ogólnie trendy w obróbce CNC dla przemysłu lotniczego wskazują na podział zastosowań, a nie całkowite zastępowanie jednych procesów innymi, co stanowi użyteczny wskaźnik przyszłości produkcji lotniczej. W omawianych tu zastosowaniach konstrukcyjnych obróbka CNC jest często wybieranym procesem. Nabywcy oczekują, że proces obróbki CNC będzie dokumentowany dowodami potwierdzającymi zgodność detalu z rysunkiem technicznym; recenzowane badanie metrologiczne z 2025 pokazuje, dlaczego w przypadku cech o wysokiej precyzji potrzebne są identyfikowalne wyniki pomiarów z maszyny CMM, a nie samo niepoparte dowodami stwierdzenie dotyczące pomiaru.
Najważniejszy wniosek
Obróbka CNC nie traci na znaczeniu w przemyśle lotniczym — badanie RAeS i Protolabs z 2025 wykazało, że korzysta z niej 54,32% producentów z branży lotniczej. Nadal sprawdza się przy elementach konstrukcyjnych o krytycznych tolerancjach i wysokich wymaganiach dotyczących identyfikowalności, do których wytwarzanie przyrostowe i odlewanie nie są przeznaczone.
Nasz zakład w Jiashan w prowincji Zhejiang wysyła około 80% produkcji do klientów eksportowych. Aby obsługiwać tych nabywców, w ramach standardowego procesu dostarczamy certyfikaty materiałowe, raporty FAI, zapisy pomiarów CMM oraz dokumentację opisaną w tym przewodniku. Nabywcy oceniający detal na potrzeby nadchodzącego programu mogą zapoznać się z naszymi materiałami, certyfikatami, wyposażeniem i możliwościami obróbki na podlinkowanej powyżej stronie poświęconej naszym kompetencjom w branży lotniczej.
Często zadawane pytania
P: Jak przebiega obróbka CNC dla przemysłu lotniczego?
Model CAD jest przekształcany w ścieżkę narzędzia wygenerowaną w systemie CAM, a następnie sterowana komputerowo maszyna usuwa materiał z litego bloku lub pręta, nadając mu wymagany kształt.
W przypadku części lotniczych ten sam proces ubytkowy podlega dodatkowym kontrolom: tolerancje określa się dla poszczególnych cech na podstawie ich krytyczności, a nie stosuje jednakowo do całego detalu; użyty materiał jest powiązany z identyfikowalnym wytopem lub partią, a gotowy detal jest zazwyczaj mierzony na współrzędnościowej maszynie pomiarowej i dokumentowany w raporcie z kontroli pierwszej sztuki przed wysyłką. Sama obróbka to standardowe toczenie CNC lub frezowanie CNC; o jej zastosowaniu w przemyśle lotniczym decyduje warstwa kontroli procesu i dokumentacji. Różnicę tę najlepiej widać w przypadku wymiarów krytycznych dla lotu, gdzie tolerancje mogą wynosić zaledwie ±0.001 in, a każdy wynik kontroli jest zapisywany w odniesieniu do oznaczeń GD&T na rysunku technicznym, zamiast być jednorazowo sprawdzany i odkładany na bok.
P: Czym jest obróbka CNC i dlaczego ma znaczenie dla przemysłu lotniczego?
Obróbka CNC to sterowana komputerowo produkcja ubytkowa. Ma znaczenie dla przemysłu lotniczego, ponieważ zapewnia powtarzalną, udokumentowaną precyzję na skalę produkcyjną oraz identyfikowalne zapisy kontroli każdej partii.
Aby niezawodnie działać od pierwszej do tysięcznej sztuki, konstrukcje lotnicze wymagają komponentów o stałych parametrach. Obróbka CNC zapewnia taką powtarzalność dzięki przejrzystej historii procesu i udokumentowanej zgodności z wymaganiami lotniczymi dotyczącymi danego programu. Dane dotyczące procesu i kontroli są powtarzalne oraz dostępne w formatach umożliwiających ich weryfikację przez zespoły ds. jakości w lotnictwie.
P: Czy tytan jest zawsze wymagany do obróbki CNC części lotniczych?
Nie. Większość lotniczych elementów konstrukcyjnych, złączek i detali typu obudowa wykonuje się z aluminium, stali nierdzewnej lub stali węglowej albo stopowej zamiast z tytanu, jeśli specyfikacja nie wymaga stopów do gorących sekcji silnika.
Tytan i nadstopy na bazie niklu stosuje się przede wszystkim w gorących sekcjach silników pracujących w wysokiej temperaturze, gdzie wymagana jest wyjątkowa wytrzymałość. Większość elementów montażowych, elementów złącznych, obudów, złączek i komponentów płatowca wykonuje się natomiast z aluminium, stali nierdzewnej i stali stopowej opisanych powyżej. Materiały te są na ogół tańsze i łatwiejsze w obróbce, jeśli specyfikacja nie wymaga stopu do gorących sekcji silnika.
P: Czym różnią się AS9100 i ISO 9001?
AS9100 obejmuje całą normę ISO 9001 oraz dodatkowe wymagania specyficzne dla przemysłu lotniczego, takie jak identyfikowalność materiałów, kontrola ryzyka i udokumentowane zapisy kontroli pierwszej sztuki u dostawców.
Najbardziej konkretne dodatkowe wymaganie — i to, które kontroler jakości będzie chciał przede wszystkim zweryfikować — dotyczy kontroli pierwszej sztuki. Raporty FAI sporządza się zgodnie z SAE AS9102, a szersze ramy jakościowe AS9100 opierają się na ISO 9001:2015.
P: Czy ten sam zakład obróbki CNC może realizować zarówno prototypy, jak i serie produkcyjne części lotniczych?
Tak. Zasadnicza różnica operacyjna między etapem rozwoju a produkcją powtarzalną dotyczy mocowania i planowania procesu, a nie zastosowania innej maszyny czy innej kwalifikacji materiału.
Podczas wykonywania prototypów można zastosować uniwersalne, elastyczne mocowanie, aby wyprodukować wymaganą niewielką liczbę sztuk. W produkcji seryjnej firma może zainwestować w dedykowane przyrządy mocujące i usprawnić plan procesu, gdy projekt jest już ustalony. Jeśli organizacja wykonuje prototypy i serie produkcyjne tego samego detalu o jednym numerze katalogowym, po zmianie statusu projektu z prototypowego na produkcyjny należy ponownie przeprowadzić kontrolę pierwszej sztuki.
P: Co faktycznie potwierdza określenie „klasa lotnicza” w odniesieniu do detalu obrabianego skrawaniem?
Samo określenie „klasa lotnicza” nie oznacza formalnej certyfikacji. Znaczenie mają konkretne certyfikaty materiałowe, tolerancje wskazane na rysunku technicznym i zapisy kontroli dotyczące danego detalu.
Choć określenie to zwykle sugeruje, że detal spełnia rygorystyczne tolerancje i wymagania identyfikowalności obowiązujące w przemyśle lotniczym, nie istnieje jedna formalna kwalifikacja uprawniająca do jego stosowania. Aby zweryfikować takie twierdzenie, należy poprosić o konkretne dowody — certyfikaty zgodności materiału, tolerancje poszczególnych cech wskazane na rysunku technicznym oraz, w stosownych przypadkach, raport z kontroli pierwszej sztuki — zamiast polegać wyłącznie na użytej terminologii.
Dlaczego przygotowaliśmy ten artykuł
Podczas wewnętrznych przeglądów nasi inżynierowie stosują taką samą analizę tolerancji dla poszczególnych cech i te same zasady doboru materiałów, zanim zlecenie obróbki aluminium, stali nierdzewnej lub stali stopowej trafi do zakładu. Weryfikując rysunki lotnicze i związane z nimi wymagania dotyczące dokumentacji, rozróżniają także wymagania AS9100 od podstawowych wymagań ISO 9001.
Artykuł przygotowaliśmy w celach informacyjnych dla nabywców, a nie jako materiał sprzedażowy. Informacje dotyczące zaopatrzenia, kosztów i kwalifikacji dostawców znajdują się na osobnej stronie usług obróbki CNC dla przemysłu lotniczego. Artykuł został sprawdzony przez zespół Shanghai Zhenling Hardware Co., Ltd.
Bibliografia i źródła
- Kwantyfikacja niepewności operacji obróbkowych na potrzeby akceptacji w trakcie obróbki (SAND2008-6396) Sandia National Laboratories
- Dokładność wymiarowa i zmienność pomiarów części toczonych CNC przy użyciu suwmiarki noniuszowej i współrzędnościowych maszyn pomiarowych dla pięciu materiałów, opublikowano w czasopiśmie Materials (2025), za pośrednictwem PubMed Central
- Norma AS9100D SAE International
- Zarządzanie normą AS9100 / IA9100 IAQG (International Aerospace Quality Group)
- Systemy jakości AS9100 NASA Langley Research Center
- AS9100D — wyjaśnienie: co oznacza „D” i co będzie dalej Smithers
- Nadchodzi IA9100: zmiany w normie AS9100 The Core Solution
- Quality Magazine Omówienie przejścia z AS9100 na IA9100
- Na czym polega kontrola pierwszej sztuki według AS9102? AS9100 Store
- Kontrola pierwszej sztuki w przemyśle lotniczym Criterion Precision
- Wymagania RMS Quality dotyczące kontroli pierwszej sztuki Lockheed Martin (wymagania jakościowe dla dostawców)
- Betts Precision uzyskuje certyfikat AS9100 Aerospace Manufacturing and Design
- Precyzyjne dobieranie tolerancji części obrabianych CNC Protolabs
- Powlekanie i inne zagadnienia związane z obróbką wykończeniową Protolabs
- Tolerancje w obróbce CNC Unitritech
- Jakie są najwęższe tolerancje obróbki? Cheetah Precision
- Normy pasywacji stali nierdzewnej dla przemysłu lotniczego Valence Surface Technologies
- Sumowanie tolerancji w obróbce CNC: wzór, RSS i praktyczny przykład Rapid Efficient
- Pomysły na przyrządy mocujące do części lotniczej Forum Practical Machinist (dyskusja praktyków)
- Dyskusja społeczności r/Machinists Reddit (dyskusja praktyków)
- 5-osiowa obróbka lotnicza: mniej mocowań, mniejsze ryzyko i mniej problemów z kontrolą Tarvin Precision
- Obróbka CNC 5-osiowa: kiedy jest naprawdę potrzebna? RPM Fast
- Precyzyjna obróbka dla przemysłu lotniczego: spełnianie rygorystycznych wymagań GOSCPM
- Jak zakład w pełni wykorzystuje możliwości obróbki 5-osiowej Modern Machine Shop
- Wykorzystanie doświadczeń z obróbki samochodowej w przemyśle lotniczym Modern Machine Shop
- US8,977,382 B2, automatyczna metoda frezowania złożonych wnęk o kształcie kanałów Google Patents (patent przypisany do Hexagon Manufacturing Intelligence)
- Produkcja lotnicza w 2025: najważniejsze zagadnienia Badanie Royal Aeronautical Society / Protolabs
- Raport dotyczący rynku obróbki precyzyjnej Grand View Research
- Rynek obrabiarek CNC Mordor Intelligence
- Rynek wytwarzania przyrostowego dla przemysłu lotniczego IMARC Group
- Analiza rynku produkcji dla przemysłu lotniczego i obronnego Coherent Market Insights
- Baza wiedzy o doborze procesów produkcyjnych Hubs (Protolabs Network)
- Odlewanie a obróbka skrawaniem RivCut






