Obróbka CNC części do robotów

Usługi obróbki CNC części robotów przemysłowych

Obróbka CNC części do robotów oznacza tutaj ocenę zapytania ofertowego dotyczącego elementów mechanicznych do robotów przemysłowych, określonych na rysunkach technicznych; nie chodzi o obsługę obrabiarki CNC przez robota, a opis ten nie potwierdza doświadczenia Zhenling w projektach robotycznych. Należy określić połączenia siłownika, przekładni, narzędzia końcowego, podwozia, wspornika lub wału zgodnie z ich funkcją w planowanym montażu. Zapytania dotyczące obróbki CNC części do robotów powinny zawierać informacje o korpusach przegubów, połączeniach reduktora lub narzędzia końcowego, wymaganiach dotyczących luzu zwrotnego lub współosiowości oraz kryteriach odbioru montażu. Harmonogram zależy od zatwierdzonych danych wejściowych. Przed uznaniem jakiegokolwiek terminu za wiążący należy sprawdzić przebieg procesu technologicznego, ograniczenia, dokumentację kontroli oraz wyłączenia z zakresu.

Na początek należy przesłać podsumowanie projektu bez informacji wrażliwych. Przed przesłaniem rysunków zawierających własność intelektualną klienta lub informacje podlegające kontroli eksportowej należy potwierdzić zatwierdzony sposób przekazania danych oraz upoważnienie.

Usługi obróbki CNC części robotów przemysłowych
  • Odpowiedź na zapytanie ofertowe Termin przygotowania oferty potwierdzamy po analizie zapytania.
  • Harmonogram wykonania prototypu Harmonogram wykonania prototypu potwierdzamy w pisemnej ofercie.
  • Harmonogram produkcji Harmonogram produkcji potwierdzamy po analizie ilości i przebiegu procesu technologicznego.
  • Wielkość zamówienia Minimalną ilość oraz możliwość zamówienia pojedynczej sztuki potwierdzamy w każdej ofercie.
  • Standardowe warunki płatności Metodę płatności oraz terminy wpłaty zaliczki i pozostałej kwoty potwierdzamy w pisemnej ofercie.
  • Warunki dostawy Regułę Incoterm, miejsce przeznaczenia i odpowiedzialność za koszty transportu potwierdzamy w pisemnej ofercie.
  • Formaty plików Modele STEP lub IGES wraz z rysunkami PDF, DWG lub DXF.

Zakres obróbki CNC niestandardowych części do robotów

Informacje o profilu firmy dostarczone przez nią obejmują obróbkę metali według rysunków technicznych oraz kategorie sprzętu do toczenia, frezowania, szlifowania, wytaczania, wiercenia, elektrodrążenia drutowego i obróbki wieloosiowej. Rzeczywisty sprzęt, miejsce produkcji i dostępność wymagają potwierdzenia dla danego zamówienia; wszelkie wymagania rysunku technicznego zgodne z ASME Y14.5 pozostają wymaganiami określonymi przez nabywcę.

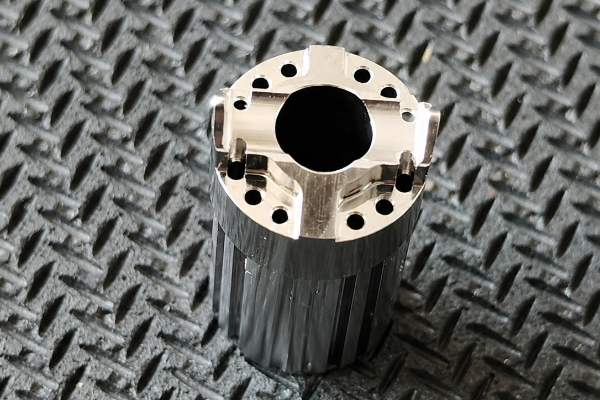
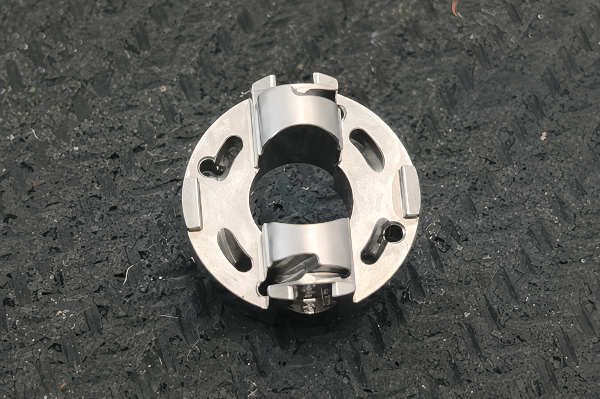
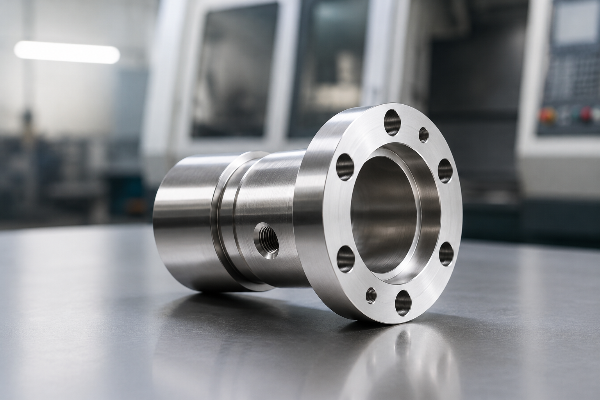
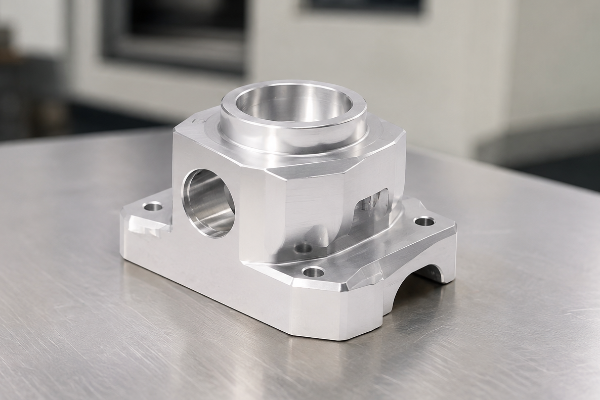
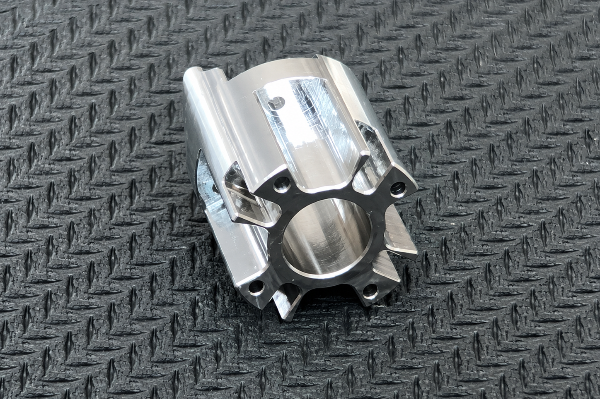
Przykładowa geometria niestandardowego elementu metalowego obrabianego skrawaniem

Korpusy siłowników i przegubów

Podczas analizy połączeń rozpatrujemy jako jeden łańcuch gniazda łożysk, połączenia z silnikiem lub reduktorem, pokrywy, przebieg przewodów i powierzchnie montażowe. Punktem wyjścia jest oś ruchu, ponieważ nawet pozornie prosta geometria może wymagać mocowania w kilku ustawieniach i dodatkowej weryfikacji.

Elementy przekładni i wały

Części przekładni mogą łączyć wały, łożyska, uszczelnienia, koła zębate, silniki i kołnierze wyjściowe. Oceniamy definicję dostarczonego elementu metalowego, natomiast projekt przekładni, dobór łożysk, obróbka cieplna i parametry działania układu pozostają określone w zatwierdzonych wymaganiach technicznych nabywcy.

Części narzędzi końcowych

Analiza połączenia z narzędziem obejmuje płyty narzędziowe, korpusy i palce chwytaków, wsporniki, adaptery oraz mocowania czujników. Do tej analizy prosimy o informacje dotyczące położenia kołnierza, dostępu do elementów złącznych, przebiegu przewodów lub kanałów powietrznych, stanu krawędzi, przestrzeni pracy bez kolizji i drogi przenoszenia obciążeń.

Podwozia robotów i elementy konstrukcyjne

W przypadku podwozi oceniamy ramy, koła, mocowania silników, wsporniki kamer i elementy platform mobilnych pod kątem sztywności, masy, dostępu i potrzeb montażowych. Jednoznaczne bazy dla przyrządu mocującego pomagają także zachować spójność osobno obrabianych części z definicją tego samego układu.

Terminologia robotyczna i zakres prac

W robotyce niestandardowe części i komponenty robotów znajdują zastosowanie w wielu ich rodzajach, lecz analizujemy element metalowy, a nie całego robota ani jego ramię. Robot CNC to odrębny system automatyki; nasz zakres obejmuje wytwarzanie części na obrabiarce CNC.

SYS.RDY // CNC_CORE

Analiza przebiegu procesu technologicznego

  • Frezowanie CNC powierzchni pryzmatycznych, kieszeni, układów otworów montażowych i złożonych geometrii
  • Toczenie CNC wałów, tulei, elementów kół i części obrotowych
  • Dobór obrabiarki CNC wynika z określonych połączeń, dostępu i sposobu ustawienia detalu
  • Obróbka wieloosiowa, gdy do kilku połączeń trzeba dotrzeć przy mniejszej liczbie zmian ustawienia detalu
  • Szlifowanie, wytaczanie, wiercenie i elektrodrążenie drutowe rozważane wtedy, gdy wynika to z rysunku technicznego
Definicja części do robota jest gotowa do analizy, gdy funkcja w ruchu, obowiązująca rewizja, układ baz odniesienia, połączenia montażowe i cel walidacji są ze sobą spójne.
Uwagi do analizy zapytania ofertowego dotyczącego części do robotów Analiza procesu

Kwestie materiałowe w rysunkach części do robotów

Nasz typowy zakres produkcyjny obejmuje stopy aluminium, stale węglowe i stopowe, stale nierdzewne, stopy na bazie niklu oraz inne metale specjalne. Podczas analizy materiału uwzględniamy łącznie jego gatunek, stan, zastosowanie i wykończenie, zamiast zatwierdzać samą nazwę grupy materiałów. Chropowatość powierzchni określana metodą profilową pozostaje osobnym wymaganiem rysunku technicznego według ISO 21920-1:2021.

Materiał ze stopu aluminium

Kwestie do sprawdzenia na rysunku technicznym

Gatunek, stan umocnienia, droga przenoszenia obciążeń, połączenia gwintowane, powierzchnie narażone na zużycie, środowisko korozyjne i wymagania dotyczące wykończenia

Kompromis wymagający omówienia

Mniejsza masa ułatwia ruch, ale o ostatecznym wyborze mogą decydować zużycie powierzchni styku, trwałość gwintów, sztywność i zgodność z procesem nakładania powłok

Materiał ze stali węglowej lub stopowej

Stal węglowa lub stopowa

02

Kwestie do sprawdzenia na rysunku technicznym

Dokładny gatunek, stan dostawy, obróbka cieplna, strefa o określonej twardości, postać półfabrykatu i ochrona przed korozją

Kompromis wymagający omówienia

Wytrzymałość i odporność na zużycie mogą oznaczać większą masę, odkształcenia po obróbce cieplnej oraz konieczność szlifowania lub nakładania powłok

Materiał ze stali nierdzewnej

Kwestie do sprawdzenia na rysunku technicznym

Gatunek, środowisko korozyjne, właściwości magnetyczne, ryzyko zacierania, warunki spawania lub montażu i wymagania dotyczące powierzchni

Kompromis wymagający omówienia

Odporność na korozję nie zastępuje właściwego doboru pary ciernej, pasowania ani twardości

Materiał ze stopu specjalnego

Stop specjalny

04

Kwestie do sprawdzenia na rysunku technicznym

Temperatura pracy, oddziaływanie chemiczne, zatwierdzona specyfikacja, wymagana identyfikowalność, stan materiału podczas obróbki skrawaniem i zasady stosowania zamienników

Kompromis wymagający omówienia

Dostępność materiału i proces obróbki skrawaniem mogą mieć decydujący wpływ na czas realizacji i koszt

Wymagania dotyczące powierzchni i krawędzi do analizy montażu

Przy każdym oznaczeniu wykończenia powierzchni sprawdzamy, której powierzchni funkcjonalnej dotyczy, kierunek śladów obróbki, jeśli ma znaczenie, podstawę pomiaru oraz związek z dalszą obróbką. Jeśli rysunek techniczny przywołuje ISO 21920-1:2021, ta edycja i zawarta w niej terminologia dotycząca struktury geometrycznej powierzchni mierzonej metodą profilową stają się częścią definicji technicznej określonej przez nabywcę.

Powierzchnie funkcjonalne

Należy wskazać gniazda łożysk, powierzchnie współpracujące z uszczelnieniami, styki ślizgowe, powierzchnie odwzorowujące bazy odniesienia, powierzchnie docisku oraz połączenia z układami optycznymi lub czujnikami.

Krawędzie i zadziory

Należy określić stępienia krawędzi, ostre krawędzie wymagające ochrony, początki gwintów, otwory poprzeczne oraz wszystkie strefy, z których zadzior mógłby przedostać się do łożyska, przekładni, kanału kablowego lub czystego zespołu.

Obróbka po wykonaniu części

Należy określić nakładanie powłok, maskowanie, utwardzanie, polerowanie, czyszczenie i znakowanie oraz wskazać, które wymiary na rysunku technicznym obowiązują przed obróbką lub po niej.

Dane na rysunkach technicznych potrzebne przed wyceną

Nawet obrabiarka CNC może wytworzyć część poza tolerancją, jeśli rysunek techniczny nie określa jednoznacznie warunków funkcjonalnych. Sprawdzamy to ryzyko przed wyceną, ponieważ programowanie nie rozstrzygnie niejasnego wymagania. Jeśli rysunek techniczny przywołuje ASME Y14.5, ISO 5459:2024 lub ISO 1101:2017, interpretujemy wymagania dotyczące baz odniesienia, położenia, orientacji, kształtu i bicia w ramach wskazanego systemu.

Ocena zakresu projektu obróbki CNC części do robotów
# Dane definiujące część Czego wymaga ocena zakresu Dlaczego to ważne
01 Zastosowanie Zwykłe zastosowanie przemysłowe, środowisko pracy, charakter obciążeń i krytyczność projektu Pozwala odróżnić standardową analizę przemysłową od kwalifikacji wymaganej dla zastosowań regulowanych, krytycznych dla bezpieczeństwa, lotniczych, medycznych, obronnych lub objętych kontrolą eksportową
02 Funkcja w ruchu Funkcja obrotowa, liniowa, konstrukcyjna, ustalająca lub połączenia z narzędziem Wiąże wymaganą precyzję wykonania z rzeczywistą funkcją komponentu robota
03 Pakiet rysunków technicznych Obowiązujący rysunek techniczny 2D, geometria 3D, rewizja i zasady pierwszeństwa w razie rozbieżności Zapobiega wykorzystaniu nieaktualnej definicji przy tworzeniu programu CNC, planu kontroli lub podejmowaniu decyzji o produkcji części
04 Układ baz odniesienia Funkcjonalne elementy bazowe, kolejność pierwszeństwa oraz wszelkie zależności dotyczące ustawienia detalu lub montażu Określa sposób wyznaczania położenia, orientacji i powtarzalnego pomiaru
05 Połączenia Otwory, wały, gniazda łożysk, powierzchnie montażowe, gwinty, kołki ustalające, kołnierze, koła zębate, uszczelnienia i przebieg przewodów Pozwala stosować wąskie tolerancje do elementów zamykających łańcuch montażowy
06 Stan powierzchni Wymagania dotyczące stanu materiału, obróbki cieplnej, nakładania powłok, chropowatości, krawędzi, czyszczenia i znakowania Wskazuje, na którym etapie procesu produkcji następuje odbiór wymiaru lub powierzchni
07 Dokumentacja potwierdzająca odbiór Wymagana analiza, demonstracja, kontrola, badanie, dobór próbek, warunki i zawartość raportu Łączy każde krytyczne wymaganie z obiektywnym dowodem zamiast z ogólną deklaracją kontroli jakości
08 Ilość i etap projektu Prototyp, seria pilotażowa, produkcja, część zamienna lub rewizja; przedział ilościowy i oczekiwany termin Wpływa na dobór przyrządu mocującego, obrabiarki, materiału, zakresu kontroli i harmonogramu

Precyzję określa się dla poszczególnych cech

Wysoka precyzja jest wymaganiem rysunku technicznego powiązanym z funkcjonalnym połączeniem, układem baz odniesienia, stanem materiału i metodą weryfikacji, a nie samodzielnym określeniem każdej cechy detalu.

Poproś o ocenę zakresu projektu

Czynniki wpływające na cenę części do robotów i czas realizacji

Wycena niestandardowej części do robota opiera się na określonym zakresie produkcji, a nie na katalogu części magazynowych. Każda oferta uwzględnia materiał, geometrię, liczbę ustawień detalu, tolerancje, ilość, oprzyrządowanie, kontrolę, obróbkę po wykonaniu części, pakowanie i oczekiwany termin.

Kompletność definicji

Wpływ na koszt i czas

Sprzeczności i brak kryteriów odbioru uniemożliwiają rzetelne planowanie

Wymagane działanie

Wskaż obowiązującą rewizję i ustal pierwszeństwo geometrii 3D względem rysunku technicznego w razie rozbieżności

Definicja części do robotów obrabianych CNC

Precyzja cech funkcjonalnych

Wpływ na koszt i czas

Połączenia o wąskich tolerancjach mogą wymagać dodatkowych ustawień detalu, przyrządów mocujących, pracy obrabiarki i weryfikacji

Wymagane działanie

Określ wymagania dla cech funkcjonalnych zamiast narzucać wąskie tolerancje każdej powierzchni

Precyzja cech funkcjonalnych części do robotów obrabianych CNC

Materiał i jego stan

Wpływ na koszt i czas

Postać półfabrykatu, obróbka cieplna, twardość, odkształcenia i dostępność zmieniają przebieg procesu technologicznego

Wymagane działanie

Podaj gatunek, stan, zasady stosowania zamienników i wymagane dokumenty

Materiał i jego stan

Ilość i etap zmian

Wpływ na koszt i czas

Koszt przygotowania produkcji rozkłada się inaczej dla pojedynczego prototypu, zestawu pilotażowego i powtarzalnej produkcji części

Wymagane działanie

Podaj przedział ilościowy, przewidywane roczne zapotrzebowanie i oczekiwany etap rewizji

Ilość i etap zmian

Kontrola i obróbka wykończeniowa

Wpływ na koszt i czas

Metoda, dobór próbek, zawartość raportu, nakładanie powłok, maskowanie i podwykonawstwo dodają osobne operacje

Wymagane działanie

Określ, co wymaga pisemnego potwierdzenia przed zatwierdzeniem produkcji

Kontrola i obróbka wykończeniowa

Analiza warunków handlowych

Najniższa cena w ofercie nie musi oznaczać najmniejszego ryzyka projektu, jeśli nie określono materiału, rewizji, dokumentacji odbiorowej lub zakresu obróbki wykończeniowej. Analiza projektu powinna wyjaśnić te kwestie, zanim cena, czas realizacji, wielkość zamówienia, warunki dostawy lub dokumenty kontroli zostaną uznane za uzgodnione.

Rozpocznij analizę

Wymagania dotyczące kontroli do określenia przed zamówieniem

Planowanie jakości zaczyna się od mierzalnego wymagania i określonej metody odbioru. Bez wskazania bazy odniesienia, warunków pomiaru lub wymaganej dokumentacji nie możemy zaplanować wiarygodnej weryfikacji, nawet jeśli pojedynczy wymiar wydaje się akceptowalny.

Wymagania dotyczące cechy detalu

  • Oznaczenie cechy i wymagania
  • Odniesienie do bazy i stan materiału
  • Metoda pomiaru lub badania
  • Oczekiwany zakres próbkowania lub kontroli
  • Warunki dotyczące temperatury, podparcia lub montażu

Wymagania dotyczące dokumentacji potwierdzającej

  • Format wyniku i jednostka
  • Rewizja rysunku technicznego wskazana w zapisie
  • Wymagany dokument materiałowy lub procesowy
  • Sposób postępowania z wynikiem niezgodnym z wymaganiami
  • Osoba odpowiedzialna za zatwierdzenie przed kontynuowaniem produkcji partii

Zakres kontroli i dokumentacja zamówienia

Zakres kontroli pierwszej sztuki lub kontroli wymiarowej uzgadnia się podczas analizy rysunku technicznego przed zatwierdzeniem produkcji. Raport z kontroli wymiarowej lub pierwszej sztuki jest dołączany do wysyłki, jeśli przewiduje to zamówienie.

Metoda zależy od celu weryfikacji

Analiza, demonstracja, kontrola i badanie odpowiadają na różne pytania; jedna metoda nie zawsze wystarcza ani nie jest wymagana w każdym przypadku. Dla każdego projektu nabywca określa dokumentację potrzebną do odbioru komponentu, a my potwierdzamy proponowaną metodę i zakres zapisów.

Kontrola jakości części do robotów obrabianych CNC

Dane projektowe od analizy prototypu do zatwierdzenia produkcji

ASME Y14.41 dotyczy przygotowania i rewizji danych cyfrowej definicji wyrobu. Dla każdego wykonania prosimy o obowiązujący pakiet rysunków technicznych, jednoznaczny cel walidacji i udokumentowaną decyzję dotyczącą zmian.

Obróbka CNC części do robotów na etapie analizy prototypu i zatwierdzenia produkcji
01

Wstępny opis bez informacji wrażliwych

podaj grupę części, zastosowanie przemysłowe, etap rozwoju, przedział ilościowy i docelowy termin; zaznacz, że istnieją dane objęte ograniczeniami, ale ich nie przesyłaj.

02

Uzgodnienie definicji

pracujemy na modelach STEP lub IGES wraz z rysunkami PDF, DWG lub DXF; wskaż obowiązujący plik, rewizję, zasady pierwszeństwa w razie rozbieżności, materiał, funkcję w ruchu, bazy odniesienia i połączenia.

03

Analiza zakresu

porównaj definicję z doborem materiału, procesem obróbki skrawaniem, kolejnością ustawień detalu, wymaganiami dotyczącymi obróbki wykończeniowej i weryfikacji.

04

Cel badania prototypu

ustal, czy prototyp ma potwierdzić pasowanie, ruch, obciążenie, zużycie, odporność na warunki środowiskowe, wygląd czy połączenie tych cech.

05

Dokumentacja wyników i decyzja o zmianach

zapisz, co spełniło wymagania, jakie kwestie pozostają otwarte, co się zmieniło i która definicja obowiązuje na kolejnym etapie.

06

Zatwierdzenie produkcji

rozpocznij produkcję po uzgodnieniu zatwierdzonej definicji, ilości, warunków handlowych, sposobu odbioru i odpowiedzialności za dostawę.

Karta definicji ruchu, baz odniesienia i połączeń

Pole karty Decyzja, którą wspiera
Zastosowanie i krytyczność Wyznacza zakres kwalifikacji i wyłączone kategorie zastosowań regulowanych
Funkcja w ruchu Wiąże komponent z przenoszeniem sił, osiowaniem, zakresem ruchu lub funkcją konstrukcyjną
Obowiązujący pakiet rysunków technicznych Wskazuje obowiązujący rysunek techniczny, geometrię 3D, rewizję i zasady pierwszeństwa w razie rozbieżności
Obowiązujące bazy odniesienia Określa sposób ustalenia położenia części podczas montażu i weryfikacji
Połączenia montażowe Pokazuje połączenia z łożyskiem, przekładnią, silnikiem, narzędziem, wałem, uszczelnieniem, czujnikiem, wspornikiem lub podwoziem
Dokumentacja walidacji Określa, która analiza, demonstracja, kontrola lub badanie rozstrzyga daną kwestię

Kiedy projekt nie jest gotowy do wyceny

Przygotowanie oferty zostaje wstrzymane, gdy brakujące dane zmuszałyby nas do przyjęcia założeń dotyczących ceny lub harmonogramu. Najpierw należy uzupełnić informacje albo poprosić nas o omówienie ograniczonego zakresu przed szczegółową wyceną.

Brak uniemożliwiający wycenę
Jego koszt dla nabywcy
Co należy zrobić
01 Brak obowiązującej rewizji
Programowanie, przygotowanie przyrządów mocujących i produkcja części mogą opierać się na różnych pakietach rysunków technicznych
Wydaj nadzorowany pakiet dokumentacji 2D i 3D oraz określ zasady pierwszeństwa w razie rozbieżności
02 Brak dokładnego określenia materiału lub jego stanu
Mogą zmienić się półfabrykat, obróbka skrawaniem, obróbka cieplna, właściwości powierzchni i kryteria odbioru
Określ gatunek, stan, zatwierdzone zasady stosowania zamienników i wymagane dokumenty
03 Brak funkcjonalnej bazy odniesienia lub mapy połączeń
Część może spełniać wymagania dotyczące pojedynczych wymiarów, ale nie odpowiadać założeniom montażowym
Opisz zależności między ruchem, mocowaniem, łożyskiem, wałem, kołnierzem, gwintem, uszczelnieniem i czujnikiem
04 Brak celu walidacji
Prototyp może wyglądać na ukończony, choć nie potwierdza pasowania, nośności, odporności na zużycie ani działania w danych warunkach środowiskowych
Wybierz sposób potwierdzenia wymagań przed doborem materiału lub procesu wykonania prototypu
05 Brak kwalifikacji projektu regulowanego lub objętego ograniczeniami
Zwykła analiza zakresu przemysłowego nie zastępuje wymagań dotyczących zgodności, bezpieczeństwa, danych ani kontroli eksportowej właściwych dla danego zastosowania
Przed udostępnieniem informacji objętych ograniczeniami ukończ wymaganą kwalifikację projektu i dostawcy

ALT_ROUTE // 001

Alternatywne sposoby wykonania prototypu

Druk 3D, modele z tworzywa, uproszczone oprzyrządowanie lub przyrząd montażowy mogą być właściwym wyborem, gdy pilnie trzeba sprawdzić dostęp, kolizje lub przestrzeń zajmowaną przez część, a nie właściwości metalu produkcyjnego. Kompromis polega na tym, że prototyp z tworzywa może potwierdzić wymagania dotyczące przestrzeni, lecz nie zastąpi badań metalu pod kątem obciążenia, zużycia, temperatury ani korozji. Obróbka CNC jest niewłaściwym wyborem, gdy inna metoda szybciej odpowie na bieżące pytanie, nie ukrywając pozostałych zagrożeń.

Narzędzia inżynierskie do obróbki CNC części do robotów

Skorzystaj ze specjalistycznych kalkulatorów i planerów, aby przyspieszyć opracowywanie komponentów robotów i usprawnić proces produkcji CNC.

01 AKTYWNE NARZĘDZIE

Ocena gotowości zapytania ofertowego dotyczącego części do robota

Oceń modele CAD 3D i rysunki techniczne pod kątem naszych tolerancji produkcyjnych CNC. Wygeneruj listę kontrolną gotowości przed obróbką skrawaniem.

Otwórz planer zapytania ofertowego
02 AKTYWNE NARZĘDZIE

Karta definicji ruchu, baz odniesienia i połączeń

Określ krytyczne układy baz odniesienia dla elementów przegubów robotycznych. Zadbaj o dokładne osiowanie i precyzję kinematyczną swoich zespołów precyzyjnych.

Otwórz kartę połączeń
03 AKTYWNE NARZĘDZIE

Planer dokumentacji walidacyjnej prototypu

Zaplanuj wymagane raporty z kontroli, pomiary CMM i certyfikaty materiałowe potrzebne do walidacji wczesnych prototypów części do robotów.

Otwórz planer dokumentacji

Poproś o ocenę zakresu projektu

Prześlij podsumowanie bez informacji wrażliwych, obejmujące grupę części, zastosowanie, przedział ilościowy, grupę materiałów, etap projektu i główne pytanie dotyczące połączenia. Na tej podstawie ustalimy, jakie dane definiujące część i informacje kwalifikacyjne są potrzebne do dalszej rozmowy.

Poproś o ocenę zakresu projektu

Sprawdź gotowość projektu

Warunki NDA oraz zatwierdzony sposób przekazania plików, zasady dostępu, przechowywania i poufności oraz ograniczenia eksportowe muszą zostać uzgodnione przed udostępnieniem plików objętych ochroną lub ograniczeniami.

Najczęstsze pytania o obróbkę CNC części robotów przemysłowych

Wyślij zapytanie

Nie. Nasz zakres obróbki skrawaniem obejmuje fizyczne części do robotów przemysłowych, takie jak korpusy, wały, narzędzia końcowe, wsporniki, koła i elementy podwozi. Nie obejmuje programowania robotów, zautomatyzowanych stanowisk, kamer, sterowników ani robotów produkcyjnych obsługujących frezarkę.

Nasz zespół może przeanalizować korpusy siłowników lub przegubów, elementy przekładni, mocowania silników, wały, tuleje, płyty narzędziowe, części chwytaków, elementy konstrukcyjne, wsporniki i części podwozi. Nie oznacza to ogólnego zatwierdzenia możliwości produkcyjnych ani parametrów działania; możliwy zakres potwierdzamy na podstawie przesłanej definicji części.

Pakiet dokumentacji korpusu siłownika powinien wskazywać oś ruchu, połączenia z łożyskami i reduktorem, kołnierz silnika lub kołnierz wyjściowy, powierzchnie montażowe, kolejność baz odniesienia, elementy złączne, uszczelnienia, przebieg przewodów, stan materiału, wymagania dotyczące powierzchni i dokumentację potwierdzającą odbiór. Wymagania ASME Y14.5 lub odpowiedniej normy ISO dotyczącej specyfikacji geometrii wyrobów należy stosować spójnie na rysunku technicznym 2D i w geometrii 3D.

Bazy odniesienia określają wzajemne położenie otworów, powierzchni czołowych, wałów, kół zębatych, łożysk i pokryw podczas montażu oraz weryfikacji. ISO 5459:2024 definiuje terminologię układu baz odniesienia, natomiast projektant wyrobu nadal musi wybrać cechy funkcjonalne i ich kolejność pierwszeństwa dla konkretnego komponentu robota.

Czasami. Materiał zamienny może posłużyć do sprawdzenia pasowania, dostępu, kolejności montażu lub przestrzeni zajmowanej przez część, ale nie zastępuje materiału docelowego, gdy o wyniku decydują obciążenie, sztywność, niski współczynnik tarcia, zużycie, temperatura, korozja lub wykończenie powierzchni.

Prosimy o przypisanie wąskich tolerancji do połączeń funkcjonalnych oraz określenie układu baz odniesienia, stanu materiału i metody weryfikacji. Ogólne wymaganie wysokiej precyzji może zwiększyć nakład pracy obrabiarki i kontroli, nie poprawiając dokładności wymiarowej, powtarzalności ruchów ani działania zespołu.

Analiza ceny obejmuje materiał, złożoną geometrię, ustawienia obrabiarki, sposób mocowania przedmiotu obrabianego, ilość, procesy obróbki skrawaniem, obróbkę cieplną, chropowatość powierzchni, obróbkę wykończeniową, kontrolę, pakowanie i oczekiwany termin. Porównujemy pisemnie określone zakresy, a nie tylko ceny, ponieważ niska wycena może pomijać założenia dotyczące tolerancji, czasu obróbki skrawaniem lub kontroli.

Na początek należy przesłać podsumowanie bez informacji wrażliwych: grupę części, zwykłe zastosowanie przemysłowe, etap projektu, przedział ilościowy, grupę materiałów, docelowy termin oraz główną funkcję związaną z ruchem lub montażem. Przed udostępnieniem nieopublikowanych plików CAD, danych objętych kontrolą klienta lub informacji o sprzęcie podlegającym ograniczeniom eksportowym należy zapytać o zatwierdzony sposób przekazania plików.

Do analizy można zgłaszać definicje niestandardowych części metalowych na etapach prototypu, serii pilotażowej, części zamiennych, rewizji i produkcji. Analiza zakresu określa możliwy przebieg procesu, obejmujący frezowanie CNC, toczenie CNC, precyzyjną obróbkę CNC lub procesy pomocnicze, oraz wskazuje warunki handlowe i kryteria odbioru, które nadal wymagają pisemnego uzgodnienia.