Skontaktuj się z firmą Zhenling

Obróbka CNC brązu: poradnik inżynierski o stopach, geometrii i kryteriach odbioru

Aktualizacja: sierpień 2026
Obróbka CNC brązu to precyzyjny proces obróbki CNC; aby uzyskać niezawodny wynik wysokiej jakości, należy zastąpić ogólne określenie „brąz” nazwą konkretnego stopu, postacią wyrobu, stanem dostawy, zestawem cech, operacją i wymaganiami odbiorowymi. Tożsamość materiału określa, jakie dane można przenieść na dany przypadek. Wyników toczenia jednego stopu przerobionego plastycznie nie można uznać za zasady frezowania odlewniczego stopu na śruby okrętowe ani za plan odbioru porowatego łożyska.
W skrócie
- Należy zweryfikować oznaczenie stopu, obowiązującą specyfikację, postać materiału, stan i identyfikowalność.
- Toczenie, frezowanie, wiercenie i wytaczanie należy traktować jako odrębne zakresy zastosowania danych.
- Podparcie i pomiary należy dostosować do ścianek, otworów, gwintów, powierzchni przerywanych i stanu detalu po zwolnieniu.
- Należy odróżniać lity brąz od porowatego lub impregnowanego olejem materiału łożyskowego.
- Przed zmianą parametrów skrawania należy zdiagnozować zaobserwowaną charakterystykę uszkodzenia.
- Należy rozdzielić wymagania dotyczące miejsca pracy, zastosowania końcowego, rysunku i odbioru handlowego.
Ten poradnik przedstawia ramy podejmowania decyzji inżynierskich, a nie uniwersalną tabelę parametrów skrawania. Przytoczone niżej opublikowane badania odnoszą się do konkretnych stopów, narzędzi, operacji i zmierzonych wyników; określenia takie jak „brąz precyzyjny” czy „lepsza powierzchnia” nie są uniwersalnymi wymaganiami odbiorowymi. Celem poradnika jest pomoc inżynierom, kupcom i zespołom jakości w określeniu danych, które pozwolą wytworzyć i skontrolować detal z brązu bez przekształcania wyniku pojedynczego przypadku w obietnicę.
Uwaga techniczna: Opublikowane parametry procesu mogą stanowić materiał dowodowy do rozważenia tylko wtedy, gdy gatunek stopu, postać wyrobu, stan materiału, operacja, oprzyrządowanie, ustawienie, zmierzona reakcja i cel odbioru odpowiadają ocenianemu detalowi.
Dlaczego „brąz” nie jest specyfikacją obróbki skrawaniem
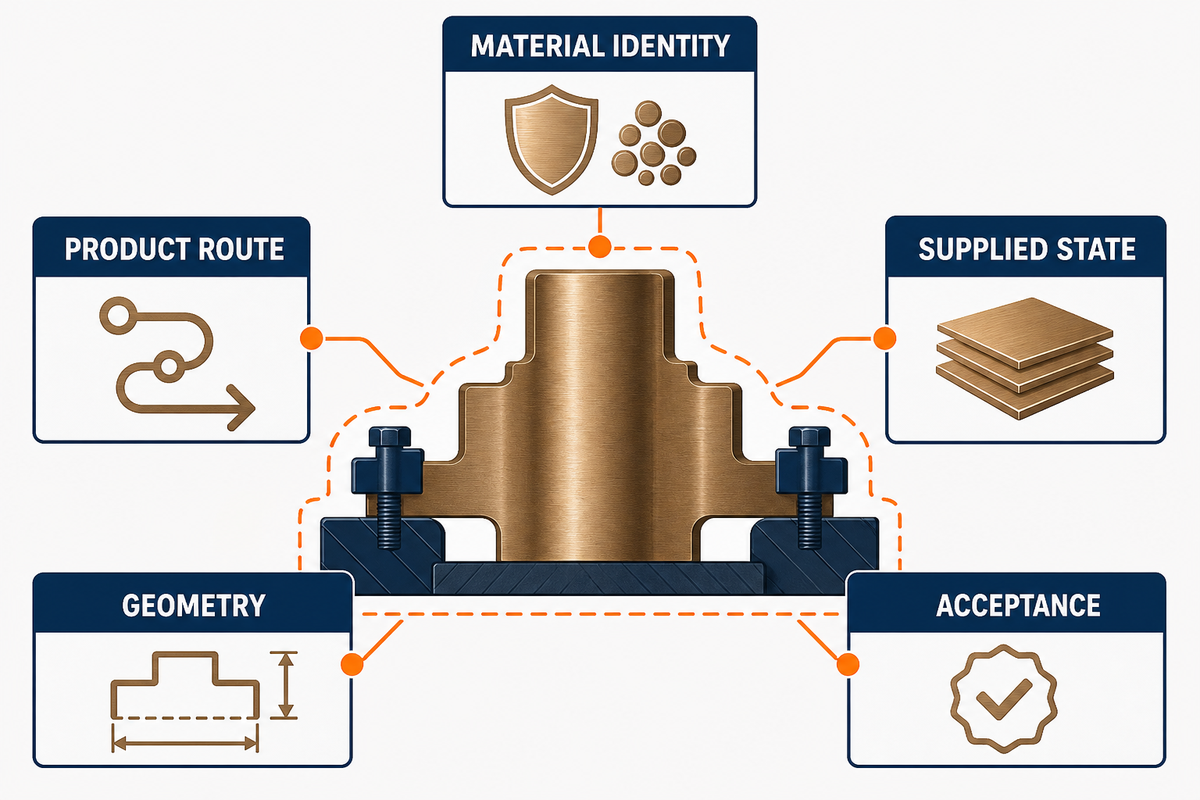
Brąz to szeroka rodzina stopów miedzi. Samo to określenie nie podaje składu chemicznego, zawartości ołowiu ani berylu, postaci przerobionej plastycznie lub odlewniczej, historii obróbki cieplnej, porowatości, stanu smarowania, właściwości mechanicznych ani specyfikacji regulującej dostarczony półfabrykat. Te szczegóły mogą wpływać na tworzenie wiórów, obciążenie krawędzi skrawającej, powstawanie zadziorów, stan powierzchni, wymagane środki ochronne i końcowy odbiór komponentów z brązu.
Należy zacząć od dokładnego rysunku i dokumentów materiałowych. Skrótowa nazwa dostawcy, nazwa historyczna lub ogólne określenie „brąz łożyskowy” mogą pomóc znaleźć materiał do rozważenia, ale nie stanowią zgody na zamianę. Jeśli rysunek, zamówienie, certyfikat i oznaczenie półfabrykatu są niespójne, należy najpierw wyjaśnić tożsamość materiału. Próby skrawania nie rozstrzygną konfliktu w dokumentacji materiałowej.
| Karta identyfikacji materiału z brązu | Zapisać przed planowaniem | Podejmowana decyzja | Nie zastępować |
|---|---|---|---|
| Tożsamość materiału | Oznaczenie stopu, obowiązująca specyfikacja i jej wydanie | Właściwe właściwości, ograniczenia i dane źródłowe | Kolorem, nazwą rodziny ani zbliżoną nazwą handlową |
| Postać wyrobu | Materiał przerobiony plastycznie, odlew ciągły, odlew odśrodkowy, odlew piaskowy, materiał spiekany lub inna postać | Zmienność półfabrykatu, granice porowatości, baza odniesienia i plan pobierania próbek | Wynikami uzyskanymi dla innej postaci materiału |
| Stan dostawy | Stan, wytop/partia, twardość lub inne wymagane dane o właściwościach | Zakres prób i ryzyko związane z kontrolą | Średnią z poradnika bez uwzględnienia stanu materiału |
| Geometria | Ścianki, otwory, gwinty, powierzchnie przerywane, zasięg, krawędzie wyjściowe, bazy odniesienia | Mocowanie przedmiotu obrabianego, operacja, ścieżka narzędzia i stan podczas pomiaru | Ogólna klasa tolerancji |
| Odbiór | Wymiary, wykończenie, stan powierzchni, czystość, funkcja, dokumentacja, uprawniony podmiot | Co należy zmierzyć, poddać świadkowaniu lub poświadczyć certyfikatem | „Pomyślna obróbka skrawaniem” jako dowód przydatności |
Ta karta ułatwia również pracę działowi zakupów. Określenie materiału jako „skrawalnego” lub podanie wskaźnika skrawalności może pomóc zaplanować próbę, a norma materiałowa może określać zakres dostawy. Żadne z nich nie potwierdza automatycznie, że proponowany stop, jego postać lub gotowy proces spełnia wymagania konkretnego rysunku; szerszy przegląd usług produkcyjnych służy nawigacji, a nie zatwierdzaniu zamienników.
Jak konkretne stopy brązu i postacie wyrobu wpływają na skrawalność
Zanim padnie pytanie, czy brąz łatwo się obrabia, należy ustalić: „który brąz, w jakiej postaci i przy jakim skrawaniu?”. Brąz łożyskowy ołowiowy, brąz aluminiowy, brąz fosforowy i porowaty brąz otrzymywany metodą metalurgii proszków nie należą do jednej grupy materiałów skrawanych. Nawet dwa konkretne materiały mogą wypadać inaczej, jeśli zamiast siły skrawania mierzy się wykończenie powierzchni, zużycie, korozję lub funkcję łożyskową.
Oficjalne dane Copper Development Association pokazują granice takich porównań. C36000 jest określany jako przerabiany plastycznie mosiądz ołowiowy o podwyższonej skrawalności, ze względnym wskaźnikiem skrawalności 100. C93200 jest określany jako odlewniczy brąz cynowy o wysokiej zawartości ołowiu, ze wskaźnikiem 70 i odrębnymi metodami odlewania. Są to wartości referencyjne dla konkretnych stopów. Nie określają prędkości skrawania, przydatności eksploatacyjnej ani zgody na zastąpienie jednego materiału drugim.
Jedno kontrolowane badanie toczenia na sucho z 2025 porównujące mosiądz C26000 z brązem C51000 wskazało zwycięski materiał w ramach przyjętej analizy siły i odkształcenia. To użyteczny kontrargument wobec twierdzenia, że porównanie nigdy nie może wyłonić zwycięzcy. Badanie nie dowodzi jednak, że mosiądz jest zawsze lepszym wyborem do łożyska, powierzchni ciernej, środowiska korozyjnego, elementu elektrycznego ani w przypadku innej pary stopów. Rzetelny wniosek uwzględnia obie kwestie: według ograniczonego wskaźnika można uszeregować kandydatów, ale nie na podstawie samej nazwy rodziny materiałów.
Granice przenoszenia wyników między postaciami wyrobów z brązu
Należy dopasować oznaczenie stopu, postać i stan, operację, narzędzie i krawędź skrawającą, zaangażowanie ostrza, stan cieczy obróbkowej, sztywność mocowania, mierzoną odpowiedź i cel odbioru. Niezgodności nie czynią badania bezużytecznym, ale zmieniają jego rolę: z danych doboru parametrów na dowód mechanizmu lub granicy zastosowania.
Toczenie, frezowanie, wiercenie i wytaczanie to odrębne operacje
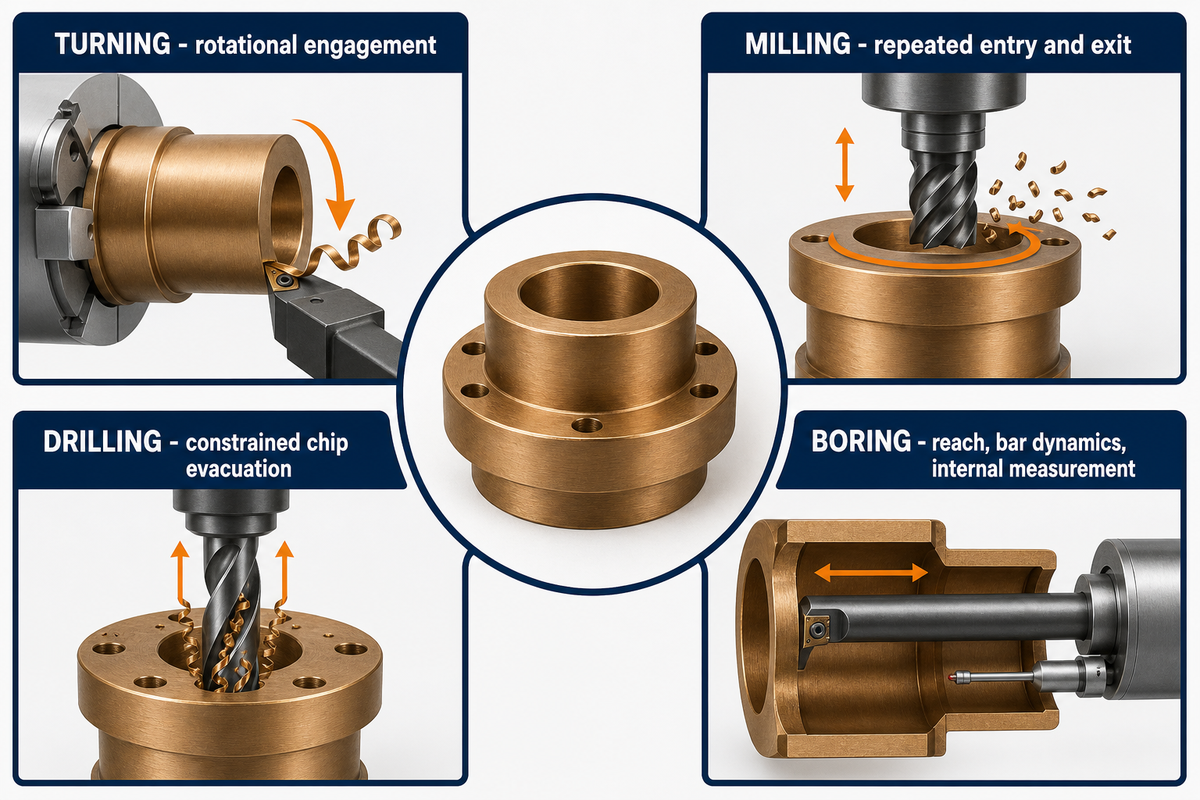
Proces obróbki CNC brązu nie polega na jednym powtarzalnym kontakcie narzędzia z materiałem. Każda operacja wyznacza inne granice zastosowania danych: toczenie CNC obejmuje ciągły lub przerywany kontakt obrotowy, frezowanie CNC wiąże się z powtarzającym się wchodzeniem ostrzy w materiał i wychodzeniem z niego, wiercenie wymaga wytworzenia i odprowadzenia wiórów przez ograniczoną przestrzeń, a wytaczanie wiąże się z zasięgiem, drganiami wytaczaka i problemem pomiaru wewnętrznego. Geometria narzędzia, podparcie, odprowadzanie wiórów, doprowadzanie cieczy i znaczenie wyniku dotyczącego wykończenia zmieniają się zależnie od operacji.
Dwa badania pokazują, dlaczego uniwersalna tabela jest niewłaściwa. W badaniu toczenia C62300 użyto pręta o średnicy 20 mm, prędkości 800–1 200 rpm, głębokości skrawania 0,4–0,8 mm i posuwu 0,15–0,25 mm/rev. Autorzy podają, że określony wariant konstrukcji narzędzia pozwolił obniżyć moc skrawania o około 30%, a chropowatość obrabianej powierzchni o około 90–100% w ramach tego eksperymentu. Osobne badanie frezowania C95800 przeprowadzone przez NIST wykazało ponad dziesięciokrotny wzrost wydajności usuwania materiału względem wartości bazowej, przy jednoczesnym pomiarze siły, zużycia powierzchni przyłożenia i wykończenia powierzchni. Żaden z tych wyników nie stanowi uniwersalnych parametrów obróbki brązu.
| Zakres zastosowania danych | Co opisano | Co można na tej podstawie uzasadnić | Czego nie można na tej podstawie uzasadnić |
|---|---|---|---|
| Toczenie C62300 | Określone parametry pręta, prędkości, posuwu, głębokości i porównania narzędzi | Wpływ konkretnego narzędzia na moc i chropowatość w tym teście | Uniwersalnych parametrów toczenia, frezowania ani obróbki innych stopów |
| Frezowanie C95800 | Wyniki frezowania z dużą prędkością względem wartości bazowej badania | Dowód, że zakwalifikowane ustawienie może zmienić zakres wydajności | Obietnicy przenośnego wzrostu wydajności usuwania materiału |
| Pierwsze kontrolowane skrawanie | Zapis obciążenia, dźwięku, wiórów, krawędzi, wymiarów, stanu cieplnego i powierzchni | Dane uzasadniające jedną ograniczoną korektę | Jednoczesnej zmiany wielu parametrów i zgadywania, co przyniosło efekt |
Ciecz obróbkowa powinna być uwzględniona w tej samej dokumentacji procesu. Wytyczne OSHA wskazują jej funkcje chłodzenia, smarowania i ochrony przed korozją oraz rozróżniają wdychanie mgły lub aerozolu od kontaktu ze skórą. Przegląd skutków zdrowotnych wskazuje, że ryzyko zależy od składu cieczy, dodatków, zanieczyszczeń, operacji, konserwacji, higieny i warunków narażenia. Nie określa to uniwersalnej receptury cieczy ani wniosków dotyczących narażenia właściwych wyłącznie dla brązu.
Na potrzeby planowania należy zapisać rodzaj i stan cieczy, jej stężenie lub sposób kontroli konserwacji, jeśli ma zastosowanie, metodę doprowadzania i stan obudowy, zaobserwowany kontakt z mgłą lub skórą oraz wymagania dotyczące czystości po obróbce. Są to dane procesu i miejsca pracy, a nie ukryte szczegóły pomijane przy podawaniu nazwy stopu.
Kontrolowane próby kwalifikacyjne wymagają również reguły przerwania. Należy określić oczekiwany zakres obciążenia, punkt kontroli, częstotliwość oceny narzędzia, stan wiórów i zadziorów oraz cechę wymagającą przeglądu inżynierskiego. W razie zmiany należy zachować pierwotne dane narzędzia, krawędzi, cieczy, przyrządu mocującego i pomiaru. Bez tej wartości bazowej lepiej wyglądająca powierzchnia może maskować szybsze zużycie, odchyłkę wymiarową, niestabilne odprowadzanie wiórów lub problem z konserwacją cieczy. Przy powtarzalnej produkcji użytecznym wynikiem nie jest samo wykonanie pierwszej sztuki, lecz określony przebieg procesu, wskazujący, co utrzymywano bez zmian, co skorygowano i co należy ponownie sprawdzić w razie zmiany wytopu stopu, postaci półfabrykatu, partii narzędzi, obrabiarki, przyrządu lub wymagania odbiorowego.
Kontrola cienkich ścianek, otworów, gwintów i powierzchni przerywanych
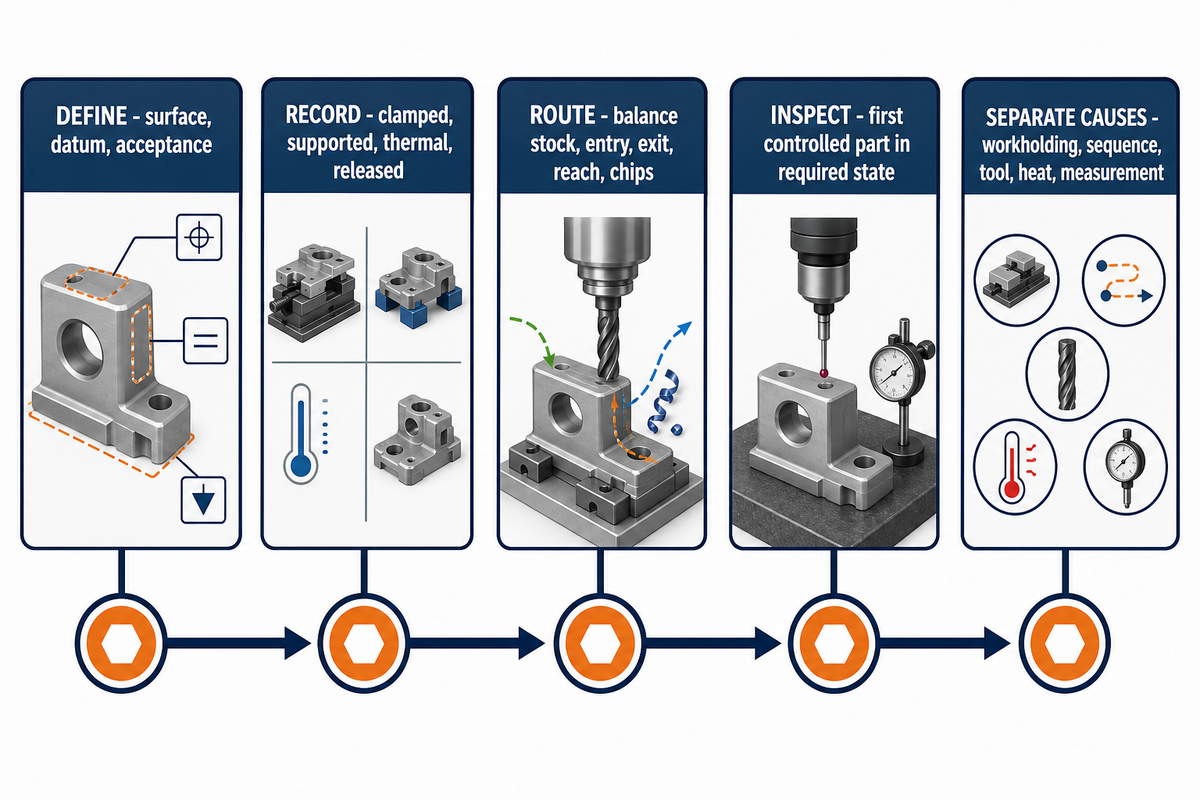
Geometria cechy zmienia układ, który decyduje o wyniku pomiaru. Cienkie ścianki mogą odkształcać się podczas mocowania i przemieszczać po zwolnieniu; w otworach może występować akceptowata chropowatość arytmetyczna przy nieodpowiedniej teksturze lub kształcie. Gwintowanie łączy geometrię boków zwoju, kontrolę zadziorów, stan wejścia i wyjścia narzędzia oraz metodę sprawdzania, a powierzchnie przerywane wielokrotnie obciążają i odciążają krawędź skrawającą.
Jeden z recenzowanych przeglądów cienkościennych detali wskazuje sztywność, siłę mocowania, siłę skrawania, temperaturę, geometrię narzędzia i historię materiału jako wzajemnie oddziałujące czynniki odkształcenia. Opisane techniki obróbki i eksperymenty dotyczą aluminium, dlatego podane parametry nie mają zastosowania do brązu. Można natomiast przenieść podejście do kontroli procesu: celowo podpierać detal, równoważyć usuwanie materiału, określić warunki pomiaru przy zamocowaniu i po zwolnieniu oraz po zwolnieniu ponownie wykonać pomiar, jeśli wymagają tego rysunek lub ryzyko procesowe.
Bezpośrednie dane dotyczące brązu potwierdzają, że kontrola musi uwzględniać funkcję. W jednym sześciostronicowym badaniu wykonano dwadzieścia otworów w brązie CuSn7Zn4Pb7-C, stosując cztery metody wykańczania. Metoda zapewniająca najlepsze początkowe wykończenie nie przyniosła najkorzystniejszej późniejszej zmiany zużycia. Sam odczyt chropowatości nie wystarczy zatem do wyboru metody wykonania otworu, jeśli ma on spełniać wymagania dotyczące zużycia.
Sekwencja kontroli cech
- Przed wyborem ścieżki narzędzia należy określić powierzchnię funkcjonalną, bazę odniesienia i metodę odbioru.
- Należy zapisać stan zamocowania, podparcia, temperatury i zwolnienia, w których obowiązują wymiary.
- Należy dobrać równowagę usuwania materiału, kierunek wejścia i wyjścia narzędzia, zasięg oraz drogę wiórów, uwzględniając najsłabszą cechę.
- Pierwszą kontrolowaną sztukę należy skontrolować w stanie wymaganym przez rysunek lub plan jakości.
- W razie błędu przed zmianą wniosków dotyczących stopu należy oddzielnie przeanalizować mocowanie przedmiotu obrabianego, kolejność operacji, stan narzędzia, temperaturę i stan pomiaru.
Odróżnianie litego brązu łożyskowego od elementów porowatych i impregnowanych olejem
Lite odlewane lub przerabiane plastycznie komponenty łożyskowe oraz łożyska porowate, spiekane i impregnowane olejem mogą być określane jako brąz, choć wymagają innego postępowania i odbioru. W przypadku elementu porowatego sieć porów i stan smarowania są częścią jego funkcji. Skrawanie poprawiające wygląd powierzchni może rozmazać materiał lub zamknąć pory, zakłócić działanie oleju albo zmienić cechę odbiorową, której nie da się opisać samą chropowatością.
W jednym badaniu frezowania porowatego brązu z 2025 odnotowano rozmazywanie i zapadanie się porów przy kącie natarcia wynoszącym minus 25 stopni. W jednym ustawieniu ogranicznika przepływu w łożysku powietrznym odnotowano porowatość 4,8% i chropowatość 0,146 µm. Wartości te opisują jedną nową metodę i jedno ustawienie; nie stanowią uniwersalnych wymagań dotyczących porowatości ani wykończenia.
ASTM B438-25 pokazuje szerszą, publicznie dostępną strukturę odbioru impregnowanych olejem łożysk z brązu wytwarzanego metodą metalurgii proszków: wymienia między innymi gatunek i typ, skład chemiczny, gęstość, minimalną zawartość oleju, wytrzymałość na zgniatanie promieniowe, wymiary i opcjonalne obciążenie niszczące. Ta publiczna strona nie zastępuje zakupionej normy. Pokazuje jednak, dlaczego atrakcyjna powierzchnia, widoczne pory ani pojedyncza wartość chropowatości nie mogą zastąpić wszystkich wymaganych danych.
Porównywanie brązu z mosiądzem bez prostego wskazywania zwycięzcy
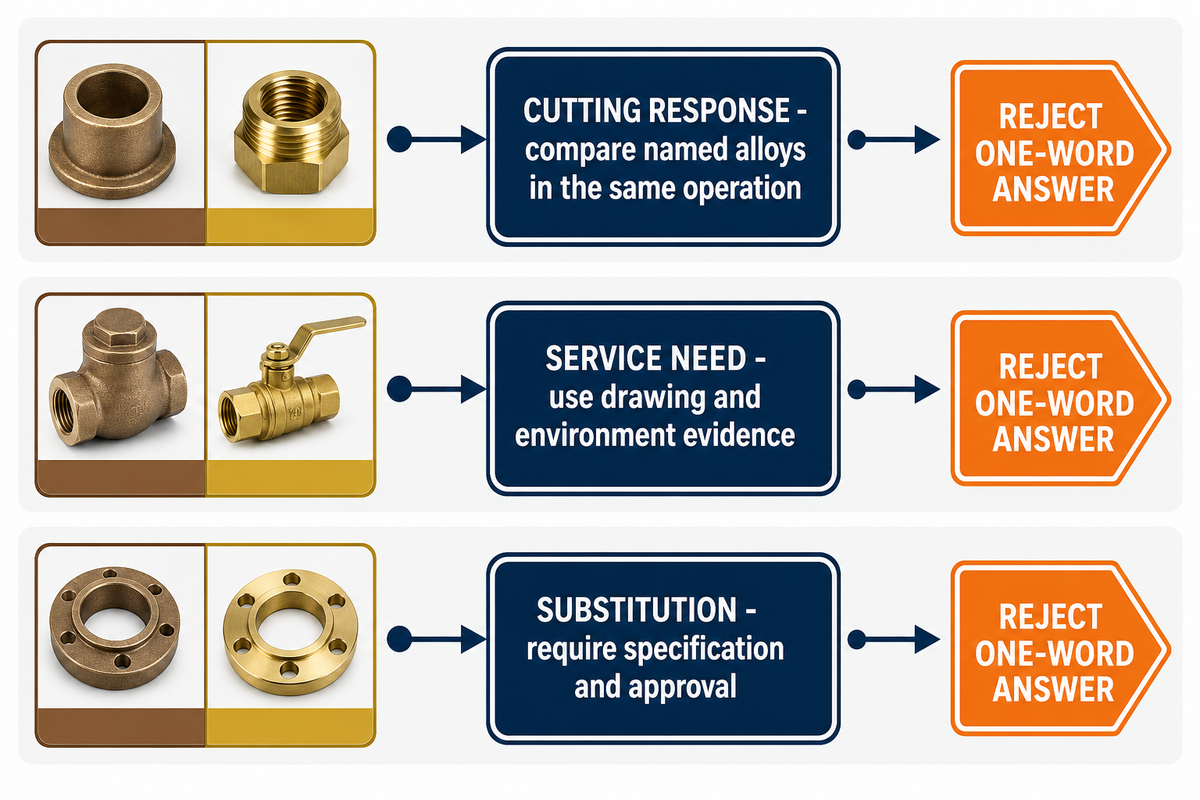
Na pytanie o brąz i mosiądz nie można odpowiedzieć na podstawie samych nazw rodzin materiałów. Brąz nie zawsze jest trudniejszy w obróbce niż półfabrykat z mosiądzu, a mosiądz nie zawsze jest lepszym wyborem na gotowy detal. Rzetelne porównanie podaje nazwy obu stopów, oddziela wyniki skrawania od właściwości eksploatacyjnych oraz uwzględnia zawartość ołowiu, postać, stan, cechę, ilość, kontrolę i wymagania rynku docelowego.
| Pytanie | Wymagane dane | Ryzykowne uproszczenie |
|---|---|---|
| Który materiał wymaga mniejszej siły podczas tej operacji? | Konkretne stopy, stan, narzędzie, operacja, zaangażowanie ostrza i zmierzona siła | „Mosiądz łatwiej się obrabia” bez określenia zakresu zastosowania |
| Który materiał spełnia wymagania eksploatacyjne? | Właściwości z rysunku, środowisko, kryteria zużycia/korozji/obciążenia i właściwy organ | Traktowanie skrawalności jako miary przydatności eksploatacyjnej |
| Czy jeden materiał może zastąpić drugi? | Specyfikacja, postać, certyfikat, ocena funkcjonalna i zatwierdzenie | Zamiana na podstawie koloru, nazwy lub względnego wskaźnika |
Takie podejście pozwala udzielić jednoznacznej odpowiedzi, jeśli uzasadniają ją dane. Zapobiega również wykraczaniu poza faktycznie zmierzony wskaźnik. Dzięki temu dział zakupów może porównywać koszty i dostępność dopiero wtedy, gdy kandydackie materiały techniczne spełniają te same zatwierdzone wymagania.
Kontrola wymiarów, stanu powierzchni i danych funkcjonalnych
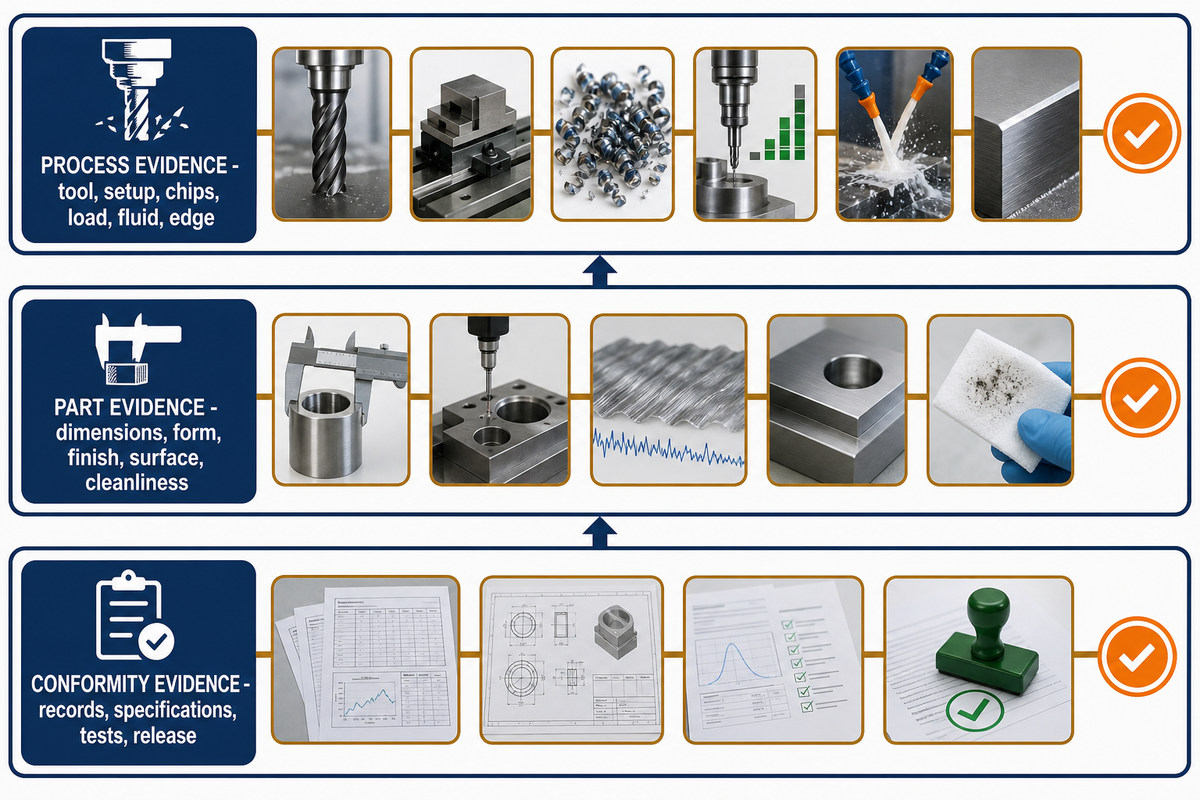
Kontrola powinna odpowiadać na pytanie zawarte w rysunku, a nie tylko raportować to, co najłatwiej zmierzyć. Wymiary, kształt, orientacja, bicie, gwinty, zadziory, chropowatość arytmetyczna, tekstura, stan porów, czystość i testy funkcjonalne to odrębne rodzaje danych. Ich znaczenie zależy od powierzchni i ryzyka eksploatacyjnego.
Przed produkcją należy opracować mapę odbioru: cecha, baza odniesienia, metoda, przyrząd, stan zamocowania, temperatura, punkt pobierania próbek, częstotliwość, zapis i odpowiedzialny podmiot. Jeśli ścianka przemieszcza się po zwolnieniu, należy zapisać zarówno stan procesu, jak i stan odbiorowy. Jeśli istotna jest odporność otworu na zużycie, nie należy traktować wartości chropowatości jako pełnego wskaźnika. W przypadku materiału porowatego należy zachować dane wymagane przez specyfikację.
Widoczne wady należy rozpatrywać w ten sam sposób. Jasna powierzchnia może mieć błędy kształtu, rozmazane pory, wtrącenia obcego materiału, zadziory lub nieakceptowalną teksturę. Z kolei widoczny ślad skrawania nie oznacza automatycznie odrzucenia detalu, o ile rysunek, specyfikacja lub potwierdzone działanie nie określają go jako niedopuszczalnego.
Integralność wewnętrzna odlewu to odrębny rodzaj danych. Publicznie dostępny zakres ASTM E310-21(2026) rozróżnia wskazania radiograficzne w odlewach z brązu cynowego, takie jak porowatość gazowa, wtrącenia piasku, jamy skurczowe, pęknięcia na gorąco, wkładki i rdzenie, pozostawiając minimalne kryteria akceptacji do uzgodnienia między nabywcą a dostawcą. Wymiary, skład chemiczny, chropowatość arytmetyczna ani kontrola powierzchni zewnętrznej nie zastępują po cichu metody badania i poziomu akceptacji wymaganych przez rysunek lub umowę.
Trzy poziomy danych
Dowody dotyczące procesu: narzędzie, ustawienie, wióry, obciążenie, chłodziwo, stan krawędzi oraz kontrolowane korekty.
Dowody dotyczące detalu: wymiary, kształt, wykończenie, stan powierzchni, badanie integralności wewnętrznej, jeśli jest wymagane, czystość oraz próby funkcjonalne.
Dowody zgodności: dokumentacja materiałowa, zatwierdzone specyfikacje, badania określone przez właściwy organ, certyfikat oraz odpowiedzialność za zwolnienie wyrobu.
Rozwiązywanie problemów skrawania z atlasem charakterystycznych wad brązu
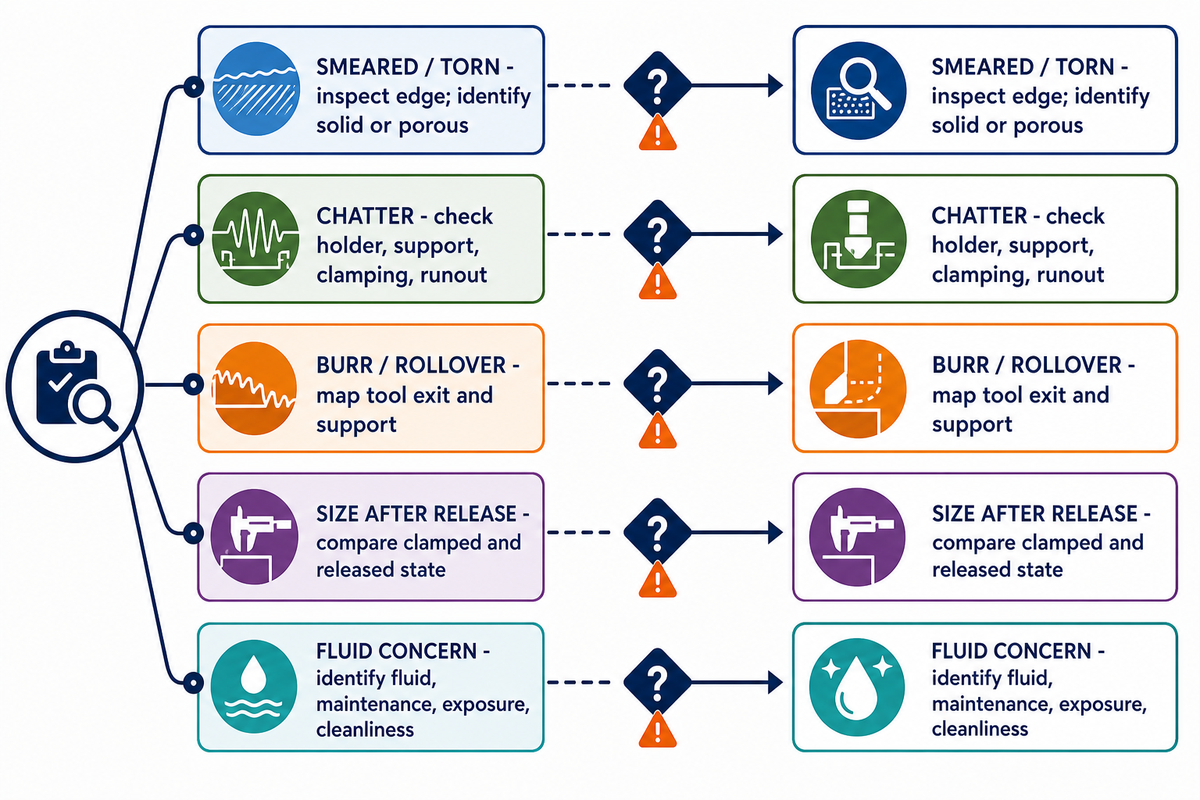
Każdy objaw jest sygnałem do sprawdzenia, a nie diagnozą. Operatorzy powinni zachować dane bazowe, wybrać test pozwalający rozróżnić przyczyny, zmienić jeden ograniczony parametr i zweryfikować wynik. Takie podejście jest bardziej uzasadnione niż jednoczesna zmiana prędkości, posuwu, głębokości, chłodzenia, narzędzia i mocowania.
| Atlas charakterystycznych wad brązu | Prawdopodobne mechanizmy | Pierwsza kontrola pozwalająca rozróżnić przyczyny | Ograniczone działanie korygujące | Weryfikacja |
|---|---|---|---|---|
| Rozmazana lub naderwana powierzchnia | Narastanie materiału na krawędzi, stępiona lub nieodpowiednia geometria, tarcie, rozmazywanie porów | Sprawdzić krawędź i ustalić, czy materiał jest lity, czy porowaty | Skorygować jeden parametr krawędzi lub zaangażowania ostrza w granicach zakwalifikowanych danych | Powierzchnia, zdjęcie krawędzi, wymiar, stan porów, jeśli ma znaczenie |
| Ślady drgań | Mała sztywność dynamiczna, zasięg, utrata podparcia, niestabilne zaangażowanie ostrza | Sprawdzić oprawkę, podparcie, mocowanie, bicie i powtarzalność odstępów śladów | Skrócić układ lub poprawić jego podparcie, a następnie zmienić jeden parametr zaangażowania ostrza | Zapis dźwięku/obciążenia, wykończenie i geometria po zwolnieniu |
| Zadzior lub zawinięcie krawędzi wyjściowej | Niepodparta krawędź wyjściowa, zużycie krawędzi, kierunek ścieżki, niewystarczające skrawanie | Powiązać położenie zadzioru z wyjściem narzędzia i podparciem | Przed dodaniem gratowania zmienić podparcie lub sposób wyprowadzania narzędzia | Profil krawędzi i wpływ na wymiary |
| Zmiana wymiaru po zwolnieniu | Odkształcenie od mocowania, nierównomierny naddatek, stan cieplny, naprężenia własne | Zmierz stan zamocowany i zwolniony w określonej temperaturze | Zmienić kolejność operacji lub podparcie; nie obrabiać detalu do wymiaru z błędem powstałym wskutek mocowania | Powtarzany pomiar po zwolnieniu |
| Pozostałości cieczy, zapach, mgła lub ryzyko kontaktu ze skórą | Stan cieczy, zanieczyszczenie, doprowadzanie, obudowa, higiena, niedopasowane czyszczenie | Zidentyfikować ciecz i przeanalizować konserwację, drogę narażenia i kryterium czystości | Postępować zgodnie z procedurą odpowiedzialną za miejsce pracy i kontrolę procesu | Zapis cieczy, kontrola zabezpieczeń i odbiór oczyszczonego detalu |
Atlas celowo posługuje się określeniem „prawdopodobne mechanizmy”. Podobne ślady mogą mieć różne przyczyny, a jednocześnie może działać więcej niż jeden mechanizm. Weryfikacja powinna wykazać poprawę badanego sygnału bez pogorszenia innych wymagań, takich jak wymiar, stan porów, integralność krawędzi, czystość lub trwałość narzędzia.
Granice ogólnych wytycznych: rysunek i kryteria odbioru
Możliwość wykonania obróbki skrawaniem nie potwierdza zgodności z wymaganiami miejsca pracy, dopuszczalności zamiany materiału, przydatności do kontaktu z wodą pitną, odbioru łożyska ani zgodności z wymaganiami eksploatacyjnymi. Decyzje te mogą opierać się na częściowo wspólnych danych, ale mają różnych właścicieli i podlegają odrębnym dokumentom. Odpowiedzialny podmiot powinien potwierdzić zarówno zastosowanie wymagań, jak i końcową ścieżkę odbioru.
| Macierz granic odbioru brązu | Przesłanka | Wymagane dane | Czego nie można udowodnić danymi z obróbki skrawaniem | Przekazanie odpowiedzialności |
|---|---|---|---|---|
| Tożsamość stopu | Oznaczenie materiału na rysunku lub wniosek o zamianę | Specyfikacja, wydanie, postać, stan, certyfikat, zatwierdzenie | Równoważność lub przydatność eksploatacyjna | Inżynieria i nadzór nad materiałami |
| Integralność wewnętrzna odlewu | Odlew z brązu cynowego z wymaganiem dotyczącym nieciągłości wewnętrznych | Metoda badania, kategoria i poziom akceptacji określone na rysunku lub w umowie | Akceptowalność wewnętrzna na podstawie wymiaru, składu chemicznego, chropowatości lub wyglądu | Nabywca, dostawca, wykwalifikowany personel kontrolny i organ jakości |
| Materiał zawierający beryl | Zweryfikowany skład w zakresie właściwych przepisów bezpieczeństwa pracy | Właściwa ocena narażenia i środki kontroli | Zgodność na podstawie czystych wiórów lub gotowej powierzchni | Odpowiedzialny organ ds. bezpieczeństwa pracy |
| Materiał zawierający ołów | Skład oraz skrawanie, szlifowanie lub inna droga narażenia | Ocena zastosowania i narażenia | Uniwersalny poziom narażenia | Odpowiedzialny organ ds. bezpieczeństwa pracy |
| Pył miedziowy, mgła lub drobny proszek | Obróbka skrawaniem, wykańczanie, przenoszenie lub sprzątanie powoduje powstawanie cząstek właściwych dla procesu | Ocena stanu cząstek i narażenia oraz właściwa analiza źródeł zapłonu i porządku w miejscu pracy | Bezpieczeństwo wynikające z braku ołowiu lub berylu albo z zachowania litego metalu | Odpowiedzialny organ ds. bezpieczeństwa pracy |
| Zastosowanie do wody pitnej w Stanach Zjednoczonych | Objęta przepisami rura, złączka, armatura, kran, lut lub topnik | Zakres, obliczenie powierzchni zwilżanej, wyłączenia i wymagana ścieżka zgodności | Dopuszczalność wynikająca wyłącznie z nazwy stopu | Właściwy organ Stanów Zjednoczonych i ścieżka certyfikacji |
| Zastosowanie do wody pitnej w Europie | Materiał lub produkt mający kontakt z wodą przeznaczoną do spożycia przez ludzi | Przegląd unijnych wykazów pozytywnych i zgodności dla rynku docelowego; wskazano, że decyzja (UE) 2024/367 ma zastosowanie od 31 grudnia 2026 | Globalna akceptacja na podstawie progu obowiązującego w Stanach Zjednoczonych | Właściwy organ europejski i organ rynku docelowego |
| Łożysko porowate | Funkcja materiału spiekanego lub impregnowanego olejem | Właściwe dane materiałowe, dotyczące gęstości, oleju, wytrzymałości, wymiarów i funkcji | Odbiór na podstawie chropowatości lub widocznych porów | Rysunek, specyfikacja i plan jakości |
| Realizacja handlowa | Decyzja dotycząca rysunku, ilości, dostawy lub wyceny | Dokumentacja rysunkowa i przegląd właściwy dla dostawcy | Cena, czas realizacji, możliwości produkcyjne lub wynik opisany w tym poradniku | Osoba odpowiedzialna za rozwiązanie handlowe |
Macierz danych źródłowych w 8 wierszach
Użyj tego rejestru, aby przed ponownym podaniem liczby ustalić, skąd pochodzi. Wiersze celowo dotyczą nieporównywalnych danych: dane wejściowe z prób skrawania, zmierzone wyniki, limity obowiązujące w miejscu pracy i wartości graniczne dla zastosowań końcowych odpowiadają na różne pytania.
| Rodzaj dowodu | Wartości ograniczone do źródła | Dopuszczalne zastosowanie | Ograniczenie przenoszenia danych |
|---|---|---|---|
| Przedmiot obrabiany C62300 | Pręt o średnicy 20 mm | Identyfikacja próby toczenia | Nie dotyczy innego stopu, postaci ani średnicy |
| Zakres prędkości obrotowej wrzeciona dla C62300 | 800 rpm do 1 200 rpm | Opisanie zbadanych wartości granicznych | Nie są to zalecane ustawienia maszyny |
| Parametry skrawania C62300 | Głębokość skrawania od 0,4 mm do 0,8 mm; posuw od 0,15 mm/rev do 0,25 mm/rev | Powiązanie wyników z limitami próby | Nie dotyczą frezowania ani innych narzędzi |
| Wynik dla C62300 | Redukcja mocy skrawania o około 30% i chropowatości powierzchni o około 90% do 100%, odnotowana w publikacji dla jednego wariantu narzędzia | Porównanie wariantów w ramach tego badania | Nie jest to obietnica dostawcy ani wynik produkcyjny |
| Warunki obróbki porowatego brązu | Ujemny kąt natarcia 25°; porowatość 4,8%; chropowatość 0,146 μm w jednej konfiguracji | Wskazanie przykładu rozmazywania porów | Nie jest to uniwersalny cel dotyczący porowatości ani wykończenia |
| Beryl — OSHA | Poziom działania 0.1 μg/m³; 0.2 μg/m³ w ciągu 8 godzin; krótkoterminowy limit 2.0 μg/m³ | Wskazanie właściwego trybu ochrony pracowników | Nie jest to dowód narażenia w zakładzie |
| Ołów — OSHA | Poziom działania 30 μg/m³; 50 μg/m³ w ciągu 8 godzin | Wskazanie składu i oceny narażenia | Nie jest to uniwersalny wynik dla brązu |
| Zakres dotyczący wody pitnej w Stanach Zjednoczonych | Próg 0,25% dla średniej ważonej powierzchni zwilżanych; 0,2% dla lutowia i topnika | Określenie pytania dotyczącego objętego zakresem zastosowania końcowego | Nie jest to globalny limit zawartości stopu |
W miejscach pracy w Stanach Zjednoczonych aktualna norma OSHA dotycząca berylu określa dopuszczalny limit narażenia w ciągu 8 godzin na poziomie 0.2 µg/m³, poziom działania 0.1 µg/m³ oraz krótkoterminowy limit narażenia 2.0 µg/m³. Norma dotycząca ołowiu określa poziom działania w ciągu 8 godzin na poziomie 30 µg/m³ oraz dopuszczalny limit narażenia 50 µg/m³. Wartości te dotyczą określonych zakresów prawnych; nie dowodzą, że każda operacja obróbki brązu osiąga lub przekracza którykolwiek z limitów.
Obecność ołowiu i berylu nie przesądza o odrębnej kwestii, jaką są cząstki miedzi. Wpis NIOSH w Pocket Guide dotyczący pyłów i mgieł miedzi analizuje to narażenie osobno i rozróżnia niepalną miedź w postaci zwartej od sproszkowanego materiału, który może się zapalić. Nie dowodzi, że konkretny proces obróbki brązu powoduje określone stężenie. Wymaga oceny procesu, stanu cząstek, drogi narażenia i właściwych środków kontroli, zamiast wnioskowania wyłącznie na podstawie składu stopu.
W przypadku produktów przeznaczonych do wody pitnej w Stanach Zjednoczonych, które podlegają tym przepisom, Environmental Protection Agency wyjaśnia wymóg średniej ważonej zawartości ołowiu wynoszącej 0,25% na powierzchniach zwilżanych oraz odrębne zasady dotyczące lutowia i topnika, a także zakres ustawowy i wyłączenia. Jest to granica dotycząca zastosowania końcowego w Stanach Zjednoczonych, a nie globalna reguła dotycząca składu chemicznego brązu.
W przypadku rynku europejskiego Decyzja wykonawcza Komisji (UE) 2024/367 ustanawia pozytywne wykazy materiałów przeznaczonych do kontaktu z wodą pitną, w tym składów metali wymienionych w załączniku II, i stanowi, że ma zastosowanie od 31 December 2026. W dniu badań na potrzeby tego artykułu, czyli 5 August 2026, data rozpoczęcia stosowania przypadała w przyszłości. Właściwe przepisy należy sprawdzić pod kątem rynku docelowego i zakresu produktu, zamiast wnioskować o nich na podstawie tego podsumowania.
Minimalny zestaw informacji do przeglądu rysunku technicznego
- Rewizja rysunku, model trójwymiarowy, jeśli ma zastosowanie, ilość oraz wymagany etap dostawy.
- Dokładne oznaczenie stopu, właściwa specyfikacja i jej wydanie, postać produktu, stan dostawy oraz wymagane dokumenty materiałowe.
- Cechy krytyczne, układ baz odniesienia, gwinty, krawędzie, wymagania dotyczące powierzchni, czystość oraz wszelkie zasady pomiaru w stanie po zwolnieniu.
- Warunki eksploatacji oraz podmiot odpowiedzialny za kryteria odbioru materiału, warunków pracy, wody pitnej, ciśnienia, zastosowań morskich, zużycia lub innych zastosowań regulowanych.
- Wymagana metoda kontroli, poziom próbkowania, kategoria badania integralności wewnętrznej, jeśli ma zastosowanie, dokumentacja pierwszej sztuki lub partii oraz wszelkie obowiązki dotyczące udziału świadka lub certyfikacji.
- Znane ograniczenia dotyczące płynów, cząstek, pozostałości, czyszczenia, gratowania, oznaczania, pakowania, utrzymania porządku lub identyfikowalności.
Brakujące informacje należy nadal oznaczać jako nieznane. Przegląd produkcyjny może wskazać pytania i zaproponować sposób kwalifikacji, ale nie powinien po cichu uzupełniać luk regulacyjnych ani funkcjonalnych przez przyjęcie znanego stopu, tolerancji lub założenia dotyczącego procesu.
Przełożenie terminów wyszukiwania na dowody
Takie frazy jak precyzyjna obróbka brązu, brąz na zamówienie, usługi obróbki CNC, materiały z brązu, charakterystyka obróbki brązu aluminiowego, usługa obróbki brązu CNC, posuw, możliwości obróbki skrawaniem, zaawansowane techniki obróbki skrawaniem, wysoka precyzja, właściwości materiału, precyzyjne komponenty z brązu i skuteczna obróbka brązu pozostają określeniami zapytania, dopóki rysunek techniczny nie wyznaczy zakresu wymaganych dowodów.
Ta sama zasada dotyczy fraz standardowy brąz, metody obróbki skrawaniem, precyzyjne części, zaawansowana obróbka CNC, gatunki brązu, brąz obrabiany CNC, obróbka zgrubna, różne rodzaje brązu, zastosowania obróbki skrawaniem, właściwe techniki obróbki skrawaniem, wąskie tolerancje brązu, obróbka strumieniowo-ścierna, tuleje z brązu i różne przebiegi procesu technologicznego CNC. Każda z tych fraz nadal wymaga kontekstu stopu i jego postaci.
Podobnie terminy materiały do obróbki skrawaniem, części z brązu na zamówienie, brąz o ultra wysokiej precyzji, zakład obróbki CNC, typowy brąz, różne rodzaje brązu, branża obróbki skrawaniem, tolerancje obróbki, półfabrykat z brązu, wymagania dotyczące obróbki skrawaniem i operacje CNC opisują kategorie wyszukiwania lub zakupu, a nie potwierdzone parametry.
Terminy takie jak usługi obróbki skrawaniem, przemysł lotniczy, zastosowania przemysłowe, wąskie tolerancje, odporność na korozję, odporność na zużycie, tuleja i brąz obrabiany skrawaniem opisują możliwy kontekst zapytania. Ich użycie nie dowodzi, że określony stop, proces, dostawca lub gotowa część spełnia którekolwiek z tych wymagań.
Gdy rozmowa przechodzi od zagadnień informacyjnych do rzeczywistej części, neutralnym kolejnym krokiem jest przegląd obróbki brązu na podstawie konkretnego rysunku. Na tym etapie można zadać pytania dotyczące konkretnego dostawcy; niniejszy przewodnik nie podaje wyników produkcji brązowych części w Zhenling, tolerancji, certyfikatów, zdolności produkcyjnych, cen, czasu realizacji ani wyników klientów.
Pytania dotyczące obróbki brązu CNC
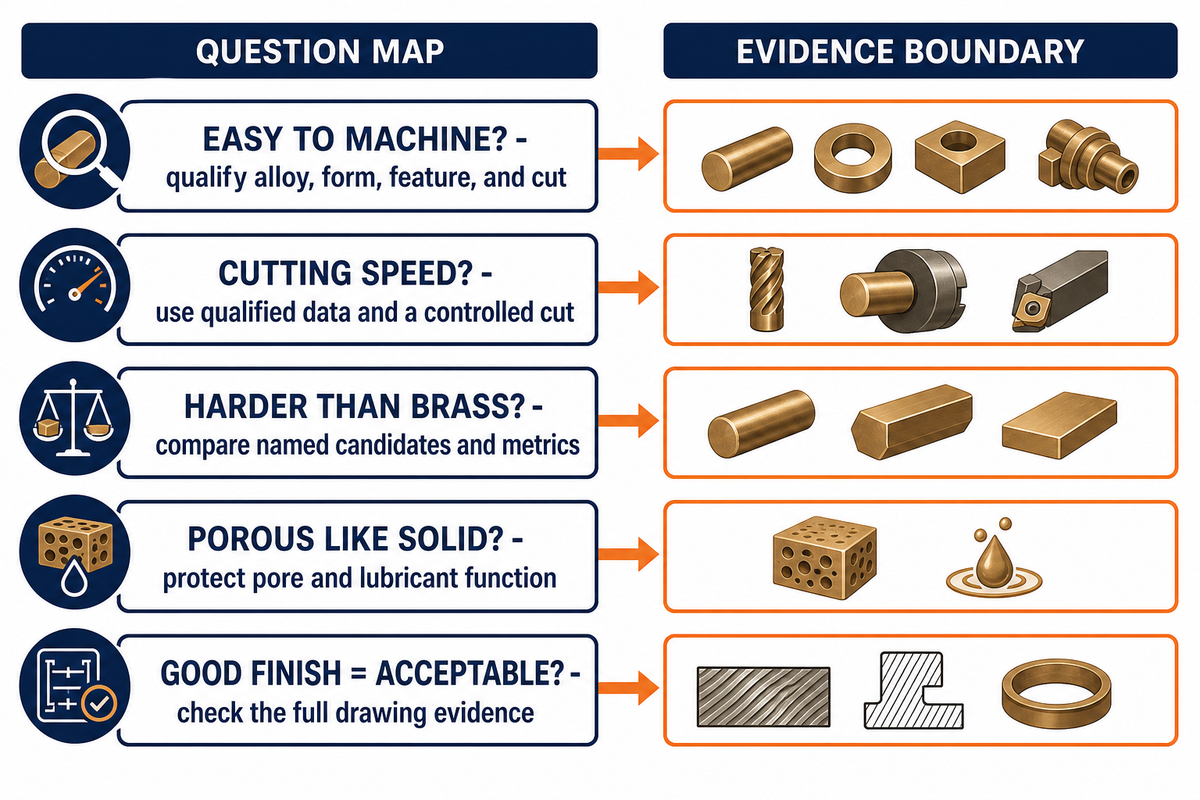
Czy brąz łatwo poddaje się obróbce CNC?
Niektóre określone stopy brązu i ich stany można obrabiać wydajnie, podczas gdy inne powodują większe siły skrawania, narost na krawędzi, zużycie, powstawanie zadziorów, porowatość lub problemy z mocowaniem przedmiotu obrabianego. Określenie „łatwy” ma sens dopiero po ustaleniu stopu, postaci, stanu, cechy, operacji, układu narzędziowego i wymagań odbiorczych. Stabilne toczenie zewnętrzne pełnego pręta może wymagać innego przebiegu procesu niż obróbka głębokiego otworu, powierzchni łopatki z przerwami w skrawaniu, smukłej ścianki czy łożyska nasączonego olejem. W praktyce należy zakwalifikować konkretny materiał i cechę, wykonać kontrolowane pierwsze skrawanie i sprawdzić część w wymaganym stanie pomiarowym.
Jaką prędkość skrawania należy stosować do brązu?
Nie ma jednej uzasadnionej prędkości dla całej rodziny stopów. Należy zacząć od zatwierdzonych danych dla dokładnie określonego stopu, jego stanu, operacji, narzędzia i powłoki, sposobu skrawania, rodzaju chłodzenia oraz konfiguracji maszyny. Następnie wykonać kontrolowane skrawanie, zapisać wyniki i zmieniać pojedynczo jeden ograniczony parametr. Każdą opublikowaną wartość należy traktować jako granicę próby do czasu sprawdzenia zachowania wióra, zużycia narzędzia, temperatury, wykończenia, stabilności wymiarowej i stanu zadziorów na rzeczywistej części.
Czy obróbka brązu jest trudniejsza niż obróbka mosiądzu?
Nie ma takiej uniwersalnej zasady. Jeden określony mosiądz może osiągać lepszy wynik w danym wskaźniku obrabialności, a konkretny brąz może zostać wybrany ze względu na inne wymagania eksploatacyjne. Zamiast porównywać nazwy całych rodzin materiałów, należy porównać konkretne stopy, postaci produktów, operacje, zmierzone wyniki i priorytety funkcjonalne. Przydatne porównania poddają materiały brane pod uwagę na podstawie rysunku technicznego tej samej próbie skrawania i tej samej metodzie odbioru, zamiast traktować ogólne nazwy jako równoważne materiały.
Czy porowaty brąz można wykończyć tak samo jak brąz lity?
Nie należy tego zakładać. W częściach porowatych lub nasączonych olejem pory i środek smarny pełnią określoną funkcję, na którą skrawanie może wpłynąć. Właściwe specyfikacje materiałowe, rysunki i plany jakości powinny określać wymagane dowody dotyczące wymiarów, gęstości, oleju, wytrzymałości, powierzchni i funkcjonalności.
Czy dobre wykończenie powierzchni dowodzi, że część z brązu jest zgodna z wymaganiami?
Nie. Chropowatość arytmetyczna to jeden z pomiarów. Na odbiór mogą wpływać również kształt, tekstura, zadziory, stan porów, czystość, tożsamość materiału, wytrzymałość, pasowanie, badania funkcjonalne i dokumentacja zgodności. O tym, które dowody mają znaczenie, należy decydować na podstawie rysunku i właściwej specyfikacji.
Materiały źródłowe
W artykule wykorzystano następujące źródła rządowe, akademickie, branżowe, normalizacyjne i uznane źródła przemysłowe. Wyniki badań pozostają ograniczone do opublikowanych materiałów i zastosowanych konfiguracji.
- NIST — zużycie narzędzia i wykończenie powierzchni podczas frezowania z dużą prędkością brązu aluminiowego.
- Recenzowane badanie toczenia C62300.
- Porównanie toczenia na sucho C26000/C51000 z 2025.
- Badanie wykańczania otworu i zużycia CuSn7Zn4Pb7-C.
- Badanie frezowania poprzecznego porowatego brązu z 2025.
- Wpis Copper Development Association dotyczący C36000 i wpis dotyczący C93200.
- Publiczny zakres normy ASTM B438-25.
- OSHA 29 CFR 1910.1024 — beryl i 29 CFR 1910.1025 — ołów.
- Podręcznik OSHA dotyczący najlepszych praktyk w zakresie bezpieczeństwa i higieny pracy przy stosowaniu płynów do obróbki metali oraz skutków zdrowotnych.
- NIOSH — czynniki ryzyka i czynności robocze związane z ołowiem.
- NIOSH Pocket Guide — miedź (pyły i mgły, jako Cu).
- Environmental Protection Agency Stanów Zjednoczonych — zakres wymagań ustawy Safe Drinking Water Act dotyczących produktów bezołowiowych.
- Publiczny zakres normy ASTM E310-21(2026) — radiogramy wzorcowe do oceny odlewów z brązu cynowego.
- EUR-Lex — Decyzja wykonawcza Komisji (UE) 2024/367 i przegląd Komisji Europejskiej dotyczący wody pitnej.
Uwaga dotycząca dowodów: w artykule nie znaleziono wiarygodnego czynnika rynkowego specyficznego dla brązu, który zmieniałby się z roku na rok, dlatego nie uwzględniono prognozy wzrostu rynku. Artykuł nie zawiera również twierdzeń o wynikach dotyczących brązu ani zgodności z wymaganiami dla konkretnych klientów.
Popularne




ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


