Skontaktuj się z firmą Zhenling

Usługi obróbki CNC akrylu (PMMA) na zamówienie dla przemysłu
Obróbka CNC akrylu zawodzi z 3 powodów, a możliwości maszyny rzadko są jednym z nich. Nie określono gatunku płyty, nie powiązano tolerancji z temperaturą, a wymaganie przejrzystości optycznej pojawiło się dopiero po wycięciu konturu elementu. Każdy z tych braków na rysunku technicznym po 4 tygodniach zamienia się w odpad. Zapytanie o obróbkę CNC akrylu PMMA powinno określać gatunek płyty lub materiału odlewanego, grubość, powierzchnie optyczne, wykończenie krawędzi, sposób zabezpieczenia podczas transportu i kontroli oraz wymagania dotyczące kontroli. Cena nie jest jedyną informacją w ofercie. Warto poprosić o wskazanie proponowanego przebiegu procesu technologicznego, granic możliwości, dokumentacji i założeń dotyczących terminów.
W naszym zakładzie w Jiashan wykonujemy elementy z PMMA zgodnie z rysunkiem technicznym. Nasza udokumentowana historia produkcji dotyczy metalu, a nie akrylu; na tej stronie wskazujemy dokładnie, które doświadczenia można wykorzystać przy Państwa zamówieniu, a co trzeba ustalić osobno — zanim prześlą Państwo pliki, a nie dopiero po niepowodzeniu kontroli pierwszej sztuki.
W skrócie — 6 odpowiedzi potrzebnych przed przesłaniem plików
-
Wycena na podstawie rysunku technicznego
Typowa praktyka branżowa przy produkcji na zamówienie: cena zależy od materiału, geometrii, liczby sztuk i czasu realizacji, a nie od stałego cennika. Cenę Państwa części podajemy w pisemnej ofercie.
-
3–10 dni roboczych na prototypy
Typowe branżowe czasy realizacji obróbki skrawaniem: 3–10 dni roboczych na prototypy, około 1–3 tygodni na małe partie i 3–6+ tygodni na serie produkcyjne. Do tego dochodzi czas wysyłki.
-
Przyjmowane są zamówienia na pojedyncze części
Zamówienia na pojedyncze części są standardem w usługach obróbki CNC na zamówienie, a większość dostawców nie ustala sztywnej minimalnej liczby sztuk.
-
±0,1 mm — typowa wartość branżowa
W branży przyjmuje się około ±0,1 mm dla ogólnych cech elementów obrabianych skrawaniem z PMMA. Węższe tolerancje ocenia się osobno dla każdej cechy podczas analizy rysunku technicznego, przy określonej temperaturze pomiaru. Stają się one deklaracją Zhenling dopiero po wpisaniu do pisemnej oferty.
-
Oferta w około 24 godziny
Typowy w branży czas przygotowania wyceny wynosi od kilku chwil w systemach automatycznych do około 24 godzin w przypadku ofert opartych na rysunku technicznym i sprawdzanych przez inżyniera.
-
Dostępna kontrola pierwszej sztuki
Raporty z kontroli pierwszej sztuki są standardową opcją w branży; ich zakres ustala się dla każdego zamówienia. Opłatę za próbkę i zasady jej zaliczenia na poczet zamówienia uzgadnia się podczas zapytania.
Wartości oznaczone jako typowe dla branży opisują powszechną praktykę dostawców obróbki skrawaniem na zamówienie i pomagają ocenić otrzymaną ofertę. Nie stanowią zobowiązania Zhenling, dopóki nie znajdą się w pisemnej ofercie dotyczącej Państwa części.
Czy Zhenling może obrobić Państwa część z akrylu?
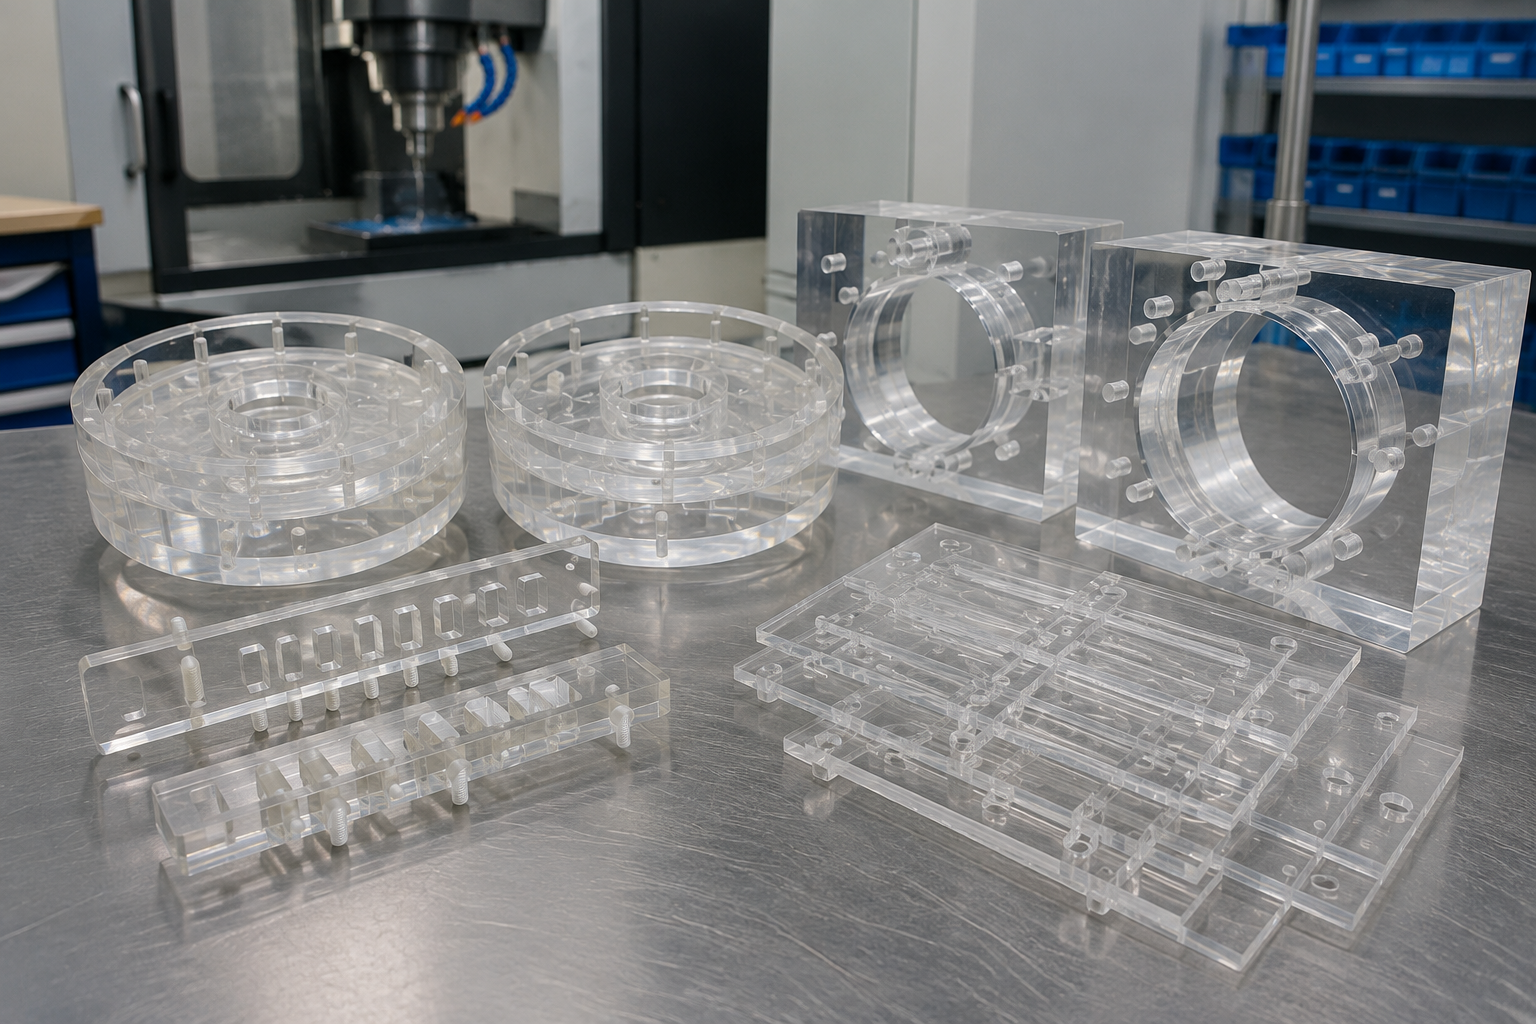
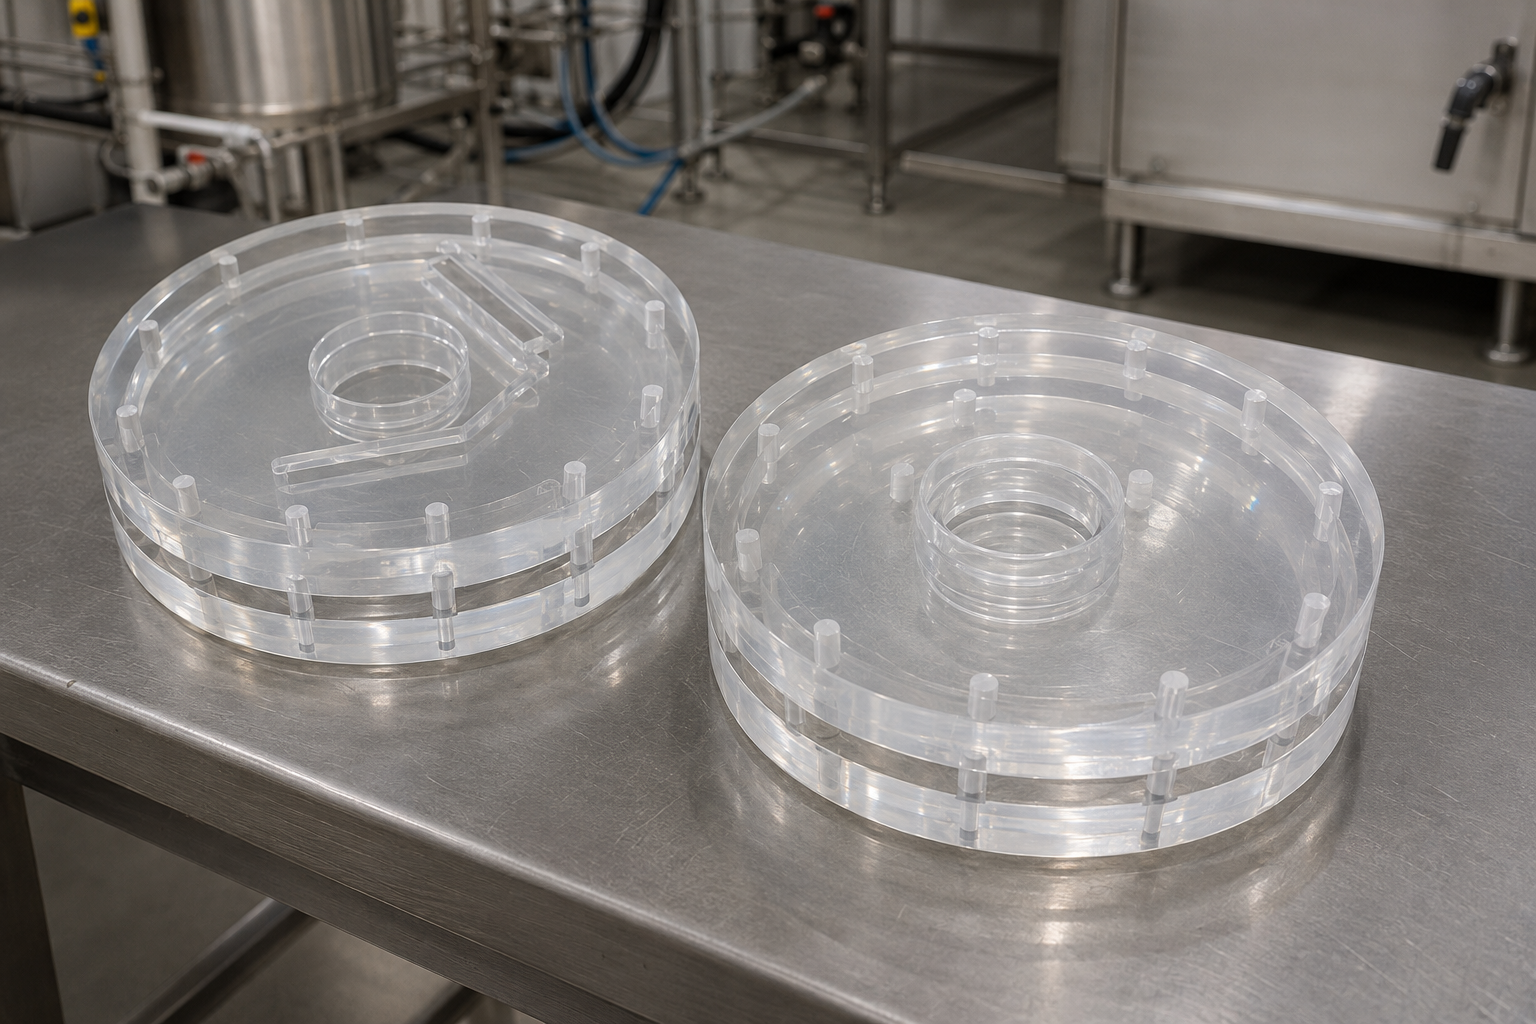
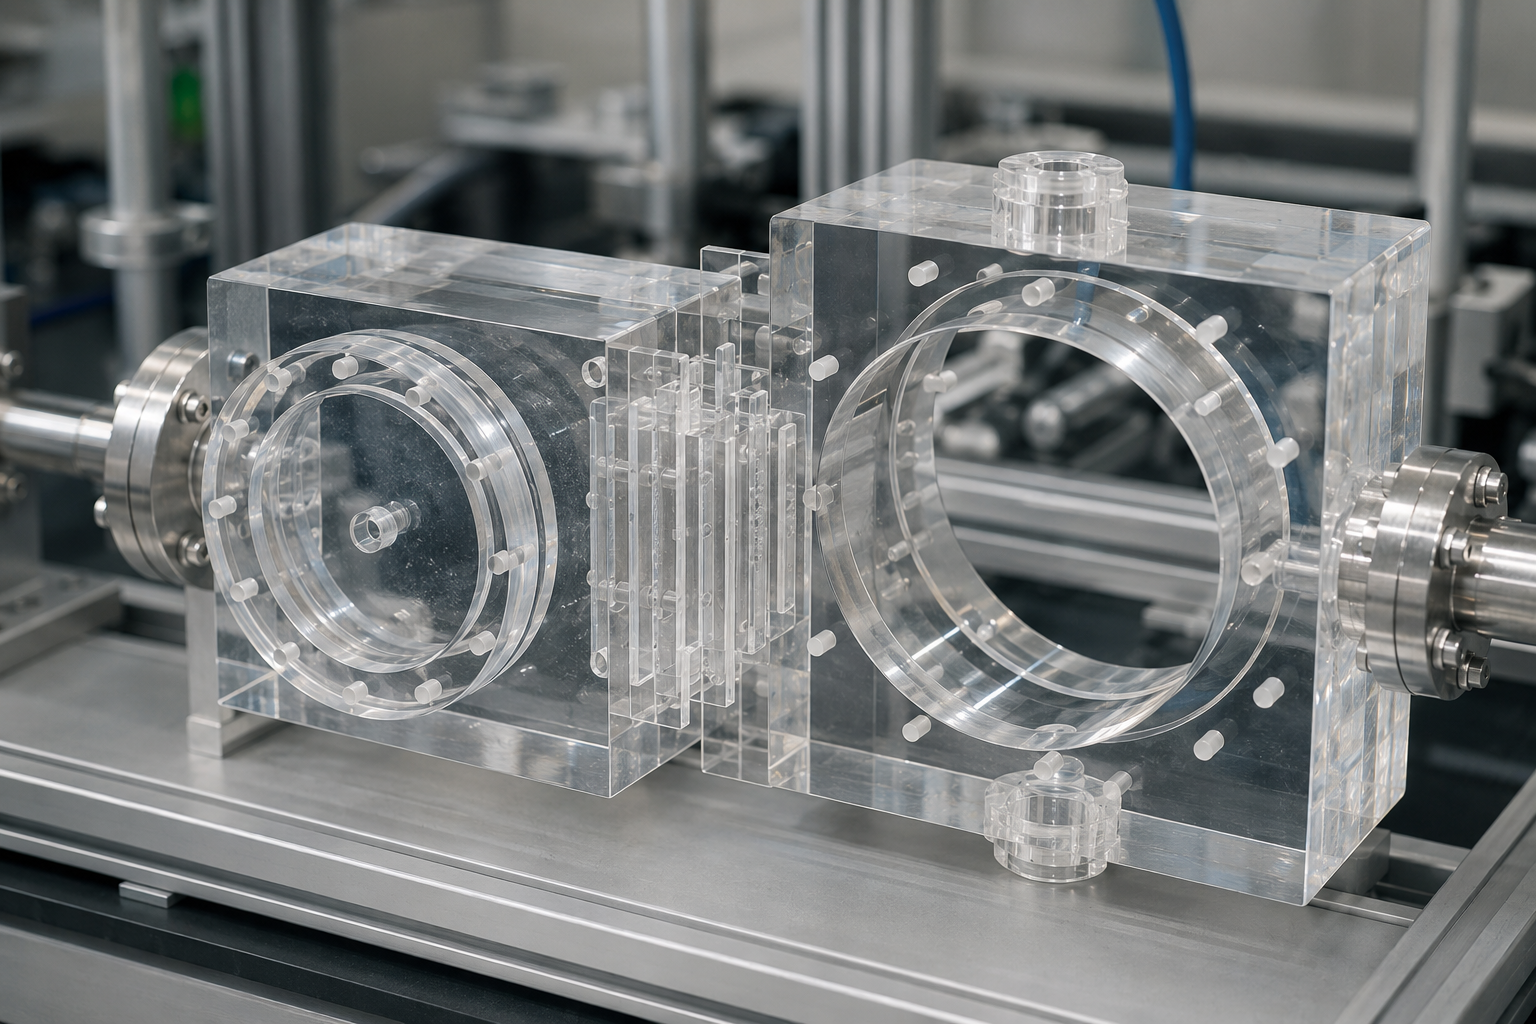
Przebieg procesu technologicznego dobiera się na podstawie rysunku technicznego, a nie samej nazwy materiału. Płaski panel z otworami rozmieszczonymi na okręgach, toczony występ światłowodu i obudowa o złożonych kątach wymagają 3 różnych ustawień, nawet jeśli wszystkie powstają z tej samej płyty akrylowej.
Prawidłowa obróbka skrawaniem akrylu polega przede wszystkim na kontroli ciepła i naprężeń. Maszyna CNC usuwa materiał szybciej, niż PMMA może odprowadzić powstające przy tym ciepło, dlatego narzędzie, posuw i odprowadzanie wiórów decydują o tym, czy część będzie czysta, czy nadtopiona. Recenzowane badania frezowania PMMA wykazują, że prędkość obrotowa wrzeciona, posuw i głębokość skrawania w mierzalny sposób wpływają na temperaturę obróbki, chropowatość powierzchni i kształt wiórów.7
RYS.01PMMA_OPTICAL_INSPECT
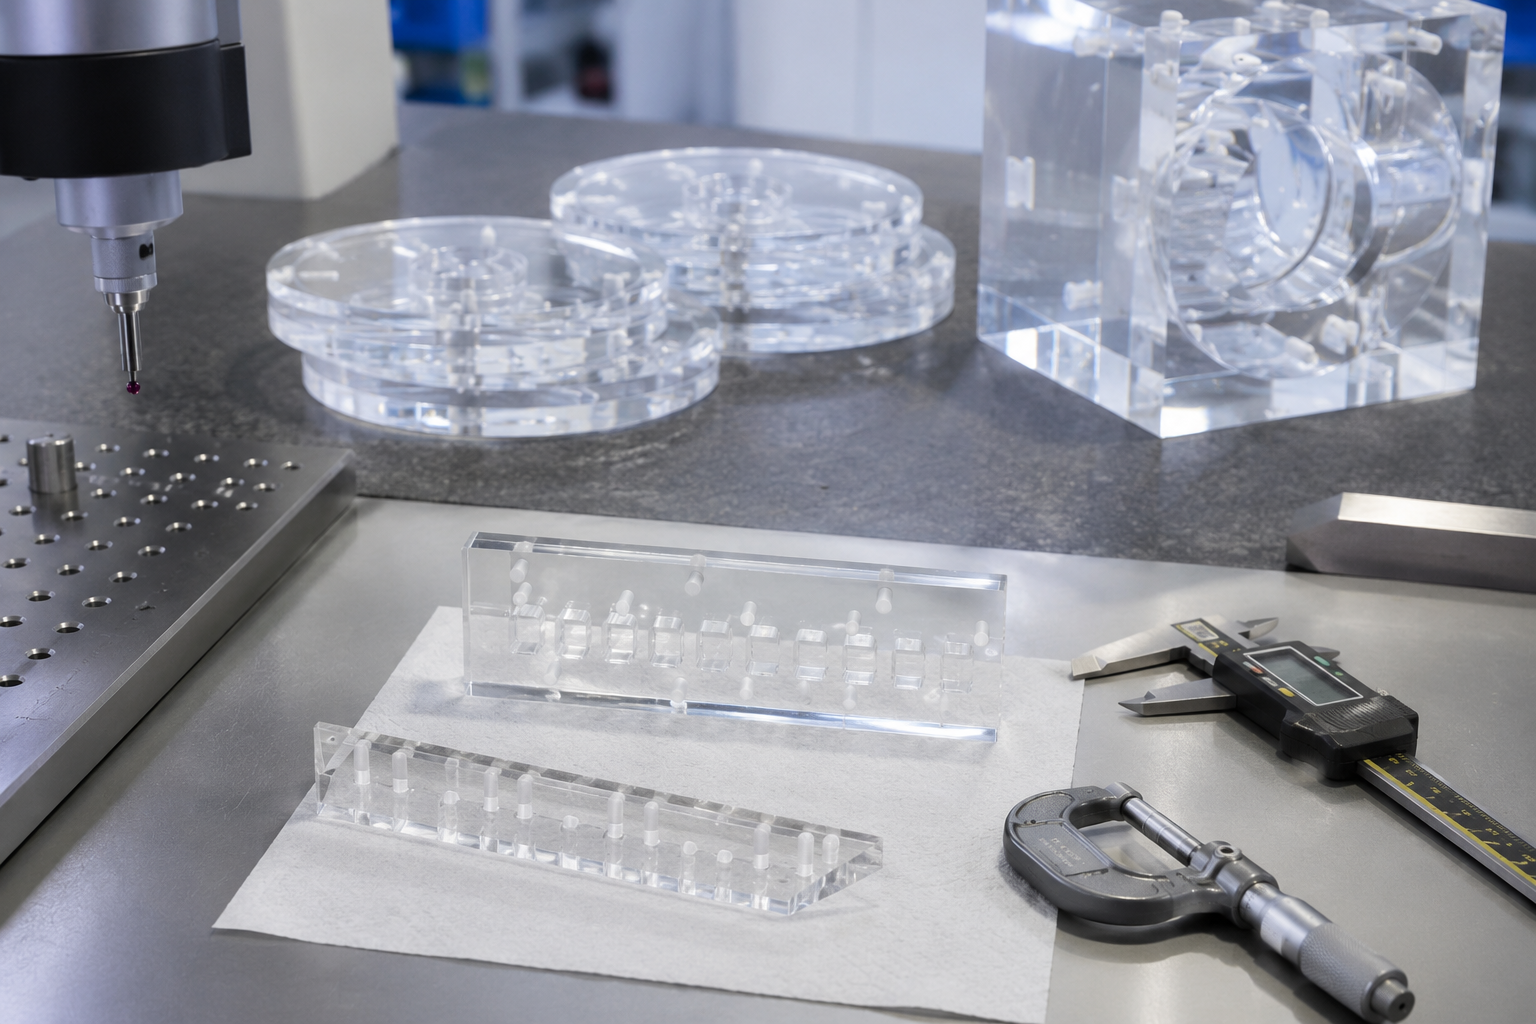
Zestawienie procesów w zakładzie w Jiashan
W eksploatacji
Frezowanie CNC
Toczenie CNC
Wytaczanie CNC
Szlifowanie CNC
Elektrodrążenie drutowe
Wiercenie promieniowe
Centra 3/4-osiowe
Centra 5-osiowe
Ten sprzęt rzeczywiście mamy w naszym zakładzie. Sam w sobie nie gwarantuje on jednak określonej tolerancji Państwa części. Określenie możliwości procesu wymaga zdefiniowanej specyfikacji, stabilnego procesu i danych z pomiarów wytwarzanej cechy.
Wymiary części zależą od zakresu ruchu i ustawienia proponowanej maszyny, dlatego należy podać jej całkowite gabaryty, grubość najgrubszego przekroju i wielkość partii. Analiza rysunku technicznego pozwala ustalić odpowiednie centrum obróbkowe i sposób ustawienia części; minimalną liczbę sztuk potwierdzamy w pisemnej ofercie.
MATERIALSELECTOR.EXE
Zestawienie doboru półfabrykatu
Niemal każdy poradnik frezowania akrylu zawiera tę samą wskazówkę: zawsze wybieraj materiał odlewany. W przypadku jakości krawędzi, klejenia rozpuszczalnikowego i odporności na spękania naprężeniowe jest ona słuszna. Przy wymiarze, który inżynierowie rzeczywiście umieszczają na rysunkach technicznych, sytuacja jest odwrotna.
Płyty z akrylu odlewanego≈ ±10%
Akryl ekstrudowany≈ ±5%
Zasada doboru
Ekstrudowany, gdy znaczenie ma grubość dostarczonej płyty
Płyty z akrylu odlewanegoPoniżej 1%
Akryl ekstrudowany1–3%
Zasada doboru
Odlewany, gdy przez część o grubości powyżej 6 mm trzeba patrzeć
Płyty z akrylu odlewanego90–92%
Akryl ekstrudowany88–91%
Zasada doboru
Odlewany, do światłowodów i soczewek
Płyty z akrylu odlewanegoTworzy optycznie przejrzyste połączenie klejone
Akryl ekstrudowanyMa tendencję do spękań naprężeniowych wokół połączenia
Zasada doboru
Odlewany, bez wyjątku do zespołów klejonych
Płyty z akrylu odlewanegoOddzielne wióry, mniejsza skłonność do oblepiania narzędzia
Akryl ekstrudowanyBardziej miękki, bardziej podatny na topienie i ponowne przywieranie do narzędzia
Zasada doboru
Odlewany, do głębokich kieszeni i długich przejść narzędzia
Płyty z akrylu odlewanegoWyższy przedział cenowy
Akryl ekstrudowanyO 20–40% tańszy
Zasada doboru
Ekstrudowany, do części malowanych, laminowanych lub niewidocznych
W przypadku cięcia strumieniem wody badania jakości szczeliny cięcia wskazują, że powstała krawędź zależy od doboru ścierniwa i warunków pracy, a nie tylko od samej metody.9
Wartości ±10% i ±5% należy traktować jako typowe publikowane dane dotyczące płyt, a nie jako granice odbioru. W zamówieniu zakupu można egzekwować klasę tolerancji określoną w odpowiedniej normie dla płyt2 oraz dane z karty technicznej konkretnego producenta, dlatego należy wskazać oba źródła zamiast wpisywać do specyfikacji ogólne porównanie.
To pełny obraz kompromisu: akryl odlewany sprawdza się lepiej we wszystkim, przez co się patrzy, a ekstrudowany wygrywa pod względem mierzonej grubości i kosztu. Samo wskazanie gatunku nie oznacza jeszcze pełnej specyfikacji materiału — ASTM D4802 rozróżnia materiał odlewany w formach komórkowych od wytwarzanego w procesie ciągłym i określa granice odbioru właściwości optycznych samej płyty.1
Zestawienie metod wytwarzania
Kiedy obróbka CNC akrylu jest właściwą metodą — a kiedy nie.
Odpowiednia grubośćOd 3 mm do litego bloku
Cechy 3DKieszenie, otwory, gwinty, złożone kąty
Wpływ ciepłaMiejscowe nagrzewanie podczas skrawania, ograniczane posuwem i odprowadzaniem wiórów
Kiedy wybrać tę metodę…—
Odpowiednia grubośćCienka płyta, mniej więcej do 12 mm
Cechy 3DWyłącznie profile 2D
Wpływ ciepłaStrefa wpływu ciepła na krawędzi i naprężenia szczątkowe
Kiedy wybrać tę metodę…Część jest profilem z cienkiej płyty odlewanej, ma widoczną krawędź i nie ma otworów ani kieszeni
Odpowiednia grubośćOd cienkiej płyty do grubej płyty
Cechy 3DProfile 2D, ograniczony promień naroży wewnętrznych
Wpływ ciepłaBrak dopływu ciepła
Kiedy wybrać tę metodę…Część jest gruba i wrażliwa na temperaturę, a krawędź będzie niewidoczna lub poddana późniejszej obróbce wykończeniowej
Odpowiednia grubośćŚcianki zaprojektowane z myślą o przepływie tworzywa
Cechy 3DCechy przewidziane w projekcie; podcięcia wymagają bocznych mechanizmów formy
Wpływ ciepłaKażda część przechodzi przez etap stopienia materiału
Kiedy wybrać tę metodę…Projekt jest ostateczny, a roczna liczba sztuk uzasadnia inwestycję w oprzyrządowanie
Frezowanie nie zawsze jest właściwym rozwiązaniem dla części z akrylu, a dostawcy, który nigdy tego nie przyznaje, trudno zaufać także wtedy, gdy frezowanie rzeczywiście jest odpowiednie. Opublikowane badania cięcia laserem CO2 wskazują na mierzalną strefę wpływu ciepła w PMMA, której rozmiar zależy od mocy lasera i prędkości cięcia.6
Typowe części z akrylu i ich zastosowania
Okna optyczne i wzierniki, osłony maszyn i panele ochronne, światłowody i klosze lamp, panele i ramki przyrządów, obudowy laboratoryjne oraz bloki rozdzielaczy z otworami. Polimetakrylan metylu — PMMA, sprzedawany jako akryl — stosuje się jako lekką alternatywę dla szkła w oznakowaniu, oświetleniu, produkcji soczewek samochodowych i okien kontrolnych.
Akryl ma większą przejrzystość optyczną, twardość powierzchni i odporność na promieniowanie UV niż poliwęglan. Poliwęglan jest znacznie odporniejszy na uderzenia i bezpieczniejszy jako tworzywo termoplastyczne w częściach narażonych na uderzenie, dlatego obróbka CNC poliwęglanu jest właściwą metodą wykonania osłon i przeszkleń, w które mogą uderzać przedmioty. Jeśli kluczowym wymaganiem jest odporność na uderzenia, właściwym materiałem jest poliwęglan i powiemy to wprost, zamiast zabiegać o takie zamówienie.
Stopnie przejrzystości — co daje każdy etap polerowania
Nie wiedzą Państwo, czy na rysunku technicznym wskazać półfabrykat odlewany czy ekstrudowany? Proszę otworzyć narzędzie do wyboru akrylu odlewanego lub ekstrudowanego → albo sprawdzić w narzędziu doboru metody, jak frezowanie wypada na tle lasera i strumienia wody — można też przesłać opis funkcji części, a my przedstawimy pisemną rekomendację wyboru materiału odlewanego lub ekstrudowanego.
Ile to kosztuje i co wpływa na cenę?
Obróbkę CNC na zamówienie wycenia się zazwyczaj na podstawie rysunku technicznego. W całej branży cena zależy od materiału, geometrii, liczby sztuk i czasu realizacji, a nie od stałego cennika; czołowi dostawcy przyjmują też zamówienia na pojedyncze części. Dokładną cenę Państwa części podamy w pisemnej ofercie Zhenling.
Nie podajemy procentowych oszczędności ani okresu zwrotu z obróbki skrawaniem akrylu, ponieważ nie dysponujemy danymi o kosztach klientów, które uzasadniałyby takie liczby. Koszty zależą zbyt mocno od geometrii i liczby sztuk, by jedna wartość była dla Państwa użyteczna.
Czynniki różnicujące wycenę
— co naprawdę wpływa na wycenę części z akrylu
Gatunek półfabrykatu i przebieg procesu technologicznego
Co wpływa na cenę
Materiał odlewany czy ekstrudowany, markowy gatunek czy materiał ogólny, wykorzystanie płyty przy rozkroju
Co podać w zapytaniu
Specyfikację, kategorię, gatunek i informację, kto zapewnia półfabrykat
Liczba wymiarów objętych tolerancjami
Co wpływa na cenę
Liczba wymiarów ze wskazaną tolerancją, a nie tylko wartość najwęższej tolerancji
Co podać w zapytaniu
Tolerancja ogólna oraz krótka lista krytycznych cech funkcjonalnych
Liczba ustawień
Co wpływa na cenę
Każda zmiana bazy odniesienia zwiększa ryzyko błędu położenia i czas pracy maszyny
Co podać w zapytaniu
Układ baz odniesienia i wskazanie cech, które trzeba wykonać w jednym ustawieniu
Poziom wykończenia
Co wpływa na cenę
Powierzchnia po obróbce skrawaniem albo po obróbce strumieniowo-ściernej, szlifowaniu papierem ściernym, polerowaniu płomieniowym lub parowym
Co podać w zapytaniu
Które powierzchnie i krawędzie oraz jakie kryteria odbioru
Zakres kontroli
Co wpływa na cenę
Kontrola wyrywkowa albo 100% kontrola wskazanych cech oraz format raportu
Co podać w zapytaniu
Lista cech, metoda, zakres kontroli i zawartość raportu
Odprężanie
Co wpływa na cenę
Czy między etapami dopuszcza się wyżarzanie
Co podać w zapytaniu
Czy wymagana jest stabilność wymiarowa przez wiele tygodni
Narzucenie wąskich tolerancji wszystkim wymiarom może zwiększyć zakres kontroli i cenę. Należy wskazać wymiary funkcjonalne, bazy odniesienia i metody odbioru, aby pisemna oferta mogła określić wymagany zakres kontroli i podstawę wyceny.
Dlaczego 2 oferty dotyczące tego samego modelu mogą różnić się ceną 3-krotnie
Podanie „przezroczysty akryl 6 mm” wystarczy, by otrzymać wycenę. Nie wystarczy jednak, by przy ponownym zamówieniu otrzymać identyczną część z akrylu. Dostawcy korzystający z tego samego rysunku technicznego mogą podać bardzo różne kwoty, a oferta poniżej kosztu surowca zwykle wskazuje na błędne odczytanie specyfikacji, a nie na tańszy proces.
Lista kontrolna zapytania ofertowego na obróbkę CNC PMMA
Najtańsza oferta nie zawsze stanowi najlepszą podstawę porównania handlowego, ponieważ pominięty zakres może dotyczyć dokładnej identyfikacji materiału, ilości usuwanego materiału, ustawień, usuwania zadziorów, kontroli, wykończenia, pakowania lub miejsca dostawy. Zhenling korzysta z poniższej listy, by na podstawie rysunku technicznego przygotować porównywalne zapytanie, zamiast obiecywać niepopartą danymi cenę obróbki CNC PMMA.
Kupujący przekazuje
Zatwierdzone pliki 2D i 3D, rewizję oraz informację o roli próbki referencyjnej
Zhenling potwierdza
Czytelność geometrii, sprzeczności i kwestie do wyjaśnienia
Wpływ na wycenę
Jasność zakresu i czas analizy inżynierskiej
Kupujący przekazuje
Funkcja części i wymagana przez kupującego specyfikacja ASTM, ASME lub inna
Zhenling potwierdza
Zakres zastosowania i odpowiedzialność dostawcy
Wpływ na wycenę
Prace związane z wykazaniem zgodności i przygotowaniem dokumentacji
Kupujący przekazuje
Dokładne oznaczenie UNS lub gatunek, postać wyrobu oraz stan obróbki cieplnej lub twardość
Zhenling potwierdza
Dostępność, akceptowane źródło dostaw i zasady stosowania zamienników
Wpływ na wycenę
Koszt surowca, uzysk materiałowy i ryzyko
Kupujący przekazuje
Docelowa przewodność lub rezystywność oraz krytyczne powierzchnie styku
Zhenling potwierdza
Wymaganie możliwe do zmierzenia i format dokumentacji
Wpływ na wycenę
Dobór materiału i przebieg kontroli
Kupujący przekazuje
Bazy odniesienia, wymiary, tolerancje, pasowania, gwinty i krawędzie wymagające szczególnej uwagi
Zhenling potwierdza
Przebieg procesu produkcji i kontroli
Wpływ na wycenę
Ustawienia, dostęp narzędzia, kontrola i ryzyko poprawek
Kupujący przekazuje
Wykończenie, nakładanie powłok galwanicznych, czyszczenie, maskowanie oraz obszary styku i powierzchnie widoczne
Zhenling potwierdza
Źródło wykonania, kolejność prac i plan ochrony
Wpływ na wycenę
Założenia dotyczące obróbki zewnętrznej, obchodzenia się z częścią i czasu realizacji
Kupujący przekazuje
Wymagania dotyczące materiału, wymiarów, kontroli pierwszej sztuki, kontroli końcowej i oznakowania
Zhenling potwierdza
Dostępność, metoda, dobór próbek i format
Wpływ na wycenę
Zakres dokumentacji jakościowej
Kupujący przekazuje
Prototyp, wielkość partii i realistyczna prognoza kolejnych zamówień
Zhenling potwierdza
Sposób ustawienia i przebieg procesu produkcji
Wpływ na wycenę
Rozłożenie kosztu ustawienia na partię i koszt jednostkowy
Kupujący przekazuje
Ochrona powierzchni, przekładki, etykietowanie, miejsce dostawy i wymagania importera
Zhenling potwierdza
Sposób pakowania i założenia logistyczne
Wpływ na wycenę
Obchodzenie się z częścią, transport i dokumentacja
Kupujący przekazuje
Wymagany termin dostarczenia i terminy zatwierdzeń
Zhenling potwierdza
Realny harmonogram po wyjaśnieniu wszystkich kwestii
Wpływ na wycenę
Moce produkcyjne, procesy zewnętrzne i możliwości transportu
Mapa czynników utrudniających porównanie ofert na PMMA
MAT-01
Materiał
Gatunek, postać, stan obróbki cieplnej, dostępność i przewodność mogą przesądzić o wycenie jeszcze przed wyborem maszyny.
GEO-02
Geometria
Głębokie wnęki, cienkie przekroje, różne orientacje i trudne usuwanie zadziorów mogą zwiększyć liczbę ustawień i ryzyko uszkodzenia podczas przenoszenia.
ACC-03
Odbiór
Tolerancje krytyczne, dobór próbek, format raportu i wymagania dotyczące pierwszej sztuki mogą zmienić plan kontroli.
SUR-04
Powierzchnia
Czyszczenie, nakładanie powłok galwanicznych, ochrona powierzchni styku, wymagania dotyczące wyglądu i pakowanie mogą stać się etapem decydującym o przekazaniu części.
DEL-05
Dostawa
Liczba sztuk, terminy zatwierdzeń, procesy zewnętrzne, miejsce dostawy i odpowiedzialność za dokumentację mogą zmienić warunki handlowe.
Kto ponosi ryzyko, gdy coś pójdzie nie tak?
Podział ryzyka w zamówieniu na obróbkę skrawaniem wynika z pisemnych kryteriów odbioru, a nie z dobrej woli. Przed rozpoczęciem produkcji zamówienie zakupu powinno określać wskazane cechy, metodę pomiaru, temperaturę oceny zgodności, zakres kontroli, regułę podejmowania decyzji oraz to, kto ponosi koszt braków, jeśli dostarczony półfabrykat zachowuje się inaczej, niż wynika z jego opisu. Zatwierdzenie pierwszej sztuki jest punktem wstrzymania: partia nie trafia do produkcji przed zaakceptowaniem tych parametrów. Przed wyceną proszę poprosić każdego porównywanego dostawcę, również nas, o pisemne potwierdzenie tej samej listy.
Uzgodniona reguła Incoterms rozstrzyga o ryzyku, a nie tylko o koszcie transportu. Zgodnie z regułami Incoterms zwykle stosowanymi przy eksporcie części obrabianych skrawaniem towar przechodzi na Państwa ryzyko przy bramie zakładu na warunkach EXW, w porcie załadunku na warunkach FOB, a na warunkach DDP dopiero po dostarczeniu pod wskazany adres; dlatego reguła podana w ofercie określa, kto odpowiada za utratę, uszkodzenie i ryzyko związane z odprawą celną w transporcie.
Najkosztowniejsze odrzucenie części z akrylu dotyczy wyrobów, które przeszły kontrolę wymiarową. Części mają prawidłowe wymiary i zostają wysłane, lecz wracają, ponieważ w oświetleniu klienta powierzchnia obserwacyjna wygląda na zamgloną. Obróbkę skrawaniem wykonano poprawnie; nie określono jednak wykończenia powierzchni.
Zakres zmian wymiarów pod wpływem temperatury — tolerancja bez temperatury nie jest kryterium odbioru
Publikowane wartości współczynnika liniowej rozszerzalności cieplnej PMMA skupiają się wokół 0,07 mm na metr na °C, czyli są około 6 razy większe niż dla stali. Należy traktować tę wartość jako przybliżenie do planowania, a przy wymiarach bliskich granicy tolerancji sprawdzić kartę techniczną producenta. Dlatego deklaracja ±0,01 mm bez temperatury odniesienia, informacji o korekcji i budżetu niepewności jest liczbą marketingową, a nie kryterium odbioru.
| Długość cechy | ΔT = 2 °C | ΔT = 5 °C | ΔT = 10 °C |
|---|---|---|---|
| 50 mm | 0,007 mm | 0,018 mm | 0,035 mm |
| 100 mm | 0,014 mm | 0,035 mm | 0,070 mm |
| 300 mm | 0,042 mm | 0,105 mm | 0,210 mm |
| 500 mm | 0,070 mm | 0,175 mm | 0,350 mm |
Międzynarodowa temperatura odniesienia dla pomiarów wymiarowych wynosi 20 °C. Tolerancja określona ogólnie dla „części” nie stanowi kryterium odbioru; stanowi je tolerancja przypisana do 3 wskazanych wymiarów przy określonej temperaturze.
Półfabrykat dostarczony przez klienta
To standardowa sytuacja, jeśli w zapytaniu określono stan dostarczonego materiału, dostępny naddatek, dokładną identyfikację materiału, oczekiwany zakres kontroli i to, kto ponosi koszt braków, gdy półfabrykat zachowa się inaczej, niż wynika z jego opisu. Spory zaczynają się wtedy, gdy nie opisano materiału dostarczonego przez klienta.
Naprężenia szczątkowe a upływ czasu
Proszę określić grubość przekroju i wymaganą trwałość wymiarową, a odprężanie będzie zaplanowaną operacją, zamiast stać się tematem późniejszych uzgodnień.
Zanieczyszczenie cząstkami metali żelaznych
Oddzielanie wiórów tworzywa od wiórów metalowych jest wymogiem przy obchodzeniu się z przezroczystą częścią, ponieważ zanieczyszczenie może ujawnić się dopiero podczas kontroli przyjęcia u Państwa, a nie podczas naszej kontroli.
Obróbka skrawaniem nie poprawi tolerancji grubości płyty na powierzchni, której nikt nie obrabia
Tolerancja grubości odlewanej płyty PMMA wynosi w przybliżeniu ±10%, a ekstrudowanej około ±5%, więc jeśli grubość dostarczonej płyty ma znaczenie dla działania części, jest to decyzja zakupowa, a nie kwestia obróbki skrawaniem.
2 warunki handlowe należy przesłać w tej samej wiadomości co rysunek techniczny
Przy eksporcie części obrabianych skrawaniem z Chin powszechnie stosuje się zaliczkę 30–50%, a pozostałą kwotę opłaca się przelewem T/T przed wysyłką; jest to praktyka branżowa porównywalnych dostawców, a nie warunek Zhenling. Warunki Państwa zamówienia ustala oferta. Dostawcy usług obróbki skrawaniem na eksport często podpisują na życzenie umowę o poufności według wzoru dowolnej ze stron, dlatego warto zgłosić tę potrzebę przed otwarciem plików do analizy.
Co Zhenling może rzeczywiście udokumentować?
Publicznie dostępna historia działalności Zhenling dotyczy metalu. Obejmuje stale węglowe i stopowe, gatunki stali nierdzewnej, stopy niklu i aluminium obrabiane zgodnie z rysunkiem technicznym na potrzeby zbiorników ciśnieniowych, separacji ropy i gazu oraz sterowania przepływem. Kupujący rozważający zamówienie u nas części z akrylu mają prawo wiedzieć, jaka część tego doświadczenia jest przydatna; przedstawiamy więc zestawienie możliwości w 3 kolumnach, zamiast zapewnienia w tekście sprzedażowym.
ZESTAWIENIE MOŻLIWOŚCI DO WYKORZYSTANIA
Wszystkie kwestie z trzeciej kolumny ustala się podczas przeglądu rysunku technicznego i wpisuje do oferty przed rozpoczęciem skrawania materiału, a przed dopuszczeniem partii do produkcji na podstawie pierwszej sztuki można przyjąć lub odrzucić tak ustalone parametry. To standardowa kolejność postępowania w branży, gdy zakład po raz pierwszy pracuje z danym materiałem.
Według informacji przekazanych przez firmę działa ona od 2006 roku w zakładzie w Jiashan o powierzchni 8 000 m², obejmującym halę produkcyjną o powierzchni 6 000 m². Dane te nie potwierdzają doświadczenia w obróbce PMMA, wielkości eksportu ani możliwości wykonania zgłoszonego detalu; dla danego zamówienia trzeba przeanalizować gatunek materiału, historię półfabrykatu, przebieg procesu technologicznego, ryzyko zmian wymiarowych i plan kontroli.
Ogólna tolerancja bez informacji o temperaturze i wymaganym pasowaniu funkcjonalnym nie wystarcza do oceny procesu obróbki PMMA. Należy wskazać wymiary powierzchni współpracujących lub uszczelniających, aby dla danego zamówienia można było ocenić mocowanie, strategię przejść obróbkowych, kondycjonowanie i kontrolę.
Co poszczególne dokumenty mogą potwierdzić, a czego nie
DOC-01
Certyfikat materiałowy lub dokumentacja partii
Potwierdza
Tożsamość materiału i wartości wyraźnie objęte dokumentem
Nie zastępuje
Pomiarów wymiarów gotowej części ani oceny stanu jej powierzchni
DOC-02
Raport z pomiarów wymiarowych
Potwierdza
Cechy zmierzone w podanych warunkach i ocenione z uwzględnieniem udokumentowanej identyfikowalności oraz zasad stosowania temperatury odniesienia
Nie zastępuje
Cech niemierzonych ani decyzji o odbiorze bez uwzględnienia budżetu niepewności pomiaru
DOC-03
Pierwsza sztuka
Potwierdza
Uzgodnione cechy według zatwierdzonej rewizji rysunku technicznego
Nie zastępuje
Samej kontroli powtarzalności między partiami
DOC-04
Dokumentacja partii
Potwierdza
Ciągłość stosowania zatwierdzonych metod kontroli w całej dopuszczonej partii
Nie zastępuje
Wszystkiego, co wykracza poza uzgodnione w umowie zasady zakresu kontroli
Nabywcy często traktują raport z pomiarów wymiarowych jako dowód spełnienia tolerancji. Raport potwierdza, że zapisano wartość pomiaru. To, czy może ona stanowić podstawę decyzji o odbiorze, zależy od przyrządu, stanu jego wzorcowania i budżetu niepewności wyniku, a także od reguły decyzyjnej uzgodnionej z wyprzedzeniem, a nie dopiero po pomiarze.
Narzędzia do obróbki CNC akrylu (PMMA)
APP_01
Narzędzie do wyboru akrylu wylewanego lub ekstrudowanego
APP_02
Kalkulator zmian wymiarowych PMMA pod wpływem temperatury
APP_03
Narzędzie do wyboru przebiegu procesu technologicznego
APP_04
Kontrola kompletności zapytania ofertowego dotyczącego akrylu
FAQ: O co pytają nabywcy przed skierowaniem do realizacji zamówienia na obróbkę skrawaniem PMMA
Nie ma jednej rzetelnej wartości, ponieważ zależy ona od wielkości danej cechy, stanu półfabrykatu, liczby zamocowań i warunków pomiaru. W praktyce branżowej dla ogólnych cech detali obrabianych z PMMA przyjmuje się około ±0,1 mm, a dla osobno oznaczonych wymiarów stosuje się węższe tolerancje. Należy przesłać rysunek techniczny z zaznaczonymi wymiarami funkcjonalnymi i podaną temperaturą pomiaru.
Akryl wylewany sprawdza się tam, gdzie liczą się przejrzystość optyczna, klejenie rozpuszczalnikowe, termoformowanie i grube elementy, przez które będzie się patrzeć. Akryl ekstrudowany warto wybrać, gdy grubość dostarczonej płyty jest wymiarem funkcjonalnym, część będzie ukryta, malowana lub laminowana albo gdy przekrój jest cienki i liczy się koszt. Przy grubości 6 mm koszt materiału na metr kwadratowy płyty ekstrudowanej jest też niższy o 20–40%.
Sama obróbka skrawaniem tego nie zapewni. Na frezowanej powierzchni pozostają ślady narzędzia widoczne w świetle przechodzącym jako smugi, których nie da się całkowicie usunąć zmianą posuwu. Przejrzystość optyczną przywraca się później przez stopniowe szlifowanie na mokro, polerowanie płomieniowe lub polerowanie parami rozpuszczalnika; każda z tych metod ma własny koszt, wymaga naddatku wymiarowego i ma ograniczenia zastosowania. Polerowanie należy wskazać jako wymaganą operację obróbki wykończeniowej, zamiast zakładać, że zostanie wykonane.
Akryl zapewnia większą przejrzystość optyczną, twardość powierzchni i odporność na promieniowanie UV. Poliwęglan ma znacznie większą odporność na uderzenia i jest bezpieczniejszym wyborem, gdy część ma przyjmować uderzenia. Akryl jest też bardziej wrażliwy na rozpuszczalniki i środki czyszczące, co ma znaczenie w przypadku osłon laboratoryjnych i osłon mających kontakt z żywnością.
Tak. Plexiglas i Perspex to nazwy handlowe tego samego tworzywa termoplastycznego, PMMA, więc obróbka skrawaniem Plexiglas, Perspex i PMMA oznacza tę samą pracę. Na rysunku technicznym znaczenie ma nie nazwa handlowa, lecz specyfikacja, kategoria, gatunek i stan dostarczonego materiału, ponieważ właśnie na tej podstawie można egzekwować wymagania zapisane w zamówieniu.
Tak, o ile w zapytaniu określono stan dostarczonego materiału, dostępny naddatek, tożsamość materiału, oczekiwania dotyczące kontroli oraz to, kto ponosi ryzyko strat materiałowych, jeśli półfabrykat zachowuje się inaczej, niż wynika z jego opisu. Obróbka materiału powierzonego przez klienta jest rutynowa; spory zaczynają się wtedy, gdy nie określono jego właściwości.
Takie, jakie określono w zamówieniu przed rozpoczęciem produkcji, a nie dopiero po jej zakończeniu. Już na etapie zapytania należy ustalić listę kontrolowanych cech, metodę, zakres kontroli i format raportu, aby oferty różnych dostawców dało się rzeczywiście porównać.