
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Krótka odpowiedź: Obróbka CNC stali narzędziowej to kontrolowane wykonywanie cech ze stali narzędziowej poprzez dopasowanie dokładnego gatunku, stanu dostawy, docelowej twardości, geometrii cech i metody kontroli w ramach jednego łańcucha procesów. Sama litera oznaczająca rodzinę gatunków lub wartość twardości nie wystarczą do wyboru niezawodnego przebiegu procesu.
Obróbka CNC stali narzędziowej wymaga podejścia uwzględniającego cały łańcuch procesów, a nie tylko samo skrawanie. Stal narzędziową dobiera się ze względu na wymagające kombinacje odporności na zużycie, ciągliwości, wytrzymałości w wysokiej temperaturze, stabilności wymiarowej lub właściwości skrawających. Te same właściwości mogą jednak utrudniać obróbkę. W praktyce pytanie nie brzmi po prostu, czy obrabiarka CNC może skrawać daną stal. Trzeba ustalić, w jakim stanie materiał należy obrabiać, które cechy wykonać po obróbce cieplnej i jakie dowody potwierdzą, że wybrany przebieg procesu pozostaje pod kontrolą.
Ten przewodnik pomaga inżynierom i kupującym analizować te decyzje bez założenia, że jedna prędkość, posuw, naddatek lub materiał narzędzia sprawdzą się w każdym gatunku stali narzędziowej. Rozróżnia też popularne oznaczenia serii literowych AISI od zakresów obowiązujących norm. To ważne, ponieważ edukacyjne oznaczenie rodziny nie jest kompletnym oznaczeniem materiału.
Przy obróbce skrawaniem stali narzędziowej na potrzeby narzędzi i matryc sama możliwość skrawania stali to dopiero warunek wstępny. Obróbka stali narzędziowej opiera się na części tych samych zasad co obróbka innych stali, jednak skrawanie stali w stanie utwardzonym, z dużą zawartością węglików, przy przerywanym skrawaniu lub wrażliwości na temperaturę wymaga ściślejszej kontroli i lepiej udokumentowanych danych.
Dlaczego skrawalność stali narzędziowej zależy od czegoś więcej niż oznaczenie gatunku
Skrawalność stali narzędziowej zależy od zachowania całego układu. Znaczenie mają skład chemiczny gatunku i udział węglików, ale także mikrostruktura, stan dostawy, twardość, geometria cech, przerywane skrawanie, mocowanie przedmiotu obrabianego, narzędzie skrawające, zaangażowanie ostrza, bicie, zachowanie cieplne i wymagana powierzchnia. Zmiana któregokolwiek z tych parametrów może sprawić, że obróbka tego samego gatunku będzie zupełnie innym wyzwaniem.
Dlatego wskaźnik skrawalności należy traktować jako porównanie względne w określonych warunkach, a nie stałą właściwość materiału. „Łatwy w obróbce” pręt w stanie wyżarzonym nie gwarantuje takiego samego zachowania po hartowaniu. Dobry wynik toczenia nie przesądza też o rezultatach wiercenia, frezowania stali narzędziowej, szlifowania ani drążenia elektroerozyjnego drutem. Każda operacja obciąża ostrze i przedmiot obrabiany w inny sposób.
Eksperyment z 2026 r. dotyczący stali AISI D2 o twardości 60 HRC pokazuje, na czym polega problem. W badaniu powlekany węglik spiekany zapewnił najmniejsze zużycie narzędzia, największą wydajność usuwania materiału i najniższy koszt, natomiast regularny azotek boru uzyskał mniejszą wysokość zadziorów. Żadne narzędzie nie dało najlepszych wyników we wszystkich kategoriach. Liczy się kompromis, a nie uniwersalny ranking narzędzi.badanie D2
Należy
- Zapisać dokładny gatunek i właściwą specyfikację.
- Określić aktualny stan twardości i docelową twardość.
- Powiązać każdą wartość obróbki z narzędziem, operacją, zaangażowaniem ostrza i ustawieniem.
Nie należy
- Porządkować wszystkich stali narzędziowych według jednego wskaźnika skrawalności.
- Przenosić bezpośrednio parametrów toczenia na frezowanie lub wiercenie.
- Traktować twardości jako pełnego wyznacznika zużycia.
9 popularnych serii stali narzędziowej AISI i to, czego nie dowodzą ich oznaczenia literowe
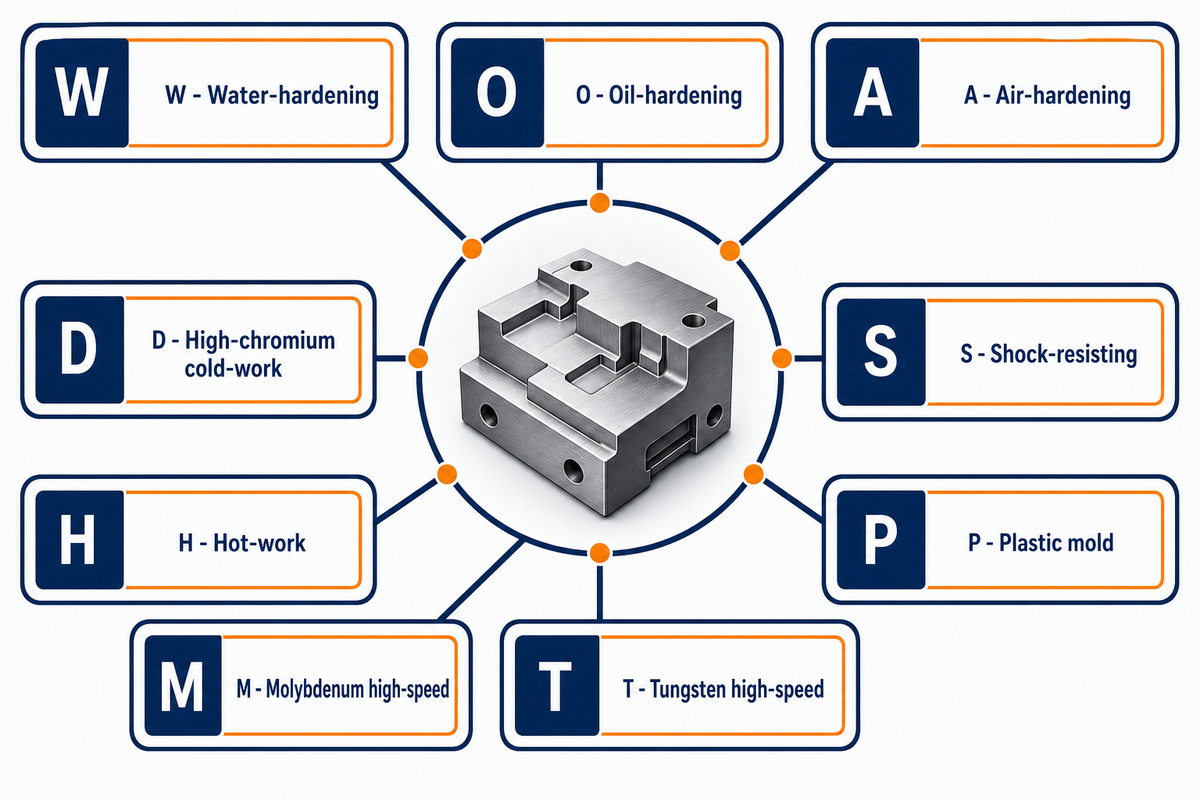
Dziewięć serii literowych AISI stanowi przydatną wstępną mapę: W, O, A, D, S, H, P, M i T. Wskazują ogólne priorytety projektowe, ale nie potwierdzają dokładnego składu chemicznego, postaci wyrobu, stanu dostawy, twardości, równoważności z inną normą ani przydatności do danej części. Należy ustalić dokładny gatunek i specyfikację.
Podział na te dziewięć serii nie jest tym samym co ISO 4957. Aktualny katalog ISO 4957:2018 grupuje stale narzędziowe w czterech ogólnych kategoriach i został potwierdzony w 2023 r. Norma ASTM A681-24 osobno obejmuje dostępne wyroby ze stali narzędziowych stopowych wytwarzane metodami przeróbki plastycznej i zaznacza, że wybór zależy od projektu, warunków eksploatacji i wymaganych właściwości. Te granice zakresów norm są ważniejsze niż próby sprowadzenia różnych systemów klasyfikacji do tabeli z bezpośrednimi odpowiednikami.zakres normy ISO
| Seria / klasa AISI | Typowy nacisk w danej rodzinie | Jaką kwestię dotyczącą obróbki należy rozstrzygnąć? |
|---|---|---|
| W | Stale narzędziowe węglowe hartowane w wodzie, o stosunkowo prostym składzie | Jakie środki kontroli odkształceń i ryzyka hartowania wynikają z geometrii cech? |
| O | Stale narzędziowe do pracy na zimno, hartowane w oleju, w tym O1 | Które cechy należy zgrubnie obrabiać przed hartowaniem, a które wykończyć po nim? |
| A | Stale narzędziowe do pracy na zimno, hartowane na powietrzu, takie jak A2 | Czy rzeczywisty rozmiar przekroju i stan materiału pozwalają zastosować zaplanowaną sekwencję? |
| D | Stale narzędziowe do pracy na zimno, o dużej zawartości węgla i chromu, takie jak D2 | Jak pogodzić zużycie ścierne, kontrolę zadziorów i wykończenie? |
| S | Stale odporne na obciążenia udarowe, takie jak S7 | Czy sztywne mocowanie pozwala kontrolować przerywane skrawanie i obciążenie ostrza? |
| H | Stale narzędziowe do pracy na gorąco, stosowane tam, gdzie liczy się wytrzymałość w wysokiej temperaturze | Czy cykliczne zmiany temperatury są ważniejsze niż twardość w temperaturze pokojowej? |
| P | Stale na formy do tworzyw sztucznych, często dostarczane w stanie wstępnie utwardzonym | Czy półfabrykat jest wyżarzony, wstępnie utwardzony, spawany lub miejscowo zmodyfikowany? |
| M | Stal szybkotnąca molibdenowa | Jak wpływ węglików i twardość na gorąco determinują trwałość narzędzia? |
| T | Stal szybkotnąca wolframowa | Która operacja i przebieg obróbki wykończeniowej pozwolą zachować wymaganą geometrię krawędzi? |
Traktuj tabelę jako pomoc w orientacji, a nie specyfikację zakupu. Na przykład oznaczenie „D2” nadal wymaga określenia właściwej normy, postaci wyrobu, stanu dostawy, stanu po obróbce cieplnej, potwierdzenia twardości i wymagań dotyczących identyfikowalności. „A2” i „A3” nie są zamienne tylko dlatego, że oba oznaczenia zaczynają się na A.
Skrótowe zapytania, takie jak stal narzędziowa D2, stal narzędziowa A2 czy stal narzędziowa O1, nadal wymagają dokumentacji gatunku i jego stanu. Stale narzędziowe do pracy na zimno mogą w różnych proporcjach zapewniać dobrą ciągliwość, dużą twardość lub odporność na ścieranie. Stal narzędziowa do pracy na gorąco stosowana na matryce do wyciskania lub w innych procesach na gorąco musi zachowywać odpowiednie właściwości w wysokich temperaturach. Gatunki M i T są przeznaczone na narzędzia i matryce do skrawania z dużymi prędkościami, a nie do uniwersalnej kategorii „szybszej obróbki”. Informacje o innych rodzinach materiałów można znaleźć w centrum materiałów Zhenling; nie zastępuje ono normy właściwej dla konkretnego gatunku.
Wyżarzona, wstępnie utwardzona czy hartowana: wybór sekwencji obróbki
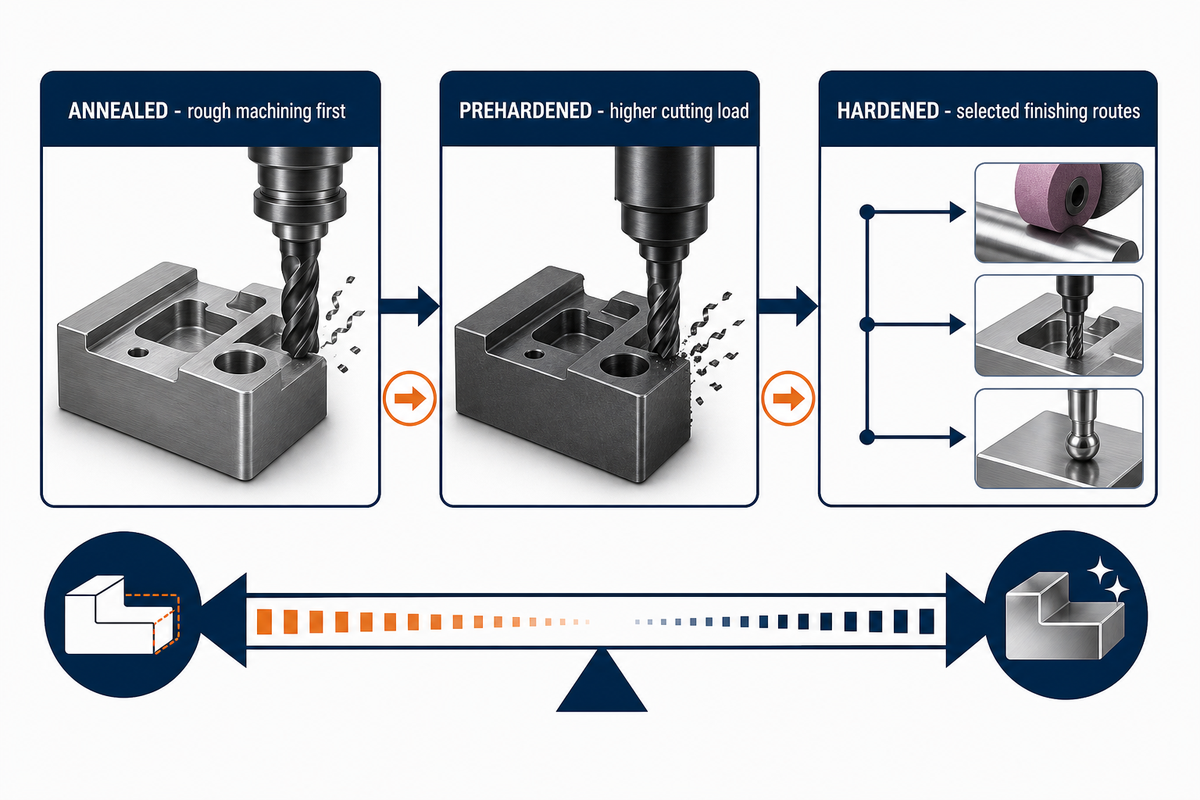
Stan dostawy i stan docelowy wyznaczają sekwencję procesu. Półfabrykat w stanie wyżarzonym można w większości przypadków zgrubnie obrobić przed obróbką cieplną. Stal na formy wstępnie utwardzona może ograniczyć późniejsze odkształcenia, ale zwiększa obciążenie podczas skrawania. Obróbka materiału hartowanego może wymagać frezowania na twardo, szlifowania lub drążenia drutowego wybranych cech. Żaden z tych przebiegów nie jest automatycznie lepszy.zakres normy ISO
Przydatny przebieg procesu oddziela usuwanie materiału od końcowego odtworzenia wymaganej geometrii. Najpierw zgrubnie obrobić stabilne i dostępne obszary, zachować bazy odniesienia oraz naddatek na wykończenie tam, gdzie można spodziewać się przemieszczeń, wykonać określone etapy obróbki cieplnej, a następnie odtworzyć krytyczny kształt, wykończenie powierzchni i wymiary za pomocą operacji dobranej do stanu końcowego. Odprężanie należy uwzględnić w planie tylko wtedy, gdy uzasadniają je materiał, geometria i wymagania dotyczące obróbki cieplnej.
Należy rozważyć korzyści z usunięcia większej ilości materiału przed hartowaniem w zestawieniu z ryzykiem przemieszczeń i konieczności ponownej obróbki. Określenia takie jak „doskonała stabilność wymiarowa”, „ciągliwość i doskonała stabilność wymiarowa” czy „stabilność podczas obróbki cieplnej” nie określają naddatku. Do jego ustalenia potrzebne są informacje o gatunku, przekroju, przebiegu obróbki cieplnej, geometrii i wynikach pomiarów.
Wytyczne ASM dotyczące odkształceń wskazują, że projekt, skład chemiczny, stan początkowy, sposób obróbki i obróbka cieplna oddziałują na siebie. Zwracają też uwagę, że odkształcenia mogą wystąpić w trakcie obróbki cieplnej i po niej. Te dane wykluczają stosowanie uniwersalnego naddatku. Nie podają jednak wartości zastępczej.
Mapa gatunek–stan–geometria w 3 warstwach
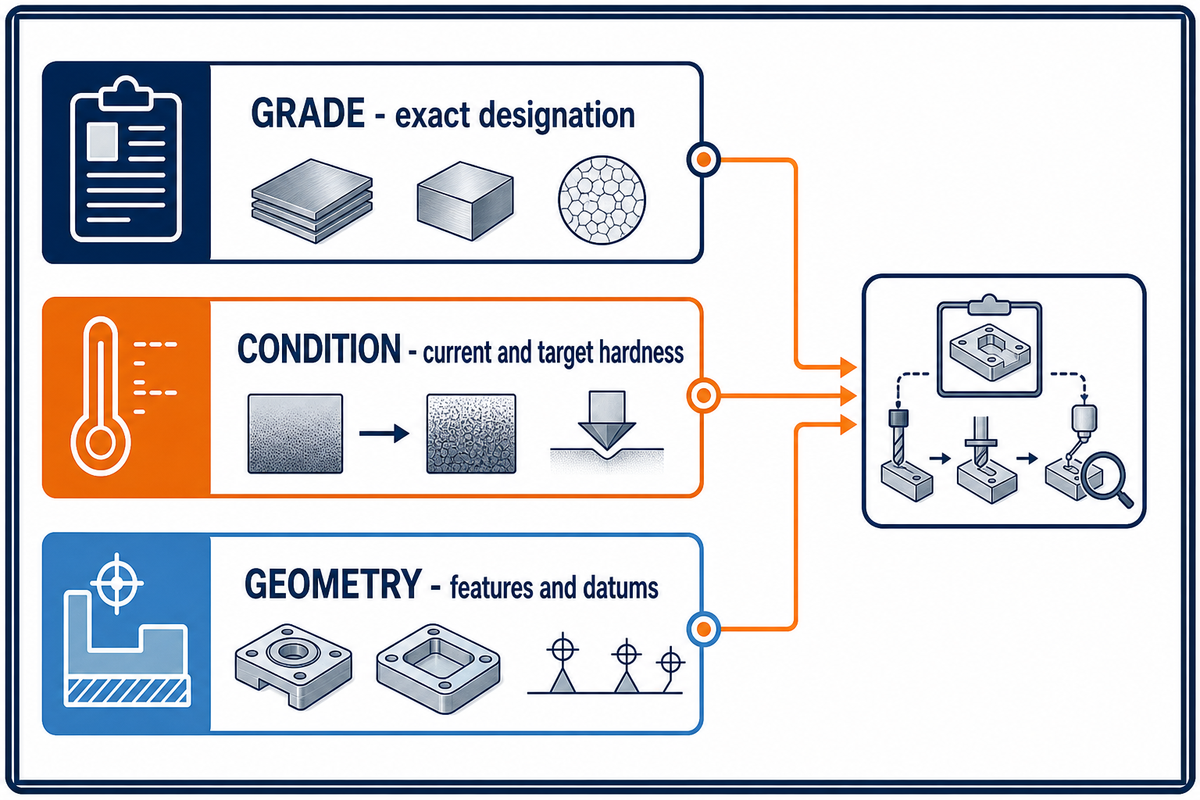
Mapa gatunek–stan–geometria w 3 warstwach to metoda planowania, a nie opublikowana norma. Warstwa 1 określa tożsamość materiału. Warstwa 2 definiuje aktualny i docelowy stan metalurgiczny. Warstwa 3 opisuje cechy, które należy wykonać i zweryfikować. Przebieg procesu można wybrać dopiero wtedy, gdy wszystkie trzy warstwy są ze sobą zgodne.
- W pierwszej warstwie należy zapisać gatunek: dokładne oznaczenie, właściwą specyfikację, postać wyrobu, wymagania dotyczące składu chemicznego lub certyfikacji oraz wszelkie zatwierdzone zamienniki.zakres normy ISO
- W drugiej warstwie należy zapisać stan: wyżarzony, wstępnie utwardzony, normalizowany, hartowany i odpuszczany, stan warstwy wierzchniej, jeśli ma zastosowanie, aktualną twardość, docelową twardość i historię obróbki cieplnej.
- Warstwa geometrii: kształt półfabrykatu, cienkie ścianki, głębokie kieszenie, małe otwory, powierzchnie przerywane, naroża, zasięg narzędzia, układ baz i cechy podlegające obciążeniom eksploatacyjnym.
Rozważmy wkładkę D2 z głęboką kieszenią i wąską ścianką. Oznaczenie rodziny wskazuje na stal do pracy na zimno, ukierunkowaną na odporność na zużycie, ale nie rozstrzyga, czy ściankę należy wykończyć przed hartowaniem, czy po nim. Ta decyzja wymaga też uwzględnienia aktualnej i docelowej twardości, sztywności ścianki, przemieszczeń podczas obróbki cieplnej, promienia naroża, dostępu do mocowania przedmiotu obrabianego oraz metody kontroli ścianki.
Mapa ma zastosowanie w różnych technikach obróbki i przy produkcji części stalowych. Pozwala powiązać obrabiane skrawaniem części ze stanem materiału i geometrią funkcjonalną, zamiast sprowadzać przebieg procesu do nazwy obrabiarki.
Frezowanie i toczenie CNC stali narzędziowej: sztywność, zaangażowanie ostrza i ciepło
Frezowanie CNC i toczenie CNC wiążą się z odmiennym przebiegiem obciążeń narzędzia skrawającego. Podczas toczenia ostrze może pracować w sposób ciągły, natomiast frezowanie wiąże się z powtarzającym się wchodzeniem i wychodzeniem z materiału. Cechy przerywane, zgorzelina, bicie, duży wysięg, cienkie przekroje lub niewystarczające mocowanie przedmiotu obrabianego mogą zamienić każdą z tych operacji w problem związany z udarami i kontrolą temperatury.
W przypadku frezowania obciążenie każdego ostrza zależy od zaangażowania promieniowego i osiowego, średnicy frezu, liczby ostrzy, toru narzędzia, wysięgu i odprowadzania wiórów. Przy toczeniu na kontakt wpływają geometria naroża płytki, głębokość skrawania, posuw, podparcie przedmiotu, powierzchnie przerywane i kontrola wiórów. Bez znajomości tych warunków wartości prędkości skrawania nie można przenieść na inny proces.
W recenzowanym badaniu stali H13 odnotowano nawet o 50% mniejsze zużycie narzędzia przy toczeniu z frezowaniem niż przy toczeniu konwencjonalnym w ramach badanego układu. Chropowatość powierzchni zależała od konkretnej operacji. To przydatny przykład uzasadniający rozważenie innej kinematyki, ale nie gwarancja poprawy przy każdej części H13.badanie H13
Zasady stosowania płynów obróbkowych: Chłodziwo wiąże się również z kontrolą narażenia. OSHA zaleca korzystanie z karty charakterystyki dostawcy, utrzymywanie płynu w odpowiednim stanie, ograniczanie mgły i rozprysków oraz zapewnienie odpowiedniego wyciągu lub wentylacji miejscowej. Ten przewodnik nie zastępuje oceny bezpieczeństwa dla konkretnego zakładu.
Narzędzia skrawające i mechanizmy zużycia przy obróbce hartowanej stali narzędziowej
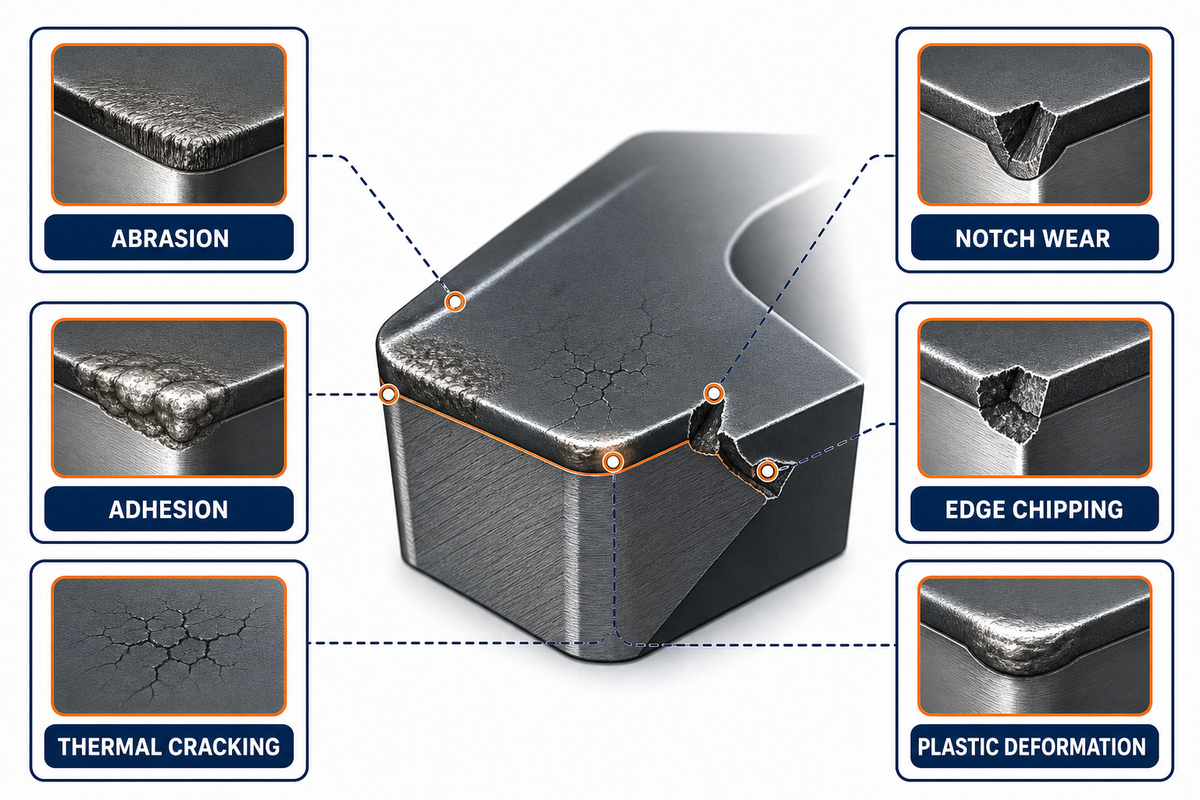
Narzędzia skrawające do hartowanej stali narzędziowej należy dobierać z uwzględnieniem spodziewanego mechanizmu zużycia i wymaganego rezultatu. Ścieranie, adhezja, pękanie cieplne, zużycie wrębowe, wykruszanie ostrza i odkształcenie plastyczne wymagają różnych działań w pierwszej kolejności. Wymagania dotyczące stabilności i przerywanego skrawania różnią się również dla węglika spiekanego, ceramiki i regularnego azotku boru.
Punktem wyjścia powinny być operacja i mechanizm uszkodzenia. Równomierne zużycie powierzchni przyłożenia może uzasadniać kontrolowane badanie trwałości narzędzia. Wykruszanie ostrza wskazuje przede wszystkim na przerywane skrawanie, bicie, zaangażowanie ostrza, udary lub niewystarczającą wytrzymałość krawędzi. Nawarstwianie się materiału wskazuje na inne warunki kontaktu i temperatury. Problemy z zadziorami mogą wymagać zmiany geometrii ostrza lub podparcia, nawet gdy zużycie pozostaje dopuszczalne.
Twardość nadal ma znaczenie przy podejmowaniu decyzji, ale sama jej nie przesądza. W przytoczonym wcześniej eksperymencie dotyczącym D2 jedno narzędzie uzyskało najlepsze wyniki pod względem zużycia i kosztów, a inne ograniczyło wysokość zadziorów. Wytyczne producentów narzędzi również wskazują, że stale narzędziowe o podobnej twardości w skali Rockwella mogą się różnie obrabiać ze względu na różnice w składzie i adhezji. Zalecenia handlowe pomagają wyznaczyć wstępny zakres parametrów, ale potwierdzenie wymaga kontrolowanej próby na rzeczywistym stanowisku.badanie D2
Frezowanie na twardo, szlifowanie lub drążenie drutowe po obróbce cieplnej
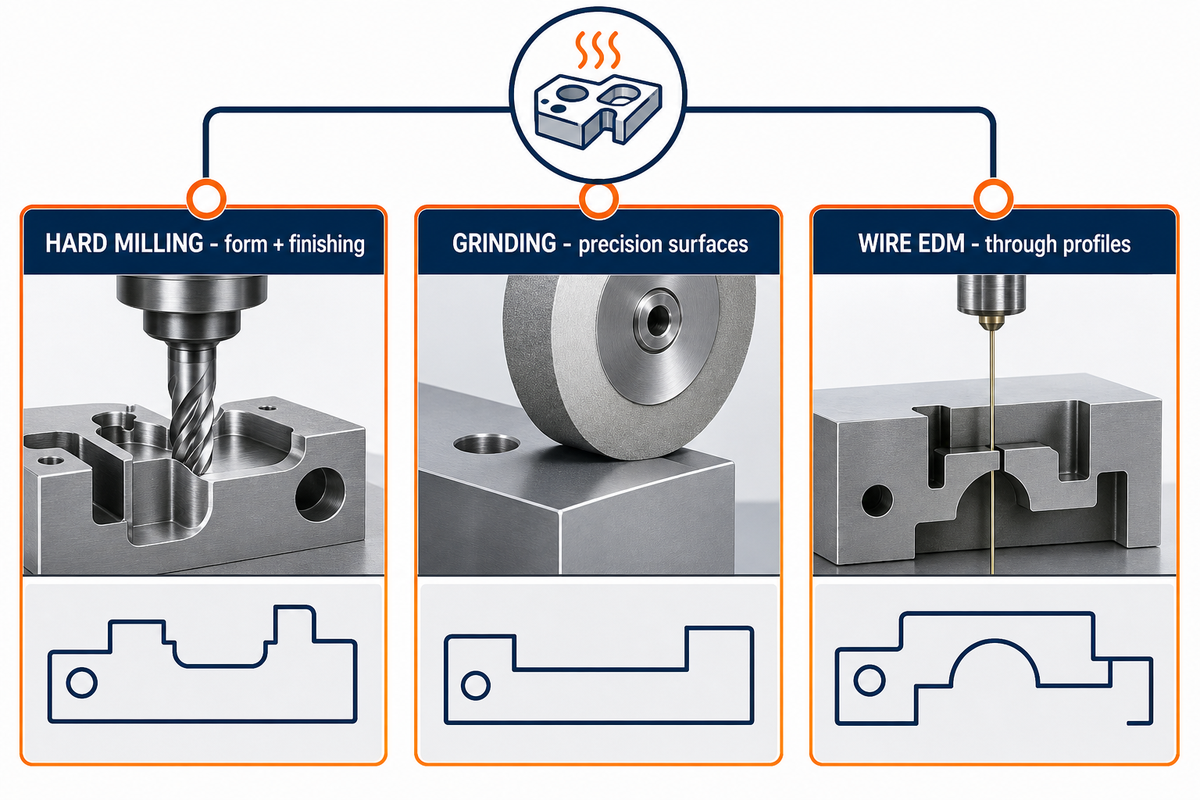
Po obróbce cieplnej wybór frezowania na twardo, szlifowania lub drążenia elektroerozyjnego drutem powinien zależeć od cechy i wymaganej metody weryfikacji. Frezowanie na twardo pozwala wykonywać i wykańczać kształt na sztywnym, powtarzalnym układzie. Szlifowanie sprawdza się przy wielu powierzchniach precyzyjnych, ale wiąże się z ryzykiem cieplnym i podpowierzchniowym. Drążenie drutowe pozwala wykonywać profile przelotowe, lecz może pozostawić warstwę zmienioną cieplnie lub przetopioną.badanie D2
| Proces | Najlepsze zastosowanie | Kwestia wymagająca weryfikacji |
|---|---|---|
| Frezowanie na twardo | Dostępny kształt trójwymiarowy obrabiany na sztywnym, stabilnym cieplnie układzie | Bicie, zasięg narzędzia, tor narzędzia, promień naroża, drgania samowzbudne i integralność powierzchni |
| Szlifowanie | Precyzyjne powierzchnie czołowe, średnice i sprawdzone cechy wykończeniowe | Przypalenia, naprężenia szczątkowe, pęknięcia, stan ściernicy, obciąganie ściernicy i kontrola temperatury |
| Drążenie drutowe EDM | Profile przelotowe, wąskie szczeliny i twardy materiał przy niewielkich siłach skrawania | Warstwa przetopiona, kształt naroży, strategia cięć wykańczających, otwory startowe i zastosowania wrażliwe na warstwę przetopioną |
W opisanym przypadku wykrawania precyzyjnego wybrane elementy matrycy o twardości 62–64 HRC przeniesiono z EDM i ręcznego szlifowania na samo frezowanie na twardo dopiero po wspólnym zaprojektowaniu powtarzalności, sztywności, stabilności cieplnej, bicia, sondowania, doprowadzania chłodziwa i modułowego mocowania. Przypadek ten uzasadnia podejście systemowe, a nie bezwarunkowe zastąpienie jednej metody inną.
Należy też określić obciążenia eksploatacyjne. Gładka wizualnie powierzchnia nie dowodzi, że cecha krytyczna pod względem zmęczenia, wrażliwości na pęknięcia, warstwę przetopioną lub naprężenia szczątkowe jest dopuszczalna. Gdy takie zagrożenia mają znaczenie, rysunek techniczny lub plan jakości musi określać odpowiednią metodę weryfikacji i kryterium akceptacji.
Zaplanuj odkształcenia, naddatek, integralność powierzchni i pomiary
Odkształcenia i naddatek na wykończenie należy planować łącznie, ale nie da się uzasadnić uniwersalnej wartości naddatku. Na wynik mogą wpływać rozmiar przekroju, asymetria, wcześniejsza obróbka na zimno, kolejność usuwania materiału, naprężenia szczątkowe, podparcie podczas obróbki, przyrządy do obróbki cieplnej, sposób hartowania, odpuszczanie i końcowe wzajemne położenie cech.
Należy opracować plan dla poszczególnych cech. Określić bazy, które muszą zostać zachowane przy każdym zamocowaniu, powierzchnie służące do późniejszego mocowania przedmiotu obrabianego oraz wymiary najbardziej wrażliwe na przemieszczenia cieplne lub naprężenia. Naddatek zostawiać tylko tam, gdzie zaplanowana obróbka wykończeniowa będzie dostępna i gdzie późniejsze usuwanie materiału nie spowoduje nowego braku równowagi. Duży naddatek pozostawiony wszędzie może zwiększyć ilość ciepła i czas obróbki, nie chroniąc krytycznej geometrii.
Warunki pomiarów należy uwzględnić w tym samym planie. Raport NIST z 2023 r. wskazuje, że norma ISO 1:2022 określa 20 °C jako standardową temperaturę odniesienia dla specyfikacji i weryfikacji geometrycznej wyrobów. Nie oznacza to, że każda część natychmiast osiąga tę temperaturę. Należy też określić nagrzewanie obrabiarki, stan cieplny przedmiotu, wpływ przyrządu mocującego, możliwości przyrządu pomiarowego, próbkowanie, realizację bazy odniesienia i niepewność pomiaru.raport NIST
4 kontrole obserwacyjne ciepła i zużycia przed zmianą procesu
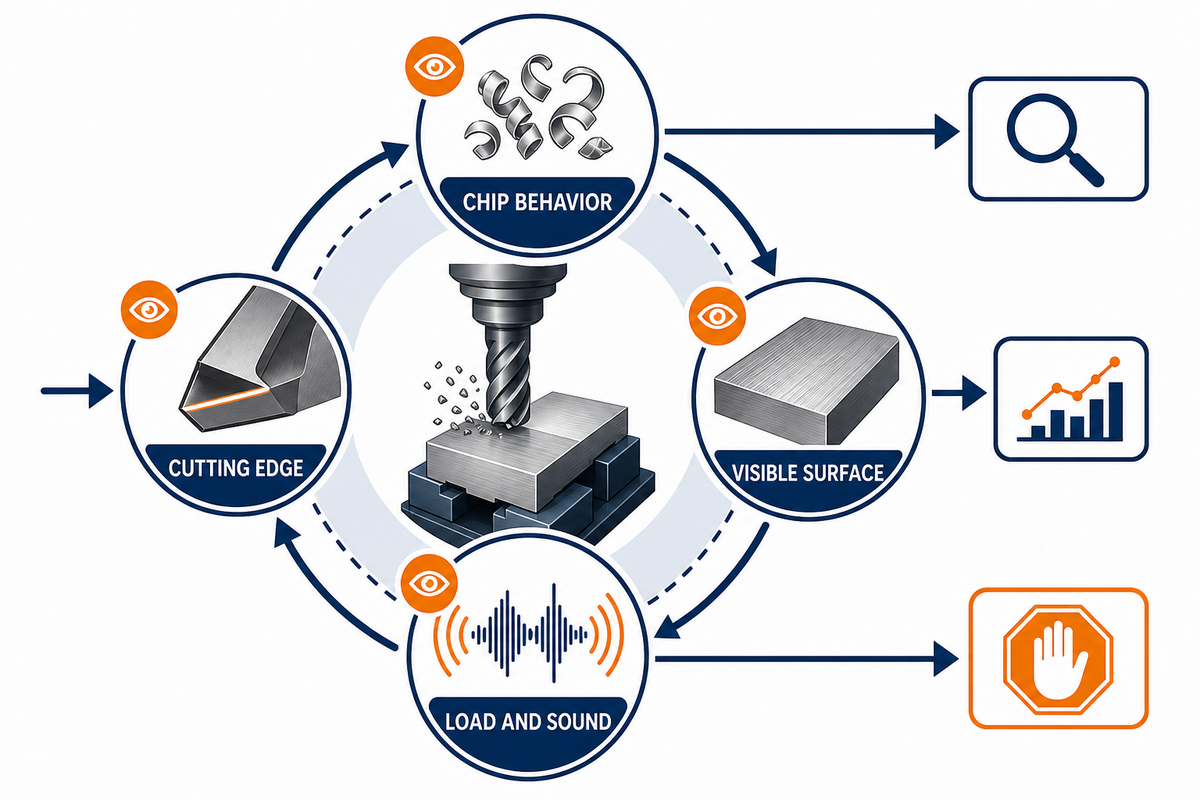
Cztery kontrole obserwacyjne mogą pomóc określić kolejny pomiar: zachowanie wiórów, stan ostrza, widoczne ślady na powierzchni oraz obciążenie lub dźwięk obrabiarki. Nie stanowią one systemu diagnostycznego. Pozwalają uniknąć przypadkowych zmian parametrów i wskazują, kiedy należy przeprowadzić kontrolę lub pomiar, sprawdzić ustawienie albo zatrzymać proces.
- Zachowanie wiórów: Należy obserwować ich odprowadzanie, ponowne skrawanie, splątanie, zmiany barwy i nagłe zmiany. Sama barwa wiórów nie pozwala określić temperatury materiału, ponieważ wpływają na nią geometria, prędkość, zaangażowanie ostrza i utlenianie.
- Ostrze skrawające: Należy odróżnić stopniowe zużycie powierzchni przyłożenia od wykruszania, zużycia wrębowego, nawarstwiania się materiału, ubytku powłoki i uszkodzeń katastroficznych. Zdjęcia lub pomiary należy wykonywać w kontrolowanych odstępach.badanie D2
- Widoczna powierzchnia: Należy sprawdzić zmianę tekstury, rozmazywanie materiału, zadziory, rozdarcia, ślady drgań samowzbudnych i nieoczekiwane zmiany barwy. Nawet dobre wykończenie powierzchni nie wyklucza warstwy białej, naprężeń szczątkowych, mikropęknięć ani zmian metalurgicznych.
- Obciążenie i dźwięk: Należy porównać obciążenie wrzeciona, moment obrotowy, drgania lub dźwięk ze znanym, stabilnym punktem odniesienia. Nagła zmiana może uzasadniać kontrolowane zatrzymanie, ale interpretację ograniczają hałas charakterystyczny dla obrabiarki i filtrowanie sygnałów przez układ sterowania.
Monitorowanie z użyciem przyrządów może dostarczyć znacznie więcej informacji. Na przykład patent US12269137B2 opisuje sygnały siły, drgań, odkształceń, akustyczne, momentu obrotowego, podczerwieni i temperatury przetwarzane metodami uczenia maszynowego. Patent przypisano Kennametal Inc.; stanowi on dowód zewnętrzny dotyczący branży, a nie technologii Zhenling, i nie potwierdza, że ręczna obserwacja pozwala diagnozować zużycie.
Kiedy ogólne wytyczne wymagają odniesienia do rysunku technicznego
Ogólne wytyczne przestają wystarczać, gdy przebieg procesu zależy od informacji z rysunku, które nie zostały jeszcze rozstrzygnięte. Dokładny gatunek, właściwa norma, twardość materiału w stanie dostawy, docelowa obróbka cieplna, bazy odniesienia, cienkie lub przerywane cechy, obciążenia eksploatacyjne, powierzchnie krytyczne, metoda kontroli i kryteria akceptacji wpływają na decyzję. Na tym etapie potrzebny jest kontrolowany przegląd konkretnej części.
Przydatny pakiet przekazywanych danych określa materiał i jego stan, wskazuje cechy krytyczne dla funkcji, oznacza wymiary przed obróbką cieplną i po niej, definiuje wzajemne relacje baz, wymienia wymagane kontrole powierzchni lub warstwy podpowierzchniowej i rejestruje zatwierdzone ograniczenia procesu. Należy również określić temperaturę pomiaru, wymagania dotyczące próbkowania oraz niepewność, jeśli wpływają na akceptację.
| Dane z rysunku technicznego | Zakres odniesienia | Dane do zapisania przed przeglądem |
|---|---|---|
| Oznaczenie | Właściwa norma | Dokładny gatunek i właściwe wydanie normy |
| Postać wyrobu | Dokumentacja materiałowa | Pręt, płyta, blok lub dostarczony półfabrykat |
| Stan dostawy | Dokumentacja dostawy | Stan wyżarzony, wstępnie utwardzony lub inny określony stan |
| Aktualna twardość | Dokumentacja pomiaru | Skala, metoda i miejsce pomiaru |
| Stan docelowy | Rysunek techniczny lub wymagania dotyczące obróbki cieplnej | Wymagana twardość i zatwierdzony przebieg obróbki cieplnej |
| Geometria krytyczna | Rysunek techniczny | Bazy, cienkie ścianki, kieszenie i cechy przerywane |
| Obciążenia eksploatacyjne | Wymagania projektowe | Powierzchnie obciążone i cechy wrażliwe na naruszenie integralności |
| Przebieg obróbki wykończeniowej | Plan procesu | Operacje przed obróbką cieplną i po niej |
| Podstawa kontroli | Rysunek techniczny lub plan jakości | Metoda, próbkowanie, temperatura i niepewność |
To jedyny punkt, w którym ten przewodnik edukacyjny odsyła do strony usługi komercyjnej. Jeśli dysponują Państwo konkretnym rysunkiem, informacją o stanie twardości i wymaganiami dotyczącymi kontroli, strona usługi obróbki CNC stali narzędziowej firmy Zhenling wyjaśnia sposób przeglądu rysunku i uzyskania wyceny. Link służy do oceny konkretnej części; nie zmienia przewodnika w zapytanie ofertowe ani artykuł o wyborze dostawcy.
Kluczowa decyzja
Nie należy pytać, która stal narzędziowa jest „łatwa w obróbce”, jeśli nie uwzględnia się kontekstu. Trzeba ustalić, jaki gatunek, stan, geometria, operacja, ryzyko eksploatacyjne i plan pomiarów muszą ze sobą współgrać. Odpowiedź pozwala uzasadnić przebieg obróbki i wskazać moment, w którym potrzebny jest przegląd konkretnego rysunku.
Najczęściej zadawane pytania
Czy stal narzędziowa jest trudna w obróbce?
Obróbka stali narzędziowej może być wymagająca, ale w kontrolowanych warunkach o jej skrawalności w większym stopniu niż sama nazwa rodziny decydują gatunek, stan, twardość, geometria i sposób ustawienia.
Półfabrykat w stanie wyżarzonym można obrabiać standardowymi narzędziami skrawającymi, natomiast stan wstępnie utwardzony lub hartowany zawęża stabilny zakres parametrów i zwiększa znaczenie sztywności, bicia, zaangażowania ostrza, przygotowania krawędzi i kontroli temperatury. Udział ściernych węglików, przerywane skrawanie, cienkie ścianki lub duży wysięg mogą być równie istotne jak twardość. Należy przyjąć punkt wyjścia właściwy dla danego gatunku i operacji, a następnie zweryfikować go w rzeczywistym układzie.
Czym różni się stal 4140 od stali narzędziowej?
AISI 4140 to chromowo-molibdenowa stal stopowa, natomiast stale narzędziowe to grupy materiałów opracowanych z myślą o narzędziach, matrycach, formach oraz zastosowaniach wymagających odporności na zużycie, udary lub wysoką twardość w podwyższonej temperaturze, określone w różnych normach materiałowych.norma SAE
Kategorie te częściowo pokrywają się pod względem pożądanych właściwości, ale nie są nazwami zamiennymi. Wyników dotyczących stali 4140 nie należy traktować jako bezpośredniego potwierdzenia właściwości stali narzędziowych D2, A2, H13, O1 ani S7. Porównanie nadal zależy od obowiązującej specyfikacji, stanu po obróbce cieplnej, twardości, postaci wyrobu i wymagań eksploatacyjnych. Taka sama twardość nie niweluje różnic w składzie chemicznym, mikrostrukturze, wtrąceniach, węglikach, udarności ani odpuszczaniu. Dane dotyczące stali 4140 należy traktować jako dane dotyczące stali 4140, chyba że uprawniony ekspert ds. materiałów i rysunek techniczny potwierdzają zasadność zamiany. Proponowany zamiennik musi także zachować wymaganą hartowność, charakterystykę zmęczeniową, odporność na zużycie, zachowanie w przekroju oraz podstawę kontroli. Próby obróbki skrawaniem mogą wykazać, czy dane ustawienie pozwala obrabiać próbkę, ale same nie potwierdzają, że zamiennik będzie pełnić tę samą funkcję w eksploatacji.
Jaka stal narzędziowa najlepiej nadaje się do obróbki skrawaniem?
Nie ma jednej najlepszej stali narzędziowej do obróbki skrawaniem bez określenia wymaganej funkcji, stanu twardości, geometrii, przebiegu procesu technologicznego i planu odbioru dla konkretnej części oraz jej zastosowania.
Gatunki łatwe w obróbce w stanie wyżarzonym mogą nie spełniać wymagań dotyczących odporności na zużycie, udary, pracę na gorąco, stabilności wymiarowej, odporności na korozję ani trwałości eksploatacyjnej. Należy zacząć od funkcji części i obowiązujących wymagań materiałowych, a następnie ustalić, które elementy można wykonać przed obróbką cieplną, a które trzeba odtworzyć po niej. Skrawalność jest jednym z kryteriów doboru, a nie całą specyfikacją.
Czy stal można obrabiać na maszynach CNC?
Tak, na maszynach CNC można obrabiać wiele materiałów stalowych, w tym stale narzędziowe, jeśli maszyna, narzędzie, mocowanie i proces są dostosowane do stanu materiału oraz wykonywanej cechy.
Należy sprawdzić, czy konkretna maszyna CNC zapewnia wystarczającą sztywność, odpowiednie parametry wrzeciona, stabilne mocowanie przedmiotu obrabianego, dostęp narzędzia, chłodzenie lub kontrolę wiórów oraz możliwości pomiarowe odpowiednie do wykonywanej cechy i twardości materiału. Toczenie, wiercenie, frezowanie CNC, frezowanie materiałów o wysokiej twardości, szlifowanie i cięcie elektroerozyjne drutem rozwiązują różne problemy w łańcuchu procesu.
Źródła i materiały referencyjne
- ASTM A681-24: Standardowa specyfikacja stali narzędziowych stopowych ASTM International
- SAE AMS6395K: stal 4140 jakości lotniczej według SAE SAE International, 2025
- ISO 4957:2018 Stale narzędziowe International Organization for Standardization
- Kontrola odkształceń stali narzędziowych ASM International
- Wysokoobrotowe toczenie i frezowanie stali narzędziowej H13 Lubricants, 2025
- Porównanie narzędzi skrawających do stali AISI D2 o twardości 60 HRC The International Journal of Advanced Manufacturing Technology, 2026
- Płyny do obróbki metali: ocena narażenia Occupational Safety and Health Administration
- NIST IR 8470: zakres temperatur badania certyfikowanych próbek Charpy’ego NIST National Institute of Standards and Technology, 2023
- Frezowanie materiałów o wysokiej twardości zastępuje ręczne szlifowanie elementów matryc Modern Machine Shop
- Patent US12269137B2 dotyczący monitorowania zużycia narzędzi Przyznany Kennametal Inc.
Dlaczego w tym poradniku wyraźnie wyznaczono granice
Shanghai Zhenling produkuje niestandardowe komponenty metalowe na podstawie rysunków technicznych i próbek dostarczonych przez klientów. W tym poradniku powtarzające się pytania dotyczące stanu materiału, obróbki cieplnej, geometrii i kontroli jakości przekształcono w edukacyjną ścieżkę decyzyjną; nie podaje on uniwersalnych parametrów ani gwarantowanych wyników, ani nie przedstawia niezależnie zweryfikowanego przypadku dotyczącego stali narzędziowej. Informacje o firmie przekazano na potrzeby tego projektu; twierdzenia techniczne przypisano wymienionym źródłom zewnętrznym.






