
Contacter Zhenling Company

Mis à jour en août 2026
Réponse directe : L’usinage CNC des aciers à outils consiste à produire de manière maîtrisée des éléments géométriques dans un acier à outils, en faisant correspondre la nuance exacte, l’état de livraison, la dureté visée, la géométrie des éléments et la méthode de contrôle au sein d’une même gamme de fabrication. Une lettre de famille ou une valeur de dureté ne suffit pas à définir une gamme fiable.
L’usinage CNC des aciers à outils relève d’une maîtrise de toute la gamme de fabrication, et non d’une simple opération de coupe. On choisit les aciers à outils pour des combinaisons exigeantes de résistance à l’usure, de ténacité, de résistance à chaud, de stabilité dimensionnelle ou de performances de coupe. Ces mêmes propriétés peuvent rendre l’usinage moins tolérant. En pratique, la question n’est pas simplement de savoir si une machine CNC peut couper l’acier. Il faut déterminer quel état matière usiner, quels éléments géométriques réaliser après le traitement thermique et quelles preuves permettront de vérifier que la gamme retenue reste maîtrisée.
Ce guide aide les ingénieurs et les acheteurs à examiner ces choix sans prétendre qu’une vitesse, une avance, une surépaisseur ou une matière d’outil convient à toutes les nuances d’acier à outils. Il distingue également les désignations courantes des familles AISI par lettre du champ d’application des normes actuelles. Cette distinction compte, car une désignation de famille à visée pédagogique ne constitue pas une désignation complète du matériau.
Pour usiner des aciers à outils destinés à la fabrication d’outils et de matrices, savoir couper l’acier n’est que le point de départ. L’usinage des aciers à outils partage certains principes avec l’usinage général des aciers, mais l’usinage à l’état trempé, riche en carbures, interrompu ou sensible à la chaleur exige des marges de maîtrise plus étroites.
Pourquoi l’usinabilité des aciers à outils ne se résume pas à leur nuance
L’usinabilité d’un acier à outils dépend de l’ensemble du système. La composition de la nuance et la population de carbures comptent, tout comme la microstructure, l’état de livraison, la dureté, la géométrie des éléments, les interruptions, le maintien de la pièce, l’outil de coupe, l’engagement, le faux-rond, le comportement thermique et l’état de surface requis. Modifier l’un de ces paramètres peut transformer l’usinage d’une même nuance en un problème différent.
C’est pourquoi un indice d’usinabilité doit être considéré comme une comparaison relative dans des conditions définies, et non comme une constante du matériau. Une barre recuite « facile à usiner » ne garantit pas le même comportement après trempe. De même, un bon résultat en tournage ne prédit pas les résultats du perçage, du fraisage de l’acier à outils, de la rectification ou de l’électroérosion à fil. Chaque opération sollicite différemment l’arête de coupe et la pièce.
Une étude menée en 2026 sur l’AISI D2 à 60 HRC illustre le problème. Dans cet essai, le carbure revêtu a donné les meilleurs résultats en matière d’usure de l’outil, de débit d’enlèvement de matière et de coût, tandis que le nitrure de bore cubique a produit des bavures moins hautes. Aucun outil n’a obtenu le meilleur résultat sur tous les critères. L’enjeu est le compromis, et non un classement universel des outils.Étude sur le D2
À faire
- Consignez la nuance exacte et la spécification applicable.
- Indiquez la dureté actuelle et la dureté visée.
- Associez chaque valeur d’usinage à l’outil, à l’opération, à l’engagement et au montage.
À éviter
- Classer tous les aciers à outils selon un seul indice d’usinabilité.
- Transposer directement une valeur de tournage au fraisage ou au perçage.
- Considérer la dureté comme un indicateur complet de l’usure.
9 familles courantes d’aciers à outils AISI : ce que les lettres ne prouvent pas
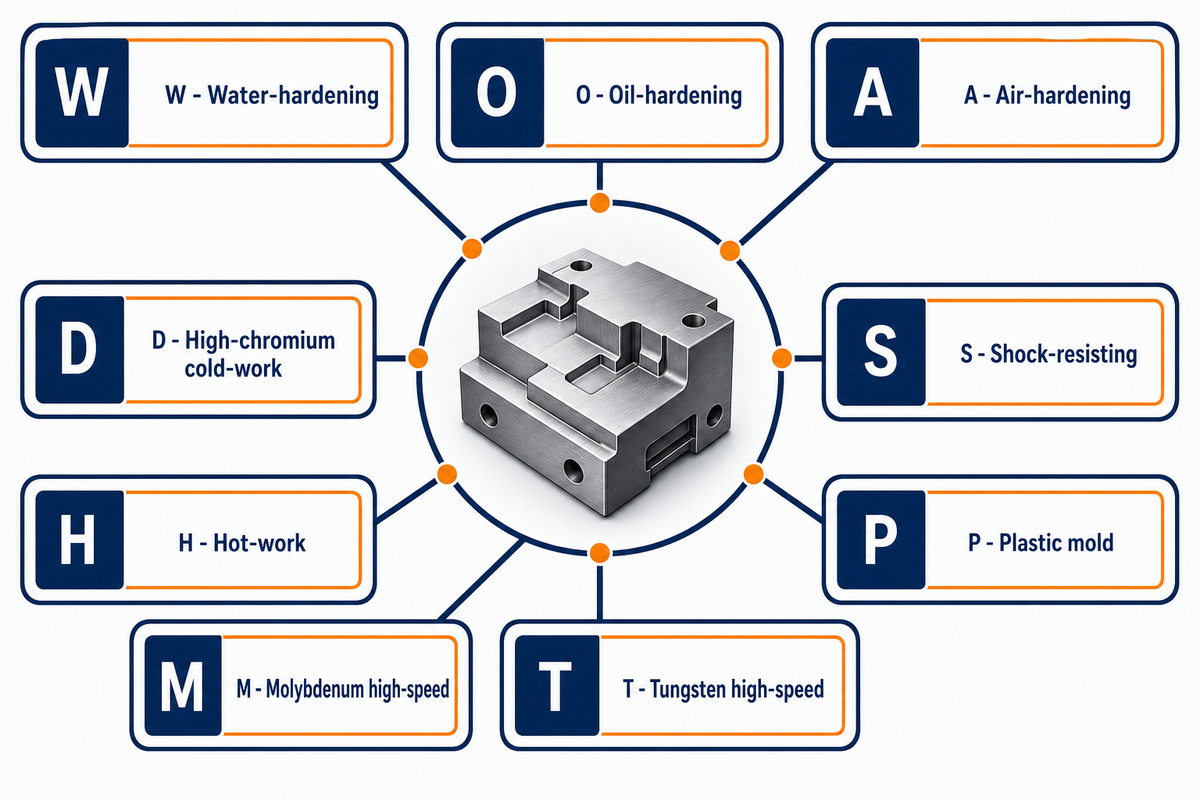
Les neuf familles AISI désignées par une lettre offrent un premier repère utile : W, O, A, D, S, H, P, M et T. Elles indiquent de grandes priorités de conception, mais ne prouvent ni la composition chimique exacte, ni la forme du produit, ni l’état de livraison, ni la dureté, ni l’équivalence avec une autre norme, ni l’adéquation à une pièce. Il faut toujours vérifier la nuance et la spécification réelles.
Cette classification en neuf familles ne correspond pas à l’ISO 4957. Le catalogue actuel de l’ISO 4957:2018 classe les aciers à outils en quatre grandes catégories et a été confirmé en 2023. La norme ASTM A681-24 couvre séparément les produits corroyés en acier allié à outils disponibles et précise que le choix dépend de la conception, des conditions de service et des propriétés souhaitées. Ces limites de champ d’application des normes sont plus importantes que la mise en correspondance terme à terme de systèmes de classification différents.Champ d’application de l’ISO
| Famille / classe AISI | Caractéristique courante de la famille | Question d’usinage à résoudre |
|---|---|---|
| W | Aciers à outils au carbone, relativement simples, trempés à l’eau | Quels moyens de maîtrise de la déformation et du risque de trempe sont adaptés à la géométrie des éléments ? |
| O | Nuances pour travail à froid trempées à l’huile, dont l’acier à outils O1 | Quels éléments géométriques dégrossir avant la trempe et finir après ? |
| A | Nuances pour travail à froid trempées à l’air, comme l’acier à outils A2 | La taille réelle de la section et son état permettent-ils de respecter la séquence prévue ? |
| D | Nuances pour travail à froid à forte teneur en carbone et en chrome, comme l’acier à outils D2 | Comment trouver le compromis entre usure par abrasion, maîtrise des bavures et état de surface ? |
| S | Nuances résistantes aux chocs, comme l’acier à outils S7 | Un montage rigide permet-il de maîtriser les coupes interrompues et les sollicitations des arêtes ? |
| H | Nuances pour travail à chaud, utilisées lorsque la résistance à chaud est importante | Les cycles thermiques sont-ils plus critiques que la dureté à température ambiante ? |
| P | Nuances pour moules plastiques, souvent livrées à l’état prétraité | Le matériau est-il recuit, prétraité, soudé ou modifié localement ? |
| M | Acier rapide au molybdène | Quels effets des carbures et de la dureté à chaud déterminent la durée de vie de l’outil ? |
| T | Acier rapide au tungstène | Quelle opération et quelle gamme de finition permettent de conserver la géométrie d’arête requise ? |
Considérez ce tableau comme un guide de lecture, et non comme une spécification d’achat. Par exemple, une désignation « D2 » doit être complétée par la norme applicable, la forme du produit, l’état de livraison, l’état de traitement thermique, les preuves de dureté et les exigences de traçabilité. « A2 » et « A3 » ne sont pas interchangeables simplement parce que leurs deux désignations commencent par A.
Une désignation abrégée de recherche telle que acier à outils D2, acier à outils A2 ou acier à outils O1 doit toujours être étayée par le dossier de nuance et d’état matière. Selon leur composition, les aciers à outils pour travail à froid privilégient différents équilibres entre ténacité, dureté élevée et résistance à l’abrasion. Les aciers à outils pour travail à chaud utilisés pour les matrices d’extrusion ou d’autres applications à chaud doivent résister aux températures élevées. Les nuances M et T désignent des aciers rapides destinés aux outils de coupe et aux matrices ; elles ne constituent pas une catégorie universelle pour « usiner plus vite ». Pour parcourir d’autres familles de matériaux, consultez le centre de ressources sur les matériaux de Zhenling ; il ne remplace pas une norme propre à la nuance.
Recuit, prétraité ou trempé : choisir la séquence d’usinage
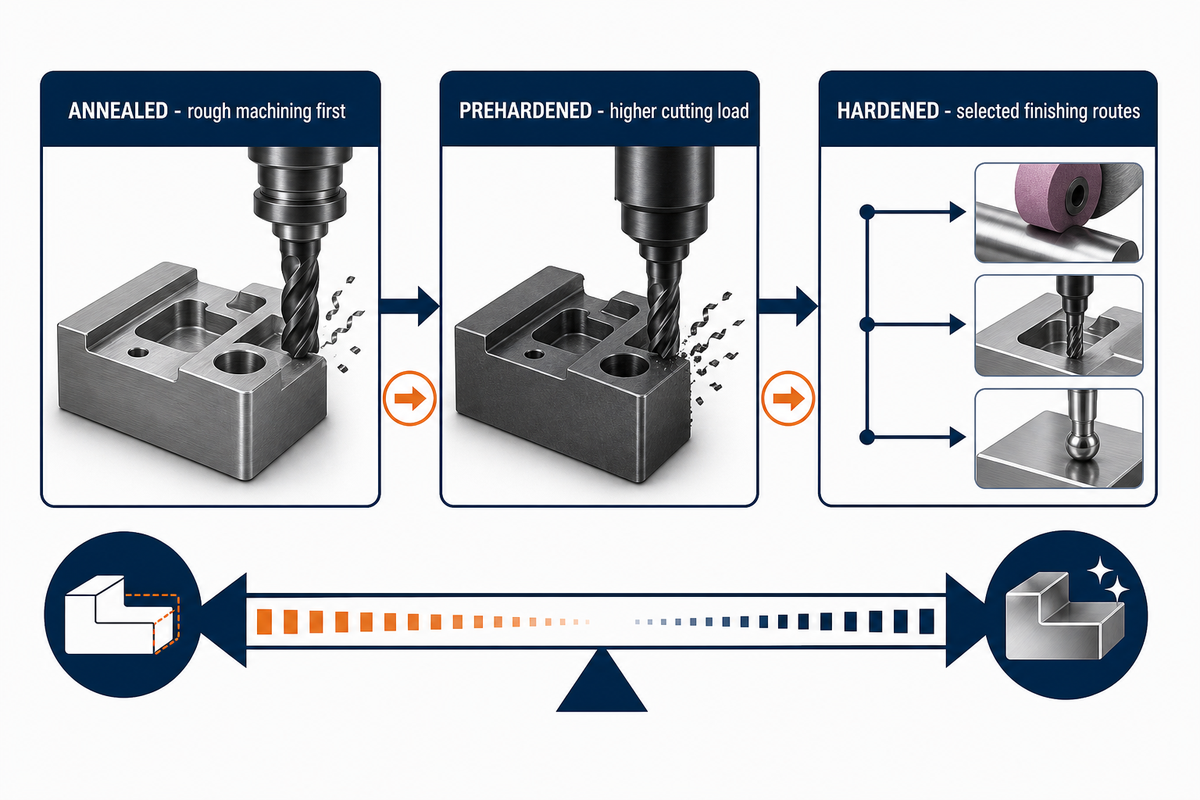
L’état de livraison et l’état visé déterminent la séquence de fabrication. Un matériau recuit permet parfois de réaliser l’essentiel de l’usinage d’ébauche avant le traitement thermique. L’acier à outils prétraité pour moules peut limiter les opérations ultérieures liées à la déformation, mais accroît les efforts de coupe. L’usinage de matériaux trempés peut nécessiter un fraisage dur, une rectification ou une découpe par électroérosion à fil pour certains éléments géométriques. Aucune de ces gammes n’est automatiquement supérieure.Champ d’application de l’ISO
Une approche utile consiste à dissocier l’enlèvement de matière de la remise en état finale. Dégrossissez d’abord les volumes stables et accessibles ; préservez les références et la surépaisseur de finition là où des déplacements sont attendus ; réalisez les étapes thermiques prescrites ; puis rétablissez la forme, l’état de surface et les dimensions critiques au moyen d’une opération adaptée à l’état final. N’incluez un détensionnement dans le plan que si le matériau, la géométrie et les exigences du responsable du traitement thermique le justifient.
Évaluez les avantages de l’usinage d’une plus grande quantité de matière avant la trempe au regard des risques de déplacement et de reprise. Des expressions telles que « excellente stabilité dimensionnelle », « ténacité et excellente stabilité dimensionnelle » ou « stabilité pendant le traitement thermique » ne définissent pas une surépaisseur. Il faut les relier à une nuance, une section, une gamme thermique, une géométrie et un résultat de mesure.
Les recommandations de l’ASM sur les déformations recensent la conception, la composition, l’état initial, le procédé d’usinage et le traitement thermique parmi les facteurs qui interagissent. Elles indiquent également que des déformations peuvent se produire pendant et après le traitement thermique. Ces éléments excluent toute surépaisseur universelle. Ils ne fournissent pas de valeur de remplacement.
Carte en 3 couches : nuance, état et géométrie
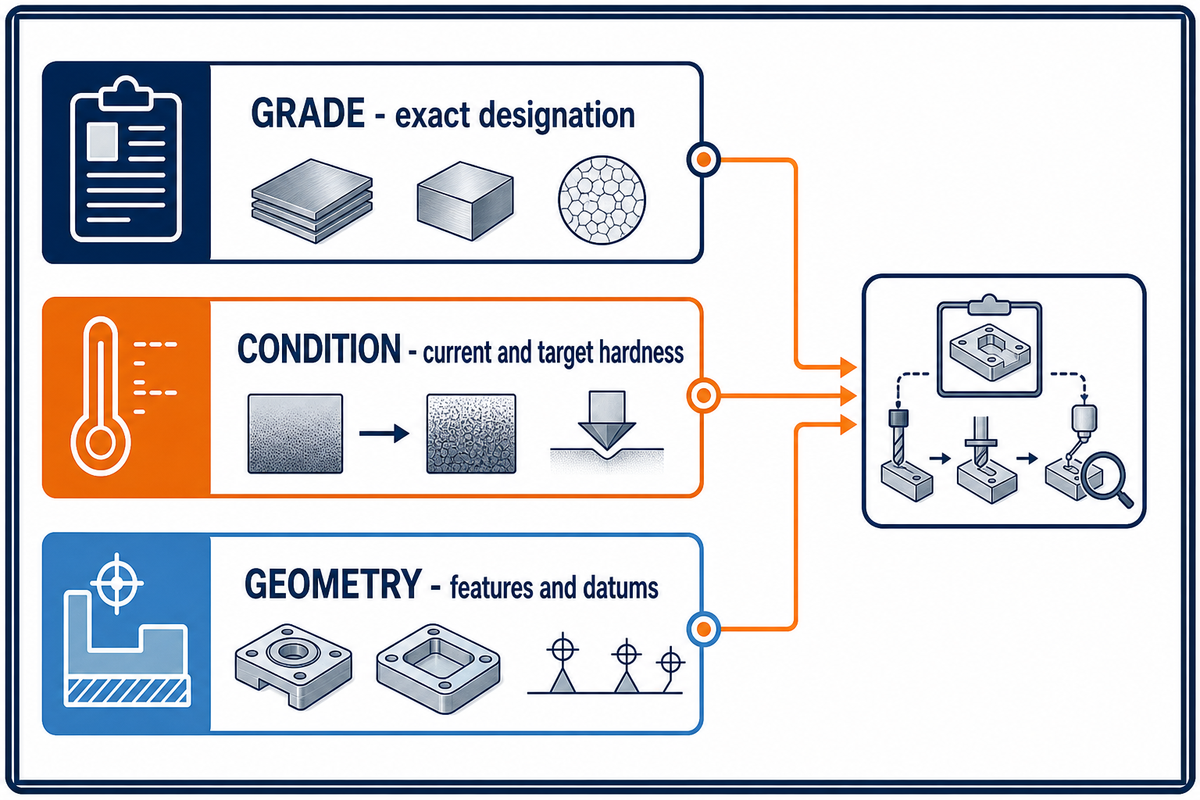
Cette carte en 3 couches — nuance, état et géométrie — est une méthode de planification, et non une norme publiée. La couche 1 établit l’identité du matériau. La couche 2 définit l’état métallurgique actuel et visé. La couche 3 décrit les éléments géométriques à réaliser et à vérifier. Ne choisissez une gamme de fabrication qu’une fois les trois couches cohérentes.
- Pour la première couche, consignez la nuance : désignation exacte, spécification applicable, forme du produit, exigences relatives à la composition chimique ou à la certification et substitutions éventuellement approuvées.Champ d’application de l’ISO
- Pour la deuxième couche, consignez l’état matière : recuit, prétraité, normalisé, trempé et revenu, état de cémentation le cas échéant, dureté actuelle, dureté visée et historique thermique.
- Couche géométrique : forme du brut, parois minces, poches profondes, petits trous, surfaces interrompues, angles, portée, structure des références et éléments géométriques soumis aux charges en service.
Prenons l’exemple d’une plaquette en D2 présentant une poche profonde et une paroi étroite. La désignation de la famille évoque un acier pour travail à froid privilégiant la résistance à l’usure, mais elle ne permet pas de décider s’il faut finir la paroi avant ou après la trempe. Cette décision dépend aussi de la dureté actuelle et visée, de la rigidité de la paroi, des déplacements liés au traitement thermique, du rayon d’angle, de l’accessibilité du maintien de la pièce et de la méthode de contrôle de la paroi.
Cette carte s’applique à diverses techniques d’usinage et à divers composants en acier. Elle relie les pièces usinées à leur état matière et à leur géométrie fonctionnelle, au lieu de réduire la gamme à un nom de machine.
Fraisage CNC et tournage des aciers à outils : rigidité, engagement et chaleur
Le fraisage CNC et le tournage ne soumettent pas l’outil de coupe aux mêmes sollicitations au fil du temps. Le tournage peut maintenir un engagement continu, tandis qu’en fraisage l’outil entre dans la matière et en ressort de manière répétée. Les éléments interrompus, la calamine, le faux-rond, une grande portée, les sections minces ou un maintien de la pièce insuffisant peuvent transformer l’une ou l’autre opération en problème de chocs et de gestion thermique.
En fraisage, l’engagement radial et axial, le diamètre de la fraise, le nombre de dents, la trajectoire d’outil, le porte-à-faux et l’évacuation des copeaux déterminent la charge appliquée à chaque arête. En tournage, la géométrie de bec, la profondeur de passe, l’avance, l’appui de la pièce, les surfaces interrompues et le contrôle des copeaux modifient le contact. Sans ces conditions, une valeur de vitesse n’est pas transposable.
Une étude évaluée par des pairs sur le H13 a rapporté une réduction de l’usure de l’outil pouvant atteindre 50 % en tournage-fraisage par rapport au tournage conventionnel, dans les conditions de montage étudiées. Le comportement de la rugosité de surface restait propre à chaque opération. Ce cas montre qu’il peut être utile d’envisager une autre cinématique, mais ne garantit pas que le tournage-fraisage améliore toutes les pièces en H13.Étude sur le H13
Limites liées aux fluides de travail des métaux : Le liquide de coupe relève également de la maîtrise des expositions. L’OSHA recommande de consulter la fiche de données de sécurité du fournisseur, d’entretenir le fluide, de limiter les brouillards et les projections, et de prévoir une extraction ou une ventilation locale adaptée. Ce guide ne remplace pas une évaluation des risques propre au site de production.
Outils de coupe et mécanismes d’usure des aciers à outils trempés
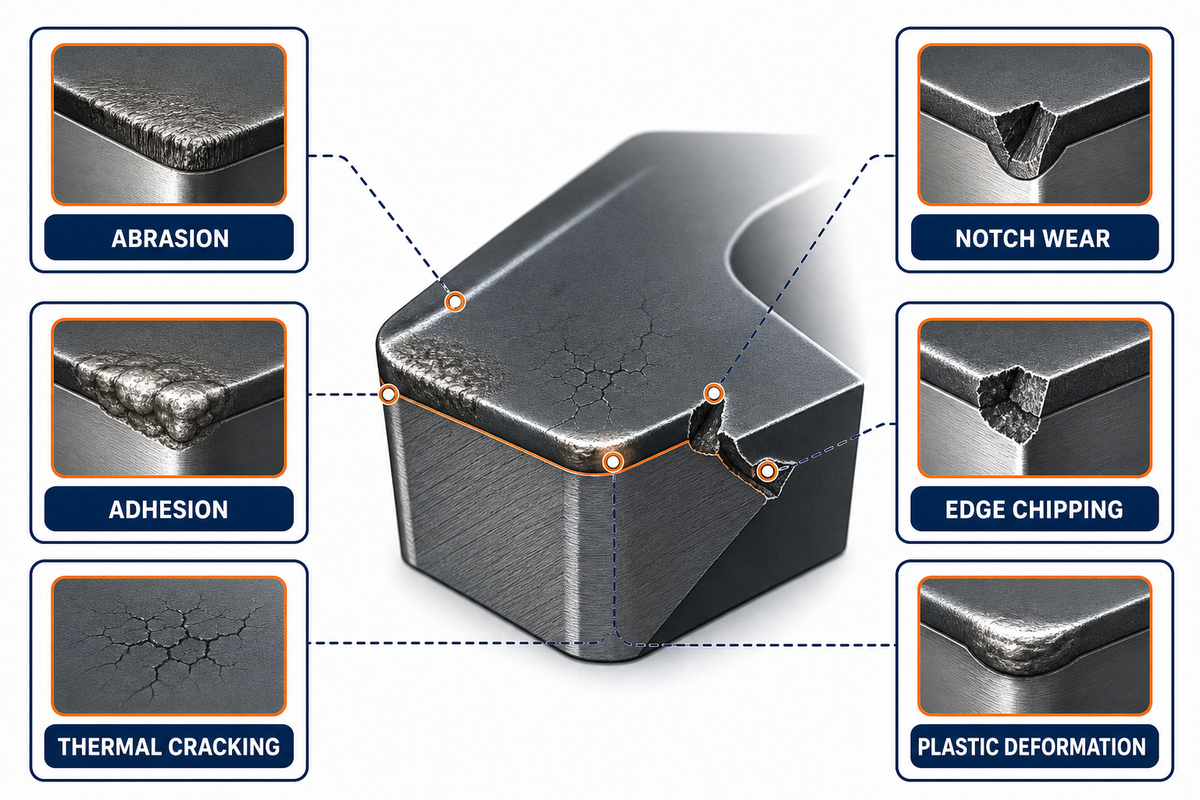
Le choix des outils de coupe pour l’usinage d’aciers à outils trempés doit tenir compte du mécanisme d’usure attendu et du résultat recherché. L’abrasion, l’adhérence, la fissuration thermique, l’usure en entaille, l’écaillage de l’arête et la déformation plastique n’appellent pas la même première mesure. Les outils en carbure, en céramique ou en nitrure de bore cubique imposent également des exigences différentes en matière de stabilité et d’interruption.
Commencez par l’opération et le mode de défaillance. Une usure en dépouille uniforme peut justifier une étude maîtrisée de la durée de vie de l’outil. L’écaillage de l’arête oriente d’abord vers l’interruption, le faux-rond, l’engagement, les chocs ou une résistance insuffisante de l’arête. Une matière rapportée indique des conditions de contact et de température différentes. La maîtrise des bavures peut nécessiter de modifier la géométrie de l’arête ou l’appui, même si l’usure reste acceptable.
La dureté reste un facteur de décision, mais elle ne détermine pas tout. L’expérience sur le D2 citée plus haut a montré qu’un outil donnait les meilleurs résultats pour l’usure et le coût, tandis qu’un autre réduisait la hauteur des bavures. Les recommandations des fabricants d’outils indiquent également que des aciers à outils d’une dureté Rockwell similaire peuvent s’usiner différemment en raison de leur composition et de leur comportement en matière d’adhérence. Les recommandations commerciales sont utiles pour définir une première plage ; seule une série d’essais maîtrisés sur le montage réel permet de vérifier le résultat.Étude sur le D2
Fraisage dur, rectification ou électroérosion à fil après traitement thermique
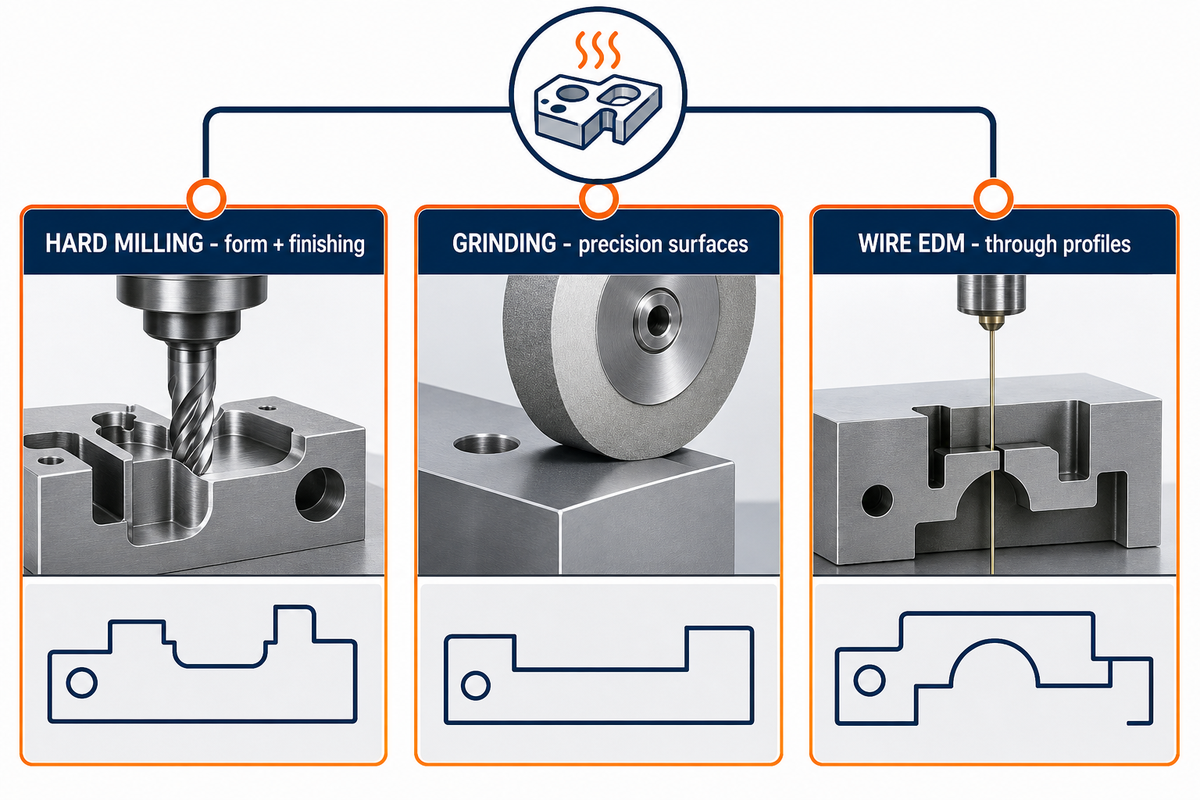
Après le traitement thermique, choisissez le fraisage dur, la rectification ou l’électroérosion à fil en fonction des éléments géométriques et des besoins de vérification. Le fraisage dur peut réunir la génération de forme et la finition sur un système rigide et répétable. La rectification convient à de nombreuses surfaces de précision, mais présente ses propres risques thermiques et risques pour les couches sous-jacentes. La découpe par électroérosion à fil permet de réaliser des profils traversants, mais peut laisser une couche affectée thermiquement ou refondue.Étude sur le D2
| Gamme de fabrication | Application particulièrement adaptée | Point à vérifier |
|---|---|---|
| Fraisage dur | Forme tridimensionnelle accessible sur un système rigide et stable thermiquement | Faux-rond, portée, trajectoire d’outil, rayon d’angle, broutage et intégrité de surface |
| Rectification | Faces de précision, diamètres et éléments de finition éprouvés | Brûlure, contraintes internes résiduelles, fissures, état de la meule, dressage et maîtrise thermique |
| Électroérosion à fil | Profils traversants, rainures étroites et matériaux durs avec de faibles efforts de coupe | Couche refondue, comportement dans les angles, stratégie de passes de finition, trous de départ et utilisation sensible à la couche refondue |
Un cas rapporté en découpage fin a permis de remplacer l’électroérosion et la rectification manuelle par le fraisage dur pour certains composants de matrices de 62–64 HRC, après avoir conçu conjointement la répétabilité, la rigidité, la stabilité thermique, le faux-rond, le palpage, l’apport de liquide de coupe et le maintien modulaire de la pièce. Ce cas illustre une approche systémique, et non une règle de remplacement générale.
Les sollicitations en service doivent aussi être définies explicitement. Une surface visuellement lisse ne prouve pas qu’un élément géométrique critique en fatigue, sensible aux fissures, à la couche refondue ou aux contraintes internes résiduelles est acceptable. Lorsque ces risques comptent, le plan ou le plan qualité doit définir une méthode de vérification adaptée et une règle d’acceptation.
Prévoir les déformations, la surépaisseur, l’intégrité de surface et les mesures
Les déformations et la surépaisseur de finition doivent être planifiées ensemble, mais aucune valeur universelle n’est défendable. La taille de la section, l’asymétrie, l’écrouissage préalable, la séquence d’enlèvement de matière, les contraintes internes résiduelles, l’appui pendant l’usinage, les montages de traitement thermique, la gamme de trempe, le revenu et les relations entre les éléments géométriques finaux peuvent tous influer sur le résultat.
Établissez un plan au niveau des éléments géométriques. Repérez les références à conserver à chaque montage, les surfaces qui serviront au maintien de la pièce lors des opérations suivantes et les dimensions les plus sensibles aux déplacements thermiques ou dus aux contraintes internes. Ne prévoyez une surépaisseur que là où l’opération de finition prévue pourra l’atteindre et où son enlèvement ultérieur ne libérera pas un nouveau déséquilibre. De grandes surépaisseurs uniformes peuvent accroître la chaleur et le temps d’usinage sans protéger la géométrie critique.
Les conditions de mesure doivent figurer dans le même plan. Un rapport du NIST publié en 2023 indique que l’ISO 1:2022 définit 20 °C comme température de référence standard pour la spécification et la vérification géométriques des produits. Cela ne signifie pas que chaque pièce atteint instantanément cette température. La mise en température de la machine, l’état thermique de la pièce, l’influence du montage, les capacités de l’instrument, l’échantillonnage, la matérialisation des références et l’incertitude de mesure doivent également être précisés.Rapport du NIST
4 contrôles d’observation de la chaleur et de l’usure avant de modifier le procédé
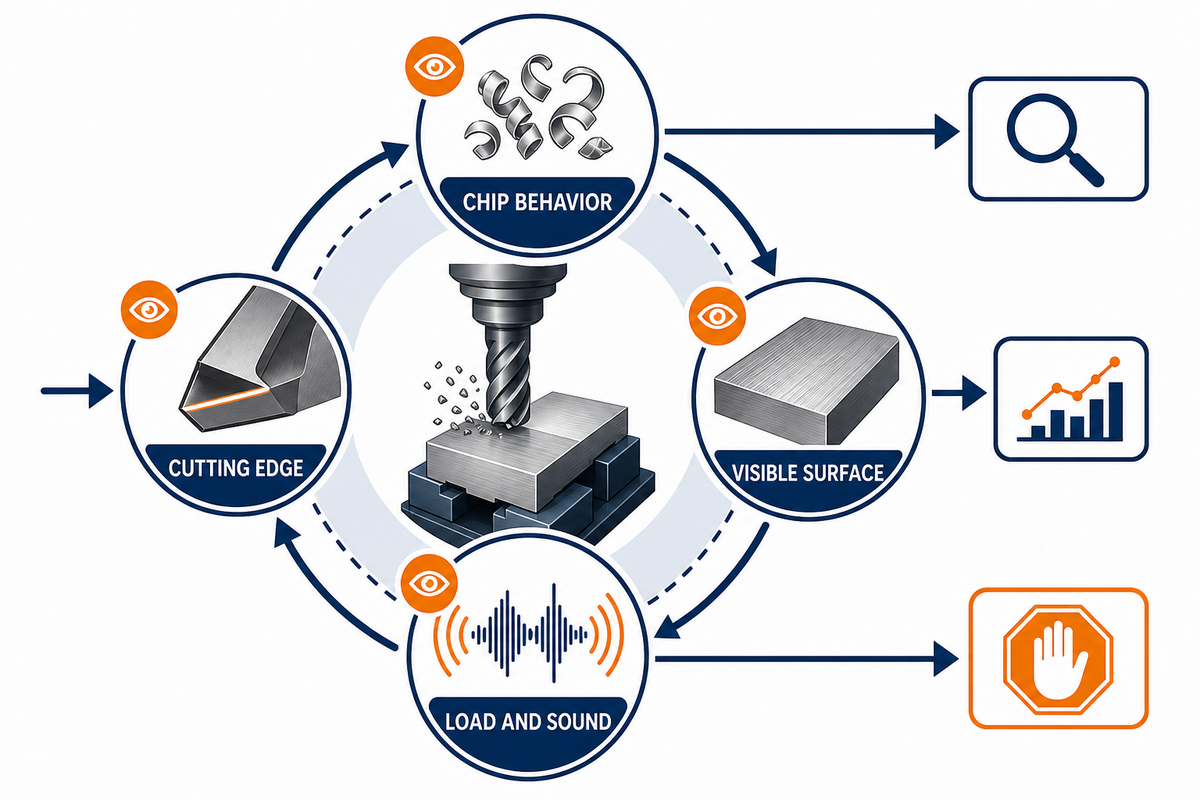
Quatre contrôles d’observation peuvent orienter les mesures suivantes : comportement des copeaux, état de l’arête de coupe, indices visibles sur la surface et charge ou bruit de la machine. Ils ne constituent pas un système de diagnostic. Ils visent à éviter les changements aléatoires de paramètres et à déterminer s’il faut contrôler, mesurer, revoir le montage ou arrêter le procédé.
- Comportement des copeaux : Observez l’évacuation, la recoupe, l’enchevêtrement, les changements de couleur et les variations soudaines. La couleur seule ne permet pas de déterminer la température du matériau, car la géométrie, la vitesse, l’engagement et l’oxydation ont une influence.
- Arête de coupe : Distinguez l’usure progressive en dépouille de l’écaillage, de l’usure en entaille, de la matière rapportée, de la perte de revêtement ou d’une détérioration catastrophique. Prenez des photos ou effectuez des mesures à intervalles définis.Étude sur le D2
- Surface visible : Vérifiez les changements de texture, le maculage, les bavures, les déchirures, les marques de broutage et toute coloration inattendue. Même un bon état de surface n’exclut ni une couche blanche, ni des contraintes internes résiduelles, ni des microfissures, ni une modification métallurgique.
- Charge et bruit : Comparez la charge de broche, le couple, les vibrations ou le bruit à une référence stable connue. Un changement soudain peut justifier un arrêt maîtrisé, mais le bruit propre à chaque machine et le filtrage des systèmes de commande limitent l’interprétation.
Le suivi instrumenté peut aller beaucoup plus loin. Par exemple, US12269137B2 décrit le traitement, à l’aide de méthodes d’apprentissage automatique, de signaux de force, de vibration, de déformation, acoustiques, de couple, infrarouges et thermiques. Le brevet est attribué à Kennametal Inc. ; il s’agit d’un élément tiers utile pour comprendre le domaine, et non d’une technologie de Zhenling ou d’une preuve que l’observation manuelle permet de diagnostiquer l’usure.
Quand les recommandations techniques doivent s’appuyer sur un plan précis
Les recommandations générales cessent de suffire lorsque la gamme dépend d’une donnée du plan qui reste à résoudre. La nuance exacte, la norme applicable, la dureté à la livraison, le traitement thermique visé, les références, les éléments géométriques minces ou interrompus, les sollicitations en service, les surfaces critiques, la méthode de contrôle et les critères d’acceptation changent tous la réponse. À ce stade, les recommandations doivent prendre la forme d’un examen maîtrisé de la pièce.
Un dossier de transfert utile précise le matériau et son état, repère les éléments géométriques critiques pour la fonction, distingue les dimensions avant et après traitement, définit les relations entre références, indique les contrôles de surface ou sous-surface requis et consigne les éventuelles restrictions de procédé approuvées. Il doit également préciser la température de mesure, les exigences d’échantillonnage et l’incertitude lorsqu’elles influent sur l’acceptation.
| Donnée du plan | Référence applicable | À consigner avant l’examen |
|---|---|---|
| Désignation | Norme applicable | Nuance exacte et édition applicable |
| Forme du produit | Dossier matière | Barre, plaque, bloc ou ébauche livrée |
| État de livraison | Dossier de livraison | État recuit, prétraité ou autre état spécifié |
| Dureté actuelle | Procès-verbal d’essai | Échelle, méthode et emplacement de mesure |
| État visé | Plan ou spécification du responsable du traitement thermique | Dureté requise et gamme thermique approuvée |
| Géométrie critique | Plan | Références, parois minces, poches et interruptions |
| Sollicitations en service | Autorité de conception | Surfaces sollicitées et éléments sensibles à l’intégrité |
| Gamme de finition | Plan de fabrication | Opérations avant et après traitement |
| Base du contrôle | Plan ou plan qualité | Méthode, échantillonnage, température et incertitude |
C’est le seul point où le guide pédagogique renvoie à une page de service commercial. Si vous disposez d’un plan précis, d’un état de dureté et d’une exigence de contrôle, la page de service d’usinage CNC des aciers à outils de Zhenling explique la procédure d’examen du plan et de demande de devis. Ce lien sert à l’évaluation d’une pièce précise ; il ne transforme pas le guide en demande de prix ni en article sur le choix d’un fournisseur.
La décision déterminante
Ne demandez pas quel acier à outils est « facile » à usiner en soi. Demandez quelle nuance, quel état matière, quelle géométrie, quelle opération, quel risque en service et quel plan de mesure doivent fonctionner ensemble. Cette question permet de définir une gamme d’usinage défendable et de déterminer à quel moment un examen du plan devient nécessaire.
Foire aux questions
Les aciers à outils sont-ils difficiles à usiner ?
L’usinage des aciers à outils peut être exigeant, mais leur usinabilité dépend davantage de la nuance, de l’état matière, de la dureté, de la géométrie et du montage que du seul nom de famille, dans des conditions maîtrisées.
Un matériau recuit peut s’usiner avec des outils de coupe conventionnels, tandis qu’un matériau prétraité ou trempé réduit la plage de stabilité et rend la rigidité, le faux-rond, l’engagement, la préparation de l’arête et la maîtrise thermique plus importants. Les populations de carbures abrasifs, les interruptions, les parois minces ou une grande portée peuvent compter autant que la dureté. Définissez un point de départ adapté à la nuance et à l’opération, puis vérifiez-le sur le montage réel.
Quelle est la différence entre le 4140 et un acier à outils ?
L’AISI 4140 est un acier allié au chrome-molybdène, tandis que les aciers à outils regroupent des familles conçues pour l’outillage, les matrices, les moules et les applications nécessitant une résistance à l’usure, aux chocs ou une dureté à chaud, selon différentes normes de matériaux.Norme SAE
Ces catégories se recoupent sur certains objectifs de propriétés, mais leurs désignations ne sont pas interchangeables. Les résultats obtenus avec le 4140 ne doivent pas servir de preuve directe pour les aciers à outils D2, A2, H13, O1 ou S7. Toute comparaison dépend encore de la spécification applicable, de l’état après traitement thermique, de la dureté, de la forme du produit et des exigences en service. Une dureté identique n’efface pas les différences de composition chimique, de microstructure, d’inclusions, de carbures, de ténacité ou de revenu. Les données concernant le 4140 doivent être considérées comme des données concernant le 4140, sauf si une autorité qualifiée en matériaux et le plan établissent qu’une substitution est valide. Tout remplacement proposé doit également préserver la trempabilité requise, le comportement en fatigue, la résistance à l’usure, la réponse selon la section et les critères de contrôle. Les essais d’usinage peuvent montrer si un réglage permet d’usiner une éprouvette ; à eux seuls, ils ne peuvent pas établir que le matériau de remplacement remplira la même fonction en service.
Quel est le meilleur acier à outils pour l’usinage ?
Aucun acier à outils n’est le meilleur à usiner sans connaître la fonction requise, l’état de dureté, la géométrie, la gamme de fabrication et le plan d’acceptation propres à la pièce et à son usage.
Les nuances qui s’usinent facilement à l’état recuit peuvent ne pas répondre aux exigences de résistance à l’usure ou aux chocs, d’aptitude au travail à chaud, de stabilité dimensionnelle, de résistance à la corrosion ou de durée de vie en service. Commencez par définir la fonction de la pièce et les exigences applicables au matériau, puis déterminez quels éléments géométriques peuvent être réalisés avant le traitement thermique et lesquels devront être repris ensuite. L’usinabilité est un critère de sélection parmi d’autres, pas l’intégralité de la spécification.
Peut-on usiner l’acier par CNC ?
Oui, les machines CNC peuvent usiner de nombreux aciers, y compris les aciers à outils, à condition que la machine, l’outil, le montage et le procédé soient adaptés à l’état du matériau et à l’élément géométrique visé.
Vérifiez si la machine CNC concernée offre une rigidité suffisante, un comportement de broche adapté, un appui pour le maintien de la pièce, un accès adéquat à l’outil, une alimentation en lubrifiant ou une maîtrise des copeaux et une capacité de mesure adaptées à l’élément géométrique et à la dureté. Le tournage, le perçage, le fraisage CNC, le fraisage dur, la rectification et la découpe par fil répondent chacun à des besoins différents dans la gamme de fabrication.
Références et sources
- ASTM A681-24 : spécification standard pour les aciers alliés à outils ASTM International
- SAE AMS6395K : acier SAE 4140 de qualité aéronautique SAE International, 2025
- ISO 4957:2018 Aciers à outils International Organization for Standardization
- Maîtrise des déformations dans les aciers à outils ASM International
- Tournage-fraisage à grande vitesse de l’acier à outils H13 Lubricants, 2025
- Comparaison d’outils de coupe pour l’AISI D2 à 60 HRC The International Journal of Advanced Manufacturing Technology, 2026
- Fluides de travail des métaux : évaluation de l’exposition Occupational Safety and Health Administration
- NIST IR 8470 : plage de température d’essai des éprouvettes Charpy certifiées par le NIST National Institute of Standards and Technology, 2023
- Le fraisage dur remplace la rectification manuelle lors de la finition des composants de matrices Modern Machine Shop
- Brevet US12269137B2 sur la surveillance de l’usure des outils Cédé à Kennametal Inc.
Pourquoi ce guide fixe des limites strictes
Shanghai Zhenling fabrique des composants métalliques non standard à partir des plans et des échantillons fournis par ses clients. Ce guide transforme les questions récurrentes sur l’état des matériaux, le traitement thermique, la géométrie et le contrôle en un parcours de décision pédagogique ; il ne prétend pas définir un paramètre universel ni garantir un résultat, et ne présente aucun cas d’usinage d’acier à outils vérifié de manière indépendante. Les informations sur l’entreprise ont été fournies pour ce projet ; les affirmations techniques sont attribuées aux sources tierces citées.






