Contacter Zhenling Company

AXE : Z-HT.101
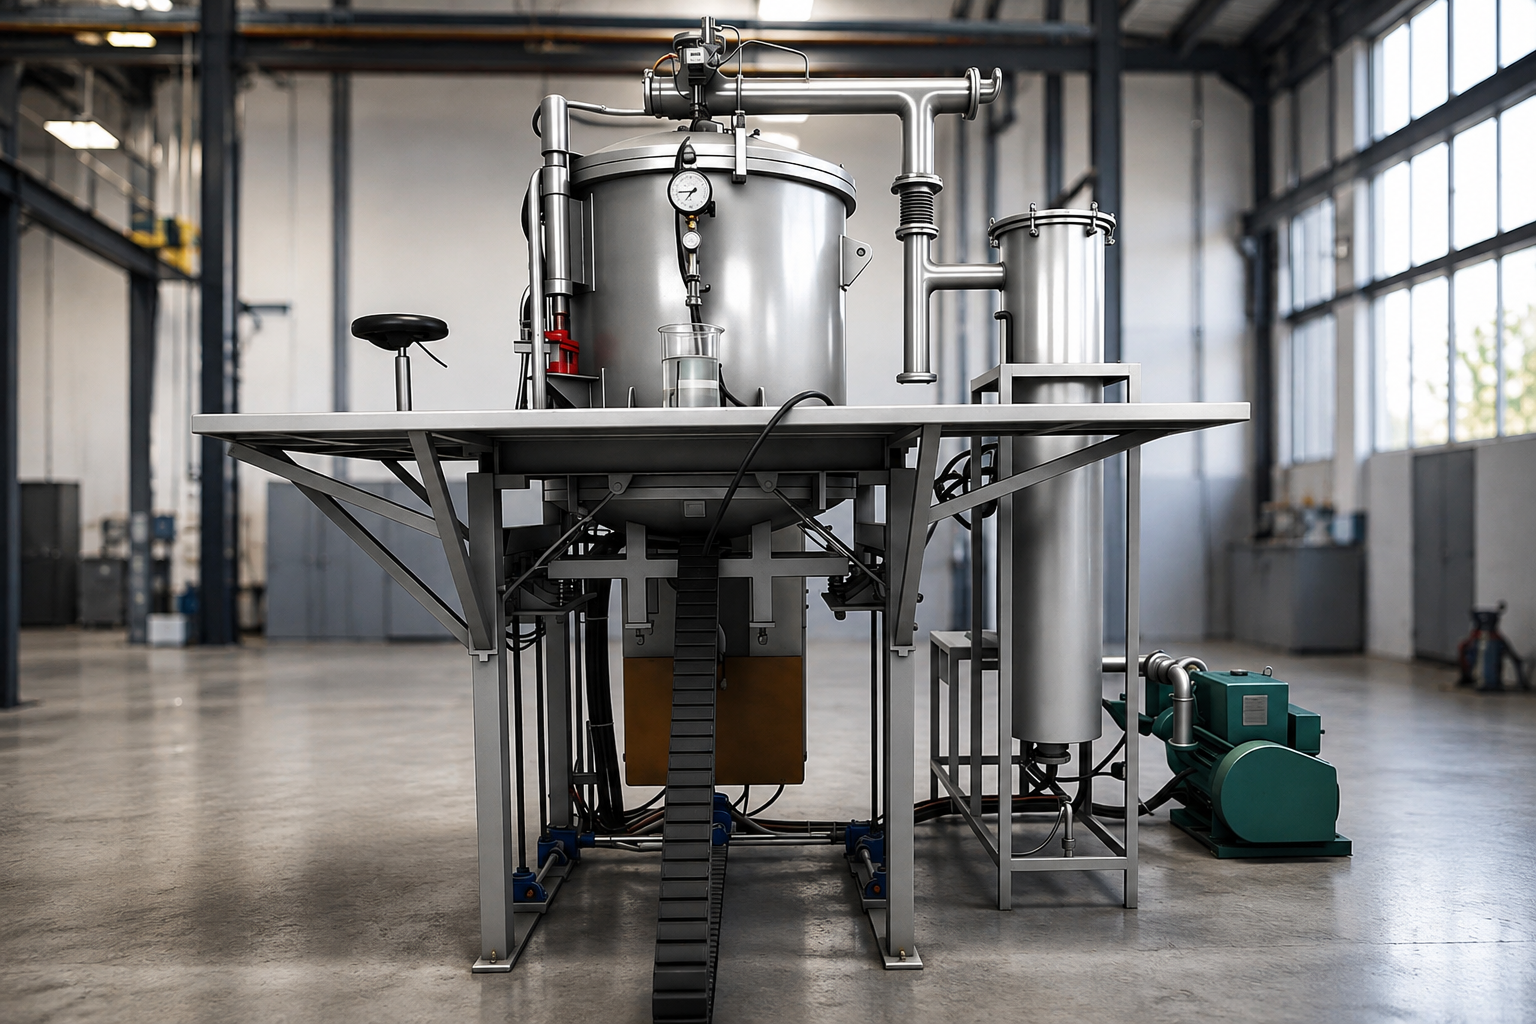
Services de traitement thermique pour pièces métalliques usinées | Zhenling
Le traitement thermique donne les meilleurs résultats lorsque le transfert entre opérations est maîtrisé avant que des hypothèses sur l’état du matériau, la géométrie ou la finition n’entraînent des reprises. C’est ainsi que Zhenling aborde en amont les devis de pièces traitées thermiquement. Toute demande relative aux services de traitement thermique doit préciser le matériau, son état initial, le procédé désigné, la dureté visée, les relevés d’essai requis, la déformation admissible et la répartition des responsabilités. Les questions en suspens doivent rester explicites. Les capacités, les documents et les délais ne sont définis pour une commande donnée qu’une fois ces questions résolues dans le devis écrit.
- Délai de réponse confirmé après examen de la demande de devis
- Calendrier du prototype confirmé dans le devis
- Fichiers STEP, IGES et PDF acceptés
- Quantité minimale confirmée dans le devis
- Périmètre défini par écrit
Notre intervention commence par l’examen du plan. Avant tout déplacement de matière brute ou de pièces, le devis écrit précise la gamme de fabrication proposée, l’intervenant chargé de l’exécution, les opérations complémentaires incluses, les essais requis et le responsable de la validation finale.
Si un accord de confidentialité est signé, il régit les fichiers CAO, les données de conception et les modalités de transfert qu’il couvre.
DONNÉES.01
Entreprise fondée en 2006
Activité de longue date dans la fabrication sur mesure de pièces métalliques
DONNÉES.02
Site de production de 8 000 m²
Base de production à Jiashan, dans le Zhejiang
DONNÉES.03
Atelier de 6 000 m²
Espace consacré à l’usinage, au formage et au soudage
DONNÉES.04
3, 4 et 5 axes
Catégories de centres d’usinage indiquées par Zhenling
DONNÉES.05
SELON LA COMMANDE
Destination et documents d’exportation confirmés dans le devis écrit
DONNÉES.06
NON REVENDIQUÉ
Aucune capacité de production de récipients sous pression revendiquée ; vérifier les capacités et qualifications propres à la commande
Capacités de planification du traitement thermique des pièces usinées
La préparation du contrôle qualité commence avant le cycle thermique. Zhenling fabrique des composants sur plan et coordonne l’usinage, le traitement thermique, le redressage, le nettoyage, la rectification, l’application de revêtements et le contrôle final lorsque ces opérations sont prévues dans la commande.
Notre examen des plans suit le principe énoncé dans ISO 15787:2016 : l’état final requis après traitement thermique doit figurer dans une documentation technique maîtrisée.[4] Une cote ambiguë proche d’une limite présente un risque de rejet, car la température, l’appui et l’incertitude de mesure peuvent modifier le résultat relevé.
Pièces soumises à l’examen
PÉRIMÈTRE // DÉFINI- Brides, rouleaux, corps de vanne et bouchons
- Composants de tubes cintrés et pièces liées à la pression
- Pièces de type arbre, bagues, alésages et faces usinées
- Pièces forgées et moulées nécessitant un usinage final
- Pièces mécaniques sur mesure fabriquées d’après un plan ou un échantillon
- Assemblages soudés dont la commande applicable exige un traitement après soudage
- Pièces d’équipements industriels et d’engins lourds soumises à des critères de validation définis sur plan
Notre service apporte des conseils sur le choix des matériaux, l’usinabilité et le transfert entre l’usinage et le traitement thermique. La spécification du client et les exigences sectorielles applicables déterminent la gamme de traitement thermique et les critères d’acceptation du composant fini.
Étapes de l’examen
4 ÉTAPES01
Examen du plan et de ses indications
Nous travaillons à partir de fichiers de plans STEP, IGES et PDF. Cet examen porte sur l’indice de révision applicable, la désignation du matériau, son état à réception, la propriété visée, l’emplacement de l’essai, les dimensions finales et les opérations ultérieures.
02
Examen de la séquence d’usinage
L’usinage d’ébauche, une éventuelle détente intermédiaire des contraintes si la gamme applicable l’exige, le traitement thermique, le redressage, l’usinage de finition et le contrôle sont organisés en fonction de la pièce, et non considérés comme des postes d’achat indépendants.
03
Définition du périmètre du devis
Après examen de la demande de devis, le devis écrit confirme le délai de réponse, les travaux inclus, les éléments fournis par l’acheteur, les prestations chiffrées séparément et les questions techniques à résoudre avant validation.
04
Démarrage en petite série
La quantité minimale, l’examen d’une pièce unique et la possibilité de fournir un échantillon ou une première pièce sont confirmés dans le devis écrit avant la production en série.
Comparaison des fournisseurs
Les acheteurs qui comparent des entreprises de traitement thermique, des services de traitement thermique de l’acier ou des services destinés aux pièces usinées doivent examiner l’ensemble des prestations, de l’usinage à la validation finale, et pas seulement le nom d’un procédé.
Point de blocage moins visible
La déformation ne prend pas toujours naissance dans le four. Les contraintes résiduelles issues des opérations de fabrication précédentes peuvent se libérer pendant le traitement thermique. Si le devis ne couvre que l’étape du four, il risque d’ignorer la cause antérieure du déplacement ainsi que l’élément géométrique qui devra encore être repris ensuite.
SYS_MAT // 031
Matériaux, état initial et propriété visée
Notre expérience en usinage couvre les aciers au carbone et les aciers alliés, les aciers inoxydables, les alliages à base de nickel et les alliages d’aluminium ; les propriétés du matériau et la géométrie des sections orientent la gamme de traitement thermique de la commande, tandis qu’une désignation générale comme « acier » ou « aluminium » ne suffit pas. Zhenling peut repérer les risques liés à l’état du matériau et au transfert entre opérations, mais la spécification du client reste déterminante et l’état à réception doit être précisé. ISO 4885:2026 fournit la terminologie actuelle du traitement thermique des matériaux ferreux ; cette norme ne prévaut pas sur les exigences propres à la commande.[3]
Examen de la gamme de traitement thermique
Le nom d’une gamme n’est qu’un point de départ ; la désignation d’un procédé ne définit pas la prestation complète. L’examen et le devis doivent donc résoudre, pour chaque commande, les questions relatives au matériau, à la géométrie, à l’équipement, aux essais et aux justificatifs. La trempe, le recuit, la détente des contraintes, le durcissement superficiel, la cémentation, la nitruration, la carbonitruration, le traitement thermique sous vide, le traitement cryogénique et le traitement thermique après soudage soulèvent chacun des questions différentes. ISO 20431:2023 traite des exigences et recommandations de contrôle qualité applicables aux pièces industrielles et aux installations de traitement thermique ; le périmètre d’exécution et des justificatifs applicables reste à définir pour la commande.[5]
Propriété visée et essais prévus
Les services de traitement thermique des métaux peuvent couvrir plusieurs gammes. Chaque procédé de traitement thermique a ses propres critères d’acceptation : une demande de traitement thermique d’un métal doit donc préciser la propriété recherchée et les modalités d’acceptation, sans se limiter à la désignation du fournisseur. Si la demande de devis porte sur la trempe d’un métal, la commande doit distinguer l’objectif en surface des propriétés à cœur et préciser l’essai métallurgique applicable.
Paramètres définis par la spécification
Le traitement thermique sous vide, le chauffage et le refroidissement contrôlés ou un cycle de brasage ne sont pertinents que si le plan, la norme du matériau ou la spécification du client les exige. Ces exigences de traitement thermique doivent figurer dans la demande de devis ; leur mention ici ne préjuge ni du lieu d’exécution ni des capacités des fours.
Objectif à préciser par l’acheteur
Dureté ou propriétés mécaniques visées après le revenu final
Périmètre à confirmer par écrit
État du matériau, mode de trempe, maîtrise des déformations, plan d’essais et opérations de finition
Objectif à préciser par l’acheteur
Adoucissement, usinabilité, structure ou préparation à une opération ultérieure
Périmètre à confirmer par écrit
Spécification applicable, état initial et état requis pour les opérations suivantes
Objectif à préciser par l’acheteur
Réduire les effets des opérations précédentes avant les finitions critiques
Périmètre à confirmer par écrit
Étape du procédé, références spécifiées, état de la matière et éléments géométriques mesurés ensuite
Objectif à préciser par l’acheteur
Dureté superficielle assortie d’exigences définies pour le cœur et la profondeur
Périmètre à confirmer par écrit
Masquage, définition de la profondeur efficace ou totale, section d’essai et critères d’acceptation
Objectif à préciser par l’acheteur
État des propriétés requis pour le système d’alliage concerné
Périmètre à confirmer par écrit
Alliage et état métallurgique, appui de la pièce selon sa géométrie, mode de refroidissement et contrôle après cycle
Objectif à préciser par l’acheteur
Maîtrise des réactions de surface ou atmosphère définie par la spécification
Périmètre à confirmer par écrit
Lieu d’exécution, classe du four sous vide, propreté, chargement et relevés
Prix, délais et périmètre complet jusqu’à la validation finale
Les devis de pièces traitées thermiquement dépendent des détails propres au plan et à la commande. L’état du matériau, la géométrie, la quantité, la gamme de traitement, le masquage et le chargement, le redressage et le nettoyage après traitement, les procédures d’essai, les opérations de finition, les relevés requis et le délai influent tous sur le périmètre et le prix.
Trois niveaux du devis
Données nécessaires au devis
Les données de la commande comprennent l’indice de révision du plan et l’état du matériau à réception, ainsi que la propriété visée, son emplacement, la quantité, le procédé requis et l’état final après usinage.
Périmètre chiffré
Le périmètre écrit précise l’intervenant chargé de l’exécution, la gamme, les opérations complémentaires incluses, les éléments fournis par l’acheteur, les prix distincts et les conditions de modification.
Justificatifs de validation finale
Les justificatifs propres à la commande précisent les résultats d’essai et de contrôle dimensionnel, le relevé de traçabilité, la procédure de traitement des écarts et le responsable de l’acceptation nécessaires à la validation finale de la pièce.
Comparaison des devis
Une comparaison rigoureuse repose, pour chaque fournisseur, sur le même indice de révision du plan, le même état du matériau, les mêmes critères d’acceptation et le même dossier de validation finale.
Un prix de traitement thermique peu élevé ne garantit pas le coût le plus bas pour une pièce validée. Si la finition, les rapports ou les essais sont exclus, l’acheteur peut devoir assumer des travaux et des retards supplémentaires au stade de la validation finale.
Définition du calendrier
Après approbation du plan, le devis écrit confirme le calendrier du prototype et distingue le traitement, les essais externes, la finition, le transport et toute option de délai accéléré.
Définition des essais, relevés et maîtrise de la validation finale
Le contrôle qualité exige un essai dont le résultat est interprétable. La méthode, l’état de surface, la géométrie, la plage de propriétés et l’emplacement de mesure doivent correspondre à l’élément géométrique ou au lot visé par la décision d’acceptation.
CTRL // MENU
Définition de l’acceptation selon Rockwell
- Précisez dans l’exigence applicable l’échelle Rockwell et la méthode, par exemple ISO 6508 ou ASTM E18.
- Placez l’essai sur une surface et une géométrie adaptées à la méthode retenue.
- Précisez si le résultat s’applique à un point, à une zone, à un échantillon, à une pièce ou à un lot.
- Définissez les modalités de lecture ou le plan d’échantillonnage ainsi que la règle d’acceptation avant les essais.
- Rattachez les résultats à la référence de la pièce, à son indice de révision, à l’identité du matériau et du lot ainsi qu’au lot de traitement, lorsque cela est requis.
Une seule mesure de dureté n’est pas nécessairement représentative d’une pièce ou d’un lot entier. La commande doit préciser où effectuer les essais, combien de résultats déterminent l’acceptation et qui peut approuver un écart.
Vérification du périmètre des certifications
Les mentions de certification ne définissent ni l’installation ni le procédé couverts, et un certificat ne remplace pas un périmètre défini pour la commande. Un logo de certification ne prouve pas nécessairement qu’une installation est spécialisée dans le procédé requis ; il faut donc vérifier l’entité juridique, le site physique, le périmètre du procédé ou de la liste de contrôle, la validité, la famille d’alliages et l’applicabilité au programme du client.
Un système de management de la qualité peut imposer la maîtrise des relevés de procédé et des modifications, mais il ne certifie pas à lui seul chaque procédé, installation ou pièce ; le respect des exigences dépend toujours du périmètre applicable, des exigences de traitement thermique et des relevés de validation finale acceptés.
Applicabilité à la commande
CQI-9 doit figurer dans la demande de devis lorsqu’un client ou un programme automobile exige cette évaluation du système de traitement thermique. Le périmètre Nadcap est vérifié lorsqu’un programme aéronautique exige l’accréditation correspondante pour un procédé spécial. Aucune de ces mentions ne remplace la définition des essais et de la validation finale propre à la commande.[7]
Dossier de validation finale
Un certificat ne remplace pas un périmètre défini. Un relevé de validation finale doit préciser ce qu’il atteste, la pièce ou le lot couvert et l’autorité au titre de laquelle il est accepté.
Risque à la validation finale
Le risque à la validation finale augmente lorsqu’une simple valeur de dureté ne permet pas de relier l’emplacement contrôlé aux critères d’acceptation. Zhenling intègre ces points à préciser dans le processus de commande écrit avant que le résultat ne serve à valider la pièce.
Chaîne des responsabilités, de la spécification à la validation finale, sous le contrôle de l’acheteur
Note technique de Zhenling — Chaîne des responsabilités, de la spécification à la validation finale, sous le contrôle de l’acheteur : l’acheteur, l’OEM ou l’autorité technique compétente conserve la maîtrise des spécifications, des écarts et de l’acceptation finale ; Zhenling examine la fabricabilité, les risques liés au transfert entre opérations, le périmètre du devis et les responsabilités à préciser avant validation. ISO 15787:2016 rappelle que l’état final requis doit figurer dans une documentation technique maîtrisée.[4]
VOLET 1 / 3
01
Confirmer l’autorité compétente et l’indice de révision.
Identifier l’acheteur, l’OEM ou l’autorité technique compétente, ainsi que le plan applicable et l’indice de révision de la spécification.
02
Définir le matériau et la propriété visée.
Examiner la nuance, l’état à réception, la propriété visée, son emplacement, la définition de l’essai et les exigences propres au client.
03
Définir la géométrie et la séquence des opérations.
Signaler les variations de section, la stratégie de références spécifiées, les sources de contraintes résiduelles, la surépaisseur d’usinage et les opérations après traitement.
04
Désigner l’exécutant et les paramètres applicables.
Confirmer l’intervenant chargé de l’exécution, le lieu, le procédé thermique, les exigences relatives au four ou à l’atmosphère, ainsi que toute évaluation de procédé spécial exigée par le client.
05
Fixer les essais et les critères d’acceptation.
Confirmer la méthode, l’adéquation de la surface et de la géométrie, l’échelle, l’emplacement, l’échantillonnage, les critères d’acceptation, les dimensions et les relevés.
06
Valider la gamme complète.
Confirmer l’usinage final, le revêtement, l’emballage, l’approbation des écarts et le responsable de l’acceptation finale.
Nous traitons les conflits liés au transfert entre opérations et aux responsabilités comme des questions à résoudre dans le devis écrit. Nous ne nous substituons pas à l’autorité de conception du client ; les propositions d’un fournisseur peuvent éclairer une décision, mais ne peuvent modifier unilatéralement un plan maîtrisé, remplacer un matériau ou approuver un écart.
Précautions de fabrication qui réduisent les imprévus tardifs
Stratégie de références spécifiées
DÉCISION AVANT TRAITEMENT
Désigner les surfaces conservées pendant l’ébauche, le traitement et la finition
INTÉRÊT POUR LA VALIDATION FINALE
Les dimensions sont rapportées au même système de références
Symétrie et section
DÉCISION AVANT TRAITEMENT
Repérer les répartitions de masse irrégulières et les enlèvements de matière d’un seul côté
INTÉRÊT POUR LA VALIDATION FINALE
Oriente l’examen des appuis et de la finition
Emplacement de l’essai
DÉCISION AVANT TRAITEMENT
Choisir une surface exploitable correspondant à la zone où la propriété est requise
INTÉRÊT POUR LA VALIDATION FINALE
Évite qu’une mesure non représentative détermine la validation finale
Maîtrise des modifications
DÉCISION AVANT TRAITEMENT
Préciser les modifications nécessitant une approbation écrite
INTÉRÊT POUR LA VALIDATION FINALE
Maintient la concordance entre la gamme chiffrée et la gamme acceptée
Examen de la pièce et de la gamme selon le plan
Selon les informations fournies par l’entreprise, elle exerce son activité depuis 2006 sur un site de 8 000 mètres carrés à Jiashan, comprenant un atelier de 6 000 mètres carrés. Le devis écrit doit préciser, pour la commande, les gammes d’usinage et de traitement thermique proposées, les équipements réellement utilisés, les sites d’exécution et les intervenants responsables.
Galerie du site de production
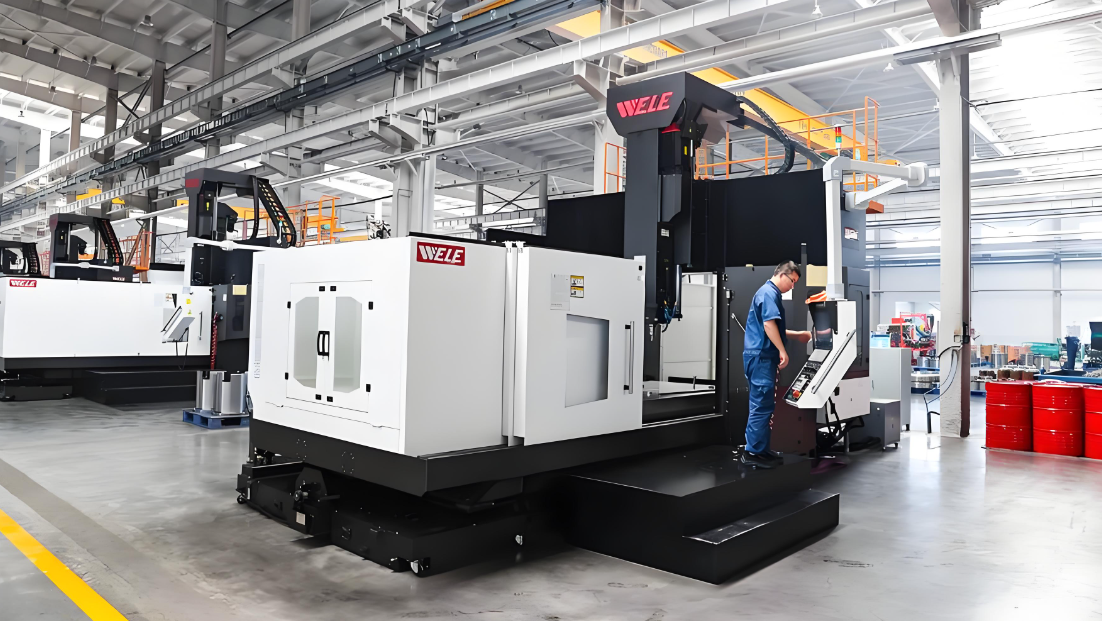
Gamme d’usinage multiaxe présentée à titre d’illustration
Image d’équipement présentée à titre d’illustration ; la machine réellement utilisée, le site de production et la disponibilité doivent être confirmés pour la commande.
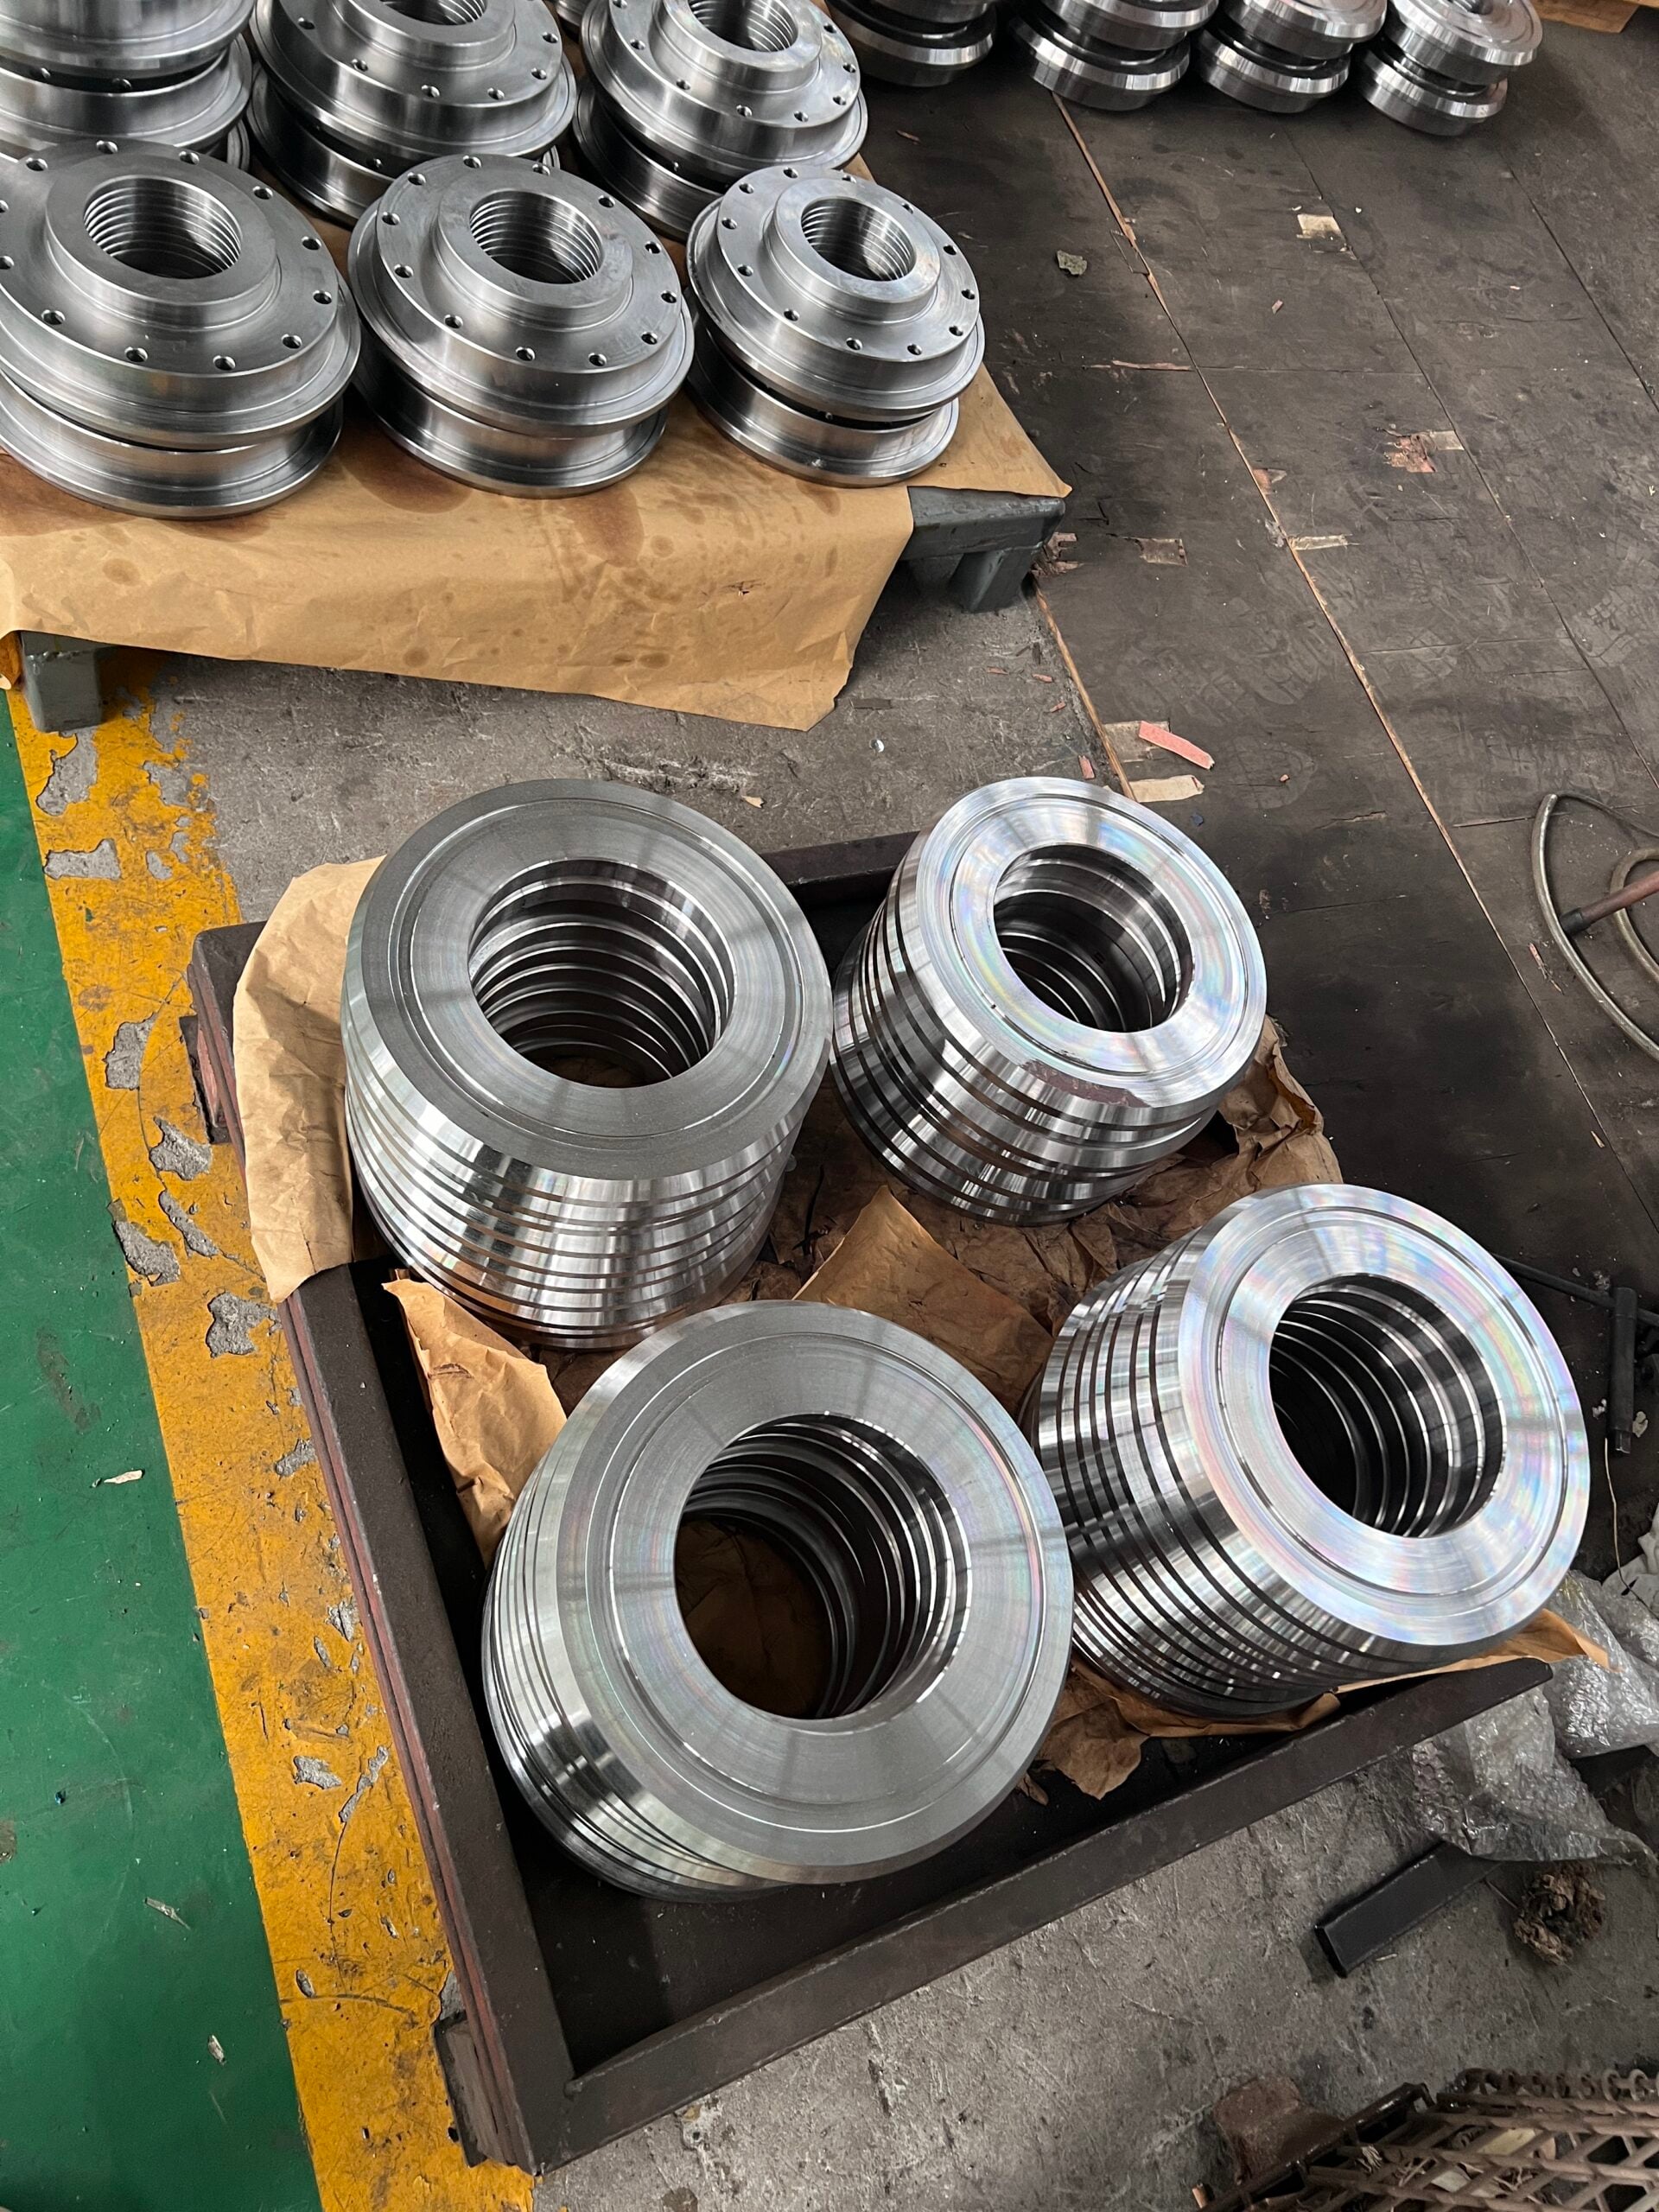
Lot de rouleaux en acier usinés présenté à titre d’illustration
Image de composants présentée à titre d’illustration ; elle ne permet d’établir ni leur propriétaire, ni un historique de production, ni l’emplacement de l’atelier.
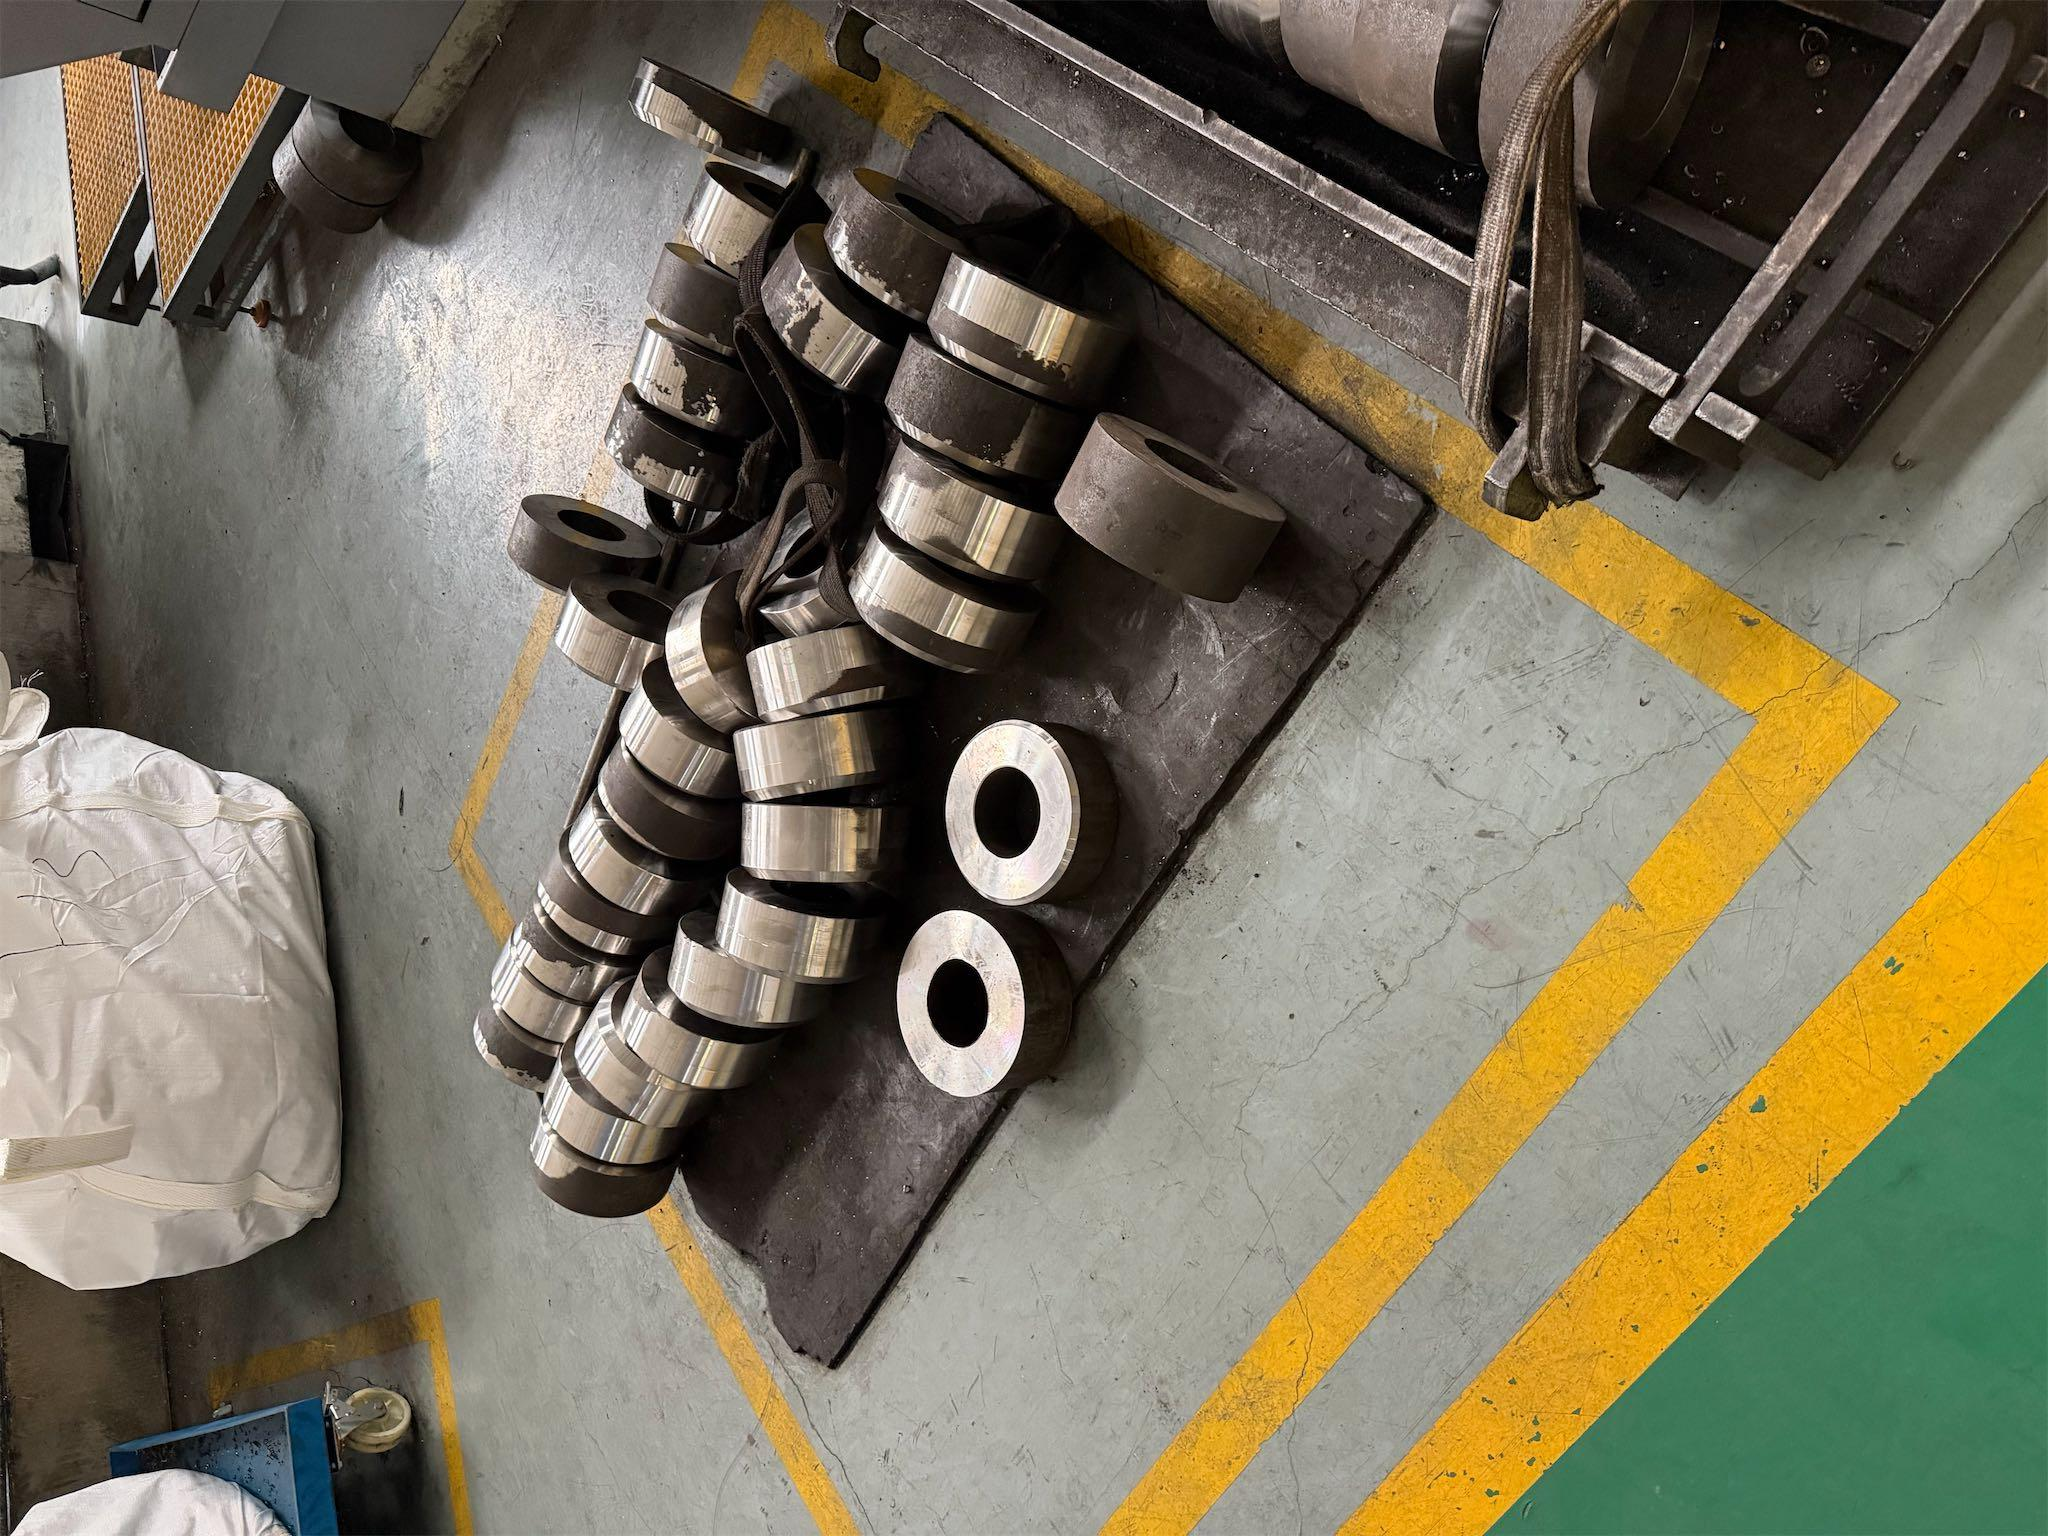
Bagues en acier au carbone usinées présentées à titre d’illustration
Bagues usinées illustrant les familles de pièces soumises à un examen de la gamme fondé sur le plan.
Outils techniques pour le traitement thermique
01
Outil de vérification des demandes de devis de traitement thermique
Évaluez les paramètres et les exigences techniques de votre demande de devis de traitement thermique.
02
Outil de comparaison des périmètres de devis de traitement thermique
Comparez les périmètres des devis de traitement thermique, les spécifications et les gammes de fabrication.
03
Évaluation des risques de déformation lors du transfert entre opérations
Évaluez et repérez les risques de déformation lors du transfert des pièces et de leur traitement.
FAQ sur les services de traitement thermique
Transmettez l’indice de révision actuel du plan, la nuance exacte du matériau et son état à réception, la quantité, le traitement demandé ou la spécification applicable, la propriété visée et la zone concernée, les limites dimensionnelles, les opérations prévues après traitement, le plan d’essais et les critères d’acceptation, les documents requis et la date de livraison souhaitée. Utilisez l’outil de vérification de la demande de devis pour repérer les informations manquantes.
La séquence dépend de l’état du matériau, de la géométrie, de la propriété visée et des éléments géométriques finaux qui doivent respecter les tolérances. Un usinage d’ébauche peut être réalisé en premier, tandis que la rectification ou l’usinage des zones critiques peut devoir suivre la dernière étape thermique ; le devis doit préciser à la fois l’étape de traitement et celle du contrôle final.
Précisez la méthode et l’échelle Rockwell, ou toute autre méthode d’essai, l’élément géométrique ou la zone exacte, l’état de surface, le plan d’échantillonnage ou de relevé des mesures et les critères d’acceptation. ISO 6508 et ASTM E18 servent de références méthodologiques, mais le plan ou la commande doit aussi préciser quel résultat fait foi pour la pièce.
Examinez d’abord l’historique du matériau, les variations de section, la symétrie, le choix des références spécifiées, les contraintes internes issues des opérations antérieures de forgeage, de fonderie, de soudage ou d’usinage, la méthode d’appui et la séquence de finition. Notre outil d’évaluation des risques de déformation lors du transfert indique quelles interfaces doivent faire l’objet d’un examen écrit.
Les devis peuvent reposer sur des hypothèses différentes concernant le contrôle à réception, l’outillage, le masquage, le chargement, le redressage, le nettoyage, la rectification, les essais, les documents, les nouveaux essais et l’emballage. Comparez le périmètre complet jusqu’à la validation finale à l’aide de l’outil de comparaison des devis, puis clarifiez chaque ligne indiquée comme « non précisée ».
Convenez de l’identification du matériau ou du lot, du relevé de procédé ou du certificat exigé par la commande applicable, des résultats réels de dureté ou d’autres essais, du rapport dimensionnel, des relevés d’écarts et de nouveaux essais, ainsi que de l’identification sur l’emballage. Le contenu du dossier requis dépend des exigences du client et de la commande, et non d’un ensemble de documents générique.
Notre devis, examiné par un ingénieur, précise la partie et le lieu proposés pour l’exécution, les prestations incluses, les informations à fournir par l’acheteur, les essais, les documents, les approbations en attente et le responsable de la validation finale. L’acheteur, l’OEM ou l’autorité technique compétente conserve la maîtrise des spécifications et de l’approbation des écarts.
Aucune de ces mentions ne prouve à elle seule que la commande est couverte. Vérifiez l’entité juridique, l’adresse du site de production, la validité, le périmètre des procédés ou des listes de contrôle, l’applicabilité à l’alliage et au programme du client, ainsi que toute approbation propre à la commande ; CQI-9 se rattache aux exigences pertinentes des clients de l’automobile, tandis que le périmètre Nadcap s’applique lorsque le programme aéronautique l’exige.
La quantité minimale, l’examen d’une seule pièce et la possibilité de fournir un échantillon ou une première pièce sont confirmés dans le devis écrit, avec le périmètre du traitement et de la validation finale.
Après examen du plan et des informations essentielles, le devis écrit confirme le délai de réponse. Les données manquantes sur le matériau, les essais ou les responsabilités restent indiquées comme points à clarifier, sans être remplacées par des hypothèses implicites.
Demandez une analyse du traitement thermique à partir de votre plan
Transmettez les informations disponibles, notamment l’indice de révision, la nuance, l’état à réception, la quantité, la propriété visée et la zone concernée, l’étape d’usinage, le plan d’essais, les documents requis et la date de livraison souhaitée. Nous vous répondrons en précisant le périmètre du devis et les questions à résoudre avant la validation finale.
Vos plans restent confidentiels et un accord de confidentialité peut être signé avant leur examen. Un examen accéléré de la production est disponible sur demande.
Références et sources
- ASTM E18-25 — Méthodes d’essai normalisées pour mesurer la dureté Rockwell des matériaux métalliques : méthode d’essai, vérification de la machine et limites liées à la zone de mesure et à la géométrie.
- ISO 6508-1:2023 — Matériaux métalliques — Essai de dureté Rockwell — Partie 1 : méthodes d’essai Rockwell régulières et superficielles et champ d’application des échelles.
- ISO 4885:2026 — Matériaux ferreux — Traitements thermiques — Vocabulaire : terminologie actuelle du traitement thermique des matériaux ferreux.
- ISO 15787:2016 — Documentation technique de produits — Pièces ferreuses traitées thermiquement : présentation et indication de l’état final après traitement thermique sur les plans techniques.
- ISO 20431:2023 — Traitement thermique — Maîtrise de la qualité : exigences et recommandations relatives à la qualité des pièces mécaniques industrielles et des installations de traitement thermique.
- NIST — Contraintes résiduelles et conséquences sur l’usinage : interactions mesurées entre les contraintes résiduelles, l’usinage et la déformation des pièces.
- ISO 9001:2015 — Systèmes de management de la qualité — Exigences : périmètre du management de la qualité et cadre de maîtrise des procédés.
- AIAG CQI-9 — Procédé spécial : évaluation du système de traitement thermique : périmètre et usage prévu de l’évaluation des systèmes de traitement thermique pour l’automobile.
Les références externes étayent les principes relatifs aux méthodes et à la maîtrise exercée par l’acheteur. Les informations propres à Zhenling concernant son identité, son usine, ses catégories d’équipements, ses matériaux et ses pièces proviennent de l’entreprise ; le devis écrit définit, pour chaque commande, le périmètre d’exécution et de validation finale.