Contacter Zhenling Company

Pièces industrielles fabriquées sur plan
Service de tournage CNC pour composants métalliques sur mesure
Notre service de tournage CNC sur plan prend en charge la géométrie des arbres, manchons et vannes, depuis l’étude technique jusqu’à la production, en passant par la préparation des réglages et la première pièce. L’état du matériau, les dimensions critiques, la gamme de fabrication, les données de contrôle et les responsabilités réglementaires sont confirmés pour chaque commande. Toute demande de tournage CNC doit préciser la géométrie de l’arbre, du manchon ou de la vanne, le matériau, les références de mise en position, les points de contrôle et les exigences de l’application. Les questions en suspens doivent rester explicites. Les capacités, les documents et les délais ne sont définis pour la commande qu’une fois ces questions résolues dans le devis écrit.
Demander un devis de tournage CNC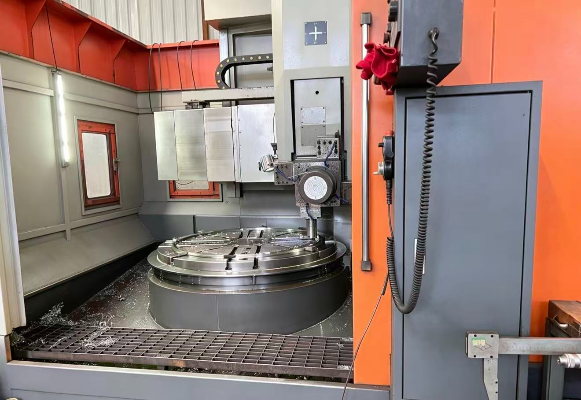
Depuis 2006
Expérience en fabrication
8 000 m²
Site de production de Jiashan déclaré par le client
6 000 m²
Atelier déclaré par le client
3 / 4 / 5 axes
Catégories de centres d’usinage
Étude du plan
Spécifications confirmées pour chaque demande de devis
Comment Zhenling maîtrise les risques du tournage CNC sur mesure
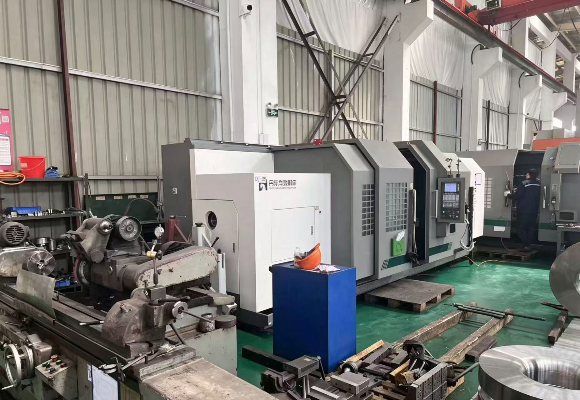
Les machines de tournage CNC fabriquent des pièces cylindriques en faisant tourner la pièce pendant que les outils usinent les diamètres, alésages, faces, gorges et filetages. La commande numérique n’a rien de magique : les réglages automatiques ne suffisent pas à garantir la conformité d’une pièce à sa spécification, car la mise en position, l’état des outils, le maintien de la pièce, l’état du matériau et la mesure restent déterminants. Nous appliquons donc, lorsqu’il y a lieu, les indications du plan établies selon ASME Y14.5 et imposons une étude technique, contrepartie nécessaire à l’obtention de preuves propres à chaque pièce.
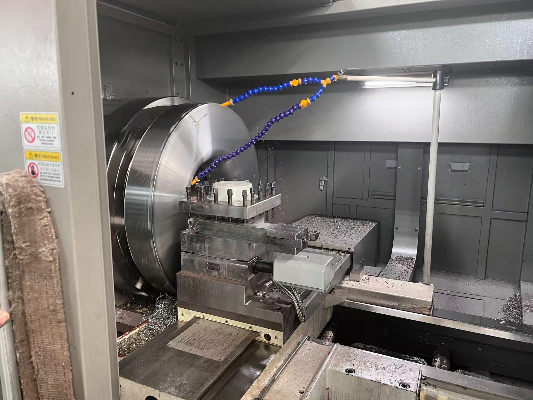
Matériau inadapté
Examiner la nuance, l’état, le traitement thermique, le fluide, la température et les documents requis.
Déformation géométrique
Repérer les parois minces, les longs porte-à-faux, les relations entre références et les éléments géométriques susceptibles de nécessiter un usinage par étapes.
Dérive dimensionnelle
Définir les dimensions critiques, les critères d’acceptation et les contrôles en cours de fabrication avant la production.
Écart entre échantillon et série
Figer l’indice de révision du plan, la gamme de fabrication approuvée et les critères déclenchant une nouvelle validation après la première pièce.
Méthode en 5 points, du plan aux preuves
- 1 Définir la fonction de la pièce, ses conditions de service et les conséquences d’une défaillance.
- 2 Indiquer les références spécifiées, les dimensions critiques, les tolérances techniques et l’état de surface.
- 3 Confirmer la nuance et l’état du matériau, les substitutions possibles et les opérations complémentaires.
- 4 Convenir des preuves à fournir pour le prototype ou la première pièce avant le lancement de la série.
- 5 Préciser les rapports finaux, l’emballage, l’identification de la révision et la destination de livraison.
Une liste de machines ne prouve pas qu’une tolérance peut être tenue sur une pièce donnée. En réalité, le plan définit l’exigence, tandis qu’un processus d’usinage maîtrisé et des résultats de mesure adaptés étayent la conformité.
Capacités de tournage CNC et adéquation aux pièces
L’offre standard de Zhenling comprend le tournage CNC ou permet d’y accéder, ainsi qu’aux fraiseuses CNC, à la rectification, à l’alésage, au perçage radial, à l’électroérosion à fil et aux centres d’usinage à 3 axes, 4 axes et 5 axes. Le devis confirme la gamme de fabrication proposée, les responsabilités, le site de production et les limites applicables, sans déduire la propriété des équipements d’une liste de services. En pratique, il faut étudier les capacités pour chaque plan afin de confirmer la géométrie et les indications éventuelles selon ASME Y14.5, plutôt que de considérer le nom d’une machine comme une preuve.
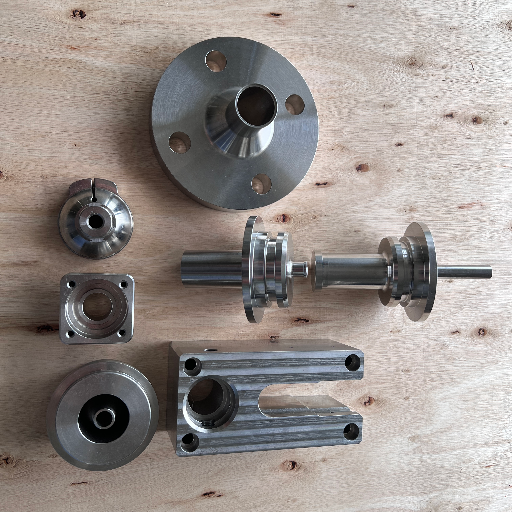
Pièces de révolution
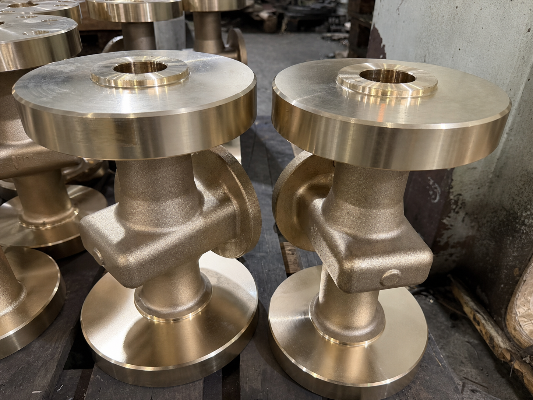
Le tournage CNC permet de produire efficacement des brides, rouleaux, bouchons, bagues, manchons et autres pièces cylindriques lorsque l’essentiel de la géométrie critique s’organise autour d’un même axe.
- Relations entre diamètres extérieurs et intérieurs
- Faces et épaulements
- Gorges et filetages
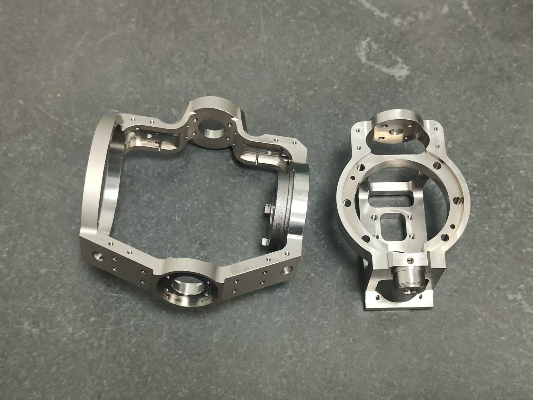
Pièces aux éléments géométriques variés
Les corps de vanne et composants similaires peuvent nécessiter du fraisage CNC et du tournage CNC, ainsi que du perçage, de l’alésage, de la rectification ou de l’électroérosion à fil.
- Perçages transversaux et méplats
- Portées d’étanchéité
- Éléments géométriques hors axe
Assemblages
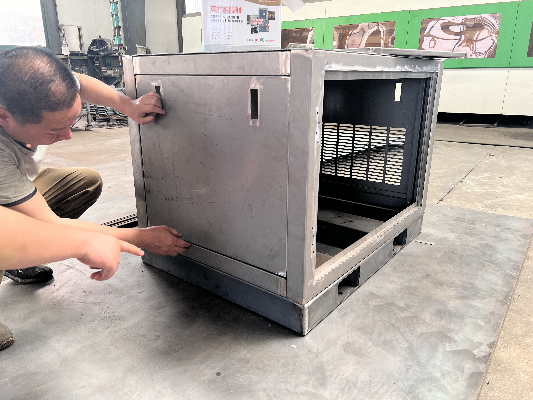
Les ensembles mécaniques complets peuvent aussi nécessiter des travaux de tôlerie ou de soudage, mais les opérations externes et complémentaires exigent un examen distinct des responsabilités et des documents.
- Responsabilité de la gamme de fabrication
- Documents des fournisseurs
- Contrôles de l’assemblage final
Capacités à confirmer à partir de votre plan
Critère
Pourquoi c’est important
Statut dans le devis
Diamètre et longueur maximaux
Met en relation le brut, le mandrin, la course, l’appui et l’accès des outils avec la pièce réelle
À confirmer lors de l’étude du plan
Épaisseur minimale de paroi ou section longue et élancée
Détermine les risques de déformation et de vibration, ainsi que les besoins d’appui et le choix de la séquence de coupe
À confirmer selon la géométrie
Tolérances et système de références
Relie l’intention de conception, les opérations d’usinage et la méthode de contrôle
Confirmer les indications critiques
État de surface
Influe sur la trajectoire de l’outil, la surépaisseur, la rectification et le choix des finitions complémentaires
À confirmer selon la surface et sa fonction
Filetages, tournage conique et éléments transversaux
Peuvent nécessiter des calibres, des outils spéciaux, du fraisage ou des outils motorisés ; la gamme de fabrication exacte doit être vérifiée
À confirmer à partir du modèle et du plan
Les capacités du processus dépendent de la pièce
Le nom d’une machine ne suffit pas à établir les capacités d’un processus. L’utilisation d’un tour CNC exige la même rigueur de preuve que celle des autres équipements de tournage : ISO 26303:2022 traite de l’évaluation à court terme des capacités des processus d’usinage sur machines-outils par enlèvement de métal, ASME Y14.5 décrit la manière de communiquer les exigences géométriques et NIST relie les capacités aux variations observées du processus. Une production CNC fiable et un usinage précis dépendent de la cohérence entre le plan, le matériau, la mise en position, la méthode de contrôle et le risque lié à l’acceptation.
Exigence du plan
Adéquation du système de mesure
Preuves de stabilité du processus
Acceptation propre à la pièce
Choix des matériaux selon la pression, la chaleur et la corrosion
Zhenling déclare une expérience de l’usinage de l’acier au carbone, de l’acier allié, de l’acier à roulements, de l’acier inoxydable, des aciers alliés à base de nickel et des alliages d’aluminium. La désignation d’une nuance peut établir sa composition et certaines propriétés définies du matériau, sans prouver que la pièce finie convient aux exigences du projet en matière de pression, de température, de milieu corrosif, de dureté, d’usure ou de fatigue. Pour les pièces CNC en aluminium et les autres projets d’usinage d’alliages, ces risques dépendent des conditions réelles de service et de la gamme de fabrication ; nous distinguons donc le respect d’une nuance ASTM ou ISO de l’approbation pour l’application et exigeons une étude du matériau propre au projet.
| Objectif du projet | Nuances citées dans l’expérience déclarée par le client | Données nécessaires avant le choix |
|---|---|---|
| Usage structurel général | 20# 45# Q235A Q345D | Charge, soudabilité, traitement thermique, finition et plan applicable |
| Usure, dureté ou résistance mécanique accrue | GCr15 25CrMo 42CrMo 12CrMoV | Section critique, dureté visée, revenu, conditions de choc et de fatigue |
| Examen courant du risque de corrosion | 303 304 304L 316 316L 321 | Fluide, concentration, température, chlorures, nettoyage et état de surface |
| Service en milieu chimique agressif | C276 904L et alliages à base de nickel | Composition chimique exacte, température, mécanisme de dégradation, certificats et approbation de l’acheteur |
| Composants dont la masse doit être limitée | Divers alliages d’aluminium | Résistance mécanique, stabilité dimensionnelle, finition, contact galvanique et conditions de service |
Caractéristiques de la nuance et adéquation au projet
Ce qu’une spécification peut établir
- Composition chimique
- État métallurgique ou état de livraison
- Limites définies des propriétés mécaniques
- Exigences d’essai et de documentation
Ce que le projet doit encore établir
- Bases de conception pour la pression et la température
- Mécanisme de corrosion ou de fissuration
- Géométrie et section critique
- Traitement thermique, soudage et acceptation finale
Compromis technique
Des alliages plus durs peuvent améliorer la résistance à l’usure tout en compliquant la fabrication et en augmentant le risque de déformation ou la sensibilité au traitement thermique. Des alliages résistants à la corrosion peuvent néanmoins présenter une défaillance si le fluide réel, la température ou le mécanisme de corrosion localisée diffèrent des hypothèses retenues lors du choix du matériau.
COHÉRENCE DU SYSTÈME ET DU PROCESSUS
De l’étude du plan au prototype et à la production
Il ne s’agit ni d’un guide général sur l’usinage CNC ni d’un devis instantané d’usinage CNC en ligne. Pour un usinage CNC de précision, la rapidité commerciale doit reposer sur des données techniques claires : chaque devis de Zhenling fait donc suite à un examen humain du plan, du matériau, de la quantité, des critères d’acceptation et du périmètre de livraison. Les écarts entre révisions créant un risque en production, nous demandons aux acheteurs un dossier de consultation complet et utilisons, le cas échéant, les indications du plan selon ASME Y14.5 ; cet examen supplémentaire est la contrepartie d’une gamme de fabrication maîtrisée, du prototype à la série.
01
Réception du plan
Envoyez le plan 2D, le modèle CAO 3D ou un échantillon, avec l’indice de révision en vigueur et la fonction de la pièce.
02
Étude technique
Nous vérifions le matériau, la géométrie, les références spécifiées, l’accès des outils, le maintien de la pièce, la finition et les questions en suspens.
03
Gamme de fabrication et devis
La gamme de tournage sur tour CNC ou de procédés combinés proposée précise l’usinage interne, les opérations externes, les preuves à fournir et le périmètre commercial.
04
Prototype / Première pièce
Un échantillon défini permet de confirmer les dimensions, les interfaces, l’aspect et les documents avant validation.
05
Production
Une révision, une gamme de fabrication et des points de contrôle approuvés guident la fabrication des pièces, du prototypage à la production.
06
Libération finale
Le contrôle, les documents demandés, l’identification, l’emballage et la préparation à l’exportation clôturent la commande.
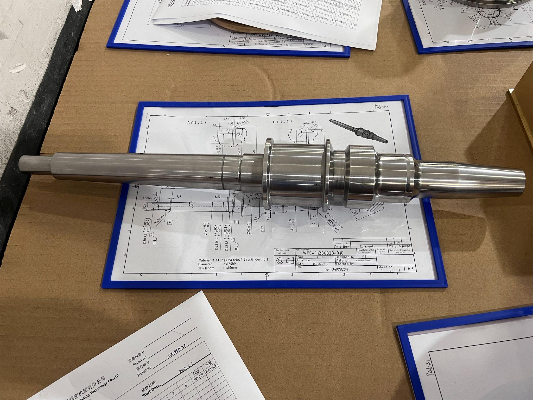
AXE Z VÉRIFIÉ
Vérification du dossier avant devis
- Plan 2D et modèle CAO 3D
- Nuance, état du matériau et règles de substitution
- Dimensions critiques, références spécifiées et tolérances
- État de surface et critères d’acceptation visuelle
- Classe des filetages et exigences relatives aux calibres
- Quantités pour le prototype et la production
- Traitement thermique, revêtement, soudage ou contrôle non destructif
- Rapports de contrôle et documents relatifs aux matériaux
- Fluide de service, température et conditions de pression
- Adresse de livraison, emballage et conditions commerciales
Preuves de qualité, traçabilité et maîtrise des processus
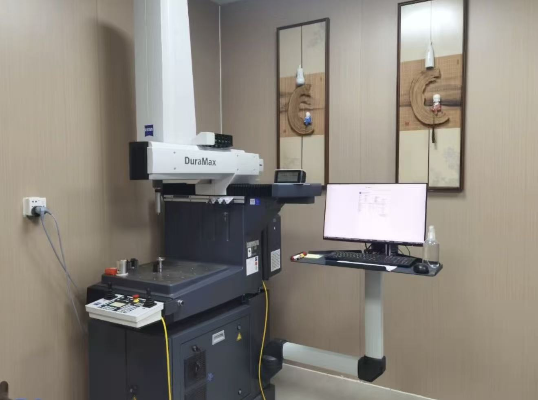
L’usinage CNC de haute précision peut produire des pièces de précision et d’autres pièces précises, mais un instrument étalonné et un résultat de mesure traçable, adapté à son usage, sont liés sans être identiques. Les preuves de la chaîne d’étalonnage ne démontrent pas nécessairement que la méthode convient au composant ; NIST rattache la traçabilité métrologique au résultat, tandis que le plan et la méthode d’acceptation maîtrisent ce risque. Le compromis consiste à établir un plan de preuves pour l’usinage de précision qui relie les références aux plans ASME, les dossiers d’étalonnage et les rapports de contrôle des pièces en chaînes distinctes mais traçables.
Carte des 4 chaînes de traçabilité
01
Traçabilité du matériau et de la pièce
Relier au composant l’identification de la coulée ou du lot, les substitutions approuvées, l’indice de révision du plan et le lot de production.
- Rapport d’essai du matériau sur demande
- Référence de coulée ou de lot
- Identification de la révision et du lot
02
Preuves de mesure
Définir les dimensions critiques, la méthode, les critères d’acceptation et les équipements étalonnés adaptés avant d’établir le rapport.
- Plan de contrôle
- Rapport dimensionnel
- Référence à la chaîne d’étalonnage
03
Preuves des opérations externes
Le traitement thermique, les revêtements, la passivation, le soudage, le contrôle non destructif ou les travaux d’un laboratoire externe exigent des responsabilités désignées et une continuité documentaire.
- Prestataire approuvé
- Certificat de procédé
- Lien entre la pièce et son document
04
Conformité du projet
La destination, la classification de l’équipement, les pièces sous pression, la spécification de l’acheteur et les règles applicables doivent être examinées séparément.
- Exigence applicable
- Entité juridique responsable
- Périmètre et validité
Ce que nous ne laisserons pas entendre
- 1 Un certificat d’étalonnage ne vaut pas automatiquement certificat de conformité de la pièce.
- 2 La traçabilité du matériau ne se confond pas avec la traçabilité métrologique.
- 3 Un certificat délivré par une entité juridique ne prouve pas automatiquement la validité de l’étalonnage pour d’autres entités.
- 4 L’approbation d’un prototype ne reste pas automatiquement valable après une modification non approuvée du plan ou du processus.
Pièces tournées CNC pour équipements sous pression et de régulation des fluides
Des brides, bouchons, rouleaux et corps de vanne peuvent faire l’objet de demandes pour la séparation pétrolière et gazière, la régulation des fluides ou des applications sous pression, mais cette page n’établit ni les références de projets ni les qualifications de Zhenling. Définissez le périmètre du tournage CNC, la responsabilité de la conception sous pression, les critères d’acceptation de l’acheteur, l’entité responsable de la certification et les preuves requises avant la production.
| Contexte du projet | Pièces représentatives | Questions pour la demande de devis | Périmètre du devis |
|---|---|---|---|
| Projet d’équipement sous pression | Bride, bouchon et composants tournés associés | La pièce retient-elle la pression ? Quelles exigences s’appliquent en matière de code de conception, de matériau, de température, d’étanchéité et de documentation ? | Le plan de l’acheteur et les règles du projet font foi ; aucune revendication par défaut de marquage selon un code |
| Séparation pétrolière et gazière | Rouleau, corps et pièces mécaniques hors standard | Quels risques liés au fluide, à la corrosion, à l’usure, à l’ajustement et à la traçabilité faut-il maîtriser ? | Contexte d’application déclaré par l’entreprise, sans étude de cas sur les performances |
| Régulation des fluides | Corps de vanne, bouchon et bride | Quelles règles d’acceptation s’appliquent à l’alésage, au filetage, à la portée d’étanchéité, à l’état de surface, au fluide et aux fuites ? | L’adéquation de la pièce dépend de l’étude et de la vérification du projet |
La conformité commence par la classification du produit
Identifier le produit
Distinguer un accessoire non soumis à la pression, une pièce retenant la pression, un assemblage complet et un composant de remplacement.
Identifier la règle
Confirmer la destination, la spécification de l’acheteur, la législation de l’UE applicable ou la section du code ASME concernée.
Identifier le responsable
Vérifier le fabricant, le titulaire du certificat, le périmètre de l’usine, l’émetteur des documents et la validité.
Vérification des certificats : Tout justificatif requis doit être vérifié quant à son titulaire légal, son site, son numéro, son périmètre d’autorisation, son symbole de code et sa validité avant de servir à l’approbation d’un fournisseur ou d’un produit proposé.
Tournage ou fraisage CNC : choisir la bonne gamme de fabrication
Le tournage CNC et le fraisage CNC enlèvent de la matière selon des mouvements différents de la pièce et de l’outil. Une étude de conception pour l’usinage CNC associe les éléments géométriques à tourner ou à fraiser à la géométrie de la pièce, à la stratégie de référencement, au nombre de mises en position, à l’accès des outils et au risque créé par le passage d’une opération à l’autre.
| Critère de décision | Tournage CNC | Fraisage CNC | Gamme combinée |
|---|---|---|---|
| Géométrie principale | Diamètres concentriques, alésages, faces, gorges, filetages et cônes | Faces prismatiques, poches, rainures, motifs et surfaces hors axe | Corps de révolution avec méplats, perçages transversaux, poches ou interfaces complexes |
| Logique habituelle de référencement | Relations entre axes, faces et diamètres | Relations entre plans, arêtes, trous et coordonnées | La référence de transfert doit préserver l’alignement entre tournage et fraisage |
| Principal risque de la gamme de fabrication | Appui des pièces longues, déformation des parois minces, broutage et usure des outils | Portée des outils, mises en position multiples, maintien de la pièce et accès aux angles | Erreur de reprise en serrage, contrôles supplémentaires et complexité de la gamme de fabrication |
| Données à fournir sur le plan | Diamètres extérieur/intérieur, longueur, faux-rond, filetages, état de surface et tolérances liées à l’axe | Poches, profils, disposition des trous et relations entre références et surfaces | Repérage complet des éléments géométriques et des relations critiques entre mises en position |
Quand une gamme combinée se justifie
- 01 Sur un tour CNC, établir d’abord la référence de révolution, puis réaliser les perçages transversaux ou les autres éléments géométriques si la fonction de la pièce l’exige.
- 02 Comparer des mises en position distinctes pour le tournage et le fraisage avec une gamme sur centre de tournage CNC avancé, susceptible de réduire les transferts sans complexité inutile.
- 03 Si l’objectif est d’usiner efficacement les pièces en CNC, vérifier que la réduction des transferts compense réellement le coût de l’outillage spécial, de la programmation des contrôles et du maintien de la pièce.
- 04 Privilégier les relations entre les éléments géométriques qui s’assemblent avant d’optimiser une dimension ou une opération isolée.
Un prix unitaire bas ne révèle pas toujours la meilleure gamme de fabrication. Le compromis porte sur le temps d’usinage, la complexité du montage d’usinage, le transfert des références, l’effort de contrôle et les conséquences d’une interface défaillante.
Devis de tournage CNC, facteurs de délai et qualification des fournisseurs
On ne peut comparer équitablement différents services d’usinage qu’après avoir harmonisé les révisions, l’état du matériau, les opérations externes et le niveau de contrôle. L’offre la moins chère n’est pas toujours la meilleure si des éléments omis entraînent ensuite des retards, des reprises ou des refus. Faute de données indépendantes permettant de définir un taux d’économies universel fondé sur les capacités d’un fournisseur, cette page utilise un modèle Bronze de coût total plutôt que des formules de retour sur investissement génériques et inventées.
Quels facteurs influent sur le coût et le délai ?
Matériau
Nuance, dimensions, état, disponibilité, certificat et restrictions de substitution.
Géométrie
Diamètre, longueur, parois minces, alésages profonds, filetage, cône et accès des outils.
Périmètre du contrôle qualité
Tolérances, état de surface, calibres, rapports, première pièce et essais.
Périmètre commercial
Quantité, calendrier des livraisons, opérations externes, emballage, transport et destination.
Rendre vérifiable le périmètre du devis
Le risque pour les achats augmente lorsqu’un contrôle, un état du matériau ou une opération externe omis ressurgit plus tard sous forme de retard, de reprise ou de refus. Zhenling définit un périmètre CNC propre au projet au lieu d’annoncer un prix instantané ; cela exige davantage de détails dans la demande de devis avant de comparer les fournisseurs, ASME Y14.5 n’étant cité que lorsque le plan y fait référence.
Fiche Bronze du coût total
Comparez les solutions de tournage et les prix unitaires proposés uniquement après que tous les fournisseurs ont étudié le même indice de révision du plan, le même matériau, les mêmes opérations et le même périmètre de livraison. Tenez ensuite compte, selon le cas, du temps consacré par l’acheteur à la qualification, aux vérifications, aux nouveaux contrôles, aux reprises, au remplacement du matériau, au transport et des conséquences sur le calendrier.
- ▪ Aucun pourcentage universel
- ▪ Aucune « moyenne du secteur » cachée
- ▪ Aucune simulation de devis instantané d’usinage CNC
- ▪ Une étude commerciale propre au projet
Liste de contrôle pour qualifier un fournisseur de tournage CNC
Avant de comparer les prix ou les capacités, demandez à chaque fabricant de pièces tournées CNC de définir son périmètre et les preuves qu’il peut fournir. Cette liste distingue les justificatifs pertinents des arguments commerciaux généraux.
| Point à vérifier | Justificatifs à demander | Signal d’alerte |
|---|---|---|
| Adéquation aux pièces concernées | Expérience sur une géométrie, un matériau, une gamme de fabrication et des critères d’acceptation comparables | Promesse générale de précision sans étude du plan |
| Identité de l’usine | Entité juridique, site de production, équipe responsable et catégories de machines | Réseau d’ateliers d’usinage CNC présenté comme une seule usine maîtrisée |
| Maîtrise des matériaux | Nuance, état, substitutions approuvées et documents requis sur les matériaux | Longue liste d’alliages présentée comme une approbation pour le projet |
| Contrôle qualité | Première pièce, contrôles en cours de fabrication, rapport final et méthode de mesure | Certificat d’étalonnage utilisé comme unique preuve |
| Opérations externes | Prestataire qualifié, responsabilité de la gamme de fabrication et continuité des certificats | Traitement thermique ou revêtement absent du périmètre du devis |
| Certification | Entité, usine, périmètre, norme ou section du code, symbole de code et validité | Logo ou insigne sans certificat correspondant |
| Modification en production | Maîtrise des révisions, critères de nouvelle validation et approbation des dérogations | Échantillon approuvé considéré comme définitivement valable après modification de la gamme de fabrication |
| Livraison internationale | Emballage, documents, Incoterms, destination et responsable des échanges | Temps de coupe présenté comme le délai complet |
Outils techniques pour l’usinage CNC
Accédez à nos outils adaptés à chaque projet pour évaluer les gammes de fabrication, définir le périmètre des contrôles et comparer les devis des fournisseurs.
Outil de choix entre tournage et fraisage CNC
Évaluez la géométrie de la pièce, la stratégie de référencement et les risques liés aux mises en position pour déterminer la gamme d’usinage optimale.
Outil de préparation des contrôles CNC et du dossier documentaire
Définissez les dimensions critiques, les opérations externes et les preuves de traçabilité requises pour votre demande de devis.
Calculateur de comparaison des devis de fournisseurs CNC
Analysez le coût total d’approvisionnement en tenant compte du matériau, du périmètre commercial et des risques liés à la qualification.
Questions fréquentes sur le service de tournage CNC
Envoyez le plan 2D à jour et, si vous en disposez, un modèle 3D. Précisez le matériau et son état, la quantité, les tolérances critiques, les références spécifiées, la finition, le traitement thermique, les rapports de contrôle, la destination de livraison et toute condition de fonctionnement influant sur le choix du matériau ou l’acceptation de la pièce.
Oui, ce service repose sur les plans et les échantillons fournis par les clients. Un échantillon aide à comprendre la pièce attendue, mais une commande de production maîtrisée exige tout de même un plan approuvé, son indice de révision et des critères d’acceptation.
L’expérience indiquée par l’utilisateur porte sur les aciers au carbone et alliés, les aciers pour roulements, les aciers inoxydables 303/304/304L/316/316L/321, le C276, le 904L, les alliages à base de nickel et les alliages d’aluminium. Ces matériaux destinés à l’usinage CNC font l’objet d’une étude préliminaire ; leur adéquation définitive au projet relève de la conception et de la procédure d’approbation.
Cette page concerne les pièces métalliques et ne revendique pas une capacité générale de fabrication de pièces en métal et en plastique. La prise en charge de pièces en plastique destinées au prototypage doit être confirmée séparément.
Le coût dépend du matériau, des dimensions du brut, de la géométrie, de la préparation, des tolérances, de la finition, de la quantité, du contrôle, des opérations sous-traitées, des documents, de l’emballage et de la destination. Nous établissons un devis propre à chaque projet après examen du dossier, plutôt qu’un devis en ligne fondé sur des suppositions concernant les informations manquantes.
Même pour fabriquer rapidement des pièces, il faut d’abord valider le plan, le matériau, les questions en suspens, la gamme de fabrication et les conditions commerciales. La disponibilité du matériau, l’approbation de la première pièce, les opérations secondaires, le contrôle et la logistique d’exportation sont pris en compte avant de confirmer une date de livraison.
Le diamètre maximal, la longueur, l’épaisseur de paroi et les tolérances dépendent de la géométrie réelle, du matériau, de la structure des références spécifiées, de la gamme de fabrication et du plan de mesure. Envoyez le plan pour obtenir une réponse adaptée à la pièce ; la seule liste des machines ne suffit pas.
Chaque exigence relative à la surface usinée, notamment l’état de surface après usinage, la rectification, le traitement thermique, le revêtement, la passivation, le soudage ou le contrôle non destructif, doit figurer dans la demande de devis. La disponibilité, la responsabilité du prestataire et les documents à fournir sont confirmés pour chaque projet.
La gamme comprend l’examen du plan, l’établissement du devis, la réalisation d’un prototype ou d’une première pièce, l’approbation par l’acheteur, la production maîtrisée et la libération finale. Toute modification du matériau, du plan, de l’outillage, du programme, de la gamme de fabrication ou de la méthode d’acceptation peut nécessiter une nouvelle validation.
Utilisez le tournage sur tour lorsque la géométrie critique est de révolution ; recourez au fraisage pour les éléments géométriques prismatiques ou excentrés. Une gamme combinée convient lorsque les deux ensembles d’éléments géométriques ont une fonction et que leur position relative peut être maîtrisée d’une prise de pièce à l’autre.
Vérifiez l’identité de l’usine, son expérience des pièces et matériaux concernés, son examen des plans, ses contrôles sur la première pièce, ses preuves de contrôle, la responsabilité des opérations sous-traitées, le périmètre des certifications et la responsabilité de la livraison transfrontalière. Écartez les affirmations qui ne peuvent être rattachées à une entité juridique, à un site de production, à un projet ou à un document.






