Contacter Zhenling Company

Usinage CNC du bronze : guide technique sur les alliages, la géométrie et les critères d’acceptation

Mis à jour en août 2026
L’usinage CNC du bronze est un procédé d’usinage de précision. Pour obtenir un résultat fiable et de qualité, il faut remplacer le terme générique « bronze » par la désignation précise de l’alliage, la forme du produit, l’état de livraison, les éléments géométriques, les opérations et les critères d’acceptation. Cette identification détermine quelles données peuvent être transposées. Les résultats obtenus en tournant un alliage corroyé ne peuvent pas devenir une règle de fraisage pour un alliage de fonderie destiné aux hélices, ni un plan d’acceptation pour un palier poreux.
En bref
- Vérifiez la désignation de l’alliage, la spécification applicable, la forme, l’état et la traçabilité.
- Traitez le tournage, le fraisage, le perçage et l’alésage comme des domaines de validité distincts pour les données.
- Adaptez l’appui et les mesures aux parois, alésages, filetages, interruptions et à l’état de la pièce après libération.
- Distinguez le bronze massif des matériaux poreux ou imprégnés d’huile pour paliers.
- Analysez la signature de défaillance observée avant de modifier un paramètre de coupe.
- Distinguez les critères d’acceptation liés au poste de travail, à l’usage final, au plan et aux conditions commerciales.
Ce guide propose un cadre de décision technique, et non un tableau universel des vitesses et avances. Les études publiées ci-dessous restent liées aux alliages, outils, opérations et résultats mesurés qui leur sont propres ; des mentions comme « bronze de précision » ou « meilleur état de surface » ne constituent pas des critères d’acceptation transposables. L’objectif est d’aider les ingénieurs, acheteurs et équipes qualité à demander les éléments de preuve nécessaires pour fabriquer et contrôler une pièce en bronze, sans transformer le résultat d’un cas particulier en promesse.
Note technique : un paramètre publié ne constitue une donnée candidate que si l’alliage, la forme du produit, l’état, l’opération, l’outillage, le montage, la réponse mesurée et l’objectif d’acceptation correspondent à la pièce examinée.
Pourquoi le terme « bronze » ne suffit pas à définir les conditions d’usinage
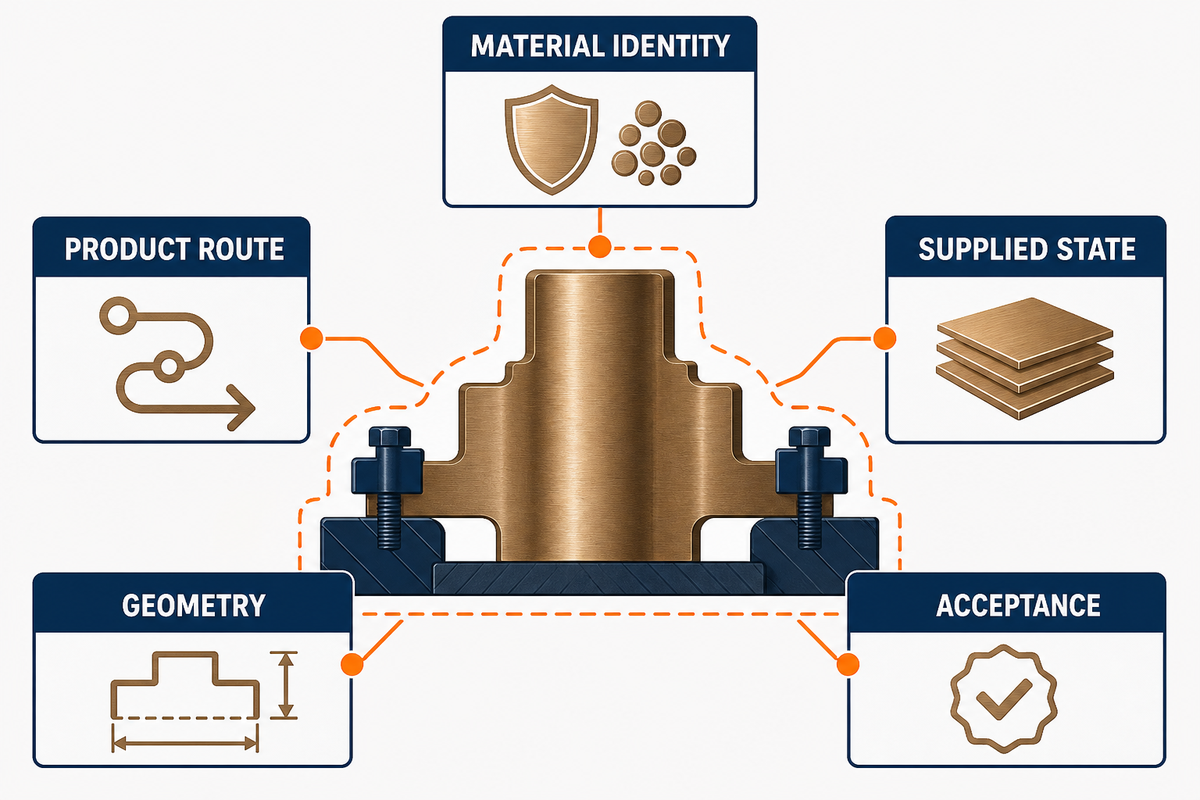
Le bronze désigne une vaste famille d’alliages de cuivre. À lui seul, ce terme ne précise ni la composition chimique, ni la présence de plomb ou de béryllium, ni la forme corroyée ou moulée, ni l’historique thermique, la porosité, l’état de lubrification, les propriétés mécaniques ou la spécification qui régit le stock livré. Ces détails peuvent modifier la formation des copeaux, la sollicitation de l’arête, la formation des bavures, l’état de surface, les mesures de protection contre l’exposition et les critères d’acceptation finaux des composants en bronze.
Commencez par vérifier le plan et les documents matière exacts. Une désignation abrégée du fournisseur, un nom ancien ou une description générique comme « bronze pour paliers » peut aider à repérer un matériau candidat, mais ne permet pas d’approuver une substitution. Si le plan, la commande, le certificat et le marquage du stock divergent, suspendez l’examen à la question de l’identification. Des essais de coupe ne peuvent pas résoudre un conflit de maîtrise des matériaux.
| Fiche d’identification du bronze | À consigner avant la planification | Décision concernée | À ne pas substituer |
|---|---|---|---|
| Identification du matériau | Désignation de l’alliage, spécification applicable et édition | Propriétés applicables, restrictions et données sources | Couleur, nom de famille ou désignation commerciale proche |
| Forme du produit | Corroyé, coulé en continu, coulé par centrifugation, moulé en sable, fritté ou autre forme | Variabilité du stock, limites de porosité, référence et plan d’échantillonnage | Résultats obtenus sur une autre forme |
| État de livraison | État, coulée/lot, dureté ou autres preuves requises concernant les propriétés | Domaine des essais et risque lié au contrôle | Moyenne issue d’un manuel sans précision de l’état |
| Géométrie | Parois, alésages, filetages, interruptions, portée, arêtes de sortie, références spécifiées | Maintien de la pièce, opération, trajectoire d’outil et état de mesure | Classe de tolérance générique |
| Acceptation | Dimensions, état de surface, état de la surface, propreté, fonction, documents, autorité compétente | Éléments à mesurer, à faire constater ou à certifier | « Usiné avec succès » comme preuve d’aptitude à l’usage |
Cette fiche protège également les achats. Qualifier un stock d’« usinable » ou utiliser une note d’usinabilité peut aider à définir un essai, tandis qu’une norme matière peut délimiter le périmètre d’approvisionnement. Ni l’un ni l’autre ne prouve automatiquement que l’alliage, la forme ou la gamme de fabrication proposée répond à un plan donné ; la présentation générale des services de fabrication est un outil d’orientation, et non une approbation de substitution.
Effet des alliages de bronze désignés et de la forme du produit sur l’usinabilité
Avant de demander si le bronze est facile à usiner, demandez « quel bronze, sous quelle forme et avec quelle coupe ? ». Le bronze de décolletage au plomb pour paliers, le bronze d’aluminium, le bronze phosphoreux et le bronze poreux issu de la métallurgie des poudres ne forment pas une seule catégorie d’usinage. Même deux matériaux précisément désignés peuvent être classés différemment si la réponse mesurée passe de l’effort à l’état de surface, à l’usure, à la corrosion ou au fonctionnement du palier.
Les fiches officielles de la Copper Development Association illustrent cette distinction. C36000 est désigné comme un laiton corroyé de décolletage au plomb, avec un indice d’usinabilité relative de 100. C93200 est désigné comme un bronze d’étain moulé fortement plombé, avec un indice de 70 et des procédés de fonderie distincts. Ces chiffres sont des indices de référence pour des alliages désignés. Ce ne sont ni des vitesses de coupe, ni un classement des performances en service, ni une autorisation de remplacer un matériau par l’autre.
Une étude contrôlée de tournage à sec publiée en 2025, comparant le laiton C26000 au bronze C51000, a désigné un gagnant selon son cadre d’évaluation des efforts et de la déformation. Ce résultat contredit utilement l’affirmation selon laquelle aucune comparaison ne peut jamais désigner de gagnant. Il ne montre toujours pas que le laiton est universellement supérieur pour un palier, une surface d’usure, un environnement corrosif, une pièce électrique ou une autre paire d’alliages. Une conclusion rigoureuse tient compte de ces deux réalités : un indicateur délimité peut classer des matériaux candidats, mais le nom de famille ne le peut pas.
Limites de transposition selon la forme du bronze et la gamme de fabrication
Faites correspondre la désignation de l’alliage, la forme et l’état, l’opération, l’outil et son arête, l’engagement, l’état du fluide, la rigidité du montage, la réponse mesurée et l’objectif d’acceptation. Une divergence ne rend pas une étude inutile ; elle transforme un paramètre candidat en donnée sur un mécanisme ou une limite.
Planifier le tournage, le fraisage, le perçage et l’alésage comme des opérations de coupe distinctes
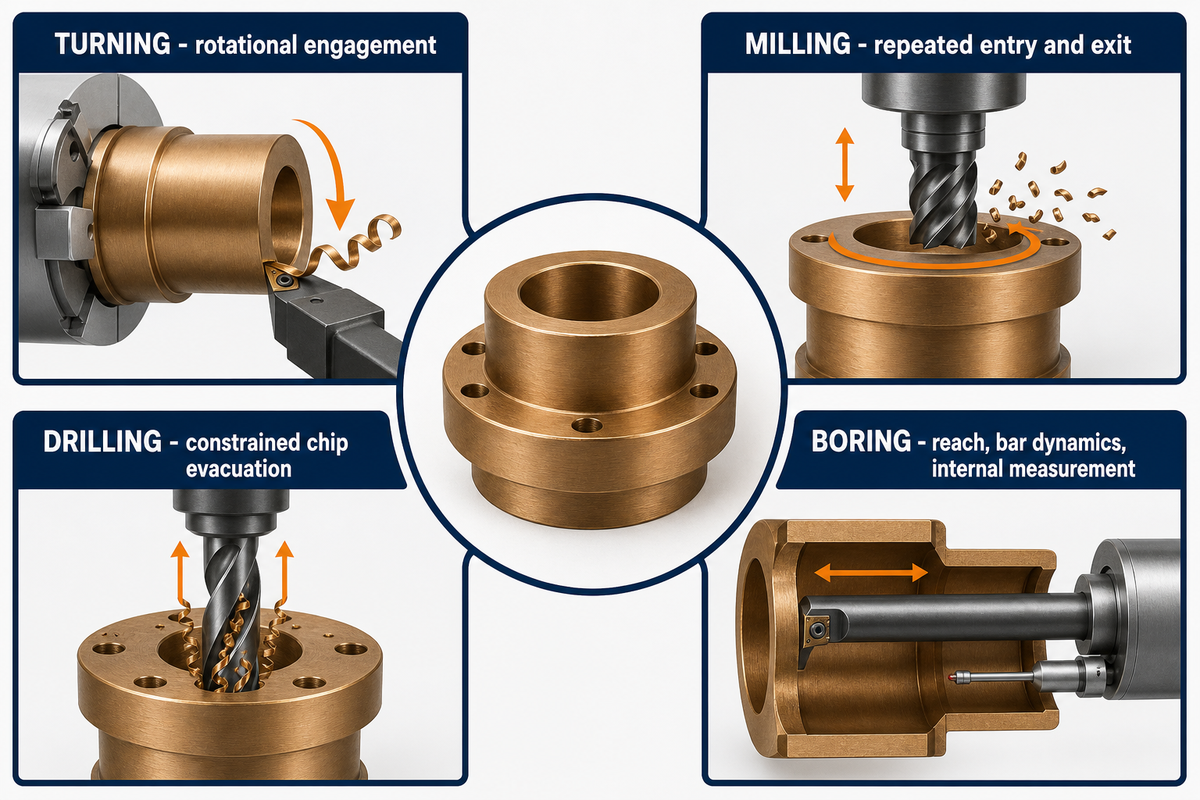
Un procédé d’usinage CNC du bronze ne produit pas un événement de contact outil-pièce unique et reproductible. Ces opérations d’usinage ont des domaines de validité différents : le tournage CNC implique un engagement rotatif continu ou interrompu, le fraisage CNC entraîne des entrées et sorties répétées, le perçage doit former et évacuer les copeaux dans un parcours contraint, et l’alésage ajoute les questions de portée, de dynamique de la barre et de mesure interne. La géométrie de l’outil, l’appui, l’évacuation des copeaux, l’apport de fluide et l’interprétation du résultat d’état de surface varient selon l’opération.
Deux études montrent pourquoi un tableau universel n’est pas fiable. L’essai de tournage du C62300 a utilisé une barre de 20 mm, une vitesse de 800–1 200 rpm, une profondeur de passe de 0,4–0,8 mm et une avance de 0,15–0,25 mm/rev. L’article indique qu’une variante particulière de construction d’outil pouvait réduire la puissance de coupe d’environ 30 % et la rugosité de la surface usinée d’environ 90–100 % dans le cadre de cette expérience. Séparément, une étude NIST sur le fraisage du C95800 a rapporté un taux d’enlèvement de matière plus de dix fois supérieur à la valeur de référence, tout en suivant l’effort, l’usure en dépouille et l’état de surface. Aucun de ces résultats ne fournit un paramétrage du bronze valable dans tous les ateliers.
| Domaine de validité des données | Résultats rapportés | Ce que ces résultats permettent d’étayer | Ce qu’ils ne permettent pas d’étayer |
|---|---|---|---|
| Tournage du C62300 | Comparaison délimitée de la barre, de la vitesse, de l’avance, de la profondeur et de l’outil | Réponse de la puissance et de la rugosité propre à l’outil dans cet essai | Paramètres universels de tournage, de fraisage ou applicables à d’autres alliages |
| Fraisage du C95800 | Performances de fraisage à grande vitesse par rapport à la référence de l’étude | Preuve qu’un montage qualifié peut modifier le domaine de productivité | Promesse transposable de taux d’enlèvement de matière |
| Première coupe contrôlée | Charge, bruit, copeaux, arête, dimensions, état thermique et relevé de surface | Données permettant une correction ciblée | Modifier plusieurs paramètres et deviner lequel a fonctionné |
Le fluide de coupe doit figurer dans le même relevé de procédé d’usinage. Les recommandations de l’OSHA recensent ses fonctions de refroidissement, de lubrification et de protection contre la corrosion, et distinguent l’inhalation de brouillard ou d’aérosols du contact cutané. La synthèse de ses effets sur la santé précise que les risques dépendent de la composition du fluide, des additifs, des contaminants, de l’opération, de l’entretien, de l’hygiène et des conditions d’exposition. Cela ne définit ni une recette universelle de fluide, ni une conclusion générale sur l’exposition au bronze.
Pour la planification, consignez l’identité et l’état du fluide, sa concentration ou les modalités de suivi de l’entretien le cas échéant, son mode d’apport et l’état du confinement, les voies d’exposition observées aux brouillards ou par contact cutané, ainsi que les exigences de propreté après usinage. Traitez ces éléments comme des paramètres du procédé et du poste de travail, et non comme des détails secondaires masqués par le nom de l’alliage.
Les coupes de qualification contrôlées nécessitent également une règle d’arrêt. Définissez la plage de charge attendue, le point de contrôle, l’intervalle d’examen de l’outil, l’état des copeaux et des bavures, ainsi que la caractéristique qui déclenchera un examen technique. Lors d’une modification, conservez les relevés de l’outil d’origine, de son arête, du fluide, du montage et des mesures. Sans cette référence, une surface d’apparence améliorée peut masquer une usure plus rapide, une dérive dimensionnelle, une évacuation instable des copeaux ou un problème d’entretien du fluide. Pour les travaux récurrents, le résultat utile n’est pas seulement une première pièce réussie : c’est une gamme de fabrication délimitée qui indique les paramètres maintenus constants, ceux qui ont été ajustés et ceux à contrôler de nouveau si la coulée de l’alliage, la forme du stock, le lot d’outils, la machine, le montage ou le critère d’acceptation change.
Maîtriser les parois minces, les alésages, les filetages et les éléments interrompus
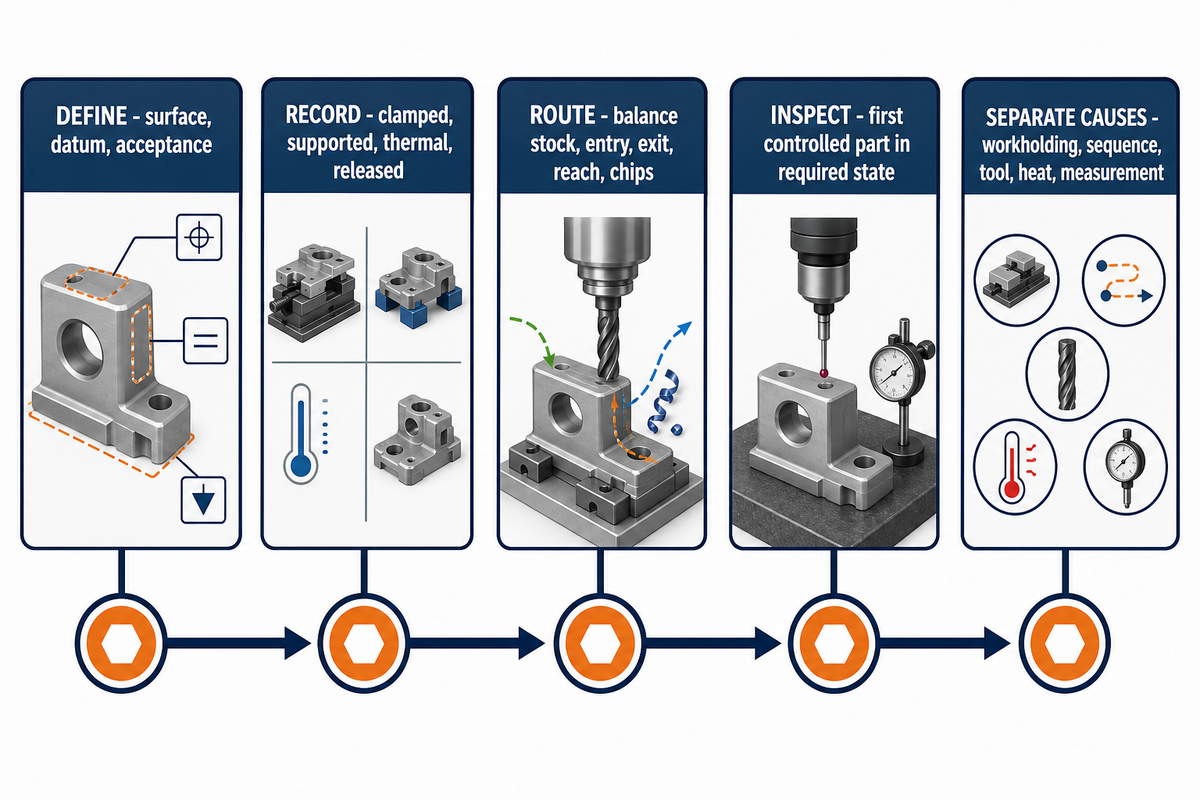
La géométrie des éléments modifie le système qui produit la mesure. Les parois minces peuvent se déformer sous bridage puis bouger après libération ; les alésages peuvent présenter une rugosité arithmétique acceptable, mais une texture ou une forme inadaptée. Le filetage associe géométrie des flancs, maîtrise des bavures, état à l’entrée et à la sortie ainsi que méthode de contrôle par calibre, tandis que les surfaces interrompues sollicitent et déchargent l’arête de façon répétée.
Une étude de synthèse évaluée par les pairs sur les parois minces identifie la rigidité, l’effort de bridage, l’effort de coupe, la température, la géométrie de l’outil et l’historique du matériau comme des facteurs de déformation interdépendants. Les techniques d’usinage et les essais présentés concernent l’aluminium ; leurs paramètres numériques ne sont donc pas transposables au bronze. Le cadre de maîtrise, lui, est transposable : prévoir délibérément les appuis, équilibrer l’enlèvement de matière, définir les états de mesure avec bridage et après libération, puis refaire les mesures après libération lorsque le plan ou le risque lié au procédé l’exige.
Des données directement liées au bronze confirment que le contrôle doit tenir compte de la fonction. Une étude de six pages a usiné vingt alésages en bronze CuSn7Zn4Pb7-C selon quatre méthodes de finition. La méthode donnant le meilleur état de surface initial n’a pas produit l’évolution d’usure la plus favorable par la suite. Une seule mesure de rugosité ne suffit donc pas à choisir une gamme d’alésage lorsque celui-ci doit répondre à une exigence fonctionnelle d’usure.
Séquence de maîtrise des éléments géométriques
- Définissez la surface fonctionnelle, la référence et la méthode d’acceptation avant de choisir la trajectoire d’outil.
- Consignez les états avec bridage, avec appui, thermiques et après libération auxquels les dimensions importent.
- Choisissez l’équilibre d’enlèvement de matière, les directions d’entrée et de sortie, la portée et le parcours des copeaux en fonction de l’élément le plus fragile.
- Contrôlez la première pièce usinée de manière contrôlée dans l’état exigé par le plan ou le plan qualité.
- En cas d’écart, distinguez le maintien de la pièce, la séquence, l’état de l’outil, l’état thermique et l’état de mesure avant de revoir vos conclusions sur l’alliage.
Distinguer le bronze massif pour paliers des pièces poreuses et imprégnées d’huile
Les composants massifs moulés ou corroyés pour paliers et les paliers poreux frittés imprégnés d’huile peuvent porter la même désignation de bronze, tout en exigeant une manipulation et des critères d’acceptation différents. Dans une pièce poreuse, le réseau de pores et l’état du lubrifiant font partie de la fonction. Une coupe qui améliore l’aspect visible peut étaler la matière ou fermer les pores, perturber le comportement de l’huile ou modifier une caractéristique d’acceptation que la rugosité seule ne permet pas de décrire.
Une étude de fraisage tangentiel du bronze poreux publiée en 2025 a rapporté l’étalement et l’effondrement des pores avec une géométrie à angle de coupe négatif de 25 degrés. Dans un montage particulier de restriction pour palier à air, elle a rapporté une porosité de 4,8 % et une rugosité de 0,146 µm. Ces valeurs décrivent une méthode émergente et un montage précis ; elles ne constituent pas un objectif universel de porosité ou d’état de surface.
ASTM B438-25 présente le cadre général des critères d’acceptation pour les paliers en bronze de métallurgie des poudres imprégnés d’huile : grade et type, composition chimique, densité, teneur minimale en huile, résistance minimale à l’écrasement radial, dimensions et charge de rupture facultative figurent parmi les éléments indiqués. Cette page publique ne remplace pas la norme achetée. Elle montre pourquoi une surface attrayante, des pores visibles ou une seule valeur de rugosité ne sauraient tenir lieu de l’ensemble des preuves requises.
Comparer bronze et laiton sans désigner de gagnant en un mot
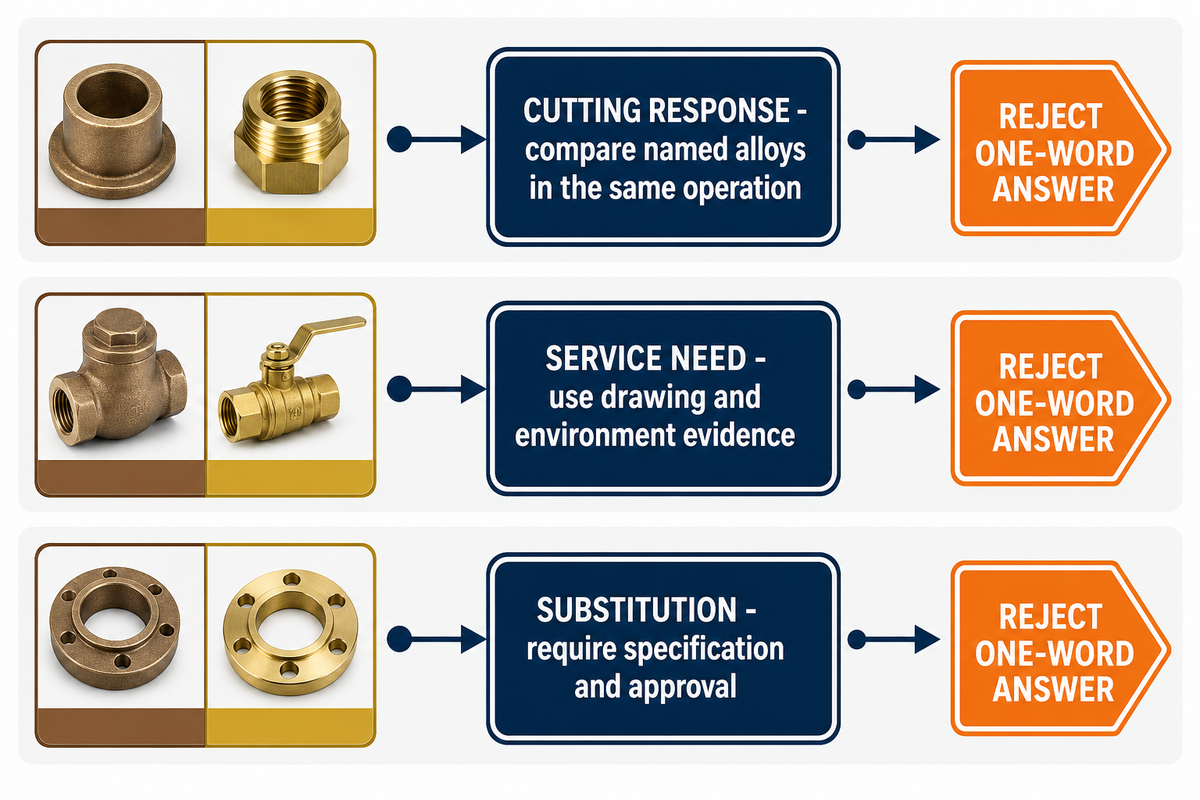
La comparaison entre bronze et laiton ne peut se faire à partir des seuls noms de famille. Le bronze n’est pas toujours plus difficile à usiner que le laiton destiné à l’usinage, et le laiton n’est pas systématiquement le meilleur choix pour la pièce finie. Une comparaison utile précise les deux alliages, distingue la réponse à l’usinage des performances en service et tient compte de la présence de plomb, de la forme, de l’état, de l’élément géométrique, de la quantité, du contrôle et des exigences du marché de destination.
| Question | Données nécessaires | Raccourci risqué |
|---|---|---|
| Quel matériau produit moins d’effort lors de cette opération ? | Alliages désignés, état, outil, opération, engagement et effort mesuré | « Le laiton est plus facile » sans préciser le domaine de validité |
| Lequel répond au besoin en service ? | Propriétés du plan, environnement, critères d’usure/corrosion/charge, autorité compétente | Utiliser l’usinabilité comme classement des performances en service |
| Peut-on remplacer l’un par l’autre ? | Spécification, forme, certificat, examen fonctionnel et approbation | Substitution fondée sur la couleur, le nom ou l’indice relatif |
Cette méthode permet de répondre clairement lorsque les données le justifient. Elle évite aussi d’étendre la conclusion au-delà de l’indicateur réellement mesuré. Les achats peuvent alors comparer les coûts et la disponibilité, une fois que les matériaux candidats répondent aux mêmes exigences techniques approuvées.
Contrôler les dimensions, l’état de surface et les preuves fonctionnelles
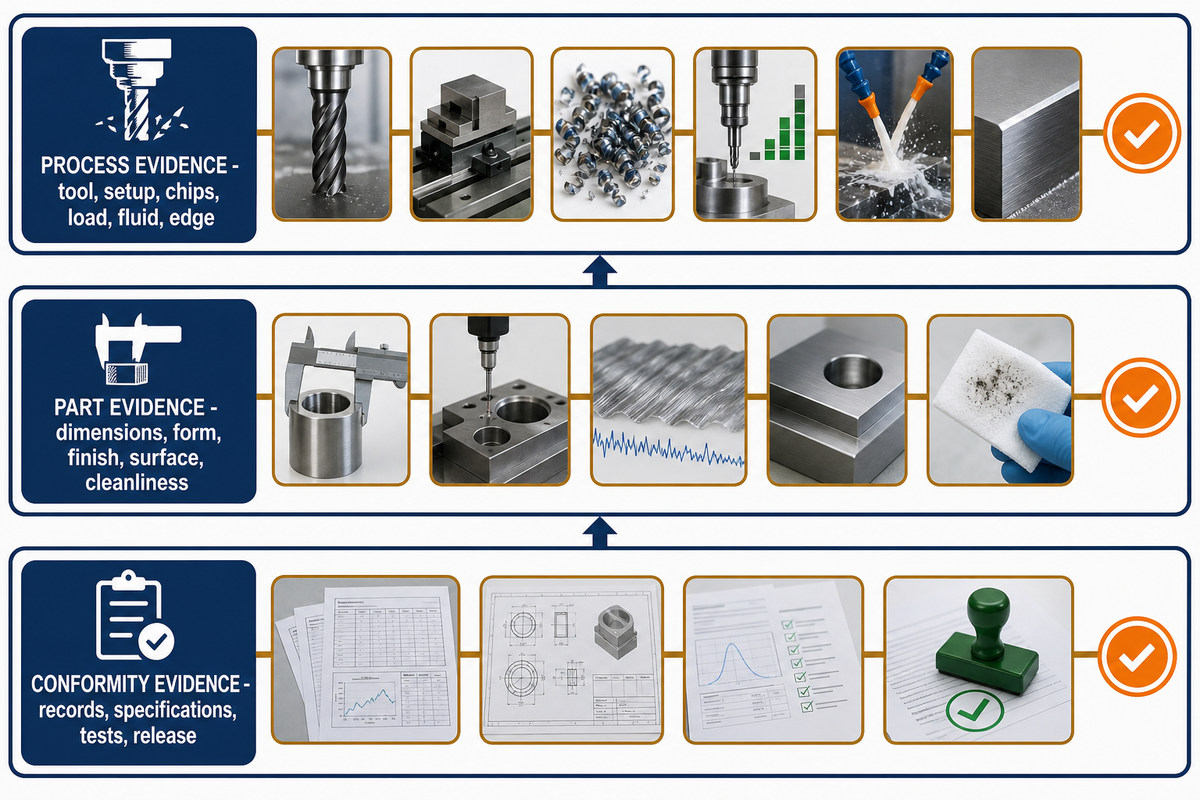
Le contrôle doit répondre à la question posée par le plan, et non simplement consigner ce qui est le plus facile à mesurer. Dimensions, forme, orientation, faux-rond, filetages, bavures, rugosité arithmétique, texture, état des pores, propreté et essais fonctionnels sont des éléments de preuve distincts. Leur pertinence dépend de la surface et du risque en service.
Établissez une matrice d’acceptation avant la production : caractéristique, référence, méthode, instrument, état de bridage, état thermique, point d’échantillonnage, fréquence, enregistrement et autorité responsable. Si une paroi bouge après libération, consignez à la fois l’état du procédé et l’état d’acceptation. Si la fonction d’usure d’un alésage est importante, ne considérez pas une valeur de rugosité comme un indicateur complet. Si le matériau est poreux, conservez les preuves définies par sa spécification.
Les défauts visuels doivent être examinés avec la même distinction. Une surface brillante peut présenter une erreur de forme, des pores étalés, des inclusions, des bavures ou une texture inacceptable. À l’inverse, une trace de coupe visible ne rend pas automatiquement une pièce non conforme, sauf si le plan, la spécification ou une fonction validée la définit comme inacceptable.
L’intégrité interne des pièces moulées constitue un autre élément de preuve. Le domaine public d’application de ASTM E310-21(2026) distingue les indications radiographiques telles que la porosité gazeuse, les inclusions de sable, le retrait, les criques à chaud, les inserts et les chaplets dans les bronzes à l’étain, tout en laissant l’acceptabilité minimale à l’accord entre l’acheteur et le fournisseur. Les dimensions, la composition chimique, la rugosité arithmétique et l’examen de la surface externe ne peuvent pas remplacer implicitement la méthode d’examen et le niveau d’acceptation exigés par le plan ou le contrat.
Trois niveaux de preuve
Données de procédé : outil, montage, copeaux, charge, fluide, état de l’arête et ajustements contrôlés.
Données sur la pièce : dimensions, forme, finition, état de surface, examen de l’intégrité interne si nécessaire, propreté et essais fonctionnels.
Preuves de conformité : documents matière, spécifications approuvées, essais définis par l’autorité compétente, certification et responsabilité de libération.
Utiliser l’atlas des signatures de défaillance du bronze pour diagnostiquer la coupe
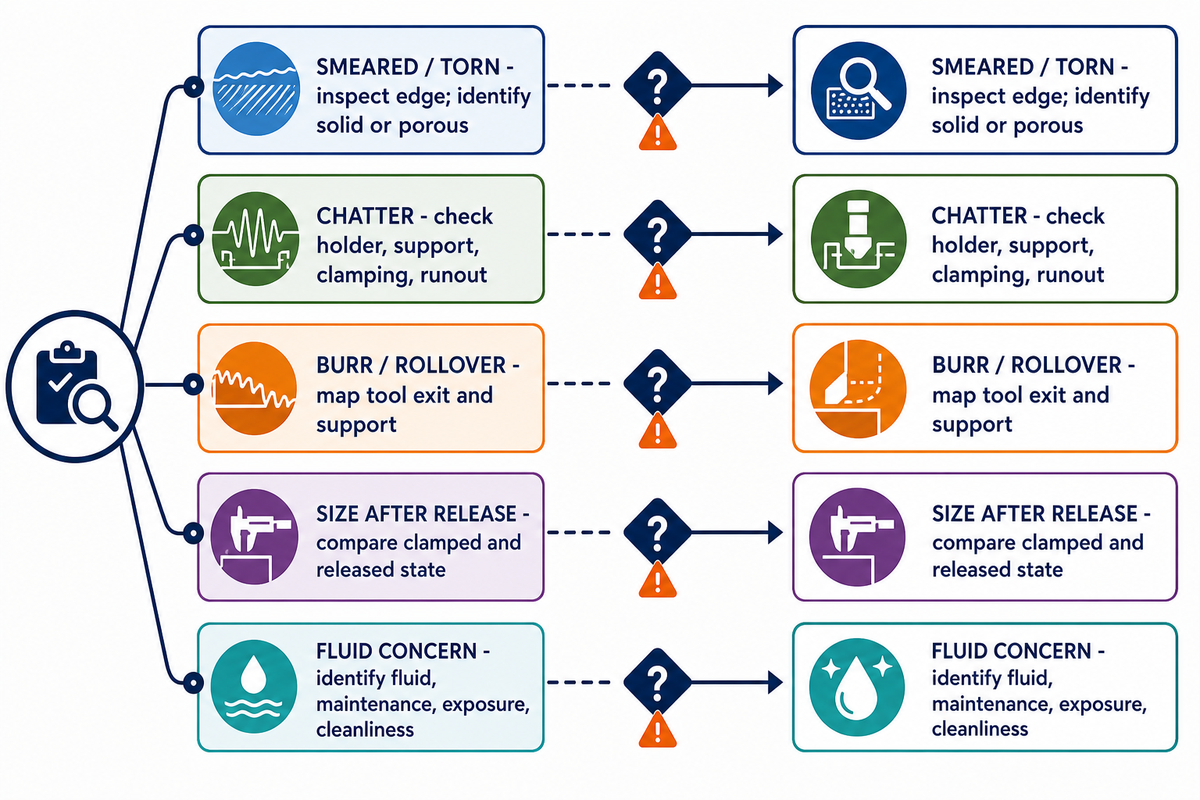
Chaque symptôme constitue un signal de départ, et non un diagnostic. Les opérateurs doivent conserver les données de référence, choisir un contrôle discriminant, modifier un seul paramètre délimité et vérifier le résultat. Cette approche est plus défendable que de modifier simultanément la vitesse, l’avance, la profondeur, le liquide de coupe, l’outil et le bridage.
| Atlas des signatures de défaillance du bronze | Mécanismes possibles | Premier contrôle discriminant | Mesure corrective ciblée | Vérification |
|---|---|---|---|---|
| Surface étalée ou déchirée | Dépôt sur l’arête, géométrie émoussée ou inadaptée, frottement, pores étalés | Examiner l’arête et distinguer le matériau massif du matériau poreux | Corriger un seul paramètre d’arête ou d’engagement dans les limites des données qualifiées | Surface, photo de l’arête, dimension, état des pores si pertinent |
| Bandes de broutage | Faible rigidité dynamique, portée, perte d’appui, engagement instable | Vérifier le porte-outil, l’appui, le bridage, le faux-rond et l’espacement des répétitions | Raccourcir ou soutenir le système, puis ajuster un seul paramètre d’engagement | Relevé du bruit/de la charge, état de surface et géométrie après libération |
| Bavure ou déformation de l’arête de sortie | Sortie non soutenue, usure de l’arête, sens de la trajectoire, action de coupe insuffisante | Relier l’emplacement de la bavure à la sortie de l’outil et à l’appui | Modifier l’appui ou la stratégie de sortie avant d’ajouter une opération d’ébavurage | Profil de l’arête et effet dimensionnel |
| Variation dimensionnelle après libération | Déformation due au bridage, déséquilibre de matière, état thermique, contraintes résiduelles | Mesurer les états avec bridage et après libération à une température définie | Rééquilibrer la séquence ou l’appui ; éviter d’usiner en fonction de l’erreur sous bridage | Mesures répétées après libération |
| Résidu de fluide, odeur, brouillard ou risque de contact cutané | État du fluide, contamination, apport, confinement, hygiène, inadéquation du nettoyage | Identifier le fluide et examiner son entretien, les voies d’exposition et le critère de propreté | Suivre la gamme de fabrication et la procédure de maîtrise du procédé définies par le responsable du poste de travail | Relevé du fluide, contrôle des mesures de maîtrise et acceptation de la pièce nettoyée |
Cet atlas emploie volontairement l’expression « mécanismes possibles ». Des marques semblables peuvent avoir des causes différentes, et plusieurs mécanismes peuvent agir en même temps. La vérification doit montrer une amélioration du signal visé sans détériorer une autre exigence, par exemple les dimensions, l’état des pores, l’intégrité des arêtes, la propreté ou la durée de vie de l’outil.
Limites des recommandations générales : exigences du plan et critères d’acceptation
La faisabilité de l’usinage ne prouve ni la conformité du poste de travail, ni l’acceptabilité d’une substitution de matériau, ni l’aptitude au contact avec l’eau potable, ni l’acceptation du palier, ni la conformité en service. Ces décisions peuvent s’appuyer sur certaines données communes, mais relèvent de responsables et de documents de référence différents. Le responsable compétent doit confirmer l’applicabilité des exigences et la procédure d’acceptation finale.
| Matrice des critères d’acceptation du bronze | Élément déclencheur | Données nécessaires | Ce que les données d’usinage ne peuvent pas prouver | Transmission au responsable compétent |
|---|---|---|---|---|
| Identification de l’alliage | Désignation matière ou demande de substitution | Spécification, édition, forme, état, certificat, approbation | Équivalence ou aptitude à l’usage | Ingénierie et maîtrise des matériaux |
| Intégrité interne des pièces moulées | Pièce moulée en bronze à l’étain avec exigence relative aux discontinuités internes | Méthode d’examen, catégorie et niveau d’acceptation définis par le plan ou le contrat | Acceptabilité interne déduite des dimensions, de la composition chimique, de la rugosité ou de l’apparence | Acheteur, fournisseur, personnel qualifié chargé du contrôle et responsable qualité |
| Matériau contenant du béryllium | Composition vérifiée au regard du périmètre professionnel applicable | Évaluation de l’exposition et mesures de maîtrise applicables | Conformité déduite de copeaux propres ou d’une surface finie | Autorité responsable de la sécurité au travail |
| Matériau contenant du plomb | Composition et opération de coupe, de meulage ou autre voie d’exposition | Évaluation de l’applicabilité et de l’exposition | Niveau d’exposition universel | Autorité responsable de la sécurité au travail |
| Poussières, brouillards ou poudres fines de cuivre | L’usinage, la finition, la manipulation ou le nettoyage génèrent des particules propres au procédé | Évaluation de l’état des particules et de l’exposition, ainsi que vérification des risques d’inflammation et des pratiques de nettoyage applicables | Sécurité déduite de l’absence de plomb ou de béryllium, ou du comportement du métal massif | Autorité responsable de la sécurité au travail |
| Utilisation en contact avec l’eau potable aux États-Unis | Tuyau, raccord, appareil, robinet, soudure ou flux relevant du champ d’application | Champ d’application, calcul des surfaces en contact avec l’eau, exemptions et procédure de conformité requise | Acceptabilité déduite du seul nom de l’alliage | Autorité compétente des États-Unis et procédure de certification applicable |
| Utilisation en contact avec l’eau potable en Europe | Matériau ou produit en contact avec de l’eau destinée à la consommation humaine | Examen de la liste positive et de la conformité propres à la destination ; la décision (UE) 2024/367 est indiquée comme applicable à partir du 31 décembre 2026 | Acceptation mondiale déduite d’un seuil appliqué aux États-Unis | Autorité compétente en Europe et sur le marché de destination |
| Palier poreux | Fonction frittée ou imprégnée d’huile | Preuves applicables relatives au matériau, à la densité, à l’huile, à la résistance, aux dimensions et à la fonction | Acceptation déduite de la rugosité ou de pores visibles | Plan, spécification et plan qualité |
| Exécution commerciale | Décision relative au plan, à la quantité, à la livraison ou au devis | Dossier de plans et examen propre au fournisseur | Prix, délai, capacité ou résultat tiré de ce guide | Responsable de la solution commerciale |
Matrice de données probantes délimitées en 8 lignes
Utilisez ce registre pour identifier l’origine d’un chiffre avant de le reprendre. Les lignes ne sont volontairement pas interchangeables : les paramètres d’essai d’usinage, les résultats mesurés, les limites en milieu professionnel et les seuils liés à l’usage final répondent à des questions différentes.
| Type de preuve | Valeurs limitées à la source | Utilisation autorisée | Limite de transposition |
|---|---|---|---|
| Pièce en C62300 | Barre de 20 mm | Identifier l’essai de tournage | Ne vaut pas pour un autre alliage, une autre forme ou un autre diamètre |
| Plage de vitesse de broche pour le C62300 | De 800 rpm à 1 200 rpm | Décrire les limites testées | Ne constitue pas un réglage machine recommandé |
| Paramètres de coupe du C62300 | Profondeur de 0,4 mm à 0,8 mm ; avance de 0,15 mm/rev à 0,25 mm/rev | Associer les résultats aux limites de l’essai | Ne vaut pas pour le fraisage ni pour des données issues d’un autre outil |
| Résultat pour le C62300 | Réductions rapportées dans l’étude : environ 30 % de la puissance de coupe et environ 90 % à 100 % de la rugosité de surface pour une variante d’outil | Comparer les variantes dans le cadre de cette étude | Ne constitue pas une promesse d’un fournisseur ou de production |
| Configuration pour le bronze poreux | Angle de coupe négatif de 25° ; porosité de 4,8 % ; rugosité de 0,146 μm dans une configuration | Illustrer un cas de colmatage des pores par étalement | Ne constitue pas une cible universelle de porosité ou d’état de surface |
| Béryllium selon l’OSHA | Seuil de déclenchement de 0.1 μg/m³ ; 0.2 μg/m³ sur 8 heures ; limite d’exposition de courte durée de 2.0 μg/m³ | Signaler le cadre réglementaire applicable au travail | Ne prouve pas une exposition dans un atelier |
| Plomb selon l’OSHA | Seuil de déclenchement de 30 μg/m³ ; 50 μg/m³ sur 8 heures | Signaler l’évaluation de la composition et de l’exposition | Ne constitue pas un résultat universel pour le bronze |
| Cadre des produits destinés à l’eau potable aux États-Unis | Seuil de 0,25 % de plomb en moyenne pondérée sur les surfaces mouillées ; 0,2 % pour les soudures et les flux décapants | Définir la question liée à l’usage final couvert | Ne constitue pas une limite mondiale de teneur en alliage |
Sur les lieux de travail aux États-Unis, la norme actuelle de l’OSHA sur le béryllium fixe une limite d’exposition admissible sur huit heures de 0.2 µg/m³, un seuil de déclenchement de 0.1 µg/m³ et une limite d’exposition de courte durée de 2.0 µg/m³. Sa norme sur le plomb fixe un seuil de déclenchement sur huit heures de 30 µg/m³ et une limite d’exposition admissible de 50 µg/m³. Ces valeurs s’appliquent dans leur cadre légal ; elles ne montrent pas que toute opération sur bronze atteint ou dépasse une limite.
Les particules de cuivre constituent une question distincte, même en l’absence de plomb et de béryllium. L’entrée du Pocket Guide du NIOSH sur les poussières et brouillards de cuivre traite séparément cette exposition et distingue le cuivre massif non combustible du matériau en poudre susceptible de s’enflammer. Elle ne prouve pas qu’un procédé donné sur bronze génère une concentration déterminée ; elle exige d’évaluer le procédé, l’état des particules, la voie d’exposition et les mesures de maîtrise requises, au lieu de les déduire de la seule composition de l’alliage.
Pour les produits destinés à l’eau potable couverts aux États-Unis, l’Environmental Protection Agency explique l’exigence d’une teneur moyenne pondérée en plomb de 0,25 % sur les surfaces mouillées, le traitement distinct des soudures et des flux décapants, ainsi que le champ d’application légal et ses exemptions. Il s’agit d’une limite liée à l’usage final aux États-Unis, et non d’une règle mondiale sur la composition du bronze.
Dans le cadre européen, la décision d’exécution (UE) 2024/367 de la Commission établit des listes positives de matériaux en contact avec l’eau potable, y compris des compositions métalliques à l’annexe II, et précise qu’elle s’applique à partir du 31 December 2026. À la date de recherche de cet article, le 5 August 2026, cette date d’application était encore à venir. Le pays de destination et le champ d’application relatif au produit doivent être vérifiés à partir du texte applicable, et non déduits de ce résumé.
Dossier minimal pour l’examen d’un plan
- Indice de révision du plan, modèle tridimensionnel le cas échéant, quantité et étape de livraison requise.
- Désignation exacte de l’alliage, spécification applicable et édition, forme du produit, état de livraison et documents matière requis.
- Caractéristiques critiques, système de références, filetages, arêtes, exigences d’état de surface, propreté et toute règle de mesure à l’état libéré.
- Environnement de service et autorité responsable de l’acceptation des matériaux, des conditions de travail, de l’eau potable, de la pression, des applications marines, de l’usure ou d’autres exigences réglementaires.
- Méthode de contrôle requise, niveau d’échantillonnage, catégorie d’intégrité interne le cas échéant, dossiers de première pièce ou de lot, et toute obligation de présence d’un témoin ou de certification.
- Restrictions connues concernant les fluides, les particules, les résidus, le nettoyage, l’ébavurage, le marquage, l’emballage, la tenue des locaux ou la traçabilité.
Les informations manquantes doivent rester signalées comme inconnues. L’examen de fabrication peut relever les questions et proposer une démarche de qualification, mais il ne doit pas combler silencieusement une lacune réglementaire ou fonctionnelle par une hypothèse familière sur l’alliage, la tolérance ou le procédé.
Relier le vocabulaire de recherche aux preuves
Des expressions comme usinage de précision du bronze, bronze sur mesure, services d’usinage CNC, matériaux en bronze, caractéristiques d’usinage du bronze d’aluminium, service d’usinage CNC du bronze, avance, capacités d’usinage, techniques d’usinage avancées, haute précision, propriétés des matériaux, composants de précision en bronze et usinage réussi du bronze désignent des demandes tant que le plan n’a pas défini le périmètre des preuves.
La même règle s’applique au bronze standard, aux méthodes d’usinage, aux pièces de précision, à l’usinage CNC avancé, aux nuances de bronze, au bronze usiné en CNC, à l’ébauche, aux différents bronzes, aux applications d’usinage, aux techniques d’usinage appropriées, aux tolérances serrées dans le bronze, au grenaillage, aux bagues en bronze et aux différentes gammes de fabrication CNC. Chacune de ces expressions doit encore être précisée selon l’alliage et la forme.
De même, les matériaux d’usinage, les pièces en bronze sur mesure, le bronze d’ultra-précision, l’atelier d’usinage CNC, le bronze courant, les différents bronzes, l’industrie de l’usinage, les tolérances d’usinage, les produits semi-finis en bronze, les exigences d’usinage et les opérations CNC désignent des catégories de recherche ou d’approvisionnement, pas des performances vérifiées.
Des termes comme services d’usinage, aéronautique, applications industrielles, tolérances serrées, résistance à la corrosion, résistance à l’usure, bague et bronze usiné décrivent des contextes de demande possibles. Leur présence ne prouve pas qu’un alliage, un procédé, un fournisseur ou une pièce finie satisfait à l’une de ces exigences.
Lorsque la discussion passe de l’information générale à une pièce réelle, l’étape suivante consiste à demander un examen d’usinage du bronze à partir du plan. C’est à ce stade que les questions propres au fournisseur doivent être posées ; ce guide ne présente aucun résultat de production de bronze, tolérance, certification, capacité, prix, délai ni résultat client propre à Zhenling.
Questions sur l’usinage CNC du bronze
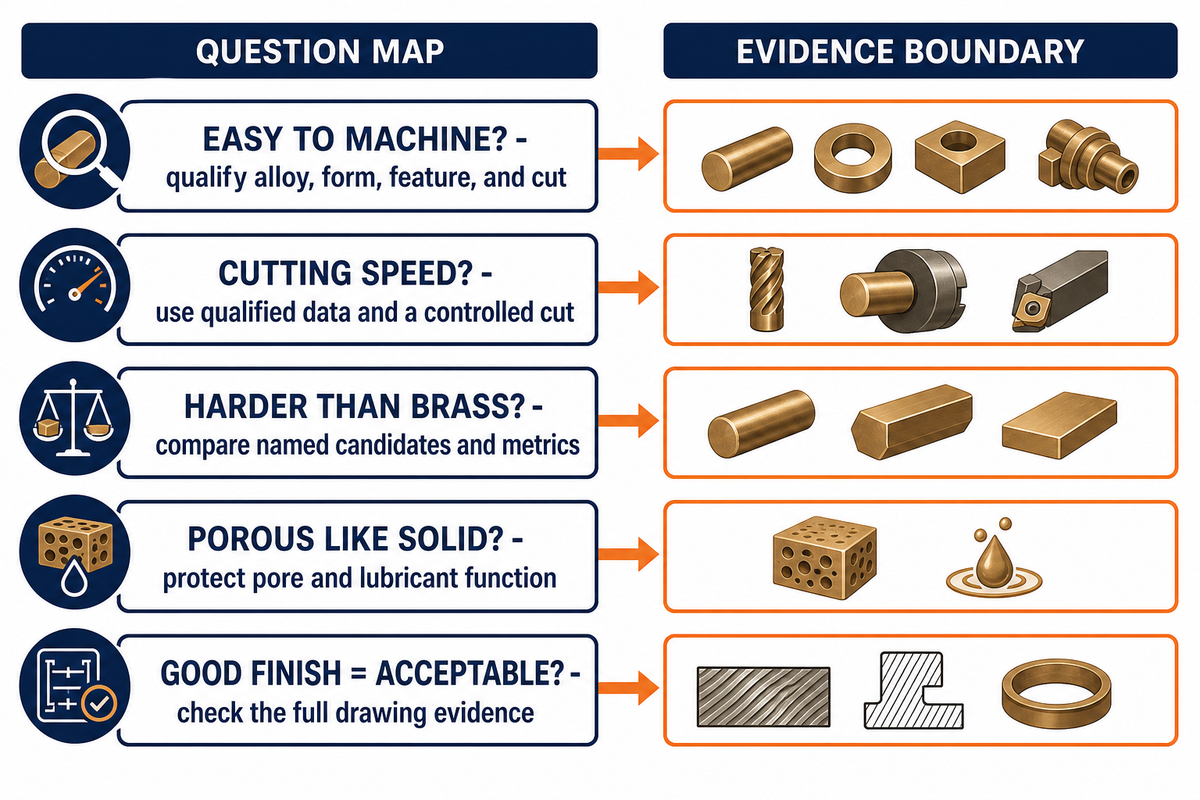
Le bronze s’usine-t-il facilement en CNC ?
Certains alliages de bronze et certains états définis s’usinent efficacement, tandis que d’autres entraînent des efforts plus élevés, des dépôts sur l’arête de coupe, de l’usure, des bavures, de la porosité ou des difficultés de maintien de la pièce. La notion de facilité n’a de sens qu’une fois connus l’alliage, la forme, l’état, l’élément géométrique, l’opération, le système d’outil et les critères d’acceptation. Le tournage extérieur stable d’une barre pleine peut nécessiter une gamme de fabrication différente de celle d’un alésage profond, d’une surface de pale interrompue, d’une paroi mince ou d’un palier imprégné d’huile. En pratique, qualifiez le matériau et l’élément concernés, observez une première coupe maîtrisée et vérifiez la pièce dans l’état requis pour la mesure.
Quelle vitesse de coupe faut-il utiliser pour le bronze ?
Il n’existe pas de vitesse défendable valable pour toute la famille. Commencez par des données qualifiées pour l’alliage précisément désigné, son état, l’opération, l’outil et son revêtement, l’engagement, la présence de fluide et le montage machine. Effectuez une coupe maîtrisée, consignez le résultat et ne modifiez qu’une variable à la fois, dans une plage définie. Considérez toute valeur publiée comme une limite d’essai jusqu’à ce que le comportement des copeaux, l’usure de l’outil, la température, l’état de surface, la stabilité dimensionnelle et les bavures aient été vérifiés sur la pièce réelle.
Le bronze est-il plus difficile à usiner que le laiton ?
Ce n’est pas une règle générale. Un alliage de laiton précis peut donner de meilleurs résultats pour un critère d’usinage, tandis qu’un alliage de bronze particulier peut être choisi pour une autre exigence de service. Comparez des alliages, des formes de produit, des opérations, des réponses mesurées et des priorités fonctionnelles précis, au lieu de comparer les noms de familles. Pour être utiles, les comparaisons soumettent les matériaux envisagés pour le plan aux mêmes essais de coupe et aux mêmes méthodes d’acceptation, plutôt que de traiter de grandes catégories comme des matériaux équivalents.
Peut-on donner au bronze poreux la même finition qu’au bronze massif ?
Ne le présumez pas. Les pièces poreuses ou imprégnées d’huile ont des fonctions liées aux pores et au lubrifiant que la coupe peut modifier. Les spécifications matière applicables, les plans et les plans qualité doivent définir les preuves requises concernant les dimensions, la densité, l’huile, la résistance, la surface et le fonctionnement.
Un bon état de surface suffit-il à prouver qu’une pièce en bronze est acceptable ?
Non. La rugosité arithmétique n’est qu’une mesure parmi d’autres. La forme, la texture, les bavures, l’état des pores, la propreté, l’identité du matériau, la résistance, l’ajustement, les essais fonctionnels et les dossiers de conformité peuvent également déterminer l’acceptation. Consultez le plan et la spécification applicable pour décider quelles preuves sont nécessaires.
Références et sources
L’article s’appuie sur les sources gouvernementales, universitaires, associatives, normatives et industrielles reconnues ci-dessous. Les résultats d’étude restent limités aux matériaux et aux configurations publiés.
- NIST — Usure de l’outil et état de surface lors du fraisage à grande vitesse du bronze d’aluminium.
- Étude évaluée par les pairs sur le tournage du C62300.
- Comparaison de tournage à sec du C26000 et du C51000 (2025).
- Étude sur la finition d’alésage et l’usure du CuSn7Zn4Pb7-C.
- Étude de fraisage par outil volant du bronze poreux (2025).
- Fiche C36000 de la Copper Development Association et fiche C93200.
- Champ d’application public de l’ASTM B438-25.
- OSHA 29 CFR 1910.1024 — Béryllium et 29 CFR 1910.1025 — Plomb.
- Manuel de bonnes pratiques de l’OSHA sur la sécurité et la santé liées aux fluides d’usinage des métaux et effets sur la santé.
- NIOSH — Facteurs de risque et activités professionnelles liés au plomb.
- Pocket Guide du NIOSH — Cuivre (poussières et brouillards, en Cu).
- Environmental Protection Agency des États-Unis — Champ d’application de la loi sur la salubrité de l’eau potable concernant le plomb.
- Champ d’application public de l’ASTM E310-21(2026) — Radiographies de référence normalisées pour les pièces moulées en bronze à l’étain.
- EUR-Lex — décision d’exécution (UE) 2024/367 de la Commission et présentation de la Commission européenne sur l’eau potable.
Note sur les preuves : cet article n’a trouvé aucun facteur de marché annuel faisant autorité et propre au bronze ; il ne présente donc aucune prévision de croissance du marché. Il ne revendique pas non plus de résultats ni de conformité propres à des clients.
Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


