Contacter Zhenling Company

Services d’usinage CNC du polycarbonate
L’usinage CNC du polycarbonate commence par une question concrète : que doit démontrer la pièce finie après l’usinage, le contrôle et l’expédition ? Zhenling examine ensemble le modèle CAO, le plan à jour, le grade, les surfaces critiques et les justificatifs de conformité pour établir le plan de la commande. Toute demande d’usinage CNC du polycarbonate doit préciser le grade, l’épaisseur, les exigences relatives aux surfaces optiques, l’état des arêtes, les éléments géométriques sensibles aux contraintes internes et les contrôles requis. Faites confirmer par écrit la gamme de fabrication et les conditions de mesure propres à la commande. Signalez les hypothèses encore ouvertes concernant les documents ou le calendrier.
- Délai de réponse pour le devis confirmé après examen de la demande
- Calendrier du prototype confirmé dans le devis
- Quantité minimale confirmée dans le devis
- Fichiers STEP et IGES, et plans 2D cotés
Vos fichiers sont traités de manière confidentielle et un accord de confidentialité peut être établi sur demande avant leur examen.
SYS_01 // RES
Réponse à la demande de devis
Selon le devis
SYS_02 // PRT
Calendrier du prototype
Selon le devis
SYS_03 // VOL
Quantité minimale de commande
Selon le devis
SYS_04 // CAD
Fichiers de référence
STEP · IGES · 2D
SYS_05 // LOG
Option de livraison
Incoterm confirmé pour chaque commande
Capacités d’usinage CNC du polycarbonate
Vérifier qu’une machine CNC peut couper du plastique n’est que le point de départ pour les services d’usinage des plastiques. Un écart entre le plan et l’état de la pièce à la réception présente un risque, car l’historique du brut, l’appui dans le montage d’usinage, la finition et les conditions de contrôle sont liés. Examinez ces facteurs avant d’émettre le devis écrit ; le seul nom du matériau ne vaut pas validation du procédé pour une pièce usinée.
FRAISAGE_01
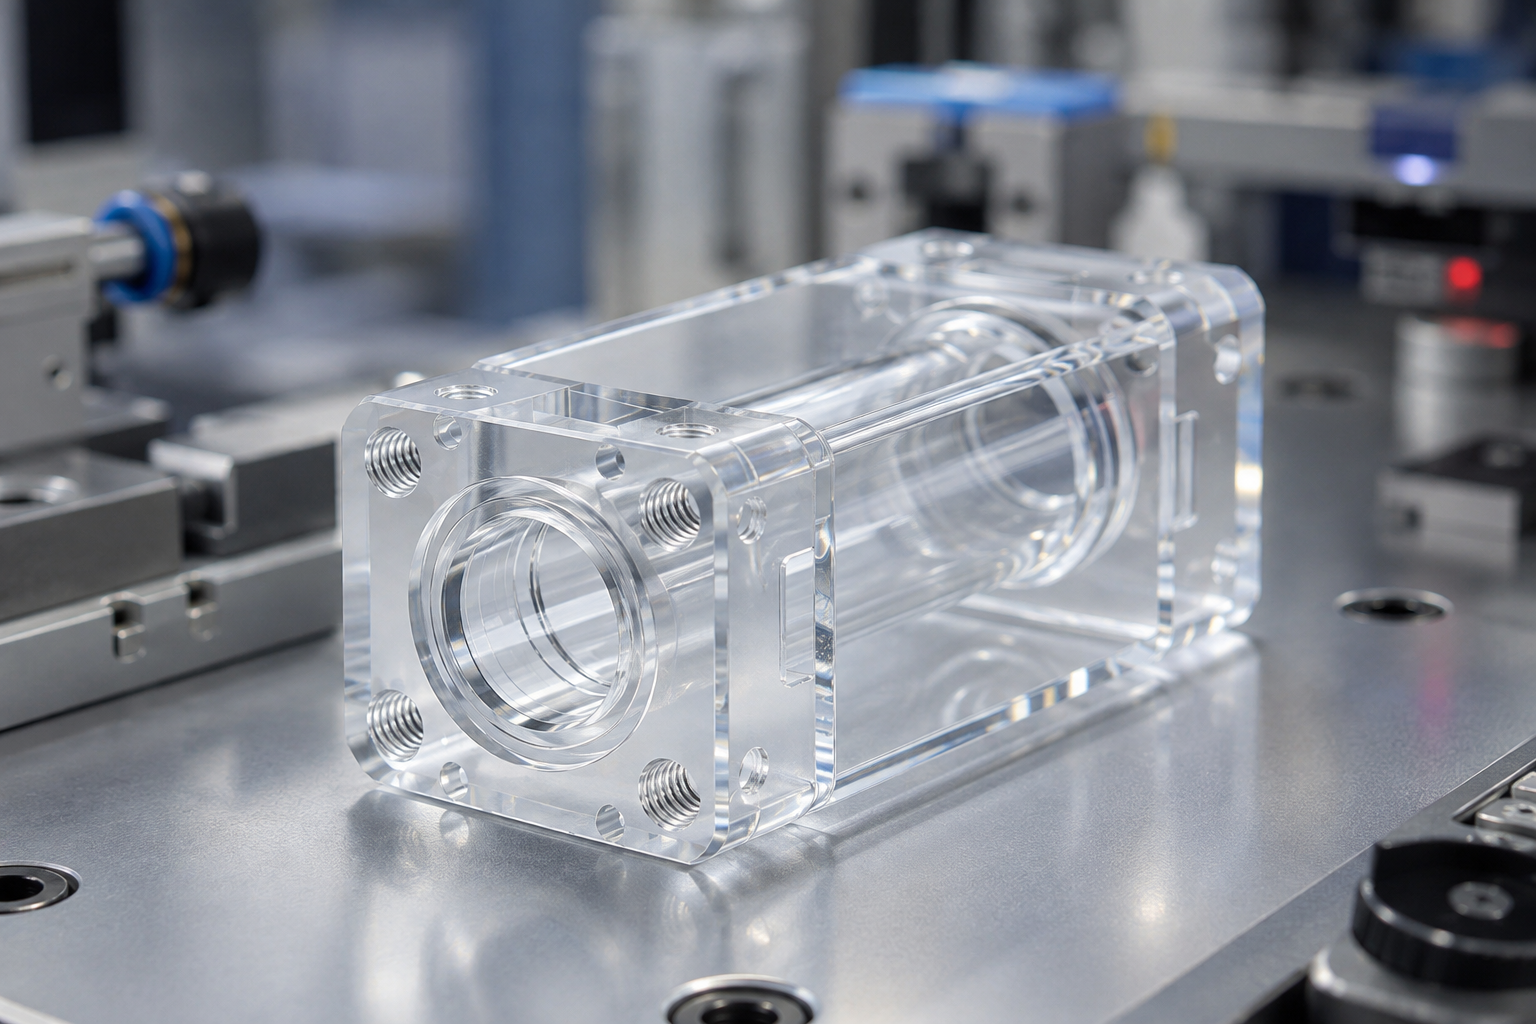
Fraisage CNC à partir de plaques ou de blocs
L’examen du fraisage porte sur les poches, bossages, rainures, trous de fixation, chanfreins, parois minces, grandes faces et l’accès aux références avant le choix du montage. Pour les pièces complexes, l’objectif n’est ni la vitesse de broche maximale ni une avance standard : il faut un appui stable, une évacuation maîtrisée des copeaux et un état final conforme au plan.
TOURNAGE_02
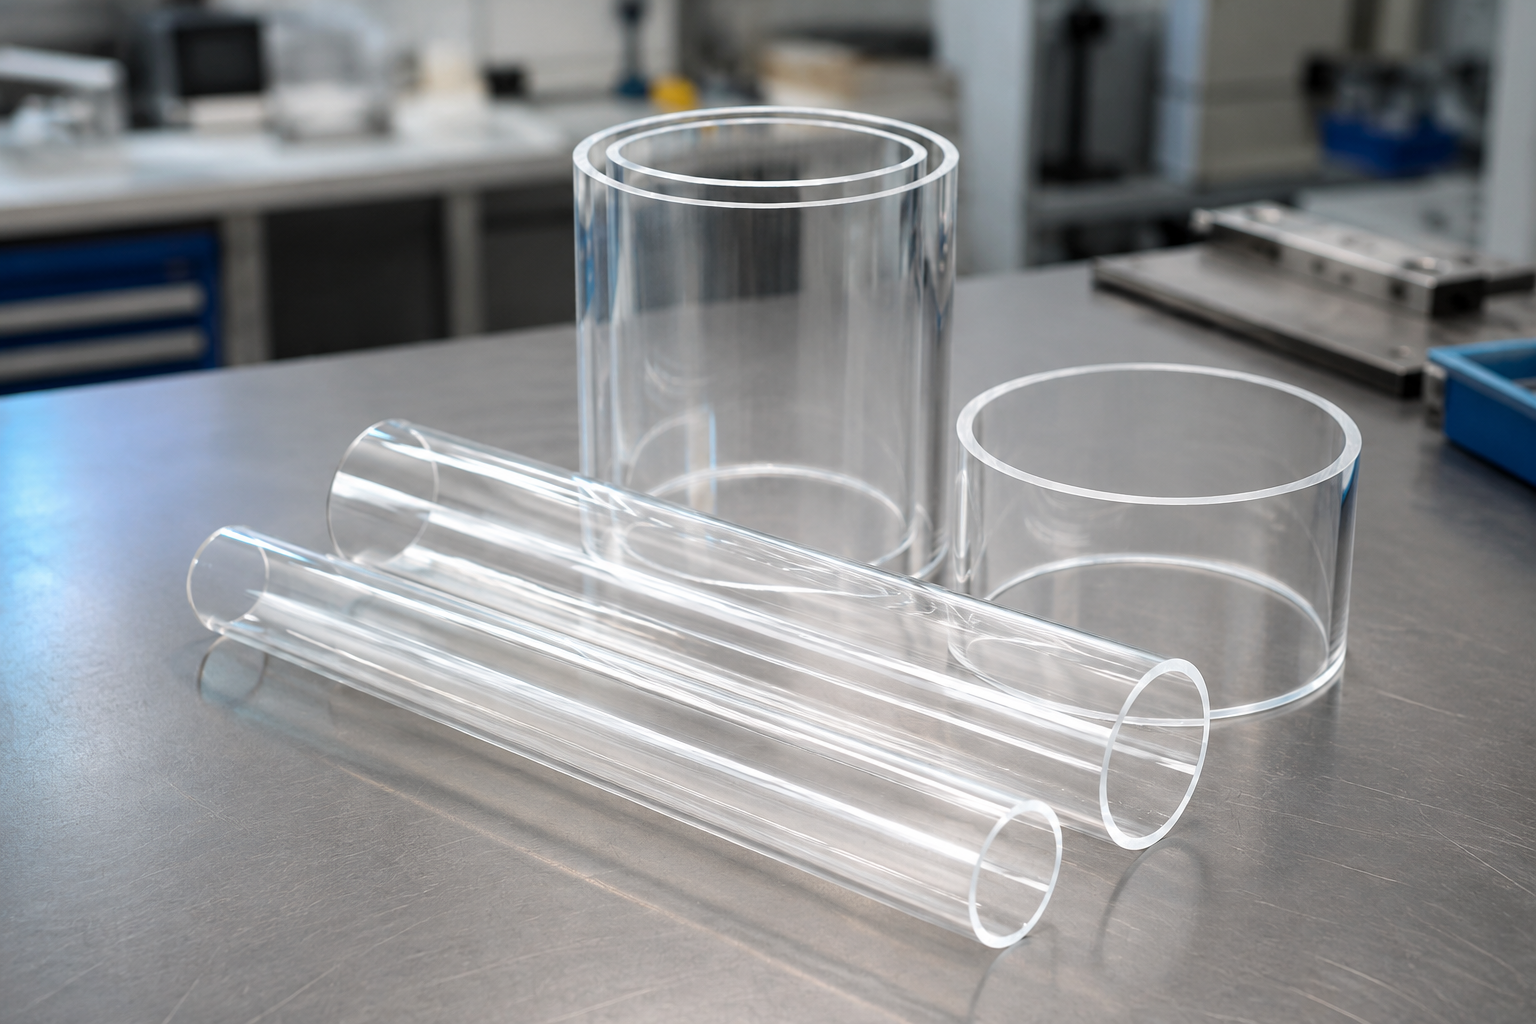
Tournage CNC à partir de barres ou de tubes
L’examen du tournage porte sur l’épaisseur des parois, l’effort de serrage du mandrin, les éléments géométriques concentriques, les diamètres alésés, les filetages et les arêtes de tronçonnage. Un outil bien affûté et une évacuation suffisante des copeaux sont essentiels, car la chaleur, la recoupe des copeaux et la pression du montage d’usinage peuvent modifier une arête ou déformer un élément géométrique mince.
Familles de pièces à examiner sur plan
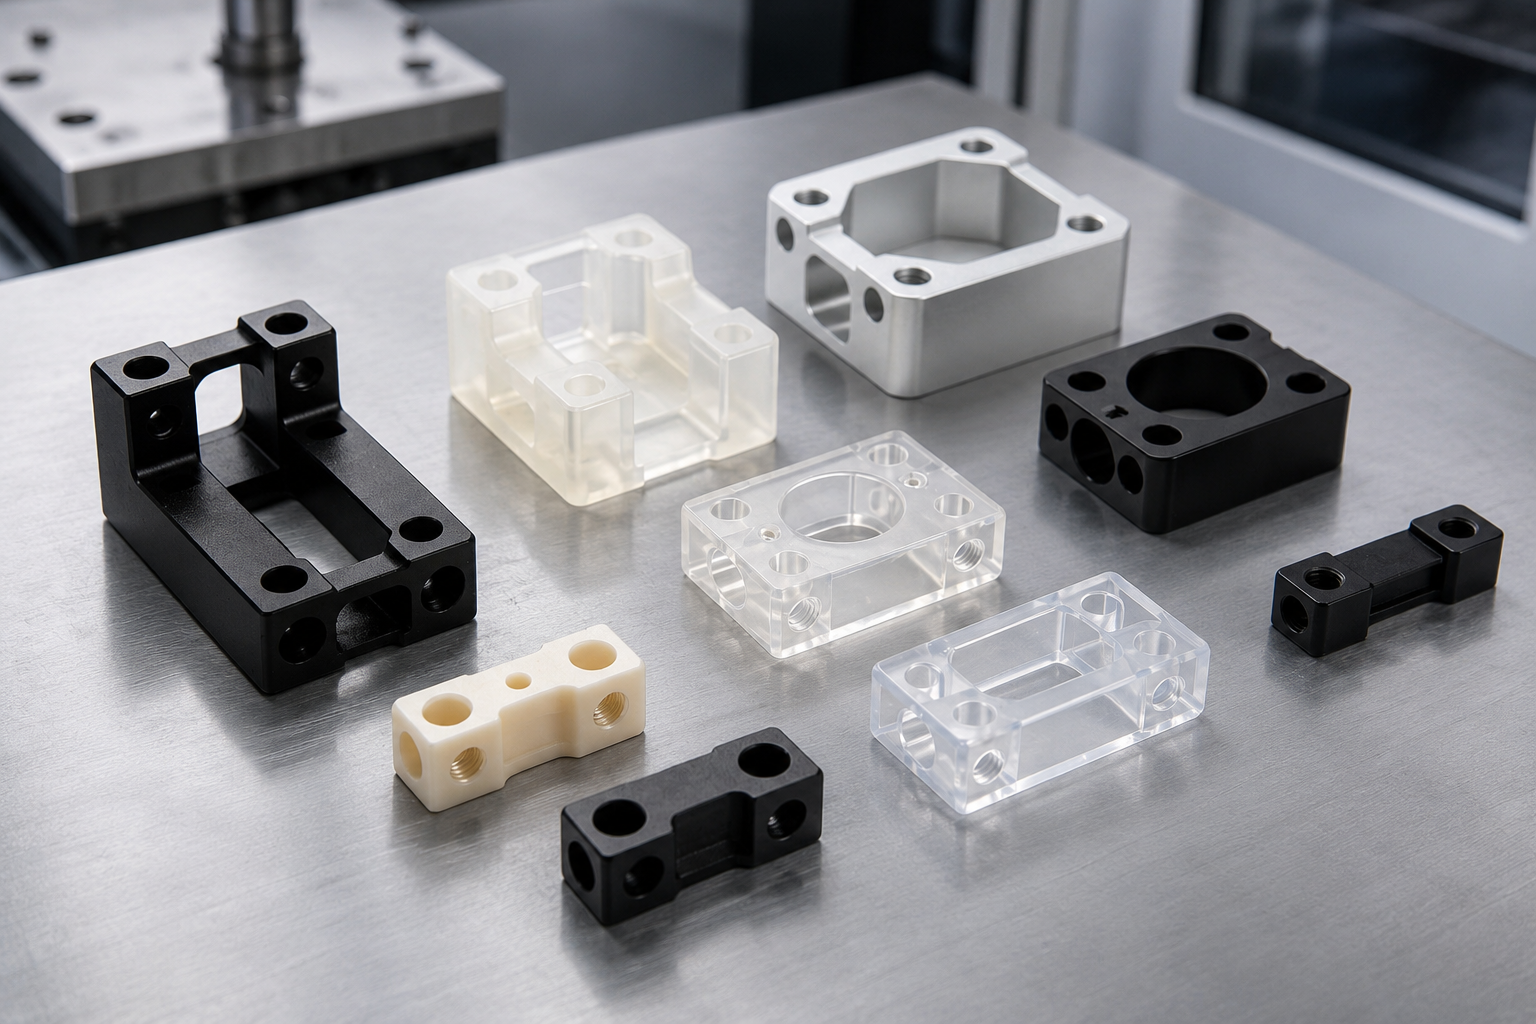
Capots de protection, écrans, fenêtres et éléments de boîtiers transparents dont les zones visibles sont clairement indiquées.
Boîtiers électriques, appareils de laboratoire ou coffrets d’instruments avec un grade et des limites d’acceptation définis par le client.
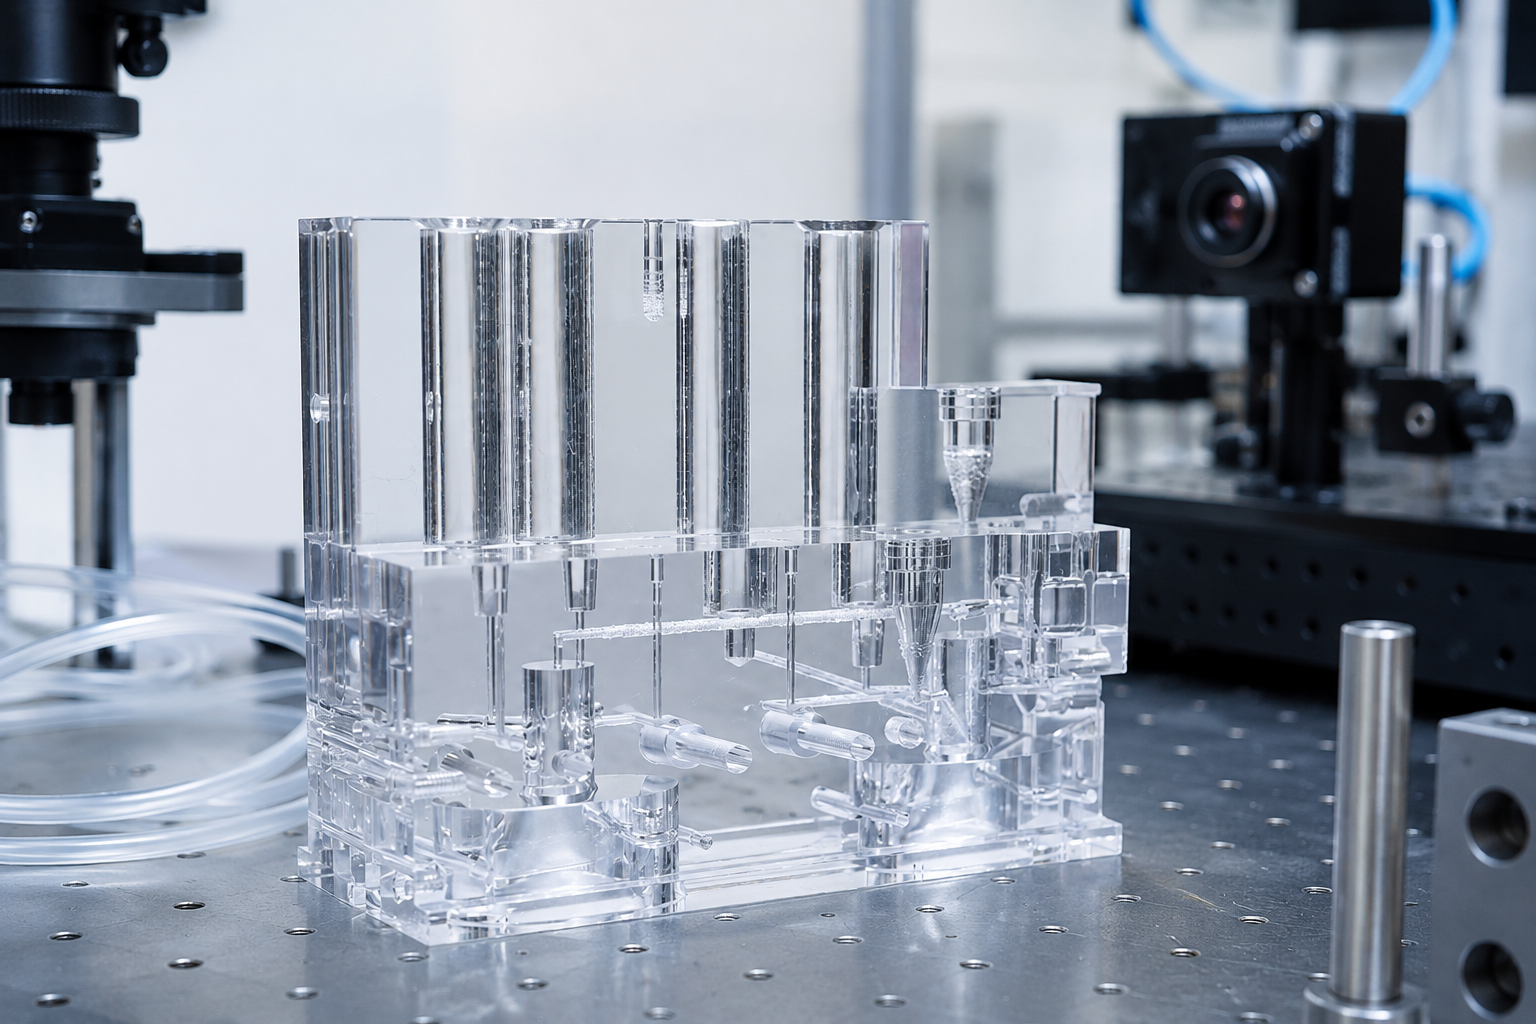
Entretoises, supports, collecteurs, équerres, panneaux, guides ou pièces en plastique sur mesure.
Pièces prototypes en polycarbonate permettant de vérifier la forme, l’ajustement, l’accès et le développement avant tout engagement de production.
Pièces en acrylique et en polycarbonate examinées selon des critères comparables de style, d’environnement et d’aspect.
Découpe de plaques de polycarbonate dont l’acceptabilité dépend notamment de l’état après retrait du montage d’usinage, des surfaces protégées et de la profondeur minimale.
Pièces de précision dont les tolérances serrées ne concernent que les zones critiques désignées, et non toutes les surfaces.
0xEVAL
Les capacités dépendent du plan
Aucune plage universelle de dimensions et de tolérances, ni aucune tolérance générale pour le PC, ne remplace l’examen du plan. Envoyez le modèle de la pièce et le plan coté ; le devis précisera les éléments géométriques accessibles, les risques liés au montage d’usinage, le plan de contrôle et les éventuelles modifications demandées au plan.
Deux devis d’usinage ne sont comparables que s’ils couvrent la même spécification de matériau, les mêmes éléments géométriques, quantités, emballages, conditions de livraison et hypothèses de modification. Un prix unitaire inférieur peut correspondre à une prestation sensiblement différente.
Vérifiez les quatre données qui modifient le plan d’usinage et de réception.
Définition du grade et du brut en PC
Un document d’achat indiquant seulement « PC », « Lexan » ou « polycarbonate transparent » est incomplet. Précisez le grade exact de la résine, la couleur, les additifs, la forme et l’état du brut, les dimensions, l’environnement d’utilisation et les critères d’acceptation. Le nom d’une famille de matériaux ne remplace pas le matériau précis ni la gamme de fabrication examinés pour la commande.
SEQ.01
Voie des grades mécaniques
La norme ASTM D6098-25 classe les plaques, barres et tubes de grade mécanique obtenus par extrusion ou moulage par compression. Elle exclut expressément les vitrages et la signalétique ; elle peut donc définir les exigences relatives à la forme du brut sans statuer sur une application optique ou de vitrage.1
SEQ.02
Voie optique ou vitrage
Précisez le grade approuvé, les exigences de transmission ou de qualité d’image, la zone d’observation, les traces d’outil admises, l’état de polissage, la nécessité d’un revêtement et l’essai de contraintes internes résiduelles. « Transparence optique » désigne un résultat à mesurer, pas une finition qu’un atelier d’usinage peut déduire.
SEQ.03
Voie des applications finales réglementées
La norme ASTM F997-18 explique que le moulage, l’extrusion, l’usinage, l’assemblage et la stérilisation peuvent modifier les caractéristiques du matériau. Les justificatifs relatifs à la résine brute ou au brut ne remplacent pas l’évaluation de la pièce fabriquée pour son application précise.2
PARAMÈTRES
Six données sur le matériau à inclure dans la demande
-
Type d’application : grade mécanique, optique/vitrage ou utilisation finale réglementée
-
Marque de résine de référence, grade précis, couleur ou règle définissant les composants équivalents autorisés
-
Dimensions initiales des pièces rondes, longues ou plates et des blocs, ainsi que situation du brut fourni par le client
-
Homologations exigées par le client, notamment : résistance aux UV, classement de réaction au feu, qualifications selon les normes médicales, aéronautiques ou autres, et normes électriques particulières requises
-
Exposition possible à la chaleur, à l’humidité, à tout type de produit de nettoyage, au gaz, à l’huile, à tout type de produit d’étanchéité, à un revêtement ou à toute charge subie lors de l’installation.
-
Identification du lot, certificat matière, autorisation de substitution et exigences de conservation des documents
Pourquoi l’historique du brut compte pour l’acceptation
Mitsubishi Chemical Advanced Materials distingue l’humidité, la température et les contraintes internes comme mécanismes de variation dimensionnelle, et indique que l’usinage peut ajouter des contraintes internes à une pièce finie en plastique.4 C’est pourquoi une demande de devis doit préciser où la pièce sera utilisée et comment elle sera mesurée, au-delà du nom du polymère figurant sur la commande.
POLYCARBONATE // CNC
Grille des critères d’acceptation du PC
N’appliquez pas indistinctement une même limite de tolérance à tous les éléments géométriques. Le plan doit identifier les cotes déterminantes, les références spécifiées, la méthode d’acceptation et les surfaces fonctionnelles ; le comportement du matériau, la géométrie et l’utilisation finale déterminent ensuite les contrôles de procédé et d’inspection à prévoir pour la commande.
Ne qualifiez pas une pièce transparente d’optique si le plan ne précise pas la mesure optique et la méthode d’acceptation. Les rapports dimensionnels et les contrôles visuels répondent à des questions différentes.
Registre des décisions
INDEX DES PARAMÈTRES //
- 01 Type d’application
- 02 Fichiers de référence
- 03 Identification du matériau
- 04 Risque lié à la géométrie
- 05 Catégorie de surface
- 06 Justificatifs de conformité
- 07 Réponse à la demande de devis
- 08 Calendrier du prototype
Trois résultats de l’examen
Indications sur le plan
Le matériau, les références spécifiées, les cotes critiques, les zones de surface, l’état des arêtes, la méthode d’essai et l’échantillonnage sont explicités.
Maîtrise de l’usinage
Nous définissons l’orientation du brut, les points d’appui, la séquence de coupe, l’évacuation des copeaux, la maîtrise thermique, les faces protégées et les étapes de contrôle après retrait du montage d’usinage.
Justificatifs de conformité
Nous identifions l’indice de révision du plan, les documents matière, les résultats dimensionnels, l’approbation de l’aspect et toute qualification optique ou réglementaire relevant du client.
Préparez une liste propre au plan avant d’envoyer votre demande.
Effectuer le contrôle interactif des critères d’acceptationExigences relatives aux surfaces et aux arêtes
La mention « finition transparente » peut désigner plusieurs résultats différents. La clarté visuelle, la protection des surfaces et la résistance aux chocs nécessitent des critères d’acceptation distincts. La régularité de la surface ou l’absence de traces d’outil ne remplace pas une exigence relative aux contraintes internes résiduelles de la pièce réelle.
Indications du plan
Exigences relatives aux références spécifiées, à l’ajustement, aux bavures et au chanfrein des arêtes
Question à la réception
La surface assure-t-elle l’ajustement et la fonction après desserrage ?
Indications du plan
Face à observer, éclairage, distance, échantillon limite et traces de fabrication admises
Question à la réception
L’aspect est-il évalué selon une méthode visuelle convenue ?
Indications du plan
Longueur d’onde, valeur de transmission, voile ou exigence relative à l’image
Question à la réception
Quel instrument et quel plan d’échantillonnage déterminent l’acceptation ?
Indications du plan
Critère photoélastique ou de biréfringence et méthode de mesure
Question à la réception
Les contraintes internes optiques sont-elles mesurées plutôt que déduites de l’aspect ?
Indications du plan
Consignes relatives au film, au masquage, à la manipulation et à l’emballage
Question à la réception
La protection reste-t-elle en place pendant l’expédition et jusqu’à la réception ?
Indications du plan
Polissage, revêtement, zone de collage ou zone d’impression
Question à la réception
La compatibilité a-t-elle été examinée pour le grade exact ?
Le prix des pièces en polycarbonate dépend du grade et des dimensions du brut, du volume de matière à enlever, de l’accès des outils, des besoins de réglage et de montage d’usinage, du nombre de tolérances, des surfaces exigées, de la méthode de contrôle, de la quantité et des conditions de livraison. Le devis écrit rassemble ces données pour l’indice de révision soumis, sans appliquer une formule de prix générique.
Engagement relatif au devis
Pour la prestation soumise, le devis écrit confirme le délai de réponse, la quantité minimale et la possibilité d’examiner une pièce unitaire.
SYS_01
Engagement relatif au prototype
Le calendrier du prototype, le point de départ après approbation du plan, la finition, le transport, l’Incoterm et la responsabilité de l’acheminement à destination sont confirmés dans le devis écrit.
SYS_02
Une vérification de complétude avant l’envoi des fichiers
Le moyen le plus rapide de limiter les révisions du devis consiste à joindre dès le premier envoi le grade, la quantité, les cotes critiques, les zones de surface, les justificatifs de contrôle, la date souhaitée et les conditions de livraison.
Vérifiez lesquelles des huit données essentielles à la demande sont prêtes.
Ouvrir la liste de contrôle de la demande de devis pour le PC →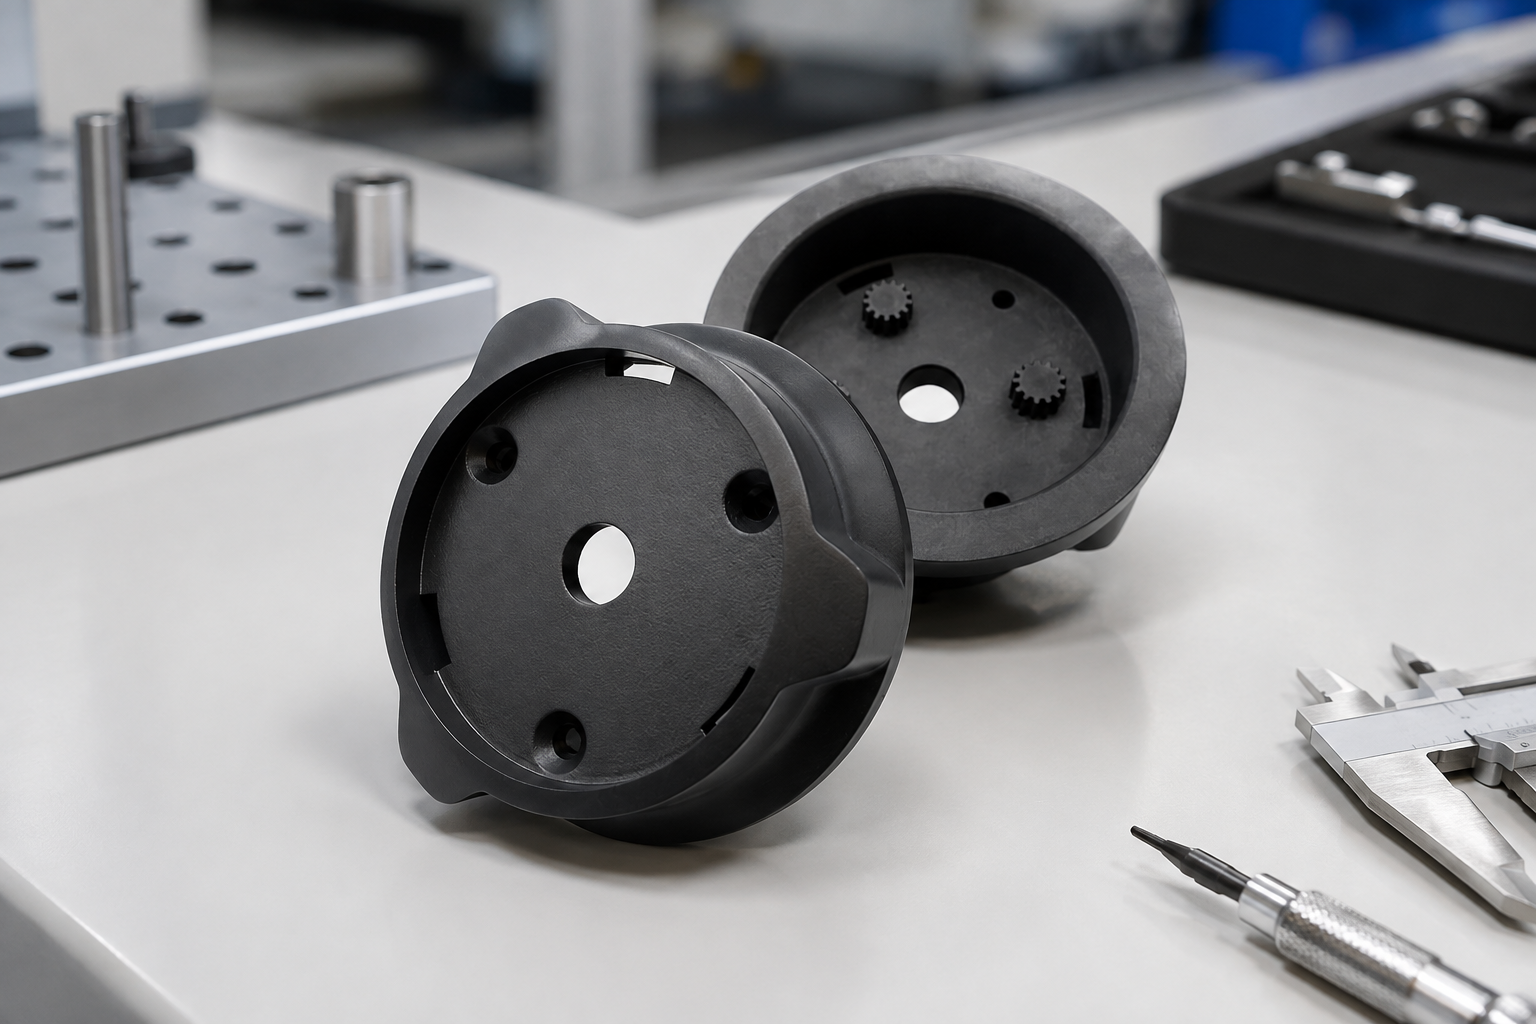
Contrôle et justificatifs de conformité
Examinez le plan à jour et la méthode d’acceptation de la pièce en plastique soumise avant d’affirmer sa qualité. La demande de devis doit préciser les références spécifiées, les cotes critiques, l’emplacement des surfaces, l’échantillonnage, l’identification du matériau et les documents requis. Envoyez le plan, le rapport demandé et la méthode d’acceptation afin que le devis écrit puisse définir l’étendue des contrôles.
Site de production de Zhenling
Zhenling a été fondée en 2006. L’activité est implantée dans une usine de 8 000 m² située dans le district de Jiashan, dont l’atelier occupe 6 000 m².
Pour le contrôle dimensionnel, le devis doit indiquer la catégorie d’équipement envisagée, les éléments géométriques couverts, la plage utilisable, l’état d’étalonnage, l’incertitude et le contenu du rapport. Le seul nom des équipements ne suffit pas à établir l’acceptation optique, l’acceptation des contraintes internes ou l’aptitude à l’utilisation finale.
Processus, du plan à la réception
Pour lancer l’usinage du polycarbonate, fournissez les fichiers STEP et IGES ainsi que les plans 2D cotés, avec la quantité et le statut de l’indice de révision. Notre examen technique vérifie la possibilité d’évaluer la pièce avant toute décision concernant les grades précis de polycarbonate ou la méthode d’acceptation ; il débouche sur un devis écrit détaillant le prix, le calendrier, les documents et les points techniques.
01
Envoi des fichiers à jour. Géométrie STEP ou IGES et plan 2D coté.
02
Clarification des exigences. Nous examinons l’application prévue avant de décider du matériau ou des grades acceptables.
03
Vérification de la faisabilité de l’évaluation. Avant de choisir une technique, un ingénieur recherche les difficultés possibles.
04
Émission du devis. Il détaille le prix, le délai de livraison, les documents requis et les points techniques.
05
Optimisation de la séquence. Gamme de fabrication établie selon le plan pour les passes d’ébauche et de finition et les faces protégées.
06
Réception et clôture du dossier. Transmission du dossier documentaire et des données logistiques après l’expédition.
Notes de conception pour limiter les reprises d’usinage
| Élément géométrique | Avantage pour l’acheteur | Points à examiner |
|---|---|---|
| Paroi mince et large | Moins d’ambiguïté sur l’état de la pièce lors de la mesure de planéité | Examiner la face d’appui, l’effort de serrage, la surépaisseur du brut et la charge de contrôle après desserrage. |
| Poche profonde | Moins de traces d’outil évitables et moins de chaleur piégée | Examiner l’accès des outils, l’évacuation des copeaux, le rayon des angles et la charge liée à la passe de finition. |
| Insert fileté | Moins de traces d’outil évitables et des critères d’acceptation de l’assemblage plus clairs | Examiner la profondeur d’engagement, la distance au bord, l’effort d’assemblage et la charge liée aux transitions sensibles à la fissuration. |
| Face transparente | La finition est chiffrée et contrôlée selon le critère pertinent | Données nécessaires pour classer la surface comme fonctionnelle, esthétique ou optique. |
Compromis entre procédés et matériaux
L’usinage du polycarbonate peut être une solution pratique lorsque la géométrie du brut, les révisions du plan et la souplesse de l’outillage comptent. Le choix du matériau ou du procédé peut déplacer les risques vers l’aspect, l’assemblage ou la validation ; toute norme propre à l’application doit donc être précisée et examinée pour la commande. Une tolérance plus serrée ne définit pas à elle seule tous les risques, ne garantit pas l’aspect le plus transparent et ne fait pas nécessairement de l’usinage CNC la solution la moins coûteuse.
CONTEXTE DU PROJET
OUTILS POUR LES ACHETEURS
Outils techniques pour l’usinage CNC du polycarbonate
Oui. L’usinage CNC du polycarbonate évite la fonte des arêtes si le montage utilisé maîtrise la chaleur et évacue les copeaux avant qu’ils ne soient recoupés. Un outil bien affûté, une géométrie de coupe adaptée, un montage d’usinage stable, la vitesse de broche, l’avance, la profondeur de passe et la stratégie de refroidissement ou de soufflage d’air doivent fonctionner ensemble.
Une pièce fine, large ou longue peut nécessiter davantage d’appui, plus de travail de préparation, des passes de finition maîtrisées et un contrôle après son retrait du montage d’usinage. Le prix dépend aussi des dimensions du brut, du volume de matière enlevé, des tolérances critiques, des zones d’aspect, du polissage, du revêtement, de la quantité, des rapports et du délai de livraison. Envoyez le dossier complet pour que ces facteurs soient chiffrés une seule fois.
Non. Une surface lisse peut paraître transparente alors que des contraintes internes résiduelles ou une biréfringence subsistent : ce sont des propriétés optiques distinctes. Définissez la transmission, le voile, la qualité de l’image, la zone de vision et la mesure optique qui détermine l’acceptation. Nous ne remplaçons pas cet essai par un simple contrôle dimensionnel ou une validation visuelle.
Non. La norme ASTM D6098-25 couvre les formes en polycarbonate de grade mécanique et exclut les applications de vitrage et de signalétique. Pour une application de vitrage, d’optique, médicale, exigeant un classement au feu, aéronautique ou soumise à d’autres exigences réglementaires, indiquez sur le plan le grade et la qualification applicables, et confiez la validation finale de l’usage prévu à son responsable.
Le polycarbonate et l’acrylique sont des plastiques techniques courants, mais le choix du matériau doit tenir compte du mode de défaillance spécifié, de l’aspect, de l’environnement, de la résistance aux chocs, de la rigidité, de l’exposition aux produits chimiques et des possibilités de finition. Ne choisissez pas le PC uniquement parce qu’il est présenté comme résistant aux chocs, ni l’acrylique uniquement parce qu’il est associé à la transparence optique ; testez le grade et la géométrie exacts.
Envoyez un fichier STEP ou IGES, un plan 2D coté, le grade exact du PC, la quantité, les dimensions critiques, le système de références spécifiées, les zones de surface, les exigences de contrôle, la date souhaitée et la destination de livraison. Après examen de ces éléments, le devis écrit confirme le délai de réponse.
Le calendrier de réalisation du prototype, le point de départ du délai après approbation du plan, la finition, le transport, la quantité minimale et l’acceptation d’une commande d’une seule pièce sont confirmés pour la révision concernée dans le devis écrit.
Oui. Des rapports de contrôle dimensionnel et des certificats matière peuvent accompagner l’expédition sur demande. Précisez lors de la demande de devis le rapport requis, le plan d’échantillonnage, l’identification du matériau et tout essai particulier, afin que le dossier de livraison corresponde à votre procédure de réception et d’approbation.
Oui, selon le grade exact, le produit chimique, sa concentration, l’état des contraintes internes, la géométrie, la température et la durée d’exposition. Des fissures sous contrainte peuvent apparaître dans le polycarbonate après l’usinage ; indiquez donc les nettoyants, les adhésifs, l’exposition aux hydrocarbures, les revêtements et les produits chimiques rencontrés en service avant de valider le matériau et l’état des arêtes.
Envisagez le moulage par injection lorsque la conception est figée, que la demande récurrente est stable et que la géométrie tire parti d’éléments moulés ou que l’économie de l’outillage le justifie. Continuez à envisager le fraisage CNC ou le tournage CNC si vous avez besoin d’un prototype, si les révisions évoluent, si les propriétés mécaniques des demi-produits comptent ou si vous souhaitez conserver la possibilité de revenir sur votre engagement. Il n’existe pas de quantité universelle de rentabilité que l’on puisse annoncer honnêtement.






