Contacter Zhenling Company

Fabrication sur mesure à partir de vos plans
Usinage CNC de l’acier au carbone
Usinage CNC de pièces en acier au carbone sur plan par Zhenling
L’usinage CNC de l’acier au carbone donne les meilleurs résultats lorsque la nuance, l’état du matériau, les références spécifiées, les éléments géométriques critiques, les opérations complémentaires et les preuves de contrôle sont définis avant la production. Zhenling examine ces données à la lumière de votre plan pour établir une gamme de fabrication réaliste, du brut aux pièces acceptées. Toute demande d’usinage CNC de l’acier au carbone doit préciser la nuance, la protection contre la corrosion, la responsabilité relative au code de conception, les éléments géométriques critiques et la documentation demandée. Profitez de l’examen du plan pour vérifier la gamme de fabrication et ses limites. Confirmez séparément les documents, les hypothèses de prix et le calendrier de la commande.
Terminologie de nos services
Les acheteurs peuvent parler d’usinage sur mesure de l’acier au carbone, de services d’usinage de l’acier au carbone, de services d’usinage CNC de l’acier au carbone, de production CNC de précision, de pièces de précision en acier au carbone, de fraisage CNC de l’acier au carbone ou de tournage CNC de l’acier au carbone. L’examen technique reste le même : définir le matériau, la géométrie, le procédé, les preuves, les quantités et les données de livraison avant de lancer la production.
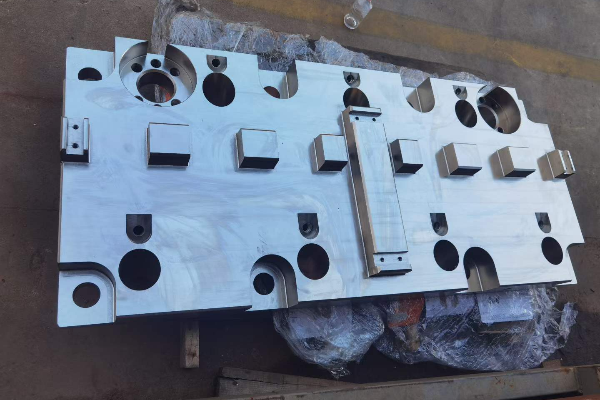
Depuis 2006
Expérience de la fabrication de pièces métalliques hors standard sur plan, selon Zhenling.
Du tournage à l’usinage 5 axes
Moyens de tournage CNC, fraisage, alésage, rectification, électroérosion à fil, perçage et usinage multiaxe déclarés par Zhenling.
Anticiper les problèmes de matériau, de déformation et de finition avant la production
Le plan indique une nuance, mais celle-ci ne suffit pas à définir une gamme d’usinage. L’état de livraison, la dureté, la forme du brut, la séquence de traitement thermique, les sections minces, l’accès aux références spécifiées et les exigences de surface peuvent tous influer sur les efforts de coupe, le risque de déformation, la durée de vie des outils et la méthode de contrôle.
SYS-01
Risque lié au matériau
Confirmer la norme et son année, la nuance, la forme, l’état, la nécessité d’un certificat et toute possibilité de substitution approuvée.
01SYS-02
Risque géométrique
Repérer les parois élancées, les coupes interrompues, les alésages profonds, les grandes portées d’outil, les faces d’étanchéité et les éléments géométriques qui perdent leur appui après enlèvement de matière.
02SYS-03
Risque lié à la séquence
Organiser dans un ordre maîtrisé l’ébauche, la détente des contraintes internes ou le traitement thermique, la semi-finition, la rectification, l’application du revêtement et la vérification finale.
03SYS-04
Risque lié à l’acceptation
Indiquer les caractéristiques critiques, les relations entre références spécifiées, les besoins d’échantillonnage, la méthode de mesure et les documents requis pour la libération des pièces.
04En toute franchise : le nom du matériau n’élimine pas la variabilité
Dans une étude de tournage évaluée par des pairs, l’intégrité de surface de l’acier 1020 recuit résultait des interactions entre les caractéristiques du matériau et les conditions d’usinage, et non d’un seul paramètre. Cette étude plaide pour une planification tenant compte de l’état du matériau, mais Zhenling ne considère pas qu’un essai en laboratoire puisse prédire le comportement de toutes les nuances d’acier au carbone ou configurations de pièces.
- Une tolérance de ±0,01 mm indiquée sur le plan ou une exigence Ra est une donnée technique, pas une promesse générale indépendante de la taille, de la géométrie, de l’état et de la méthode de mesure.
- Le traitement thermique peut modifier la dureté et provoquer des déformations de la pièce ; il faut donc discuter de la surépaisseur d’usinage avant et après traitement.
- Les parois minces et l’enlèvement asymétrique de matière peuvent nécessiter un usinage par étapes, des références spécifiées stables ou un point d’arrêt pour vérification.
- La finition d’une face d’étanchéité, d’une portée de roulement ou d’une surface d’aspect peut nécessiter des outils et des justificatifs différents.
- On suppose souvent qu’un plan devient directement exploitable dès qu’il indique un matériau. Le constat moins évident est que l’état du matériau, la séquence des opérations, l’appui de la pièce et les preuves d’acceptation déterminent souvent si cette indication peut déboucher sur un procédé de production stable.
[ ACTION_REQ ]
Point de contrôle technique
Les ingénieurs de Zhenling peuvent examiner le plan, l’état connu du matériau et les éléments géométriques critiques avant d’établir un devis. Envoyez l’indice de révision en vigueur et précisez quel défaut aurait les conséquences les plus importantes : déformation, finition, ajustement, fuite, usure ou rejet au contrôle.
Matrice de préparation à l’usinage de l’acier au carbone
Adapter la nuance, l’état et le procédé de l’acier au carbone à votre plan
Un devis établi à partir d’un plan reste incomplet si la désignation du matériau ne l’est pas. Même une nuance courante à l’international peut rester ambiguë si l’édition de la norme, la forme du produit, l’état de livraison, le traitement thermique, le niveau de dureté ou les exigences documentaires ne sont pas précisés.
Acier au carbone 20# ou 45#
Pourquoi c’est important
La teneur en carbone et l’état de livraison influent sur l’usinabilité, la résistance, la réponse au traitement thermique et le risque de défaut de finition.
Points à confirmer
Norme applicable et son année, forme, état, dureté si elle est spécifiée et exigence de certificat.
SAE 1018 ou autre désignation étrangère
Pourquoi c’est important
Une désignation familière peut néanmoins omettre la norme d’achat, la forme du produit et son état.
Points à confirmer
Confirmer la spécification applicable au lieu de déduire une équivalence avec une nuance locale à partir du seul nom.
Q235A ou Q345D
Pourquoi c’est important
Les désignations d’aciers de construction ne doivent pas être regroupées sous la catégorie générique « acier au carbone ».
Points à confirmer
Norme exacte et son année, et autorisation éventuelle du client pour l’examen d’une équivalence de matériau.
25CrMo, 42CrMo, 12CrMoV ou GCr15
Pourquoi c’est important
Ces nuances appartiennent à des familles d’aciers alliés ou d’aciers pour roulements, aux comportements différents lors du traitement thermique et de la coupe.
Points à confirmer
Norme de composition, état après traitement thermique, plage de dureté et preuves des propriétés finales.
Spécification du client ou du projet
Pourquoi c’est important
Une spécification de projet peut prévaloir sur une description de catalogue ou une équivalence citée sans vérification.
Points à confirmer
Indice de révision, aciéries ou sources approuvées, niveau de contrôle, marquage et autorité habilitée à approuver une substitution.
Q345D : un bon cas pour vérifier les limites des équivalences
Le SAMR répertorie GB/T 1591-2018 comme la norme actuelle intitulée « Aciers de construction faiblement alliés à haute résistance ». Cela confirme l’édition de la norme et le périmètre de classification ; cela ne prouve pas qu’une désignation Q345D ancienne puisse être remplacée discrètement par une autre nuance.
Erreur fréquente
Prendre un tableau d’équivalences entre normes pour une autorisation d’achat. Zhenling doit confirmer le document applicable de l’acheteur et consigner toute substitution approuvée avant la mise à disposition du matériau.
L’état peut compter autant que le nom de la nuance
Deux lots portant des désignations nominalement similaires ne présentent pas toujours les mêmes conditions d’usinage, car leur microstructure, leur propreté, leurs traitements antérieurs, leur dureté et l’état du brut peuvent différer. Un rapport d’usinage signé en 2026 illustre une variation selon l’opération, mais il ne constitue qu’une comparaison contrôlée, et non une vérité valable pour tous les aciers au carbone.
-
01
L’acheteur fournit
La spécification, son édition, la nuance, la forme, l’état, les propriétés critiques telles que la résistance à la traction lorsqu’elle est spécifiée, et les certificats attendus.
-
02
Zhenling examine
La disponibilité du matériau, sa compatibilité avec le plan, la surépaisseur du brut, la séquence des opérations et les points à clarifier.
-
03
Les deux parties approuvent
Toute équivalence, dérogation, autre source d’approvisionnement ou modification d’état avant la production.
-
04
Justificatifs de libération
Les documents relatifs au matériau, les marquages et les rapports de contrôle convenus pour la commande.
Fraisage CNC, tournage, alésage et rectification de pièces en acier au carbone
Le fournisseur énumère ses machines, mais cette liste n’explique pas comment seront maîtrisés les références spécifiées, le maintien de la pièce, les déformations du brut, l’état thermique et la vérification. La gamme de fabrication doit suivre les éléments géométriques et les risques propres à la pièce, sans supposer que chaque composant doit être usiné sur une machine 5 axes.
Élément géométrique ou risque
Apport possible du procédé
Question à examiner
Diamètres de révolution, épaulements, gorges et filetages
Tournage CNC avec transfert des références spécifiées et accès de l’outil planifiés.
Quelles surfaces définissent l’axe fonctionnel, et à quel moment la référence spécifiée est-elle créée ?
Faces, poches, dispositions de trous de boulonnage et géométrie sur plusieurs faces
Fraisage CNC sur des machines 3 axes, 4 axes ou 5 axes lorsque la géométrie le justifie.
Peut-on réduire le nombre de montages sans compromettre la rigidité ou l’accès nécessaire au contrôle ?
Alésages profonds ou alignés dans des corps de vanne et des carters
Alésage, perçage, usinage par étapes et contrôle adapté à chaque élément géométrique.
Comment seront assurés l’alignement, la portée de l’outil, l’évacuation des copeaux et la documentation des alésages ?
Portées de tourillon, logements de roulement ou surfaces finies critiques
Rectification ou opération de finition maîtrisée après la séquence préalable appropriée.
Le traitement thermique intervient-il avant l’obtention de la cote finale, et quelle surépaisseur reste-t-il pour la finition ?
Le maintien de la pièce fait partie de la méthode de fabrication
Un cas présenté par Modern Machine Shop associait le maintien de la pièce et le balayage optique, de sorte que la conception du montage d’usinage et les données de retour du procédé se renforçaient mutuellement. Ce cas ne prescrit pas le même montage d’usinage pour votre pièce, mais il montre l’intérêt de concevoir ensemble le bridage, l’accès, la maîtrise du risque de déformation et la vérification.
01
Établir les références
Créer ou confirmer des références stables sur le brut et la première référence fonctionnelle.
02
Ébaucher
Enlever de la matière tout en préservant les appuis, la surépaisseur pour le traitement thermique et les surfaces de reprise en bridage.
03
Stabiliser
Prévoir le point d’arrêt convenu pour traitement thermique, détente des contraintes internes ou contrôle lorsque le plan et l’état du matériau l’exigent.
04
Effectuer la finition
Usiner ou rectifier les relations géométriques critiques, puis les vérifier selon la méthode et la règle convenues.
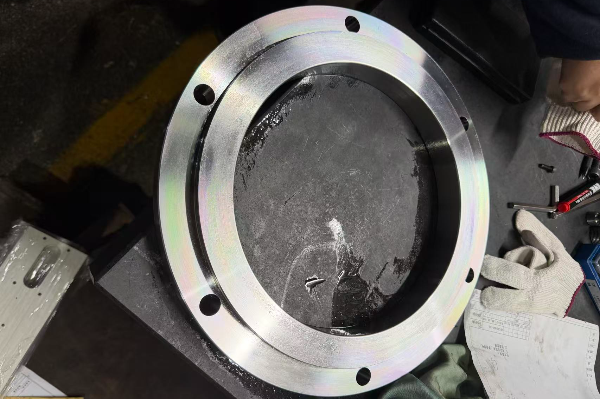
La compensation thermique ne remplace pas les preuves de maîtrise du procédé
Un ancien brevet de Ford décrit des palpages et des cycles à vide répétés pour caractériser la dilatation thermique d’une machine CNC. Il montre pourquoi l’état thermique de la machine peut compter, mais Zhenling ne revendique ni cette méthode ni le brevet comme preuve de sa capacité à tenir une tolérance.
- Le choix de la machine dépend des dimensions de la pièce, de l’accès, de la rigidité, du nombre de montages et des besoins de vérification.
- Le choix de l’outillage dépend de l’état du matériau, de la géométrie des éléments à usiner, de la maîtrise des copeaux, de la finition et de la durée de vie des outils.
- Le palpage en cours d’usinage peut contribuer à la maîtrise du procédé, mais l’acceptation finale suit le plan de contrôle convenu.
- La gamme de fabrication d’un prototype peut nécessiter des ajustements avant le lancement de la production récurrente.
De l’examen du plan aux pièces usinées et contrôlées
La tolérance figure sur le plan, mais la règle d’acceptation et les preuves de mesure peuvent encore rester à définir. Cette lacune compte, car la programmation, le montage, le contrôle, la libération des pièces et la gestion des révisions risquent chacun de reposer sur une interprétation différente si le projet ne fixe pas une version de référence maîtrisée.
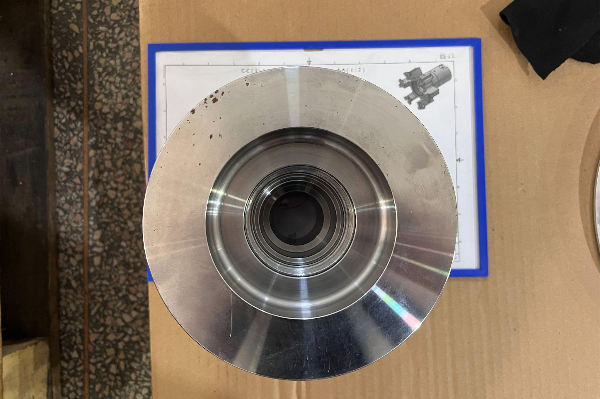
La gestion des révisions évite les dérives de périmètre difficiles à voir
Un modèle, un PDF, une note ou une exigence de commande modifiés peuvent entraîner des reprises si les équipes travaillent à partir de versions de référence différentes. Dans les échanges sur le projet, Zhenling doit identifier l’indice de révision applicable et exiger une approbation écrite avant qu’une dérogation touchant le matériau, un élément géométrique, le procédé ou le contrôle ne soit intégrée à la production.
- Le bureau d’études et la production travaillent à partir de la même géométrie maîtrisée et des mêmes indications critiques.
- Le service des achats peut comparer les devis sur la base du même périmètre, avec les mêmes inclusions et exclusions.
- Le service qualité peut relier les résultats aux exigences approuvées et à la règle de décision convenue.
- La direction peut voir quelle clarification ou approbation influe sur le calendrier.
// 01 — Réception du dossier
Enregistrer l’indice de révision
Enregistrer l’indice de révision en vigueur du plan, le modèle 3D s’il est disponible, la désignation du matériau, les quantités, l’application, la destination et la période de livraison souhaitée.
// 02 — Clarification
Lever les ambiguïtés
Clarifier les cotes ambiguës, les caractéristiques critiques, la définition des références spécifiées, la finition, le traitement thermique, le revêtement, le soudage, le nettoyage, le marquage et l’emballage.
// 03 — Gamme de fabrication
Définir les opérations
Définir la forme du brut, les opérations, les montages, les outils, le maintien de la pièce, les procédés sous-traités, les points de contrôle et les points d’arrêt pour approbation.
// 04 — Approbation
Convenir des justificatifs
Convenir des justificatifs du matériau, de la première pièce ou des échantillons, du format des rapports, de l’échantillonnage, de la règle d’acceptation et de l’autorité habilitée à approuver les dérogations.
// 05 — Production
Maîtriser la mise en production
Maîtriser l’indice de révision approuvé, les instructions de fabrication, les constats en cours de production, les décisions relatives aux non-conformités et toute modification autorisée.
// 06 — Libération
Constituer le dossier
Rassembler les justificatifs convenus relatifs à la pièce, aux dimensions, au matériau, aux traitements, au marquage, à l’emballage et à l’expédition.
Le contrôle doit répondre à la question réelle de l’acheteur
Le NIST explique que la traçabilité métrologique se rapporte à un résultat de mesure et exige une chaîne d’étalonnage documentée et ininterrompue, chaque étalonnage contribuant à l’incertitude. Une étiquette d’étalonnage ne prouve donc pas nécessairement qu’un résultat donné permet de juger l’exigence du plan.
Points à préciser pour le dossier d’acceptation : la caractéristique, la valeur nominale et les limites, la référence spécifiée, l’instrument ou la méthode, le niveau d’échantillonnage, le résultat, les unités de mesure, les preuves de traçabilité si elles sont exigées et la personne habilitée à statuer sur une non-conformité.
Pièces en acier au carbone pour équipements sous pression, de séparation et de régulation des fluides
La pièce est destinée à un équipement sous pression, mais cette description d’usage ne suffit pas à déterminer le cadre réglementaire applicable ni les preuves de conformité requises. Les affirmations excessives apparaissent souvent lorsque la conception de l’équipement, l’approbation du matériau, la fabrication du composant, le soudage, l’assemblage, les essais et la conformité finale sont regroupés dans une vague déclaration de certification.
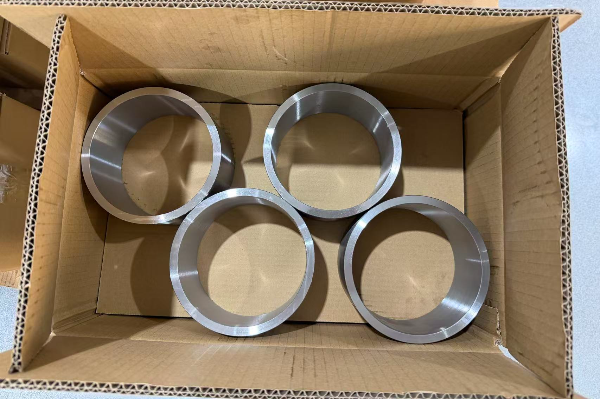
01
Brides et pièces de raccordement
Examiner les faces d’étanchéité, les dispositions des trous de boulonnage, l’alignement des alésages, les exigences relatives au matériau, le marquage et la conception de l’équipement applicable.
02
Corps de vanne et obturateurs
Examiner l’accès intérieur, les passages qui se croisent, les éléments d’étanchéité, l’état des parois, l’ébavurage, le nettoyage et les preuves de contrôle.
03
Arbres et rouleaux
Examiner l’axe fonctionnel, les portées de tourillon, les épaulements, les relations de battement, la séquence de traitement thermique, la surépaisseur de rectification et la manutention.
04
Pièces pour séparateurs et appareils à pression
Vérifier si la pièce assure le confinement sous pression, comment elle s’intègre à l’assemblage et quels documents du projet sont sous la responsabilité du client.
Le champ d’application de la PED est précis : ce n’est pas un label général
La Commission européenne indique que la directive PED 2014/68/EU s’applique aux équipements sous pression fixes dont la pression maximale admissible dépasse 0,5 bar. Zhenling peut discuter de pièces destinées à des équipements sous pression, mais l’entreprise n’affirme pas que chaque composant usiné livré séparément satisfait automatiquement aux exigences de la PED sans connaître la conception applicable ni la procédure d’évaluation de la conformité.
Questions à régler avant le devis : Le composant assure-t-il le confinement sous pression ? Quels code, directive, plan, règle relative au matériau, niveau de contrôle, règle de marquage et organisme chargé de la conformité s’appliquent ? L’acheteur exige-t-il un périmètre de certification particulier ou l’intervention d’un organisme notifié ?
S’appuyer sur l’expérience de l’entreprise sans inventer de résultats de projet
Zhenling déclare fabriquer des brides hors standard, des rouleaux, des tubes cintrés, des corps de vanne, des obturateurs, des ensembles de machines, des composants en acier au carbone et d’autres pièces usinées pour des applications liées aux appareils à pression, à la séparation dans le secteur pétrolier et gazier et à la régulation des fluides. Aucune donnée propre à un client sur la pression nominale, la classe d’étanchéité, la température de service ou la réduction des défaillances n’a été fournie ; cette page n’avance donc aucune affirmation à ce sujet.
- Envoyez le contexte de l’assemblage ou le plan des interfaces s’il influe sur l’usinage ou le contrôle.
- Identifiez les caractéristiques liées à l’étanchéité, au confinement sous pression, à la fatigue, à l’usure ou à l’alignement.
- Précisez les besoins concernant l’origine du matériau, la traçabilité, le marquage, le nettoyage, la protection et la documentation.
- Confirmez quelle organisation est responsable de l’approbation de la conception et de l’évaluation finale de la conformité.
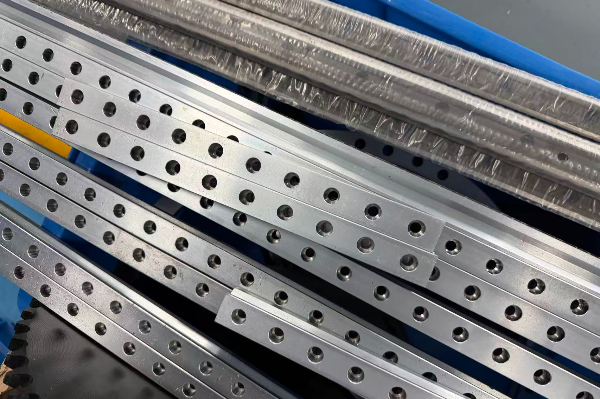
Documents qualité et gestion des modifications pour les commandes internationales
Un instrument étalonné ne prouve pas à lui seul la traçabilité de chaque résultat, l’incertitude de mesure ni la conformité au plan. Un rapport succinct peut suffire, tandis qu’un projet critique peut exiger des justificatifs plus détaillés ; l’exigence doit être chiffrée et planifiée avant la production.
Catégorie de justificatifs
Question traitée
Décision à prendre pour la demande de devis
Justificatifs du matériau
Quels matériau, norme, coulée ou lot, état et documents d’origine sont associés à la pièce ?
Définir le type de certificat, la responsabilité de vérification, le marquage et le niveau de traçabilité.
Justificatifs de mesure
Quelle caractéristique a été mesurée, par quelle méthode, et par rapport à quelles limites et références spécifiées ?
Définir le format des rapports, les unités, l’échantillonnage, l’adéquation des instruments et la durée de conservation des enregistrements.
Justificatifs de traçabilité
Le résultat indiqué peut-il être relié à la chaîne d’étalonnage requise ?
Définir si une traçabilité au niveau de chaque résultat est exigée et quels justificatifs doivent l’accompagner.
Décision de conformité
Comment l’incertitude est-elle prise en compte lorsqu’un résultat est proche d’une limite de spécification ?
Convenir de la règle de décision et de la personne habilitée à accepter, à rejeter ou à autoriser une dérogation.
Justificatifs des procédés
Quels traitements thermiques, revêtements, soudures, nettoyages ou autres procédés spéciaux ont été appliqués ?
Préciser la procédure, le prestataire, le certificat, les essais et les critères d’acceptation requis.
La règle de décision comble la dernière lacune de la mesure
Le glossaire du NIST reprend la définition d’une règle de décision donnée par ISO/IEC 17025:2017 : une règle qui décrit comment l’incertitude de mesure est prise en compte lors de la déclaration de conformité à une exigence spécifiée. Cette référence officielle de seconde main aide à distinguer « mesuré » d’« accepté » ; les exigences applicables du projet ou du laboratoire restent prioritaires.
8 000 m²
Zhenling indique disposer d’un site de production en activité de 8 000 mètres carrés à Jiashan ; cette information provient de l’entreprise et n’a pas été vérifiée par un audit indépendant du site de production.
Fabrication sur plan
Les moyens déclarés comprennent le tournage CNC, le fraisage, la rectification, l’alésage, le perçage, l’électroérosion à fil et des centres 3 axes, 4 axes et 5 axes importés.
Les déclarations de certification doivent respecter leur périmètre
Toute certification requise doit être vérifiée quant à son titulaire légal, son site de production, son numéro, son organisme émetteur, son périmètre et sa validité avant l’agrément du fournisseur. Une certification générale ne doit pas être présentée comme couvrant un composant usiné particulier sans justificatif propre à la commande.
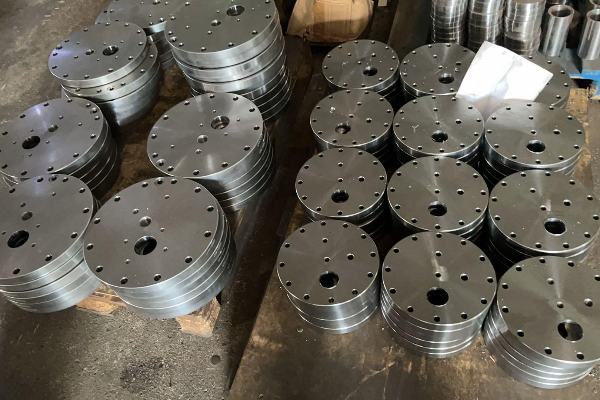
Liste de vérification
- Confirmer les indices de révision approuvés du plan et de la commande.
- Énumérer les documents inclus concernant le matériau, les dimensions, les traitements, le marquage et l’expédition.
- Définir les règles de notification et d’approbation en cas de non-conformité ou de modification du procédé.
- Préciser les exigences de langue, de format de fichier, de dénomination et de conservation des documents pour les équipes internationales.
Prix, délais et informations à fournir pour obtenir un devis précis
Le projet arrive au stade du devis sans que personne ait vérifié si le plan peut être transmis à l’international ni si des exigences essentielles manquent. Un prix communiqué rapidement n’est pas toujours exploitable, car le matériau, les montages, le contrôle, les opérations complémentaires, la documentation, l’emballage, la logistique et le risque lié aux révisions peuvent rester hors d’une demande incomplète.
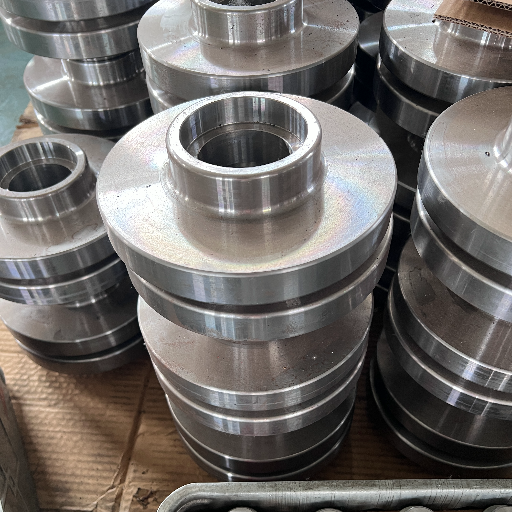
01
Conception maîtrisée
Indice de révision en vigueur du plan 2D et modèle 3D s’il est disponible, avec les divergences signalées plutôt que résolues par supposition.
02
Matériau
Norme, année, nuance, forme, état, traitement thermique, dureté si elle est spécifiée et certificats attendus.
03
Besoin en pièces
Objectif de prototypage ou de production, quantité à chiffrer, quantité à lancer, estimation annuelle et prévisions de commandes récurrentes.
04
Éléments géométriques critiques
Références spécifiées, ajustements, filetages, faces d’étanchéité, battement, rugosité, géométrie et caractéristiques déterminantes pour la fonction.
05
Opérations complémentaires
Traitement thermique, rectification, revêtement, soudage, nettoyage, marquage, protection et procédés sous-traités approuvés.
06
Justificatifs
Documents du matériau, preuves relatives à la première pièce, rapport de contrôle, échantillonnage, traçabilité, règle de décision et documents des procédés spéciaux.
07
Livraison
Date requise, destination, Incoterm, emballage, étiquetage, fractionnement des expéditions et documents d’importation.
08
Circuit d’approbation
Interlocuteur technique, date limite pour les clarifications, approbation des échantillons, autorité habilitée à approuver les dérogations et procédure de changement d’indice de révision.
Fiche ROI de niveau bronze : comparer le périmètre complet du projet
Aucun cas Zhenling audité ne permet d’étayer un pourcentage d’économies, un prix unitaire ou une réduction des délais valable dans tous les cas ; cette comparaison est donc à remplir par l’acheteur. Comparez le prix proposé en tenant compte des clarifications techniques, des montages, des justificatifs du matériau, du contrôle, des opérations complémentaires, de l’emballage, du transport, du risque lié aux stocks et du coût d’une révision tardive ou d’une pièce rejetée.
| Facteur de coût ou de délai | Fournisseur A | Fournisseur B | Justificatifs à demander |
|---|---|---|---|
| Matériau et état inclus | À remplir par l’acheteur | À remplir par l’acheteur | Norme, forme, origine, certificat et règle de substitution |
| Montages et gamme de fabrication inclus | À remplir par l’acheteur | À remplir par l’acheteur | Éléments géométriques clarifiés, opérations complémentaires et points d’arrêt pour approbation |
| Contrôle et documentation inclus | À remplir par l’acheteur | À remplir par l’acheteur | Liste des rapports, échantillonnage, traçabilité et règle de décision |
| Emballage et livraison rendue à destination inclus | À remplir par l’acheteur | À remplir par l’acheteur | Destination, Incoterm, protection, étiquettes et plan d’expédition |
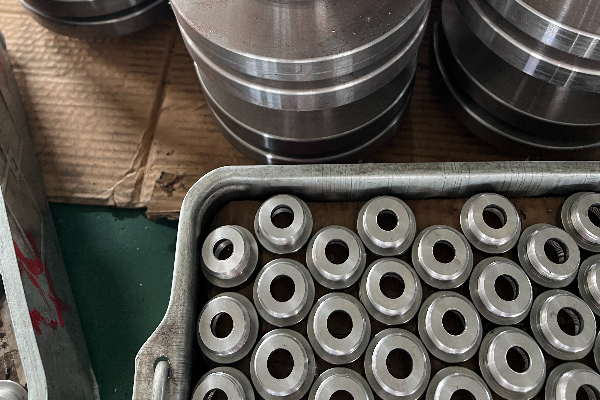
Ce qui influe sur les délais
Les délais dépendent de la disponibilité du matériau, de la rapidité des clarifications, de la programmation, du maintien de la pièce, du nombre d’opérations, du traitement thermique ou du revêtement, du niveau de contrôle, de l’approbation des échantillons, de la capacité disponible, de l’emballage et de la logistique. Zhenling fournit une estimation propre au projet après examen de ces données, au lieu de publier un délai type qui risquerait de fausser la planification.
- Utilisez un seul indice de révision approuvé.
- Signalez les caractéristiques critiques.
- Précisez l’état réel du matériau.
- Distinguez les besoins en prototypes et en pièces de production.
- Énumérez toutes les opérations complémentaires.
- Définissez les preuves de contrôle.
- Indiquez la destination et les besoins d’emballage.
- Désignez la personne chargée de l’approbation technique.
Vérifier les données techniques contrôlées avant leur envoi
Pour les produits et activités soumis à l’EAR, le BIS indique au §734.15 qu’une communication de technologie ou de logiciel contrôlé peut se produire par inspection visuelle ou par échange oral ou écrit avec une personne étrangère ; une autorisation n’est requise que dans la mesure où l’exportation ou la réexportation correspondante l’exige. L’expéditeur doit vérifier le produit, l’activité, la destination, l’utilisation finale, l’utilisateur final et les autres régimes applicables ; cet avertissement ne signifie donc pas que chaque plan nécessite une licence et ne remplace pas un conseil juridique.
Commencez par nous contacter : si vous avez un doute sur le contrôle des exportations ou la confidentialité, n’envoyez pas le fichier contrôlé. Transmettez un résumé non contrôlé du projet au moyen de la fenêtre de contact et définissez avec votre équipe de conformité une méthode de transfert approuvée.
Outils techniques pour l’usinage CNC de l’acier au carbone
-
Examinez vos fichiers CAO et vos plans techniques pour vérifier que toutes les cotes et tolérances critiques sont définies pour l’usinage de l’acier au carbone.
-
Choisissez la nuance d’acier au carbone et l’état après traitement thermique avant usinage les mieux adaptés à vos exigences de charge mécanique.
-
Définissez les documents de contrôle qualité nécessaires pour votre lot, notamment les rapports dimensionnels et les certificats d’essais du matériau (MTC).
Une demande de devis plus claire commence ici
Envoyez les exigences déterminantes pour la faisabilité, les justificatifs et la livraison
Zhenling peut examiner votre plan, la nuance de matériau indiquée, la quantité, les éléments géométriques critiques, les justificatifs de contrôle, les opérations secondaires et la destination dans le cadre d’un même projet de fabrication. Si le fichier est soumis à des restrictions de transfert, commencez par un résumé non soumis à ces restrictions.
Obtenir un devis immédiat →Zhenling indique avoir de l’expérience dans l’usinage des aciers au carbone 20# et 45#, ainsi que des nuances Q235A, Q345D, 25CrMo, 42CrMo, 12CrMoV, GCr15 et d’autres alliages. Ces désignations couvrent des familles d’aciers au carbone, d’aciers faiblement alliés à haute résistance, d’aciers alliés et d’aciers pour roulements, et ne désignent pas un groupe de nuances interchangeables. Précisez dans votre demande de devis la norme applicable, son édition, la forme du produit, l’état de livraison, le traitement thermique, la dureté requise et les documents attendus pour le matériau.
Envoyez le plan à diffusion contrôlée, le modèle 3D si vous en disposez, l’état du matériau, la quantité, les éléments géométriques critiques, les opérations secondaires, les justificatifs requis, les exigences d’emballage, la destination et la date souhaitée.
Oui, l’équipe peut examiner le plan, mais elle doit confirmer la norme applicable au matériau et son édition. Le registre actuel de la norme GB/T 1591-2018 tenu par SAMR établit le périmètre des aciers faiblement alliés à haute résistance ; il n’autorise pas une substitution automatique. Si la désignation initiale du matériau n’est pas disponible, consignez la solution de remplacement approuvée par l’acheteur et sa justification technique avant de libérer le matériau pour la fabrication.
Non. La faisabilité dépend de la pièce, du procédé, de la méthode de mesure et de la règle d’acceptation convenue.
Le projet peut prévoir des documents relatifs au matériau, des justificatifs de contrôle de la première pièce ou d’un échantillon, des rapports dimensionnels, des certificats de traitement thermique ou de revêtement, des fiches de non-conformité, des justificatifs de marquage et des documents d’expédition. Pour chaque document, convenez du format, des caractéristiques couvertes, de l’échantillonnage, des unités, des références spécifiées, de la traçabilité de chaque résultat, des exigences relatives à l’incertitude de mesure et de la durée de conservation. Précisez également la règle de décision pour l’évaluation de la conformité et la personne habilitée à accepter un écart.
Non. Le responsable de la conception doit définir le périmètre du composant, les exigences relatives au matériau, les contrôles, le marquage et la procédure d’évaluation de la conformité applicable.
Le prix et le délai dépendent de la disponibilité du matériau, de la géométrie, de la quantité, des mises en position, de l’outillage, des tolérances, de la finition, des contrôles, des opérations secondaires, du niveau de détail des documents, de l’emballage, de la capacité de production disponible et de la logistique. Zhenling examine ces éléments avant d’établir un devis et une estimation du délai propres au projet ; comparez donc les fournisseurs sur le périmètre inclus autant que sur le prix unitaire.
Pas automatiquement. L’expéditeur doit vérifier, le cas échéant, les exigences relatives au contrôle des exportations, aux sanctions, à la confidentialité, au client et aux transferts contractuels, car certaines technologies peuvent être divulguées par une inspection visuelle ou un échange écrit. Si la classification ou l’autorisation est incertaine, ne téléversez pas le fichier soumis à contrôle, contactez Zhenling avec un résumé non soumis à contrôle et organisez un mode de transfert approuvé par votre équipe chargée de la conformité.
Tendance actuelle






