Contacter Zhenling Company

Choix concernant l’état du matériau, le traitement thermique et le contrôle
Les décisions relatives à l’usinage CNC de l’acier allié sont plus faciles à prendre lorsque le plan, l’état du matériau, les éléments géométriques critiques, la quantité et les exigences de réception sont transmis dans un dossier maîtrisé. Cette page présente la structure du dossier à transmettre pour des composants sur mesure en acier allié, sans garantir un grade, une gamme de fabrication, un coût, un délai ou un résultat donné. Les demandes concernant l’usinage CNC de l’acier allié doivent préciser le grade, l’état du matériau, la gamme de traitement thermique, la marge prévue pour les déformations, les dimensions critiques et le contrôle. Faites apparaître clairement les questions en suspens. Les capacités, les documents et les délais ne sont définis pour une commande donnée que lorsque le devis écrit répond à ces questions.
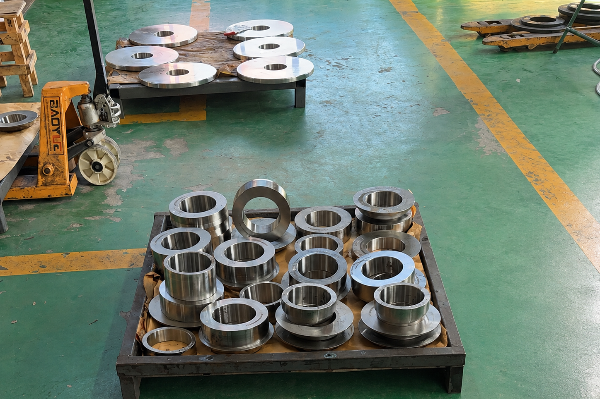
Commencez votre demande de devis par des données maîtrisées
-
Dossier de plans
Plan 2D, modèle 3D maîtrisé, indice de révision et notes sur les éléments géométriques.
-
Périmètre du matériau
Grade, norme applicable, forme du produit et état spécifié.
-
Périmètre de la réception
Méthode de contrôle, enregistrements, responsabilités et format des documents.
-
Périmètre commercial
Quantité, livraisons échelonnées, emballage et points à clarifier.
Quand les pièces en acier allié nécessitent une revue technique avant usinage
Une demande limitée au plan ne précise ni quel indice de révision fait foi, ni le lien avec le modèle, ni le système de références spécifiées, ni les objectifs du contrôle. L’article du NIST Model Based Definition (2016) présente la définition fondée sur un modèle (MBD) comme une voie possible vers une définition complète du produit. Cette page s’en sert comme modèle documentaire historique pour déterminer les données maîtrisées à inclure dans une demande de devis, et non comme règle actuelle ou preuve des activités de Zhenling.
Difficulté pour l’acheteur : un même nom de grade peut correspondre à différentes normes ou différents états
« Acier allié » et une désignation de grade connue ne suffisent pas à définir la norme applicable, la forme du produit, l’état après traitement thermique ou les performances exigées de la pièce. Au lieu de déduire l’usinabilité d’un terme de recherche, joignez la spécification et l’état maîtrisés à la géométrie sur laquelle porte la revue.
Pour examiner une demande auprès d’un fabricant de pièces en acier allié, la géométrie ne se résume pas à un fichier de forme : elle situe les faces critiques, les filetages, les sections minces, les interfaces et l’accessibilité pour la mesure. Demander des « pièces aux excellentes propriétés mécaniques » ne constitue pas une exigence, et toute demande concernant une résistance et une ténacité élevées, le comportement en traction, la résistance à la corrosion ou la résistance à l’usure doit s’accompagner d’une exigence applicable et d’une méthode de réception.
01
Indiquez le plan maîtrisé et l’indice de révision qui fait foi.
02
Repérez la géométrie fonctionnelle et les cotes qui nécessitent une méthode de contrôle définie.
03
Précisez si le périmètre comprend un matériau fourni par le client, une forme de produit définie ou une filière d’approvisionnement du matériau documentée.
04
Signalez les notes contradictoires avant qu’un fournisseur ne les traite comme des hypothèses.
[SYS_OUT // REV_01]
[DFM_REQ_ACTIVE]
Compte rendu à demander
Demandez une liste écrite des données manquantes, du document faisant foi pour chaque point en suspens et de la personne chargée de fournir les justificatifs manquants. Cela ne prouve pas que la conception est fabricable ; cela établit un point de départ vérifiable pour déterminer si la revue suivante doit porter sur le matériau, la géométrie, l’outillage, le contrôle ou le périmètre commercial. Une question de conception pour la fabrication (DFM) a sa place dans cette revue ; le terme lui-même ne prouve ni une gamme de fabrication ni un résultat.
Cette démarche peut aider à traiter une difficulté fréquente de la sous-traitance : la collecte d’informations et la prise de décision liées à la qualification relèvent de la maîtrise du projet, et non de retards ou d’un manque d’efficacité. Les principes du NIST relatifs à l’évaluation d’un fournisseur placent une spécification suffisante parmi les critères fondamentaux, et non en annexe.
Pièces sur mesure en acier allié : état du matériau, traitement thermique et éléments géométriques critiques
Une désignation de matériau n’est exploitable que si la demande de devis relie le grade demandé à sa norme applicable, à la forme du produit, à son état et aux documents requis. ASTM A29/A29M montre, par exemple, pourquoi l’acheteur doit utiliser la spécification pertinente pour les barres plutôt que de considérer une désignation abrégée de grade comme une commande complète. Des termes de recherche tels que grades d’acier, acier de cémentation et matériaux de fabrication désignent des catégories, et non des exigences d’achat.
Limites de la classification
Limites de la classification
1215, 1018, O1, 4130, acier allié 4140, 4340, 42CrMo et 42CrMo4 peuvent apparaître dans les recherches et les échanges d’approvisionnement. Le terme « acier à outils », ces désignations, leur ressemblance apparente ou leur présence dans les mêmes recherches ne prouvent ni leur équivalence, ni leur adéquation, ni leur disponibilité, ni un engagement de fourniture de Zhenling. Les termes de recherche « acier allié 1215 », « acier allié 4340 » et « acier au carbone » ne sont pas considérés ici comme des preuves de classification, d’équivalence ou de disponibilité.
Limites liées à l’état du matériau
Limites liées à l’état du matériau
Les mentions recuit, prétraité, acier de cémentation, cémentation, trempe à l’air, resulfuré, à faible teneur en carbone et les autres termes relatifs à l’état nécessitent le document applicable et le contexte de la pièce prévue. L’usinabilité à l’état recuit ne peut pas être généralisée à un autre état, une autre machine, un autre outil ou une autre conception.
Limites des exigences
Limites des exigences
Les niveaux de dureté, la stabilité dimensionnelle, la ductilité, la résistance à la fatigue, le chrome, le nickel, le manganèse, le vanadium, les éléments d’alliage et la faible teneur en carbone ne remplacent pas une exigence maîtrisée. Le cas échéant, ils doivent figurer dans les documents relatifs au matériau, au plan ou à la réception. Le traitement thermique doit être demandé comme un état à vérifier, et non présenté comme une capacité de fabrication. Cette référence sectorielle expose les points à considérer pour le traitement thermique dans diverses industries de procédés, mais ne prescrit pas la méthode adaptée à chaque pièce en acier demandée : le bon de commande, le plan, la norme et la revue doivent faire foi.
Points à préciser pour les éléments géométriques critiques
Points à préciser pour les éléments géométriques critiques
Pour les pièces sur mesure en acier allié, indiquez chaque élément géométrique, son rôle fonctionnel, la tolérance ou la finition de surface spécifiée, le document requis et la personne responsable de la réception. La question de l’état du matériau peut ainsi être reliée à un élément géométrique de la pièce au lieu de rester une demande générale d’usinage de précision.
Un point contre-intuitif : multiplier les qualificatifs ne définit pas un grade
Ajouter des expressions comme bonne usinabilité, excellente résistance à l’usure, résistance mécanique exceptionnelle ou performances mécaniques élevées ne remplace pas une norme et un état manquants. Ces termes peuvent aider l’acheteur à expliquer son intention, mais le plan et l’exigence applicable doivent préciser ce qui sera accepté et comment cette exigence sera démontrée. Ni « résistant à l’usure » ni « usinable » ne constituent un critère de réception sans norme et méthode maîtrisées.
Un certificat de contrôle du matériau n’est utile que si l’élément contrôlé, les normes appliquées, la traçabilité et l’état à la livraison ont été correctement définis. Lorsqu’une commande exige un document de contrôle de l’acier, ISO 10474 constitue une référence à examiner pour en déterminer le champ d’application ; elle ne certifie pas l’atelier d’usinage. Ce document ne confirme pas, à lui seul, le respect de toutes les notes du plan, et la demande de certificat devrait figurer à proximité de la description du processus de réception.
Planification du fraisage CNC, du tournage CNC et des éléments géométriques complexes
Le choix entre fraisage CNC, tournage CNC et gamme de fabrication combinée dépend de la définition maîtrisée de la pièce, et non d’un catalogue de capacités publié sur un site web. Les travaux du NIST sur les systèmes intégrés de commande CAM/CNC portent sur les liens entre les informations de conception et de fabrication, mais ne prouvent ni le parc machines d’un atelier donné ni le résultat obtenu sur une pièce.
MATRICE D’ÉVALUATION DE LA DEMANDE DE DEVIS
| État du dossier de demande de devis | Fichiers et champs fournis | Précisions encore nécessaires |
|---|---|---|
| Plan seul | Plan PDF ; cotes nominales ; bloc de notes générales. | Indice de révision faisant foi, lien avec la 3D, état du matériau, méthode de contrôle, quantités par livraison et liste des documents. |
| Plan + modèle 3D et révision maîtrisés | Plan PDF ; modèle 3D natif ou neutre ; identifiant de révision ; notes sur les références spécifiées et les éléments géométriques critiques. | Norme applicable, forme et état du matériau, échantillonnage pour la réception, traçabilité, emballage et format des enregistrements. |
| Dossier de demande de devis complet | Données 2D/3D maîtrisées ; priorité des révisions ; norme et état du matériau ; quantité ; plan de réception ; exigences relatives aux documents, aux étiquettes et à l’emballage. | Uniquement les contradictions propres au projet, les hypothèses techniques en suspens et les priorités entre contrat et bon de commande nécessitant une décision écrite. |
Questions de planification avant de nommer une gamme de fabrication
Une revue d’usinage peut devoir distinguer l’accès pour l’enlèvement de matière du choix de l’outil de coupe, du maintien de la pièce, de la séquence de contrôle et d’éventuelles opérations secondaires ultérieures. Une description abrégée ne permet de présumer ni la durée de vie de l’outil, ni la gamme d’usinage des pièces, ni l’obtention de pièces usinées avec précision, car chacun de ces points dépend de l’état maîtrisé du matériau et des exigences relatives aux éléments géométriques.
La matrice présentée ici ne compare pas les performances et ne classe pas les fournisseurs par supériorité ; elle indique quels documents ont été fournis et quelles questions restent ouvertes. L’analyse des tables rotatives publiée par Modern Machine Shop constitue un guide connexe pour planifier la fabrication et ne doit pas être considérée comme une preuve de la configuration des procédés de Zhenling.
Matrice de préparation d’une demande de devis pour l’acier allié
Cette matrice de préparation d’une demande de devis pour l’acier allié sert de cadre de transmission pour la revue par le fournisseur, le service technique et les achats. Elle ne remplace ni un plan, ni un bon de commande, ni une norme applicable, ni un contrat, ni un plan de contrôle, ni une règle de réception ; elle rend simplement visibles leurs liens avant toute discussion sur les séries de production.
Ce qui distingue ce cadre
Ici, le contrôle qualité ne se réduit pas à une promesse générale. La matrice oblige l’acheteur à relier une demande concernant le matériau, un processus de contrôle, un enregistrement et la règle qui détermine la réception ; dans la pratique, ce lien est plus utile que de traiter la documentation après coup.
Vérification avant transmission
Si l’acheteur ne peut pas désigner, pour une ligne de la matrice, le fichier maîtrisé, l’exigence applicable et la personne responsable de la réception, cette ligne appelle une clarification et ne constitue pas une spécification complète. Cette vérification évite qu’une demande de devis soignée masque une décision contractuelle ou de contrôle encore en suspens.
REF_IMG: PROCESSUS-CNC
Exécution du processus
Utilisez la matrice pour rédiger une liste de points à clarifier, qui pourra ensuite être examinée avec la demande de devis. Le guide d’achat du NIST soutient le principe général selon lequel les conditions et les méthodes d’évaluation doivent être décrites.
RÉDIGER LA LISTE DES POINTS À CLARIFIERExigences de qualité, de réception et de justification pour les composants sur mesure en acier
Les justificatifs de qualité exigent d’identifier l’objet, les exigences, l’organisme émetteur, les limites et les documents d’appui. Comme l’ISO/CASCO décrit ces caractéristiques dans le cadre des attestations de conformité, une désignation générale telle que « certificat » ne doit pas remplacer un plan de réception propre à la pièce.
Justificatifs liés au plan
Reliez les exigences dimensionnelles, la finition de surface et les éléments géométriques critiques à l’indice de révision maîtrisé et à la méthode de mesure.
Justificatifs liés au matériau
Reliez le grade, la norme, l’état, la forme du produit et la traçabilité demandée à l’exigence de la commande.
Justificatifs liés au contrôle
Reliez les processus de contrôle, les règles d’échantillonnage, le format des rapports et la responsabilité de la réception aux critères applicables.
Un certificat dont l’objet, le périmètre, l’organisme émetteur et la chaîne d’habilitation (accréditation, etc.) sont clairement définis peut être utile. Il ne prouve toutefois pas qu’une pièce sur mesure usinée respecte ses spécifications de tolérance, de finition de surface, de répétabilité, d’exactitude et de répétabilité, ou de performance, à moins que les enregistrements et le périmètre ne relient les caractéristiques de cette pièce aux attestations.
CE et ASME : des questions sur le périmètre des justificatifs
Le marquage CE relève de la législation applicable aux produits et des responsabilités en matière de conformité ; ce n’est pas un signe universel de qualification d’une entreprise d’usinage. Les justificatifs ASME exigent l’autorisation, le code et le contexte produit pertinents ainsi que l’applicabilité de la marque ; sans ces documents, aucun de ces noms ne doit être présenté sur cette page comme une revendication de Zhenling.
Vérification de la chaîne documentaire
Pour chaque exigence invoquée, demandez quel document identifie la pièce, quel enregistrement atteste le contrôle ou la déclaration, quel indice de révision a été utilisé et qui était habilité à accepter un écart. Le seul titre d’un document ne suffit pas à établir cette chaîne, et un certificat de système de management ne prouve pas toujours qu’une décision de conformité a été prise pour le produit.
Les sources pertinentes sont les informations de la Commission européenne sur le marquage CE et la description de sa marque par ASME. Elles ne signifient ni que la pièce d’un client exige l’une ou l’autre de ces démarches, ni qu’un fournisseur quelconque détient l’autorisation correspondante.
Contexte de fabrication de Zhenling et justificatifs du projet
Lorsqu’il évalue une proposition de prestations d’usinage, l’acheteur a besoin de justificatifs propres au projet, liés à l’entité, au périmètre annoncé et aux composants en acier requis. Au lieu de publier des affirmations générales non étayées sur la taille de l’entreprise, ses équipements, ses exportations, ses applications, ses certifications, sa capacité, sa précision ou ses délais de livraison, ce document présente les pièces à demander pour la revue par l’acheteur.
Entité
raison sociale, adresse, interlocuteur responsable et lien avec les travaux faisant l’objet du devis.
Périmètre
objet du certificat ou de l’autorisation, date de délivrance, organisme émetteur et activité concernée.
Lien entre équipement et pièce
enregistrement de processus reliant l’équipement à l’opération concernée.
Enregistrements qualité
indice de révision du plan, enregistrement de contrôle, justificatif du matériau et décision de réception.
Cas publié avec autorisation
autorisation du client, périmètre, résultat documenté et enregistrement source.
État des justificatifs pour l’étude de cas
Aucun résultat client n’est publié dans cette version provisoire, car aucun dossier de cas autorisé n’a été fourni pour un usage public. Une future étude de cas devrait préciser le périmètre approuvé, la source des justificatifs, l’autorisation de l’acheteur et un résultat vérifiable, plutôt que d’utiliser une affirmation anonymisée pour laisser entendre qu’un résultat a été obtenu.
Aussi contre-intuitif que cela puisse paraître, un certificat au périmètre défini n’est pas sans valeur : l’ISO décrit la certification et l’accréditation comme deux types de justificatifs distincts. Mais, à lui seul, il ne prouve rien concernant une pièce donnée en acier allié, une gamme de fabrication ou un résultat de réception ; l’acheteur doit le relier aux enregistrements pertinents.
Des justificatifs reliés entre eux sont plus solides qu’un dossier volumineux
Une longue liste d’équipements, une déclaration générale sur les marchés desservis ou le logo d’un client sans périmètre précisé ne remplacent pas un enregistrement reliant l’opération concernée à la pièce et à son indice de révision maîtrisé. L’acheteur peut demander des justificatifs de projet autorisés et vérifiables au lieu de prendre leur volume pour une preuve de pertinence.
Justificatifs à demander à un fabricant de pièces en acier allié
Demandez si le fournisseur peut identifier l’entité à l’origine de la déclaration, le périmètre du document, le lien entre un enregistrement d’équipement ou de processus et la pièce, l’indice de révision de l’enregistrement de contrôle, ainsi que toute autorisation du client derrière une référence à une étude de cas. Il s’agit d’une liste de vérification préalable, et non d’une accusation visant une entreprise.
De la demande de devis aux précisions techniques : ce qui définit votre devis
Considérez le devis comme la définition d’un périmètre donné, et non comme un substitut aux données manquantes pour planifier le projet. Pour les procédés d’usinage CNC de l’acier allié, les réponses aux questions sur l’état du matériau, les indices de révision des plans, les enregistrements qualité, la quantité de matériau, les consignes d’emballage et la confidentialité influencent fortement la voie suivie pour la revue et doivent être traitées comme des points à clarifier, et pas seulement comme un motif d’accélération.
-
01
Envoyez le dossier technique maîtrisé et indiquez clairement l’indice de révision qui fait foi.
-
02
Précisez le grade du matériau, la norme applicable, la forme du produit et son état sans présumer d’une équivalence entre normes.
-
03
Énumérez les éléments géométriques critiques, les exigences de surface et la méthode de réception ou les questions en suspens.
-
04
Précisez la quantité, les livraisons, les documents, les étiquettes, l’emballage et les préoccupations liées à la confidentialité.
-
05
Vérifiez les précisions écrites au regard du bon de commande, du contrat et de la règle de réception.
Fiche de décision bronze : aucun retour sur investissement présumé
Aucun retour sur investissement présumé n’est indiqué, car cette version provisoire ne contient aucune donnée vérifiée sur les coûts, les prix, les reprises, la cadence ou la livraison. Examinez six données avant de comparer les périmètres commerciaux : indice de révision maîtrisé ; norme et état du matériau ; géométrie critique et tolérance ; quantité et rythme des livraisons ; exigences de contrôle et de documentation ; exigences d’emballage, d’étiquetage et de confidentialité.
Vérifier le périmètre avant de comparer
Lorsque vous comparez des prestations d’usinage ou des services CNC, consignez ce qui est inclus, exclu, fourni par le client et encore soumis à une clarification écrite. Vous éviterez ainsi de comparer à tort des devis fondés sur des indices de révision de plans, des états du matériau, des enregistrements de contrôle ou des hypothèses d’emballage différents.
Discutez des exigences relatives au plan et à la confidentialité par un moyen de contact habituel ; cette page n’affirme pas que les fichiers sensibles sont téléversés ou conservés de manière sécurisée, ni qu’ils sont régis par un accord de confidentialité existant.
Prendre contact avec le service techniqueOutils techniques pour l’usinage CNC de l’acier allié
Grille de préparation d’une demande de devis pour l’acier allié
Vérifiez les fichiers CAO et les spécifications de cotation géométrique et de tolérancement pour évaluer la fabricabilité avant d’envoyer votre demande de devis. Assurez-vous que toutes les tolérances critiques sont définies avec précision.
Outil de rédaction d’une ligne de commande de matériau en acier allié
Uniformisez les paramètres de la nomenclature. Générez des lignes de commande précises indiquant les nuances d’acier allié, les états métallurgiques et les opérations complémentaires requises.
Comparateur des périmètres de devis pour l’acier allié
Alignez les périmètres des devis de plusieurs fournisseurs. Évaluez objectivement les coûts réels d’usinage, les écarts de délais et les opérations exclues.
Planificateur des justificatifs pour les éléments géométriques critiques en acier allié
Définissez les documents qualité requis pour les composants de haute précision, des certificats matière (MTRs) aux rapports de contrôle FAI CMM.
Joignez le dossier de plans en vigueur et son indice de révision, la nuance du matériau et la norme applicable, l’état demandé, les éléments géométriques critiques, la quantité, les critères d’acceptation, les documents requis, les exigences d’emballage et les questions en suspens. Cette matrice de demande de devis sert à organiser ces informations ; elle ne remplace pas les documents faisant autorité.






