Contacter Zhenling Company

Service d’usinage CNC de pièces sur mesure et hors standard
- Délai de remise du devis confirmé après examen de votre demande par un ingénieur
- Délai de réalisation du prototype confirmé dans le devis
- Classe de tolérances générales ISO 2768-m
- Formats STEP, IGES, X_T, DWG, DXF et PDF acceptés
Selon les informations fournies par l’entreprise, le site de Jiashan est en activité depuis 2006. Pour une demande de devis d’usinage CNC, le plan, le matériau, la quantité, la gamme de fabrication, les exigences de contrôle et les conditions de livraison déterminent si le fournisseur convient ; cette page ne revendique ni références clients dans les équipements sous pression ni délai de réponse technique garanti. Les demandes adressées au Centre de services d’usinage CNC doivent préciser l’indice de révision du plan, le matériau, la quantité, les cotes critiques, les documents de contrôle et les conditions de livraison convenues. Les capacités et les délais restent provisoires. Les conditions écrites doivent préciser la gamme de fabrication examinée, les limites, les enregistrements et les hypothèses retenues pour la libération des pièces.
Délai de remise du devis
Le délai de réponse à votre demande de devis est confirmé après examen technique.
Délais de réalisation
Les délais pour les prototypes et les petites séries sont confirmés dans le devis écrit après examen du plan et de la quantité.
Quantité commandée
La quantité minimale et l’acceptation d’une pièce unique sont confirmées dans le devis écrit.
Tolérances générales
La norme ISO 2768-m ne peut s’appliquer aux cotes sans tolérance indiquée que si le devis écrit le prévoit expressément ; les éléments géométriques assortis de tolérances individuelles et les indications de tolérance géométrique sont examinés un par un.
Documents propres à la commande
Des rapports de contrôle et des documents relatifs aux matériaux peuvent être fournis lorsqu’ils sont demandés sur le plan et dans le devis écrit.
Conditions commerciales et de paiement
Le mode de paiement, l’acompte, l’échéance du solde, l’Incoterm, la destination et la responsabilité du transport sont confirmés dans le devis écrit.
PROCÉDÉS ET CAPACITÉS
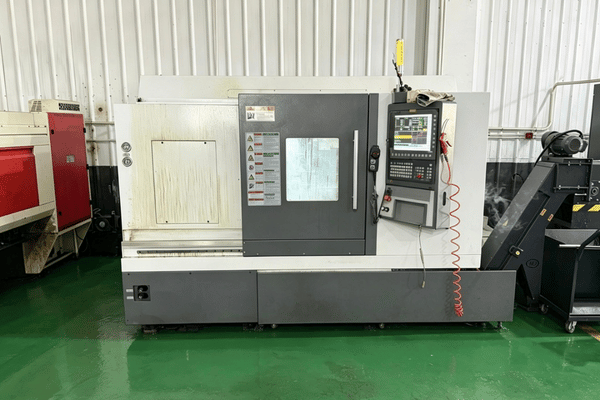
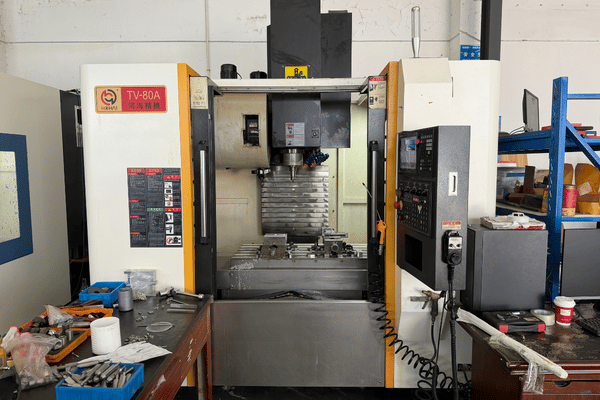
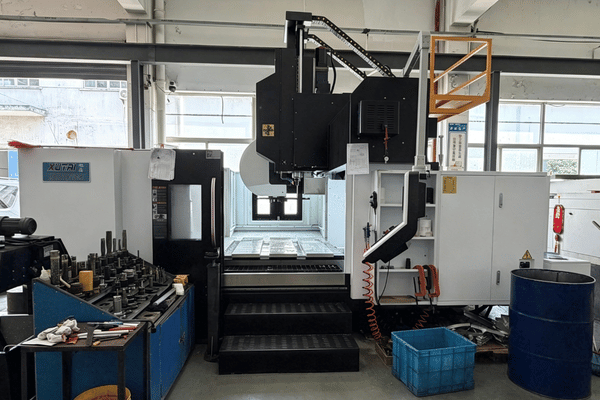
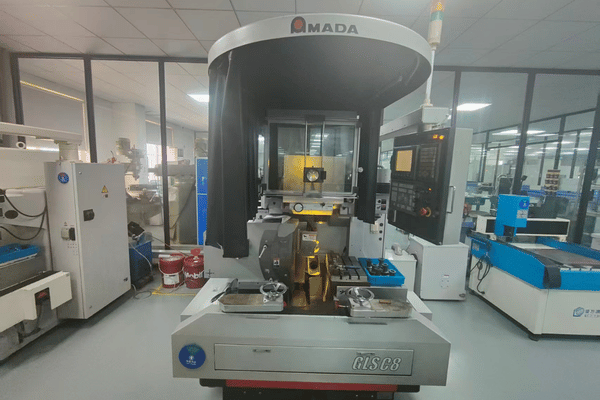
Capacités d’usinage CNC, machines et lignes de production
Tous nos travaux partent d’un plan, et non d’un catalogue. Nous usinons les composants sur plan, un à un, en CNC ; le procédé de fabrication est choisi selon la géométrie, les tolérances et la quantité, et non selon la machine CNC disponible à cet instant.
01
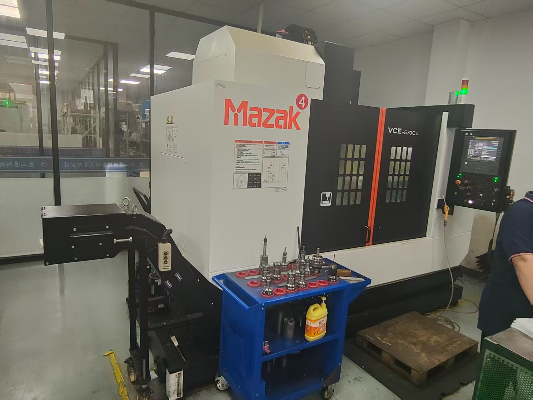
Fraisage CNC
Boîtiers prismatiques, brides, plaques, collecteurs et corps à cavités. Les centres d’usinage à trois et quatre axes prennent en charge la majeure partie de ces travaux.
Service de fraisage CNC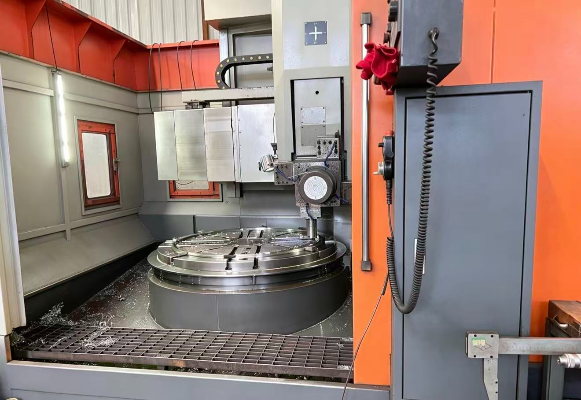
02
Tournage CNC
Arbres, rouleaux, bouchons, bagues, manchons et corps filetés, y compris de grand diamètre. Le tournage et le fraisage sont combinés dans une même prise lorsque le plan le permet.
Service de tournage CNC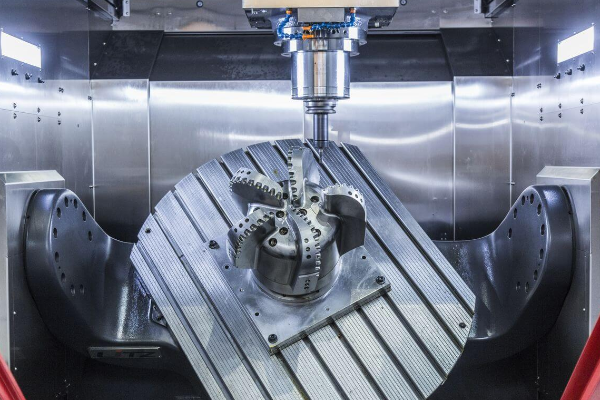
03
Usinage 5 axes
Faces à angles composés, contours de type roue à aubes et pièces qui exigeraient autrement quatre montages d’usinage distincts. Ces travaux sont réalisés sur des centres d’usinage 5 axes importés.
Usinage CNC 5 axes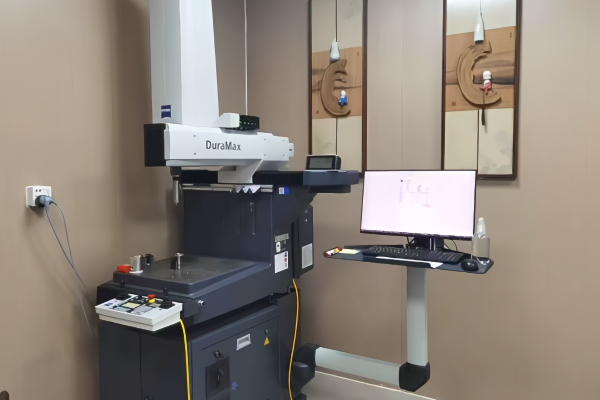
04
Décolletage de type suisse
Pièces tournées élancées dont le rapport longueur/diamètre fait de la flexion le problème déterminant. L’appui de la douille de guidage stabilise la pièce près de l’outil de coupe.
Décolletage de type suisse
05
Usinage CNC de précision
Faces d’étanchéité, portées de roulement et éléments géométriques définis par des références spécifiées, soumis à des tolérances serrées sur le plan. Ici, l’usinage de précision signifie que la méthode de contrôle est convenue avant le premier enlèvement de matière, et non après.
Usinage CNC de précision
06
Prototypage CNC rapide
Une série rapide de prototypes avant le gel de la conception, réalisée sur les mêmes équipements et selon la même gamme de contrôle que la production.
Prototypage CNC rapide
07
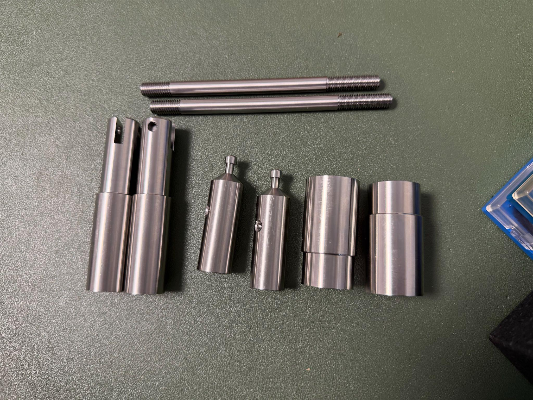
Micro-usinage CNC
Petits éléments géométriques, parois minces et alésages peu profonds pour lesquels l’évacuation des copeaux et l’épaisseur minimale du copeau déterminent si l’outil coupe ou frotte.
Micro-usinage CNC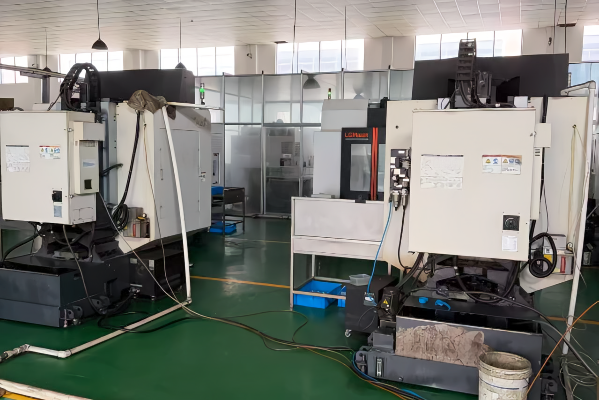
08
Usinage en grande série
Production répétée d’une pièce dont le plan est figé, planifiée selon des prévisions validées afin d’amortir les montages d’usinage et l’outillage sur toute la série.
Usinage en grande série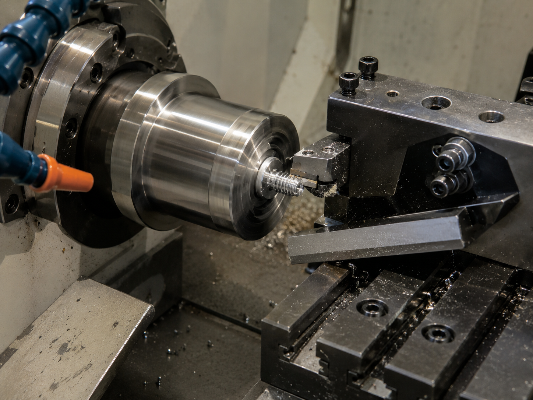
09
Usinage en petite série
Quantités intermédiaires entre un prototype et une commande ferme de production. Les petites séries suivent la même gamme de contrôle qu’une série complète.
Usinage en petite série
MATÉRIAUX USINABLES
Matériaux que nous usinons
Le choix du grade pour une pièce soumise à la pression ou utilisée dans un procédé relève du responsable de la conception et dépend des conditions de service. Considérez les alliages ci-dessous comme des familles de matériaux envisageables, et non comme des stocks disponibles ; le grade exact, la forme, l’état, la disponibilité et la traçabilité sont confirmés dans le devis écrit.
Acier inoxydable
303, 304, 304L, 316, 316L et 321 pour les milieux corrosifs, les surfaces hygiéniques et les pièces sous pression.
Usinage de l’acier inoxydable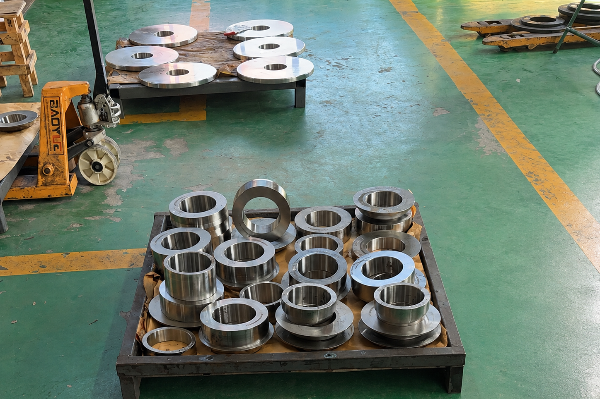
Acier allié et acier à roulement
Q345D, 12CrMoV, 25CrMo, 42CrMo et GCr15 pour la résistance mécanique, les températures élevées et les surfaces soumises à l’usure.
Usinage de l’acier allié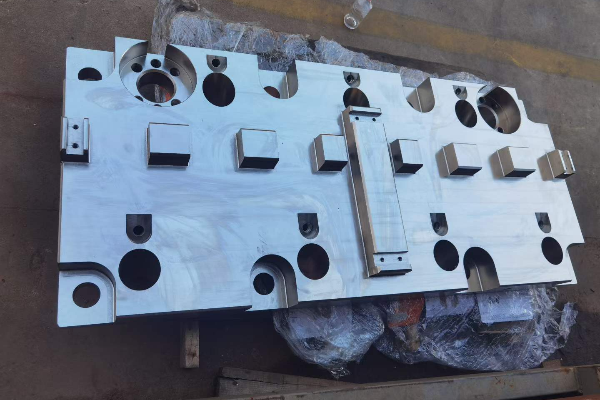
Acier au carbone
20#, 45# et Q235A pour les applications structurelles et les applications courantes sous pression lorsque la corrosion est maîtrisée par un revêtement ou un doublage.
Usinage de l’acier au carbone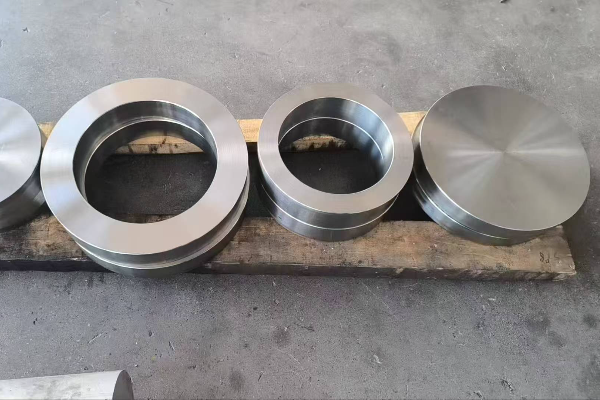
Alliages à base de nickel
C276, 904L et grades apparentés à base de nickel pour les acides réducteurs, les fluides contenant des chlorures et les milieux acides soufrés.
Usinage des alliages de nickel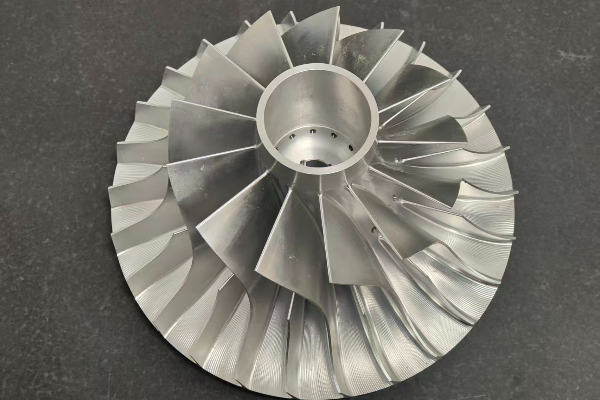
Alliages d’aluminium
Grades d’aluminium pour les supports, couvercles et corps d’instruments légers, lorsque le rapport résistance/poids guide la conception.
Usinage CNC de l’aluminium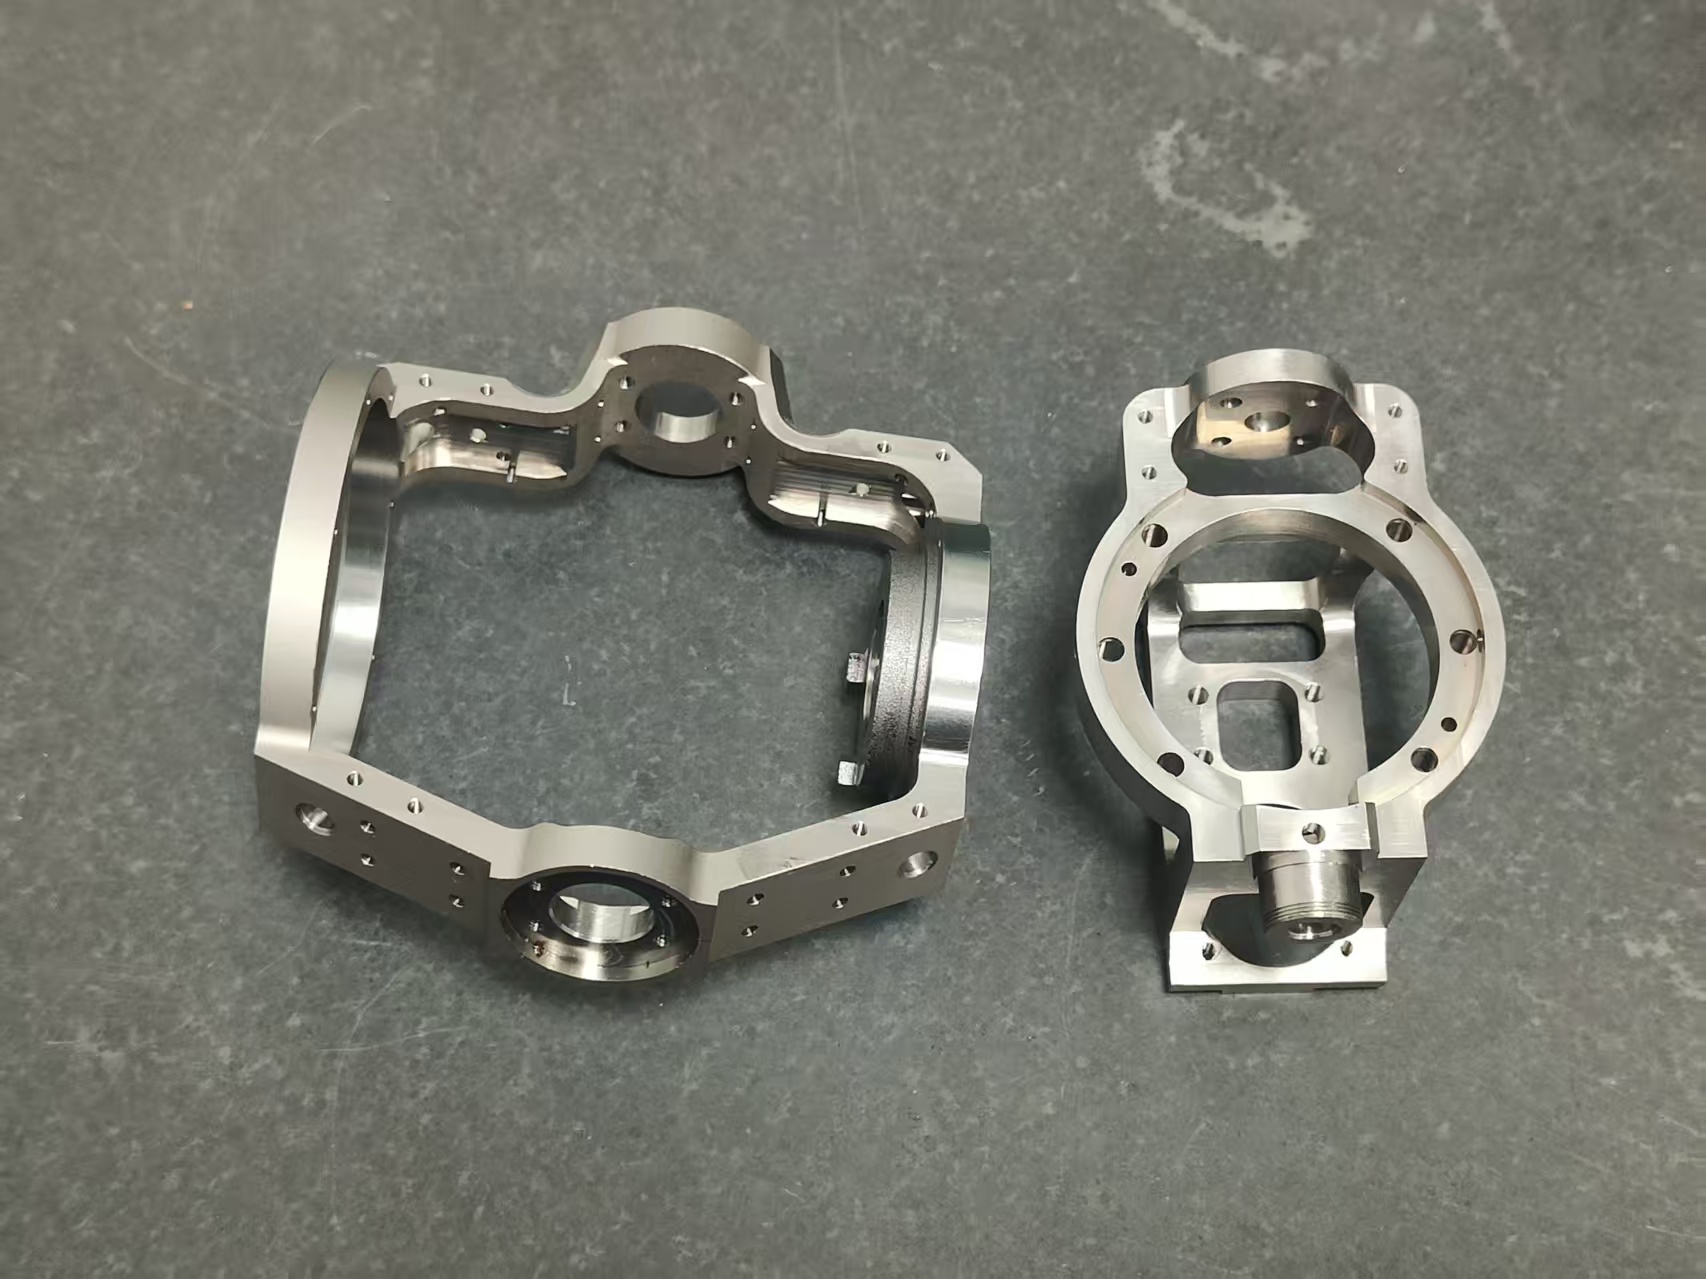
Tableau de choix des matériaux pour les températures élevées, les milieux corrosifs et la haute pression
| Conditions de service | Critères déterminants pour le choix du grade | Grades que nous usinons pour cette application | Informations à indiquer sur votre plan |
|---|---|---|---|
| Température élevée, domaine du fluage | Contrainte admissible à la température de calcul et résistance à la fragilisation au revenu | 12CrMoV, 25CrMo, 42CrMo | Température et pression de calcul, ainsi que le code de construction de l’appareil |
| Corrosion industrielle courante | Vitesse de corrosion uniforme dans le milieu concerné, plutôt qu’un classement générique | 304L, puis 316L lorsque le molybdène est nécessaire | Milieu, concentration, température et présence ou non d’air dans le fluide |
| Milieux contenant des chlorures et milieux marins | Résistance à la corrosion par piqûres et par crevasses, qui augmente avec les teneurs en molybdène et en azote | 316L, et 904L lorsque la marge offerte par le 316L est insuffisante | Concentration en chlorures et température maximale du métal |
| Risque de fissuration par corrosion sous contrainte en présence de chlorures | Contrainte de traction, température du métal supérieure à environ 50 °C et phase aqueuse contenant des chlorures agissant conjointement | Grades riches en nickel ; les alliages contenant 45 % de nickel ou plus sont pratiquement insensibles | Température de service, état des contraintes résiduelles et présence éventuelle de soudures sur la pièce |
| Acides réducteurs, chlorhydrique et fluorhydrique | Résistance aux milieux réducteurs, pour lesquels l’acier inoxydable austénitique courant ne convient pas | C276 et alliages apparentés à base de nickel | Acide, concentration, température et présence de contaminants oxydants |
| Usure et contact de roulement | Dureté à cœur et état de surface de la face sollicitée | Acier à roulement GCr15, 42CrMo à l’état trempé et revenu | Dureté requise, profondeur durcie et surface supportant la charge |
Deux précisions doivent figurer dans ce tableau, et non en petits caractères. Le choix du grade présenté ici vise à orienter le choix d’une ébauche à usiner ; il ne constitue pas une évaluation de conformité, et le choix du grade de l’équipement sous pression fini relève du fabricant de l’équipement ou de l’organisme notifié au titre de la directive 2014/68/EU. Nous déterminons le grade selon les conditions de service que vous définissez, au cas par cas, et ce tableau ne remplace pas une étude de corrosion adaptée à votre procédé.
PROCÉDÉS / OPÉRATIONS COMPLÉMENTAIRES
Finitions de surface et opérations complémentaires
Les conditions écrites doivent désigner les sites d’usinage, de finition et de contrôle, tout prestataire extérieur, les enregistrements requis et la partie responsable de la libération finale avant expédition.
| Finition | Fonction | Substrat adapté | Lieu d’exécution |
|---|---|---|---|
| Passivation | Élimine le fer libre laissé par l’usinage et restaure la couche riche en chrome ; procédé chimique qui ne modifie pas la rugosité | Acier inoxydable uniquement | Prestation standard de Zhenling, réalisée ou coordonnée ; responsabilité du traitement confirmée dans le devis |
| Anodisation | Forme une couche d’oxyde intégrée au substrat pour résister à la corrosion et à l’usure | Aluminium et titane ; ne s’applique pas à l’acier inoxydable | Prestation standard de Zhenling, réalisée ou coordonnée ; responsabilité du traitement confirmée dans le devis |
| Thermolaquage | Revêtement barrière épais et pigmenté protégeant la pièce en extérieur et lors des manipulations | Acier au carbone et aluminium | Prestation standard de Zhenling, réalisée ou coordonnée ; responsabilité du traitement confirmée dans le devis |
| Dépôt électrolytique | Couche métallique déposée pour protéger contre la corrosion, améliorer la conductivité ou ajouter de la matière afin d’ajuster les dimensions | Acier au carbone et acier allié | Prestation standard de Zhenling, réalisée ou coordonnée ; responsabilité du traitement confirmée dans le devis |
| Brossage | Finition à stries orientées, spécifiée par leur direction et par un critère visuel d’acceptation, et pas seulement par une valeur Ra | Acier inoxydable et aluminium | Confirmé dans le devis |
| Polissage mécanique | Améliore l’aspect et les propriétés fonctionnelles des faces d’étanchéité et des pièces destinées aux applications hygiéniques | Acier inoxydable, acier allié | Site d’exécution confirmé pour chaque devis |
| Ébavurage et cassage des arêtes | Élimine les bavures d’usinage et casse les arêtes vives avant le contrôle | Tous les grades que nous usinons | Site d’exécution confirmé pour chaque devis |
Deux finitions souvent confondues
La passivation et l’anodisation ne sont pas interchangeables. La passivation est un traitement chimique qui ne change pas la rugosité de surface, tandis que l’anodisation s’applique à l’aluminium et au titane, et non à l’acier inoxydable.
Les pièces sont expédiées brutes d’usinage, avec les arêtes cassées, sauf si votre plan prescrit une finition ; aucun traitement de surface n’est appliqué sans devis écrit. L’index complet des finitions se trouve à la rubrique Finition de surface.
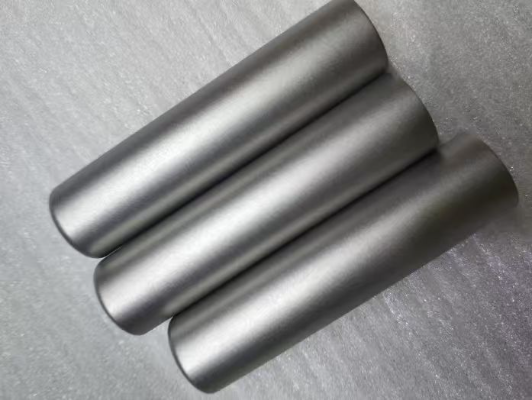
Tolérances, état de surface et délais standards
La norme ISO 2768-1 régit un seul point : les dimensions linéaires et angulaires sans tolérance individuelle indiquée sur le plan. Elle ne traite ni des tolérances géométriques, ni des éléments géométriques critiques, ni de l’incertitude de mesure associée à une valeur rapportée ; nous les chiffrons donc séparément au lieu de les regrouper dans une seule classe de tolérances.
| Spécification | Ce que nous respectons |
|---|---|
| Classe de tolérances générales | Les tolérances sont tenues selon ISO 2768-m pour la classe générale, et selon des classes plus serrées lorsque le plan les prescrit |
| Spécification géométrique générale | ISO 22081, qui a retiré et remplacé ISO 2768-2 en 2021 |
| Éléments géométriques assortis de tolérances individuelles | Chiffrés un par un selon votre plan, avec les indications de tolérance géométrique interprétées selon ISO 1101 et la méthode de mesure convenue avant l’usinage |
| Délai de remise du devis | Délai de réponse au devis confirmé après examen technique de la demande transmise |
| Délai de réalisation du prototype | Délai de réalisation du prototype confirmé dans le devis écrit après examen du plan |
| Délai de réalisation d’une petite série | Délai de réalisation de la petite série confirmé dans le devis écrit après examen de la quantité |
| Délai de production | Calendrier de production confirmé dans le devis écrit |
| Certification des matériaux | Lorsque la commande le prévoit, le document matière EN 10204 applicable, délivré par l’émetteur désigné, avec le lien au numéro de coulée ou de lot et le périmètre convenu |
| Contrôle fourni | Un rapport de contrôle dimensionnel établi selon le plan lorsque le devis écrit le prévoit |
| Commande minimale | La quantité minimale et l’acceptation d’une pièce unique sont confirmées dans le devis écrit |
| Travaux urgents | Une planification accélérée est possible sur demande. Sa faisabilité est confirmée lors de l’examen du plan |
QUALITÉ ET CONFORMITÉ
Contrôle qualité, inspection et documentation
Pour une pièce fabriquée sur plan, la qualité repose sur une chaîne d’enregistrements, pas sur un slogan. Chaque commande possède sa propre identification matière, ses propres résultats de mesure et ses propres documents ; la même gamme s’applique à une pièce unique comme à un lot de production.
Comment chaque commande est contrôlée
1
La matière reçue est identifiée à l’aide du certificat matière, puis le numéro de coulée est reporté sur une nouvelle surface avant que l’usinage n’efface le marquage d’origine, sous la supervision du contrôle qualité.
2
Le contrôle de la première pièce est effectué selon votre plan avant la poursuite du reste de la commande ; chaque caractéristique figurant sur le plan est mesurée et consignée.
3
Les contrôles en cours de fabrication portent sur les éléments géométriques susceptibles de varier pendant la série : diamètres des alésages, faces d’étanchéité, diamètres sur flancs des filetages et positions définies par des références spécifiées.
4
Le contrôle dimensionnel final est effectué sur la pièce terminée, après son retour de toute opération de finition réalisée par un site partenaire.
5
Le dossier d’enregistrements est constitué et libéré avec l’expédition, en référence à l’indice de révision du plan utilisé pour les mesures.
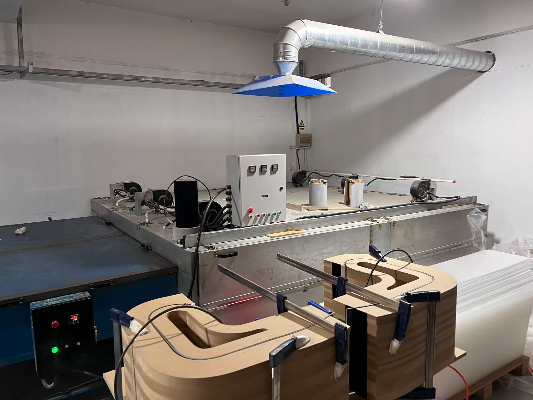
Lorsque l’identification par coulée ou par lot est requise, la commande doit définir, avant que l’usinage n’efface le marquage d’origine, le moment du transfert du marquage, la responsabilité de la supervision ou de la vérification et les enregistrements associés.
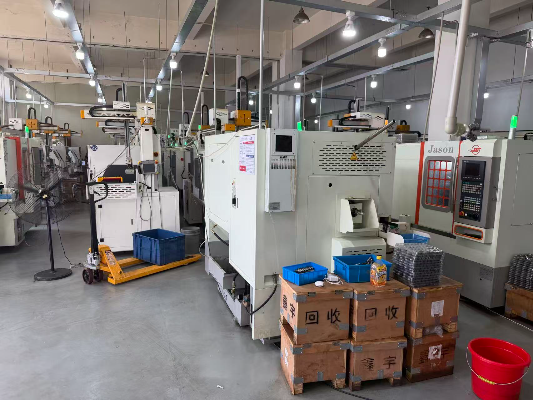
Équipements de contrôle
- Les équipements de contrôle propres à chaque commande doivent être confirmés par leur modèle ou leur méthode, leur plage d’utilisation, leur état d’étalonnage et leur incertitude de mesure.
- Métrologie manuelle en cours de fabrication : micromètres, comparateurs d’alésage, trusquins, calibres de filetage et rugosimètres.
Nous précisons quels équipements sont utilisés et ce qu’ils mesurent. La plage d’étalonnage, l’incertitude de mesure et l’aptitude démontrée du procédé font l’objet de qualifications distinctes ; lorsque votre spécification les exige, elles sont convenues pour chaque projet au lieu d’être déduites de la liste des équipements.
Exigences de vérification des certificats
Tout certificat lié au marquage CE ou à l’ASME utilisé pour qualifier un fournisseur doit préciser son titulaire légal, son site de production, son numéro, son champ d’application et sa validité. Un certificat relatif aux équipements sous pression ne fait pas d’un composant usiné individuel un élément sous pression certifié.
Ce que couvre un certificat, et ce qu’il ne couvre pas
Le marquage CE au titre de la directive 2014/68/EU s’applique à un équipement sous pression précis ou à un type d’équipement, tandis qu’un certificat ASME indique un type et un numéro de certificat, un champ d’application, une date d’autorisation et l’adresse de l’usine.
Trois niveaux de preuve pour les applications sous pression
| Niveau | Ce qu’il atteste | Qui le fournit |
|---|---|---|
| Preuve relative au matériau | Que le métal de votre pièce correspond au grade et à la coulée indiqués sur le plan, avec les résultats mesurés de composition chimique et d’essais mécaniques | L’émetteur désigné du document matière lorsque la norme EN 10204 3.1 est spécifiée dans la commande |
| Identification et traçabilité pendant l’usinage | Que l’identification de la coulée certifiée est restée associée à la pièce, de la réception du matériau au contrôle final après usinage, y compris lors du report du marquage | Nous, dans le dossier de commande |
| Conformité de l’équipement sous pression fini | Que la cuve ou l’assemblage fini satisfait aux exigences de la catégorie applicable au titre de la directive 2014/68/EU, y compris toute évaluation particulière des matériaux | Le fabricant de l’équipement, avec l’organisme notifié, et non le fournisseur chargé de l’usinage |
Les acheteurs demandent régulièrement le troisième niveau à un atelier d’usinage. Nous fournissons intégralement les deux premiers ; le troisième relève de l’entité qui met l’équipement fini sur le marché.
Si les mesures d’une pièce ne respectent pas le plan
Nous retouchons ou refabriquons la pièce à nos frais selon les mêmes critères d’acceptation écrits que ceux appliqués lors du contrôle de la première pièce, puis nous vous remettons une analyse écrite de la cause racine. Les échantillons et les premières pièces font l’objet d’un devis dès la première unité et sont soumis aux mêmes contrôles et aux mêmes exigences documentaires que les pièces de production ; une première pièce acceptée constitue donc une véritable référence, et non un simple geste commercial.
PROCESSUS ET SYSTÈME QUALITÉ
Du plan aux pièces livrées
1
Envoyez vos fichiers
Nous travaillons à partir de plans 2D aux formats PDF, DWG ou DXF et de modèles 3D aux formats STEP, IGES ou Parasolid X_T. Un fichier CAO suffit pour démarrer ; le plan précise les tolérances et les finitions.
2
Analyse du plan
Un ingénieur méthodes examine le plan sous l’angle de l’usinabilité, du bridage et de l’accès pour le contrôle, puis vous signale tout ce qui augmenterait le coût sans améliorer la fonction.
3
Devis écrit
Le prix, le délai, le grade du matériau, les finitions prévues et les documents de contrôle à fournir figurent ensemble dans le devis, afin que vous puissiez comparer son périmètre à celui de tout autre devis en votre possession.
4
Première pièce
La première pièce est usinée et contrôlée au regard de chaque caractéristique indiquée sur le plan avant le lancement du reste de la commande.
5
Production et responsabilité du résultat
Si une caractéristique dérive, nous arrêtons la production, corrigeons le problème et effectuons une nouvelle mesure à nos frais, au lieu d’expédier les pièces et d’en discuter ensuite.
6
Emballage et expédition
Les pièces sont emballées pour éviter les dommages pendant le transport et expédiées avec le rapport de contrôle et le certificat matière correspondant à la coulée dont elles proviennent.
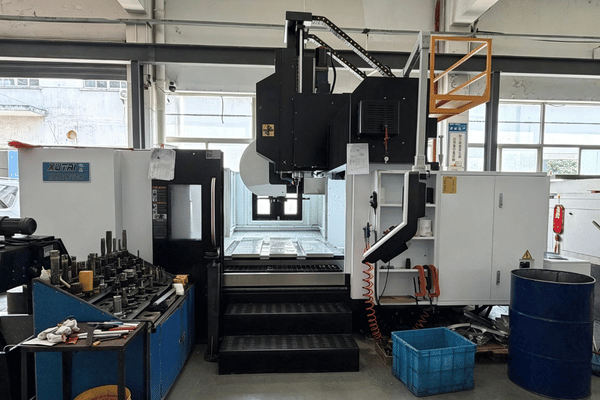
Ce que chaque document permet de retracer
| Document | Éléments qu’il relie |
|---|---|
| Traçabilité de la référence de pièce | La pièce contrôlée, l’indice de révision du plan, la modification technique correspondante et l’ordre de fabrication associé |
| Traçabilité du produit | Le matériau brut, tout procédé spécial tel qu’un traitement thermique ou un dépôt métallique, et les essais fonctionnels, chacun associé à son propre numéro de spécification |
| Traçabilité des caractéristiques | Chaque caractéristique du plan ou du modèle, associée individuellement à un résultat de mesure |
| Contrôle partiel après modification | Une caractéristique modifiée, de nouveau consignée selon la même structure en trois volets, avec un nouveau numéro de rapport et une date de signature |
La structure en trois volets ci-dessus reprend l’organisation d’un rapport de contrôle de première pièce selon SAE AS9102, car la distinction entre la traçabilité de la référence de pièce, celle du produit et celle des caractéristiques permet à une personne absente lors du contrôle d’auditer clairement le rapport. Nous reprenons cette structure pour organiser les preuves ; cela ne signifie pas que nous bénéficions d’une quelconque certification de système qualité aéronautique.
À propos des données techniques soumises à contrôle
Lorsqu’un accord de confidentialité est signé, il régit les informations qu’il couvre. Les demandes concernant des données soumises à contrôle nécessitent un examen de conformité et peuvent être refusées ; un accord de confidentialité ne remplace ni une autorisation au titre du contrôle des exportations ni la responsabilité de l’expéditeur en matière de conformité.
Choix de conception qui réduisent vos coûts
| Élément géométrique | Ce qu’il faut spécifier | Pourquoi cela réduit le coût |
|---|---|---|
| Rayons des angles intérieurs | Le plus grand rayon compatible avec l’assemblage | Un rayon plus grand permet d’utiliser une fraise plus grande et plus rigide, ainsi que d’accélérer la passe |
| Profondeur de poche | Une profondeur ne dépassant pas environ quatre fois la largeur de la poche | Des poches plus profondes imposent un outillage long et peu rigide ainsi qu’une avance réduite |
| Épaisseur de paroi | Des parois minces uniquement là où la fonction l’exige | Les parois minces se déforment sous l’effort de coupe et imposent des passes de reprise supplémentaires |
| Indications de tolérance | Des tolérances serrées uniquement sur les éléments géométriques fonctionnels | Chaque élément géométrique soumis à une tolérance plus serrée augmente à la fois le temps d’usinage et le temps de contrôle |
| Indications d’état de surface | Une rugosité spécifiée face par face plutôt qu’une exigence générale | Une exigence générale de finition fine conduit à chiffrer toute la pièce au coût de sa surface la plus difficile à réaliser |
| Système de références spécifiées | Des références spécifiées qui correspondent à l’utilisation de la pièce et à la façon dont elle peut être bridée | Un système de références spécifiées exploitable évite d’inclure un montage de contrôle dans le devis |
SYNTHÈSE DES CAPACITÉS
Familles de pièces et secteurs à étudier pour une demande de devis
Selon les informations de présentation fournies par l’entreprise, celle-ci exerce son activité depuis 2006 et propose de nombreuses catégories d’équipements et de pièces. Ces informations ne démontrent pas sa capacité d’usinage CNC pour une commande donnée ; chaque famille de pièces, matériau, quantité, gamme de fabrication, plan de contrôle et exigence de livraison est étudié à partir du plan et du devis écrit.
Brides et piquages
Pour toute demande concernant une bride, un piquage ou une plaque de renfort, précisez les faces d’étanchéité, les justificatifs matière, la responsabilité de la conception sous pression, l’interface de soudage et les documents d’acceptation.
Rouleaux et arbres
Pour toute demande concernant un rouleau, un arbre ou une portée, précisez l’état du matériau, les ajustements des paliers, les relations entre références spécifiées, le faux-rond, la finition et la méthode de contrôle.
Corps et sièges de vannes
Pour toute demande concernant un corps, un siège, un chapeau ou une tige de vanne, précisez l’alliage, les fluides, la limite de pression, les interfaces d’étanchéité, les contrôles et la responsabilité réglementaire.
Tubes cintrés et tronçons préfabriqués
Toute demande concernant un tube, un coude ou un tronçon préfabriqué doit préciser le périmètre du formage et du soudage, les interfaces usinées, la qualification des modes opératoires, les contrôles et la responsabilité lors du transfert.
Bouchons et obturateurs
Pour toute demande concernant un bouchon, un capuchon ou un obturateur fileté, précisez la norme et la classe du filetage, les surfaces d’étanchéité, l’état du matériau, les contrôles et la méthode d’acceptation.
Assemblages complets
Toute demande concernant un assemblage doit préciser les composants fournis, le périmètre du soudage ou de l’assemblage, les tolérances aux interfaces, le contrôle de l’assemblage, les essais fonctionnels et l’entité responsable de sa libération.
Secteurs et familles de pièces à étudier
Demandes pour applications sous pression
Pour les composants de virole ou de fond, les piquages, les brides et les éléments internes, l’acheteur doit préciser la responsabilité de la conception de la cuve, les justificatifs matière, le périmètre de l’usinage, l’interface avec le fabricant et les documents de libération.
Séparation dans le secteur pétrolier et gazier
Éléments internes de séparateurs, rouleaux, pièces d’usure et corps usinés pour des fluides dont la teneur en chlorures et la température déterminent le grade du matériau.
Contrôle des fluides
Composants de vannes et de pompes dont les faces d’étanchéité, la concentricité et l’état de surface déterminent l’étanchéité de l’assemblage.
Aéronautique et médical
Les travaux destinés à ces secteurs répondent à leurs propres exigences en matière de plans et de documents. Consultez les pages usinage CNC pour l’aéronautique et usinage CNC pour le secteur médical.
Quel procédé convient à votre pièce ?
| Précision requise | Quantité | Encombrement et géométrie | Procédé |
|---|---|---|---|
| Précision courante | 1–20 pièces | Corps prismatique, éléments géométriques sur deux ou trois faces | Fraisage CNC |
| Précision courante | Indifférente | Pièce de révolution dont la longueur est inférieure à environ six fois le diamètre | Tournage CNC |
| Précision courante | Indifférente | Pièce tournée élancée dont la longueur dépasse environ huit fois le diamètre | Décolletage CNC |
| Tolérances serrées sur plusieurs éléments géométriques | Indifférente | Faces d’étanchéité, ajustements des paliers, positions définies par des références spécifiées | Usinage CNC de précision |
| Indifférente | Indifférente | Angles composés ou surfaces profilées qui nécessiteraient autrement quatre montages ou plus | Usinage 5 axes |
| Indifférente | 1–10 pièces, conception non figée | Vérification de la forme et de l’ajustement avant validation | Prototypage CNC rapide |
| Petits éléments géométriques de haute précision | Indifférente | Éléments géométriques inférieurs à environ 1 mm, fines nervures, alésages peu profonds | Micro-usinage CNC |
| Indifférente | Quantités de transition avant le lancement de la production | Plan figé, montage répété | Usinage en petite série |
| Indifférente | Prévisions annuelles validées | Plan figé, coût du montage d’usinage amorti | Usinage en grande série |
LIMITES DU PROCÉDÉ
Quand l’usinage CNC n’est pas le bon procédé
L’usinage enlève du métal, et, pour certaines formes et quantités, cet enlèvement est une façon coûteuse d’obtenir la pièce. Le choisir pour une cavité fermée ou une paroi de 3 mm est une erreur qui se traduit par des rebuts plutôt que par un devis plus élevé. Vous le signaler d’emblée nous coûte un devis et vous évite une commande.
| Situation | Pourquoi cela vous pénalise | Autre solution |
|---|---|---|
| Géométrie simple produite en volumes comparables à ceux de l’automobile | La programmation et le montage d’usinage sont amortis bien avant la fin de la série, puis le temps machine devient le principal coût de chaque pièce restante | Optez pour le moulage, l’emboutissage ou la coulée sous pression, puis n’usinez que les faces fonctionnelles |
| Cavités internes fermées | Une fraise ne peut pas atteindre une cavité fermée, sauf à diviser la pièce puis à la réassembler | Moulez le corps, ou recourez à l’impression 3D si l’alliage et les conditions de service le permettent |
| Grandes pièces à parois de moins de 3 mm | Les sections minces se déforment sous l’effort de coupe, ce qui ralentit l’usinage, augmente le risque de rebut et rend le bridage coûteux | Fabrication en tôle ou formage, avec un usinage limité aux interfaces |
| Alliages de nickel et de titane produits en quantité lorsque leur géométrie permet le moulage | L’usinage de ces alliages coûte plusieurs fois plus cher que celui de l’acier ; l’outillage de moulage est donc amorti plus tôt que pour l’acier au carbone | Moulez la pièce, puis usinez-la en finition : paradoxalement, le moulage devient rentable pour les alliages coûteux à une quantité plus faible, et non plus élevée |
| Pièces en plastique produites en série | L’usinage des pièces en plastique une par une se heurte à des cycles de moulage qui se comptent en secondes | Moulage par injection pour la série ; échantillons usinés en métal et en plastique uniquement pour vérifier la conception |
| Données techniques soumises au contrôle des exportations ou liées à la défense | La communication de données techniques soumises à contrôle à une partie étrangère peut nécessiter une autorisation, même si le fichier ne quitte jamais votre pays | Déterminez d’abord les exigences de conformité qui vous incombent et, si ces données sont soumises à contrôle, confiez le travail à un fournisseur relevant de votre propre juridiction |
OUTILS POUR LES CLIENTS
Outils techniques et guides de sélection
01
Outil d’orientation vers la gamme de fabrication
Déterminez le procédé CNC adapté selon les spécifications et la géométrie de la pièce.
02
Présélection d’alliages selon les conditions de service
Sélectionnez les grades de matériaux les mieux adaptés aux températures élevées, aux milieux corrosifs et aux applications sous pression.
03
Outil de préparation du dossier de preuves pour les applications sous pression
Déterminez les documents de contrôle et les niveaux de certification matière nécessaires à la conformité.
LANCER VOTRE PROJET
Demandez un devis d’usinage CNC
Envoyez le plan, le grade du matériau et la quantité. Le devis écrit précise le prix, le délai et les questions techniques à résoudre avant le premier usinage.
Lorsqu’un accord de confidentialité est signé, il régit les informations et les modalités de transfert qu’il couvre. Avant d’envoyer un plan, vous pouvez décrire la pièce et ses conditions de service pour une première étude de la gamme de fabrication.
Demander un devis
OU EXPLOREZ LES OPTIONS
Ouvrir la présélection d’alliages selon les conditions de service
BASE DE CONNAISSANCES
Questions fréquentes sur l’usinage CNC
Aciers inoxydables de grades 303, 304, 304L, 316, 316L et 321 ; aciers au carbone de grades 20#, 45# et Q235A ; aciers alliés, notamment Q345D, 12CrMoV, 25CrMo et 42CrMo ; acier pour roulements GCr15 ; alliages à base de nickel, notamment C276 et 904L ; et alliages d’aluminium. Les autres grades font l’objet d’un devis sur demande.
La norme ISO 2768-m ne peut s’appliquer qu’aux dimensions sans tolérance indiquée, lorsque le devis écrit le prévoit expressément ; les éléments géométriques assortis de tolérances individuelles et les indications de tolérance géométrique sont examinés un par un. Les éléments géométriques assortis de tolérances individuelles et les indications de tolérance géométrique font l’objet d’un chiffrage individuel.
L’encombrement admissible de la pièce est vérifié sur la machine concernée lors de l’analyse du plan, car la dimension limitante varie entre nos lignes de tournage, de fraisage et d’usinage 5 axes. Indiquez les dimensions hors tout dans votre demande.
Nous pouvons étudier sur plan des pièces destinées aux applications sous pression, mais cette page n’affirme ni qu’elles constituent l’essentiel de la production de l’usine ni que Zhenling est qualifiée pour une commande particulière d’équipement sous pression. Les certificats matière et les documents d’identification des coulées ne sont fournis que s’ils sont spécifiés dans la commande et confirmés dans le devis écrit. La conformité de l’équipement sous pression fini au titre de la directive 2014/68/EU est établie par le fabricant de l’équipement avec un organisme notifié, et non par le fournisseur chargé de l’usinage.
La quantité, la géométrie et l’alliage déterminent le choix. L’usinage est avantageux pour les petites quantités, les tolérances serrées et les plans encore en révision ; le moulage l’emporte dès que le volume amortit l’outillage ; la fabrication additive se justifie pour les géométries internes inaccessibles à un outil de coupe.
Le coût dépend du matériau, du temps machine, du montage d’usinage, de l’étendue des contrôles et des finitions sous-traitées. Envoyez le plan et la quantité ; le devis écrit confirme le prix et le délai de réponse pour le périmètre soumis.
Après examen du plan, de la quantité, de la gamme de fabrication et des contrôles, le devis écrit confirme le calendrier applicable aux prototypes, aux petites séries ou à la production.
La quantité minimale et l’acceptation d’une pièce unique sont confirmées dans le devis écrit.
Nous travaillons à partir de plans 2D aux formats PDF, DWG ou DXF et de modèles 3D aux formats STEP, IGES ou Parasolid X_T. Un modèle seul suffit pour une estimation budgétaire ; un plan coté est nécessaire pour établir un devis ferme, car les tolérances, les finitions et l’état du matériau y sont précisés.
Pour une commande d’usinage CNC, les rapports de contrôle et les documents matière demandés sont confirmés au regard du plan et du devis écrit. Toute certification relative aux équipements sous pression doit préciser son titulaire légal, son champ d’application et sa validité.
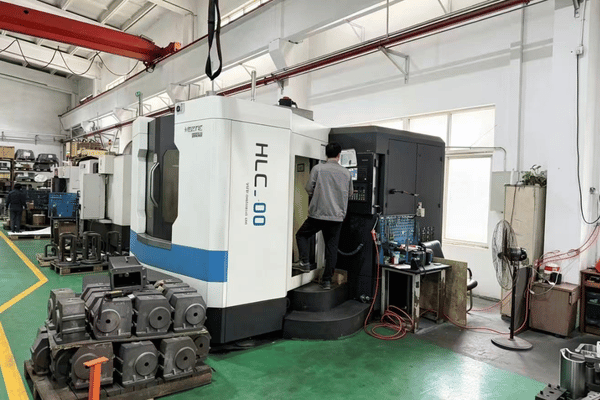
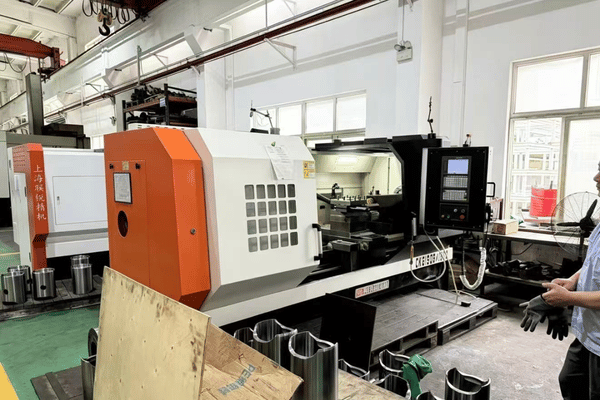
Selon les informations de présentation fournies par l’entreprise, celle-ci dispose à Jiashan d’une usine comprenant un atelier de 6 000 m² sur un site de production de 8 000 m². La disponibilité des équipements, le lieu où se déroulent les opérations, la responsabilité des sous-traitants et l’étendue du contrôle final doivent être confirmés pour la commande concernée ; cette page ne prouve ni la propriété des équipements ni la qualification des partenaires.
Le mode de paiement, l’acompte, l’échéance du solde, l’Incoterm, la destination et la responsabilité du transport sont confirmés dans le devis écrit.
Nous la retouchons ou la refabriquons à nos frais selon les mêmes critères d’acceptation écrits que ceux appliqués lors du contrôle de la première pièce, et joignons une analyse écrite de la cause racine aux pièces de remplacement.
Les demandes concernant des données soumises à contrôle nécessitent un examen de conformité et peuvent être refusées. L’expéditeur reste responsable de la classification au titre du contrôle des exportations et de toute autorisation requise ; un accord de confidentialité ne le décharge pas de cette obligation.