Contacter Zhenling Company

Usinage CNC du PEEK axé sur les risques liés à l’acceptation
L’usinage CNC du PEEK permet de produire des pièces sur mesure à partir de formes brutes de PEEK spécifiées, par fraisage, tournage et opérations connexes, selon un plan. Zhenling examine chaque projet en reliant les questions de matériau, de géométrie, de procédé et de contrôle, afin de définir une gamme de fabrication délimitée pour le devis et la qualification, sans promettre une tolérance universelle ni une aptitude à un usage réglementé. Toute demande d’usinage CNC du PEEK doit préciser le grade, l’état de la forme brute, les pièces définies par le plan, les cotes critiques, la finition et les documents d’acceptation. Fiez-vous uniquement au périmètre confirmé par le devis écrit pour la pièce, notamment la gamme de fabrication, les limites restant à préciser, les documents, la base de calcul du prix, les délais, la responsabilité du contrôle et toute exclusion de la commande indiquée.
4 limites
Charge, chaleur, géométrie, preuves
2 étapes de validation
Examen du plan et première pièce
Du grade au rapport
Parcours d’acceptation traçable
Périmètre du devis
Coût et calendrier explicites
2006
Création de l’entreprise
8 000m²
Site de production de Jiashan
6 000m²
Surface de l’atelier
3/4/5 AXES
Moyens d’usinage
Un plan de pièce PEEK simple peut cacher un problème d’acceptation
Une entretoise ronde, une plaque mince ou un bloc percé peut sembler banal, jusqu’à ce que l’enlèvement de matière libère des contraintes internes ou que le contrôle soit réalisé à une autre température et dans d’autres conditions de bridage. Un service d’usinage du PEEK utile commence par définir les critères d’acceptation, et non par annoncer une tolérance.
Pourquoi le devis peut poser problème par la suite
Le coût élevé des formes brutes rend risqué un montage d’usinage non éprouvé, car le rejet d’un premier lot annule l’avantage d’un faible prix unitaire. L’examen de Zhenling relie le plan, l’identification de la forme brute selon ASTM D6262-23 et les preuves propres au projet.
01
Formes brutes coûteuses
Le coût du PEEK fait peser le prix d’un montage d’usinage non éprouvé et des rebuts évitables sur chaque pièce acceptée.
02
Géométrie mince
L’épaisseur de paroi, l’enlèvement de matière d’un seul côté, le choix des références et le bridage peuvent modifier le risque de déformation.
03
Grades chargés
Le PEEK chargé de fibres de verre ou de carbone ne réagit pas comme le PEEK non chargé au contact de l’arête de coupe ni sur la surface mesurée.
04
Désaccords sur les mesures
Une tolérance serrée indiquée sur le plan peut être contestée si l’état libre, la stabilisation et la méthode de contrôle ne sont pas précisés.
Transformer une demande de tolérance en critères d’acceptation
Les recherches sur le PEEK pur et renforcé font état de résultats différents en matière de précision de forme et d’état de surface. Définissez ensemble l’élément géométrique, l’état du matériau et la règle de mesure, puis prévoyez un échantillon ou une première pièce pour les cotes critiques.
Point signalé sur le planParoi ou nervure mince
Risque à traiterBridage et enlèvement de matière déséquilibré
Donnée nécessaire au devisExigence à l’état libre et système de références
Preuve à fournirRapport dimensionnel sur échantillon ou première pièce
Point signalé sur le planPlaque plane
Risque à traiterPlanéité après débridage et changement de température
Donnée nécessaire au devisAppui lors du contrôle, température et délai
Preuve à fournirMontage de contrôle de la planéité convenu, avec rapport
Point signalé sur le planPEEK chargé
Risque à traiterUsure des outils, qualité des arêtes et comportement des fibres
Donnée nécessaire au devisFabricant, grade, charge et forme brute
Preuve à fournirContrôle de la surface critique sur la première pièce
Point signalé sur le planAlésage profond ou filetage
Risque à traiterChaleur, évacuation des copeaux et accès de la jauge
Donnée nécessaire au devisProfondeur, rapport longueur-diamètre, classe du filetage et jauge
Preuve à fournirMéthode de contrôle propre à l’élément géométrique
Transformer le plan en critères d’acceptation
Envoyez les éléments géométriques critiques et les conditions de contrôle pour un examen au périmètre défini.
Faire examiner le plan
Conseil aux acheteurs
Ne comparez pas 2 services d’usinage CNC du PEEK sur leur prix unitaire avant de vérifier que leurs devis couvrent le même grade, la même traçabilité de la forme brute, la même procédure pour la première pièce, le même ensemble de contrôles et les mêmes documents. Un prix d’usinage plus bas peut néanmoins entraîner un coût plus élevé par pièce acceptée.
Consultez les recherches de l’étude SAGE sur l’usinage du PEEK pur et du PEEK renforcé de fibres de verre pour comprendre l’effet du grade.
Les limites de stabilité du PEEK : 4 paramètres avant la tolérance ou le prix
Les limites de stabilité du PEEK donnent aux équipes d’ingénierie, de qualité et d’achats une démarche commune pour résoudre les points omis sur le plan. Elles mettent en évidence les données à prendre en charge avant de pouvoir s’engager sur l’usinage.
Choix d’un matériau voisin
Si les 4 limites dépassent les capacités documentées du grade de PEEK spécifié, ce même examen peut orienter la pièce vers un autre polymère au lieu d’imposer ce matériau. L’usinage CNC du PAI (Torlon) sur plan constitue le service voisin pour ce cas, et ce choix doit être fait lors de l’examen, avant l’établissement du devis.
LIMITE 01
Charge
Données nécessaires
- Contact statique, cyclique ou sur surface de portée
- Précharge d’assemblage et matériau de la pièce associée
- Rôle lié à l’usure, au frottement ou à l’électricité
LIMITE 02
Chaleur
Données nécessaires
- Température de fonctionnement et de nettoyage
- Cycles thermiques et durée de maintien
- Conditions de mesure
LIMITE 03
Géométrie
Données nécessaires
- Rapport entre l’épaisseur de paroi et la portée
- Équilibre de l’enlèvement de matière
- Références spécifiées, maintien de la pièce et accès
LIMITE 04
Preuves
Données nécessaires
- Documents relatifs au matériau et au lot
- Contrôle des éléments géométriques critiques
- Statut de l’échantillon, de la première pièce et de la révision
Examinez toute tolérance sur le PEEK avec le grade, la géométrie, l’état thermique, les références spécifiées et les preuves de contrôle propres à la commande.
Un examen, 3 conclusions sans ambiguïté
Prêt pour un devis
Le plan et les données commerciales permettent d’établir un devis de fabrication au périmètre défini.
Précisions nécessaires
L’absence d’un grade, d’une référence spécifiée, de conditions de contrôle ou d’un document empêche d’établir un devis comparable.
Échantillon ou première pièce
Un élément géométrique à haut risque doit être éprouvé avant le lancement de la quantité prévue en production.
Critères de décision pour le recuit
Selon les recommandations de Boedeker sur le recuit, très peu de pièces plastiques usinées nécessitent un recuit après usinage, et les cycles indiqués constituent des conseils généraux. Zhenling ne prétend pas qu’un seul procédé de recuit convient à tous les cas, car la chaleur, l’outillage et l’enlèvement de matière d’un seul côté présentent des risques différents ; il s’agit d’un compromis de procédé, et non d’une approbation ISO.
Faire examiner les limites de stabilité du PEEK
Envoyez un plan accompagné des données de charge, de chaleur, de grade et des preuves requises pour obtenir une synthèse des points à préciser.
Traçabilité du matériau, grade du PEEK et forme brute
« PEEK » seul ne précise pas le grade.
La polyétheréthercétone, également appelée polyéther éther cétone, est le nom du polymère ; le PEEK est un thermoplastique semi-cristallin et un matériau haute performance dont les propriétés mécaniques et thermiques varient selon la formulation de la résine, la charge et l’historique de la forme brute.
Les propriétés doivent être établies à partir du grade désigné et de sa fiche technique ; la structure du PEEK ne rend pas interchangeables les grades destinés à des applications précises, d’où la nécessité d’examiner la forme brute et le choix du matériau dans le cadre des services d’usinage CNC sur mesure des plastiques.
MATERIAL.INSPECT
Identité du grade vérifiée au regard des limites de la fiche technique. Les contrôles réalisés en amont sur la forme brute déterminent la stabilité dimensionnelle finale.
À préciser dans la demande de devis
Fabricant, grade, couleur, forme brute et spécification
Pourquoi l’atelier d’usinage en a besoin
Permet de définir le matériau brut exact et le certificat demandé
Ce qu’il ne faut pas présumer
Biocompatibilité générale ou aptitude au contact alimentaire
À préciser dans la demande de devis
Pourcentage de charge, enjeu lié à l’orientation et surfaces critiques
Pourquoi l’atelier d’usinage en a besoin
Permet d’examiner la rigidité, les outils de coupe, leur usure et la qualité des arêtes
Ce qu’il ne faut pas présumer
Des résultats identiques à ceux du PEEK vierge
À préciser dans la demande de devis
Grade, teneur en fibres de carbone, conductivité et rôle face à l’usure
Pourquoi l’atelier d’usinage en a besoin
Relie le système de charge aux états de surface et au contrôle
Ce qu’il ne faut pas présumer
Une aptitude générale à l’aéronautique
À préciser dans la demande de devis
Spécification réglementaire ou client, indice de révision et source approuvée
Pourquoi l’atelier d’usinage en a besoin
Évite toute substitution non maîtrisée
Ce qu’il ne faut pas présumer
Que la seule mention « PEEK de grade médical » autorise un implant
À préciser dans la demande de devis
Feuille, plaque, barre, tube, ébauche moulée ou forme brute fournie par le client
Pourquoi l’atelier d’usinage en a besoin
Modifie la surépaisseur de la forme brute, l’enlèvement de matière et la traçabilité
Ce qu’il ne faut pas présumer
Que toutes les formes ont le même historique de contraintes internes
Les termes décrivant le grade exigent des preuves
« PEEK de haute qualité » n’est pas une désignation technique. Le PEEK offre un équilibre utile entre résistance mécanique, tenue en température et résistance chimique, mais l’affirmation « excellentes performances mécaniques et chimiques » exige tout de même des preuves propres au grade pour les applications exigeantes.
Portée de la norme ASTM D6262-23
La norme ASTM D6262-23 couvre les feuilles, plaques, barres et barres tubulaires en PAEK fabriquées par extrusion, moulage par compression ou moulage par injection. Sa structure par type, grade et classe distingue notamment la composition résine/charge et la stabilité dimensionnelle ; cette norme encadre les spécifications des formes brutes et ne constitue pas une approbation des pièces finies.
Distinguer la traçabilité en amont de l’acceptation en aval
Le fournisseur de la forme brute est responsable de l’identification du grade et des documents en amont. L’accord de fabrication couvre l’indice de révision, le fraisage ou le tournage CNC, les restrictions concernant les fluides, la finition, le contrôle et l’emballage.
Documents relatifs au matériau
Ne demandez un certificat matière, un certificat de conformité ou une traçabilité du lot que si le bon de commande définit le document requis.
Matériau fourni par le client
Précisez si le matériau brut fourni par le client est autorisé et comment contrôler les chutes, son identification et la quantité.
Exigences propres à l’application
Protégez les projets médicaux, les équipements alimentaires, les applications sous vide ainsi que les programmes aéronautiques et automobiles par des exigences de provenance et d’approbation propres à chaque application.
Résistance chimique
Vérifiez la résistance chimique en fonction de la substance réelle, de sa concentration, de la température, des contraintes internes et de la durée d’exposition.
LOC: X.112 Y.090 Z.000
STS: ACTIVE
STS: ACTIVE
Quels éléments géométriques en PEEK peuvent être examinés pour l’usinage ?
Les informations de profil fournies par l’entreprise mentionnent des catégories d’équipements de tournage, de fraisage, de rectification, d’alésage, de perçage et d’usinage multiaxe. Les équipements réellement disponibles, le site de production et les capacités doivent être confirmés pour la commande.
Il s’agit de moyens disponibles à l’échelle de l’usine ; ils ne prouvent pas que chaque pièce en PEEK, tolérance ou finition de surface a déjà été validée avant l’établissement d’un devis.
Preuve par élément géométrique
Le risque est de promettre trop, car une liste de machines ne prouve ni la qualité d’une surface en grade chargé ni celle d’une paroi mince. Notre examen s’appuie sur l’élément géométrique et les preuves fournies par un échantillon ; contrairement à une déclaration générale sur les tolérances ISO, la conclusion reste propre au plan.
GEO.01
Géométrie tournée
Les bagues, douilles, sièges et bouchons peuvent être examinés lorsque la forme brute, la paroi, la concentricité et le maintien de la pièce sont clairement définis.
GEO.02
Géométrie fraisée
Les plaques, collecteurs et poches nécessitent un accès clair aux références spécifiées, des rayons d’angle définis et un enlèvement de matière équilibré.
GEO.03
Éléments géométriques combinés
Les perçages transversaux, filetages et surfaces d’étanchéité exigent une séquence de montage d’usinage et de contrôle avant le lancement.
TARGET.VIEW_
ANALYSE… [OK]
GEO.04
Parois minces et surfaces planes
Ces éléments géométriques nécessitent un examen du bridage, de l’état après débridage et de la stabilité, puis des preuves sur échantillon si le risque persiste.
MAT.01
PEEK renforcé
Pour le PEEK chargé, le plan doit tenir compte des efforts de coupe, de la chaleur, de l’usure des outils, de la qualité des arêtes et de la mesure des surfaces.
REQ.01
Surfaces critiques
Les surfaces d’étanchéité, de portée ou à fonction électrique exigent une spécification fonctionnelle, au-delà d’une seule valeur de rugosité.
La capacité est confirmée pour chaque élément géométrique
La réussite de l’usinage du PEEK dépend de l’état de la forme brute, du tranchant des outils, de la maîtrise des copeaux, du maintien de la pièce, des vitesses de coupe, de l’avance et de l’accès pour le contrôle. Le PEEK ne dissipe pas la chaleur comme un métal, mais une seule combinaison de vitesse de coupe et d’avance ignorerait le diamètre de l’outil, le grade, la charge, la machine et la géométrie.
Transformer un guide d’usinage du PEEK en paramètres de maîtrise du projet
Un guide d’usinage du PEEK n’est qu’un point de départ. L’usinage du PEEK exige des paramètres propres au plan, car le fraisage du PEEK varie selon le grade, le diamètre de l’outil, la charge, la géométrie et le maintien de la pièce.
MODE : MANUEL
SYS.CONTROL.01
Matériau de l’outil selon la charge
Choisissez le carbure ou un autre matériau d’outil selon la charge, l’état de l’arête et les données sur la durée de vie de l’outil ; le seul nom du matériau ne signifie pas que le PEEK réagit comme un métal.
SYS.CONTROL.02
Évacuation des copeaux et de la chaleur
Prévoyez ensemble la formation et l’évacuation des copeaux de PEEK, car les efforts de coupe et la chaleur produite peuvent modifier l’état de surface et les dimensions obtenues.
SYS.CONTROL.03
Contrôle propre à chaque élément géométrique
Associez les techniques d’usinage à un contrôle propre à chaque élément géométrique pour obtenir des tolérances serrées sur les pièces de précision en PEEK.
SYS.CONTROL.04
Séparation des pièces
Utilisez l’examen de la conception pour l’usinage CNC afin de distinguer les pièces et composants de précision pouvant passer directement en production des éléments géométriques qui exigent un échantillon ou une première pièce.
SYS.CONTROL.05
Traçabilité du projet
Traitez l’usinage de pièces en PEEK comme un projet maîtrisé : avant qu’un partenaire de production en PEEK s’engage sur une quantité, chaque projet d’usinage doit préciser le grade, l’indice de révision et l’ensemble des preuves requises.
SYS.CONTROL.06
Exiger les données sur l’environnement d’utilisation
À haute température ou dans des applications exigeantes, demandez des données de conception propres au matériau plutôt qu’une plage de paramètres générique.
SYSTEM.WARN.01
Vérifier un élément géométrique à haut risque
Envoyez le grade, la géométrie et l’exigence de surface pour obtenir une recommandation concernant la première pièce.
Vérifier l’élément géométriqueDu plan à une pièce en PEEK acceptée
Dans un projet prévisible, les mêmes informations passent de la définition du produit à la planification du procédé puis au contrôle. Les décisions en suspens restent visibles au lieu d’être dissimulées dans un prix unitaire.
Préserver la définition du produit
Un écart apparaît lorsqu’une demande de devis arrive en production sans préciser l’état de la pièce lors du contrôle, car l’atelier et le service qualité peuvent interpréter la tolérance différemment. Un indice de révision commun relie l’indication ISO GPS au rapport sur la première pièce.
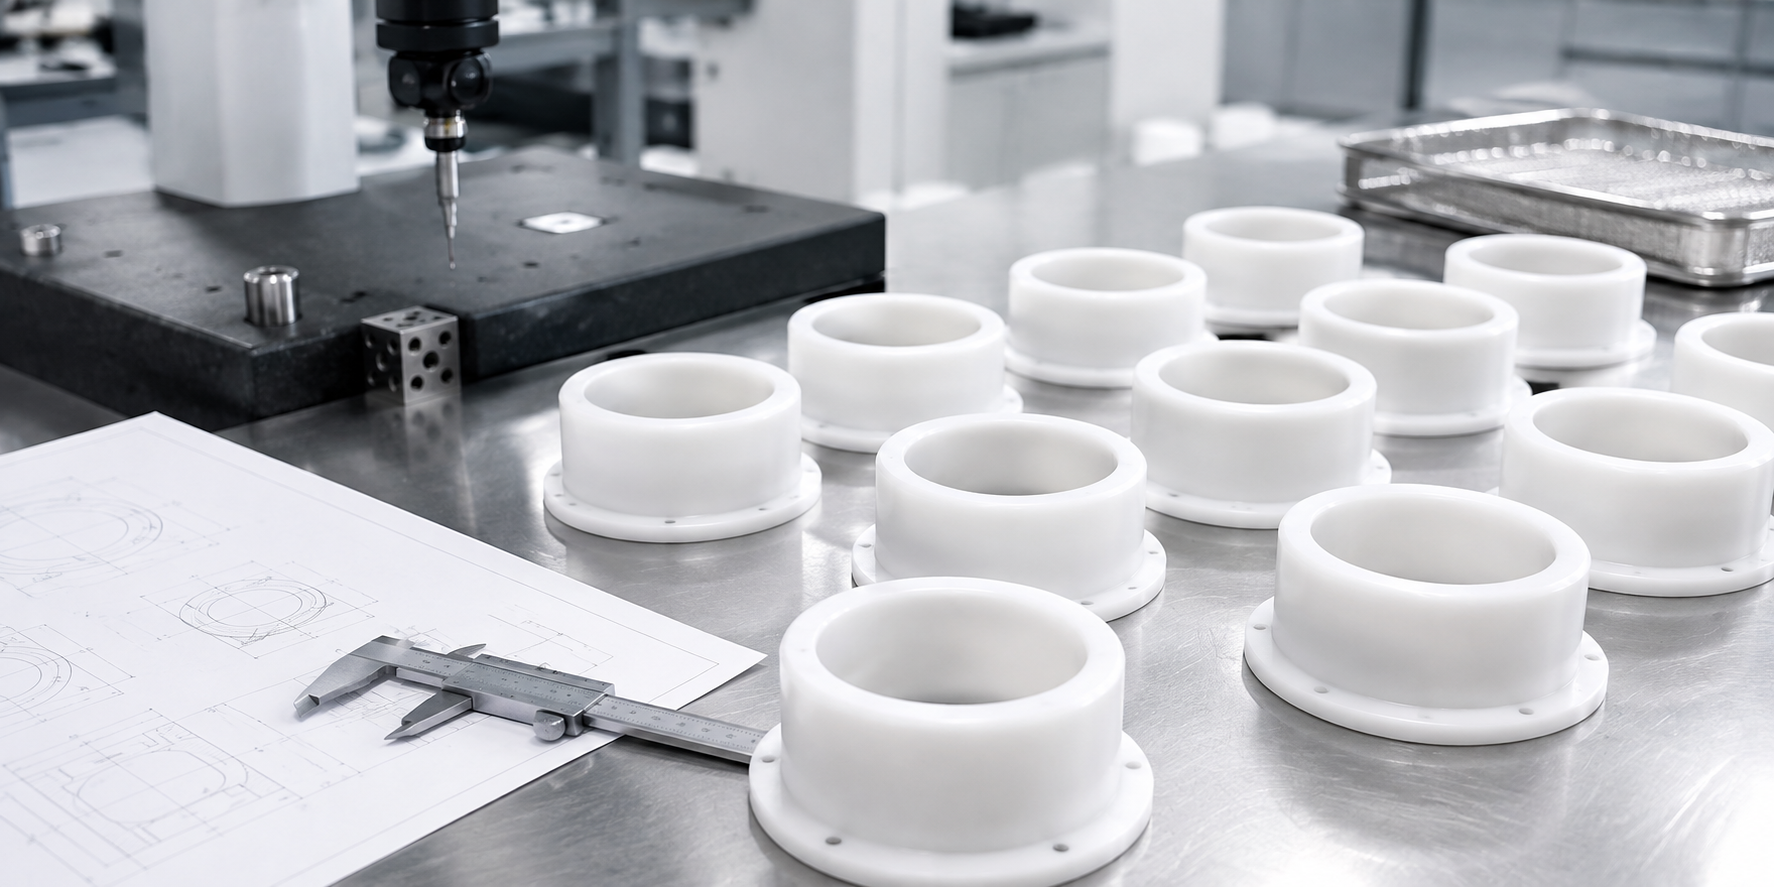
Illustration contextuelle
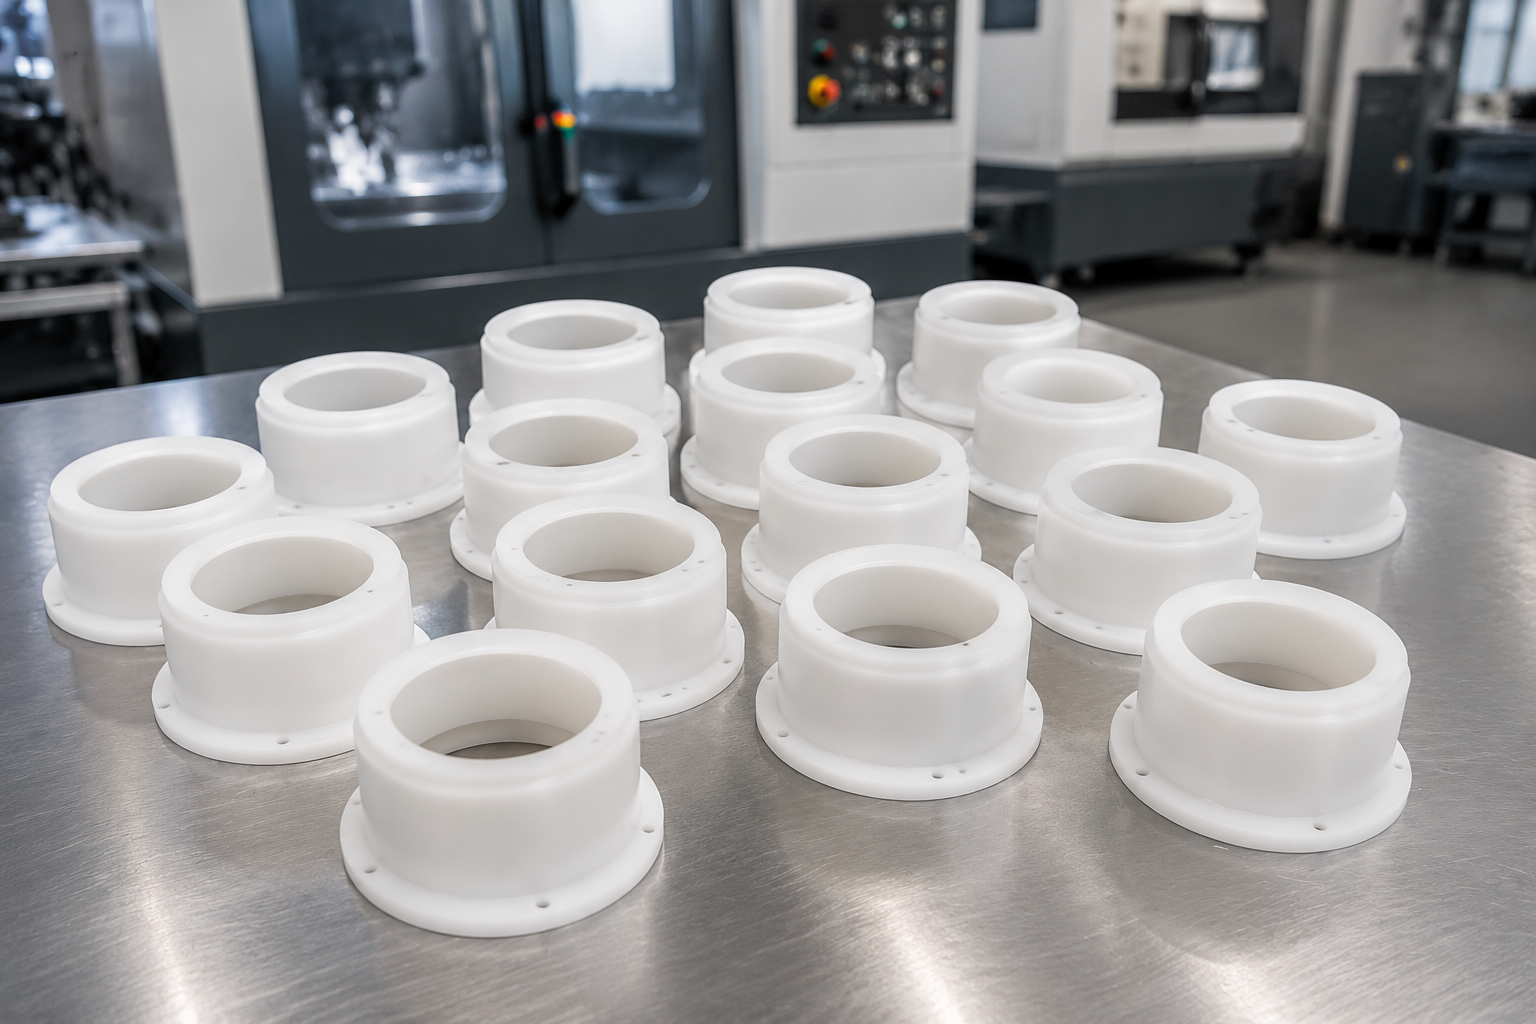
Pièces blanches en polymère usinées sur mesure, présentées comme illustration du type de produit. Cette image montre la géométrie de pièces en polymère usinées sur mesure, mais ne constitue pas une preuve concernant un grade de PEEK précis ou une production antérieure en PEEK.
6 étapes avant le lancement en production
ÉTAPE 01 Fixer l’indice de révision
Rattachez le plan, le modèle, les spécifications et la quantité à un même indice de révision.
ÉTAPE 02 Confirmer le matériau
Précisez le grade, la charge, la forme brute, la provenance, les substitutions et les documents.
ÉTAPE 03 Repérer les éléments géométriques critiques
Définissez les références spécifiées, les tolérances, les exigences à l’état libre, les surfaces d’étanchéité et les filetages.
ÉTAPE 04 Planifier l’usinage
Choisissez les montages d’usinage, les outils, la séquence d’enlèvement de matière, les restrictions concernant les fluides et les contrôles.
ÉTAPE 05 Valider la gamme de fabrication
Utilisez une première pièce en cas de risque de déformation, de tolérances serrées ou de grades chargés.
ÉTAPE 06 Lancer et préserver
Figez les règles relatives à l’indice de révision, au contrôle, à l’emballage et à la maîtrise des modifications.
VÉRIFICATION DU PROCÉDÉ
Définir qui est responsable de chaque preuve
Traçabilité du grade et de la forme brute
Responsable habituel
Fournisseur de résine ou de formes brutes
Décision lors de la demande de devis
Produit exact, lot et source approuvée
Document à fournir
Certificat matière ou attestation de conformité
Définition de la fabrication
Responsables habituels
Acheteur et Zhenling
Décision lors de la demande de devis
Indice de révision, éléments géométriques critiques et procédé autorisé
Documents à fournir
Compte rendu des précisions apportées et plan maîtrisé
Preuves dimensionnelles
Responsable habituel
Zhenling, selon le périmètre convenu
Décision lors de la demande de devis
Méthode, température, maintien de la pièce et échantillonnage
Document à fournir
Rapport dimensionnel ou rapport sur la première pièce, si commandé
Approbation pour l’application
Responsable habituel
Acheteur ou responsable réglementaire
Décision lors de la demande de devis
Aptitude à l’appareil ou au système d’exploitation prévu
Documents à fournir
Validation par l’acheteur et dossier réglementaire
Quand l’usinage CNC est la bonne gamme de fabrication pour le PEEK
L’usinage CNC du PEEK convient aux conceptions évolutives, aux projets sans moule dédié et aux gammes de fabrication fondées sur des formes brutes spécifiées. Le moulage par injection, les ébauches proches de la forme finale ou la fabrication additive suivie d’un usinage de finition peuvent convenir à d’autres quantités et géométries. Le choix dépend de la quantité totale sur la durée du programme, du risque de révision, des preuves de validation et du coût par pièce acceptée.
Le risque lié au choix de la gamme de fabrication
Une gamme de fabrication inadaptée gaspille la forme brute ou fige la conception, car la géométrie et la durée du programme déterminent les coûts. Notre comparaison lors de la demande de devis tient compte de ce compromis et ne considère pas systématiquement l’usinage CNC comme le choix à retenir.
Moule de production dédié
0 moule
Origine de la géométrie
Feuille, plaque, barre ou tube
Matière enlevée après la mise en forme
Selon le plan ; peut représenter la majeure partie de l’ébauche
Conséquence d’une modification
Révision du programme et du montage d’usinage
Preuves à demander
Traçabilité de la forme brute, première pièce, rapport dimensionnel
Moule de production dédié
Au moins 1 moule de production
Origine de la géométrie
Résine mise en forme dans la cavité
Matière enlevée après la mise en forme
Point d’injection, bavures et éléments géométriques secondaires
Conséquence d’une modification
Modification ou remplacement du moule
Preuves à demander
Lot de résine, validation du procédé, contrôle de la pièce moulée
Moule de production dédié
Au moins 1 outil de mise en forme de l’ébauche ou une gamme de fabrication de profil
Origine de la géométrie
Ébauche plus proche de la géométrie finale
Matière enlevée après la mise en forme
Surépaisseur de finition et éléments géométriques sélectionnés
Conséquence d’une modification
Révision de l’outil d’ébauche et de l’usinage
Preuves à demander
Traçabilité de l’ébauche, plan d’usinage de finition, contrôle final
Moule de production dédié
0 moule de production
Origine de la géométrie
Forme imprimée proche de la forme finale
Matière enlevée après la mise en forme
Surfaces critiques et éléments géométriques servant de références spécifiées
Conséquence d’une modification
Révision de la fabrication et de la trajectoire d’outil
Preuves à demander
Validation de la fabrication, historique du matériau, contrôle de la finition
Choisir selon la durée totale du programme, pas selon le premier devis
Une synthèse scientifique évaluée par des pairs sur la fabrication du PEEK distingue le moulage en grande série de l’usinage de formes brutes extrudées. Dans la comparaison testée, une étude sur la fabrication hybride par impression et fraisage a constaté une consommation de matériau inférieure de 48,7 % ; ce résultat constitue un contre-exemple, et non une économie universelle.
- Commencez par la quantité totale sur la durée du programme, les lots à lancer et la probabilité de modifications de conception.
- Comparez les pertes de matière et le temps machine au coût de l’outil de mise en forme et de la validation.
- Tenez compte de l’historique du matériau, de ses propriétés mécaniques et des preuves relatives aux surfaces.
Niveau d’analyse
4 questions sur la gamme de fabrication
La quantité, la géométrie, l’historique du matériau et les preuves d’acceptation déterminent si l’usinage CNC, le moulage, une forme brute proche de la forme finale ou une gamme hybride offrent le meilleur équilibre entre performances et coûts.
Niveau de preuve bronze : cadre de décision uniquement ; aucun seuil de rentabilité universel en quantité pour le PEEK n’est revendiqué.
Comparer les gammes de fabrication avant le devis
Demandez la fiche « Grade du PEEK et contrôle » pour obtenir une liste des données à fournir pour votre projet.
Preuves de qualité, traçabilité et portée des certifications
Une rangée de logos ne suffit pas à prouver la qualité et la précision. L’acheteur doit savoir exactement quelles entité, site, système, matériau, procédé et pièce finie sont couverts par chaque document.
CE
Titre déclaré par l’entreprise ; la portée quant aux produits et aux directives doit être vérifiée
ASME
Titre déclaré par l’entreprise ; l’entité, le lieu et la portée de l’autorisation doivent être vérifiés
2006
Année de création de l’entreprise
Ventes à l’exportation
Les documents fournis par l’entreprise décrivent un portefeuille de produits plus large, tourné vers l’exportation ; ils ne prouvent pas les performances propres au PEEK
4 limites
Charge, chaleur, géométrie, preuves
2 étapes de validation
Examen du plan et première pièce
Constituer le dossier de preuves en 4 niveaux distincts
Niveau : certification de l’entreprise
Question traitée
Quelle entreprise et quel site de production sont titulaires de la certification ?
À préciser dans la commande
Type de certificat, titulaire, lieu, numéro, statut et dates
Limite
Ne certifie pas chaque composant en PEEK
Niveau : justificatifs du matériau
Question traitée
Quel grade et quel lot de PEEK ont été utilisés pour ce projet d’usinage ?
À préciser dans la commande
Fabricant, grade, forme du brut et certificat exigé
Limite
Ne prouve pas les dimensions finales
Niveau : justificatifs du procédé
Question traitée
Comment la version approuvée a-t-elle été fabriquée et contrôlée ?
À préciser dans la commande
Gamme de fabrication approuvée, restrictions particulières et maîtrise des modifications
Limite
Nécessite un plan propre au projet
Niveau : justificatifs de la pièce
Question traitée
La pièce livrée respecte-t-elle les caractéristiques convenues ?
À préciser dans la commande
Périmètre du contrôle, taux d’échantillonnage, méthode et format du rapport
Limite
Ne démontre pas, à lui seul, l’aptitude à l’usage prévu
SYS.ESTIMATE.ON
Quels facteurs influent sur le coût et le délai d’usinage du PEEK ?
Un devis est crédible lorsque les facteurs qui déterminent le coût et le délai sont explicites. Annoncer un prix ou un délai fixe sans plan reviendrait à ignorer le matériau, l’enlèvement de matière, les réglages, le contrôle et les documents.
Des hypothèses explicites permettent aux acheteurs de comparer le périmètre des offres sans prendre des prestations exclues pour des économies.
7 postes de coût
Brut + réglages + temps machine + contrôle + documents + finition + livraison constituent le coût à évaluer. Comparez ces sept postes entre fournisseurs.
[ MATRICE : 07 ]
Facteur // Matière première
Information qui lève l’incertitude
Grade, forme du brut, source approuvée, certificat et indication d’une éventuelle fourniture par le client.
Incidence sur le périmètre commercial
Détermine le mode d’approvisionnement, le coût du matériau et les dimensions de brut disponibles.
Facteur // Enlèvement de matière
Information qui lève l’incertitude
Encombrement de la pièce, masse finale, surépaisseur du brut et autre option proche de la forme finale.
Incidence sur le périmètre commercial
Influe sur le volume de copeaux, le temps machine, le risque de déformation des pièces et les possibilités de reprise.
Facteur // Réglages et accès
Information qui lève l’incertitude
Références spécifiées, relations entre éléments géométriques, contre-dépouilles et portée des outils.
Incidence sur le périmètre commercial
Influe sur la réalisation des montages d’usinage, la programmation et les transferts entre contrôles.
Facteur // Tolérances critiques
Information qui lève l’incertitude
Liste des éléments géométriques, conditions de mesure et méthode de contrôle par calibre.
Incidence sur le périmètre commercial
Influe sur les passes de finition, la stabilisation, la validation des échantillons et le temps consacré aux rapports.
Facteur // Surface et nettoyage
Information qui lève l’incertitude
État de surface fonctionnel, exigences relatives aux bavures, traces d’outil autorisées et limites de résidus.
Incidence sur le périmètre commercial
Influe sur l’outillage, la manutention, le nettoyage et l’acceptation visuelle.
Facteur // Documents
Information qui lève l’incertitude
Justificatif du matériau, déclaration de conformité, rapport de contrôle dimensionnel ou dossier de première pièce.
Incidence sur le périmètre commercial
Influe sur la traçabilité et le travail de contrôle qualité.
Facteur // Livraison
Information qui lève l’incertitude
Quantités par livraison, emballage, destination, Incoterm et date requise.
Incidence sur le périmètre commercial
Influe sur la planification des stocks, la stratégie de fabrication par lots et la logistique.
Encadré ROI bronze : aucun prix, pourcentage d’économies ou délai d’amortissement inventé.
Raisonner en coût par pièce acceptée, et pas seulement en prix d’usinage
Pour un plastique technique coûteux, le calcul commercial utile consiste à additionner le coût de fabrication indiqué dans le devis et les coûts de qualification, de reprise, de rebut et de retard supportés par l’acheteur, puis à diviser le total par le nombre de pièces acceptées.
Un coût initial plus élevé peut néanmoins réduire le coût par pièce acceptée s’il comprend le bon brut, une gamme de validation de la première pièce et les justificatifs de contrôle nécessaires. Des recherches universitaires sur la transformation du PEEK montrent que le prix du matériau constitue une véritable contrainte, tandis que des études sur les procédés proches de la forme finale et les procédés hybrides montrent pourquoi le volume de matière enlevée peut influer sur l’économie de la gamme de fabrication.
Séparation des phases de production
Distinguez la quantité de prototypes des livraisons de production et désignez la première pièce.
Documents requis
Définissez le dossier documentaire avant l’usinage.
Confirmation logistique
Confirmez la disponibilité du brut, le délai d’approbation, la destination et l’emballage avant de vous engager sur une date de livraison.
[ DÉROULEMENT DU PROCESSUS ]
Enchaînement des étapes qui déterminent le délai
La confirmation du matériau précède l’achat du brut ; les clarifications précèdent la programmation ; l’approbation de l’échantillon précède le lancement de la production ; le contrôle final précède l’emballage pour l’exportation. Les informations manquantes allongent cet enchaînement, même lorsque des machines sont disponibles.
Définir un périmètre de devis comparable
Transmettez les informations relatives aux sept postes de coût pour obtenir une estimation propre à votre projet.
Demander une estimationOutils d’évaluation de l’usinage du PEEK
OUTIL 01
Outil de vérification du dossier de demande de devis pour l’usinage CNC du PEEK
Évaluez si votre plan, vos spécifications du matériau, vos tolérances et vos exigences de contrôle sont suffisamment complets pour obtenir un devis de fabrication précis et bien défini.
Vérifier le dossier de demande de devis
OUTIL 02
Fiche de comparaison des gammes de fabrication du PEEK
Comparez l’usinage CNC au moulage par injection, aux bruts proches de la forme finale et aux procédés hybrides selon le volume total prévu pour votre programme, le risque de révision et les contraintes géométriques.
Comparer les gammes de fabrication
OUTIL 03
Examen du domaine de stabilité du PEEK
Analysez les limites thermiques, mécaniques, dimensionnelles et documentaires pour déterminer si le matériau convient et obtenir un engagement de fabrication précis et délimité.
Lancer l’examen du domaine de stabilitéQuestions fréquentes sur la qualification d’un fournisseur de pièces en PEEK
Le PEEK se prête à l’usinage de précision, mais toute réponse sérieuse sur les tolérances d’usinage doit tenir compte du grade, de la charge, de la géométrie, de l’état du brut, de la taille des éléments géométriques, du maintien de la pièce et des conditions de contrôle. Zhenling ne confirme les valeurs critiques qu’après examen du plan et peut demander un échantillon ou une première pièce.
Aucune épaisseur minimale de paroi ne s’applique à tous les grades et à toutes les portées. Transmettez l’épaisseur de la paroi, sa longueur sans appui, la charge, les exigences à l’état libre et les références spécifiées pour examen.
Il n’existe pas de règle universelle. L’historique du brut, l’épaisseur de la section, l’enlèvement de matière, l’échauffement, les contraintes internes, les exigences dimensionnelles et les recommandations de recuit applicables déterminent s’il faut recuire la pièce, prévoir une étape intermédiaire de détente des contraintes ou l’usiner sans traitement après usinage.
Choisissez le fabricant et le grade en fonction des exigences de charge, de température, d’usure, de résistance chimique, de propriétés électriques et de réglementation. Ne remplacez pas l’analyse de l’application par une simple désignation de grade.
Ces grades peuvent faire l’objet d’un examen dans le cadre d’un projet, mais cette page ne prétend pas qu’un domaine de fabrication a été validé pour chaque élément géométrique en PEEK chargé. Le grade exact, la charge, la surface à usiner, les exigences relatives aux arêtes et le plan de contrôle déterminent si la gamme de fabrication peut faire l’objet d’un devis, nécessite des précisions ou doit être validée sur échantillon.
Le choix du fluide de refroidissement dépend des recommandations du fournisseur, de l’échauffement, de la propreté requise et de l’usage final. Précisez les fluides interdits ainsi que les limites relatives aux résidus et au nettoyage avant le lancement de la fabrication.
Non. Ces affirmations doivent être étayées pour des grades précis, des procédés maîtrisés et des applications déterminées ; elles ne valent pas pour tous les composants en PEEK.
L’usinage CNC est une option intéressante si vous avez besoin de pièces sur mesure en PEEK sans moule de production dédié, si vous prévoyez des révisions ou si vous exigez une fabrication à partir d’un brut usiné. Le moulage par injection, un brut proche de la forme finale ou la fabrication additive suivie d’un usinage de finition peuvent mieux convenir si la quantité totale prévue, la géométrie, l’utilisation du matériau et les exigences de validation justifient ces procédés.
Transmettez l’indice de révision du plan, le grade, la forme du brut, la quantité, les éléments géométriques critiques, les finitions, les exigences de contrôle, les documents, l’emballage, la destination et la date souhaitée. Ajoutez les conditions de fonctionnement lorsqu’elles influent sur l’acceptation des pièces.
Le dossier peut comprendre, selon les disponibilités et les besoins, des justificatifs du matériau, un certificat de conformité, un rapport de contrôle dimensionnel, des justificatifs relatifs à la première pièce ou des formulaires propres au client. Indiquez chaque document requis dans la demande de devis afin de convenir de sa disponibilité, de son contenu, de l’échantillonnage et du coût avant la production.






