Entre em contato com a Zhenling

Usinagem CNC de PEEK orientada pelo risco de aceitação
A usinagem CNC de PEEK é um método orientado pelo desenho técnico para produzir peças sob medida a partir de material bruto de PEEK especificado, por meio de fresamento, torneamento e operações relacionadas. A Zhenling analisa cada projeto considerando conjuntamente material, geometria, processo e inspeção, para oferecer a você uma sequência de operações delimitada para cotação e qualificação, sem prometer uma tolerância universal nem adequação a usos regulamentados. As consultas sobre usinagem CNC de PEEK devem incluir grau do material, condição do material bruto, escopo da peça definido no desenho técnico, dimensões críticas, acabamento e registros de aceitação. Considere apenas o escopo confirmado na cotação por escrito para a peça, incluindo sequência de operações, limites ainda não definidos, registros, base de preços, prazos, responsabilidade pela inspeção e qualquer exclusão do pedido que esteja indicada.
4 limites
Carga, calor, geometria, evidências
2 etapas de validação
Análise do desenho técnico e primeira peça produzida
Grau do material → relatório
Sequência de operações rastreável para aceitação
Escopo da cotação
Custos e prazos claros
2006
Fundação da empresa
8.000m²
Unidade fabril de Jiashan
6.000m²
Área da oficina
3/4/5 EIXOS
Equipamentos de usinagem
Um desenho técnico simples de PEEK pode esconder um problema de aceitação
Um espaçador redondo, uma placa fina ou um bloco perfurado podem parecer peças comuns, até que a remoção de material libere tensões ou a inspeção seja feita sob outras condições de temperatura e fixação. Um serviço de usinagem de PEEK útil começa pela definição dos critérios de aceitação, não por uma tolerância anunciada em destaque.
Por que a cotação pode falhar mais adiante
O custo elevado do material bruto torna arriscada uma preparação da máquina ainda não comprovada, pois a rejeição do primeiro lote anula a vantagem de um preço unitário baixo. A análise da Zhenling relaciona o desenho técnico, a identificação do material bruto conforme ASTM D6262-23 e as evidências do projeto.
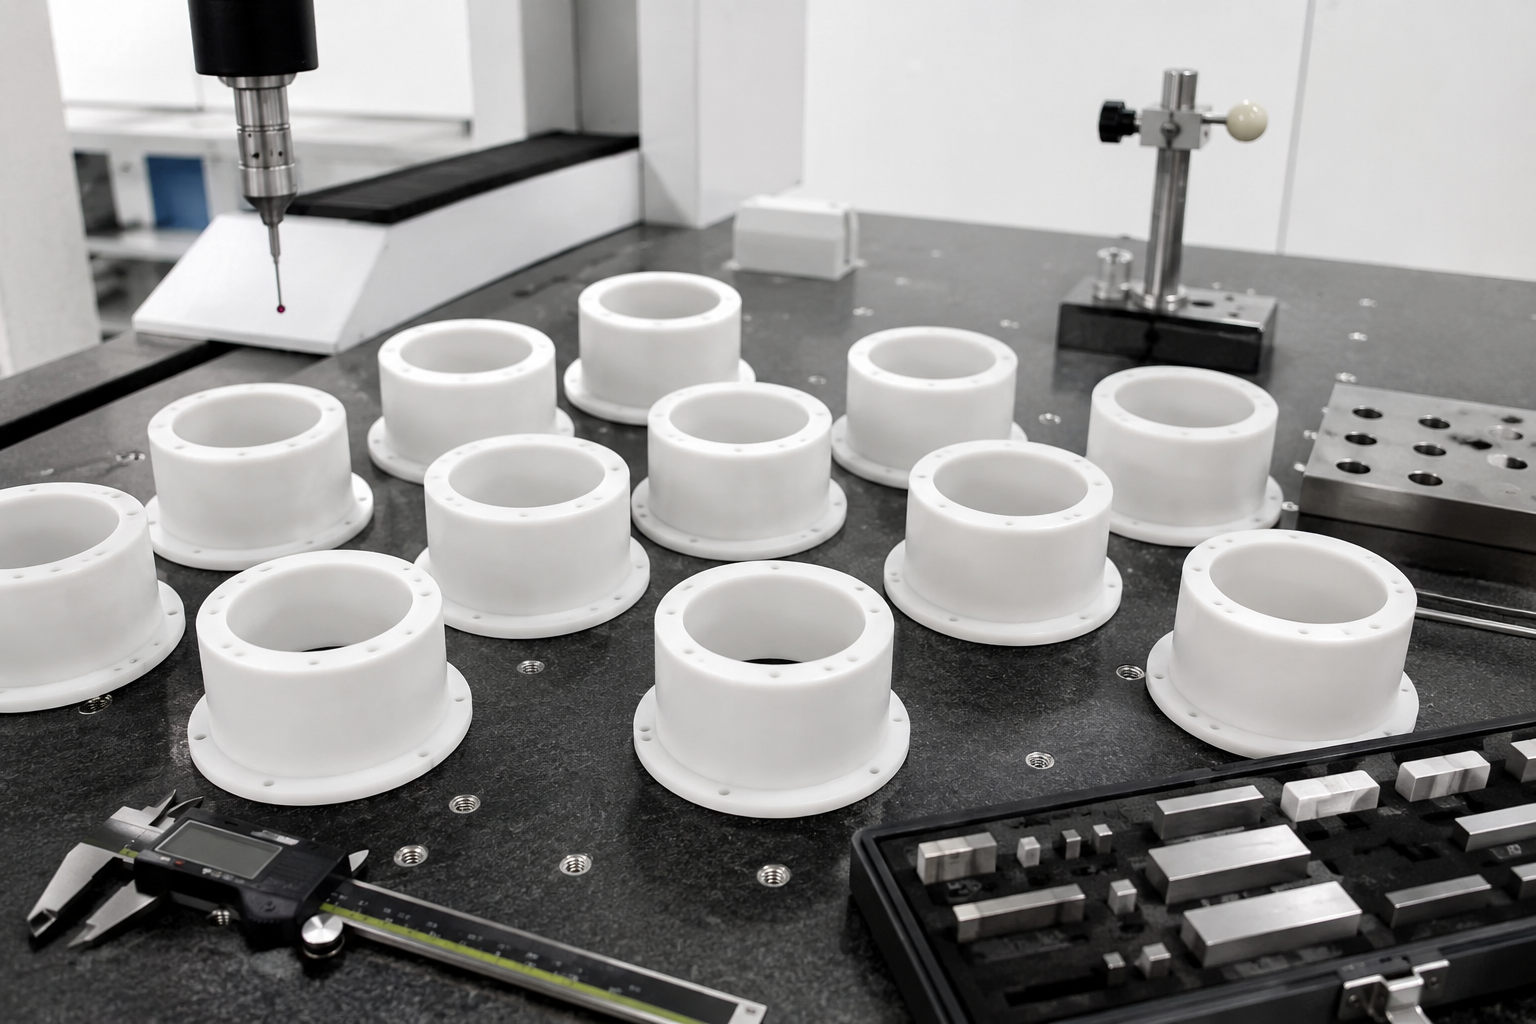
01
Material bruto caro
O custo do PEEK faz com que uma preparação da máquina não comprovada e refugos evitáveis apareçam no preço por peça aceita.
02
Geometria fina
Espessura da parede, remoção de material de apenas um lado, escolha das referências geométricas e fixação podem alterar o risco de deformação.
03
Graus com carga
O PEEK com fibra de vidro ou de carbono não se comporta como o PEEK sem carga na aresta de corte nem na superfície medida.
04
Divergências de medição
Uma tolerância estreita no desenho técnico pode gerar divergências quando não estão definidas a condição sem restrição, a estabilização e o método de inspeção.
Transforme o requisito de tolerância em um critério de aceitação
Estudos sobre PEEK puro e reforçado relatam resultados diferentes para a precisão de forma e a superfície. Defina em conjunto a característica geométrica, a condição do material e a regra de medição; depois, preveja uma amostra ou primeira peça produzida para verificar as dimensões críticas.
Indicação no desenho técnicoParede fina ou nervura
Risco a resolverDesequilíbrio entre fixação e remoção de material bruto
Informação necessária para cotaçãoRequisito para a peça sem restrição e esquema de referências geométricas
Evidência necessáriaRelatório dimensional da amostra ou da primeira peça produzida
Indicação no desenho técnicoPlaca plana
Risco a resolverPlanicidade após a liberação da peça e a mudança de temperatura
Informação necessária para cotaçãoApoio usado na inspeção, temperatura e tempo
Evidência necessáriaProcedimento de medição de planicidade acordado, com relatório
Indicação no desenho técnicoPEEK com carga
Risco a resolverDesgaste da ferramenta, qualidade das bordas e comportamento das fibras
Informação necessária para cotaçãoFabricante, grau do material, carga e forma do material bruto
Evidência necessáriaVerificação da superfície crítica na primeira peça produzida
Indicação no desenho técnicoFuro profundo ou rosca
Risco a resolverCalor, evacuação de cavacos e acesso do calibre
Informação necessária para cotaçãoProfundidade, relação de aspecto, classe da rosca e calibre
Evidência necessáriaMétodo de inspeção específico para a característica geométrica
Transforme o desenho técnico em um critério de aceitação
Envie as características geométricas críticas e as condições de inspeção para uma análise de escopo delimitado.
Analise o desenho técnico
Orientação ao comprador
Não compare 2 serviços de usinagem CNC de PEEK pelo preço unitário até que ambas as cotações incluam o mesmo grau do material, a mesma procedência do material bruto, a mesma sequência de operações para a primeira peça produzida, o mesmo pacote de inspeção e a mesma documentação. Um preço de usinagem menor ainda pode resultar em custo maior por peça aceita.
Consulte a pesquisa sobre usinagem conforme o grau do material no estudo da SAGE sobre PEEK puro e reforçado com fibra de vidro.
Limites de estabilidade do PEEK: 4 aspectos antes de definir tolerância ou preço
Os limites de estabilidade do PEEK oferecem às equipes de engenharia, qualidade e compras uma sequência comum para resolver o que o desenho técnico não especifica. Eles deixam claras as informações pelas quais é preciso definir responsabilidades antes de assumir um compromisso de usinagem.
Decisão sobre um material alternativo
Se os 4 limites ultrapassarem o que está documentado para o grau de PEEK especificado, a mesma análise pode encaminhar a peça para outro polímero, em vez de insistir nesse material. A usinagem CNC de PAI (Torlon) é o serviço próximo de fabricação conforme desenho técnico para esse caso, e a decisão deve ser tomada nesta análise, não após a cotação.
LIMITE 01
Carga
Dados necessários
- Contato sob carga estática, cíclica ou de apoio
- Pré-carga da montagem e material da peça conjugada
- Função relacionada a desgaste, atrito ou eletricidade
LIMITE 02
Calor
Dados necessários
- Temperatura de operação e de limpeza
- Ciclos térmicos e tempo de permanência
- Condição de medição
LIMITE 03
Geometria
Dados necessários
- Relação entre espessura da parede e vão
- Equilíbrio na remoção de material
- Referências geométricas, fixação da peça e acesso
LIMITE 04
Evidências
Dados necessários
- Documentos do material e do lote
- Inspeção das características geométricas críticas
- Situação da amostra, da primeira peça produzida e da revisão
Analise a tolerância do PEEK junto com o grau do material, a geometria, a condição térmica, o plano de referências geométricas e as evidências de inspeção do pedido.
Uma análise, 3 resultados objetivos
Pronto para cotação
O desenho técnico e as informações comerciais permitem uma cotação de fabricação com escopo delimitado.
Precisa de esclarecimentos
A falta de indicação do grau do material, de uma referência geométrica, da condição de inspeção ou de um documento impede uma cotação comparável.
Amostra ou primeira peça produzida
Uma característica geométrica de alto risco deve ser comprovada antes da liberação da quantidade de produção.
Limite para decidir sobre o processo de recozimento
As orientações de recozimento da Boedeker afirmam que pouquíssimas peças plásticas usinadas precisam de recozimento após a usinagem e apresentam seus ciclos como orientações gerais. A Zhenling não reivindicará um único processo de recozimento, pois calor, ferramental e remoção de material de apenas um lado criam riscos diferentes; trata-se de uma escolha entre condições de processo, não de uma aprovação ISO.
Solicite uma análise dos limites de estabilidade do PEEK
Envie um desenho técnico e informações sobre carga, calor, grau do material e evidências para receber um resumo dos pontos a esclarecer.
Procedência do material, grau do PEEK e forma do material bruto
“PEEK”, por si só, não especifica o grau do material.
Poliéter-éter-cetona é o nome do polímero; PEEK é um termoplástico semicristalino de alto desempenho cujas propriedades mecânicas e térmicas variam conforme a formulação da resina, a carga e o histórico do material bruto.
As propriedades devem ser obtidas na ficha técnica do grau do material especificado; a estrutura do PEEK não torna intercambiáveis os graus destinados a aplicações específicas, por isso a escolha do material bruto e de sua sequência de operações deve integrar a análise dos serviços de usinagem CNC sob medida de plásticos.
MATERIAL.INSPECT
Identificação do grau do material verificada em relação aos limites da ficha técnica. Os controles do material bruto nas etapas anteriores determinam a estabilidade dimensional final.
O que a solicitação de cotação deve especificar
Fabricante, grau do material, cor, forma do material bruto e especificação
Por que a oficina de usinagem precisa dessa informação
Define o material bruto exato e o certificado a solicitar
O que não se deve presumir
Biocompatibilidade genérica ou aprovação para contato com alimentos
O que a solicitação de cotação deve especificar
Percentual de carga, preocupação com a orientação e superfícies críticas
Por que a oficina de usinagem precisa dessa informação
Orienta a análise de rigidez, ferramentas de corte, desgaste das ferramentas e qualidade das bordas
O que não se deve presumir
Resultados idênticos aos do PEEK virgem
O que a solicitação de cotação deve especificar
Grau do material, teor de fibra de carbono, condutividade e função relacionada ao desgaste
Por que a oficina de usinagem precisa dessa informação
Relaciona o sistema de carga aos acabamentos superficiais e à inspeção
O que não se deve presumir
Adequação universal ao setor aeroespacial
O que a solicitação de cotação deve especificar
Especificação regulamentar ou do cliente, revisão e fornecedor aprovado
Por que a oficina de usinagem precisa dessa informação
Evita substituições sem controle
O que não se deve presumir
Que apenas a indicação “PEEK de grau médico” aprove um implante
O que a solicitação de cotação deve especificar
Chapa, placa, barra, tubo, peça bruta moldada ou material bruto fornecido pelo cliente
Por que a oficina de usinagem precisa dessa informação
Altera a sobreespessura do material bruto, a remoção de material e a rastreabilidade
O que não se deve presumir
Que todas as formas tenham o mesmo histórico de tensões
As alegações sobre o grau do material precisam de evidências
PEEK de alta qualidade não é uma designação técnica. O PEEK oferece uma combinação útil de resistência mecânica, capacidade térmica e resistência química, mas a alegação de “excelente desempenho mecânico e químico” ainda exige evidências específicas do grau do material para aplicações exigentes.
Escopo da ASTM D6262-23
A ASTM D6262-23 abrange chapas, placas, barras e barras tubulares de PAEK produzidas por extrusão, moldagem por compressão ou moldagem por injeção. Sua estrutura de tipos, graus e classes inclui distinções quanto à composição de resina e carga e à estabilidade dimensional; a norma é uma referência de especificação para as formas do material bruto, não uma aprovação da peça acabada.
Separe a procedência do material bruto da aceitação da peça acabada
O fornecedor do material bruto é responsável pela identificação do grau do material e pelos documentos das etapas anteriores. O acordo de fabricação abrange revisão, fresamento CNC ou torneamento CNC, restrições de fluidos, acabamento, inspeção e embalagem.
Documentos do material
Solicite um certificado do material, um certificado de conformidade ou a rastreabilidade do lote somente quando o pedido de compra definir o documento exigido.
Fornecido pelo cliente
Indique se é permitido usar material bruto fornecido pelo cliente e como devem ser controlados os remanescentes, a identificação e a quantidade.
Proteção dos requisitos da aplicação
Proteja programas de aplicações médicas, equipamentos alimentícios, vácuo, setor aeroespacial e setor automotivo com requisitos de origem e aprovação específicos da aplicação.
Resistência química
Confirme a resistência química em relação à substância, concentração, temperatura, tensão e tempo de exposição reais.
LOC: X.112 Y.090 Z.000
STS: ACTIVE
STS: ACTIVE
Quais características geométricas em PEEK podem ser avaliadas para usinagem?
As informações de perfil fornecidas pela empresa listam categorias de equipamentos para torneamento, fresamento, retificação, mandrilamento, furação e usinagem multieixos. Os equipamentos efetivos, a unidade fabril e a disponibilidade devem ser confirmados para o pedido.
Esses equipamentos atendem à fábrica como um todo; sua existência não comprova que todas as peças, tolerâncias ou superfícies acabadas em PEEK já tenham sido validadas antes da cotação.
Comprovação por característica geométrica
O risco é prometer demais, pois uma lista de máquinas não comprova a qualidade da superfície de um grau com carga nem de uma parede fina. Nossa análise considera a característica geométrica e as evidências de amostras; diferentemente de uma declaração genérica de tolerância ISO, o resultado continua específico para o desenho técnico.
GEO.01
Geometria torneada
Anéis, buchas, sedes de válvula e tampões entram na análise quando estão claros a forma do material bruto, a parede, a concentricidade e a fixação da peça.
GEO.02
Geometria fresada
Placas, blocos distribuidores e cavidades exigem acesso claro às referências geométricas, raios de canto e equilíbrio na remoção de material.
GEO.03
Características geométricas combinadas
Furos transversais, roscas e faces de vedação exigem uma sequência de preparação da máquina e inspeção antes da liberação.
TARGET.VIEW_
VERIFICANDO… [OK]
GEO.04
Paredes finas e superfícies planas
Essas características geométricas exigem análise da fixação, da condição após a liberação da peça e da estabilidade, seguida de evidências de uma amostra se o risco persistir.
MAT.01
PEEK reforçado
O PEEK com carga exige que forças de corte, calor, desgaste da ferramenta, qualidade das bordas e medição da superfície sejam considerados no plano.
REQ.01
Superfícies críticas
Superfícies de vedação, de apoio ou com função elétrica precisam de um requisito funcional, não apenas de um valor de rugosidade.
A capacidade é confirmada para cada característica geométrica
O sucesso da usinagem de PEEK depende da condição do material bruto, de ferramentas afiadas, do controle de cavacos, da fixação da peça, da velocidade de corte, do avanço e do acesso para inspeção. O PEEK não dissipa calor como um metal, mas uma única receita de velocidades e avanços ignoraria o diâmetro da ferramenta, o grau do material, a carga, a máquina e a geometria.
Converta um guia de usinagem de PEEK em controles do projeto
Um guia de usinagem de PEEK é apenas um ponto de partida. A usinagem de PEEK exige parâmetros específicos para o desenho técnico, pois o fresamento de PEEK varia conforme o grau do material, o diâmetro da ferramenta, a carga, a geometria e a fixação da peça.
MODO: MANUAL
SYS.CONTROL.01
Material da ferramenta conforme a carga
Selecione metal duro ou outro material de ferramenta conforme a carga, a condição da aresta e as evidências de vida útil da ferramenta; o nome do material, por si só, não faz o PEEK se comportar como metal.
SYS.CONTROL.02
Evacuação de cavacos e dissipação de calor
Planeje em conjunto a formação e a evacuação dos cavacos de PEEK, pois as forças de corte e o calor gerado podem alterar os resultados de superfície e dimensão.
SYS.CONTROL.03
Inspeção específica por característica geométrica
Ao buscar tolerâncias estreitas em componentes de precisão em PEEK, relacione as técnicas de usinagem à inspeção específica de cada característica geométrica.
SYS.CONTROL.04
Separação dos componentes
Use a análise do projeto para usinagem CNC para separar as peças e os componentes de precisão que podem seguir diretamente daqueles cujas características geométricas exigem uma amostra ou primeira peça produzida.
SYS.CONTROL.05
Rastreabilidade do projeto
Trate a usinagem de peças em PEEK como um projeto controlado: os projetos de usinagem devem especificar o grau do material, a revisão e o conjunto de evidências antes que um parceiro de produção de PEEK se comprometa com a quantidade.
SYS.CONTROL.06
Exija dados das condições de uso
Em temperaturas elevadas ou aplicações exigentes, exija dados de projeto específicos do material, em vez de uma faixa genérica de parâmetros de processo.
SYSTEM.WARN.01
Verifique uma característica geométrica de alto risco
Envie o grau do material, a geometria e o requisito de superfície para receber uma recomendação sobre a primeira peça produzida.
Verifique a característica geométricaDo desenho técnico à peça em PEEK aceita
Um projeto previsível preserva as mesmas informações desde a definição do produto até o planejamento do processo e a inspeção. As decisões pendentes permanecem visíveis, em vez de ficar escondidas no preço unitário.
Evite a perda de informações da especificação
Ocorre uma divergência quando uma solicitação de cotação chega à produção sem definir a condição de inspeção, pois as equipes de fábrica e de qualidade podem interpretar a tolerância de formas diferentes. Uma única sequência de revisão liga a indicação ISO GPS ao relatório da primeira peça produzida.
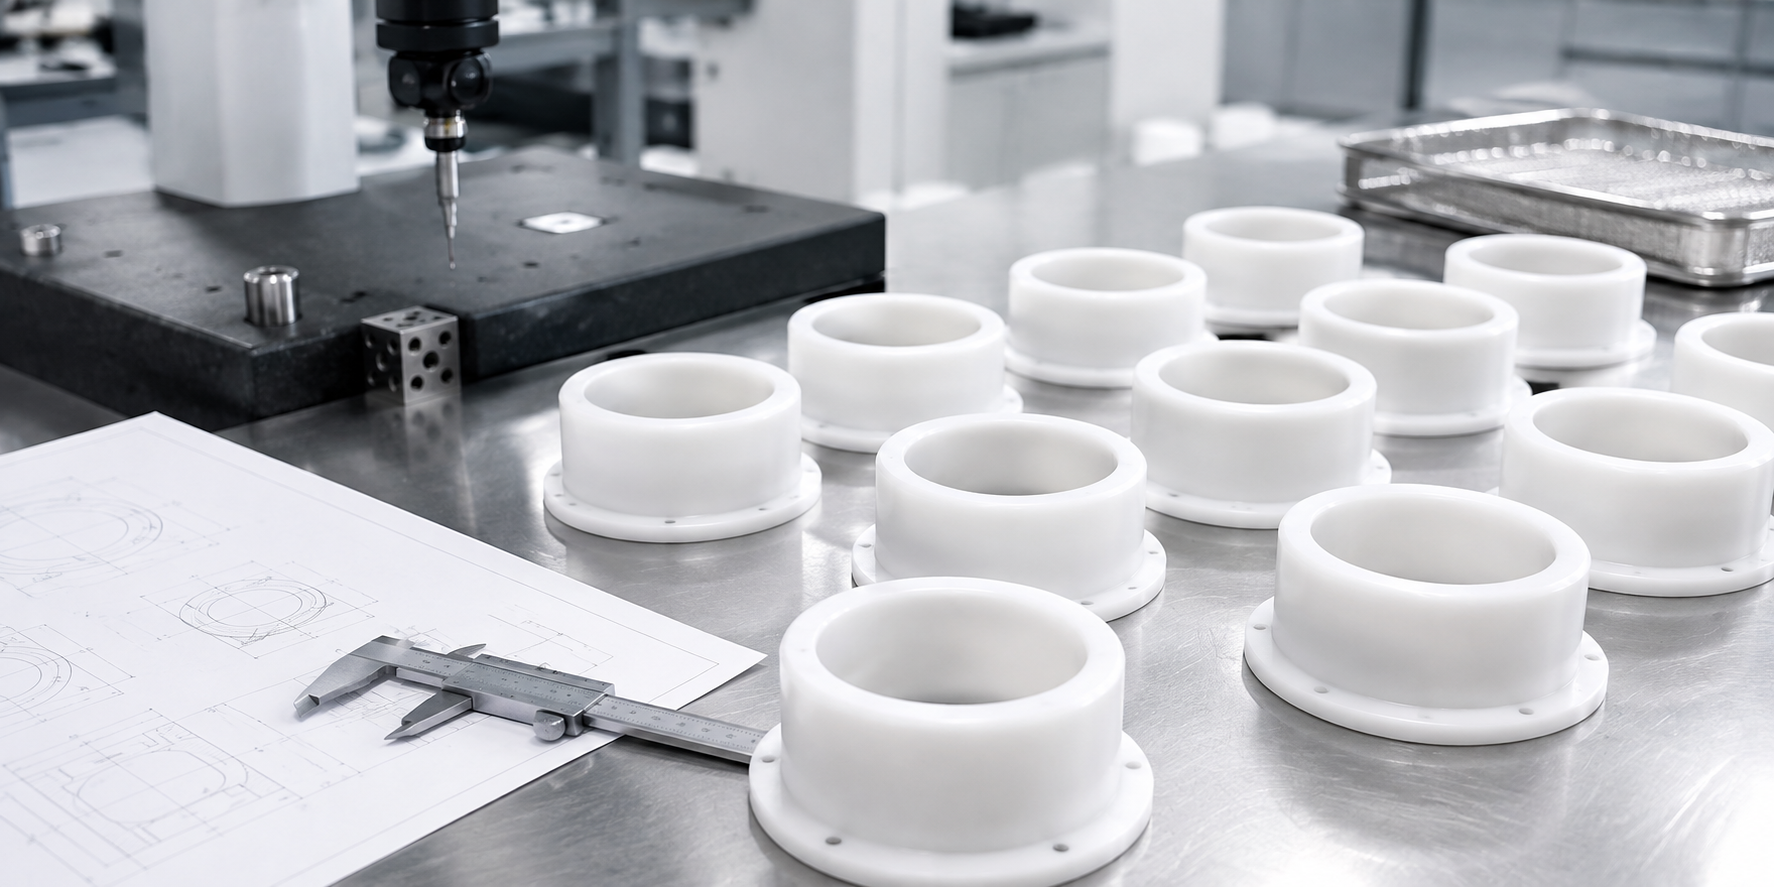
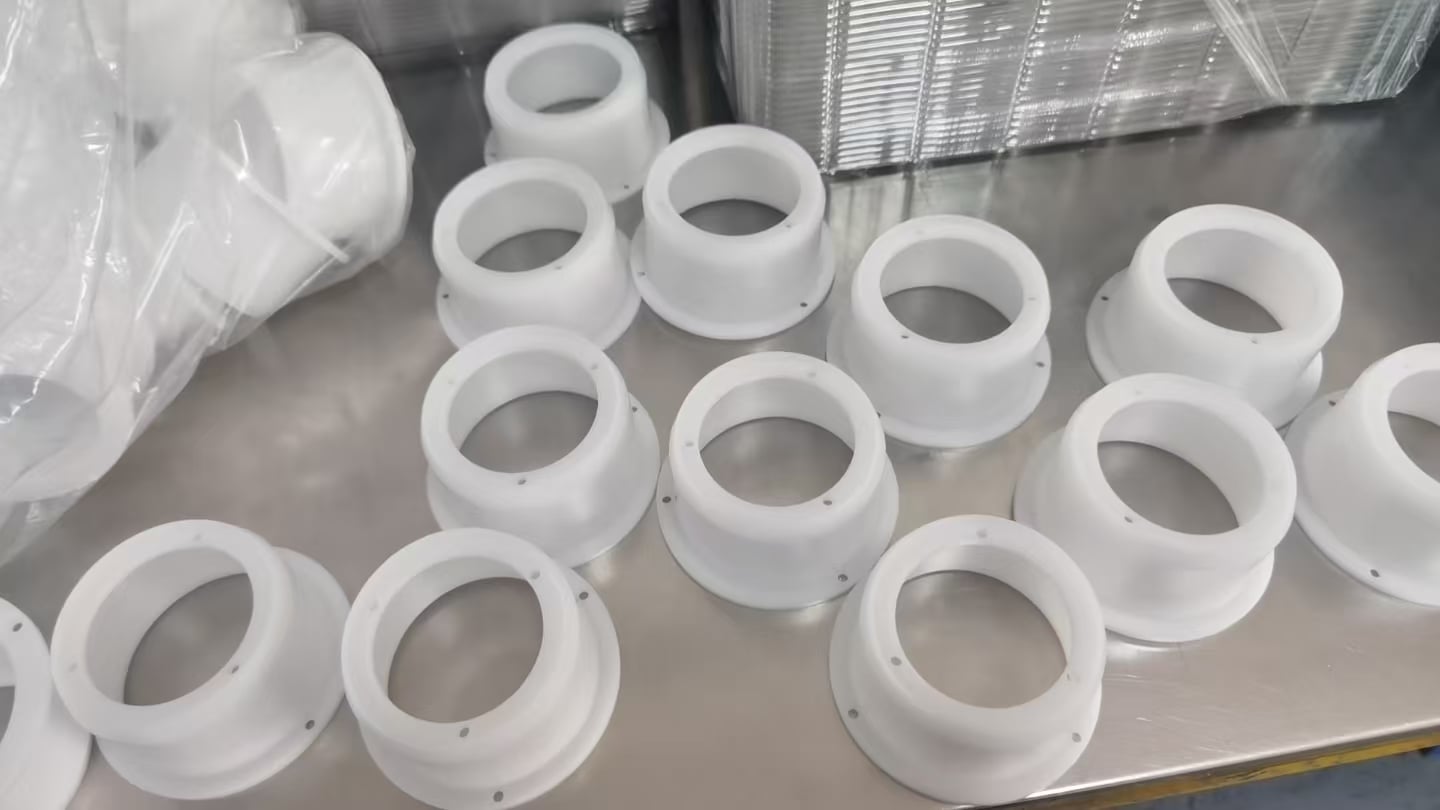
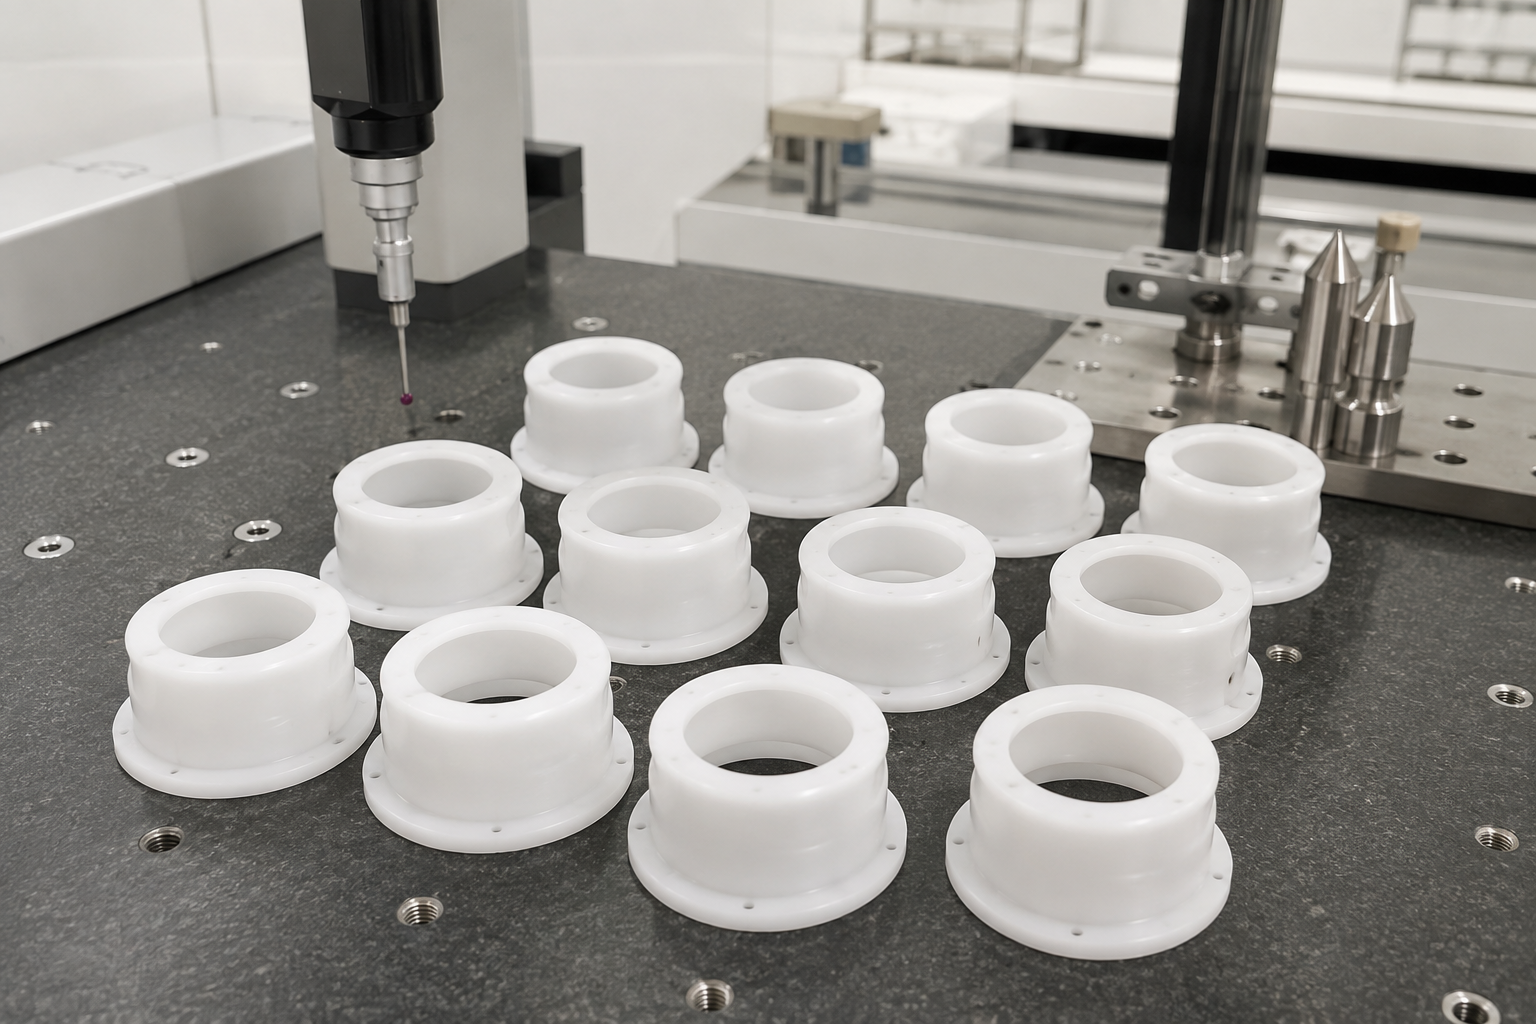
Imagem de referência contextual
Componentes brancos de polímero usinados sob medida, apresentados como imagem ilustrativa do tipo de produto. A imagem mostra geometrias de polímero usinado sob medida, mas não é considerada prova de um grau específico de PEEK nem de produção anterior em PEEK.
6 etapas para liberar a produção
ETAPA 01 Vincule a revisão
Vincule desenho técnico, modelo, especificações e quantidade a uma única revisão.
ETAPA 02 Confirme o material
Defina grau do material, carga, material bruto, fornecedor, substituições e documentos.
ETAPA 03 Marque as características geométricas críticas
Identifique referências geométricas, tolerâncias, regras para a peça sem restrição, faces de vedação e roscas.
ETAPA 04 Planeje o processo de usinagem
Escolha as preparações da máquina, ferramentas, sequência de remoção de material, restrições de fluidos e verificações.
ETAPA 05 Comprove a sequência de operações
Use uma primeira peça produzida para avaliar o risco de deformação, tolerâncias estreitas ou graus com carga.
ETAPA 06 Libere e preserve
Fixe a revisão e as regras de inspeção, embalagem e controle de alterações.
VERIFICAÇÃO DO PROCESSO
Defina quem responde por cada evidência
Grau e procedência do material bruto
Responsável habitual
Fornecedor da resina ou do material bruto
Decisão na solicitação de cotação
Produto exato, lote e fornecedor aprovado
Documento a entregar
Certificado do material ou registro de conformidade
Definição da fabricação
Responsável habitual
Comprador e Zhenling
Decisão na solicitação de cotação
Revisão, características geométricas críticas e processo permitido
Documento a entregar
Registro de esclarecimentos e desenho técnico controlado
Evidências dimensionais
Responsável habitual
Zhenling, conforme o escopo acordado
Decisão na solicitação de cotação
Método, temperatura, fixação e amostragem
Documento a entregar
Relatório dimensional ou da primeira peça produzida, se solicitado
Aprovação da aplicação
Responsável habitual
Comprador ou responsável regulatório
Decisão na solicitação de cotação
Adequação ao dispositivo ou sistema operacional pretendido
Documento a entregar
Validação pelo comprador e documentação regulatória
Quando a usinagem CNC é a sequência de produção adequada para PEEK
A usinagem CNC de PEEK atende a projetos com alterações de desenho, sem molde dedicado e que especificam a usinagem a partir de uma forma de material bruto. Moldagem por injeção, peças brutas próximas da forma final ou uma combinação de manufatura aditiva e usinagem de acabamento podem ser adequadas para outras quantidades e geometrias. A decisão depende da quantidade total ao longo da vida do programa, do risco de revisões, das evidências de validação e do custo por peça aceita.
O risco da escolha da sequência de operações
A sequência de operações errada desperdiça material bruto ou engessa um desenho técnico, pois a geometria e a duração do programa determinam o custo. Nossa comparação para a solicitação de cotação considera essa escolha e não trata a usinagem CNC como opção automática.
Molde dedicado à produção
0 moldes
Origem da geometria
Chapa, placa, barra ou tubo
Material removido após a conformação
Depende do desenho técnico; pode incluir a maior parte da peça bruta
Consequência de alterações
Revisão do programa e da preparação da máquina
Evidências a solicitar
Procedência do material bruto, primeira peça produzida, relatório dimensional
Molde dedicado à produção
Pelo menos 1 molde de produção
Origem da geometria
Resina conformada na cavidade
Material removido após a conformação
Gaveta, rebarbas e características geométricas secundárias
Consequência de alterações
Modificação ou substituição do ferramental
Evidências a solicitar
Lote de resina, validação do processo, inspeção da peça moldada
Molde dedicado à produção
Pelo menos 1 ferramenta para conformar a peça bruta ou sequência de operações para produzir o perfil
Origem da geometria
Peça bruta mais próxima da geometria final
Material removido após a conformação
Sobreespessura para acabamento e características geométricas selecionadas
Consequência de alterações
Ferramental da peça bruta e revisão da usinagem
Evidências a solicitar
Procedência da peça bruta, plano de usinagem de acabamento, inspeção final
Molde dedicado à produção
0 moldes de produção
Origem da geometria
Forma impressa próxima da final
Material removido após a conformação
Superfícies críticas e características geométricas usadas como referência
Consequência de alterações
Revisão da fabricação e da trajetória da ferramenta
Evidências a solicitar
Validação da fabricação, histórico do material, inspeção do acabamento
Escolha com base na vida útil do programa, não na primeira cotação
Uma revisão acadêmica sobre a fabricação de PEEK distingue a moldagem para produção em massa da usinagem de material bruto extrudado. Um estudo que combinou impressão e fresamento relatou consumo de material 48,7% menor na comparação testada; esse resultado é uma evidência contrária, não uma economia universal.
- Comece pela quantidade total ao longo da vida do programa, pelos lotes de liberação e pela probabilidade de alterações no desenho técnico.
- Compare a perda de material bruto e o tempo de máquina com o custo do ferramental de conformação e da validação.
- Considere o histórico do material, as propriedades mecânicas e as evidências da superfície.
Nível da análise
4 questões sobre a sequência de operações
Quantidade, geometria, histórico do material e evidências de aceitação determinam se a usinagem CNC, a moldagem, o material bruto próximo da forma final ou uma sequência híbrida oferecem o melhor equilíbrio entre desempenho e custo.
Nível bronze de evidência: apenas um modelo de decisão; não se afirma uma quantidade universal de equilíbrio econômico para PEEK.
Compare as sequências de operações antes da cotação
Solicite o resumo sobre grau do PEEK e inspeção para obter uma lista das informações necessárias ao projeto.
Evidências de qualidade, rastreabilidade e escopo das certificações
Qualidade e precisão não se comprovam apenas por uma fileira de logotipos. O comprador precisa saber quais entidades, unidades fabris, sistemas, materiais, processos e peças acabadas cada documento realmente abrange.
CE
Credencial informada pela empresa; é preciso verificar o escopo do produto e das diretivas
ASME
Credencial informada pela empresa; é preciso verificar a entidade, o local e o escopo da autorização
2006
Ano de fundação da empresa
Vendas para exportação
O material fornecido pela empresa descreve um portfólio mais amplo voltado à exportação; isso não constitui evidência de desempenho específica para PEEK
4 limites
Carga, calor, geometria, evidências
2 etapas de validação
Análise do desenho técnico e primeira peça produzida
Organize o conjunto de evidências em 4 camadas separadas
Camada: credencial da empresa
Pergunta a que responde
Qual organização e unidade fabril possuem a credencial?
O que especificar no pedido
Tipo de certificado, titular, local, número, situação e datas
Limite
Não certifica todos os componentes de PEEK
Camada: comprovação do material
Pergunta a que responde
Qual grau de PEEK e qual lote foram usados no pedido?
O que especificar no pedido
Fabricante, grau do material, forma do material bruto e exigência de certificado
Limite
Não comprova as dimensões finais
Camada: comprovação do processo
Pergunta a que responde
Como a revisão aprovada foi produzida e controlada?
O que especificar no pedido
Sequência de operações aprovada, restrições especiais e controle de alterações
Limite
Exige um plano específico para o projeto
Camada: comprovação da peça
Pergunta a que responde
A peça entregue atendeu às características geométricas acordadas?
O que especificar no pedido
Escopo da inspeção, taxa de amostragem, método e formato do relatório
Limite
Por si só, não comprova a adequação às condições de uso
SYS.ESTIMATE.ON
O que altera o custo e o prazo de fabricação da usinagem de PEEK?
Uma cotação se torna confiável quando os fatores que afetam o custo e o cronograma estão claros. Fixar preço ou prazo de fabricação sem um desenho técnico deixaria de considerar o material, a remoção de material, a preparação da máquina, a inspeção e os documentos.
Com as premissas explícitas, a equipe de compras pode comparar o escopo dos fornecedores sem confundir serviços excluídos com economia.
7 categorias de custo
Material bruto + preparação da máquina + tempo de máquina + inspeção + documentos + acabamento + entrega compõem o custo a ser avaliado. Compare todas essas categorias entre os fornecedores.
[ MATRIZ: 07 ]
Fator // Material bruto
Informação que elimina incertezas
Grau do material, forma do material bruto, fornecedor aprovado, certificado e indicação de fornecimento pelo cliente.
Por que afeta o escopo comercial
Define a forma de aquisição, os custos do material e os tamanhos disponíveis das peças brutas.
Fator // Remoção de material
Informação que elimina incertezas
Dimensões externas da peça, massa final, sobremetal e alternativa próxima da forma final.
Por que afeta o escopo comercial
Altera a quantidade de cavacos, o tempo de máquina, o risco de empenamento das peças e as opções de recuperação.
Fator // Preparações da máquina e acesso
Informação que elimina incertezas
Referências geométricas, relações entre características geométricas, rebaixos e alcance da ferramenta.
Por que afeta o escopo comercial
Altera o trabalho com dispositivos de fixação, a programação e as transferências para inspeção.
Fator // Tolerâncias críticas
Informação que elimina incertezas
Lista de características geométricas, condições de medição e método de medição com instrumento.
Por que afeta o escopo comercial
Altera os passes de acabamento, a estabilização, a comprovação por amostragem e o tempo de elaboração dos relatórios.
Fator // Superfície e limpeza
Informação que elimina incertezas
Acabamento funcional, critérios para rebarbas, marcas de ferramenta permitidas e limites de resíduos.
Por que afeta o escopo comercial
Altera o ferramental, o manuseio, a limpeza e os critérios de aceitação visual.
Fator // Documentos
Informação que elimina incertezas
Registro do material, declaração de conformidade, relatório dimensional ou documentação da primeira peça produzida.
Por que afeta o escopo comercial
Altera as exigências de rastreabilidade e o trabalho de controle da qualidade.
Fator // Entrega
Informação que elimina incertezas
Liberações de quantidades, embalagem, destino, incoterm e data exigida.
Por que afeta o escopo comercial
Altera o planejamento do material bruto, a estratégia de produção em lotes e a logística.
Cartão de ROI em bronze: sem preço, percentual de economia ou prazo de retorno inventados.
Considere o custo por peça aceita, e não apenas o preço da usinagem
Para um plástico de engenharia caro, a fórmula comercial útil é o custo de fabricação cotado, somado aos custos de qualificação, retrabalho, rejeição e atraso para o comprador, dividido pela quantidade de peças aceitas.
Um custo inicial mais alto ainda pode resultar em menor custo por peça aceita quando inclui o material bruto correto, a sequência de operações para a primeira peça produzida e os registros de inspeção. Pesquisas acadêmicas sobre o processamento de PEEK identificam o preço do material como uma restrição real, enquanto estudos sobre peças próximas da forma final e processos híbridos mostram por que o volume removido pode afetar a economia da sequência de operações.
Separação entre etapas de produção
Separe a quantidade de protótipos das liberações para produção e identifique a primeira peça produzida.
Documentação exigida
Especifique o conjunto de documentos antes da usinagem.
Confirmação logística
Confirme a disponibilidade do material bruto, o prazo de aprovação, o destino e a embalagem antes de prometer a entrega.
[ FLUXO DO PROCESSO ]
Etapas que determinam o prazo de fabricação
A confirmação do material precede a compra do material bruto; o esclarecimento das dúvidas precede a programação; a aprovação da amostra precede a liberação para produção; a inspeção final precede a embalagem para exportação. A falta de informações prolonga essa sequência mesmo quando há capacidade de máquina disponível.
Padronize o escopo da cotação
Envie as informações de cada categoria de custo para receber uma estimativa específica para o projeto.
Solicite uma estimativaFerramentas de avaliação da usinagem de PEEK
FERRAMENTA 01
Verificador de preparação para solicitação de cotação de usinagem CNC de PEEK
Avalie se o desenho técnico está completo e se as especificações do material, as tolerâncias e os requisitos de inspeção estão definidos para obter uma cotação de fabricação precisa e com escopo controlado.
Verificar solicitação de cotação
FERRAMENTA 02
Planilha de comparação de sequências de produção de PEEK
Compare a usinagem CNC com a moldagem por injeção, o uso de peças brutas próximas da forma final e as sequências híbridas com base no volume total previsto para o programa, no risco de revisões e nas limitações geométricas.
Comparar sequências de operações
FERRAMENTA 03
Análise dos limites de estabilidade do PEEK
Analise os limites térmicos, de carga, dimensionais e de comprovação para determinar a adequação do material e obter um compromisso de fabricação com escopo claro e limitado.
Iniciar análise dos limitesPerguntas frequentes sobre a qualificação de fornecedores de PEEK
O PEEK permite usinagem de precisão, mas uma resposta responsável sobre as tolerâncias na usinagem desse material deve considerar o grau, a carga ou reforço, a geometria, a condição do material bruto, as dimensões das características geométricas, a fixação da peça e as condições de inspeção. A Zhenling só confirma os valores críticos após analisar o desenho técnico e pode exigir uma amostra ou a primeira peça produzida.
Não existe uma espessura mínima de parede que sirva para todos os graus e comprimentos. Envie a espessura da parede, o comprimento sem apoio, a carga, o critério de medição da peça sem restrição e as referências geométricas para análise.
Não se aplica uma regra universal. O histórico do material bruto, a espessura da seção, a remoção de material, o calor gerado, as tensões internas, os requisitos dimensionais e as orientações condicionais sobre recozimento determinam se é necessário recozer, incluir uma etapa intermediária de alívio de tensões ou usinar sem um ciclo após a usinagem.
Escolha o fabricante e o grau do material de acordo com as exigências de carga, temperatura, desgaste, resistência química, propriedades elétricas e regulamentação. Não substitua a análise de engenharia da aplicação por uma designação genérica de grau do material.
Esses graus podem ser avaliados em um projeto, mas esta página não afirma que exista uma faixa de parâmetros comprovada para todas as características geométricas de peças de PEEK com carga ou reforço. O grau exato, o tipo de carga ou reforço, a superfície de corte, os requisitos das arestas e o plano de inspeção determinam se o trabalho segue para cotação, esclarecimento ou validação por amostra.
O fluido de corte depende das orientações do fornecedor, do calor gerado, dos requisitos de limpeza e do uso final. Especifique os fluidos proibidos e os limites de resíduos e limpeza antes da liberação.
Não. Essas alegações dependem do grau exato, do processamento controlado e das evidências para a aplicação; não se aplicam a todos os componentes de PEEK.
A usinagem CNC é uma boa opção quando você precisa de peças de PEEK personalizadas sem um molde de produção dedicado, prevê revisões ou exige usinagem a partir de material bruto. A moldagem por injeção, uma peça bruta próxima da forma final ou a fabricação aditiva seguida de usinagem de acabamento podem ser melhores quando a quantidade total prevista, a geometria, o aproveitamento do material e a validação justificam essa sequência de operações.
Envie a revisão do desenho, o grau do material, a forma do material bruto, a quantidade, as características geométricas críticas, os acabamentos, os requisitos de inspeção, os documentos, a embalagem, o destino e a data. Inclua as condições de operação quando afetarem a aceitação.
O conjunto pode incluir registros de material disponíveis, certificado de conformidade, relatório de inspeção dimensional, documentação da primeira peça produzida ou formulários específicos do cliente, conforme o escopo acordado. Liste cada documento exigido na solicitação de cotação para acertar a disponibilidade, o conteúdo, a amostragem e o custo antes da produção.