Entre em contato com a Zhenling

Peças metálicas fabricadas conforme desenho técnico
Usinagem CNC em baixo volume para componentes sujeitos à pressão e de controle de fluidos
- Flanges, corpos de válvula, tampões e rolos
- Graus de aço carbono, aço-liga, aço inoxidável, níquel e alumínio
- Torneamento, fresamento, eletroerosão, retificação e usinagem multieixos
- Análise do processo e da inspeção com base no desenho técnico
A usinagem CNC em baixo volume começa com o desenho técnico da peça, o grau do material, a quantidade do pedido e o escopo da inspeção. Esta página trata da análise de pedidos de cotação para pequenos lotes sem estabelecer um limite universal de quantidade. Vasos de pressão, separação de petróleo e gás e controle de fluidos são contextos de aplicação, e não alegações sobre o histórico de projetos ou as qualificações da Zhenling; as responsabilidades pela conformação, soldagem e usinagem precisam ser confirmadas para a montagem aprovada. As consultas sobre usinagem CNC em baixo volume devem informar quantidade, material, integridade do desenho técnico, sequência de operações, necessidades de inspeção e prazo desejado para a cotação. Confirme por escrito a sequência de operações e o escopo das medições para cada pedido. Mantenha explícitas as premissas ainda não resolvidas sobre registros ou prazos.
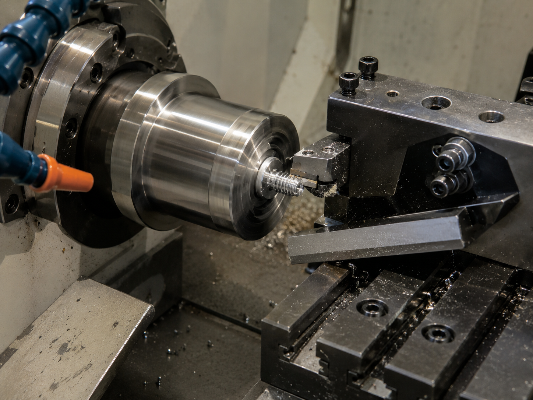
Escopo das peças
Componentes metálicos fabricados conforme desenho técnico
Peças completas de máquinas, flanges, rolos, tubos curvados, corpos de válvula, tampões e peças de geometria não padronizada.
Materiais abrangidos
De aço carbono a ligas de níquel
20#, 45#, Q235A, Q345D, 42CrMo, aços inoxidáveis, C276, 904L e séries de alumínio.
Escopo da usinagem
Do torneamento à usinagem em 5 eixos
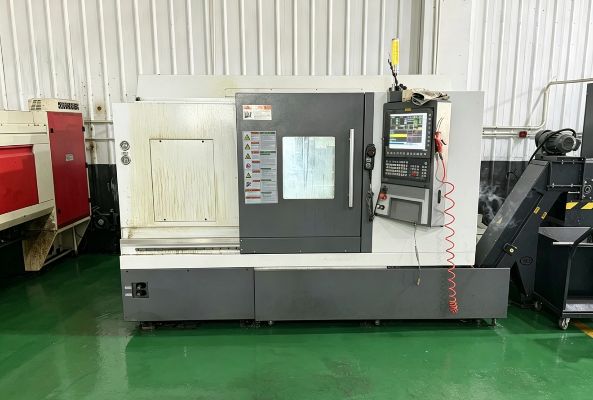
Tornos CNC, fresadoras, retificadoras, mandriladoras, furadeiras radiais, eletroerosão a fio e centros multieixos.
Operações integradas
Usinagem, conformação e soldagem
Corte de chapas por cisalhamento, calandragem, prensagem, soldagem por arco submerso e soldagem com proteção gasosa estão disponíveis na unidade fabril.
Definição do pedido
Faixas de quantidade em um único pedido de cotação
Informe juntas as quantidades de amostras, lote piloto e pedidos recorrentes para planejar preparação da máquina, material e inspeção com a mesma base.
Definição dos critérios de aceitação
Características geométricas críticas primeiro
Identifique as referências geométricas funcionais, tolerâncias, registros do material e documentos de inspeção exigidos antes da cotação.
Sequências de usinagem CNC em baixo volume conforme a geometria da peça
Definimos a sequência de operações de cada peça usinada em baixo volume conforme a geometria, a estrutura das referências geométricas, a condição do material e as operações necessárias após o corte. Assim, um pedido de corpo de válvula não é tratado como um serviço genérico de fresamento quando faces de vedação, furos, tratamento térmico ou interfaces de soldagem determinam o resultado. Se especificações geométricas gerais afetarem a relação entre referências geométricas, o pedido de cotação deverá indicar a revisão pretendida da ISO 22081, em vez de deixar implícito um padrão.
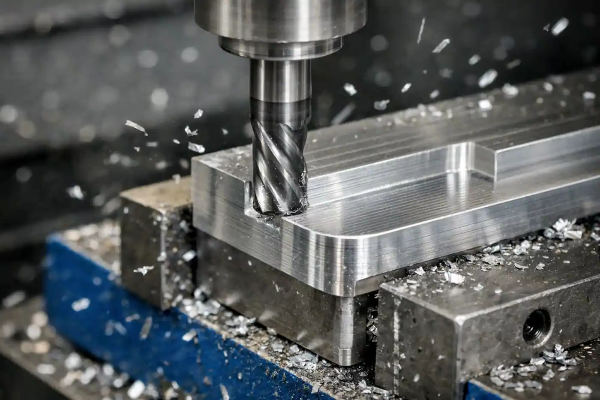
Peças torneadas e de revolução
Flanges, rolos, tampões, eixos, ressaltos, furos e características geométricas roscadas são analisados quanto à fixação no mandril, às relações de concentricidade e à sobremedida do material bruto. O torneamento CNC pode ser combinado com fresamento ou furação quando furos transversais e superfícies planas seguem o mesmo plano de referências geométricas.
Peças prismáticas e com múltiplas faces
Corpos de válvula, manifolds, suportes e peças de geometria complexa podem exigir fresamento ou sequências multieixos. É preciso confirmar para cada pedido a disponibilidade dos equipamentos, a unidade fabril, o acesso às características geométricas, a preparação da máquina e o plano de inspeção.
Características geométricas cortadas, retificadas e mandriladas
A eletroerosão a fio CNC permite produzir perfis e características geométricas internas difíceis, enquanto retificadoras CNC, mandriladoras CNC e furadeiras radiais CNC atendem às necessidades de acabamento ou acesso que uma única preparação para fresamento não resolve adequadamente.
Análise da adequação da peça antes da cotação
- Revisão do desenho técnico e arquivo CAD ou modelo tridimensional correspondente, quando disponível.
- Grau do material, condição, política de substituição e necessidade de rastreabilidade.
- Referências geométricas funcionais, faces de vedação, ajustes, roscas e pontos de inspeção.
- Faixas de quantidade para amostras, lote piloto e produção recorrente.
- Escopo de tratamento térmico, conformação, soldagem, revestimento, limpeza e embalagem.
Relação entre capacidade produtiva e pedido de cotação
| Família de peças | Análise principal da usinagem | Dados do pedido de cotação que evitam retrabalho |
|---|---|---|
| Flanges | Torneamento, padrão de furos para parafusos, relação entre faces e superfície de vedação | Classe de pressão, grau do material, furo, formato da face e documentação exigida |
| Corpos de válvula | Referências geométricas em múltiplas faces, furos internos, orifícios de entrada e saída e interfaces de vedação | Caminho do fluido, furos críticos, partes que contêm a pressão e plano de inspeção |
| Tampões e peças de fechamento | Rosca, conicidade, geometria de vedação e concentricidade | Dados da peça correspondente, exigência de calibre e condição da superfície |
| Rolos | Relação entre munhões, batimento, superfície e dados de balanceamento | Sedes dos rolamentos, face de trabalho, carga e condição de montagem |
| Tubos curvados | Sobremedida para usinagem antes ou depois da conformação | Condição da curvatura, preparação das extremidades, orientação e escopo da soldagem |
| Montagens não padronizadas | Sequência de usinagem, conformação e soldagem | Referências geométricas da montagem, pontos de inspeção obrigatória e responsável pela aceitação final |
Graus de metal e seleção conforme as condições de serviço
A seleção do material afeta a carga de corte, a vida útil da ferramenta, o risco de deformação, a resistência à corrosão, a sequência do tratamento térmico e o planejamento da inspeção. Usinamos o grau indicado no desenho técnico aprovado ou analisamos uma alternativa autorizada pelo comprador, e registramos o tipo de certificado EN 10204 quando a documentação do material faz parte da liberação. Uma descrição genérica como “aço inoxidável” não basta para liberar o material bruto; escolher o grau errado é um erro de suprimentos, não um atalho de usinagem.
Identificação do material
- Grau, norma e condição de fornecimento.
- Barra, chapa, forjado, fundido ou peça bruta fornecida pelo comprador.
- Restrições quanto à usina aprovada, origem ou grau equivalente.
- Número da corrida e exigência de certificado.
Condições de serviço
- Função de contenção de pressão ou sem pressão.
- Exposição a fluidos, corrosão e temperatura.
- Exigências de dureza, desgaste e fadiga.
- Soldagem, tratamento térmico e inspeção após o processamento.
Seleção do grupo de materiais
O certificado do material comprova a identidade do material fornecido; ele não substitui os requisitos funcionais do desenho técnico. Use o seletor de grupo de materiais e certificação para organizar os dados das condições de serviço antes de solicitar uma recomendação de grau.
MATRIZ DE ESPECIFICAÇÕES
| Grupo de materiais | Graus informados no resumo das capacidades fornecido pelo cliente | Decisão para o pedido de cotação |
|---|---|---|
| Aço carbono | 20# | Informe a condição, o tratamento térmico e os requisitos de serviço sob pressão. |
| Aço carbono | 45# | Identifique a dureza, a condição para usinagem final e os ajustes críticos. |
| Aço estrutural | Q235A | Defina o fornecimento em chapa ou barra, a sequência de soldagem e o escopo da inspeção. |
| Aço de baixa liga | Q345D | Informe a temperatura de serviço e os requisitos de conformação e documentação da soldagem. |
| Aço-liga resistente ao calor | 12CrMoV | Especifique a condição do material e qualquer ponto de inspeção obrigatória no tratamento térmico. |
| Aço para rolamentos | GCr15 | Defina a condição de dureza, a sobremedida para retificação e a superfície funcional. |
| Aço-liga | 25CrMo | Identifique a condição de resistência, a classe da rosca e as características geométricas a inspecionar. |
| Aço-liga | 42CrMo | Informe o tratamento térmico, a dureza e o escopo da usinagem após o tratamento. |
| Aço inoxidável | 303, 304, 304L | Especifique separadamente os requisitos de usinabilidade, soldabilidade e resistência à corrosão. |
| Aço inoxidável | 316, 316L, 321 | Informe a exposição ao fluido, a condição da soldagem e a necessidade de rastreabilidade. |
| Níquel e ligas especiais | C276, 904L e ligas à base de níquel | Identifique o meio corrosivo, a forma do material bruto e a documentação exigida para o material. |
| Alumínio | Séries de ligas de alumínio | Informe a liga exata, a têmpera, o acabamento e o requisito visual da face aparente. |
Operações secundárias e requisitos de entrega entre etapas
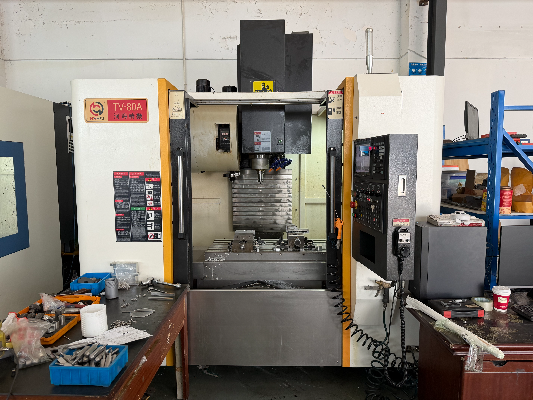
Uma cotação útil para um pequeno lote inclui as operações associadas à usinagem, além do tempo de máquina. Qualquer etapa de corte por cisalhamento, calandragem, prensagem ou soldagem deve identificar a sequência de operações proposta, a categoria dos equipamentos, as comprovações de qualificação, a responsabilidade pelos processos externos e o escopo da inspeção. Quando a textura superficial determina o desempenho de uma face funcional, o desenho técnico deve indicar o requisito aplicável da ISO 21920, em vez de deixar a aceitação do acabamento sujeita a uma observação genérica.
Antes da usinagem
- Corte do material bruto e sobremedida para usinagem.
- Sequência de calandragem, dobramento ou prensagem de chapas.
- Análise de peça bruta fundida, forjada ou soldada fornecida pelo comprador.
- Condição do tratamento térmico e sobremedida para os cortes finais.
Após a usinagem
- Características geométricas a retificar ou produzir por eletroerosão a fio indicadas na sequência de operações.
- Preparação para soldagem e referências geométricas da montagem.
- Restrições de limpeza, identificação e rastreabilidade.
- Proteção das faces de vedação, roscas e características geométricas medidas.
Limites do escopo no desenho técnico
ESPECIFICAÇÕES| Requisito | O que informar | Por que altera a sequência de operações |
|---|---|---|
| Acabamento superficial | Face funcional, face aparente e indicação exigida de rugosidade | Altera a trajetória da ferramenta, o passe final e o método de inspeção. |
| Condição das bordas | Chanfro, raio, limite de rebarba e borda protegida | Evita que uma instrução genérica de rebarbação altere o ajuste. |
| Tratamento térmico | Condição antes e depois da usinagem | Determina a sobremedida, o planejamento para deformações e as verificações finais de dureza. |
| Soldagem | Junta, escopo do procedimento, sequência e ponto de inspeção obrigatória | Relaciona as referências geométricas da usinagem à condição da peça montada. |
| Acabamento externo | Sistema de revestimento, áreas mascaradas e critérios de aceitação | Altera as dimensões, a embalagem e o planejamento dos serviços terceirizados. |
Todo processo secundário deve constar da revisão do pedido de cotação usada para definir o preço. Se um revestimento, tratamento térmico ou ensaio for acrescentado depois do corte do material, custo e prazo precisarão ser analisados novamente.
O salto de custo dos pequenos lotes
O custo fixo de preparação da máquina é distribuído por menos peças em um pequeno lote, enquanto os custos de material, tempo de ciclo e inspeção incidem sobre cada peça. Compare o escopo total aprovado para cada quantidade real, em vez de pedir preço de grande escala para um pedido de compra de baixo volume.
Simule quantidade, preparação da máquina e inspeção no estimador do salto de custo dos pequenos lotes →Dados para preço e prazo de entrega
O preço depende do material, do aproveitamento do material bruto, da geometria, da quantidade e do tempo de preparações da máquina, do tempo de usinagem, das ferramentas de corte, do escopo da inspeção, da quantidade de peças, das operações secundárias e da embalagem. Para comparar o custo da usinagem CNC de séries curtas, mantenha esses dados constantes; como o preço unitário esconde diferenças de escopo, confira se as cotações se baseiam na mesma revisão aprovada e nos mesmos critérios de aceitação. O cronograma e o prazo de entrega dependem da disponibilidade do material, da sequência de operações, dos serviços externos e da aprovação do comprador; só é possível afirmar que o resultado tem bom custo-benefício depois de comparar esses dados de prazo e custo com a mesma base.
Cinco fatores da cotação que devem ser analisados separadamente
| Fator | Por que afeta o custo unitário | Ação do comprador |
|---|---|---|
| Preparação da máquina e dispositivo de fixação | Os custos de programação, fixação da peça e validação da primeira peça produzida são distribuídos pelo lote. | Envie todas as faixas de quantidade realistas em uma única solicitação. |
| Material e aproveitamento | O grau, a condição, as dimensões da peça bruta e a relação entre material comprado e peça acabada alteram o custo do material bruto. | Aprove o grau exato e qualquer alternativa aceitável. |
| Geometria e acesso | Características geométricas profundas, paredes finas e múltiplas referências geométricas exigem mais preparações da máquina ou mais tempo de usinagem multieixos. | Identifique as características geométricas funcionais e permita geometria sem especificação rígida quando possível. |
| Inspeção | Valores medidos, rastreabilidade e pontos de inspeção obrigatória por terceiros ampliam o escopo do serviço. | Liste os registros exigidos antes da cotação. |
| Operações secundárias | Tratamento térmico, soldagem, revestimento e embalagem protetora afetam a sequência de operações. | Peça uma cotação para a condição completa de entrega entre etapas, não apenas para uma estimativa provisória de usinagem. |
Etapas do cronograma apresentadas separadamente
Use o estimador das etapas do prazo de entrega →| Etapa | Condição para liberação | Fator comum de variação do prazo |
|---|---|---|
| Análise do desenho técnico | Revisão, quantidade e critérios de aceitação recebidos | Indicações ausentes ou dados conflitantes no modelo |
| Análise do material | Grau, condição e restrição de origem aceitos | Disponibilidade de liga especial ou certificado |
| Planejamento do processo | Sequência de usinagem, conformação, soldagem e inspeção definida | Necessidades de dispositivo de fixação, ferramental e serviços externos |
| Liberação da primeira peça produzida | Características geométricas acordadas analisadas | Resposta do comprador aos resultados medidos ou às dúvidas sobre desvios |
| Produção do lote | Revisão aprovada e sequência de operações mantidas | Mudança de quantidade ou revisão do projeto |
| Inspeção final | Registros do pedido de compra completos | Ensaio adicional ou ponto de acompanhamento por terceiros |
| Embalagem e expedição | Proteção, documentação e escopo do envio aprovados | Embalagem especial e método de transporte |
Liberação da qualidade para peças metálicas em pequenos lotes
O controle de qualidade começa quando o desenho técnico, o material e os critérios de aceitação estão alinhados. Um relatório de inspeção final não corrige uma cotação baseada na revisão errada, em uma condição incorreta do material ou na omissão da característica geométrica que determina a contenção de pressão ou a montagem.
01
Defina a revisão.
Confira a correspondência entre o desenho técnico, o modelo e as notas de alteração usados no planejamento do processo.
02
Defina o material.
Registre o grau, a condição, a restrição de origem e os comprovantes exigidos do material.
03
Defina o processo.
Identifique a sequência de usinagem, tratamento térmico, conformação, soldagem e acabamento.
04
Defina os critérios de aceitação.
Acorde as características geométricas críticas, as referências geométricas, os instrumentos, o formato do relatório e o responsável pela liberação.
05
Libere a primeira peça produzida.
Analise as comprovações acordadas antes de iniciar a produção recorrente.
06
Preserve as condições de entrega.
Proteja as superfícies medidas e de vedação e mantenha os documentos aprovados junto ao pedido.
ESCOPO DA CERTIFICAÇÃO
Escopo relacionado à pressão
Um resumo fornecido menciona credenciais relacionadas a CE e ASME. Não se baseie nelas até verificar o titular legal, a unidade fabril, o número do certificado, o escopo e a validade para este pedido.
DOCUMENTAÇÃO
Rastreabilidade do material
Para documentação de material conforme EN 10204, informe o tipo de certificado exigido e qualquer verificação por terceiros antes da liberação do material. Mantenha visível o vínculo com o número da corrida desde o recebimento do material bruto, passando pela usinagem e inspeção, até os registros finais.
Análise do desenho técnico e processo de pedido
O processo de usinagem em baixo volume só pode ser cotado quando a revisão do desenho técnico, a condição do material, as faixas de quantidade e os critérios de aceitação descrevem o mesmo pedido.
01
Envie a documentação atual do pedido de cotação.
Inclua a revisão do desenho técnico, o modelo quando disponível, o material, as quantidades, as características geométricas críticas, a etapa de desenvolvimento do produto e o prazo de entrega pretendido.
02
Resolva as pendências técnicas.
Analisamos a geometria, o material bruto, o acesso para usinagem, as referências geométricas, as tolerâncias, o tratamento térmico, a soldagem e o escopo da inspeção.
03
Receba uma cotação por escrito.
A resposta define a revisão cotada, a quantidade, os limites do processo, os registros, o cronograma e as condições comerciais.
04
Libere o lote inicial acordado.
O procedimento de liberação da primeira peça produzida ou do lote é registrado no pedido, em vez de ficar implícito.
05
Analise as comprovações de aceitação.
O representante designado pelo comprador resolve os desvios e autoriza a próxima etapa de produção.
06
Conclua a embalagem e a entrega.
A proteção, os documentos e o escopo do envio seguem o pedido de compra.
Verificação dos quatro dados essenciais para a cotação
Use esta verificação de prontidão do comprador para evitar pedidos repetidos de esclarecimento sobre a cotação. A cotação pode seguir para análise técnica depois que os quatro dados — faixas de quantidade aprovadas, revisão controlada do desenho técnico, condição do material e critérios de aceitação — estiverem definidos.
| Etapa de verificação | Dado necessário | O que evita |
|---|---|---|
| Quantidade | Quantidades de amostras, lote piloto e pedidos recorrentes | Um preço unitário calculado para um lote que você não pretende comprar |
| Revisão | Desenho técnico, modelo e nota de alteração correspondentes | Divergências de geometria e tolerância durante a programação |
| Material | Grau, condição, regra para substituições e certificados | Premissas sobre preço do material bruto e prazo de entrega |
| Aceitação | Características geométricas críticas, registros e responsável pela liberação | Definição tardia do escopo da inspeção e divergências sobre resultados próximos do limite |
Peças que usinamos na unidade fabril da Zhenling
Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e tem fábrica no condado de Jiashan, em Zhejiang. Sua unidade fabril ocupa uma área de 8.000 m² e inclui um galpão de 6.000 m² para peças metálicas e montagens não padronizadas fabricadas conforme desenho técnico.
Fundada em 2006
Usinagem e fabricação de peças metálicas sob medida a partir de desenhos técnicos ou amostras.
Área de produção de 8.000 m²
Localizada no condado de Jiashan, na região industrial do delta do rio Yangtzé.
Galpão industrial de 6.000 m²
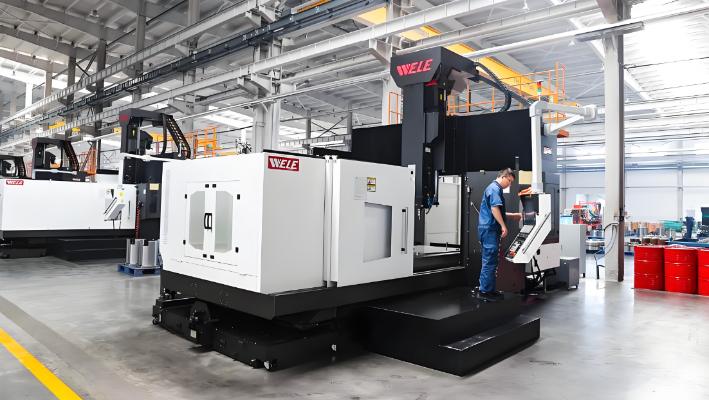
Equipamentos de usinagem, conformação e soldagem na mesma unidade fabril.
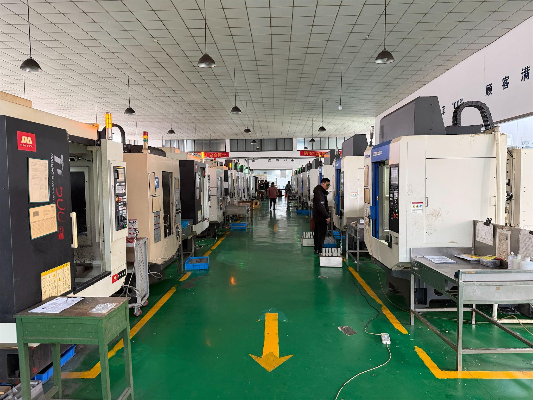
Equipamentos na área de produção
As informações fornecidas pela empresa listam categorias de equipamentos para torneamento, fresamento, retificação, mandrilamento, furação, eletroerosão a fio e usinagem multieixos. Os equipamentos efetivos, a unidade fabril, a disponibilidade e a sequência de usinagem em múltiplas faces precisam ser confirmados para o pedido.
Ferramentas de engenharia e estimativa
Estimador do salto de custo dos pequenos lotes
Calcule as variáveis de custo unitário para diferentes faixas de quantidade por lote.
Abrir ferramenta
Verificação dos quatro dados essenciais para a cotação
Verifique os dados do desenho técnico, material, quantidade e critérios de aceitação antes de solicitar a cotação.
Abrir ferramenta
Seletor de grupo de materiais e certificação
Associe o grau do material à norma e aos requisitos de documentação especificados pelo comprador.
Abrir ferramenta
Estimador das etapas do prazo de entrega
Separe e estime as etapas de engenharia, usinagem e inspeção.
Abrir ferramenta
PREPARAÇÃO DA COTAÇÃO
Transforme o desenho técnico em uma cotação de usinagem CNC comparável
Uma cotação comparável de usinagem CNC deve incluir o desenho técnico controlado, o modelo quando disponível, o grau do material, as faixas de quantidade, as dimensões críticas, as operações secundárias, os registros de inspeção e o escopo da embalagem. A Zhenling analisará a peça conforme suas capacidades de usinagem, conformação e soldagem e informará as condições comerciais por escrito.
Documentação da peça
- Desenho técnico bidimensional vigente e modelo
- Grau e condição do material e regra para substituições
- Quantidades de amostras, lote piloto e pedidos recorrentes
- Referências geométricas, ajustes, roscas e faces de vedação críticos
Critérios de aceitação
- Requisitos de tolerâncias gerais e por característica geométrica
- Escopo de tratamento térmico, soldagem e acabamento
- Registros do material, dimensionais e de conformidade
- Dados de embalagem, envio e responsável pela liberação
Que quantidade caracteriza a usinagem CNC em baixo volume?
Não existe um limite universal de quantidade. Esta página trata de peças únicas, lotes piloto e pedidos recorrentes abaixo da produção contínua em grande escala, enquanto a cotação por escrito confirma se a geometria da peça, a preparação da máquina, o material, o escopo da inspeção e o padrão de liberação se adequam à sequência de operações para baixo volume. Envie as quantidades reais de amostras, lote piloto e pedidos recorrentes para que todos os fornecedores coticem o mesmo cenário de liberação.
Por que o custo unitário é maior em um pequeno lote?
Os custos de programação, preparação do dispositivo de fixação e da máquina e inspeção da primeira peça produzida são distribuídos por menos peças, enquanto material, tempo de ciclo e inspeção incidem sobre cada peça. Informe várias faixas de quantidade realistas para que a cotação mostre como esses custos fixos são distribuídos. Compare o escopo aprovado, além do preço unitário, pois os requisitos de certificados, inspeção e operações secundárias podem variar entre cotações.
Usinagem em baixo volume e usinagem CNC em pequenos lotes são a mesma coisa?
Os termos se sobrepõem, mas os compradores os usam de formas diferentes. Uma definição útil para produção em baixo volume ou usinagem CNC em pequenos lotes considera a quantidade aprovada, a frequência esperada de novos pedidos, a sequência de preparação da máquina e o escopo da inspeção registrados na cotação. O termo não define por si só uma tolerância, um pedido mínimo, um prazo de entrega ou um conjunto de documentos; essas condições continuam fazendo parte das condições comerciais por escrito.
A Zhenling pode usinar componentes que contêm pressão?
Um resumo fornecido menciona flanges, corpos de válvula, tampões e componentes de vasos de pressão, além de credenciais relacionadas a CE e ASME. Não se baseie em uma credencial até verificar seu titular legal, a unidade fabril, o número, o escopo, a validade e a aplicabilidade ao pedido.
Como é confirmado o prazo de entrega de um pedido em pequeno lote?
O cronograma é definido com base na análise do desenho técnico, na disponibilidade do material, no planejamento do processo, na liberação da primeira peça produzida, na usinagem do lote, nas operações secundárias, na inspeção e no escopo da expedição. Cada etapa é definida na cotação por escrito depois que esses dados estiverem completos.
A Zhenling aceita pedidos de usinagem de peças únicas?
Esta página trata de consultas sobre usinagem CNC de peças únicas e pequenas quantidades, mas não afirma existir uma política universal de pedido mínimo. Envie o desenho técnico, o material e a quantidade para que a equipe confirme a adequação da peça e as condições comerciais.
Quais materiais são abrangidos para séries curtas?
A lista de materiais que a Zhenling pode usinar inclui 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, 303, 304, 304L, 316, 316L, 321, C276, 904L, ligas à base de níquel e séries de alumínio. O grau exato do material e sua condição de fornecimento são confirmados antes da liberação do material bruto.
Quais documentos de inspeção e do material podem ser solicitados?
Informe na solicitação de cotação se precisa de certificado do material, relatório de valores medidos, documento de conformidade, registro de tratamento térmico, registro de soldagem ou etapa acompanhada por terceiros. A disponibilidade, o formato e a responsabilidade são confirmados na cotação, sem pressupor que façam parte de um pacote padrão.
O que deve constar na solicitação de cotação?
Inclua o desenho técnico controlado, o modelo correspondente quando disponível, as faixas de quantidade, o grau e a condição do material, as características geométricas críticas, o quadro de tolerâncias gerais, as operações secundárias, os registros de inspeção, a embalagem e o prazo de entrega desejado. Nossa RFQ Readiness Check transforma essa lista em uma revisão pronta para copiar.