Entre em contato com a Zhenling

Os serviços de anodização transformam a superfície do alumínio em um revestimento de óxido controlado. A questão, então, é o que esse revestimento precisa fazer: resistir à corrosão, manter a cor, resistir ao desgaste ou permitir outras operações de acabamento. Diferentes requisitos de revestimento podem resultar em vários acabamentos.
Por CYH · Atualizado em outubro de 2026 · Guia técnico baseado em normas publicadas, orientações de associações e pesquisas
A anodização forma uma camada de óxido a partir do alumínio. O Tipo II é usado com frequência em aplicações decorativas e de proteção; o Tipo III é destinado a aplicações com exigências elevadas de resistência ao desgaste. A liga, a preparação, a coloração e a selagem determinam se a peça acabada atende ao uso previsto.
- Defina a propriedade necessária antes de escolher o nome do processo.
- Separe a aprovação inicial da cor das evidências de retenção da cor em ambientes externos.
- Especifique a norma e o sistema de classes; o termo “Classe” sozinho é ambíguo.
- Compare as cotações considerando o mesmo escopo de preparação, mascaramento, inspeção e aceitação.
| Conceito | O que informa | O que registrar |
|---|---|---|
| Tipo de processo | A rota de anodização | Norma, edição e tipo |
| Classe militar 1 / Classe 2 | Sem corante / com corante | Requisito de cor e amostra aprovada |
| Classe arquitetônica I / Classe II | Uma classificação arquitetônica diferente | Norma arquitetônica aplicável e requisito do revestimento |
O que a anodização faz com o alumínio
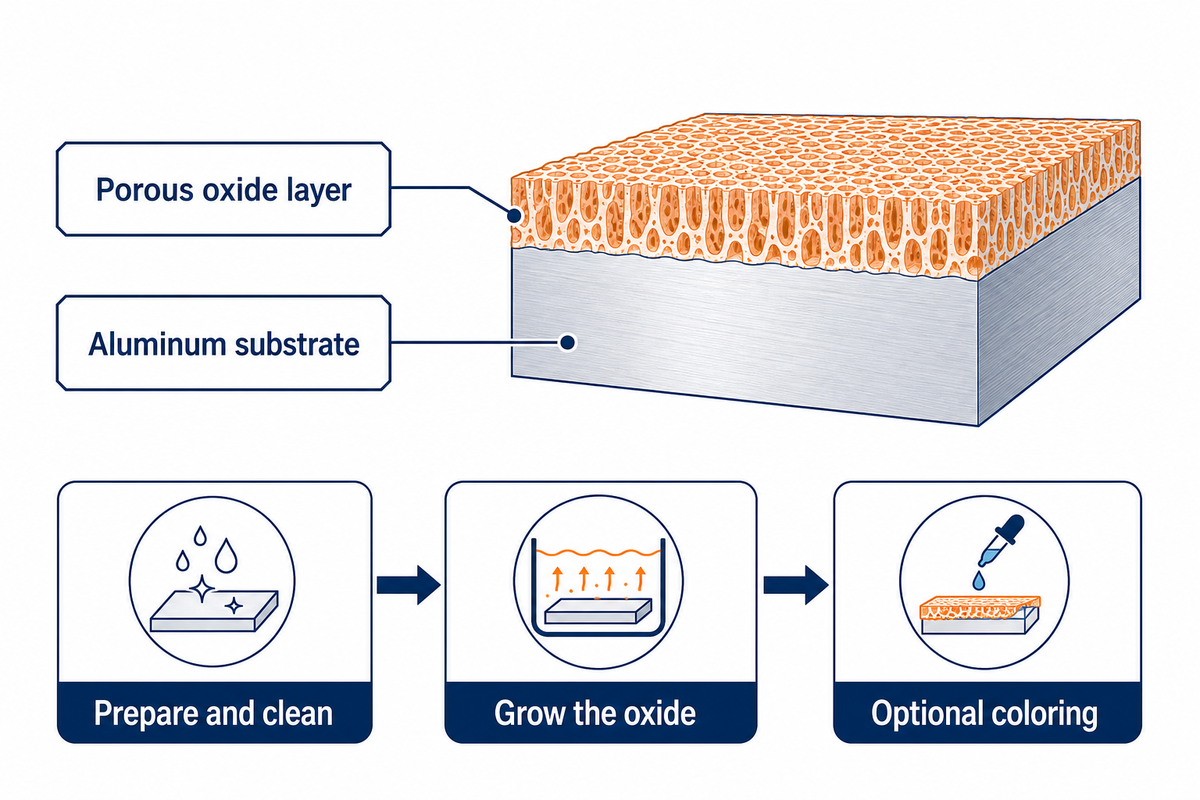
A anodização do alumínio usa um processo eletrolítico para formar um revestimento funcional a partir do óxido metálico que ocorre naturalmente. A camada cresce a partir do substrato, em vez de ser aplicada como tinta pulverizada. A estrutura porosa do revestimento permite tratamentos posteriores e também pode contribuir para as propriedades finais do acabamento.
O que é anodização do alumínio?
A anodização do alumínio é um processo eletroquímico controlado que converte a superfície do metal em óxido de alumínio. A peça funciona como ânodo em uma solução eletrolítica. Antes da anodização, há etapas de preparação e limpeza da peça. O revestimento também pode receber cor, conforme o acabamento desejado. A anodização altera o comportamento da superfície sem transformar o alumínio subjacente em outra liga estrutural.
A visão geral do processo do Aluminum Anodizers Council explica por que a anodização sulfúrica é amplamente usada tanto em trabalhos decorativos quanto de proteção. Os poros podem receber corantes, enquanto a coloração eletrolítica usa outro mecanismo de coloração. Na linguagem comum de compras, anodização transparente significa que não foi adicionado corante; isso não garante que todas as ligas de alumínio tenham aparência idêntica.
Na anodização do alumínio, as marcas da preparação ficam visíveis no acabamento. A granulação, as marcas de usinagem e as soldas podem aparecer no acabamento final. Peças polidas e atacadas quimicamente podem ter a mesma cor nominal, mas refletir a luz de formas diferentes. Decida se deseja uma superfície brilhante, acetinada ou fosca antes de considerar a amostra de cor como referência estética final.
Em um invólucro aparente, aprove a cor e a textura em conjunto. Em um suporte oculto, priorize a proteção e a função durante a montagem. Quem ainda está escolhendo o substrato pode consultar nosso guia de seleção de materiais para usinagem CNC; um revestimento não compensa um material de base inadequado.
Tipos de anodização e suas vantagens e desvantagens
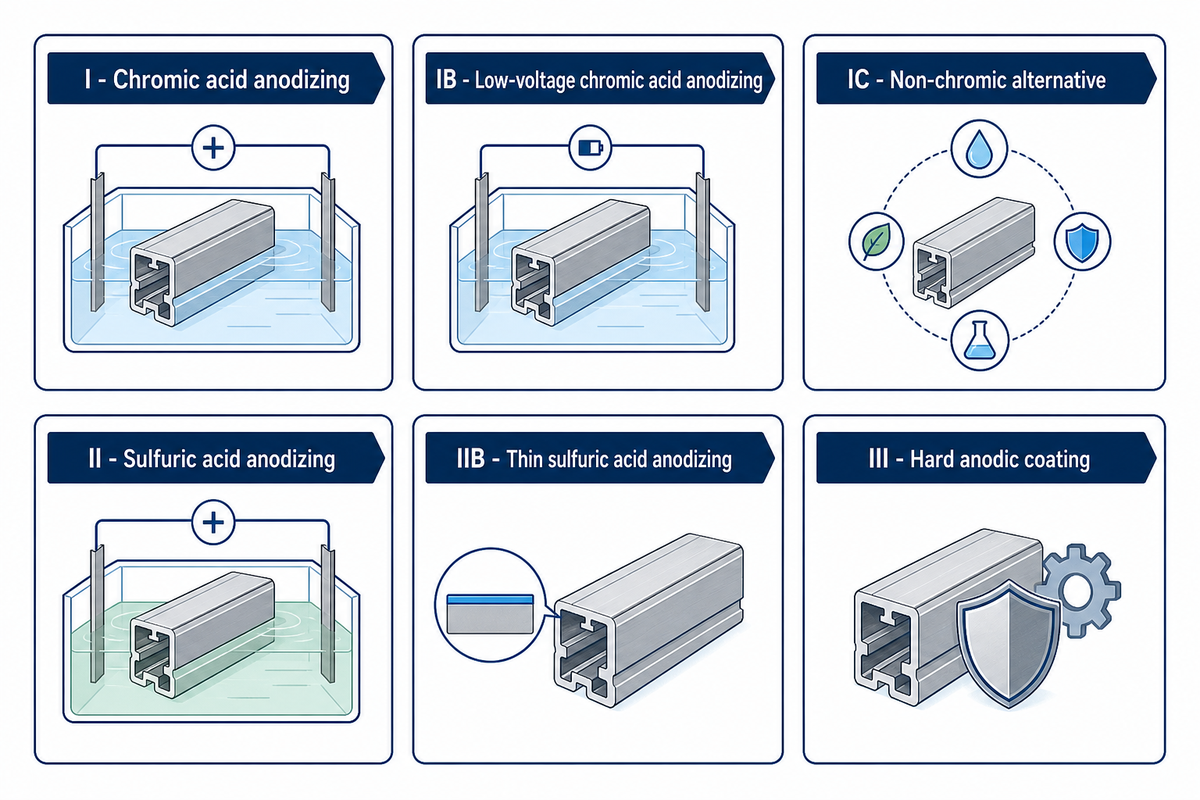
A anodização Tipo II é adequada para peças de alumínio coloridas; a anodização dura deve ser considerada quando a aplicação exige resistência ao desgaste. Nenhum dos nomes constitui uma especificação completa. É preciso indicar também propriedades como tipo de liga, cor e selagem.
A listagem ativa atual da DLA para a MIL-PRF-8625 é a Revisão F, Emenda 2, datada de 23 de novembro de 2020. Uma data de revisão ou um novo número de projeto, por si só, não significa que uma especificação tenha sido substituída. Ela inclui seis tipos, com várias alternativas além dos Tipos II e III mais comuns.
| Tipo | Descrição do processo | Ponto de seleção |
|---|---|---|
| I | Anodização com ácido crômico | Use a rota especificada |
| IB | Anodização com ácido crômico de baixa tensão | Não são intercambiáveis só porque ambas usam ácido crômico |
| IC | Alternativa sem cromo | Verifique os requisitos de aprovação |
| II | Anodização com ácido sulfúrico | Rota comum para fins decorativos e de proteção |
| IIB | Anodização sulfúrica fina | Rota alternativa sujeita às condições da especificação |
| III | Revestimento anódico duro | Defina as prioridades de desgaste, corrosão e selagem |
Nessa especificação militar, a Classe 1 não recebe corante e a Classe 2 recebe corante. As Classes I e II arquitetônicas têm outro significado. O guia de especificação da AAC descreve a Classe I arquitetônica como 0.7 mil ou mais e a Classe II como 0,4–0,7 mil. Esses valores correspondem a cerca de 17,8 µm ou mais e 10,2–17,8 µm. Não transcreva uma classe arquitetônica como classe militar sem identificar o documento aplicável.
A especificação militar publicada, seções 3.7.2.1 e 3.8.2, estabelece uma espessura nominal padrão de 0.002 inch para o Tipo III, ou 50,8 µm, salvo especificação em contrário. Ela também diferencia aplicações sem selagem, voltadas ao máximo desgaste, de aplicações externas com selagem contra corrosão, que permitem menor resistência à abrasão. Portanto, em alguns trabalhos, uma selagem maior não é uma melhoria.
Considere primeiro a função e, em seguida, defina os requisitos do desenho. Uma peça descrita como “anodização dura preta” exige a especificação do tipo aplicável, da classe, da selagem e dos critérios de aceitação. Os requisitos de ajuste e desgaste precisam constar na especificação do serviço de anodização dura, em vez de serem deduzidos de uma superfície escura.
Por que a liga e a preparação da superfície são importantes
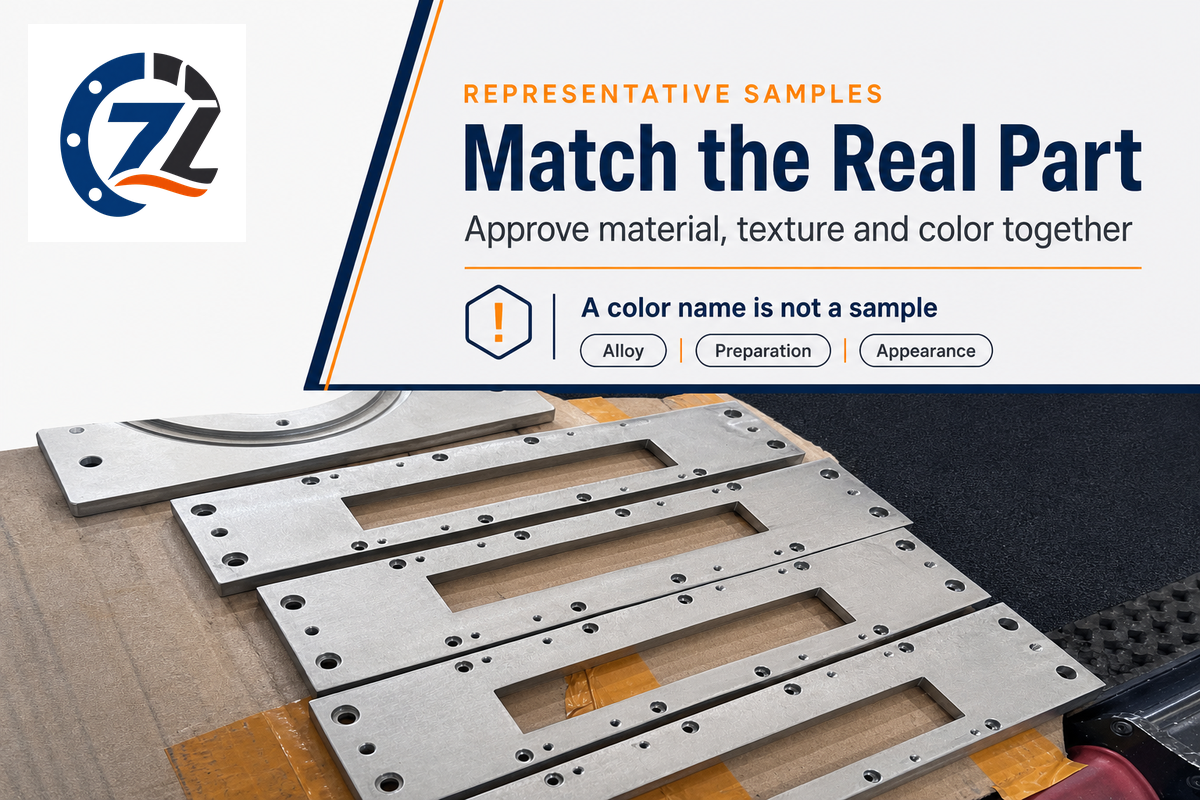
Diferenças de liga e preparação resultam em aparências diferentes no alumínio anodizado, mesmo quando a cor nominal é a mesma. Amostras anodizadas feitas com ligas ou formas de produto diferentes podem não representar o resultado final. Certifique-se de que as amostras correspondam à peça que será fornecida.
O alumínio 5052 é adequado para anodização?
O Aluminum Anodizers Council observa que o 5052 pode adquirir uma aparência amarelada com revestimentos mais espessos. Portanto, uma amostra de acabamento transparente feita com outra liga não é uma boa referência de cor. Antes de aprovar uma montagem em sua configuração visível, avalie uma peça representativa de 5052 com a preparação e o acabamento propostos.
As orientações da AAC sobre ligas e preparação também diferenciam o 6061 do 6063 e explicam como o ataque químico produz uma superfície fosca. Embora as instruções de acabamento possam ser as mesmas, os materiais são diferentes. Por exemplo, discuta a usinagem do alumínio, as posições das soldas e a aparência em conjunto antes de enviar as peças para uma empresa de acabamento.
Considere como exemplo um invólucro de instrumento com uma tampa de chapa de 5052 e uma estrutura usinada de 6061. O projetista solicita acabamento transparente para ambos, pois ficarão lado a lado. Aprovar uma pequena amostra de 6061 deixa a tampa de chapa sem teste. Um conjunto de amostras melhor inclui os dois materiais reais, a direção de granulação pretendida e a mesma preparação prevista para a produção. Em seguida, o cliente decide qual diferença é aceitável ao inspecionar as peças montadas nas condições de iluminação acordadas. Se a diferença for inaceitável, a equipe decide por outra abordagem (por exemplo, material, textura ou revestimento opaco) antes de liberar o lote. Repetir “transparente” no pedido de compra não resolve as decisões sobre aparência.
Também é importante considerar a amostragem de conjuntos soldados. As regiões do material de adição e afetadas pelo calor podem reagir de maneira diferente, enquanto o polimento ou o jateamento altera a textura apresentada ao processo de revestimento. Compare o polimento e o jateamento com microesferas e aprove a superfície anodizada resultante. A aprovação da textura do metal sem revestimento faz parte da decisão, mas não é o único fator.
Em estruturas sujeitas a cargas, a escolha da liga pode afetar a vida em fadiga. Um estudo de 2005 de Rateick e colaboradores relatou vidas em fadiga diferentes em materiais de alumínio-cobre com seções grandes e pequenas após a anodização. O resumo público justifica verificar a relevância da forma do produto; não justifica usar dados de fadiga de outro material.
Cor, selagem e durabilidade em ambientes externos
A aprovação da cor estabelece a aparência inicial, mas, para demonstrar a durabilidade em ambientes externos, é preciso avaliar como essa aparência muda ao longo do tempo em serviço. Há muitos fatores, desde a escolha dos corantes e a formação de óxidos até a selagem e a exposição. O fornecedor pode oferecer uma grande variedade de cores, mas isso não garante que todas tenham a mesma resistência à luz.
Em 2016, Larry Chesterfield discutiu a resistência à luz de corantes pretos em uma resposta técnica e mencionou o papel da selagem. A diferença é relevante: uma classificação de corante descreve um sistema de ensaio, não garante um número de anos de durabilidade em ambientes externos para todas as peças.
“A qualidade da selagem é essencial para maximizar a resistência às condições de uso.”
Uma falha no ensaio de selagem também justifica investigar as etapas anteriores. Em seu estudo de 2019, George N. Oh e Nathan Sheffield mencionaram o papel das condições de anodização no resultado final e como ajustes no tanque final poderiam deixar passar a causa do problema. O pedido mais útil é por evidências do sistema de revestimento do acabamento, em vez de uma lista de produtos químicos.
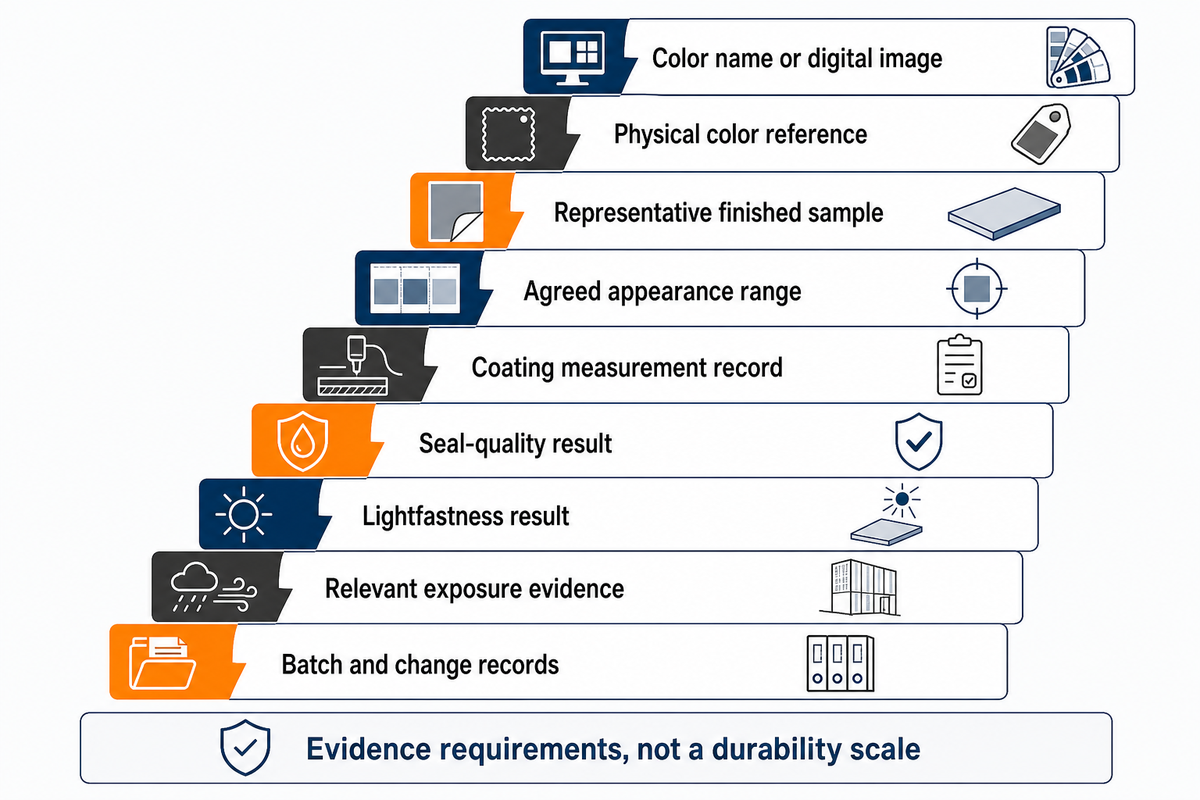
Escala de evidências entre cor e vida útil
Esta tabela apresenta uma abordagem para avaliar o que cada registro realmente comprova. Cada linha corresponde a um requisito de evidência diferente e não representa uma escala relativa de durabilidade. Cabe ao setor de compras solicitar as evidências; às equipes de qualidade e projeto cabe definir as condições e os limites de aceitação.
| Evidência | Pergunta respondida | O que ainda precisa ser estabelecido |
|---|---|---|
| Nome da cor ou imagem digital | Qual família de aparência é desejada? | Aparência física sob iluminação acordada |
| Referência física de cor | Qual tonalidade inicial é aceitável? | Liga e textura de produção |
| Amostra acabada representativa | Qual é a aparência do material real? | Variação aceitável na produção |
| Faixa de aparência acordada | Quais variações são aceitáveis? | Método de inspeção e condições de visualização |
| Registro de medição do revestimento | O requisito especificado para o revestimento foi atendido? | Desempenho da selagem e em exposição |
| Resultado da qualidade da selagem | A selagem atende ao ensaio especificado? | Retenção da cor sob a exposição prevista |
| Resultado de resistência à luz | Como o acabamento ensaiado reagiu à luz? | Relevância para o ambiente real |
| Evidências de exposição relevante | Como o acabamento se comportou nessas condições? | Premissas de manutenção e vida útil |
| Registros de lotes e alterações | É possível vincular entregas posteriores ao processo aprovado? | Nova aprovação após uma alteração relevante |
Imagine uma equipe de compras escolhendo um acabamento anodizado preto para o acabamento externo de um sensor. As amostras são entregues e colocadas sobre a mesa da reunião. Uma vem acompanhada de um código de cor. A outra informa a liga de produção e o sistema de acabamento, além de incluir um ensaio de exposição à luz. A segunda amostra traz evidências que sustentam sua proposta, mas a equipe precisa comparar as condições do ensaio com o ambiente ao qual o sensor será exposto (local de instalação, clima etc.) para tomar uma decisão final. A equipe define uma faixa de aparência aceitável e solicita uma amostra de produção antes da aprovação final. O fornecedor não pode substituir a liga ou o corante sem que a equipe reavalie a proposta. A equipe se baseia em evidências, em vez de confiar em uma promessa sem comprovação de acabamento permanente.
Limites, danos e cuidados com peças anodizadas
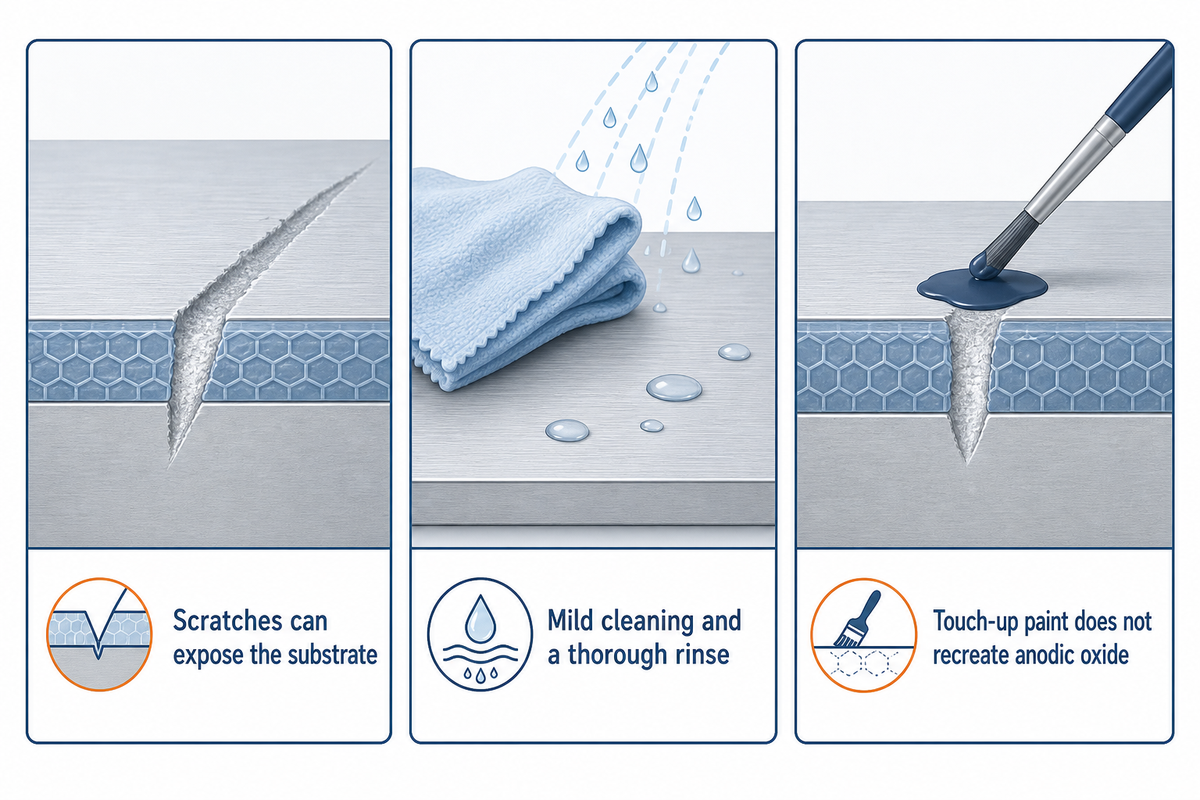
Uma superfície anodizada oferece uma forma simples de proteger uma peça contra certos tipos de dano. Ainda assim, a camada anodizada pode ser riscada, atacada quimicamente ou removida de outra forma, expondo o substrato. Por fim, a anodização nem sempre aumenta a resistência da peça e não comprova seu desempenho estrutural. A inspeção e a limpeza devem considerar o ambiente real, incluindo as funções mecânicas e elétricas das peças.
No estudo de 2023 de Su e colaboradores sobre AA7075-T6, uma camada anodizada dura de 30 µm foi examinada em ensaios de fadiga por flexão rotativa a 33,3 Hz. Sob essas condições de ensaio, as amostras anodizadas apresentaram desempenho em fadiga inferior ao da referência sem tratamento. O estudo também examinou o microjateamento. Os resultados dizem respeito àquelas amostras, tratamentos e condições de ensaio e não estabelecem uma redução universal da resistência à fadiga para todas as peças de alumínio anodizadas.
Em peças aeroespaciais e automotivas críticas para a fadiga, é essencial prestar atenção à liga, à forma do produto, à geometria e ao processamento. É inaceitável tratar uma amostra decorativa como qualificação estrutural. O desenho deve definir os requisitos críticos do processo.
Para a manutenção de rotina, siga as orientações do fornecedor do acabamento: uma limpeza suave com pano macio, seguida de enxágue completo, é um ponto de partida razoável para muitas superfícies anodizadas. Evite raspar a superfície e usar ácidos e álcalis agressivos. Antes de usar um produto de limpeza em uma área ampla, teste sua compatibilidade em uma área pequena e discreta. Os requisitos de limpeza industrial devem ser avaliados caso a caso. A descrição “fácil de limpar” não comprova resistência química.
Uma tinta de retoque pode esconder um risco, mas não recria o óxido anódico original nem comprova resistência equivalente à corrosão. Remover o revestimento e anodizar novamente é uma alternativa de processamento que pode afetar as dimensões e a aparência. Antes de autorizar o retrabalho, obtenha uma decisão sobre como proceder com as peças de precisão danificadas. Inspecione as peças em sua condição final.
Anodização, pintura a pó e revestimentos de conversão
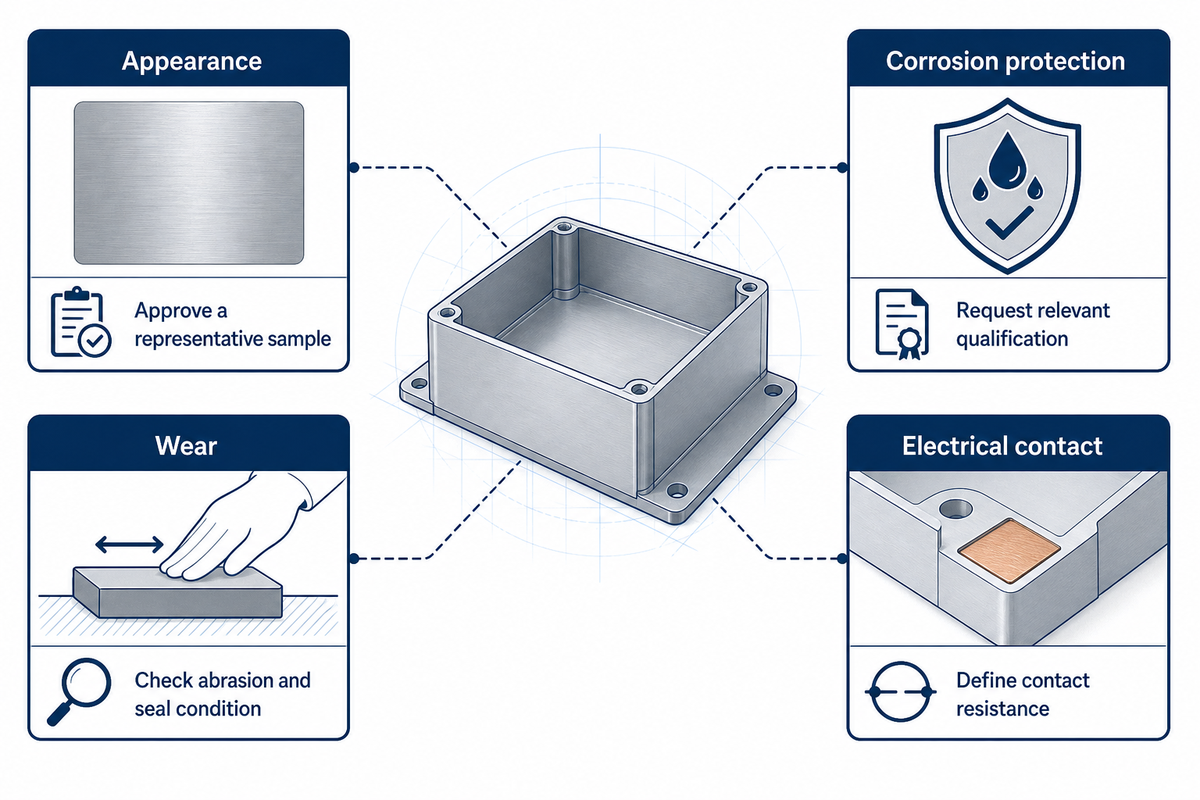
Escolha entre anodização, pintura a pó e revestimentos de conversão com base na aparência, na proteção contra corrosão, no desgaste e no contato elétrico. Cada processo equilibra esses fatores de maneira diferente. Por isso, um revestimento ideal para uma tampa aparente pode ser totalmente inadequado para uma interface de aterramento, e uma mesma montagem pode exigir mais de um tratamento.
Mapa de acabamento: 4 propriedades
O mapa a seguir oferece uma forma qualitativa de escolher entre as várias opções. Ele transforma as quatro propriedades em perguntas para as equipes de projeto, compras e inspeção. Quando os requisitos entram em conflito, especifique superfícies diferentes ou peça ao processador que recomende uma combinação qualificada, em vez de presumir que um único tratamento atenderá a todos os requisitos.
| Requisito da peça | Propriedade que determina a escolha | Opção a discutir | Evidência a solicitar |
|---|---|---|---|
| Invólucro metálico aparente | Aparência | Anodização decorativa | Liga real, textura e amostra de cor |
| Tampa opaca com marca | Aparência | Pintura a pó | Cor aprovada, brilho e sistema de revestimento |
| Acabamento arquitetônico externo | Corrosão e aparência | Anodização arquitetônica ou sistema de pintura qualificado | Especificação arquitetônica aplicável e evidências de exposição |
| Superfície submetida a atrito repetido | Desgaste | Anodização dura | Ensaio de abrasão pertinente e condição da selagem |
| Contato elétrico de aterramento | Contato elétrico | Revestimento de conversão especificado ou área de contato controlada | Requisito e ensaio de resistência de contato |
| Suporte exposto à corrosão | Corrosão | Anodização selada ou outro sistema de proteção qualificado | Qualificação pertinente de resistência à corrosão |
| Componente colado ou pintado | Proteção e aderência | Pré-tratamento especificado | Compatibilidade com o sistema completo de revestimento ou adesivo |
| Montagem aparente com ligas diferentes | Aparência | Amostras representativas anodizadas ou revestimento opaco | Aprovação da aparência do conjunto montado |
| Invólucro elétrico isolado | Isolamento elétrico | Sistema de revestimento isolante qualificado | Ensaio dielétrico exigido, incluindo geometria e defeitos |
Na diretriz da AAC para aplicações de revestimento duro, os ensaios de abrasão, corrosão e ruptura elétrica são considerados separadamente. Dureza não substitui resistência ao desgaste. Um revestimento de alta qualidade para uma propriedade pode não atender aos requisitos de outra.
A MIL-DTL-5002F, seção 3.7.2.3.2, identifica os revestimentos de conversão da Classe 3 da MIL-DTL-5541 para baixa resistência de contato elétrico. Uma camada anódica isolante exerce uma função diferente da obtenção de baixa resistência de contato elétrico. Anodização e revestimentos de conversão com cromato não devem ser tratados como intercambiáveis só porque ambos são descritos como revestimentos para alumínio.
Este invólucro de controle ilustrativo tem um painel frontal e uma conexão de aterramento na parte traseira. O projetista prefere a aparência de uma superfície metálica anodizada, e o engenheiro eletricista precisa de um caminho de contato confiável. Deixar esse caminho sem controle cria um problema. A equipe marca a área de contato no desenho, define os critérios de aceitação elétrica e combina o tratamento com o processador. A superfície estética restante da peça recebe seus próprios critérios de aparência. A equipe de qualidade inspeciona cada função individualmente para garantir que a montagem atenda aos critérios de aceitação, em vez de aceitar a peça apenas pela aparência. Essa é uma decisão de distribuição de tratamentos entre superfícies. Escolher uma classe superior de anodização não resolveria o aterramento.
Quando uma cor opaca é mais útil do que uma textura metálica aparente, consulte as opções de pintura a pó. Para uma comparação mais ampla de sistemas de pintura e preparação, veja o guia de serviços de pintura.
O que determina os custos de anodização e a escolha do fornecedor
O custo da anodização reflete o trabalho de acabamento de metais necessário para produzir uma peça aprovada e inclui preparação, manuseio, mascaramento, coloração e inspeção. A quantidade afeta a distribuição do trabalho por lote, e a geometria afeta o esforço de processamento. Compare os fornecedores com base no mesmo requisito antes de concluir qual oferta é a melhor.
Verifique se a cotação se refere a peças fornecidas pelo cliente ou se o fornecedor também fará a usinagem e o acabamento. Identifique as superfícies de contato e as áreas que exigem mascaramento. Cores diferentes podem exigir correspondência especial. Pergunte quais registros e inspeções são necessários. Um prazo de entrega curto tem pouco valor se não incluir o tempo para aprovação, inspeção ou ensaio de amostras. O guia de custos de usinagem CNC pode ajudar a estimar os custos da etapa de fabricação.
O programa de monitoramento QUALANOD oferece um exemplo de sistema de qualificação definido: seus licenciados recebem 2–5 inspeções de produto por ano, com inspeções das instalações a cada 2 anos. O escopo desse programa não deve ser confundido com uma alegação geral de qualidade. Não se afirma aqui que a Zhenling tenha qualificação QUALANOD.
Da mesma forma, ao avaliar um fornecedor, verifique o escopo, as instalações e a validade de uma certificação ISO ou alegação de qualificação Nadcap. Um ótimo atendimento ao cliente ajuda a esclarecer um pedido, mas não é evidência de ensaio. Para identificar quem executa o trabalho e quem resolve as não conformidades, pergunte aos fornecedores especializados no processo necessário. Combine como alterações de liga ou fabricação afetarão a necessidade de revisar amostras, conforme as recomendações da diretriz da AAC para aprovação inicial.
Depois de definir os requisitos do acabamento, entre em contato pela página de “Serviços de anodização” da Zhenling para discutir o escopo do trabalho. A página informa que a empresa fornece ou coordena o acabamento; entre em contato para concluir os arranjos de processamento do seu pedido. Este guia explica o contexto da seleção, e a página do serviço aborda os requisitos comerciais.
Perspectivas do setor: pergunte sobre o processo, não sobre a promessa
Diferenças nas formulações químicas de selagem e nas matérias-primas de alumínio tornam importante apresentar evidências específicas do processo ao comprador. Um acabamento mais recente deve ser avaliado segundo os mesmos requisitos de aparência e desempenho do acabamento que substituirá. Alegações ambientais ou de eficiência precisam ser definidas de forma útil para a decisão de compra.
Um artigo da Products Finishing publicado em 15 de outubro de 2025, escrito pelos Drs. Can Akyil e Pinar Afsin, da MacDermid Enthone, aborda a selagem sem níquel, os tratamentos híbridos e os desafios do alumínio reciclado. Os autores trabalham para um fornecedor de produtos químicos, portanto, a discussão oferece contexto técnico e também envolve interesses comerciais. O artigo não comprova que todas as selagens sem níquel sejam equivalentes nem que a Zhenling use uma formulação química específica.
Ao avaliar uma mudança de formulação química, pergunte qual propriedade foi demonstrada, em qual liga, com que preparação e segundo qual método de aceitação. Uma economia de energia demonstrada não comprova o desempenho contra corrosão. Atingir o desempenho contra corrosão não garante a retenção da cor. Faça a comparação considerando o processo completo de produção, as superfícies de interesse e as inspeções relevantes para a produção.
As especificações arquitetônicas também continuam mudando. O catálogo da FGIA agora lista a AAMA 611-26 para alumínio arquitetônico anodizado. Isso identifica a edição atualmente catalogada; a listagem pública não apresenta um panorama completo das mudanças. Se uma especificação arquitetônica mencionar uma edição anterior, confirme com o especificador qual edição se aplica e ajuste o pedido de compra de acordo.
Em um projeto de 2026, registre as mudanças de forma rastreável: identifique o material e o processo de acabamento aprovados, documente a base de ensaio pertinente e defina quando uma nova formulação química ou matéria-prima exigirá novas amostras. A rastreabilidade permite que a equipe de compras avalie uma melhoria real. Uma previsão de crescimento do mercado não garante que determinado componente manterá a cor ou oferecerá a proteção exigida pela especificação.
Resumo da seleção
Defina a função da superfície, aprove um acabamento representativo e solicite evidências da propriedade relevante. A durabilidade adicional só é útil quando corresponde à aplicação.
Perguntas frequentes
Quais são as desvantagens do alumínio anodizado?
O alumínio anodizado ainda tem limitações em contatos elétricos, correspondência de aparência, resistência química e reparos.
O óxido pode interferir nos contatos de aterramento, enquanto o substrato e a preparação continuam visíveis através de muitos acabamentos. Arranhões podem expor o metal, e a tinta de retoque não reproduz o revestimento original. Produtos de limpeza agressivos podem danificar a superfície. Em peças estruturais, a dureza superficial também diz pouco sobre o desempenho em fadiga. Especifique as condições de operação e os ensaios de aceitação pertinentes, em vez de tratar a anodização como um tratamento geral de reforço.
Quanto custa anodizar uma peça?
Para obter um preço útil, é preciso definir a peça, a quantidade e o escopo do acabamento.
A preparação do lote, o manuseio, o mascaramento e a inspeção podem ser tão importantes quanto a cor visível. Solicite cotações que incluam as mesmas operações e indiquem eventuais valores mínimos. Se uma proposta inclui usinagem ou aprovação de amostras e outra cobre apenas o acabamento, os valores totais não são comparáveis. Envie o desenho e os requisitos de aceitação juntos para que o processador identifique trabalhos que uma fotografia não revelaria.
Posso anodizar meu próprio alumínio?
É possível anodizar fora de uma instalação industrial, mas o trabalho conforme especificações e com resultados repetíveis exige controle e verificação do processo.
A tarefa envolve o manuseio de produtos químicos, equipamentos elétricos, controle do banho e gerenciamento das soluções usadas. Produzir uma amostra colorida é um resultado; obter propriedades de revestimento consistentes em todo um lote é outro. Para peças com requisitos especificados de aparência, corrosão, desgaste ou desempenho elétrico, recorra a um processador capaz de documentar os resultados exigidos. Este guia explica como selecionar e aprovar o processo, mas não fornece instruções para fazê-lo em casa.
Qual metal é usado no processo de anodização?
Este guia aborda o alumínio e suas ligas.
Outros metais, incluindo titânio e magnésio, podem receber tratamentos anódicos, mas seus processos e propriedades resultantes são diferentes. Não aplique diretamente a especificação de alumínio a outro metal.
Onde encontrar um serviço de anodização terceirizado adequado?
Comece definindo o processo e o escopo de aprovação exigidos; depois, compare instalações adequadas considerando localização e logística.
Uma empresa especializada em acabamento de metais pode aceitar componentes fornecidos pelo cliente, enquanto uma empresa de usinagem pode coordenar o acabamento como parte de um pedido de fabricação. Confirme qual modalidade está sendo oferecida e identifique a instalação responsável pelo processamento. Solicite amostras representativas e os registros exigidos pela sua aplicação. A proximidade pode facilitar o transporte ou a avaliação de cor, mas a distância, por si só, não comprova capacidade. Em trabalhos controlados, a lista de processadores aprovados pelo cliente pode restringir as opções antes da discussão de preço. Deixe explícita a responsabilidade por alterações e peças rejeitadas. Uma comunicação clara e um serviço de qualidade são mais importantes quando dão suporte a um processo de aceitação definido. Antes de discutir um pedido, você pode consultar o histórico da empresa Zhenling e compará-lo com o escopo de serviços informado.
Guias relacionados
- Projeto para manufaturabilidade em usinagem CNC: considere a geometria antes do acabamento superficial.
- Guia de serviços de fresamento CNC: entenda as decisões de usinagem das etapas anteriores.
Referências e fontes
- Aluminum Anodizers Council: Processos atuais de anodização.
- Aluminum Anodizers Council: Como especificar alumínio anodizado.
- DLA: situação do documento MIL-PRF-8625; texto da especificação governamental, Revisão F, Emenda 2.
- AAC: Diretriz de aplicação de óxido anódico duro. A diretriz contém referências históricas a normas.
- Rateick et al.: Perda de microestrutura e resistência à fadiga, 2005; resumo público.
- Su et al.: Pesquisa sobre anodização dura e microjateamento da liga AA7075, Materials, 2023.
- Chesterfield: Peças tingidas de preto e resistência à luz, 2016.
- Oh e Sheffield: Nem sempre a causa está no tanque de selagem, 2019.
- MIL-DTL-5002F, 2022, seção 3.7.2.3.2.
- QUALANOD: Monitoramento de desempenho.
- Akyil e Afsin: Avanços no tratamento superficial de ligas de alumínio recicladas e novas, 2025.
- FGIA: listagem da AAMA 611-26 no catálogo.