
Kontaktieren Sie Zhenling

Beim Eloxieren wird die Oberfläche von Aluminium in eine kontrollierte Oxidschicht umgewandelt. Entscheidend ist, was diese Schicht leisten soll: vor Korrosion schützen, Farbe behalten, Verschleiß widerstehen oder weitere Oberflächenbearbeitungen ermöglichen. Je nach Beschichtungsanforderung kommen unterschiedliche Oberflächen infrage.
Von CYH · Aktualisiert im Oktober 2026 · Technischer Leitfaden auf Grundlage veröffentlichter Normen, Verbandsinformationen und Forschungsergebnisse
Beim Eloxieren wächst eine Oxidschicht aus dem Aluminium. Typ II wird häufig für dekorative und schützende Anwendungen eingesetzt; Typ III ist für anspruchsvolle Verschleißanwendungen vorgesehen. Legierung, Vorbehandlung, Färbung und Verdichtung bestimmen, ob das fertige Bauteil seinen vorgesehenen Zweck erfüllt.
- Legen Sie die geforderte Eigenschaft fest, bevor Sie ein Verfahren auswählen.
- Unterscheiden Sie zwischen der Freigabe der Anfangsfarbe und Nachweisen zur Farbbeständigkeit im Außenbereich.
- Geben Sie die Norm und ihr Klassensystem an; die Bezeichnung „Klasse“ allein ist nicht eindeutig.
- Vergleichen Sie Angebote mit identischen Anforderungen an Vorbehandlung, Maskierung, Prüfung und Abnahme.
| Konzept | Was es aussagt | Was zu dokumentieren ist |
|---|---|---|
| Verfahrenstyp | Eloxierverfahren | Spezifikation, Ausgabe und Typ |
| Militärische Klasse 1 / Klasse 2 | Ungefärbt / gefärbt | Farbanforderung und freigegebenes Muster |
| Architekturklasse I / Klasse II | Eine andere architektonische Klassifizierung | Architekturnorm und Beschichtungsanforderung |
Was das Eloxieren mit Aluminium macht
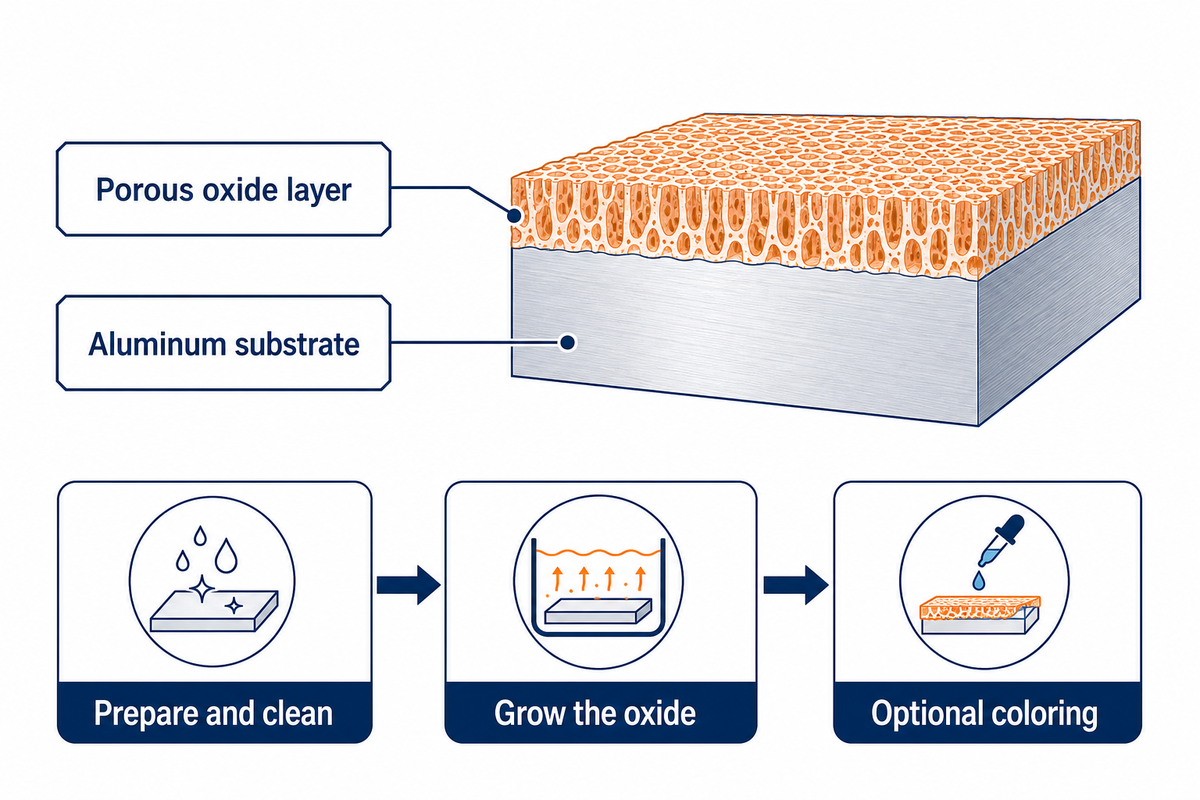
Beim Eloxieren von Aluminium wird mithilfe eines elektrolytischen Verfahrens aus dem natürlich vorkommenden Metalloxid eine funktionale Beschichtung erzeugt. Die Schicht wächst aus dem Grundwerkstoff, statt als Sprühlack aufgetragen zu werden. Die poröse Struktur der Beschichtung ermöglicht nachfolgende Behandlungen und kann auch zu den endgültigen Eigenschaften der Oberfläche beitragen.
Was bedeutet Eloxieren von Aluminium?
Beim Eloxieren von Aluminium wird die Metalloberfläche in einem kontrollierten elektrochemischen Verfahren in Aluminiumoxid umgewandelt. Das Bauteil bildet in einer Elektrolytlösung die Anode. Vor dem Eloxieren wird das Bauteil vorbereitet und gereinigt. Je nach gewünschter Oberfläche kann die Beschichtung auch eingefärbt werden. Das Eloxieren verändert die Oberflächeneigenschaften, ohne das darunterliegende Aluminium in eine andere Strukturlegierung umzuwandeln.
Der Prozessüberblick des Aluminum Anodizers Council erläutert, warum Schwefelsäure-Eloxieren häufig für dekorative und schützende Anwendungen eingesetzt wird. Die Poren können Farbstoffe aufnehmen; beim elektrolytischen Färben kommt ein anderes Färbeverfahren zum Einsatz. Im üblichen Sprachgebrauch bedeutet „farblos eloxiert“, dass kein zusätzlicher Farbstoff verwendet wurde; es bedeutet nicht, dass jede Aluminiumlegierung gleich aussieht.
Bei der Aluminiumoberflächenbearbeitung bleiben Spuren der Vorbehandlung sichtbar. Korn- und Bearbeitungsspuren sowie Schweißnähte können auf der fertigen Oberfläche erkennbar sein. Polierte und geätzte Bauteile können dieselbe Farbbezeichnung haben, aber unterschiedlich reflektieren. Legen Sie fest, ob die Oberfläche glänzend, seidenmatt oder matt sein soll, bevor Sie den Farbton als endgültiges Erscheinungsbild freigeben.
Bei einem sichtbaren Gehäuse sollten Sie Farbe und Textur gemeinsam freigeben. Bei einer verdeckten Halterung stehen Schutz und Funktion bei der Montage im Vordergrund. Wenn Sie noch den Grundwerkstoff auswählen, hilft Ihnen unser Leitfaden zur Werkstoffauswahl für die CNC-Bearbeitung; eine Beschichtung kann einen ungeeigneten Grundwerkstoff nicht ausgleichen.
Eloxierverfahren und ihre Abwägungen
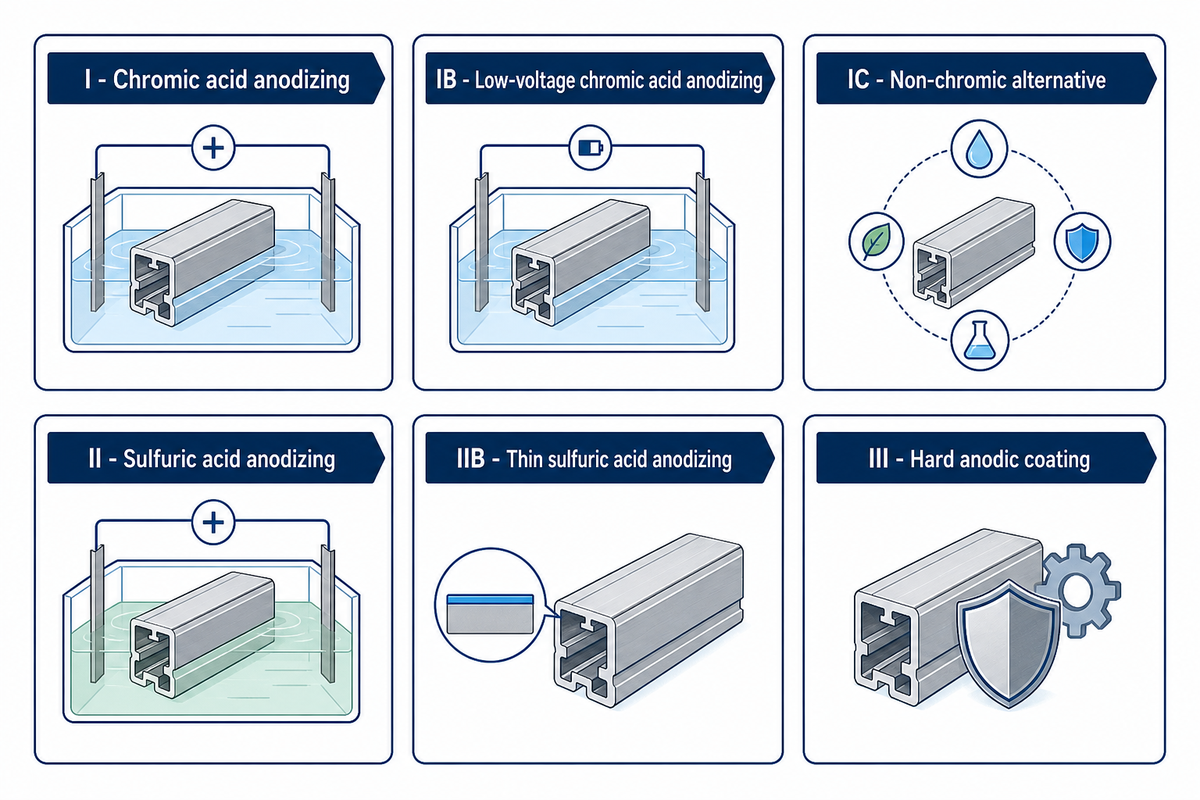
Eloxieren des Typs II eignet sich für farbige Aluminiumbauteile; Harteloxieren kommt infrage, wenn Verschleißbeständigkeit für die Anwendung entscheidend ist. Keine der beiden Bezeichnungen stellt eine vollständige Spezifikation dar. Weitere Eigenschaften wie Legierungstyp, Farbe und Verdichtung müssen angegeben werden.
Derzeit ist in der DLA-Datenbank MIL-PRF-8625 als Revision F, Amendment 2 vom 23. November 2020 aufgeführt. Ein Prüftermin oder eine neue Projektnummer allein bedeutet nicht, dass eine Spezifikation ersetzt wurde. Die sechs Typen umfassen mehrere Alternativen neben den üblichen Typen II und III.
| Typ | Verfahrensbeschreibung | Auswahlkriterium |
|---|---|---|
| I | Chromsäure-Eloxieren | Das festgelegte Verfahren anwenden |
| IB | Niederspannungs-Chromsäure-Eloxieren | Nicht austauschbar, nur weil bei beiden Chromsäure verwendet wird |
| IC | Chromfreie Alternative | Zulassungsanforderungen prüfen |
| II | Schwefelsäure-Eloxieren | Gängiges dekoratives und schützendes Verfahren |
| IIB | Dünnschichtiges Schwefelsäure-Eloxieren | Alternatives Verfahren mit Spezifikationsbedingungen |
| III | Hartanodische Beschichtung | Anforderungen an Verschleiß, Korrosion und Verdichtung festlegen |
Nach dieser Militärnorm ist Klasse 1 ungefärbt und Klasse 2 gefärbt. Die Architekturklassen I und II bedeuten etwas anderes. Der Leitfaden des AAC zur Spezifikation beschreibt Architekturklasse I als mindestens 0.7 mil und Klasse II als 0,4–0,7 mil. Das entspricht etwa mindestens 17,8 µm beziehungsweise 10,2–17,8 µm. Übertragen Sie eine Architekturklasse nicht in eine Militärklasse, ohne das maßgebliche Dokument anzugeben.
Die veröffentlichte Militärnorm, Abschnitte 3.7.2.1 und 3.8.2, legt für Typ III eine Nenndicke von 0.002 inch beziehungsweise 50,8 µm fest, sofern nichts anderes angegeben ist. Außerdem unterscheidet sie zwischen unverdichteten Beschichtungen für maximale Verschleißbeständigkeit und verdichteten Beschichtungen für Korrosionsschutz im Außenbereich, bei denen eine geringere Abriebfestigkeit zulässig ist. Daher ist eine stärkere Verdichtung bei manchen Anwendungen keine Verbesserung.
Berücksichtigen Sie zuerst die Funktion und legen Sie dann die Zeichnung eindeutig aus. Bei einem Bauteil mit der Beschreibung „schwarz harteloxiert“ müssen ein zutreffender Typ, eine Klasse, die Verdichtung und die Abnahmekriterien festgelegt werden. Anforderungen an Passung und Verschleiß müssen in der Spezifikation für den Harteloxierprozess angegeben werden, statt sie aus einer dunklen Oberfläche abzuleiten.
Warum Legierung und Oberflächenvorbereitung wichtig sind
Unterschiede bei Legierung und Vorbehandlung führen zu unterschiedlichen Erscheinungsbildern von eloxiertem Aluminium, selbst wenn der Sollfarbton gleich bleibt. Muster aus verschiedenen Legierungen oder Produktformen sind möglicherweise nicht repräsentativ für das Endergebnis. Achten Sie darauf, dass die Muster dem zu liefernden Bauteil entsprechen.
Eignet sich Aluminium 5052 zum Eloxieren?
Der Aluminum Anodizers Council weist darauf hin, dass 5052 bei dickeren Beschichtungen gelblich wirken kann. Daher eignet sich ein Muster mit farbloser Oberfläche aus einer anderen Legierung nicht als verlässliche Farbreferenz. Prüfen Sie vor der Freigabe einer sichtbaren Baugruppe ein repräsentatives Bauteil aus 5052 mit der vorgesehenen Vorbehandlung und Oberfläche.
Die Hinweise des AAC zu Legierungen und Vorbehandlung unterscheiden auch zwischen 6061 und 6063 und erläutern, wie Ätzen eine matte Oberfläche erzeugt. Auch wenn die Anweisungen zur Oberflächenbearbeitung gleich sein können, handelt es sich um unterschiedliche Werkstoffe. Besprechen Sie beispielsweise die Aluminiumbearbeitung sowie Lage und Erscheinungsbild von Schweißnähten, bevor Sie die Bauteile zur Oberflächenbearbeitung geben.
Betrachten wir beispielhaft ein Instrumentengehäuse mit einer Blechabdeckung aus 5052 und einem gefrästen Rahmen aus 6061. Der Konstrukteur wünscht für beide eine farblose Oberfläche, da sie nebeneinander liegen. Wird nur ein kleines Prüfstück aus 6061 freigegeben, bleibt die Blechabdeckung ungeprüft. Ein besserer Mustersatz umfasst beide tatsächlich verwendeten Werkstoffe, die vorgesehene Walzrichtung und dieselbe für die Fertigung geplante Vorbehandlung. Anschließend beurteilt der Kunde die montierten Bauteile unter den vereinbarten Lichtbedingungen und entscheidet, welche Abweichung akzeptabel ist. Ist die Abweichung nicht akzeptabel, legt das Team vor der Freigabe des Fertigungsloses eine andere Lösung fest, etwa einen anderen Werkstoff, eine andere Textur oder eine deckende Beschichtung. Die wiederholte Angabe „farblos“ auf der Bestellung klärt die Entscheidungen zum Erscheinungsbild nicht.
Auch die Bemusterung geschweißter Baugruppen sollte berücksichtigt werden. Schweißzusatz und wärmebeeinflusste Bereiche können unterschiedlich reagieren, während Polieren oder Strahlen die Textur verändert, die dem Beschichtungsverfahren ausgesetzt wird. Vergleichen Sie Polieren und Kugelstrahlen und geben Sie die resultierende eloxierte Oberfläche frei. Die Freigabe der unbehandelten Metalltextur ist Teil der Entscheidung, aber nicht der einzige Faktor.
Bei tragenden Strukturen kann die Wahl der Legierung die Ermüdungslebensdauer beeinflussen. Eine Studie von Rateick und Kollegen aus dem Jahr 2005 berichtete nach dem Eloxieren über unterschiedliche Ermüdungslebensdauern bei Aluminium-Kupfer-Werkstoffen mit großem und kleinem Querschnitt. Das veröffentlichte Abstract spricht dafür, die Relevanz der Produktform zu prüfen; es rechtfertigt nicht, Ermüdungsdaten eines anderen Werkstoffs zu übernehmen.
Farbe, Verdichtung und Haltbarkeit im Außenbereich
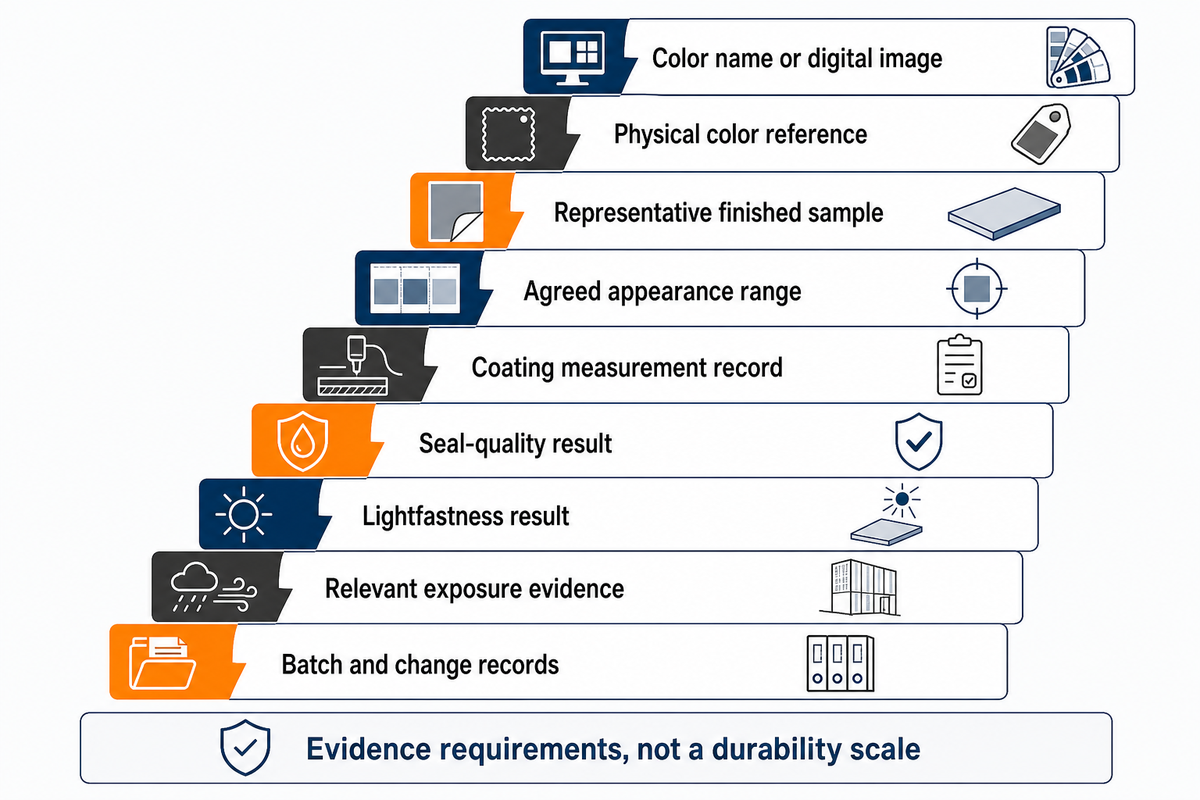
Die Farbfreigabe legt das anfängliche Erscheinungsbild fest. Um die Haltbarkeit im Außenbereich nachzuweisen, muss jedoch bewertet werden, wie sich dieses Erscheinungsbild im Laufe der Nutzung verändert. Viele Faktoren spielen eine Rolle: von der Farbstoffauswahl und der Oxidbildung bis hin zur Verdichtung und den Umgebungsbedingungen. Ein Lieferant kann eine große Farbauswahl anbieten, ohne dass alle Farben gleich lichtbeständig sind.
2016 erörterte Larry Chesterfield die Lichtbeständigkeit schwarzer Farbstoffe in einer technischen Antwort und erwähnte die Bedeutung der Verdichtung. Der Unterschied ist relevant: Eine Farbstoffbewertung beschreibt ein Prüfsystem und garantiert keine bestimmte Anzahl von Jahren Haltbarkeit im Außenbereich für jedes Bauteil.
„Die Qualität der Verdichtung ist entscheidend, um die Beständigkeit unter Einsatzbedingungen zu maximieren.“
Ein nicht bestandener Verdichtungsprüfung sollte auch eine Untersuchung vorgelagerter Prozessschritte auslösen. In ihrer Studie von 2019 erläuterten George N. Oh und Nathan Sheffield die Bedeutung der Eloxierbedingungen für das Endergebnis und dass Anpassungen im letzten Bad die eigentliche Ursache möglicherweise nicht beheben. Sinnvoll ist die Anforderung von Nachweisen zum Beschichtungssystem statt einer Liste von Chemikalien.
Nachweiskette von Farbe bis Lebensdauer
Die Tabelle zeigt, wie sich beurteilen lässt, was durch die jeweiligen Nachweise tatsächlich belegt wird. Jede Zeile steht für eine andere Nachweisanforderung und bildet keine relative Skala der Haltbarkeit ab. Die Beschaffung ist für die Anforderung der Nachweise zuständig; die Festlegung der Bedingungen und zulässigen Grenzwerte obliegt den Qualitäts- und Konstruktionsteams.
| Nachweis | Welche Frage er beantwortet | Was noch festzulegen ist |
|---|---|---|
| Farbbezeichnung oder digitales Bild | Welche Erscheinungsbildfamilie ist vorgesehen? | Erscheinungsbild unter vereinbarten Lichtbedingungen |
| Physische Farbreferenz | Welcher anfängliche Farbton ist akzeptabel? | Fertigungslegierung und Textur |
| Repräsentatives fertig bearbeitetes Muster | Wie sieht der tatsächliche Werkstoff aus? | Zulässige Fertigungsabweichung |
| Vereinbarter Bereich des Erscheinungsbilds | Welche Abweichungen sind akzeptabel? | Prüfverfahren und Betrachtungsbedingungen |
| Messprotokoll zur Beschichtung | Wurde die festgelegte Beschichtungsanforderung erfüllt? | Leistung der Verdichtung und Beständigkeit bei Umwelteinwirkung |
| Ergebnis der Verdichtungsprüfung | Erfüllt die Verdichtung die festgelegte Prüfung? | Farbbeständigkeit unter der vorgesehenen Umwelteinwirkung |
| Ergebnis zur Lichtbeständigkeit | Wie reagierte die geprüfte Oberfläche auf Licht? | Relevanz für die tatsächliche Umgebung |
| Relevante Nachweise zur Umwelteinwirkung | Wie verhielt sich die Oberfläche unter diesen Bedingungen? | Annahmen zu Wartung und Lebensdauer |
| Chargen- und Änderungsprotokolle | Lassen sich spätere Lieferungen dem freigegebenen Verfahren zuordnen? | Erneute Freigabe nach einer relevanten Änderung |
Stellen Sie sich ein Beschaffungsteam vor, das schwarze eloxierte Zierleisten für einen Außensensor auswählt. Muster werden eingereicht und auf dem Besprechungstisch ausgelegt. Ein Muster ist mit einem Farbcode versehen. Das andere beschreibt den Fertigungswerkstoff und das Beschichtungssystem und enthält einen Lichtbeständigkeitstest. Das zweite Muster liefert Belege für seine Eignung. Das Team muss jedoch die Prüfbedingungen mit der Umgebung abgleichen, der der Sensor ausgesetzt sein wird, etwa Montageort und Wetter, bevor es eine endgültige Entscheidung trifft. Es vereinbart einen zulässigen Farbbereich und fordert vor der endgültigen Freigabe ein Fertigungsmuster an. Der Lieferant darf die Legierung oder den Farbstoff nicht ändern, ohne dass das Team den Fall erneut prüft. Das Team stützt seine Entscheidung auf Nachweise statt auf ein unbelegtes Versprechen einer dauerhaft gleichbleibenden Oberfläche.
Grenzen, Schäden und Pflege eloxierter Bauteile
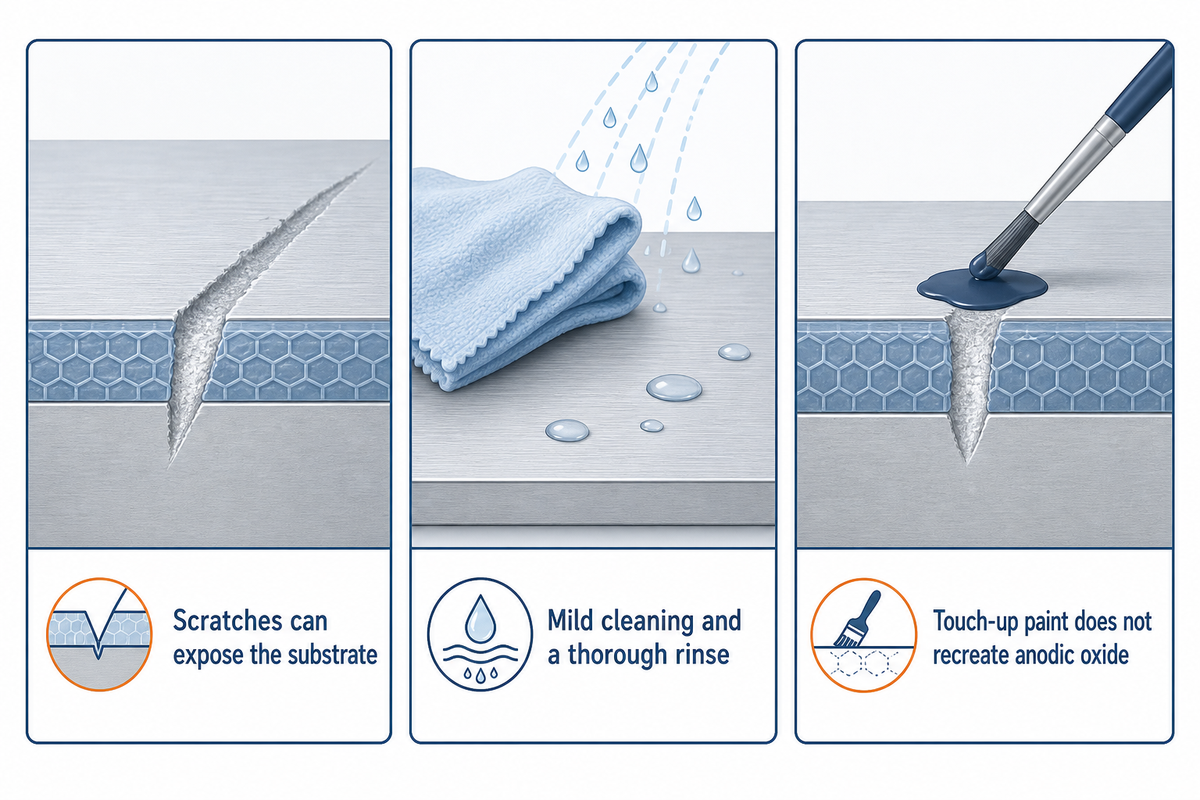
Eine eloxierte Oberfläche schützt ein Bauteil auf einfache Weise vor bestimmten Arten von Schäden. Die Eloxalschicht kann dennoch zerkratzt, angeätzt oder anderweitig entfernt werden, sodass der Grundwerkstoff freiliegt. Außerdem macht das Eloxieren ein Bauteil nicht zwangsläufig fester und weist keine strukturelle Leistungsfähigkeit nach. Bei Prüfung und Reinigung sollten die tatsächlichen Einsatzbedingungen berücksichtigt werden, einschließlich der mechanischen und elektrischen Funktionen der Bauteile.
In der Studie von Su und Kollegen aus dem Jahr 2023 zu AA7075-T6 wurde eine 30 µm dicke Harteloxalschicht in Umlaufbiege-Ermüdungsprüfungen bei 33,3 Hz untersucht. Die eloxierten Proben zeigten unter diesen Prüfbedingungen eine geringere Ermüdungsbeständigkeit als die unbehandelte Referenz. In der Studie wurde auch das Mikrostrahlhämmern untersucht. Die Ergebnisse beziehen sich auf diese Proben, Behandlungen und Prüfbedingungen und belegen keine allgemeine Verringerung der Ermüdungsbeständigkeit bei allen eloxierten Aluminiumbauteilen.
Bei ermüdungskritischen Bauteilen für die Luft- und Raumfahrt sowie die Automobilindustrie sind Legierung, Produktform, Geometrie und Verarbeitung entscheidend. Ein dekoratives Muster als strukturelle Qualifikation zu behandeln, ist nicht akzeptabel. Die Zeichnung sollte die kritischen Prozessanforderungen festlegen.
Befolgen Sie bei der regelmäßigen Pflege die Hinweise des Oberflächenbearbeiters: Eine schonende Reinigung mit einem weichen Tuch und gründliches Abspülen sind für viele eloxierte Oberflächen ein sinnvoller Ausgangspunkt. Vermeiden Sie Kratzen sowie aggressive Säuren und Laugen. Prüfen Sie die Verträglichkeit eines Reinigungsmittels zunächst an einer kleinen, unauffälligen Stelle, bevor Sie es großflächig anwenden. Anforderungen an die industrielle Reinigung sollten von Fall zu Fall bewertet werden. Die Angabe „leicht zu reinigen“ belegt keine Chemikalienbeständigkeit.
Ausbesserungslack kann einen Kratzer verdecken, stellt aber weder die ursprüngliche anodische Oxidschicht wieder her noch belegt er eine gleichwertige Korrosionsbeständigkeit. Abbeizen und erneutes Eloxieren sind alternative Prozessschritte, die sowohl Maße als auch Erscheinungsbild beeinflussen können. Lassen Sie Schäden an Präzisionsbauteilen beurteilen, bevor Sie eine Nacharbeit freigeben. Prüfen Sie die Bauteile im fertig bearbeiteten Zustand.
Eloxieren im Vergleich zu Pulverbeschichtung und Konversionsschichten
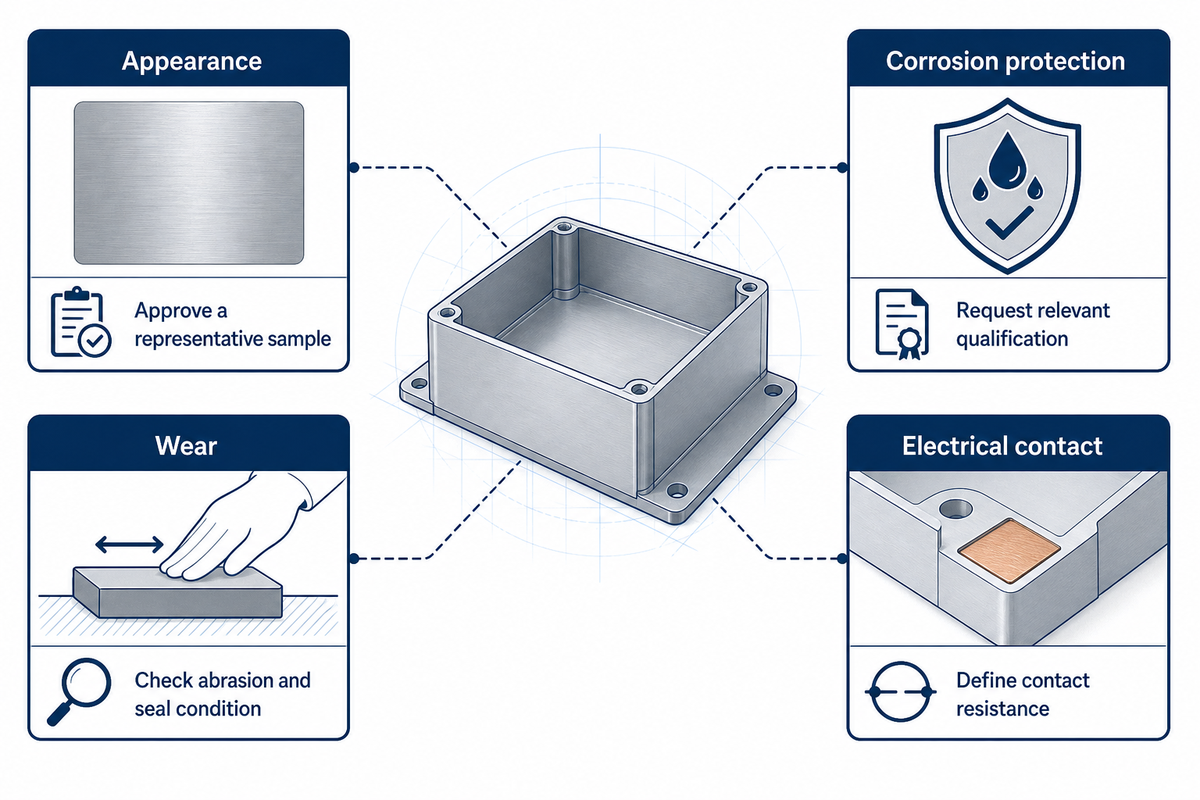
Wählen Sie zwischen Eloxieren, Pulverbeschichtung und Konversionsschichten anhand von Erscheinungsbild, Korrosionsschutz, Verschleiß und elektrischem Kontakt. Jedes Verfahren bietet eine andere Abwägung zwischen diesen Faktoren. Eine Beschichtung, die sich für eine sichtbare Abdeckung eignet, kann daher für eine Masseverbindung völlig ungeeignet sein; für eine Baugruppe können mehrere Behandlungen erforderlich sein.
Übersicht der 4 Oberflächeneigenschaften
Die folgende Übersicht bietet eine qualitative Grundlage, um zwischen den verschiedenen Optionen zu wählen. Sie formuliert die vier Eigenschaften als Fragen für Konstruktion, Beschaffung und Prüfung. Wenn Anforderungen miteinander konkurrieren, legen Sie unterschiedliche Oberflächenbereiche fest oder bitten Sie den Bearbeiter um einen Vorschlag für eine qualifizierte Kombination, statt davon auszugehen, dass ein Verfahren alle Anforderungen erfüllt.
| Bauteilanforderung | Ausschlaggebende Eigenschaft | Zu besprechendes Verfahren | Anzufordernder Nachweis |
|---|---|---|---|
| Sichtbares Metallgehäuse | Erscheinungsbild | Dekoratives Eloxieren | Tatsächliche Legierung, Textur und Farbmuster |
| Deckende Abdeckung mit Markenkennzeichnung | Erscheinungsbild | Pulverbeschichtung | Freigegebene Farbe, Glanzgrad und Beschichtungssystem |
| Architektonische Zierleiste für den Außenbereich | Korrosionsschutz und Erscheinungsbild | Architektureloxieren oder qualifiziertes Lacksystem | Zutreffende Architekturnorm und Nachweise zur Umwelteinwirkung |
| Oberfläche mit wiederholtem Reibkontakt | Verschleiß | Harteloxieren | Relevante Abriebprüfung und Zustand der Verdichtung |
| Elektrischer Massekontakt | Elektrischer Kontakt | Festgelegte Konversionsschicht oder kontrollierter Kontaktbereich | Anforderung und Prüfung des Kontaktwiderstands |
| Korrosionsbeanspruchte Halterung | Korrosion | Verdichtetes Eloxieren oder ein anderes qualifiziertes Schutzsystem | Relevante Korrosionsqualifikation |
| Geklebtes oder lackiertes Bauteil | Schutz und Haftung | Festgelegte Vorbehandlung | Verträglichkeit mit dem vollständigen Beschichtungs- oder Klebstoffsystem |
| Sichtbare Baugruppe aus unterschiedlichen Legierungen | Erscheinungsbild | Repräsentative Eloxiermuster oder deckende Beschichtung | Freigabe des Erscheinungsbilds auf Baugruppenebene |
| Elektrisch isolierendes Gehäuse | Elektrische Isolierung | Qualifiziertes Isolierbeschichtungssystem | Erforderliche Spannungsfestigkeitsprüfung einschließlich Geometrie und Fehlstellen |
In der AAC-Anwendungsrichtlinie zum Harteloxieren werden Prüfungen auf Abrieb, Korrosion und elektrischen Durchschlag getrennt betrachtet. Härte ist kein Ersatzmaß für Verschleißbeständigkeit. Eine hochwertige Beschichtung für eine Eigenschaft erfüllt möglicherweise nicht die Anforderungen an eine andere.
MIL-DTL-5002F, Abschnitt 3.7.2.3.2, nennt Konversionsschichten nach MIL-DTL-5541 Klasse 3 für einen niedrigen elektrischen Kontaktwiderstand. Eine isolierende anodische Schicht erfüllt eine andere Funktion als die Herstellung eines niedrigen elektrischen Kontaktwiderstands. Eloxieren und Chromat-Konversionsschichten sollten nicht allein deshalb gleichgesetzt werden, weil beide als Beschichtungen für Aluminium bezeichnet werden.
Dieses beispielhafte Steuerungsgehäuse hat eine Frontplatte und einen Masseanschluss auf der Rückseite. Der Konstrukteur bevorzugt das Aussehen einer eloxierten Metalloberfläche, und der Elektroingenieur benötigt einen zuverlässigen Kontaktpfad. Wird dieser Kontaktpfad nicht berücksichtigt, entsteht ein Problem. Das Team kennzeichnet den Kontaktbereich auf der Zeichnung, legt die elektrischen Abnahmekriterien fest und stimmt die Behandlung mit dem Bearbeiter ab. Für die übrige sichtbare Oberfläche des Bauteils werden eigene Kriterien zum Erscheinungsbild festgelegt. Die Qualitätssicherung prüft die einzelnen Funktionen, um sicherzustellen, dass die Baugruppe die Abnahmekriterien erfüllt, statt das Bauteil nach seinem Aussehen abzunehmen. Dabei werden die Oberflächenbereiche gezielt zugeordnet. Eine höhere Eloxierklasse würde das Masseproblem nicht lösen.
Wenn eine deckende Farbe besser geeignet ist als eine sichtbare Metalltextur, sehen Sie sich die Pulverbeschichtungsoptionen an. Einen umfassenderen Vergleich von Lacksystemen und Vorbehandlung finden Sie im Leitfaden zu Lackierdienstleistungen.
Kostentreiber beim Eloxieren und Auswahl des Lieferanten
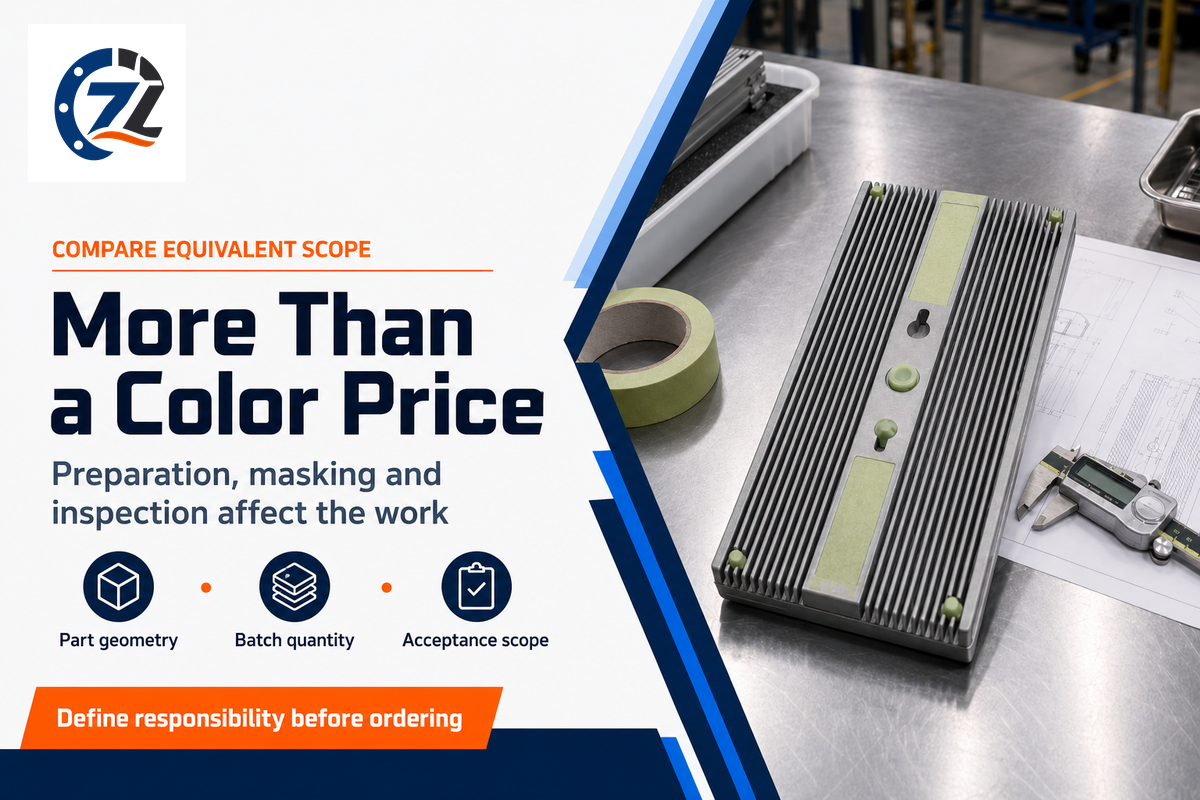
Die Kosten für das Eloxieren richten sich nach dem Aufwand für die Oberflächenbearbeitung, der erforderlich ist, um ein abnahmefähiges Bauteil herzustellen. Dazu zählen Vorbehandlung, Handhabung, Maskierung, Färbung und Prüfung. Die Stückzahl beeinflusst die Verteilung des Aufwands für die Chargenfertigung, während die Geometrie den Bearbeitungsaufwand bestimmt. Vergleichen Sie Lieferanten anhand identischer Anforderungen, bevor Sie das beste Angebot auswählen.
Klären Sie, ob das Angebot vom Kunden bereitgestellte Bauteile umfasst oder ob der Lieferant auch die Zerspanung und Oberflächenbearbeitung übernimmt. Legen Sie Kontaktflächen und zu maskierende Bereiche fest. Für unterschiedliche Farben kann ein spezieller Farbabgleich erforderlich sein. Fragen Sie nach den erforderlichen Protokollen und Prüfungen. Eine kurze Durchlaufzeit nützt wenig, wenn die Zeit für Freigabe, Prüfung oder Bemusterung nicht eingerechnet ist. Mit dem Leitfaden zu den Kosten der CNC-Bearbeitung können Sie die Fertigungskosten abschätzen.
Das QUALANOD-Überwachungsprogramm zeigt beispielhaft ein klar definiertes Qualifizierungssystem: Lizenznehmer werden jährlich 2–5 Produktprüfungen unterzogen; Werksinspektionen finden alle 2 Jahre statt. Der Umfang dieses Programms ist nicht mit einer allgemeinen Qualitätsaussage gleichzusetzen. Eine QUALANOD-Qualifizierung von Zhenling wird hier nicht behauptet.
Ebenso sollten bei der Bewertung eines Lieferanten Geltungsbereich, Standort und Gültigkeit eines ISO-Zertifikats oder einer Nadcap-Angabe geprüft werden. Guter Kundenservice hilft, einen Auftrag zu klären; er ist kein Prüfnachweis. Fragen Sie Lieferanten, die auf das erforderliche Verfahren spezialisiert sind, wer die Arbeiten ausführt und wer Abweichungen bearbeitet. Vereinbaren Sie im Einklang mit den Empfehlungen des AAC zur Erstfreigabe, wie sich Änderungen an Legierung oder Fertigung auf die erforderliche Musterprüfung auswirken.
Wenn die Anforderungen an die Oberfläche geklärt sind, wenden Sie sich über die Seite „Eloxierdienstleistungen“ von Zhenling an das Unternehmen, um den Arbeitsumfang zu besprechen. Dort wird angegeben, dass die Oberflächenbearbeitung selbst durchgeführt oder koordiniert wird. Kontaktieren Sie das Unternehmen, um die Bearbeitungsbedingungen für Ihren Auftrag festzulegen. Dieser Leitfaden erläutert die Auswahl; auf der Leistungsseite werden die kommerziellen Anforderungen behandelt.
Ausblick auf die Branche: Fragen Sie nach dem Verfahren, nicht nach dem Versprechen
Unterschiedliche Versiegelungschemikalien und Aluminiumhalbzeuge machen anwendungsspezifische Nachweise für Käufer wichtig. Eine neuere Oberflächenbehandlung sollte anhand derselben Anforderungen an Aussehen und Leistung bewertet werden wie die bisherige. Aussagen zu Umwelt oder Effizienz müssen konkret definiert sein, damit sie bei einer Kaufentscheidung helfen.
Ein am 15. Oktober 2025 veröffentlichter Artikel in Products Finishing von Dr. Can Akyil und Dr. Pinar Afsin von MacDermid Enthone behandelt nickelarme Versiegelungen, Hybridbehandlungen und Herausforderungen bei recyceltem Aluminium. Die Autoren arbeiten für einen Chemikalienlieferanten; ihre Ausführungen sind daher ein nützlicher technischer Hintergrund mit kommerziellem Interesse. Der Artikel belegt weder, dass alle nickelarmen Versiegelungen gleichwertig sind, noch, dass Zhenling eine bestimmte Chemie verwendet.
Fragen Sie bei einer vorgeschlagenen Änderung der Chemie, welche Eigenschaft bei welcher Legierung und mit welcher Vorbereitung sowie Prüfmethode nachgewiesen wurde. Eine nachgewiesene Energieeinsparung belegt keine Korrosionsbeständigkeit. Korrosionsbeständigkeit wiederum garantiert keine Farbbeständigkeit. Vergleichen Sie den vollständigen Fertigungsprozess und beziehen Sie dabei die relevanten Oberflächen und Prüfungen für die Fertigung ein.
Auch die Architekturvorgaben ändern sich laufend. Im Katalog der FGIA ist jetzt AAMA 611-26 für anodisiertes Architektur-Aluminium aufgeführt. Damit ist die aktuell katalogisierte Ausgabe benannt; aus dem öffentlichen Eintrag geht keine vollständige Übersicht der Änderungen hervor. Verweist eine Architekturvorgabe auf eine ältere Ausgabe, klären Sie mit dem Spezifikationsverantwortlichen, welche Ausgabe gilt, und passen Sie die Bestellung entsprechend an.
Sorgen Sie bei einem Projekt für 2026 dafür, dass Änderungen nachvollziehbar sind: Legen Sie den freigegebenen Werkstoff und die Oberflächenbehandlung fest, dokumentieren Sie die relevante Prüfgrundlage und vereinbaren Sie, wann eine Ersatzchemie oder ein anderes Halbzeug neue Muster erfordert. Die Rückverfolgbarkeit ermöglicht dem Einkauf, tatsächliche Verbesserungen zu bewerten. Eine Wachstumsprognose für den Markt garantiert weder, dass ein bestimmtes Bauteil seine Farbe behält, noch, dass es den geforderten Schutz gemäß Spezifikation bietet.
Fazit zur Auswahl
Definieren Sie die Funktion der Oberfläche, geben Sie ein repräsentatives Muster frei und fordern Sie Nachweise für die relevante Eigenschaft an. Eine höhere Beständigkeit ist nur dann nützlich, wenn sie zur Anwendung passt.
Häufig gestellte Fragen
Welche Nachteile hat anodisiertes Aluminium?
Anodisiertes Aluminium hat weiterhin Einschränkungen bei elektrischen Kontakten, der Farbabstimmung, der Chemikalienbeständigkeit und der Reparatur.
Die Oxidschicht kann Erdungskontakte beeinträchtigen, während Untergrund und Vorbereitung bei vielen Oberflächenbehandlungen sichtbar bleiben. Kratzer können das Metall freilegen, und Ausbesserungslack bildet die ursprüngliche Beschichtung nicht nach. Aggressive Reinigungsmittel können die Oberfläche beschädigen. Bei tragenden Bauteilen sagt die Oberflächenhärte zudem wenig über die Ermüdungsfestigkeit aus. Legen Sie stattdessen die maßgeblichen Betriebsbedingungen und Abnahmeprüfungen fest, anstatt Anodisieren als allgemeine Maßnahme zur Festigkeitssteigerung zu behandeln.
Wie viel kostet das Anodisieren eines Bauteils?
Für einen aussagekräftigen Preis müssen Bauteil, Stückzahl und Umfang der Oberflächenbehandlung feststehen.
Die Vorbereitung der Fertigungslose, Handhabung, Maskierung und Prüfung können ebenso ins Gewicht fallen wie die sichtbare Farbe. Bitten Sie um Angebote, die dieselben Arbeitsschritte umfassen und etwaige Mindestkosten ausweisen. Wenn ein Angebot die Zerspanung oder Musterfreigabe einschließt und ein anderes nur die Oberflächenbearbeitung, sind die Gesamtsummen nicht vergleichbar. Senden Sie die Zeichnung zusammen mit den Abnahmeanforderungen, damit der Verarbeiter auch Arbeiten erkennt, die auf einem Foto nicht zu sehen wären.
Kann ich Aluminium selbst anodisieren?
Anodisieren ist auch außerhalb eines Industriebetriebs möglich, doch für reproduzierbare Ergebnisse nach Spezifikation sind kontrollierte Prozesse und Prüfungen erforderlich.
Dazu gehören der Umgang mit Chemikalien, elektrische Ausrüstung, die Kontrolle des Bads und die Entsorgung verbrauchter Lösungen. Ein farbiges Muster herzustellen, ist nur ein mögliches Ergebnis; gleichbleibende Beschichtungseigenschaften über ein ganzes Fertigungslos hinweg zu erzielen, ein anderes. Bei Bauteilen mit festgelegten Anforderungen an Aussehen, Korrosionsbeständigkeit, Verschleiß oder elektrische Eigenschaften sollten Sie einen Verarbeiter beauftragen, der die erforderlichen Ergebnisse dokumentieren kann. Dieser Leitfaden erläutert Auswahl und Abnahme, nicht die Durchführung einer Anodisierung zu Hause.
Welches Metall wird beim Anodisieren verwendet?
Dieser Leitfaden behandelt Aluminium und Aluminiumlegierungen.
Auch andere Metalle, darunter Titan und Magnesium, lassen sich anodisch behandeln; ihre Verfahren und resultierenden Eigenschaften unterscheiden sich jedoch. Übertragen Sie eine Aluminiumspezifikation nicht unverändert auf ein anderes Metall.
Wo finde ich einen geeigneten Lohnanodisierbetrieb?
Klären Sie zunächst das erforderliche Verfahren und den Umfang der Freigabe. Vergleichen Sie anschließend geeignete Betriebe nach Standort und Logistik.
Ein spezialisierter Oberflächenveredler nimmt möglicherweise kundenseitig bereitgestellte Bauteile an, während ein Zerspanungsbetrieb die Oberflächenbearbeitung im Rahmen eines Fertigungsauftrags koordinieren kann. Klären Sie, welche Variante angeboten wird, und benennen Sie den für die Bearbeitung verantwortlichen Betrieb. Fordern Sie repräsentative Muster und die für Ihre Anwendung erforderlichen Aufzeichnungen an. Ein Standort in der Nähe kann Transport oder eine Farbabstimmung erleichtern, doch die Entfernung allein belegt keine Eignung. Bei kontrollierten Prozessen kann die Liste zugelassener Verarbeiter des Kunden die Auswahl eingrenzen, bevor über den Preis gesprochen wird. Legen Sie die Verantwortung für Änderungen und zurückgewiesene Bauteile eindeutig fest. Eine klare Kommunikation und ein guter Qualitätsservice sind besonders wichtig, wenn sie einen definierten Abnahmeprozess unterstützen. Vor einem Auftrag können Sie mehr über das Unternehmen Zhenling erfahren und dies mit dem angegebenen Leistungsumfang abgleichen.
Verwandte Leitfäden
- Fertigungsgerechte Konstruktion für die CNC-Bearbeitung: Berücksichtigen Sie die Geometrie vor der Oberflächenbearbeitung.
- Leitfaden zum CNC-Fräsen: Informieren Sie sich über vorgelagerte Entscheidungen bei der Zerspanung.
Referenzen und Quellen
- Aluminum Anodizers Council: Aktuelle Anodisierungsverfahren.
- Aluminum Anodizers Council: Anodisiertes Aluminium spezifizieren.
- DLA: Status des Dokuments MIL-PRF-8625; Text der Regierungsspezifikation, Änderungsstand F, Änderung 2.
- AAC: Anwendungsleitfaden für Hartanodisierung. Der Leitfaden enthält Verweise auf historische Normen.
- Rateick et al.: Mikrostruktur und Verlust an Ermüdungsfestigkeit, 2005; öffentlich zugängliches Abstract.
- Su et al.: Forschung zu Hartanodisieren und Mikrokugelstrahlen von AA7075, Materials, 2023.
- Chesterfield: Schwarz gefärbte Bauteile und Lichtechtheit, 2016.
- Oh und Sheffield: Es liegt nicht immer am Versiegelungsbad, 2019.
- MIL-DTL-5002F, 2022, Abschnitt 3.7.2.3.2.
- QUALANOD: Leistungsüberwachung.
- Akyil und Afsin: Durchbrüche bei der Oberflächenbehandlung von recycelten und neuen Aluminiumlegierungen, 2025.
- FGIA: Katalogeintrag zu AAMA 611-26.






