Kontaktieren Sie Zhenling

CNC-Bearbeitung von Sonderteilen für Halbleiteranlagen
Zhenling prüft Anfragen für Metallbauteile nach Kundenzeichnung, die in Anlagen zur Halbleiterfertigung eingesetzt werden könnten; diese Seite belegt weder bisherige Halbleiterprojekte noch eine entsprechende Qualifikation. Halbleiterwafer, Silizium, Verbindungshalbleiter-Werkstoffe und mikroelektronische Bauelemente gehören nicht zum Leistungsumfang. Anfragen zur CNC-Bearbeitung für Halbleiteranlagen sollten Angaben zum mechanischen Bauteil nach technischer Zeichnung, zum Werkstoff, zu Reinheits- oder Verpackungsanforderungen, zur Zuständigkeit für Prüfungen und zu Abnahmeprotokollen enthalten. Prüfen Sie den vorgeschlagenen Fertigungsablauf, offene Grenzen und erforderliche Nachweise, bevor Sie sich für den konkreten Auftrag auf Preis, Termin oder Fertigungsmöglichkeiten verlassen, und unterscheiden Sie bestätigte Angaben von noch offenen kaufmännischen oder prüftechnischen Annahmen.
Kontrollierte Übermittlung technischer Daten
Prüfen Sie vor der Übermittlung kontrollierter, nicht öffentlicher technischer Informationen die geltende Berechtigung, die Richtlinien Ihres Unternehmens zur Datenübermittlung und den freigegebenen Übertragungsweg.
WERKSTOFF: KONTROLLIERT
TOLERANZ: HÖCHSTPRÄZISE
VAR 01
Fertigungsgrundlage
Kundenzeichnung oder physisches Bauteil
VAR 02
Schnittstellenklassen
4 Fertigungsabläufe je nach Kontaminationsrisiko und Validierungsaufwand
VAR 03
Prüfpunkte
7 miteinander verknüpfte technische und einkaufsbezogene Angaben
VAR 04
Prüfergebnisse
3 klare nächste Schritte für die Angebotsanfrage
VAR 05
Verfügbare Bearbeitungszentren
3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitungszentren
VAR 06
Bearbeitbare Metalle
Stähle, Edelstahl-Werkstoffsorten, Nickellegierungen und Aluminiumlegierungen
Bauteile für Halbleiteranlagen, deren Schnittstellen wir prüfen
Anfragen für mechanische Sonderbauteile in Halbleiteranlagen erfordern eine Prüfung des Fertigungsablaufs und der Qualifikation anhand der technischen Zeichnung. Drehen, Fräsen, Schleifen, Ausdrehen, Bohren, Drahterodieren oder Mehrachsbearbeitung können infrage kommen; die tatsächlichen Maschinen, der Fertigungsstandort, die Reinheitskontrollen und die Abnahmenachweise müssen schriftlich bestätigt werden.
CNC-Fräsen und Zugänglichkeit bei der Mehrachsbearbeitung
Platten, Gehäuse, Halterungen, Körper von Spannvorrichtungen und komplexe Geometrien können eine Bearbeitung mit 3, 4 oder 5 Achsen erfordern. Die tatsächlichen Maschinen, der Fertigungsstandort, das Bezugssystem, die Werkstückspannung und die Zugänglichkeit der Geometrieelemente müssen für den Auftrag bestätigt werden.
CNC-Drehen und rotationssymmetrische Geometrien
CNC-Drehen eignet sich für Wellen, Stopfen, Hülsen, Ringe, Geometrieelemente an Ventilgehäusen und andere rotationssymmetrische Drehteile. Fräsen, Bohren, Ausdrehen oder Schleifen lassen sich kombinieren, wenn ein Drehteil auch Anschlussöffnungen, Lochbilder, Absätze oder maßlich definierte Passflächen aufweist.
Drahterodieren und Präzisionsschleifen
Drahterodieren erzeugt Konturen und Geometrieelemente, wenn die Zugänglichkeit für den Elektrodendraht diesen Fertigungsablauf sinnvoll macht; CNC-Schleifen eignet sich für Geometrien, die einen Schleifvorgang erfordern. Die Toleranz, die Oberflächenbeschaffenheit und das Prüfverfahren aus der technischen Zeichnung des Bauteils vervollständigen diesen Fertigungsablauf.
Fertigungsplanung anhand der technischen Zeichnung
Unser Fertigungsprozess beginnt bei der Funktion, dem Werkstoff, den kritischen Geometrieelementen und der Grundlage für die Freigabe. Bei Halbleiteranwendungen erhält die Präzisionsbearbeitung von Anlagenbauteilen so einen definierten Umfang, bevor Halbzeug, Werkzeugbau, nachgelagerte Bearbeitung, Verpackung oder Prüfung kalkuliert werden. Bei der Prüfung der Bearbeitung für Halbleiteranlagen wird nicht vorausgesetzt, dass jedes Bauteil mit dem Halbleiterprozess in Berührung kommt; die Bearbeitung von Halbleiteranlagen-Bauteilen richtet sich weiterhin nach dem kontrollierten Bauteil und seiner Schnittstelle.
Mechanische Bauteilgruppen zur Prüfung der technischen Zeichnung
- Tragplatten, Rahmen, Halterungen, Grundplatten und Anlagengehäuse
- Schnittstellen für Bewegung und Positionierung, Träger, Positioniertische, Komponenten von Spannvorrichtungen und Ausrichtungsmerkmale
- Vom Käufer definierte Flansche, Anschlussöffnungen, Nuten, Verteilerblöcke und Geometrien zur Fluidverteilung
- Kontaktplatten, Abstützungen, Abdeckungen, Abschirmungen und Geometrien für thermische Schnittstellen
- Lehren, Werkzeuge, Wechselteile, Stopfen, Rollen und kundenspezifische Maschinenbauteile
- Bauteile für Module zur Fotolithografie, Beschichtung, Ätzung, Messtechnik oder Wafer-Handhabung, sofern der Käufer Angaben zur Anwendung und zu den Abnahmeanforderungen bereitstellt
Leistungsumfang vor Branchenbezeichnung
Die Bezeichnung einer technischen Zeichnung als „Halbleiterbauteil“ sagt einem Zerspanungsbetrieb nicht, welche Oberfläche dem Prozess zugewandt ist, welche Schnittstelle abdichtet oder welches Geometrieelement die Ausrichtung bestimmt. Eine Branchenbezeichnung ersetzt weder die Funktion noch die Schnittstelle des Bauteils; geben Sie beides in der Angebotsanfrage an, damit der Fertigungsablauf und der Qualitätsprüfplan auf die tatsächliche Fehlerursache ausgerichtet sind.
Prüfung der Schnittstellen von Halbleiteranlagen-Bauteilen
Die Prüfung der Schnittstellen von Halbleiteranlagen-Bauteilen macht aus einem kontrollierten Zeichnungspaket einen definierten Angebotsumfang. Anders als eine allgemeine Auflistung von Fertigungsmöglichkeiten verknüpft sie Anlagenkontext, Geometrie, Werkstoff, Reinheit, maßliche und geometrische Abnahme, Freigabezeitpunkt, Dokumentation und Lieferung. Jede eingereichte Angabe wird einer übernommenen Zuständigkeit, einem offenen Punkt oder einer Freigabebedingung zugeordnet.
Messgrundlage vor pauschalen Bezeichnungen
Für kontaminationsempfindliche Kammerbauteile empfiehlt die SEMI-Leitlinie gemeinsame Messverfahren und den Informationsaustausch zwischen Lieferanten und Anwendern, statt sich auf die pauschale Bezeichnung „sauber“ zu verlassen.[1]
Zeichnungsstand und Angebotsreife
Eine technische Zeichnung ohne kontrollierten Änderungsstand lässt Geometrie und Angebotsumfang offen. Verwenden Sie denselben eindeutig bezeichneten Änderungsstand für technische Zeichnung, Modell, Klärungsprotokoll, Angebot und Prüfgrundlage.
DATENMATRIX // 7 PRÜFPUNKTE
Prüfpunkt
Angaben des Käufers
Prüfschwerpunkt
Ergebnis
1. Anlagenkontext
Anlage oder Modul und Bauteilfunktion
Wo das Bauteil eingesetzt wird und was es schützen, positionieren, tragen, abdichten oder abstützen muss
Bestätigter Kontext
2. Funktionale Schnittstelle
Funktion bei Befestigung, Bewegung, Abdichtung, Fluidführung, Wärmeübertragung oder im Prozess
Welche Schnittstelle die Funktion und die Anforderungen zur Kontaminationsvermeidung bestimmt
Schnittstellenübersicht
3. Werkstoff und Einsatzbedingungen
Werkstoffsorte oder Spezifikation sowie Temperatur, Korrosion, Druck und Chemikalienbelastung
Vereinbarkeit von Werkstoff, Einsatzbedingungen, Geometrie und nachgelagerter Bearbeitung
Offene Werkstofffragen
4. Kritische Geometrieelemente
Bezüge, Passungen, geometrische Toleranzen, Dichtflächen, Lochbilder und Gewinde
Welche Geometrieelemente die Montage oder das Verhalten der Anlage bestimmen
Verzeichnis kritischer Geometrieelemente
5. Oberfläche und Reinheit
Oberflächenbeschaffenheit, freizuhaltende Bereiche, Verfahren, Grenzwerte, Handhabung und Verpackung
Wie sich die Abnahme je nach Schnittstellenklasse verändert
Lücken in den Anforderungen
6. Freigabeablauf
Prototyp, Erstmuster, Qualifikationsbauteil oder geplante Nachbestellung
Wie Nachweise geprüft werden, bevor die gesamte Fertigungsmenge freigegeben wird
Freigabeweg
7. Dokumentation und Lieferung
Änderungsstand, Zuordnung zu Schmelze oder Charge, Nachweise zu nachgelagerten Prozessen, Prüfprotokolle, Zertifikate, Verpackung und Bestimmungsort
Welche Nachweise dem gelieferten Bauteil zugeordnet bleiben müssen
Zusammenfassung des Leistungsumfangs
4 Schnittstellenklassen
UMFANG DER SPEZIFIKATION //
An diesen Stellen ist der Aufwand für die Übertragung von Anforderungen am höchsten, da Grenzwerte für Werkstoff, Oberfläche, Rückstände, Partikel, Ausgasung und Verpackung die Prozessumgebung beeinflussen können. Die Käufer benennen das geltende Verfahren, den Grenzwert und die zuständige Partei.
UMFANG DER SPEZIFIKATION //
Anschlüsse für Fluide, Gase, Kühlung, Elektrik oder Wartung werden hinsichtlich Medienverträglichkeit, Dichtgeometrie, Reinigungszustand, Druck- oder Prüfanforderungen und geschützter Anschlussöffnungen geprüft. Maßgeblich bleiben die technische Zeichnung und die Anlagenspezifikation.
UMFANG DER SPEZIFIKATION //
Bei Rahmen, Grundplatten, Befestigungen und Abstützungen rücken Bezüge, Kraftfluss, Ausrichtung, Ebenheit, Lochbilder, Kontaktflächen, Anheben und Transportschutz in den Mittelpunkt. Kontaminationskontrollen werden ergänzt, wenn die Anlagenspezifikation sie verlangt.
UMFANG DER SPEZIFIKATION //
Für äußere Abdeckungen und sichtbare Maschinenbauteile müssen Anforderungen an Erscheinungsbild, Beschichtung, Kennzeichnungen, Berührungsstellen, geschützte Bereiche und Verpackungszustand angegeben werden. Die Einstufung als Außenbauteil hebt kritische Befestigungs- oder Erdungsmerkmale am selben Bauteil nicht auf.
3 Ergebnisse der Prüfung des Fertigungsablaufs
- Angebotsreif — Änderungsstand, Werkstoff, Stückzahl, kritische Geometrieelemente und Abnahmevorgaben sind ausreichend aufeinander abgestimmt, um den Leistungsumfang schriftlich festzulegen.
- Klärungsbedarf — eine fehlende oder widersprüchliche Anforderung muss geklärt werden, bevor ein verlässliches Angebot möglich ist.
- Planung eines Musters oder Erstmusters erforderlich — ein Risiko bei der Schnittstelle oder Messung erfordert vor der Serienfertigung einen vereinbarten Freigabeschritt.
SYS_OP // ERGEBNIS
Prüfung Ihrer Angebotsanfrage starten
Legen Sie die Spezifikationen abschließend fest und übernehmen Sie die Anforderungen in den Angebotsumfang.
Angaben zu den Schnittstellen senden→
Werkstoffoptionen richten sich nach technischer Zeichnung und Einsatzbedingungen
Zhenling bearbeitet verschiedene Werkstoffgruppen, doch die Auswahl für eine Halbleiteranlage beginnt mit der Werkstoffnorm und den Einsatzbedingungen des Käufers. Semiconductor Engineering beschreibt die Auswahl von Werkstoffen und Anlagen als zusammenhängende Aufgabe, da Leistung, Nebenreaktionen, thermisches Verhalten, Kontamination und die Übertragung auf größere Maßstäbe die Entscheidung beeinflussen können.[4]
Angaben für die Werkstoffprüfung
- Werkstoffbezeichnung, Norm, Zustand und Regeln für zulässige Ersatzwerkstoffe
- Temperatur-, Druck-, Chemikalien-, Korrosions- und Vakuumbedingungen
- Anforderungen an Härte, Wärmebehandlung, Gefüge oder Halbzeugform, soweit relevant
- Anforderungen an Oberfläche, Beschichtung, Reinheit, Handhabung und Verpackung
- Für die Freigabe geforderte Zuordnung von Schmelze, Charge, Zertifikat und nachgelagerten Prozessen
KONTEXT FÜR DEN EINKAUF
Weitere werkstoffbezogene Informationen für den Einkauf finden Sie unter CNC-Bearbeitung von Edelstahl und CNC-Bearbeitung von Titan. Diese geplanten Angebote derselben Marke unterstützen die werkstoffbezogene Prüfung; sie sind keine Freigabe dafür, die in der technischen Zeichnung geforderte Werkstoffsorte oder Legierung zu ersetzen.
Anforderungen an Oberfläche, Reinheit und Verpackung
Eine Angabe zur Oberflächenbeschaffenheit erfüllt einen anderen Zweck als ein Reinheitskriterium. Eine technische Zeichnung kann Ra 16 vorgeben, um die erzeugte Oberflächenstruktur zu kontrollieren; für Reinheit sind dagegen ein schnittstellenspezifisches Messverfahren, ein Abnahmegrenzwert, ein Ablauf für die Handhabung und ein definierter Verpackungszustand nötig. Das bloße Erscheinungsbild einer Oberfläche ist kein Ersatz für einen gemessenen Grenzwert für partikuläre, metallische oder organische Verunreinigungen.
Bei einer kontaminationsempfindlichen Schnittstelle ist „sauber“ keine Einstufung nach dem Erscheinungsbild. Nehmen Sie Verfahren, Grenzwert, geschützte Oberflächen, Reihenfolge der Handhabung und Verpackungszustand in die kontrollierten Abnahmeanforderungen auf.
Toleranz- und Prüfplanung anhand der technischen Zeichnung
Ein eng toleriertes Geometrieelement ohne vereinbartes Messverfahren ist noch keine Freigabeanforderung. Geometrieelement, Bezugskette, Messverfahren, Bauteilzustand und dokumentierte Abnahme müssen gemeinsam festgelegt werden. Eine numerisch engere Toleranz verbessert die Funktion des Bauteils nicht zwangsläufig; daher prüft Zhenling die erreichbare Toleranz für jedes Geometrieelement einzeln, bevor der CNC-Fertigungsablauf und die Prüfplanung festgelegt werden.
8 Angaben als Grundlage für die Prüfung
01
Technische Zeichnung
Kontrollierte Anforderung
Aktuelle 2D-Zeichnung und Kennung des Zeichnungsstands
Ergebnis der Angebotsanfrage
❮ VORHERIGE SEITE
Eine einheitliche Geometrie und ein einheitlicher Zeichnungsstand gelten für Angebot und Prüfung
02
Modell
Kontrollierte Anforderung
Passendes 3D-Modell oder gemeinsam bestätigte maßgebliche Geometrie
Ergebnis der Angebotsanfrage
NÄCHSTE SEITE ❯Widersprüche zwischen Modell und technischer Zeichnung lassen sich vor der Programmierung klären
(Seite anklicken)
03
Werkstoff
Kontrollierte Anforderung
Werkstoffsorte, Zustand, Halbzeugform, Härte und Regeln für Ersatzwerkstoffe
Ergebnis der Angebotsanfrage
❮ VORHERIGE SEITEDer Fertigungsablauf wird anhand des vorgesehenen Halbzeugs und seines Zustands kalkuliert
(Seite anklicken)
04
Bezugssystem
Kontrollierte Anforderung
Funktionale Bezüge, Passungen, geometrische Toleranzen und Zusammenhänge bei der Montage
Ergebnis der Angebotsanfrage
NÄCHSTE SEITE ❯
Werkstückspannung und Messung folgen derselben Logik funktionaler Bezüge
05
Kritische Geometrieelemente
Kontrollierte Anforderung
Einstufung der Geometrieelemente und Begründung, warum jedes einzelne die Funktion bestimmt
Ergebnis der Angebotsanfrage
❮ VORHERIGE SEITE
Programmierung, Prozessprüfungen und Endprüfung konzentrieren sich auf Risiken bei der Freigabe
06
Messung
Kontrollierte Anforderung
Verfahren, gegebenenfalls Messgeräteklasse, Bauteilzustand, Stichprobenumfang und Berichtsformat
Ergebnis der Angebotsanfrage
NÄCHSTE SEITE ❯
Lieferant und Käufer legen jedes Messergebnis gleich aus
07
Freigabe
Kontrollierte Anforderung
Entscheidung über Prototyp, Muster, Erstmuster oder Chargenfreigabe
Ergebnis der Angebotsanfrage
❮ VORHERIGE SEITE
Die Fertigungsmenge folgt auf einen vereinbarten Prüfpunkt für Nachweise
08
Durchgängige Zuordnung
Kontrollierte Anforderung
Zuordnung von Änderungsstand, Schmelze oder Charge, nachgelagerten Prozessen, Prüfung, Zertifikat und Verpackung
Ergebnis der Angebotsanfrage
ENDE DES HANDBUCHS
Bei Nachbestellungen werden die erforderlichen Nachweise weitergeführt, ohne sich auf Erinnerungen zu verlassen
Planung für einzelne Geometrieelemente
Bezüge und Befestigungsflächen
Frage zur Funktion
Welche Oberflächen positionieren das Bauteil in der Maschine oder bei der Montage?
Frage zur Prüfgrundlage
Wie wird das Bauteil gespannt und ausgerichtet, ohne funktionsrelevante Abweichungen zu verdecken?
Lochbilder und Passungen
Frage zur Funktion
Dienen die Bohrungen der Positionierung, Befestigung oder Ausrichtung oder nehmen sie einen Präzisionseinsatz auf?
Frage zur Prüfgrundlage
Werden Position, Größe, Ausrichtung und Passung anhand des funktionalen Bezugssystems bewertet?
Ebenheit und Parallelität
Frage zur Funktion
Dient die Oberfläche der Ausrichtung, Abdichtung, Bewegung oder dem thermischen Kontakt?
Frage zur Prüfgrundlage
Welche Abstützung und welches Messverfahren sind für die Abnahme maßgeblich?
Nuten und Dichtflächen
Frage zur Funktion
Welche Geometrie und welche Beziehung zwischen den Oberflächen bestimmen die Dichtwirkung?
Frage zur Prüfgrundlage
Wer ist für die abschließende Prüfung zuständig und welcher Vorbereitungszustand gilt?
Dünne Wände und tiefe Taschen
Frage zur Funktion
Können Schnittkräfte, Wärme, der Abbau innerer Spannungen oder das Lösen aus der Spannung die Geometrie verändern?
Frage zur Prüfgrundlage
In welchem Bearbeitungszustand wird das Geometrieelement gemessen und freigegeben?
Oberflächenbeschaffenheit
Frage zur Funktion
Hat die Oberflächenbeschaffenheit eine funktionale oder optische Aufgabe, betrifft sie die Reinigbarkeit oder ist sie Voraussetzung für eine Beschichtung?
Frage zur Prüfgrundlage
Welche Kenngröße, Richtung, Stelle und welches Verfahren stehen in der technischen Zeichnung?
Preisgestaltung, Lieferzeit und Auftragsplanung
Ein Angebot für die kundenspezifische Zerspanung von Teilen für Halbleiteranlagen beruht auf einem abgestimmten technischen Leistungsumfang, nicht auf einer veröffentlichten Preisliste. Dieser Umfang muss Werkstoff und Halbzeugform, Geometrie, Aufspannungen, Fertigungsablauf, Stückzahl, nachgelagerte Bearbeitung, Prüfung, Verpackung, Dokumentation, Logistik und Bestimmungsort berücksichtigen.
Messgrundlage vor pauschalen Bezeichnungen
Für kontaminationsempfindliche Kammerbauteile empfiehlt die SEMI-Leitlinie gemeinsame Messverfahren und den Informationsaustausch zwischen Lieferanten und Anwendern, statt sich auf die pauschale Bezeichnung „sauber“ zu verlassen.[1]
Zeichnungsstand und Angebotsreife
Eine technische Zeichnung ohne kontrollierten Änderungsstand lässt Geometrie und Angebotsumfang offen. Verwenden Sie denselben eindeutig bezeichneten Änderungsstand für technische Zeichnung, Modell, Klärungsprotokoll, Angebot und Prüfgrundlage.
Einflussfaktoren für Kosten und Termin
SYS_OP // BEDIENFELD
WAS SICH ÄNDERT
Klärungsaufwand, Annahmen bei der Programmierung, Prüfumfang und Risiko einer erneuten Angebotskalkulation
SCHRITT DES KÄUFERS
Senden Sie den aktuellen Zeichnungsstand, das Modell, kritische Geometrieelemente und Abnahmehinweise zusammen
WAS SICH ÄNDERT
Verfügbarkeit, Materialausbeute, Zerspanungsverhalten, Werkzeugbau, Wärmebehandlung und Zertifizierungsanforderungen
SCHRITT DES KÄUFERS
Nennen Sie vor dem Preisvergleich die genaue Norm und zulässige Alternativen
WAS SICH ÄNDERT
Aufspannungen, Spannvorrichtungen, Werkzeugreichweite, Zugänglichkeit für den Elektrodendraht, Spindelzeit und Verformungsrisiko
SCHRITT DES KÄUFERS
Kennzeichnen Sie funktionale Flächen und lassen Sie die Herstellbarkeit prüfen
WAS SICH ÄNDERT
Prozesskontrolle, Fertigungsablauf, Prüfzeit, Maschinen und Messmittel sowie Berichtsinhalt
SCHRITT DES KÄUFERS
Fordern Sie enge Toleranzen nur für Geometrieelemente, die sie benötigen
WAS SICH ÄNDERT
Anteil der Aufspannkosten, Konzept für Spannvorrichtungen, Erstmusterplanung, Chargenprüfungen und Werkstoffeinkauf
SCHRITT DES KÄUFERS
Geben Sie die erste Stückzahl, den Bedarf für Nachbestellungen und die vorgesehene Freigabeentscheidung an
WAS SICH ÄNDERT
Externe Bearbeitungsschritte, Abdeckungen, Maßzugaben, Handhabung und lückenlose Nachweise
SCHRITT DES KÄUFERS
Vermerken Sie jede geforderte Oberflächenbeschaffenheit und jeden freizuhaltenden Bereich in den kontrollierten Unterlagen
WAS SICH ÄNDERT
Vorbereitung, geschützte Handhabung, Prüfzuständigkeit, Verpackung in Beuteln, Schutzkappen und Transportschutz
SCHRITT DES KÄUFERS
Legen Sie Verfahren, Grenzwert, Übergabepunkt und Zustand bei Ankunft fest
WAS SICH ÄNDERT
Transportweg, Dokumentation, zeitliche Abgrenzung und Vergleich der Gesamtkosten bis zum Bestimmungsort
SCHRITT DES KÄUFERS
Geben Sie Bestimmungsort und erforderliche Geschäftsdokumente in der Angebotsanfrage an
Vergleichen Sie einen vollständig definierten Leistungsumfang
Die bequeme Abwicklung kleiner Aufträge belegt noch keine Eignung für größere Fertigungsmengen. Das niedrigste Stückpreisangebot führt nicht unbedingt zu den niedrigsten gesamten Beschaffungskosten, wenn Änderungsstand, Prüfung, Nacharbeit, nachgelagerte Bearbeitung, Verpackung oder Lieferung nicht im angebotenen Umfang enthalten sind. Ein vollständig definierter Leistungsumfang schafft eine vergleichbare Grundlage für jede Lieferantenentscheidung.
Bequeme Abwicklung belegt keine Qualifikation
Ein gut erreichbarer Lieferant kann dennoch ungeeignet sein, wenn ein anspruchsvolleres Bauteil andere Qualitätsanforderungen oder eine stärkere Spezialisierung verlangt. Kann der Lieferant die in der technischen Zeichnung festgelegte Prüf- und Freigabegrundlage nicht erfüllen, ist er für dieses Bauteil die falsche Wahl.
Rahmen für das schriftliche Angebot
AUSFÜHRUNG // CHECKLISTE-
Die Angebotsfrist beginnt, sobald das Zeichnungspaket vollständig ist und alle erforderlichen Fragen geklärt sind.
-
Bearbeitungszeiten und Fertigungstermine werden anhand des tatsächlichen Werkstoffs, der Geometrie, der Stückzahl, der Arbeitsschritte und des Freigabeablaufs bestätigt.
-
Stückzahl für Prototypen oder Fertigung, freigegebener Übertragungsweg für digitale Dateien, Zahlung, Lieferklausel, beschleunigte Terminplanung und Dokumentationspaket werden im projektbezogenen Angebot festgelegt.
-
Jeder spätere Zeichnungsstand wird vor der Freigabe daraufhin geprüft, wie er sich auf Werkzeugbau, Programmierung, Prüfung, Bearbeitungszeit, Verpackung und Preis auswirkt.
-
Der aktuelle Zeichnungsstand, der genaue Werkstoff, kritische Maße, nachgelagerte Arbeitsschritte, Prüfung, Dokumentation, Stückzahl, Verpackung und Lieferung gehören in ein gemeinsames Unterlagenpaket.
SYS_OP // STARTEN Angebot auf Grundlage des Leistungsumfangs anfordern→
Qualitätssicherung und lückenlose Rückverfolgbarkeit
Die Qualitätsprüfung beginnt damit, dass Angebot und Prüfgrundlage auf denselben kontrollierten Zeichnungsstand verweisen. Anschließend können Aufzeichnungen Werkstoff, Zerspanung, ausgelagerte Arbeitsschritte, Freigabe, Verpackung und Nachbestellungen miteinander verknüpfen.
PROZESS
Die durchgängige Nachweiskette
01
Kontrolle des Änderungsstands
Benennen Sie den für den Auftrag maßgeblichen Zeichnungs- und Modellstand.
02
Werkstoffidentität
Geben Sie Werkstoffsorte, Zustand, Zuordnung zur Schmelze oder Charge und erforderliche Dokumente an.
03
Verzeichnis kritischer Geometrieelemente
Benennen Sie die Bezüge, Passungen, geometrischen Vorgaben, Oberflächen und Schnittstellen, die für die Freigabe maßgeblich sind.
04
Messgrundlage
Vereinbaren Sie für die relevanten Geometrieelemente das Verfahren, den Bauteilzustand, die Stichproben und den Berichtsinhalt.
05
Übergabe an nachgelagerte Prozesse
Sichern Sie die Angaben zu Änderungsstand, Werkstoff, abgedeckten Bereichen, Maßzugaben und Zuständigkeit für Nachweise.
06
Freigabeentscheidung
Legen Sie vor der Freigabe der nächsten Stückzahl fest, welche Nachweise für Prototyp, Erstteil, Erstmuster oder Charge erforderlich sind.
07
Zuordnung zur Verpackung
Ordnen Sie geschützte Oberflächen, Kennzeichnungen, Schutzkappen, Trennelemente und Handhabungsanweisungen dem freigegebenen Zustand zu.
08
Prüfung bei Nachbestellungen
Bestätigen Sie vor einer erneuten Verwendung Änderungsstand, Werkstoff, ausgelagerte Arbeitsschritte, Prüfung, Zertifikate und Verpackung erneut.
UMFANG DER NACHWEISE
Erforderliche Nachweise werden festgelegt, nicht aus einem Gütesiegel abgeleitet
Nehmen Sie die benötigten Werkstoffnachweise, Inhalte der Maßprüfung, den Ablauf für die Erstbemusterung, Nachweise zu nachgelagerten Prozessen, die lückenlose Zuordnung von Zertifikaten und Verpackungsnachweise in die Angebotsanfrage auf. Im schriftlichen Angebot lässt sich dann angeben, welche Punkte enthalten sind, von einem Partner oder vom Käufer bereitgestellt werden oder noch geklärt werden müssen. So erhalten Konstruktion, Lieferantenqualität und Einkauf ein gemeinsames maßgebliches Dokument, wenn aus einem Prototyp ein regelmäßig bestelltes CNC-bearbeitetes Bauteil wird.
Von der Prüfung der technischen Zeichnung bis zur Nachbestellung
Entscheidungen zur Maschinenprogrammierung fallen im Fertigungsablauf von Zhenling bereits früh. Jeder Schritt beseitigt Unklarheiten, bevor weitere kaufmännische oder fertigungstechnische Verpflichtungen eingegangen werden.
01
Vor der Übermittlung prüfen
Ihr Team prüft, ob die Übermittlung nicht öffentlicher technischer Daten mit der geltenden Berechtigung, internen Richtlinien und dem freigegebenen Übertragungsweg vereinbar ist.
02
Kontrollierte Unterlagen übermitteln
Stellen Sie die aktuelle technische Zeichnung oder ein physisches Bauteil, den Änderungsstand, den Werkstoff, die Stückzahl, den Bestimmungsort und Angaben zur Anwendung in einem gemeinsam bestätigten Format bereit.
03
Schnittstellen erfassen
Ordnen Sie die Anforderungen den Klassen Prozess/Vakuum/direkter Sichtkontakt zum Wafer, Versorgungsanschlüsse, Tragstruktur oder Außenbereich zu und benennen Sie die funktionsbestimmenden Geometrieelemente.
04
Technische Angaben klären
Stimmen Sie Anforderungen an Werkstoff, Bezüge, Toleranzen, Oberfläche, Reinheit, Verpackung, Prüfung und Rückverfolgbarkeit aufeinander ab.
05
Schriftlichen Leistungsumfang freigeben
Klären Sie Ausschlüsse, Zuständigkeiten, Termine, kaufmännische Bedingungen und Nachweise, bevor die Arbeiten freigegeben werden.
06
Passenden Freigabeweg wählen
Sehen Sie einen Schritt mit Muster oder Erstmuster vor, wenn das Risiko bei der Schnittstelle oder Messung dies rechtfertigt.
07
Nachbestellungen kontrollieren
Prüfen Sie Änderungsstand, Werkstoff, nachgelagerte Bearbeitungsschritte, Prüfung und Verpackung erneut, bevor der bisherige Fertigungsablauf wiederverwendet wird.
Übermittlung technischer Daten
Nach den Definitionen des US Bureau of Industry and Security können auch Baupläne, technische Zeichnungen, technische Spezifikationen und CAD-Dateien zu den Formen von Technologie gehören.[2] Ob die Vorschriften gelten, hängt unter anderem von den Daten, den beteiligten Parteien, der Endverwendung und den Genehmigungen ab; Ihr Compliance-Team sollte dies daher vor der Übermittlung prüfen.
Konstruktionsangaben, die Rückfragen und Nacharbeit verringern
FEAT 01
Tiefe Taschen
Diese Angaben gehören in die Unterlagen
Funktional erforderliche Tiefe, Beschaffenheit der Ecken, Anforderungen an die Oberfläche und zulässige Änderungen für den Werkzeugzugang
Warum das hilft
Werkzeugreichweite und Zugang lassen sich planen, ohne darüber spekulieren zu müssen, welche Geometrie geändert werden darf
FEAT 02
Dünne Wände
Diese Angaben gehören in die Unterlagen
Funktionsflächen, Abnahme im ungespannten Zustand, Einschränkungen bei der Abstützung und Messbedingungen
Warum das hilft
Bei Werkstückspannung, Schnittfolge und Prüfung lässt sich berücksichtigen, dass sich das Bauteil nach dem Lösen der Spannung verformen kann
FEAT 03
Geometrie über mehrere Bauteilflächen
Diese Angaben gehören in die Unterlagen
Hierarchie der Bezüge, Beziehungen zwischen den Bauteilflächen und Geometrieelemente, die in derselben Aufspannung bearbeitet werden müssen
Warum das hilft
Die Fertigungsplanung kann herkömmliche Aufspannungen mit einer Bearbeitung über 4 oder 5 Achsen vergleichen
FEAT 04
Dichtungsnuten
Diese Angaben gehören in die Unterlagen
Nutgeometrie, Gegenbauteil, Anforderungen an die Oberfläche und Zuständigkeit für die Prüfung
Warum das hilft
Zerspanung und Abnahme richten sich nach der Dichtfunktion statt nach einer allgemeinen Angabe zur Oberflächenbeschaffenheit
FEAT 05
Kritische Bohrbilder
Diese Angaben gehören in die Unterlagen
Passung, Lagetoleranzen, Bezugsbasis, Einsätze und Auswirkungen auf die Montage
Warum das hilft
Die Auswahl von Spannvorrichtung, Werkzeug und Messverfahren richtet sich nach Ausrichtung und Wiederholgenauigkeit
FEAT 06
Geschützte Oberflächenbereiche
Diese Angaben gehören in die Unterlagen
Abgedeckte Bereiche, geschützte Kanten, Beschichtungsgrenzen, Kennzeichnungen und Bereiche, die nicht berührt werden dürfen
Warum das hilft
Zerspanung, externe Bearbeitung, Reinigung und Verpackung orientieren sich an derselben Kennzeichnung der geschützten Bereiche
Bauteile zur Prüfung und Fakten zur Betriebsausstattung
Shanghai Zhenling Hardware Co., Ltd. wurde 2006 gegründet und ist im Kreis Jiashan in Zhejiang ansässig. Der Fertigungsstandort umfasst 8.000 m², darunter eine Werkhalle mit 6.000 m²; das Unternehmen fertigt kundenspezifische Sonderteile aus Metall nach Kundenzeichnung oder Muster. Bei der Lieferantenauswahl entsteht ein Risiko, wenn Einkäufer diese Unternehmensangaben als Nachweis für ein bestimmtes Bauteil ansehen: Weder die Unternehmensgeschichte noch die Verfügbarkeit von Maschinen belegen, dass bei einem konkreten Auftrag die geforderte Toleranz, Reinheit oder Vakuumeignung erreicht wird.
Zerspanungsmaschinen
- CNC-Drahterodiermaschinen
- CNC-Drehmaschinen und Fräsmaschinen
- CNC-Schleifmaschinen
- CNC-Ausbohrmaschinen
- CNC-Radialbohrmaschinen
Bearbeitungszentren
- 3-Achs-Bearbeitungszentren
- 4-Achs-Bearbeitungszentren
- Importierte 5-Achs-Bearbeitungszentren
Mehrere Fertigungsabläufe für rotationssymmetrische, prismatische, profilierte und geschliffene Geometrien
Fertigungsbasis
- Kundenspezifische Bauteile nach technischen Zeichnungen oder Mustern
- Stähle, Edelstahl-Werkstoffsorten, Nickellegierungen und Aluminiumlegierungen
- Bestimmungsort sowie Anforderungen an Verpackung und Exportdokumente werden für jeden Auftrag bestätigt
- Keine Angabe zum Exportanteil; Bestimmungsort und Lieferumfang im schriftlichen Angebot bestätigen lassen
Referenzbilder zu Fertigungsabläufen
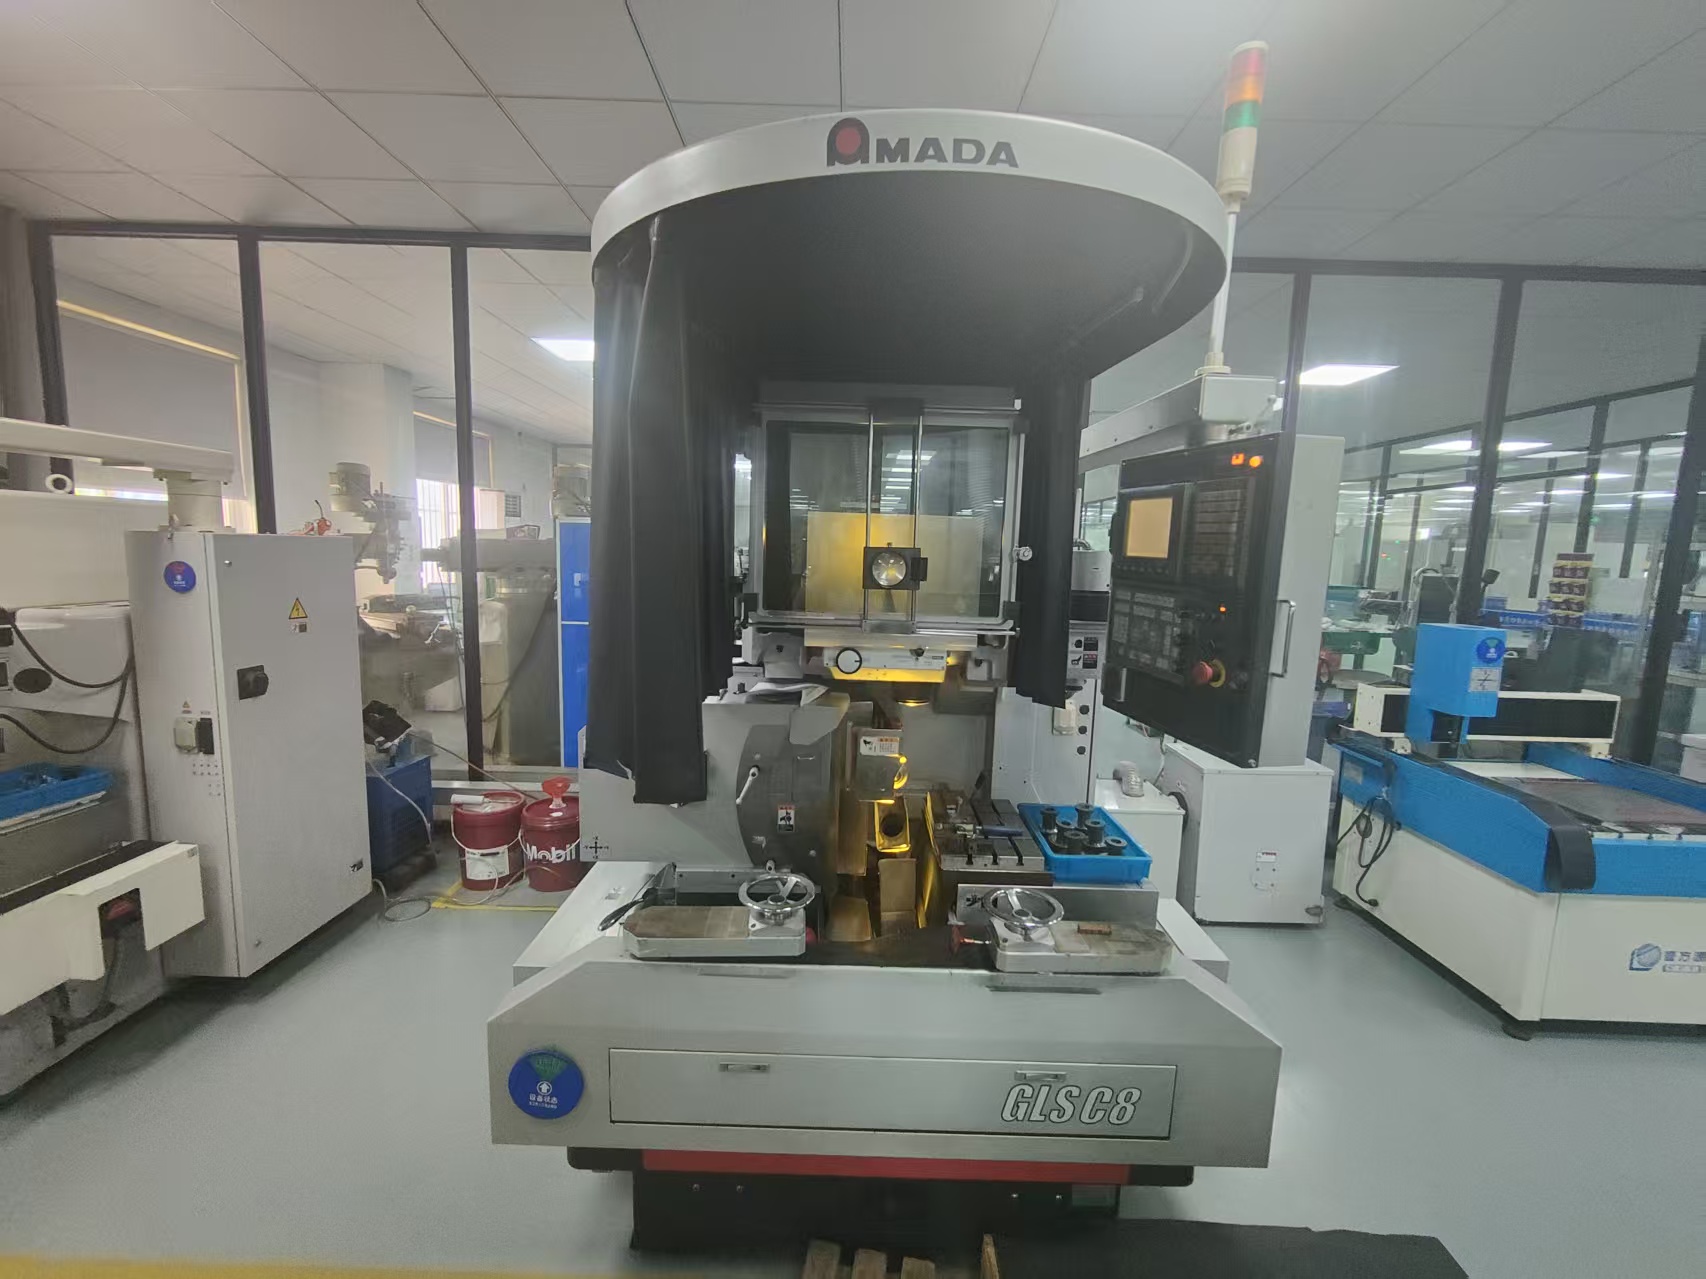
Fertigungsablauf und Maschinenverfügbarkeit für das Drahterodieren müssen für den jeweiligen Auftrag bestätigt werden.
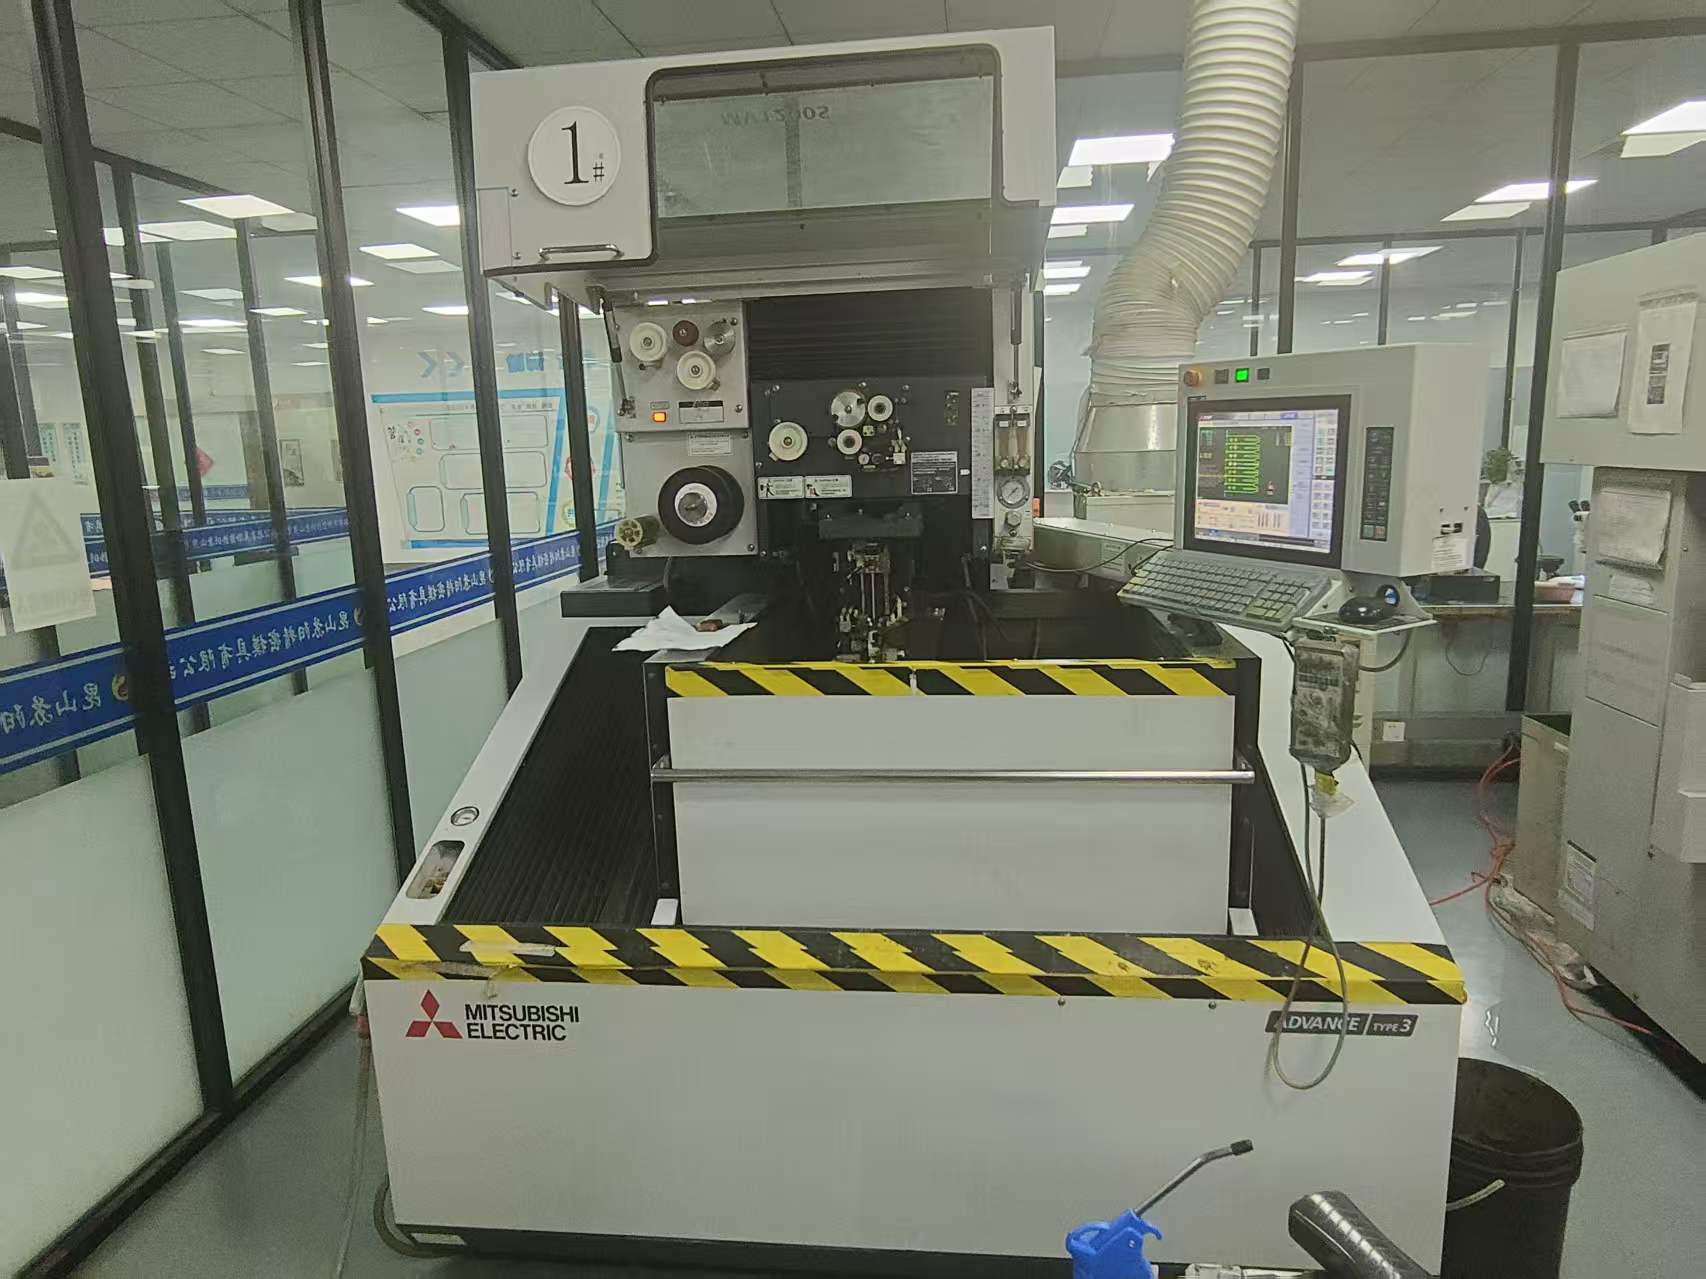
Fertigungsablauf und Maschinenverfügbarkeit für das Profilschleifen müssen für den jeweiligen Auftrag bestätigt werden.
So arbeiten wir: Planen Sie Ihre Angebotsanfrage, bevor Sie technische Zeichnungen hochladen
Mit diesen drei Werkzeugen für Einkäufer können Sie die Angaben zusammenstellen, die den Umfang des Angebots bestimmen. Sie erstellen aus Ihren Eingaben Checklisten; sie berechnen weder die Eignung der Fertigung für ein bestimmtes Bauteil noch Preis, Toleranz oder Lieferzeit.
SYS_01
BEWERTUNGSBOGEN
Bewertungsbogen zur Vollständigkeit der Angebotsanfrage
Prüfen Sie, ob Angaben zu Änderungsstand, Werkstoff, Stückzahl, Schnittstellen, kritischen Geometrieelementen, Prüfung, Verpackung und Freigabe für die Prüfung vorliegen.
SYS_02
VERGLEICH
Vergleich der Anlagenschnittstellen
Vergleichen Sie den Prüfaufwand für prozessnahe, versorgungstechnische, tragende und äußere Schnittstellen, bevor Sie Ihr Bauteil einordnen.
SYS_03
UMFANG PLANEN
Umfang von Prüfung und Rückverfolgbarkeit
Stellen Sie die Unterlagen und Prüfpunkte vor der Freigabe zusammen, die Ihr Team im schriftlichen Angebot berücksichtigt sehen möchte.
Häufige Fragen von Einkäufern zu Bauteilen für Halbleiteranlagen
Gemeint ist die CNC-Bearbeitung von Bauteilen für Anlagen der Halbleiterfertigung, die den Prozess umgeben: mechanische Platten, Gehäuse, Spannvorrichtungen, Halterungen, Bewegungsschnittstellen, Flansche, Nuten, Abstützungen und weitere durch technische Zeichnungen definierte Bauteile. Gemeint ist nicht die Bearbeitung des Halbleiterwafers oder Chipmaterials selbst.
Nein. Der Leistungsumfang umfasst kundenspezifische Anlagenteile aus Metall nach technischer Zeichnung oder Muster des Käufers, die anhand von 4 Schnittstellenklassen und einem Prozess zur Übermittlung von Anforderungen mit 7 Prüfpunkten bewertet werden.
Kennzeichnen Sie auf der aktuellen technischen Zeichnung die funktionalen Bezüge, Passungen, geometrischen Toleranzen, Dichtflächen, Bohrbilder, Gewinde und Anforderungen an die Oberfläche. Die erreichbare Toleranz, der Fertigungsablauf, das Messverfahren, die Stichprobe und der Inhalt des Prüfberichts werden dann für jedes Geometrieelement bestätigt, statt aus allgemeinen Angaben zur Leistungsfähigkeit einer Maschine abgeleitet zu werden.
Geben Sie den verbindlichen Änderungsstand, das Modell oder Muster, den genauen Werkstoff, die anfänglichen und erwarteten Fertigungsmengen, den Anlagenkontext, die Zuordnung zu den 4 Schnittstellenklassen, kritische Geometrieelemente, nachgelagerte Bearbeitungsschritte, Prüfung, Reinheitsanforderungen, Verpackung, Dokumente, Bestimmungsort und Freigabeplan an. Vollständige Unterlagen verringern wiederholte Rückfragen und erleichtern den Vergleich von Angeboten verschiedener Unternehmen für die CNC-Bearbeitung von Halbleiteranlagenbauteilen.
Benennen Sie die Schnittstelle, die betreffenden Verunreinigungen oder Leistungsanforderungen, den Zustand bei der Prüfung, das Verfahren, den Grenzwert, die Probenahmestelle, die Zuständigkeit für die Prüfung, den Handhabungsablauf, den Verpackungszustand und den Freigabenachweis. Begriffe wie Reinraum, Vakuum und Ausgasung ersetzen keine entsprechend festgelegte Abnahmegrundlage.
Zhenling hat Erfahrung mit den Werkstoffen 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, den Edelstahlsorten 303/304/304L/316/316L/321, Nickelbasislegierungen, C276, 904L und Aluminiumlegierungen. Die genaue Werkstoffsorte, der Zustand, die Einsatzumgebung, die Härte, die Oberflächenbeschaffenheit und die Anforderungen an die Rückverfolgbarkeit werden für das konkrete Bauteil geprüft.
Werkstoff und Halbzeug, Geometrie, Maschinenzugang, Aufspannungen, Stückzahl, Geometrieelemente mit engen Toleranzen, Prüfung, nachgelagerte Bearbeitung, Reinheitsanforderungen, Verpackung, Dokumentation und Bestimmungsort bestimmen das schriftliche Angebot. Sobald diese Angaben und offene Rückfragen geklärt sind, bestätigt das projektbezogene Angebot den Zeitplan und die kaufmännischen Bedingungen.
Geben Sie in der Angebotsanfrage die anfängliche Stückzahl, den wiederkehrenden Bedarf, den vorgesehenen Freigabeablauf und den gewünschten Termin an. Die 3 Ergebnisse der Einordnung – angebotsreif, Klärung erforderlich oder Planung eines Musters oder Erstmusterteils erforderlich – zeigen, ob die Terminplanung bestätigt werden kann oder zunächst ein Nachweis geprüft werden muss.
Vermerken Sie den Zeichnungsstand in den Bestellunterlagen und verlangen Sie, dass Angebot, Prüfgrundlage, Anweisungen für nachgelagerte Bearbeitungsschritte, Kennzeichnungen und Prüfung der Nachbestellung darauf Bezug nehmen. Ändert sich der Zeichnungsstand, prüfen Sie vor der Freigabe Werkstoff, Werkzeugbau, Prüfung, Verpackung, Preis und Zeitplan erneut.
Gehen Sie von den Anforderungen Ihrer Kunden-, Anlagen- oder Qualitätsspezifikation aus und prüfen Sie dann die Bezeichnung des Zertifikats, die ausstellende Stelle, die Nummer, die Gültigkeit, das zertifizierte Unternehmen, den Fertigungsstandort und den Geltungsbereich. Ein Logo allein ersetzt weder die Prüfgrundlage mit 8 Eingaben noch die auftragsbezogenen Nachweise, die für die Bauteilfreigabe erforderlich sind.
Bevor Sie nicht öffentliche technische Zeichnungen, CAD-Dateien oder technische Spezifikationen an einen Lieferanten in China senden, sollte Ihr Team die erforderlichen Genehmigungen, internen Vorgaben, die Endverwendung, die beteiligten Parteien und einen zugelassenen Übermittlungskanal prüfen. BIS Part 772 beschreibt mögliche Formen von Technologie; Ihr Compliance-Team entscheidet, wie die Vorschriften auf die konkrete Übermittlung anzuwenden sind.






