Kontaktieren Sie Zhenling

Oberflächenanforderungen nach technischer Zeichnung
Gebürstete Oberflächen für kundenspezifische Metallteile
Ihre Anfrage für eine gebürstete Oberfläche lässt sich kalkulieren, wenn die technische Zeichnung Werkstoff, Sichtflächen, Schliffrichtung, zu schützende Geometrieelemente und Abnahmereferenz ausweist. Anfragen zu gebürsteten Oberflächen sollten Werkstoff, Schliffrichtung, Sichtflächen, gewünschtes Erscheinungsbild, Musterfreigabe und Schutzverpackung angeben. Prüfen Sie den vorgeschlagenen Fertigungsablauf, offene Grenzen und erforderliche Nachweise, bevor Sie Preis, Termin oder Fertigungsmöglichkeiten für den konkreten Auftrag zugrunde legen, und unterscheiden Sie bestätigte Angaben von noch offenen kaufmännischen Annahmen oder Annahmen zur Prüfung.
Zhenling arbeitet nach Kundenzeichnungen oder Mustern; für Ihre Anfrage genügt zunächst eine technische Zeichnung, ein markiertes Foto oder ein physisches Muster.
- Kontext kundenspezifischer, nicht genormter Metallbauteile
- Zuordnung von Sichtflächen und Schliffrichtung
- Erscheinungsbild, Textur und Sauberkeit getrennt betrachtet
Anforderungen an gebürstete Oberflächen für kundenspezifische Metallteile
Die Entscheidung, eine Metalloberfläche zu bürsten, ist nur der Anfang. Zhenling betrachtet die Anfrage im Rahmen der Präzisionsfertigung: Die technische Zeichnung muss zeigen, welche Oberfläche die gerichtete Struktur erhält, wie diese Richtung zur Einbaulage steht und welche Nuten, Gewinde, Dichtflächen oder polierten Geometrieelemente von der Oberflächenbearbeitung ausgenommen bleiben. Wenn eine gemessene Oberflächentextur Teil der Abnahme ist, verwenden Sie die Begriffe nach ASME B46.1 und legen Sie die Messung gesondert fest.
Kennzeichnung der Sichtflächen
Kennzeichnen Sie Seite A, Seite B und alle relevanten Kanten, die für den Kunden sichtbar sind. Tragen Sie für jede Sichtfläche Pfeile zur Bürstrichtung ein, statt nur „wie Muster“ anzugeben.
Kennzeichnung zu schützender Geometrieelemente
Kennzeichnen Sie Bohrungen, Gewinde, Bezugsflächen, Dichtflächen, Presssitze und elektrische Kontaktflächen, die durch die gewünschte Oberflächenbehandlung nicht verändert werden dürfen.
Referenz für das Erscheinungsbild
Benennen Sie das freigegebene Muster oder Foto mit Änderungsstand und Betrachtungsrichtung, damit die Referenz dem richtigen Bauteil zugeordnet bleibt. Ohne eindeutige Kennzeichnung kann für die nächste Charge unbemerkt ein anderes Erscheinungsbild als Ziel gelten.
Für die Angebotserstellung:
Senden Sie Ihre technische Zeichnung zur Prüfung des Umfangs der Oberflächenbearbeitung.
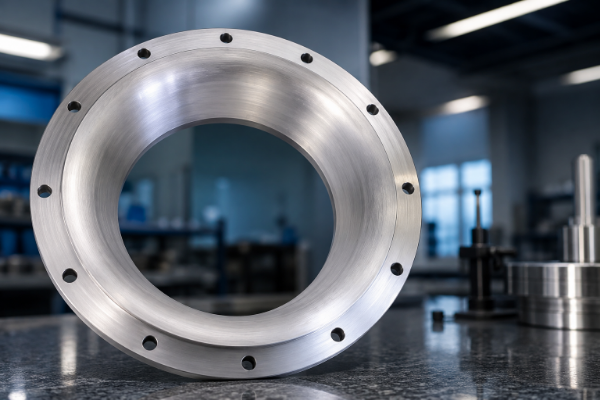
Eine technische Zeichnung für eine gebürstete Oberfläche sollte die Schliffrichtung, die für den Kunden sichtbaren Flächen und die unverändert zu belassenden Geometrieelemente ausweisen.
Fertigungshintergrund des Angebots
- Wir fertigen nicht genormte, zerspante Bauteile, einschließlich vollständiger Maschinenbaugruppen.
- Unser Fertigungsspektrum umfasst Flansche, Rollen, gebogene Rohre, Ventilgehäuse und Verschlussstopfen.
- Das reguläre Leistungsspektrum von Zhenling umfasst Fertigungsabläufe für Drehen, Fräsen, Schleifen, Ausdrehen, Drahterodieren, Bohren, Umformen und Schweißen oder bietet Zugang dazu; das schriftliche Angebot bestätigt den vorgesehenen Fertigungsablauf und die Zuständigkeit, ohne Aussagen über den Besitz von Maschinen oder den Fertigungsstandort zu treffen.
- Das reguläre Leistungsspektrum umfasst 3-Achs-, 4-Achs- und 5-Achs-Bearbeitung oder bietet Zugang dazu; das schriftliche Angebot bestätigt den vorgesehenen Fertigungsablauf, die Zuständigkeit und den Fertigungsstandort.
Werkstoffe und Bauteilgeometrie für die Prüfung
Dasselbe Bürstmittel und dieselbe Körnung erzeugen bei verschiedenen Legierungen und Geometrien nicht zwangsläufig dieselbe gebürstete Metalloberfläche. Härte des Grundwerkstoffs, ursprüngliche Oberflächenbeschaffenheit des Metalls, Krümmung, Vorbereitung der Schweißnähte, Zugänglichkeit und Tiefe vorhandener Kratzer beeinflussen die sichtbare Struktur und das Risiko von Übergangsspuren. Wenn eine gemessene Textur für die Abnahme relevant ist, halten Sie den Parameter nach ASME B46.1 und die Messbedingungen getrennt von der visuellen Referenz fest.
Edelstahlsorten
Werkstoffdetails
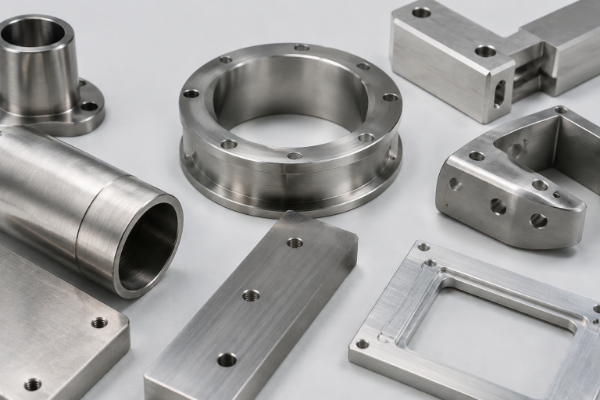
Zu den Werkstoffen, die Zhenling zerspant, gehören die Edelstahlsorten 303, 304, 304L, 316, 316L und 321. Ob eine gebürstete Oberfläche realisierbar ist, muss für die jeweilige Legierung, Geometrie und den vorgesehenen Fertigungsablauf bestätigt werden. Jede Anfrage sollte außerdem angeben, ob Korrosionsbeständigkeit, Reinigungsfähigkeit oder eine spätere Passivierung relevant sind, denn Erscheinungsbild und Sauberkeit sind unterschiedliche Abnahmekriterien.
- Geben Sie den Ausgangszustand oder die Oberflächenbeschaffenheit des Halbzeugs an.
- Weisen Sie auf den Kontakt mit Werkzeugen aus Kohlenstoffstahl als mögliches Kontaminationsrisiko hin.
- Legen Sie fest, ob die fertige Oberfläche frei liegt, verdeckt ist oder berührt wird.
Aluminium, Stähle …
Werkstoffdetails
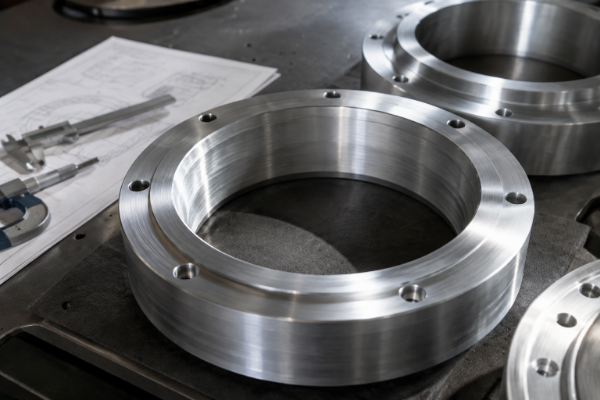
Zu den Werkstoffen, die Zhenling zerspant, gehören Aluminiumlegierungen, Kohlenstoffstahl, legierter Stahl und Werkstoffe auf Nickelbasis. Ob eine gebürstete Oberfläche realisierbar ist, muss für die jeweilige Legierung, Geometrie und den vorgesehenen Fertigungsablauf bestätigt werden; gebürstetes Aluminium oder Messing kann eine andere Farbe, Mattheit und Reaktion auf den Kontakt mit Schleifmitteln zeigen. Wenn auf das Bürsten eine Anodisierung folgt, legen Sie deren Anforderungen als gesonderten Nachbehandlungsschritt fest.
- Geben Sie die Legierung oder Werkstoffspezifikation an.
- Kennzeichnen Sie wärmebehandelte, beschichtete oder geschweißte Bereiche.
- Weisen Sie auf dünne Wände, Passflächen, Kanten und Übergänge hin, an denen der aufgebrachte Druck das Profil des Geometrieelements verändern könnte.
Oberflächenvarianten und Kontrolle der Schliffrichtung
Bezeichnungen für Oberflächenbeschaffenheiten sind ein Ausgangspunkt, aber keine vollständige Abnahmeregel. Laut der British Stainless Steel Association beschreiben Begriffe wie gebürstet, poliert und satiniert das Endergebnis nicht präzise; auch die Körnung allein erfasst die Auswirkungen von Druck, Kontaktzeit, Vorschubgeschwindigkeit und Vorbereitung nicht.[2] Wenn die Terminologie für Oberflächentexturen nach ASME B46.1 verwendet wird, ist die Schliffrichtung als definierte Bearbeitungsrichtung festzulegen.
Die Prozessangabe braucht ein definiertes Ergebnis
Unabhängig davon, ob beim Bürsten eine Drahtbürste, ein Schleifband, ein Pad oder ein anderes Mittel verwendet wird, braucht der Auftrag ein sichtbares Zielbild und eine Kennzeichnung der zu schützenden Geometrieelemente. Die Körnungszahl allein ist nicht immer eine vollständige Vorgabe für das Erscheinungsbild, und das benannte Werkzeug garantiert für sich genommen kein bestimmtes Endergebnis. Diese Kurzangabe birgt gegenüber einer vollständigen Spezifikation des Erscheinungsbilds Interpretationsrisiken, weil Ausgangsoberfläche und Prozessgrößen offenbleiben; der Vorteil der Einfachheit geht zulasten der Kontrolle, weshalb das Ergebnis anhand eines benannten Musters bestätigt werden sollte.
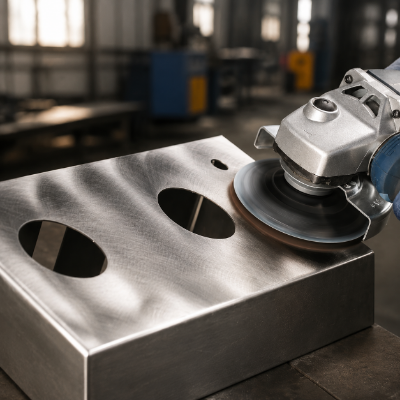
Fertigungsablauf für die Oberflächenbearbeitung
Sichtbares Erscheinungsbild
Vorrangige Zeichnungsangabe
Hinweis zur Auswahl
Gerichtete gebürstete Oberfläche
Feine Linien mit klar erkennbarer Schliffrichtung
Pfeil und Kennzeichnung der Sichtflächen
Ansatzspuren und abweichende Ausrichtungen können sichtbar bleiben
Satinierte Oberfläche
Weicheres Erscheinungsbild mit weniger deutlicher Richtung
Freigegebene Vergleichsreferenz
„Satiniert“ kann bei verschiedenen Auftragnehmern zu unterschiedlichen Ergebnissen führen
Polierte oder spiegelnde Oberfläche
Stärkere Reflexion und klareres Spiegelbild
Kriterien für Glanz und Fehlstellen
Fingerabdrücke, Dellen und Kratzer können deutlicher sichtbar sein
Alternative: glasperlgestrahlte Oberfläche
Gleichmäßigeres, richtungsloses mattes Erscheinungsbild
Strahlmittel und Umfang der zu schützenden Flächen
Nicht mit einer gebürsteten Metalloberfläche gleichzusetzen
Geradlinige Schliffrichtung
Einkäufer fragen oft, wie sich die Schliffrichtung über eine ganze Fläche gerade halten lässt. Die optische Wirkung der Oberfläche hängt von der Richtung ab; verwenden Sie daher für jede Sichtfläche einen Richtungspfeil und geben Sie an, wie die Richtung nach der Montage verläuft; bei einem gebogenen Teil legen Sie fest, ob die Linie der Biegung, der längsten Kante oder der vertikalen Richtung im eingebauten Zustand folgt.
Kreisförmige oder umlaufende Schliffrichtung
Ringflächen und zylindrische Oberflächen brauchen eine jeweils passende Richtungsangabe statt einer allgemeinen Vorgabe. Ein allgemeiner waagerechter Pfeil kann missverstanden werden, wenn sich das Bauteil dreht oder Innen- und Außenflächen unter unterschiedlichen Lichtbedingungen betrachtet werden.
Oberflächenspezifikation und Abnahme nach technischer Zeichnung
Ein gemessener Ra-Wert ersetzt keinen Standard für das Erscheinungsbild. Ein niedrigerer Ra-Wert bedeutet nicht unbedingt eine bessere gebürstete Optik, denn ASME B46.1 unterscheidet zwischen Rauheit, Welligkeit und Bearbeitungsrichtung; zudem hängt die Messung von Einzelmessstrecke, Auswertelänge und Filtereinstellungen ab.
Die Messeinstellungen beeinflussen das Ergebnis
Das Risiko abweichender Bewertungen steigt, wenn ein einzelner Zahlenwert die zugrunde liegenden Messbedingungen verdeckt. ASME B46.1 zeigt, dass für einen Ra-Bereich von 0,10–2,0 µm eine Grenzwellenlänge von 0,80 mm und eine Auswertelänge von 4,0 mm verwendet werden können; die Anfrage sollte Parameter, Messrichtung und Verfahren als getrennte Auftragsangaben ausweisen. Die Messung ersetzt nicht die freigegebene Referenz für das Erscheinungsbild.
| # | ANGABE | ANFORDERUNG | AUSWIRKUNG |
|---|---|---|---|
| 1 | Werkstoff | Legierung, Werkstoffsorte und Ausgangszustand der Oberfläche | Grundwerkstoff und bisherige Oberflächenbeschaffenheit verändern das Ergebnis |
| 2 | Sichtflächen | Seite A, Seite B, Kanten und Einbaulage | Verhindert unnötige Bearbeitung verdeckter Flächen und das Übersehen sichtbarer Bereiche |
| 3 | Schliffrichtung | Pfeil oder lokales Richtungssymbol für jede gebürstete Fläche | Bestimmt die Richtung des reflektierten Lichts |
| 4 | Zu schützende Geometrieelemente | Gewinde, Dichtflächen, Bezüge, Passungen, Bohrungen und Kontaktflächen | Trennt die Bearbeitung des Erscheinungsbilds von der funktionalen Geometrie |
| 5 | Texturvorgabe | Bezeichnung der Oberflächenbeschaffenheit, Schleiffolge oder Ra-Anforderung samt Messverfahren | Legt fest, was quantitativ und was über das Verfahren definiert ist |
| 6 | Visuelle Referenz | Kennzeichnung, Änderungsstand und Ausrichtung von Muster oder Foto | Schafft ein gemeinsames Ziel für das Erscheinungsbild |
| 7 | Betrachtungsvorgabe | Lichtart, Abstand, Winkel und zulässige Größe von Fehlstellen | Verhindert, dass jede prüfende Person eine andere Ansicht zugrunde legt |
| 8 | Sauberkeitsanforderungen | Anforderungen an Öl, Rückstände, freies Eisen, Reinigung und Passivierung | Verhindert, dass eine visuelle Freigabe ein chemisches Problem verdeckt |
Erscheinungsbild und Messtechnik erfordern unterschiedliche Nachweise
Ein Profilometer erfasst das Oberflächenprofil und gibt einen definierten Rauheitsparameter aus; eine Person beurteilt dagegen die Gleichmäßigkeit der Schliffrichtung, den Glanz und sichtbare Fehlstellen nach einer festgelegten Betrachtungsvorgabe. Nutzen Sie beides, wenn beides relevant ist, und legen Sie die Messrichtung im Auftrag fest, statt sich auf Annahmen der Bedienperson über die Bürstspuren zu verlassen.
Preise und Fertigungszeiten
Einflussfaktor
Was zusätzlichen Aufwand verursacht
Was die Angebotserstellung erleichtert
Geometrie
Vertiefungen, Krümmungen, unterbrochene Flächen und mehrere lokale Schliffrichtungen
Markierte Bilder und Schnittansichten
Oberflächenzustand
Tiefe Kratzer, Schweißanlauffarben, Dellen oder eine uneinheitliche Oberflächenbeschaffenheit des Halbzeugs
Fotos des Ausgangszustands und Grenzen der Nacharbeit
Schutz
Gewinde, Dichtflächen, Bezüge und benachbarte polierte Flächen
Kennzeichnung der zu schützenden Geometrieelemente
Abnahme
Mehrere Muster, besondere Messverfahren oder dokumentierte Sichtprüfungen
Eine eindeutig benannte Referenz und ein schriftlicher Abnahmeplan
Handhabung
Besonders auffällige Sichtflächen, die Zwischenlagen, Folie oder eine berührungsfreie Verpackung benötigen
Vorgaben für Verpackung und Berührungspunkte
Rückfragen zum Angebot verringern:
Bereiten Sie vor dem Öffnen des Kontaktformulars eine anfragefertige Zusammenfassung der Oberflächenanforderungen vor.
Abnahme von Erscheinungsbild, Oberflächentextur und Sauberkeit
Das Erscheinungsbild und die Sauberkeit von Edelstahl beantworten unterschiedliche Fragen. Das Risiko bleibt bestehen, weil eine bestandene Sichtprüfung weder Rückstände noch freies Eisen nachweist; die Anfrage sollte deshalb Erscheinungsbild, gemessene Oberflächentextur und Sauberkeit als getrennte Auftragsangaben aufführen und mit der technischen Zeichnung sowie der benannten Referenz verknüpfen. ASME B46.1 liefert die Begriffe für die gemessene Textur, ersetzt aber keine Abnahme des Erscheinungsbilds oder der Sauberkeit.
Vor dem Absenden Ihrer Anfrage: Nutzen Sie die Kriterien für die visuelle Abnahme.
BEREICH 01
Sichtbares Erscheinungsbild
- Gleichmäßigkeit und Richtung der Schliffstruktur
- Farbton oder Reflexionsgrad im Vergleich zur benannten Referenz
- Ansatzspuren, Kratzer quer zur Schliffrichtung und Kantenübergänge
BEREICH 02
Quantitative Textur
- Benannter Parameter wie Ra, wenn die Funktion dies erfordert
- Messgerät, Messrichtung und Auswerteeinstellungen
- Gesonderte Betrachtung von Welligkeit und Form
BEREICH 03
Oberflächensauberkeit
- Öl, Bearbeitungsmittel und Schleifmittelrückstände
- Risiko durch freies Eisen auf Edelstahl
- Anforderungen an Reinigung, Passivierung und Vermeidung erneuter Kontamination
Bestellung: Umfang der gebürsteten Oberfläche und Übergabe
Ihr Angebot sollte das gewünschte Ergebnis verbindlich festhalten, ohne einen nicht dokumentierten Fertigungsablauf zu unterstellen. Die Auftragsunterlagen sollten Oberflächenziel, Zuständigkeitsgrenze, Prüfprotokoll, Freigaberegel und Verpackungsvorgabe klar benennen.
-
01
Senden Sie die Bauteilbeschreibung. Übermitteln Sie die technische Zeichnung, den Werkstoff, die Stückzahl, die Kennzeichnung der Sichtflächen und ein Referenzmuster oder Foto.
-
02
Klären Sie offene Angaben zur Oberflächenbeschaffenheit. Bestätigen Sie Schliffrichtung, zu schützende Geometrieelemente, Texturangaben und Arbeitsschritte nach der Oberflächenbearbeitung.
-
03
Erstellen Sie den schriftlichen Leistungsumfang. Verknüpfen Sie das Angebot mit den angegebenen Zeichnungsständen und Musterständen.
-
04
Geben Sie die Abnahmegrundlage frei. Legen Sie fest, welche Sicht-, Maß-, Textur- und Sauberkeitsprüfungen für die Freigabe maßgeblich sind.
-
05
Steuern Sie Änderungen. Dokumentieren Sie jede akzeptierte Abweichung, Nacharbeitsanweisung oder neue Referenz, bevor die Charge weiterbearbeitet wird.
-
06
Schützen Sie die freigegebene Oberfläche. Legen Sie Berührungspunkte, Zwischenlagen, Folie und Verpackungsausrichtung fest, wenn empfindliche Sichtflächen betroffen sind.
-
07
Halten Sie die Übergabe verbindlich fest: Erstellen Sie die Anfrageangaben und übernehmen Sie sie in Ihre Nachricht.
Wann eine gebürstete Oberfläche nicht die beste Wahl ist
Eine gebürstete Oberfläche ist nicht für jede frei liegende Metallfläche die beste Oberflächenbeschaffenheit. Bei der technischen Abwägung zählen zunächst Funktion, Prüfverfahren und Wartungsbedingungen; eine Wahl allein nach dem Erscheinungsbild kann für Dichtflächen oder zu beschichtende Oberflächen ungeeignet sein. Legen Sie für eine funktionale Kontaktfläche die erforderliche Oberflächentextur nach ASME B46.1 getrennt von der dekorativen Oberflächenbeschaffenheit fest.
| Anforderung | Warum gebürstetes Metall damit in Konflikt geraten kann | Zu prüfende Alternative |
|---|---|---|
Spiegelnde Reflexion |
Gerichtete feine Linien beeinträchtigen die Klarheit des Spiegelbilds | Polieren oder eine spezifizierte spiegelnde Oberfläche |
Richtungsloses mattes Erscheinungsbild |
Die Schliffstruktur bleibt sichtbar und wirkt je nach Ausrichtung unterschiedlich | Glasperlstrahlen oder eine andere richtungslose Behandlung |
Kritische Dicht- oder Gleitfläche |
Der Kontakt mit Schleifmitteln kann die funktionale Metalloberfläche beeinträchtigen | Die Dichtfläche schützen oder eine gesonderte Oberflächenbeschaffenheit durch Zerspanung festlegen |
Anforderung an die Haftung der Beschichtung |
Eine feinere dekorative Oberfläche kann die falsche Vorbereitung für das Beschichtungssystem sein | Die Spezifikation des Beschichtungslieferanten für die Oberflächenvorbereitung verwenden |
Stark korrosive Umgebung für Edelstahl |
Das Erscheinungsbild allein belegt weder die Vermeidung von Kontamination noch die Passivierung | Ausdrückliche Anforderungen an Reinigung und Korrosionsbeständigkeit ergänzen |
Technische Hilfsmittel für gebürstete Oberflächen
Angebot für eine gebürstete Oberfläche anfordern
Führen Sie Bauteilbeschreibung und Abnahmegrundlage zusammen, bevor der Fertigungsumfang festgelegt wird.
Eine markierte technische Zeichnung, ein eindeutig benanntes Muster und die Kennzeichnung der zu schützenden Geometrieelemente schaffen eine präzise Gesprächsgrundlage.
Welche Angaben brauche ich für ein Angebot zu einer gebürsteten Oberfläche?
Senden Sie die technische Zeichnung oder ein Muster, den Werkstoff, die Stückzahl, die Sichtflächen, Pfeile zur Schliffrichtung, zu schützende Geometrieelemente, die gewünschte Oberflächenbeschaffenheit, ein Referenzbild oder -muster, das Prüfverfahren und Hinweise zur Verpackung. Der Anfragegenerator für gebürstete Oberflächen erstellt daraus eine Zusammenfassung zum Kopieren.
Beschreibt eine Körnungszahl das Erscheinungsbild vollständig?
Nein. Die Körnung ist nur eine Prozessgröße; Vorbereitung, Zustand des Schleifmittels, Druck, Kontaktzeit, Geschwindigkeit, Grundwerkstoff und Richtung können das Ergebnis verändern. Ergänzen Sie die Prozessangabe um eine eindeutig benannte Referenz für das Erscheinungsbild, wenn die optische Übereinstimmung wichtig ist.
Reicht Ra allein aus, um eine gebürstete Metalloberfläche festzulegen?
Nein. Ra gibt die mittlere Rauheit unter festgelegten Messbedingungen an, bestimmt für sich genommen aber weder Bearbeitungsrichtung noch Welligkeit, Farbe, Blendwirkung oder sichtbare Streifen. Führen Sie die quantitative Textur und die visuelle Abnahme getrennt auf.
Wie wird die Schliffrichtung bei einem gekrümmten Bauteil angegeben?
Verwenden Sie für jede sichtbare gekrümmte Fläche einen eigenen Pfeil oder Hinweis und beziehen Sie ihn auf die Einbaulage. Angaben wie waagerecht, senkrecht oder kreisförmig brauchen bei Ringen und Zylindern einen physischen Bezug.
Warum sehen Bauteile mit derselben Kennzeichnung No. 4 unterschiedlich aus?
Eine beschreibende Kennzeichnung lässt verschiedene Verfahren für Vorbereitung und Schleifbearbeitung zu; bei Beleuchtung werden Unterschiede in Schliffrichtung und Reflexionsgrad sichtbar. Ein freigegebenes Muster, eine Kennzeichnung der Schliffrichtung und eine Betrachtungsvorgabe verringern diesen Interpretationsspielraum.
Sollten Dichtflächen und Gewindeflächen gebürstet werden?
Nur wenn die technische Zeichnung es zulässt. Kennzeichnen Sie Dichtflächen, Bezüge, Gewinde, Lagerpassungen und elektrische Kontaktflächen als zu schützen oder geben Sie dafür eigene Anforderungen an die Oberflächenbeschaffenheit an.
Braucht gebürsteter Edelstahl eine Sauberkeitsanforderung?
Ja, wenn Rückstände, freies Eisen, Korrosion oder Hygiene relevant sind. Eine visuelle Freigabe belegt nicht, dass die Mittel zur Oberflächenbearbeitung frei von Verunreinigungen waren oder dass die Anforderungen an Reinigung und Passivierung erfüllt wurden.
Verdeckt eine gebürstete Oberfläche jeden Kratzer und Fingerabdruck?
Die gerichtete Struktur kann manche Handhabungsspuren weniger sichtbar machen, beseitigt aber weder Dellen noch tiefe Kratzer oder Schäden quer zur Schliffrichtung. Wie deutlich Fingerabdrücke zu sehen sind, hängt auch von Werkstoff, Beleuchtung, Oberflächenzustand und Berührung ab.
Ist eine gebürstete Metalloberfläche dasselbe wie eine satinierte?
Nicht unbedingt. Anbieter verwenden satiniert und gebürstet für teils ähnliche Erscheinungsbilder; Normen und Muster können das gewünschte Ergebnis genauer unterscheiden. Verwenden Sie eine sichtbare Referenz und messbare Kriterien, statt die Bezeichnungen als genaue Synonyme zu behandeln.
Wie unterscheidet sich gebürsteter Edelstahl von einer polierten Oberfläche?
Bei gebürstetem Edelstahl bleibt eine sichtbare Richtung erhalten, während sie durch das Polieren mit zunehmendem Reflexionsgrad abgeschwächt wird oder verschwindet. Beim Vergleich von gebürstetem und poliertem Edelstahl sollten auch die Sichtbarkeit von Fingerabdrücken, die Ausbesserung von Kratzern, Blendwirkung, Reinigung und der Betrachtungswinkel im eingebauten Zustand berücksichtigt werden.
Reicht die Kennzeichnung No. 4 für gebürsteten Edelstahl aus?
Nein. Die Kennzeichnung beschreibt eine Gruppe von Oberflächenbeschaffenheiten, doch benachbarte Bauteile können sich weiterhin in Schliffrichtung und Reflexionsgrad unterscheiden. Ergänzen Sie Schliffrichtung, Kennzeichnung der Sichtflächen und freigegebene Referenz, wenn ein einheitliches Erscheinungsbild wichtig ist.
Wie wird die Fertigungszeit festgelegt?
Auf dieser Seite werden keine Fertigungszeiten genannt. Lassen Sie den Termin für Ihren Auftrag von Zhenling bestätigen, sobald technische Zeichnung, Stückzahl, Geometrie, Oberflächenspezifikation, Schutzmaßnahmen und Prüfanforderungen geklärt sind.






