Kontaktieren Sie Zhenling

ACHSE: Z-HT.101
Wärmebehandlung für zerspante Metallteile | Zhenling
Wärmebehandlung gelingt am besten, wenn die Übergabe geklärt ist, bevor Annahmen über den Werkstoffzustand, die Geometrie oder die Oberflächenbearbeitung Nacharbeit verursachen. So geht Zhenling bei Anfragen für wärmebehandelte Teile vor. Anfragen zu Dienstleistungen zur Wärmebehandlung sollten Werkstoff, Ausgangszustand, benanntes Verfahren, Zielhärte, benötigte Prüfprotokolle, zulässigen Verzug und Zuständigkeiten enthalten. Offene Fragen müssen erkennbar bleiben. Leistungsumfang, Nachweise und Termine gelten erst dann für den jeweiligen Auftrag, wenn das schriftliche Angebot diese Fragen klärt.
- Zeitpunkt der Angebotserstellung nach Prüfung der Anfrage bestätigt
- Zeitplan für Prototypen im Angebot bestätigt
- STEP, IGES und PDF werden akzeptiert
- Mindestmenge im Angebot bestätigt
- Schriftlich festgelegter Leistungsumfang
Unsere Arbeit beginnt mit der technischen Zeichnung. Das schriftliche Angebot nennt den vorgesehenen Fertigungsablauf, den ausführenden Betrieb, enthaltene Folgearbeiten, erforderliche Prüfungen und die für die Freigabe zuständige Stelle, bevor Halbzeug oder Teile weitergegeben werden.
Wird eine Geheimhaltungsvereinbarung geschlossen, regelt sie die CAD-Dateien, Konstruktionsdaten und den Übermittlungsweg, die von dieser Vereinbarung erfasst sind.
DATA.01
Gegründet 2006
Langjähriger Betrieb für kundenspezifische Metallfertigung
DATA.02
Fertigungsstandort mit 8.000 m²
Fertigungsstandort in Jiashan, Zhejiang
DATA.03
Werkhalle mit 6.000 m²
Bereich für Zerspanung, Umformung und Schweißen
DATA.04
3-, 4- und 5-Achs-Bearbeitung
Von Zhenling angegebene Kategorien von Bearbeitungszentren
DATA.05
AUFTRAGSSPEZIFISCH
Bestimmungsort und Exportdokumente im schriftlichen Angebot bestätigt
DATA.06
NICHT BEHAUPTET
Keine Angabe zur Fertigung von Druckbehältern; auftragsspezifische Kapazität und Qualifikation prüfen
Möglichkeiten zur Planung der Wärmebehandlung zerspanter Teile
Die Qualitätsplanung beginnt vor dem Wärmebehandlungszyklus. Zhenling fertigt Bauteile nach Kundenzeichnung und koordiniert Zerspanung, Wärmebehandlung, Richten, Reinigen, Schleifen, Beschichten und Endprüfung, sofern diese Arbeiten im Auftrag enthalten sind.
Bei unserer Prüfung der technischen Zeichnung folgen wir dem Grundsatz aus ISO 15787:2016, dass der geforderte Endzustand nach der Wärmebehandlung in gelenkten technischen Unterlagen festgelegt sein muss.[4] Ein unklares Maß nahe der Toleranzgrenze birgt ein Ausschussrisiko, weil Temperatur, Abstützung und Messunsicherheit das ausgewiesene Ergebnis beeinflussen können.
Teile für die Prüfung des Fertigungsablaufs
UMFANG // DEFINIERT- Flansche, Rollen, Ventilgehäuse und Verschlussstopfen
- Gebogene Rohr- und druckbeanspruchte Bauteile
- Wellenartige Teile, Ringe, Bohrungen und bearbeitete Dichtflächen
- Schmiede- und Gussteile, die eine abschließende Zerspanung benötigen
- Kundenspezifische Maschinenteile nach technischer Zeichnung oder Vorlage
- Schweißbaugruppen, für die der maßgebliche Auftrag eine Behandlung nach dem Schweißen vorschreibt
- Teile für Industrieanlagen und schwere Maschinen mit in der technischen Zeichnung festgelegten Freigabekriterien
Wir beraten bei der Werkstoffauswahl und Zerspanbarkeit und begleiten die Übergabe von der Zerspanung zur Wärmebehandlung. Die Kundenspezifikation und geltende Branchenanforderungen bestimmen den Wärmebehandlungsablauf und die Abnahme des fertigen Bauteils.
Ablauf der Prüfung
4 PHASEN01
Prüfung der technischen Zeichnung und ihrer Angaben
Wir arbeiten mit STEP-, IGES- und PDF-Dateien technischer Zeichnungen. Dabei prüfen wir den maßgeblichen Änderungsstand, die Werkstoffbezeichnung, den Anlieferungszustand, die Zieleigenschaft, die Prüfstelle, die Endmaße und nachgelagerte Arbeitsschritte.
02
Prüfung der Zerspanungsfolge
Schruppbearbeitung, gegebenenfalls ein im maßgeblichen Fertigungsablauf vorgeschriebener Zwischenschritt zum Spannungsarmglühen, Wärmebehandlung, Richten, Fertigbearbeitung und Prüfung werden auf das Bauteil abgestimmt und nicht als voneinander unabhängige Angebotspositionen betrachtet.
03
Festlegung des Angebotsumfangs
Nach Prüfung der Angebotsanfrage bestätigt das schriftliche Angebot den Zeitpunkt der Rückmeldung, die enthaltenen Arbeiten, vom Käufer bereitzustellende Angaben und Teile, gesondert berechnete Arbeiten sowie die technischen Fragen, die vor der Freigabe geklärt werden müssen.
04
Einstieg mit kleinen Stückzahlen
Mindestmenge, Prüfung einzelner Teile sowie die Verfügbarkeit von Vorlagen oder Erstmusterteilen werden vor der Serienfertigung im schriftlichen Angebot bestätigt.
Anbietervergleich
Wer Anbieter von Wärmebehandlung, Wärmebehandlung für Stahl oder Wärmebehandlung zerspanter Teile vergleicht, sollte den gesamten Leistungsumfang von der Zerspanung bis zur Freigabe vergleichen und nicht nur die Verfahrensbezeichnung.
Versteckter Engpass
Verzug entsteht nicht immer erst im Ofen. Eigenspannungen aus früheren Fertigungsschritten können sich während der Wärmebehandlung lösen. Beginnt die Betrachtung im Angebot erst am Ofen, bleiben möglicherweise die frühere Ursache der Verformung und das später noch fertig zu bearbeitende Geometrieelement unberücksichtigt.
SYS_MAT // 031
Werkstoffe, Ausgangszustand und Zieleigenschaften
Unsere Zerspanungserfahrung umfasst Kohlenstoff- und legierte Stähle, Edelstähle, Nickelbasislegierungen und Aluminiumlegierungen; Werkstoffeigenschaften und Querschnittsgeometrie bestimmen den Wärmebehandlungsablauf des Auftrags mit, während eine allgemeine Angabe wie „Stahl“ oder „Aluminium“ nicht ausreicht. Zhenling kann Risiken beim Werkstoffzustand und bei der Übergabe erkennen, doch die Kundenspezifikation bleibt maßgeblich, und der Anlieferungszustand muss angegeben werden. ISO 4885:2026 stellt die aktuelle Terminologie für die Wärmebehandlung eisenhaltiger Werkstoffe bereit; auftragsspezifische Anforderungen setzt sie nicht außer Kraft.[3]
Prüfung des Wärmebehandlungsablaufs
Die Bezeichnung eines Verfahrens ist nur ein Ausgangspunkt; sie beschreibt die Leistung nicht vollständig. Deshalb müssen Prüfung und Angebot die Fragen zu Werkstoff, Geometrie, Anlagen, Prüfungen und Nachweisen für den jeweiligen Auftrag klären. Härten, Glühen, Spannungsarmglühen, Einsatzhärten, Aufkohlen, Nitrieren, Carbonitrieren, Vakuumwärmebehandlung, Tieftemperaturbehandlung und Wärmebehandlung nach dem Schweißen werfen jeweils andere Fragen auf. ISO 20431:2023 behandelt Anforderungen und Empfehlungen zur Qualitätskontrolle von Industrieteilen und Wärmebehandlungsanlagen; der für den Auftrag geltende Ausführungs- und Nachweisumfang muss dennoch festgelegt werden.[5]
Zieleigenschaft und Prüfzweck
Dienstleistungen zur Wärmebehandlung von Metall können mehrere Verfahren umfassen. Jedes Wärmebehandlungsverfahren stellt eigene Anforderungen an die Abnahme. Deshalb muss eine Anfrage zur Wärmebehandlung von Metall die geforderte Eigenschaft und das Abnahmeverfahren benennen, statt sich auf die Bezeichnung des Anbieters zu verlassen. Wird in der Angebotsanfrage das Härten von Metall verlangt, sollte der Auftrag zwischen der gewünschten Oberflächeneigenschaft und den Kerneigenschaften unterscheiden und die anzuwendende metallurgische Prüfung angeben.
Durch Spezifikationen festgelegte Vorgaben
Vakuumwärmebehandlung, geregeltes Erwärmen und Abkühlen oder ein Lötzyklus sind nur dann relevant, wenn die technische Zeichnung, die Werkstoffnorm oder die Kundenspezifikation sie verlangt. Solche Anforderungen an die Wärmebehandlung gehören in die Angebotsanfrage; ihre Erwähnung hier sagt weder etwas über den Ausführungsort noch über die Ofenkapazität aus.
Vom Käufer anzugebendes Ziel
Zielhärte oder mechanische Eigenschaften nach dem abschließenden Anlassen
Schriftlich zu bestätigender Umfang
Werkstoffzustand, Abschreckverfahren, Maßnahmen gegen Verzug, Prüfplan und Fertigbearbeitung
Vom Käufer anzugebendes Ziel
Erweichung, Zerspanbarkeit, Gefüge oder Vorbereitung späterer Arbeitsschritte
Schriftlich zu bestätigender Umfang
Geltende Spezifikation, Ausgangszustand und Zustand nach den folgenden Arbeitsschritten
Vom Käufer anzugebendes Ziel
Auswirkungen früherer Bearbeitung vor der kritischen Fertigbearbeitung verringern
Schriftlich zu bestätigender Umfang
Verfahrensschritt, Bezüge, Zustand des Halbzeugs und anschließend gemessene Geometrieelemente
Vom Käufer anzugebendes Ziel
Oberflächenhärte mit festgelegten Anforderungen an Kern und Tiefe
Schriftlich zu bestätigender Umfang
Abdecken, Definition der wirksamen oder gesamten Tiefe, Prüfquerschnitt und Abnahme
Vom Käufer anzugebendes Ziel
Geforderter Eigenschaftszustand eines geeigneten Legierungssystems
Schriftlich zu bestätigender Umfang
Legierung/Werkstoffzustand, Abstützung der Geometrie, Abkühlungsablauf und Prüfung nach dem Zyklus
Vom Käufer anzugebendes Ziel
Kontrolle von Oberflächenreaktionen oder einer in der Spezifikation festgelegten Atmosphäre
Schriftlich zu bestätigender Umfang
Ausführungsort, Klasse des Vakuumofens, Sauberkeit, Beladung und Aufzeichnungen
Preise, Lieferzeiten und vollständiger Umfang bis zur Freigabe
Angebote für wärmebehandelte Teile hängen von den Angaben in der technischen Zeichnung und im Auftrag ab. Werkstoffzustand, Geometrie, Stückzahl, Wärmebehandlungsablauf, Abdecken und Beladen, Richten und Reinigen nach der Behandlung, Prüfverfahren, Oberflächenbearbeitung, erforderliche Aufzeichnungen und Lieferzeit beeinflussen Leistungsumfang und Preis.
Drei Ebenen des Angebots
Angaben für das Angebot
Zu den Angaben für den Auftrag gehören Zeichnungsstand und Anlieferungszustand des Werkstoffs sowie Zieleigenschaft, Prüfstelle, Stückzahl, Verfahrensanforderung und Zustand nach der abschließenden Zerspanung.
Angebotener Leistungsumfang
Der schriftlich festgelegte Leistungsumfang benennt den ausführenden Betrieb, den Fertigungsablauf, enthaltene Folgearbeiten, vom Käufer bereitzustellende Positionen, gesonderte Preise und Bedingungen für Änderungen.
Nachweise für die Freigabe
Die Nachweise für den jeweiligen Auftrag benennen die Prüfergebnisse, Messergebnisse, Aufzeichnungen zur Rückverfolgbarkeit, den Umgang mit Abweichungen und die für die Abnahme zuständige Stelle, die für die Freigabe des Teils erforderlich sind.
Angebotsvergleich
Für einen aussagekräftigen Vergleich müssen allen Anbietern derselbe Zeichnungsstand, derselbe Werkstoffzustand, dieselben Abnahmekriterien und dieselben Freigabeunterlagen zugrunde liegen.
Ein niedriger Preis für die Wärmebehandlung führt nicht zwangsläufig zu den geringsten Kosten für ein freigegebenes Teil. Fehlen Fertigbearbeitung, Berichte oder Prüfungen im Angebot, können dem Käufer bei der Freigabe zusätzliche Arbeiten und Verzögerungen entstehen.
Festlegung des Zeitplans
Nach Freigabe der technischen Zeichnung bestätigt das schriftliche Angebot den Zeitplan für Prototypen und führt Behandlung, externe Prüfungen, Fertigbearbeitung, Transport und gegebenenfalls eine beschleunigte Abwicklung getrennt auf.
Prüfvorgaben, Aufzeichnungen und Freigabekontrolle
Für die Qualitätsprüfung ist eine auswertbare Prüfung erforderlich. Verfahren, Oberflächenzustand, Geometrie, Eigenschaftsbereich und Messstelle müssen zu dem Geometrieelement oder Los passen, auf das sich die Abnahmeentscheidung bezieht.
STEUERUNG // MENÜ
Festlegung der Freigabe anhand der Rockwell-Härte
- Geben Sie in der maßgeblichen Anforderung die Rockwell-Skala und das anzuwendende Verfahren an, etwa ISO 6508 oder ASTM E18.
- Legen Sie die Prüfstelle auf einer für das gewählte Verfahren geeigneten Oberfläche und Geometrie fest.
- Geben Sie an, ob das Ergebnis für einen Punkt, einen Bereich, eine Probe, ein Teil oder ein Los gilt.
- Legen Sie vor der Prüfung den Plan für Messwerte oder Stichproben und die Abnahmeregel fest.
- Verknüpfen Sie die Ergebnisse, soweit erforderlich, mit Teilenummer, Änderungsstand, Werkstoff- und Loskennung sowie Wärmebehandlungscharge.
Ein einzelner Härtewert ist nicht unbedingt repräsentativ für ein ganzes Teil oder Los. Der Auftrag muss festlegen, wo geprüft wird, wie viele Ergebnisse für die Abnahme maßgeblich sind und wer eine Abweichung genehmigen darf.
Prüfung des Geltungsbereichs der Zertifizierung
Zertifizierungsbezeichnungen legen weder den erfassten Betrieb noch das Verfahren fest, und ein Zertifikat ersetzt keinen auftragsspezifisch definierten Leistungsumfang. Ein Zertifizierungslogo belegt nicht zwangsläufig, dass ein Betrieb auf das benötigte Verfahren spezialisiert ist. Prüfen Sie daher Rechtsträger, tatsächlichen Fertigungsstandort, Geltungsbereich der Verfahren oder Prüfliste, Gültigkeit, Legierungsgruppe und Anwendbarkeit auf das Kundenprogramm.
Ein Qualitätsmanagementsystem kann gelenkte Verfahrensaufzeichnungen und Änderungen verlangen, zertifiziert aber nicht selbstständig jedes Verfahren, jeden Betrieb oder jedes Teil; ob die Anforderungen erfüllt sind, hängt weiterhin vom geltenden Geltungsbereich, den Anforderungen an die Wärmebehandlung und den akzeptierten Freigabeunterlagen ab.
Geltung für den Auftrag
CQI-9 gehört in die Angebotsanfrage, wenn ein Kunde oder Programm der Automobilindustrie diese Bewertung des Wärmebehandlungssystems verlangt. Der Nadcap-Geltungsbereich wird geprüft, wenn ein Programm der Luft- und Raumfahrt die entsprechende Akkreditierung für Sonderprozesse verlangt. Keine der beiden Bezeichnungen ersetzt die Festlegung der Prüfungen und der Freigabe für den jeweiligen Auftrag.[7]
Freigabeunterlagen
Ein Zertifikat kann einen definierten Geltungsbereich nicht ersetzen. Aus einem Freigabenachweis muss hervorgehen, was er belegt, welches Teil oder Los er erfasst und auf welcher Grundlage er akzeptiert wird.
Freigaberisiko
Das Freigaberisiko steigt, weil ein bloßer Härtewert die geprüfte Stelle nicht mit den Abnahmekriterien verknüpft. Zhenling klärt solche offenen Festlegungen im schriftlichen Auftragsablauf, bevor das Ergebnis für die Freigabe verwendet wird.
Verantwortungskette von der kundenseitigen Spezifikation bis zur Freigabe
Technischer Hinweis von Zhenling — Verantwortungskette von der kundenseitigen Spezifikation bis zur Freigabe: Der Käufer, OEM oder die zuständige technische Stelle behält die Kontrolle über Spezifikation, Abweichungen und Endabnahme; Zhenling prüft Fertigbarkeit, Übergaberisiken, Angebotsumfang und offene Zuständigkeiten vor der Freigabe. ISO 15787:2016 bekräftigt, dass der geforderte Endzustand in gelenkten technischen Unterlagen festgelegt sein muss.[4]
ANSICHT 1 / 3
01
Zuständigkeit und Änderungsstand festlegen.
Benennen Sie den Käufer, OEM oder die zuständige technische Stelle sowie die maßgeblichen Änderungsstände von technischer Zeichnung und Spezifikation.
02
Werkstoff und Ziel festlegen.
Prüfen Sie Werkstoffsorte, Anlieferungszustand, Zieleigenschaft, Prüfstelle, Prüfvorgaben und kundenspezifische Anforderungen.
03
Geometrie und Arbeitsfolge festhalten.
Kennzeichnen Sie Querschnittswechsel, die Strategie für Bezüge, Quellen von Eigenspannungen, Bearbeitungsaufmaß und den Ablauf nach der Behandlung.
04
Ausführung und geltende Vorgaben benennen.
Bestätigen Sie den ausführenden Betrieb, den Ort, das Wärmebehandlungsverfahren, Anforderungen an Ofen oder Atmosphäre und jede vom Kunden verlangte Bewertung eines Sonderprozesses.
05
Prüfung und Abnahme festlegen.
Bestätigen Sie Verfahren, Eignung von Oberfläche und Geometrie, Skala, Prüfstelle, Stichprobenumfang, Abnahme, Maße und Aufzeichnungen.
06
Den vollständigen Fertigungsablauf freigeben.
Bestätigen Sie abschließende Zerspanung, Beschichtung, Verpackung, Genehmigung von Abweichungen und die für die Endabnahme zuständige Stelle.
Konflikte bei Übergaben und Zuständigkeiten behandeln wir als Fragen für das schriftliche Angebot. Wir übernehmen nicht die Konstruktionshoheit des Kunden; Vorschläge von Lieferanten können eine Entscheidung unterstützen, dürfen aber eine gelenkte technische Zeichnung nicht eigenmächtig ändern, einen Werkstoff ersetzen oder eine Abweichung genehmigen.
Fertigungsvorgaben, die späte Überraschungen verringern
Strategie für Bezüge
ENTSCHEIDUNG VOR DER BEHANDLUNG
Oberflächen benennen, die beim Schruppen, Behandeln und Fertigbearbeiten erhalten bleiben
VORTEIL FÜR DIE FREIGABE
Maße beziehen sich wieder auf dasselbe Bezugssystem
Symmetrie und Querschnitt
ENTSCHEIDUNG VOR DER BEHANDLUNG
Ungleichmäßige Massenverteilung und einseitigen Materialabtrag erkennen
VORTEIL FÜR DIE FREIGABE
Lenkt die Prüfung auf Abstützung und Fertigbearbeitung
Prüfstelle
ENTSCHEIDUNG VOR DER BEHANDLUNG
Eine geeignete Oberfläche im Bereich der geforderten Eigenschaft auswählen
VORTEIL FÜR DIE FREIGABE
Verhindert, dass ein nicht repräsentativer Messwert über die Freigabe entscheidet
Änderungskontrolle
ENTSCHEIDUNG VOR DER BEHANDLUNG
Festlegen, was eine schriftliche Genehmigung erfordert
VORTEIL FÜR DIE FREIGABE
Hält den angebotenen Fertigungsablauf mit dem abgenommenen Ablauf in Einklang
Prüfung von Teil und Fertigungsablauf anhand der technischen Zeichnung
Nach Angaben des Unternehmens besteht der Betrieb seit 2006 an einem Fertigungsstandort mit 8.000 Quadratmetern in Jiashan und einer Werkhalle mit 6.000 Quadratmetern. Das schriftliche Angebot muss für den Auftrag die vorgesehenen Abläufe für Zerspanung und Wärmebehandlung, die tatsächlichen Anlagen, die Ausführungsorte und die verantwortlichen Parteien benennen.
Galerie des Fertigungsstandorts
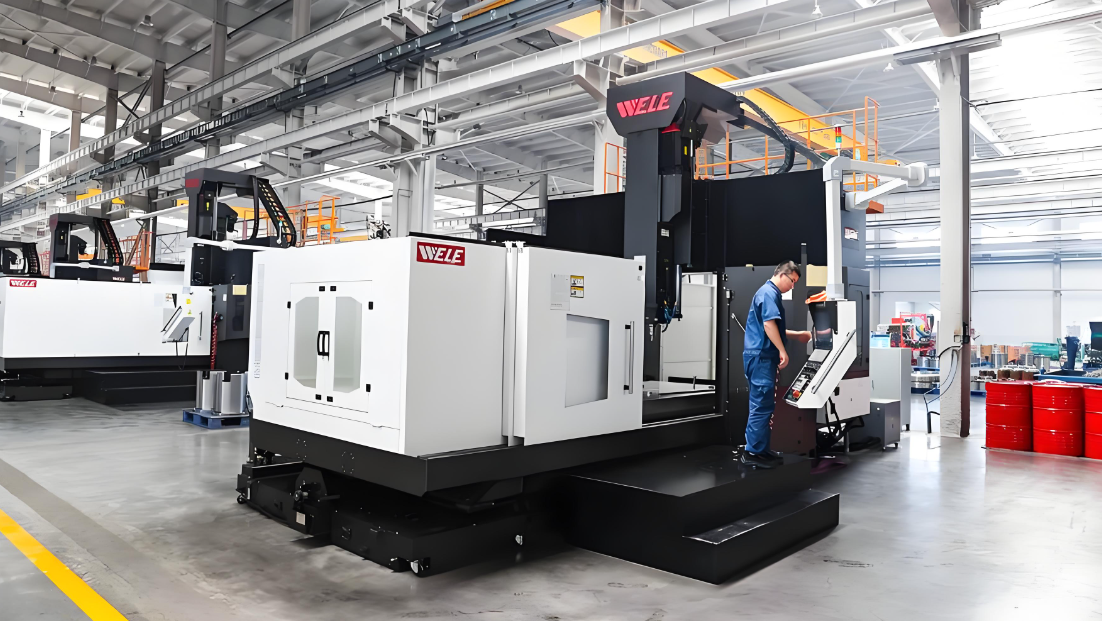
Beispielhafter Fertigungsablauf mit mehreren Achsen
Beispielhafte Abbildung einer Anlage; die tatsächliche Maschine, der Fertigungsstandort und die Verfügbarkeit müssen für den Auftrag bestätigt werden.
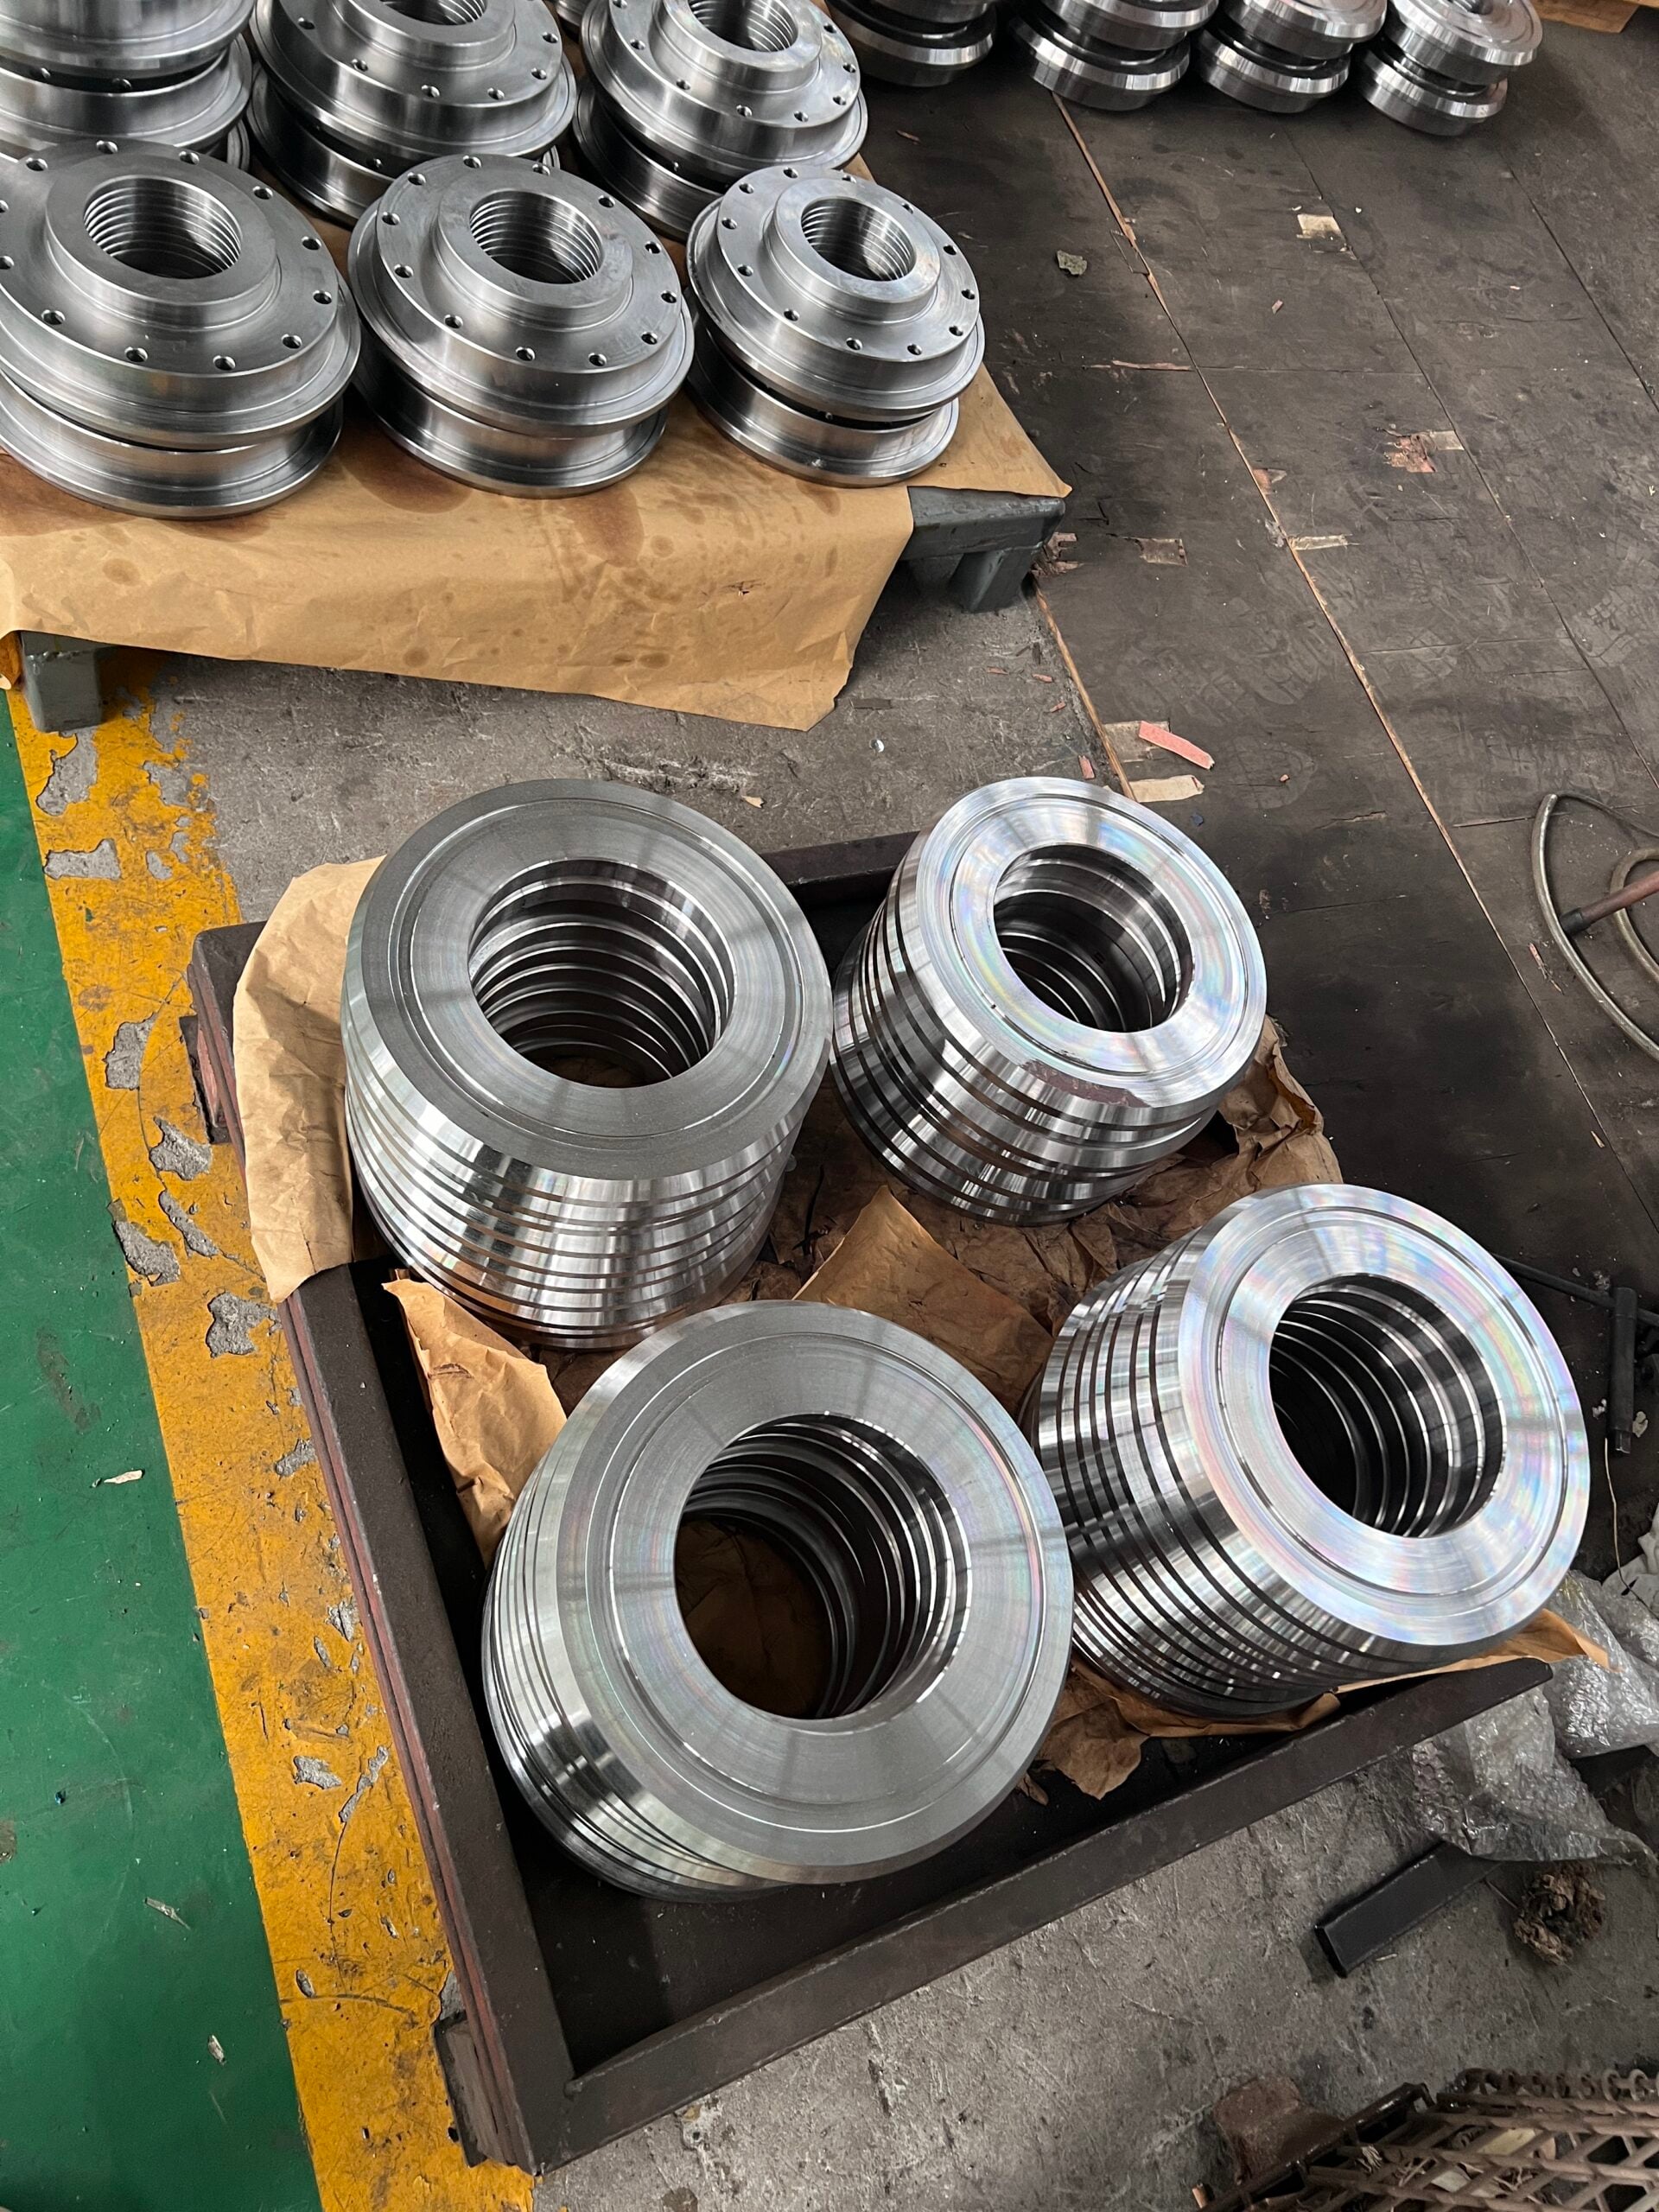
Beispielhafte Charge zerspanter Stahlrollen
Beispielhafte Abbildung von Bauteilen; sie belegt weder Eigentumsverhältnisse noch Fertigungshistorie oder Standort der Werkhalle.
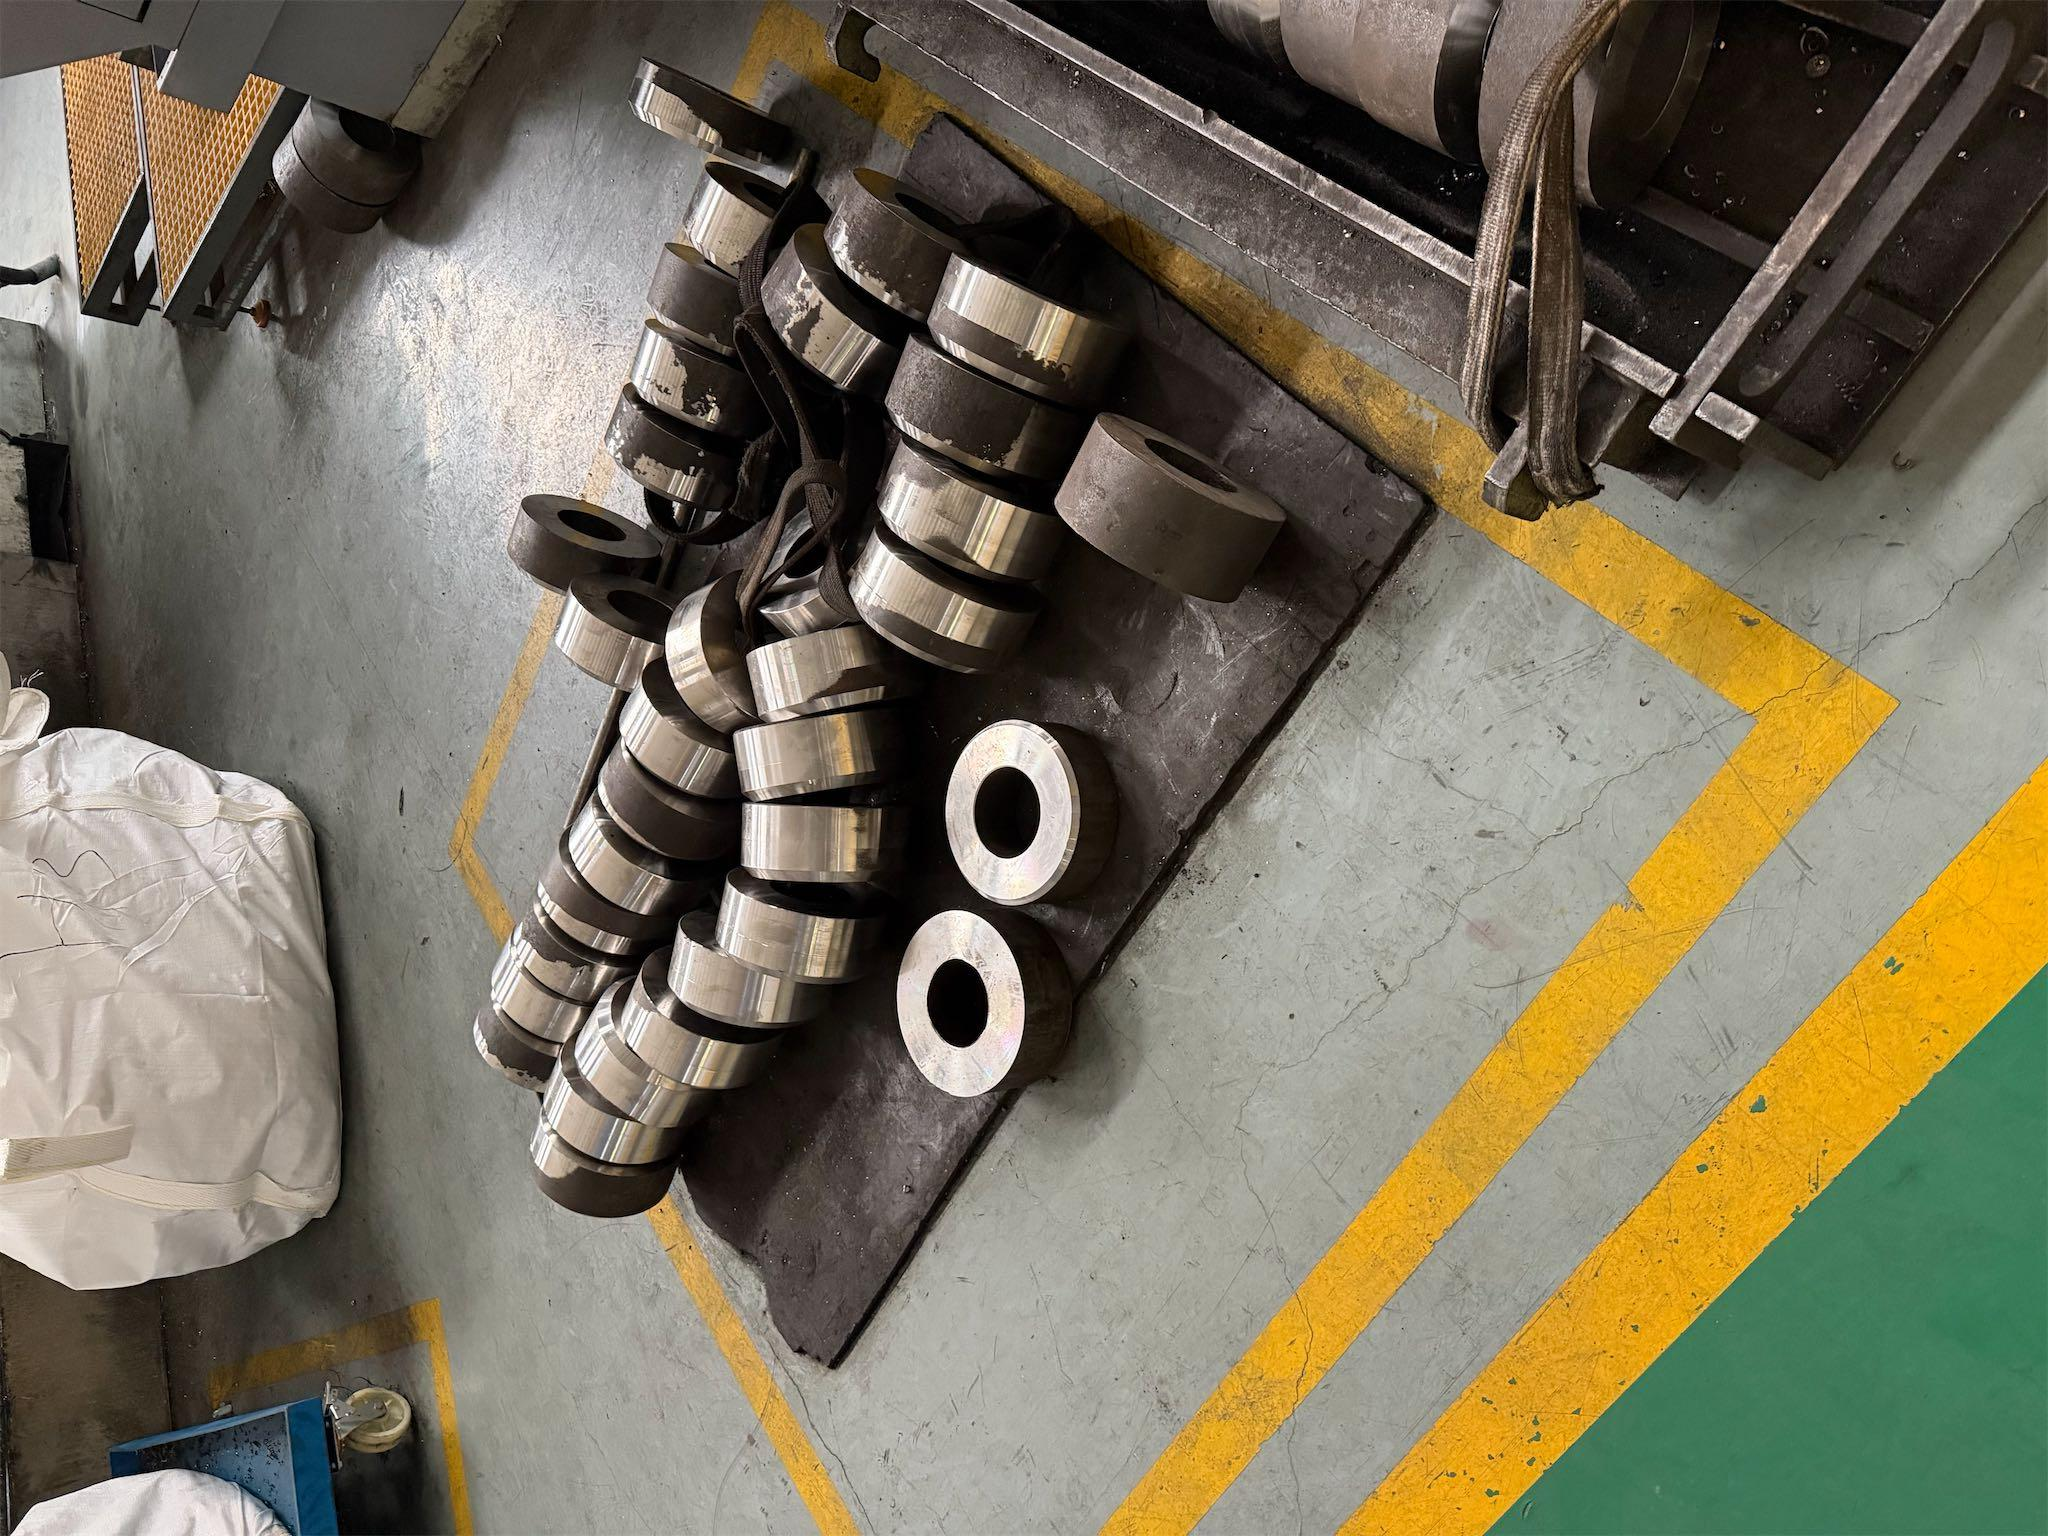
Beispielhafte zerspante Ringe aus Kohlenstoffstahl
Zerspante Ringbauteile zeigen Teilefamilien, für die der Fertigungsablauf anhand der technischen Zeichnung geprüft wird.
Technische Hilfsmittel für die Wärmebehandlung
01
Prüfhilfe für Angebotsanfragen zur Wärmebehandlung
Prüfen Sie die Angaben und technischen Anforderungen einer Angebotsanfrage zur Wärmebehandlung.
02
Vergleichshilfe für den Angebotsumfang der Wärmebehandlung
Vergleichen Sie den Leistungsumfang, die Spezifikationen und die Fertigungsabläufe von Angeboten zur Wärmebehandlung.
03
Ersteinschätzung des Verzugsrisikos bei der Übergabe
Verzugsrisiken bei der Übergabe und Bearbeitung von Bauteilen prüfen und erkennen.
Häufige Fragen zu Wärmebehandlungsleistungen
Senden Sie den aktuellen Zeichnungsstand, die genaue Werkstoffsorte und den Anlieferzustand, die Stückzahl, die gewünschte Behandlung oder maßgebliche Spezifikation, die angestrebte Eigenschaft und deren Prüfstelle, die Maßgrenzen, die Arbeiten nach der Behandlung, den Prüf- und Abnahmeplan, die erforderlichen Nachweise und den gewünschten Liefertermin. Mit der Prüfhilfe zur Vollständigkeit der Angebotsanfrage erkennen Sie noch fehlende Angaben.
Die Reihenfolge richtet sich nach dem Werkstoffzustand, der Geometrie, der angestrebten Eigenschaft und den Geometrieelementen, die am fertigen Bauteil innerhalb der Toleranz liegen müssen. Die Vorbearbeitung kann zuerst erfolgen, während kritische Schleif- oder Zerspanungsarbeiten gegebenenfalls erst nach dem letzten thermischen Schritt stattfinden sollten; im Angebot sollten sowohl die Behandlungsstufe als auch die abschließende Prüfstufe genannt werden.
Geben Sie das Verfahren und die Rockwell-Skala oder ein anderes Prüfverfahren, das genaue Geometrieelement oder den Bereich, den Oberflächenzustand, den Proben- oder Messplan und die Abnahmekriterien an. ISO 6508 und ASTM E18 beschreiben Prüfverfahren; die technische Zeichnung oder Bestellung muss dennoch festlegen, welches Ergebnis für das Bauteil maßgeblich ist.
Berücksichtigen Sie zunächst die Vorgeschichte des Werkstoffs, Querschnittsänderungen, Symmetrie, die Festlegung der Bezüge, Spannungen aus früheren Schmiede-, Guss-, Schweiß- oder Zerspanungsarbeiten, die Art der Abstützung und die Reihenfolge der Oberflächenbearbeitung. Unsere Risikoprüfung zum Verzug bei der Übergabe zeigt auf, welche Schnittstellen schriftlich geprüft werden müssen.
Den Angeboten können unterschiedliche Annahmen zur Prüfung bei Anlieferung, zum Werkzeugbau, zum Abdecken, zur Beladung, zum Richten, Reinigen und Schleifen sowie zu Prüfungen, Nachweisen, Nachprüfungen und zur Verpackung zugrunde liegen. Vergleichen Sie mit dem Vergleichstool für den Angebotsumfang den gesamten Umfang bis zur Freigabe und klären Sie anschließend jeden als „nicht angegeben“ gekennzeichneten Punkt.
Vereinbaren Sie die Angaben zur Identität des Werkstoffs oder der Charge, die in der maßgeblichen Bestellung geforderten Prozessaufzeichnungen oder Zertifikate, die tatsächlichen Härtewerte oder anderen Prüfergebnisse, den Maßprüfbericht, die Dokumentation von Abweichungen und Nachprüfungen sowie die Kennzeichnung der Verpackung. Welche Unterlagen bereitzustellen sind, ergibt sich aus den Kundenanforderungen und der Bestellung, nicht aus einem pauschalen Dokumentenpaket.
Unser von Fachleuten geprüftes Angebot nennt den vorgesehenen ausführenden Betrieb und dessen Standort, die enthaltenen Arbeiten, die vom Käufer bereitzustellenden Angaben, Prüfungen, Nachweise, noch ausstehende Genehmigungen und die für die abschließende Freigabe zuständige Stelle. Die Kontrolle über die Spezifikation und die Genehmigung von Abweichungen verbleibt beim Käufer, OEM oder der zuständigen technischen Stelle.
Eine Bezeichnung allein belegt nicht, dass die Bestellung abgedeckt ist. Prüfen Sie die juristische Person, die Adresse des Fertigungsstandorts, die Gültigkeit, den Geltungsbereich der Verfahren oder Prüflisten, die Anwendbarkeit auf die Legierung und das Kundenprogramm sowie etwaige auftragsspezifische Genehmigungen; CQI-9 ist an einschlägige Anforderungen von Kunden aus der Automobilindustrie gebunden, während der Nadcap-Geltungsbereich dort herangezogen wird, wo das Programm für die Luft- und Raumfahrt dies verlangt.
Die Mindeststückzahl, die Prüfung eines einzelnen Bauteils und die Verfügbarkeit einer Probe oder eines Erstmusterprüfteils werden zusammen mit dem Umfang der Behandlung und Freigabe im schriftlichen Angebot bestätigt.
Nach Prüfung der technischen Zeichnung und der wesentlichen Angaben wird die Antwortfrist im schriftlichen Angebot bestätigt. Fehlende Angaben zu Werkstoff, Prüfungen oder Zuständigkeiten bleiben als offene Punkte erkennbar, statt in unausgesprochenen Annahmen unterzugehen.
Prüfung der Wärmebehandlung anhand Ihrer technischen Zeichnung anfordern
Senden Sie uns die verfügbaren Angaben, darunter Zeichnungsstand, Werkstoffsorte, Anlieferzustand, Stückzahl, angestrebte Eigenschaft und deren Prüfstelle, Stand der Zerspanung, Prüfplan, erforderliche Nachweise und gewünschter Liefertermin. Wir antworten mit dem angebotenen Leistungsumfang und allen offenen Fragen, die vor der Freigabe geklärt werden müssen.
Technische Zeichnungen bleiben vertraulich; vor der Prüfung der Dateien kann eine Geheimhaltungsvereinbarung geschlossen werden. Eine beschleunigte Prüfung der Fertigung ist auf Anfrage möglich.
Referenzen und Quellen
- ASTM E18-25 — Standardprüfverfahren für die Rockwell-Härte metallischer Werkstoffe: Prüfverfahren, Verifizierung der Prüfmaschine sowie Einschränkungen hinsichtlich Prüfstelle und Geometrie.
- ISO 6508-1:2023 — Metallische Werkstoffe — Härteprüfung nach Rockwell — Teil 1: Prüfverfahren und Skalen für die reguläre Rockwell-Härteprüfung und die Rockwell-Oberflächenhärteprüfung.
- ISO 4885:2026 — Eisenwerkstoffe — Wärmebehandlungen — Begriffe: aktuelle Terminologie für die Wärmebehandlung von Eisenwerkstoffen.
- ISO 15787:2016 — Technische Produktdokumentation — Wärmebehandelte Bauteile aus Eisenwerkstoffen: Darstellung und Angabe des endgültigen wärmebehandelten Zustands auf technischen Zeichnungen.
- ISO 20431:2023 — Wärmebehandlung — Qualitätskontrolle: Qualitätsanforderungen und Empfehlungen für industrielle mechanische Bauteile und Wärmebehandlungsbetriebe.
- NIST — Eigenspannungen und ihr Einfluss auf die Zerspanung: gemessene Wechselwirkungen zwischen Eigenspannungen, Zerspanung und Bauteilverzug.
- ISO 9001:2015 — Qualitätsmanagementsysteme — Anforderungen: Geltungsbereich des Qualitätsmanagements und Rahmenbedingungen für gelenkte Prozesse.
- AIAG CQI-9 — Sonderprozess: Bewertung von Wärmebehandlungssystemen: Geltungsbereich und vorgesehene Anwendung der Bewertung von Wärmebehandlungssystemen in der Automobilindustrie.
Externe Quellen stützen die Grundsätze zum Verfahren und zur Kontrolle durch den Käufer. Angaben zu Identität, Fertigungsstandort, Gerätekategorien, Werkstoffen und Bauteilen von Zhenling beruhen auf Informationen des Unternehmens; das schriftliche Angebot legt für jeden Auftrag den Umfang der Ausführung und Freigabe fest.






