Kontaktieren Sie Zhenling

Anfrageprüfung zur CNC-Bearbeitung von Elektronikbauteilen nach Kundenzeichnung
Bei der CNC-Bearbeitung von Elektronikbauteilen stehen die Schnittstellen im Mittelpunkt, über die ein Gehäuse, Wärmeverteiler, eine Spannvorrichtung oder ein Gerätebauteil in seiner Baugruppe funktioniert. Zhenling prüft Metallteile nach Kundenzeichnung anhand seines üblichen Angebots an CNC-Verfahren und Werkstoffen und ermittelt, welche Angaben für einen vergleichbaren schriftlichen Kostenvoranschlag erforderlich sind. Anfragen zur CNC-Bearbeitung von Elektronikbauteilen sollten die in der technischen Zeichnung definierten mechanischen Schnittstellen, den Werkstoff, die Oberflächenbeschaffenheit, gegebenenfalls das Prüfverfahren für die Abschirmung und die Abnahmenachweise enthalten. Maßgeblich ist ausschließlich der Umfang, den das schriftliche Angebot für das Bauteil bestätigt, einschließlich Fertigungsablauf, noch offener Grenzwerte, Nachweise, Kalkulationsgrundlage, Zeitplan, Zuständigkeit für die Prüfung und etwaiger ausdrücklich genannter Auftragsausschlüsse.
Verfahren
CNC-Fräsen und Drehen
Fertigungsmöglichkeiten
3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitung
Werkstoffe
Stahl, Edelstahl, Nickel- und Aluminiumwerkstoffe
Vorgehen
Anforderungsprüfung anhand des Änderungsstands
Technische Zeichnung und Anfrageumfang im Überblick
Ein 3D-Modell allein kann die Form vermitteln, ohne Konstruktionsprioritäten, funktionale Toleranzen, leitfähige Bereiche, thermische Kontaktflächen, Anforderungen an das Erscheinungsbild oder erforderliche Unterlagen festzulegen. Eine aussagekräftige Anfrage macht diese Entscheidungen für Lieferanten sichtbar, damit sie alternative Fertigungsansätze und Preise bewerten können. Bei einer Anfrage für ein Gehäuse sollte beispielsweise ein gegebenenfalls geltender IP-Code nach IEC 60529 angegeben werden, statt ihn allein aus der Geometrie abzuleiten.1
- Bauteilunterlagen Freigegebenes Modell, bemaßte technische Zeichnung und Rangfolge der Änderungsstände
- Verfahrensumfang CNC-Drahterodieren, Drehen, Fräsen, Schleifen, Ausdrehen und Bohren
- Mehrachsige Bearbeitung 3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitungszentren
- Werkstoffspektrum Kohlenstoff- und legierte Stähle, Edelstähle, Nickelbasislegierungen und Aluminiumlegierungen
- Abnahmevorgaben Bezüge, Schnittstellen, Oberflächenzonen, Prüfmerkmale und angeforderte Nachweise
- Kaufmännisches Ergebnis Nach Prüfung der technischen Zeichnung schriftlich bestätigter Angebotsumfang
Ein Unterlagenpaket für drei Teams: Die Entwicklung legt die Funktion fest, die Qualitätssicherung die Abnahme und der Einkauf vergleicht Angebote mit demselben Leistungsumfang.
Unterlagenpaket vorbereitenAnforderungen an Elektronikbauteile für die CNC-Bearbeitung
Das übliche Leistungsangebot von Zhenling umfasst Drahterodieren, Drehen, Fräsen, Schleifen, Ausdrehen, Bohren und mehrachsige Fertigungsabläufe oder ermöglicht den Zugang dazu. Die Wahl des Fertigungsablaufs richtet sich nach der Zugänglichkeit der Geometrieelemente, der Werkstückspannung, der durchgängigen Bezugnahme, dem Verhalten des Werkstoffs und der Reihenfolge, in der für die Montage kritische Flächen entstehen; das Angebot bestätigt die Zuständigkeiten, ohne Aussagen über den Besitz der Maschinen oder den Fertigungsstandort zu treffen.
01 //
Geometrieelemente an Gehäusen und Einhausungen
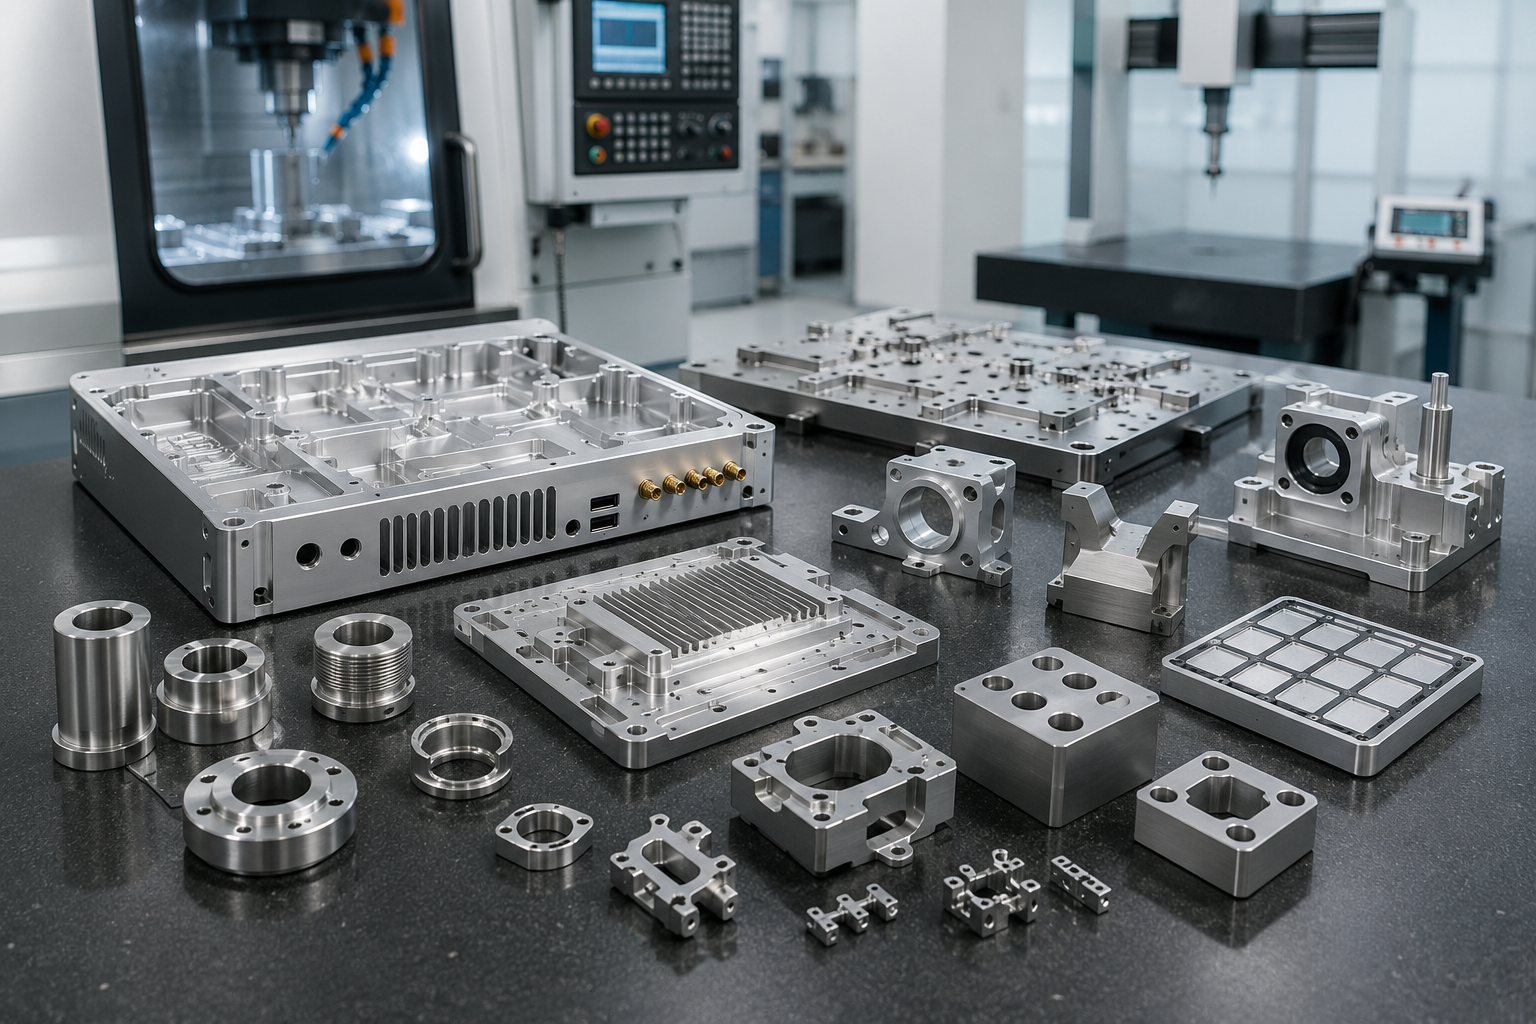
Fräsen kann sich für Taschen, Steckverbinderöffnungen, Dichtungsauflagen, Befestigungslochbilder, Rippen, Vorsprünge und Schnittstellen auf mehreren Seiten eignen. Da ein Gehäuse tragende, thermische, elektrische und optische Funktionen vereinen kann, muss die technische Zeichnung angeben, welche Oberfläche welche Aufgabe erfüllt; der vorgeschlagene Fertigungsablauf ist im Angebot zu bestätigen.
02 //
Rotationssymmetrische Bauteile und Teile im Bereich von Steckverbindern
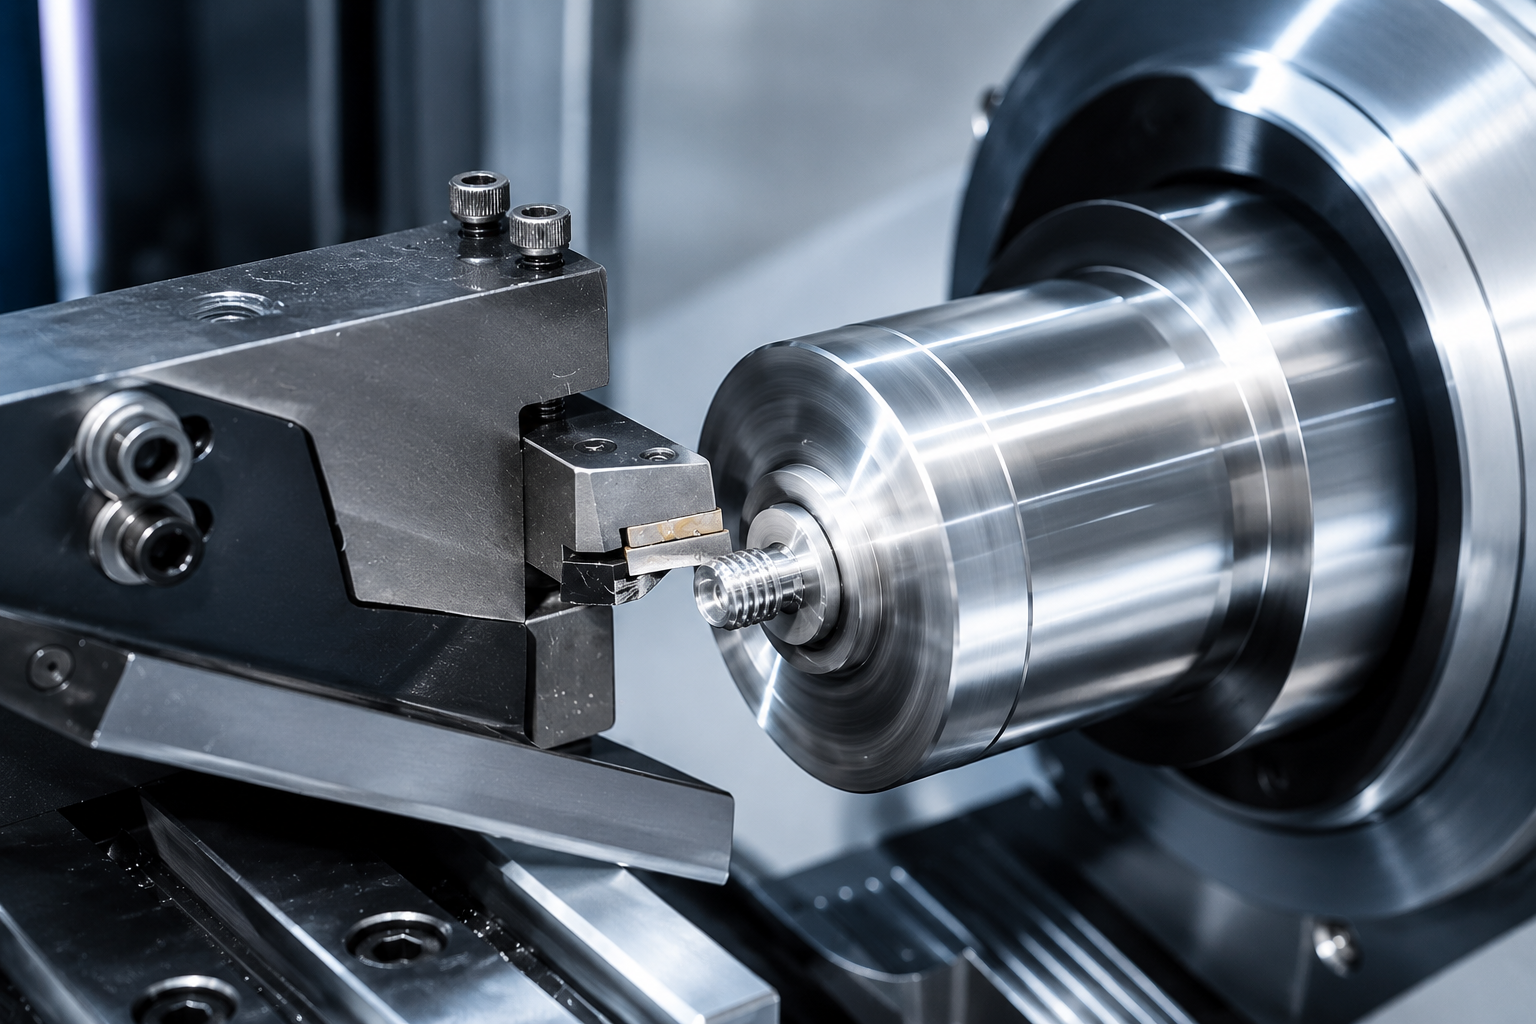
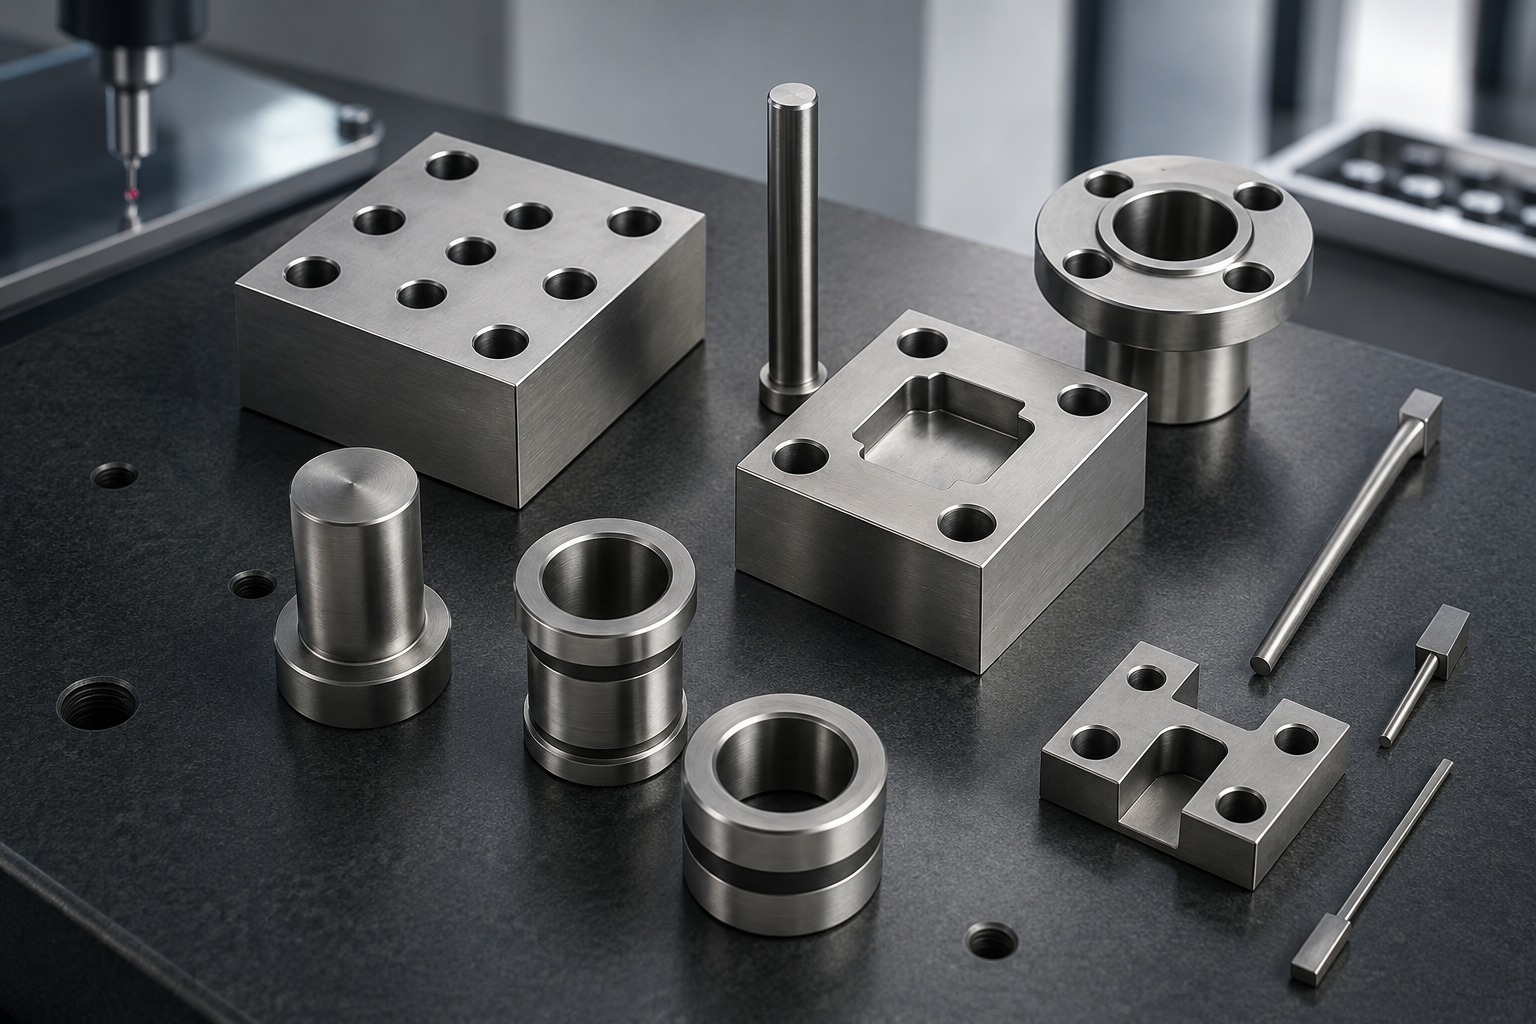
Drehen kann sich für Buchsen, Abstandshalter, Ringe, Gewindeformen und konzentrische Geometrieelemente eignen. Querbohrungen, Abflachungen oder außermittige Schnittstellen können einen anschließenden Fräsvorgang oder die Prüfung einer mehrachsigen Bearbeitung erfordern; die tatsächlich eingesetzten Maschinen werden auftragsbezogen bestätigt.
03 //
Schwer zugängliche Geometrien und zusätzliche Präzisionsbearbeitung
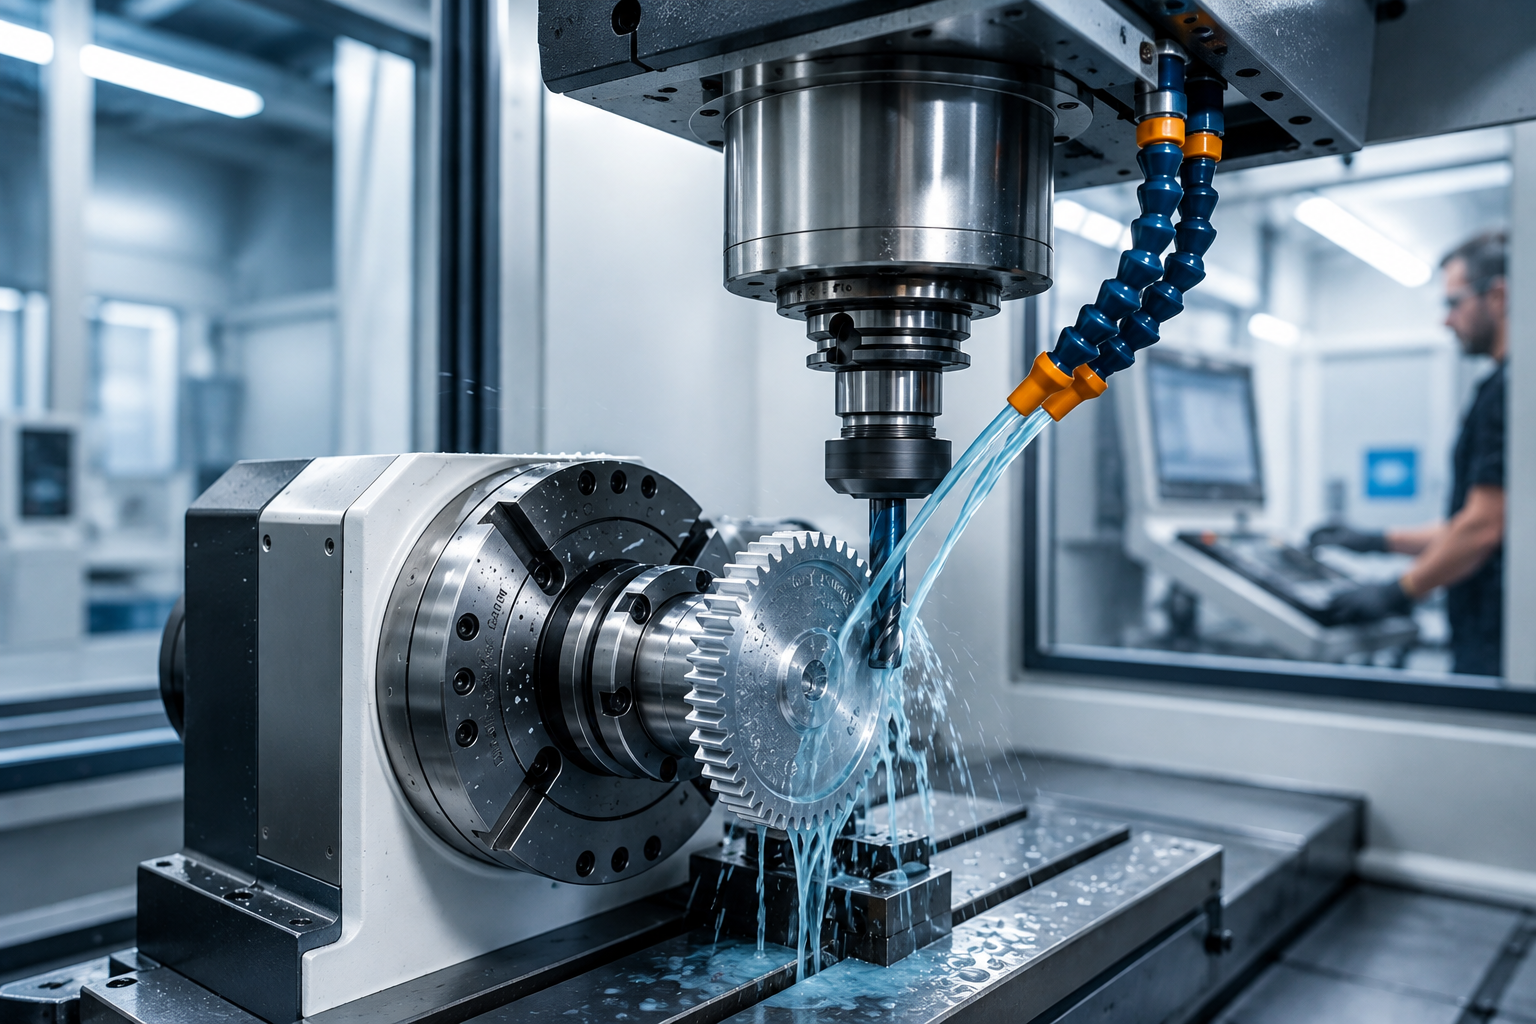
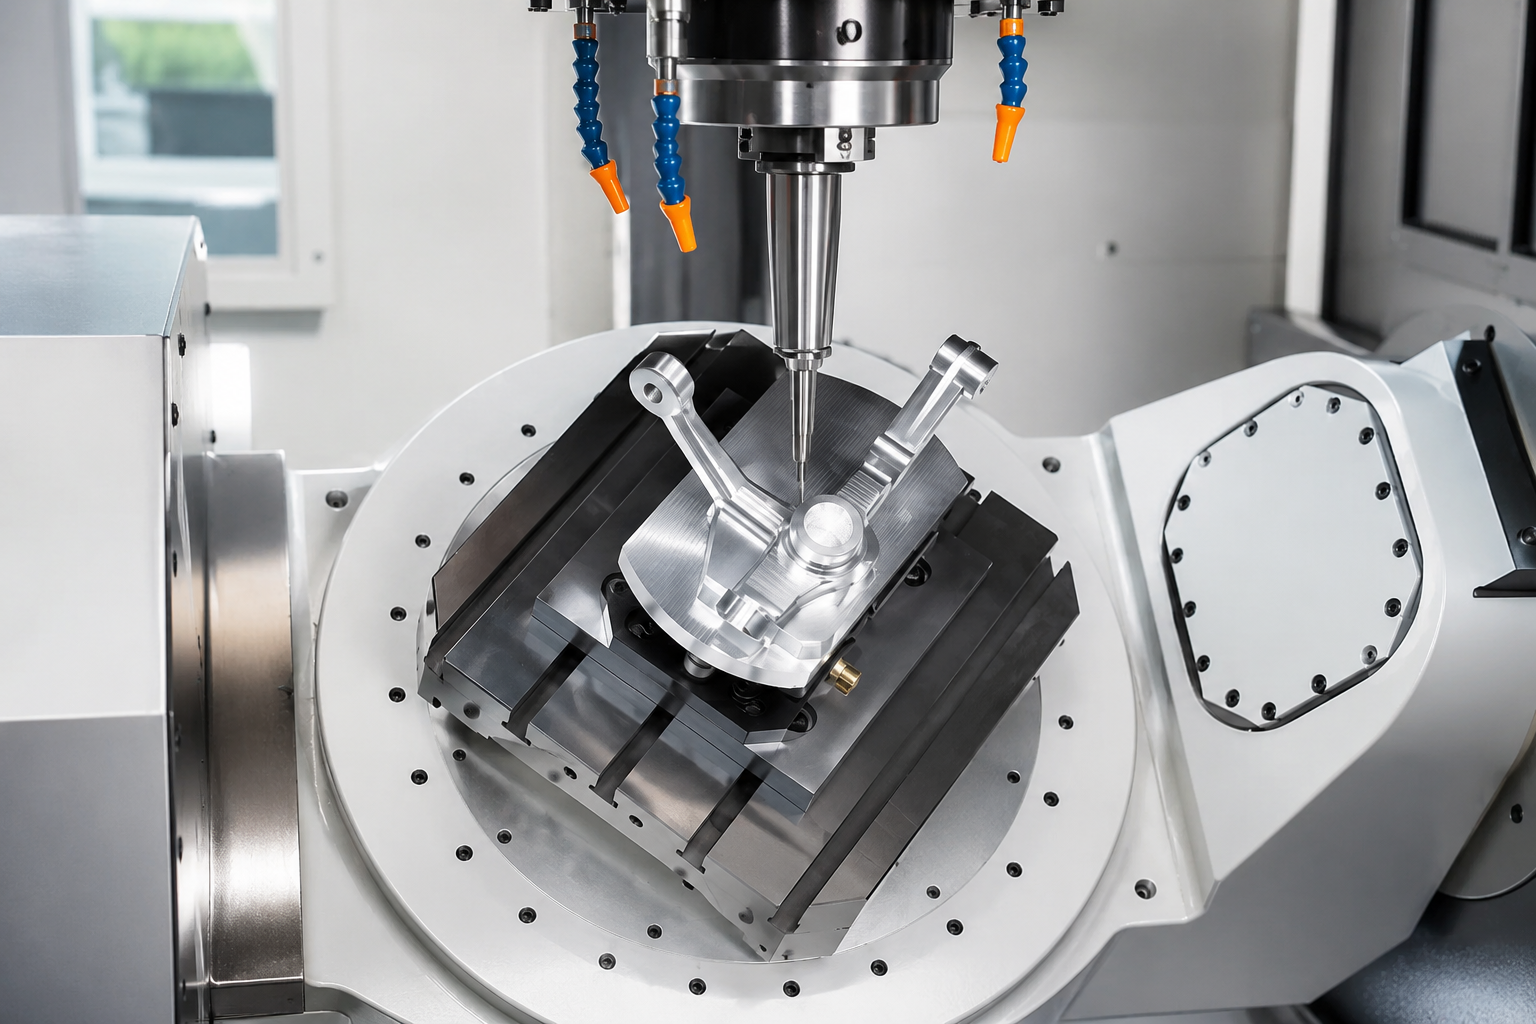
Eine in der technischen Zeichnung definierte Geometrie auf mehreren Seiten kann eine 3-Achs-, 4-Achs- oder 5-Achs-Bearbeitung erfordern; für andere Zugänglichkeits- oder Oberflächenanforderungen können Schleifen, Ausdrehen oder Drahterodieren geeignet sein. Das schriftliche Angebot muss die tatsächlich eingesetzten Maschinen, den Fertigungsstandort und den Prüfablauf benennen.
ANWENDUNGEN
Bauteilgruppen für die Prüfung der technischen Zeichnung
- Zerspante Gehäuse und Gerätegehäuse mit Schnittstellen für Steckverbinder, Befestigung und Dichtung
- Wärmeverteilerplatten, Gehäuse von Kühlplatten und Kühlkörpergrundplatten mit vom Käufer definierten thermischen Kontaktflächen
- Halterungen für Sensoren, optische Systeme und Steuerungssysteme mit aufeinander bezogenen Bezugselementen und Ausrichtungsmerkmalen
- Spannvorrichtungen, Werkstückaufnahmen, Träger und Präzisionswerkzeuge für die Elektronikfertigung
- Abstandshalter, Ringe, Buchsen, Adapter und Schnittstellenringe
- Mechanische Bauteile für Halbleiteranlagen, für die Werkstoff, Reinheit und Abnahmeumfang ausdrücklich vorgegeben sind
ABB.01 // FRÄSEN
Abgrenzung der Elektronikanwendungen
Bei der Zerspanung für die Elektronik kann es um ein Gehäuse, eine Gehäuseverkleidung, eine Steckverbinderhalterung, einen Leiterplattenträger oder eine Spannvorrichtung für Leiterplatten und andere elektronische Komponenten gehen. Ein CNC-gefertigtes Gehäuse ist ein spanend bearbeitetes Bauteil; „Gehäuse für CNC-Maschinen“ können dagegen die Schutzeinhausung einer Werkzeugmaschine bezeichnen. Diese Seite behandelt Metallteile nach Kundenzeichnung für Elektronikprodukte, nicht Schutzeinhausungen für CNC-Maschinen, Kunststoffgehäuse oder HLK-Anlagen als allgemeine Produktkategorien.
CAD-Geometrie, Oberflächenbeschaffenheiten, enge Toleranzen und hohe Präzision sind dann sinnvoll, wenn die freigegebene technische Zeichnung festlegt, wo sie gelten.
Der Fertigungsprozess und der Qualitätsprüfplan richten sich nach diesen bauteilspezifischen Festlegungen.
DURCHGÄNGIGE
BEZUGNAHME
BEZUGNAHME
SYS.02 // CNC-WERKSTÜCKSPANNUNG // Z-ACHSE
Abgrenzung bei Halbleiteranlagen
CNC-Bearbeitung für die Halbleiterindustrie bezeichnet den Einsatzbereich der Anlagen, ist aber keine vollständige Bauteilspezifikation. Ein Halbleiterbauteil kann sich in der Nähe eines Wafers, einer Spindel, eines Vakuumsystems oder einer Prozesskammer befinden; jede Halbleiteranwendung stellt jedoch eigene Anforderungen an Werkstoff, Reinheit, Partikel, Oberflächenbeschaffenheit und Abnahme.
- Für die Halbleiterindustrie gibt es keinen allgemein gültigen Umfang der spanenden Bearbeitung.
- Anlagen für die Halbleiterfertigung können hochpräzise mechanische Schnittstellen mit vom Käufer festgelegten Vorgaben zur Vermeidung von Verunreinigungen verbinden.
- Eine Anfrage für Halbleiterbauteile benennt die genaue Halbleiteranwendung, die zuständige Person in der Entwicklung und die erforderlichen Nachweise.
- Zhenling beurteilt das freigegebene mechanische Bauteil anhand seines allgemeinen Verfahrensangebots; der Käufer liefert die Anforderungen an Reinheit, Prozessumgebung und Qualifizierung für die Halbleiteranwendung.
- Die Beschaffung für die Halbleiterindustrie funktioniert am besten, wenn diese Projektanforderungen schriftlich festliegen, bevor Lieferanten Fertigungsabläufe vergleichen.
Wenn Schutz gegen das Eindringen von Fremdkörpern oder Wasser erforderlich ist, macht IEC 60529 den gewählten IP-Code und den Schutzumfang der montierten Einheit zu ausdrücklichen Anforderungen statt zu einer vermuteten CNC-Fertigungsmöglichkeit.1
Prüfen Sie die freigegebene Geometrie und die Schnittstellen, von denen die Baugruppe abhängt; die Bezeichnung als Elektronikbauteil allein ist keine Fertigungsspezifikation.
Prüfung anfordern →
Werkstoffe für thermische, elektrische und strukturelle Anforderungen
Die Bearbeitungserfahrung von Zhenling umfasst unternehmensweit die genannten Stahl-, Edelstahl-, Nickellegierungs- und Aluminiumlegierungsgruppen. Der Käufer legt die genaue Werkstoffsorte und den Zustand passend zu den Anforderungen an Elektrik, Wärmeverhalten, Korrosion, Masse, Reinheit und Einsatzbedingungen fest.
SPEZIFIKATION
Werkstoffbezeichnungen müssen präzise sein. „Aluminium“ beispielsweise legt weder die elektrische Leitfähigkeit noch das Korrosionsverhalten, die Festigkeit, das Verhalten bei Temperaturänderungen, die magnetische Suszeptibilität oder die Wechselwirkung mit der Oberflächenbearbeitung fest. Geben Sie stattdessen die maßgebliche Werkstoffspezifikation und den Zustand an, damit der Lieferant diese Konstruktionsentscheidung nicht erraten muss; auch eine Legierung oder Oberflächenbeschaffenheit allein legt keinen IP-Code für ein Gehäuse nach IEC 60529 fest.
FERTIGUNGSABLAUF
Verwandter Werkstoffbereich: Nutzen Sie die Seite von Zhenling zur CNC-Bearbeitung von Edelstahl, wenn die freigegebene technische Zeichnung eine bestimmte Edelstahlsorte vorgibt. Die Prüfung dieses angrenzenden Werkstoffbereichs ersetzt weder die technische Zeichnung des Elektronikbauteils noch die Anforderungen an seine Schnittstellen.
SICHERHEITSGRENZE
Grenze der Werkstoffsicherheit: Geben Sie die genaue Legierungsbezeichnung, Zusammensetzung und Sicherheitsdaten an, wenn gesundheitsgefährdende Bestandteile enthalten sein könnten. Berylliumhaltiger Werkstoff erfordert eine gesonderte Entscheidung über Sicherheit und Durchführbarkeit des Verfahrens und wird hier nicht als bestehende Fertigungsmöglichkeit von Zhenling dargestellt.
Oberflächenzonen und zusätzliche Bearbeitungsschritte
Ein einzelnes Elektronikbauteil kann mehrere Angaben zur Oberflächenbeschaffenheit erfordern. Die sichtbare Außenseite, eine leitfähige Schnittstelle, Gewinde, eine Dichtungsfläche und eine thermische Kontaktfläche können unterschiedliche Funktionen erfüllen und sollten daher nicht einer einzigen pauschalen Oberflächenvorgabe unterliegen.
- 01
- 02
- 03
- 04
- 05
- 06
Sichtbare Außenseite
Angabe in der technischen Zeichnung
Oberflächensystem, Farbreferenz, Glanz oder Textur, Sichtflächen und Beleuchtung bei der Abnahme
Zu klärendes Risiko bei der Übergabe
Farbe und Textur können von Charge zu Charge abweichen, wenn das freigegebene Vergleichsverfahren nicht ausdrücklich festgelegt ist.
Leitfähiger Kontakt oder Erdungskontakt
Angabe in der technischen Zeichnung
Auszunehmender Bereich oder Abdeckgrenze, zulässige Oberflächenbeschaffenheit und Zuständigkeit für die Durchgangsprüfung
Zu klärendes Risiko bei der Übergabe
Eine pauschale Vorgabe zur Beschichtung kann gerade die Fläche erfassen, über die der elektrische Kontakt hergestellt werden soll.
Thermische Schnittstelle
Angabe in der technischen Zeichnung
Ebenheit, Kennwert der Oberflächentextur, Vorgabe zur Schutzfolie und Messverfahren
Zu klärendes Risiko bei der Übergabe
Ein ansprechendes Aussehen belegt weder den thermischen Kontakt noch die Leistung der montierten Einheit.
Gewinde und Präzisionspassungen
Angabe in der technischen Zeichnung
Anforderung an Abdeckung, Verschlussstopfen oder Maße nach der Oberflächenbearbeitung sowie Abnahme anhand einer Lehre oder Passung
Zu klärendes Risiko bei der Übergabe
Der Schichtaufbau kann die Passung verändern, wenn die Anforderung an den fertigen Zustand unklar ist.
Dichtungsauflage oder Dichtungsnut
Angabe in der technischen Zeichnung
Oberflächenbeschaffenheit, Kantenzustand, Nutgeometrie und vom Käufer festgelegte Dichtungsanforderung
Zu klärendes Risiko bei der Übergabe
Der Schutz gegen das Eindringen von Fremdkörpern oder Wasser hängt von der Konstruktion der montierten Einheit und vom Prüfumfang ab, nicht allein von der Zerspanung.1
Nicht sichtbare Innenflächen
Angabe in der technischen Zeichnung
Zustand nach der Zerspanung oder Behandlung, Reinigung und zulässige Werkzeugspuren
Zu klärendes Risiko bei der Übergabe
Unnötige Arbeiten am Erscheinungsbild verursachen zusätzlichen Handhabungsaufwand und Kosten, ohne die Funktion zu verbessern.
Toleranz- und Schnittstellenanforderungen nach technischer Zeichnung
Enge Toleranzen für jedes Geometrieelement erschweren eine effiziente Aufspannung, die Werkzeugkontrolle und die Prüfung, verbessern aber oft nicht die festgelegte Passung der entscheidenden Montageschnittstelle.
Nachweisblock zur Anfrage
Mindestangaben für Entscheidungen
01
Identität
Teilenummer, Modelländerungsstand, Zeichnungsstand und die Rangfolge der Dokumente bei Widersprüchen
02
Werkstoff
Genaue Legierung, Wärmebehandlungszustand, Einschränkungen beim Halbzeug und erforderliche Erklärung
03
Geometrie
Bezüge, kritische Maße, geometrische Tolerierungen, Gewindenormen und Verweise auf Gegenstücke
04
Oberflächenzonen
Grenzen sichtbarer, leitfähiger, thermischer, dichtender und präzise passender Bereiche mit Kriterien für den fertigen Zustand
05
Prüfung
Merkmale, Verfahren, Stichprobenumfang, Prüfphase, zuständige Stelle und Kennzeichnung der angeforderten Nachweise
06
Konfigurationsstand
Freigegebener Änderungsstand, Zuständigkeit für Abweichungsgenehmigungen, Änderungsmitteilung und Umgang mit ersetzten Dateien
07
Kaufmännischer Umfang
Mengenprofil, Verpackung, Bestimmungsort, gewünschter Termin und schriftliche Liste der enthaltenen und ausgeschlossenen Leistungen
08
Abschluss
Entscheidung über den Umgang mit Nichtkonformitäten, zuständige Person für Genehmigungen und Verknüpfung der Entscheidungen mit dem freigegebenen Auftrag
PRÜFUNG
Schnittstellenprüfung starten →
Prüfung der Schnittstellen von Elektronikgehäusen
Prüfen Sie vor dem Angebot 10 Angaben zu mechanischen, thermischen, elektrischen und dichtenden Funktionen sowie zu Erscheinungsbild und Abnahme.
Preisgestaltung, Prototypentermine und Auftragsplanung
Ein öffentlich genannter Stückpreis für ein kundenspezifisches Elektronikbauteil ohne definierten Leistungsumfang lässt sich nicht seriös begründen. Die Kosten hängen von Geometrie, Menge, Toleranzverteilung, Werkstoffkosten, Prüfung, Halbzeugform, Oberflächenbehandlung, Versand und Konfiguration der Baugruppe ab. Die Fertigungstechnik bietet vielseitige Möglichkeiten, doch die Durchlaufzeiten hängen weiterhin vom festgelegten Umfang ab, und Zerspanungsbetriebe können für ein nicht definiertes Bauteil keinen Preis kalkulieren.
Ein preislich wettbewerbsfähiges Angebot enthält eine klare Liste der eingeschlossenen Leistungen. Legen Sie Bearbeitungsverfahren, Oberflächenbehandlung, Prüfverfahren, Dokumentationsbedarf, Schutz des Bauteils und Lieferort fest und vergleichen Sie diese Punkt für Punkt. Ein Vergleich von Kosten und Leistungsumfang ersetzt keine eingehende Prüfung des Auftragsumfangs.
ANFORDERUNGSRISIKO: Eine fehlende Anforderung kann später zu einem neuen Angebot, einer verzögerten Freigabe oder einem Bauteil führen, das bei der Montage nachgearbeitet werden muss.
PHASE 01
Prototypenplanung
Nutzen Sie den ersten Auftrag, um Schnittstellen und Abnahmenachweise zu klären, statt lediglich ein Bauteil in der gewünschten Form zu erhalten. Geben Sie an, ob vor der Fertigung der restlichen Menge eine Erstteilprüfung oder die Freigabe durch den Käufer erforderlich ist.
PHASE 02
Planung von Folgeaufträgen
Übernehmen Sie den freigegebenen Änderungsstand, die Oberflächenzonen, Passungshinweise und das akzeptierte Vergleichsverfahren in die Unterlagen für Folgeaufträge. Wenn die Nachfrage stabil wird, vergleichen Sie CNC-Bearbeitung, Blechbearbeitung, Strangpressen und Druckgießen anhand derselben Anforderungen an das fertige Bauteil.
Vergleich der Fertigungsabläufe für Elektronikgehäuse
Vergleichen Sie CNC-Bearbeitung, Blechbearbeitung, Strangpressen und Druckgießen ohne allgemeingültige Schwelle für Stückzahlen oder Einsparungen.
Prüfnachweise für kritische Übergaben
Der Einkauf sollte ausführliche Berichte und Prüfanforderungen anfordern, statt davon auszugehen, dass diese automatisch geliefert werden. Benötigt der Käufer Maßdaten, Erstteilnachweise oder Werkstoffzertifikate für ein zerspantes Bauteil, sollten diese Anforderungen in der Anfrage und im festgelegten Auftragsumfang stehen.
Mechanische Nachweise
Maße und geometrische Beziehungen sollten anhand des freigegebenen Bezugssystems bewertet werden. Das Verfahren muss für das Geometrieelement, die Oberflächenbeschaffenheit und die vom Abnahmeplan des Käufers geforderte Messunsicherheit geeignet sein.
Systemnachweise
Ergebnisse zum Eindringschutz, zur EMV, zum Wärmeverhalten und zur Passung der montierten Einheit hängen von der Konfiguration über das einzelne zerspante Bauteil hinaus ab. Die Anfrage sollte Nachweise des Lieferanten zur Zerspanung von Systemprüfungen durch den Käufer oder ein Labor trennen.
Die Seite zu IEEE P299.1 beschreibt ein laufendes Projekt zur Messung der Schirmdämpfung kleiner Gehäuse von 0,1 m bis 2 m.2 Sie dient hier lediglich als Beleg dafür, dass die Prüfkonfiguration des Gehäuses relevant ist; sie besagt weder, dass Zhenling diese Prüfung durchführt, noch, dass das Projekt bereits eine veröffentlichte gültige Norm ist.
ANFORDERUNGSUMFANG
SYS-01
- Kennzeichnen Sie die für die Freigabe maßgeblichen Merkmale, indem Sie die Maße, geometrischen Tolerierungen, Gewinde, Oberflächen und Schnittstellen markieren, von denen die Abnahme abhängt.
- Legen Sie die Prüfphase fest und unterscheiden Sie zwischen prozessbegleitenden Prüfungen, Erstteilfreigabe, Endabnahme und etwaigen Prüfpunkten mit Anwesenheit des Käufers.
- Definieren Sie Verfahren und Stichprobenumfang, statt eine „vollständige Prüfung“ zu verlangen, ohne Merkmale, Grundgesamtheit oder Berichtsformat zu benennen.
- Verknüpfen Sie den Nachweis mit Teilenummer, Änderungsstand, Charge oder Werkstoffschmelze, wenn der Qualitätsplan diese Rückverfolgbarkeitskette verlangt.
- Regeln Sie den Umgang mit Abweichungen, indem Sie festlegen, wer sie genehmigen darf, wie sie dokumentiert werden und mit welchem Änderungsstand die Fertigung fortgesetzt wird.
Prüfung der technischen Zeichnung und Nachweisprotokoll zur Anfrage für Elektronikbauteile
Das Nachweisprotokoll zur Anfrage für Elektronikbauteile dient dazu, Entscheidungen aus Entwicklung, Einkauf und Qualitätssicherung zu erfassen. Es ist kein digitaler EU-Produktpass und belegt weder, dass Zhenling ein verwaltetes Dokumentationssystem eingeführt hat, noch, dass ein geregelter Qualitätsprozess besteht. Wenn Schutz gegen das Eindringen von Fremdkörpern oder Wasser gefordert ist, sollte das Protokoll den vom Käufer gewählten IP-Code nach IEC 60529, die Konfiguration der montierten Einheit und die zuständige Prüfstelle enthalten.1
Wie das Protokoll der Entwicklung hilft
Die Konstruktionsabsicht steht direkt bei der Oberfläche oder dem Geometrieelement, für das sie gilt. So lässt sich leichter erkennen, wenn eine leitfähige Zone mit einer Beschichtung kollidiert, für eine thermische Kontaktfläche ein Abnahmeverfahren fehlt oder eine Steckverbinderöffnung keinen Bezug zu einem Bezugselement hat.
Wie das Protokoll dem Einkauf hilft
Lieferanten beantworten Anfragen auf derselben Grundlage, statt Lücken unterschiedlich zu füllen. Unterschiede zwischen Angeboten lassen sich leichter erklären, weil Annahmen zu Zerspanung, Oberflächenbearbeitung, Prüfung, Nachweisen und Lieferung sichtbar sind.
Nachweisprotokoll zur Anfrage für Elektronikbauteile erstellen
Erstellen Sie in Ihrem Browser eine Zusammenfassung zum Kopieren. Was Sie in das Arbeitsblatt eingeben, wird vom Tool weder hochgeladen noch gespeichert.
Protokoll-Editor öffnen →
NACHWEISPROTOKOLLSYSTEM
SYS-02
- Legen Sie Identität und Zugriff fest, indem Sie Bauteil, Änderungsstand und zulässigen Übermittlungsweg benennen, bevor Sie nicht öffentliche Dateien weitergeben.
- Definieren Sie die Funktion, indem Sie die Geometrie mit thermischen, leitfähigen, dichtenden, optischen und Montageschnittstellen verknüpfen.
- Prüfen Sie die Herstellbarkeit anhand von Zugänglichkeit, Werkstückspannung, durchgängiger Bezugnahme, dünnen Geometrieelementen, Innenradien und Übergaben zur Oberflächenbearbeitung.
- Schließen Sie Lücken in der Anfrage bei Werkstoffzustand, Menge, Prüfung, Nachweisen, Verpackung und Bestimmungsort.
- Erstellen Sie eine schriftliche Leistungsbeschreibung, die enthaltene Fertigungsarbeiten, Preis, Zeitplan und geltende Bedingungen aufführt.
- Steuern Sie Änderungen und Abschluss, indem Sie Freigaben, Abweichungen und Entscheidungen über Nichtkonformitäten mit dem maßgeblichen Änderungsstand verknüpfen.
Fertigungsstandort und allgemeiner CNC-Leistungsumfang
Laut den vom Unternehmen bereitgestellten Profilangaben wurde Shanghai Zhenling Hardware Co., Ltd. 2006 gegründet; beschrieben wird ein 8.000 Quadratmeter großer Fertigungsstandort in Jiashan mit einer 6.000 Quadratmeter großen Werkhalle. Für die Leistungsfähigkeit bei Elektronikbauteilen wird keine Exportquote herangezogen.
CNC-Verfahrensgruppen
Die vom Unternehmen bereitgestellten Profilangaben nennen Drahterodieren, Drehen, Fräsen, Schleifen, Ausdrehen und Radialbohren als Verfahrensgruppen. Die tatsächlich eingesetzten Maschinen, der Fertigungsstandort und die Verfügbarkeit müssen für den Auftrag bestätigt werden.
- Fertigungsablauf und Maschinenverfügbarkeit für das Drahterodieren werden auftragsbezogen bestätigt.
- Fertigungsablauf und Maschinenverfügbarkeit für das Drehen werden auftragsbezogen bestätigt.
- Fertigungsablauf und Maschinenverfügbarkeit für das Fräsen werden auftragsbezogen bestätigt.
- Fertigungsablauf und Maschinenverfügbarkeit für das Schleifen werden auftragsbezogen bestätigt.
- Fertigungsablauf und Maschinenverfügbarkeit für das Ausdrehen werden auftragsbezogen bestätigt.
- Fertigungsablauf und Maschinenverfügbarkeit für das Bohren werden auftragsbezogen bestätigt.
Ressourcen für mehrachsige Bearbeitung
Die vom Unternehmen bereitgestellten Profilangaben nennen 3-Achs-, 4-Achs- und importierte 5-Achs-Maschinenklassen. Die tatsächlich eingesetzten Maschinen, der Fertigungsstandort, die Aufspannung und der Abnahmeumfang müssen für den Auftrag bestätigt werden.
- Der vorgeschlagene Fertigungsablauf mit 3 Achsen wird auftragsbezogen bestätigt.
- Der vorgeschlagene Fertigungsablauf mit 4 Achsen wird auftragsbezogen bestätigt.
- Der vorgeschlagene Fertigungsablauf mit 5 Achsen und die Maschinen werden auftragsbezogen bestätigt.
Werkstoffgruppen
Wir zerspanen Kohlenstoff- und legierte Stähle, Edelstähle, Nickelbasislegierungen und Aluminiumlegierungen. Die genaue Werkstoffsorte, der Zustand, die Prüfung der Arbeitssicherheit und die vom Käufer geforderten Erklärungen sind bauteilspezifisch festzulegen.
- Das Edelstahlspektrum umfasst 303, 304, 304L, 316, 316L und 321.
- Im Bereich korrosionsbeständiger hochlegierter Werkstoffe werden die Nickelbasislegierung C276 und der austenitische Edelstahl 904L getrennt aufgeführt.
- Das Werkstoffspektrum umfasst außerdem Kohlenstoffstahl, legierten Stahl und Aluminiumlegierungen.
Größe des Fertigungsstandorts, Maschinenkategorien und allgemeine Werkstofferfahrung bilden die Grundlage der Fertigung. Die Projektqualifizierung richtet sich anschließend nach den tatsächlichen Anforderungen an Werkstoff, Reinheit, EMV, Eindringschutz, Prüfung und Freigabe, die für das Bauteil schriftlich festgelegt sind. Allgemeine Zerspanungsmöglichkeiten belegen keine EMV-Leistung der vollständigen Einheit; IEC 61000-5-7:2001 trennt die jeweils erforderliche Prüfung der montierten Einheit von der Bewertung des leeren Gehäuses.3
Nutzen Sie diese Grundlage richtig: Senden Sie die tatsächliche technische Zeichnung, die Schnittstellenanforderungen und den Abnahmeumfang zur projektbezogenen Prüfung.
Beginnen Sie mit dem Bauteil.Technische Tools zur CNC-Bearbeitung von Elektronikbauteilen
Nutzen Sie unsere interaktiven Bewertungsmodelle, um den Umfang Ihrer Anfrage einheitlich festzulegen, Gehäuseschnittstellen zu prüfen und Fertigungsabläufe objektiv zu vergleichen.
TOOL 01
Nachweisprotokoll zur Anfrage für Elektronikbauteile
Stellen Sie ein umfassendes, einheitliches Anfragepaket zusammen, damit Sie eine genaue Preisangabe und eine Prüfung der Herstellbarkeit erhalten.
TOOL 02
Prüfung der Gehäuseschnittstellen
Bewerten Sie die Schnittstellen von Gehäuse und Wärmeverteiler anhand der Standardparameter für CNC-Verfahren und das Werkstoffspektrum.
WERKZEUG 03
Vergleich der Fertigungsabläufe für Gehäuse
Vergleichen Sie CNC-Bearbeitung, Blechbearbeitung, Strangpressen und Druckguss ohne allgemeingültige Mengenschwellen.
Häufige Fragen von Einkäufern zur CNC-Bearbeitung von Elektronikbauteilen
Fügen Sie das versionskontrollierte Modell und die 2D-Fertigungszeichnung, die Hierarchie der Änderungsstände, den genauen Werkstoff und dessen Zustand, das Mengenprofil, die Funktionsschnittstellen, die Bereiche mit vorgegebener Oberflächenbeschaffenheit, die Prüfmerkmale, die angeforderten Nachweise, den Bestimmungsort und den gewünschten Termin hinzu. Nutzen Sie den 8-Block-Nachweis für Angebotsanfragen, um die Zuständigkeiten sichtbar zu machen.
Nein, wenn die technische Zeichnung Bezüge, Toleranzen, Gewinde, Oberflächenstruktur, Bereiche mit festgelegter Oberflächenbeschaffenheit, Prüfhinweise oder Dokumentationsanforderungen enthält. Legen Sie fest, welche Datei maßgeblich ist, falls 3D-Modell und technische 2D-Zeichnung voneinander abweichen.
Ja. Elektrische Kontaktflächen, Gewinde, Passflächen, thermische Kontaktflächen oder Dichtschnittstellen können einen anderen Oberflächenzustand erfordern. Definieren Sie den Bereich, seine Grenze, den zulässigen Oberflächenzustand und das Abnahmeverfahren, statt sich auf eine pauschale Angabe zur Oberflächenbeschaffenheit zu verlassen.
Nennen Sie die vom Käufer gewählte Anforderung an die IP-Schutzart nach IEC 60529, die Konfiguration des montierten Produkts sowie die Verantwortlichen für Konstruktion und Prüfung.1 Die Zerspanung des Gehäuses ist nur ein Teil des daraus entstehenden Schutzsystems gegen das Eindringen von Fremdkörpern und Wasser.
IEC 61000-5-7:2001 behandelt die Abschirmung leerer Gehäuse von 10 kHz bis 40 GHz und unterscheidet dabei weiterhin zwischen dieser und der Leistung des vollständig montierten Geräts.3 Geben Sie die Bauteilgeometrie und die Anforderungen an die Kontaktflächen auf der technischen Zeichnung an und legen Sie die Zuständigkeit für die Systemprüfung gesondert fest.
Geben Sie die aktuelle Menge, die prognostizierten Mengenbereiche, den Wunschtermin, die Oberflächenbeschaffenheit, die Prüfung, die Nachweise, die Verpackung und den Bestimmungsort an. Zhenling prüft diese Angaben und bestätigt den geltenden Preis und Zeitplan im schriftlichen Angebot; diese Seite enthält keine feste Lieferzeitzusage.
Zum bestätigten Leistungsspektrum gehören Kohlenstoffstähle und legierte Stähle; die Edelstahlsorten 303, 304, 304L, 316, 316L und 321; die Nickelbasislegierung C276; der austenitische Edelstahl 904L; sowie Aluminiumlegierungen. Die Machbarkeit hängt weiterhin von der genauen Werkstoffsorte, ihrem Zustand, den Sicherheitsinformationen und der technischen Zeichnung ab.
Legen Sie vor der Angebotserstellung das Merkmal, das Prüfverfahren, die Stichprobengrundlage, die Prüfphase und die erforderliche Kennzeichnung des Nachweises fest. Eine allgemeine Aussage zur Ausstattung belegt weder ein Messergebnis noch dessen Zuordnung zum freigegebenen Änderungsstand des Bauteils.
Sowohl ein koordinierender Lieferant als auch getrennte Spezialisten kommen infrage. Vergleichen Sie, wer für Maskierung, Transportschutz, Prüfung des Endzustands, Farbabnahme und die Klärung von Abweichungen verantwortlich ist; Gespräche mit Käufern zeigen, dass sowohl Koordination als auch unabhängige Spezialisierung wichtig sein können.
Vergleichen Sie Blechbearbeitung, Strangpressen oder Druckguss, wenn sich Geometrie und wiederkehrender Bedarf stabilisieren. Verwenden Sie dieselbe technische Zeichnung des fertig bearbeiteten Bauteils sowie dieselben Anforderungen an Schnittstellen, Prüfumfang und Lieferung, damit der Vergleich der Fertigungsabläufe aussagekräftig ist.