Kontaktieren Sie Zhenling

CNC-Bearbeitung für Automobilteile
/ Fertigungsprüfung nach Zeichnung durch ZhenlingCNC-Bearbeitung für Automobilteile nach Kundenvorgaben
Die CNC-Bearbeitung von Automobilteilen beginnt mit festgelegten Anforderungen an Geometrie, Werkstoff, Stückzahl und Prüfung eines EV-, Hybrid-, ICE- oder Aftermarket-Bauteils. Vor dem Angebot prüfen wir den Fertigungsablauf, damit Werkstückspannung, Bezugskonzept und angeforderte Qualitätsnachweise auf derselben Grundlage beruhen. Anfragen zur CNC-Bearbeitung von Automobilteilen sollten die technische Zeichnung, den Werkstoff, die Stückzahl, Schnittstellen, den Prüfplan und programmspezifische Abnahmeanforderungen enthalten. Der Preis ist nicht das einzige Ergebnis. Lassen Sie im Angebot auch den vorgesehenen Fertigungsablauf, die Grenzen der Fertigungsmöglichkeiten, die Nachweise und die Terminannahmen nennen.
Ein CAD-Modell vermittelt die Anforderungen an Toleranzen, Gewinde, Oberflächenbeschaffenheit oder Prüfung möglicherweise nicht vollständig. Die Bearbeitung von Automobilteilen anhand unvollständiger oder widersprüchlicher Unterlagen birgt Risiken bei der Programmierung. Deshalb beginnen wir mit der Prüfung der Angebotsanfrage zur CNC-Bearbeitung von Automobilteilen, bevor wir den CNC-Fertigungsablauf festlegen.
- Unsere Angebotsantwort Antwortzeit nach Prüfung der Angebotsanfrage bestätigt
- Unser Zeitplan für Prototypen Zeitplan im Angebot bestätigt
- Unser Zeitplan für Kleinserien Zeitplan im Angebot bestätigt
- Unser Fertigungszeitplan Zeitplan im Angebot bestätigt
- Unsere Bestellmenge Projektabhängig, abgestimmt auf die Anforderungen an die Aufspannung
- Unsere Eingabeformate für neutrale CAD-Daten STEP- oder IGES-Dateien plus eine technische 2D-Zeichnung
Bauteile, die wir für die CNC-Bearbeitung im Automobilbereich prüfen
Bei Angebotsanfragen für nicht standardisierte Metallteile aus dem Automobilbereich müssen Fertigungsablauf und Maschinen anhand der technischen Zeichnung oder des Musters des Käufers geprüft werden. Drehen, Fräsen, Drahterodieren, Schleifen, Ausdrehen oder Bohren kommen als Verfahren infrage, doch das schriftliche Angebot muss die tatsächlich eingesetzten Maschinen, den Fertigungsstandort und die Machbarkeit der eingereichten Geometrieelemente bestätigen.
Rotationsteile und Wellengeometrie
Unsere Prüfung umfasst gedrehte Durchmesser, Absätze, Nuten, Gewinde, konzentrische Geometrieelemente und die Zugänglichkeit für anschließende Fräsarbeiten. Die Begriffe Antriebswelle, Kurbelwelle, Tellerventil und Pleuelstange bezeichnen Geometriefamilien für die Prüfung, keine früheren Fahrzeugprogramme von Zhenling.
- Prüfung des Fertigungsablaufs für CNC-Drehen und Drehautomaten
- Angaben zu Rundlaufabweichung und Bezugsachse
- Abfolge der Wärmebehandlung und Zustand des Halbzeugs
Gehäuse, Halterungen und prismatische Teile
Bei technischen Zeichnungen für Gehäuse, Halterungen, Querlenker, Batteriegehäuse und Motorgehäuse vergleichen wir die Zugänglichkeit bei 3-Achs-, 4-Achs- und 5-Achs-Bearbeitung. Eine mehrachsige CNC-Maschine kann das Umspannen reduzieren, doch der beste Fertigungsablauf hängt weiterhin von Stückzahl, Werkstückspannung und Zugänglichkeit für die Prüfung ab.
- Taschen, Bohrungen und Montageflächen
- Querbohrungen und indexierte Geometrieelemente
- Komplexe Geometrien mit festgelegten Bezügen
Zeichnungsfamilien für Motor, Antriebsstrang und Bremse
Wir prüfen Antriebswellen, Kurbelwellen, Tellerventile, Pleuelstangen und andere Motorteile sowie Schnittstellen für Getriebe, Scheibenbremsen, Räder und Fahrwerk. Für diese Zeichnungsfamilien wird CNC-Bearbeitung eingesetzt, während unsere Bearbeitungslösungen jeweils von der technischen Zeichnung abhängen. Begriffe wie Motorblock, Motorblöcke und Zylinderköpfe sind Anwendungsbeispiele, bis die tatsächlichen Geometrien des Halbzeugs und die Bauteilabmessungen feststehen.
- Anfragen für Verbrennungsmotoren und Hybridfahrzeuge
- Geometrie von Ersatzteilen für den Automobil-Aftermarket
- Fertigungsvorgaben für Prototypen und Wiederholteile
Zeichnungsfamilien für EV-Komponenten
Bei der Fertigung von Elektrofahrzeugen stehen Leichtbaustrukturen, Geometrieelemente von Elektromotoren, Wege für das Wärmemanagement und der Schutz von Batteriepacks stärker im Mittelpunkt. Im Elektrofahrzeugsektor und in der gesamten EV-Branche müssen EV-Hersteller jede technische Zeichnung weiterhin auf Dichtung, Ebenheit, thermische Schnittstellen und Befestigungskonzept prüfen lassen, denn Leistungsziele für Elektrofahrzeuge allein belegen keine Bearbeitbarkeit.
- Schnittstellen für Batterien und Gehäuse von Elektrofahrzeugen
- Montagegeometrie für Statoren und Leistungselektronik
- Prüfung des Fertigungsablaufs für den EV-Leichtbau
Maschinenverfügbarkeit bei der Anfrage
Die Maschinenverfügbarkeit für eine Angebotsanfrage aus dem Automobilbereich wird bei der Anfrage bestätigt. Senden Sie die technische Zeichnung, den Werkstoff, die Stückzahl, kritische Schnittstellen, den Prüfplan und die Programmanforderungen, damit der vorgeschlagene Fertigungsablauf anhand des tatsächlichen Bauteils geprüft werden kann.
Bauteilfamilien, die wir auf Machbarkeit prüfen
- Wellen, Hülsen, Rollen und Gewindebauteile
- Gehäuse, Ventilgehäuse und Pumpengehäuse
- Montagehalterungen und strukturelle Schnittstellen
- Flansche, Stopfen und nicht standardisierte Anschlussstücke
- Motorkomponenten und Getriebeschnittstellen
- Geometrie thermischer und elektrischer EV-Gehäuse
- Prototypenteile für Fahrzeuge und Pilotmengen
- Wiederholteile für Automobile mit kontrollierten Änderungsständen
Bauteile, die wir prüfen: Werkstoffe für technische Zeichnungen aus dem Automobilbereich
Wir prüfen Werkstoffsorte, Lieferzustand, angestrebte Härte, Korrosionsbelastung, Temperatur, Belastung und Anforderungen an die Oberflächenbearbeitung gemeinsam. Werkstoffbezeichnungen allein belegen keine Eignung für den Automobilbereich, und Leichtbauwerkstoffe ergeben nicht automatisch eine leichtere oder zuverlässigere Montageeinheit.
Kohlenstoff- und Baustähle
- Werkstoffsorten in der bereitgestellten Liste 20#, 45#, Q235A, Q345D
- Prüfpunkte Lieferzustand, Schweißbarkeit, Verzug, Korrosionsschutz
- Geometrieprüfung Wellen, Halterungen, Flansche, Maschinen- und Spannvorrichtungsteile
Legierte und warmfeste Stähle
- Werkstoffsorten in der bereitgestellten Liste 12CrMoV, 25CrMo, 42CrMo
- Prüfpunkte Härte, Wärmebehandlung, Bearbeitungsaufmaß des Halbzeugs, Abfolge der Oberflächenbearbeitung
- Warum das wichtig ist Dieselbe nominale Legierung kann sich vor und nach der Wärmebehandlung unterschiedlich zerspanen lassen
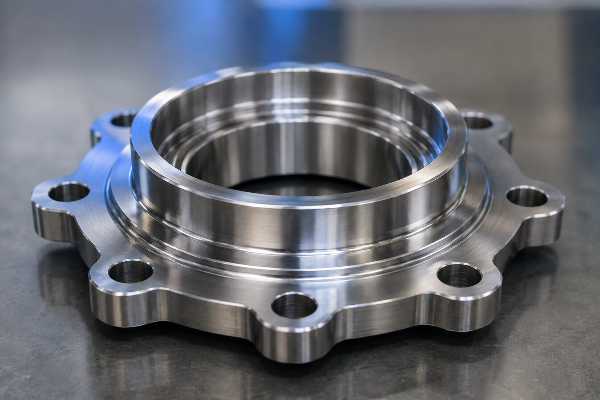
Wälzlagerstahl
- Werkstoffsorte in der bereitgestellten Liste GCr15
- Prüfpunkte Härtezustand, Schleifaufmaß, Oberflächenintegrität
- Geometrieprüfung Verschleißflächen, Ringe, Rollen und rotierende Schnittstellen
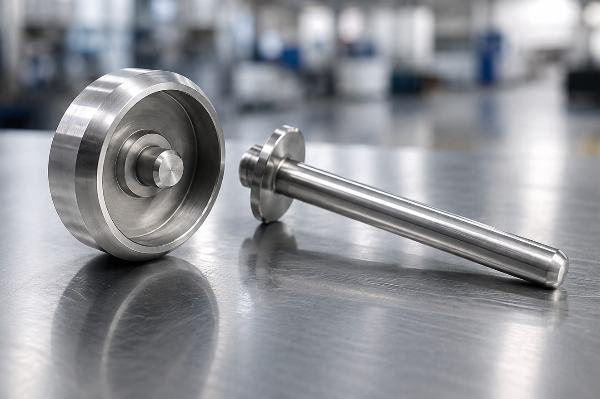
Edelstähle
- Werkstoffsorten in der bereitgestellten Liste 303, 304, 304L, 316, 316L, 321
- Prüfpunkte Korrosionsbelastung, Fressen, Wärmeeintrag, erforderliche Passivierung
- Geometrieprüfung Gehäuse, Fluidanschlüsse sowie Geometrieelemente von Befestigungselementen und Halterungen
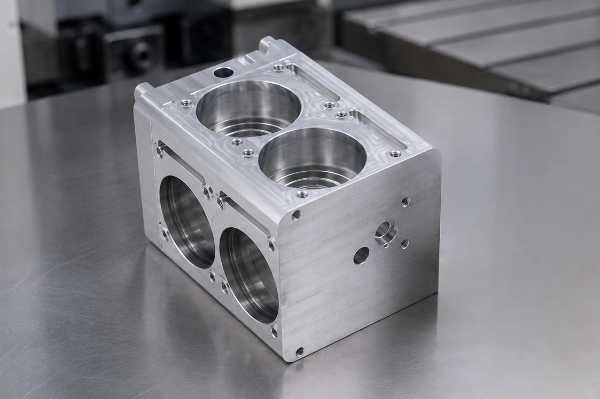
Anfragen zu Aluminiumlegierungen
- Verfügbarer Umfang Vom Käufer vorgegebene Aluminiumlegierungsserien
- Prüfpunkte Wärmebehandlungszustand, Verzug dünner Wände, Gewinde, Eloxierung und Wärmeleitpfad
- EV-Kontext Gewicht, Wärmefluss und Dichtungsschnittstellen müssen gemeinsam festgelegt werden
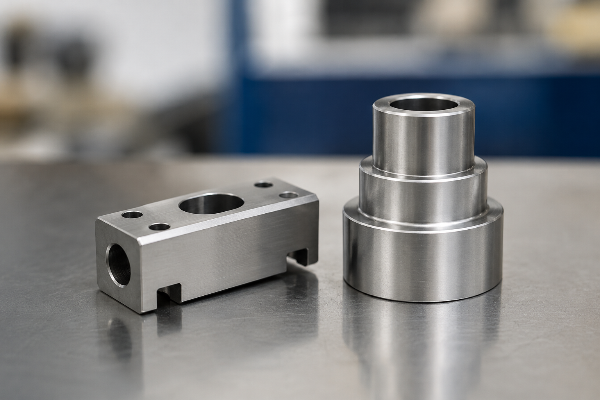
Korrosionsbeständige und nickelbasierte Legierungen
- Werkstoffsorten in der bereitgestellten Liste C276, 904L und nickelbasierte Legierungen
- Prüfpunkte Werkstoffzertifikat, Kaltverfestigung, Werkzeugzugänglichkeit und Kühlschmierstoffstrategie
- Grenze des Fertigungsablaufs Nur einsetzen, wenn die Einsatzumgebung Kosten und Zerspanungsaufwand rechtfertigt
Kontrolle von Werkstoffsubstitutionen
Senden Sie mit Ihrer Anfrage die genaue Norm, Werkstoffsorte, den Zustand und die Regel für zulässige Substitutionen. Wir betrachten Aluminium, Stahl, Kunststoff, Titan, Verbundwerkstoffe oder andere Legierungen nicht als austauschbar, nur weil eine allgemeine Werkstofffamilie in einem Suchergebnis erscheint.
Aufspannstrategie und Vergleich der CNC-Fertigungsabläufe
Die CNC-Bearbeitung ermöglicht programmierbare Werkzeugbahnen, doch die Zahl der Aufspannungen und die Übertragung von Bezügen bestimmen häufig das Ergebnis. Ein veröffentlichter Fall aus dem Automobilrennsport zeigt, warum Mehrachs- und Dreh-Fräs-Fähigkeiten anhand der Prozessfolge und nicht allein anhand der Maschinenbezeichnung bewertet werden müssen.
Umfang des Vergleichs
Das Risiko liegt in der Aufsummierung von Bezugsabweichungen und in Verzögerungen, weil bei jeder Übertragung zwischen Aufspannungen erneut ausgerichtet werden muss. Wir nutzen diese Nachweise Dritter, um zu erläutern, warum die Prüfung der technischen Zeichnung Aufspannungen, Werkstückspannung, Werkzeugzugänglichkeit und Übergaben an die Prüfung sichtbar machen sollte; eine Maschinenbezeichnung ersetzt diese Prüfung des Fertigungsablaufs nicht.
Anforderungen an technische Zeichnungen und Prüfplanung
Eine festgelegte Bezugsstruktur verbindet Fertigungsprozess und Prüfung. ISO 1:2022 definiert den Rahmen für die Bezugstemperatur bei Maßspezifikation und -prüfung, während NIST 20 °C als Bezugsbedingung für Maßmessungen angibt.
- Bezugstemperatur für Maßmessungen
- 20 °C (68 °F)
- Eine andere Bezugstemperatur nur angeben, wenn die technische Zeichnung oder die maßgebliche Norm sie verlangt
- Bezugskoordinatensystem
- 3 zueinander senkrechte Ebenen
- Maße, Lage, Ausrichtung und Rundlaufabweichung auf ein gemeinsames Koordinatensystem beziehen
- Kontakt am Primärbezug
- 3 Punkte
- Ein stabiles, funktionales Auflageelement wählen
- Kontakt am Sekundärbezug
- 2 Punkte
- Die nächsten erforderlichen Freiheitsgrade einschränken
- Kontakt am Tertiärbezug
- 1 Punkt
- Die Drehlage festlegen, ohne das Bauteil zu überbestimmen
- NIST-Beispielkoeffizient für Stahl
- 11,5 µm/m/°C
- Den Koeffizienten des tatsächlichen Werkstoffs verwenden, nicht standardmäßig diesen Beispielwert
- Länge und Temperatur im Rechenbeispiel von NIST
- 100 mm (4 in) bei 23 °C
- Zeigt eine Abweichung von +3 °C gegenüber der Bezugstemperatur
- Berechnetes Ausdehnungsergebnis von NIST
- 3,5 µm (135 µin)
- Die thermische Abweichung mit der Toleranz des Geometrieelements und dem Unsicherheitsbudget vergleichen
- Restunsicherheit im Beispiel
- 0,3 µm (12 µin)
- Zeigt, warum die Unsicherheit des Koeffizienten bei hochpräzisen Prüfungen nicht ignoriert werden darf
Geometriedefinition
- 3D-CAD-Modell
- Freigegebene technische 2D-Zeichnung
- Regel für Änderungsstand und Masterdatei
- Theoretisch genaue Maße und Toleranzkonzept
Funktionsdefinition
- Montagebezüge
- Funktionskritische Geometrieelemente
- Kontext von Gegenstück und Abdichtung
- Prioritäten bei technischen Toleranzen
Prüfdefinition
- Messmethode
- Anforderung an Stichproben- oder Vollprüfung
- Berichtsfelder und Rückverfolgbarkeit
- Bezugstemperatur und Messunsicherheit
Kosten- und Lieferzeitfaktoren bei der CNC-Bearbeitung von Automobilteilen
Der Preis hängt von Werkstoff, Halbzeugzustand, Geometrie, CNC-Maschinenzeit, Werkzeugzugänglichkeit, Anzahl der Aufspannungen, Stückzahl, Toleranz, Prüfung, Oberflächenbearbeitung und Lieferumfang ab. Nach Prüfung dieser Angaben erstellen wir ein projektbezogenes Angebot und wenden die unten stehenden Planungsgrundlagen auf die freigegebenen Zeichnungsunterlagen an.
Was das Angebot beeinflusst
| Kosten- oder Terminbestimmungsfaktor | Warum er den Fertigungsablauf verändert | Angaben des Käufers vor dem Angebot |
|---|---|---|
| Werkstoffsorte und Zustand | Preis des Halbzeugs, Zerspanbarkeit, Wärmebehandlung und Ausschussrisiko ändern sich | Norm, Werkstoffsorte, Zustand und Substitutionsregel angeben |
| Kritische Toleranz | Enge Toleranzen können kontrollierte Aufspannungen, thermische Stabilisierung und zusätzlichen Messaufwand erfordern | Funktionale Geometrieelemente von der allgemeinen Geometrie unterscheiden |
| Komplexe Geometrie | Komplexe Teile können zusätzliche Achsen, Werkzeuge mit großer Auskragung, individuelle Werkstückspannung oder Erodieren erfordern | Das native 3D-Modell und Schnittansichten bereitstellen |
| Stückzahl und Abrufmuster | Bei Prototypen-, Pilot- und Wiederholmengen verteilen sich Programmier- und Spannvorrichtungskosten unterschiedlich | Jede erwartete Stückzahl einzeln aufführen statt nur eine Jahresschätzung anzugeben |
| Anforderungen an Oberflächen und Kanten | Oberflächenstruktur, Beschichtung, Abdecken und Entgraten können externe Arbeitsschritte und Transporte erforderlich machen | Das geforderte Ergebnis und dessen Prüfmethode angeben |
| Umfang der Qualitätsdokumentation | Werkstoffrückverfolgbarkeit, Messdaten und Kundenformulare verursachen zusätzlichen Vorbereitungs- und Prüfaufwand | Die Liste der erforderlichen Dokumente der Angebotsanfrage beifügen |
| Liefer- und Handelsumfang | Verpackung, Fracht, Zoll und Lieferort verändern den gesamten Lieferaufwand | Zielort, Wunschtermin und gewünschte Incoterm-Klausel angeben |
Unsere Grundlagen für Angebot und Terminplanung
| Projektphase | Unsere Arbeitsgrundlage | Kontrollpunkt |
|---|---|---|
| Angebotsprüfung | Die Antwortzeit wird nach Prüfung der Angebotsanfrage bestätigt. | Ein Ingenieur prüft die Zeichnungsunterlagen und die angeforderten Nachweise. |
| Prototyp | Das Versandzeitfenster steht im schriftlichen Angebot. | Die Terminplanung beginnt nach Freigabe der technischen Zeichnung. |
| Kleinserie | Das Versandzeitfenster steht im schriftlichen Angebot. | Die Terminplanung beginnt nach Freigabe der technischen Zeichnung. |
| Fertigungslauf | Der Fertigungszeitplan steht im schriftlichen Angebot. | Ihr Projektangebot bestätigt das tatsächliche Zeitfenster. |
| Bestellmenge | Unsere Mindestbestellmenge ist projektabhängig. | Stückzahl sowie Anforderungen an Aufspannung und Prüfung werden gemeinsam geprüft. |
| Eilanfrage | Eine beschleunigte Terminplanung kann möglich sein; die Machbarkeit bestätigen wir nach Prüfung der technischen Zeichnung und der Kapazitäten. | Vor der Machbarkeitsprüfung wird kein Eiltermin freigegeben. |
Unsere kaufmännischen Bedingungen und Vorgaben für den Umgang mit Dateien
Dateien und Vertraulichkeit
Wir akzeptieren STEP- oder IGES-Dateien sowie eine technische 2D-Zeichnung für kritische Maße. Vor der Prüfung der Dateien kann eine Vertraulichkeitsvereinbarung angefordert werden.
Zahlungs- und Lieferbedingungen
Zahlungsart, Anzahlung, Fälligkeit der Restzahlung, Incoterm-Klausel, Zielort und Frachtverantwortung werden im schriftlichen Angebot bestätigt.
Prototypenfreigabe
Unser Prozess sieht vor einem Fertigungslauf eine Prüfung in der Prototypen- oder Pilotphase vor, vorbehaltlich der Freigabe der technischen Zeichnung und des Angebots. Dieser Freigabepunkt bindet den genehmigten Änderungsstand an die nächste Mengenstufe.
Auftragsunterlagen
Unser Angebot oder die Bestellung legt den Umfang der Prüf- und Werkstoffdokumente fest. Angeforderte Maßprüfberichte, Erstmusterberichte, Werkstoffnachweise und Rückverfolgbarkeitsunterlagen werden daher im selben Leistungsumfang kalkuliert.
Niedrigster Stückpreis und geringstes Gesamtrisiko sind unterschiedliche Vergleichsgrößen
Angebotssummen unterscheiden sich, wenn Lieferanten unterschiedliche Toleranzen, Aufspannungen, Oberflächenbeschaffenheiten oder Dokumentationsumfänge annehmen. Diese Abwägung lässt sich erst fair vergleichen, wenn jeder Lieferant vor der Auftragsvergabe durch die Automobilzulieferkette seinen Prüfplan und die Grenzen seiner Logistikverantwortung offenlegt.
Projektspezifische Qualitätsvorgaben und Dokumentationsumfang für den Automobilbereich
IATF 16949 ist eine Qualitätsmanagementsystemnorm für den Automobilsektor, doch ein Schlagwort oder Werbesatz ist kein Nachweis für eine Zertifizierung. Ein vom Käufer vorgegebenes Qualitätssystem und eine Qualitätsnorm können Anforderungen an QMS, Qualitätssicherung, Fehlervermeidung und kontinuierliche Verbesserung festlegen; dokumentieren Sie die geltenden Abschnitte und den Geltungsbereich des Zertifikats, statt allgemeine bewährte Verfahren als Abnahmenachweis zu behandeln.
Angaben zu Zertifikat und Lieferantenrolle
- Erforderliche Norm und kundenspezifische Anforderung
- Rechtsträger und Fertigungsstandort
- Prozess- und Produktumfang
- Status der Konstruktionsverantwortung
- Rolle als OEM, Zulieferer oder Aftermarket-Anbieter
Angaben zu technischer Zeichnung und Abnahme
- Gelenkter Änderungsstand und Verantwortlicher für technische Änderungen
- Kritische und besondere Merkmale
- Anforderungen an Bezüge, Toleranzen und Oberflächen
- Messmethode und Abnahmeregel
- Meldeweg bei Nichtkonformität
Angeforderte Fertigungsnachweise
- Werkstoffzertifikat und Rückverfolgbarkeit der Charge
- Erstmuster- oder Musterbericht
- Maßprüfbericht mit Messwerten
- Kundenformulare und Aufbewahrungsfrist
- Anforderungen an Verpackung und Kennzeichnung
Dokumente für das Kundenprogramm
PPAP, APQP, Kontrollplan, FMEA, MSA und SPC sind keine austauschbaren Bezeichnungen. Geben Sie Einreichungsstufe, Vorlagen, Freigabeverantwortlichen und Zeitplan an, damit jedes Dokument in die Machbarkeits- und Angebotsprüfung einbezogen werden kann.
Nachweisstufen für Angebotsanfragen aus dem Automobilbereich
Mehr Prüfung ersetzt keine eindeutig festgelegten Anforderungen und ist nicht zwangsläufig besser, wenn die Abnahme weiterhin unklar ist. Diese Nachweisstufen reichen von der gelenkten technischen Zeichnung über die Prozessdefinition und Messergebnisse bis zur Freigabeentscheidung des Käufers.
01
Rangfolge von technischer Zeichnung, Modell und Änderungsständen
02
Festlegung von Werkstoff, Fertigungsablauf und kritischen Geometrieelementen
03
Angeforderte Messdaten und Rückverfolgbarkeitsunterlagen
04
Benannter Freigabeverantwortlicher und Freigabestatus
Gleichbleibende Qualität setzt voraus, dass diese Kontrollen aufeinander abgestimmt funktionieren. Die Aussage, CNC-Bearbeitung gewährleiste Konformität, ist keine Auditfeststellung und kann unklare Abnahmekriterien nicht korrigieren.
So arbeiten wir: von der Zeichnungsprüfung bis zur Fertigungsfreigabe
Ein Widerspruch zwischen technischer Zeichnung und Modell kann die Programmierung stoppen oder Liefertermine verschieben. Dieser Prüfablauf gibt Hersteller, Käufer und Bearbeitungsteam vor der Freigabe einen gemeinsamen Weg für den Änderungsstand vor.
Senden Sie das 3D-Modell, die technische 2D-Zeichnung, den Änderungsstand, den Werkstoff, die Stückzahlen, den Lieferort sowie die angeforderten Prüf- oder Qualitätsberichte.
Wir ermitteln Widersprüche zwischen technischer Zeichnung und Modell, fehlende Angaben zu Gewinden oder Oberflächenbeschaffenheit sowie Geometrieelemente, für die vor der Programmierung ein Bezug oder eine Toleranz festgelegt werden muss.
Wir vergleichen CNC-Drehen, CNC-Fräsen, Mehrachsbearbeitung, Drahterodieren, Schleifen und Hilfsprozesse hinsichtlich Werkzeugzugänglichkeit und durchgängiger Bezugnahme.
Unser Angebot nennt den Fertigungsprozess, die Annahmen, die Stückzahl, die angeforderte Dokumentation, den Umfang der Oberflächenbearbeitung und die Lieferbedingungen.
Die Prototypen-, Pilot- oder Wiederholfertigung beginnt erst, nachdem die geltenden Dateien, der Umfang und der Änderungsstatus im Prozess des Käufers abgenommen wurden.
Änderungen an Geometrie, Werkstoff, Fertigungsablauf oder Prüfumfang sowie genehmigungspflichtige Abweichungen erfordern vor der Freigabe die Zustimmung des Änderungsverantwortlichen.
Konstruktionsentscheidungen, die vermeidbaren Aufwand meist reduzieren
| Konstruktionsmerkmal | Was festzulegen ist | Warum es hilft |
|---|---|---|
| Innenecken | Funktional zulässiger Höchstradius oder Freigang zum Gegenstück | Ermöglicht ein stabileres Werkzeug und reduziert unnötige Bearbeitungszeit mit kleinen Fräsern |
| Tiefe Taschen | Erforderliche Tiefe, Zugänglichkeit der Wände und zulässiger Eckenfreistich | Reduziert die Durchbiegung weit auskragender Werkzeuge und wiederholte Schlichtdurchgänge |
| Dünne Wände | Prüfbedingung im freien und im eingespannten Zustand | Verhindert, dass die Spannkraft stillschweigend zum Abnahmekriterium wird |
| Bohrbilder | Funktionaler Bezug und Positionstoleranz | Vermittelt die Montageanforderung deutlicher als voneinander unabhängige Koordinatentoleranzen |
| Oberflächenstruktur | Ra oder ein anderer erforderlicher Kennwert auf der funktionalen Oberfläche | Verhindert, dass eine optische Erwartung mit einer Dichtungs- oder Lageranforderung verwechselt wird |
| Allgemeintoleranz | Benannte Norm und Ausnahmen für einzelne Geometrieelemente | Beschränkt hohe Präzision auf Stellen, an denen sie Passung, Sicherheit oder technische Zuverlässigkeit beeinflusst |
Bauteilprüfung nach technischer Zeichnung
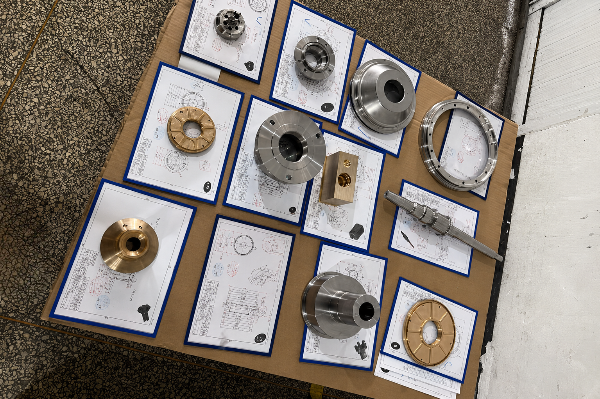
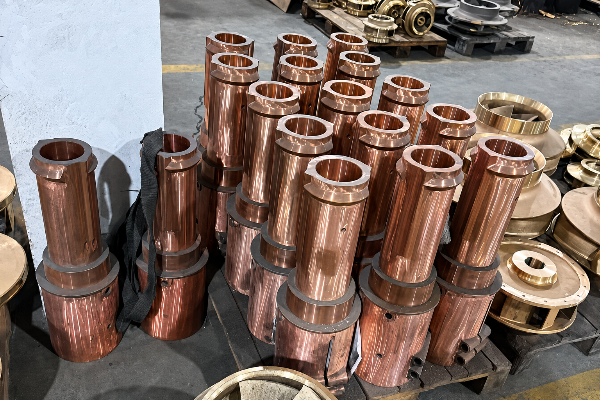
Die folgenden Bilder dienen der Veranschaulichung und belegen weder Eigentumsverhältnisse noch Werkstattstandort, Maschinenverfügbarkeit oder Fertigungshistorie. Prüfen Sie den vorgeschlagenen Fertigungsablauf und die aktuellen Nachweise für den Auftrag.
Bildbeispiele
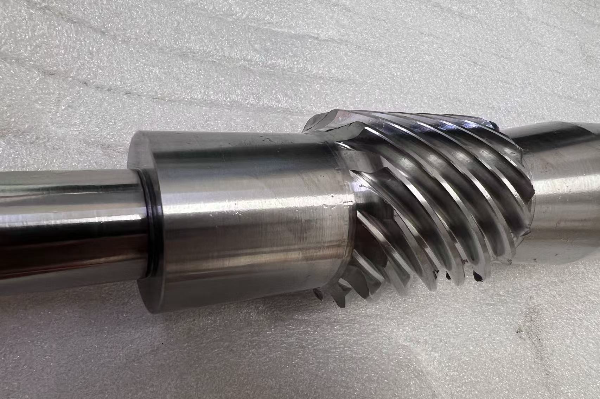
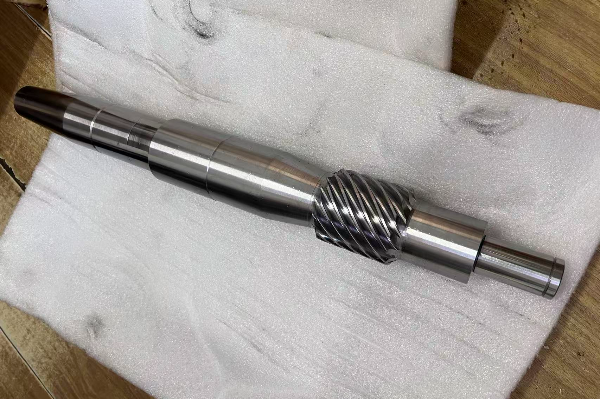
- Fertig bearbeitete schraubenförmige Wellengeometrie aus den allgemeinen Zerspanungsarbeiten von Zhenling.
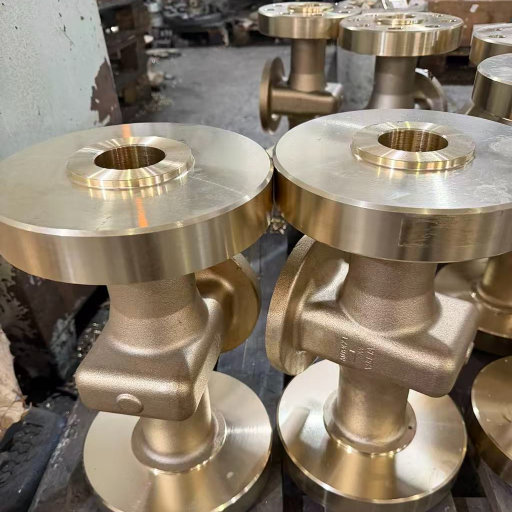
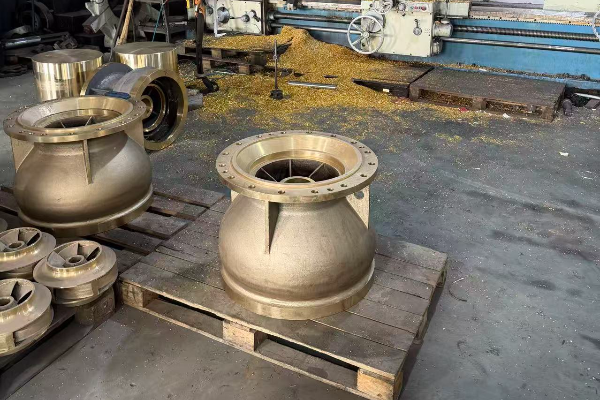
- Bearbeitete Ventilgehäuse- und Flanschdichtflächengeometrie aus den bereitgestellten Werksbildern.
- Werkstatt in Jiashan und große Drehmaschinen für die allgemeine Metallfertigung.
01
Betriebsfläche
Laut dem vom Nutzer bereitgestellten Unternehmensprofil umfasst der Fertigungsstandort in Jiashan 8.000 m² und die Werkstatt 6.000 m². Angaben zum Arbeitsraum der Maschinen und zu Terminen erfordern weiterhin eine projektbezogene Prüfung.
02
Fertigungshintergrund
Zhenling wurde 2006 gegründet und konzentriert sich auf nicht standardisierte Metallbauteile nach technischen Zeichnungen oder Mustern. Anfragen zur Fertigung von Automobilteilen durchlaufen denselben kontrollierten Machbarkeitsprozess.
03
Exportausrichtung
Hier wird kein Anteil der Exporte angegeben. Nennen Sie in der Angebotsanfrage die ziellandspezifischen Anforderungen für den Automobilbereich, Exportdokumente, Verpackung und Lieferverantwortung.
Bauteile, für die wir alternative Fertigungsabläufe prüfen
CNC-Bearbeitung bietet Flexibilität für Prototypen, kleine Stückzahlen und komplexe Teile, ist aber nicht für jedes Fahrzeugteil das kostengünstigste Fertigungsverfahren. Einen Fertigungsablauf allein anhand der Bezeichnung einer Plattform auszuwählen, ist eine Fehlentscheidung; die passende Alternative hängt von Geometrie, Bedarf, Werkzeugkosten, Werkstoff und funktionalem Risiko ab.
SPEC-CTRL
KONTROLLEN PRÜFEN
Hohe Präzision nur dort, wo die Funktion sie erfordert
„Hohe Qualität“ ist keine messbare Anweisung in einer technischen Zeichnung, und Hochleistungsbauteile für Fahrzeuge benötigen nicht an jedem Geometrieelement die engstmögliche Toleranz. Legen Sie die Toleranzen, Oberflächenanforderungen und Rückverfolgbarkeitskontrollen fest, die Passung, Sicherheit, Kraftübertragung, Wärmemanagement, Kraftstoffeffizienz oder Lebensdauer sichern.
Technische Werkzeuge für die CNC-Bearbeitung von Automobilteilen
-
Prüftool für Angebotsanfragen zu Automobilteilen
Bewerten Sie die Anforderungen an kundenspezifische Automobilteile. Prüfen Sie Werkstofftoleranzen, Fertigbarkeit und genaue technische Spezifikationen sofort.
-
Planer für die Bezugsfolge
Planen und prüfen Sie Strategien für die Festlegung der Bezüge. Stellen Sie bei komplexen zerspanten Bauteilen die strikte Einhaltung der Form- und Lagetoleranzen sowie die geometrische Ausrichtung sicher.
-
Prüfung der Wärmeausdehnung
Berechnen Sie präzise Maßänderungen über die Betriebstemperaturbereiche hinweg. Vermeiden Sie Presspassungen bei kritischen, wärmebelasteten Anwendungen im Automobilbereich.
Zeichnungsprüfung und Projektangebot anfordern
Geben Sie den Änderungsstand des Bauteils, Werkstoff und Lieferzustand, Stückzahlen für Prototypen und Wiederholaufträge, kritische Geometrieelemente, erforderliche Qualitätsdokumente, Lieferort und Wunschtermin an. Anhand dieser Angaben prüfen wir die Zerspanungslösung und erstellen ein Projektangebot.
Erforderliche Angaben
- 3D-Modell und versionskontrollierte technische 2D-Zeichnung
- Werkstoffsorte und Lieferzustand
- Stückzahlen für Prototypen, Pilotserien und Wiederholaufträge
- Kritische Toleranzen und Funktionsbezüge
- Anforderungen an Oberfläche, Kanten und Oberflächenbearbeitung
- Umfang der Prüfung und Rückverfolgbarkeit
- Kundenspezifische Qualitätsanforderungen
- Lieferort und Wunschtermin
Häufige Fragen zur CNC-Bearbeitung von Automobilteilen
Angebot anfordern
01
Welche Dateien sollte ich für ein Angebot zur CNC-Bearbeitung von Automobilteilen senden?
Senden Sie ein 3D-Modell im nativen oder neutralen Format, eine versionskontrollierte technische 2D-Zeichnung, den Änderungsstand, die Werkstoffsorte und den Lieferzustand, die Stückzahlen, den Lieferort sowie die angeforderten Prüfunterlagen. In Ihrer technischen 2D-Zeichnung sollten kritische Toleranzen, Bezüge, Gewinde, Oberflächenstruktur und jede für die Abnahme maßgebliche Norm angegeben sein.
02
Kann Zhenling sowohl Bauteilzeichnungen für Elektrofahrzeuge als auch für Fahrzeuge mit Verbrennungsmotor prüfen?
Ja, wir können technische Zeichnungen für Elektro- und Hybridfahrzeuge, Fahrzeuge mit Verbrennungsmotor sowie für den Ersatzteilmarkt anhand unserer allgemeinen Möglichkeiten beim Drehen, Fräsen, in der Mehrachsbearbeitung, beim Funkenerodieren, Schleifen, Ausdrehen und Bohren prüfen. Ob die Fertigung machbar ist, hängt von den tatsächlichen Bauteilabmessungen, dem Werkstoff, der Geometrie, den Toleranzen und dem Umfang der erforderlichen Nachweise ab, nicht von der Bezeichnung der Fahrzeugplattform.
03
Wie sollten Einkäufer Unternehmen für die CNC-Bearbeitung von Automobilteilen vergleichen?
Eine in der Automobilindustrie eingesetzte CNC-Maschine gehört lediglich zu einer Maschinenkategorie, während “CNC-Bearbeitung im Automobilbereich” ein weit gefasster Suchbegriff ist. Vergleichen Sie für das konkrete Bauteil die juristische Person, den Fertigungsstandort, die Zeichnungsprüfung, die Messnachweise, die Änderungslenkung und den Umfang des Angebots.
04
Wie sollten Einkäufer die Angabe eines Lieferanten zu IATF 16949 überprüfen?
Fordern Sie die aktuelle Zertifikatsnummer sowie Angaben zur juristischen Person, zum Fertigungsstandort und zum Geltungsbereich an und prüfen Sie den Status anschließend über das offizielle IATF-Portal zur Zertifikatsgültigkeit. Wenn für den Auftrag ISO 9001, IATF 16949 oder kundenspezifische Anforderungen gelten, fügen Sie diese der Angebotsanfrage bei, statt sich auf ein Logo zu verlassen.
05
Ergibt eine 5-Achs-CNC-Maschine für Automobilteile immer den besten Fertigungsablauf?
Nein. Eine 5-Achs-CNC-Maschine ist nicht immer die beste Wahl für den Fertigungsablauf: Bei komplexer Geometrie kann sie die Anzahl der Umspannungen verringern, während ein palettierter Fertigungsablauf mit 4-Achs- oder Horizontalbearbeitung beim Schruppen von Serien effizienter sein kann; das auf dieser Seite veröffentlichte Fallbeispiel nennt 9 gegenüber 3 Bedienereingriffen für zwei Fertigungsabläufe bei Zylinderköpfen.[6]
06
Wie wirken sich enge Toleranzen auf Preis und Lieferzeit aus?
Enge Toleranzen können die Wahl der CNC-Maschine, die Aufspannung, das Werkzeug, die Kontrolle der Umgebungsbedingungen, das Prüfverfahren und das Ausschussrisiko beeinflussen. Verwenden Sie, sofern anwendbar, die Referenztemperatur von 20 °C nach ISO 1:2022 und kennzeichnen Sie kritische Geometrieelemente gesondert, damit funktionsunkritische Geometrien nicht denselben Präzisionsanforderungen unterliegen.
07
Welche Prüfunterlagen können angefordert werden?
Führen Sie in der Angebotsanfrage die genauen Anforderungen an Werkstoffnachweise, Maßprüfberichte, Erstmusterprüfberichte, Rückverfolgbarkeit und kundenspezifische Formulare auf. Legen Sie bei einem 3-stufigen Plan für Prototypen, Pilotserie und Wiederholfertigung fest, welcher Bericht an welchem Freigabepunkt benötigt wird und wer ihn genehmigt.
08
Wie werden Stückzahlen für Prototypen und Wiederholfertigung im Automobilbereich gehandhabt?
Geben Sie die Stückzahlen für Prototypen, Pilotserie und Wiederholfertigung getrennt an, da sich der Aufwand für Programmierung, Spannvorrichtungen und Prüfung in jeder Phase anders verteilt. Nach Prüfung der technischen Zeichnung bestätigen wir den Fertigungsablauf und das Angebot für die angegebenen Stückzahlen.
09
Was geschieht, wenn das 3D-Modell und die technische 2D-Zeichnung voneinander abweichen?
Die Abweichung sollte geklärt werden, bevor das CNC-Maschinenprogramm freigegeben wird. Legen Sie die maßgebliche Definition fest, geben Sie einen kontrollierten Änderungsstand heraus und dokumentieren Sie die freigegebene Auslegung, damit Konstruktion, Fertigung und Prüfung auf derselben Grundlage arbeiten.
10
Kann derselbe Fertigungsablauf mit CNC-Maschinen von der schnellen Prototypenfertigung auf die Serienfertigung ausgeweitet werden?
Manchmal, doch mit steigenden Stückzahlen können sich Spannvorrichtungen, Werkzeugstandzeiten, Automatisierung, Stichprobenumfang und Kapazität ändern. Der Fertigungsablauf für die Serie sollte nach der Abnahme der Nachweise aus Prototypen- und Pilotphase erneut geprüft werden, insbesondere bei Automobilteilen mit kritischen Eigenschaften.
11
Wann teilt Zhenling Preis und Lieferzeit mit?
Antwortzeit und Fertigungsdauer werden nach Prüfung des Zeichnungspakets, der Stückzahl, der angeforderten Nachweise und des Lieferumfangs bestätigt. Die schriftlichen Konditionen nennen den jeweils geltenden Zeitplan für Prototypen, Kleinserien oder Serienfertigung.






