Kontaktieren Sie Zhenling

Individuelle Metallfertigung nach Kundenzeichnung
5-Achs-CNC-Bearbeitung komplexer Metallteile
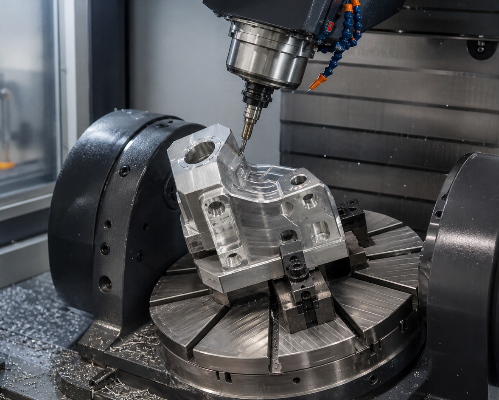
Die 5-Achs-Bearbeitung von Zhenling kann unnötiges Umspannen reduzieren, wenn an einem Bauteil mehrere Flächen, schräge Geometrieelemente oder eng miteinander verknüpfte Bezüge bearbeitet werden müssen. Zhenling prüft die technische Zeichnung, den Werkstoff, kritische Geometrieelemente und die Prüfanforderungen, bevor ein geeignetes Bearbeitungsverfahren bestätigt wird. Anfragen zur 5-Achs-CNC-Bearbeitung sollten Angaben zu komplexen Geometrien, Einschränkungen beim Werkzeugzugang, zur Bezugsstrategie, zu Prüfpunkten und zu Erstmusteranforderungen enthalten. Nutzen Sie die Zeichnungsprüfung, um den Fertigungsablauf und seine Grenzen zu prüfen. Prüfnachweise, Preisannahmen und Zeitplan sind für den Auftrag gesondert zu bestätigen.
- Komplexe Geometrie mit mehreren Bearbeitungsflächen
- Erfahrung mit Spezialmetallen
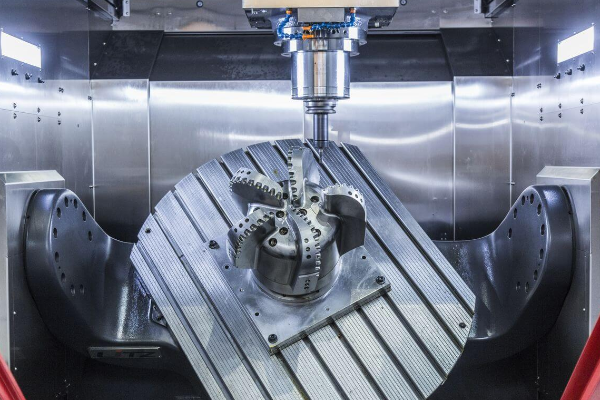
Das passende 5-Achs-Verfahren für komplexe Geometrien wählen
5-Achs-Bearbeitung bedeutet nicht immer simultane Bearbeitung, und Bauteile mit komplexer Geometrie erfordern nicht automatisch eine simultane 5-Achs-Bearbeitung. Bei komplexen Formen ist entscheidend, ob sich Werkzeugzugang, Beziehungen zwischen Geometrieelementen oder die Stetigkeit der Oberfläche mit weniger Wechseln der Aufspannung und einer kontrollierten Bezugsstrategie beherrschen lassen.
[ ZUM ANZEIGEN DER DATEN DARÜBERFAHREN ]
Wann der Zugang über mehrere Achsen entscheidend sein kann
- Schräge Bohrungen, Anschlussöffnungen, Nuten und Taschen auf mehreren Flächen
- Tiefe oder schwer zugängliche Geometrieelemente, die eine Ausrichtung mit kürzerem Schneidwerkzeug ermöglichen
- Oberflächen, deren Lage zu einem gemeinsamen Bezug nach erneutem Spannen schwer zu erhalten ist
- Konturierte oder Freiformflächen, die koordinierte Dreh- und Linearbewegungen erfordern können
- Komplexe Teile, bei denen Spannvorrichtungswechsel mehr Risiken als Vorteile bringen
Modern Machine Shop weist darauf hin, dass ein großer Teil des praktischen Nutzens aus der Bearbeitung von 5 Seiten in einer Aufspannung stammen kann und nicht aus einer vollständig simultanen Konturbearbeitung. Das ist wichtig, weil ein Käufer sonst möglicherweise für die Programmierung einer simultanen 5-Achs-Bearbeitung bezahlt, obwohl die technische Zeichnung auch mit einer 3+2-Achs-Bearbeitung erfüllt werden könnte.
Indexierte Bearbeitung von 5 Seiten
Bei indexierten 5-Achs-Fräsverfahren wie der 3+2-Bearbeitung positionieren die Drehachsen das Werkstück, bevor die Bearbeitung mit den Linearachsen fortgesetzt wird. So kann sich die Zahl der Umspannungen verringern, während der Bearbeitungsschritt vergleichsweise unkompliziert bleibt.
Prüfung simultaner Bewegungen
Während der Bearbeitung bewegen sich Linear- und Drehachsen gemeinsam. Das kann sich für durchgehende Konturen oder wechselnde Anforderungen an die Werkzeugausrichtung eignen, muss aber anhand der technischen Zeichnung und der verfügbaren Maschinenkonfiguration bestätigt werden.
Konventionelle Zerspanung
Gut zugängliche prismatische Geometrien lassen sich mit einer 3-Achs-CNC-Bearbeitung möglicherweise günstiger fertigen. Ein sinnvoller CNC-Bearbeitungsprozess vermeidet Kosten für Achsbewegungen, die das Bauteil nicht benötigt.
Muster für durchgehende Oberflächen
Bei komplexen Teilen wie Blisks und Laufrädern können sich Fragen zu Werkzeugzugang, Werkzeugausrichtung, Oberflächenstetigkeit und Kollisionen in einem Arbeitsgang stellen. Der endgültige Fertigungsablauf hängt weiterhin vom Modell, vom Halbzeug und vom Prüfplan ab.
Muster für mehrere Anschlussöffnungen
Ventilgehäuse und Komponenten zur Durchflussregelung müssen unter Umständen aus mehreren Winkeln bearbeitet werden, um Bohrungen, Anschlussöffnungen, Dichtflächen und Gewinde zu erreichen. Die Verfahrensprüfung sollte die Beziehungen zwischen diesen Geometrieelementen sichern, ohne vorauszusetzen, dass jedes davon auf derselben Maschine bearbeitet wird.
Muster für Strukturbauteile
Technische Zeichnungen für die Luft- und Raumfahrt sowie die Automobilindustrie können Taschen, dünne Wände, Gehäuse und Montagebezüge kombinieren. Bei einer 5-Achs-CNC-Bearbeitung sollten Werkstückspannung, Werkzeugreichweite und Zugänglichkeit für die Prüfung verglichen werden, bevor die Fräsmaschine ausgewählt wird.
Möglichkeiten der 5-Achs-Bearbeitung und klare Grenzen der Aussagen
Das Unternehmensprofil von Zhenling führt importierte 5-Achs-Bearbeitungszentren neben 3-Achs- und 4-Achs-Bearbeitungszentren, CNC-Drehmaschinen, Fräsmaschinen, Schleifmaschinen, Bohrwerken, Drahterodiermaschinen und Bohrmaschinen auf. Für jedes 5-Achs-Bearbeitungszentrum und jeden vorgeschlagenen Fertigungsablauf ist dennoch eine Machbarkeitsprüfung am konkreten Bauteil erforderlich. Das Profil nennt weder horizontale noch vertikale Bearbeitungszentren als auf dieser Seite belegte Fertigungsmöglichkeiten; diese Konfigurationen müssen daher für den jeweiligen Auftrag bestätigt werden.
Checkliste zur Eignung des Lieferanten
- Technische Zeichnung: Stellen Sie eine technische 2D-Zeichnung mit eindeutigem Änderungsstand und, sofern vorhanden, ein 3D-Modell bereit.
- Arbeitsraum: Lassen Sie Zhenling den nutzbaren Verfahrweg und den Freiraum für Drehbewegungen bei der tatsächlichen Aufspannung bestätigen.
- Bewegungsart: Geben Sie an, ob die Geometrie eine indexierte oder simultane Bewegung zu erfordern scheint, und bitten Sie um Bestätigung.
- Toleranz: Kennzeichnen Sie kritische Maße und Bezüge, statt für alle Geometrieelemente pauschal dieselbe Toleranz anzusetzen.
- Prüfung: Benennen Sie die erforderlichen Nachweise, den Stichprobenumfang und das Abnahmeverfahren.
- Stückzahl: Geben Sie die Stückzahlen für Prototypen und die erwartete Serienfertigung an, damit die Werkstückspannung realistisch geprüft werden kann.
Präzise 5-Achs-Bearbeitung bezeichnet eine kontrollierte Planungsaufgabe und kein unbelegtes Zahlenversprechen. Zhenling bestätigt Toleranzen der CNC-Bearbeitung, das Konzept für die Werkstückspannung, den Werkzeugzugang und die Durchführbarkeit der Prüfung im Rahmen der Angebotserstellung.
Warum diese Abgrenzung wichtig ist
Anders als eine pauschale Aussage zu Fertigungsmöglichkeiten macht die Prüfung durch Zhenling das Risiko sichtbar, eine ungeeignete Maschine oder Bewegungsart zu wählen. Auch moderne CNC-Anlagen sind nicht immer die richtige Wahl, denn die technische Zeichnung muss mit Blick auf Freiräume, Werkstückspannung, Toleranzen und Prüfnachweise bewertet werden.
| Frage zur Fertigungsmöglichkeit | Öffentlich belegte Aussage | Bauteilbezogene Bestätigung |
|---|---|---|
| Verfügt Zhenling über 5-Achs-Anlagen? | Das Unternehmensprofil führt importierte 5-Achs-Bearbeitungszentren auf. | Maschinenmodell, Konfiguration und Zeitplan für die Anfrage. |
| Kann das Bauteil in einer Aufspannung bearbeitet werden? | Der Zugang über 5 Achsen kann die Zahl der Aufspannungswechsel verringern. | Freiraum der Spannvorrichtung, Bezugsstrategie, Werkzeugzugang und Arbeitsplan. |
| Kann die geforderte Toleranz eingehalten werden? | Auf dieser Seite wird keine allgemein gültige Toleranz angegeben. | Machbarkeit und Messverfahren für jedes Geometrieelement. |
| Ist simultane Bewegung möglich? | Es wird keine pauschale Zusage zu einer Bewegungsart gemacht. | Erforderliche Werkzeugbahn, Steuerung, Maschinenkonfiguration und Kollisionsprüfung. |
| Welche Oberflächenbeschaffenheit ist möglich? | Oberflächenbearbeitung kann zum Leistungsumfang einer individuellen Fertigung gehören. | Art der Oberflächenbeschaffenheit, Maskierung, Aufmaß, Erscheinungsbild und Abnahmenachweis. |
Diese Abgrenzung schützt beide Seiten des Auftrags. Zhenling leitet aus einem Anlagenfoto weder einen nutzbaren Arbeitsraum noch eine erreichbare Toleranz, eine Steuerungsart oder die Fähigkeit zur simultanen Bewegung ab.
Werkstoffe für anspruchsvolle Metallbauteile
Zhenling konzentriert sich auf nicht standardisierte Metallbauteile und berichtet über Erfahrung mit Kohlenstoffstahl, legiertem Stahl, Wälzlagerstahl, Edelstahl, Aluminiumlegierungen und ausgewählten korrosionsbeständigen Legierungen. Manche Listen zu Fertigungsmöglichkeiten umfassen sowohl Metall- als auch Kunststoffteile; diese Seite behandelt ausschließlich Metall. Auch bei diesen Werkstoffen für die CNC-Bearbeitung müssen Werkstoffsorte, Zustand, Halbzeug, Geometrie und Abnahmekriterien festgelegt werden.
Ein Fehler bei der Werkstoffbezeichnung kann den gesamten Fertigungsablauf verzögern
[ ZUM ANZEIGEN DER RISIKODATEN DARÜBERFAHREN ]
Das Risiko bleibt verborgen, wenn eine Werkstoffsorte ohne Zustand oder Härte angegeben wird, denn dann können sich Annahmen zur Zerspanung, Wärmebehandlung und Oberflächenbearbeitung widersprechen. Anders als bei einer bloßen Werkstoffbezeichnung gleicht Zhenling bei der Prüfung die Spezifikation mit der Halbzeugform, den erforderlichen Zertifikaten und zulässigen Alternativen ab.
Kohlenstoffstähle und legierte Stähle
Das Unternehmensprofil nennt beispielsweise 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo und 42CrMo. Geben Sie den Wärmebehandlungszustand und die Härte an, wenn sie die Zerspanung beeinflussen.
Edelstähle
Als Edelstahlsorten werden 303, 304, 304L, 316, 316L und 321 genannt. Anforderungen an die Korrosionsbeständigkeit, die Schweißhistorie, der Zustand des Halbzeugs und Oberflächenanforderungen sollten angegeben werden.
Speziallegierungen und Leichtmetalllegierungen
Das Profil von Zhenling nennt außerdem C276, 904L, Nickelbasislegierungen für chemische Anwendungen und verschiedene Aluminiumlegierungen. Verfügbarkeit und Zustand müssen für den jeweiligen Auftrag bestätigt werden.
Werkstoffe für die Zerspanung lassen sich nicht unabhängig von den Einsatzbedingungen auswählen. Temperatur, Korrosion, Druckbeanspruchung, Härte, Schweißen, Beschichtung und Behandlung nach der Zerspanung können den besten Fertigungsablauf verändern, selbst wenn 2 Bauteile ähnlich komplexe Formen aufweisen.
Werkstoffangaben für die Anfrage
01
Genaue Spezifikation, Werkstoffsorte und gegebenenfalls zulässige gleichwertige Werkstoffe
02
Lieferzustand, Härtebereich und Reihenfolge der Wärmebehandlung
03
Erforderliches Werkstoffzertifikat, Schmelzennummer oder Rückverfolgbarkeit der Charge
04
Korrosions-, Druck- oder Temperaturbedingungen, die die Abnahme beeinflussen
05
Anforderungen an Oberflächenbeschaffenheit, Beschichtung, Passivierung, galvanische Beschichtung oder Sauberkeit
06
Verbotene Werkstoffalternativen oder Beschränkungen für das Ursprungsland
5 Achsen, 3 Achsen oder 3+2: Entscheidung anhand der technischen Zeichnung
Diese Fräsverfahren sind keine austauschbaren Bezeichnungen. Okuma beschreibt die 3+2-Bearbeitung als Positionierung über die Drehachsen mit anschließender Bearbeitung über 3 Linearachsen, während bei der simultanen 5-Achs-Bearbeitung Dreh- und Linearbewegungen während des Fräsens koordiniert werden.
| Merkmal der technischen Zeichnung | Eignung für 3 Achsen | Prüfung von 3+2 | Prüfung simultaner Bearbeitung |
|---|---|---|---|
| Prismatische Geometrieelemente mit freiem Zugang | Oft als Erstes prüfenswert | Bringt möglicherweise keinen nennenswerten Vorteil | Ohne weitere Einschränkungen meist unnötig |
| Geometrieelemente auf mehreren Flächen | Erfordert möglicherweise wiederholtes Umspannen | Guter Kandidat für indexierten Zugang | Nur wenn Werkzeugbewegung oder Oberflächenstetigkeit es erfordern |
| Eng miteinander verknüpfte schräge Bohrungen und Bezugselemente | Risiko der Bezugsübertragung prüfen | Kann mehr Lagebeziehungen in einer Aufspannung erhalten | Nicht automatisch erforderlich |
| Wechselnde Werkzeugausrichtung entlang einer konturierten Oberfläche | Bietet möglicherweise keinen ausreichenden Zugang | Feste Winkel reichen möglicherweise nicht aus | Mögliche Option nach Prüfung der Werkzeugbahn und der Kollisionsgefahr |
| Einfache Geometrie bei hoher Stückzahl | Kann die geringsten Gesamtkosten im Fertigungsablauf verursachen | Werkstückspannung und Handhabung vergleichen | Höhere Programmier- und Maschinenkosten amortisieren sich möglicherweise nicht |
Erneutes Aufspannen kann bei Geometrieelementen, deren Lage zueinander wichtig ist, Risiken durch Bezugsübertragung und Toleranzketten verursachen. Der niedrigste Maschinenstundensatz führt nicht zwangsläufig zu den geringsten gesamten Fertigungskosten, denn auch Stabilität der Spannvorrichtung, Werkzeugreichweite, Maschinenkinematik, Programmierung, Prüfung und Losgröße zählen.
Bezahlen Sie nicht für unnötige Achsbewegungen
Die Kosten der 5-Achs-Bearbeitung umfassen Programmierung, Simulation, Aufspannung, Maschinenzeit, Werkzeuge, Prüfung und Risiken. Bei einfacher Geometrie kann ein weniger komplexer Fertigungsablauf wirtschaftlich sinnvoller sein.
Risiken für die Lagebeziehungen nicht übersehen
Ein günstigerer Arbeitsgang kann teuer werden, wenn wiederholtes Umspannen die Kontrolle kritischer Lagebeziehungen erschwert. Vergleichen Sie das gesamte Fertigungsrisiko, nicht nur den Maschinenstundensatz.
Die richtige Wahl hängt von den Nachweisen zum gesamten Fertigungsablauf ab
Über den Vergleich von Stundensätzen hinaus prüft Zhenling das Verhältnis zwischen Aufspannungsrisiko, Programmieraufwand, Werkzeugreichweite, Prüfung und Losgröße. Die 5-Achs-Bearbeitung ist nicht immer der günstigste Fertigungsablauf, während wiederholtes Spannen nicht unbedingt die sicherste Lösung ist.
Nutzen Sie die Entscheidungsmatrix für Geometrie und Aufspannung als erste Orientierung, nicht als automatische Verfahrenswahl. Ein Zerspanungsfachmann benötigt weiterhin die aktuelle technische Zeichnung, das Modell, den Werkstoff, die Stückzahl und eine Liste der kritischen Geometrieelemente.
[ PRÜFVERFAHREN ANZEIGEN ]
PRÜFVERFAHREN
Prüfplanung für kritische Geometrieelemente
Für die Präzisionszerspanung von Bauteilen mit engen Toleranzen reicht eine Zahl im Zeichnungskopf nicht aus. Die technische Zeichnung sollte Bezüge, Vorgaben für Geometrieelemente, Oberflächenbeschaffenheit, Messverfahren und Abnahmenachweise miteinander verknüpfen, damit der Lieferant die Fertigung planen und der Käufer das Ergebnis prüfen kann.
Rückverfolgbarkeit garantiert keine Toleranzeinhaltung
Das JCGM VIM definiert messtechnische Rückverfolgbarkeit über eine dokumentierte, ununterbrochene Kette von Kalibrierungen, in der jedes Glied zur Messunsicherheit beiträgt. NIST übernimmt diese Definition in seinen Richtlinien und betont, dass Rückverfolgbarkeit allein die Eignung für den vorgesehenen Zweck nicht garantiert; diese Seite erweckt keinen anderen Eindruck.
- 01Die Rückverfolgbarkeit betrifft die Messkette.
- 02Die Toleranz legt die zulässige Abweichung eines Geometrieelements fest.
- 03Die Messunsicherheit beeinflusst, wie sicher sich die Konformität beurteilen lässt.
- 04Die Abnahmekriterien bestimmen die vertraglich maßgebliche Entscheidung.
ISO 10791-6 behandelt bestimmte Prüfungen der kinematischen Genauigkeit von Bearbeitungszentren bei simultanen numerisch gesteuerten Linear- und Drehbewegungen. Der Anwendungsbereich der Norm kann eine technische Diskussion unterstützen, belegt aber nicht, dass ein Lieferant, eine Maschine oder ein fertiges Bauteil der Norm entspricht.
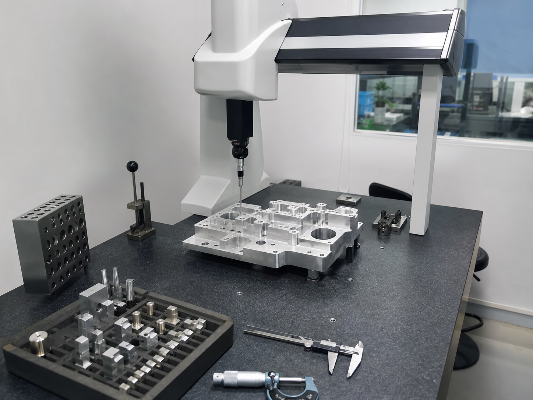
TOLERANZPRÜFUNG: AKTIV
MESSUNSICHERHEIT: WIRD ABGEGLICHEN
BEZUG: AUSGERICHTET
| Angabe für die Prüfung | Was der Käufer festlegen sollte | Was Zhenling bestätigen sollte |
|---|---|---|
| Kritische Geometrieelemente | Maße, Bezüge, geometrische Vorgaben und funktionale Prioritäten | Machbarkeit, Bearbeitungsfolge und Zugänglichkeit für Messungen |
| Prüfnachweis | Erstmusterprüfbericht, Abschlussbericht, Werkstoffnachweis oder ein anderes benanntes Dokument | Verfügbares Berichtsformat, Inhalt und Bereitstellungszeitpunkt |
| Stichprobenprüfung | Vollprüfung, Stichprobenumfang oder genehmigter Prüfplan | Prüfaufwand und wirtschaftliche Auswirkungen |
| Prüfmittel und Verfahren | Vorgeschriebenes Verfahren, Messmittel oder vom Kunden verlangtes System | Verfügbare Prüfmittel oder vereinbartes externes Verfahren |
| Oberflächenzustand | Rauheit, optische Grenzwerte, Aufmaß für die Beschichtung und zu schützende Bereiche | Bearbeitungsaufmaß und Prüffolge |
FERTIGUNGSMÖGLICHKEITEN
Nachweise zum Fertigungsstandort für komplexe Sonderteile
Shanghai Zhenling Hardware Co., Ltd.. wurde 2006 gegründet. Das Unternehmensprofil beschreibt einen Fertigungsstandort in Jiashan mit 8.000 Quadratmetern Fläche und einer 6.000 Quadratmeter großen Werkhalle. Es führt CNC-Bearbeitung, Umformung, Schweißen und ergänzende Anlagen für die Fertigung nicht standardisierter Metallteile auf.
Die Größe des Fertigungsstandorts beantwortet keine bauteilbezogene Frage
Das verborgene Risiko besteht darin, sichtbare Anlagen als Beleg zu betrachten, obwohl eine ungeeignete Aufspannung die Prüfung oder Fertigung verzögern kann. Über eine Prospektaussage hinaus fordert Zhenling den Käufer auf, die Eignung der Maschine anhand der technischen Zeichnung, der Nachweise an einem Probestück und der Abnahmekriterien zu bestätigen.
Bauteilbezogene Nachweise zum Fertigungsstandort anfordernSpektrum der Zerspanung
Zu den im Profil aufgeführten Anlagen zählen CNC-Drehmaschinen, Fräsmaschinen, Schleifmaschinen, Bohrwerke, Radialbohrmaschinen, Drahterodiermaschinen sowie 3-Achs-, 4-Achs- und importierte 5-Achs-Bearbeitungszentren.
Weitere Möglichkeiten der Metallverarbeitung
Zu den ergänzenden Anlagen gehören Scheren, Blechwalzmaschinen, Pressen, Unterpulverschweißanlagen und Schutzgasschweißanlagen. Jeder Arbeitsgang muss dennoch für das jeweilige Bauteil bestätigt werden.
Erfahrung mit Sonderteilen
Als gefertigte Bauteilarten werden Maschinenbaugruppen, Flansche, Walzen, gebogene Rohre, Ventilgehäuse, Stopfen und weitere kundenspezifische CNC-Teile für Druckbehälter, Durchflussregelung und Trennverfahren genannt.
Welche Fragen Nachweise zum Fertigungsstandort beantworten sollten
- Welchen Maschinentyp und welche Achskonfiguration schlagen Sie für dieses Bauteil vor?
- Wie wird das Werkstück abgestützt, ohne den Zugang für kritische Werkzeuge zu versperren?
- Welche Arbeitsgänge erfolgen im eigenen Fertigungsstandort und für welche ist ein genehmigter externer Prozess erforderlich?
- Wie bleiben Zeichnungsstand, Werkstoffidentität und Prüfstatus Ihrem Auftrag zugeordnet?
- Welche Nachweise an einem Probestück oder Erstmuster können vor der Fertigungsfreigabe geprüft werden?
- Welche Verpackung schützt kritische Oberflächen und korrosionsempfindliche Werkstoffe während des Transports?
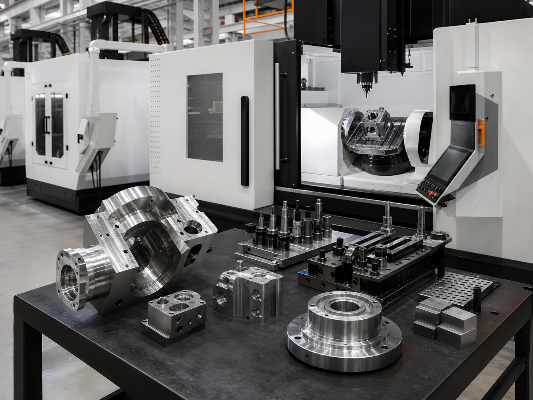
Wer einen Hersteller für 5-Achs-CNC-Bearbeitung beurteilt, sollte sichtbare Anlagen und bauteilbezogene Nachweise getrennt bewerten. Ein Fertigungsbetrieb mit 5-Achs-Maschinen kann sein Arbeitsumfeld zeigen, doch auch die Bezeichnung als CNC-Fertigungsbetrieb belegt kein Bauteilergebnis; nur geprüfte auftragsspezifische Nachweise können zeigen, ob die Fertigung machbar ist.
Von der Zeichnungsprüfung bis zur Fertigung
Das Leistungsmodell von Zhenling beginnt mit kontrollierten Konstruktionsdateien oder Probestücken für die CNC-Bearbeitung und endet mit fertigen, nicht standardisierten Metallteilen. Eine sorgfältige Übergabe verhindert, dass Annahmen aus der Angebotserstellung später zu Streitpunkten in der Fertigung werden.
Der Fehler besteht darin, eine Annahme zur Auftragsbedingung werden zu lassen
Das Angebotsergebnis umfasst die Erkenntnisse aus der Zeichnungsprüfung, die vorgeschlagene Aufspannungs- und Bezugsstrategie, ungeklärte Zugangsrisiken, die Entscheidung zum Erstmuster sowie die für den Auftrag ausdrücklich vorgesehenen Prüfnachweise.
Fragen zur Zeichnungskontrolle
- Welcher Änderungsstand der Datei ist maßgeblich?
- Ist bei Abweichungen das Modell oder die technische Zeichnung maßgeblich?
- Werden allgemeine Toleranzen durch Angaben zu einzelnen Geometrieelementen ersetzt?
- Wer darf eine Abweichung oder einen alternativen Werkstoff genehmigen?
Fragen zu sensiblen Daten
- Ist vor dem Hochladen eine Vertraulichkeitsvereinbarung erforderlich?
- Gelten Exportkontrollen oder Beschränkungen des Kunden?
- Welcher Übertragungsweg ist freigegeben?
- Welche Vorgaben zu Zugriff, Aufbewahrung und Löschung müssen bestätigt werden?
01
Erfassung der Anfrage: Dateien, Zeichnungsstand, Werkstoff, Stückzahl, Bestimmungsort, Oberflächenbeschaffenheit und Wunschtermin erfassen.
02
Prüfung der Anforderungen: kritische Geometrieelemente, fehlende Toleranzen, widersprüchliche Bezüge, Prüfnachweise und Beschränkungen ermitteln.
03
Verfahrensprüfung: Zugang mit 3 Achsen, 3+2 und 5 Achsen vergleichen und anschließend Werkstückspannung, Werkzeugreichweite, Kollisionsrisiko und nachgelagerte Arbeitsgänge bewerten.
04
Kaufmännische Klärung: enthaltene und ausgeschlossene Leistungen, Werkstoffgrundlage, Prüfumfang, Oberflächenbearbeitung, Verpackung und Annahmen zur Lieferzeit dokumentieren.
05
Entscheidung über Probestück oder Erstmuster: vereinbaren, welche Nachweise vor der Fertigung einer größeren Charge freigegeben werden müssen.
06
Fertigung und Freigabe: nach dem freigegebenen Änderungsstand arbeiten, Nichtkonformitäten beherrschen, erforderliche Nachweise fertigstellen und das Bauteil für den Transport verpacken.
Hier wird weder ein Online-Preis für CNC-Bearbeitung zugesagt noch ohne technischen Zusammenhang ein pauschales Online-Angebot erstellt. Ziel ist ein Angebot für CNC-Bearbeitung, dessen Grundlagen beide Seiten auf dieselben Dateien und Annahmen zurückführen können.
AUFBAU DES ANGEBOTS
Preisfaktoren, Lieferzeit und Checkliste für die Anfrage
Die Kosten Ihrer Zerspanung lassen sich nicht allein aus dem Stundensatz einer 5-Achs-Maschine bestimmen. Geometrie, Zahl der Aufspannungen, Werkstoff, Programmierung, Werkzeugbau, Prüfung, nachgelagerte Arbeitsgänge, Losgröße, Dokumentation und Lieferbedingungen beeinflussen das Angebot.
01Geometrie und Zugänglichkeit
Tiefe Hohlräume, große Werkzeugreichweiten, Hinterschneidungen, schräge Geometrieelemente, dünne Wände und durchgehende Konturen können die Werkstückspannung und die Planung der Werkzeugbahn beeinflussen.
02Werkstoff und Halbzeug
Werkstoffsorte, Zustand, Härte, Halbzeugaufmaß, Zertifikatsanforderungen und Verfügbarkeit beeinflussen Zerspanung und Beschaffung.
03Qualitätsnachweise
Die Prüfung kritischer Geometrieelemente, Berichterstattung, Stichproben, spezielle Messmittel und Freigabeschritte des Kunden erfordern Zeit und klare Abnahmeregeln.
04Stückzahl und Wiederholungen
Bei einem Prototyp kann eine flexible Werkstückspannung vorteilhaft sein, während für eine Fertigungscharge spezielle Spannvorrichtungen oder eine Prüfung in mehreren Stufen sinnvoll sein können.
05Nachgelagerte Arbeitsgänge
Wärmebehandlung, Schweißen, Schleifen, Erodieren, Oberflächenbearbeitung, Reinigen, Kennzeichnen oder Montage können die Abfolge und die Risiken verändern.
06Lieferzustand
Verpackung, Rostschutz, Bestimmungsort, die geltende Incoterms-Regel und der Wunschtermin beeinflussen eine realistische Lieferzeit.
Versteckte Leistungsausschlüsse machen das günstigste Angebot riskant
Das Risiko steigt, wenn falsche Annahmen zu Werkstoff, Toleranz, Prüfung oder Verpackung Verzögerungen oder Nacharbeit verursachen. Da ein reiner Preisvergleich irreführend sein kann, gleicht die Anfrage-Checkliste von Zhenling den Leistungsumfang mit der technischen Zeichnung ab und zeigt ungeklärte Zielkonflikte auf.
Angebot auf Grundlage des Leistungsumfangs anfordern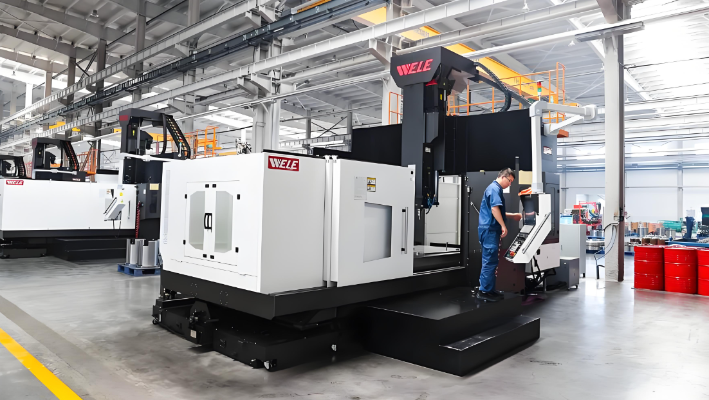
LEISTUNGSUMFANG GEPRÜFT
- Zweidimensionale technische Zeichnung mit Änderungsstand und Maßeinheiten
- STEP-Datei oder ein anderes verwendbares dreidimensionales Modell, sofern vorhanden
- Werkstoffspezifikation, Zustand und freigegebene Alternativen
- Stückzahl der Prototypen, Losgröße und erwarteter Wiederholbedarf
- Kritische Maße, Bezüge, geometrische Toleranzvorgaben und Oberflächenbeschaffenheit
- Erforderliche Werkstoff- und Prüfunterlagen sowie Erstmusterunterlagen
- Wärmebehandlung, Beschichtung, Passivierung, Kennzeichnung, Reinigung oder Montage
- Verpackung, Korrosionsschutz, Bestimmungsort und Wunschtermin
- Anforderungen an Vertraulichkeit, Exportkontrolle oder den Umgang mit zugriffsbeschränkten Daten
- Ansprechperson für technische Fragen und die Freigabe von Abweichungen
Ehrlich gesagt liegen keine Zhenling-spezifischen Daten zu Bearbeitungszeit, Ausschussquote oder Amortisation vor; deshalb nennt dieser Artikel keinen Prozentsatz für Einsparungen. Nutzen Sie die folgenden Faktoren als allgemeine Orientierung für die Gesamtkosten.
- Berücksichtigen Sie die Konstruktion der Spannvorrichtungen, Wechsel der Aufspannung und Bezugsübertragungen.
- Vergleichen Sie den Aufwand für Programmierung und Simulation.
- Berücksichtigen Sie Spezialwerkzeuge, Werkzeugreichweite und Bruchrisiko.
- Berücksichtigen Sie die Zugänglichkeit für die Prüfung, Prüfberichte und die Erstmusterfreigabe.
- Berücksichtigen Sie zusätzliche Handhabungsschritte, das Nacharbeitsrisiko und Terminrisiken.
Interaktive Systeme
Technische Tools für die CNC-Bearbeitung
Prüfen Sie die Eignung des Fertigungsverfahrens, die Vollständigkeit Ihrer Angebotsanfrage und die Werkstoffspezifikationen für kundenspezifische Metallteile.
TECHNISCHE ABSTÜTZUNG
FAQ: 5-Achs-CNC-Bearbeitung
Diese FAQ zur 5-Achs-CNC-Bearbeitung beantworten die häufigsten Fragen von Einkäufern zu technischen Zeichnungen, Verfahren, Toleranzen, Werkstoffen und Angeboten.
Die 5-Achs-Bearbeitung kann sich für komplexe Beziehungen zwischen Geometrieelementen eignen; allerdings ist keine einzelne Toleranz für alle Maschinen, Werkstoffe, Geometrien oder Aufspannungen geeignet. Reichen Sie Angaben zu wichtigen Geometrieelementen, Bezugssystemen, Werkstoffzuständen und Prüfplänen ein, damit die Machbarkeit beurteilt werden kann.
Wählen Sie das am besten geeignete Verfahren anhand der Zugänglichkeit des Werkstücks, der Anzahl der Aufspannungen, der Bezugsübertragung, der Konturkomplexität, der Werkzeugreichweite, der Stückzahl und der Gesamtkosten des Fertigungsablaufs. Für einfache Geometrien können 3-Achs-Maschinen die beste Wahl sein, während 3+2 bei Geometrieelementen an mehreren Werkstückseiten effizient sein kann, wenn keine simultane Bewegung erforderlich ist.
Nein. Bei vielen Bauteilen, die an fünf Seiten bearbeitet werden, genügt eine indexierte Positionierung; konturierte Geometrieelemente können eine koordinierte Bewegung erfordern.
Das Unternehmensprofil von Zhenling nennt Kohlenstoffstähle und legierte Stähle, Wälzlagerstahl, Edelstahlsorten, Aluminiumlegierungen, Nickelbasiswerkstoffe, C276 und 904L. Geben Sie die genaue Spezifikation, den Lieferzustand, die Härte, die Halbzeugform, den Bedarf an Zertifikaten und alle zulässigen gleichwertigen Werkstoffe an, damit Verfügbarkeit und Eignung des Fertigungsverfahrens für die Angebotsanfrage bestätigt werden können.
Zhenling fertigt kundenspezifische Bauteile nach eingereichten technischen Zeichnungen oder Musterteilen. Geben Sie die Stückzahlen für Prototypen und wiederkehrende Fertigungsaufträge an, damit Zhenling die Machbarkeit des Verfahrens und seine Eignung für die Fertigung beurteilen kann.
Preis und Lieferzeit hängen von Geometrie, Werkstoff, Halbzeug, Programmierung, Spannvorrichtungen, Werkzeugen, Prüfung, zusätzlichen Bearbeitungsschritten, Stückzahl, Dokumentation und Lieferbedingungen ab. Auch Werkstoffverfügbarkeit, Musterfreigabe, externe Bearbeitung, Verpackung und Fertigungsplanung können den Wunschtermin beeinflussen; deshalb bestätigt Zhenling die Lieferzeit erst nach Prüfung der aktuellen Dateien und Auftragsannahmen.
Nennen Sie genau, welchen Nachweis Sie benötigen, etwa einen Werkstoffnachweis, einen Erstmusterprüfbericht oder einen abschließenden Maßprüfbericht. Verfügbarkeit, Inhalt, Stichprobenumfang und Messverfahren müssen im Angebot bestätigt werden und dürfen nicht aus dieser Seite abgeleitet werden.
Senden Sie allen Lieferanten dieselbe Checkliste für die Angebotsanfrage und verlangen Sie schriftliche Angaben zu enthaltenen Leistungen, Ausschlüssen und Annahmen. Nehmen Sie kritische Toleranzen, Werkstoffnachweise, Oberflächenbearbeitung, Verpackung und Abnahmeunterlagen in den Angebotsumfang auf.
Vereinbaren Sie zunächst die Beschränkungen und einen zugelassenen Übermittlungsweg und senden Sie dann nur die für die Prüfung erforderlichen kontrollierten Daten.






