Kontaktieren Sie Zhenling

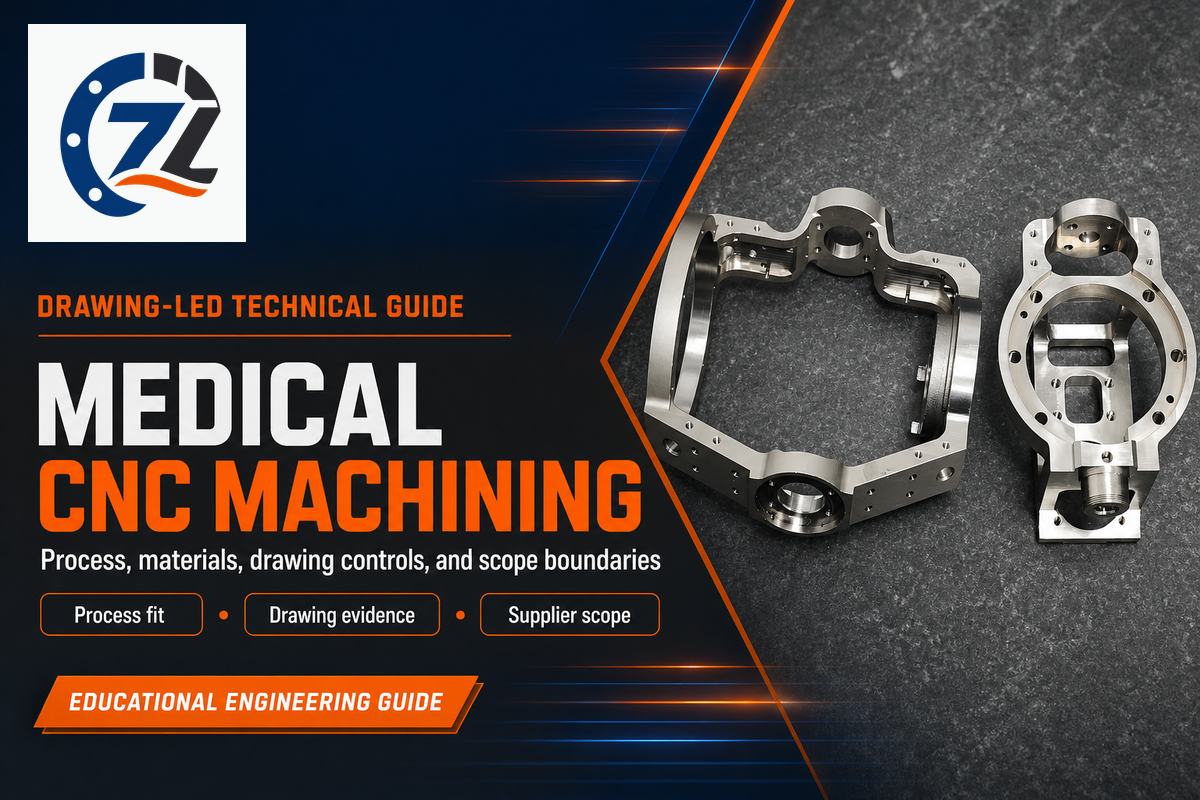
Medizinische CNC-Bearbeitung bezeichnet die Fertigung nicht fertig bearbeiteter Metall- oder Kunststoffkomponenten für Medizingeräte nach technischer Zeichnung: Halterungen, Gehäuse, Anschlüsse für Fluidwege und Strukturbauteile, die nach Kundenvorgabe gefertigt werden und nicht als vollständiges Gerät entwickelt, zugelassen oder montiert sind. Daraus ergibt sich der übliche Aufgabenbereich eines Zerspanungslieferanten: den vorgegebenen Werkstoff bearbeiten, die Zeichnungstoleranzen einhalten, das Bauteil prüfen und die vereinbarten Dokumente bereitstellen. Die regulatorische Zulassung und die Designlenkung des fertigen Geräts verbleiben beim rechtlichen Hersteller, sofern das bearbeitete Teil nicht selbst ein fertiges Gerät oder Zubehör ist. Dieser Leitfaden behandelt die Verfahren der medizinischen CNC-Bearbeitung, die bei Medizinteilen eingesetzt werden, die gängigsten Werkstoffgruppen, die Festlegung von Toleranzen und GD&T-Konventionen auf medizinischen Zeichnungen, den tatsächlichen Anwendungsbereich von ISO 13485 und der FDA Quality Management System Regulation, die Gerätekategorien, in denen diese Komponenten zum Einsatz kommen, sowie ein kurzes Schema zur Auswahl zwischen einem auf Zeichnungsfertigung spezialisierten Zerspanungsbetrieb und einem zertifizierten Gerätehersteller. Aktualisiert im August 2026.
Medizinische CNC-Bearbeitung ist die Fertigung nicht fertig bearbeiteter Metall- oder Kunststoffteile für Medizingeräte nach technischer Zeichnung. Die Branchenbeispiele in diesem Leitfaden reichen von allgemeinen Toleranzen von etwa ±0,127mm bis zu engen Toleranzen von etwa ±0,0025mm bei schlanken, im Langdrehen gefertigten Teilen. Maßgeblich sind jedoch die freigegebene Zeichnung und die dokumentierte Leistungsfähigkeit des Lieferanten.
Wichtigste Erkenntnisse
- ISO 13485 ist nicht automatisch für jeden Zerspanungsbetrieb vorgeschrieben, der Bauteile nach Zeichnung fertigt. Die FDA-QMSR gilt für Hersteller fertiger Geräte und Zubehör; der rechtliche Hersteller lenkt seine Komponentenlieferanten weiterhin durch Einkaufsprüfungen und Qualitätsvereinbarungen.
- Bei medizinischen Komponenten sind oft enge Toleranzen erforderlich – bis hin zu ±0,0025mm (±0.0001in). Bei kleinen, schlanken Teilen werden sie häufig durch Langdrehen eingehalten.
- Edelstahl, Aluminium, Kohlenstoff- und legierte Stähle sowie korrosionsbeständige Legierungen werden häufig zerspant. Für Titan in Implantatqualität und PEEK sind anwendungsspezifische Nachweise zu Werkstoff, Rückverfolgbarkeit und Biokompatibilität erforderlich.
- ASME Y14.5 (Ausgabe 2018) legt die GD&T-Sprache fest, sofern die Zeichnung darauf Bezug nimmt; eine allgemeingültige Toleranz für Medizinteile wird darin nicht festgelegt.
- Der globale Markt für die Auftragsfertigung von Medizinprodukten soll von USD 87,43 Milliarden (2025) auf USD 153,13 Milliarden bis 2034 wachsen.
Technische Kurzdaten
| Typischer Toleranzbereich | ±0,127mm (±0.005in) bei allgemeinen Geometrieelementen bis zu ±0,0025mm (±0.0001in) bei Geometrieelementen mit engen Toleranzen |
| Zeichnungskonvention | ASME Y14.5 GD&T (Ausgabe 2018), sofern auf der Zeichnung angegeben |
| Bestätigter Werkstoffumfang von Zhenling | Edelstahl 303/304/304L/316/316L/321; Aluminium 6061/7075/5052/2024; Kohlenstoff- und legierter Stahl; korrosionsbeständige Legierungen C276/904L |
| Hier ausschließlich zur Information von Einkäufern behandelt | Titan in Implantatqualität, PEEK und weitere biokompatible Werkstoffe |
| Regulatorischer Anwendungsbereich dieses Leitfadens | Komponentenfertigung nach FDA QMSR / ISO 13485:2016 (keine Fertigung fertiger Geräte) |
| Aktuelle Zertifizierungen von Zhenling | Die für dieses Projekt bereitgestellten Unternehmensunterlagen führen CE und ASME auf; sie belegen weder ISO 13485 noch ISO 9001. |
Was ist medizinische CNC-Bearbeitung?
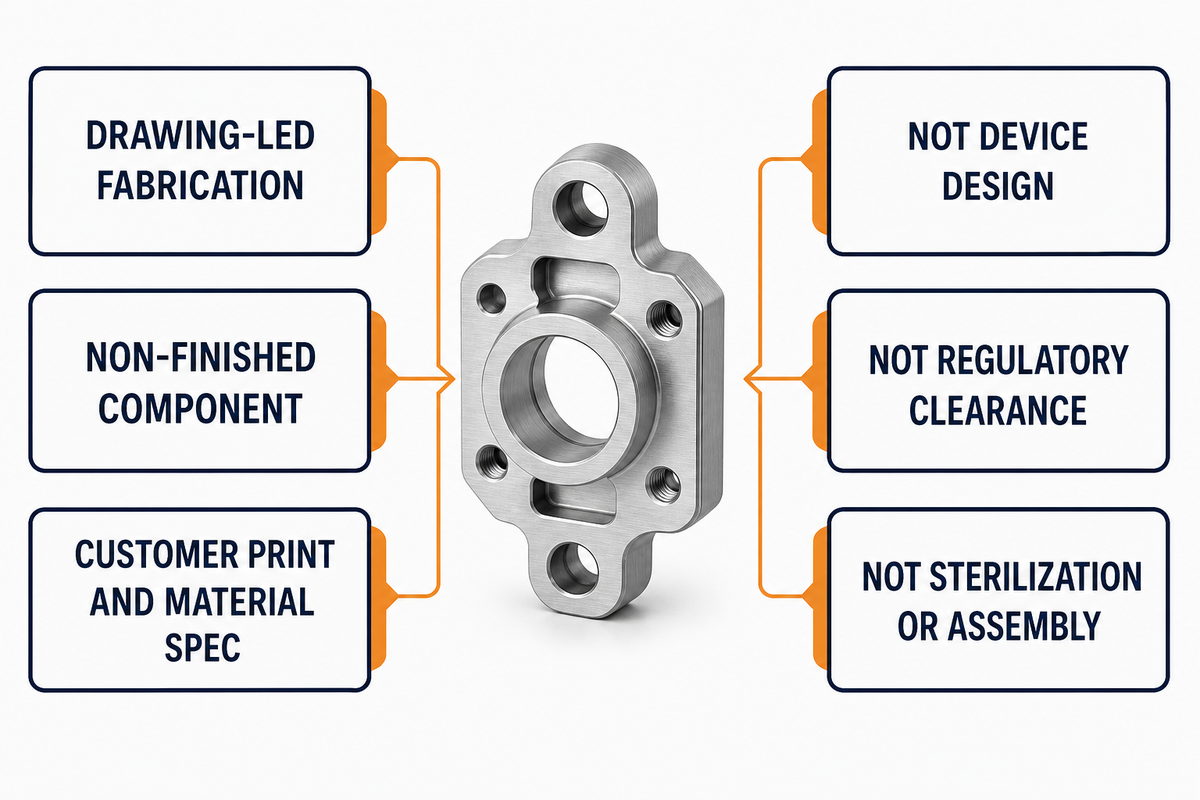
Medizinische CNC-Bearbeitung ist die Fertigung nicht fertig bearbeiteter Metall- oder Kunststoffkomponenten für Medizingeräte nach technischer Zeichnung. Sie unterscheidet sich von Entwicklung, regulatorischer Zulassung, Sterilisation und Montage fertiger Geräte. Zerspanungsbetriebe fertigen Teile nach Kundenvorgabe und Werkstoffspezifikation; sie entwickeln,zulassen, sterilisieren oder montieren das fertige Medizingerät nicht, sofern sie nicht gesondert mit diesen Aufgaben beauftragt und dafür qualifiziert wurden.
Typische Beispiele sind Gerätegehäuse und Halterungen, Anschlussgehäuse, Anschlüsse für Fluidwege und Strukturbauteile für Diagnose- oder Chirurgiesysteme. Grundlage sind ein CAD-Modell, eine technische Zeichnung, eine Werkstoffspezifikation, Toleranzen und ein vereinbarter Prüfplan. Zum Einsatz kommen Fräsen, Drehen, Langdrehen und Mehrachsenbearbeitung. Die Arbeit bleibt jedoch Komponentenfertigung, solange das Teil nicht selbst die regulatorische Definition eines fertigen Geräts oder Zubehörs erfüllt. Diese Abgrenzung zu fertigen Geräten ist für die spätere Erläuterung der QMSR wichtig.
Die Suchbegriffe variieren: medizinische Zerspanung, medizinische CNC-Bearbeitung, CNC-Bearbeitung für Medizinprodukte und CNC-Bearbeitung im Medizinbereich können dieselbe breite Beschaffungskategorie bezeichnen. Für den Einkauf bedeutet Zerspanung für die Medizinbranche weiterhin, Medizinteile und -komponenten anhand einer kontrollierten Zeichnung präzise zu fertigen – nicht, dass beliebige Maschinenteile zugelassene Medizinprodukte wären.
Eine Marktschätzung beziffert den globalen Markt für die Auftragsfertigung von Medizinprodukten auf USD 87,43 Milliarden im Jahr 2025 und prognostiziert bis 2034 ein Wachstum auf USD 153,13 Milliarden, entsprechend einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 6,5 %. Diese Schätzungen Dritter beziehen sich auf den breiteren Markt für Auftragsfertigung. Sie messen weder ausschließlich die Zerspanung noch schreiben sie Zhenling Umsätze zu.
Ablauf der medizinischen CNC-Bearbeitung: Vergleich der Verfahren
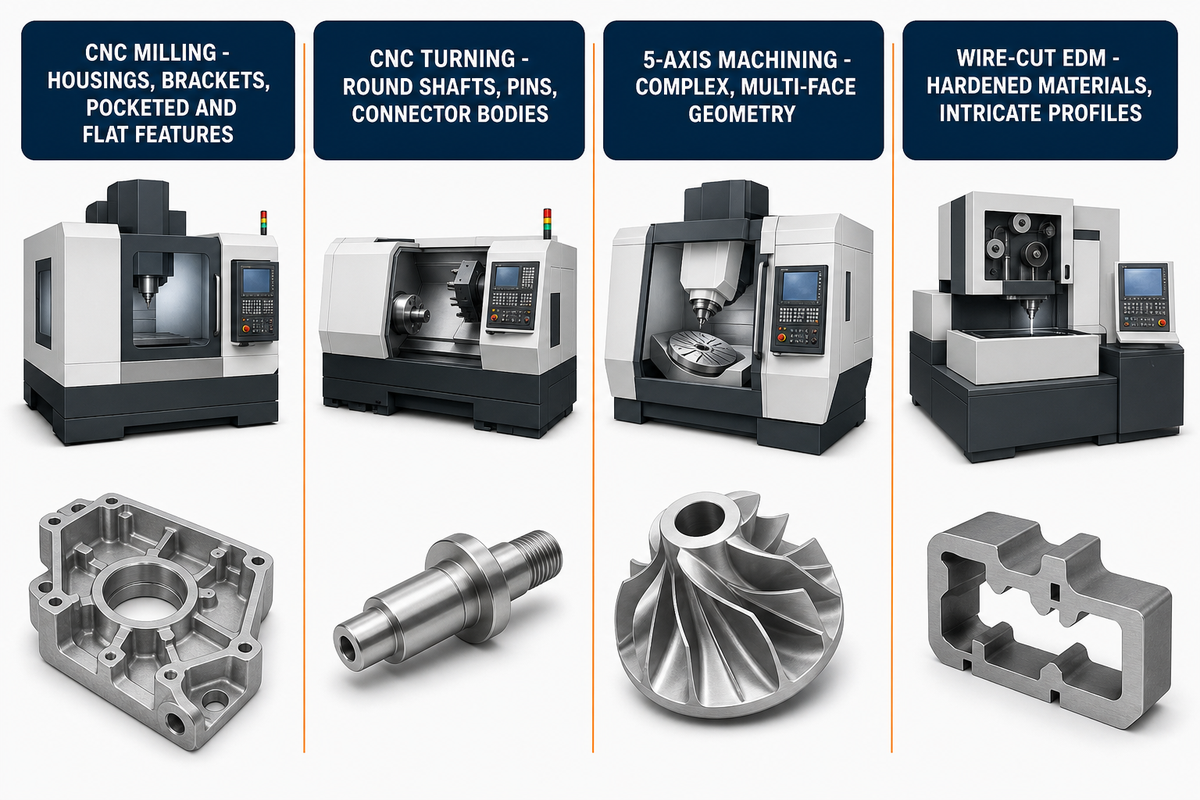
Vier CNC-Bearbeitungsverfahren decken den Großteil der Arbeiten an medizinischen Komponenten ab: CNC-Fräsen, CNC-Drehen (einschließlich CNC-Langdrehen), 5-Achs-Bearbeitung für komplexe, mehrseitige Komponenten in einer einzigen Aufspannung und Drahterodieren für gehärtete Werkstoffe oder komplexe Konturen. Jedes Verfahren eignet sich für eine andere Kombination aus Geometrie, Werkstoff und Toleranz. Richtig eingesetzt kann die CNC-Bearbeitung die geforderte Toleranz und Oberflächenbeschaffenheit einer medizinischen Zeichnung erreichen. Diese Verfahren sind jedoch nicht austauschbar; keines lässt sich ohne Weiteres durch ein anderes ersetzen.
Die Fertigung medizinischer Teile kann Rapid Prototyping mit der Serienzerspanung kombinieren, doch die Verfahrenswahl richtet sich weiterhin nach der Geometrie und den erforderlichen Nachweisen. Einkäufer, die CNC-Bearbeitung für medizinische Anwendungen oder den Medizinsektor allgemein vergleichen, sollten erfragen, wie der Betrieb CNC-Technologie, 5-Achs-CNC-Maschinen und weitere Zerspanungsverfahren steuert, statt anzunehmen, der Einsatz von CNC garantiere Zuverlässigkeit.
Für komplexe medizinische Geometrien kommen je nach Auswahl der CNC-Verfahren Präzisionszerspanung, CNC-Langdrehen oder 5-Achs-Bearbeitung infrage. Mit diesen Verfahren lassen sich Präzisionsteile fertigen. Die Wahl der Maschine allein belegt jedoch nicht, dass ein Teil für eine anspruchsvolle medizinische Anwendung geeignet ist.
| Verfahren | Typische Geometrie / Anwendung | Erreichbare Toleranz | Hinweise |
|---|---|---|---|
| CNC-Fräsen | Gehäuse, Halterungen, Taschen und ebene Geometrieelemente | Von allgemeinen bis zu engen, vom Geometrieelement abhängigen Toleranzen | Häufig die erste Wahl bei prismatischen Geometrien |
| CNC-Drehen (einschließlich Langdrehen) | Rundwellen, Stifte, Anschlussgehäuse mit kleinem Durchmesser | Bei langgedrehten Geometrieelementen bis zu ±0,0025mm (±0.0001in) | CNC-Langdrehen eignet sich für schlanke Teile, die zu Durchbiegung neigen |
| 5-Achs-Bearbeitung | Komplexe, mehrseitige Geometrien in einer Aufspannung | Enge Toleranzen, abhängig von der Aufspannung | Verringert Positionierfehler bei komplexen Teilen |
| Drahterodieren | Gehärtete Werkstoffe, komplexe Innenkonturen | Enge Toleranzen bei Konturen; durch Oberflächenbeschaffenheit begrenzt | Nicht immer für Anwendungen geeignet, die eine feine Oberflächenbeschaffenheit erfordern |
Eine veröffentlichte Fallstudie eines Lieferanten zu einem Gehäuse für ein Titan-Wirbelsäulenimplantat zeigt, warum die Verfahrenswahl wichtig ist, obwohl Titan in Implantatqualität außerhalb des Werkstoffumfangs von Zhenling liegt. Zu den angegebenen Anforderungen gehörten eine Bohrung mit 6,00mm und einer Toleranz von +0.00/−0,01mm sowie Ra 0,4µm; nach der Bearbeitung wurde Ra 0,31µm angegeben. Laut Quelle kamen 5-Achs-Bearbeitung und CNC-Drehen zum Einsatz. Eine alternative Lösung mit Drahterodieren konnte bei einer vergleichbaren Geometrie die geforderte Oberflächenbeschaffenheit nicht erreichen. Dies ist die Fallstudie eines einzelnen Lieferanten und keine allgemeingültige Leistungszusage.
Langdrehen wird häufig für kleine, schlanke Drehteile gewählt, weil die Führungsbuchse das Stangenmaterial nahe am Schnittbereich abstützt und die Durchbiegung begrenzt. Das Verfahren eignet sich sowohl für Prototypen als auch für die Fertigung. Werkzeuge, Korrekturwerte, Prüfhäufigkeit und Prozessvalidierung richten sich jedoch weiterhin nach der Zeichnung und den Losanforderungen.
Werkstoffe in der medizinischen CNC-Bearbeitung: Branchenüberblick
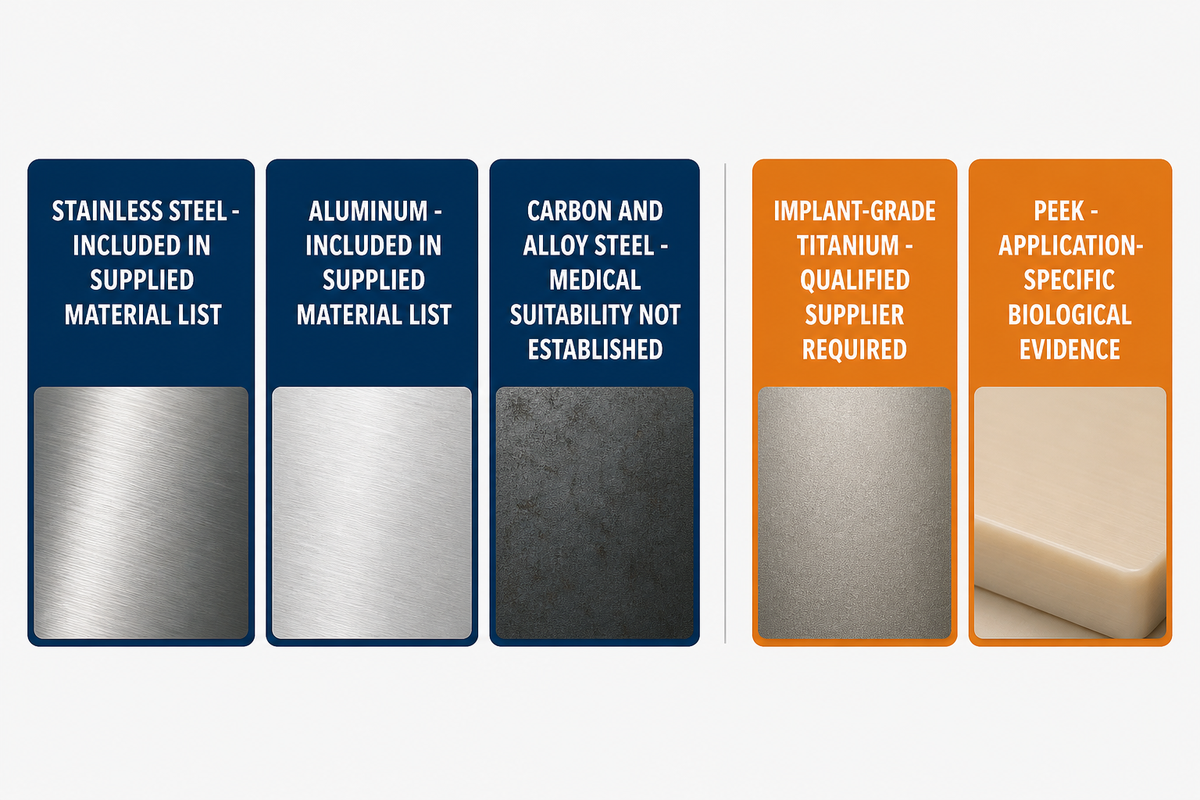
Nicht alle Metalle und Kunststoffe, die üblicherweise in Zerspanungsbetrieben verarbeitet werden, kommen auch häufig bei Medizinteilen und -komponenten zum Einsatz. Selbst wenn ein Metall routinemäßig bearbeitet wird, kann seine Verwendung in einer medizinischen Anwendung zusätzliche, kundenspezifische Anforderungen an das Qualitätsmanagementsystem, die Werkstoffrückverfolgbarkeit oder die Biokompatibilitätsdokumentation mit sich bringen. Ob der Zerspanungslieferant selbst ISO 13485 zertifiziert sein muss, hängt vom Status des Teils, den Lieferantenkontrollen des rechtlichen Herstellers und der Qualitätsvereinbarung ab.
Das Geräteentwicklungsteam wählt Werkstoffe für medizinische Anwendungen nicht anhand einer Liste von Suchbegriffen aus. Bei Präzisionskomponenten für die Medizintechnik, medizinischen Implantaten oder anderen komplexen Medizinprodukten müssen die Werkstoffauswahl und die biologische Bewertung dem Kontaktprofil und der Risikoanalyse des fertigen Produkts entsprechen.
| Werkstoffgruppe | Für dieses Projekt offengelegter Umfang von Zhenling | Abgrenzung der Nachweise zur medizinischen Verwendung |
|---|---|---|
| Edelstahl 303 / 304 / 304L | In der bereitgestellten Werkstoffliste enthalten | Zeichnung, Endverwendung, Werkstoffrückverfolgbarkeit und Anforderungen an die Oberflächenbeschaffenheit bleiben maßgeblich |
| Edelstahl 316 / 316L / 321 | In der bereitgestellten Werkstoffliste enthalten | Korrosionsbeständigkeit und Passivierung müssen für die Anwendung festgelegt und überprüft werden |
| Aluminium 6061 / 7075 | In der bereitgestellten Werkstoffliste enthalten | Aus der Zerspanbarkeit lässt sich keine Eignung für Implantate oder den Körperkontakt ableiten |
| Aluminium 5052 / 2024 | In der bereitgestellten Werkstoffliste enthalten | Der Einkäufer muss Werkstoffsorte, Zustand, Rückverfolgbarkeit, Oberflächenbeschaffenheit und Einschränkungen der Endverwendung festlegen |
| Kohlenstoffstahl | In der bereitgestellten Werkstoffliste enthalten | Die medizinische Eignung ist nicht nachgewiesen; die Verwendung richtet sich nach Zeichnung und Gerät |
| Legierter Stahl | In der bereitgestellten Werkstoffliste enthalten | Die medizinische Eignung ist nicht nachgewiesen; die Verwendung richtet sich nach Zeichnung und Gerät |
| C276 | In der bereitgestellten Werkstoffliste enthalten | Chemische Zusammensetzung, Rückverfolgbarkeit und Prüfanforderungen müssen für die jeweilige Anwendung bestätigt werden |
| 904L | In der bereitgestellten Werkstoffliste enthalten | Chemische Zusammensetzung, Rückverfolgbarkeit und Prüfanforderungen müssen für die jeweilige Anwendung bestätigt werden |
| Titan in Implantatqualität | Durch die bereitgestellten Nachweise nicht belegt | Erfordert einen qualifizierten Lieferanten sowie die Werkstoffkontrollen und die biologische Bewertung des rechtlichen Herstellers |
| PEEK und weitere Polymere für Körperkontakt | Durch die bereitgestellten Nachweise nicht belegt | Werkstoffsorte, Verarbeitung, Rückverfolgbarkeit und Nachweise zur biologischen Bewertung sind anwendungsspezifisch |
ISO 10993-1 ordnet die biologische Bewertung in einen Risikomanagementprozess ein. Die FDA-Leitlinie zu ISO 10993-1 erläutert die Anwendung bei Geräten mit Körperkontakt. Ein Werkstoffzertifikat allein belegt nicht die Biokompatibilität des fertigen Geräts. Einkäufer sollten Werkstoffidentität, Chargenrückverfolgbarkeit, Verarbeitungsnachweise und den Plan zur biologischen Bewertung des rechtlichen Herstellers aufeinander abstimmen. Bei Edelstahl kann außerdem eine Passivierung festgelegt werden, um freies Eisen von der Oberfläche zu entfernen und die Bildung einer chromreichen Passivschicht zu fördern. Sie sollte ausdrücklich in der Zeichnung oder Bestellung gefordert werden und nicht als selbstverständliche Folge der Zerspanung gelten.
⚠️ Nachgewiesene und nur zu Informationszwecken behandelte Werkstoffe
Die Projektunterlagen bestätigen für Zhenling den folgenden Umfang: Edelstahl (303, 304, 304L, 316, 316L, 321), Kohlenstoff- und legierte Stähle, korrosionsbeständige Legierungen C276 und 904L sowie Aluminium (6061, 7075, 5052, 2024). Die vorliegenden Nachweise belegen keine Bearbeitungsfähigkeit für Titan in Implantatqualität oder PEEK, keine Reinraum- oder Sterilisationsprozesse, keine Bioburden-Kontrolle und keine Zertifizierung nach ISO 13485/9001. Diese Anforderungen müssen beim für das jeweilige Teil ausgewählten Lieferanten überprüft werden.
Toleranzen, GD&T und Oberflächenbeschaffenheit bei medizinischen Komponenten
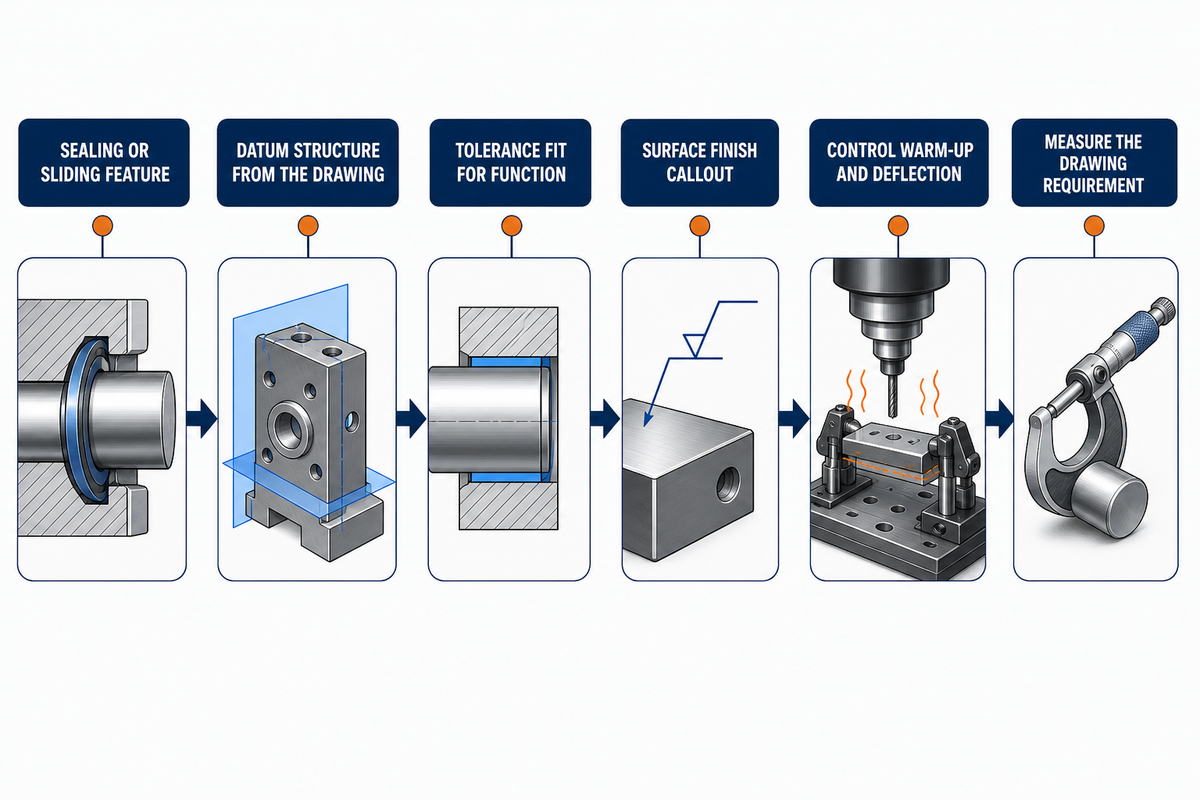
Die für diesen Leitfaden herangezogenen Branchenbeispiele reichen von ±0,127mm (±0.005in) bei allgemeinen Geometrieelementen bis zu ±0,0025mm (±0.0001in) bei ausgewählten Geometrieelementen mit engen Toleranzen. Dies sind Vergleichswerte und keine Standardtoleranzen für Medizinteile. Die freigegebene Zeichnung legt jeweils die Anforderungen fest. ASME Y14.5 (Ausgabe 2018) definiert die GD&T-Notation, sofern darauf Bezug genommen wird. Der Lieferant muss die Fertigungsfähigkeit für jedes Geometrieelement und Prüfverfahren bestätigen. Eine Oberflächenbeschaffenheit von Ra 3,2µm nach der Zerspanung ist eine häufige Grundlage für Angebote; Dicht-, Lager- und Implantatflächen können jedoch eine andere festgelegte Oberflächenbeschaffenheit und ein anderes Verfahren erfordern.
Dieselbe Fallstudie eines Drittanbieters nennt eine Bohrung mit 6,00mm und einer Toleranz von +0.00/−0,01mm, eine geforderte Oberflächenbeschaffenheit von Ra 0,4µm bei erreichtem Ra 0,31µm sowie ein Gewinde M3×0.5 der Klasse 6H. Außerdem wird beschrieben, dass sich eine 0,8mm starke Wand beim Schruppen um 0,06mm durchbog. Durch eine Änderung der Spannvorrichtung und der Werkzeugbahn wurde die Abweichung auf 0,008mm reduziert. Eine separate Abweichung der Bohrung von 6,000mm auf 5,997mm wurde durch Warmlaufen und Korrektur an der Bohrstange behoben. Diese Werte dokumentieren den berichteten Auftrag dieses Lieferanten; sie sind keine Fertigungsdaten von Zhenling.
Für Präzisionsbauteile für die Chirurgie und jede Zeichnung für chirurgische Instrumente sind eigene Abnahmekriterien für einzelne Geometrieelemente erforderlich. Zuverlässige Prozesse und eine zuverlässige Versorgung mit Medizinteilen hängen von Prüfnachweisen für diese Präzisionsteile ab, nicht von einer pauschalen Behauptung, CNC-Bearbeitung gewährleiste Genauigkeit.
Warum sind Mikrometer bei der Zerspanung von Medizinteilen entscheidend?
Bei den Toleranzen medizinischer Komponenten – manchmal nur wenigen Tausendstelmillimetern – kann ein für das Auge unsichtbarer Unterschied darüber entscheiden, ob ein Teil korrekt sitzt, abdichtet oder ein Gewinde greift oder ob es bei der Endprüfung durchfällt. Das obige Praxisbeispiel veranschaulicht dies: Eine Wanddurchbiegung von 0,06mm war sechsmal so groß wie die zulässige Zeichnungstoleranz, und eine Bohrungsabweichung von 0,003mm während eines Fertigungslaufs machte eine aktive Korrekturroutine erforderlich.
Häufige Fehler in Zeichnungen und Toleranzangaben
Bei der Zeichnungsprüfung treten häufig vermeidbare Fehler zutage. Dazu gehören die Annahme, der CAD-Ursprung sei automatisch ein Bezug, eine engere Toleranz als funktional erforderlich und eine fehlende Angabe zur Oberflächenbeschaffenheit bei Dicht- oder Gleitflächen. Eine zweite Zeichnungsprüfung vor der Angebotserstellung ist eine kostengünstige Möglichkeit, Bezugsstruktur, Aufspannung und Prüfverfahren aufeinander abzustimmen.
Das Qualitätsmanagement im Überblick: ISO 13485 und FDA 21 CFR 820 erklärt
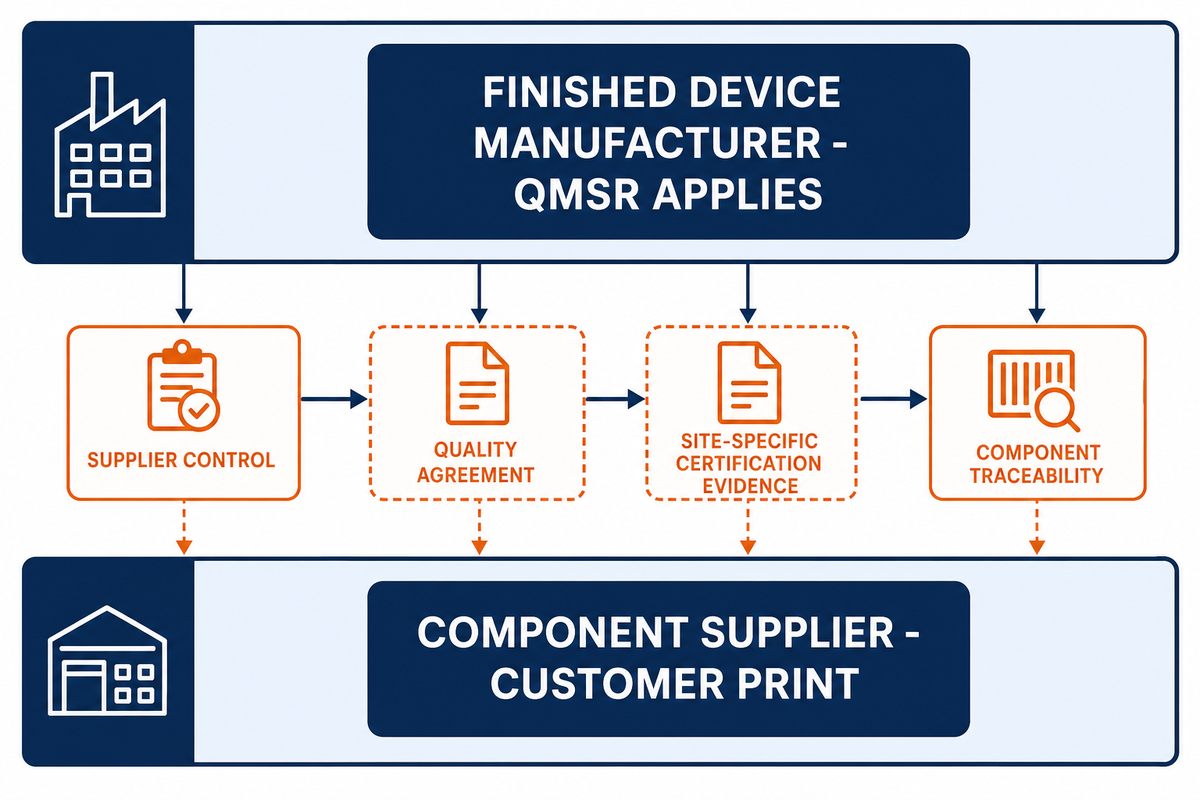
ISO 13485:2016 legt einen Rahmen für Qualitätsmanagementsysteme von Organisationen fest, die am Lebenszyklus von Medizinprodukten beteiligt sind. Seit dem 2. Februar 2026 hat die FDA mit der QMSR ISO 13485:2016 durch Verweis in 21 CFR Part 820 aufgenommen und um zusätzliche FDA-spezifische Bestimmungen ergänzt. Einkäufer sollten Inhaber, Standort, Geltungsbereich, Aussteller und Gültigkeit eines Zertifikats prüfen und anschließend sicherstellen, dass es zu den tatsächlichen Qualitätsaufzeichnungen und der Qualitätsvereinbarung für die Komponente passt.
Die FDA veröffentlichte die QMSR-Endgültigkeitsregel am 31. Januar 2024; sie trat am 2. Februar 2026 in Kraft. Sie gilt für Hersteller fertiger Geräte. Die FDA-Definition schließt ein Gerät oder Zubehör ein, das einsatzfähig ist oder funktionsfähig sein kann. Die Behörde weist darauf hin, dass einige Komponenten, darunter Blutleitungen und Komponenten für diagnostische Röntgengeräte, selbst fertige Geräte sind. Ein Komponentenlieferant kann den regulatorischen Anwendungsbereich daher nicht allein anhand des Wortes „Komponente“ bestimmen. Der rechtliche Hersteller muss das Produkt klassifizieren und die Lieferantenkontrollen festlegen.
Das bedeutet nicht, dass ein nicht zertifizierter Unterauftragnehmer außerhalb des Qualitätsmanagementsystems des Einkäufers steht. Erläuterungen zum Lieferantenmanagement beim Übergang zur QMSR weisen darauf hin, dass Schwächen bei Lieferanten für den rechtlichen Hersteller zu Beanstandungen bei Prüfungen führen können. Eine Diskussion unter Qualitätsexperten beschreibt die entsprechende Auditpraxis. Diese sekundären Quellen und Fachbeiträge begründen eine praktische Empfehlung, keine Rechtsauskunft: Anforderungen, Aufzeichnungen, Audit-Rechte und Änderungslenkung sollten in der Qualitätsvereinbarung dokumentiert werden.
Hersteller von Medizinprodukten und andere rechtliche Hersteller legen die Lieferantenkontrollen für die Fertigung und Entwicklung von Medizinprodukten fest. Die Fertigung von Medizinprodukten und Komponenten bringt daher je nach Lieferantenstufe unterschiedliche Pflichten mit sich. Die Aussage, alle Medizinprodukte müssten von einem nach ISO 13485 zertifizierten Zerspanungsbetrieb stammen, wäre zu pauschal.
Prüfen Sie vor der Auswahl eines Lieferanten Folgendes:
- Tatsächliche Aufzeichnungen zum Qualitätsmanagementsystem statt nur eines allgemeinen Zertifikatsnamens
- Inhaber, Standort, Geltungsbereich und Aussteller des Zertifikats sowie dessen aktuelle Gültigkeit
- Qualitätsvereinbarung und Kontrollen für den ausgelagerten Prozess
- Aufzeichnungen zu Werkstoff, Los, Prüfung, Nichtkonformitäten und Änderungslenkung für die konkrete Komponente
⚠️ Wichtig: aktuelle Zertifizierungen von Zhenling
Die für dieses Projekt bereitgestellten Unternehmensunterlagen führen CE- und ASME-Dokumente auf, belegen aber keine Zertifizierung nach ISO 13485 oder ISO 9001. Fragen Sie nach Identität, Geltungsbereich und aktueller Gültigkeit des Zertifikats, das Ihre Einkaufsprüfungen erfordern. Den offengelegten Bearbeitungsumfang von Zhenling finden Sie auf der Seite Dienstleistungen für die medizinische CNC-Bearbeitung.
Einsatzbereiche der medizinischen CNC-Bearbeitung: Anwendungskategorien
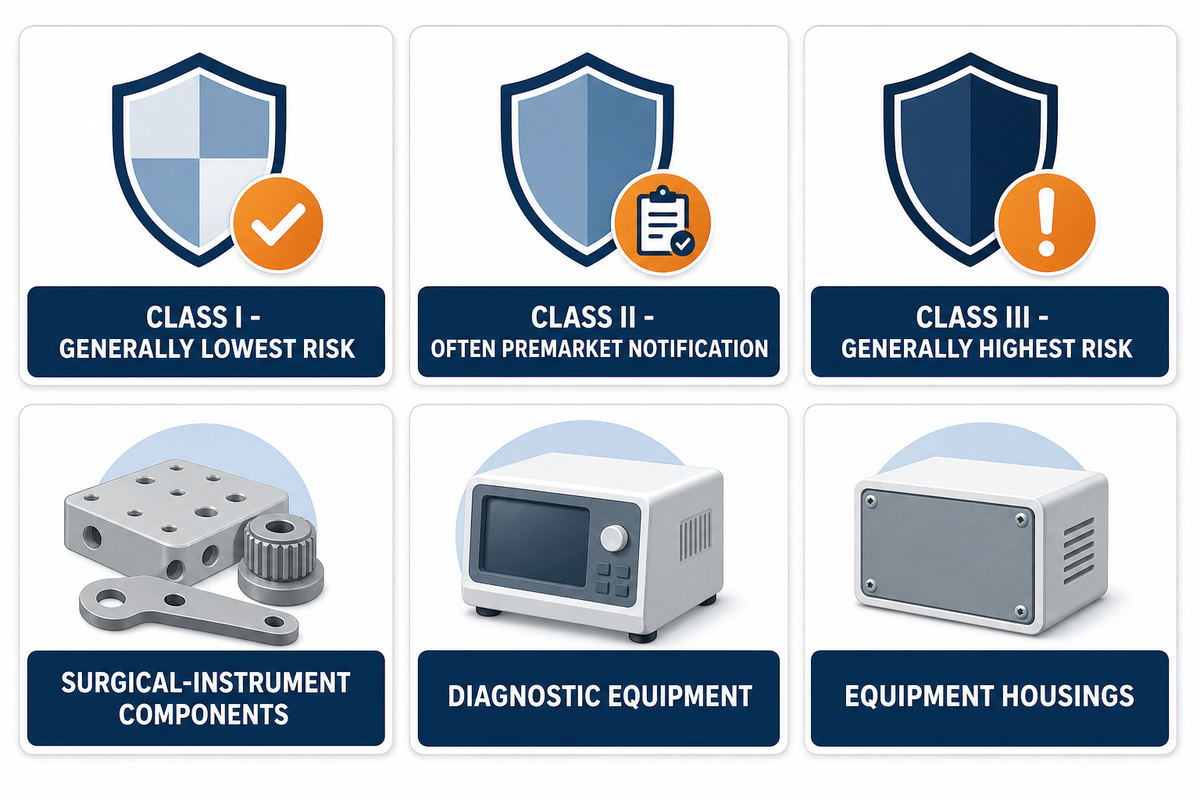
Zerspante Komponenten kommen in chirurgischen Instrumenten, Diagnosegeräten, orthopädischen Systemen, Laborgeräten, Gehäusen und Strukturbauteilen zum Einsatz. Aus der Endverwendung einer Komponente lässt sich ihre FDA-Klasse nicht ableiten. Rechtliche Hersteller klassifizieren fertige Geräte und geben anschließend die einschlägigen Anforderungen an Werkstoff, Verfahren, Prüfung und Rückverfolgbarkeit an ihre Lieferanten weiter.
Was sind Medizinprodukte der Klasse I, II und III?
Die FDA ordnet Geräte den Klassen I, II und III entsprechend ihrem Risiko und den erforderlichen regulatorischen Kontrollen zu, die eine angemessene Sicherheit und Wirksamkeit gewährleisten sollen. Geräte der Klasse I haben im Allgemeinen das geringste Risiko, Geräte der Klasse III das höchste; die Klassifizierung hängt jedoch vom jeweiligen Produkt ab. Für viele Geräte der Klasse II ist eine Vorabmeldung erforderlich, für viele Geräte der Klasse III eine Vorabzulassung. Die FDA-Klassifizierungsdatenbank und die einschlägige Vorschrift geben für ein bestimmtes Gerät den maßgeblichen Weg vor.
Beispiele für zerspante Teile sind kleine Komponenten chirurgischer Instrumente, Anschlussgehäuse, Gerätegehäuse, Spannvorrichtungen und instrumentelle Bauteile in Implantatnähe. Die Lieferantenqualifizierung richtet sich nach dem konkreten Gerät, der Funktion der Komponente, dem Patientenkontaktprofil und den vom rechtlichen Hersteller zugewiesenen Kontrollen – nicht nach einer allgemeinen Anwendungsbezeichnung.
Suchbegriffe wie „CNC medizin“, „CNC-Bearbeitung für Medizinprodukte“ und „CNC-Bearbeitung von Medizinprodukten“ fassen die Komponentenfertigung und die Verantwortung für fertige Geräte unter einer Bezeichnung zusammen. In realen medizintechnischen Projekten können mehrere Lieferanten an der Fertigung medizinischer Teile beteiligt sein. Jeder muss nur für den ihm zugewiesenen Aufgabenbereich qualifiziert sein.
Eine Zertifizierung nach ISO 13485 kann ein wichtiges Qualifikationssignal sein, ist aber bei nicht fertig bearbeiteten Komponenten nicht das einzige Auswahlkriterium. Einkäufer sollten außerdem Werkstoffumfang, Prozessfähigkeit, Prüfmöglichkeiten, Rückverfolgbarkeit, Änderungslenkung, Kommunikation und die konkrete Qualitätsvereinbarung bewerten.
Prüfschema zur Abgrenzung zwischen Komponentenlieferant und zertifiziertem Gerätehersteller
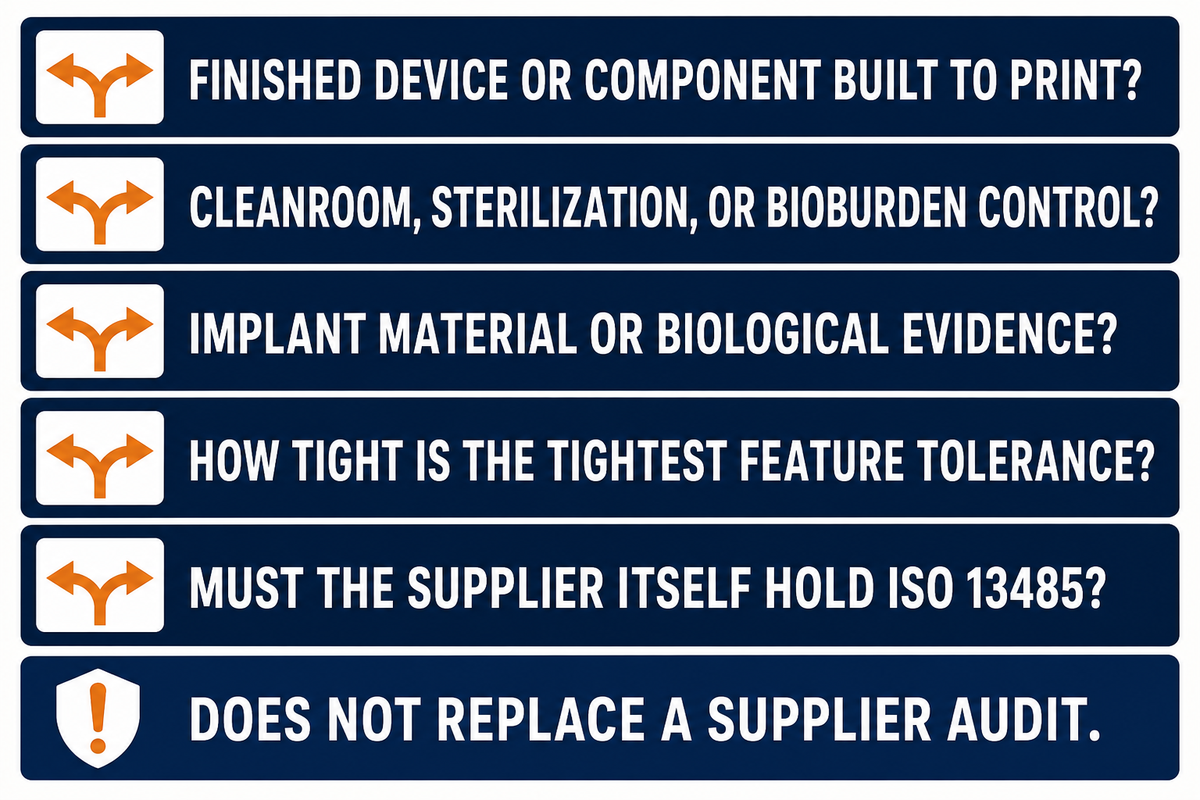
Nutzen Sie dieses Prüfschema mit 5 Fragen zur ersten Auswahl geeigneter Lieferanten, nicht zur regulatorischen Klassifizierung. Ein herkömmlicher Zerspanungsbetrieb, der nach Zeichnung fertigt, kommt eher infrage, wenn das Teil selbst kein fertiges Gerät oder Zubehör ist, der Lieferant keine kontrollierte Reinigung oder Sterilisation durchführt, Werkstoff und Toleranzen innerhalb der dokumentierten Betriebsfähigkeit liegen und die Einkaufsprüfungen des rechtlichen Herstellers keine ISO-13485-Zertifizierung des Lieferanten verlangen. Bei jeder unklaren Antwort sollten Sie die Qualitäts- und Regulierungsteams des rechtlichen Herstellers hinzuziehen.
| Frage | Eher für einen Komponentenlieferanten geeignet | Prüfung durch den rechtlichen Hersteller oder einen Spezialisten erforderlich |
|---|---|---|
| 1. Handelt es sich um ein fertiges Gerät oder Zubehör oder um eine nach Ihrer Zeichnung gefertigte Komponente? | Komponente, nach Zeichnung gefertigt | Fertiges Gerät oder Zubehör (z. B. blutführende Leitung, Komponente für diagnostisches Röntgengerät) |
| 2. Erfordert das Teil eine Montage im Reinraum, Sterilisation oder Bioburden-Kontrolle? | Nein | Ja |
| 3. Erfordert die Anwendung Werkstoffkontrollen für Implantate oder Nachweise zur biologischen Bewertung? | Nein; übliche Anforderungen an Werkstoff und Rückverfolgbarkeit | Ja, oder das Patientenkontaktprofil ist unklar |
| 4. Wie eng ist die Toleranz des am engsten tolerierten Geometrieelements? | Innerhalb der dokumentierten Prozess- und Prüffähigkeit des Betriebs | Erfordert eine Fähigkeitsstudie, Prozessqualifizierung oder ein Prüfverfahren, das der Betrieb nicht dokumentieren kann |
| 5. Muss der Lieferant selbst nach ISO 13485 zertifiziert sein, statt die Anforderungen über eine Qualitätsvereinbarung zu erfüllen? | Nein | Ja |
Diese 5 Antworten grenzen die Lieferantenauswahl ein, ersetzen jedoch weder die Zeichnungsprüfung noch die Geräteklassifizierung, eine Qualitätsvereinbarung oder ein Lieferantenaudit. Senden Sie potenziellen Betrieben dieselbe gelenkte Zeichnung und bitten Sie jeden, Abweichungen, ausgelagerte Prozesse, Prüfverfahren, Rückverfolgbarkeitsnachweise und Bedingungen zur Änderungslenkung anzugeben. So lassen sich Angebote aussagekräftiger vergleichen als allein anhand von Zertifikatsnamen oder Preisen.
Der passende Partner für medizinische CNC-Bearbeitung ist der Lieferant, dessen dokumentierter Umfang bei Werkstoffen, Verfahren, Prüfung und Qualitätsmanagementsystem zur freigegebenen Zeichnung passt. Dieses Kriterium ist hilfreicher, als medizinische CNC-Dienstleistungen allein anhand ihrer Werbeaussagen auszuwählen.
Für Anfragen zur Komponentenfertigung nennen die Projektunterlagen als kaufmännische Grundlage von Zhenling ISO 2768-m für nicht tolerierte Metallmaße und Ra 3,2µm (126µin) nach der Zerspanung, sofern in der Zeichnung nichts anderes angegeben ist. Außerdem nennen sie eine typische Angebotsantwort innerhalb von 12 Geschäftsstunden, eine Prototypenlieferzeit von 3-5 Tagen, eine Fertigungsdurchlaufzeit von 7-15 Tagen nach Zeichnungsfreigabe, keine Mindestbestellmenge und die Möglichkeit einer Geheimhaltungsvereinbarung (NDA). Diese Angaben sind Richtwerte für die Angebotsphase und müssen für die freigegebene Zeichnung, den Werkstoff, den Prüfplan und den Lieferort bestätigt werden.
F: Was bedeutet CNC in der Medizinbranche?
CNC-Bearbeitung in der Medizintechnik bezeichnet das computergesteuerte Abtragen von Werkstoff von Metall- oder Kunststoffhalbzeug, um Bauteile nach den exakten Maßen einer technischen Zeichnung herzustellen.
Für die Fertigung von Gehäusen, Instrumententeilen und Anschlussgehäusen nach einer kontrollierten technischen Zeichnung kommen Fräsen, Drehen oder Mehrachsenbearbeitung zum Einsatz. CNC-Bearbeitung macht spezielle Formwerkzeuge überflüssig, während Spannvorrichtungen und Prüfpläne weiterhin auf das jeweilige Bauteil abgestimmt sein müssen.
F: Warum wird Swiss-Type-Drehen für medizinische Bauteile bevorzugt?
Beim Swiss-Type-Drehen lassen sich enge Durchmessertoleranzen an kleinen, schlanken Bauteilen einhalten, indem das Material nahe am Schneidwerkzeug abgestützt wird. Dadurch wird die Durchbiegung verringert, mit der herkömmliche Drehzentren bei dünnen Geometrieelementen oft zu kämpfen haben.
Das macht dieses Verfahren zu einer gängigen Wahl für kleine Anschlussgehäuse, Stifte und andere schlanke Bauteile, bei denen eine konventionelle Drehaufspannung anfälliger für Rattern, Durchbiegung oder unrunde Geometrieelemente sein kann. Da die Abstützung des Halbzeugs allein noch keine Aussage über die Fertigungsfähigkeit erlaubt, sollte der Einkäufer nachfragen, wie Durchmesser, Verhältnis von Länge zu Durchmesser, Werkstoff, Werkzeugzugänglichkeit, Temperaturregelung und Prüfhäufigkeit die angebotene Toleranz beeinflussen. Der Lieferant sollte seine Antwort auf die technische Zeichnung stützen und nicht auf einen Maschinenprospekt.
F: Warum ist die Medizintechnik so stark auf CNC-Bearbeitung angewiesen?
Mit CNC-Bearbeitung lassen sich komplexe Bauteile ohne spezielle Formwerkzeuge fertigen. Bei entsprechender Prozessplanung unterstützt sie zudem kontrollierte Prüfungen und dokumentierte Änderungsstände für Prototypen sowie Validierungs- und Produktionsmengen.
Digitale Programme erleichtern Änderungen an der Geometrie, doch für den Übergang in die Fertigung müssen Werkzeuge, Korrekturwerte, Prüfungen und Aufzeichnungen weiterhin kontrolliert werden. Rückverfolgbarkeit entsteht durch das Qualitätsmanagementsystem, nicht durch die Maschine.
F: Benötigt ein Zerspanungslieferant ISO 13485, um medizinische Bauteile zu fertigen?
Nicht automatisch. Die Antwort hängt vom regulatorischen Status des Artikels, den Lieferantenkontrollen des rechtlichen Herstellers und den Qualitätsanforderungen ab, die in der technischen Zeichnung, der Bestellung und der Lieferantenvereinbarung festgelegt sind.
Die QMSR gilt für Hersteller fertiger Medizinprodukte und Zubehör; manche als Komponenten bezeichnete Artikel können selbst unter diese Definition fallen. Auch wenn ein Unterauftragnehmer nicht direkt der QMSR unterliegt, bleibt der rechtliche Hersteller für die Lieferantenkontrollen verantwortlich. Je nach Risiko des Medizinprodukts, Kritikalität des Prozesses, Markt und internen Einkaufsverfahren kann der Einkäufer eine ISO 13485-Zertifizierung, ein Lieferantenaudit, validierte Sonderprozesse, zusätzliche Prüfaufzeichnungen oder gleichwertige Kontrollen im Rahmen der Qualitätsvereinbarung verlangen. Klären Sie die Anforderung vor der Angebotserstellung; ein Blog kann den Artikel nicht klassifizieren.
F: Wann sind für die Werkstoffauswahl spezielle Nachweise erforderlich?
Bei Titan in Implantatqualität, PEEK und anderen Werkstoffen, die direkt oder indirekt mit dem Körper in Kontakt kommen, können anwendungsspezifische Nachweise zum Werkstoff, zur Verarbeitung, Rückverfolgbarkeit, Reinigung und biologischen Bewertung erforderlich sein, die vom verantwortlichen Hersteller des Medizinprodukts festgelegt werden.
Die Werkstofffamilie allein bestimmt nicht, welche Nachweise erforderlich sind. Rechtliche Hersteller bewerten Kontaktart, Kontaktdauer, Verarbeitungsrückstände, Geometrie und Verwendungszweck, bevor sie die Lieferantenkontrollen festlegen. ISO 10993-1 unterstützt diese risikobasierte Bewertung; die Norm ist keine pauschale Zertifizierung für Rohmaterial oder einen Zerspanungsbetrieb. Einkäufer sollten Werkszeugnisse und Chargenrückverfolgbarkeit in die abschließende Bewertung des Medizinprodukts einbeziehen, statt eines der Dokumente für sich allein als Nachweis anzusehen.
F: Wie werden diese medizinischen Bauteile gefertigt?
Die meisten medizinischen CNC-Bauteile entstehen ausgehend von einem 3D-CAD-Modell und einer von einem Zerspanungsfachmann geprüften technischen Zeichnung. Anschließend werden sie durch CNC-Fräsen, CNC-Drehen oder Mehrachsenbearbeitung aus Stangenmaterial oder einem Blockhalbzeug gefertigt und vor dem Versand anhand der Toleranz- und Oberflächenangaben in der technischen Zeichnung geprüft.
Runde und konturierte Geometrieelemente können auf Drehen und 5-Achs-Fräsen aufgeteilt oder, sofern Maschine und Prozessplanung dies zulassen, in einem Arbeitsgang gefertigt werden. Weniger Aufspannungen können Positionierfehler verringern.
Unsere Perspektive
Dieser Leitfaden behandelt die Zerspanung innerhalb der medizinischen Lieferkette, nicht regulatorische Fragen oder das Design von Medizinprodukten. Er unterscheidet zwischen Branchenbeispielen und dem von Zhenling angegebenen Leistungsumfang. Für Titan in Implantatqualität, PEEK, Reinraumverarbeitung, Sterilisation und eine ISO 13485-Zertifizierung müssen separate Nachweise vorliegen. Eine zuverlässige Beschaffung von Bauteilen beginnt damit, diese Abgrenzung klar zu benennen.
Verwandte Artikel
- Leitfaden zur CNC-Bearbeitung von Werkzeugstahl: Werkstoffauswahl und Aspekte der Zerspanung von Werkzeugstahlbauteilen
Referenzen und Quellen
- Verordnung über Qualitätsmanagementsysteme (QMSR) U.S. Food and Drug Administration
- Klassifizieren Sie Ihr Medizinprodukt U.S. Food and Drug Administration
- Überblick über die Klassifizierung und Neuklassifizierung von Medizinprodukten U.S. Food and Drug Administration
- Anwendung der internationalen Norm ISO 10993-1 U.S. Food and Drug Administration
- ISO 13485:2016, Qualitätsmanagementsysteme für Medizinprodukte International Organization for Standardization
- ISO 10993-1:2025, Biologische Beurteilung von Medizinprodukten International Organization for Standardization
- Zerspanung von Kleinstteilen für die Medizintechnik Modern Machine Shop
- CNC-Technologie ermöglicht die hochpräzise Fertigung medizinischer Implantate Medical Design & Outsourcing
- Markt für Auftragsfertigung von Medizinprodukten Fortune Business Insights
- Fallstudie zur Präzisions-CNC-Bearbeitung: medizinische Bauteile GD Prototyping
- Überblick über die Verordnung über Qualitätsmanagementsysteme Jama Software
- Diskussion über Audits von Auftragsfertigern nach ISO 13485 Elsmar Cove Quality Forum