Kontaktieren Sie Zhenling

Brünieren von Stahlteilen nach Kundenzeichnung
Fragen Sie zerspante Stahlteile und die prüfbaren Anforderungen an das Brünieren über einen gemeinsamen Angebotsweg an. Zhenling Metal stimmt technische Zeichnung, Zustand des Grundwerkstoffs, Nachbehandlung, Prüfplan, Verpackungsanforderungen und Lieferverantwortung aufeinander ab, ohne aus einer Branchenrichtlinie ein unbelegtes Fertigungsversprechen zu machen. Geben Sie bei Anfragen zum Brünieren Werkstoff, benannte Norm, Härtezustand, erforderliche Nachbehandlung, kritische Oberflächen und Prüfanforderungen an. Nutzen Sie die Prüfung der technischen Zeichnung, um den Fertigungsablauf und seine Grenzen zu beurteilen. Klären Sie Nachweise, Preisannahmen und Terminplan für den Auftrag gesondert.
Brünieren von Stahlteilen mit kritischen Maßen
Im Allgemeinen gilt eine Brünierung als bloßer Rostschutz. Die nüchterne Wahrheit ist hilfreicher: Die Konversionsschicht verändert die Maße an der Metalloberfläche nur geringfügig, während ein zusätzlich aufgetragenes Konservierungsmittel wie Öl oder Wachs einen Großteil des Korrosionsschutzes übernimmt.
Die Passung kann stimmen, obwohl der Schutz unzureichend ist
Brünieren allein verhindert Rost bei Feuchtigkeit oder Kondenswasser möglicherweise nicht. Das birgt selbst bei einer typischen Schichtdicke von 1–2 µm ein echtes Risiko für eine auf 39 HRC gehärtete OEM-Welle, eine Lagerkontaktfläche oder ein Ventilbauteil. Da Härte, Korrosionsbelastung und Maßprüfung unterschiedliche Fragen betreffen, bietet Zhenling eine Prüfung der technischen Zeichnung für CNC-bearbeitete Teile anhand aktueller Normen und Patentunterlagen an. Eine pauschale Zusage zur Oberflächenbearbeitung wäre unangebracht: Wir benennen die Abwägung und behaupten nicht vorab, dass sich das Verfahren für die Fertigung eignet.
Schicht und Versiegelung wirken zusammen
MIL-DTL-13924F besagt, dass die schwarze Konversionsschicht allein unter leicht korrosiven Bedingungen nur begrenzten Schutz bietet. Die Klassen und Beschaffungsbestimmungen der Norm machen das Konservierungsmittel, die Lagerbedingungen und die erforderlichen Nachweise zum Bestandteil der Auftragsdefinition.
Einsatzbedingungen vor der Angabe zur Oberflächenbearbeitung prüfen
- Werkstoffsorte, Festigkeit, Härte und Wärmebehandlung des Grundwerkstoffs
- Kritische Maße, Passungen, Gewinde und Oberflächenzustand
- Belastung durch Feuchtigkeit, Kondensation, Handhabung, Lagerung und Versand
- Erscheinungsbild, Blendwirkung, Versiegelung, Wartung und Abnahmemethode
- Nachweisweg für die Anwendung
Kennzahlen dem Ausfallmechanismus zuordnen
Bei einer gehärteten OEM-Welle, einer Lagerkontaktfläche oder einem Ventilbauteil entsteht ein echtes Risiko, wenn der Schwellenwert von 39 HRC für eine Entsprödungsbehandlung und eine typische Schichtdicke von 1–2 µm als gleichartige Angaben behandelt werden. Die Härte ist für die Qualifizierung des Verfahrens maßgeblich, während die Schichtdicke bei der Maßprüfung hilft; keine der beiden Zahlen belegt die Korrosionsbeständigkeit über die Nutzungsdauer.
Technische Grenze: 39 HRC ist ein Anlass zur Prüfung
Für oberflächengehärtete oder durchgehärtete Stahlteile mit 39 HRC oder mehr verlangt MIL-DTL-13924F für alle Klassen nach der Konversionsbehandlung eine Behandlung zum Abbau von Wasserstoffversprödung. Wir behaupten nicht, dass Brünieren grundsätzlich keine Qualifizierung hinsichtlich wasserstoffbedingter Risiken erfordert; vor der Freigabe müssen technische Zeichnung, Werkstoffzustand, anwendbare Spezifikation und verantwortlicher Verarbeiter aufeinander abgestimmt sein.
SCHRITT 01
Geben Sie die tatsächliche Härte oder die geforderte Wärmebehandlung an, nicht nur eine allgemeine Stahlsorte.
SCHRITT 02
Benennen Sie den geltenden Änderungsstand der Norm und die Beschichtungsklasse, wenn eine militärische Vorgabe maßgeblich ist.
SCHRITT 03
Legen Sie die erforderlichen objektiven Qualitätsnachweise, die Stichprobenahme und die Chargendokumentation fest.
| Auswahlbedingung | Eignung der Brünierung | Offene Frage |
|---|---|---|
| Kritische Passungen oder Gewinde | Wird häufig erwogen, weil die Schicht dünn und mit der Oberfläche des Eisenwerkstoffs verbunden ist. | Welche Maße werden vor und nach der Oberflächenbearbeitung gemessen, und welche Rückstände sind zulässig? |
| Dunkles, blendarmes Erscheinungsbild | Eine mattschwarze Oberflächenbeschaffenheit oder eine polierte schwarze Oberfläche ist möglich, doch die Ausgangsoberfläche beeinflusst Glanz und Textur erheblich. | Sind Abnahmemuster, Farbbereich oder Ablauf der Oberflächenvorbereitung festgelegt? |
| Geringe Belastung in Innenräumen | Möglicherweise geeignet, wenn zusätzliche Beschichtung, Handhabung und Wartungsplan zu den Umgebungsbedingungen passen. | Welches Konservierungsmittel, welche Prüfung und welche Lagerdauer sind im Auftrag festgelegt? |
| Salz, Kondenswasser oder lange ungeschützte Lagerung | Erfordert eine anwendungsspezifische Validierung oder ein anderes Schutzsystem. | Wären Verzinken, Lackieren, Pulverbeschichten, Edelstahl oder ein anderes Beschichtungssystem für diese Belastung besser geeignet? |
| Dauerhafter Gleitkontakt | Nicht unbedingt eine dauerhafte Verschleißschicht; Einlaufen und Kontaktdruck können sie abtragen. | Welche Kontaktart, welcher Schmierstoff, welche Gegenfläche und welches Verschleißverhalten sind maßgeblich? |
Werkstoffe, Optionen für die Oberflächenbeschaffenheit und Zeichnungsanforderungen
„Teile schwärzen“ ist keine vollständige Fertigungsanweisung. Für Kohlenstoffstahl, legierten Stahl, Werkzeugstahl, Edelstahl und Nichteisenwerkstoffe gibt es kein einheitliches Schwärzungsverfahren. Zudem verändert sich die Reaktivität der Oberfläche durch Zunder, Zerspanung, Schleifen, Strahlen, Härte und Legierungsbestandteile.
Risiko bei ungeeignetem Werkstoff
Die Werkstoffsorte ersetzt keine Angaben zum Zustand
Eine OEM-Welle, ein Ventilsitz für ein Lager oder ein Ventilbauteil kann die Prüfung nicht bestehen, wenn allein aus der Legierungsbezeichnung auf einen gehärteten Zustand von 39 HRC und eine typische Konversionsschicht von 1–2 µm geschlossen wird. Da Wärmebehandlung, CNC-Bearbeitung und Schleifen die Reaktivität der Oberfläche verändern, bietet Zhenling eine präzise Prüfung der technischen Zeichnung anhand aktueller Normen und Patentunterlagen an. Bei einer Anfrage, die nur die Farbe vorgibt, benennen wir die Abwägung und behaupten nicht, dass ein Verfahren für jeden Werkstoff in der Fertigung geeignet ist.
Vorrangiger Prüfumfang
Kohlenstoffstahl und legierter Stahl
Diese Eisenwerkstoffe bilden den Ausgangspunkt für die Prüfung einer Brünierung. Geben Sie die genaue Werkstoffsorte, den Zustand und die Härte an, denn dieselbe Legierung kann nach Wärmebehandlung, abrasiver Vorbereitung oder Endschliff unterschiedlich reagieren.
- Werkstoffsorte und maßgebliche Werkstoffspezifikation
- Härte, Zugfestigkeitsanforderung und Wärmebehandlungszustand
- Zunder, Rost, Anlassfarben und vorherige Oberflächenbearbeitung
Besonderer Fertigungsablauf
Edelstahl und korrosionsbeständige Werkstoffsorten
Edelstahl kann eine schwarze Oberflächenbeschaffenheit erhalten, allerdings nicht mit einem einzigen, universell geeigneten Heißbrünierverfahren. Werkstoffsorte, Zustand, Aktivierung, Verfahrensfamilie und Abnahmekriterien müssen bestätigt werden; die aktuelle MIL-DTL-13924F unterscheidet zudem einen Fertigungsablauf der Klasse 4 für korrosionsbeständigen Stahl der AISI-300-Serie.
- Klären Sie, ob eine schwarze Konversionsschicht durch Brünieren oder eine andere Technologie für schwarze Oberflächen gefordert ist.
- Prüfen Sie das Risiko von Schmierbelägen, Abrieb und Abblätterungen an Kanten für das gewählte Verfahren.
- Gehen Sie nur dann von chromfreier Chemie aus, wenn der verantwortliche Verfahrensnachweis dies belegt.
Zustandsabhängig
Gegossene, gesinterte, umgeformte und hochreaktive Bauteile aus Eisenwerkstoffen
Oberfläche, Porosität und Reaktivität können die Oxidbildung und die Aufnahme des Versiegelungsmittels verändern. Ältere Fachliteratur zu den Verfahren berichtet, dass hochreaktive Oberflächen schnell schwarz werden können, bei unkontrollierter Reaktion aber rußig oder schlecht haftend ausfallen.
- Geben Sie Anforderungen an Porosität, Imprägnierung und Sauberkeit an.
- Legen Sie einen Wischtest, einen Grenzwert für das Erscheinungsbild oder ein Kriterium für Rückstände fest.
- Klären Sie, ob Öl oder Wachs von Geometrieelementen entfernt werden muss, die sauber bleiben sollen.
Andere Chemie erforderlich
Legierungen auf Aluminium-, Kupfer- und Nickelbasis
Diese Werkstoffe sollten keinem Brünierverfahren für Eisenwerkstoffe zugeordnet werden, das für die angegebenen Grundwerkstoffe, Verfahrensfamilien und Kriterien nicht qualifiziert ist. Wenn ein schwarzes Erscheinungsbild vorgeschrieben ist, sollte die technische Zeichnung eine geeignete, auf den Grundwerkstoff abgestimmte Konversionsbehandlung, anodische Behandlung, galvanische Beschichtung, Lackierung oder andere Beschichtung mit eigenen anwendbaren Abnahmeanforderungen nennen.
- Verwenden Sie den Begriff “Brünieren” nicht bloß als Kurzform für eine Farbe.
- Trennen Sie Anforderungen an das dekorative Erscheinungsbild von denen an Korrosionsschutz, Verschleiß und elektrische Eigenschaften.
- Fordern Sie Nachweise für die genaue Kombination aus Grundwerkstoff und Verfahren an.
Angaben und Spezifikationen für die Angebotsanfrage
Angabe in der Angebotsanfrage
Warum der Oberflächenbearbeiter sie benötigt
Entscheidungsfähige Angaben
Verbindliche Produktdefinition
Verhindert, dass Angebot und Prüfung auf unterschiedlichen Änderungsständen beruhen.
Technische Zeichnung in 2D, Modell in 3D, Änderungsstand und gekennzeichneter Bereich für die Oberflächenbearbeitung.
Werkstoffzustand
Chemische Zusammensetzung und Reaktivität des Grundwerkstoffs beeinflussen den Schwärzungsprozess.
Werkstoffsorte, Werkstoffspezifikation, erforderliches Zertifikat, Härte und Wärmebehandlung.
Kritische Geometrie
Die Schicht ist dünn, doch Reinigung, Versiegelung und Handhabung können funktionale Geometrieelemente dennoch beeinflussen.
Passungen, Gewinde, Bohrungen, Dichtflächen, Abdeckungen und Messpunkte.
Ausgangsoberfläche
Die Oberflächenbeschaffenheit des Grundwerkstoffs beeinflusst Farbe, Glanz, Deckung und Fehlerrisiko.
Rauheit, Zustand nach Zerspanung oder Schleifen, Zunder, Anlassfarben, Strahlen und Bereiche mit Anforderungen an das Erscheinungsbild.
Fertigungsablauf der Oberflächenbearbeitung
Heißbrünieren, Brünieren bei mittlerer Temperatur und Kaltbrünieren sind nicht automatisch gleichwertig.
Anwendbare Norm, Klasse, Verfahrensbeschränkungen, Anforderung an Chromfreiheit und zugelassene Alternativen.
Nachbehandlung
Öl, Wachs oder eine andere vorgegebene Versiegelung verändert die Handhabung und das Korrosionsverhalten.
Produkt- oder Leistungsanforderung, Trockenheit, Rückstände, Verträglichkeit und Beschränkungen bei der Entfernung.
Abnahmenachweise
„Gute Oberflächenbeschaffenheit“ ist keine reproduzierbare Prüfvorschrift.
Muster für das Erscheinungsbild, Abriebgrenze, Maße, Korrosionsprüfung, Stichprobenprüfung, Zertifikat und Chargenidentität.
Brünierverfahren und Qualitätskontrollen
Eine gleichmäßige Brünierung beginnt vor dem chemischen Bad und endet erst nach Versiegelung, Prüfung und Verpackung. Die Brünierlösung bildet an der Metalloberfläche eine schwarze Oxidschicht und erzeugt so eine Oberflächenbeschaffenheit. Ob das Ergebnis gleichmäßig und für die Handhabung geeignet ist, hängt jedoch von Reinigung, Badzustand, Spülen, Reaktivität des Grundwerkstoffs und dem abschließenden Konservierungsmittel ab.
Risiko von Verfahrensfehlern
Prozessgrößen prüfen, bevor die schwarze Oberfläche beurteilt wird
Eine uneinheitliche Beschichtung auf einer Serienwelle, einem Lagerbauteil oder einer OEM-Baugruppe kann durch das Zusammenspiel von Reinigung, Aktivierung, Schlamm, Spülen und Versiegelung zu einem Ausfall führen. Für ein auf 39 HRC gehärtetes Teil und eine typische Schichtdicke von 1–2 µm bietet Zhenling eine Prüfung der technischen Zeichnung für CNC-bearbeitete Teile anhand von Spezifikationen und historischen Patenten zum Magnetitverfahren an. Wir legen die Abwägung offen und behaupten keine eigene Verfahrenskontrolle, bevor die Aufzeichnungen des Lieferanten geprüft sind.
01
Prüfung der technischen Zeichnung
Prüfen Sie Werkstoffsorte, Härte, Grenze der Oberflächenbearbeitung, Abdeckung von Geometrieelementen, Änderungsstand der Spezifikation und die Verfügbarkeit von Nachweisen über die Erfüllung der Anforderungen.
02
Zerspanung und Entgraten
Entfernen Sie Fehler, die unter einer dünnen chemischen Konversionsschicht sichtbar blieben, und schützen Sie kritische Kanten.
03
Reinigung und Aktivierung
Entfernen Sie Öl, Oxide und Verschmutzungen, ohne kritische Geometrie oder den Oberflächenzustand unbemerkt zu verändern.
04
Schwärzungsverfahren
Wenden Sie die zugelassene Verfahrensfamilie für Eisenwerkstoffe und die dokumentierten Kontrollen für den Grundwerkstoff und die Klasse an.
05
Spülen und Entsprödungsbehandlung
Kontrollieren Sie Rückstände und führen Sie gegebenenfalls die nach der Konversionsbehandlung aufgrund der Härte erforderliche Entsprödungsbehandlung durch.
06
Versiegelung oder Konservierungsmittel
Tragen Sie das im Auftrag festgelegte Öl, Wachs oder die zusätzliche Beschichtung auf und prüfen Sie rückstandsempfindliche Geometrieelemente.
07
Prüfung und Freigabe
Prüfen Sie Erscheinungsbild, Maße, vorgeschriebene Prüfungen, Chargenidentität, Verpackung und Versandnachweise.
08
Lagerung und Lieferung
Schützen Sie die brünierten Teile vor Beschädigungen bei der Handhabung, Kondenswasser und den im Angebot vereinbarten Transportbelastungen.
| Verfahrensbezeichnung | Was sie bedeuten kann | Was im Angebot geklärt werden muss |
|---|---|---|
| Heißbrünieren | In der Regel ein alkalisches Oxidationsverfahren bei erhöhter Temperatur mit Natriumhydroxid, das auf geeigneten Oberflächen von Eisenwerkstoffen eine schwarze, magnetitreiche Eisenoxid-Konversionsschicht bildet. | Grundwerkstoff, Bad- und Verfahrensspezifikation, Temperaturbereich, Klasse, Entsprödungsbehandlung, Versiegelung und Abnahmenachweise. |
| Brünieren bei mittlerer Temperatur | Eine Verfahrensfamilie bei niedrigerer Temperatur, die zwischen herkömmlichem Heißbrünieren und Verfahren bei Raumtemperatur angeboten wird; Chemie und Leistung hängen vom Anbieter ab. | Gehen Sie ohne Verfahrens- und Prüfnachweise nicht von einer Gleichwertigkeit mit einer benannten Norm oder einem Heißverfahren aus. |
| Kaltbrünieren | Gängige Produkte für Raumtemperatur, die teils mit allgemeinen Aussagen zur schwarzen Passivierung beworben werden, können statt derselben Magnetitschicht Kupfer-Selen- oder Kupfer-Tellur-Verbindungen bilden. | Klären Sie Anforderungen an Abrieb, Schmierbeläge, Deckbeschichtung, Verschleiß, Maße, Umweltverträglichkeit und Spezifikation. |
| Brünieren von Schusswaffen | Eine verwandte Familie dunkler Konversionsschichten für Schusswaffen; die Bezeichnung legt jedoch nicht fest, welche industrielle Beschichtung auf ein Bauteil nach Kundenzeichnung aufgebracht wird. | Nennen Sie den tatsächlichen Werkstoff, die Verfahrensspezifikation und die Abnahmekriterien statt einer Bezeichnung für das Erscheinungsbild. |
Fehleranzeichen
Fleckige oder graue Bereiche
Mögliche Ursachen sind unzureichende Reinigung, mangelhafte Benetzung, Zunder, ungleichmäßige Aktivierung, Badzustand, Kontakt mit Schlamm oder Unterschiede in der Legierung. Eine Anweisung zur Nacharbeit aus optischen Gründen sollte erst erfolgen, wenn die Ursache und das Risiko für die Maße geklärt sind.
Fehleranzeichen
Ruß, Schmierbeläge oder Abrieb
Reaktivität der Oberfläche, ein ungeeignetes Verfahren, zu lange Verweilzeit sowie unzureichendes Spülen oder Versiegeln können dazu beitragen. Edelstahlkanten und hochreaktive gestrahlte Oberflächen sollten gesondert geprüft werden, statt die Behandlungszeit pauschal zu verlängern.
Fehleranzeichen
Früher Rostbefall nach der Reinigung
Eine nachträgliche Reinigung kann Öl oder Versiegelungsmittel entfernen und die behandelte Oberfläche früher freilegen. Reinigungsverfahren, Plan zur erneuten Konservierung und Einsatzbedingungen gehören zur Anwendungsentscheidung, wenn eine Beschichtung gewählt wird, die Rost verhindert und das Metall auch im tatsächlichen Einsatz schützt.
Grundsatz
Die Verantwortung für das Verfahren muss ehrlich benannt werden
[ ZUM AUFKLAPPEN DARÜBERFAHREN ]
Branchenberichte weisen darauf hin, dass viele Zerspanungsbetriebe das Brünieren auslagern. Zhenling behauptet erst dann, über eine eigene Brünieranlage zu verfügen, wenn der Fertigungsablauf für den Auftrag bestätigt ist; das Angebot sollte angeben, ob die Oberflächenbearbeitung intern oder bei einem qualifizierten Partner erfolgt und wer für Freigabe, Abweichungen und Chargennachweise verantwortlich ist.
- Fragen Sie, wer die Kontrolle über die Bad- und Verfahrensaufzeichnungen sowie das abschließende Konservierungsmittel hat.
- Fragen Sie, wie die Teile zwischen Bearbeitungszentren, Oberflächenbearbeitung, Prüfung und Verpackung weitergegeben werden.
- Fragen Sie, welche Organisation das Zertifikat unterzeichnet und die Chargenunterlagen aufbewahrt.
Chargennachweise
Für die Chargenhandhabung sind Aufzeichnungen erforderlich, nicht nur das Erscheinungsbild
[ ZUM AUFKLAPPEN DARÜBERFAHREN ]
Ein Foto aus der Fertigung kann mehrere brünierte Teile zeigen, darunter Zahnräder, Wellen und Bauteile nach Kundenzeichnung. Es belegt weder, dass Heißbrünieren angewendet wurde, noch, dass die Teile zur selben Charge gehören oder Maß- und Korrosionsprüfungen bestanden haben.
- Schützen Sie Teile vor Kontaktschäden und einer Vermischung von Chargen bei der Handhabung.
- Stellen Sie sicher, dass der freigegebene Zeichnungsstand und die Chargenidentität bis zur Verpackung zugeordnet bleiben.
- Legen Sie fest, ob die Abnahme der Oberflächenbeschaffenheit visuell, maßlich, funktional oder anhand von Prüfungen erfolgt.
Brünieren oder Verzinken von Präzisionsbauteilen
Sobald die Einsatzbedingungen bekannt sind, kommen für die Oberflächenbearbeitung häufig Brünieren, Verzinken, Lackieren oder Edelstahl in Betracht. Eine pauschal beste Lösung gibt es nicht: Brünieren und Verzinken schützen auf unterschiedliche Weise, verändern Maße unterschiedlich stark und werfen bei hochfestem Stahl unterschiedliche Fragen zur Qualifizierung auf.
Risiko beim Vergleich
Vergleichen Sie nur gleichartige Nachweise
Bei einem OEM-Ventil, einer Welle oder einer Präzisionsbaugruppe kann ein unbemerktes Nacharbeitsrisiko entstehen, wenn ein Grenzwert von 39 HRC und eine typische Schichtdicke von 1–2 µm verglichen werden, als wären beides Angaben zur Korrosionsbeständigkeit. Da Schichtdicke bei der galvanischen Beschichtung, Verhalten einer Konversionsschicht und Einsatzbedingungen unterschiedliche Fragen betreffen, bietet Zhenling eine Prüfung der technischen Zeichnung für CNC-bearbeitete Teile auf Grundlage von Spezifikationen und Patenten an. Eine sachliche Gegenüberstellung benennt die Zielkonflikte und behauptet nicht, dass eine Oberflächenbeschaffenheit in der Fertigung immer überlegen ist.
Entscheidungskriterium
Brünierung
Verzinkung
Entscheidung für die Angebotsanfrage
01 Schutzmechanismus
Eisenoxid-Konversionsschicht mit dem vorgeschriebenen Öl, Wachs oder einer ergänzenden Beschichtung.
Abgeschiedene Zinkschicht, die im Rahmen eines qualifizierten Beschichtungssystems kathodischen Schutz bieten kann.
Stimmen Sie den Schutzmechanismus auf die Belastung, Wartung, Lebensdauer und geltende Norm ab.
02 Einfluss auf die Maße
Laut begutachteter Fachliteratur ist die integrierte Schicht typischerweise etwa 1–2 µm dick und verändert die Maße praktisch nicht; MIL-DTL-13924F verlangt, dass keine nennenswerte Maßänderung eintritt.
Die Dicke der abgeschiedenen Beschichtung und das Aufmaß für Gewinde müssen in der technischen Zeichnung und der Spezifikation für die Verzinkung berücksichtigt werden.
Kennzeichnen Sie Passungen, Gewinde, Bohrungen und Messpunkte; ein typischer Wert ersetzt keine Toleranzanalyse.
03 Aussehen und Blendwirkung
Dunkelschwarze Oberfläche, deren Glanz von der Ausgangsoberfläche und der Versiegelung abhängt; häufig gewählt, wenn geringe Blendwirkung oder ein bestimmtes Erscheinungsbild von Maschinenteilen gewünscht ist.
Das metallische oder chromatierte Erscheinungsbild variiert je nach gewähltem Zinksystem und Nachbehandlung.
Wenn das Aussehen ein Abnahmekriterium ist, legen Sie einen freigegebenen Bereich für das Erscheinungsbild oder ein Referenzteil fest.
04 Korrosionsbeständigkeit
Ohne Schutzmittel begrenzt; die Schicht ist dünn, und das Korrosionsverhalten hängt stark von der Versiegelung und den Umgebungsbedingungen ab.
Kann einen stärkeren kathodischen Schutz bieten; die Leistung hängt jedoch vom Beschichtungssystem, der Schichtdicke, der Konversionsschicht sowie den Prüf- und Einsatzbedingungen ab.
Vergleichen Sie festgelegte Prüfbedingungen und Belastungen statt unbelegter Einstufungen wie „hoch“ oder „mittel“.
05 Hochfester Stahl
MIL-DTL-13924F schreibt bei 39 HRC oder höher nach der Konversionsbehandlung eine Behandlung zum Abbau von Wasserstoffversprödung vor.
Die galvanische Beschichtung hochfester Stähle erfordert eigene Maßnahmen gegen Wasserstoffversprödung, eine Wärmebehandlung und die Einhaltung der geltenden Norm.
Geben Sie Härte und maßgebliche Spezifikation an, bevor eines der beiden Verfahren freigegeben wird.
06 Wartung
Der Zustand des Öls oder Wachses sowie Reinigung und Handhabung können während der gesamten Nutzungsdauer relevant bleiben.
Der Wartungsbedarf hängt vom Zinksystem, von Beschädigungen, der Umgebung und der Nutzung ab.
Geben Sie an, ob Nachbehandlung, trockene Handhabung, Lackhaftung oder Verträglichkeit mit Schmierstoffen wichtig sind.
07 Hinweis auf die Eignung
Maße, Aussehen, Blendwirkung, Passung oder Gleitfähigkeit sind wichtig, und die Umgebungsbelastung lässt sich beherrschen.
Kathodischer Korrosionsschutz steht im Vordergrund, und Geometrie sowie Spezifikation lassen die aufgebrachte Schicht zu.
Prüfen Sie die Eignung anhand der technischen Zeichnung, der Umgebung, der Werkstofffestigkeit und des Abnahmeplans.
Nachweise zur Oberflächenbeschaffenheit: Bauteilfotos, Prüfung und Einsatzgrenzen
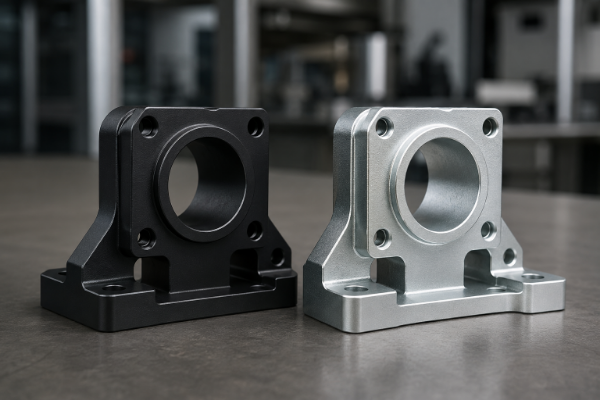
Ein glänzendes Foto kann helfen, Erwartungen an die schwarze Oberfläche abzustimmen. Es belegt jedoch weder die aufgebrachte Beschichtung noch Grundmaterial, Schichtdicke, Korrosionsbeständigkeit, Behandlung zum Abbau von Wasserstoffversprödung, Maßabnahme oder Prozessfähigkeit. Aussagekräftig werden die Nachweise erst, wenn jedes Bild, jedes Prüfprotokoll und jedes Zertifikat dem kontrollierten Bauteil und der Charge zugeordnet ist.
Risiko fehlender Nachweise
Ein Foto belegt keine zahlenmäßig festgelegte Anforderung
Das Foto eines OEM-Teils für eine Welle, ein Ventil oder ein Lager kann Prüfrisiken verdecken, wenn die Bedingung von 39 HRC, der Kontext der typischen Schichtdicke von 1–2 µm und die Fertigungscharge nicht miteinander verknüpft sind. Da für Aussehen, Maße und Prozessqualifizierung unterschiedliche Unterlagen erforderlich sind, bietet Zhenling eine Prüfung von CNC-bearbeiteten Präzisionsteilen auf Grundlage von Spezifikationen und Patenten an. Anders als eine anonyme Bildergalerie benennt eine sachliche Darstellung den Zielkonflikt und leitet aus einem Foto kein Prüfergebnis der Fertigung ab.
Prüfung der Bauteilnachweise anfordernCheckliste für die Dokumentation des Erscheinungsbilds
Was ein Bauteilfoto zeigen sollte
Zeigen Sie Farbe, Glanz, Oberflächenstruktur, Kantenabdeckung und sichtbare Fehler bei kontrollierter Beleuchtung aus mehreren Blickwinkeln. Trennen Sie die Freigabe des Erscheinungsbilds vom Maßbericht, der Bestätigung des Schutzmittels und der Korrosionsprüfung.
- Identität des Bauteils oder Referenzteils und Zeichnungsstand
- Beleuchtung und freigegebener Bereich für das Erscheinungsbild
- Bereiche, in denen Handhabungsspuren, Kontaktstellen am Gestell oder Rückstände zulässig sind
- Angabe dazu, was das Bild nicht belegt
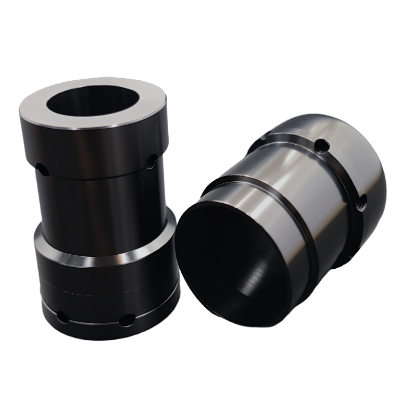
Gut geeignet
Passung, Blendwirkung oder Aussehen
Eine dünne chemische Konversionsschicht kann Anforderungen an maßhaltige Teile, geringe Lichtreflexion oder das Erscheinungsbild von Maschinenteilen erfüllen, sofern das eisenhaltige Grundmaterial und der Oberflächenzustand geeignet sind. Prüfen Sie die Anforderungen an Versiegelung und Funktionsflächen, statt die Spezifikation allein auf die Farbe zu reduzieren.
Eignung muss geprüft werden
Feuchtigkeit, Reinigung oder Lagerung
Auch Stahlbauteile in Innenräumen können korrodieren, wenn ihre Brünierung nicht ausreichend geschützt ist. Kondenswasser, Reinigungschemikalien, Fingerabdrücke, Verpackung, Transportdauer und Zustand des Schutzmittels können wichtiger sein als das Aussehen am Tag der Freigabe.
Alternativen prüfen
Kathodischer Schutz oder Verschleiß
Die Erwartung eines wartungsfreien Einsatzes verträgt sich nicht mit Oberflächenbeschaffenheiten, deren Schutz von Öl, Wachs oder kontrollierter Handhabung abhängt. Auch ein aktuelles Patent von SKF/Dewe behandelt verschleißintensives Gleiten und Materialverlust beim Einlaufen als eigenständiges Problem; eine Brünierung ist daher nicht zwangsläufig eine dauerhafte Schutzschicht gegen Abrieb.
Praxishinweis
Rückstandsempfindliche Geometrieelemente
Öl, das eine größere Oberfläche schützt, kann in einem Sackloch, einem Klebebereich, an einer Sensorschnittstelle oder in einer sauberen Baugruppe unzulässig sein. Kennzeichnen Sie diese Geometrieelemente in der technischen Zeichnung und vereinbaren Sie, wie das Bauteil gereinigt, getrocknet, erneut geschützt und verpackt wird.
Praxishinweis
Kontrolle des Referenzteils
Ein Ölfilm garantiert weder bestimmte Lichtverhältnisse noch ein bestimmtes Grundmaterial, eine chemische Versiegelung oder die verwendete Legierung. Wird ein optisches Referenzteil mit zugehöriger Teilenummer, Datum, Änderungsstand, Fertigungsablauf/Klasse und freigegebenem Toleranzbereich für das Erscheinungsbild dokumentiert, lässt sich jede weitere Charge mit demselben optischen Sollzustand vergleichen.
Fertigung bei Zhenling und Qualitätsnachweise
Laut den vom Unternehmen bereitgestellten Unterlagen wurde Zhenling 2006 gegründet. Darin werden ein Fertigungsstandort mit 8.000 m² in Jiashan, eine Werkstatt mit 6.000 m² sowie Kapazitäten für Zerspanung, Umformung und Schweißen nicht standardisierter Metallbauteile beschrieben.
Risiko fehlender Vertrauensnachweise
Die Größe einer Fabrik ist kein Nachweis für die Qualifizierung eines Oberflächenverfahrens. Für einen internationalen OEM, einen Ventileinkäufer oder einen Zulieferer von Präzisionsteilen entsteht ein Risiko, wenn aus der Angabe einer 8.000 m² großen Fabrik abgeleitet wird, dass ein Grenzwert von 39 HRC oder eine typische Schichtdicke von 1–2 µm beherrscht wird. Da Angaben zum Unternehmen und die Produktfreigabe getrennt zu prüfen sind, stellt Zhenling Informationen zu CNC-Bearbeitung, Drehen, Schleifen und zerspanten Teilen zusammen mit auftragsbezogenen Spezifikationsnachweisen und klar abgegrenzten Patentnachweisen bereit. Eine sachliche Darstellung benennt den Zielkonflikt und behauptet keine Zertifizierung der Fertigung ohne entsprechende Unterlagen.
Durch eigene Unterlagen belegt
Zerspanungskapazitäten
Die Unternehmensunterlagen nennen Kapazitäten für CNC-Drehen, Fräsen, Schleifen, Ausdrehen, Bohren, Drahterodieren sowie die Bearbeitung auf drei-, vier- und fünfachsigen Maschinen. Wenn Sie vor der Prüfung der Oberflächenbeschaffenheit den Umfang der Zerspanung klären möchten, finden Sie weitere Angaben auf der Seite CNC-Frässervice für kundenspezifische Bauteile. Dies belegt den Kontext der Fertigung kundenspezifischer Teile, nicht aber eine eigene Brünierlinie oder die Beherrschung einer bestimmten Prozesschemie.
Durch eigene Unterlagen belegt
Werkstoffe
Dokumentierte Erfahrung in der Zerspanung umfasst Wälzlagerstahl, Kohlenstoffstahl, legierten Stahl, Edelstahl, Nickelbasislegierungen und Aluminiumlegierungen. Eine umfangreiche Liste bearbeitbarer Werkstoffe bedeutet nicht, dass jeder Werkstoff für dasselbe Brünierverfahren geeignet ist.
Durch eigene Unterlagen belegt
Anwendungen
Das Unternehmensprofil nennt Anwendungen für Druckbehälter, die Öl-Gas-Trennung und die Steuerung von Fluiden. Ob ein Verfahren für einen Auftrag geeignet ist, hängt weiterhin von der freigegebenen technischen Zeichnung, der Betriebsumgebung, dem verantwortlichen Verarbeiter, dem Fertigungsablauf der Oberflächenbearbeitung und der anwendungsspezifischen Freigabe ab.
TECHNISCHE ZEICHNUNG
Zeichnungsstand und Umfang der Oberflächenbearbeitung vereinbart
WERKSTOFF
Werkstoffsorte, Zustand und Härte erfasst
VERFAHREN
Verantwortlicher, Klasse, Behandlung zum Abbau von Wasserstoffversprödung und Versiegelung angegeben
PRÜFUNG
Verfahren, Stichprobenumfang und Abnahmekriterien festgelegt
VERSAND
Charge, Verpackung und Freigabeprotokoll miteinander verknüpft
01
Anforderungen der Anwendung
Geben Sie die tatsächlichen Belastungen und die Anforderungen an Passung, Aussehen, Blendwirkung, Verschleiß und Wartung an.
02
Werkstoff und Zeichnungsangaben
Legen Sie Werkstoffsorte, Zustand, Härte, Zeichnungsstand und Umfang der Oberflächenbearbeitung verbindlich fest.
03
Verfahren und Nachbehandlung
Benennen Sie den verantwortlichen Fertigungsablauf, Einschränkungen, die Behandlung zum Abbau von Wasserstoffversprödung und Anforderungen an das Schutzmittel.
04
Prüfung und Abnahme
Vereinbaren Sie, was gemessen oder geprüft wird, von wem, an welcher Stichprobe und anhand welchen Grenzwerts.
QuoteProof-Protokoll für die Brünierung: Nachweise vor Gütesiegeln
Die in den vom Unternehmen bereitgestellten Hintergrundinformationen erwähnten CE- und ASME-Nachweise werden erst dann als Vertrauenszeichen für die Brünierung aufgeführt, wenn Zertifikatsnummer, Rechtsträger, Gültigkeit und Geltungsbereich geprüft sind. Ohne auftragsbezogene Unterlagen behaupten wir auch kein bestimmtes chemisches System, keine eigene Brünierlinie, keine feste Toleranz, kein Ergebnis eines Salzsprühnebeltests und keine bestimmte Wiederholgenauigkeit.
- Zertifikatsnachweise müssen zum genannten Rechtsträger und zum relevanten Produkt oder Geltungsbereich des Qualitätsmanagementsystems passen.
- Die Nachweise zum Verarbeiter müssen erkennen lassen, wer die Oberflächenbearbeitung durchführt, überwacht und freigibt.
- In der Kundenfreigabe muss festgelegt sein, ob ein Referenzteil, eine Prüfung, ein Prüfbericht oder ein Erstmuster erforderlich ist.
Klären Sie den Umfang der Nachweise, bevor Sie eine Liste von Gütesiegeln anfordern
Aus Ihrer technischen Zeichnung und Einkaufsspezifikation können wir eine auftragsbezogene Nachweisliste erstellen.
Prüfung des Nachweisumfangs anfordernBrünierservice: Angebotsanfrage, Lieferzeit, Mindestbestellmenge und Lieferung
Ein Angebot für Brünierservice ist nur dann aussagekräftig, wenn Zerspanung, Oberflächenbearbeitung, Nachbehandlung, Prüfung, Verpackung und Logistik auf Grundlage derselben Produktdefinition kalkuliert werden. Preis, Mindestbestellmenge und Durchlaufzeit werden nach der Prüfung bestätigt, weil Geometrie, Chargengröße, Sauberkeit, Abdeckung, Härte, Nachweise und Zielort den Fertigungsablauf verändern können.
Risiko abweichender Angebotsgrundlagen
Ein niedriger Stückpreis kann einen unvollständigen Leistungsumfang verdecken. Bei einer OEM-Baugruppe kann es zu Verzögerungen kommen, wenn die Bedingung von 39 HRC und der Kontext einer typischen Schichtdicke von 1–2 µm in der Angebotsanfrage fehlen. Menge, Prüfung und Lieferung können auf unterschiedlichen Annahmen beruhen; deshalb bietet Zhenling eine Prüfung der technischen Zeichnung auf Grundlage aktueller Einkaufsspezifikationen und klar abgegrenzter Patentnachweise an. Eine sachliche Darstellung benennt den Zielkonflikt und verspricht nicht für jedes Bauteil dieselbe Durchlaufzeit.
BRONZE
Gesamtkostenbetrachtung ohne erfundene Einsparquote. Für kundenspezifische Brünierservices wurde kein aktueller, übertragbarer Richtwert für Amortisation oder Einsparungen nachgewiesen. Vergleichen Sie Angebote anhand von Aufspannung für die Zerspanung, Chargengröße, Oberflächenvorbereitung, Abdeckung, Fertigungsablauf der Oberflächenbearbeitung, Versiegelung, Prüfung, Verantwortung bei Abweichungen, Verpackung, Fracht und den Kosten einer Trennung von Zerspanung und Oberflächenbearbeitung von Metall.
- Fragen Sie, ob das Angebot Reinigung, Nachbehandlung, Prüfung und Exportverpackung umfasst.
- Fragen Sie, wer die Kosten trägt, wenn eine Maßabweichung oder eine Abweichung der Oberflächenbeschaffenheit die Zuständigkeitsgrenze zwischen Lieferanten überschreitet.
- Fragen Sie, ob die Mindestbestellmenge durch Prozesschemie, Spannvorrichtungen, Prüfung, Verpackung oder Logistik bedingt ist.
Technische Angaben
T-01
Zweidimensionale technische Zeichnung, dreidimensionales Modell und Zeichnungsstand
T-02
Werkstoffsorte, Zustand, Härte und Wärmebehandlung
T-03
Menge, Chargenaufteilung und Prognose für Folgeaufträge
T-04
Kritische Maße, Gewinde, Bohrungen, Abdeckungen und Oberflächenrauheit
T-05
Brünierspezifikation, Klasse, zulässige Alternativen und Anforderung an Chromfreiheit
T-06
Anforderungen an Nachbehandlung, Aussehen, Prüfung und Zertifikate
Kaufmännische und logistische Angaben
C-01
Mengen für Referenzteile, Erstmuster und Fertigung
C-02
Erforderlicher Liefertermin und Zielort
C-03
Lagerdauer, Versandart und Kondensationsrisiko
C-04
Anforderungen an Sauberkeit, Trockenheit, Einzelverpackung und Exportverpackung
C-05
Erforderlicher Prüfbericht, Werkstoffzertifikat und Chargenprotokoll
C-06
Verantwortung für Oberflächenbearbeitung, Nacharbeit, Abweichungen und Versandfreigabe
Angebotsposition
Unpräzise Formulierung
Entscheidungsreife Formulierung
Verfahrensumfang
„Brünierung enthalten“
Benannter Werkstoff und Zustand, freigegebene Verfahrensfamilie oder Klasse, verantwortlicher Verarbeiter und Nachbehandlung.
Umfang der Maßprüfung
„Enge Toleranzen möglich“
Aufgeführte kritische Merkmale, Zeitpunkt und Verfahren der Messung, Stichprobenumfang und Abnahmeregel.
Anforderungen an das Aussehen
„Gleichmäßige schwarze Oberflächenbeschaffenheit“
Freigegebener Bereich für das Erscheinungsbild, Oberflächenvorbereitung, Beleuchtung, Kontrolle des Referenzteils und zulässige Kontaktspuren.
Anforderungen an den Korrosionsschutz
„Gute Korrosionsbeständigkeit“
Bei Bedarf festgelegtes Schutzmittel, Prüfverfahren, Prüfdauer, Zustand der Probe und Abnahmegrenze.
Durchlaufzeit
„Schnelle weltweite Lieferung“
Bestätigte Termine für Referenzteile und Fertigung nach Prüfung von Werkstoff, Verfahren, Prüfung und Zielort.
Mindestbestellmenge
„Geringe Mindestbestellmenge“
Bestätigte Menge nach Bauteil, Charge, Fertigungsablauf der Oberflächenbearbeitung, Prüfplan und Verpackungsart.
Freigabeunterlagen
„Zertifikat verfügbar“
Benanntes Zertifikat oder benannter Bericht, ausstellende Stelle, Zuordnung zur Charge, Mess- und Prüfdaten sowie Verantwortung für die Aufbewahrung.
01
Anforderungen der Anwendung
Legen Sie fest, welche Aufgabe die Oberflächenbeschaffenheit erfüllen und welchen Umgebungsbedingungen sie standhalten muss.
02
Werkstoff und Zeichnungsangaben
Legen Sie Werkstoffsorte, Härte, Änderungsstand, kritische Geometrieelemente und Umfang der Oberflächenbearbeitung verbindlich fest.
03
Verfahren und Nachbehandlung
Bestätigen Sie Beschichtungsverfahren, verantwortlichen Verarbeiter, Behandlung zum Abbau von Wasserstoffversprödung und Versiegelung.
04
Prüfung und Abnahme
Vereinbaren Sie Nachweise, Stichprobenumfang, Prüfbedingungen, Umgang mit Abweichungen und Freigabebefugnis.
05
Nachweise zu Charge und Versand
Ordnen Sie vor dem Versand das freigegebene Bauteil, die Unterlagen, die Verpackung und den Zielort einander zu.
BRÜNIERUNG
TECHNISCHE RESSOURCEN
Technische Leitfäden und Bewertungsrahmen, mit denen Sie die Eignung der Oberflächenbeschaffenheit beurteilen, Angebotsanfragen vorbereiten und Brünierung mit Verzinkung und Pulverbeschichtung vergleichen können.
Machen Sie aus „Brünierung erforderlich“ eine prüffähige Angebotsanfrage für die Fertigung
Senden Sie die technische Zeichnung, den Werkstoffzustand, die Angaben zur Oberflächenbeschaffenheit, die Einsatzbedingungen und die geforderten Nachweise. Wir nennen Ihnen die offenen technischen und kaufmännischen Punkte, die vor der Angebotserstellung geklärt werden müssen.
FAQ: Brünierung
Diese Antworten zeigen, welche Fragen ein Team aus Entwicklung oder Einkauf vor der Freigabe einer Brünierung klären sollte. Die endgültige Eignung hängt weiterhin von der technischen Zeichnung, dem Werkstoffzustand, dem verantwortlichen Verarbeiter, der geltenden Norm und der Einsatzumgebung ab.
Was bewirkt eine Brünierung?
Auf einer geeigneten Oberfläche aus eisenhaltigem Metall entsteht durch chemische Umwandlung eine dunkle Schicht, meist ergänzt durch Öl, Wachs oder eine andere vorgeschriebene Beschichtung. Die Oberflächenbeschaffenheit kann Anforderungen an Aussehen, geringe Blendwirkung, Passung und Gleitfähigkeit erfüllen; ihr Korrosionsschutz hängt jedoch von den Bedingungen ab.
Verändert eine Brünierung die Maße eines Bauteils?
MIL-DTL-13924F verlangt, dass keine nennenswerte Maßänderung eintritt; eine begutachtete Studie beschreibt eine typische integrierte Magnetitschicht von etwa 1–2 µm, die die Maße praktisch nicht verändert. Dieser Wert dient der technischen Einordnung und ist kein Grund, die Prüfung kritischer Geometrieelemente, Reinigungsrückstände oder die Qualitätsprüfung auszulassen.
Wie gut schützt eine Brünierung vor Korrosion?
Laut der aktuellen Militärspezifikation bietet die Konversionsschicht allein unter leicht korrosiven Bedingungen nur begrenzten Schutz. Ob die Beschichtung geeignet ist, hängt vom Schutzmittel, Grundmaterial, der Vorbereitung, Handhabung, Lagerung, Wartung, dem Prüfverfahren und der tatsächlichen Belastung ab.
Wie lange hält eine Brünierung?
Eine allgemeingültige, belastbare Angabe zur Nutzungsdauer lässt sich nicht bestimmen. Die Nutzungsdauer variiert je nach Feuchtigkeit, Salz, Kontakt, Reinigung, Abrieb, Zustand der Versiegelung und Pflege; deshalb sollten die Umgebung und Abnahmekriterien im Auftrag festgelegt werden, statt sich auf einen pauschalen Zeitraum zu verlassen.
Was ist der Unterschied zwischen Heiß- und Kaltbrünierung?
Heißbrünierung bezeichnet üblicherweise ein bei erhöhter Temperatur ablaufendes Konversionsverfahren, bei dem sich auf geeignetem eisenhaltigem Werkstoff Magnetit bildet. Bei der Kaltbrünierung kann eine andere Chemie bei Raumtemperatur zum Einsatz kommen; deshalb müssen Abrieb, abwischbare Rückstände, Deckbeschichtung, Verschleiß und Gleichwertigkeit gemäß Spezifikation geprüft werden, statt sie vorauszusetzen.
Kann Edelstahl brüniert werden?
Einige Edelstahlsorten können eine spezifizierte schwarze Konversionsbehandlung erhalten; dabei sind jedoch Werkstoffsorte, Zustand, Aktivierung, Einwirkzeit, Verfahrensfamilie und Abnahmekriterien entscheidend. Behandeln Sie nicht jeden Edelstahl nach einem Verfahren für Kohlenstoffstahl und setzen Sie ohne Nachweise kein chromfreies Verfahren voraus.
Was muss bei Stahl mit 39 HRC oder höher geprüft werden?
MIL-DTL-13924F schreibt für oberflächen- oder durchgehärtete Bauteile ab 39 HRC eine Behandlung zum Abbau von Wasserstoffversprödung vor. Geben Sie für die Freigabe die tatsächliche Härte, den Wärmebehandlungszustand, die geltende Klasse und die gewünschten Qualitätsnachweise vorab an.
Welche Angaben zur Brünierung gehören in die technische Zeichnung?
Legen Sie Werkstoff und Zustand, Umfang der Oberflächenbearbeitung, kritische Maße, Oberflächenvorbereitung, geltende Norm und Klasse, Verfahrensgrenzen sowie Anforderungen an Nachbehandlung, Aussehen, Prüfungen, Charge und Verpackung fest. Kennzeichnen Sie Bereiche, die sauber oder trocken bleiben müssen oder für Kleben, Abdichten und elektrische Kontakte vorgesehen beziehungsweise rückstandsempfindlich sind.
Welche Nachbehandlung sollte festgelegt werden?
Die Wahl von Öl oder Wachs hängt vom Korrosionsrisiko sowie von Anforderungen an Trockenheit, Gleitfähigkeit, Montage, Reinigung, Lagerung und Verträglichkeit ab. Benennen Sie das freigegebene Produkt oder die geltende Norm und die Bereiche, in denen Öl oder Wachs nicht zulässig ist.
Wann sollte stattdessen eine Verzinkung oder Pulverbeschichtung gewählt werden?
Ziehen Sie eine Verzinkung in Betracht, wenn kathodischer Korrosionsschutz im Vordergrund steht und das Bauteil die qualifizierte Schicht sowie die für hochfesten Stahl erforderlichen Maßnahmen zulässt. Ziehen Sie eine Pulverbeschichtung oder Lackierung in Betracht, wenn eine dickere Schutzbarriere, ein Farbsystem oder Anforderungen an den Außeneinsatz maßgeblich sind; prüfen Sie dabei Passungen, Kanten, Abdeckungen und das Verhalten bei Beschädigung.
Welche Faktoren beeinflussen Preis, Mindestbestellmenge und Durchlaufzeit eines Brünierservices?
Dazu zählen Geometrie, Menge, Ausgangszustand, Reinigung, Abdeckung, Fertigungsablauf, Behandlung zum Abbau von Wasserstoffversprödung, Versiegelung, Prüfung, Chargendokumentation, Verpackung, Verwendungszweck und Verantwortungsgrenzen. Zhenling bewertet Preise, Mindestbestellmenge und Lieferzeit nach Prüfung dieser Faktoren.
Welche Prüfunterlagen können einer Bestellung beiliegen?
Je nach Einkaufsspezifikation können die Unterlagen den freigegebenen Zeichnungsstand, Werkstoffnachweise, eine Bestätigung von Verfahren und Nachbehandlung, einen Maßbericht, Prüfergebnisse, die Chargenkennzeichnung, Zertifikate und die Verpackungsfreigabe umfassen. Im Angebot muss stehen, was enthalten ist und welche Organisation die jeweiligen Unterlagen ausstellt.






